

త్వరిత సారాంశం:
స్టోన్ ప్రాసెసింగ్కు రంధ్రాలు మరియు మైక్రో క్రాక్లలోకి లోతుగా చొచ్చుకుపోవడానికి అవసరమైనప్పుడు తక్కువ-స్నిగ్ధత ఎపాక్సీ సాధారణంగా మెరుగ్గా ఉంటుంది, అయితే అధిక-బాడీ ఎపాక్సీ విస్తృత ఖాళీలు, నిలువు మరమ్మతులు మరియు అధిక ప్రవాహం సమస్యగా ఉన్న అప్లికేషన్లకు మరింత నియంత్రణను అందిస్తుంది. అయితే, స్నిగ్ధత మాత్రమే ఉత్పత్తిని నిర్ణయించకూడదు. రాతి రకం, లోపం వెడల్పు, ఉష్ణోగ్రత, కుండ జీవితం, క్యూర్ ప్రొఫైల్, విస్తరణ, చెమ్మగిల్లడం మరియు చివరి పాలిషింగ్ అవసరాలు అన్నీ ముఖ్యమైనవి. అత్యల్ప లేదా అత్యధిక CPSని కొనుగోలు చేయడం కంటే ఎపాక్సీ యొక్క ప్రవాహ ప్రవర్తన వాస్తవ ప్రక్రియకు సరిపోయే ఎపాక్సీని ఎంచుకోండి.
తక్కువ-స్నిగ్ధత ఎపోక్సీ బాగా వినిపిస్తుంది.
ఇది మరింత దూరం చొచ్చుకుపోతుంది, సులభంగా వ్యాపిస్తుంది, చక్కటి పగుళ్లను తడి చేస్తుంది మరియు వాక్యూమ్-సహాయక ప్రక్రియలలో బాగా పనిచేస్తుంది. పాలిష్ చేయడానికి ముందు స్లాబ్లను బలోపేతం చేయడానికి ప్రయత్నిస్తున్న రాతి కర్మాగారాల కోసం, ఆ ప్రయోజనాలు చాలా ఆకర్షణీయంగా ఉంటాయి.
కానీ అప్పుడు వేరే ఉత్పత్తి సమస్య కనిపిస్తుంది.
రెసిన్ విస్తృత లోపం నుండి ప్రవహిస్తుంది. ఒక నిలువు మరమ్మత్తు కుంగిపోవడం ప్రారంభమవుతుంది. ఒక సీమ్ ఊహించిన దాని కంటే ఎక్కువ పదార్థాన్ని గ్రహిస్తుంది. పోరస్ స్లాబ్ చాలా రెసిన్ను వినియోగిస్తుంది. నయం చేసిన తర్వాత, ఎపాక్సీ చాలా వరకు ఉపరితలం క్రిందకు తరలించబడినందున మరమ్మత్తు నిలిపివేయబడుతుంది.
ఆ సమయంలో, మందంగా లేదా ఎక్కువ నియంత్రిత-ప్రవాహ పదార్థం మెరుగ్గా కనిపించడం ప్రారంభమవుతుంది.
అందుకే ఉపయోగకరమైన ప్రశ్న కాదు:
"అధిక-స్నిగ్ధత ఎపోక్సీ కంటే తక్కువ-స్నిగ్ధత ఎపోక్సీ మంచిదా?"
మంచి ప్రశ్న:
"క్యూరింగ్ చేయడానికి ముందు ఎపాక్సీకి ఎంత కదలిక అవసరం, మరియు ఆ రెసిన్ ఎక్కడ ఉండడానికి నాకు అవసరం?"
స్టోన్ ప్రాసెసింగ్లో చాలా భిన్నమైన ఆపరేషన్లు ఉంటాయి: మైక్రో క్రాక్ ఇంప్రెగ్నేషన్, మార్బుల్ సర్ఫేస్ రిపేర్, గ్రానైట్ రీన్ఫోర్స్మెంట్, వాక్యూమ్ ఇన్ఫ్యూషన్, మెష్ బ్యాకింగ్, సీమ్ ఫిల్లింగ్, వర్టికల్ బాండింగ్, పోర్ ఫిల్లింగ్ మరియు ఫైనల్ సర్ఫేస్ లెవలింగ్. ప్రతి అనువర్తనానికి వ్యాప్తి మరియు నిలుపుదల మధ్య విభిన్న బ్యాలెన్స్ అవసరం.
వెరోపోక్సీ కరెంట్ రాతి ఎపోక్సీ ఉత్పత్తి శ్రేణి బ్లాక్ గ్రానైట్, మార్బుల్, వైట్ స్టోన్, మెష్ బ్యాకింగ్, వాక్యూమ్ ఇన్ఫ్యూషన్, సెమీ ప్రసియస్ స్టోన్ మరియు ఇతర ప్రత్యేక ప్రక్రియల కోసం ప్రత్యేక వ్యవస్థలతో ఈ అప్లికేషన్-ఆధారిత విధానాన్ని ప్రతిబింబిస్తుంది.
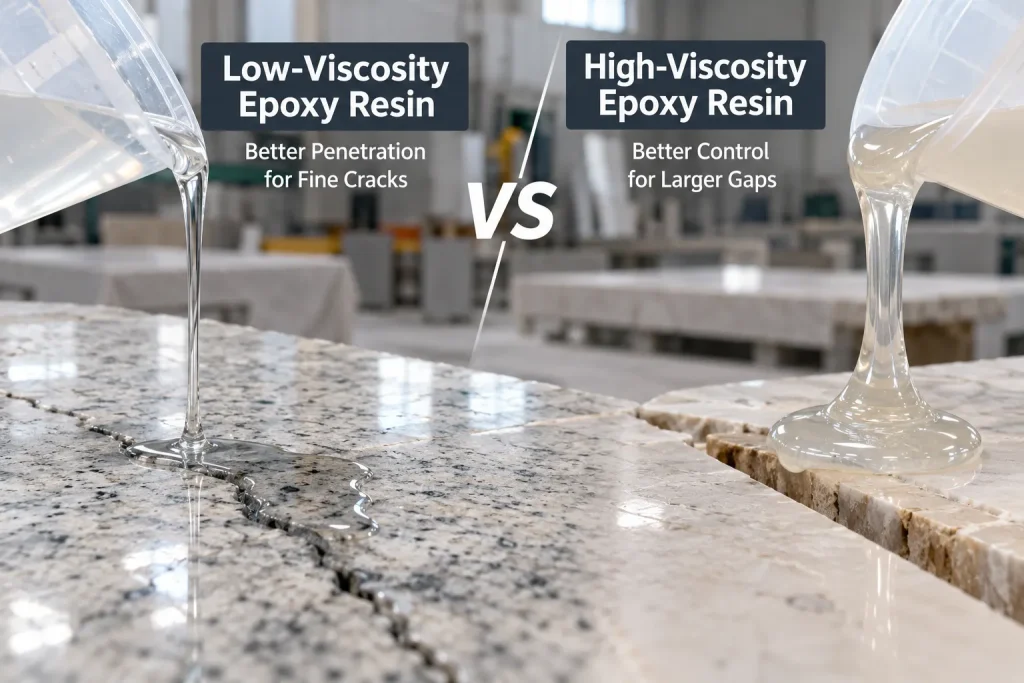
తక్కువ స్నిగ్ధత ఎపోక్సీ రెసిన్ అంటే ఏమిటి?
తక్కువ-స్నిగ్ధత ఎపోక్సీ అనేది నిర్ణీత కొలత పరిస్థితుల్లో ప్రవాహానికి సాపేక్షంగా తక్కువ ప్రతిఘటనను అందించే అన్క్యూర్డ్ రెసిన్-హార్డనర్ సిస్టమ్.
ప్రాక్టికల్ స్టోన్ ప్రాసెసింగ్లో, అంటే మిశ్రమ ఎపోక్సీ సాధారణంగా సులభంగా వ్యాప్తి చెందుతుంది, చిన్న పగుళ్లు, తడి రంధ్రాలలోకి ప్రవేశించడం, ఉపబల నిర్మాణాల ద్వారా తరలించడం మరియు క్యూరింగ్ సమయంలో దాని స్నిగ్ధత పెరగడానికి ముందు మరింత దూరం ప్రయాణించవచ్చు.
రాతి కర్మాగారాలు తక్కువ-స్నిగ్ధత ఎపోక్సీని ఎందుకు ఉపయోగిస్తాయి
ప్రధాన కారణం చొరబాటు.
సహజ రాయిలోని అనేక నిర్మాణ లోపాలు ఉపరితలంపై కనిపించే దానికంటే చాలా తక్కువగా ఉంటాయి. కనిపించే పగుళ్లు స్లాబ్ యొక్క ముఖం క్రింద నాటకీయంగా ఇరుకైనవి. దట్టమైన గ్రానైట్ ఒక మందపాటి రెసిన్ సులభంగా ప్రవేశించలేని చక్కటి పగుళ్లను కలిగి ఉంటుంది.
తక్కువ-స్నిగ్ధత వ్యవస్థ ప్రవాహ నిరోధకతను తగ్గిస్తుంది మరియు ఆ అంతర్గత మార్గాలను చేరుకోవడానికి రెసిన్ మెరుగైన అవకాశాన్ని ఇస్తుంది.
ఇది ప్రత్యేకంగా ఉపయోగపడుతుంది:
- జుట్టు పగుళ్లు;
- సూక్ష్మ పగుళ్లు;
- దట్టమైన గ్రానైట్;
- జరిమానా పాలరాయి పగుళ్లు;
- వాక్యూమ్ ఫలదీకరణం;
- పోరస్ రాయి ఉపబల;
- మెష్ చెమ్మగిల్లడం; మరియు
- పాలిష్ చేయడానికి ముందు పెద్ద-ప్రాంత ఉపరితల చికిత్స.
వెరోపోక్సీ బ్లాక్ గ్రానైట్ కోసం 2-దశల తక్కువ-స్నిగ్ధత AB జిగురు, ఉదాహరణకు, ముగింపు దశకు ముందు దట్టమైన గ్రానైట్ రంధ్రాలు మరియు మైక్రో-ఫిషర్స్లోకి చొరబడటానికి తక్కువ-స్నిగ్ధత, అధిక-చొచ్చుకుపోయే బేస్ సిస్టమ్ను ఉపయోగిస్తుంది.
అధిక-స్నిగ్ధత లేదా అధిక-శరీర ఎపోక్సీ అంటే ఏమిటి?
అధిక-స్నిగ్ధత ఎపోక్సీ ప్రవాహాన్ని మరింత బలంగా నిరోధిస్తుంది.
ఉపరితలం అంతటా త్వరగా వ్యాపించే బదులు లేదా చక్కటి రంద్రాలలో అదృశ్యం కాకుండా, పదార్థం వర్తించే ప్రదేశానికి దగ్గరగా ఉంటుంది.
ఉత్పత్తి లక్ష్యం లోతుగా చొచ్చుకుపోనప్పుడు ఈ ప్రవర్తన విలువైనది కావచ్చు.
ఉన్నత శరీరం ఎక్కడ ఉపయోగపడుతుంది
సాధారణ పరిస్థితులలో ఇవి ఉన్నాయి:
- విస్తృత పగుళ్లు;
- పెద్ద కావిటీస్;
- అంచు మరమ్మత్తు;
- నిలువు కీళ్ళు;
- నిండుగా ఉండవలసిన అతుకులు;
- రన్ఆఫ్ను తగ్గించాల్సిన అప్లికేషన్లు;
- ఉపరితల నిర్మాణానికి అవసరమైన మరమ్మతులు; మరియు
- అధిక వ్యాప్తి రెసిన్ వినియోగాన్ని పెంచే పరిస్థితులు.
ముఖ్యమైన వ్యత్యాసం ఏమిటంటే, "అధిక స్నిగ్ధత" స్వయంచాలకంగా "మెరుగైన పూరకం" అని అర్ధం కాదు.
గ్యాప్-ఫిల్లింగ్ పనితీరు థిక్సోట్రోపి, ఫిల్లర్లు, రెసిన్ కెమిస్ట్రీ, ఉపరితల ఉద్రిక్తత, క్యూరింగ్ వేగం, తక్కువ సంకోచం ప్రవర్తన, విస్తరణ లక్షణాలు మరియు అప్లికేషన్ మందం మీద కూడా ఆధారపడి ఉంటుంది.
అందుకే వృత్తిపరమైన ఉత్పత్తి ఎంపికకు ఒకటి కంటే ఎక్కువ CPS నంబర్లు అవసరం.
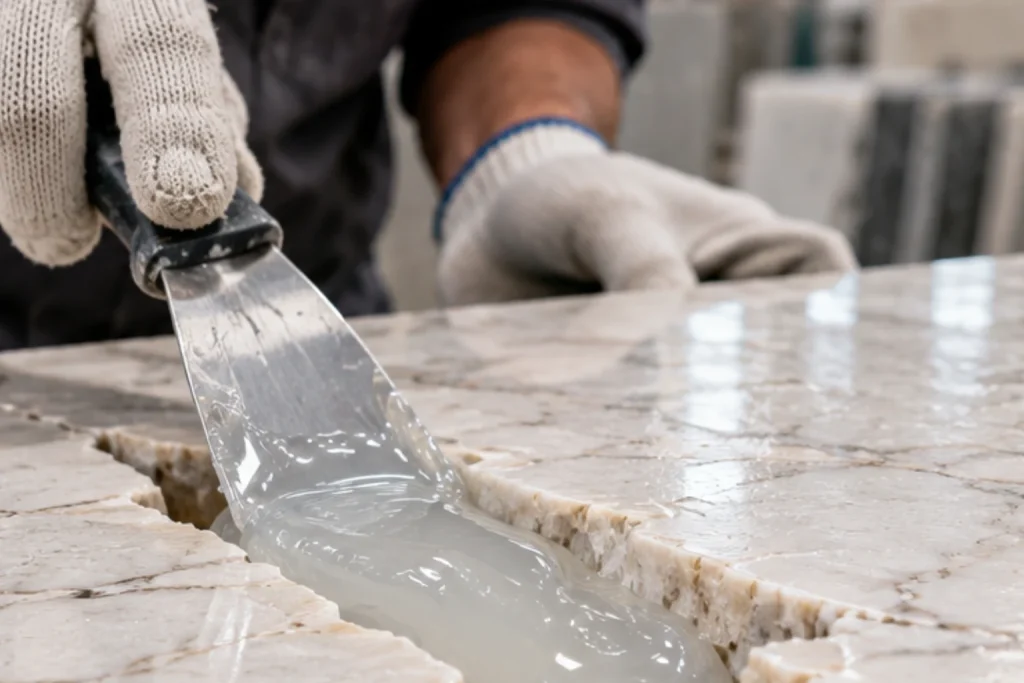
తక్కువ స్నిగ్ధత vs అధిక స్నిగ్ధత: ప్రధాన తేడాలు
| పనితీరు కారకం | లోయర్-స్నిగ్ధత ఎపోక్సీ | అధిక-స్నిగ్ధత / అధిక-శరీర ఎపోక్సీ |
|---|---|---|
| మైక్రో క్రాక్ వ్యాప్తి | సాధారణంగా మంచిది | మరింత పరిమితం |
| పెద్ద ఉపరితలాలపై ప్రవహిస్తుంది | సులువు | నెమ్మదిగా మరియు మరింత నియంత్రించబడుతుంది |
| వాక్యూమ్ ఇన్ఫ్యూషన్ | సాధారణంగా ప్రాధాన్యత ఇవ్వబడుతుంది | రెసిన్ కదలికను పరిమితం చేయవచ్చు |
| వైడ్-గ్యాప్ ఫిల్లింగ్ | పరిసర రంధ్రాలలోకి హరించడం లేదా మునిగిపోవచ్చు | సాధారణంగా మెరుగైన నిలుపుదలని అందిస్తుంది |
| నిలువు అప్లికేషన్ | గ్రేటర్ రన్ఆఫ్ లేదా కుంగిపోయే ప్రమాదం | సాధారణంగా స్థితిలో ఉంచడం సులభం |
| అధిక పోరస్ రాయి | రెసిన్ వినియోగాన్ని పెంచవచ్చు | అనవసరమైన లోతైన వలసలను తగ్గించవచ్చు |
| మెష్ చెమ్మగిల్లడం | సాధారణంగా సులభం | మరింత విస్తరించే ప్రయత్నం అవసరం కావచ్చు |
| ఉపరితల నిర్మాణం | సన్నని కవరేజీని వదిలివేయవచ్చు | సాధారణంగా మంచిది |
| గాలి విడుదల | సరిగ్గా కలిపినప్పుడు చాలా సులభం | చిక్కుకున్న గాలి మరింత నెమ్మదిగా కదలవచ్చు |
| ఆపరేటర్ నియంత్రణ | త్వరగా పరుగెత్తవచ్చు | స్థానిక ప్లేస్మెంట్ కోసం సాధారణంగా సులభం |
ఎందుకు తక్కువ స్నిగ్ధత ప్రవేశాన్ని మెరుగుపరుస్తుంది
చక్కటి రాతి లోపాలు ఇరుకైన మార్గాలను సృష్టిస్తాయి.
చిన్న మార్గం, జిగట ద్రవం దాని గుండా వెళ్లడం మరింత కష్టమవుతుంది.
తక్కువ స్నిగ్ధత ప్రవాహానికి ప్రతిఘటనను తగ్గిస్తుంది మరియు క్యూరింగ్ చాలా దూరం ముందు ఆ చిన్న ఛానెల్లలోకి ప్రవేశించే రెసిన్ సామర్థ్యాన్ని మెరుగుపరుస్తుంది.
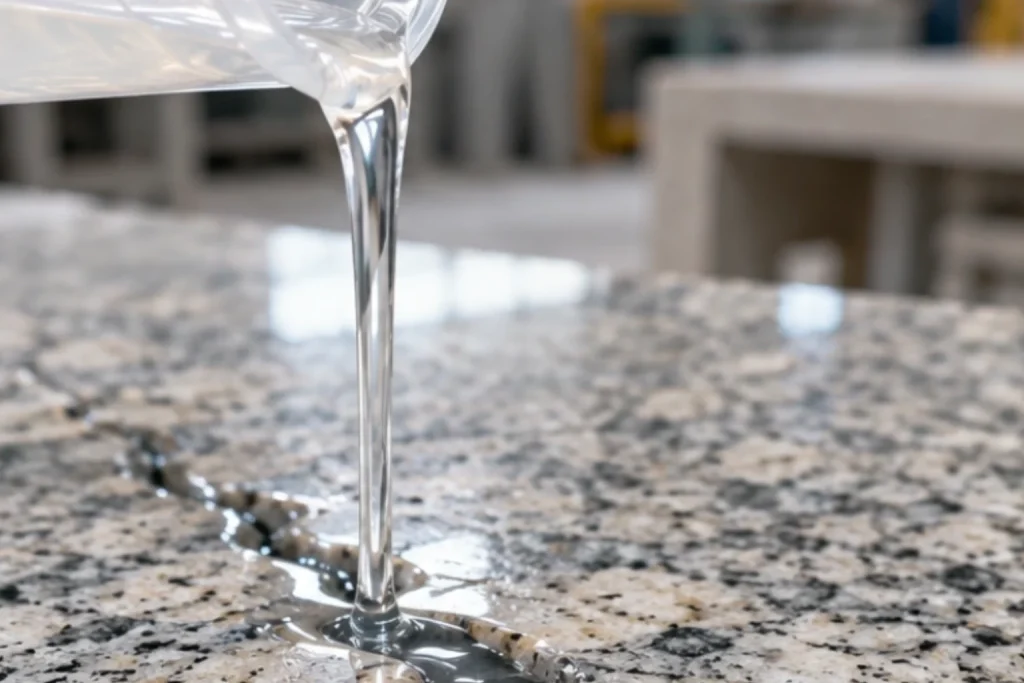
దట్టమైన నల్ల గ్రానైట్ మంచి ఉదాహరణ
బ్లాక్ గ్రానైట్ చాలా దృఢంగా కనిపించవచ్చు, అయినప్పటికీ స్లాబ్లు చిన్న పగుళ్లు, సహజ రంధ్రాలు లేదా ప్రాసెసింగ్-సంబంధిత సూక్ష్మ-లోపాలను కలిగి ఉంటాయి.
రాయి దట్టంగా ఉన్నందున, ఉపరితలంపై ఒక మందపాటి అంటుకునేదాన్ని వర్తింపజేయడం అర్ధవంతమైన అంతర్గత ఉపబలాన్ని అందించదు.
వేరోపాక్సీ యొక్క బ్లాక్-గ్రానైట్ వ్యవస్థ ఒక ప్రత్యేక రంగు-పెంపుదల మరియు పాలిషింగ్ లేయర్ వర్తించే ముందు రాయిలోకి లోతుగా చేరుకోవడానికి ప్రత్యేకంగా తక్కువ-స్నిగ్ధత చొచ్చుకుపోయే పొరను ఉపయోగిస్తుంది.
ఈ రెండు దశల తర్కం ముఖ్యమైనది.
చొచ్చుకుపోవడానికి ఉత్తమంగా పనిచేసే రెసిన్ ప్రతి ఇతర ఫినిషింగ్ ఫంక్షన్ను ఒకే సమయంలో నిర్వహించాల్సిన అవసరం లేదు.
వాక్యూమ్ ఇన్ఫ్యూషన్ కోసం తక్కువ స్నిగ్ధత ఎందుకు ముఖ్యమైనది
వాక్యూమ్ ఇన్ఫ్యూషన్ రెసిన్ కదలికపై ఆధారపడి ఉంటుంది.
వాక్యూమ్ పీడనం రంధ్రాలు, పగుళ్లు మరియు అంతర్గత లోపాలలోకి ప్రవేశించడంలో రెసిన్కి సహాయపడుతుంది, అయితే ఈ ప్రక్రియ ఇప్పటికీ రాయి గుండా ప్రయాణించేంతగా మిగిలిన రెసిన్పై ఆధారపడి ఉంటుంది.
చాలా జిగటగా మారే రెసిన్ ప్రవాహ ముందు భాగాన్ని నెమ్మదిస్తుంది, అసమాన ఫలదీకరణాన్ని సృష్టిస్తుంది లేదా ప్రాంతాలను తగినంతగా బలోపేతం చేస్తుంది.
వెరోపోక్సీ స్టోన్ వాక్యూమ్ ఇన్ఫ్యూషన్ కోసం తక్కువ-స్నిగ్ధత ఎపాక్సీ - 5080 / B25Q-KG 100:25 మిక్సింగ్ నిష్పత్తి, సుమారు 24°C ప్రాసెసింగ్ ఉష్ణోగ్రత మరియు 3-5 గంటల క్యూరింగ్ సమయంతో సుమారు 400–600 CPS వద్ద ప్రచురించబడింది.
ఆ లక్షణాలు మరొక ముఖ్యమైన విషయాన్ని వివరిస్తాయి:
తక్కువ స్నిగ్ధత తగినంత పని సమయం అవసరం.
ఒక రెసిన్ చాలా ద్రవంగా ప్రారంభమవుతుంది, కానీ అది చాలా త్వరగా స్పందించి, వాక్యూమ్ సైకిల్ పూర్తికాకముందే చిక్కగా మారితే, దాని ప్రారంభ స్నిగ్ధత చాలా తక్కువగా ఉపయోగపడుతుంది.
వాక్యూమ్ ఇన్ఫ్యూషన్ కోసం, CPS కంటే ఎక్కువ సరిపోల్చండి
కొనుగోలుదారులు కూడా మూల్యాంకనం చేయాలి:
- మిశ్రమ స్నిగ్ధత;
- కాలక్రమేణా స్నిగ్ధత పెరుగుదల;
- కుండ జీవితం;
- జెల్ సమయం;
- రాతి ఉష్ణోగ్రత;
- వాక్యూమ్-సైకిల్ వ్యవధి;
- గాలి-విడుదల ప్రవర్తన; మరియు
- అసలు వ్యాప్తి లోతు.
తక్కువ స్నిగ్ధత సమస్యగా మారినప్పుడు
చొచ్చుకుపోవటం ఉపయోగకరంగా ఉంటే, ఇంకా ఎక్కువ చొచ్చుకుపోవటం మెరుగ్గా ఉంటుందని భావించడం సులభమయిన తప్పు.
అది ఎప్పుడూ నిజం కాదు.
విపరీతమైన ప్రవాహం
చాలా ద్రవ రెసిన్ క్యూరింగ్ ముందు ఉద్దేశించిన మరమ్మత్తు జోన్ నుండి దూరంగా తరలించవచ్చు.
వాలుగా ఉన్న ఉపరితలాలు, అంచులు, నిలువు రాయి మరియు ఓపెన్ కావిటీస్పై ఇది చాలా కష్టం.
అధిక రెసిన్ వినియోగం
పోరస్ రాయి తక్కువ-స్నిగ్ధత రెసిన్ను పెద్ద మొత్తంలో గ్రహిస్తుంది.
ఆ వ్యాప్తిలో కొన్ని ఉపబలాలను మెరుగుపరుస్తాయి, కానీ కొన్ని కనిపించే మరమ్మత్తును మెరుగుపరచకుండా కేవలం పదార్థ వినియోగాన్ని పెంచవచ్చు.
కర్మాగారాలు డ్రమ్ ధర ద్వారా మాత్రమే ఉత్పత్తులను నిర్ణయించడం కంటే స్లాబ్కు రెసిన్ వినియోగాన్ని కొలవాలి.
సరిపోని ఉపరితల నిర్మాణం
చాలా రెసిన్ రాతిలోకి వెళితే, తగినంత పదార్థం ఉపరితలం వద్ద ఉండకపోవచ్చు.
గ్రౌండింగ్ మరియు పాలిష్ చేసిన తర్వాత, పగుళ్లు లేదా రంధ్రాలు దృశ్యమానంగా తిరిగి తెరవబడతాయి, ఎందుకంటే లోపం యొక్క పై భాగం తక్కువగా నిండి ఉంటుంది.
తేలికపాటి రాయిపై నీడ
తెలుపు లేదా అపారదర్శక పాలరాయిపై, అధిక వ్యాప్తి మరమ్మత్తు చుట్టూ ఉన్న రాయి యొక్క ఆప్టికల్ రూపాన్ని మార్చగలదు.
నయమైన ఎపోక్సీ స్పష్టంగా ఉన్నప్పటికీ, ఫలితం మరక లేదా వాటర్మార్క్ లాగా కనిపించవచ్చు.
అందుకే వైట్-మార్బుల్ ప్రాసెసింగ్కు తరచుగా దట్టమైన డార్క్ గ్రానైట్ కంటే గట్టి చొచ్చుకుపోయే నియంత్రణ అవసరం.
హయ్యర్-బాడీ ఎపోక్సీ ఉత్తమ దిశలో ఉన్నప్పుడు
విస్తృత పగుళ్లు మరియు ఓపెన్ కావిటీస్
విస్తృత లోపానికి తరచుగా మరమ్మత్తు ప్రదేశంలో ఉండటానికి ఎక్కువ పదార్థం అవసరం.
రెసిన్ చాలా ద్రవంగా ఉంటే, అది క్రిందికి ప్రవహిస్తుంది, చుట్టుపక్కల రంధ్రాలలోకి మారవచ్చు లేదా కుహరం పైభాగాన్ని తక్కువగా ఉంచవచ్చు.
నిలువు మరమ్మతులు
గురుత్వాకర్షణ ముఖ్యం.
క్షితిజ సమాంతర స్లాబ్పై అందంగా ఉండే రెసిన్ క్యూరింగ్కు ముందు నిలువు అంచు నుండి క్రిందికి వెళ్లవచ్చు.
వర్టికల్ బాండింగ్ లేదా ఎడ్జ్ ఫిల్లింగ్ కోసం, మరింత కంట్రోల్డ్ లేదా థిక్సోట్రోపిక్ ఫార్ములేషన్తో పని చేయడం చాలా సులభం.
ఉపరితల లెవెలింగ్
కొన్ని ప్రాసెసింగ్ కార్యకలాపాలకు ఉపరితలం సమీపంలో ఉండటానికి రెసిన్ అవసరం కాబట్టి గ్రౌండింగ్ మరియు పాలిష్ చేయడం వల్ల నిరంతర ముఖాన్ని ఉత్పత్తి చేయవచ్చు.
ఈ సందర్భాలలో, లోతైన వ్యాప్తి అవసరం యొక్క భాగం మాత్రమే.
ఫ్యాక్టరీ అంతర్గత ఫలదీకరణం కోసం ఒక పదార్థాన్ని మరియు తుది పూరకం లేదా ఉపరితల ముగింపు కోసం మరొక పదార్థాన్ని ఉపయోగించవచ్చు.
సీమ్-ఫిల్లింగ్ ఎపోక్సీ చాలా ఎక్కువ CPSని కలిగి ఉండాలని అనుకోవద్దు
ఇక్కడే సాధారణ స్నిగ్ధత నియమాలు విచ్ఛిన్నం అవుతాయి.
వెరోపోక్సీ సెమీ-ప్రెషియస్ స్టోన్ సీమ్ ఫిల్లింగ్ కోసం తక్కువ విస్తరణ ఎపాక్సీ – 5090 / D30M-BS ప్రస్తుతం సుమారుగా 400–600 CPS వద్ద పేర్కొనబడింది.
సంఖ్యాపరంగా, ఇది అనేక వెరోపాక్సీ పెనెట్రేషన్-ఓరియెంటెడ్ సిస్టమ్లను పోలి ఉంటుంది.
ఇంకా అప్లికేషన్ అగేట్, ఒనిక్స్ మరియు మిశ్రమ సెమీ విలువైన రాయి కోసం సీమ్ ఫిల్లింగ్.
ఎందుకు?
ఎందుకంటే ఉత్పత్తి ఎంపిక కేవలం స్నిగ్ధతపై ఆధారపడి ఉండదు.
సిస్టమ్ కూడా నొక్కి చెబుతుంది:
- తక్కువ విస్తరణ;
- తక్కువ అంతర్గత ఒత్తిడి;
- నియంత్రిత ప్రవాహం;
- డైమెన్షనల్ స్థిరత్వం;
- ఏకరీతి క్యూరింగ్;
- చాలా తక్కువ పసుపు; మరియు
- పాలిష్ తర్వాత ఒక మృదువైన సీమ్.
ఇది ఉపయోగకరమైన కొనుగోలు పాఠం.
కొనుగోలుదారు టేకావే: "400–600 CPS అనేది చొచ్చుకుపోవడానికి మాత్రమే" లేదా "సీమ్ ఫిల్లింగ్కు ఎల్లప్పుడూ చాలా ఎక్కువ స్నిగ్ధత అవసరం" వంటి కఠినమైన ఫ్యాక్టరీ నియమాన్ని సృష్టించవద్దు. ఫార్ములేషన్, సబ్స్ట్రేట్, గ్యాప్ జ్యామితి, అప్లికేషన్ ఓరియంటేషన్, క్యూర్ బిహేవియర్, ఎక్స్పాన్షన్ మరియు థిక్సోట్రోపి ఫలితాన్ని మార్చగలవు.
రాయి రకం స్నిగ్ధత ఎంపికను ఎలా మారుస్తుంది
దట్టమైన గ్రానైట్
ప్రధాన సమస్య మైక్రో క్రాకింగ్ లేదా అంతర్గత ఉపబలంగా ఉన్నప్పుడు దట్టమైన గ్రానైట్ సాధారణంగా వ్యాప్తి-ఆధారిత విధానాన్ని ఇష్టపడుతుంది.
తక్కువ-స్నిగ్ధత వ్యవస్థ మందమైన పదార్థాన్ని అధిగమించే లోపాలను నమోదు చేస్తుంది.
లోపం పెద్ద ఓపెన్ చిప్ లేదా ఎడ్జ్ బ్రేక్ అయితే, ఒక పెనెట్రేషన్ రెసిన్ మాత్రమే తగినంత నిర్మాణాన్ని అందించదు.
తెల్లని పాలరాయి
వైట్ పాలరాయికి అదనపు జాగ్రత్త అవసరం.
తక్కువ స్నిగ్ధత పగుళ్లు చొచ్చుకుపోవడాన్ని మెరుగుపరుస్తుంది, అయితే అధిక శోషణ ముదురు హాలోస్ లేదా ఆప్టికల్ నీడను ఉత్పత్తి చేస్తుంది.
రంగు-సెన్సిటివ్ పాలరాయి కోసం, స్నిగ్ధత మరక లేని ప్రవర్తన మరియు పసుపు రంగు నిరోధకతతో కలిసి మూల్యాంకనం చేయాలి.
రంగు పాలరాయి
రంగు పాలరాయి స్వచ్ఛమైన తెల్లని పదార్థం కంటే కొంత దృశ్య వ్యాప్తిని తట్టుకోగలదు, అయితే రంగు మెరుగుదల ఇప్పటికీ స్థిరంగా ఉండాలి.
పాలిష్ చేసిన తర్వాత క్రమరహిత మండలాలను సృష్టించకుండా సూక్ష్మ-లోపాలను సరిచేయడానికి సరైన రెసిన్ తగినంతగా చొచ్చుకుపోవాలి.
ట్రావెర్టైన్
ట్రావెర్టైన్ సూక్ష్మ కేశనాళికల నుండి పెద్ద ఓపెన్ రంధ్రాల వరకు రంధ్రాలు మరియు కావిటీలను కలిగి ఉంటుంది.
ఒక రెసిన్ రెండు పరిస్థితులకు అనువైనది కాకపోవచ్చు.
తక్కువ-స్నిగ్ధత వ్యవస్థ అంతర్గత ఉపబలానికి ఉపయోగపడుతుంది, అయితే పెద్ద ఉపరితల కావిటీస్ కోసం మరింత పూరక-ఆధారిత పదార్థం అవసరం కావచ్చు.
ఒనిక్స్ మరియు సెమీ విలువైన రాయి
ఈ పదార్థాలు దృశ్యపరంగా సున్నితమైనవి, అపారదర్శక మరియు డైమెన్షనల్గా సున్నితమైనవి.
సీమ్ ఫిల్లింగ్ కోసం, రెసిన్ విస్తరణ, అంతర్గత ఒత్తిడి, స్పష్టత, పసుపు రంగు నిరోధకత మరియు పాలిషబిలిటీ స్నిగ్ధత వలె ముఖ్యమైనవి.
ఇందుకే ది సెమీ విలువైన రాయి సీమ్-ఫిల్లింగ్ సిస్టమ్ CPS ద్వారా మాత్రమే కాకుండా పూర్తి సూత్రీకరణగా మూల్యాంకనం చేయాలి.
లోపం పరిమాణం ఎపాక్సీ ఎంపికను ఎలా ప్రభావితం చేయాలి
| లోపం లేదా ప్రక్రియ | ఇష్టపడే ప్రవాహ దిశ | ప్రధాన ఎంపిక లక్ష్యం |
|---|---|---|
| హెయిర్లైన్ మైక్రో క్రాక్లు | తక్కువ స్నిగ్ధత | జిలేషన్ ముందు అంతర్గత పగుళ్లను చేరుకోండి |
| చక్కటి రంధ్రాలు | తక్కువ నుండి నియంత్రిత స్నిగ్ధత | అధిక రెసిన్ నష్టం లేకుండా తడి మరియు బలోపేతం |
| వాక్యూమ్ ఇన్ఫ్యూషన్ | తక్కువ స్నిగ్ధత | పూర్తి ఇన్ఫ్యూషన్ చక్రం ద్వారా ప్రవాహాన్ని నిర్వహించండి |
| మెష్ బ్యాకింగ్ | నియంత్రిత తక్కువ స్నిగ్ధత | అనవసరమైన ప్రవాహాన్ని నిరోధించేటప్పుడు తడి ఫైబర్స్ |
| మధ్యస్థ ఉపరితల పగుళ్లు | సమతుల్య స్నిగ్ధత | తగినంత పూరకంతో వ్యాప్తిని కలపండి |
| వైడ్ సీమ్స్ | నియంత్రిత-ప్రవాహం లేదా అధిక-శరీర వ్యవస్థ | పూరక లోతును నిర్వహించండి మరియు పారుదలని నివారించండి |
| పెద్ద కావిటీస్ | అధిక శరీరం లేదా తగిన పూరక సూత్రీకరణ | మరమ్మతు లోపల తగినంత మెటీరియల్ ఉంచండి |
| నిలువు మరమ్మత్తు | అధిక శరీరం / థిక్సోట్రోపిక్ ప్రవర్తన | కుంగిపోవడం మరియు ప్రవాహాన్ని తగ్గించండి |
ఉష్ణోగ్రత "తక్కువ-స్నిగ్ధత" ఎపోక్సీని చాలా మందమైన పదార్థంగా మార్చగలదు
స్నిగ్ధత అధిక ఉష్ణోగ్రత-సెన్సిటివ్.
వెచ్చని వర్క్షాప్లో సులభంగా ప్రవహించే అదే ఎపోక్సీ శీతాకాలంలో గుర్తించదగినంత మందంగా మారవచ్చు.
దీనర్థం ఉత్పత్తి ఎంపిక సాంకేతిక డేటా షీట్లో ముద్రించిన స్నిగ్ధత సంఖ్యపై మాత్రమే ఆధారపడి ఉండకూడదు.
చల్లని ఉత్పత్తి పరిస్థితులు
తక్కువ ఉష్ణోగ్రతల వద్ద:
- రెసిన్ సాధారణంగా మందంగా మారుతుంది;
- వ్యాప్తి కష్టం అవుతుంది;
- మైక్రో క్రాక్ వ్యాప్తి తగ్గుతుంది;
- గాలి విడుదల నెమ్మదిస్తుంది;
- మెష్ చెమ్మగిల్లడం మరింత కష్టమవుతుంది; మరియు
- క్యూరింగ్ సాధారణంగా నెమ్మదిగా అవుతుంది.
వెచ్చని ఉత్పత్తి పరిస్థితులు
అధిక ఉష్ణోగ్రత సాధారణంగా ప్రారంభ ప్రవాహాన్ని మెరుగుపరుస్తుంది.
కానీ ఇది రెసిన్-హార్డనర్ ప్రతిచర్యను వేగవంతం చేస్తుంది మరియు ఉపయోగకరమైన పని విండోను తగ్గిస్తుంది.
ఇది ముఖ్యమైన ట్రేడ్-ఆఫ్ను సృష్టిస్తుంది:
మొదటి కొన్ని నిమిషాల్లో రెసిన్ బాగా చొచ్చుకుపోవచ్చు కానీ మొత్తం స్లాబ్ను చికిత్స చేయడానికి ముందు చాలా రియాక్టివ్గా మారుతుంది.
ఈ సంబంధం యొక్క లోతైన వివరణ కోసం, చూడండి ఎపాక్సీ రెసిన్ క్యూరింగ్ సమయం మరియు ఉష్ణోగ్రత గైడ్.
పని సమయం ప్రారంభ స్నిగ్ధత కంటే ఎక్కువ ముఖ్యమైనది
సాంకేతిక డేటా షీట్ మిక్సింగ్ తర్వాత కొలవబడిన ఒక స్నిగ్ధత విలువను ఇవ్వవచ్చు.
ఉత్పత్తి ఒక్క క్షణంలో జరగదు.
ఎపోక్సీ కావచ్చు:
- అనేక నిమిషాలు మిశ్రమంగా;
- మరొక స్టేషన్కు తీసుకువెళ్లారు;
- ఒక పెద్ద స్లాబ్ మీద వ్యాప్తి;
- వాక్యూమ్ కింద వదిలి;
- మెష్ ద్వారా గాయమైంది; లేదా
- బహుళ మరమ్మతులలో మాన్యువల్గా పని చేసింది.
ఆ సమయంలో, క్యూరింగ్ పురోగమిస్తుంది మరియు స్నిగ్ధత పెరుగుతుంది.
ఈ కారణంగా, ఫ్యాక్టరీ మాత్రమే అడగాలి:
"ప్రారంభ CPS అంటే ఏమిటి?"
కానీ కూడా:
"రెసిన్ ఉపయోగకరమైన ప్రవాహ పరిధిలో ఎంతకాలం ఉంటుంది?"
ఎపాక్సీ ఫ్లోను రియల్ స్టోన్ ప్రాసెసింగ్ అవసరాలకు ఎలా సరిపోల్చాలి
ప్రధాన సమస్య దట్టమైన గ్రానైట్ లోపల హెయిర్లైన్ క్రాకింగ్ అయితే, అంతర్గత లోపాలను చేరుకోవడానికి తగినంత పని సమయంతో తక్కువ-స్నిగ్ధత వ్యాప్తి వ్యవస్థను ఎంచుకోండి.
వాక్యూమ్ ఇన్ఫ్యూషన్ ఉపయోగించినట్లయితే, వాక్యూమ్ సైకిల్ అంతటా తక్కువ మిశ్రమ స్నిగ్ధత మరియు స్థిరమైన ప్రవాహానికి ప్రాధాన్యత ఇవ్వండి.
ఫైబర్గ్లాస్ మెష్ తప్పనిసరిగా పెద్ద స్లాబ్లో తడిపివేయబడితే, మెష్ ఏకరీతిలో కప్పబడి ఉండటానికి ముందు తేలికగా వ్యాపించే కానీ పారిపోకుండా ఉండే నియంత్రిత తక్కువ స్నిగ్ధతను ఎంచుకోండి.
అప్లికేషన్ తర్వాత విస్తృత సీమ్ పదేపదే మునిగిపోతే, అదే చొచ్చుకుపోయే రెసిన్ని ఎక్కువ జోడించడం కంటే ఎక్కువ నిలుపుదల లేదా శరీరంతో సూత్రీకరణ వైపు వెళ్లండి.
నిలువు అంచు మరమ్మత్తు కుంగిపోయినట్లయితే, థిక్సోట్రోపిక్ లేదా నాన్-సాగ్ సిస్టమ్ను అంచనా వేయండి.
తెల్లని పాలరాయి పగుళ్ల చుట్టూ ముదురు హాలోస్ను అభివృద్ధి చేస్తే, స్వయంచాలకంగా మరింత తక్కువ స్నిగ్ధతను ఎంచుకోవద్దు. ముందుగా అధిక చొచ్చుకుపోవడాన్ని మరియు రాతి సచ్ఛిద్రతను పరిశోధించండి.
పాలిషింగ్ తర్వాత ఉపరితల మరమ్మత్తు తగ్గించబడితే, రెండు-దశల ప్రక్రియను పరిగణించండి: ముందుగా లోతైన వ్యాప్తి, తరువాత తగిన ఉపరితల పూరకం.
పెనెట్రేషన్ vs ఫిల్లింగ్: కొన్ని ఫ్యాక్టరీలకు రెండు దశలు ఎందుకు అవసరం
ఒక రెసిన్తో ప్రతిదీ చేయడానికి ప్రయత్నించడం రాజీలను సృష్టిస్తుంది.
లోతైన మైక్రో క్రాక్లను చేరుకునేంత సన్నని ఉత్పత్తి ఉపరితలం వద్ద ఉండకపోవచ్చు.
విస్తృత లోపాన్ని పూరించడానికి తగినంత మందపాటి ఉత్పత్తి జరిమానా అంతర్గత పగుళ్లను చేరుకోకపోవచ్చు.
దశ 1: నిర్మాణాన్ని బలోపేతం చేయండి
రంధ్రాలు మరియు మైక్రో క్రాక్లలోకి ప్రవేశించడానికి మరియు అంతర్గతంగా రాయిని స్థిరీకరించడానికి చొచ్చుకుపోయే-ఆధారిత రెసిన్ని ఉపయోగించండి.
దశ 2: ఉపరితలాన్ని పునర్నిర్మించండి
చొచ్చుకొనిపోయే దశ తర్వాత, లోపం లోతు, రంగు, సున్నితత్వం మరియు పాలిషింగ్ సంసిద్ధతను పునరుద్ధరించడానికి అవసరమైన చోట ఉపరితలం లేదా పూరక వ్యవస్థను వర్తింపజేయండి.
వెరోపోక్సీ యొక్క బ్లాక్-గ్రానైట్ వ్యవస్థ ఇప్పటికే ఈ సూత్రాన్ని తక్కువ-స్నిగ్ధత చొచ్చుకుపోయే బేస్ ద్వారా ప్రదర్శిస్తుంది, దాని తర్వాత రంగు-పెంపుదల మరియు పాలిషింగ్ టాప్ కోట్.
విస్తృత పాఠం బ్లాక్ గ్రానైట్కు మించి ఉపయోగపడుతుంది:
డీప్ రీన్ఫోర్స్మెంట్ మరియు ఫైనల్ సర్ఫేస్ ఫినిషింగ్ వేర్వేరు పనులు.
నిలువు మరియు గ్యాప్-ఫిల్లింగ్ అప్లికేషన్లకు థిక్సోట్రోపి ఎందుకు ముఖ్యం
స్నిగ్ధత తరచుగా ఒక స్థిర ఆస్తి వలె పరిగణించబడుతుంది.
నిజమైన సూత్రీకరణలు కదలికలో మరియు విశ్రాంతి సమయంలో భిన్నంగా ప్రవర్తించగలవు.
థిక్సోట్రోపిక్ అంటుకునే పదార్థం కోత కింద వ్యాప్తి చెందడం సులభం అవుతుంది, అయితే దరఖాస్తు తర్వాత శరీరాన్ని తిరిగి పొందుతుంది.
ఇది నిలువు కీళ్ళు మరియు స్థానిక మరమ్మతులలో విలువైనదిగా ఉంటుంది, ఎందుకంటే రెసిన్ వ్యాప్తి సమయంలో పని చేయగలదు కానీ ప్లేస్మెంట్ తర్వాత కుంగిపోకుండా నిరోధించవచ్చు.
కొనుగోలుదారుల కోసం, దీని అర్థం ఒకే భ్రమణ-స్నిగ్ధత సంఖ్య నిజమైన అప్లికేషన్ ప్రవర్తనను పూర్తిగా వివరించకపోవచ్చు.
మెటీరియల్ కాదా అని సరఫరాదారుని అడగండి:
- న్యూటోనియన్ లేదా గట్టిగా కోత-ఆధారిత;
- స్వీయ-స్థాయి;
- థిక్సోట్రోపిక్;
- నాన్-సాగ్;
- వ్యాప్తి కోసం రూపొందించబడింది; లేదా
- గ్యాప్ నిలుపుదల కోసం రూపొందించబడింది.
స్నిగ్ధత ద్వారా ఎపోక్సీని ఎన్నుకునేటప్పుడు సాధారణ తప్పులు
అత్యల్ప CPSని ఎంచుకోవడం వలన ఇది మరింత అధునాతనంగా అనిపిస్తుంది
అప్లికేషన్ లోతైన ప్రవాహం నుండి ప్రయోజనం పొందినప్పుడు మాత్రమే అల్ట్రా-తక్కువ స్నిగ్ధత ఉపయోగపడుతుంది.
విస్తృత లోపాలు, నిలువు మరమ్మతులు లేదా అధిక పోరస్ రాయి కోసం, ఇది అనవసరమైన సమస్యలను సృష్టించగలదు.
ప్రతి మందమైన రెసిన్ను "అధిక స్నిగ్ధత" అని పిలుస్తుంది
కొన్ని ఉత్పత్తులు నియంత్రిత ప్రవాహం, ఫిల్లర్లు, థిక్సోట్రోపి, తక్కువ సంకోచం లేదా చాలా ఎక్కువ CPS ఫిగర్ కంటే తక్కువ విస్తరణ ద్వారా ఫిల్లింగ్ పనితీరును అందిస్తాయి.
కొలత ఉష్ణోగ్రతను విస్మరించడం
ఉష్ణోగ్రత సందర్భం లేని స్నిగ్ధత విలువ అసంపూర్ణంగా ఉంటుంది.
నివారణ వేగాన్ని విస్మరించడం
అప్లికేషన్ పూర్తి కావడానికి ముందు రెసిన్ చిక్కగా ఉంటే తక్కువ ప్రారంభ స్నిగ్ధత ఉపయోగపడదు.
రాతి సచ్ఛిద్రతను విస్మరించడం
అదే రెసిన్ దట్టమైన గ్రానైట్ మరియు పోరస్ పాలరాయిపై చాలా భిన్నంగా ప్రవర్తిస్తుంది.
పెద్ద కావిటీస్ కోసం పెనెట్రేషన్ ఎపోక్సీని ఉపయోగించడం
రెసిన్ కేవలం ఉపరితలం క్రింద అదృశ్యం కావచ్చు, వినియోగం పెరుగుతుంది మరియు మరమ్మత్తు తక్కువగా ఉంటుంది.
మైక్రో క్రాక్ల కోసం హెవీ ఫిల్లర్ని ఉపయోగించడం
అంతర్గత లోపాన్ని చికిత్స చేయకుండా వదిలివేసేటప్పుడు పదార్థం పగుళ్ల ప్రవేశ ద్వారాన్ని తగ్గించగలదు.
స్నిగ్ధతను మార్చడానికి మిక్సింగ్ నిష్పత్తిని మార్చడం
ఎపోక్సీని సన్నగా, మందంగా, వేగంగా లేదా నెమ్మదిగా చేయడానికి గట్టిదనాన్ని తగ్గించవద్దు లేదా పెంచవద్దు.
మిక్సింగ్ నిష్పత్తి వ్యవస్థ యొక్క రసాయన శాస్త్రానికి చెందినది.
మరింత వివరాల కోసం, చూడండి స్టోన్ ప్రాసెసింగ్ కోసం ఎపాక్సీ రెసిన్ మిక్సింగ్ రేషియో గైడ్.
బల్క్ ఆర్డర్ చేయడానికి ముందు తక్కువ మరియు ఎక్కువ స్నిగ్ధత ఎపోక్సీని ఎలా పరీక్షించాలి
దశ 1: అసలు ఉత్పత్తి రాయిని ఉపయోగించండి
గాజు, ప్లాస్టిక్ లేదా సాధారణ ప్రయోగశాల ప్యానెల్లపై మాత్రమే ఆధారపడవద్దు.
రాతి నిర్మాణం రెసిన్ శోషణ మరియు వ్యాప్తిని నియంత్రిస్తుంది.
దశ 2: ఉష్ణోగ్రతను నియంత్రించండి
రెండు అభ్యర్థి సిస్టమ్లను ఒకే రెసిన్, రాయి మరియు వర్క్షాప్ ఉష్ణోగ్రతకు తీసుకురండి.
దశ 3: పేర్కొన్న మిక్సింగ్ నిష్పత్తిని ఉపయోగించండి
సరికాని మిక్సింగ్ పోలిక యొక్క చెల్లుబాటును నాశనం చేస్తుంది.
దశ 4: అదే రెసిన్ పరిమాణాన్ని వర్తించండి
కంటి ద్వారా పోయడం కంటే పదార్థ వినియోగాన్ని కొలవండి.
దశ 5: వ్యాప్తిని గమనించండి
రెసిన్ చక్కటి లోపాల పూర్తి లోతుకు చేరుకుంటుందో లేదో తనిఖీ చేయండి.
దశ 6: ప్రవాహాన్ని మరియు నిలుపుదలని గమనించండి
విస్తృత ఖాళీల కోసం, రెసిన్ స్థానంలో ఉందా లేదా రాయిలో మునిగిపోతుందా అని రికార్డ్ చేయండి.
దశ 7: పని సమయాన్ని రికార్డ్ చేయండి
ప్రవాహం గమనించదగినంత తక్కువ ఉపయోగకరంగా మారినప్పుడు గమనించండి.
దశ 8: క్యూర్ మరియు పాలిష్
ప్రక్రియ విజయవంతమైందో లేదో తడి రూపం మీకు చెప్పదు.
నిజమైన ముగింపు క్రమం తర్వాత స్లాబ్ను తనిఖీ చేయండి.
దశ 9: మెటీరియల్ వినియోగాన్ని కొలవండి
ఒక స్లాబ్కు 30% ఎక్కువ మెటీరియల్ అవసరమయ్యే రెసిన్ దాని కొనుగోలు ధర తక్కువగా ఉన్నప్పటికీ చాలా భిన్నమైన వాస్తవ ఉత్పత్తి ధరను కలిగి ఉండవచ్చు.
స్టోన్ ఎపాక్సీ స్నిగ్ధత అర్హత చెక్లిస్ట్
| మూల్యాంకనం అంశం | ఏమి రికార్డ్ చేయాలి | వై ఇట్ మేటర్స్ |
|---|---|---|
| మిశ్రమ స్నిగ్ధత | CPS మరియు పరీక్ష ఉష్ణోగ్రత | పోల్చదగిన ప్రారంభ బిందువును అందిస్తుంది |
| రాతి రకం | గ్రానైట్, పాలరాయి, ఒనిక్స్, ట్రావెర్టైన్, ఇంజనీరింగ్ రాయి | సచ్ఛిద్రత మరియు నిర్మాణం ప్రవాహ ప్రవర్తనను మారుస్తాయి |
| లోపం వెడల్పు | వెంట్రుకలు, మధ్యస్థ, విస్తృత కుహరం లేదా సీమ్ | వ్యాప్తి మరియు నిలుపుదల అవసరాన్ని నిర్ణయిస్తుంది |
| అప్లికేషన్ ఓరియంటేషన్ | క్షితిజ సమాంతర, నిలువు లేదా వంపుతిరిగిన | కుంగిపోవడం మరియు ప్రవాహాన్ని ప్రభావితం చేస్తుంది |
| పని సమయం | ఉపయోగకరమైన ప్రవాహం యొక్క నిమిషాలు | ప్రారంభ స్నిగ్ధత మాత్రమే సరిపోదు |
| చొచ్చుకొనిపోయే లోతు | అప్లికేషన్ తర్వాత అసలు లోతు | నిర్మాణాత్మక చికిత్సను నిర్ధారిస్తుంది |
| రెసిన్ వినియోగం | స్లాబ్ / m²కి kg లేదా g | నిజమైన ఉత్పత్తి ధరను చూపుతుంది |
| ఉపరితల నిలుపుదల | నయం చేసిన తర్వాత మిగిలిన పూరకం | పాలిషింగ్ సంసిద్ధతకు కీలకం |
| చివరి ప్రదర్శన | రంగు, గ్లోస్, నీడ మరియు కనిపించే మరమ్మత్తు లైన్లు | పూర్తి రాయితో అనుకూలతను నిర్ధారిస్తుంది |
| బ్యాచ్ స్థిరత్వం | అనేక స్థానాల్లో ఫలితాలు | నిరంతర ఉత్పత్తికి ముఖ్యమైనది |
సిఫార్సు: ఫ్లో బిహేవియర్ని ఎంచుకోండి, స్నిగ్ధత లేబుల్ కాదు
తక్కువ-స్నిగ్ధత మరియు అధిక-స్నిగ్ధత ఎపోక్సీ పోటీపడే ఉత్పత్తి వర్గాలు కావు, ఇక్కడ ఒకటి అంతర్గతంగా మరొకదాని కంటే మెరుగైనది.
వారు వివిధ ప్రక్రియ సమస్యలను పరిష్కరిస్తారు.
రెసిన్ మైక్రో క్రాక్లు, ఫైన్ పోర్స్ లేదా వాక్యూమ్ అసిస్టెడ్ స్టోన్ స్ట్రక్చర్లోకి వెళ్లాలంటే, తక్కువ స్నిగ్ధత మరియు తగినంత పని సమయానికి ప్రాధాన్యత ఇవ్వండి.
రెసిన్ విస్తృత గ్యాప్, నిలువు మరమ్మత్తు లేదా ఉపరితల కుహరంలో ఉండాలంటే, నిలుపుదల, శరీరం లేదా థిక్సోట్రోపిక్ ప్రవర్తనకు ప్రాధాన్యత ఇవ్వండి.
అప్లికేషన్కు అంతర్గత పటిష్టత మరియు సంపూర్ణంగా మెరుగుపెట్టిన ఉపరితలం రెండూ అవసరమైతే, రెండు విధులను నిర్వహించడానికి ఒక రెసిన్ను బలవంతం చేయడం కంటే దశలవారీ ప్రక్రియను పరిగణించండి.
రెండు ఉత్పత్తులు ఒకే విధమైన CPS విలువలను ప్రచురించి విభిన్నంగా పని చేస్తే, పూర్తి సూత్రీకరణను సరిపోల్చండి: చెమ్మగిల్లడం, థిక్సోట్రోపి, క్యూరింగ్ ప్రొఫైల్, విస్తరణ, సంకోచం, కుండ జీవితం, ఉష్ణోగ్రత పరిధి, రాతి అనుకూలత మరియు పాలిషింగ్ ఫలితం.
అందువల్ల సరైన స్నిగ్ధత అందుబాటులో ఉన్న అతి తక్కువ లేదా అత్యధిక సంఖ్య కాదు.
ఇది ఎపాక్సీని సరైన ప్రదేశానికి చేరుకోవడానికి అనుమతించే ప్రవాహ ప్రవర్తన-మరియు పనిని పూర్తి చేయడానికి తగినంత కాలం అక్కడే ఉంటుంది.
తక్కువ మరియు అధిక స్నిగ్ధత ఎపోక్సీ గురించి తరచుగా అడిగే ప్రశ్నలు
1. రాయికి తక్కువ-స్నిగ్ధత ఎపోక్సీ మంచిదా?
చిన్న రంద్రాలు, మైక్రో క్రాక్లు, దట్టమైన గ్రానైట్ లేదా వాక్యూమ్-ఇన్ఫ్యూజ్డ్ స్టోన్లోకి చొచ్చుకుపోవడమే ప్రధాన అవసరం అయినప్పుడు తక్కువ-స్నిగ్ధత ఎపాక్సీ మంచిది. విస్తారమైన ఖాళీలు, నిలువు మరమ్మత్తులు లేదా అధిక పోరస్ పదార్థాలకు ఇది స్వయంచాలకంగా మంచిది కాదు, ఇక్కడ అధిక ప్రవాహం ప్రవాహం మరియు రెసిన్ వినియోగాన్ని పెంచుతుంది.
2. రాతి పగుళ్లకు నేను ఏ స్నిగ్ధత ఎపోక్సీని ఉపయోగించాలి?
చక్కటి హెయిర్లైన్ పగుళ్లు సాధారణంగా తక్కువ-స్నిగ్ధత ఎపోక్సీ నుండి ప్రయోజనం పొందుతాయి ఎందుకంటే రెసిన్ అంతర్గతంగా చొచ్చుకుపోవాలి. విస్తృతమైన పగుళ్లకు సమతుల్యత లేదా అధిక-శరీర వ్యవస్థ అవసరం కావచ్చు, ఇది క్యూరింగ్ తర్వాత లోపాన్ని పూర్తిగా పూరించడానికి తగినంత నిలుపుదలతో చొచ్చుకుపోవడాన్ని మిళితం చేస్తుంది.
3. తక్కువ-స్నిగ్ధత ఎపోక్సీ కంటే అధిక-స్నిగ్ధత ఎపోక్సీ బలంగా ఉందా?
అవసరం లేదు. అన్క్యూర్డ్ స్నిగ్ధత తుది యాంత్రిక బలాన్ని నేరుగా నిర్ణయించదు. రెసిన్ కెమిస్ట్రీ, హార్డ్నెర్ కెమిస్ట్రీ, మిక్సింగ్ రేషియో, క్యూర్ కండిషన్స్, అడెషన్, ఫార్ములేషన్ డిజైన్ మరియు సబ్స్ట్రేట్ ఇంటరాక్షన్పై బలం ఆధారపడి ఉంటుంది.
4. తక్కువ-స్నిగ్ధత ఎపోక్సీ పోరస్ రాయిపై ఎక్కువ రెసిన్ను ఎందుకు ఉపయోగిస్తుంది?
తక్కువ-స్నిగ్ధత రెసిన్ ఒకదానితో ఒకటి అనుసంధానించబడిన రంధ్రాలు మరియు శూన్యాలలోకి లోతుగా ప్రయాణించగలదు. అది ఉపబలాన్ని మెరుగుపరుస్తుంది, అయితే చికిత్స అవసరమయ్యే ప్రాంతానికి మించి రాయి రెసిన్ను గ్రహిస్తే అది వినియోగాన్ని పెంచుతుంది. పెద్దమొత్తంలో కొనుగోలు చేయడానికి ముందు ఉత్పత్తి ట్రయల్స్ సమయంలో రెసిన్ వినియోగాన్ని కొలవండి.
5. అదే ఎపోక్సీని చొచ్చుకుపోవడానికి మరియు సీమ్ ఫిల్లింగ్ కోసం ఉపయోగించవచ్చా?
కొన్నిసార్లు నియంత్రిత-ప్రవాహ సూత్రీకరణ రెండు విధులను నిర్వహిస్తుంది, అయితే సమాధానం రాతి రకం, సీమ్ వెడల్పు, రెసిన్ రియాలజీ, క్యూర్ బిహేవియర్, సంకోచం లేదా విస్తరణ మరియు తుది ముగింపు అవసరాలపై ఆధారపడి ఉంటుంది. డిమాండింగ్ ప్రక్రియల కోసం, విడిగా ప్రవేశించడం మరియు పూరించే దశలు మరింత స్థిరమైన ఫలితాలను అందించవచ్చు.
ఎపోక్సీ ఫ్లోను రియల్ స్టోన్ ప్రాసెసింగ్కు ఎలా మ్యాచ్ చేయాలి
ఎపాక్సీ ఎంపిక రెసిన్ ఎక్కడికి ప్రయాణించాలి మరియు అది ఎక్కడ ఉండాలి అనే దానితో ప్రారంభం కావాలి. మైక్రో క్రాక్లు మరియు వాక్యూమ్ ఇన్ఫ్యూషన్కు కదలిక అవసరం. విస్తృత లోపాలు మరియు నిలువు మరమ్మతులకు నిలుపుదల అవసరం. ఉపరితల ముగింపు తరచుగా రెండింటి మధ్య బ్యాలెన్స్ అవసరం. CPS ఉపయోగకరమైన సమాచారాన్ని అందిస్తుంది, అయితే ఇది ఎల్లప్పుడూ రాతి సచ్ఛిద్రత, లోపం జ్యామితి, ఉష్ణోగ్రత, క్యూర్ ప్రొఫైల్, రియాలజీ మరియు తుది ముగింపు అవసరాలతో కలిపి వివరించబడాలి.
స్నిగ్ధత లేబుల్తో కాకుండా లోపంతో ప్రారంభించండి
హెయిర్లైన్ క్రాక్, ఓపెన్ ట్రావెర్టైన్ కేవిటీ, బ్లాక్-గ్రానైట్ మైక్రో ఫిషర్, వైట్-మార్బుల్ రిపేర్ మరియు ఓనిక్స్ సీమ్ ఒకే సమస్య కాదు. లోపం వెడల్పు, రాతి శోషణ, ధోరణి మరియు దృశ్య సున్నితత్వం CPS పరిధిని ఎంచుకోవడానికి ముందు అవసరమైన ప్రవాహ ప్రవర్తనను నిర్వచించాలి.
ప్రక్రియకు రెసిన్ ప్రవర్తనను సరిపోల్చండి
హెయిర్లైన్ గ్రానైట్ పగుళ్లు:
తక్కువ-స్నిగ్ధత వ్యాప్తికి మరియు అంతర్గత పగుళ్లను చేరుకోవడానికి తగినంత పని సమయాన్ని ప్రాధాన్యతనివ్వండి.
Vacuum infusion:
ప్రవాహానికి తక్కువ ప్రతిఘటన, స్థిరమైన స్నిగ్ధత మరియు ఇంప్రెగ్నేషన్ను పూర్తి చేయడానికి తగినంత పొడవు ఉన్న క్యూర్ విండోకు ప్రాధాన్యత ఇవ్వండి.
మెష్ బ్యాకింగ్:
అధిక ప్రవాహం లేకుండా ఫైబర్లను సమర్థవంతంగా తడి చేసే నియంత్రిత ప్రవాహాన్ని ఉపయోగించండి.
విస్తృత అతుకులు మరియు కావిటీస్:
గరిష్ట వ్యాప్తికి బదులుగా రెసిన్ నిలుపుదల, ఉపరితల నిర్మాణం మరియు డైమెన్షనల్ స్థిరత్వానికి ప్రాధాన్యత ఇవ్వండి.
నిలువు మరమ్మతులు:
స్థిర CPS విలువపై మాత్రమే ఆధారపడకుండా థిక్సోట్రోపిక్ లేదా నాన్-సాగ్ ప్రవర్తనను అంచనా వేయండి.
ఇలాంటి CPS విలువలు ఇప్పటికీ విభిన్న ఫలితాలను అందించగలవు
ఫార్ములేషన్ కెమిస్ట్రీ, థిక్సోట్రోపి, సర్ఫేస్ టెన్షన్, క్యూర్ స్పీడ్, తక్కువ-ఎక్స్పాన్షన్ లక్షణాలు, చెమ్మగిల్లడం, ఫిల్లర్లు మరియు స్టోన్ ఇంటరాక్షన్ కూడా అప్లికేషన్ పనితీరును ప్రభావితం చేస్తాయి కాబట్టి ఇలాంటి పబ్లిష్ చేయబడిన స్నిగ్ధత కలిగిన ఉత్పత్తులు విభిన్నంగా ప్రవర్తిస్తాయి. అందువల్ల కొనుగోలుదారులు ఒకే స్నిగ్ధత సంఖ్య ద్వారా సరఫరాదారులను ర్యాంక్ చేయడం కంటే పూర్తి ఉత్పత్తి ప్రవర్తనను సరిపోల్చాలి.
బల్క్ ఆర్డర్ చేయడానికి ముందు కొనుగోలుదారులు దేనిని పోల్చాలి?
నిర్వచించిన ఉష్ణోగ్రత వద్ద మిశ్రమ స్నిగ్ధత, పని సమయం, అప్లికేషన్ సమయంలో స్నిగ్ధత పెరుగుదల, చొచ్చుకుపోయే లోతు, రన్ఆఫ్, రెసిన్ వినియోగం, క్యూర్ ప్రొఫైల్, తుది ఉపరితల నిలుపుదల, పాలిషింగ్ ప్రవర్తన, రంగు స్థిరత్వం మరియు బ్యాచ్ అనుగుణ్యతను సరిపోల్చండి. సాధారణ ఫ్యాక్టరీ పరిస్థితుల్లో అసలు రాయిపై షార్ట్లిస్ట్ చేసిన సిస్టమ్ను పరీక్షించండి.
ప్రాక్టికల్ సిఫార్సు
రెసిన్ లోపాన్ని చేరుకోలేకపోతే, ప్రవాహ నిరోధకతను తగ్గించండి. ఇది చాలా దూరం చొచ్చుకుపోయి లేదా మరమ్మత్తు అయిపోతే, ప్రవాహ నియంత్రణను పెంచండి లేదా మరింత సరిఅయిన పూరక సూత్రీకరణను ఎంచుకోండి. అంతర్గత ఉపబల మరియు ఉపరితల ముగింపు రెండూ క్లిష్టమైనవి అయితే, వేర్వేరు వ్యాప్తి మరియు ముగింపు దశలను పరిగణించండి. ఉత్తమ ఎపాక్సి స్నిగ్ధత అనేది సన్నని లేదా దట్టమైన ఎంపిక కాదు-ఇది అవసరమైన లోతును చేరుకునే సూత్రీకరణ, అవసరమైన చోట ఉంటుంది మరియు క్యూరింగ్ మరియు పాలిష్ చేసిన తర్వాత స్థిరంగా పూర్తయిన స్లాబ్ను ఉత్పత్తి చేస్తుంది.
మీ స్టోన్ అప్లికేషన్కి ఎపోక్సీ ఫ్లోని సరిపోల్చాలా?
స్టోన్ రకం, క్రాక్ వెడల్పు, సచ్ఛిద్రత, ప్రాసెసింగ్ ఉష్ణోగ్రత, అప్లికేషన్ ఓరియంటేషన్, క్యూరింగ్ సమయం మరియు పూర్తి అవసరాలు అన్నీ సరైన ఎపాక్సీ ఎంపికను ప్రభావితం చేస్తాయి. పెద్దమొత్తంలో కొనుగోలు చేయడానికి ముందు, మీ అసలు మార్బుల్, గ్రానైట్, ఒనిక్స్, సెమీ-విలువైన రాయి, మెష్-బ్యాకింగ్ ప్రాసెస్ లేదా వాక్యూమ్-ఇన్ఫ్యూషన్ లైన్పై అభ్యర్థి సిస్టమ్లను పరీక్షించండి.
సూచనలు
- స్టాండర్డైజేషన్ కోసం అంతర్జాతీయ సంస్థ.
ISO 2555:2018 — ప్లాస్టిక్లు — లిక్విడ్ స్టేట్లో రెసిన్లు లేదా ఎమల్షన్లు లేదా డిస్పర్షన్లుగా — ఒకే సిలిండర్ రకం భ్రమణ విస్కోమీటర్ పద్ధతిని ఉపయోగించి స్పష్టమైన స్నిగ్ధతను నిర్ణయించడం.
ISO/TC 61.
స్టాండర్డైజేషన్ కోసం అంతర్జాతీయ సంస్థ. - ASTM ఇంటర్నేషనల్.
ASTM D2196 — రొటేషనల్ విస్కోమీటర్ ద్వారా నాన్-న్యూటోనియన్ మెటీరియల్స్ యొక్క రియోలాజికల్ ప్రాపర్టీస్ కోసం ప్రామాణిక పరీక్ష పద్ధతులు.
ASTM ఇంటర్నేషనల్.
ASTM ప్రమాణాలు మరియు ఇంజనీరింగ్ డిజిటల్ లైబ్రరీ. - WEST SYSTEM Technical Staff.
వెస్ట్ సిస్టమ్ యూజర్ మాన్యువల్ & ఉత్పత్తి గైడ్.
Gougeon Brothers, Inc.
వెస్ట్ సిస్టమ్ టెక్నికల్ పబ్లికేషన్స్. - WEST SYSTEM Technical Staff.
ఎపోక్సీ నివారణ మరియు ఉష్ణోగ్రత ప్రభావాలను అర్థం చేసుకోవడం.
Gougeon Brothers, Inc.
ఎపోక్సీవర్క్స్ / వెస్ట్ సిస్టమ్ టెక్నికల్ రిసోర్సెస్. - గురిట్ సాంకేతిక విభాగం.
ఎపోక్సీ రెసిన్ సిస్టమ్స్: ప్రాసెసింగ్, స్నిగ్ధత మరియు నివారణ లక్షణాలు.
గురిట్.
సాంకేతిక ఉత్పత్తి డేటా మరియు మిశ్రమ ప్రాసెసింగ్ మార్గదర్శకత్వం. - J. M. డీలీ మరియు K. F. విస్బ్రూన్.
మెల్ట్ రియాలజీ అండ్ ఇట్స్ రోల్ ఇన్ ప్లాస్టిక్స్ ప్రాసెసింగ్: థియరీ అండ్ అప్లికేషన్స్.
వాన్ నోస్ట్రాండ్ రీన్హోల్డ్.
పాలిమర్ ప్రాసెసింగ్ మరియు రియాలజీ రిఫరెన్స్ లిటరేచర్. - క్రిస్టోఫర్ W. మాకోస్కో.
రియోలాజికల్ ప్రిన్సిపల్స్, కొలతలు మరియు అప్లికేషన్స్.
మిన్నెసోటా విశ్వవిద్యాలయం.
విలే-VCH, 1994. - చార్లెస్ సెల్విట్జ్.
రాతి పరిరక్షణలో ఎపోక్సీ రెసిన్లు.
గెట్టి కన్జర్వేషన్ ఇన్స్టిట్యూట్.
పరిరక్షణ సిరీస్లో పరిశోధన, గెట్టి పబ్లికేషన్స్, 1992.