

Snabb sammanfattning:
Lågviskös epoxi är i allmänhet bättre när stenbearbetning kräver djup penetrering i porer och mikrosprickor, medan epoxi med högre kropp ger mer kontroll för bredare luckor, vertikala reparationer och applikationer där överdriven avrinning är ett problem. Viskositet ensam bör dock inte avgöra produkten. Stentyp, defektbredd, temperatur, brukstid, härdningsprofil, expansion, vätning och slutliga poleringskrav har betydelse. Välj epoxin vars flödesbeteende matchar den faktiska processen istället för att bara köpa den lägsta eller högsta CPS.
Lågviskös epoxi låter bättre.
Den penetrerar längre, sprider sig lätt, väter fina sprickor och fungerar bra i vakuumassisterade processer. För stenfabriker som försöker förstärka plattor före polering kan dessa fördelar vara mycket attraktiva.
Men sedan dyker ett annat produktionsproblem upp.
Hartset rinner ut ur en bred defekt. En vertikal reparation börjar sjunka. En söm absorberar mer material än förväntat. En porös platta förbrukar för mycket harts. Efter härdning förblir reparationen försänkt eftersom det mesta av epoxin rörde sig under ytan.
Vid den tidpunkten börjar ett tjockare eller mer kontrollerat flöde se bättre ut.
Det är därför den användbara frågan inte är:
"Är epoxi med låg viskositet bättre än epoxi med hög viskositet?"
Den bättre frågan är:
"Hur mycket rörelse behöver epoxin innan härdning, och var behöver jag att hartset ska vara kvar?"
Stenbearbetning inkluderar mycket olika operationer: mikrosprickimpregnering, reparation av marmorytor, granitförstärkning, vakuuminfusion, nätunderlag, sömfyllning, vertikal bindning, porfyllning och slutlig ytavjämning. Varje applikation behöver en annan balans mellan penetration och retention.
Veropoxys ström produktsortiment av stenepoxi återspeglar detta applikationsbaserade tillvägagångssätt, med dedikerade system för svart granit, marmor, vit sten, nätbaksida, vakuuminfusion, halvädelsten och andra specialiserade processer.
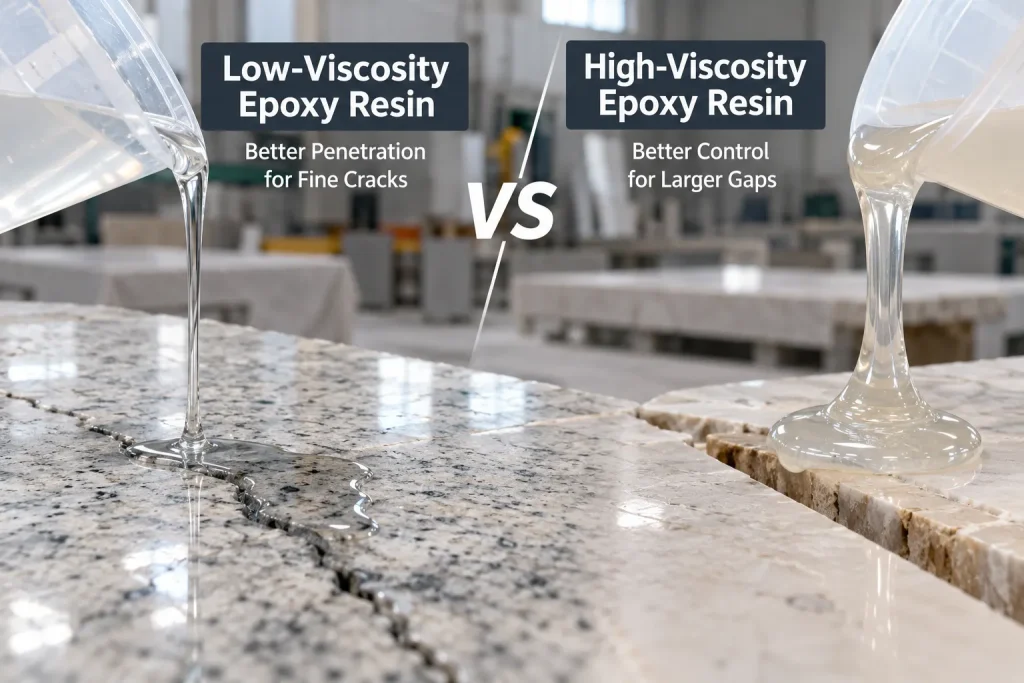
Vad är epoxiharts med låg viskositet?
Lågviskös epoxi är ett ohärdat hartshärdaresystem som erbjuder relativt lågt motstånd mot flöde under definierade mätförhållanden.
Vid praktisk stenbearbetning betyder det att den blandade epoxin i allmänhet lätt kan spridas, tränga in i små sprickor, våta porer, röra sig genom förstärkningsstrukturer och resa längre innan dess viskositet stiger under härdningen.
Varför stenfabriker använder lågviskös epoxi
Den främsta orsaken är penetration.
Många strukturella defekter i natursten är mycket mindre än de syns på ytan. En synlig spricka kan minska dramatiskt under plattans yta. Tät granit kan innehålla fina sprickor som ett tjockt harts inte lätt kan komma in i.
Ett system med lägre viskositet minskar flödesmotståndet och ger hartset en bättre chans att nå dessa inre vägar.
Detta är särskilt användbart för:
- hårfästes sprickor;
- mikrosprickor;
- tät granit;
- fina marmorsprickor;
- vakuumimpregnering;
- porös stenförstärkning;
- nätvätning; och
- ytbehandling av stora ytor före polering.
Veropoxy 2-stegs lågviskös AB-lim för svart granitt.ex. använder ett bassystem med låg viskositet och hög penetration för att infiltrera täta granitporer och mikrosprickor innan slutskedet.
Vad är epoxi med hög viskositet eller högre kropp?
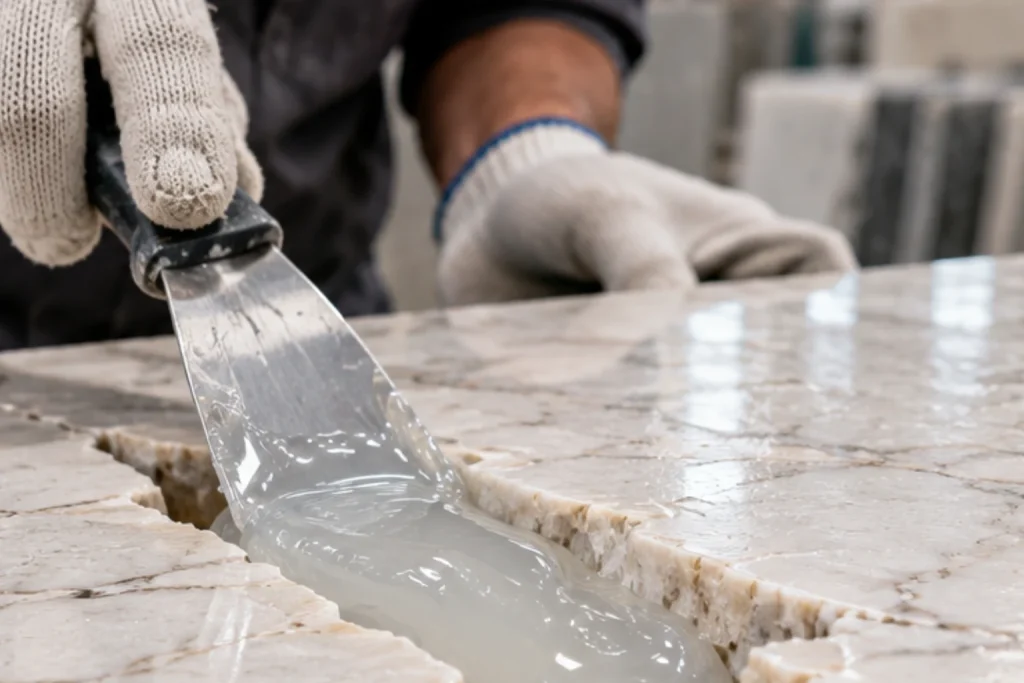
Epoxi med högre viskositet motstår flöde starkare.
Istället för att snabbt spridas över en yta eller försvinna in i fina porer, tenderar materialet att förbli närmare där det appliceras.
Detta beteende kan vara värdefullt när produktionsmålet inte är djup penetration.
Där högre kropp blir användbar
Typiska situationer inkluderar:
- bredare sprickor;
- större hålrum;
- kant reparation;
- vertikala fogar;
- sömmar som måste förbli fulla;
- applikationer där avrinning måste minimeras;
- reparationer som kräver ytkonstruktion; och
- situationer där överdriven penetration skulle öka hartsförbrukningen.
Den viktiga skillnaden är att "högre viskositet" inte automatiskt betyder "bättre fyllmedel."
Spaltfyllningsprestanda kan också bero på tixotropi, fyllmedel, hartskemi, ytspänning, härdningshastighet, lågkrympningsbeteende, expansionsegenskaper och appliceringstjocklek.
Det är därför professionellt produktval behöver mer än ett CPS-nummer.
Låg viskositet vs hög viskositet: De viktigaste skillnaderna
| Prestandafaktor | Epoxi med lägre viskositet | Epoxi med högre viskositet/högre kropp |
|---|---|---|
| Genomträngning av mikrosprickor | Generellt bättre | Mer begränsad |
| Flöda över stora ytor | Lätt | Långsammare och mer kontrollerad |
| Vakuuminfusion | Vanligtvis att föredra | Kan begränsa hartsrörelsen |
| Fyllning med breda luckor | Kan rinna av eller sjunka in i omgivande porer | Ger vanligtvis bättre retention |
| Vertikal applikation | Större risk för avrinning eller sänkning | Vanligtvis lättare att hålla på plats |
| Mycket porös sten | Kan öka hartsförbrukningen | Kan minska onödig djup migration |
| Nätvätning | Generellt lättare | Kan kräva mer spridningsansträngning |
| Ytbyggd | Kan lämna tunn täckning | Vanligtvis bättre |
| Luftutsläpp | Ofta lättare när det blandas rätt | Instängd luft kan röra sig långsammare |
| Operatörskontroll | Kan springa snabbt | Vanligtvis lättare för lokal placering |
Varför lägre viskositet förbättrar penetrationen
Fina stendefekter skapar smala vägar.
Ju mindre vägen är, desto svårare blir det för en trögflytande vätska att röra sig genom den.
Lägre viskositet minskar motståndet mot flöde och förbättrar hartsets förmåga att komma in i dessa små kanaler innan härdningen fortskrider för långt.
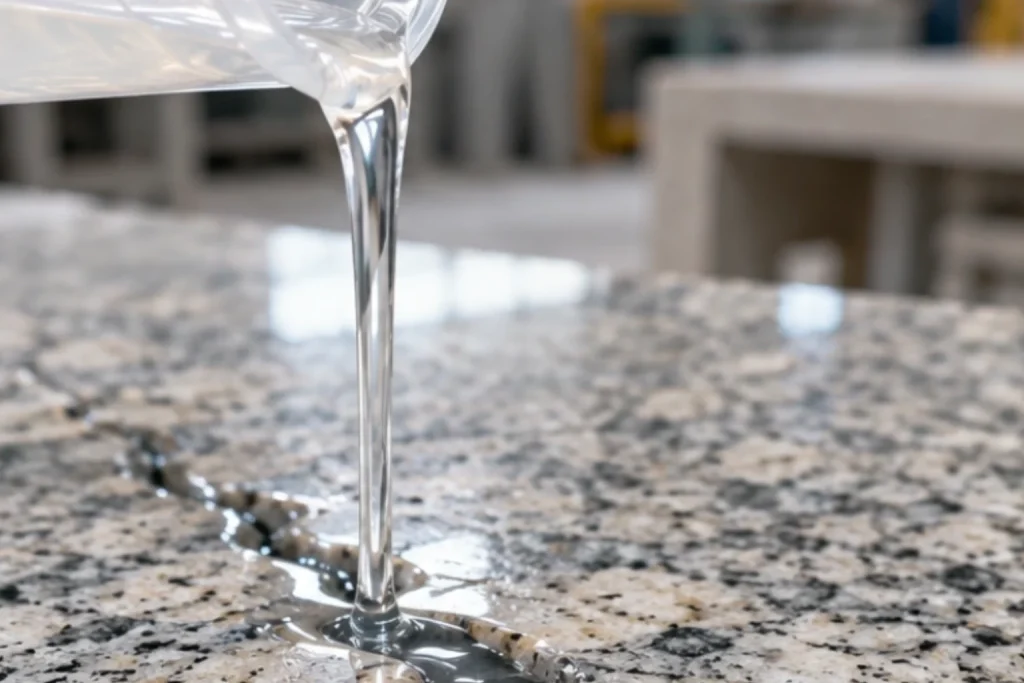
Tät svart granit är ett bra exempel
Svart granit kan verka extremt solid, men plattor kan innehålla små sprickor, naturliga porer eller bearbetningsrelaterade mikrodefekter.
Eftersom stenen är tät kan det hända att enbart applicering av ett tjockt lim på ytan inte ger meningsfull inre förstärkning.
Veropoxys svartgranitsystem använder ett lågviskös penetrationsskikt specifikt för att nå djupare in i stenen innan ett separat färgförstärknings- och polerskikt appliceras.
Denna tvåstegslogik är viktig.
Det harts som fungerar bäst för penetration behöver inte nödvändigtvis utföra varannan efterbehandlingsfunktion samtidigt.
Varför låg viskositet är viktigt för vakuuminfusion
Vakuuminfusion beror på hartsrörelse.
Vakuumtryck hjälper hartset att komma in i porer, sprickor och inre defekter, men processen beror fortfarande på att hartset förblir tillräckligt mobilt för att resa genom stenen.
Ett harts som blir för trögflytande kan bromsa flödesfronten, skapa ojämn impregnering eller lämna områden otillräckligt förstärkta.
Veropoxy Lågviskös epoxi för stenvakuuminfusion – 5080 / B25Q-KG publiceras vid cirka 400–600 CPS, med ett blandningsförhållande på 100:25, cirka 24°C bearbetningstemperatur och 3–5 timmars härdningstid.
Dessa specifikationer illustrerar en annan viktig punkt:
Låg viskositet kräver tillräckligt med arbetstid.
Ett harts kan börja extremt flytande, men om det reagerar för snabbt och tjocknar innan vakuumcykeln är klar, blir dess initiala viskositet mycket mindre användbar.
För vakuuminfusion, jämför mer än CPS
Köpare bör också utvärdera:
- blandad viskositet;
- viskositetsökning över tiden;
- brukstid;
- geltid;
- stentemperatur;
- vakuumcykelns varaktighet;
- luftutsläppsbeteende; och
- verkligt inträngningsdjup.
När låg viskositet blir ett problem
Det enklaste misstaget är att anta att om penetration är användbart måste ännu mer penetration vara bättre.
Det är inte alltid sant.
Överdriven avrinning
Mycket flytande harts kan röra sig bort från den avsedda reparationszonen innan härdning.
Detta är särskilt svårt på sluttande ytor, kanter, vertikala stenar och öppna håligheter.
Högre hartsförbrukning
Porös sten kan absorbera stora mängder lågviskös harts.
En del av den penetrationen kan förbättra armeringen, men en del kan helt enkelt öka materialförbrukningen utan att förbättra den synliga reparationen.
Fabriker bör därför mäta hartsanvändningen per platta snarare än att endast bedöma produkterna efter trumpriset.
Otillräcklig ytkonstruktion
Om det mesta av hartset rör sig in i stenen kan det hända att det inte finns tillräckligt med material kvar på ytan.
Efter slipning och polering kan sprickor eller porer öppnas igen visuellt eftersom den övre delen av defekten är underfylld.
Skuggning på ljus sten
På vit eller genomskinlig marmor kan överdriven penetration förändra det optiska utseendet på stenen runt reparationen.
Resultatet kan se ut som fläckar eller en vattenstämpel även om den härdade epoxin i sig förblir klar.
Det är därför som bearbetning av vit marmor ofta kräver hårdare penetrationskontroll än tät mörk granit.
När högre kroppsepoxi är den bättre riktningen
Breda sprickor och öppna håligheter
En större defekt kräver ofta mer material för att finnas kvar inom reparationsområdet.
Om hartset är för flytande kan det rinna nedåt, migrera in i omgivande porer eller lämna toppen av håligheten underfylld.
Vertikala reparationer
Tyngdkraften spelar roll.
Ett harts som jämnar ut vackert på en horisontell platta kan rinna nedför en vertikal kant innan härdning.
För vertikal bindning eller kantfyllning kan en mer kontrollerad eller tixotrop formulering vara mycket lättare att arbeta med.
Ytavjämning
Vissa bearbetningsoperationer kräver att harts förblir nära ytan så att slipning och polering kan ge en kontinuerlig yta.
I dessa fall är djup penetration bara en del av kravet.
Fabriken kan använda ett material för invändig impregnering och ett annat för slutfyllning eller ytbehandling.
Anta inte sömfyllande epoxi måste ha en mycket hög CPS
Det är här enkla viskositetsregler börjar brytas ner.
Veropoxy Lågexpansionsepoxi för fyllning av halvädelstenssöm – 5090 / D30M-BS är för närvarande specificerad till cirka 400–600 CPS.
Numeriskt liknar det flera Veropoxy penetrationsorienterade system.
Ändå är applikationen sömfyllning för agat, onyx och komposit halvädelsten.
Varför?
Eftersom produkturvalet inte enbart baseras på viskositet.
Systemet betonar också:
- låg expansion;
- låg inre stress;
- kontrollerat flöde;
- dimensionsstabilitet;
- enhetlig härdning;
- mycket låg gulning; och
- en slät söm efter polering.
Detta är en användbar köplektion.
Köpare takeaway: Skapa inte en stel fabriksregel som "400–600 CPS är endast för penetration" eller "sömfyllning kräver alltid mycket hög viskositet." Formuleringen, substratet, spaltgeometrin, appliceringsorienteringen, härdningsbeteendet, expansionen och tixotropin kan förändra resultatet.
Hur stentyp ändrar viskositetsvalet
Tät granit
Tät granit gynnar vanligtvis ett penetrationsorienterat tillvägagångssätt när huvudproblemet är mikrosprickor eller inre förstärkning.
Ett system med lägre viskositet kan komma in i defekter som tjockare material kan överbrygga.
Om defekten är ett stort öppet spån eller kantbrott, kanske ett penetreringsharts ensamt inte ger tillräcklig konstruktion.
Vit marmor
Vit marmor kräver extra försiktighet.
Låg viskositet kan förbättra sprickpenetreringen, men överdriven absorption kan ge mörka glorier eller optisk skuggning.
För färgkänslig marmor bör viskositeten utvärderas tillsammans med icke-fläckningsbeteende och gulningsmotstånd.
Färgad marmor
Färgad marmor kan tolerera viss visuell penetration bättre än rent vitt material, men färgförbättringen måste fortfarande förbli konsekvent.
Rätt harts bör penetrera tillräckligt för att reparera mikrodefekter utan att skapa oregelbundna zoner efter polering.
Travertin
Travertin innehåller porer och håligheter från fina kapillärer till stora öppna hål.
Ett harts kanske inte är idealiskt för båda förhållandena.
Ett system med låg viskositet kan vara användbart för inre förstärkning, medan ett mer fyllningsorienterat material kan krävas för större ythåligheter.
Onyx och halvädelsten
Dessa material kan vara visuellt känsliga, genomskinliga och dimensionellt känsliga.
För sömfyllning kan hartsexpansion, inre stress, klarhet, gulningsbeständighet och polerbarhet ha lika stor betydelse som viskositet.
Det är därför sömfyllningssystem av halvädelsten bör utvärderas som en komplett formulering snarare än av enbart CPS.
Hur defektstorlek bör påverka valet av epoxi
| Defekt eller process | Föredragen flödesriktning | Huvudvalsmål |
|---|---|---|
| Mikrosprickor i hårlinjen | Lägre viskositet | Nå inre sprickor före gelning |
| Fina porer | Låg till kontrollerad viskositet | Blöt och förstärk utan alltför stor hartsförlust |
| Vakuuminfusion | Låg viskositet | Upprätthåll flödet genom hela infusionscykeln |
| Mesh baksida | Kontrollerad låg viskositet | Våta fibrer samtidigt som man förhindrar onödigt avrinning |
| Mellanstor ytsprickor | Balanserad viskositet | Kombinera penetration med tillräcklig fyllning |
| Breda sömmar | System med kontrollerat flöde eller högre kropp | Behåll fyllningsdjupet och undvik dränering |
| Stora håligheter | Högre kropp eller lämplig fyllningsformulering | Förvara tillräckligt med material i reparationen |
| Vertikal reparation | Högre kropp/tixotropt beteende | Minska häng och avrinning |
Temperaturen kan ändra en "lågviskös" epoxi till ett mycket tjockare material
Viskositeten är mycket temperaturkänslig.
Samma epoxi som flyter lätt i en varm verkstad kan bli märkbart tjockare under vintern.
Detta innebär att produktval inte bör baseras enbart på viskositetsnumret som är tryckt på det tekniska databladet.
Kalla produktionsförhållanden
Vid lägre temperaturer:
- hartset blir vanligtvis tjockare;
- spridningen blir svårare;
- penetration av mikrosprickor kan minska;
- luftutsläppet kan sakta ner;
- nätvätning kan bli svårare; och
- härdningen blir i allmänhet långsammare.
Varma produktionsförhållanden
Högre temperatur förbättrar i allmänhet initialflödet.
Men det kan också påskynda reaktionen med hartshärdare och minska det användbara arbetsfönstret.
Detta skapar en viktig avvägning:
Hartset kan penetrera mycket bra under de första minuterna men bli för reaktivt innan hela plattan behandlas.
För en djupare förklaring av detta förhållande, se Epoxiharts härdningstid och temperaturguide.
Arbetstid kan betyda mer än initial viskositet
Ett tekniskt datablad kan ge ett viskositetsvärde uppmätt kort efter blandning.
Produktionen sker inte på ett ögonblick.
Epoxin kan vara:
- blandas i flera minuter;
- bärs till en annan station;
- spridda över en stor platta;
- lämnas under vakuum;
- rullade genom nät; eller
- arbetade manuellt vid flera reparationer.
Under den tiden fortskrider härdningen och viskositeten stiger.
Av denna anledning bör en fabrik inte bara fråga:
"Vad är start-CPS?"
men också:
"Hur länge förblir hartset inom ett användbart flödesområde?"
Hur man matchar epoxiflödet till bearbetningsbehov av riktiga sten
Om huvudproblemet är sprickor i hårfästet inuti tät granit, välj ett penetreringssystem med låg viskositet med tillräckligt med arbetstid för att nå inre defekter.
Om vakuuminfusion används, prioritera låg blandad viskositet och stabilt flöde under hela vakuumcykeln.
Om glasfibernät måste blötas över en stor platta, välj kontrollerad låg viskositet som sprider sig lätt men inte rinner iväg innan nätet är jämnt täckt.
Om en bred söm sjunker upprepade gånger efter applicering, gå mot en formulering med mer retention eller kropp snarare än att bara lägga till mer av samma penetrationsharts.
Om en vertikal kantreparation sjunker, utvärdera ett tixotropiskt eller icke-sagsystem.
Om vit marmor utvecklar mörka glorier runt sprickor, välj inte automatiskt en ännu lägre viskositet. Undersök först överdriven penetration och stenporositet.
Om ytreparationen är försänkt efter polering, överväg en process i två steg: djup penetration först, följt av lämplig ytfyllning.
Penetration vs Fyllning: Varför vissa fabriker behöver två steg
Att försöka få ett harts att göra allt skapar kompromisser.
En produkt som är tillräckligt tunn för att nå de djupaste mikrosprickorna kanske inte finns kvar på ytan.
En produkt som är tillräckligt tjock för att fylla en bred defekt kanske inte når fina inre sprickor.
Steg 1: Förstärk strukturen
Använd ett penetrationsorienterat harts för att komma in i porer och mikrosprickor och stabilisera stenen invändigt.
Steg 2: bygg om ytan
Efter penetreringssteget, applicera en yta eller ett fyllningssystem vid behov för att återställa defektens djup, färg, jämnhet och poleringsberedskap.
Veropoxys svartgranitsystem visar redan denna princip genom en lågviskös penetrationsbas följt av en färgförstärkning och polerande topplack.
Den bredare lektionen är användbar utöver svart granit:
Djup armering och slutlig ytbehandling är olika jobb.
Varför tixotropi är viktigt för vertikala och gapfyllande applikationer
Viskositet behandlas ofta som om det vore en fast egenskap.
Verkliga formuleringar kan bete sig annorlunda under rörelse och vila.
Ett tixotropt lim kan bli lättare att sprida under skjuvning men återfå kropp efter applicering.
Detta kan vara värdefullt vid vertikala fogar och lokala reparationer eftersom hartset är bearbetbart under spridning men motstår att hänga efter placering.
För köpare betyder detta att ett enda rotationsviskositetstal kanske inte helt beskriver det verkliga applikationsbeteendet.
Fråga leverantören om materialet är:
- Newtonsk eller starkt skjuvberoende;
- självutjämning;
- tixotropa;
- icke-sag;
- designad för penetration; eller
- designad för att hålla kvar gap.
Vanliga misstag när man väljer epoxi efter viskositet
Att välja lägsta CPS eftersom det låter mer avancerat
Ultralåg viskositet är endast användbar när applikationen drar nytta av djupare flöde.
För stora defekter, vertikala reparationer eller mycket porös sten kan det skapa onödiga problem.
Kallar varje tjockare harts "hög viskositet"
Vissa produkter ger fyllningsprestanda genom kontrollerat flöde, fyllmedel, tixotropi, låg krympning eller låg expansion snarare än en extremt hög CPS-siffra.
Ignorerar mättemperaturen
Ett viskositetsvärde utan temperaturkontext är ofullständigt.
Ignorerar härdningshastigheten
Låg initial viskositet är inte användbart om hartset tjocknar innan appliceringen är klar.
Ignorera stenporositet
Samma harts kan bete sig väldigt olika på tät granit och porös marmor.
Använder penetrationsepoxi för stora hålrum
Hartset kan helt enkelt försvinna under ytan, vilket ökar förbrukningen och lämnar reparationen underfylld.
Använder tungt fyllmedel för mikrosprickor
Materialet kan överbrygga sprickingången samtidigt som den inre defekten lämnas obehandlad.
Ändra blandningsförhållandet för att ändra viskositeten
Minska eller öka inte härdaren bara för att göra en epoxi tunnare, tjockare, snabbare eller långsammare.
Blandningsförhållandet hör till systemets kemi.
För mer information, se Epoxihartsblandningsförhållande Guide för stenbearbetning.
Hur man testar epoxi med låg och högre viskositet innan bulkbeställning
Steg 1: Använd själva produktionsstenen
Lita inte bara på glas, plast eller generiska laboratoriepaneler.
Stenstruktur kontrollerar hartsabsorption och penetration.
Steg 2: Kontrollera temperaturen
Få båda kandidatsystemen till samma harts-, sten- och verkstadstemperatur.
Steg 3: Använd det specificerade blandningsförhållandet
Felaktig blandning förstör jämförelsens giltighet.
Steg 4: Applicera samma mängd harts
Mät materialförbrukningen istället för att hälla med ögat.
Steg 5: Observera penetration
Kontrollera om hartset når hela djupet av fina defekter.
Steg 6: Observera avrinning och retention
För större luckor, registrera om hartset förblir på plats eller sjunker in i stenen.
Steg 7: Registrera arbetstid
Observera när flödet blir märkbart mindre användbart.
Steg 8: Härda och polera
Det våta utseendet säger inte om processen lyckades.
Inspektera plattan efter den riktiga efterbehandlingssekvensen.
Steg 9: Mät materialförbrukning
Ett harts som kräver 30 % mer material per platta kan ha en helt annan verklig produktionskostnad även om dess inköpspris är lägre.
Kvalificeringschecklista för stenepoxiviskositet
| Utvärderingsobjekt | Vad som ska spelas in | Varför det spelar roll |
|---|---|---|
| Blandad viskositet | CPS och testtemperatur | Ger en jämförbar utgångspunkt |
| Sten typ | Granit, marmor, onyx, travertin, konstruerad sten | Porositet och struktur förändrar flödesbeteendet |
| Defekt bredd | Hårfäste, medium, bred hålighet eller söm | Bestämmer penetration kontra retentionskrav |
| Applikationsorientering | Horisontell, vertikal eller lutande | Påverkar häng och avrinning |
| Arbetstid | Minuter av användbart flöde | Enbart initial viskositet är inte tillräckligt |
| Inträngningsdjup | Faktiskt djup efter applicering | Bekräftar strukturell behandling |
| Hartsförbrukning | kg eller g per platta/m² | Visar verklig produktionskostnad |
| Ytretention | Återstående fyllning efter härdning | Kritisk för poleringsberedskap |
| Slutlig framträdande | Färg, glans, skuggning och synliga reparationslinjer | Bekräftar kompatibilitet med färdig sten |
| Batchkonsistens | Resultat över flera partier | Viktigt för kontinuerlig produktion |
Rekommendation: Välj flödesbeteende, inte en viskositetsetikett
Lågviskös och högviskös epoxi är inte konkurrerande produktkategorier där den ena är bättre än den andra.
De löser olika processproblem.
Om hartset behöver gå in i mikrosprickor, fina porer eller en vakuumassisterad stenstruktur, prioritera låg viskositet och tillräcklig arbetstid.
Om hartset behöver förbli i ett stort gap, vertikal reparation eller ythålighet, prioritera retention, kropp eller tixotropt beteende.
Om applikationen kräver både intern förstärkning och en perfekt polerad yta, överväg en stegvis process snarare än att tvinga ett harts att utföra båda funktionerna.
Om två produkter publicerar liknande CPS-värden men presterar olika, jämför hela formuleringen: vätning, tixotropi, härdningsprofil, expansion, krympning, brukstid, temperaturområde, stenkompatibilitet och poleringsresultat.
Den korrekta viskositeten är därför inte den lägsta eller högsta tillgängliga siffran.
Det är flödesbeteendet som gör att epoxin når rätt plats – och förblir där tillräckligt länge för att slutföra jobbet.
Vanliga frågor om låg- och högviskös epoxi
1. Är lågviskös epoxi bättre för sten?
Lågviskös epoxi är bättre när huvudkravet är penetration i fina porer, mikrosprickor, tät granit eller vakuuminfunderad sten. Det är inte automatiskt bättre för stora luckor, vertikala reparationer eller mycket porösa material där överdrivet flöde kan öka avrinning och hartsförbrukning.
2. Vilken viskositetsepoxi ska jag använda för stensprickor?
Fina sprickor i hårfästet gynnas i allmänhet av epoxi med lägre viskositet eftersom hartset behöver penetrera internt. Bredare sprickor kan kräva ett balanserat eller högre kroppssystem som kombinerar penetration med tillräckligt retention för att hålla defekten helt fylld efter härdning.
3. Är högviskös epoxi starkare än lågviskös epoxi?
Inte nödvändigtvis. Ohärdad viskositet bestämmer inte direkt den slutliga mekaniska hållfastheten. Styrkan beror på hartskemi, härdarkemi, blandningsförhållande, härdningsförhållanden, vidhäftning, formuleringsdesign och substratinteraktion.
4. Varför använder lågviskös epoxi mer harts på porös sten?
Lågviskös harts kan färdas djupare in i sammankopplade porer och hålrum. Det kan förbättra armeringen, men det kan också öka förbrukningen om stenen absorberar harts utanför det område som behöver behandlas. Mät hartsanvändningen under produktionsförsök innan bulkköp.
5. Kan samma epoxi användas för penetration och sömfyllning?
Ibland kan en formulering med kontrollerat flöde utföra båda funktionerna, men svaret beror på stentyp, sömbredd, hartsreologi, härdningsbeteende, krympning eller expansion och slutliga efterbehandlingskrav. För krävande processer kan separata penetrerings- och fyllningssteg ge mer konsekventa resultat.
Hur man matchar epoxiflöde till bearbetning av äkta sten
Valet av epoxi bör börja med vart hartset behöver resa och var det måste förbli. Mikrosprickor och vakuuminfusion behöver rörlighet. Breda defekter och vertikala reparationer behöver bibehållas. Ytbehandling kräver ofta en balans mellan de två. CPS ger användbar information, men den ska alltid tolkas tillsammans med stenporositet, defektgeometri, temperatur, härdningsprofil, reologi och slutliga ytbehandlingskrav.
Börja med defekten, inte viskositetsetiketten
En spricka i hårfästet, en öppen travertinhåla, en mikrospricka i svart granit, en reparation av vit marmor och en onyxsöm är inte samma problem. Defektbredd, stenabsorptionsförmåga, orientering och visuell känslighet bör definiera det erforderliga flödesbeteendet innan ett CPS-område väljs.
Matcha hartsbeteendet till processen
Hårlinjegranitsprickor:
prioritera lågviskös penetration och tillräckligt med arbetstid för att nå inre sprickor.
Vakuuminfusion:
prioritera lågt motstånd mot flöde, stabil viskositet och ett härdningsfönster som är tillräckligt länge för att fullfölja impregneringen.
Mesh baksida:
använd kontrollerat flöde som väter fibrer effektivt utan överdriven avrinning.
Breda sömmar och hålrum:
prioritera hartsretention, ytbyggnad och dimensionsstabilitet snarare än maximal penetration.
Vertikala reparationer:
utvärdera tixotropt eller icke-sagbeteende istället för att bara lita på ett statiskt CPS-värde.
Liknande CPS-värden kan fortfarande ge olika resultat
Produkter med liknande publicerad viskositet kan bete sig annorlunda eftersom formuleringskemi, tixotropi, ytspänning, härdningshastighet, lågexpansionsegenskaper, vätning, fyllmedel och steninteraktion också påverkar appliceringsprestandan. Köpare bör därför jämföra fullständig produktbeteende snarare än att rangordna leverantörer efter ett enda viskositetstal.
Vad ska köpare jämföra innan massbeställningar?
Jämför blandad viskositet vid en definierad temperatur, arbetstid, viskositetsökning under applicering, inträngningsdjup, avrinning, hartsförbrukning, härdningsprofil, slutlig ytretention, poleringsbeteende, färgstabilitet och satskonsistens. Testa sedan det kortlistade systemet på själva stenen under normala fabriksförhållanden.
Praktisk rekommendation
Om hartset inte kan nå defekten, minska flödesmotståndet. Om den tränger in för långt eller tar slut i reparationen, öka flödeskontrollen eller välj en mer lämplig fyllningsformulering. Om både inre förstärkning och ytbehandling är kritiska, överväg separata penetrerings- och efterbehandlingssteg. Den bästa epoxiviskositeten är inte det tunnaste eller tjockaste alternativet – det är formuleringen som når önskat djup, förblir där den behövs och ger en stabil färdig platta efter härdning och polering.
Behöver du matcha epoxiflödet till din stenapplikation?
Stentyp, sprickbredd, porositet, bearbetningstemperatur, appliceringsorientering, härdningstid och efterbehandlingskrav påverkar alla rätt epoxival. Innan bulkköp, testa kandidatsystem på din faktiska marmor, granit, onyx, halvädelsten, mesh-stödprocess eller vakuuminfusionslinje.
Referenser
- Internationella standardiseringsorganisationen.
ISO 2555:2018 — Plast — Hartser i flytande tillstånd eller som emulsioner eller dispersioner — Bestämning av skenbar viskositet med användning av en encylindrig rotationsviskosimetermetod.
ISO/TC 61.
Internationella standardiseringsorganisationen. - ASTM International.
ASTM D2196 — Standardtestmetoder för reologiska egenskaper hos icke-newtonska material med rotationsviskosimeter.
ASTM International.
ASTM Standards and Engineering Digital Library. - WEST SYSTEM Technical Staff.
WEST SYSTEM User Manual & Product Guide.
Gougeon Brothers, Inc.
WEST SYSTEM Technical Publications. - WEST SYSTEM Technical Staff.
Förstå epoxihärdnings- och temperatureffekter.
Gougeon Brothers, Inc.
Epoxyworks / WEST SYSTEM Tekniska resurser. - Gurit tekniska avdelningen.
Epoxihartssystem: Bearbetnings-, viskositets- och härdningsegenskaper.
Gurit.
Tekniska produktdata och vägledning för kompositbearbetning. - J. M. Dealy och K. F. Wissbrun.
Smältreologi och dess roll i plastbearbetning: teori och tillämpningar.
Van Nostrand Reinhold.
Referenslitteratur för polymerbearbetning och reologi. - Christopher W. Macosko.
Reologiska principer, mätningar och tillämpningar.
University of Minnesota.
Wiley-VCH, 1994. - Charles Selwitz.
Epoxihartser i stenkonservering.
Getty Conservation Institute.
Research in Conservation Series, Getty Publications, 1992.