

Kurze Zusammenfassung:
Epoxidharz mit niedriger Viskosität eignet sich im Allgemeinen besser, wenn bei der Steinbearbeitung ein tiefes Eindringen in Poren und Mikrorisse erforderlich ist, während Epoxidharz mit höherer Konsistenz mehr Kontrolle bei größeren Lücken, vertikalen Reparaturen und Anwendungen bietet, bei denen übermäßiges Abfließen ein Problem darstellt. Allerdings sollte die Viskosität allein nicht über das Produkt entscheiden. Steintyp, Defektbreite, Temperatur, Topfzeit, Aushärtungsprofil, Ausdehnung, Benetzung und abschließende Polieranforderungen spielen alle eine Rolle. Wählen Sie das Epoxidharz, dessen Fließverhalten dem tatsächlichen Prozess entspricht, anstatt einfach den niedrigsten oder höchsten CPS zu kaufen.
Epoxidharz mit niedriger Viskosität klingt besser.
Es dringt weiter ein, lässt sich leicht verteilen, benetzt feine Risse und eignet sich gut für vakuumunterstützte Verfahren. Für Steinfabriken, die Platten vor dem Polieren verstärken möchten, können diese Vorteile sehr attraktiv sein.
Doch dann taucht ein anderes Produktionsproblem auf.
Das Harz fließt aus einem breiten Defekt. Eine vertikale Reparatur beginnt durchzuhängen. Eine Naht nimmt mehr Material auf als erwartet. Eine poröse Platte verbraucht zu viel Harz. Nach dem Aushärten bleibt die Reparatur vertieft, da sich der größte Teil des Epoxidharzes unter die Oberfläche bewegt.
Ab diesem Zeitpunkt sieht ein dickeres oder besser fließendes Material besser aus.
Aus diesem Grund lautet die nützliche Frage nicht:
„Ist niedrigviskoses Epoxidharz besser als hochviskoses Epoxidharz?“
Die bessere Frage ist:
„Wie viel Bewegung braucht das Epoxidharz vor dem Aushärten und wo soll das Harz bleiben?“
Die Steinverarbeitung umfasst sehr unterschiedliche Vorgänge: Mikrorissimprägnierung, Marmoroberflächenreparatur, Granitverstärkung, Vakuuminfusion, Netzunterlage, Nahtfüllung, vertikale Verklebung, Porenfüllung und abschließende Oberflächennivellierung. Jede Anwendung erfordert ein anderes Gleichgewicht zwischen Penetration und Retention.
Veropoxys Strom Stein-Epoxid-Produktpalette spiegelt diesen anwendungsorientierten Ansatz mit speziellen Systemen für schwarzen Granit, Marmor, weißen Stein, Netzrücken, Vakuuminfusion, Halbedelstein und andere Spezialprozesse wider.
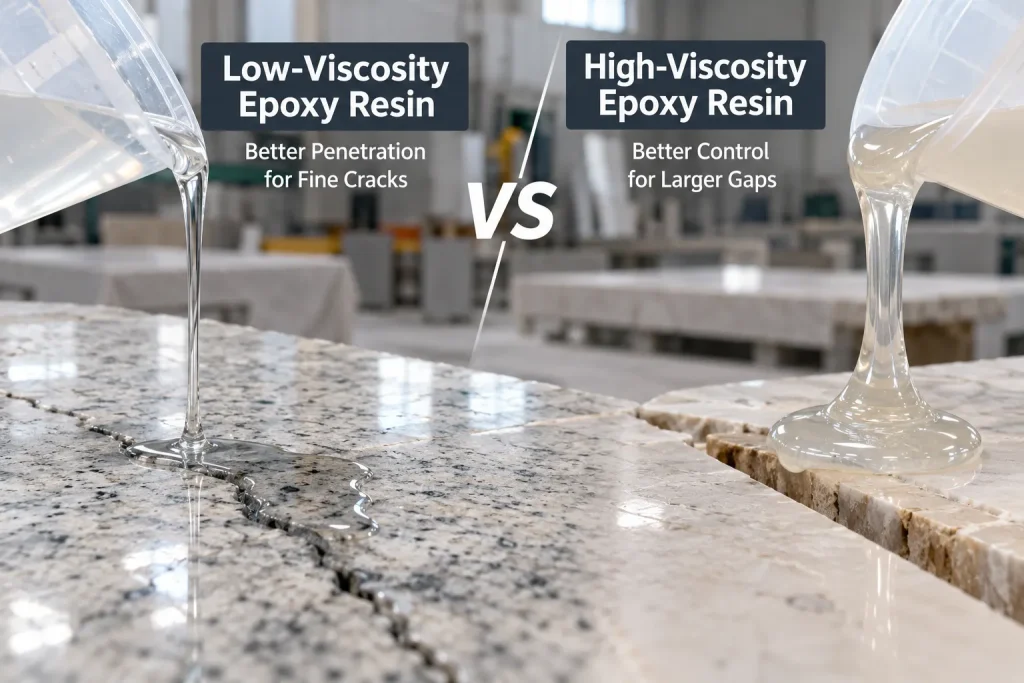
Was ist niedrigviskoses Epoxidharz?
Niedrigviskoses Epoxidharz ist ein ungehärtetes Harz-Härter-System, das unter definierten Messbedingungen einen relativ geringen Fließwiderstand bietet.
In der praktischen Steinverarbeitung bedeutet das, dass sich das gemischte Epoxidharz im Allgemeinen leicht verteilen, in kleine Risse eindringen, Poren benetzen, durch Verstärkungsstrukturen wandern und sich weiter ausbreiten kann, bevor seine Viskosität beim Aushärten ansteigt.
Warum Steinfabriken niedrigviskoses Epoxidharz verwenden
Der Hauptgrund ist die Penetration.
Viele Strukturfehler in Naturstein sind viel kleiner, als sie an der Oberfläche erscheinen. Ein sichtbarer Riss kann sich unterhalb der Plattenoberfläche dramatisch verengen. Dichter Granit kann feine Risse enthalten, in die dickes Harz nicht leicht eindringen kann.
Ein System mit niedrigerer Viskosität verringert den Fließwiderstand und gibt dem Harz eine bessere Chance, diese internen Wege zu erreichen.
Dies ist besonders nützlich für:
- Haarrisse;
- Mikrorisse;
- dichter Granit;
- feine Marmorrisse;
- Vakuumimprägnierung;
- poröse Steinverstärkung;
- Netzbenetzung; und
- großflächige Oberflächenbehandlung vor dem Polieren.
Veropoxys 2-stufiger AB-Kleber mit niedriger Viskosität für schwarzen GranitBeispielsweise wird ein niedrigviskoses Basissystem mit hoher Eindringtiefe verwendet, um vor der Endbearbeitung dichte Granitporen und Mikrorisse zu infiltrieren.
Was ist hochviskoses oder höherflüssiges Epoxidharz?
Höherviskose Epoxidharze fließen stärker.
Anstatt sich schnell über eine Oberfläche zu verteilen oder in feinen Poren zu verschwinden, bleibt das Material tendenziell näher an der Stelle, an der es aufgetragen wird.
Dieses Verhalten kann nützlich sein, wenn das Produktionsziel nicht eine tiefe Penetration ist.
Wo ein höherer Körper nützlich wird
Typische Situationen sind:
- breitere Risse;
- größere Hohlräume;
- Kantenreparatur;
- vertikale Fugen;
- Nähte, die voll bleiben müssen;
- Anwendungen, bei denen der Abfluss minimiert werden muss;
- Reparaturen, die einen Oberflächenaufbau erfordern; und
- Situationen, in denen eine übermäßige Penetration den Harzverbrauch erhöhen würde.
Der wichtige Unterschied besteht darin, dass „höhere Viskosität“ nicht automatisch „besserer Füllstoff“ bedeutet.
Die Spaltfüllleistung kann auch von der Thixotropie, den Füllstoffen, der Harzchemie, der Oberflächenspannung, der Aushärtungsgeschwindigkeit, dem geringen Schrumpfverhalten, den Expansionseigenschaften und der Auftragsdicke abhängen.
Aus diesem Grund benötigt eine professionelle Produktauswahl mehr als eine CPS-Nummer.
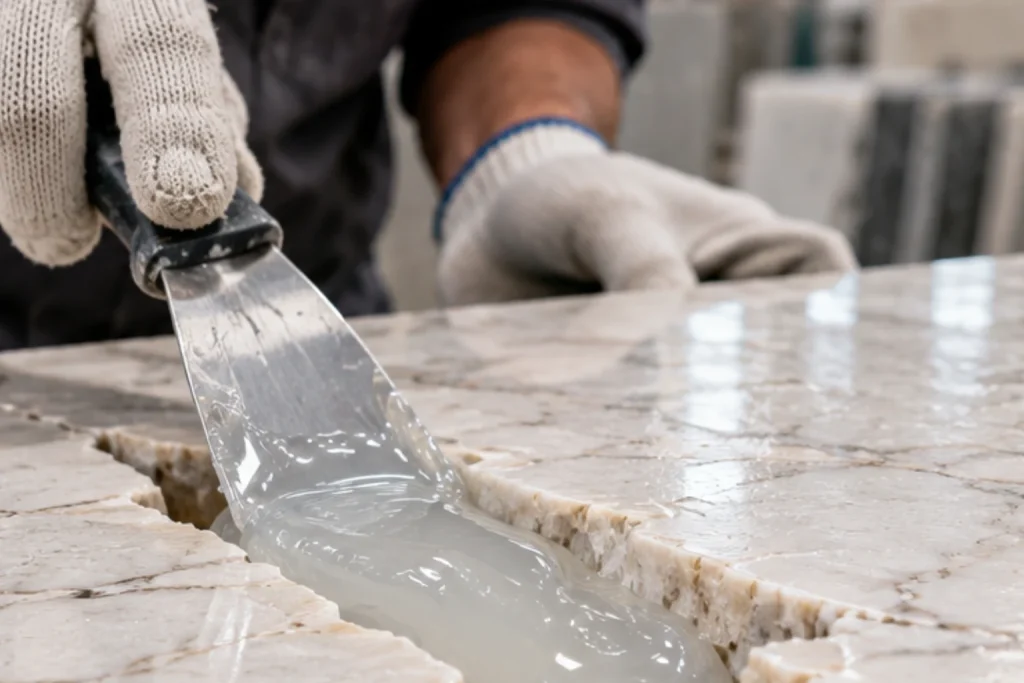
Niedrige Viskosität vs. hohe Viskosität: Die Hauptunterschiede
| Leistungsfaktor | Epoxidharz mit niedrigerer Viskosität | Epoxidharz mit höherer Viskosität und höherer Konsistenz |
|---|---|---|
| Durchdringung von Mikrorissen | Generell besser | Begrenzter |
| Strömung über große Flächen | Einfach | Langsamer und kontrollierter |
| Vakuuminfusion | Normalerweise bevorzugt | Kann die Harzbewegung einschränken |
| Breitspaltfüllung | Kann in die umliegenden Poren abfließen oder versinken | Bietet normalerweise eine bessere Retention |
| Vertikale Anwendung | Größeres Abfluss- oder Durchhangrisiko | Normalerweise ist es einfacher, die Position zu halten |
| Hochporöser Stein | Kann den Harzverbrauch erhöhen | Kann unnötige Tiefenmigration reduzieren |
| Netzbenetzung | Im Allgemeinen einfacher | Möglicherweise ist ein größerer Aufwand beim Verteilen erforderlich |
| Oberflächenaufbau | Kann eine dünne Abdeckung hinterlassen | Normalerweise besser |
| Luftablass | Bei richtiger Mischung ist es oft einfacher | Eingeschlossene Luft bewegt sich möglicherweise langsamer |
| Bedienersteuerung | Kann schnell laufen | Normalerweise einfacher für die lokale Platzierung |
Warum eine niedrigere Viskosität die Penetration verbessert
Feine Steinmängel führen zu schmalen Wegen.
Je kleiner der Weg ist, desto schwieriger wird es für eine viskose Flüssigkeit, sich durch ihn zu bewegen.
Eine niedrigere Viskosität verringert den Fließwiderstand und verbessert die Fähigkeit des Harzes, in diese kleinen Kanäle einzudringen, bevor die Aushärtung zu weit fortschreitet.
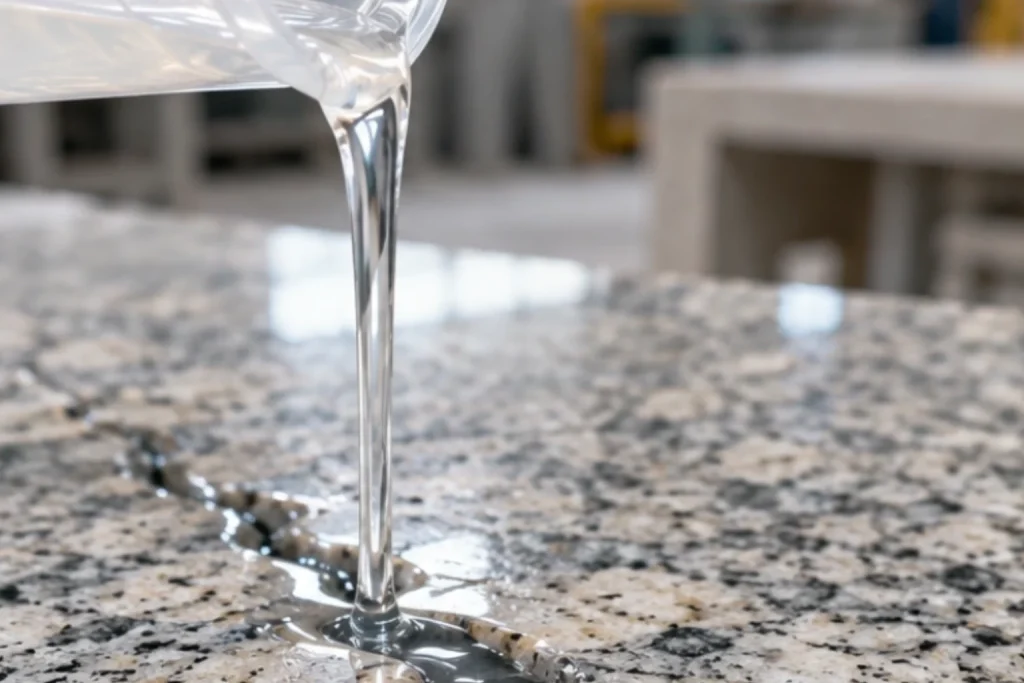
Ein gutes Beispiel ist dichter schwarzer Granit
Schwarzer Granit mag extrem solide erscheinen, dennoch können die Platten kleine Risse, natürliche Poren oder verarbeitungsbedingte Mikrofehler aufweisen.
Da der Stein dicht ist, kann es sein, dass das bloße Auftragen eines dicken Klebers auf die Oberfläche keine sinnvolle innere Verstärkung ergibt.
Das schwarze Granitsystem von Veropoxy verwendet eine niedrigviskose Penetrationsschicht, die gezielt tiefer in den Stein eindringt, bevor eine separate Farbverstärkungs- und Polierschicht aufgetragen wird.
Diese zweistufige Logik ist wichtig.
Das Harz mit der besten Penetrationsleistung muss nicht zwangsläufig alle anderen Endbearbeitungsfunktionen gleichzeitig erfüllen.
Warum eine niedrige Viskosität für die Vakuuminfusion wichtig ist
Die Vakuuminfusion hängt von der Harzbewegung ab.
Der Vakuumdruck unterstützt das Harz dabei, in Poren, Risse und innere Defekte einzudringen. Der Prozess hängt jedoch weiterhin davon ab, dass das Harz beweglich genug bleibt, um durch den Stein zu wandern.
Ein zu viskoses Harz kann die Fließfront verlangsamen, zu einer ungleichmäßigen Imprägnierung führen oder Bereiche hinterlassen, die nicht ausreichend verstärkt sind.
Veropoxys Niedrigviskoses Epoxidharz für die Vakuuminfusion von Steinen – 5080 / B25Q-KG wird mit ca. 400–600 CPS, einem Mischungsverhältnis von 100:25, einer Verarbeitungstemperatur von ca. 24 °C und einer Aushärtezeit von 3–5 Stunden veröffentlicht.
Diese Spezifikationen verdeutlichen einen weiteren wichtigen Punkt:
Eine niedrige Viskosität erfordert eine ausreichende Verarbeitungszeit.
Ein Harz kann anfangs extrem flüssig sein, aber wenn es zu schnell reagiert und vor Abschluss des Vakuumzyklus dicker wird, verliert seine anfängliche Viskosität deutlich an Bedeutung.
Vergleichen Sie für die Vakuuminfusion mehr als CPS
Käufer sollten außerdem Folgendes bewerten:
- gemischte Viskosität;
- Viskositätsanstieg im Laufe der Zeit;
- Topfzeit;
- Gelzeit;
- Steintemperatur;
- Dauer des Vakuumzyklus;
- Luftaustrittsverhalten; und
- tatsächliche Eindringtiefe.
Wenn niedrige Viskosität zum Problem wird
Der einfachste Fehler besteht darin, anzunehmen, dass, wenn die Durchdringung nützlich ist, noch mehr Durchdringung besser sein muss.
Das stimmt nicht immer.
Übermäßiger Abfluss
Sehr flüssiges Harz kann sich vor dem Aushärten von der vorgesehenen Reparaturzone entfernen.
Besonders schwierig ist dies bei geneigten Flächen, Kanten, senkrechten Steinen und offenen Hohlräumen.
Höherer Harzverbrauch
Poröser Stein kann große Mengen an niedrigviskosem Harz aufnehmen.
Ein Teil dieser Durchdringung kann die Verstärkung verbessern, ein anderer Teil kann jedoch einfach den Materialverbrauch erhöhen, ohne die sichtbare Reparatur zu verbessern.
Fabriken sollten daher den Harzverbrauch pro Platte messen, anstatt Produkte nur anhand des Trommelpreises zu beurteilen.
Unzureichender Oberflächenaufbau
Wenn der größte Teil des Harzes in den Stein gelangt, verbleibt möglicherweise nicht genügend Material an der Oberfläche.
Nach dem Schleifen und Polieren können sich Risse oder Poren optisch wieder öffnen, da der obere Teil des Defekts unterfüllt ist.
Schattenwurf auf hellem Stein
Bei weißem oder durchscheinendem Marmor kann ein übermäßiges Eindringen das optische Erscheinungsbild des Steins um die Reparatur herum verändern.
Das Ergebnis kann wie eine Fleckenbildung oder ein Wasserzeichen aussehen, selbst wenn das ausgehärtete Epoxidharz selbst klar bleibt.
Aus diesem Grund erfordert die Verarbeitung von weißem Marmor oft eine strengere Eindringkontrolle als dichter dunkler Granit.
Wenn höherwertiges Epoxidharz die bessere Richtung ist
Breite Risse und offene Hohlräume
Bei einem größeren Defekt ist oft mehr Material erforderlich, um im Reparaturbereich zu bleiben.
Wenn das Harz zu flüssig ist, kann es nach unten abfließen, in die umliegenden Poren wandern oder den oberen Teil der Kavität unterfüllen lassen.
Vertikale Reparaturen
Die Schwerkraft ist wichtig.
Ein Harz, das auf einer horizontalen Platte schön gleichmäßig verläuft, kann vor dem Aushärten an einer vertikalen Kante herunterlaufen.
Für die vertikale Verklebung oder das Füllen von Kanten kann eine kontrolliertere oder thixotropere Formulierung wesentlich einfacher zu verarbeiten sein.
Oberflächennivellierung
Bei einigen Bearbeitungsvorgängen muss das Harz in der Nähe der Oberfläche verbleiben, damit durch Schleifen und Polieren eine durchgehende Oberfläche entsteht.
In diesen Fällen ist eine tiefe Penetration nur ein Teil der Anforderung.
Die Fabrik kann ein Material für die Innenimprägnierung und ein anderes für die Endfüllung oder Oberflächenveredelung verwenden.
Gehen Sie nicht davon aus, dass nahtfüllendes Epoxidharz einen sehr hohen CPS haben muss
Hier beginnen einfache Viskositätsregeln zu versagen.
Veropoxys Epoxidharz mit geringer Ausdehnung zum Füllen von Halbedelsteinnähten – 5090 / D30M-BS wird derzeit mit ca. 400–600 CPS angegeben.
Zahlenmäßig ähnelt dies mehreren durchdringungsorientierten Veropoxy-Systemen.
Die Anwendung dient jedoch der Nahtfüllung für Achat, Onyx und zusammengesetzte Halbedelsteine.
Warum?
Denn bei der Produktauswahl kommt es nicht allein auf die Viskosität an.
Das System betont außerdem:
- geringe Ausdehnung;
- geringer innerer Stress;
- kontrollierter Durchfluss;
- Dimensionsstabilität;
- gleichmäßige Aushärtung;
- sehr geringe Vergilbung; und
- eine glatte Naht nach dem Polieren.
Dies ist eine nützliche Kauflektion.
Käufer zum Mitnehmen: Erstellen Sie keine starren Werksregeln wie „400–600 CPS dienen nur der Penetration“ oder „Nahtfüllung erfordert immer eine sehr hohe Viskosität“. Rezeptur, Untergrund, Spaltgeometrie, Auftragsorientierung, Aushärtungsverhalten, Ausdehnung und Thixotropie können das Ergebnis verändern.
Wie der Steintyp die Wahl der Viskosität verändert
Dichter Granit
Dichter Granit bevorzugt normalerweise einen durchdringungsorientierten Ansatz, wenn das Hauptproblem Mikrorisse oder innere Verstärkung sind.
Ein System mit niedrigerer Viskosität kann in Defekte eindringen, die durch dickeres Material überbrückt werden können.
Wenn es sich bei dem Defekt jedoch um einen großen offenen Span oder einen Kantenbruch handelt, kann ein Penetrationsharz allein möglicherweise keinen ausreichenden Aufbau gewährleisten.
Weißer Marmor
Weißer Marmor erfordert besondere Vorsicht.
Eine niedrige Viskosität kann die Rissdurchdringung verbessern, eine übermäßige Absorption kann jedoch zu dunklen Lichthöfen oder optischen Schatten führen.
Bei farbempfindlichem Marmor sollte die Viskosität zusammen mit dem Nichtfleckenverhalten und der Vergilbungsbeständigkeit bewertet werden.
Farbiger Marmor
Farbiger Marmor verträgt möglicherweise eine gewisse visuelle Durchdringung besser als reinweißes Material, die Farbverstärkung muss jedoch dennoch konsistent bleiben.
Das richtige Harz sollte ausreichend eindringen, um Mikrodefekte zu reparieren, ohne dass nach dem Polieren unregelmäßige Zonen entstehen.
Travertin
Travertin enthält Poren und Hohlräume, die von feinen Kapillaren bis hin zu großen offenen Löchern reichen.
Ein Harz ist möglicherweise nicht für beide Bedingungen ideal.
Für die Innenverstärkung kann ein niedrigviskoses System sinnvoll sein, während für Hohlräume mit größerer Oberfläche möglicherweise ein eher füllungsorientiertes Material erforderlich ist.
Onyx und Halbedelstein
Diese Materialien können optisch empfindlich, durchscheinend und formempfindlich sein.
Für die Nahtfüllung können Harzausdehnung, innere Spannung, Klarheit, Vergilbungsbeständigkeit und Polierbarkeit ebenso wichtig sein wie die Viskosität.
Aus diesem Grund ist die Halbedelstein-Nahtfüllsystem sollte als vollständige Formulierung und nicht nur anhand von CPS bewertet werden.
Wie die Defektgröße die Auswahl des Epoxidharzes beeinflussen sollte
| Defekt oder Prozess | Bevorzugte Fließrichtung | Hauptauswahlziel |
|---|---|---|
| Haarfeine Mikrorisse | Niedrigere Viskosität | Erreichen Sie innere Risse vor der Gelierung |
| Feine Poren | Niedrige bis kontrollierte Viskosität | Ohne übermäßigen Harzverlust anfeuchten und verstärken |
| Vakuuminfusion | Niedrige Viskosität | Halten Sie den Fluss während des gesamten Infusionszyklus aufrecht |
| Mesh-Rückseite | Kontrollierte niedrige Viskosität | Befeuchten Sie die Fasern und verhindern Sie gleichzeitig unnötiges Abfließen |
| Mittlere Oberflächenrisse | Ausgewogene Viskosität | Kombinieren Sie Penetration mit ausreichender Füllung |
| Breite Nähte | System mit kontrolliertem Fluss oder höherem Körper | Behalten Sie die Fülltiefe bei und vermeiden Sie Entwässerung |
| Große Hohlräume | Höhere Fülle oder geeignete Füllformulierung | Halten Sie ausreichend Material in der Reparaturstelle bereit |
| Vertikale Reparatur | Höheres Füll-/thixotropes Verhalten | Reduzieren Sie Durchhängen und Abfließen |
Die Temperatur kann ein Epoxidharz mit „niedriger Viskosität“ in ein viel dickeres Material verwandeln
Die Viskosität ist stark temperaturempfindlich.
Dasselbe Epoxidharz, das in einer warmen Werkstatt leicht fließt, kann im Winter merklich dicker werden.
Dies bedeutet, dass die Produktauswahl nicht nur auf der im technischen Datenblatt aufgedruckten Viskositätszahl basieren sollte.
Kalte Produktionsbedingungen
Bei niedrigeren Temperaturen:
- Harz wird normalerweise dicker;
- die Ausbreitung wird schwieriger;
- Das Eindringen von Mikrorissen kann abnehmen;
- Die Luftabgabe kann sich verlangsamen;
- Die Benetzung des Netzes kann schwieriger werden; und
- die Aushärtung wird im Allgemeinen langsamer.
Warme Produktionsbedingungen
Eine höhere Temperatur verbessert im Allgemeinen den anfänglichen Fluss.
Es kann aber auch die Harz-Härter-Reaktion beschleunigen und das nutzbare Arbeitsfenster verkleinern.
Dadurch entsteht ein wichtiger Kompromiss:
Das Harz dringt möglicherweise in den ersten Minuten sehr gut ein, wird jedoch zu reaktiv, bevor die gesamte Platte behandelt ist.
Eine ausführlichere Erklärung dieser Beziehung finden Sie im Leitfaden zur Aushärtungszeit und Temperatur von Epoxidharz.
Die Verarbeitungszeit kann wichtiger sein als die anfängliche Viskosität
Ein technisches Datenblatt kann einen Viskositätswert angeben, der kurz nach dem Mischen gemessen wird.
Die Produktion findet nicht in einem Moment statt.
Das Epoxidharz kann sein:
- mehrere Minuten gemischt;
- zu einer anderen Station gebracht;
- auf einer großen Platte verteilen;
- unter Vakuum belassen;
- durch Maschen gerollt; oder
- Über mehrere Reparaturen hinweg wurde manuell gearbeitet.
Während dieser Zeit schreitet die Aushärtung voran und die Viskosität steigt.
Aus diesem Grund sollte eine Fabrik nicht nur Folgendes fragen:
„Was ist der Start-CPS?“
aber auch:
„Wie lange bleibt das Harz in einem brauchbaren Fließbereich?“
So passen Sie den Epoxidfluss an die tatsächlichen Anforderungen der Steinverarbeitung an
Wenn das Hauptproblem Haarrisse im Inneren von dichtem Granit sind, wählen Sie ein Eindringsystem mit niedriger Viskosität und ausreichender Verarbeitungszeit, um interne Defekte zu erreichen.
Wenn eine Vakuuminfusion verwendet wird, legen Sie Wert auf eine niedrige Mischviskosität und einen stabilen Fluss während des gesamten Vakuumzyklus.
Wenn Glasfasernetze auf einer großen Platte benetzt werden müssen, wählen Sie eine kontrollierte, niedrige Viskosität, die sich leicht verteilen lässt, aber nicht wegläuft, bevor das Netz gleichmäßig bedeckt ist.
Wenn eine breite Naht nach dem Auftragen wiederholt einsinkt, gehen Sie zu einer Formulierung mit mehr Retention oder Fülle über, anstatt einfach mehr von dem gleichen Penetrationsharz hinzuzufügen.
Wenn eine vertikale Kantenreparatur durchhängt, prüfen Sie ein thixotropes oder nicht durchhängendes System.
Wenn weißer Marmor um Risse herum dunkle Lichthöfe bildet, wählen Sie nicht automatisch eine noch niedrigere Viskosität. Untersuchen Sie zunächst übermäßiges Eindringen und Steinporosität.
Wenn die Oberflächenreparatur nach dem Polieren vertieft ist, sollten Sie einen zweistufigen Prozess in Betracht ziehen: Zuerst tiefes Eindringen, dann geeignetes Füllen der Oberfläche.
Penetration vs. Füllung: Warum manche Fabriken zwei Schritte benötigen
Der Versuch, ein Harz dazu zu bringen, alles zu können, führt zu Kompromissen.
Ein Produkt, das dünn genug ist, um die tiefsten Mikrorisse zu erreichen, bleibt möglicherweise nicht an der Oberfläche.
Ein Produkt, das dick genug ist, um einen breiten Defekt zu füllen, erreicht möglicherweise nicht die feinen inneren Risse.
Schritt 1: Verstärken Sie die Struktur
Verwenden Sie ein durchdringungsorientiertes Harz, um in Poren und Mikrorisse einzudringen und den Stein von innen zu stabilisieren.
Schritt 2: Die Oberfläche neu aufbauen
Tragen Sie nach der Penetrationsphase bei Bedarf ein Oberflächen- oder Füllsystem auf, um die Tiefe, Farbe, Glätte und Polierbereitschaft des Defekts wiederherzustellen.
Das Black-Granite-System von Veropoxy demonstriert dieses Prinzip bereits durch eine niedrigviskose Penetrationsgrundierung, gefolgt von einer farbverstärkenden und polierenden Deckschicht.
Die umfassendere Lektion ist über den schwarzen Granit hinaus nützlich:
Tiefenverstärkung und abschließende Oberflächenveredelung sind unterschiedliche Aufgaben.
Warum Thixotropie für vertikale und spaltfüllende Anwendungen wichtig ist
Die Viskosität wird oft so behandelt, als wäre sie eine feste Eigenschaft.
Reale Formulierungen können sich bei Bewegung und in Ruhe unterschiedlich verhalten.
Ein thixotroper Klebstoff lässt sich unter Scherkräften leichter verteilen, gewinnt aber nach dem Auftragen wieder an Fülle.
Dies kann bei vertikalen Fugen und lokalen Reparaturen von Nutzen sein, da das Harz beim Verteilen verarbeitbar ist, nach dem Auftragen jedoch nicht durchhängt.
Für Käufer bedeutet dies, dass eine einzelne Rotationsviskositätszahl das tatsächliche Anwendungsverhalten möglicherweise nicht vollständig beschreibt.
Fragen Sie den Lieferanten, ob das Material:
- Newtonsch oder stark scherabhängig;
- selbstnivellierend;
- thixotrop;
- nicht durchhängend;
- zum Eindringen konzipiert; oder
- Entwickelt für die Lückenhaltung.
Häufige Fehler bei der Auswahl von Epoxidharz nach Viskosität
Wählen Sie den niedrigsten CPS, weil er fortgeschrittener klingt
Eine extrem niedrige Viskosität ist nur dann sinnvoll, wenn die Anwendung von einem tieferen Fluss profitiert.
Bei großen Defekten, vertikalen Reparaturen oder stark porösem Stein kann es zu unnötigen Problemen kommen.
Jedes dickere Harz als „hochviskos“ bezeichnen
Einige Produkte bieten Füllleistung durch kontrollierten Fluss, Füllstoffe, Thixotropie, geringe Schrumpfung oder geringe Expansion anstelle eines extrem hohen CPS-Werts.
Ignorieren der Messtemperatur
Ein Viskositätswert ohne Temperaturkontext ist unvollständig.
Heilungsgeschwindigkeit ignorieren
Eine niedrige Anfangsviskosität ist nicht sinnvoll, wenn das Harz vor Abschluss der Anwendung eindickt.
Ignorieren der Steinporosität
Das gleiche Harz kann sich auf dichtem Granit und porösem Marmor sehr unterschiedlich verhalten.
Verwendung von Penetrationsepoxidharz für große Hohlräume
Das Harz verschwindet möglicherweise einfach unter der Oberfläche, was den Verbrauch erhöht und dazu führt, dass die Reparaturstelle nicht ausreichend gefüllt ist.
Verwendung von Schwerspachtel zum Füllen von Mikrorissen
Das Material kann den Risseingang überbrücken, während der innere Defekt unbehandelt bleibt.
Änderung des Mischungsverhältnisses zur Änderung der Viskosität
Reduzieren oder erhöhen Sie den Härter nicht, nur um ein Epoxidharz dünner, dicker, schneller oder langsamer zu machen.
Das Mischungsverhältnis gehört zur Chemie des Systems.
Weitere Einzelheiten finden Sie im Leitfaden zum Mischungsverhältnis von Epoxidharz für die Steinverarbeitung.
So testen Sie Epoxidharz mit niedriger und höherer Viskosität vor der Großbestellung
Schritt 1: Verwenden Sie den eigentlichen Produktionsstein
Verlassen Sie sich nicht nur auf Glas, Kunststoff oder generische Laborplatten.
Die Steinstruktur kontrolliert die Harzaufnahme und -penetration.
Schritt 2: Temperatur kontrollieren
Bringen Sie beide Kandidatensysteme auf die gleiche Harz-, Stein- und Werkstatttemperatur.
Schritt 3: Verwenden Sie das angegebene Mischungsverhältnis
Falsches Mischen zerstört die Gültigkeit des Vergleichs.
Schritt 4: Tragen Sie die gleiche Harzmenge auf
Messen Sie den Materialverbrauch, anstatt nach Augenmaß zu gießen.
Schritt 5: Penetration beobachten
Überprüfen Sie, ob das Harz die volle Tiefe feiner Defekte erreicht.
Schritt 6: Beobachten Sie den Abfluss und die Retention
Bei größeren Fugen notieren Sie, ob das Harz an Ort und Stelle bleibt oder in den Stein einsinkt.
Schritt 7: Arbeitszeit erfassen
Beachten Sie, wann der Fluss merklich weniger nützlich wird.
Schritt 8: Aushärten und polieren
Das nasse Aussehen sagt nichts darüber aus, ob der Vorgang erfolgreich war.
Überprüfen Sie die Platte nach der eigentlichen Endbearbeitungssequenz.
Schritt 9: Materialverbrauch messen
Ein Harz, das 30 % mehr Material pro Platte erfordert, kann selbst bei niedrigerem Einkaufspreis ganz andere tatsächliche Produktionskosten haben.
Checkliste zur Qualifikation der Steinepoxidviskosität
| Bewertungselement | Was aufzuzeichnen ist | Warum es wichtig ist |
|---|---|---|
| Gemischte Viskosität | CPS und Testtemperatur | Bietet einen vergleichbaren Ausgangspunkt |
| Steinart | Granit, Marmor, Onyx, Travertin, Kunststein | Porosität und Struktur verändern das Fließverhalten |
| Defektbreite | Haaransatz, mittlerer, breiter Hohlraum oder Saum | Bestimmt die Penetrations- und Retentionsanforderungen |
| Anwendungsorientierung | Horizontal, vertikal oder geneigt | Beeinflusst das Absacken und Abfließen |
| Arbeitszeit | Minuten nützlicher Fluss | Die anfängliche Viskosität allein reicht nicht aus |
| Eindringtiefe | Tatsächliche Tiefe nach dem Auftragen | Bestätigt die strukturelle Behandlung |
| Harzverbrauch | kg bzw. g pro Platte/m² | Zeigt die tatsächlichen Produktionskosten |
| Oberflächenretention | Restfüllung nach dem Aushärten | Entscheidend für die Polierbereitschaft |
| Endgültiger Auftritt | Farbe, Glanz, Schattierung und sichtbare Reparaturlinien | Bestätigt die Kompatibilität mit fertigem Stein |
| Chargenkonsistenz | Ergebnisse über mehrere Chargen hinweg | Wichtig für eine kontinuierliche Produktion |
Empfehlung: Wählen Sie Fließverhalten, keine Viskositätsbezeichnung
Niedrigviskoses und hochviskoses Epoxidharz sind keine konkurrierenden Produktkategorien, bei denen die eine grundsätzlich besser ist als die andere.
Sie lösen unterschiedliche Prozessprobleme.
Wenn das Harz in Mikrorisse, feine Poren oder eine vakuumunterstützte Steinstruktur eindringen muss, legen Sie Wert auf eine niedrige Viskosität und eine ausreichende Verarbeitungszeit.
Wenn das Harz in einem breiten Spalt, einer vertikalen Reparatur oder einem Oberflächenhohlraum verbleiben muss, legen Sie Wert auf Retention, Fülle oder thixotropes Verhalten.
Wenn die Anwendung sowohl eine innere Verstärkung als auch eine perfekt polierte Oberfläche erfordert, sollten Sie einen abgestuften Prozess in Betracht ziehen, anstatt ein Harz zu zwingen, beide Funktionen zu erfüllen.
Wenn zwei Produkte ähnliche CPS-Werte aufweisen, aber unterschiedliche Ergebnisse erzielen, vergleichen Sie die vollständige Formulierung: Benetzung, Thixotropie, Aushärtungsprofil, Ausdehnung, Schrumpfung, Topfzeit, Temperaturbereich, Steinverträglichkeit und Polierergebnis.
Die richtige Viskosität ist daher nicht die niedrigste oder höchste verfügbare Zahl.
Es ist das Fließverhalten, das es dem Epoxidharz ermöglicht, die richtige Stelle zu erreichen – und dort lange genug zu bleiben, um die Arbeit abzuschließen.
Häufig gestellte Fragen zu niedrig- und hochviskosem Epoxidharz
1. Ist niedrigviskoses Epoxidharz besser für Stein?
Niedrigviskoses Epoxidharz eignet sich besser, wenn die Hauptanforderung darin besteht, in feine Poren, Mikrorisse, dichten Granit oder vakuuminfundierten Stein einzudringen. Es ist nicht automatisch besser für große Lücken, vertikale Reparaturen oder stark poröse Materialien, bei denen übermäßiges Fließen zu erhöhtem Abfluss und Harzverbrauch führen kann.
2. Welche Epoxidharzviskosität sollte ich für Steinrisse verwenden?
Feine Haarrisse profitieren im Allgemeinen von Epoxidharz mit niedrigerer Viskosität, da das Harz in das Innere eindringen muss. Größere Risse erfordern möglicherweise ein ausgewogenes System oder ein System mit höherem Körpergehalt, das die Penetration mit ausreichender Retention kombiniert, um den Defekt nach der Aushärtung vollständig zu füllen.
3. Ist hochviskoses Epoxidharz stärker als niedrigviskoses Epoxidharz?
Nicht unbedingt. Die Viskosität im ungehärteten Zustand bestimmt nicht direkt die endgültige mechanische Festigkeit. Die Festigkeit hängt von der Chemie des Harzes, der Härterchemie, dem Mischungsverhältnis, den Aushärtungsbedingungen, der Haftung, dem Rezepturdesign und der Wechselwirkung mit dem Substrat ab.
4. Warum verbraucht niedrigviskoses Epoxidharz auf porösem Stein mehr Harz?
Harz mit niedriger Viskosität kann tiefer in miteinander verbundene Poren und Hohlräume eindringen. Das verbessert zwar die Verstärkung, kann aber auch den Verbrauch erhöhen, wenn der Stein über den zu behandelnden Bereich hinaus Harz aufnimmt. Messen Sie den Harzverbrauch während der Produktionsversuche vor dem Großeinkauf.
5. Kann das gleiche Epoxidharz zum Durchdringen und Füllen von Nähten verwendet werden?
Manchmal kann eine Formulierung mit kontrolliertem Fluss beide Funktionen erfüllen, aber die Antwort hängt von der Steinart, der Nahtbreite, der Rheologie des Harzes, dem Aushärtungsverhalten, der Schrumpfung oder Ausdehnung und den Endbearbeitungsanforderungen ab. Bei anspruchsvollen Prozessen können separate Penetrations- und Füllschritte zu konsistenteren Ergebnissen führen.
So passen Sie den Epoxidharzfluss an die Verarbeitung von echtem Stein an
Die Auswahl des Epoxidharzes sollte damit beginnen, wohin das Harz wandern muss und wo es bleiben muss. Mikrorisse und Vakuuminfusion benötigen Mobilität. Große Mängel und vertikale Reparaturen müssen aufbewahrt werden. Die Oberflächenveredelung erfordert oft ein Gleichgewicht zwischen beiden. CPS liefert nützliche Informationen, sollte jedoch immer zusammen mit der Porosität des Steins, der Defektgeometrie, der Temperatur, dem Aushärtungsprofil, der Rheologie und den Endbearbeitungsanforderungen interpretiert werden.
Beginnen Sie mit dem Defekt, nicht mit dem Viskositätsetikett
Ein Haarriss, ein offener Hohlraum in Travertin, ein Mikroriss in schwarzem Granit, eine Reparatur aus weißem Marmor und eine Naht aus Onyx sind nicht dasselbe Problem. Defektbreite, Steinabsorptionsfähigkeit, Ausrichtung und visuelle Empfindlichkeit sollten das erforderliche Fließverhalten definieren, bevor ein CPS-Bereich ausgewählt wird.
Passen Sie das Harzverhalten an den Prozess an
Haarrisse im Granit:
Priorisieren Sie eine niedrige Viskosität und eine ausreichende Verarbeitungszeit, um innere Risse zu erreichen.
Vacuum infusion:
Legen Sie Wert auf einen geringen Fließwiderstand, eine stabile Viskosität und ein Aushärtungsfenster, das lang genug ist, um die Imprägnierung abzuschließen.
Mesh backing:
Verwenden Sie einen kontrollierten Fluss, der die Fasern effizient benetzt, ohne dass es zu übermäßigem Ablaufen kommt.
Breite Nähte und Hohlräume:
Priorisieren Sie Harzretention, Oberflächenaufbau und Dimensionsstabilität vor maximaler Penetration.
Vertikale Reparaturen:
Bewerten Sie das thixotrope oder nicht durchhängende Verhalten, anstatt sich nur auf einen statischen CPS-Wert zu verlassen.
Ähnliche CPS-Werte können dennoch zu unterschiedlichen Ergebnissen führen
Produkte mit ähnlicher veröffentlichter Viskosität können sich unterschiedlich verhalten, da Formulierungschemie, Thixotropie, Oberflächenspannung, Aushärtungsgeschwindigkeit, Eigenschaften bei geringer Ausdehnung, Benetzung, Füllstoffe und Steininteraktion ebenfalls die Anwendungsleistung beeinflussen. Käufer sollten daher das gesamte Produktverhalten vergleichen, anstatt die Lieferanten anhand einer einzigen Viskositätszahl zu bewerten.
Was sollten Käufer vor einer Großbestellung vergleichen?
Vergleichen Sie die Mischviskosität bei einer definierten Temperatur, die Verarbeitungszeit, den Viskositätsanstieg während der Anwendung, die Eindringtiefe, den Ablauf, den Harzverbrauch, das Aushärtungsprofil, die endgültige Oberflächenretention, das Polierverhalten, die Farbstabilität und die Chargenkonsistenz. Anschließend testen Sie das in die engere Wahl gezogene System am tatsächlichen Stein unter normalen Werksbedingungen.
Practical Recommendation
Wenn das Harz den Defekt nicht erreichen kann, verringern Sie den Fließwiderstand. Wenn es zu weit eindringt oder aus dem Reparaturbereich ausläuft, erhöhen Sie die Fließkontrolle oder wählen Sie eine geeignetere Füllformulierung. Wenn sowohl die Innenverstärkung als auch die Oberflächenbearbeitung von entscheidender Bedeutung sind, sollten Sie separate Durchdringungs- und Bearbeitungsschritte in Betracht ziehen. Die beste Epoxidviskosität ist nicht die dünnste oder dickste Option – es ist die Formulierung, die die erforderliche Tiefe erreicht, dort bleibt, wo sie benötigt wird, und nach dem Aushärten und Polieren eine stabile fertige Platte ergibt.
Müssen Sie den Epoxidharzfluss an Ihre Steinanwendung anpassen?
Steinart, Rissbreite, Porosität, Verarbeitungstemperatur, Anwendungsausrichtung, Aushärtezeit und Endbearbeitungsanforderungen beeinflussen alle die Wahl des richtigen Epoxidharzes. Testen Sie vor dem Großeinkauf mögliche Systeme auf Ihrem tatsächlichen Marmor-, Granit-, Onyx-, Halbedelstein-, Mesh-Backing-Verfahren oder Ihrer Vakuuminfusionslinie.
Referenzen
- Internationale Organisation für Normung.
ISO 2555:2018 – Kunststoffe – Harze im flüssigen Zustand oder als Emulsionen oder Dispersionen – Bestimmung der scheinbaren Viskosität mit einem Einzylinder-Rotationsviskosimeterverfahren.
ISO/TC 61.
Internationale Organisation für Normung. - ASTM International.
ASTM D2196 – Standardtestmethoden für rheologische Eigenschaften nicht-newtonscher Materialien mittels Rotationsviskosimeter.
ASTM International.
ASTM Standards and Engineering Digital Library. - WEST SYSTEM Technical Staff.
WEST SYSTEM User Manual & Product Guide.
Gougeon Brothers, Inc.
WEST SYSTEM Technical Publications. - WEST SYSTEM Technical Staff.
Epoxidhärtung und Temperatureffekte verstehen.
Gougeon Brothers, Inc.
Technische Ressourcen von Epoxyworks / WEST SYSTEM. - Technische Abteilung von Gurit.
Epoxidharzsysteme: Verarbeitung, Viskosität und Aushärtungseigenschaften.
Gurit.
Technische Produktdaten und Verarbeitungshinweise für Verbundwerkstoffe. - J. M. Dealy und K. F. Wissbrun.
Schmelzrheologie und ihre Rolle in der Kunststoffverarbeitung: Theorie und Anwendungen.
Van Nostrand Reinhold.
Referenzliteratur zur Polymerverarbeitung und Rheologie. - Christopher W. Macosko.
Rheologische Prinzipien, Messungen und Anwendungen.
Universität von Minnesota.
Wiley-VCH, 1994. - Charles Selwitz.
Epoxidharze in der Steinkonservierung.
Getty Conservation Institute.
Reihe „Research in Conservation“, Getty Publications, 1992.