

שנעל קיצער:
שטיין ייגל באַקינג יפּאַקסי מוזן נאַס די ריינפאָרסמאַנט ייגל, בונד רילייאַבלי צו די פּלאַטע און היילן אין אַ גיכקייַט וואָס גלייַכן די פאַבריק טעמפּעראַטור. ווינטער פּראָדוקציע דאַרף כעמיע וואָס נאָך דעוועלאָפּס שטאַרקייט אין קאַלט טנאָים, בשעת זומער אָדער דרייינג-ליניע פּראָדוקציע דאַרף קאַנטראָולד ריאַקטיוואַטי אַזוי די יפּאַקסי איז נישט געל צו געשווינד. קלייַבן די סיסטעם לויט פאַקטיש וואַרשטאַט טעמפּעראַטור, ייגל וועטינג, אַרבעט צייט, קיורינג נאַטור, שטיין צושטאַנד און שורה גיכקייַט - נישט לויט וויסקאָסיטי אָדער היילן צייט אַליין.
מעש באַקינג קוקט פּשוט פון די אַרויס.
א שטיין פּלאַטע איז פארקערט איבער, פיבערגלאַסס ייגל איז געשטעלט אויף די צוריק, יפּאַקסי איז געווענדט, און נאָך קיורינג די פּלאַטע קערט צו פּראָדוקציע.
אין פאַקט, דאָס איז איינער פון די פּראַסעסאַז ווו אַ פאַבריק קענען איבערחזרן די זעלבע באַוועגונג יעדער טאָג און נאָך באַקומען זייער פאַרשידענע רעזולטאַטן פון יאנואר-אויגוסט.
אין ווינטער, די סמאָלע קען ווערן דיק און פּאַמעלעך צו היילן. מעש פייבערז בלייבן קענטיק ווייַל די יפּאַקסי נאַס זיי נישט רעכט. סלאַבז פאַרנעמען ראַקס מער ווי דערוואַרט, און אָפּערייטערז אָנהייבן מאָווינג מאַטעריאַל איידער טויגן שטאַרקייַט האט דעוועלאָפּעד.
אין זומער, די פאַרקערט קענען פּאַסירן. די יפּאַקסי פלאָוז גוט אין ערשטער, אָבער די אַרבעט פֿענצטער ווערט קירצער. א גרויס פּעקל סטאַרץ באַהיצונג אין דעם קאַנטיינער, די סמאָלע טיקאַנז איידער די גאנצע פּלאַטע איז באדעקט, אָדער איין זייַט פון די ייגל נעמט מער סמאָלע ווי די אנדערע.
דער קלאָר ווי דער טאָג אָפּרוף איז צו באַשולדיקן די וויסקאָסיטי.
אבער וויסקאָסיטי איז בלויז איין טייל פון די ענטפער.
די מער וויכטיק קשיא איז צי די גאַנץ סמאָלע-כאַרדאַנער סיסטעם איז דיזיינד צו היילן פּרידיקטאַבלי אין די טעמפּעראַטור אין וואָס די באַקינג שורה אַקשלי אַפּערייץ.
וועראָפּאָקסי דערווייַל סעפּערייץ די באדינגונגען דורך דעדאַקייטאַד שטיין יפּאַקסי סיסטעמען פֿאַר נידעריק-טעמפּעראַטור און הויך-טעמפּעראַטור ייגל באַקינג אלא ווי טרעאַטינג איין פאָרמיאַליישאַן ווי אַ וניווערסאַל יאָר-קייַלעכיק קלעפּיק.
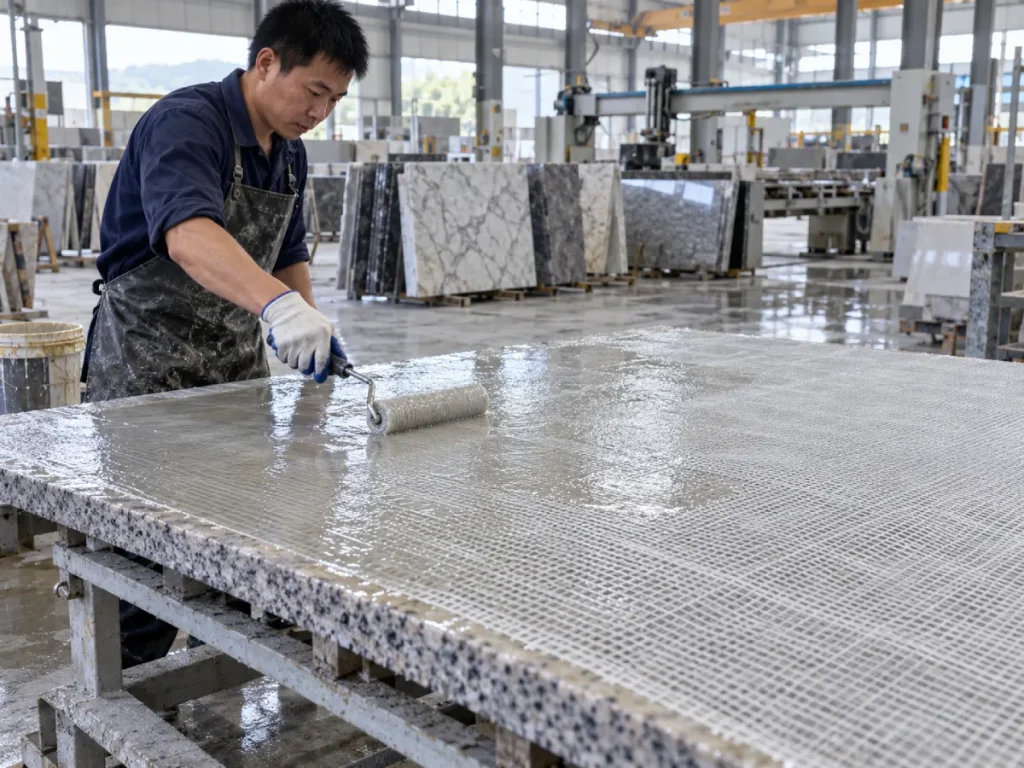
וואָס איז שטיין מעש באַקינג?
שטיין ייגל באַקינג איז אַ ריינפאָרסמאַנט פּראָצעס אין וואָס פיבערגלאַסס ייגל אָדער אן אנדער ריינפאָרסינג שטאָף איז באַנדיד צו די דערציען ייבערפלאַך פון אַ נאַטירלעך אָדער ענדזשאַנירד שטיין פּלאַטע.
דער ציל איז נישט צו מאַכן יעדער פּלאַטע סטראַקטשעראַלי יידעניקאַל.
די ייגל און סמאָלע אַרבעט צוזאַמען ווי אַ ריינפאָרסמאַנט שיכטע וואָס קענען העלפֿן סטייבאַלייז שוואַך מאַטעריאַל, רעדוצירן די ריזיקירן פון פּראַפּאַגיישאַן פון פּלאַצן און פֿאַרבעסערן האַנדלינג רילייאַבילאַטי בעשאַס שפּעטער פּראַסעסינג, אַריבערפירן, פאַבריקיישאַן און ינסטאַלירונג.
פארוואס שוואַך סלאַבז דאַרפֿן ריינפאָרסמאַנט
נאַטירלעך שטיין איז כעטעראַדזשיניאַס.
צוויי סלאַבז שנייַדן פון די זעלבע בלאָק קענען האָבן פאַרשידענע מינעראַל באַונדריז, וועינס, מיקראָ-קראַקס, פּאָרעס, קריסטאַל סיזעס און ינערלעך סטרעסיז.
העכסט דעקאָראַטיווע מאַטעריאַלס קענען זיין ספּעציעל טשאַלאַנדזשינג ווייַל די וויזשאַוואַל פֿעיִקייטן בויערס ווערט - גרויס קריסטאַלז, דראַמאַטיק וועינס, מינעראַל טראַנזישאַנז און ומגעוויינטלעך פּאַטערנז - קען אויך מאַכן היגע שוואַכקייַט.
פאָרשונג אויף פּראָסט-גריינד און עקזאָטיש בנין שטיינער האט געוויזן אַז גלאז-פיברע-ריינפאָרסט יפּאַקסי סיסטעמען קענען ינכיבאַט פּלאַצן פּראַפּאַגיישאַן און פֿאַרבעסערן מעטשאַניקאַל נאַטור, כאָטש ריינפאָרסמאַנט עפעקטיווקייַט וועריז לויט די שטיין, סמאָלע, פיברע סיסטעם און אַפּלאַקיישאַן קוואַליטעט.
מעש באַקינג נאָרמאַלי כאַפּאַנז איידער פּאַלישינג
פֿאַר פילע פּלאַטע פּראָדוקציע שורות, ריינפאָרסמאַנט איז געטאן איידער די לעצט פּאַלישינג.
די באַקינג שיכטע דאַרף צו היילן גענוג איידער די פּלאַטע קערט צו האַנדלינג, גרינדינג, פּאַלישינג אָדער דאַונסטרים אַריבערפירן.
דאָס מאכט היילן טיימינג אַ פּראָדוקציע אַרויסגעבן, ניט בלויז אַ לאַבאָראַטאָריע באַשרייַבונג.
וואָס טוט אַ גוט מעש באַקינג יפּאַקסי דאַרפֿן צו טאָן?
א נוציק ייגל-באַקינג יפּאַקסי דאַרף עטלעכע קעראַקטעריסטיקס אין דער זעלביקער צייט.
נאַס די פייבערגלאַס ייגל
די סמאָלע מוזן מאַך דורך און אַרום די ייגל פייבערז אלא ווי זיצן אויף שפּיץ פון די שטאָף.
געהעריק נאַס-אויס קריייץ קאָנטאַקט צווישן די פייבערז, יפּאַקסי, און שטיין סאַבסטרייט.
אויב גרויס ווייַס אָדער טרוקן געביטן בלייבן קענטיק אין די ייגל, ריינפאָרסמאַנט וועט זיין סתירה.
בונד צו די שטיין ייבערפלאַך
גוט פיברע וועטינג איז נישט גענוג אויב די יפּאַקסי טוט נישט אַדכיר רעכט צו די פּלאַטע.
שטויב, נעץ, סלערי רעזאַדו, ייל, וואַקס, מעלדונג אגענטן און פרייַ פּאַרטיקאַלז קענען אַלע מאַכן אַ שוואַך צובינד.
בלייַבן ווערקאַבאַל לאַנג גענוג
דער אָפּעראַטאָר דאַרף גענוג צייט צו פאַרשפּרייטן די יפּאַקסי איבער די גאנצע פּלאַטע און גאָר ימפּרעגנייט די ייגל.
א סיסטעם וואָס דזשעלז האַלב וועג דורך אַ גרויס פּלאַטע קענען מאַכן שטאַרק און שוואַך זאָנעס אין דער זעלביקער ריינפאָרסמאַנט שיכטע.
היילן שנעל גענוג פֿאַר די שורה
אַרבעט צייט קען נישט זיין סאָף.
אַמאָל די ייגל איז רעכט וועטיד און די סמאָלע איז אין פּלאַץ, די סיסטעם מוזן אַנטוויקלען גענוג האַנדלינג שטאַרקייַט צו מאַך די פּלאַטע דורך פּראָדוקציע אין אַ פּראַקטיש גיכקייַט.
ויסמיידן יבעריק ראַנאָף
אויב די סמאָלע איז צו פליסיק אונטער פאַקטיש פּראָדוקציע טנאָים, עס קענען מייגרייט אַוועק פון די ייגל, אָנקלייַבן אין פּלאַטע עדזשאַז אָדער מאַכן אַניוואַן סמאָלע פאַרשפּרייטונג.
בלייבן קאָנסיסטענט דורך סיזאַנאַל ענדערונגען
דאָס איז אָפט די כאַרדאַסט פאָדערונג.
א סמאָלע וואָס פּערפאָרמז בישליימעס ביי 22 ° C קענען זיין זייער אַנדערש ביי 10 ° C אָדער 32 ° C.
פארוואס זומער און ווינטער מעש באַקינג דאַרפֿן פאַרשידענע סטראַטעגיעס
יפּאַקסי קיורינג איז טעמפּעראַטור-שפּירעוודיק.
ווען טעמפּעראַטור טראפנס, אַנקיורד יפּאַקסי בכלל ווערט מער וויסקאַס און די כעמישער אָפּרוף סלאָוז.
ווען טעמפּעראַטור ריסעס, די סמאָלע בכלל ווערט גרינגער צו לויפן, אָבער די היילן אָפּרוף אויך אַקסעלערייץ.
דעם קריייץ פאַרקערט פּראָדוקציע ריסקס.
| פּראָדוקציע צושטאַנד | הויפּט סמאָלע נאַטור | טיפּיש ריזיקירן | וואָס די פאַבריק דאַרף |
|---|---|---|---|
| קאַלט ווינטער וואַרשטאַט | העכער וויסקאָסיטי און סלאָוער אָפּרוף | נעבעך וועטינג, דילייד היילן, פרי האַנדלינג | נידעריק-טעמפּעראַטור קיורינג כעמיע |
| מעסיקע באדינגונגען | באַלאַנסט לויפן און אָפּרוף | יבעררוק-צו-יבעררוק טעמפּעראַטור ווערייישאַן | סטאַביל ארבעטן פֿענצטער און ריפּיטאַבאַל היילן |
| הייס זומער וואַרשטאַט | נידעריקער ערשט וויסקאָסיטי און פאַסטער אָפּרוף | קורץ אַרבעט צייט, גיך טיקנינג, אַניוואַן אַפּלאַקיישאַן | קאַנטראָולד הויך-טעמפּעראַטור ריאַקטיוואַטי |
| העאַטעד דרייינג שורה | גיך היץ אַרייַנשרייַב נאָך אַפּלאַקיישאַן | צו פרי היילן אָדער אַניוואַן געל אַנטוויקלונג | סיסטעם דיזיינד פֿאַר דריינג-ליניע טנאָים |
די הויפּט זאַך איז פּשוט:
ווינטער און זומער דאַרפן פאַרשידענע היילן קאָנטראָל אפילו ווען די ציל וויסקאָסיטי קוקט ענלעך אויף פּאַפּיר.
ווינטער מעש באַקינג: וואָס ענדערונגען ביי נידעריק טעמפּעראַטור?
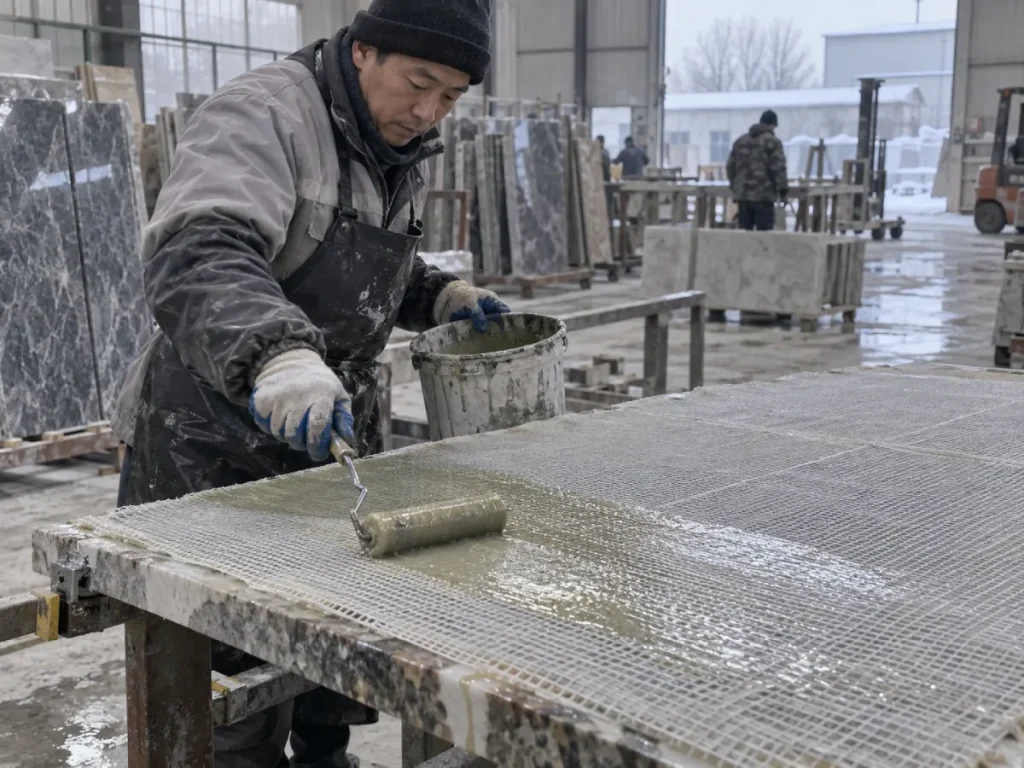
די סמאָלע ווערט שווער צו פאַרשפּרייטן
ווי אַנקיערד יפּאַקסי קולז, וויסקאָסיטי יוזשאַוואַלי ריסעס.
די וואַל אָדער ספּרעדער דאַרף מער מי. סמאָלע באוועגט דורך די פייבערגלאַס מער סלאָולי, און ייגל פייבערז קען בלייַבן טייל טרוקן.
דאָס ווערט ספּעציעל קלאָר ווי דער טאָג אויף גרויס סלאַבז ווו דער אָפּעראַטאָר דאַרף קאַנסיסטאַנטלי דעקן עטלעכע קוואַדראַט מעטער.
דורכדרונג אין דעם שטיין קענען פאַרמינערן
מעש באַקינג טוט נישט פאַרלאָזנ בלויז אויף באַנדינג צו די שטאָף.
די סמאָלע אויך דאַרף גענוג ינטעראַקשאַן מיט פּאָרעס, ראַפנאַס און קליין חסרונות אויף די דערציען ייבערפלאַך פון די פּלאַטע.
אויב די סמאָלע ווערט צו דיק, די וועטינג און ייבערפלאַך דורכדרונג קענען ווערן ווייניקער עפעקטיוו.
היילן צייַט ווערט אַנפּרידיקטאַבאַל
א נאָרמאַל צימער-טעמפּעראַטור סיסטעם קען נאָך יווענטשאַוואַלי היילן אין קאַלט טנאָים, אָבער "יווענטשאַוואַלי" איז נישט אַ פּראָדוקציע באַשרייַבונג.
אויב די פּלאַטע דאַרף צוויי מאָל ווי לאַנג איידער האַנדלינג, די באַקינג סטאַנציע ווערט אַ באַטאַלנעק.
פאבריקן אָנהייבן צו מאַכן ריזיקאַליש דיסיזשאַנז אַזאַ ווי:
- מאָווינג סלאַבז בשעת די סמאָלע איז נאָך גרין;
- סטאַקינג ריינפאָרסט סלאַבז צו פרי;
- אַדינג עקסטרע כאַרדאַנער;
- ניצן אַנקאַנטראָולד כיטערז; אָדער
- אַקסעפּטינג טייל געהיילט ייגל.
די שאָרטקאַץ יוזשאַוואַלי מאַכן מער וועריאַביליטי.
ווען אַ נידעריק-טעמפּעראַטור מעש באַקינג יפּאַקסי מאכט זינען
א ווינטער-מיינונג יפּאַקסי זאָל נישט פשוט זיין אַ נאָרמאַל פאָרמיוליישאַן מיט מער כאַרדאַנער צוגעגעבן אין דער פאַבריק.
די קיורינג כעמיע זיך זאָל זיין דיזיינד צו בלייַבן ריאַקטיוו אונטער קאָולדער טנאָים.
וועראָפּאָקסי ס נידעריק טעמפּעראַטור יפּאַקסי פֿאַר שטיין מעש באַקינג - 4090 / WBA25Q איז דערווייַל פּאַזישאַנד פֿאַר בעערעך 10 ° C פּראָדוקציע.
זיין ארויס סיסטעם ניצט:
- 4090 / וובאַ25ק סמאָלע-כאַרדאַנער קאָמבינאַציע;
- 100:25 מיקסינג פאַרהעלטעניש דורך וואָג;
- 400-600 קפּס וויסקאָסיטי;
- בעערעך 50 מינוט קיורינג צייַט; און
- בעערעך 10 ° C רעקאַמענדיד ארבעטן טעמפּעראַטור.
די וויכטיק טייל איז נישט אַז "50 מינוט איז בעסער ווי 60 מינוט."
די נוציק פונט איז אַז די סיסטעם איז פארמולירט צו אַנטוויקלען קיורינג פאָרשטעלונג אונטער אַ קאָולדער צושטאַנד ווו אַ קאַנווענשאַנאַל כאַרדאַנער קען זיין ימפּראַקטאַקאַל פּאַמעלעך.
ווער זאָל באַטראַכטן אַ ווינטער-מיינונג סיסטעם?
עס מאכט זינען ווען:
- וואַרשטאַט טעמפּעראַטור קעסיידער אַפּראָוטשיז 10 ° C;
- שטיין זיך איז קאַלט נאָך יבערנאַכטיק סטאָרידזש;
- מעש באַקינג אַקערז אין אַנכיטיד פּראָדוקציע געביטן;
- סלאַבז מוזן זיין אריבערגעפארן באַלד נאָך ריינפאָרסמאַנט;
- ווינטער היילן דילייז זענען רידוסינג שורה טרופּוט; אָדער
- אָפּערייטערז פאַרגיטיקן מאַניואַלי פֿאַר פּאַמעלעך היילן.
זומער מעש באַקינג: פארוואס פאַסטער איז ניט שטענדיק בעסער
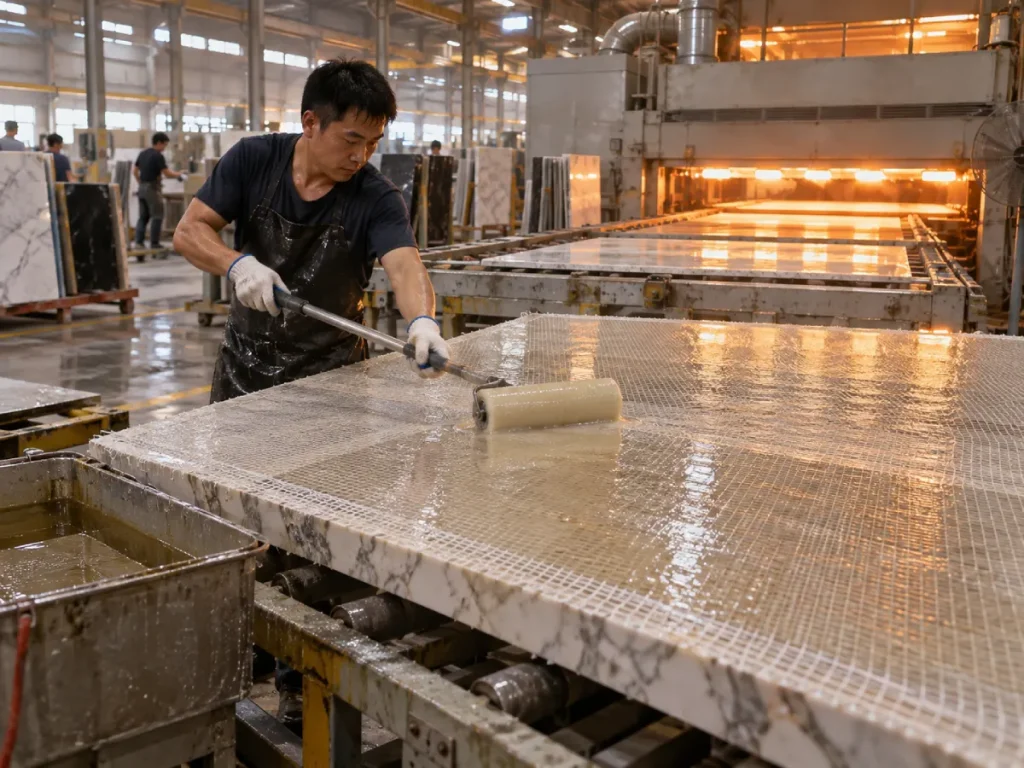
הייס וועטער קוקט גרינגער אין ערשטער.
די יפּאַקסי פלאָוז נייסלי. פיבערגלאַסס ווערט טראַנספּעראַנט געשווינד. אָפּערייטערז קענען מאַך די סמאָלע אַריבער די פּלאַטע מיט ווייניקער מי.
דעמאָלט דער זייגער הייבט צו אַרבעטן קעגן זיי.
די אַרבעט צייט ווערט קירצער
העכער טעמפּעראַטור בכלל אַקסעלערייץ די יפּאַקסי אָפּרוף.
די סמאָלע קען אָנהייבן מיט אַ זייער ווערקאַבאַל וויסקאָסיטי אָבער טיקאַן פאַסטער ווי דערוואַרט.
אויף אַ גרויס פּלאַטע, דער ערשטער געגנט קענען זיין בישליימעס וועטיד בשעת די לעצט געגנט נעמט סמאָלע וואָס האט שוין אנגעהויבן צו בויען וויסקאָסיטי.
גרויס באַטשאַז קענען היץ אפילו פאַסטער
יפּאָקסי קיורינג איז עקסאָטהערמיק.
א גרויס געמישט מאַסע אין אַ טיף עמער ריטיין היץ.
מער ריטיינד היץ קענען פאַרגיכערן די אָפּרוף ווייַטער.
דאָס איז איין סיבה וואָס זומער אָפּערייטערז מאל זען אַ עמער ווערן הייס בשעת די סמאָלע שוין פאַרשפּרייטן איבער די פּלאַטע בלייבט ווערקאַבאַל פֿאַר מער.
דריינג שורות לייגן אן אנדער טעמפּעראַטור בייַטעוודיק
פאבריקן ניצן העאַטעד אָדער ויוון-אַססיסטעד שורות דאַרפֿן צו באַטראַכטן ניט בלויז צימער טעמפּעראַטור אָבער אויך די טעמפּעראַטור באַקענענ נאָך אַפּלאַקיישאַן.
די קיורינג סיסטעם מוזן דערלאָזן די סיקוואַנס אָן אַנקאַנטראָולאַבלי שנעל.
ווען אַ הויך-טעמפּעראַטור מעש באַקינג יפּאַקסי מאכט זינען
פֿאַר וואַרעם וואַרשטאַטן און דריינג-ליניע פּראָדוקציע, דער ציל איז קאַנטראָולד ריאַקטיוואַטי.
די יפּאַקסי נאָך דאַרף גוט וועטינג און לויפן, אָבער די היילן סיסטעם זאָל ופהיטן גענוג אַפּלאַקיישאַן צייט צו ענדיקן די פּלאַטע קאַנסיסטאַנטלי.
וועראָפּאָקסי ס הויך טעמפּעראַטור אָודערלאַס יפּאַקסי פֿאַר שטיין מעש באַקינג - 4090 / BCO25Q-14 איז דערווייַל דיזיינד פֿאַר 28 ° C + און דריינג-שורה טנאָים.
זייַן ארויס ספּעסאַפאַקיישאַנז אַרייַננעמען:
- 4090 / בקאָ25ק-14 סיסטעם;
- 100:25 סמאָלע-צו-כאַרדאַנער פאַרהעלטעניש דורך וואָג;
- 400-600 קפּס וויסקאָסיטי;
- בעערעך 60-מינוט קיורינג צייט;
- הויך-טעמפּעראַטור / 28 ° C + ארבעטן באדינגונגען; און
- אָודערלאַס אָפּעראַציע פֿאַר קעסיידערדיק פּראָדוקציע ינווייראַנמאַנץ.
ווער זאָל באַטראַכטן אַ הויך-טעמפּעראַטור סיסטעם?
עס מאכט זינען ווען:
- זומער וואַרשטאַט טעמפּעראַטור קעסיידער יקסידז 28 ° C;
- מעש באַקינג ניצט דרייינג אָווענס אָדער העאַטעד קאַנווייערז;
- נאָרמאַל יפּאַקסי הייבט טיקנינג איידער אַפּלאַקיישאַן איז גאַנץ;
- גרויס סלאַבז דאַרפֿן מער נאַס-אויס צייט;
- אָפּערייטערז מישן עטלעכע קילאָגראַמס פּער פּעקל;
- די פאַבריק לויפט קעסיידערדיק אָטאַמאַטיק שורות; אָדער
- אַרבעט-צייט קאָנסיסטענסי ענינים מער ווי מאַקסימום היילן גיכקייַט.
פארוואס די זעלבע 400-600 קפּס טוט נישט מיינען די זעלבע פּראָדוקט
דאָס איז מיסטאָמע די מערסט וויכטיק קוינע לעקציע אין דעם אַרטיקל.
ביידע וועראָפּאָקסי מעש-באַקינג סיסטעמען דערווייַל אַרויסגעבן בעערעך 400-600 קפּס וויסקאָסיטי.
ביידע אויך נוצן אַ 100:25 פאַרהעלטעניש דורך וואָג.
נאָך, איינער איז דיזיינד אַרום 10 ° C פּראָדוקציע און די אנדערע אַרום 28 ° C + אָדער דריינג-שורה טנאָים.
אַז מיטל די פאַקטיש חילוק איז נישט פשוט די וויסקאָסיטי.
די כאַרדאַנער און גאַנץ קיורינג כעמיע טאָן פיל פון די סיזאַנאַל אַרבעט.
| באַשרייַבונג | ווינטער סיסטעם | זומער / הויך-טעמפּעראַטור סיסטעם |
|---|---|---|
| סיסטעם | 4090 / WBA25Q | 4090 / בקאָ25ק-14 |
| ערשטיק נוצן | נידעריק-טעמפּעראַטור ייגל באַקינג | הויך-טעמפּעראַטור / דריינג-שורה ייגל באַקינג |
| רעקאַמענדיד טעמפּעראַטור | בעערעך 10 °C | 28 ° C + / העאַטעד-שורה טנאָים |
| מיקסינג פאַרהעלטעניש | 100:25 לויט וואָג | 100:25 לויט וואָג |
| פֿאַרעפֿנטלעכט וויסקאָסיטי | 400-600 קפּס | 400-600 קפּס |
| פֿאַרעפֿנטלעכט קיורינג צייט | בעערעך 50 מינוט | בעערעך 60 מינוט |
| די הויפּט סיבה פון ברירה | פאַרלאָזלעך היילן אין קאַלט טנאָים | קאַנטראָולד היילן אין הייס טנאָים |
קונה קויפן: צי ניט אויסקלייַבן זומער און ווינטער ייגל-באַקינג יפּאַקסי דורך וויסקאָסיטי אַליין. צוויי סיסטעמען קענען אַרויסגעבן די זעלבע קפּס און פאַרהעלטעניש אָבער ביכייווז זייער דיפערענטלי ווייַל זייער כעמיע כעמיע און קיורינג פּראָפיל זענען דיזיינד פֿאַר פאַרשידענע טעמפּעראַטור ריינדזשאַז.
מעש נאַס-אויס איז מער וויכטיק ווי פשוט קאָוטינג די שטאָף
א ייגל קענען קוקן "באדעקט" בשעת נאָך זיין שוואַך ימפּרעגנייטאַד.
דער ציל איז פֿאַר סמאָלע צו נאַס די פייבערז און שאַפֿן אָנווינקען קאָנטאַקט צווישן די ריינפאָרסינג שטאָף און די שטיין ייבערפלאַך.
ווי געהעריק נאַס-אויס קוקט ווי
ווען פייבערגלאַס איז רעכט וועטיד מיט אַ קלאָר יפּאַקסי סיסטעם, די פייבערז נאָרמאַלי ווערן מער טראַנספּעראַנט און וויזשוואַלי ינאַגרייטיד מיט די סמאָלע שיכטע.
טרוקן-קוקן ווייַס זאָנעס קענען אָנווייַזן דערענדיקט ימפּרעגניישאַן.
ינדוסטריאַל יפּאַקסי גיידאַנס פֿאַר פייבערגלאַס אַפּלאַקיישאַן סימילאַרלי עמפאַסייזיז פאַרשפּרייטן סמאָלע פון וועטיד געביטן אין טרוקן שטאָף און רימוווינג וידעפדיק סמאָלע איידער דזשעלאַטיאָן.
צו קליין סמאָלע קריייץ טרוקן ייגל
אויב די אַפּלאַקיישאַן קוואַנטיטי איז צו נידעריק:
- פייבערז בלייַבן טייל טרוקן;
- שטיין קאָנטאַקט ווערט סתירה;
- וווידעס בלייבן אונטער די ייגל;
- לאקאלע פארשטארקונג ווערט שוואכער; און
- פּילינג קען אָנהייבן פון שוואַך באַנדיד געביטן.
צו פיל סמאָלע איז נישט אויטאָמאַטיש בעסער
יבעריק סמאָלע מוסיף פּרייַז און וואָג אָן דאַווקע ימפּרוווינג ריינפאָרסמאַנט.
גרויס פּאַדאַלז קענען אויך מאַכן אַניוואַן היילן, סמאָלע-רייַך זאָנעס און ומנייטיק היץ בויען-אַרויף.
די אָביעקטיוו איז גאַנץ נאַס-אויס מיט קאַנטראָולד סמאָלע קוואַנטיטי.
ייבערפלאַך צוגרייטונג קענען באַשליסן צי די מעש סטייז אַטאַטשט
אפילו דער בעסטער יפּאַקסי קענען נישט רילייאַבלי פאַרבינדן צו קאַנטאַמאַניישאַן.
אַראָפּנעמען שטויב און סלערי
שטיין קאַטינג און קאַלאַבריישאַן לאָזן פייַן מינעראַל שטויב און סלערי רעזאַדו.
אויב די פּאַרטיקאַלז בלייַבן אויף די פּלאַטע, די יפּאַקסי קען בונד צו די שטויב אלא ווי די שטיין.
דער רעזולטאַט קענען קוקן פּאַסיק טכילעס און דעמאָלט שאָלעכץ בעשאַס האַנדלינג.
קאָנטראָל נעץ
נאַס שטיין סערפאַסיז קענען אַרייַנמישנ זיך מיט פילע יפּאַקסי באַנדינג סיסטעמען.
אויב סלאַבז לאָזן אַ וואַשינג שורה איידער מעש באַקינג, די פאַבריק זאָל באַשטעטיקן אַז די דערציען ייבערפלאַך האט ריטשט אַ פּאַסיק טרוקן צושטאַנד איידער סמאָלע אַפּלאַקיישאַן.
אַראָפּנעמען פרייַ פּאַרטיקאַלז
שוואַך שטיינער קענען האָבן שוואַך גריינז אָדער פלאַקינג מינעראַל זאָנעס אויף די דערציען ייבערפלאַך.
בונדינג ייגל אַנטו מאַטעריאַל וואָס איז שוין דיטאַטשט פון די פּלאַטע טוט נישט סאָלווע די אַנדערלייינג פּראָבלעם.
די מיקסינג פאַרהעלטעניש איז נאָך וויכטיק אין זומער און ווינטער
א טעמפּעראַטור פּראָבלעם זאָל ניט זיין סאַלווד דורך טשאַנגינג די מיקסינג פאַרהעלטעניש.
ביידע קראַנט וועראָפּאָקסי מעש-באַקינג סיסטעמען ספּעציפיצירן 100:25 סמאָלע-צו-כאַרדאַנער לויט וואָג.
דער פאַרהעלטעניש זאָל בלייַבן פאַרפעסטיקט סייַדן דער סאַפּלייער גיט אַ אַנדערש באוויליקט פאָרמיוליישאַן.
דו זאלסט נישט לייגן מער כאַרדאַנער אין ווינטער
מער כאַרדאַנער טוט נישט בעשאָלעם גער אַ נאָרמאַל יפּאַקסי אין אַ נידעריק-טעמפּעראַטור יפּאַקסי.
אַוועק-פאַרהעלטעניש מיקסינג קענען רעדוצירן היילן קוואַליטעט און מאַכן סתירה מעטשאַניקאַל פּראָפּערטיעס.
דו זאלסט נישט רעדוצירן כאַרדאַנער אין זומער
פּונקט אַזוי, רידוסינג כאַרדאַנער איז נישט אַ געהעריק וועג צו שאַפֿן אַ סלאָוער זומער סיסטעם.
דער ריכטיק צוגאַנג איז צו נוצן קיורינג כעמיע דיזיינד פֿאַר הויך-טעמפּעראַטור פּראָדוקציע.
פֿאַר אַ דיפּער דערקלערונג, זען די יפּאַקסי סמאָלע מיקסינג פאַרהעלטעניש גייד פֿאַר שטיין פּראַסעסינג.
ווי וויסקאָסיטי אַפעקץ מעש באַקינג
מעש באַקינג דאַרף אַ וואָג.
די סמאָלע מוזן זיין דין גענוג צו נאַס די פייבערז און פאַרשפּרייטן איבער די פּלאַטע, אָבער קאַנטראָולד גענוג אַז עס קען נישט פשוט לויפן אַוועק פון די ריינפאָרסמאַנט שיכטע.
אויב וויסקאָסיטי איז צו הויך
דער אָפּעראַטאָר קען זען:
- נעבעך ייגל ימפּרעגניישאַן;
- הויך וואַל קעגנשטעל;
- טרוקן שטאָף זאָנעס;
- מער טראַפּט לופט;
- העכער אַרבעט מי; און
- אַניוואַן סמאָלע פאַרשפּרייטונג.
אויב וויסקאָסיטי איז אויך נידעריק
מעגלעך פּראָבלעמס אַרייַננעמען:
- ראַנאָף אין פּלאַטע עדזשאַז;
- סמאָלע אַקיומיאַליישאַן אונטער די פּלאַטע;
- יבעריק אַבזאָרפּשאַן אין פּאָרעז שטיין;
- נידעריקער ייבערפלאַך בויען; און
- העכער מאַטעריאַל קאַנסאַמשאַן.
דאָס איז וואָס "קאַנטראָולד נידעריק וויסקאָסיטי" איז יוזשאַוואַלי מער נוציק שפּראַך ווי "די לאָואַסט קפּס מעגלעך."
פֿאַר מער דעטאַל וועגן דעם באַשלוס, זען די נידעריק-וויסקאָסיטי ווס הויך-וויסקאָסיטי יפּאַקסי גייד.
מאַנואַל מעש באַקינג ווס אַוטאָמאַטעד פּראָדוקציע לינעס
מאַנואַל פּראָדוקציע דאַרף אָפּעראַטאָר-פרייַנדלעך אַרבעט צייט
מאַנואַל טוערס דאַרפֿן גענוג צייט צו:
- שטעלן די ייגל;
- מישן יפּאַקסי;
- גיסן די סמאָלע;
- פאַרשפּרייטן עס אַריבער די פּלאַטע;
- אַרבעט סמאָלע אין טרוקן געביטן;
- אַראָפּנעמען וידעפדיק מאַטעריאַל; און
- ריכטיק רינגקאַלז אָדער היגע טרוקן ספּאַץ.
אויב די יפּאַקסי ווערט ריאַקטיוו צו געשווינד, אַפּלאַקיישאַן קוואַליטעט דעפּענדס אויך שווער אויף אָפּעראַטאָר גיכקייַט.
אָטאַמייטיד שורות דאַרפֿן ריפּיטאַביליטי
אָטאַמאַטיק אָדער האַלב-אָטאַמאַטיק שורות קענען צולייגן סמאָלע מער געשווינד, אָבער זיי פאָרשטעלן אַ אַנדערש פאָדערונג: ריפּיטאַבאַל ציקל צייט.
איין פּעקל זאָל נישט אָנהייבן געללינג עטלעכע מינוט פריער ווי דער ווייַטער פשוט ווייַל מאַטעריאַל טעמפּעראַטור געביטן.
פֿאַר אָטאַמייטיד סיסטעמען, אָפּשאַצן:
- מיטערינג אַקיעראַסי;
- מיקסינג קאָנסיסטענסי;
- סמאָלע טעמפּעראַטור;
- שורה גיכקייַט;
- וואַל דרוק;
- ייגל קאָרמען אַליינמאַנט;
- ויוון טעמפּעראַטור; און
- האַנדלינג צייַט נאָך היילן.
פּראָסט מעש באַקינג פייליערז און וואָס זיי יוזשאַוואַלי מיינען
| באמערקט פּראָבלעם | מעגלעך סיבה | וואָס צו קאָנטראָלירן ערשטער |
|---|---|---|
| מעש פּילז פון שטיין | קאַנטאַמאַנייטאַד ייבערפלאַך, נעבעך וועטינג, דערענדיקט היילן | ייבערפלאַך רייניקונג, נעץ, סמאָלע קאַווערידזש און היילן צושטאַנד |
| ווייַס טרוקן ייגל געביטן בלייַבן | ניט גענוגיק נאַס-אויס אָדער סמאָלע אויך וויסקאַס | אַפּפּליקאַטיאָן קוואַנטיטי, וויסקאָסיטי און וואַל טעכניק |
| יפּאַקסי סטייז ווייך אין ווינטער | טעמפּעראַטור אונטער פאָרמולאַטיאָן קייט | אַמביאַנט, שטיין און סמאָלע טעמפּעראַטורעס |
| יפּאַקסי דזשעלז אויך געשווינד אין זומער | הויך טעמפּעראַטור אָדער גרויס עקסאָטהערמיק פּעקל | פּעקל גרייס, מאַטעריאַל טעמפּעראַטור און כאַרדאַנער סיסטעם |
| סמאָלע ראַנז פון פּלאַטע עדזשאַז | וידעפדיק מאַטעריאַל אָדער אָוווערלי פליסיק סיסטעם | אַפּפּליקאַטיאָן קוואַנטיטי און וויסקאָסיטי אין פּראָדוקציע טעמפּעראַטור |
| באַבאַלז אָדער וווידז אונטער ייגל | נעבעך נאַס-אויס, טראַפּט לופט אָדער אַניוואַן ראָולינג | אַפּפּליקאַטיאָן טעכניק און שטאָף קאָנטאַקט |
| פאַרשידענע געביטן היילן דיפערענטלי | נעבעך מיקסינג אָדער אַניוואַן טעמפּעראַטור | מיקסינג יונאַפאָרמאַטי, פאַרהעלטעניש און פּלאַטע טעמפּעראַטור |
| פּלאַטע ברייקס נאָך באַקינג | ריינפאָרסמאַנט ניט גענוגיק פֿאַר שטיין כיסאָרן סטרוקטור | שטיין צושטאַנד, ייגל באַשרייַבונג, סמאָלע קאַווערידזש און פאַקטיש מעטשאַניקאַל פאָדערונג |
פארוואס "טרוקן צו ריר" איז נישט אַ פאַרלאָזלעך האַנדלינג סטאַנדאַרד
א פּלאַטע קענען פילן טרוקן אויף די ייבערפלאַך בשעת די באַקינג סיסטעם האט נישט דעוועלאָפּעד גענוג מעטשאַניקאַל פאָרשטעלונג פֿאַר האַנדלינג.
פאָרשונג וואָס יגזאַמאַנד ינדאַסטריאַל שטיין ריינפאָרסמאַנט האט ספּאַסיפיקלי באמערקט אַז פאבריקן מאל צוריקקומען סלאַבז צו פּראָדוקציע באזירט אויף עמפּיריקאַל "טרוקן פאַרבינדן" אלא ווי די סמאָלע פאַבריקאַנט ס קיורינג רעקווירעמענץ.
דאס קריייץ ומנייטיק ריזיקירן.
דעפינירן אַ פאַקטיש האַנדלינג קריטעריאָן
די פאַבריק זאָל ידענטיפיצירן וואָס די ריינפאָרסט פּלאַטע מוזן בלייַבנ לעבן ווייַטער:
- ליפטינג;
- ווענדן;
- וואָגן אַריבערפירן;
- סטאַקינג;
- קאַלאַבריישאַן;
- פּאַלישינג; אָדער
- פאַבריקיישאַן.
דערנאָך די היילן קוואַליפיקאַציע זאָל גלייַכן די פאַקטיש מאַסע.
ווי צו קלייַבן זומער ווס ווינטער מעש באַקינג יפּאַקסי
| אויב דיין פּראָדוקציע צושטאַנד איז ... | פּרייאָראַטייז… | פארוואס |
|---|---|---|
| וואַרשטאַט לעבן קסנומקס ° C | נידעריק-טעמפּעראַטור קיורינג כעמיע | נאָרמאַל סיסטעמען קענען היילן צו סלאָולי און נאַס ייגל שוואַך |
| קאַלט שטיין פון דרויסנדיק סטאָרידזש | קאָנטראָלירן שטיין טעמפּעראַטור איידער אַפּלאַקיישאַן | די פּלאַטע קענען בלייַבן קאָולדער ווי פאַבריק לופט |
| זומער וואַרשטאַט העכער 28 ° סי | קאַנטראָולד הויך-טעמפּעראַטור ריאַקטיוואַטי | פּראַזערווז נוציק אַרבעט צייַט |
| דריינג ויוון אָדער העאַטעד שורה | הויך-טעמפּעראַטור / שורה-קאַמפּאַטאַבאַל סיסטעם | אַוווידז צו פרי היילן בעשאַס באַהיצונג |
| מאַנואַל גרויס-פּלאַטע באַקינג | לאנג גענוג עפענען צייט | אָפּערייטערז דאַרפֿן צייט פֿאַר גאַנץ נאַס-אויס |
| אָטאַמאַטיק קעסיידערדיק שורה | פּעקל-צו-פּעקל היילן קאָנסיסטענסי | סטאַביל שורה גיכקייַט דעפּענדס אויף ריפּיטאַבאַל אָפּרוף אָפּפירונג |
| זייער פּאָרעז שטיין | קאַנטראָולד לויפן און סמאָלע קאַנסאַמשאַן | וידעפדיק סמאָלע קענען פאַרשווינדן אין די פּלאַטע |
| העכסט שוואַך עקזאָטיש שטיין | וואַלאַדייט מעש געדיכטקייַט און פול ריינפאָרסמאַנט סיסטעם | יפּאַקסי אַליין טוט נישט באַשליסן די לעצט שטאַרקייט |
ווי צו פּרובירן מעש באַקינג יפּאַקסי איידער פאַרנעם אָרדערינג
שריט 1: ניצן פאַקטיש פּראָדוקציע שטיין
פּרובירן די יפּאַקסי אויף דער זעלביקער גראַניט, מירמלשטיין, ענדזשאַנירד שטיין, אָדער עקזאָטיש סלאַבז די פאַבריק פּראַסעסאַז.
שריט 2: ניצן די פאַקטיש ייגל
מעש געדיכטקייַט, פיברע סטרוקטור און ייבערפלאַך באַהאַנדלונג קענען ווירקן סמאָלע פאָדערונג און וועטינג.
טרעטן 3: פּרובירן ביי רעאַליסטיש סיזאַנאַל טעמפּעראַטור
א ווינטער יפּאַקסי זאָל זיין טעסטעד לעבן די דערוואַרט ווינטער פּראַסעסינג צושטאַנד.
א זומער פּראָדוקט זאָל זיין טעסטעד אין די פאַקטיש הויך-טעמפּעראַטור שורה צושטאַנד.
שריט 4: רעקאָרד די אַפּלאַקיישאַן צייט
מעסטן די צייט פון מיקסינג ביז די גאנצע פּלאַטע איז גאָר וועטיד.
שריט 5: רעקאָרד סמאָלע קאַנסאַמשאַן
שפּור גראַמז אָדער קילאָגראַמס פּער קוואַדראַט מעטער אָדער פּער פּלאַטע.
דאָס איז קריטיש פֿאַר קאַמפּערינג פאַקטיש פּראָדוקציע קאָס.
שריט 6: קוק די ייגל וויזשוואַלי
דורכקוקן פֿאַר טרוקן זאָנעס, באַבאַלז, רינגקאַלז, ברעג ליפטינג און אַניוואַן סמאָלע קאַווערידזש.
שריט 7: לאָזן די ספּעסאַפייד היילן
דו זאלסט נישט פאַרקירצן היילן צייט פשוט ווייַל די ייבערפלאַך פילז טרוקן.
שריט 8: לויפן די פּלאַטע דורך פאַקטיש האַנדלינג
הייבן עס, מאַך עס, קער עס, און צוריקקומען עס צו פּראָדוקציע לויט דער נאָרמאַל פאַבריק סיקוואַנס.
שריט 9: פאַרגלייַכן קייפל סלאַבז
איין מצליח מוסטער איז נישט גענוג פֿאַר פאַרנעם האַסקאָמע.
שטיין וועריאַביליטי מיטל די סיסטעם זאָל זיין אָפּגעשטעלט אויף עטלעכע רעפּריזענאַטיוו סלאַבז.
מעש באַקינג יפּאַקסי קוינע טשעקליסט
| סאַפּלייער פראגע | פארוואס עס איז וויכטיק |
|---|---|
| וואָס טעמפּעראַטור קייט איז דעם כאַרדאַנער דיזיינד פֿאַר? | דיטערמאַנז סיזאַנאַל היילן סוטאַביליטי |
| וואָס איז די געמישט וויסקאָסיטי ביי די סטייטיד פּרובירן טעמפּעראַטור? | העלפּס פאָרויסזאָגן ייגל נאַס-אויס און ראַנאָף |
| וואָס איז די סמאָלע-צו-כאַרדאַנער פאַרהעלטעניש? | פארלאנגט פֿאַר ריפּיטאַבאַל קיורינג |
| איז די פאַרהעלטעניש דורך וואָג אָדער באַנד? | פּריווענץ דאָוסינג ערראָרס |
| ווי לאַנג איז די נוציק אַרבעט פֿענצטער? | דיטערמאַנז צי אַ פול פּלאַטע קענען זיין געענדיקט |
| ווען קענען די פּלאַטע זיין בעשאָלעם כאַנדאַלד? | מער נוציק ווי אַ ווייג "היילן צייט" |
| איז דער פּראָדוקט פּאַסיק פֿאַר מאַנואַל אָדער אָטאַמייטיד שורות? | אַפּפּליקאַטיאָן גיכקייַט ענדערונגען די פארלאנגט היילן פּראָפיל |
| איז עס פּאַסיק פֿאַר דרייינג שורה אָדער ויוון קיורינג? | קריטיש פֿאַר העאַטעד פּראָדוקציע סיסטעמען |
| קענען מיר פּרובירן אַ מוסטער אויף אונדזער שטיין און ייגל? | פאַקטיש פאַבריק טריאַלס אַנטדעקן קאַמפּאַטאַבילאַטי |
| ווי קאָנסיסטענט איז פאָרשטעלונג צווישן באַטשאַז? | קעסיידערדיק פּראָדוקציע דעפּענדס אויף ריפּיטאַביליטי |
פּראָסט מעש באַקינג מיסטייקס צו ויסמיידן
ניצן איין יפּאַקסי אַלע יאָר אָן סיזאַנאַל טעסטינג
אויב די פאַבריק טעמפּעראַטור ענדערונגען דראַמאַטיקלי צווישן ווינטער און זומער, איין פאָרמולאַטיאָן קען נישט צושטעלן די זעלבע פּראָצעס פֿענצטער אַלע יאָר.
אַדדינג עקסטרע כאַרדאַנער אין ווינטער
דאָס איז נישט אַ קאַנטראָולד פאַרטרעטער פֿאַר נידעריק-טעמפּעראַטור קיורינג כעמיע.
רידוסינג כאַרדאַנער אין זומער
דאָס איז נישט אַ זיכער אופֿן פֿאַר יקסטענדינג אַרבעט צייט.
אַפּלייינג ייגל איבער שטויביק שטיין
די יפּאַקסי קענען בונד צו קאַנטאַמאַניישאַן אַנשטאָט פון די פּלאַטע.
אַסומינג קענטיק קאַווערידזש מיטל פול נאַס-אויס
די סמאָלע מוזן ימפּרעגנירן די ייגל און מאַכן פאַרלאָזלעך קאָנטאַקט מיט דעם שטיין.
מאָווינג סלאַבז ווי באַלד ווי די ייבערפלאַך פילז טרוקן
ריר-טרוקן צושטאַנד טוט נישט באַווייַזן טויגן האַנדלינג שטאַרקייַט.
יגנאָרינג שטיין טעמפּעראַטור
די פּלאַטע זיך קענען זיין פיל קאָולדער אָדער וואָרמער ווי וואַרשטאַט לופט.
קאַמפּערינג יפּאַקסי בלויז דורך פּרייַז פּער קילאָ
א טשיפּער פּראָדוקט וואָס קאַנסומז מער סמאָלע, סלאָוז די שורה אָדער קריייץ ריווערק קענען זיין מער טייַער פּער פאַרטיק פּלאַטע.
רעקאָמענדאַציע: קלייַבן די היילן סיסטעם אַרום די פּראָדוקציע סעזאָן
דער בעסטער ייגל-באַקינג יפּאַקסי איז ניט נאָר דער פּראָדוקט מיט די פאַסטאַסט היילן אָדער לאָואַסט וויסקאָסיטי.
עס איז די סיסטעם וואָס אַלאַוז די פאַבריק גאָר נאַס די ייגל, האַלטן פאַרלאָזלעך באַנדינג און דערגרייכן זיכער האַנדלינג שטאַרקייַט ביי די פאַקטיש פּראָדוקציע טעמפּעראַטור.
אויב די פאַבריק אַפּערייץ בייַ 10 ° C אין ווינטער, פּרייאָראַטייז נידעריק-טעמפּעראַטור קיורינג כעמיע.
אויב פּראָדוקציע קעסיידער לויפט העכער 28 ° C אָדער ניצט אַ העאַטעד דרייינג שורה, פּרייאָראַטייז קאַנטראָולד ריאַקטיוואַטי מיט הויך טעמפּעראַטור.
אויב די זעלבע וויסקאָסיטי נומער איז ארויס אויף ביידע פּראָדוקטן, טאָן ניט יבערנעמען אַז זיי זענען ינטערטשיינדזשאַבאַל.
פאַרגלייַכן די גאַנץ סמאָלע-האַרדענער פאָרמיוליישאַן, נוציק אַרבעט צייט, קיורינג נאַטור, ייגל נאַס-אויס, פּלאַטע טעמפּעראַטור, שורה גיכקייַט און פאַקטיש האַנדלינג רעזולטאַט.
און אויב דער שטיין איז אַניוזשואַלי שוואַך, העכסט קראַקט אָדער סטראַקטשעראַלי כעטעראַדזשיניאַס, מייַכל ייגל באַקינג ווי אַ גאַנץ ריינפאָרסמאַנט סיסטעם - ניט נאָר אַ קלעפּיק קויפן.
אָפט געשטעלטע פֿראגן וועגן שטיין מעש באַקינג יפּאַקסי
1. וואָס יפּאַקסי איז בעסטער פֿאַר שטיין ייגל באַקינג?
דער בעסטער יפּאַקסי דעפּענדס אויף וואַרשטאַט טעמפּעראַטור, שטיין צושטאַנד, מעש טיפּ, פּראָדוקציע גיכקייַט און קיורינג רעקווירעמענץ. א ווינטער פאַבריק קען דאַרפֿן אַ נידעריק-טעמפּעראַטור קיורינג סיסטעם, בשעת אַ הייס זומער וואַרשטאַט אָדער דרייינג ליניע דאַרף קאַנטראָולד הויך-טעמפּעראַטור ריאַקטיוואַטי. גוט ייגל וועטינג, פאַרלאָזלעך שטיין אַדכיזשאַן און גענוג אַרבעט צייט זענען מער וויכטיק ווי טשוזינג דורך וויסקאָסיטי אַליין.
2. קענען די זעלבע ייגל באַקינג יפּאַקסי ווערן געניצט אין זומער און ווינטער?
מאל, אָבער עס זאָל ניט זיין אנגענומען. גרויס סיזאַנאַל טעמפּעראַטור ענדערונגען ווירקן ביידע יפּאַקסי וויסקאָסיטי און קיורינג גיכקייַט. פאבריקן אַפּערייטינג אַרום 10 ° C אין ווינטער און העכער 28 ° C אין זומער קען נוץ פון באַזונדער קיורינג סיסטעמען דיזיינד פֿאַר די טעמפּעראַטור ריינדזשאַז.
3. פארוואס טוט ייגל באַקינג יפּאַקסי היילן סלאָולי אין ווינטער?
נידעריק טעמפּעראַטור בכלל ינקריסיז אַנקיורד יפּאַקסי וויסקאָסיטי און סלאָוז סמאָלע-האַרדענער אָפּרוף. אויב די פאָרמיוליישאַן איז נישט דיזיינד פֿאַר קאַלט טנאָים, ייגל וועטינג און שטאַרקייט אַנטוויקלונג קען זיין צו פּאַמעלעך פֿאַר נאָרמאַל פּראָדוקציע.
4. פארוואס טוט יפּאַקסי געל אויך שנעל בעשאַס זומער ייגל באַקינג?
העכער טעמפּעראַטור אַקסעלערייץ יפּאַקסי קיורינג. גרויס געמישט באַטשאַז קענען אויך ריטיין עקסאָטהערמיק היץ, מאכן די אָפּרוף פאַסטער אין די מיקסינג קאַנטיינער. ניצן טעמפּעראַטור-צונעמען כעמיע, קאָנטראָלירן פּעקל גרייס און מאָניטאָר סמאָלע און פּלאַטע טעמפּעראַטורעס אלא ווי טשאַנגינג די ספּעסיפיעד מיקסינג פאַרהעלטעניש.
5. ווי זאָל אַ שטיין פאַבריק פּרובירן ייגל באַקינג יפּאַקסי איידער פאַרנעם אָרדערינג?
ניצן די פאַקטיש פּראָדוקציע שטיין און ייגל, פּרובירן אונטער רעפּריזענאַטיוו סיזאַנאַל טעמפּעראַטורעס, רעקאָרדירן סמאָלע קאַנסאַמשאַן און נוציק אַרבעט צייט, קאָנטראָלירן גאַנץ פיברע נאַס-אויס, לאָזן די ספּעסיפיעד היילן, און דאַן שעפּן די פּלאַטע דורך די נאָרמאַל פּראָדוקציע סיקוואַנס. פאַרגלייַכן עטלעכע סלאַבז איידער אַפּרוווינג פאַרנעם צושטעלן.
ווי צו האַלטן שטיין מעש באַקינג סטאַביל דורך זומער און ווינטער
פאַרלאָזלעך ייגל ריינפאָרסמאַנט דעפּענדס אויף וואָס ריכטן סמאָלע לויפן און היילן כעמיע צו די פאַקטיש פּראָדוקציע סוויווע. ווינטער טנאָים פאַרגרעסערן וויסקאָסיטי און פּאַמעלעך אָפּרוף, בשעת זומער היץ ימפּרוווז ערשט לויפן אָבער פאַרקירצן די אַרבעט פֿענצטער. די רעכט סיסטעם זאָל גאָר נאַס די ייגל, בונד צו אַ ריין שטיין ייבערפלאַך און אַנטוויקלען פּרידיקטאַבאַל האַנדלינג שטאַרקייַט אָן פאָרסינג אָפּערייטערז צו פאַרגיטיקן פֿאַר טעמפּעראַטור מיט אַוועק-פאַרהעלטעניש מיקסינג אָדער אַנקאַנטראָולד באַהיצונג.
קלייַבן די כאַרדאַנער אַרום די פאַקטיש פאַבריק טעמפּעראַטור
אויב ווינטער פּראָדוקציע אַפּראָוטשיז 10 ° C, נוצן כעמיע דיזיינד צו היילן רילייאַבלי ביי נידעריק טעמפּעראַטור. אויב זומער פּראָדוקציע יקסידז 28 ° C אָדער ניצט העאַטעד דרייינג שורות, נוצן אַ הויך-טעמפּעראַטור סיסטעם וואָס פּראַזערווז גענוג אַרבעט צייט פֿאַר גאַנץ ייגל ימפּרעגניישאַן.
גלייַכן דעם פּראָצעס צו די פּראָדוקציע צושטאַנד
קאַלט ווינטער וואַרשטאַט:
פּרייאָראַטייז נידעריק-טעמפּעראַטור קיורינג כעמיע און באַשטעטיקן נאַס-אויס אויף קאַלט שטיין.
הייס זומער פּראָדוקציע:
באַשיצן די נוציק אַרבעט פֿענצטער און ויסמיידן אָוווערסייזד עקסאָטהערמיק באַטשאַז.
דריינג שורה פּראָדוקציע:
נוצן אַ פאָרמיוליישאַן דיזיינד פֿאַר קאַנטראָולד היילן אונטער עלעוואַטעד טעמפּעראַטור.
מאַנואַל מעש באַקינג:
מאַכן זיכער אַז אָפּערייטערז האָבן גענוג עפענען צייט צו גאָר ימפּרעגנירן די גאַנץ פּלאַטע.
שוואַך אָדער עקזאָטיש שטיין:
אָפּשאַצן די ייגל געדיכטקייַט, יפּאַקסי סיסטעם, שטיין חסרונות, און האַנדלינג פאָדערונג צוזאַמען.
דו זאלסט נישט ריכטער ריינפאָרסמאַנט דורך פאַרבינדן-טרוקן אויסזען
א ייבערפלאַך וואָס פילז טרוקן איז נישט אויטאָמאַטיש גרייט פֿאַר ליפטינג, טורנינג, פּאַלישינג אָדער אַריבערפירן. דעפינירן די פארלאנגט האַנדלינג מיילסטאָון און וואַלאַדייט עס אויף פאַקטיש סלאַבז. די ריכטיק היילן צייט איז די צייט וואָס איז דארף צו דערגרייכן די ווייַטער זיכער פּראָדוקציע שריט - ניט נאָר דער מאָמענט ווען די ייבערפלאַך סטאַפּס געפיל טאַקי.
וואָס זאָל בויערס פאַרגלייַכן צווישן סאַפּלייערז?
פאַרגלייַכן טעמפּעראַטור קייט, געמישט וויסקאָסיטי, אַרבעט צייט, קיורינג נאַטור, רעקאַמענדיד פּעקל גרייס, ייגל וועטינג, שטיין אַדכיזשאַן, רייעך פּראָפיל, דרייינג שורה קאַמפּאַטאַבילאַטי, סמאָלע קאַנסאַמשאַן און פּעקל קאָנסיסטענסי. דערנאָך פּרובירן שאָרטליסטעד סיסטעמען ניצן דיין אייגענע שטיין, ייגל, אָפּערייטערז און סיזאַנאַל פּראָדוקציע טנאָים.
Practical Recommendation
אויב ווינטער קיורינג ווערט צו פּאַמעלעך, באַשטימען צו נידעריק-טעמפּעראַטור כעמיע אלא ווי אַדינג עקסטרע כאַרדאַנער. אויב זומער סמאָלע דזשעלז איידער די פּלאַטע איז גאָר וועטיד, נוצן אַ הויך-טעמפּעראַטור סיסטעם מיט קאַנטראָולד ריאַקטיוואַטי אלא ווי רידוסינג כאַרדאַנער. אויב ייגל פּילז, דורכקוקן די ייבערפלאַך צוגרייטונג, נאַס-אויס און היילן איידער באַשולדיקן די פייבערגלאַס. און אויב אַ שוואַך פּלאַטע נאָך ברייקס נאָך באַקינג, אָפּשאַצן די גאַנץ ריינפאָרסמאַנט פּלאַן אַנשטאָט פון אַסומינג מער יפּאַקסי אַליין וועט סאָלווע די פּראָבלעם.
דאַרפֿן אַ מעש באַקינג יפּאַקסי פֿאַר דיין פאַקטיש פּראָדוקציע טעמפּעראַטור?
שטיין טיפּ, פייבערגלאַס ייגל, וואַרשטאַט טעמפּעראַטור, פּלאַטע טעמפּעראַטור, שורה גיכקייַט, קיורינג אופֿן, און האַנדלינג פּלאַן אַלע ווירקן ייגל-באַקינג פאָרשטעלונג. פּרובירן די גאַנץ סיסטעם אונטער דיין פאַקטיש ווינטער און זומער טנאָים איידער אַפּרוווינג פאַרנעם פּראָדוקציע.
רעפערענצן
- A. A. Pazeto, P. M. Amaral, J. R. Pinheiro און A. B. Paraguassú.
יפעקץ פון גלאז פיברע ריינפאָרסמאַנט אויף די מעטשאַניקאַל פּראָפּערטיעס פון פּראָסט גריינד בנין שטיין.
צענטער פֿאַר מינעראַל טעכנאָלאָגיע און אוניווערסיטעט פון ליסבאָן.
קאַנסטראַקשאַן און בנין מאַטעריאַלס, Vol. 155, 2017, זז 79-87. - A. A. Pazeto, P.M. Amaral און R. L. Arcanjo.
א פאָרשטעלונג אַנאַליסיס פון קאַנווענשאַנאַל ריינפאָרסמאַנט מעטהאָדס פֿאַר "עקזאָטיש" בנין שטיינער לויט די קראַנט טעכניש רעקווירעמענץ.
צענטער פֿאַר מינעראַל טעכנאָלאָגיע און IDMEC, אוניווערסיטעט פון ליסבאָן.
אינטערנאַציאָנאַלער דזשאָורנאַל פון ראַק מאַקאַניקס און מיינינג ססיענסעס, חלק. 135, 2020, אַרטיקל 104507. - WEST SYSTEM Technical Staff.
אַפּלייינג פיבערגלאַסס שטאָף און טייפּ.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
יפּאַקסי כעמיע באַסיקס: פארשטאנד היילן צייט און טעמפּעראַטור.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
WEST SYSTEM באַניצער מאַנואַל & פּראָדוקט גייד.
Gougeon Brothers, Inc.
וועסט סיסטעם טעכנישע אויסגאבעס. - ASTM ינטערנאַטיאָנאַל קאַמיטי C18 אויף ויסמעסטונג שטיין.
ASTM C880/C880M-25 - נאָרמאַל טעסט מעטאַד פֿאַר פלעקסוראַל שטאַרקייט פון ויסמעסטונג שטיין.
ASTM אינטערנאַציאָנאַלער.
יערלעך ספר פון אַסטם סטאַנדאַרדס, חלק. 04.07. - ASTM ינטערנאַטיאָנאַל קאַמיטי C18 אויף ויסמעסטונג שטיין.
ASTM C99/C99M - סטאַנדאַרד טעסט מעטאָד פֿאַר בראָכצאָל מאָדולע פון ויסמעסטונג שטיין.
ASTM אינטערנאַציאָנאַלער.
יערלעך ספר פון אַסטם סטאַנדאַרדס, חלק. 04.07. - טשאַרלעס סעלוויץ.
יפּאַקסי רעסינס אין שטיין קאַנסערוויישאַן.
Getty Conservation Institute.
פאָרשונג אין קאַנסערוויישאַן סעריע, Getty Publications, 1992.