

簡単な概要:
ストーンメッシュのバッキングエポキシは、補強メッシュを濡らし、スラブに確実に接着し、工場の温度に一致する速度で硬化する必要があります。冬場の生産では、低温条件下でも強度を発揮する化学反応が必要ですが、夏期または乾燥ラインの生産では、エポキシが急速にゲル化しないように制御された反応性が必要です。粘度や硬化時間だけではなく、実際の作業場の温度、メッシュの濡れ、作業時間、硬化挙動、砥石の状態、ライン速度に基づいてシステムを選択してください。
裏地はメッシュ素材で外から見るとシンプルに見えます。
石のスラブをひっくり返し、グラスファイバーメッシュを裏側に置き、エポキシを塗布し、硬化後にスラブを生産に戻します。
実際、これは工場が毎日同じ動作を繰り返しても、1 月から 8 月までで大きく異なる結果が得られるプロセスの 1 つです。
冬場はレジンが厚くなり硬化が遅くなる場合があります。エポキシが適切に湿っていないため、メッシュ繊維が見えたままになります。スラブは予想よりも長くラックを占有し、オペレーターは十分な強度が得られる前に材料の移動を開始します。
夏にはその逆が起こる可能性があります。エポキシは最初はよく流れますが、作業時間は短くなります。大きなバッチがコンテナ内で加熱を開始すると、スラブ全体が覆われる前に樹脂が濃くなるか、メッシュの片側にもう一方よりも多くの樹脂が付着します。
明らかな反応は粘度のせいです。
しかし、粘度は答えの一部にすぎません。
より重要な問題は、完全な樹脂硬化剤システムが、バッキング ラインが実際に動作する温度で予測どおりに硬化するように設計されているかどうかです。
Veropoxy は現在、専用の方法でこれらの症状を分離しています。 石材エポキシシステム 1 つの配合物を一年中使える汎用接着剤として扱うのではなく、低温および高温のメッシュ裏地に対応します。
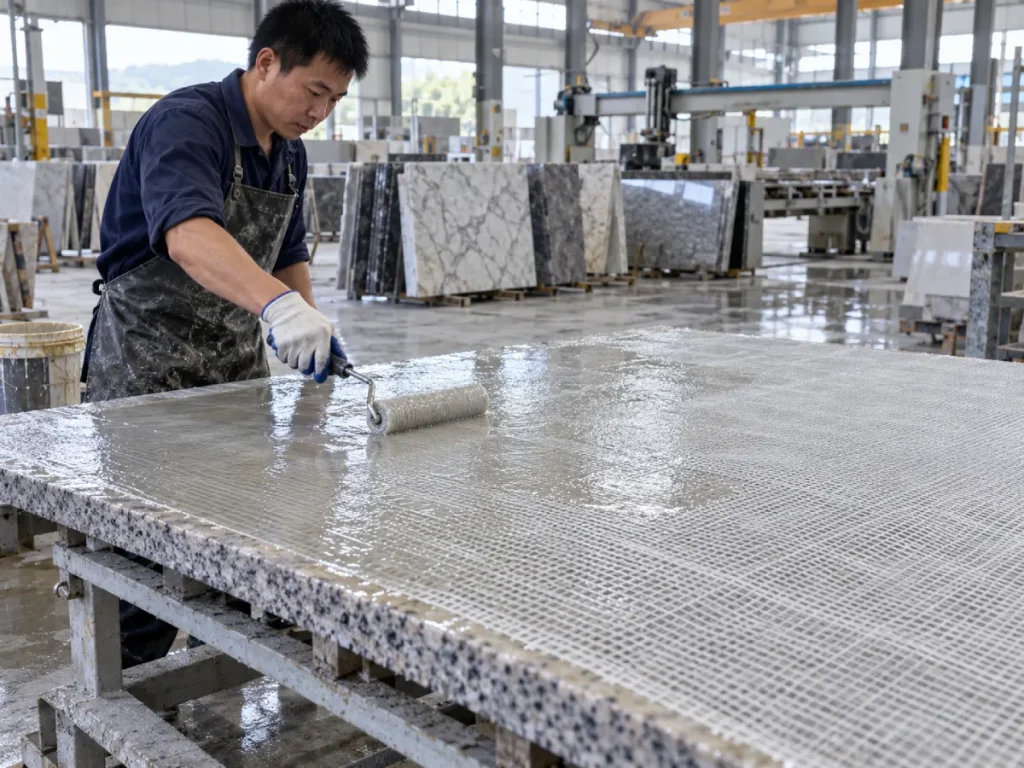
ストーンメッシュバッキングとは何ですか?
ストーンメッシュバッキングは、グラスファイバーメッシュまたは別の強化布地を天然石または人工石スラブの裏面に接着する強化プロセスです。
目的は、すべてのスラブを構造的に同一にすることではありません。
メッシュと樹脂は強化層として機能し、脆弱な素材を安定させ、亀裂伝播のリスクを軽減し、後の加工、輸送、製造、設置時の取り扱いの信頼性を向上させることができます。
壊れやすいスラブに補強が必要な理由
天然石は不均一です。
同じブロックから切り出された 2 つのスラブには、異なる鉱物境界、鉱脈、微小亀裂、細孔、結晶サイズ、内部応力が存在する場合があります。
装飾性の高い素材は、購入者が重視する視覚的特徴(大きな結晶、劇的な鉱脈、鉱物の遷移、珍しいパターン)が局所的な弱さを生み出す可能性があるため、特に困難になる可能性があります。
粗粒および特殊な建材に関する研究では、ガラス繊維強化エポキシ系が亀裂の伝播を抑制し、機械的挙動を改善できることが示されていますが、強化効率は石材、樹脂、繊維系、塗布品質によって異なります。
メッシュバッキングは通常、研磨前に行われます
多くのスラブ生産ラインでは、最終研磨の前に補強が行われます。
スラブが取り扱い、研削、研磨、または下流の輸送に戻る前に、バッキング層を十分に硬化させる必要があります。
このため、硬化のタイミングが単なる実験室の仕様ではなく、製造上の問題になります。
優れたメッシュバッキングエポキシには何が必要ですか?
有用なメッシュバッキングエポキシには、同時にいくつかの特性が必要です。
グラスファイバーメッシュを濡らします
樹脂は布地の上に留まるのではなく、メッシュ繊維の中や周囲を移動する必要があります。
適切なウェットアウトにより、繊維、エポキシ、および石材基材の間に接触が生じます。
メッシュ内に大きな白い領域または乾燥した領域が残っていると、補強が不均一になります。
石の表面に接着します
エポキシがスラブに適切に接着しない場合、ファイバーの濡れが良好であっても十分ではありません。
ほこり、湿気、スラリー残留物、油、ワックス、離型剤、および遊離粒子はすべて、弱い界面を形成する可能性があります。
十分に長く作業可能であり続ける
オペレーターは、エポキシをスラブ全体に広げ、メッシュに完全に含浸させるのに十分な時間を必要とします。
大きなスラブの途中でゲル化するシステムにより、同じ補強層に強いゾーンと弱いゾーンを作成できます。
ラインに合わせて十分早く硬化します
労働時間も無限にあるわけではありません。
メッシュが適切に湿らされ、樹脂が所定の位置に配置されると、システムは実用的な速度でスラブを生産中に移動させるのに十分なハンドリング強度を開発する必要があります。
過度の流出を避ける
実際の生産条件下で樹脂が流動的すぎる場合、樹脂がメッシュから移動したり、スラブの端に蓄積したり、不均一な樹脂の分布が生じたりする可能性があります。
季節の変化にも一貫性を保つ
多くの場合、これは最も難しい要件です。
22°C では完全に機能する樹脂でも、10°C と 32°C ではまったく異なる動作をする可能性があります。
夏と冬のメッシュ裏地に異なる戦略が必要な理由
エポキシの硬化は温度に敏感です。
温度が下がると、一般に未硬化のエポキシの粘度が高くなり、化学反応が遅くなります。
一般に樹脂は温度が上昇すると流動しやすくなりますが、硬化反応も促進されます。
これにより、逆の生産リスクが生じます。
| 製造条件 | 主な樹脂の挙動 | 典型的なリスク | 工場に必要なもの |
|---|---|---|---|
| 寒い冬のワークショップ | 粘度が高く、反応が遅い | 濡れが悪い、硬化が遅い、取り扱いが早い | 低温硬化化学 |
| 中程度の条件 | バランスの取れた流れと反応 | シフト間の温度変動 | 安定した作業ウィンドウと再現可能な硬化 |
| 暑い夏のワークショップ | 初期粘度が低く、反応が速い | 作業時間が短く、増粘が早く、塗布ムラが少ない | 高温反応性の制御 |
| 加熱乾燥ライン | 塗布後の急速な入熱 | 早期硬化または不均一なゲルの展開 | 乾燥ラインの条件に合わせて設計されたシステム |
重要なポイントはシンプルです。
目標粘度が紙上では同じように見えても、冬と夏では異なる硬化制御が必要です。
冬用メッシュ裏地: 低温では何が変化しますか?
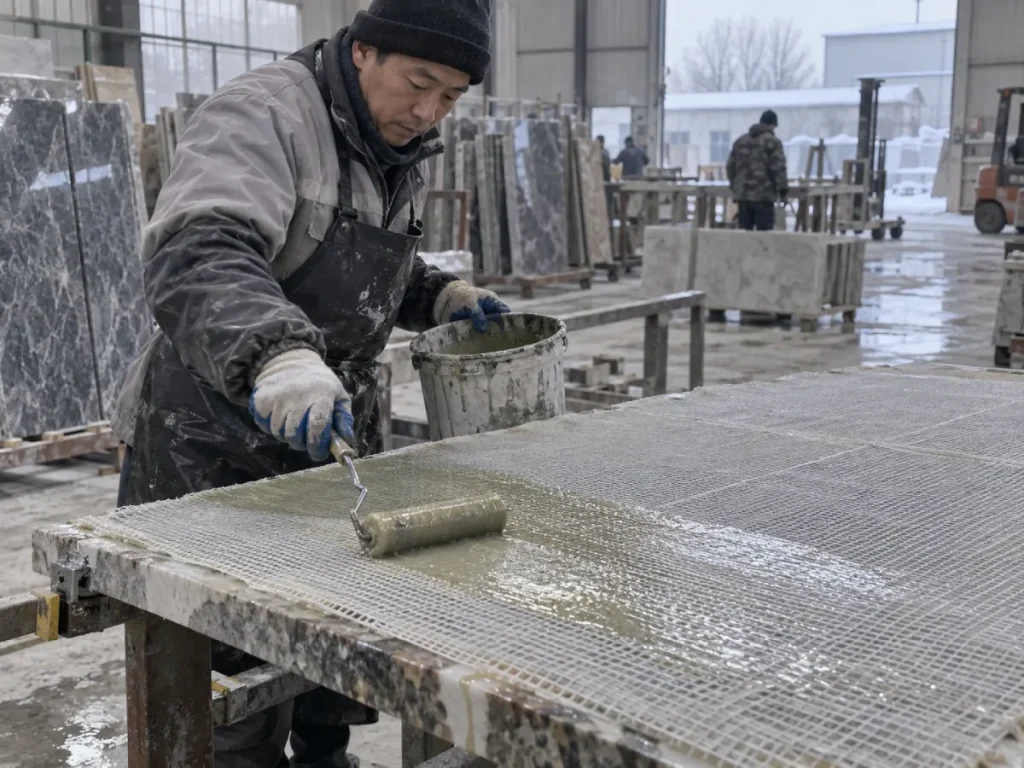
樹脂が伸びにくくなる
未硬化のエポキシが冷えると、通常、粘度が上昇します。
ローラーまたはスプレッダーにはさらに力が必要です。樹脂はグラスファイバー中をよりゆっくりと移動するため、メッシュファイバーは部分的に乾燥したままになる場合があります。
これは、オペレータが数平方メートルを一貫してカバーする必要がある大きなスラブで特に顕著になります。
石への浸透が減少する可能性があります
メッシュ裏地は生地との接着だけに依存しているわけではありません。
樹脂は、スラブ裏面の細孔、粗さ、小さな欠陥との十分な相互作用も必要とします。
樹脂が厚すぎると、湿潤と表面浸透の効果が低下する可能性があります。
硬化時間が予測不能になる
標準的な室温システムでも最終的には低温条件下でも硬化する可能性がありますが、「最終的に」は製造仕様ではありません。
スラブを取り扱うまでに 2 倍の時間が必要な場合、バッキング ステーションがボトルネックになります。
その後、工場は次のような危険な決定を下し始めます。
- 樹脂がまだ緑色である間にスラブを移動する。
- 強化スラブを積み上げるのが早すぎる。
- 追加の硬化剤を追加します。
- 制御されていないヒーターを使用する。または
- 部分的に硬化したメッシュを受け入れます。
通常、これらのショートカットを使用すると、より多様性が生まれます。
低温メッシュバッキングエポキシが合理的な場合
冬用グレードのエポキシは、単に工場で硬化剤を追加した標準配合物であってはなりません。
硬化化学自体は、低温条件下でも反応性を維持するように設計する必要があります。
ヴェロポキシさん ストーンメッシュバッキング用低温エポキシ – 4090 / WBA25Q 現在、約 10°C の生産に向けて配置されています。
公開されているシステムでは以下が使用されています。
- 4090 / WBA25Q 樹脂硬化剤配合。
- 重量比 100:25 の混合比。
- 400 ~ 600 CPS 粘度。
- 硬化時間は約50分。そして
- 推奨動作温度は約 10°C です。
重要なのは「60分より50分の方が良い」ということではありません。
有用な点は、このシステムが、従来の硬化剤では実用的ではないほど遅くなる低温条件下で硬化性能を発揮するように配合されていることです。
誰が冬季グレードシステムを検討すべきでしょうか?
次のような場合に意味があります。
- 作業場の温度は定期的に 10℃ に近づきます。
- 一晩保管すると石自体が冷えます。
- メッシュバッキングは加熱されていない生産エリアで行われます。
- スラブは補強後すぐに移動する必要があります。
- 冬期の硬化遅延によりラインのスループットが低下します。または
- オペレーターは硬化の遅さを手動で補正しています。
夏用メッシュ裏地: 速いことが常に良いとは限らない理由
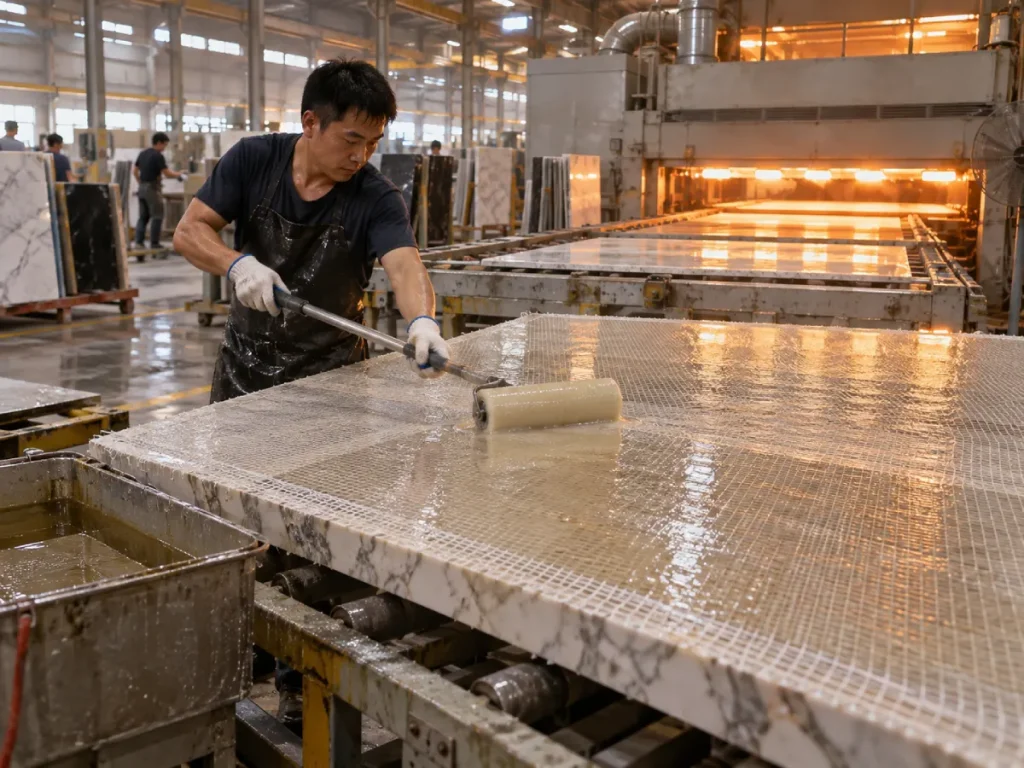
暑い気候は一見楽に見えます。
エポキシは綺麗に流れます。グラスファイバーはすぐに透明になります。オペレーターは、少ない労力で樹脂をスラブ全体に移動させることができます。
その後、時計は彼らに逆らって動き始めます。
労働時間が短くなります
一般に、温度が高くなるとエポキシ反応が促進されます。
樹脂は非常に使いやすい粘度で開始されますが、予想よりも早く粘度が高まります。
大きなスラブでは、最初の領域を完全に濡らすことができ、最後の領域にはすでに粘度が高まり始めている樹脂が塗布されます。
大きなバッチではさらに速く加熱できます
エポキシの硬化は発熱を伴います。
深いバケツ内の大きな混合塊は熱を保持します。
より多くの熱が保持されると、反応がさらに加速されます。
これが、夏場のオペレーターが、スラブ全体にすでに塗布されている樹脂が長時間作業可能であるにもかかわらず、バケットが熱くなるのを時々目にする理由の 1 つです。
乾燥ラインにより別の温度変数が追加される
加熱ラインまたはオーブン補助ラインを使用している工場では、室温だけでなく、塗布後の温度も考慮する必要があります。
硬化システムは、制御不能な速度にならずに、そのシーケンスに耐える必要があります。
高温メッシュバッキングエポキシが合理的な場合
暖かい作業場や乾燥ラインでの生産の場合、目標は反応性の制御です。
エポキシには依然として良好な濡れと流れが必要ですが、硬化システムはスラブを一貫して仕上げるために十分な塗布時間を確保する必要があります。
ヴェロポキシさん ストーンメッシュバッキング用高温無臭エポキシ – 4090 / BCO25Q-14 現在、28°C 以上の乾燥ライン条件向けに設計されています。
公開されている仕様には次のものが含まれます。
- 4090 / BCO25Q-14 システム;
- 樹脂と硬化剤の重量比は 100:25。
- 400 ~ 600 CPS 粘度。
- 硬化時間は約60分。
- 高温/28℃以上の作業条件。そして
- 連続生産環境向けの無臭操作。
高温システムを検討すべきなのは誰ですか?
次のような場合に意味があります。
- 夏の作業場の気温は常に 28°C を超えます。
- メッシュバッキングには乾燥オーブンまたは加熱コンベアが使用されます。
- 標準的なエポキシは、塗布が完了する前に増粘し始めます。
- 大きなスラブにはより長いウェットアウト時間が必要です。
- オペレーターはバッチごとに数キログラムを混合します。
- 工場では連続自動ラインが稼動しています。または
- 作業時間の一貫性は最大硬化速度よりも重要です。
同じ 400 ~ 600 CPS が同じ製品を意味しない理由
これはおそらく、この記事の中で最も重要な購入者向けの教訓です。
どちらの Veropoxy メッシュバッキング システムも現在、約 400 ~ 600 CPS の粘度を公表しています。
どちらも重量比 100:25 を使用します。
ただし、1 つは製造温度約 10 ℃ を中心に設計されており、もう 1 つは 28 ℃ 以上または乾燥ライン条件を中心に設計されています。
つまり、本当の違いは単に粘度だけではないということです。
硬化剤と完全硬化化学物質は、季節的な作業の多くを行っています。
| 仕様 | ウィンターシステム | 夏期・高温系 |
|---|---|---|
| システム | 4090 / WBA25Q | 4090 / BCO25Q-14 |
| 主な用途 | 低温メッシュ裏地 | 高温/乾燥ライン用メッシュ裏地 |
| 推奨温度 | 約10℃ | 28°C+ / 熱線条件 |
| 混合比 | 重量で100:25 | 重量で100:25 |
| 公表粘度 | 400~600CPS | 400~600CPS |
| 公表されている硬化時間 | 約50分 | 約60分 |
| 主な選定理由 | 低温条件下でも確実に硬化 | 高温条件下での制御された硬化 |
購入者のポイント: 夏用と冬用のメッシュバッキングエポキシを粘度だけで選択しないでください。 2 つのシステムは同じ CPS と比率を発行できますが、硬化剤の化学的性質と硬化プロファイルが異なる温度範囲に合わせて設計されているため、動作は大きく異なります。
メッシュのウェットアウトは、生地を単にコーティングすることよりも重要です
メッシュはまだ十分に含浸されていないにもかかわらず、「覆われている」ように見えることがあります。
目的は、樹脂が繊維を濡らし、強化布地と石の表面の間に緊密な接触を作り出すことです。
適切なウェットアウトとはどのようなものですか
グラスファイバーを透明なエポキシ系で適切に濡らすと、通常、ファイバーはより透明になり、視覚的に樹脂層と一体化します。
乾燥したように見える白いゾーンは、含浸が不完全であることを示している可能性があります。
グラスファイバー用途の工業用エポキシのガイダンスも同様に、濡れた領域から乾燥した布地に樹脂を広げ、ゲル化する前に余分な樹脂を除去することを重視しています。
樹脂が少なすぎるとメッシュが乾燥してしまいます
塗布量が少なすぎる場合:
- 繊維は部分的に乾燥したままです。
- 石の接触が不安定になります。
- メッシュの下には空隙が残ります。
- 局所的な補強が弱くなる。そして
- 接着が不十分な部分から剥がれが始まる場合があります。
樹脂が多すぎると自動的に良くなるわけではありません
樹脂が過剰になると、必ずしも補強性が向上するわけではなく、コストと重量が増加します。
大きな水たまりは、不均一な硬化、樹脂の多いゾーン、および不必要な熱の蓄積を引き起こす可能性もあります。
目標は、制御された樹脂量で完全にウェットアウトすることです。
表面の準備により、メッシュが付着したままかどうかが決まります
たとえ最高のエポキシであっても、汚れが付着すると確実に接着することはできません。
ゴミやスラリーを除去する
石の切断と校正では、細かい鉱物粉塵やスラリー残留物が残ります。
これらの粒子がスラブ上に残っていると、エポキシが石ではなく埃に結合する可能性があります。
結果は最初は許容範囲内に見えても、取り扱い中に剥がれてしまう可能性があります。
湿気をコントロールする
濡れた石の表面は、多くのエポキシ接着システムに干渉する可能性があります。
メッシュバッキングの前にスラブが洗浄ラインから出る場合、工場は樹脂を塗布する前に裏面が許容可能な乾燥状態に達していることを確認する必要があります。
浮遊粒子を除去する
壊れやすい石には、裏面に弱い粒子や剥離した鉱物ゾーンがある場合があります。
すでにスラブから分離されている材料にメッシュを接着しても、根本的な問題は解決されません。
夏も冬も混合比は重要
温度の問題は混合比を変えることで解決されるものではありません。
現在の Veropoxy メッシュバッキング システムは両方とも、樹脂と硬化剤の重量比が 100:25 であると指定されています。
供給者が別の承認済み配合物を提供しない限り、その比率は固定されたままでなければなりません。
冬には硬化剤を追加しないでください
硬化剤を増やしても、通常のエポキシを低温エポキシに安全に変換することはできません。
比率を外して混合すると、硬化の品質が低下し、機械的特性が不安定になる可能性があります。
夏は硬化剤を減らさないでください
同様に、硬化剤を減らすことは、夏の遅いシステムを作成する適切な方法ではありません。
正しいアプローチは、高温生産用に設計された硬化化学薬品を使用することです。
さらに詳しい説明については、を参照してください。 石材加工用エポキシ樹脂混合比の目安.
粘度がメッシュバッキングに与える影響
メッシュ裏地はバランスが必要です。
樹脂は繊維を濡らし、スラブ全体に広がるのに十分な薄さである必要がありますが、強化層から単に流れ出てしまわないように十分に制御する必要があります。
粘度が高すぎる場合
オペレーターには次のものが表示される場合があります。
- メッシュの含浸が不十分。
- 高いローラー抵抗。
- ドライファブリックゾーン。
- より多くの空気が閉じ込められます。
- より高い労働努力。そして
- 樹脂の分布が不均一になる。
粘度が低すぎる場合
考えられる問題は次のとおりです。
- スラブ端の流出。
- スラブの下に樹脂が蓄積。
- 多孔質石への過剰な吸収。
- 下面のビルド。そして
- 材料の消費量が増える。
これが、通常、「可能な限り低い CPS」よりも「制御された低粘度」の方が便利な表現である理由です。
この決定の詳細については、 低粘度対高粘度エポキシ ガイド.
手動メッシュバッキング vs 自動生産ライン
マニュアル生産にはオペレーターに優しい作業時間が必要です
肉体労働者には次のことを行うのに十分な時間が必要です。
- メッシュを配置します。
- エポキシを混合します。
- 樹脂を注ぎます。
- それをスラブ全体に広げます。
- 乾燥した領域に樹脂を塗布します。
- 余分な材料を除去します。そして
- しわや局所的な乾燥斑点を修正します。
エポキシの反応性が速すぎると、塗布の品質がオペレーターの速度に大きく依存します。
自動化ラインには再現性が必要
自動または半自動ラインは樹脂をより迅速に塗布できますが、反復可能なサイクル時間という別の要件が発生します。
材料の温度が変化したという理由だけで、あるバッチが次のバッチよりも数分早くゲル化を開始するべきではありません。
自動化システムの場合、以下を評価します。
- 計量精度。
- 混合の一貫性。
- 樹脂温度;
- 回線速度。
- ローラー圧力。
- メッシュフィードの位置合わせ。
- オーブンの温度。そして
- 硬化後の取り扱い時間。
一般的なメッシュ バッキングの失敗とその通常の意味
| 観察された問題 | 考えられる原因 | 最初に確認すること |
|---|---|---|
| 石からメッシュが剥がれる | 表面の汚染、濡れ不良、硬化不完全 | 表面の洗浄、湿気、樹脂の被覆および硬化状態 |
| 白く乾いたメッシュ部分が残る | ウェットアウトが不十分、または樹脂の粘度が高すぎる | 塗布量、粘度、ローラー技術 |
| エポキシは冬でも柔らかいままです | 配合範囲を下回る温度 | 周囲温度、石材および樹脂の温度 |
| 夏はエポキシのゲル化が早すぎる | 高温または大量の発熱バッチ | バッチサイズ、材料温度、硬化剤システム |
| スラブ端から樹脂が流れ出す | 過剰な材料または過度に流動的なシステム | 塗布量と製造温度における粘度 |
| メッシュの下の気泡または空隙 | ウェットアウトが不十分、空気が閉じ込められている、またはローリングが不均一である | 塗布技術と生地接触 |
| 部位が違えば治り方も違う | 混合不良または温度の不均一 | 混合の均一性、比率、スラブ温度 |
| バック後にスラブが破損する | 石欠陥構造の補強が不十分 | 石の状態、メッシュの仕様、樹脂の被覆率、および実際の機械要件 |
「指触乾燥」が信頼できる取り扱い基準ではない理由
スラブの表面は乾燥しているように感じられますが、裏打ちシステムは取り扱いに十分な機械的性能を開発していません。
工業用石材の補強を調査した研究では、工場が樹脂メーカーの硬化要件ではなく、経験的な「ドライタッチ」に基づいてスラブを生産に戻す場合があることが特に指摘されています。
これにより、不必要なリスクが生じます。
実際の処理基準を定義する
工場は、強化されたスラブが次に何を耐えなければならないかを特定する必要があります。
- 持ち上げる。
- 向きを変える。
- カート輸送;
- スタッキング;
- 校正;
- 研磨;または
- 捏造。
次に、硬化認定は実際の負荷と一致する必要があります。
夏用と冬用のメッシュバッキングエポキシの選び方
| 生産条件が次の場合… | 優先順位を付けて… | なぜ |
|---|---|---|
| 作業場は10℃近く | 低温硬化化学 | 標準システムでは硬化が遅すぎるため、メッシュが適切に濡れない可能性があります。 |
| 屋外保管庫からのコールドストーン | 塗布前に石の温度を確認してください | スラブは工場の空気よりも冷たいままになる可能性があります |
| 気温28℃以上の夏期ワークショップ | 高温反応性の制御 | 有効な作業時間を確保 |
| 乾燥オーブンまたは加熱ライン | 高温・ライン対応システム | 加熱中の早期硬化を回避します |
| 手動による大型スラブ裏打ち | 十分なオープンタイム | オペレーターは完全なウェットアウトに時間がかかる |
| 自動連続ライン | バッチ間の硬化の一貫性 | 安定したライン速度は再現性のある反応挙動に依存します |
| 非常に多孔質な石 | 制御された流量と樹脂消費量 | 余分な樹脂はスラブに消える可能性があります |
| 非常に壊れやすいエキゾチックな石 | メッシュ密度と完全な補強システムを検証する | エポキシだけでは最終強度は決まりません |
大量注文前にメッシュバッキングエポキシをテストする方法
ステップ 1: 実際の生産石を使用する
工場で加工されるのと同じ花崗岩、大理石、人造石、または珍しいスラブでエポキシをテストします。
ステップ 2: 実際のメッシュを使用する
メッシュ密度、繊維構造、および表面処理は、樹脂の需要と濡れに影響を与える可能性があります。
ステップ 3: 現実的な季節温度でテストする
冬用エポキシは、予想される冬季の処理条件に近い条件でテストする必要があります。
夏製品は実際の高温ライン条件でテストする必要があります。
ステップ 4: 申請時間を記録する
混合からスラブ全体が完全に濡れるまでの時間を測定します。
ステップ 5: 樹脂消費量を記録する
平方メートルあたりまたはスラブあたりのグラムまたはキログラムを追跡します。
これは、実際の生産コストを比較するために重要です。
ステップ 6: メッシュを目視で確認する
乾燥ゾーン、気泡、しわ、エッジの浮き上がり、不均一な樹脂の被覆を検査します。
ステップ 7: 指定された治療を許可する
表面が乾いているからといって硬化時間を短縮しないでください。
ステップ 8: 実際のハンドリングを通じてスラブを実行する
工場の通常の手順に従って、持ち上げ、移動し、回転させ、生産に戻します。
ステップ 9: 複数のスラブを比較する
成功したサンプルが 1 つだけでは一括承認には不十分です。
石の変動性は、システムをいくつかの代表的なスラブにわたってチェックする必要があることを意味します。
メッシュバッキングエポキシ購入者チェックリスト
| サプライヤーへの質問 | なぜそれが重要なのか |
|---|---|
| この硬化剤はどの温度範囲向けに設計されていますか? | 季節的な硬化の適合性を判断します |
| 指定された試験温度における混合粘度はいくらですか? | メッシュの濡れと流出の予測に役立ちます |
| 樹脂と硬化剤の比率はどのくらいですか? | 繰り返し硬化させるために必要 |
| 比率は重量ですか、それとも体積ですか? | 投与ミスを防止します |
| 有効な作業時間枠はどれくらいですか? | 完全なスラブを完成できるかどうかを決定します |
| スラブを安全に扱えるのはいつですか? | 漠然とした「治癒時間」よりも役立つ |
| 製品は手動または自動ラインに適していますか? | 塗布速度により必要な硬化プロファイルが変化します |
| 乾燥ラインまたはオーブンでの硬化に適していますか? | 加熱された生産システムにとって重要 |
| 石やメッシュでサンプルをテストできますか? | 実際の工場での試験により互換性が明らかになりました |
| バッチ間のパフォーマンスの一貫性はどの程度ですか? | 連続生産は再現性によって決まります |
避けるべきメッシュバッキングの一般的な間違い
季節ごとのテストを行わずに、一年中 1 つのエポキシを使用
工場の温度が冬と夏で劇的に変化する場合、1 つの配合では一年中同じプロセスウィンドウを提供できない可能性があります。
冬には硬化剤を追加する
これは、低温硬化化学物質の制御された代替品ではありません。
夏場の硬化剤削減
これは作業時間を延長するための安全な方法ではありません。
埃っぽい石の上にメッシュを適用する
エポキシはスラブではなく汚染物質に結合する可能性があります。
目に見えるカバレッジが完全なウェットアウトを意味すると仮定します
樹脂はメッシュに含浸し、石と確実に接触する必要があります。
表面が乾いたらすぐにスラブを移動する
タッチドライ状態では、十分な取り扱い強度が証明されません。
石の温度を無視する
スラブ自体は、作業場の空気よりも大幅に寒かったり、暖かかったりすることがあります。
エポキシをキログラム当たりの価格のみで比較する
安価な製品は、より多くの樹脂を消費したり、ラインの速度が遅くなったり、やり直しが発生したりするため、完成したスラブあたりのコストが高くなる可能性があります。
推奨事項: 生産シーズンの前後に硬化システムを選択する
最良のメッシュバッキングエポキシとは、単に硬化が最も速い製品や粘度が最も低い製品ではありません。
これは、工場がメッシュを完全に湿らせ、信頼性の高い結合を維持し、実際の製造温度で安全な取り扱い強度に達することができるシステムです。
冬に工場が 10°C 近くで稼働する場合は、低温硬化化学を優先してください。
生産が定期的に 28°C を超える温度で行われる場合、または加熱乾燥ラインを使用する場合は、制御された高温反応性を優先してください。
両方の製品に同じ粘度数値が表示されている場合でも、それらが互換性があるとは考えないでください。
完全な樹脂硬化剤配合、有効作業時間、硬化挙動、メッシュのウェットアウト、スラブ温度、ライン速度、実際の取り扱い結果を比較します。
また、石が異常に壊れやすい、ひび割れが激しい、または構造的に不均一である場合は、単に接着剤を購入するのではなく、メッシュ裏地を完全な補強システムとして扱います。
ストーンメッシュバッキングエポキシに関するよくある質問
1. ストーンメッシュのバッキングにはどのエポキシが最適ですか?
最適なエポキシは、作業場の温度、石の状態、メッシュの種類、生産速度、硬化要件によって異なります。冬場の工場には低温硬化システムが必要ですが、暑い夏の作業場や乾燥ラインには制御された高温反応性が必要です。粘度だけで選ぶよりも、メッシュの良好な湿潤性、信頼性の高い石の接着力、および十分な作業時間の方が重要です。
2. 同じメッシュバッキングエポキシを夏と冬に使用できますか?
場合によってはありますが、それを想定すべきではありません。季節による大きな温度変化は、エポキシの粘度と硬化速度の両方に影響を与えます。冬は約 10°C、夏は 28°C 以上で稼働する工場は、これらの温度範囲に合わせて設計された個別の硬化システムから恩恵を受ける可能性があります。
3. 冬になるとメッシュバッキングエポキシの硬化が遅くなるのはなぜですか?
一般に、温度が低いと未硬化エポキシの粘度が増加し、樹脂と硬化剤の反応が遅くなります。配合が低温条件向けに設計されていない場合、メッシュの湿潤と強度の発現が両方とも通常の生産には遅すぎる可能性があります。
4. 夏のメッシュバッキング中にエポキシのゲル化が早すぎるのはなぜですか?
温度が高いほどエポキシの硬化が促進されます。混合バッチが大きいと発熱が保持されるため、混合容器内の反応が速くなります。指定された混合比を変更するのではなく、温度に適した化学薬品を使用し、バッチ サイズを制御し、樹脂とスラブの温度を監視します。
5. 石材工場は、大量注文の前にメッシュバッキングエポキシをどのようにテストする必要がありますか?
実際の生産石とメッシュを使用し、代表的な季節温度下でテストし、樹脂の消費量と有効な作業時間を記録し、完全な繊維の濡れを確認し、指定された硬化を許可し、通常の生産シーケンスでスラブを処理します。バルク供給を承認する前に、複数のスラブを比較してください。
夏から冬までストーンメッシュの裏地を安定に保つ方法
信頼性の高いメッシュ強化は、樹脂の流れと硬化化学物質を実際の製造環境に適合させるかどうかにかかっています。冬季の条件では粘度が上昇し、反応が遅くなりますが、夏の熱により初期流量は改善されますが、作業ウィンドウが短くなります。適切なシステムでは、メッシュを完全に濡らし、きれいな石の表面に接着し、比率を外れた混合や制御されていない加熱によってオペレーターに温度の補正を強いることなく、予測可能な取り扱い強度を実現する必要があります。
実際の工場温度付近で硬化剤を選択してください
冬季の生産が 10°C に近づく場合は、低温で確実に硬化するように設計された化学薬品を使用してください。夏の生産が 28°C を超える場合、または加熱乾燥ラインを使用する場合は、メッシュを完全に含浸させるのに十分な作業時間を確保できる高温システムを使用してください。
工程を生産条件に合わせて調整する
寒い冬のワークショップ:
低温硬化化学を優先し、コールドストーンでのウェットアウトを確認します。
暑い夏の生産:
有用な作業ウィンドウを保護し、過剰な発熱バッチを回避します。
乾燥ライン生産:
高温下で硬化を制御できるように設計された配合を使用してください。
手動メッシュ裏地:
作業者がスラブ全体を完全に含浸させるのに十分な時間を確保してください。
壊れやすい石や珍しい石:
メッシュ密度、エポキシシステム、石の欠陥、および取り扱い要件を一緒に評価します。
補強材を触って乾燥した外観で判断しないでください
乾いていると感じられる表面は、自動的に持ち上げたり、回転させたり、研磨したり、輸送したりする準備ができているわけではありません。必要な処理マイルストーンを定義し、それを実際のスラブで検証します。正しい硬化時間とは、次の安全な製造ステップに到達するまでに必要な時間であり、単に表面のベタつきがなくなる瞬間ではありません。
What should buyers compare between suppliers?
温度範囲、混合粘度、作業時間、硬化挙動、推奨バッチサイズ、メッシュの濡れ、石の付着、臭気プロファイル、乾燥ラインの適合性、樹脂の消費量、バッチの一貫性を比較します。次に、独自の石材、メッシュ、オペレーター、季節的な生産条件を使用して最終候補に残ったシステムをテストします。
実践的な推奨事項
冬場の硬化が遅すぎる場合は、追加の硬化剤を追加するのではなく、低温化学反応に切り替えてください。スラブが完全に濡れる前にサマーレジンがゲル化する場合は、硬化剤を減らすのではなく、反応性を制御した高温システムを使用してください。メッシュが剥がれた場合は、グラスファイバーのせいにする前に、表面の準備、濡れ、硬化を検査してください。また、裏打ち後も脆弱なスラブが破損する場合は、エポキシを増量するだけで問題が解決すると考えるのではなく、完全な補強設計を評価してください。
実際の製造温度に対応するメッシュバッキングエポキシが必要ですか?
石の種類、グラスファイバーメッシュ、作業場の温度、スラブ温度、ライン速度、硬化方法、および取り扱いスケジュールはすべて、メッシュバッキングの性能に影響します。大量生産を承認する前に、実際の冬と夏の条件下でシステム全体をテストしてください。
参考文献
- A. A. パゼト、P. M. アマラル、J. R. ピニェイロ、A. B. パラグアス。
粗粒建材の機械的特性に及ぼすガラス繊維強化の影響。
鉱物技術センターとリスボン大学。
建設・建築資材 Vol.1 155、2017、79–87ページ。 - A.A.パゼト、P.M.アマラル、R.L.アルカンジョ。
現在の技術要件に従った「エキゾチック」建築石材の従来の補強方法の性能分析。
リスボン大学鉱物技術センターおよびIDMEC。
国際岩石力学および鉱業科学ジャーナル、Vol. 135、2020、記事 104507。 - WEST SYSTEM テクニカルスタッフ。
グラスファイバークロスとテープを貼ります。
ゴウジョンブラザーズ株式会社
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM テクニカルスタッフ。
エポキシ化学の基礎: 硬化時間と温度を理解する。
ゴウジョンブラザーズ株式会社
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM テクニカルスタッフ。
WEST SYSTEM User Manual & Product Guide.
ゴウジョンブラザーズ株式会社
WEST SYSTEM Technical Publications. - ASTM国際委員会C18のディメンションストーン。
ASTM C880/C880M-25 — 寸法石の曲げ強度の標準試験方法。
ASTMインターナショナル。
ASTM 規格年次書、Vol. 04.07。 - ASTM国際委員会C18のディメンションストーン。
ASTM C99/C99M — 寸法石の破壊係数の標準試験方法。
ASTMインターナショナル。
ASTM 規格年次書、Vol. 04.07。 - チャールズ・セルウィッツ。
石の保存におけるエポキシ樹脂。
ゲッティ自然保護研究所。
保全研究シリーズ、ゲッティ出版、1992 年。