

چټک لنډیز:
د ډبرې میش ملاتړی ایپوکسی باید د تقویت میش لوند کړي ، په سلیب کې د اعتبار وړ وصل شي ، او په سرعت سره درملنه وکړي چې د فابریکې تودوخې سره سمون لري. د ژمي تولید کیمیا ته اړتیا لري چې لاهم په سړو شرایطو کې ځواک رامینځته کوي پداسې حال کې چې دوبي یا وچولو لاین تولید کنټرول شوي عکس العمل ته اړتیا لري نو epoxy ډیر ژر جیل نه کوي. سیسټم د ریښتیني ورکشاپ تودوخې ، میش لوند ، د کار وخت ، د درملنې چلند ، د تیږو حالت ، او د کرښې سرعت له مخې غوره کړئ — نه یوازې د ویسکوسیت یا درملنې وخت لخوا.
د میش ملاتړ له بهر څخه ساده ښکاري.
د ډبرې سلیب بدل شوی، د فایبر ګلاس میش په شا کې ایښودل شوی، ایپوکسي پلي کیږي، او د سلیب د درملنې وروسته بیرته تولید ته راستانه کیږي.
په واقعیت کې، دا یو له هغو پروسو څخه دی چیرې چې فابریکه هره ورځ ورته حرکت تکراروي او بیا هم د جنوري څخه تر اګست پورې خورا مختلف پایلې ترلاسه کوي.
په ژمي کې، رال کیدای شي غټ شي او د درملنې لپاره ورو شي. میش فایبرونه د لیدلو وړ پاتې کیږي ځکه چې epoxy دوی په سمه توګه لوند نه کوي. سلیبونه د توقع څخه ډیر وخت ریکونه نیسي، او چلونکي مخکې له دې چې کافي ځواک رامینځته کړي د موادو حرکت پیل کړي.
په دوبي کې، برعکس واقع کیدی شي. epoxy په لومړي سر کې ښه جریان کوي، مګر کاري کړکۍ لنډې کیږي. یوه لویه کڅوړه په کانټینر کې تودوخه پیل کوي، رال د ټول سلیب تر پوښلو دمخه ضعیف کیږي، یا د میش یو اړخ د بل په پرتله ډیر رال ترلاسه کوي.
ښکاره عکس العمل د viscosity ملامتول دي.
مګر ویسکوسیت د ځواب یوازې یوه برخه ده.
تر ټولو مهمه پوښتنه دا ده چې ایا د رال- هارډینر بشپړ سیسټم د تودوخې په اټکل کې د درملنې لپاره ډیزاین شوی چې د ملاتړ کرښه په حقیقت کې فعالیت کوي.
Veropoxy اوس مهال د وقف له لارې دا شرایط جلا کوي د ډبرې epoxy سیسټمونه د ټیټ تودوخې او لوړې تودوخې میش ملاتړ لپاره د دې پرځای چې یو فارمولیشن د نړیوال کال په اوږدو کې چپکونکي په توګه درملنه وکړي.
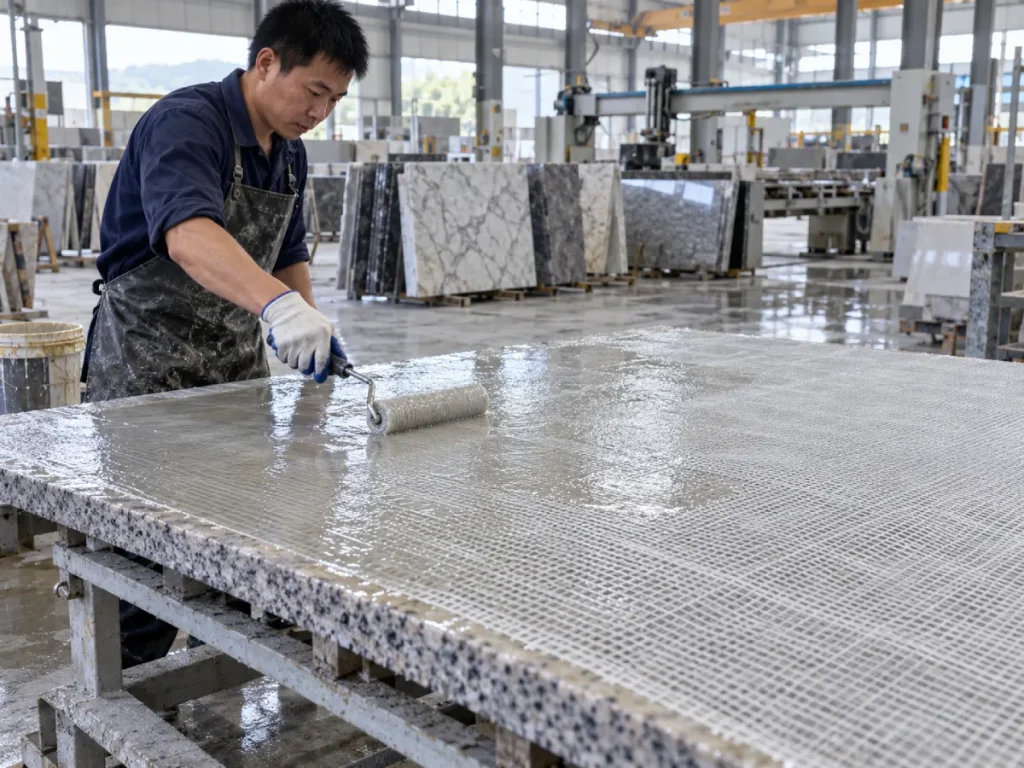
د ډبرې میش ملاتړ څه شی دی؟
د ډبرې میش ملاتړ د تقویه کولو پروسه ده په کوم کې چې د فایبر ګلاس میش یا بل تقویه کونکي پارچه د طبیعي یا انجینر شوي ډبرې سلیب شاته سطح سره تړل کیږي.
موخه دا نه ده چې هر سلیب په ساختماني توګه یو شان وي.
میش او رال د تقویه کولو پرت په توګه یوځای کار کوي چې کولی شي د نازک موادو په ثبات کې مرسته وکړي، د درز د تکثیر خطر کم کړي، او د وروسته پروسس، ټرانسپورټ، جوړونې، او نصب کولو په وخت کې د سمبالولو اعتبار ته وده ورکړي.
ولې نازک سلیبونه پیاوړتیا ته اړتیا لري
طبیعي ډبره متفاوت ده.
د ورته بلاک څخه دوه سلیبونه پرې شوي کیدای شي مختلف معدني سرحدونه، رګونه، مایکرو درزونه، سوري، کرسټال اندازه، او داخلي فشارونه ولري.
لوړ آرائشی توکي کیدای شي په ځانګړې توګه ننګونې وي ځکه چې بصری ځانګړتیاوې پیرودونکي ارزښت لري - لوی کرسټالونه، ډراماتیک رګونه، معدني لیږدونه، او غیر معمولي نمونې - ممکن محلي ضعف هم رامینځته کړي.
د کچالو او خارجي ودانیو ډبرو په اړه څیړنې ښودلې چې د شیشې فایبر تقویه شوي epoxy سیسټمونه کولی شي د کریک تکثیر مخه ونیسي او میخانیکي چلند ته وده ورکړي ، که څه هم د تقویت موثریت د ډبرې ، رال ، فایبر سیسټم او غوښتنلیک کیفیت سره سم توپیر لري.
د میش ملاتړ معمولا د پالش کولو دمخه پیښیږي
د ډیری سلیب تولید لینونو لپاره، تقویه کول د وروستي پالش کولو دمخه ترسره کیږي.
د ملاتړ طبقه باید په کافي اندازه درملنه وکړي مخکې لدې چې سلیب اداره کولو ، پیسولو ، پالش کولو ، یا لاندې ترانسپورت ته راستون شي.
دا د درملنې وخت د تولید مسله رامینځته کوي ، نه یوازې د لابراتوار توضیحات.
د ښه میش بیکینګ ایپوکسی څه کولو ته اړتیا لري؟
یو ګټور میش ملاتړی ایپوکسی په ورته وخت کې ډیری ځانګړتیاو ته اړتیا لري.
د فایبر ګلاس میش لوند کړئ
رال باید د جال فایبر شاوخوا او شاوخوا حرکت وکړي د دې پرځای چې د ټوکر په سر کې ناست وي.
مناسب لوند آوټ د فایبرونو، epoxy، او ډبرې سبسټریټ ترمنځ اړیکه رامنځته کوي.
که چیرې په میش کې لوی سپینې یا وچې سیمې څرګندې پاتې شي، تقویه کول به متضاد وي.
د ډبرې سطحې سره تړل
ښه فایبر لوند کول کافي ندي که چیرې epoxy په سمه توګه سلیب ته غاړه نه ږدي.
دوړو، رطوبت، د سلیری پاتې شونو، تیلو، موم، د خوشې کولو اجنټان، او نرم ذرات کولی شي یو ضعیف انٹرفیس رامینځته کړي.
په کافي اندازه د کار وړ پاتې شئ
آپریټر کافي وخت ته اړتیا لري ترڅو په ټول سلیب کې epoxy خپور کړي او میش په بشپړ ډول امیندواره کړي.
یو سیسټم چې د لوی سلیب له لارې نیمه لاره تیریږي کولی شي په ورته تقویت پرت کې قوي او ضعیف زونونه رامینځته کړي.
د کرښې لپاره کافي ګړندی درملنه
د کار وخت هم نه ختمیدونکی کیدی شي.
یوځل چې میش په سمه توګه لندبل شي او رال په ځای کې وي، سیسټم باید په کافي اندازه اداره کولو ځواک رامینځته کړي ترڅو سلیب په عملي سرعت سره د تولید له لارې حرکت وکړي.
د ډیر جریان څخه ډډه وکړئ
که چیرې رال د ریښتیني تولید شرایطو لاندې ډیر مایع وي ، نو دا کولی شي له میش څخه لرې شي ، د سلیب په څنډو کې راټول شي ، یا د رال غیر مساوي توزیع رامینځته کړي.
د موسمي بدلونونو له لارې ثابت پاتې شئ
دا ډیری وختونه ترټولو سخته اړتیا ده.
یو رال چې په 22 ° C کې په بشپړ ډول فعالیت کوي کولی شي په 10 ° C یا 32 ° C کې ډیر توپیر سره چلند وکړي.
ولې اوړي او ژمي میش بیکنګ مختلف ستراتیژیو ته اړتیا لري
د Epoxy درملنه د تودوخې سره حساسه ده.
کله چې د تودوخې درجه راټیټه شي، غیر منظم شوي epoxy په عمومي ډول ډیر ویسکوس کیږي او کیمیاوي تعامل ورو کیږي.
کله چې د تودوخې درجه لوړه شي، رال په عموم ډول د جریان لپاره اسانه کیږي، مګر د درملنې غبرګون هم ګړندی کوي.
دا د تولید مخالف خطرونه رامینځته کوي.
| د تولید حالت | د اصلي رال چلند | عادي خطر | هغه څه چې فابریکه ورته اړتیا لري |
|---|---|---|---|
| سړه ژمي ورکشاپ | لوړ واسکعیت او ورو عکس العمل | ضعیف لندبل، ځنډول درملنه، ژر اداره کول | د ټیټ تودوخې درملنه کیمیا |
| اعتدال شرایط | متوازن جریان او عکس العمل | د تودوخې د بدلون بدلون | ثابت کاري کړکۍ او د تکرار وړ درملنه |
| د اوړي ګرم ورکشاپ | ټيټ ابتدايي واسکعيت او چټک غبرګون | لنډ کاري وخت، ګړندی ضخامت، غیر مساوي غوښتنلیک | د لوړې تودوخې کنټرول شوي عکس العمل |
| د تودوخې وچولو کرښه | د غوښتنلیک وروسته د چټک تودوخې داخلول | د وخت دمخه درملنه یا غیر مساوي جیل وده | سیسټم د وچولو لاین شرایطو لپاره ډیزاین شوی |
اصلي ټکی ساده دی:
ژمی او اوړی د درملنې مختلف کنټرول ته اړتیا لري حتی کله چې د هدف ویسکوسیت په کاغذ کې ورته ښکاري.
د ژمي میش ملاتړ: په ټیټ حرارت کې کوم بدلون؟
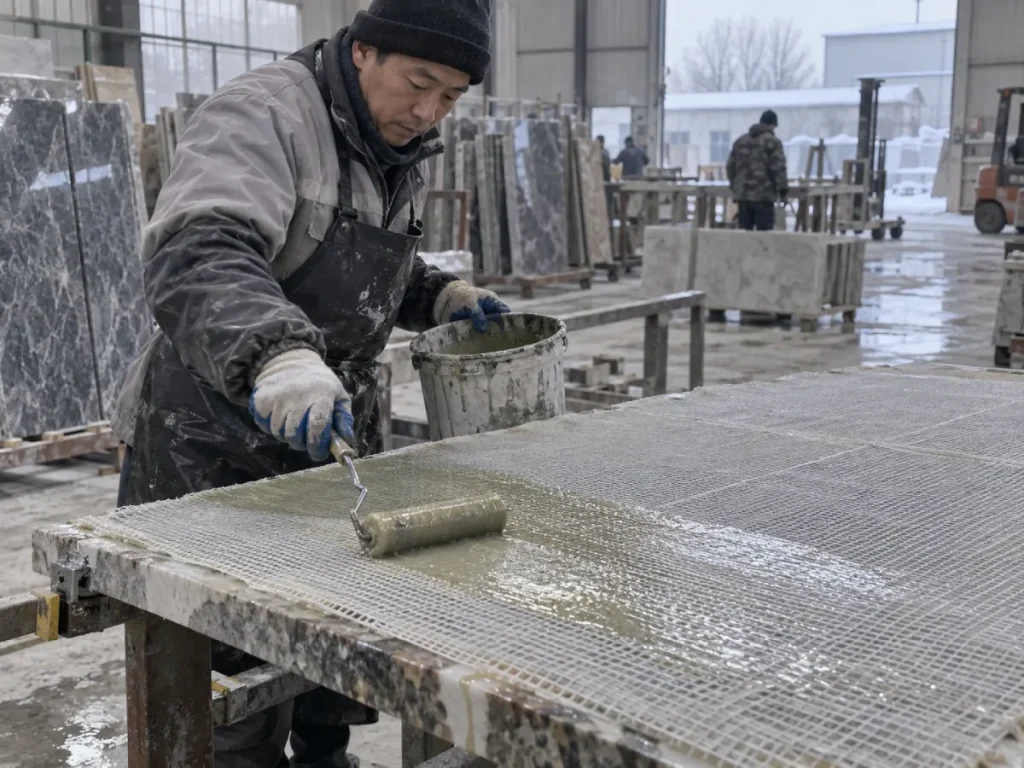
رال د خپریدو لپاره سخت کیږي
لکه څنګه چې ناپاک شوي epoxy سړه کیږي، د ویسکوسیت معمولا لوړیږي.
رولر یا سپریډر ډیر هڅو ته اړتیا لري. رال د فایبر ګلاس له لارې ډیر ورو حرکت کوي، او میش فایبر ممکن په جزوي توګه وچ پاتې شي.
دا په ځانګړي ډول په لوی سلیبونو کې څرګندیږي چیرې چې آپریټر باید په دوامداره توګه څو مربع متره پوښ کړي.
ډبرې ته ننوتل ممکن کم شي
د میش ملاتړ یوازې د ټوکر سره تړلو باندې تکیه نه کوي.
رال هم د سلیب په شاته سطحه کې د سوراخونو، ناخوالو او کوچنیو عیبونو سره کافي تعامل ته اړتیا لري.
که چیرې رال ډیر موټی شي، نو دا لندبل او د سطحې ننوتل ممکن لږ اغیزمن شي.
د درملنې وخت غیر متوقع کیږي
د خونې د تودوخې معیاري سیسټم ممکن په پای کې په سړه شرایطو کې درملنه وکړي، مګر "په پای کې" د تولید ځانګړتیا نه ده.
که چیرې سلیب د سمبالولو دمخه دوه ځله وخت ته اړتیا ولري، د ملاتړ سټیشن یو خنډ کیږي.
فابریکې بیا د خطرناکو پریکړو پیل کوي لکه:
- د سلیبونو حرکت کول پداسې حال کې چې رال لاهم شنه وي؛
- تقویه شوي سلیبونه ډیر وختي ساتل؛
- اضافي سختی اضافه کول؛
- د غیر کنټرول شوي ګرمو کارول؛ یا
- په جزوي ډول درملنه شوي میش منل.
دا شارټ کټونه معمولا ډیر بدلون رامینځته کوي.
کله چې د ټیټ تودوخې میش بیکینګ ایپوکسی احساس کوي
د ژمي درجې epoxy باید په ساده ډول یو معیاري جوړښت نه وي چې په فابریکه کې ډیر سخت کونکی اضافه کړي.
د درملنې کیمیا پخپله باید ډیزاین شي ترڅو په سړه شرایطو کې عکس العمل پاتې شي.
ویرپوکسي د ټیټ تودوخې Epoxy د ډبرې میش بیکینګ لپاره - 4090 / WBA25Q دا مهال د شاوخوا 10 درجې C تولید لپاره موقعیت لري.
دا خپور شوی سیسټم کاروي:
- 4090 / WBA25Q د رال-سختونکي ترکیب؛
- د وزن له مخې 100:25 مخلوط تناسب؛
- 400-600 CPS ویسکوسیټي؛
- د درملنې وخت نږدې 50 دقیقې؛ او
- نږدې 10 ° C وړاندیز شوي کاري تودوخې.
مهمه برخه دا نه ده چې "50 دقیقې د 60 دقیقو څخه غوره دي."
ګټور ټکی دا دی چې سیسټم په سړه حالت کې د درملنې فعالیت رامینځته کولو لپاره رامینځته شوی چیرې چې دودیز هارډر ممکن په عملي ډول ورو شي.
څوک باید د ژمي درجه سیسټم په پام کې ونیسي؟
دا معنی لري کله چې:
- د ورکشاپ تودوخه په منظمه توګه 10 درجو ته رسیږي؛
- ډبره پخپله د شپې ذخیره کولو وروسته سړه ده؛
- د میش ملاتړ په غیر ګرم تولید سیمو کې پیښیږي؛
- سلیبونه باید د پیاوړتیا وروسته سمدلاسه حرکت وکړي؛
- د ژمي د درملنې ځنډ د کرښې له لارې کمول دي. یا
- چلونکي په لاسي ډول د سست درملنې لپاره تاوان ورکوي.
د دوبي میش ملاتړ: ولې ګړندی تل ښه نه وي
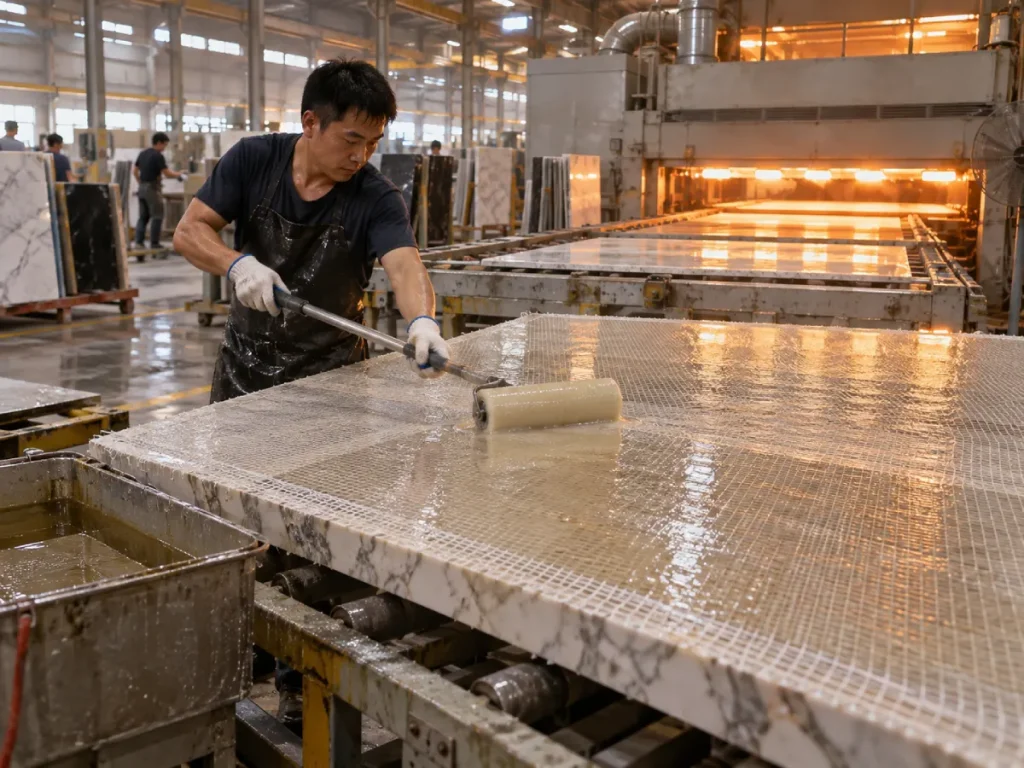
ګرمه هوا په لومړي سر کې اسانه ښکاري.
epoxy ښه جریان لري. فایبر ګلاس په چټکۍ سره شفاف کیږي. آپریټر کولی شي رال د کمې هڅې سره د سلیب په اوږدو کې حرکت وکړي.
بیا ساعت د دوی په وړاندې کار پیل کوي.
د کار وخت لنډیږي
د تودوخې لوړه درجه عموما د epoxy عکس العمل ګړندی کوي.
رال ممکن په خورا کار وړ واسکوسیټي کې پیل شي مګر د توقع څخه ډیر ګړندی کیږي.
په یوه لوی سلیب کې، لومړی ساحه په بشپړه توګه لندبل کیدی شي پداسې حال کې چې وروستۍ ساحه رال ترلاسه کوي چې دمخه یې د ویسکوسیت جوړول پیل کړي.
لوی بستونه حتی ګړندی تودوخه کولی شي
د Epoxy درملنه exothermic ده.
په ژور بالټ کې یو لوی مخلوط ډله تودوخه ساتي.
ډیر ساتل شوی تودوخه کولی شي عکس العمل نور هم ګړندی کړي.
دا یو دلیل دی چې د دوبي آپریټران ځینې وختونه ګوري چې سطل ګرم کیږي پداسې حال کې چې رال دمخه په سلیب کې خپور شوی د اوږدې مودې لپاره د کار وړ پاتې کیږي.
د وچولو لینونه د تودوخې یو بل متغیر اضافه کوي
هغه فابریکې چې د تودوخې یا تنور سره مرسته شوي لینونه کاروي اړتیا لري نه یوازې د خونې تودوخې ته پام وکړي بلکې د تودوخې درجه هم د کارولو وروسته معرفي شي.
د درملنې سیسټم باید دا ترتیب پرته له دې چې بې کنټروله ګړندی شي برداشت کړي.
کله چې د لوړ تودوخې میش بیکینګ ایپوکسی احساس کوي
د ګرمو ورکشاپونو او وچولو لاین تولید لپاره، هدف د کنټرول غبرګون دی.
epoxy لاهم ښه لوندوالي او جریان ته اړتیا لري، مګر د درملنې سیسټم باید د غوښتنلیک کافي وخت وساتي ترڅو سلیب په دوامداره توګه پای ته ورسوي.
ویرپوکسي د لوړ تودوخې بوی پرته Epoxy د ډبرې میش ملاتړ لپاره - 4090 / BCO25Q-14 اوس مهال د 28 ° C + او وچولو لاین شرایطو لپاره ډیزاین شوی.
د دې خپاره شوي مشخصات شامل دي:
- 4090 / BCO25Q-14 سیسټم؛
- د وزن له مخې 100:25 د رال څخه تر سختۍ تناسب؛
- 400-600 CPS ویسکوسیټي؛
- د درملنې وخت نږدې 60 دقیقې؛
- لوړ حرارت / 28 ° C + کاري شرایط؛ او
- د دوامداره تولید چاپیریال لپاره بې بوی عملیات.
څوک باید د لوړ حرارت سیسټم په پام کې ونیسي؟
دا معنی لري کله چې:
- د دوبي د ورکشاپ تودوخه په منظمه توګه د 28 درجو څخه لوړه ده؛
- د میش ملاتړ د وچولو تنور یا تودوخې لیږدونکي کاروي؛
- معیاري epoxy مخکې له دې چې غوښتنلیک بشپړ شي ضخامت پیل کوي؛
- لوی سلیبونه اوږد لوند وخت ته اړتیا لري؛
- چلونکي په هره بسته کې څو کیلوګرامه مخلوط کوي؛
- فابریکه په دوامداره توګه اتوماتیک لینونه پرمخ وړي؛ یا
- د کار کولو وخت ثبات د اعظمي درملنې سرعت څخه ډیر مهم دی.
ولې ورته 400-600 CPS د ورته محصول معنی نلري
دا شاید په مقاله کې ترټولو مهم پیرودونکي درس وي.
دواړه د Veropoxy میش ملاتړ سیسټمونه اوس مهال نږدې 400-600 CPS ویسکوسیت خپروي.
دواړه د وزن له مخې د 100:25 تناسب هم کاروي.
بیا هم یو د شاوخوا 10 ° C تولید شاوخوا ډیزاین شوی او بل یې د 28 ° C+ یا د وچولو لاین شرایطو شاوخوا ډیزاین شوی.
دا پدې مانا ده چې اصلي توپیر یوازې د ویسکوسیت نه دی.
سخت او بشپړ درملنه کیمیا د موسمي کار ډیری برخه ترسره کوي.
| مشخصات | د ژمي سیسټم | د اوړي / د لوړ حرارت سیسټم |
|---|---|---|
| سیسټم | 4090 / WBA25Q | 4090 / BCO25Q-14 |
| لومړني کارول | د ټیټ تودوخې میش ملاتړ | د لوړ حرارت / وچولو کرښه میش ملاتړ |
| د تودوخې سپارښتنه | شاوخوا 10 درجې سانتي ګراد | 28°C+ / د تودوخې کرښې شرایط |
| د مخلوط کولو تناسب | 100:25 د وزن له مخې | 100:25 د وزن له مخې |
| خپور شوی viscosity | 400-600 CPS | 400-600 CPS |
| د درملنې وخت خپور شو | نږدې 50 دقیقې | نږدې 60 دقیقې |
| د انتخاب اصلي دلیل | په ساړه شرایطو کې د باور وړ درملنه | په ګرمو شرایطو کې کنټرول شوی درملنه |
د پیرودونکی لیږد: د اوړي او ژمي میش ملاتړي ایپوکسی یوازې د ویسکوسیت له مخې مه انتخابوئ. دوه سیسټمونه کولی شي ورته CPS او تناسب خپور کړي مګر بیا هم ډیر مختلف چلند کوي ځکه چې د دوی سخت کیمیا او د درملنې پروفایل د مختلف تودوخې سلسلې لپاره ډیزاین شوي.
میش ویټ آوټ په ساده ډول د پوښاک پوښلو څخه ډیر مهم دی
یو میش کولی شي "پوښ" ښکاري پداسې حال کې چې لاهم په خرابه توګه امیندواره وي.
هدف د رال لپاره دی چې ریشې لوند کړي او د تقویه کونکي پارچه او ډبرې سطحې ترمینځ نږدې اړیکه رامینځته کړي.
کوم مناسب لوند بهر ښکاري
کله چې فایبر ګلاس د روښانه ایپوکسی سیسټم سره په سمه توګه لندبل شي، فایبرونه په نورمال ډول ډیر شفاف کیږي او د رال پرت سره ضمیمه کیږي.
وچې ښکاري سپینې زونونه کولی شي نیمګړتیا په ګوته کړي.
د فایبر ګلاس غوښتنلیک لپاره صنعتي ایپوکسي لارښود په ورته ډول د لندبل سیمو څخه په وچ پوښاک کې د رال خپریدو او د جیلیشن دمخه د اضافي رال لرې کولو ټینګار کوي.
ډیر لږ رال وچ میش رامینځته کوي
که د غوښتنلیک مقدار خورا ټیټ وي:
- فایبرونه یو څه وچ پاتې کیږي؛
- د ډبرې اړیکه متضاد کیږي؛
- voids د جال لاندې پاتې دي؛
- سیمه ایز ځواک کمزوری کیږي؛ او
- د پوستکي اچول کیدای شي د خرابو تړل شویو سیمو څخه پیل شي.
ډیر رال په اتوماتيک ډول ښه نه دی
ډیر رال پرته له دې چې د پیاوړتیا وده وکړي لګښت او وزن زیاتوي.
لوی puddles هم کولی شي غیر مساوي علاج، د رال بډایه زونونه، او غیر ضروري تودوخه جوړونه رامینځته کړي.
هدف د کنټرول شوي رال مقدار سره بشپړ لوند دی.
د سطحې چمتو کول کولی شي پریکړه وکړي چې ایا میش وصل پاتې کیږي
حتی غوره epoxy نشي کولی د ککړتیا سره د اعتبار وړ اړیکه ونیسي.
دوړو او دوړو لرې کړئ
د تیږو پرې کول او کیلیبریشن ښه معدني دوړې او سلیري پاتې شونه پریږدي.
که چیرې دا ذرات په سلیب کې پاتې شي، epoxy کیدای شي د ډبرې پر ځای د خاورې سره اړیکه ونیسي.
پایله کولی شي په پیل کې د منلو وړ وي او بیا د مینځلو پرمهال پوټکی.
رطوبت کنټرول کړئ
د لوند ډبرو سطحې کولی شي د ډیری epoxy اړیکو سیسټمونو سره مداخله وکړي.
که سلیبونه د میش بیک کولو دمخه د مینځلو لاین پریږدي ، فابریکه باید تصدیق کړي چې د شا سطحه د رال پلي کولو دمخه د منلو وړ وچ حالت ته رسیدلې.
نرم ذرات لرې کړئ
نازکې ډبرې کېداى شي په شاتنۍ سطحه کې ضعيف دانې يا فلکيک منرال زونونه ولري.
په موادو باندې د میش تړل چې دمخه له سلیب څخه جلا شوي اصلي ستونزه نه حل کوي.
د تناسب مخلوط کول لاهم په اوړي او ژمي کې مهم دي
د تودوخې ستونزه باید د مخلوط تناسب بدلولو سره حل نشي.
دواړه اوسني Veropoxy میش-بایکنګ سیسټمونه د وزن له مخې 100:25 رال څخه سخت ټاکي.
دا تناسب باید ثابت پاتې شي پرته لدې چې عرضه کوونکي یو بل تصویب شوی فورمول وړاندې کړي.
په ژمي کې نور سختی مه کوئ
ډیر سختونکی په خوندي ډول یو نورمال ایپوکسي په ټیټ تودوخې ایپوکسي نه بدلوي.
د غیر تناسب مخلوط کولی شي د درملنې کیفیت کم کړي او متضاد میخانیکي ملکیتونه رامینځته کړي.
په دوبي کې سختی مه کموئ
په ورته ډول، د هارډر کمول د اوړي د سست سیسټم رامینځته کولو لپاره مناسبه لاره نه ده.
سمه لاره د درملنې کیمیا کارول دي چې د لوړ تودوخې تولید لپاره ډیزاین شوي.
د ژور وضاحت لپاره، وګورئ د ډبرو پروسس کولو لپاره د Epoxy رال مخلوط تناسب لارښود.
څنګه ویسکوسیټي د میش بیکینګ اغیزه کوي
د میش ملاتړ توازن ته اړتیا لري.
رال باید دومره پتلی وي چې فایبرونه لوند کړي او د سلیب په اوږدو کې خپاره شي، مګر دومره کنټرول شوي چې دا په ساده ډول د تقویه کولو طبقې څخه نه تیریږي.
که چیری ویسکوسیټی ډیره وی
آپریټر ممکن وګوري:
- ضعیف میش امیندوارۍ؛
- لوړ رولر مقاومت؛
- وچ پوښاک زونونه؛
- ډیر بنده هوا؛
- د کار لوړ هڅې؛ او
- د رال غیر مساوي توزیع.
که چیری ویسکوسیټی ډیر ټیټ وی
احتمالي ستونزې عبارت دي له:
- د سلیب په څنډو کې جریان؛
- د سلیب لاندې د رال راټولول؛
- په سوري ډبرو کې ډیر جذب؛
- د ټیټ سطح جوړول؛ او
- د موادو لوړ مصرف.
له همدې امله "کنټرول شوی ټیټ ویسکوسیټي" معمولا د "تر ټولو ټیټ CPS ممکنه" په پرتله خورا ګټوره ژبه ده.
د دې پریکړې په اړه د نورو جزیاتو لپاره، وګورئ د ټیټ ویسکوسیټي vs لوړ ویسکوسیټي ایپوکسی لارښود.
د لاسي میش بیکینګ په مقابل کې د اتومات تولید لاینونه
لاسي تولید د آپریټر دوستانه کاري وخت ته اړتیا لري
لاسي کارګران کافي وخت ته اړتیا لري چې:
- میش ځای په ځای کړئ؛
- د epoxy مخلوط؛
- رال واچوئ؛
- په سلب کې یې خپور کړئ؛
- په وچو سیمو کې رال کار کړئ؛
- اضافي مواد لرې کړئ؛ او
- داغونه یا ځایی وچ ځایونه سم کړئ.
که چیرې epoxy ډیر ژر فعال شي، د غوښتنلیک کیفیت خورا ډیر د آپریټر سرعت پورې اړه لري.
اتومات لینونه تکرار وړتیا ته اړتیا لري
اتومات یا نیمه اتوماتیک لینونه کولی شي رال ډیر ګړندي پلي کړي ، مګر دوی یو مختلف اړتیا معرفي کوي: د تکرار وړ دورې وخت.
یوه بسته باید د بل څخه څو دقیقې دمخه جیلینګ پیل نکړي ځکه چې د موادو تودوخه بدله شوې.
د اتوماتیک سیسټمونو لپاره، ارزونه وکړئ:
- د اندازه کولو دقت؛
- د مخلوط دوام؛
- د رال حرارت؛
- د کرښې سرعت؛
- د رولر فشار؛
- د میش فیډ سمون؛
- د تنور حرارت؛ او
- د درملنې وروسته د درملنې وخت.
د عام میش ملاتړ ناکامي او هغه څه چې دوی معمولا معنی لري
| مشاهده شوې ستونزه | احتمالي لامل | لومړی څه چیک کړئ |
|---|---|---|
| د تیږو څخه میش پوستکي | ککړه سطحه، ضعیف رطوبت، نیمګړی درملنه | د سطحې پاکول، رطوبت، د رال پوښښ او د درملنې حالت |
| سپینې وچې جالۍ پاتې دي | ناکافي لوند بهر یا رال ډیر ویسکوس | د غوښتنلیک مقدار، viscosity او رولر تخنیک |
| Epoxy په ژمي کې نرم پاتې کیږي | د تودوخې درجه د فارمولیشن رینج لاندې | محیطي، ډبرې او رال د حرارت درجه |
| Epoxy جیلونه په دوبي کې ډیر ژر | د لوړ حرارت یا لوی exothermic بیچ | د بست اندازه، د موادو تودوخه او سخت سیسټم |
| رال د سلیب له څنډو څخه تیریږي | ډیر مواد یا ډیر مایع سیسټم | د تولید په حرارت درجه کې د غوښتنلیک مقدار او ویسکوسیت |
| د میش لاندې بلبلونه یا voids | ضعیف لوند بهر، بنده هوا یا غیر مساوي رولینګ | د غوښتنلیک تخنیک او پارچه اړیکه |
| مختلفې سیمې په مختلف ډول درملنه کوي | ضعیف مخلوط یا غیر مساوي تودوخه | د یونیفورمیت، تناسب او سلیب د تودوخې مخلوط کول |
| سلیب د شا څخه وروسته ماتیږي | تقویه کول د تیږو د عیب جوړښت لپاره کافي ندي | د ډبرې حالت، د میش مشخصات، د رال پوښښ او حقیقي میخانیکي اړتیا |
ولې "د لمس کولو لپاره وچ" د اعتبار وړ اداره کولو معیار ندی
یو سلیب کولی شي په سطح کې وچه احساس کړي پداسې حال کې چې د ملاتړ سیسټم د سمبالولو لپاره کافي میخانیکي فعالیت ندی رامینځته کړی.
څیړنې چې د صنعتي ډبرو تقویه کولو معاینه کوي په ځانګړي ډول یادونه کړې چې فابریکې ځینې وختونه د رال جوړونکي درملنې اړتیاو پرځای د تجربوي "وچ ټچ" پراساس تولید ته سلیبونه راستوي.
دا غیر ضروري خطر رامینځته کوي.
د ریښتیني سمبالولو معیار تعریف کړئ
فابریکه باید وپیژني چې تقویه شوي سلیب باید وروسته پاتې شي:
- پورته کول
- ګرځېدل
- د موټر ترانسپورت؛
- ګنډل
- اندازه کول
- پالش کول یا
- جوړول
بیا د درملنې وړتیا باید د اصلي بار سره سمون ولري.
څنګه د دوبي په مقابل کې د ژمي میش بیکینګ ایپوکسی غوره کړئ
| که ستاسو د تولید حالت وي ... | لومړیتوب… | ولې |
|---|---|---|
| ورکشاپ د 10 درجې سانتي ګراد سره نږدې | د ټیټ تودوخې درملنه کیمیا | معیاري سیسټمونه ممکن ډیر ورو او لوند میش په خراب ډول درملنه وکړي |
| د بیروني ذخیره کولو څخه سړه ډبره | د کارولو دمخه د ډبرې تودوخې چیک کړئ | سلیب د فابریکې هوا په پرتله سړه پاتې کیدی شي |
| د دوبي ورکشاپ د 28 درجو څخه پورته | د لوړې تودوخې کنټرول شوي عکس العمل | ګټور کاري وخت ساتي |
| د تندور یا تودوخې کرښه وچول | د لوړ تودوخې / کرښې سره مطابقت لرونکی سیسټم | د تودوخې په وخت کې د وخت دمخه درملنې څخه مخنیوی کوي |
| لاسي لوی سلیب ملاتړ | کافي اوږد خلاص وخت | چلونکي د بشپړ لوند آوټ لپاره وخت ته اړتیا لري |
| اتوماتیک دوامداره کرښه | له بیچ څخه تر بیچ پورې د درملنې دوام | د ثابت کرښې سرعت د تکرار وړ غبرګون چلند پورې اړه لري |
| ډیر خوندور ډبره | کنټرول شوی جریان او د رال مصرف | اضافي رال کولی شي په سلیب کې ورک شي |
| خورا نازک خارجي ډبره | د میش کثافت او بشپړ تقویه کولو سیسټم تایید کړئ | Epoxy یوازې وروستی ځواک نه ټاکي |
د بلک امر کولو دمخه د میش بیکینګ ایپوکسي ازموینې څرنګوالی
1 ګام: د اصلي تولید ډبره وکاروئ
د فابریکې پروسې په ورته ګرانایټ ، مرمر ، انجینرۍ ډبرې ، یا بهرني سلیبونو باندې epoxy ازموینه وکړئ.
2 ګام: اصلي میش وکاروئ
د میش کثافت، د فایبر جوړښت، او د سطحې درملنه کولی شي د رال غوښتنې او لوند اغیزه وکړي.
3 ګام: په ریښتیني موسمي تودوخې کې ازموینه وکړئ
د ژمی epoxy باید د ژمی د پروسس متوقع حالت ته نږدې و ازمول شی.
د دوبي محصول باید د لوړ تودوخې ریښتیني حالت کې ازمول شي.
4 ګام: د غوښتنلیک وخت ثبت کړئ
د مخلوط کولو وخت اندازه کړئ تر هغه چې ټول سلیب په بشپړه توګه لوند شوی وي.
5 ګام: د رال مصرف ثبت کړئ
په هر مربع متر یا هر سلیب کې ګرام یا کیلو ګرامه تعقیب کړئ.
دا د ریښتیني تولید لګښت پرتله کولو لپاره خورا مهم دی.
شپږم ګام: میش په لید سره چیک کړئ
د وچو زونونو، بلبلونو، غضبونو، څنډې پورته کولو، او غیر مساوي رال پوښښ لپاره معاینه کړئ.
7 ګام: ټاکل شوې درملنې ته اجازه ورکړئ
د درملنې وخت په ساده ډول لنډ مه کوئ ځکه چې سطح وچه احساسوي.
8 ګام: سلیب د ریښتیني سمبالولو له لارې پرمخ وړئ
پورته یې کړئ، حرکت یې کړئ، وګرځوئ، او د عادي فابریکې ترتیب سره سم تولید ته بیرته راشئ.
9 ګام: ډیری سلیبونه پرتله کړئ
یوه بریالۍ نمونه د لوی تایید لپاره کافي ندي.
د ډبرې تغیر پدې معنی دی چې سیسټم باید په څو نمایشي سلیبونو کې وڅیړل شي.
د میش بیکینګ ایپوکسي پیرودونکي چک لیست
| د عرضه کوونکي پوښتنه | ولې دا مهمه ده |
|---|---|
| د حرارت درجه د کوم حد لپاره ډیزاین شوی؟ | د موسمي درملنې مناسبیت ټاکي |
| په ټاکل شوي ټیسټ تودوخې کې مخلوط ویسکوسیت څه شی دی؟ | د میش لوند آوټ او جریان وړاندوینې کې مرسته کوي |
| د رال څخه سخت نسبت څه دی؟ | د تکرار وړ درملنې لپاره اړین دی |
| تناسب د وزن یا حجم له مخې دی؟ | د ډوز کولو غلطیو مخه نیسي |
| ګټور کاري کړکۍ څومره اوږده ده؟ | دا معلوموي چې ایا یو بشپړ سلیب بشپړ کیدی شي |
| سلیب کله په خوندي توګه اداره کیدی شي؟ | د مبهم "د درملنې وخت" څخه ډیر ګټور |
| ایا محصول د لاسي یا اتومات لینونو لپاره مناسب دی؟ | د غوښتنلیک سرعت د اړتیا وړ درملنې پروفایل بدلوي |
| ایا دا د وچولو کرښې یا د تنور درملنې لپاره مناسب دی؟ | د تودوخې تولید سیسټمونو لپاره مهم دی |
| ایا موږ کولی شو زموږ په ډبره او میش کې نمونه وازموئ؟ | د ریښتیني فابریکې آزموینې مطابقت څرګندوي |
| د بستونو ترمنځ فعالیت څومره مطابقت لري؟ | دوامداره تولید د تکرار وړتیا پورې اړه لري |
د مخنیوي لپاره د عام میش ملاتړي غلطۍ
د موسمي ازموینې پرته په ټول کال کې د یو epoxy کارول
که چیرې د فابریکې تودوخې د ژمي او دوبي ترمنځ په ډراماتیک ډول بدلون ومومي، یو فارمول ممکن ټول کال ورته پروسې کړکۍ چمتو نکړي.
په ژمي کې اضافي سختی اضافه کول
دا د ټیټ تودوخې درملنې کیمیا لپاره کنټرول شوی بدیل ندی.
په اوړي کې د سختۍ کمول
دا د کاري وخت اوږدولو لپاره خوندي میتود ندی.
په دوړې ډبرې باندې د جالۍ پلي کول
epoxy کولی شي د سلیب پر ځای د ککړتیا سره اړیکه ونیسي.
د لید پوښښ فرض کول د بشپړ لوند بهر معنی لري
رال باید میش امیندواره کړي او د ډبرې سره د باور وړ اړیکه رامینځته کړي.
هرڅومره ژر چې سطح وچ شي د سلیبونو حرکت کول
د لمس وچ حالت د سمبالولو کافي ځواک نه ثابتوي.
د ډبرې د حرارت درجه له پامه غورځول
سلیب پخپله د ورکشاپ هوا په پرتله د پام وړ سړه یا ګرم کیدی شي.
د epoxy پرتله کول یوازې د قیمت په هر کیلوګرام کې
یو ارزانه محصول چې ډیر رال مصرفوي، کرښه ورو کوي، یا بیا کار رامینځته کوي په هر بشپړ شوي سلیب کې خورا ګران کیدی شي.
سپارښتنه: د تولید فصل په شاوخوا کې د درملنې سیسټم غوره کړئ
غوره میش ملاتړی ایپوکسی یوازې هغه محصول نه دی چې د ګړندۍ درملنې یا ټیټ ویسکوسیټي سره وي.
دا هغه سیسټم دی چې فابریکې ته اجازه ورکوي په بشپړ ډول میش لوند کړي ، د باور وړ اړیکې وساتي ، او د تولید اصلي تودوخې کې خوندي اداره کولو ځواک ته ورسیږي.
که چیرې فابریکه په ژمي کې د 10 درجې سانتي ګراد سره نږدې فعالیت وکړي، د ټیټ تودوخې درملنې کیمیا ته لومړیتوب ورکړئ.
که چیرې تولید په منظم ډول د 28 درجې سانتي ګراد څخه پورته وي یا د تودوخې وچولو لاین کاروي، د کنټرول لوړې تودوخې غبرګون ته لومړیتوب ورکړئ.
که په دواړو محصولاتو کې ورته ویسکوسیټي شمیره څرګند شي ، نو فکر مه کوئ چې دوی د تبادلې وړ دي.
د رال-سختونکي بشپړ فارمولیشن، ګټور کاري وخت، د درملنې چلند، میش لوند آوټ، د سلیب تودوخې، د کرښې سرعت، او د حقیقي سمبالولو پایله پرتله کړئ.
او که چیرې ډبره په غیر معمولي ډول نازکه وي، ډیره ټوټه ټوټه وي، یا په ساختماني ډول متفاوت وي، د میش ملاتړ د بشپړ پیاوړتیا سیسټم په توګه چلند وکړئ - نه یوازې د چپکونکي پیرود.
د سټون میش بیکینګ ایپوکسی په اړه ډیری پوښتل شوي پوښتنې
1. کوم epoxy د تیږو د جال ملاتړ لپاره غوره دی؟
غوره epoxy د ورکشاپ د تودوخې، د ډبرې حالت، د میش ډول، د تولید سرعت، او د درملنې اړتیاو پورې اړه لري. د ژمي فابریکه ممکن د ټیټ تودوخې درملنې سیسټم ته اړتیا ولري ، پداسې حال کې چې د دوبي ګرم ورکشاپ یا وچولو لاین د لوړې تودوخې کنټرول شوي عکس العمل ته اړتیا لري. ښه میش لوند کول، د باور وړ ډبرو چپک کول، او کافي کاري وخت یوازې د ویسکوسیت له لارې غوره کولو څخه ډیر مهم دي.
2. ایا د ورته میش بیکینګ ایپوکسی په دوبي او ژمي کې کارول کیدی شي؟
ځینې وختونه، مګر دا باید فرض نه شي. د تودوخې لوی موسمي بدلونونه دواړه د epoxy واسکاسی او د درملنې سرعت اغیزه کوي. هغه فابریکې چې په ژمي کې د 10 درجې سانتي ګراد او په دوبي کې له 28 درجو څخه پورته فعالیت کوي ممکن د تودوخې درجې لپاره ډیزاین شوي جلا درملنې سیسټمونو څخه ګټه پورته کړي.
3. ولې د میش بیکینګ ایپوکسي په ژمي کې ورو ورو درملنه کیږي؟
ټيټه تودوخه په عمومي ډول د epoxy viscosity نه پاکوي او د رال سخت غبرګون ورو کوي. که فارمولیشن د سړو شرایطو لپاره ډیزاین شوی نه وي، د میش لوند کول او د پیاوړتیا وده دواړه ممکن د نورمال تولید لپاره خورا ورو شي.
4. ولې epoxy جیل د دوبي د میش ملاتړ په جریان کې ډیر ګړندی کیږي؟
د تودوخې لوړه درجه د epoxy درملنه ګړندۍ کوي. لوی مخلوط کڅوړې کولی شي د تودوخې تودوخې وساتي، د مخلوط کانټینر دننه عکس العمل ګړندی کوي. د تودوخې مناسب کیمیا وکاروئ، د بیچ اندازه کنټرول کړئ، او د رال او سلیب تودوخې څارنه وکړئ د ټاکل شوي مخلوط تناسب بدلولو پرځای.
5. د ډبرو فابریکه څنګه باید د لوی امر کولو دمخه د میش بیکینګ ایپوکسی ازموینه وکړي؟
د اصلي تولید ډبرې او میش څخه کار واخلئ ، د نمایشي موسمي تودوخې لاندې ازموینه وکړئ ، د رال مصرف او ګټور کاري وخت ثبت کړئ ، د فایبر بشپړ لوند چیک کړئ ، ټاکل شوي درملنې ته اجازه ورکړئ ، او بیا د نورمال تولید ترتیب له لارې سلیب اداره کړئ. د لوی عرضه کولو تصویب دمخه څو سلیبونه پرتله کړئ.
د اوړي او ژمي په اوږدو کې د ډبرې میش بیکینګ مستحکم ساتلو څرنګوالی
د باور وړ میش تقویه د ریښتین تولید چاپیریال ته د رال جریان او درملنې کیمیا سره مطابقت پورې اړه لري. د ژمي شرایط د ویسکوسیت او ورو عکس العمل زیاتوي، پداسې حال کې چې د اوړي تودوخه ابتدايي جریان ښه کوي مګر کاري کړکۍ لنډوي. سم سیسټم باید میش په بشپړه توګه لوند کړي، د پاکې ډبرې سطحې سره وصل شي، او د وړاندوینې وړ اداره کولو ځواک رامینځته کړي پرته له دې چې چلونکي مجبور کړي چې د تودوخې لپاره د تناسب د مخلوط یا غیر کنټرول شوي تودوخې سره جبران کړي.
د ریښتیني فابریکې تودوخې شاوخوا هارډر غوره کړئ
که چیرې د ژمي تولید 10 درجې سانتي ګراد ته نږدې شي، د کیمیاوي موادو څخه کار واخلئ چې په ټیټه تودوخه کې د باور وړ درملنې لپاره ډیزاین شوی. که چیرې د اوړي تولید د 28 درجې سانتي ګراد څخه ډیر وي یا د تودوخې وچولو لینونو څخه کار اخلي، د تودوخې لوړ سیسټم وکاروئ چې د بشپړ میش امیندوارۍ لپاره کافي کاري وخت ساتي.
پروسه د تولید حالت سره سمون خوري
د ژمي سړه ورکشاپ:
د ټیټ تودوخې درملنې کیمیا ته لومړیتوب ورکړئ او په سړه ډبرو کې لوند تایید کړئ.
د تودوخې تولید:
د ګټورې کاري کړکۍ ساتنه وکړئ او د پراخې exothermic بیچونو څخه مخنیوی وکړئ.
د وچولو کرښې تولید:
د لوړې تودوخې لاندې د کنټرول شوي درملنې لپاره ډیزاین شوي فورمول وکاروئ.
د لاسي میش ملاتړ:
ډاډ ترلاسه کړئ چې چلونکي کافي خلاص وخت لري ترڅو بشپړ سلیب په بشپړ ډول پاک کړي.
نازک یا خارجي ډبره:
د میش کثافت، د ایپوکس سیسټم، د ډبرې نیمګړتیاوې، او د سمبالولو اړتیا په ګډه ارزول.
د لمس - وچ ظاهري په واسطه د تقویت قضاوت مه کوئ
هغه سطحه چې وچه احساسوي په اتوماتيک ډول د پورته کولو، بدلولو، پالش کولو، یا ټرانسپورټ لپاره چمتو نه وي. د اړتیا وړ سمبالولو مرحلې تعریف کړئ او په ریښتیني سلیبونو کې یې تایید کړئ. د درملنې سمه وخت هغه وخت دی چې د تولید راتلونکي خوندي مرحلې ته د رسیدو لپاره اړین وي — نه یوازې هغه شیبه چې سطح د ټکان احساس کوي.
What should buyers compare between suppliers?
د تودوخې سلسله، مخلوط ویسکوسیت، د کار وخت، د درملنې چلند، وړاندیز شوي بسته اندازه، د میش لوند، د ډبرو چپکولو، د بوی پروفایل، د وچولو لاین مطابقت، د رال مصرف، او د بیچ تسلسل پرتله کړئ. بیا د خپل ډبرې ، میش ، آپریټرانو او موسمي تولید شرایطو په کارولو سره شارټ لیست شوي سیسټمونه ازموئ.
عملي سپارښتنه
که چیرې د ژمي درملنه خورا ورو شي، د اضافي سختۍ اضافه کولو پرځای د ټیټ تودوخې کیمیا ته لاړشئ. که چیرې د اوړي د رال جیلونه مخکې له دې چې سلیب په بشپړه توګه لندبل شي، د لوړ تودوخې سیسټم څخه کار واخلئ چې کنټرول شوي تعاملات سره د هارډر کمولو پرځای. که د میش پوستکي وي، د فایبر ګلاس تور لګولو دمخه د سطح چمتو کول، لوند بهر، او درملنه معاینه کړئ. او که یو نازک سلیب بیا هم د ملاتړ وروسته مات شي، د بشپړ تقویت ډیزاین ارزونه وکړئ د دې پرځای چې فکر وکړئ یوازې ډیر epoxy به ستونزه حل کړي.
ستاسو د اصلي تولید تودوخې لپاره میش بیکینګ ایپوکسی ته اړتیا لرئ؟
د ډبرو ډول، د فایبر ګلاس میش، د ورکشاپ تودوخه، د سلیب تودوخې، د کرښې سرعت، د درملنې میتود، او د سمبالولو مهال ویش ټول د میش ملاتړ فعالیت اغیزه کوي. د لوی تولید تصویب کولو دمخه د خپل ریښتیني ژمي او دوبي شرایطو لاندې بشپړ سیسټم ازموینه وکړئ.
حوالې
- A. A. Pazeto، P. M. Amaral، J. R. Pinheiro او A. B. Paraguassu.
د ډبرو د ډبرو په میخانیکي ملکیتونو باندې د شیشې فایبر تقویه کولو اغیزې.
د منرال ټیکنالوژۍ مرکز او د لیزبون پوهنتون.
ساختماني او ساختماني مواد، ټوک. 155، 2017، مخونه 79-87. - A. A. Pazeto، P. M. Amaral او R. L. Arcanjo.
د اوسني تخنیکي اړتیاو سره سم د "خارجي" ودانیو ډبرو لپاره د دودیز تقویه کولو میتودونو فعالیت تحلیل.
د منرال ټیکنالوژۍ او IDMEC مرکز، د لیزبون پوهنتون.
د راک میخانیک او کان کیندنې علومو نړیواله ژورنال، ټوک. 135، 2020، ماده 104507. - WEST SYSTEM Technical Staff.
د فایبر ګلاس ټوکر او ټیپ پلي کول.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
د Epoxy کیمیا اساسات: د درملنې وخت او تودوخې پوهیدل.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
WEST SYSTEM User Manual & Product Guide.
Gougeon Brothers, Inc.
WEST SYSTEM Technical Publications. - د ابعاد ډبرې په اړه د ASTM نړیوالې کمیټې C18.
ASTM C880/C880M-25 - د ابعاد ډبرې د انعطاف وړ ځواک لپاره معیاري ازموینې میتود.
ASTM نړیوال.
د ASTM معیارونو کلنی کتاب، والیت. 04.07. - د ابعاد ډبرې په اړه د ASTM نړیوالې کمیټې C18.
ASTM C99/C99M - د ابعاد ډبرې د ماتیدو ماډلس لپاره معیاري ازموینې میتود.
ASTM نړیوال.
د ASTM معیارونو کلنی کتاب، والیت. 04.07. - چارلس سیلویتز.
د ډبرو په ساتنه کې Epoxy Resins.
د ګیټي د ساتنې انسټیټیوټ.
د ساتنې لړۍ کې څیړنه، ګیټي خپرونې، 1992.