

త్వరిత సారాంశం:
స్టోన్ మెష్ బ్యాకింగ్ ఎపాక్సీ తప్పనిసరిగా ఉపబల మెష్ను తడి చేయాలి, స్లాబ్కు విశ్వసనీయంగా బంధించాలి మరియు ఫ్యాక్టరీ ఉష్ణోగ్రతకు సరిపోయే వేగంతో నయం చేయాలి. శీతాకాలపు ఉత్పత్తికి ఇప్పటికీ చల్లని పరిస్థితులలో శక్తిని అభివృద్ధి చేసే రసాయన శాస్త్రం అవసరం, అయితే వేసవి లేదా ఎండబెట్టడం-లైన్ ఉత్పత్తికి నియంత్రిత రియాక్టివిటీ అవసరం కాబట్టి ఎపాక్సి చాలా త్వరగా జెల్ చేయదు. అసలు వర్క్షాప్ ఉష్ణోగ్రత, మెష్ చెమ్మగిల్లడం, పని చేసే సమయం, క్యూరింగ్ ప్రవర్తన, స్టోన్ కండిషన్ మరియు లైన్ వేగం ద్వారా సిస్టమ్ను ఎంచుకోండి-స్నిగ్ధత లేదా క్యూర్ టైమ్ ద్వారా మాత్రమే కాదు.
మెష్ బ్యాకింగ్ బయటి నుండి సరళంగా కనిపిస్తుంది.
ఒక రాతి పలకను తిప్పారు, ఫైబర్గ్లాస్ మెష్ వెనుక భాగంలో ఉంచబడుతుంది, ఎపోక్సీని వర్తించబడుతుంది మరియు స్లాబ్ క్యూరింగ్ తర్వాత ఉత్పత్తికి తిరిగి వస్తుంది.
వాస్తవానికి, ఫ్యాక్టరీ ప్రతిరోజూ అదే కదలికను పునరావృతం చేయగల ప్రక్రియలలో ఇది ఒకటి మరియు జనవరి నుండి ఆగస్టు వరకు చాలా భిన్నమైన ఫలితాలను పొందుతుంది.
శీతాకాలంలో, రెసిన్ మందంగా మరియు నెమ్మదిగా నయం కావచ్చు. ఎపోక్సీ వాటిని సరిగా తడి చేయనందున మెష్ ఫైబర్లు కనిపిస్తాయి. స్లాబ్లు ఊహించిన దాని కంటే ఎక్కువ ర్యాక్లను ఆక్రమిస్తాయి మరియు తగినంత బలం అభివృద్ధి చెందకముందే ఆపరేటర్లు మెటీరియల్ని తరలించడం ప్రారంభిస్తారు.
వేసవిలో, దీనికి విరుద్ధంగా జరగవచ్చు. ఎపోక్సీ మొదట బాగా ప్రవహిస్తుంది, కానీ పని విండో చిన్నదిగా మారుతుంది. ఒక పెద్ద బ్యాచ్ కంటైనర్లో వేడి చేయడం ప్రారంభిస్తుంది, మొత్తం స్లాబ్ను కప్పే ముందు రెసిన్ చిక్కగా ఉంటుంది లేదా మెష్ యొక్క ఒక వైపు మరొకదాని కంటే ఎక్కువ రెసిన్ను పొందుతుంది.
స్నిగ్ధతను నిందించడమే స్పష్టమైన ప్రతిచర్య.
కానీ స్నిగ్ధత అనేది సమాధానంలో ఒక భాగం మాత్రమే.
మరింత ముఖ్యమైన ప్రశ్న ఏమిటంటే, పూర్తి రెసిన్-హార్డనర్ సిస్టమ్ బ్యాకింగ్ లైన్ వాస్తవానికి పనిచేసే ఉష్ణోగ్రత వద్ద ఊహించదగిన విధంగా నయం చేయడానికి రూపొందించబడిందా.
వెరోపోక్సీ ప్రస్తుతం ఈ పరిస్థితులను అంకితం ద్వారా వేరు చేస్తుంది రాతి ఎపోక్సీ వ్యవస్థలు తక్కువ-ఉష్ణోగ్రత మరియు అధిక-ఉష్ణోగ్రత మెష్ బ్యాకింగ్ కోసం ఒక సూత్రీకరణను సార్వత్రిక సంవత్సరం పొడవునా అంటుకునేలా పరిగణించడం కంటే.
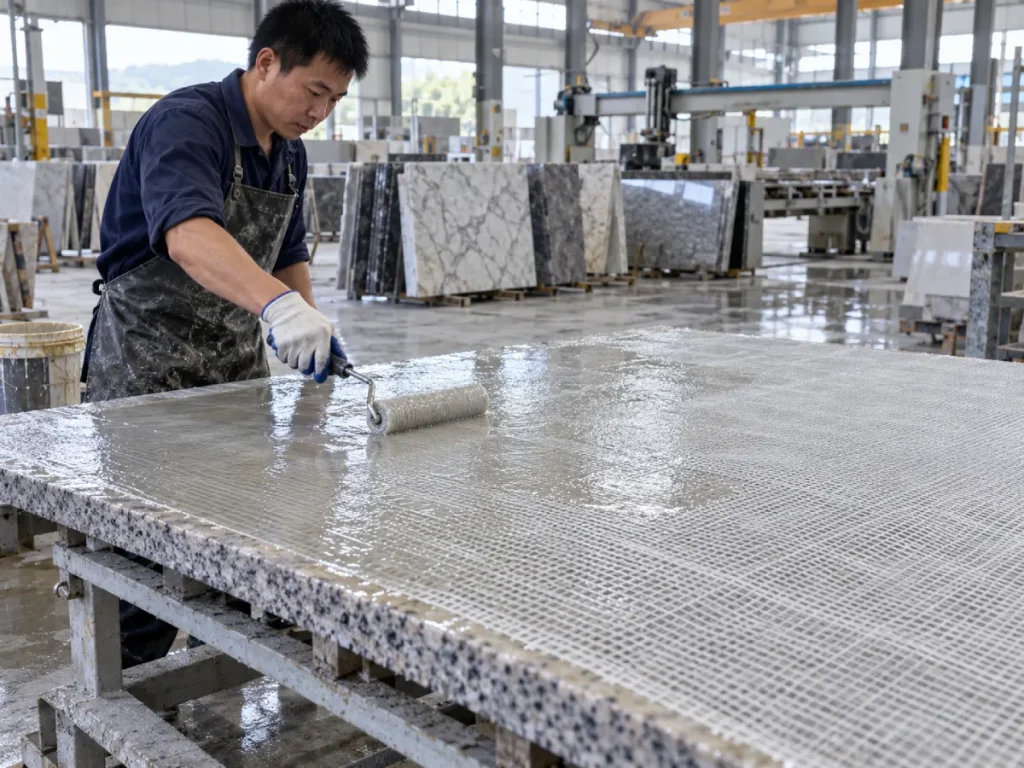
స్టోన్ మెష్ బ్యాకింగ్ అంటే ఏమిటి?
స్టోన్ మెష్ బ్యాకింగ్ అనేది ఒక ఉపబల ప్రక్రియ, దీనిలో ఫైబర్గ్లాస్ మెష్ లేదా మరొక రీన్ఫోర్సింగ్ ఫాబ్రిక్ సహజమైన లేదా ఇంజనీర్ చేయబడిన రాయి స్లాబ్ యొక్క వెనుక ఉపరితలంతో బంధించబడుతుంది.
ప్రతి స్లాబ్ను నిర్మాణాత్మకంగా ఒకేలా చేయడం దీని ఉద్దేశ్యం కాదు.
మెష్ మరియు రెసిన్ ఒక ఉపబల పొరగా కలిసి పని చేస్తాయి, ఇవి పెళుసుగా ఉండే పదార్థాన్ని స్థిరీకరించడంలో సహాయపడతాయి, క్రాక్ వ్యాప్తి చెందే ప్రమాదాన్ని తగ్గించవచ్చు మరియు తరువాత ప్రాసెసింగ్, రవాణా, తయారీ మరియు ఇన్స్టాలేషన్ సమయంలో నిర్వహణ విశ్వసనీయతను మెరుగుపరుస్తాయి.
పెళుసుగా ఉండే స్లాబ్లకు ఎందుకు ఉపబల అవసరం
సహజ రాయి భిన్నమైనది.
ఒకే బ్లాక్ నుండి కత్తిరించిన రెండు స్లాబ్లు వేర్వేరు ఖనిజ సరిహద్దులు, సిరలు, మైక్రో క్రాక్లు, రంధ్రాలు, క్రిస్టల్ పరిమాణాలు మరియు అంతర్గత ఒత్తిళ్లను కలిగి ఉంటాయి.
అత్యంత అలంకార వస్తువులు ముఖ్యంగా సవాలుగా ఉంటాయి, ఎందుకంటే కొనుగోలుదారులు విలువైన స్ఫటికాలు, నాటకీయ సిరలు, ఖనిజ పరివర్తనాలు మరియు అసాధారణ నమూనాలు వంటి దృశ్య లక్షణాలు స్థానిక బలహీనతను కూడా సృష్టించవచ్చు.
గ్లాస్-ఫైబర్-రీన్ఫోర్స్డ్ ఎపాక్సి సిస్టమ్లు క్రాక్ వ్యాప్తిని నిరోధించగలవని మరియు యాంత్రిక ప్రవర్తనను మెరుగుపరుస్తాయని ముతక-కణిత మరియు అన్యదేశ నిర్మాణ రాళ్లపై పరిశోధనలో తేలింది, అయితే రాయి, రెసిన్, ఫైబర్ వ్యవస్థ మరియు అప్లికేషన్ నాణ్యతను బట్టి ఉపబల సామర్థ్యం మారుతూ ఉంటుంది.
మెష్ బ్యాకింగ్ సాధారణంగా పాలిష్ చేయడానికి ముందు జరుగుతుంది
అనేక స్లాబ్-ప్రొడక్షన్ లైన్ల కోసం, తుది పాలిషింగ్ ముందు ఉపబలాలను నిర్వహిస్తారు.
స్లాబ్ హ్యాండ్లింగ్, గ్రైండింగ్, పాలిషింగ్ లేదా డౌన్స్ట్రీమ్ రవాణాకు తిరిగి రావడానికి ముందు బ్యాకింగ్ లేయర్ తగినంతగా నయం కావాలి.
ఇది క్యూర్ టైమింగ్ను ఉత్పత్తి సమస్యగా చేస్తుంది, కేవలం ప్రయోగశాల వివరణ మాత్రమే కాదు.
మంచి మెష్ బ్యాకింగ్ ఎపోక్సీ ఏమి చేయాలి?
ఉపయోగకరమైన మెష్-బ్యాకింగ్ ఎపోక్సీకి ఒకే సమయంలో అనేక లక్షణాలు అవసరం.
ఫైబర్గ్లాస్ మెష్ తడి
రెసిన్ ఫాబ్రిక్ పైన కూర్చోకుండా మెష్ ఫైబర్ల ద్వారా మరియు చుట్టూ కదలాలి.
సరైన వెట్-అవుట్ ఫైబర్స్, ఎపోక్సీ మరియు స్టోన్ సబ్స్ట్రేట్ మధ్య సంబంధాన్ని సృష్టిస్తుంది.
పెద్ద తెల్లని లేదా పొడి ప్రాంతాలు మెష్లో కనిపిస్తే, ఉపబలము అస్థిరంగా ఉంటుంది.
రాతి ఉపరితలంపై బంధం
ఎపోక్సీ స్లాబ్కు సరిగ్గా కట్టుబడి ఉండకపోతే మంచి ఫైబర్ చెమ్మగిల్లడం సరిపోదు.
దుమ్ము, తేమ, స్లర్రి అవశేషాలు, నూనె, మైనపు, విడుదల ఏజెంట్లు మరియు వదులుగా ఉండే కణాలు బలహీనమైన ఇంటర్ఫేస్ను సృష్టించగలవు.
తగినంత కాలం పని చేయగలిగేలా ఉండండి
ఎపాక్సీని మొత్తం స్లాబ్లో విస్తరించడానికి మరియు మెష్ను పూర్తిగా నింపడానికి ఆపరేటర్కు తగినంత సమయం కావాలి.
ఒక పెద్ద స్లాబ్ ద్వారా సగం వరకు జెల్ చేసే వ్యవస్థ అదే ఉపబల పొరలో బలమైన మరియు బలహీనమైన మండలాలను సృష్టించగలదు.
లైన్ కోసం తగినంత వేగంగా నయం
పని సమయం కూడా అంతులేనిది కాదు.
మెష్ సరిగ్గా తడిసిన తర్వాత మరియు రెసిన్ స్థానంలో ఉన్నప్పుడు, స్లాబ్ను ఆచరణాత్మక వేగంతో ఉత్పత్తి ద్వారా తరలించడానికి సిస్టమ్ తగినంత నిర్వహణ శక్తిని అభివృద్ధి చేయాలి.
అధిక ప్రవాహాన్ని నివారించండి
వాస్తవ ఉత్పాదక పరిస్థితులలో రెసిన్ చాలా ద్రవంగా ఉంటే, అది మెష్ నుండి దూరంగా తరలిపోతుంది, స్లాబ్ అంచుల వద్ద పేరుకుపోతుంది లేదా అసమాన రెసిన్ పంపిణీని సృష్టించవచ్చు.
కాలానుగుణ మార్పుల ద్వారా స్థిరంగా ఉండండి
ఇది తరచుగా కష్టతరమైన అవసరం.
22°C వద్ద సంపూర్ణంగా పనిచేసే రెసిన్ 10°C లేదా 32°C వద్ద చాలా భిన్నంగా ప్రవర్తిస్తుంది.
సమ్మర్ మరియు వింటర్ మెష్ బ్యాకింగ్కు వేర్వేరు వ్యూహాలు ఎందుకు అవసరం
ఎపోక్సీ క్యూరింగ్ అనేది ఉష్ణోగ్రత-సెన్సిటివ్.
ఉష్ణోగ్రత తగ్గినప్పుడు, నయం చేయని ఎపోక్సీ సాధారణంగా మరింత జిగటగా మారుతుంది మరియు రసాయన ప్రతిచర్య మందగిస్తుంది.
ఉష్ణోగ్రత పెరిగినప్పుడు, రెసిన్ సాధారణంగా ప్రవహించడం సులభం అవుతుంది, అయితే నివారణ చర్య కూడా వేగవంతం అవుతుంది.
ఇది వ్యతిరేక ఉత్పత్తి ప్రమాదాలను సృష్టిస్తుంది.
| ఉత్పత్తి పరిస్థితి | ప్రధాన రెసిన్ ప్రవర్తన | సాధారణ ప్రమాదం | ఫ్యాక్టరీకి ఏమి కావాలి |
|---|---|---|---|
| చల్లని శీతాకాలపు వర్క్షాప్ | అధిక స్నిగ్ధత మరియు నెమ్మదిగా ప్రతిచర్య | పేలవమైన చెమ్మగిల్లడం, ఆలస్యమైన నివారణ, ప్రారంభ నిర్వహణ | తక్కువ-ఉష్ణోగ్రత క్యూరింగ్ కెమిస్ట్రీ |
| మధ్యస్థ పరిస్థితులు | సమతుల్య ప్రవాహం మరియు ప్రతిచర్య | షిఫ్ట్-టు-షిఫ్ట్ ఉష్ణోగ్రత వైవిధ్యం | స్థిరమైన పని విండో మరియు పునరావృత నివారణ |
| వేడి వేసవి వర్క్షాప్ | తక్కువ ప్రారంభ స్నిగ్ధత మరియు వేగవంతమైన ప్రతిచర్య | చిన్న పని సమయం, వేగవంతమైన గట్టిపడటం, అసమాన అప్లికేషన్ | నియంత్రిత అధిక-ఉష్ణోగ్రత రియాక్టివిటీ |
| వేడిచేసిన ఎండబెట్టడం లైన్ | అప్లికేషన్ తర్వాత వేగవంతమైన వేడి ఇన్పుట్ | అకాల నివారణ లేదా అసమాన జెల్ అభివృద్ధి | ఎండబెట్టడం-లైన్ పరిస్థితుల కోసం రూపొందించిన వ్యవస్థ |
ప్రధాన విషయం సులభం:
శీతాకాలం మరియు వేసవిలో లక్ష్యం స్నిగ్ధత కాగితంపై ఒకేలా కనిపించినప్పుడు కూడా విభిన్న నివారణ నియంత్రణ అవసరం.
వింటర్ మెష్ బ్యాకింగ్: తక్కువ ఉష్ణోగ్రత వద్ద ఏమి మార్పులు?
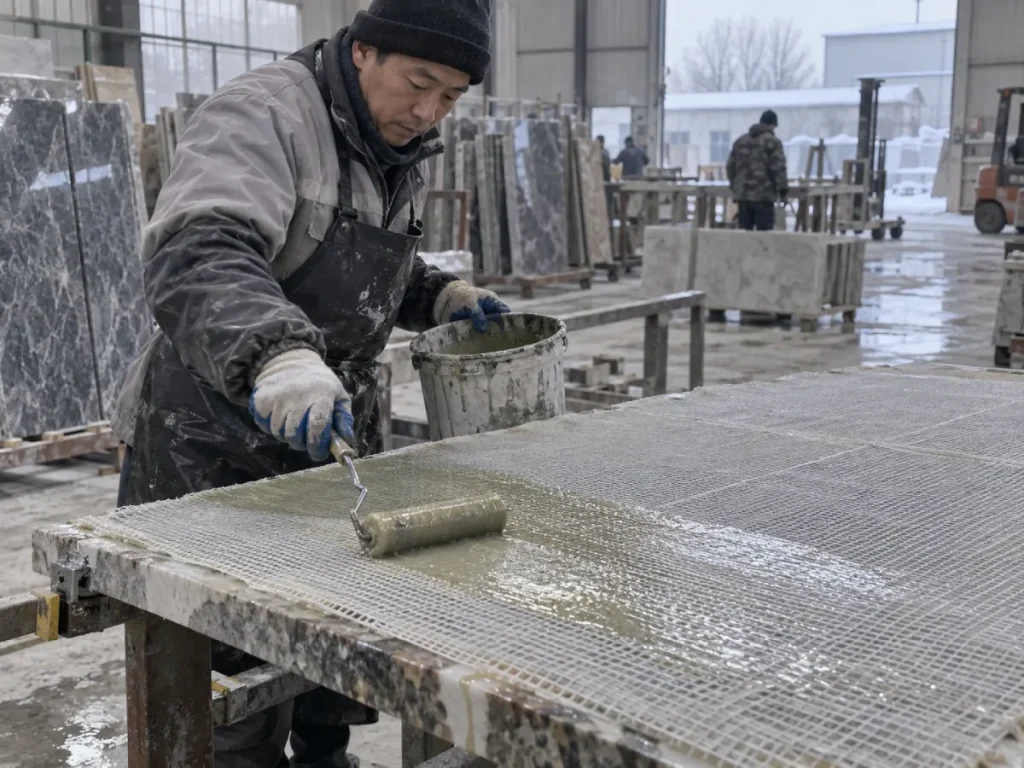
రెసిన్ వ్యాప్తి చేయడం కష్టం అవుతుంది
నయం చేయని ఎపోక్సీ చల్లబరుస్తుంది కాబట్టి, స్నిగ్ధత సాధారణంగా పెరుగుతుంది.
రోలర్ లేదా స్ప్రెడర్కు మరింత కృషి అవసరం. ఫైబర్గ్లాస్ ద్వారా రెసిన్ మరింత నెమ్మదిగా కదులుతుంది మరియు మెష్ ఫైబర్స్ పాక్షికంగా పొడిగా ఉండవచ్చు.
ఆపరేటర్ అనేక చదరపు మీటర్లను స్థిరంగా కవర్ చేయాల్సిన పెద్ద స్లాబ్లపై ఇది ప్రత్యేకంగా కనిపిస్తుంది.
రాయిలోకి ప్రవేశించడం తగ్గుతుంది
మెష్ బ్యాకింగ్ అనేది ఫాబ్రిక్కు బంధంపై మాత్రమే ఆధారపడదు.
స్లాబ్ యొక్క వెనుక ఉపరితలంపై రంధ్రాలు, కరుకుదనం మరియు చిన్న లోపాలతో రెసిన్కు తగినంత పరస్పర చర్య కూడా అవసరం.
రెసిన్ చాలా మందంగా మారితే, ఆ చెమ్మగిల్లడం మరియు ఉపరితల వ్యాప్తి తక్కువ ప్రభావవంతంగా మారుతుంది.
నివారణ సమయం అనూహ్యంగా మారుతుంది
ఒక ప్రామాణిక గది-ఉష్ణోగ్రత వ్యవస్థ ఇప్పటికీ చల్లని పరిస్థితుల్లో చివరికి నయం కావచ్చు, కానీ "చివరికి" అనేది ఉత్పత్తి వివరణ కాదు.
స్లాబ్ను నిర్వహించడానికి ముందు రెండు రెట్లు ఎక్కువ సమయం అవసరమైతే, బ్యాకింగ్ స్టేషన్ అడ్డంకిగా మారుతుంది.
కర్మాగారాలు అటువంటి ప్రమాదకర నిర్ణయాలు తీసుకోవడం ప్రారంభిస్తాయి:
- రెసిన్ ఇప్పటికీ ఆకుపచ్చగా ఉన్నప్పుడు స్లాబ్లను కదిలించడం;
- రీన్ఫోర్స్డ్ స్లాబ్లను చాలా ముందుగానే స్టాకింగ్ చేయడం;
- అదనపు గట్టిదనాన్ని జోడించడం;
- అనియంత్రిత హీటర్లను ఉపయోగించడం; లేదా
- పాక్షికంగా నయమైన మెష్ని అంగీకరించడం.
ఆ సత్వరమార్గాలు సాధారణంగా మరింత వైవిధ్యాన్ని సృష్టిస్తాయి.
తక్కువ-ఉష్ణోగ్రత మెష్ బ్యాకింగ్ ఎపాక్సీ అర్థవంతంగా ఉన్నప్పుడు
వింటర్-గ్రేడ్ ఎపోక్సీ అనేది ఫ్యాక్టరీలో మరింత గట్టిపడే పదార్ధాలతో కూడిన ప్రామాణిక సూత్రీకరణగా ఉండకూడదు.
క్యూరింగ్ కెమిస్ట్రీ కూడా చల్లని పరిస్థితుల్లో రియాక్టివ్గా ఉండేలా రూపొందించబడాలి.
వెరోపోక్సీ స్టోన్ మెష్ బ్యాకింగ్ కోసం తక్కువ ఉష్ణోగ్రత ఎపాక్సీ – 4090 / WBA25Q ప్రస్తుతం సుమారుగా 10°C ఉత్పత్తి కోసం ఉంచబడింది.
దాని ప్రచురించిన సిస్టమ్ ఉపయోగిస్తుంది:
- 4090 / WBA25Q రెసిన్-హార్డనర్ కలయిక;
- బరువు ద్వారా 100:25 మిక్సింగ్ నిష్పత్తి;
- 400-600 CPS స్నిగ్ధత;
- సుమారు 50 నిమిషాల క్యూరింగ్ సమయం; మరియు
- సుమారు 10°C సిఫార్సు చేసిన పని ఉష్ణోగ్రత.
ముఖ్యమైన భాగం "60 నిమిషాల కంటే 50 నిమిషాలు ఉత్తమం" అని కాదు.
ఉపయోగకరమైన విషయం ఏమిటంటే, సాంప్రదాయిక గట్టిపడే సాధనం ఆచరణాత్మకంగా నెమ్మదిగా మారే చల్లని స్థితిలో క్యూరింగ్ పనితీరును అభివృద్ధి చేయడానికి సిస్టమ్ రూపొందించబడింది.
వింటర్-గ్రేడ్ సిస్టమ్ను ఎవరు పరిగణించాలి?
ఇది ఎప్పుడు అర్ధమే:
- వర్క్షాప్ ఉష్ణోగ్రత క్రమం తప్పకుండా 10 ° Cకి చేరుకుంటుంది;
- రాత్రిపూట నిల్వ చేసిన తర్వాత రాయి కూడా చల్లగా ఉంటుంది;
- వేడి చేయని ఉత్పత్తి ప్రాంతాలలో మెష్ బ్యాకింగ్ జరుగుతుంది;
- పటిష్టత తర్వాత స్లాబ్లను వెంటనే తరలించాలి;
- శీతాకాలపు నివారణ ఆలస్యం లైన్ నిర్గమాంశను తగ్గిస్తుంది; లేదా
- ఆపరేటర్లు స్లో క్యూర్ కోసం మానవీయంగా పరిహారం చెల్లిస్తున్నారు.
వేసవి మెష్ బ్యాకింగ్: ఎందుకు వేగవంతమైనది ఎల్లప్పుడూ మంచిది కాదు
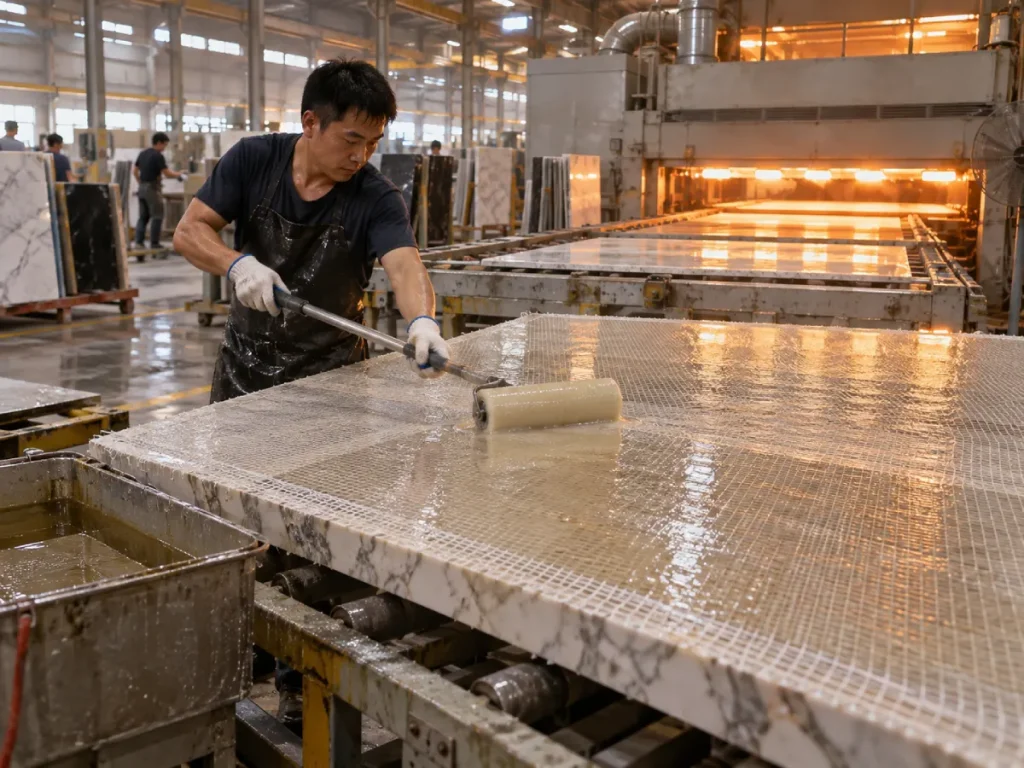
వేడి వాతావరణం మొదట తేలికగా కనిపిస్తుంది.
ఎపోక్సీ చక్కగా ప్రవహిస్తుంది. ఫైబర్గ్లాస్ త్వరగా పారదర్శకంగా మారుతుంది. ఆపరేటర్లు తక్కువ శ్రమతో రెసిన్ను స్లాబ్కి తరలించవచ్చు.
అప్పుడు గడియారం వారికి వ్యతిరేకంగా పనిచేయడం ప్రారంభిస్తుంది.
పని సమయం తక్కువ అవుతుంది
అధిక ఉష్ణోగ్రత సాధారణంగా ఎపాక్సి ప్రతిచర్యను వేగవంతం చేస్తుంది.
రెసిన్ చాలా పని చేయగల స్నిగ్ధతతో ప్రారంభమవుతుంది కానీ ఊహించిన దాని కంటే వేగంగా చిక్కగా ఉంటుంది.
పెద్ద స్లాబ్లో, మొదటి ప్రాంతాన్ని పూర్తిగా తడిపివేయవచ్చు, అయితే చివరి ప్రాంతం ఇప్పటికే స్నిగ్ధతను నిర్మించడం ప్రారంభించిన రెసిన్ను అందుకుంటుంది.
పెద్ద బ్యాచ్లు మరింత వేగంగా వేడి చేయగలవు
ఎపోక్సీ క్యూరింగ్ ఎక్సోథర్మిక్.
లోతైన బకెట్లో పెద్ద మిశ్రమ ద్రవ్యరాశి వేడిని నిలుపుకుంటుంది.
మరింత నిలుపుకున్న వేడి ప్రతిచర్యను మరింత వేగవంతం చేస్తుంది.
సమ్మర్ ఆపరేటర్లు కొన్నిసార్లు బకెట్ వేడిగా మారడాన్ని చూడడానికి ఇది ఒక కారణం, అయితే స్లాబ్లో ఇప్పటికే విస్తరించి ఉన్న రెసిన్ ఎక్కువ కాలం పని చేస్తుంది.
ఆరబెట్టే పంక్తులు మరొక ఉష్ణోగ్రత వేరియబుల్ను జోడిస్తాయి
వేడిచేసిన లేదా ఓవెన్-సహాయక పంక్తులను ఉపయోగించే కర్మాగారాలు గది ఉష్ణోగ్రతను మాత్రమే కాకుండా, అప్లికేషన్ తర్వాత ప్రవేశపెట్టిన ఉష్ణోగ్రతను కూడా పరిగణించాలి.
క్యూరింగ్ సిస్టమ్ ఆ క్రమాన్ని అనియంత్రితంగా వేగంగా మారకుండా తట్టుకోవాలి.
అధిక-ఉష్ణోగ్రత మెష్ బ్యాకింగ్ ఎపాక్సీ అర్థవంతంగా ఉన్నప్పుడు
వెచ్చని వర్క్షాప్లు మరియు డ్రైయింగ్-లైన్ ఉత్పత్తి కోసం, లక్ష్యం నియంత్రిత రియాక్టివిటీ.
ఎపోక్సీకి ఇంకా మంచి చెమ్మగిల్లడం మరియు ప్రవాహం అవసరం, అయితే క్యూర్ సిస్టమ్ స్లాబ్ను స్థిరంగా పూర్తి చేయడానికి తగినంత అప్లికేషన్ సమయాన్ని భద్రపరచాలి.
వెరోపోక్సీ స్టోన్ మెష్ బ్యాకింగ్ కోసం అధిక ఉష్ణోగ్రత వాసన లేని ఎపోక్సీ – 4090 / BCO25Q-14 ప్రస్తుతం 28°C+ మరియు ఎండబెట్టడం-లైన్ పరిస్థితుల కోసం రూపొందించబడింది.
దాని ప్రచురించిన స్పెసిఫికేషన్లలో ఇవి ఉన్నాయి:
- 4090 / BCO25Q-14 వ్యవస్థ;
- 100:25 బరువు ద్వారా రెసిన్-టు-హార్డనర్ నిష్పత్తి;
- 400-600 CPS స్నిగ్ధత;
- సుమారు 60 నిమిషాల క్యూరింగ్ సమయం;
- అధిక-ఉష్ణోగ్రత / 28°C+ పని పరిస్థితులు; మరియు
- నిరంతర ఉత్పత్తి పరిసరాల కోసం వాసన లేని ఆపరేషన్.
అధిక-ఉష్ణోగ్రత వ్యవస్థను ఎవరు పరిగణించాలి?
ఇది ఎప్పుడు అర్ధమే:
- వేసవి వర్క్షాప్ ఉష్ణోగ్రత క్రమం తప్పకుండా 28 ° C కంటే ఎక్కువగా ఉంటుంది;
- మెష్ బ్యాకింగ్ ఎండబెట్టడం ఓవెన్లు లేదా వేడిచేసిన కన్వేయర్లను ఉపయోగిస్తుంది;
- అప్లికేషన్ పూర్తి కావడానికి ముందే ప్రామాణిక ఎపోక్సీ గట్టిపడటం ప్రారంభమవుతుంది;
- పెద్ద స్లాబ్లకు ఎక్కువ తడి-అవుట్ సమయం అవసరం;
- ఆపరేటర్లు ప్రతి బ్యాచ్కు అనేక కిలోగ్రాములను కలుపుతారు;
- ఫ్యాక్టరీ నిరంతర ఆటోమేటిక్ లైన్లను నడుపుతుంది; లేదా
- గరిష్ట నివారణ వేగం కంటే పని-సమయ స్థిరత్వం ముఖ్యం.
అదే 400–600 CPS అంటే అదే ఉత్పత్తి అని అర్థం కాదు
ఇది బహుశా వ్యాసంలో అత్యంత ముఖ్యమైన కొనుగోలుదారు పాఠం.
రెండు వెరోపాక్సీ మెష్-బ్యాకింగ్ సిస్టమ్లు ప్రస్తుతం సుమారుగా 400–600 CPS స్నిగ్ధతను ప్రచురిస్తున్నాయి.
రెండూ కూడా బరువు ద్వారా 100:25 నిష్పత్తిని ఉపయోగిస్తాయి.
ఇంకా ఒకటి సుమారుగా 10°C ఉత్పత్తి మరియు మరొకటి 28°C+ లేదా ఎండబెట్టడం-లైన్ పరిస్థితులలో రూపొందించబడింది.
అంటే నిజమైన తేడా కేవలం చిక్కదనం కాదు.
గట్టిపడే మరియు పూర్తి క్యూరింగ్ కెమిస్ట్రీ చాలా కాలానుగుణ పనిని చేస్తోంది.
| స్పెసిఫికేషన్ | శీతాకాల వ్యవస్థ | వేసవి / అధిక-ఉష్ణోగ్రత వ్యవస్థ |
|---|---|---|
| వ్యవస్థ | 4090 / WBA25Q | 4090 / BCO25Q-14 |
| ప్రాథమిక ఉపయోగం | తక్కువ-ఉష్ణోగ్రత మెష్ బ్యాకింగ్ | అధిక-ఉష్ణోగ్రత / ఎండబెట్టడం-లైన్ మెష్ బ్యాకింగ్ |
| సిఫార్సు చేయబడిన ఉష్ణోగ్రత | సుమారు 10°C | 28°C+ / హీటెడ్-లైన్ పరిస్థితులు |
| మిక్సింగ్ నిష్పత్తి | బరువు ద్వారా 100:25 | బరువు ద్వారా 100:25 |
| స్నిగ్ధత ప్రచురించబడింది | 400–600 CPS | 400–600 CPS |
| క్యూరింగ్ సమయం ప్రచురించబడింది | సుమారు 50 నిమిషాలు | సుమారు 60 నిమిషాలు |
| ప్రధాన ఎంపిక కారణం | చల్లని పరిస్థితుల్లో నమ్మదగిన నివారణ | వేడి పరిస్థితుల్లో నియంత్రిత నివారణ |
కొనుగోలుదారు టేకావే: వేసవి మరియు శీతాకాలపు మెష్-బ్యాకింగ్ ఎపోక్సీని స్నిగ్ధత ద్వారా మాత్రమే ఎంచుకోవద్దు. రెండు వ్యవస్థలు ఒకే CPS మరియు నిష్పత్తిని ప్రచురించగలవు, అయితే వాటి గట్టిపడే రసాయన శాస్త్రం మరియు క్యూరింగ్ ప్రొఫైల్ వేర్వేరు ఉష్ణోగ్రత పరిధుల కోసం రూపొందించబడినందున చాలా భిన్నంగా ప్రవర్తిస్తాయి.
మెష్ వెట్-అవుట్ ఫాబ్రిక్ను పూత పూయడం కంటే చాలా ముఖ్యమైనది
మెష్ పేలవంగా ఫలదీకరణం చేయబడినప్పుడు "కవర్"గా కనిపిస్తుంది.
రెసిన్ ఫైబర్లను తడి చేయడం మరియు ఉపబల ఫాబ్రిక్ మరియు రాతి ఉపరితలం మధ్య సన్నిహిత సంబంధాన్ని సృష్టించడం లక్ష్యం.
సరైన వెట్-అవుట్ ఎలా కనిపిస్తుంది
ఫైబర్గ్లాస్ స్పష్టమైన ఎపాక్సి వ్యవస్థతో సరిగ్గా తడిసినప్పుడు, ఫైబర్లు సాధారణంగా మరింత పారదర్శకంగా మారతాయి మరియు దృశ్యపరంగా రెసిన్ పొరతో కలిసిపోతాయి.
పొడిగా కనిపించే తెల్లటి మండలాలు అసంపూర్ణమైన ఫలదీకరణాన్ని సూచిస్తాయి.
ఫైబర్గ్లాస్ అప్లికేషన్ కోసం ఇండస్ట్రియల్ ఎపాక్సి మార్గదర్శకత్వం అదేవిధంగా తడిగా ఉన్న ప్రాంతాల నుండి పొడి ఫాబ్రిక్లోకి రెసిన్ను వ్యాప్తి చేయడం మరియు జిలేషన్కు ముందు అదనపు రెసిన్ను తొలగించడం గురించి నొక్కి చెబుతుంది.
చాలా తక్కువ రెసిన్ పొడి మెష్ను సృష్టిస్తుంది
అప్లికేషన్ పరిమాణం చాలా తక్కువగా ఉంటే:
- ఫైబర్స్ పాక్షికంగా పొడిగా ఉంటాయి;
- రాతి పరిచయం అస్థిరంగా మారుతుంది;
- మెష్ క్రింద శూన్యాలు ఉంటాయి;
- స్థానిక ఉపబల బలహీనంగా మారుతుంది; మరియు
- పేలవంగా బంధం ఉన్న ప్రాంతాల నుండి పై తొక్క ప్రారంభమవుతుంది.
చాలా రెసిన్ స్వయంచాలకంగా మంచిది కాదు
అధిక రెసిన్ తప్పనిసరిగా ఉపబలాన్ని మెరుగుపరచకుండా ఖర్చు మరియు బరువును జోడిస్తుంది.
పెద్ద గుమ్మడికాయలు అసమాన నివారణ, రెసిన్-రిచ్ జోన్లు మరియు అనవసరమైన వేడిని కూడా సృష్టించగలవు.
నియంత్రిత రెసిన్ పరిమాణంతో పూర్తి తడి-అవుట్ లక్ష్యం.
మెష్ జతచేయబడిందో లేదో ఉపరితల తయారీ నిర్ణయించగలదు
అత్యుత్తమ ఎపోక్సీ కూడా కాలుష్యానికి విశ్వసనీయంగా బంధించదు.
దుమ్ము మరియు స్లర్రిని తొలగించండి
స్టోన్ కటింగ్ మరియు క్రమాంకనం జరిమానా ఖనిజ ధూళి మరియు స్లర్రి అవశేషాలను వదిలివేస్తుంది.
ఆ కణాలు స్లాబ్పై ఉండిపోతే, ఎపోక్సీ రాతితో కాకుండా దుమ్ముతో బంధించవచ్చు.
ఫలితంగా మొదట్లో ఆమోదయోగ్యమైనదిగా కనిపించవచ్చు మరియు నిర్వహణ సమయంలో పీల్ చేయవచ్చు.
తేమను నియంత్రించండి
తడి రాతి ఉపరితలాలు అనేక ఎపాక్సి బంధ వ్యవస్థలకు ఆటంకం కలిగిస్తాయి.
మెష్ బ్యాకింగ్కు ముందు స్లాబ్లు వాషింగ్ లైన్ను వదిలివేస్తే, రెసిన్ దరఖాస్తుకు ముందు వెనుక ఉపరితలం ఆమోదయోగ్యమైన పొడి స్థితికి చేరుకుందని ఫ్యాక్టరీ నిర్ధారించాలి.
వదులుగా ఉన్న కణాలను తొలగించండి
పెళుసుగా ఉండే రాళ్లు వెనుక ఉపరితలంపై బలహీనమైన ధాన్యాలు లేదా పొరలుగా ఉండే ఖనిజ మండలాలను కలిగి ఉంటాయి.
స్లాబ్ నుండి ఇప్పటికే వేరు చేయబడిన పదార్థంపై మెష్ను బంధించడం అంతర్లీన సమస్యను పరిష్కరించదు.
సమ్మర్ మరియు వింటర్లో మిక్సింగ్ రేషియో ఇప్పటికీ ముఖ్యం
మిక్సింగ్ నిష్పత్తిని మార్చడం ద్వారా ఉష్ణోగ్రత సమస్యను పరిష్కరించకూడదు.
ప్రస్తుత వెరోపాక్సీ మెష్-బ్యాకింగ్ సిస్టమ్లు రెండూ బరువు ద్వారా 100:25 రెసిన్-టు-హార్డనర్ను పేర్కొంటాయి.
సరఫరాదారు వేరే ఆమోదించబడిన సూత్రీకరణను అందించకపోతే ఆ నిష్పత్తి స్థిరంగా ఉండాలి.
శీతాకాలంలో మరింత గట్టిపడేదాన్ని జోడించవద్దు
మరింత గట్టిపడేది సాధారణ ఎపోక్సీని తక్కువ-ఉష్ణోగ్రత ఎపోక్సీగా సురక్షితంగా మార్చదు.
ఆఫ్-రేషియో మిక్సింగ్ నివారణ నాణ్యతను తగ్గిస్తుంది మరియు అస్థిరమైన యాంత్రిక లక్షణాలను సృష్టిస్తుంది.
వేసవిలో గట్టిదనాన్ని తగ్గించవద్దు
అదేవిధంగా, నెమ్మదిగా వేసవి వ్యవస్థను రూపొందించడానికి గట్టిపడేదాన్ని తగ్గించడం సరైన మార్గం కాదు.
అధిక-ఉష్ణోగ్రత ఉత్పత్తి కోసం రూపొందించిన క్యూరింగ్ కెమిస్ట్రీని ఉపయోగించడం సరైన విధానం.
లోతైన వివరణ కోసం, చూడండి స్టోన్ ప్రాసెసింగ్ కోసం ఎపాక్సీ రెసిన్ మిక్సింగ్ రేషియో గైడ్.
స్నిగ్ధత మెష్ బ్యాకింగ్ను ఎలా ప్రభావితం చేస్తుంది
మెష్ బ్యాకింగ్ బ్యాలెన్స్ అవసరం.
రెసిన్ ఫైబర్లను తడి చేయడానికి మరియు స్లాబ్ అంతటా వ్యాపించేంత సన్నగా ఉండాలి, కానీ అది కేవలం ఉపబల పొర నుండి పారిపోకుండా తగినంతగా నియంత్రించబడుతుంది.
స్నిగ్ధత చాలా ఎక్కువగా ఉంటే
ఆపరేటర్ వీటిని చూడవచ్చు:
- పేద మెష్ ఫలదీకరణం;
- అధిక రోలర్ నిరోధకత;
- పొడి ఫాబ్రిక్ మండలాలు;
- మరింత చిక్కుకున్న గాలి;
- అధిక కార్మిక ప్రయత్నం; మరియు
- అసమాన రెసిన్ పంపిణీ.
స్నిగ్ధత చాలా తక్కువగా ఉంటే
సాధ్యమయ్యే సమస్యలు ఉన్నాయి:
- స్లాబ్ అంచుల వద్ద ప్రవాహం;
- స్లాబ్ కింద రెసిన్ చేరడం;
- పోరస్ రాయిలోకి అధిక శోషణ;
- దిగువ ఉపరితల నిర్మాణం; మరియు
- అధిక పదార్థ వినియోగం.
అందుకే "నియంత్రిత తక్కువ స్నిగ్ధత" అనేది సాధారణంగా "సాధ్యమయ్యే అతి తక్కువ CPS" కంటే చాలా ఉపయోగకరమైన భాష.
ఈ నిర్ణయంపై మరింత వివరాల కోసం, చూడండి తక్కువ-స్నిగ్ధత vs అధిక-స్నిగ్ధత ఎపోక్సీ గైడ్.
మాన్యువల్ మెష్ బ్యాకింగ్ vs ఆటోమేటెడ్ ప్రొడక్షన్ లైన్స్
మాన్యువల్ ఉత్పత్తికి ఆపరేటర్ అనుకూలమైన పని సమయం అవసరం
మాన్యువల్ కార్మికులకు తగినంత సమయం కావాలి:
- మెష్ స్థానం;
- మిక్స్ ఎపోక్సీ;
- రెసిన్ పోయాలి;
- స్లాబ్ అంతటా విస్తరించండి;
- పొడి ప్రాంతాల్లో రెసిన్ పని;
- అదనపు పదార్థాన్ని తొలగించండి; మరియు
- ముడతలు లేదా స్థానిక పొడి మచ్చలను సరిచేయండి.
ఎపోక్సీ చాలా త్వరగా రియాక్టివ్గా మారితే, అప్లికేషన్ నాణ్యత ఆపరేటర్ వేగంపై చాలా ఎక్కువగా ఆధారపడి ఉంటుంది.
ఆటోమేటెడ్ లైన్లకు రిపీటబిలిటీ అవసరం
ఆటోమేటిక్ లేదా సెమీ ఆటోమేటిక్ లైన్లు రెసిన్ను మరింత త్వరగా వర్తింపజేయవచ్చు, కానీ అవి వేరొక అవసరాన్ని పరిచయం చేస్తాయి: పునరావృతమయ్యే చక్రం సమయం.
మెటీరియల్ ఉష్ణోగ్రత మారినందున ఒక బ్యాచ్ తదుపరి దాని కంటే చాలా నిమిషాల ముందు జెల్లింగ్ ప్రారంభించకూడదు.
ఆటోమేటెడ్ సిస్టమ్ల కోసం, మూల్యాంకనం చేయండి:
- మీటరింగ్ ఖచ్చితత్వం;
- మిక్సింగ్ స్థిరత్వం;
- రెసిన్ ఉష్ణోగ్రత;
- లైన్ వేగం;
- రోలర్ ఒత్తిడి;
- మెష్ ఫీడ్ అమరిక;
- ఓవెన్ ఉష్ణోగ్రత; మరియు
- చికిత్స తర్వాత సమయం నిర్వహణ.
సాధారణ మెష్ బ్యాకింగ్ వైఫల్యాలు మరియు అవి సాధారణంగా అర్థం
| గమనించిన సమస్య | సాధ్యమైన కారణం | ముందుగా ఏమి తనిఖీ చేయాలి |
|---|---|---|
| రాయి నుండి మెష్ పీల్స్ | కలుషితమైన ఉపరితలం, పేలవమైన చెమ్మగిల్లడం, అసంపూర్ణమైన నివారణ | ఉపరితల శుభ్రపరచడం, తేమ, రెసిన్ కవరేజ్ మరియు నివారణ పరిస్థితి |
| తెల్లటి పొడి మెష్ ప్రాంతాలు మిగిలి ఉన్నాయి | తగినంత వెట్-అవుట్ లేదా రెసిన్ చాలా జిగటగా ఉంది | అప్లికేషన్ పరిమాణం, స్నిగ్ధత మరియు రోలర్ టెక్నిక్ |
| ఎపాక్సీ శీతాకాలంలో మృదువుగా ఉంటుంది | సూత్రీకరణ పరిధి దిగువన ఉష్ణోగ్రత | పరిసర, రాయి మరియు రెసిన్ ఉష్ణోగ్రతలు |
| వేసవిలో ఎపాక్సీ జెల్లు చాలా త్వరగా ఉంటాయి | అధిక ఉష్ణోగ్రత లేదా పెద్ద ఎక్సోథర్మిక్ బ్యాచ్ | బ్యాచ్ పరిమాణం, పదార్థ ఉష్ణోగ్రత మరియు గట్టిపడే వ్యవస్థ |
| రెసిన్ స్లాబ్ అంచుల నుండి నడుస్తుంది | అదనపు పదార్థం లేదా అధిక ద్రవ వ్యవస్థ | ఉత్పత్తి ఉష్ణోగ్రత వద్ద అప్లికేషన్ పరిమాణం మరియు స్నిగ్ధత |
| మెష్ కింద బుడగలు లేదా శూన్యాలు | పేలవమైన వెట్-అవుట్, చిక్కుకున్న గాలి లేదా అసమాన రోలింగ్ | అప్లికేషన్ టెక్నిక్ మరియు ఫాబ్రిక్ పరిచయం |
| వేర్వేరు ప్రాంతాలు భిన్నంగా నయం చేస్తాయి | పేలవమైన మిక్సింగ్ లేదా అసమాన ఉష్ణోగ్రత | ఏకరూపత, నిష్పత్తి మరియు స్లాబ్ ఉష్ణోగ్రత కలపడం |
| బ్యాకింగ్ తర్వాత స్లాబ్ విరిగిపోతుంది | రాతి లోపం నిర్మాణం కోసం ఉపబల సరిపోదు | స్టోన్ కండిషన్, మెష్ స్పెసిఫికేషన్, రెసిన్ కవరేజ్ మరియు వాస్తవ మెకానికల్ అవసరం |
"డ్రై టు టచ్" ఎందుకు నమ్మదగిన హ్యాండ్లింగ్ స్టాండర్డ్ కాదు
బ్యాకింగ్ సిస్టమ్ నిర్వహణకు తగిన మెకానికల్ పనితీరును అభివృద్ధి చేయనప్పుడు స్లాబ్ ఉపరితలం వద్ద పొడిగా అనిపించవచ్చు.
పారిశ్రామిక రాయి ఉపబలాలను పరిశీలించే పరిశోధన ప్రత్యేకంగా గుర్తించింది, కర్మాగారాలు కొన్నిసార్లు రెసిన్ తయారీదారు యొక్క క్యూరింగ్ అవసరాల కంటే అనుభావిక "డ్రై టచ్" ఆధారంగా ఉత్పత్తికి స్లాబ్లను తిరిగి ఇస్తాయి.
ఇది అనవసరమైన ప్రమాదాన్ని సృష్టిస్తుంది.
నిజమైన నిర్వహణ ప్రమాణాన్ని నిర్వచించండి
కర్మాగారం రీన్ఫోర్స్డ్ స్లాబ్ తర్వాత ఏది మనుగడలో ఉండాలో గుర్తించాలి:
- ట్రైనింగ్;
- తిరగడం;
- బండి రవాణా;
- స్టాకింగ్;
- క్రమాంకనం;
- పాలిషింగ్; లేదా
- కల్పన.
అప్పుడు నివారణ అర్హత ఆ వాస్తవ లోడ్తో సరిపోలాలి.
వేసవి vs వింటర్ మెష్ బ్యాకింగ్ ఎపాక్సీని ఎలా ఎంచుకోవాలి
| మీ ఉత్పత్తి పరిస్థితి ఉంటే… | ప్రాధాన్యత ఇవ్వండి... | ఎందుకు |
|---|---|---|
| 10°C సమీపంలో వర్క్షాప్ | తక్కువ-ఉష్ణోగ్రత క్యూరింగ్ కెమిస్ట్రీ | ప్రామాణిక వ్యవస్థలు చాలా నెమ్మదిగా నయం చేయవచ్చు మరియు మెష్ను పేలవంగా తడిపివేయవచ్చు |
| బహిరంగ నిల్వ నుండి చల్లని రాయి | అప్లికేషన్ ముందు రాతి ఉష్ణోగ్రత తనిఖీ | స్లాబ్ ఫ్యాక్టరీ గాలి కంటే చల్లగా ఉంటుంది |
| 28°C పైన వేసవి వర్క్షాప్ | నియంత్రిత అధిక-ఉష్ణోగ్రత రియాక్టివిటీ | ఉపయోగకరమైన పని సమయాన్ని సంరక్షిస్తుంది |
| ఎండబెట్టడం ఓవెన్ లేదా వేడిచేసిన లైన్ | అధిక-ఉష్ణోగ్రత / లైన్-అనుకూల వ్యవస్థ | తాపన సమయంలో అకాల నివారణను నివారిస్తుంది |
| మాన్యువల్ లార్జ్-స్లాబ్ బ్యాకింగ్ | తగినంత ఎక్కువ సమయం తెరవండి | పూర్తిగా వెట్-అవుట్ చేయడానికి ఆపరేటర్లకు సమయం కావాలి |
| ఆటోమేటిక్ నిరంతర లైన్ | బ్యాచ్-టు-బ్యాచ్ క్యూర్ స్థిరత్వం | స్థిరమైన లైన్ వేగం పునరావృతమయ్యే ప్రతిచర్య ప్రవర్తనపై ఆధారపడి ఉంటుంది |
| చాలా పోరస్ రాయి | నియంత్రిత ప్రవాహం మరియు రెసిన్ వినియోగం | అదనపు రెసిన్ స్లాబ్లోకి అదృశ్యమవుతుంది |
| అత్యంత పెళుసుగా ఉండే అన్యదేశ రాయి | మెష్ సాంద్రత మరియు పూర్తి ఉపబల వ్యవస్థను ధృవీకరించండి | ఎపోక్సీ మాత్రమే తుది బలాన్ని నిర్ణయించదు |
బల్క్ ఆర్డర్ చేయడానికి ముందు మెష్ బ్యాకింగ్ ఎపోక్సీని ఎలా పరీక్షించాలి
దశ 1: అసలు ఉత్పత్తి రాయిని ఉపయోగించండి
అదే గ్రానైట్, మార్బుల్, ఇంజనీర్డ్ స్టోన్ లేదా ఫ్యాక్టరీ ప్రక్రియల అన్యదేశ స్లాబ్లపై ఎపాక్సీని పరీక్షించండి.
దశ 2: అసలు మెష్ని ఉపయోగించండి
మెష్ సాంద్రత, ఫైబర్ నిర్మాణం మరియు ఉపరితల చికిత్స రెసిన్ డిమాండ్ మరియు చెమ్మగిల్లడం ప్రభావితం చేయవచ్చు.
దశ 3: వాస్తవిక కాలానుగుణ ఉష్ణోగ్రత వద్ద పరీక్షించండి
ఊహించిన శీతాకాలపు ప్రాసెసింగ్ పరిస్థితికి సమీపంలో శీతాకాలపు ఎపాక్సీని పరీక్షించాలి.
వేసవి ఉత్పత్తిని వాస్తవ అధిక-ఉష్ణోగ్రత లైన్ స్థితిలో పరీక్షించాలి.
దశ 4: దరఖాస్తు సమయాన్ని రికార్డ్ చేయండి
మిక్సింగ్ నుండి మొత్తం స్లాబ్ పూర్తిగా తడిసే వరకు సమయాన్ని కొలవండి.
దశ 5: రెసిన్ వినియోగాన్ని రికార్డ్ చేయండి
చదరపు మీటరుకు లేదా స్లాబ్కు గ్రాములు లేదా కిలోగ్రాములను ట్రాక్ చేయండి.
నిజమైన ఉత్పత్తి వ్యయాన్ని పోల్చడానికి ఇది కీలకం.
దశ 6: మెష్ను దృశ్యమానంగా తనిఖీ చేయండి
డ్రై జోన్లు, బుడగలు, ముడతలు, ఎడ్జ్ లిఫ్టింగ్ మరియు అసమాన రెసిన్ కవరేజీ కోసం తనిఖీ చేయండి.
దశ 7: పేర్కొన్న నివారణను అనుమతించండి
ఉపరితలం పొడిగా అనిపించినందున నివారణ సమయాన్ని తగ్గించవద్దు.
దశ 8: రియల్ హ్యాండ్లింగ్ ద్వారా స్లాబ్ను అమలు చేయండి
దానిని ఎత్తండి, తరలించండి, తిప్పండి మరియు సాధారణ ఫ్యాక్టరీ క్రమం ప్రకారం ఉత్పత్తికి తిరిగి ఇవ్వండి.
దశ 9: బహుళ స్లాబ్లను సరిపోల్చండి
బల్క్ ఆమోదం కోసం ఒక విజయవంతమైన నమూనా సరిపోదు.
స్టోన్ వేరియబిలిటీ అంటే సిస్టమ్ అనేక ప్రాతినిధ్య స్లాబ్లలో తనిఖీ చేయబడాలి.
మెష్ బ్యాకింగ్ ఎపాక్సీ కొనుగోలుదారుల చెక్లిస్ట్
| సరఫరాదారు ప్రశ్న | వై ఇట్ మేటర్స్ |
|---|---|
| ఈ గట్టిపడే పరికరం ఏ ఉష్ణోగ్రత పరిధి కోసం రూపొందించబడింది? | కాలానుగుణ నివారణ అనుకూలతను నిర్ణయిస్తుంది |
| పేర్కొన్న పరీక్ష ఉష్ణోగ్రత వద్ద మిశ్రమ స్నిగ్ధత ఎంత? | మెష్ వెట్ అవుట్ మరియు రన్ఆఫ్ని అంచనా వేయడంలో సహాయపడుతుంది |
| రెసిన్-టు-హార్డనర్ నిష్పత్తి ఏమిటి? | పునరావృత క్యూరింగ్ కోసం అవసరం |
| బరువు లేదా వాల్యూమ్ ద్వారా నిష్పత్తి ఉందా? | మోతాదు దోషాలను నివారిస్తుంది |
| ఉపయోగకరమైన పని విండో ఎంతకాలం ఉంటుంది? | పూర్తి స్లాబ్ను పూర్తి చేయవచ్చో లేదో నిర్ణయిస్తుంది |
| స్లాబ్ను ఎప్పుడు సురక్షితంగా నిర్వహించవచ్చు? | అస్పష్టమైన "నివారణ సమయం" కంటే చాలా ఉపయోగకరంగా ఉంటుంది |
| ఉత్పత్తి మాన్యువల్ లేదా ఆటోమేటెడ్ లైన్లకు అనుకూలంగా ఉందా? | అప్లికేషన్ వేగం అవసరమైన నివారణ ప్రొఫైల్ను మారుస్తుంది |
| ఇది డ్రైయింగ్-లైన్ లేదా ఓవెన్ క్యూరింగ్కు అనుకూలంగా ఉందా? | వేడి ఉత్పత్తి వ్యవస్థలకు కీలకం |
| మన రాయి మరియు మెష్పై నమూనాను పరీక్షించవచ్చా? | రియల్ ఫ్యాక్టరీ ట్రయల్స్ అనుకూలతను వెల్లడిస్తాయి |
| బ్యాచ్ల మధ్య పనితీరు ఎంత స్థిరంగా ఉంది? | నిరంతర ఉత్పత్తి పునరావృతతపై ఆధారపడి ఉంటుంది |
నివారించాల్సిన సాధారణ మెష్ బ్యాకింగ్ తప్పులు
కాలానుగుణ పరీక్ష లేకుండా ఏడాది పొడవునా ఒక ఎపోక్సీని ఉపయోగించడం
శీతాకాలం మరియు వేసవి మధ్య ఫ్యాక్టరీ ఉష్ణోగ్రత గణనీయంగా మారితే, ఒక సూత్రీకరణ ఏడాది పొడవునా ఒకే ప్రక్రియ విండోను అందించకపోవచ్చు.
శీతాకాలంలో అదనపు గట్టిదనాన్ని కలుపుతోంది
ఇది తక్కువ-ఉష్ణోగ్రత క్యూరింగ్ కెమిస్ట్రీకి నియంత్రిత ప్రత్యామ్నాయం కాదు.
వేసవిలో గట్టిదనాన్ని తగ్గించడం
పని సమయాన్ని పొడిగించడానికి ఇది సురక్షితమైన పద్ధతి కాదు.
మురికి రాయిపై మెష్ను వర్తింపజేయడం
ఎపోక్సీ స్లాబ్కు బదులుగా కాలుష్యానికి బంధించగలదు.
కనిపించే కవరేజీని ఊహిస్తే పూర్తి తడి-అవుట్
రెసిన్ తప్పనిసరిగా మెష్ను చొప్పించి, రాయితో నమ్మకమైన సంబంధాన్ని సృష్టించాలి.
ఉపరితలం పొడిగా అనిపించిన వెంటనే స్లాబ్లను కదిలించడం
టచ్-డ్రై కండిషన్ తగిన నిర్వహణ శక్తిని నిరూపించదు.
రాతి ఉష్ణోగ్రతను విస్మరించడం
వర్క్షాప్ గాలి కంటే స్లాబ్ చాలా చల్లగా లేదా వెచ్చగా ఉంటుంది.
ఎపోక్సీని కిలోగ్రాముకు ధర ద్వారా మాత్రమే పోల్చడం
ఎక్కువ రెసిన్ను వినియోగించే, లైన్ను నెమ్మది చేసే లేదా రీవర్క్ని సృష్టించే చౌకైన ఉత్పత్తి పూర్తయిన స్లాబ్కు మరింత ఖరీదైనది.
సిఫార్సు: ఉత్పత్తి సీజన్ చుట్టూ క్యూర్ సిస్టమ్ను ఎంచుకోండి
ఉత్తమ మెష్-బ్యాకింగ్ ఎపాక్సీ అనేది కేవలం వేగవంతమైన నివారణ లేదా తక్కువ స్నిగ్ధత కలిగిన ఉత్పత్తి కాదు.
ఇది మెష్ను పూర్తిగా తడి చేయడానికి, విశ్వసనీయ బంధాన్ని నిర్వహించడానికి మరియు వాస్తవ ఉత్పత్తి ఉష్ణోగ్రత వద్ద సురక్షితమైన నిర్వహణ శక్తిని చేరుకోవడానికి ఫ్యాక్టరీని అనుమతించే వ్యవస్థ.
ఫ్యాక్టరీ శీతాకాలంలో 10°C దగ్గర పనిచేస్తుంటే, తక్కువ-ఉష్ణోగ్రత క్యూరింగ్ కెమిస్ట్రీకి ప్రాధాన్యత ఇవ్వండి.
ఉత్పత్తి క్రమం తప్పకుండా 28°C కంటే ఎక్కువగా ఉంటే లేదా వేడిచేసిన ఎండబెట్టడం లైన్ను ఉపయోగిస్తుంటే, నియంత్రిత అధిక-ఉష్ణోగ్రత చర్యకు ప్రాధాన్యత ఇవ్వండి.
రెండు ఉత్పత్తులపై ఒకే స్నిగ్ధత సంఖ్య కనిపిస్తే, అవి పరస్పరం మార్చుకోగలవని భావించవద్దు.
పూర్తి రెసిన్-హార్డనర్ సూత్రీకరణ, ఉపయోగకరమైన పని సమయం, క్యూరింగ్ ప్రవర్తన, మెష్ వెట్-అవుట్, స్లాబ్ ఉష్ణోగ్రత, లైన్ వేగం మరియు వాస్తవ నిర్వహణ ఫలితాన్ని సరిపోల్చండి.
మరియు రాయి అసాధారణంగా పెళుసుగా, చాలా పగుళ్లు లేదా నిర్మాణపరంగా వైవిధ్యంగా ఉంటే, మెష్ బ్యాకింగ్ను పూర్తి ఉపబల వ్యవస్థగా పరిగణించండి-కేవలం అంటుకునే కొనుగోలు కాదు.
స్టోన్ మెష్ బ్యాకింగ్ ఎపాక్సీ గురించి తరచుగా అడిగే ప్రశ్నలు
1. స్టోన్ మెష్ బ్యాకింగ్ కోసం ఏ ఎపోక్సీ ఉత్తమమైనది?
ఉత్తమ ఎపోక్సీ వర్క్షాప్ ఉష్ణోగ్రత, రాతి పరిస్థితి, మెష్ రకం, ఉత్పత్తి వేగం మరియు క్యూరింగ్ అవసరాలపై ఆధారపడి ఉంటుంది. శీతాకాలపు కర్మాగారానికి తక్కువ-ఉష్ణోగ్రత క్యూరింగ్ సిస్టమ్ అవసరం కావచ్చు, అయితే వేడి వేసవి వర్క్షాప్ లేదా డ్రైయింగ్ లైన్కు నియంత్రిత అధిక-ఉష్ణోగ్రత రియాక్టివిటీ అవసరం. స్నిగ్ధత ద్వారా మాత్రమే ఎంచుకోవడం కంటే మంచి మెష్ చెమ్మగిల్లడం, నమ్మదగిన రాతి సంశ్లేషణ మరియు తగినంత పని సమయం చాలా ముఖ్యమైనవి.
2. అదే మెష్ బ్యాకింగ్ ఎపాక్సీని వేసవి మరియు చలికాలంలో ఉపయోగించవచ్చా?
కొన్నిసార్లు, కానీ అది ఊహించకూడదు. పెద్ద కాలానుగుణ ఉష్ణోగ్రత మార్పులు ఎపాక్సి స్నిగ్ధత మరియు క్యూరింగ్ వేగం రెండింటినీ ప్రభావితం చేస్తాయి. చలికాలంలో 10°C మరియు వేసవిలో 28°C కంటే ఎక్కువగా పనిచేసే కర్మాగారాలు ఆ ఉష్ణోగ్రత పరిధుల కోసం రూపొందించబడిన ప్రత్యేక క్యూరింగ్ సిస్టమ్ల నుండి ప్రయోజనం పొందవచ్చు.
3. మెష్ బ్యాకింగ్ ఎపోక్సీ శీతాకాలంలో ఎందుకు నెమ్మదిగా నయమవుతుంది?
తక్కువ ఉష్ణోగ్రత సాధారణంగా నయం చేయని ఎపోక్సీ స్నిగ్ధతను పెంచుతుంది మరియు రెసిన్-హార్డనర్ ప్రతిచర్యను తగ్గిస్తుంది. సూత్రీకరణ చల్లని పరిస్థితుల కోసం రూపొందించబడకపోతే, మెష్ చెమ్మగిల్లడం మరియు బలం అభివృద్ధి రెండూ సాధారణ ఉత్పత్తికి చాలా నెమ్మదిగా మారవచ్చు.
4. వేసవి మెష్ బ్యాకింగ్ సమయంలో ఎపోక్సీ జెల్ ఎందుకు చాలా వేగంగా ఉంటుంది?
అధిక ఉష్ణోగ్రత ఎపోక్సీ క్యూరింగ్ను వేగవంతం చేస్తుంది. పెద్ద మిశ్రమ బ్యాచ్లు ఎక్సోథర్మిక్ హీట్ను కూడా నిలుపుకోగలవు, మిక్సింగ్ కంటైనర్లో ప్రతిచర్యను వేగవంతం చేస్తుంది. పేర్కొన్న మిక్సింగ్ నిష్పత్తిని మార్చకుండా ఉష్ణోగ్రతకు తగిన రసాయన శాస్త్రం, బ్యాచ్ పరిమాణాన్ని నియంత్రించండి మరియు రెసిన్ మరియు స్లాబ్ ఉష్ణోగ్రతలను పర్యవేక్షించండి.
5. బల్క్ ఆర్డర్ చేయడానికి ముందు స్టోన్ ఫ్యాక్టరీ మెష్ బ్యాకింగ్ ఎపాక్సీని ఎలా పరీక్షించాలి?
వాస్తవ ఉత్పత్తి రాయి మరియు మెష్ని ఉపయోగించండి, ప్రాతినిధ్య కాలానుగుణ ఉష్ణోగ్రతల క్రింద పరీక్షించండి, రెసిన్ వినియోగం మరియు ఉపయోగకరమైన పని సమయాన్ని రికార్డ్ చేయండి, పూర్తి ఫైబర్ వెట్-అవుట్ను తనిఖీ చేయండి, పేర్కొన్న నివారణను అనుమతించండి, ఆపై సాధారణ ఉత్పత్తి క్రమం ద్వారా స్లాబ్ను నిర్వహించండి. భారీ సరఫరాను ఆమోదించే ముందు అనేక స్లాబ్లను సరిపోల్చండి.
వేసవి మరియు చలికాలంలో స్టోన్ మెష్ బ్యాకింగ్ స్థిరంగా ఎలా ఉంచాలి
విశ్వసనీయమైన మెష్ రీన్ఫోర్స్మెంట్ రెసిన్ ఫ్లో మరియు క్యూర్ కెమిస్ట్రీని వాస్తవ ఉత్పత్తి వాతావరణానికి సరిపోల్చడంపై ఆధారపడి ఉంటుంది. శీతాకాలపు పరిస్థితులు స్నిగ్ధత మరియు నెమ్మదిగా ప్రతిచర్యను పెంచుతాయి, వేసవి వేడి ప్రారంభ ప్రవాహాన్ని మెరుగుపరుస్తుంది కానీ పని విండోను తగ్గిస్తుంది. సరైన సిస్టమ్ మెష్ను పూర్తిగా తడి చేసి, శుభ్రమైన రాతి ఉపరితలంతో బంధించాలి మరియు ఆపరేటర్లను ఆఫ్-రేషియో మిక్సింగ్ లేదా అనియంత్రిత తాపనతో ఉష్ణోగ్రతను భర్తీ చేయడానికి బలవంతం చేయకుండా ఊహాజనిత నిర్వహణ శక్తిని అభివృద్ధి చేయాలి.
నిజమైన ఫ్యాక్టరీ ఉష్ణోగ్రత చుట్టూ గట్టిపడేదాన్ని ఎంచుకోండి
శీతాకాలపు ఉత్పత్తి 10 ° Cకి చేరుకుంటే, తక్కువ ఉష్ణోగ్రత వద్ద విశ్వసనీయంగా నయం చేయడానికి రూపొందించిన కెమిస్ట్రీని ఉపయోగించండి. వేసవిలో ఉత్పత్తి 28 ° C కంటే ఎక్కువగా ఉంటే లేదా వేడిచేసిన ఎండబెట్టడం లైన్లను ఉపయోగిస్తే, పూర్తి మెష్ ఫలదీకరణం కోసం తగినంత పని సమయాన్ని సంరక్షించే అధిక-ఉష్ణోగ్రత వ్యవస్థను ఉపయోగించండి.
ప్రక్రియను ఉత్పత్తి స్థితికి సరిపోల్చండి
చల్లని శీతాకాలపు వర్క్షాప్:
తక్కువ-ఉష్ణోగ్రత క్యూరింగ్ కెమిస్ట్రీకి ప్రాధాన్యత ఇవ్వండి మరియు చల్లని రాయిపై వెట్-అవుట్ని ధృవీకరించండి.
వేడి వేసవి ఉత్పత్తి:
ఉపయోగకరమైన పని విండోను రక్షించండి మరియు భారీ ఎక్సోథర్మిక్ బ్యాచ్లను నివారించండి.
డ్రైయింగ్ లైన్ ఉత్పత్తి:
అధిక ఉష్ణోగ్రత కింద నియంత్రిత నివారణ కోసం రూపొందించిన సూత్రీకరణను ఉపయోగించండి.
మాన్యువల్ మెష్ బ్యాకింగ్:
పూర్తి స్లాబ్ను పూర్తిగా నింపడానికి ఆపరేటర్లకు తగినంత ఖాళీ సమయం ఉందని నిర్ధారించుకోండి.
పెళుసుగా లేదా అన్యదేశ రాయి:
మెష్ సాంద్రత, ఎపోక్సీ వ్యవస్థ, రాతి లోపాలు మరియు నిర్వహణ అవసరాన్ని కలిసి అంచనా వేయండి.
టచ్-డ్రై ప్రదర్శన ద్వారా ఉపబలాన్ని నిర్ధారించవద్దు
పొడిగా అనిపించే ఉపరితలం స్వయంచాలకంగా ఎత్తడం, తిరగడం, పాలిష్ చేయడం లేదా రవాణా చేయడానికి సిద్ధంగా ఉండదు. అవసరమైన హ్యాండ్లింగ్ మైలురాయిని నిర్వచించండి మరియు దానిని నిజమైన స్లాబ్లపై ధృవీకరించండి. సరైన నివారణ సమయం తదుపరి సురక్షిత ఉత్పత్తి దశను చేరుకోవడానికి అవసరమైన సమయం-ఉపరితలం పనికిమాలిన అనుభూతిని ఆపివేసే క్షణం మాత్రమే కాదు.
What should buyers compare between suppliers?
ఉష్ణోగ్రత పరిధి, మిశ్రమ స్నిగ్ధత, పని సమయం, క్యూరింగ్ ప్రవర్తన, సిఫార్సు చేయబడిన బ్యాచ్ పరిమాణం, మెష్ చెమ్మగిల్లడం, రాతి సంశ్లేషణ, వాసన ప్రొఫైల్, ఎండబెట్టడం-లైన్ అనుకూలత, రెసిన్ వినియోగం మరియు బ్యాచ్ అనుగుణ్యతను సరిపోల్చండి. ఆపై మీ స్వంత రాయి, మెష్, ఆపరేటర్లు మరియు కాలానుగుణ ఉత్పత్తి పరిస్థితులను ఉపయోగించి షార్ట్లిస్ట్ చేయబడిన సిస్టమ్లను పరీక్షించండి.
ప్రాక్టికల్ సిఫార్సు
శీతాకాలపు క్యూరింగ్ చాలా నెమ్మదిగా మారితే, అదనపు గట్టిదనాన్ని జోడించకుండా తక్కువ-ఉష్ణోగ్రత కెమిస్ట్రీకి మారండి. స్లాబ్ పూర్తిగా తడిసే ముందు వేసవి రెసిన్ జెల్లు ఉంటే, గట్టిదనాన్ని తగ్గించే బదులు నియంత్రిత రియాక్టివిటీతో అధిక-ఉష్ణోగ్రత వ్యవస్థను ఉపయోగించండి. మెష్ పీల్స్ ఉంటే, ఫైబర్గ్లాస్ను నిందించే ముందు ఉపరితల తయారీ, తడి-అవుట్ మరియు క్యూర్ని తనిఖీ చేయండి. బ్యాకింగ్ తర్వాత కూడా పెళుసుగా ఉండే స్లాబ్ విరిగిపోతే, ఎపాక్సీ మాత్రమే సమస్యను పరిష్కరిస్తుందని భావించే బదులు పూర్తి రీన్ఫోర్స్మెంట్ డిజైన్ను అంచనా వేయండి.
మీ అసలు ఉత్పత్తి ఉష్ణోగ్రత కోసం మెష్ బ్యాకింగ్ ఎపాక్సీ కావాలా?
స్టోన్ రకం, ఫైబర్గ్లాస్ మెష్, వర్క్షాప్ ఉష్ణోగ్రత, స్లాబ్ ఉష్ణోగ్రత, లైన్ వేగం, క్యూరింగ్ పద్ధతి మరియు హ్యాండ్లింగ్ షెడ్యూల్ అన్నీ మెష్-బ్యాకింగ్ పనితీరును ప్రభావితం చేస్తాయి. భారీ ఉత్పత్తిని ఆమోదించే ముందు మీ నిజమైన శీతాకాలం మరియు వేసవి పరిస్థితులలో పూర్తి సిస్టమ్ను పరీక్షించండి.
సూచనలు
- A. A. పజెటో, P. M. అమరల్, J. R. పిన్హీరో మరియు A. B. పరాగుసాస్.
ముతక గ్రెయిన్డ్ బిల్డింగ్ స్టోన్ యొక్క మెకానికల్ ప్రాపర్టీస్పై గ్లాస్ ఫైబర్-రీన్ఫోర్స్మెంట్ యొక్క ప్రభావాలు.
మినరల్ టెక్నాలజీ సెంటర్ మరియు లిస్బన్ విశ్వవిద్యాలయం.
కన్స్ట్రక్షన్ అండ్ బిల్డింగ్ మెటీరియల్స్, వాల్యూమ్. 155, 2017, పేజీలు 79–87. - A. A. పజెటో, P. M. అమరల్ మరియు R. L. ఆర్కాంజో.
ప్రస్తుత సాంకేతిక అవసరాల ప్రకారం "ఎక్సోటిక్" బిల్డింగ్ స్టోన్స్ కోసం సాంప్రదాయిక ఉపబల పద్ధతుల యొక్క పనితీరు విశ్లేషణ.
సెంటర్ ఫర్ మినరల్ టెక్నాలజీ మరియు IDMEC, యూనివర్సిటీ ఆఫ్ లిస్బన్.
ఇంటర్నేషనల్ జర్నల్ ఆఫ్ రాక్ మెకానిక్స్ అండ్ మైనింగ్ సైన్సెస్, వాల్యూమ్. 135, 2020, ఆర్టికల్ 104507. - WEST SYSTEM Technical Staff.
ఫైబర్గ్లాస్ క్లాత్ మరియు టేప్ వర్తింపజేయడం.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
ఎపాక్సీ కెమిస్ట్రీ బేసిక్స్: అండర్స్టాండింగ్ క్యూర్ టైమ్ మరియు టెంపరేచర్.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
వెస్ట్ సిస్టమ్ యూజర్ మాన్యువల్ & ఉత్పత్తి గైడ్.
Gougeon Brothers, Inc.
వెస్ట్ సిస్టమ్ టెక్నికల్ పబ్లికేషన్స్. - డైమెన్షన్ స్టోన్పై ASTM ఇంటర్నేషనల్ కమిటీ C18.
ASTM C880/C880M-25 — డైమెన్షన్ స్టోన్ యొక్క ఫ్లెక్చురల్ స్ట్రెంత్ కోసం ప్రామాణిక పరీక్ష పద్ధతి.
ASTM ఇంటర్నేషనల్.
ASTM ప్రమాణాల వార్షిక పుస్తకం, వాల్యూమ్. 04.07. - డైమెన్షన్ స్టోన్పై ASTM ఇంటర్నేషనల్ కమిటీ C18.
ASTM C99/C99M — డైమెన్షన్ స్టోన్ యొక్క చీలిక యొక్క మాడ్యులస్ కోసం ప్రామాణిక పరీక్ష పద్ధతి.
ASTM ఇంటర్నేషనల్.
ASTM ప్రమాణాల వార్షిక పుస్తకం, వాల్యూమ్. 04.07. - చార్లెస్ సెల్విట్జ్.
రాతి పరిరక్షణలో ఎపోక్సీ రెసిన్లు.
గెట్టి కన్జర్వేషన్ ఇన్స్టిట్యూట్.
పరిరక్షణ సిరీస్లో పరిశోధన, గెట్టి పబ్లికేషన్స్, 1992.