

Resumen rápido:
El epoxi de respaldo de malla de piedra debe humedecer la malla de refuerzo, adherirse de manera confiable a la losa y curar a una velocidad que coincida con la temperatura de fábrica. La producción de invierno necesita una química que aún desarrolle resistencia en condiciones de frío, mientras que la producción de verano o en la línea de secado necesita una reactividad controlada para que el epoxi no gelifique demasiado rápido. Elija el sistema según la temperatura real del taller, la humectación de la malla, el tiempo de trabajo, el comportamiento de curado, la condición de la piedra y la velocidad de la línea, no solo por la viscosidad o el tiempo de curado.
El respaldo de malla parece simple desde el exterior.
Se voltea una losa de piedra, se coloca una malla de fibra de vidrio en la parte posterior, se aplica epoxi y después del curado la losa vuelve a producción.
En realidad, este es uno de esos procesos en los que una fábrica puede repetir el mismo movimiento todos los días y aun así obtener resultados muy diferentes de enero a agosto.
En invierno, la resina puede volverse espesa y tardar en curar. Las fibras de la malla permanecen visibles porque el epoxi no las moja adecuadamente. Las losas ocupan los estantes por más tiempo de lo esperado y los operadores comienzan a mover el material antes de que se haya desarrollado la resistencia adecuada.
En verano puede ocurrir lo contrario. El epoxi fluye bien al principio, pero la ventana de trabajo se acorta. Un lote grande comienza a calentarse en el contenedor, la resina se espesa antes de cubrir toda la losa o un lado de la malla recibe más resina que el otro.
La reacción obvia es culpar a la viscosidad.
Pero la viscosidad es sólo una parte de la respuesta.
La pregunta más importante es si el sistema completo de resina-endurecedor está diseñado para curar de manera predecible a la temperatura a la que realmente opera la línea de soporte.
Veropoxy actualmente separa estas condiciones a través de sistemas de piedra epoxi para respaldo de malla de baja y alta temperatura en lugar de tratar una formulación como un adhesivo universal para todo el año.
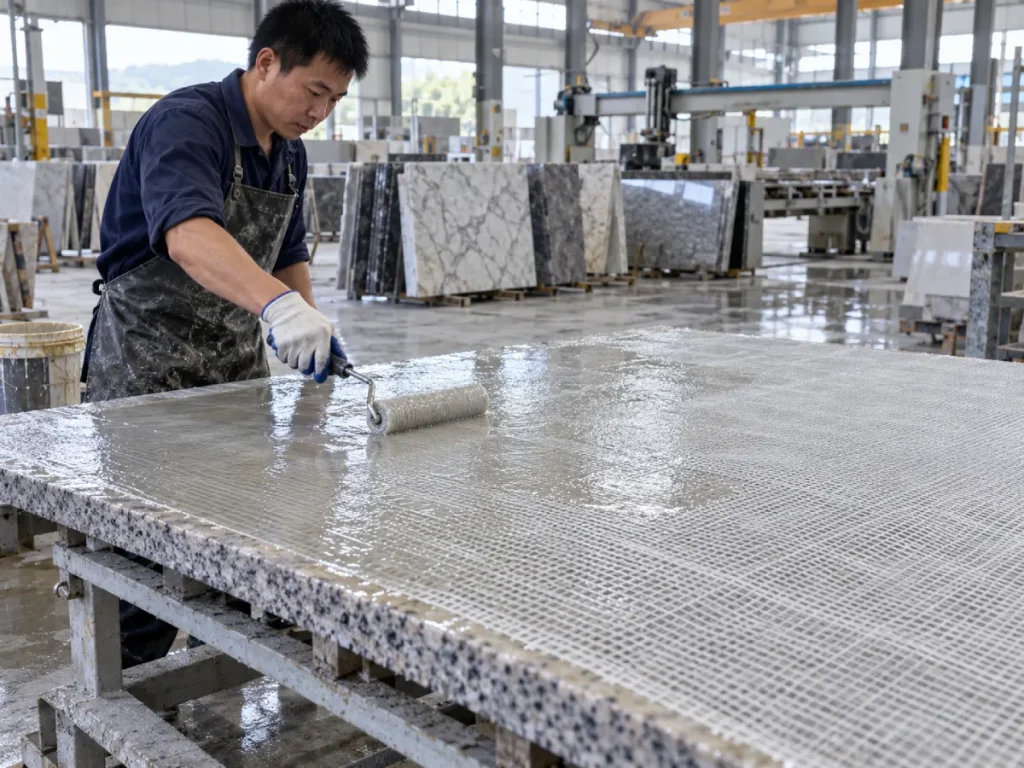
¿Qué es el respaldo de malla de piedra?
El respaldo de malla de piedra es un proceso de refuerzo en el que se adhiere una malla de fibra de vidrio u otro tejido de refuerzo a la superficie posterior de una losa de piedra natural o artificial.
El objetivo no es hacer que todas las losas sean estructuralmente idénticas.
La malla y la resina trabajan juntas como una capa de refuerzo que puede ayudar a estabilizar el material frágil, reducir el riesgo de propagación de grietas y mejorar la confiabilidad del manejo durante el procesamiento, transporte, fabricación e instalación posteriores.
Por qué las losas frágiles necesitan refuerzo
La piedra natural es heterogénea.
Dos losas cortadas del mismo bloque pueden tener diferentes límites minerales, vetas, microfisuras, poros, tamaños de cristales y tensiones internas.
Los materiales altamente decorativos pueden ser especialmente desafiantes porque las características visuales que los compradores valoran (cristales grandes, vetas dramáticas, transiciones minerales y patrones inusuales) también pueden crear debilidad local.
La investigación sobre piedras de construcción exóticas y de grano grueso ha demostrado que los sistemas epóxicos reforzados con fibra de vidrio pueden inhibir la propagación de grietas y mejorar el comportamiento mecánico, aunque la eficiencia del refuerzo varía según la piedra, la resina, el sistema de fibras y la calidad de la aplicación.
El respaldo de malla normalmente ocurre antes del pulido.
En muchas líneas de producción de desbastes, el refuerzo se realiza antes del pulido final.
La capa de respaldo debe curarse lo suficiente antes de que la losa vuelva a ser manipulada, esmerilada, pulida o transportada posteriormente.
Esto hace que el momento del curado sea un problema de producción, no simplemente una especificación de laboratorio.
¿Qué debe hacer un buen soporte de malla epoxi?
Un epoxi útil con soporte de malla necesita varias características al mismo tiempo.
Mojar la malla de fibra de vidrio.
La resina debe moverse a través y alrededor de las fibras de la malla en lugar de asentarse sobre la tela.
Una impregnación adecuada crea contacto entre las fibras, el epoxi y el sustrato de piedra.
Si quedan visibles grandes áreas blancas o secas en la malla, el refuerzo será inconsistente.
Adherirse a la superficie de la piedra.
Una buena humectación de la fibra no es suficiente si el epoxi no se adhiere adecuadamente a la losa.
El polvo, la humedad, los residuos de lodo, el aceite, la cera, los agentes desmoldantes y las partículas sueltas pueden crear una interfaz débil.
Permanecer viable el tiempo suficiente
El operador necesita tiempo suficiente para esparcir el epoxi por toda la losa e impregnar completamente la malla.
Un sistema que gelifica a mitad de una losa grande puede crear zonas fuertes y débiles en la misma capa de refuerzo.
Cura lo suficientemente rápido para la línea.
El tiempo de trabajo tampoco puede ser interminable.
Una vez que la malla se humedece adecuadamente y la resina está en su lugar, el sistema debe desarrollar suficiente resistencia de manipulación para mover la losa durante la producción a una velocidad práctica.
Evite el escurrimiento excesivo
Si la resina es demasiado fluida en las condiciones reales de producción, puede migrar lejos de la malla, acumularse en los bordes de la losa o crear una distribución desigual de la resina.
Manténgase constante a través de los cambios estacionales
Este suele ser el requisito más difícil.
Una resina que funciona perfectamente a 22°C puede comportarse de manera muy diferente a 10°C o 32°C.
Por qué el respaldo de malla de verano e invierno necesita estrategias diferentes
El curado epoxi es sensible a la temperatura.
Cuando la temperatura baja, el epoxi sin curar generalmente se vuelve más viscoso y la reacción química se ralentiza.
Cuando la temperatura aumenta, la resina generalmente fluye más fácilmente, pero la reacción de curado también se acelera.
Esto crea riesgos de producción opuestos.
| Condición de producción | Comportamiento principal de la resina | Riesgo típico | Lo que necesita la fábrica |
|---|---|---|---|
| Taller de invierno frio | Mayor viscosidad y reacción más lenta. | Poca humectación, curación tardía, manipulación temprana | Química de curado a baja temperatura |
| Condiciones moderadas | Flujo y reacción equilibrados. | Variación de temperatura de turno a turno | Ventana de trabajo estable y curado repetible |
| Taller de verano caluroso | Menor viscosidad inicial y reacción más rápida. | Tiempo de trabajo corto, espesamiento rápido, aplicación desigual | Reactividad controlada a alta temperatura. |
| Línea de secado calentada | Aporte rápido de calor después de la aplicación. | Curado prematuro o desarrollo desigual del gel. | Sistema diseñado para condiciones de línea de secado. |
El punto clave es simple:
El invierno y el verano requieren un control de curado diferente incluso cuando la viscosidad objetivo parece similar en el papel.
Respaldo de malla de invierno: ¿Qué cambia a baja temperatura?
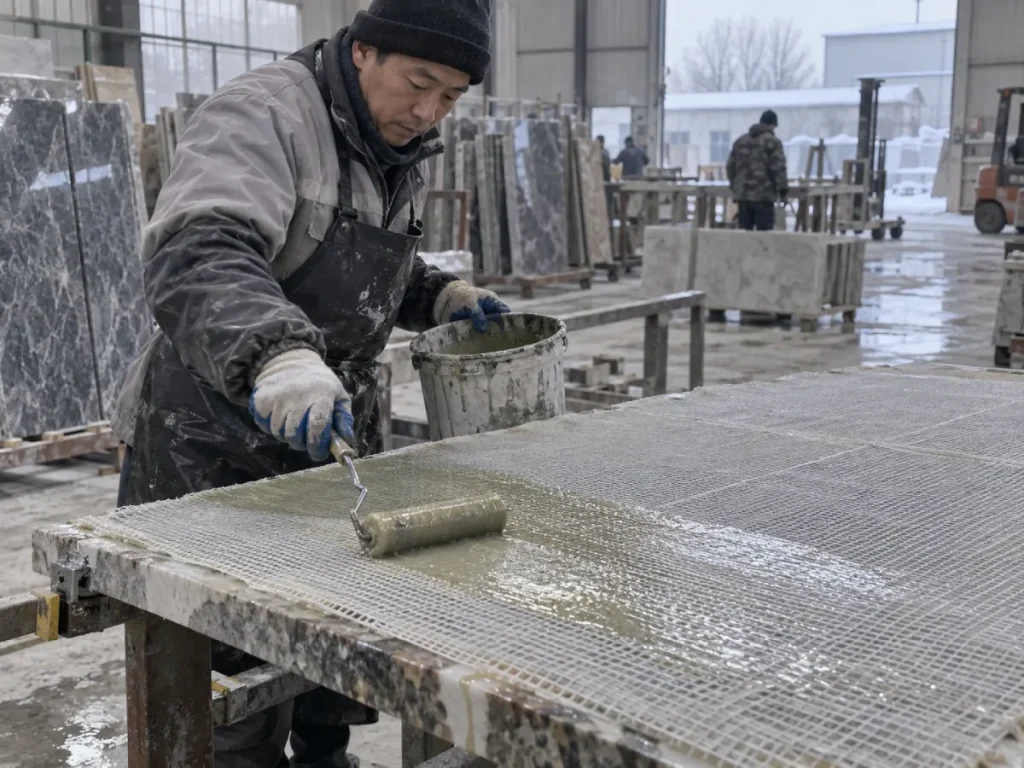
La resina se vuelve más difícil de esparcir.
A medida que el epoxi sin curar se enfría, la viscosidad generalmente aumenta.
El rodillo o esparcidor necesita más esfuerzo. La resina se mueve a través de la fibra de vidrio más lentamente y las fibras de la malla pueden permanecer parcialmente secas.
Esto resulta especialmente evidente en losas grandes, donde el operador necesita cubrir varios metros cuadrados de forma constante.
La penetración en la piedra puede disminuir.
El respaldo de malla no depende únicamente de la unión a la tela.
La resina también necesita suficiente interacción con los poros, las asperezas y los pequeños defectos en la superficie posterior de la losa.
Si la resina se vuelve demasiado espesa, la humectación y la penetración en la superficie pueden volverse menos efectivas.
El tiempo de curación se vuelve impredecible
Un sistema estándar a temperatura ambiente aún puede curar eventualmente en condiciones frías, pero “eventualmente” no es una especificación de producción.
Si la losa necesita el doble de tiempo antes de manipularse, la estación de soporte se convierte en un cuello de botella.
Entonces las fábricas comienzan a tomar decisiones arriesgadas como:
- mover las losas mientras la resina aún está verde;
- apilar losas reforzadas demasiado pronto;
- agregando endurecedor adicional;
- usar calentadores no controlados; o
- aceptando malla parcialmente curada.
Esos atajos suelen crear más variabilidad.
Cuando tiene sentido un epoxi de respaldo de malla de baja temperatura
Un epoxi de calidad para invierno no debe ser simplemente una formulación estándar a la que se le agrega más endurecedor en la fábrica.
La química de curado en sí debe diseñarse para permanecer reactiva en condiciones más frías.
Veropoxi Epoxi de baja temperatura para respaldo de malla de piedra – 4090 / WBA25Q Actualmente está posicionado para una producción de aproximadamente 10°C.
Su sistema publicado utiliza:
- combinación resina-endurecedor 4090 / WBA25Q;
- Proporción de mezcla de 100:25 en peso;
- Viscosidad de 400 a 600 CPS;
- tiempo de curado de aproximadamente 50 minutos; y
- aproximadamente 10°C de temperatura de trabajo recomendada.
Lo importante no es que “50 minutos son mejores que 60 minutos”.
El punto útil es que el sistema está formulado para desarrollar un rendimiento de curado en condiciones más frías, donde un endurecedor convencional puede volverse imprácticamente lento.
¿Quién debería considerar un sistema de clasificación de invierno?
Tiene sentido cuando:
- la temperatura del taller se acerca regularmente a los 10°C;
- la piedra misma está fría después de haberla guardado durante la noche;
- el respaldo de malla se produce en áreas de producción sin calefacción;
- las losas deben moverse poco después del refuerzo;
- los retrasos en las curas invernales están reduciendo el rendimiento de la línea; o
- Los operadores compensan manualmente el curado lento.
Respaldo de malla de verano: por qué más rápido no siempre es mejor
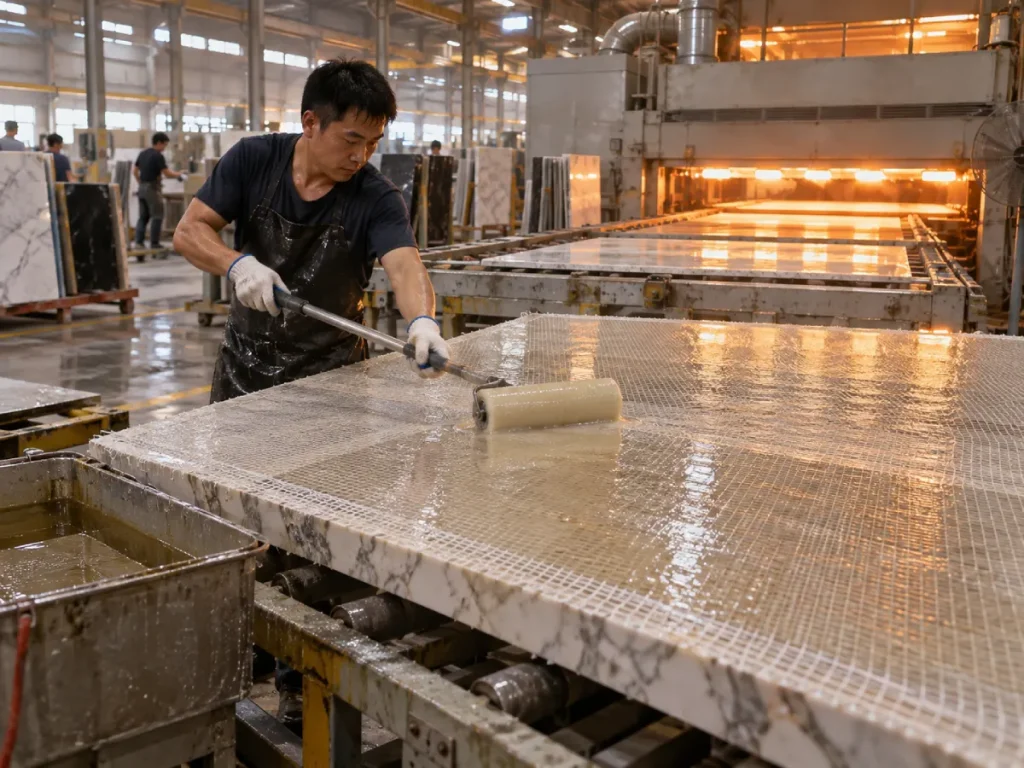
El clima cálido parece más fácil al principio.
El epoxi fluye muy bien. La fibra de vidrio se vuelve transparente rápidamente. Los operadores pueden mover la resina a través de la losa con menos esfuerzo.
Entonces el reloj empieza a trabajar en su contra.
El tiempo de trabajo se acorta
Una temperatura más alta generalmente acelera la reacción epoxi.
La resina puede comenzar con una viscosidad muy trabajable pero espesarse más rápido de lo esperado.
En una losa grande, la primera zona se puede humedecer perfectamente mientras que la zona final recibe resina que ya ha comenzado a ganar viscosidad.
Los lotes grandes pueden calentarse aún más rápido
El curado epoxi es exotérmico.
Una gran masa mezclada en un balde profundo retiene el calor.
Una mayor cantidad de calor retenido puede acelerar aún más la reacción.
Esta es una de las razones por las que los operadores de verano a veces ven que un balde se calienta mientras la resina ya esparcida sobre la losa sigue siendo trabajable por más tiempo.
Las líneas de secado añaden otra variable de temperatura
Las fábricas que utilizan líneas calentadas o asistidas por hornos deben considerar no solo la temperatura ambiente sino también la temperatura introducida después de la aplicación.
El sistema de curado debe tolerar esa secuencia sin volverse incontrolablemente rápido.
Cuando tiene sentido un soporte de malla epoxi de alta temperatura
Para talleres cálidos y producción en línea de secado, el objetivo es una reactividad controlada.
El epoxi aún necesita buena humectación y fluidez, pero el sistema de curado debe conservar suficiente tiempo de aplicación para terminar la losa de manera consistente.
Veropoxi Epoxi inodoro de alta temperatura para respaldo de malla de piedra - 4090 / BCO25Q-14 Actualmente está diseñado para temperaturas superiores a 28 °C y condiciones de línea de secado.
Sus especificaciones publicadas incluyen:
- Sistema 4090/BCO25Q-14;
- Relación de resina a endurecedor de 100:25 en peso;
- Viscosidad de 400 a 600 CPS;
- tiempo de curado de aproximadamente 60 minutos;
- condiciones de trabajo de alta temperatura / 28°C+; y
- Funcionamiento inodoro para entornos de producción continua.
¿Quién debería considerar un sistema de alta temperatura?
Tiene sentido cuando:
- la temperatura del taller de verano supera regularmente los 28°C;
- el respaldo de malla utiliza hornos de secado o transportadores calentados;
- el epoxi estándar comienza a espesarse antes de que se complete la aplicación;
- las losas grandes necesitan más tiempo de impregnación;
- los operadores mezclan varios kilogramos por lote;
- la fábrica opera líneas automáticas continuas; o
- La consistencia del tiempo de trabajo es más importante que la velocidad máxima de curado.
Por qué el mismo 400-600 CPS no significa el mismo producto
Esta es probablemente la lección para el comprador más importante del artículo.
Ambos sistemas de respaldo de malla Veropoxy actualmente publican una viscosidad de aproximadamente 400 a 600 CPS.
Ambos también utilizan una proporción de 100:25 en peso.
Sin embargo, uno está diseñado para una producción de aproximadamente 10 °C y el otro para aproximadamente 28 °C+ o condiciones de línea de secado.
Eso significa que la verdadera diferencia no es simplemente la viscosidad.
El endurecedor y la química de curado completo realizan gran parte del trabajo estacional.
| Especificación | Sistema de invierno | Verano / Sistema de alta temperatura |
|---|---|---|
| Sistema | 4090/WBA25Q | 4090 / BCO25Q-14 |
| Uso primario | Respaldo de malla para baja temperatura | Respaldo de malla para alta temperatura/línea de secado |
| Temperatura recomendada | Aproximadamente 10°C | 28°C+ / condiciones de línea calentada |
| Proporción de mezcla | 100:25 en peso | 100:25 en peso |
| Viscosidad publicada | 400–600 CPS | 400–600 CPS |
| Tiempo de curado publicado | Aproximadamente 50 minutos | Aproximadamente 60 minutos |
| Razón principal de selección | Cura fiable en condiciones de frío. | Curado controlado en condiciones de calor. |
Conclusión del comprador: No seleccione el epoxi de respaldo de malla de verano e invierno solo por su viscosidad. Dos sistemas pueden publicar el mismo CPS y proporción pero comportarse de manera muy diferente porque la química de su endurecedor y su perfil de curado están diseñados para diferentes rangos de temperatura.
La impregnación de la malla es más importante que simplemente recubrir la tela
Una malla puede parecer “cubierta” y al mismo tiempo estar mal impregnada.
El objetivo es que la resina humedezca las fibras y cree un contacto íntimo entre la tela de refuerzo y la superficie de la piedra.
Cómo se ve una impregnación adecuada
Cuando la fibra de vidrio se humedece adecuadamente con un sistema epóxico transparente, las fibras normalmente se vuelven más transparentes y se integran visualmente con la capa de resina.
Las zonas blancas de apariencia seca pueden indicar una impregnación incompleta.
La guía industrial de epoxi para la aplicación de fibra de vidrio también enfatiza la distribución de la resina desde las áreas mojadas hacia la tela seca y la eliminación del exceso de resina antes de la gelificación.
Muy poca resina crea una malla seca
Si la cantidad de aplicación es demasiado baja:
- las fibras permanecen parcialmente secas;
- el contacto con las piedras se vuelve inconsistente;
- quedan huecos debajo de la malla;
- el refuerzo local se debilita; y
- La descamación puede comenzar en áreas mal adheridas.
Demasiada resina no es automáticamente mejor
El exceso de resina añade costo y peso sin mejorar necesariamente el refuerzo.
Los charcos grandes también pueden crear un curado desigual, zonas ricas en resina y una acumulación innecesaria de calor.
El objetivo es una impregnación completa con una cantidad de resina controlada.
La preparación de la superficie puede decidir si la malla permanece adherida
Incluso el mejor epoxi no puede adherirse de manera confiable a la contaminación.
Eliminar el polvo y los lodos
El corte y la calibración de la piedra dejan residuos de lodo y polvo mineral fino.
Si esas partículas permanecen en la losa, el epoxi puede adherirse al polvo en lugar de a la piedra.
El resultado puede parecer aceptable inicialmente y luego pelarse durante la manipulación.
Controlar la humedad
Las superficies de piedra húmedas pueden interferir con muchos sistemas de unión epóxica.
Si las losas salen de una línea de lavado antes del respaldo de malla, la fábrica debe confirmar que la superficie posterior haya alcanzado una condición seca aceptable antes de la aplicación de la resina.
Eliminar partículas sueltas
Las piedras frágiles pueden tener granos débiles o zonas minerales descascaradas en la superficie posterior.
Unir malla sobre material que ya está desprendido de la losa no resuelve el problema subyacente.
La proporción de mezcla sigue siendo importante en verano e invierno
Un problema de temperatura no debe resolverse cambiando la proporción de mezcla.
Ambos sistemas actuales de respaldo de malla Veropoxy especifican una relación de resina a endurecedor de 100:25 en peso.
Esa proporción debe permanecer fija a menos que el proveedor proporcione una formulación aprobada diferente.
No añadir más endurecedor en invierno.
Más endurecedor no convierte de manera segura un epoxi normal en un epoxi de baja temperatura.
La mezcla fuera de proporción puede reducir la calidad del curado y crear propiedades mecánicas inconsistentes.
No reducir endurecedor en verano
Asimismo, reducir el endurecedor no es una forma adecuada de crear un sistema de verano más lento.
El enfoque correcto es utilizar productos químicos de curado diseñados para producción a alta temperatura.
Para una explicación más profunda, consulte el Guía de proporciones de mezcla de resina epoxi para el procesamiento de piedra.
Cómo afecta la viscosidad al respaldo de la malla
El respaldo de malla necesita un equilibrio.
La resina debe ser lo suficientemente delgada como para humedecer las fibras y extenderse por la losa, pero lo suficientemente controlada como para que no se escape de la capa de refuerzo.
Si la viscosidad es demasiado alta
El operador puede ver:
- mala impregnación de la malla;
- alta resistencia a los rodillos;
- zonas de tela seca;
- más aire atrapado;
- mayor esfuerzo laboral; y
- distribución desigual de la resina.
Si la viscosidad es demasiado baja
Los posibles problemas incluyen:
- escorrentía en los bordes de las losas;
- acumulación de resina debajo de la losa;
- absorción excesiva en piedra porosa;
- construcción de superficie inferior; y
- mayor consumo de materiales.
Esta es la razón por la que “baja viscosidad controlada” suele ser un lenguaje más útil que “el CPS más bajo posible”.
Para obtener más detalles sobre esta decisión, consulte la Guía de epoxi de baja viscosidad versus alta viscosidad.
Respaldo de malla manual frente a líneas de producción automatizadas
La producción manual necesita tiempo de trabajo amigable para el operador
Los trabajadores manuales necesitan suficiente tiempo para:
- posicionar la malla;
- mezclar epoxi;
- vierte la resina;
- extiéndalo por la losa;
- aplique resina en áreas secas;
- eliminar el exceso de material; y
- corregir arrugas o puntos secos locales.
Si el epoxi reacciona demasiado rápido, la calidad de la aplicación depende demasiado de la velocidad del operador.
Las líneas automatizadas necesitan repetibilidad
Las líneas automáticas o semiautomáticas pueden aplicar resina más rápidamente, pero introducen un requisito diferente: tiempo de ciclo repetible.
Un lote no debe comenzar a gelificarse varios minutos antes que el siguiente simplemente porque la temperatura del material cambió.
Para sistemas automatizados, evalúe:
- precisión de medición;
- consistencia de mezcla;
- temperatura de la resina;
- velocidad de línea;
- presión del rodillo;
- alineación de alimentación de malla;
- temperatura del horno; y
- tiempo de manipulación después del curado.
Fallos comunes del respaldo de malla y lo que suelen significar
| Problema observado | Posible causa | Qué comprobar primero |
|---|---|---|
| La malla se desprende de la piedra. | Superficie contaminada, mala humectación, curado incompleto. | Limpieza de superficies, humedad, cobertura de resina y condición de curado. |
| Quedan áreas blancas de malla seca | Humectación insuficiente o resina demasiado viscosa | Cantidad de aplicación, viscosidad y técnica del rodillo. |
| El epoxi se mantiene suave en invierno. | Temperatura por debajo del rango de formulación | Temperaturas ambiente, piedra y resina. |
| Los geles epoxi se gelifican demasiado rápido en verano | Alta temperatura o lote exotérmico grande | Tamaño del lote, temperatura del material y sistema de endurecedor. |
| La resina se escurre por los bordes de la losa. | Exceso de material o sistema demasiado fluido. | Cantidad de aplicación y viscosidad a temperatura de producción. |
| Burbujas o huecos debajo de la malla. | Pobre humectación, aire atrapado o rodamiento desigual | Técnica de aplicación y contacto con el tejido. |
| Diferentes áreas curan de manera diferente | Mala mezcla o temperatura desigual | Uniformidad de mezcla, proporción y temperatura de la losa. |
| La losa se rompe después del respaldo | Refuerzo insuficiente para la estructura del defecto de piedra. | Condición de la piedra, especificación de la malla, cobertura de resina y requisitos mecánicos reales. |
Por qué "seco al tacto" no es un estándar de manipulación confiable
Una losa puede sentirse seca en la superficie mientras el sistema de respaldo no haya desarrollado suficiente rendimiento mecánico para su manipulación.
Las investigaciones que examinan el refuerzo de piedra industrial han observado específicamente que las fábricas a veces devuelven las losas a la producción basándose en el "toque seco" empírico en lugar de los requisitos de curado del fabricante de la resina.
Esto crea un riesgo innecesario.
Definir un criterio de manejo real
La fábrica debe identificar qué debe soportar la losa armada a continuación:
- levantamiento;
- girando;
- transporte de carros;
- apilamiento;
- calibración;
- pulido; o
- fabricación.
Entonces la calificación de curado debe coincidir con esa carga real.
Cómo elegir el epoxi de respaldo de malla de verano o de invierno
| Si su condición de producción es... | Priorizar… | ¿Por qué? |
|---|---|---|
| Taller cerca de 10°C | Química de curado a baja temperatura | Los sistemas estándar pueden curar demasiado lentamente y mojar mal la malla. |
| Piedra fría del almacenamiento al aire libre. | Compruebe la temperatura de la piedra antes de la aplicación. | La losa puede permanecer más fría que el aire de la fábrica. |
| Taller de verano por encima de los 28°C | Reactividad controlada a alta temperatura. | Preserva el tiempo de trabajo útil |
| Horno de secado o línea calentada | Sistema compatible con línea/alta temperatura | Evita el curado prematuro durante el calentamiento. |
| Respaldo manual de losas grandes | Tiempo abierto suficiente | Los operadores necesitan tiempo para una completa humectación |
| Línea continua automática | Consistencia del curado entre lotes | La velocidad estable de la línea depende del comportamiento de reacción repetible |
| Piedra muy porosa | Flujo y consumo de resina controlados. | El exceso de resina puede desaparecer en la losa. |
| Piedra exótica muy frágil | Validar la densidad de la malla y el sistema de refuerzo completo. | El epoxi por sí solo no determina la resistencia final. |
Cómo probar el epoxi de respaldo de malla antes de realizar un pedido al por mayor
Paso 1: utilice piedra de producción real
Pruebe el epoxi en el mismo granito, mármol, piedra de ingeniería o losas exóticas que procesa la fábrica.
Paso 2: usa la malla real
La densidad de la malla, la estructura de las fibras y el tratamiento de la superficie pueden afectar la demanda de resina y la humectación.
Paso 3: prueba a una temperatura estacional realista
Un epoxi de invierno debe probarse cerca de las condiciones esperadas de procesamiento en invierno.
Un producto de verano debe probarse en las condiciones reales de la línea de alta temperatura.
Paso 4: Registre el tiempo de aplicación
Mida el tiempo desde que se mezcla hasta que toda la losa esté completamente mojada.
Paso 5: Registrar el consumo de resina
Realice un seguimiento de gramos o kilogramos por metro cuadrado o por losa.
Esto es fundamental para comparar el costo real de producción.
Paso 6: revisa la malla visualmente
Inspeccione si hay zonas secas, burbujas, arrugas, levantamiento de bordes y cobertura desigual de resina.
Paso 7: permitir la cura especificada
No acorte el tiempo de curado simplemente porque la superficie se sienta seca.
Paso 8: Pasar la losa mediante manipulación real.
Levántelo, muévalo, gírelo y regréselo a producción según la secuencia normal de fábrica.
Paso 9: comparar varias losas
Una muestra exitosa no es suficiente para una aprobación masiva.
La variabilidad de la piedra significa que el sistema debe comprobarse en varias losas representativas.
Lista de verificación del comprador de epoxi con respaldo de malla
| Pregunta del proveedor | Por qué es importante |
|---|---|
| ¿Para qué rango de temperatura está diseñado este endurecedor? | Determina la idoneidad del curado estacional. |
| ¿Cuál es la viscosidad de la mezcla a la temperatura de prueba indicada? | Ayuda a predecir la humedad y el escurrimiento de la malla. |
| ¿Cuál es la relación resina-endurecedor? | Requerido para un curado repetible |
| ¿La relación es en peso o en volumen? | Previene errores de dosificación |
| ¿Cuánto dura la ventana de trabajo útil? | Determina si se puede completar una losa completa |
| ¿Cuándo se puede manipular la losa con seguridad? | Más útil que un vago “tiempo de curación” |
| ¿El producto es apto para líneas manuales o automatizadas? | La velocidad de aplicación cambia el perfil de curado requerido |
| ¿Es adecuado para secado en línea o curado en horno? | Crítico para sistemas de producción calentados |
| ¿Podemos probar una muestra en nuestra piedra y malla? | Las pruebas reales de fábrica revelan la compatibilidad |
| ¿Qué tan consistente es el rendimiento entre lotes? | La producción continua depende de la repetibilidad |
Errores comunes que se deben evitar en el respaldo de malla
Usar un epoxi todo el año sin pruebas estacionales
Si la temperatura de la fábrica cambia drásticamente entre el invierno y el verano, es posible que una formulación no proporcione la misma ventana de proceso durante todo el año.
Agregar endurecedor extra en invierno
Este no es un sustituto controlado de la química de curado a baja temperatura.
Endurecedor reductor en verano
Este no es un método seguro para ampliar el tiempo de trabajo.
Aplicar malla sobre piedra polvorienta
El epoxi puede adherirse a la contaminación en lugar de a la losa.
Asumir una cobertura visible significa una impregnación total
La resina debe impregnar la malla y crear un contacto confiable con la piedra.
Mover losas tan pronto como la superficie se sienta seca
La condición de secado al tacto no demuestra una resistencia de manipulación adecuada.
Ignorar la temperatura de la piedra
La propia losa puede ser significativamente más fría o más cálida que el aire del taller.
Comparando epoxi solo por precio por kilogramo
Un producto más barato que consume más resina, ralentiza la línea o crea retrabajos puede ser más caro por losa terminada.
Recomendación: elegir el sistema de curado alrededor de la temporada de producción
El mejor epoxi para soporte de malla no es simplemente el producto con el curado más rápido o la viscosidad más baja.
Es el sistema que permite a la fábrica mojar completamente la malla, mantener una unión confiable y alcanzar una resistencia de manipulación segura a la temperatura de producción real.
Si la fábrica opera cerca de los 10°C en invierno, dé prioridad a la química de curado a baja temperatura.
Si la producción supera regularmente los 28 °C o utiliza una línea de secado calentada, dé prioridad a la reactividad controlada a alta temperatura.
Si aparece el mismo número de viscosidad en ambos productos, no asuma que son intercambiables.
Compare la formulación completa del endurecedor de resina, el tiempo de trabajo útil, el comportamiento de curado, la humectación de la malla, la temperatura de la losa, la velocidad de la línea y el resultado de manipulación real.
Y si la piedra es inusualmente frágil, muy agrietada o estructuralmente heterogénea, trate el respaldo de malla como un sistema de refuerzo completo, no simplemente como una compra adhesiva.
Preguntas frecuentes sobre el epoxi de respaldo de malla de piedra
1. ¿Qué epoxi es mejor para el respaldo de malla de piedra?
El mejor epoxi depende de la temperatura del taller, el estado de la piedra, el tipo de malla, la velocidad de producción y los requisitos de curado. Una fábrica de invierno puede necesitar un sistema de curado a baja temperatura, mientras que un taller o línea de secado caluroso de verano necesita una reactividad controlada a alta temperatura. Una buena humectación de la malla, una adhesión confiable a la piedra y un tiempo de trabajo suficiente son más importantes que elegir solo por la viscosidad.
2. ¿Se puede utilizar el mismo epoxi de respaldo de malla en verano e invierno?
A veces, pero no se debe dar por sentado. Los grandes cambios de temperatura estacionales afectan tanto la viscosidad del epoxi como la velocidad de curado. Las fábricas que operan alrededor de 10°C en invierno y por encima de 28°C en verano pueden beneficiarse de sistemas de curado separados diseñados para esos rangos de temperatura.
3. ¿Por qué el epoxi de respaldo de malla cura lentamente en invierno?
La temperatura baja generalmente aumenta la viscosidad del epoxi sin curar y ralentiza la reacción del endurecedor de resina. Si la formulación no está diseñada para condiciones frías, la humectación de la malla y el desarrollo de resistencia pueden volverse demasiado lentos para la producción normal.
4. ¿Por qué el gel epoxi se gelifica demasiado rápido durante el respaldo de malla de verano?
Una temperatura más alta acelera el curado del epoxi. Los lotes mezclados grandes también pueden retener calor exotérmico, lo que acelera la reacción dentro del recipiente de mezcla. Utilice productos químicos adecuados para la temperatura, controle el tamaño del lote y controle las temperaturas de la resina y la losa en lugar de cambiar la proporción de mezcla especificada.
5. ¿Cómo debería una fábrica de piedra probar el epoxi de respaldo de malla antes de realizar un pedido al por mayor?
Utilice la piedra y la malla de producción reales, pruebe bajo temperaturas estacionales representativas, registre el consumo de resina y el tiempo de trabajo útil, verifique la impregnación completa de la fibra, permita el curado especificado y luego manipule la losa a través de la secuencia de producción normal. Compare varias losas antes de aprobar el suministro a granel.
Cómo mantener estable el respaldo de malla de piedra durante el verano y el invierno
El refuerzo de malla confiable depende de hacer coincidir el flujo de resina y la química de curado con el entorno de producción real. Las condiciones invernales aumentan la viscosidad y ralentizan la reacción, mientras que el calor del verano mejora el flujo inicial pero acorta la ventana de trabajo. El sistema correcto debe humedecer completamente la malla, adherirse a una superficie de piedra limpia y desarrollar una resistencia de manipulación predecible sin obligar a los operadores a compensar la temperatura con una mezcla fuera de proporción o un calentamiento incontrolado.
Elija el endurecedor alrededor de la temperatura real de fábrica.
Si la producción en invierno se acerca a los 10°C, utilice productos químicos diseñados para curar de manera confiable a baja temperatura. Si la producción de verano supera los 28°C o utiliza líneas de secado con calefacción, utilice un sistema de alta temperatura que conserve suficiente tiempo de trabajo para la impregnación completa de la malla.
Haga coincidir el proceso con las condiciones de producción.
Taller de invierno frío:
priorice la química de curado a baja temperatura y verifique la humectación en piedra fría.
Producción de verano caluroso:
proteja la ventana de trabajo útil y evite lotes exotérmicos de gran tamaño.
Producción de líneas de secado:
Utilice una formulación diseñada para un curado controlado a temperatura elevada.
Respaldo de malla manual:
asegúrese de que los operadores tengan suficiente tiempo abierto para impregnar completamente la losa completa.
Piedra frágil o exótica:
Evalúe juntos la densidad de la malla, el sistema epóxico, los defectos de la piedra y los requisitos de manipulación.
No juzgue el refuerzo por su apariencia seca al tacto.
Una superficie que se siente seca no está lista automáticamente para levantarla, girarla, pulirla o transportarla. Defina el hito de manipulación requerido y valídelo en losas reales. El tiempo de curado correcto es el tiempo necesario para llegar al siguiente paso de producción seguro, no simplemente el momento en que la superficie deja de sentirse pegajosa.
What should buyers compare between suppliers?
Compare el rango de temperatura, la viscosidad de la mezcla, el tiempo de trabajo, el comportamiento de curado, el tamaño de lote recomendado, la humectación de la malla, la adhesión de la piedra, el perfil de olor, la compatibilidad de la línea de secado, el consumo de resina y la consistencia del lote. Luego pruebe los sistemas preseleccionados utilizando su propia piedra, malla, operadores y condiciones de producción estacionales.
Practical Recommendation
Si el curado en invierno se vuelve demasiado lento, cambie a productos químicos de baja temperatura en lugar de agregar endurecedor adicional. Si la resina de verano se gelifica antes de que la losa esté completamente mojada, use un sistema de alta temperatura con reactividad controlada en lugar de endurecedor reductor. Si la malla se desprende, inspeccione la preparación de la superficie, humedezca y cure antes de echarle la culpa a la fibra de vidrio. Y si una losa frágil aún se rompe después del respaldo, evalúe el diseño completo del refuerzo en lugar de asumir que más epoxi por sí solo resolverá el problema.
¿Necesita un epoxi de respaldo de malla para su temperatura de producción real?
El tipo de piedra, la malla de fibra de vidrio, la temperatura del taller, la temperatura de la losa, la velocidad de la línea, el método de curado y el programa de manipulación afectan el rendimiento del respaldo de malla. Pruebe el sistema completo en condiciones reales de invierno y verano antes de aprobar la producción a granel.
Referencias
- A. A. Pazeto, P. M. Amaral, J. R. Pinheiro y A. B. Paraguassú.
Efectos del refuerzo de fibra de vidrio sobre las propiedades mecánicas de la piedra de construcción de grano grueso.
Centro de Tecnología Mineral y Universidad de Lisboa.
Materiales de construcción y construcción, vol. 155, 2017, págs. 79–87. - A. A. Pazeto, P. M. Amaral y R. L. Arcanjo.
Un análisis del rendimiento de los métodos de refuerzo convencionales para piedras de construcción "exóticas" según los requisitos técnicos actuales.
Centro de Tecnología Mineral e IDMEC, Universidad de Lisboa.
Revista Internacional de Mecánica de Rocas y Ciencias Mineras, vol. 135, 2020, artículo 104507. - WEST SYSTEM Technical Staff.
Aplicación de tela y cinta de fibra de vidrio.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
Conceptos básicos de la química epoxi: comprensión del tiempo y la temperatura de curado.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
Manual de usuario y guía del producto de WEST SYSTEM.
Gougeon Brothers, Inc.
Publicaciones técnicas del SISTEMA WEST. - Comité C18 de ASTM International sobre Piedras Dimensionales.
ASTM C880/C880M-25: método de prueba estándar para la resistencia a la flexión de piedras dimensionales.
ASTM Internacional.
Libro anual de normas ASTM, vol. 04.07. - Comité C18 de ASTM International sobre Piedras Dimensionales.
ASTM C99/C99M: método de prueba estándar para el módulo de ruptura de piedras dimensionales.
ASTM Internacional.
Libro anual de normas ASTM, vol. 04.07. - Carlos Selwitz.
Resinas Epoxi en la Conservación de la Piedra.
Instituto de Conservación Getty.
Serie Investigación en Conservación, Getty Publications, 1992.