

Korte samenvatting:
Epoxy op de rug van steengaas moet het wapeningsnet bevochtigen, betrouwbaar aan de plaat hechten en uitharden met een snelheid die overeenkomt met de fabriekstemperatuur. De winterproductie heeft een chemie nodig die nog steeds kracht ontwikkelt onder koude omstandigheden, terwijl de zomer- of drooglijnproductie een gecontroleerde reactiviteit nodig heeft, zodat de epoxy niet te snel geleren. Kies het systeem op basis van de werkelijke werkplaatstemperatuur, bevochtiging van het gaas, werktijd, uithardingsgedrag, steenconditie en lijnsnelheid, en niet alleen op basis van viscositeit of uithardingstijd.
De achterkant van mesh ziet er van buitenaf eenvoudig uit.
Een stenen plaat wordt omgedraaid, glasvezelgaas wordt op de achterkant geplaatst, epoxy wordt aangebracht en na uitharding wordt de plaat weer in productie genomen.
In werkelijkheid is dit een van die processen waarbij een fabriek elke dag dezelfde beweging kan herhalen en toch van januari tot augustus heel verschillende resultaten kan behalen.
In de winter kan de hars dik worden en langzaam uitharden. Meshvezels blijven zichtbaar omdat de epoxy ze niet goed bevochtigt. Platen bezetten langer dan verwacht de rekken en operators beginnen materiaal te verplaatsen voordat er voldoende sterkte is ontwikkeld.
In de zomer kan het tegenovergestelde gebeuren. De epoxy vloeit eerst goed, maar het werkvenster wordt korter. Een grote batch begint te verwarmen in de container, de hars wordt dikker voordat de hele plaat bedekt is, of de ene kant van het gaas krijgt meer hars dan de andere.
De voor de hand liggende reactie is om de viscositeit de schuld te geven.
Maar viscositeit is slechts een deel van het antwoord.
De belangrijker vraag is of het volledige hars-hardersysteem is ontworpen om voorspelbaar uit te harden bij de temperatuur waarbij de backinglijn daadwerkelijk werkt.
Veropoxy scheidt deze aandoeningen momenteel via dedicated steen epoxy systemen voor mesh-ruggen bij lage en hoge temperaturen in plaats van één formulering te behandelen als een universele lijm die het hele jaar door kan worden gebruikt.
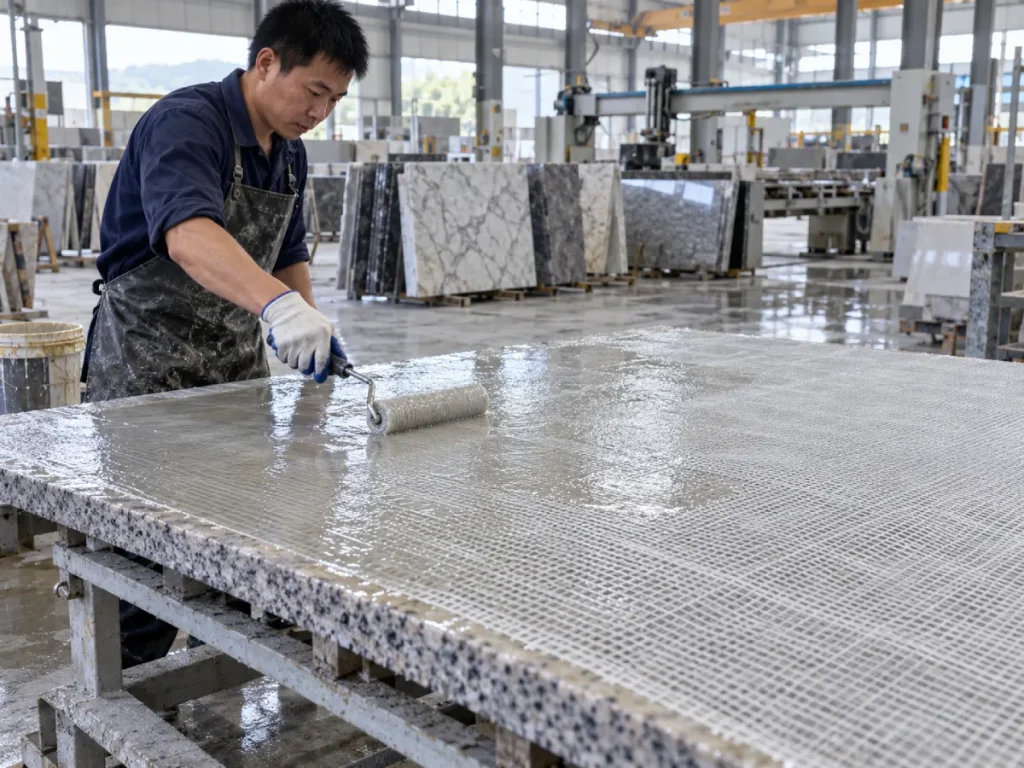
Wat is een steengaasrug?
Een rug van steengaas is een verstevigingsproces waarbij glasvezelgaas of een ander versterkend weefsel wordt verbonden met het achteroppervlak van een natuursteen of kunststeenplaat.
Het is niet de bedoeling om elke plaat structureel identiek te maken.
Het gaas en de hars werken samen als een versterkingslaag die kwetsbaar materiaal kan helpen stabiliseren, het risico op scheurgroei kan verminderen en de betrouwbaarheid van de hantering tijdens latere verwerking, transport, fabricage en installatie kan verbeteren.
Waarom kwetsbare platen versterking nodig hebben
Natuursteen is heterogeen.
Twee platen die uit hetzelfde blok zijn gesneden, kunnen verschillende minerale grenzen, aders, microscheuren, poriën, kristalgroottes en interne spanningen hebben.
Zeer decoratieve materialen kunnen bijzonder uitdagend zijn omdat de visuele kenmerken die kopers waarderen – grote kristallen, dramatische aderen, minerale overgangen en ongebruikelijke patronen – ook lokale zwakte kunnen creëren.
Onderzoek naar grofkorrelige en exotische bouwstenen heeft aangetoond dat met glasvezel versterkte epoxysystemen de voortplanting van scheuren kunnen tegengaan en het mechanische gedrag kunnen verbeteren, hoewel de efficiëntie van de versterking varieert afhankelijk van de steen, het hars, het vezelsysteem en de kwaliteit van de toepassing.
Mesh-backing gebeurt normaal gesproken vóór het polijsten
Bij veel productielijnen voor platen wordt de wapening vóór het definitieve polijsten uitgevoerd.
De ruglaag moet voldoende uitharden voordat de plaat weer kan worden gehanteerd, geslepen, gepolijst of verder getransporteerd.
Dit maakt de timing van het uitharden tot een productieprobleem, en niet alleen tot een laboratoriumspecificatie.
Wat moet een goede mesh-backing-epoxy doen?
Een bruikbare epoxy met gaasrug heeft meerdere eigenschappen tegelijk.
Maak het glasvezelgaas nat
De hars moet door en rond de gaasvezels bewegen in plaats van bovenop de stof te zitten.
Een goede bevochtiging zorgt voor contact tussen de vezels, epoxy en steensubstraat.
Als grote witte of droge gebieden zichtbaar blijven in het gaas, zal de wapening inconsistent zijn.
Hecht zich aan het stenen oppervlak
Een goede vezelbevochtiging is niet voldoende als de epoxy niet goed aan de plaat hecht.
Stof, vocht, slibresten, olie, was, lossingsmiddelen en losse deeltjes kunnen allemaal een zwak grensvlak veroorzaken.
Lang genoeg werkbaar blijven
De operator heeft voldoende tijd nodig om de epoxy over de hele plaat te verspreiden en het gaas volledig te impregneren.
Een systeem dat halverwege een grote plaat een gel vormt, kan sterke en zwakke zones in dezelfde wapeningslaag creëren.
Droog snel genoeg uit voor de lijn
Ook de werktijd kan niet eindeloos zijn.
Zodra het gaas goed is bevochtigd en de hars op zijn plaats zit, moet het systeem voldoende hanteerkracht ontwikkelen om de plaat met een praktische snelheid door de productie te bewegen.
Vermijd overmatige afvoer
Als de hars onder de werkelijke productieomstandigheden te vloeibaar is, kan deze van het gaas weg migreren, zich ophopen aan de randen van de plaat of een ongelijkmatige verdeling van de hars veroorzaken.
Blijf consistent tijdens seizoensveranderingen
Dit is vaak de moeilijkste vereiste.
Een hars die perfect presteert bij 22°C kan zich heel anders gedragen bij 10°C of 32°C.
Waarom zomer- en wintergaasruggen verschillende strategieën nodig hebben
Uitharding met epoxy is temperatuurgevoelig.
Wanneer de temperatuur daalt, wordt niet-uitgeharde epoxy doorgaans stroperiger en vertraagt de chemische reactie.
Wanneer de temperatuur stijgt, wordt de hars doorgaans gemakkelijker vloeibaar, maar versnelt ook de uithardingsreactie.
Hierdoor ontstaan tegengestelde productierisico’s.
| Productieconditie | Belangrijkste harsgedrag | Typisch risico | Wat de fabriek nodig heeft |
|---|---|---|---|
| Koude winterworkshop | Hogere viscositeit en langzamere reactie | Slechte bevochtiging, vertraagde uitharding, vroege behandeling | Chemische uitharding bij lage temperatuur |
| Matige omstandigheden | Evenwichtige stroom en reactie | Temperatuurvariatie van ploeg naar ploeg | Stabiel werkvenster en herhaalbare uitharding |
| Hete zomerworkshop | Lagere initiële viscositeit en snellere reactie | Korte verwerkingstijd, snelle verdikking, ongelijkmatige verwerking | Gecontroleerde reactiviteit bij hoge temperaturen |
| Verwarmde drooglijn | Snelle warmte-inbreng na toepassing | Voortijdige uitharding of ongelijkmatige gelontwikkeling | Systeem ontworpen voor drooglijnomstandigheden |
Het belangrijkste punt is eenvoudig:
Winter en zomer vereisen een verschillende uithardingscontrole, zelfs als de beoogde viscositeit er op papier hetzelfde uitziet.
Winter Mesh Backing: wat verandert er bij lage temperaturen?
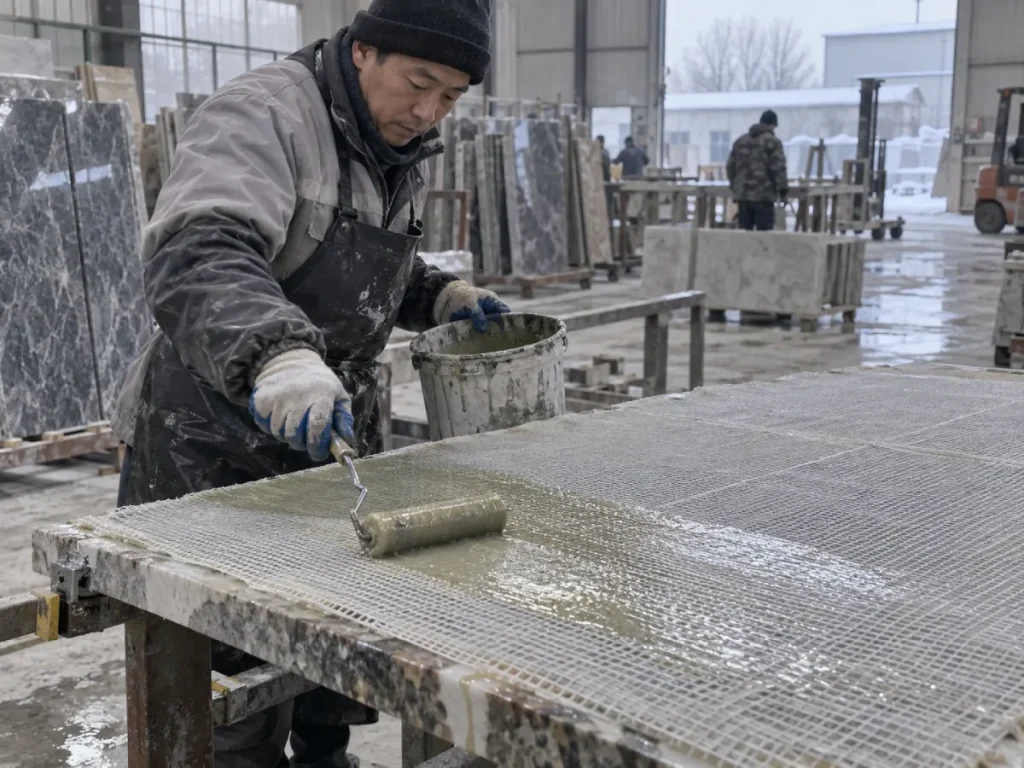
De hars wordt moeilijker te verspreiden
Naarmate niet-uitgeharde epoxy afkoelt, stijgt de viscositeit gewoonlijk.
De wals of spreider heeft meer inspanning nodig. Hars beweegt langzamer door de glasvezel en meshvezels kunnen gedeeltelijk droog blijven.
Dit wordt vooral duidelijk op grote platen waar de operator meerdere vierkante meters consistent moet bewerken.
De penetratie in de steen kan afnemen
Mesh-backing is niet alleen afhankelijk van hechting aan de stof.
De hars heeft ook voldoende interactie nodig met poriën, ruwheid en kleine defecten aan de achterkant van de plaat.
Als de hars te dik wordt, kan de bevochtiging en de penetratie van het oppervlak minder effectief worden.
De uithardingstijd wordt onvoorspelbaar
Een standaardsysteem op kamertemperatuur kan uiteindelijk nog steeds uitharden onder koude omstandigheden, maar ‘uiteindelijk’ is geen productiespecificatie.
Als de plaat twee keer zo lang nodig heeft voordat deze wordt verwerkt, wordt het tegenstation een knelpunt.
Fabrieken beginnen dan risicovolle beslissingen te nemen, zoals:
- platen verplaatsen terwijl de hars nog groen is;
- te vroeg stapelen van gewapende platen;
- extra verharder toevoegen;
- gebruik van ongecontroleerde verwarmingstoestellen; of
- het accepteren van gedeeltelijk uitgehard gaas.
Die snelkoppelingen zorgen meestal voor meer variatie.
Wanneer een mesh-backing-epoxy bij lage temperaturen zinvol is
Een epoxy van winterkwaliteit mag niet zomaar een standaardformulering zijn waaraan in de fabriek meer verharder wordt toegevoegd.
De uithardingschemie zelf moet zo worden ontworpen dat deze reactief blijft onder koudere omstandigheden.
Veropoxy's Lage temperatuur epoxy voor steengaasrug – 4090 / WBA25Q is momenteel gepositioneerd voor een productie van ongeveer 10°C.
Het gepubliceerde systeem maakt gebruik van:
- 4090 / WBA25Q hars-verhardercombinatie;
- 100:25 mengverhouding op gewichtsbasis;
- 400–600 CPS-viscositeit;
- uithardingstijd van ongeveer 50 minuten; en
- ongeveer 10°C aanbevolen werktemperatuur.
Het belangrijkste is niet dat “50 minuten beter is dan 60 minuten.”
Het nuttige punt is dat het systeem zo is samengesteld dat het uithardingsvermogen ontwikkelt onder koudere omstandigheden, waarbij een conventionele verharder onpraktisch langzaam kan worden.
Wie zou een winterkwaliteitssysteem moeten overwegen?
Het heeft zin wanneer:
- werkplaatstemperatuur nadert regelmatig de 10°C;
- steen zelf is koud na opslag gedurende de nacht;
- gaasruggen komen voor in onverwarmde productieruimtes;
- platen moeten kort na de wapening worden verplaatst;
- vertragingen in de winterbehandeling verminderen de lijndoorvoer; of
- operators compenseren handmatig voor langzame uitharding.
Zomergaassteun: waarom sneller niet altijd beter is
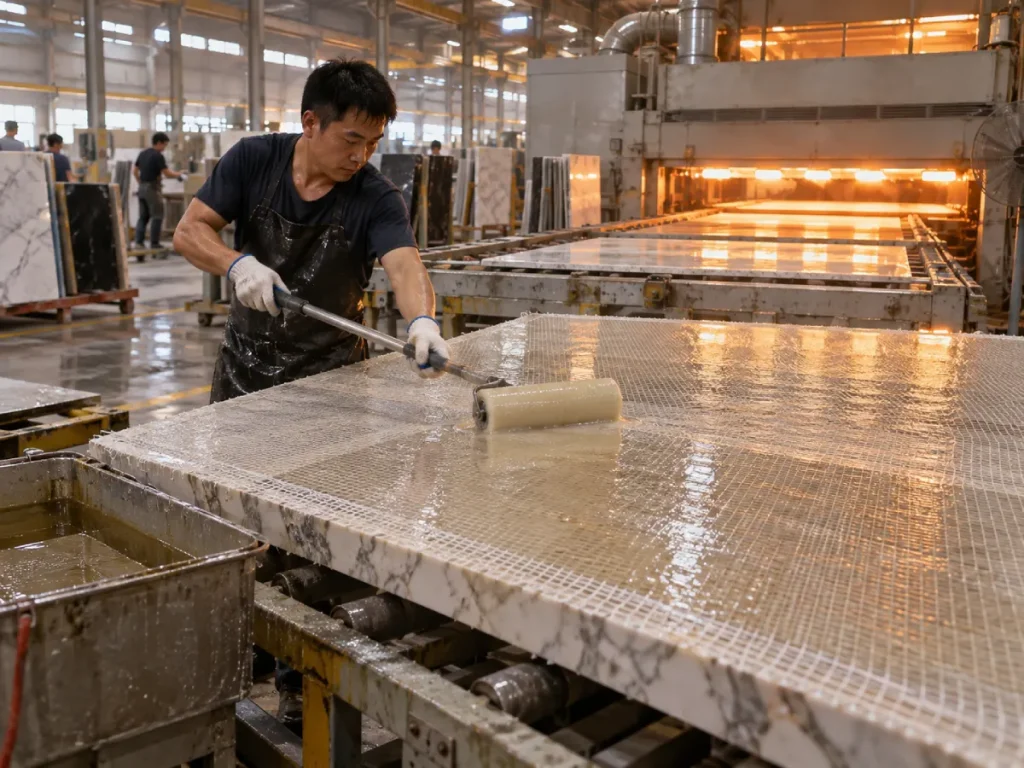
Heet weer lijkt in eerste instantie gemakkelijker.
De epoxy vloeit mooi. Glasvezel wordt snel transparant. Operators kunnen de hars met minder inspanning over de plaat verplaatsen.
Dan begint de klok tegen hen te werken.
De werktijd wordt korter
Een hogere temperatuur versnelt in het algemeen de epoxyreactie.
De hars kan een zeer werkbare viscositeit hebben, maar sneller dikker worden dan verwacht.
Op een grote plaat kan het eerste gebied perfect worden bevochtigd, terwijl het laatste gebied hars ontvangt dat al begint viscositeit op te bouwen.
Grote batches kunnen nog sneller verwarmen
Uitharding met epoxy is exotherm.
Een grote gemengde massa in een diepe emmer houdt de warmte vast.
Meer vastgehouden warmte kan de reactie verder versnellen.
Dit is een van de redenen waarom zomerexploitanten soms zien dat een emmer heet wordt, terwijl de hars die al over de mat is verspreid langer verwerkbaar blijft.
Drooglijnen voegen nog een temperatuurvariabele toe
Fabrieken die gebruik maken van verwarmde of ovenondersteunde lijnen moeten niet alleen rekening houden met de kamertemperatuur, maar ook met de temperatuur die na het aanbrengen wordt ingevoerd.
Het uithardingssysteem moet deze volgorde tolereren zonder oncontroleerbaar snel te worden.
Wanneer een mesh-backing-epoxy voor hoge temperaturen zinvol is
Voor warme werkplaatsen en drooglijnproductie is het doel gecontroleerde reactiviteit.
De epoxy heeft nog steeds een goede bevochtiging en vloei nodig, maar het uithardingssysteem moet voldoende applicatietijd behouden om de plaat consistent af te werken.
Veropoxy's Reukloze epoxy voor hoge temperaturen voor steengaasruggen – 4090 / BCO25Q-14 is momenteel ontworpen voor 28°C+ en drooglijnomstandigheden.
De gepubliceerde specificaties omvatten:
- 4090 / BCO25Q-14-systeem;
- 100:25 hars-tot-verharder verhouding op gewichtsbasis;
- 400–600 CPS-viscositeit;
- uithardingstijd van ongeveer 60 minuten;
- hoge temperaturen / 28°C+ werkomstandigheden; en
- geurloze werking voor continue productieomgevingen.
Wie zou een hogetemperatuursysteem moeten overwegen?
Het heeft zin wanneer:
- zomerse werkplaatstemperatuur komt regelmatig boven de 28°C;
- gaasruggen maken gebruik van droogovens of verwarmde transportbanden;
- standaard epoxy begint te verdikken voordat het aanbrengen is voltooid;
- grote platen hebben een langere bevochtigingstijd nodig;
- operators mengen meerdere kilo's per batch;
- de fabriek heeft continue automatische lijnen; of
- De consistentie van de werktijd is belangrijker dan de maximale uithardingssnelheid.
Waarom dezelfde 400–600 CPS niet hetzelfde product betekent
Dit is waarschijnlijk de belangrijkste kopersles in het artikel.
Beide Veropoxy mesh-backingsystemen hebben momenteel een viscositeit van ongeveer 400–600 CPS.
Beide gebruiken ook een gewichtsverhouding van 100:25.
Toch is de ene ontworpen rond een productietemperatuur van ongeveer 10°C en de andere rond een temperatuur van 28°C+ of drooglijnomstandigheden.
Dat betekent dat het echte verschil niet alleen de viscositeit is.
De verharder en de volledige uithardingschemie doen een groot deel van het seizoenswerk.
| Specificatie | Wintersysteem | Zomer-/hogetemperatuursysteem |
|---|---|---|
| Systeem | 4090 / WBA25Q | 4090 / BCO25Q-14 |
| Primair gebruik | Mesh-backing voor lage temperaturen | Mesh-backing voor hoge temperaturen / drooglijn |
| Aanbevolen temperatuur | Ongeveer 10°C | 28°C+ / omstandigheden met verwarmde lijn |
| Mengverhouding | 100:25 op gewichtsbasis | 100:25 op gewichtsbasis |
| Gepubliceerde viscositeit | 400–600 CPS | 400–600 CPS |
| Gepubliceerde uithardingstijd | Ongeveer 50 minuten | Ongeveer 60 minuten |
| Belangrijkste reden voor selectie | Betrouwbare uitharding onder koude omstandigheden | Gecontroleerde uitharding onder warme omstandigheden |
Koper afhaalmaaltijden: Selecteer zomer- en wintergaas-epoxy niet alleen op basis van de viscositeit. Twee systemen kunnen dezelfde CPS en verhouding publiceren, maar zich toch heel verschillend gedragen omdat hun verharderchemie en uithardingsprofiel zijn ontworpen voor verschillende temperatuurbereiken.
Mesh Wet-Out is belangrijker dan alleen het coaten van de stof
Een gaas kan er “bedekt” uitzien terwijl het nog steeds slecht geïmpregneerd is.
Het doel is dat hars de vezels bevochtigt en een intiem contact creëert tussen het versterkende weefsel en het steenoppervlak.
Hoe een goede nat-out eruit ziet
Wanneer glasvezel op de juiste manier wordt bevochtigd met een helder epoxysysteem, worden de vezels normaal gesproken transparanter en visueel geïntegreerd met de harslaag.
Droog uitziende witte zones kunnen wijzen op een onvolledige impregnatie.
Industriële epoxyrichtlijnen voor glasvezeltoepassing benadrukken op vergelijkbare wijze het verspreiden van hars van bevochtigde gebieden in droge stof en het verwijderen van overtollige hars vóór gelvorming.
Te weinig hars zorgt voor droog gaas
Als de aanbrenghoeveelheid te laag is:
- vezels blijven gedeeltelijk droog;
- steencontact wordt inconsistent;
- er blijven holtes onder het gaas;
- lokale versterking wordt zwakker; en
- het afbladderen kan beginnen op slecht gehechte gebieden.
Te veel hars is niet automatisch beter
Overmatige hars verhoogt de kosten en het gewicht zonder noodzakelijkerwijs de versterking te verbeteren.
Grote plassen kunnen ook een ongelijkmatige uitharding, harsrijke zones en onnodige warmteopbouw veroorzaken.
Het doel is een volledige bevochtiging met een gecontroleerde hoeveelheid hars.
Voorbereiding van het oppervlak kan bepalen of het gaas goed blijft zitten
Zelfs de beste epoxy kan zich niet betrouwbaar hechten aan vervuiling.
Verwijder stof en slib
Bij het zagen en kalibreren van steen blijven fijne minerale stof- en slibresten achter.
Als deze deeltjes op de plaat achterblijven, kan de epoxy zich hechten aan het stof in plaats van aan de steen.
Het resultaat kan er in eerste instantie acceptabel uitzien, maar kan tijdens het hanteren loslaten.
Houd vocht onder controle
Natte stenen oppervlakken kunnen de werking van veel epoxy-verbindingssystemen verstoren.
Als platen een waslijn verlaten voordat er gaas op wordt gelegd, moet de fabriek bevestigen dat het achteroppervlak een aanvaardbare droge toestand heeft bereikt voordat de hars wordt aangebracht.
Verwijder losse deeltjes
Breekbare stenen kunnen zwakke korrels of afbladderende minerale zones op het achteroppervlak hebben.
Het verlijmen van gaas op materiaal dat al los is van de plaat lost het onderliggende probleem niet op.
Mengverhouding is nog steeds van belang in zomer en winter
Een temperatuurprobleem mag niet worden opgelost door de mengverhouding te veranderen.
Beide huidige Veropoxy-gaasrugsystemen specificeren een gewichtsverhouding tussen hars en verharder van 100:25.
Die verhouding moet vast blijven, tenzij de leverancier een andere goedgekeurde formulering aanbiedt.
In de winter geen verharder meer toevoegen
Meer verharder zet een normale epoxy niet veilig om in een epoxy op lage temperatuur.
Mengen buiten de verhouding kan de uithardingskwaliteit verminderen en inconsistente mechanische eigenschappen creëren.
In de zomer de verharder niet verminderen
Op dezelfde manier is het verminderen van de verharder geen goede manier om een langzamer zomersysteem te creëren.
De juiste aanpak is het gebruik van uithardingschemie die is ontworpen voor productie bij hoge temperaturen.
Voor een diepere uitleg, zie de Handleiding voor de mengverhouding van epoxyhars voor steenverwerking.
Hoe viscositeit de mesh-rug beïnvloedt
Mesh-backing heeft balans nodig.
De hars moet dun genoeg zijn om de vezels te bevochtigen en zich over de plaat te verspreiden, maar voldoende gecontroleerd zodat deze niet zomaar van de versterkingslaag wegloopt.
Als de viscositeit te hoog is
De operator kan het volgende zien:
- slechte mesh-impregnatie;
- hoge rolweerstand;
- droge stofzones;
- meer opgesloten lucht;
- hogere arbeidsinspanning; en
- ongelijkmatige harsverdeling.
Als de viscositeit te laag is
Mogelijke problemen zijn onder meer:
- afvoer aan plaatranden;
- harsophoping onder de plaat;
- overmatige opname in poreuze steen;
- lagere oppervlaktebouw; en
- hoger materiaalverbruik.
Dit is de reden waarom ‘gecontroleerde lage viscositeit’ doorgaans nuttiger taalgebruik is dan ‘de laagst mogelijke CPS’.
Voor meer informatie over dit besluit, zie de Gids voor epoxy met lage viscositeit versus hoge viscositeit.
Handmatige gaassteun versus geautomatiseerde productielijnen
Handmatige productie vereist een operatorvriendelijke werktijd
Arbeiders hebben voldoende tijd nodig om:
- positioneer het gaas;
- epoxy mengen;
- giet de hars;
- verspreid het over de plaat;
- hars in droge gebieden verwerken;
- verwijder overtollig materiaal; en
- corrigeer rimpels of plaatselijke droge plekken.
Als de epoxy te snel reactief wordt, hangt de applicatiekwaliteit te sterk af van de snelheid van de operator.
Geautomatiseerde lijnen hebben herhaalbaarheid nodig
Automatische of semi-automatische lijnen kunnen sneller hars aanbrengen, maar stellen een andere eis: herhaalbare cyclustijd.
De ene batch mag niet enkele minuten eerder beginnen te geleren dan de volgende, simpelweg omdat de materiaaltemperatuur is veranderd.
Evalueer voor geautomatiseerde systemen:
- meetnauwkeurigheid;
- consistentie mengen;
- hars temperatuur;
- lijnsnelheid;
- roldruk;
- uitlijning van de mesh-toevoer;
- oventemperatuur; en
- verwerkingstijd na uitharding.
Veelvoorkomende storingen in de mesh-backing en wat deze doorgaans betekenen
| Waargenomen probleem | Mogelijke oorzaak | Wat u eerst moet controleren |
|---|---|---|
| Mesh pelt van steen | Vervuild oppervlak, slechte bevochtiging, onvolledige uitharding | Oppervlaktereiniging, vocht, harsdekking en uithardingsconditie |
| Er blijven witte droge gaasgebieden over | Onvoldoende bevochtiging of hars te stroperig | Aanbrenghoeveelheid, viscositeit en roltechniek |
| Epoxy blijft zacht in de winter | Temperatuur onder het formuleringsbereik | Omgevings-, steen- en harstemperaturen |
| Epoxy geleert te snel in de zomer | Hoge temperatuur of grote exotherme batch | Batchgrootte, materiaaltemperatuur en verhardersysteem |
| Hars loopt van de plaatranden af | Overtollig materiaal of een te vloeibaar systeem | Aanbrenghoeveelheid en viscositeit bij productietemperatuur |
| Bellen of holtes onder gaas | Slechte natheid, ingesloten lucht of ongelijkmatig rollen | Applicatietechniek en stofcontact |
| Verschillende gebieden genezen anders | Slechte menging of ongelijkmatige temperatuur | Menguniformiteit, verhouding en mattemperatuur |
| Plaat breekt na steun | Versterking onvoldoende voor steendefectstructuur | Conditie van de steen, maasspecificatie, harsdekking en werkelijke mechanische vereisten |
Waarom ‘droog aan te raken’ geen betrouwbare hanteringsnorm is
Een plaat kan aan de oppervlakte droog aanvoelen terwijl het rugsysteem onvoldoende mechanische prestaties heeft ontwikkeld voor hantering.
Uit onderzoek naar industriële steenversterking is specifiek gebleken dat fabrieken soms platen weer in productie nemen op basis van empirische ‘dry touch’ in plaats van de uithardingsvereisten van de harsfabrikant.
Hierdoor ontstaat onnodig risico.
Definieer een reëel verwerkingscriterium
De fabriek moet identificeren wat de versterkte plaat vervolgens moet overleven:
- tillen;
- draaien;
- karrenvervoer;
- stapelen;
- kalibratie;
- polijsten; of
- verzinsel.
Dan moet de uithardingskwalificatie overeenkomen met die werkelijke belasting.
Hoe u zomer versus winter mesh-backing-epoxy kiest
| Als uw productieconditie… | Prioriteit geven… | Waarom |
|---|---|---|
| Werkplaats nabij 10°C | Chemische uitharding bij lage temperatuur | Standaardsystemen kunnen te langzaam uitharden en het gaas slecht nat maken |
| Koude steen uit buitenopslag | Controleer de steentemperatuur vóór het aanbrengen | De mat kan kouder blijven dan fabriekslucht |
| Zomerworkshop boven 28°C | Gecontroleerde reactiviteit bij hoge temperaturen | Behoudt nuttige werktijd |
| Droogoven of verwarmde lijn | Hoge temperatuur/lijn-compatibel systeem | Voorkomt voortijdige uitharding tijdens verhitting |
| Handmatige backing van grote platen | Lang genoeg open tijd | Operators hebben tijd nodig om volledig nat te worden |
| Automatische doorlopende lijn | Consistentie van batch tot batch | Stabiele lijnsnelheid is afhankelijk van herhaalbaar reactiegedrag |
| Zeer poreuze steen | Gecontroleerde stroming en harsverbruik | Overtollige hars kan in de mat verdwijnen |
| Zeer kwetsbare exotische steen | Valideer de maasdichtheid en het volledige versterkingssysteem | Epoxy alleen bepaalt de uiteindelijke sterkte niet |
Hoe u mesh-backing-epoxy kunt testen voordat u bulkbestellingen plaatst
Stap 1: Gebruik echte productiesteen
Test de epoxy op hetzelfde graniet, marmer, kunststeen of exotische platen die in de fabriek worden verwerkt.
Stap 2: Gebruik het daadwerkelijke gaas
De maasdichtheid, de vezelstructuur en de oppervlaktebehandeling kunnen de vraag naar hars en de bevochtiging beïnvloeden.
Stap 3: Test bij realistische seizoenstemperatuur
Een winterepoxy moet worden getest in de buurt van de verwachte winterverwerkingscondities.
Een zomerproduct moet worden getest onder de werkelijke hogetemperatuurlijnomstandigheden.
Stap 4: Registreer de applicatietijd
Meet de tijd vanaf het mengen tot de hele mat volledig nat is.
Stap 5: Registreer het harsverbruik
Houd gram of kilogram per vierkante meter of per plaat bij.
Dit is van cruciaal belang voor het vergelijken van de werkelijke productiekosten.
Stap 6: Controleer het gaas visueel
Inspecteer op droge zones, luchtbellen, rimpels, opstaande randen en ongelijkmatige harsdekking.
Stap 7: Laat de gespecificeerde kuur toe
Verkort de uithardingstijd niet simpelweg omdat het oppervlak droog aanvoelt.
Stap 8: Laat de plaat een echte behandeling ondergaan
Til hem op, verplaats hem, draai hem en zet hem terug in productie volgens de normale fabrieksvolgorde.
Stap 9: Vergelijk meerdere platen
Eén succesvol monster is niet voldoende voor bulkgoedkeuring.
De variabiliteit van steen betekent dat het systeem moet worden gecontroleerd op verschillende representatieve platen.
Controlelijst voor koper van mesh-backing-epoxy
| Leveranciersvraag | Waarom het ertoe doet |
|---|---|
| Voor welk temperatuurbereik is deze verharder ontworpen? | Bepaalt de geschiktheid voor seizoensbehandeling |
| Wat is de gemengde viscositeit bij de aangegeven testtemperatuur? | Helpt bij het voorspellen van mesh-wet-out en afvoer |
| Wat is de verhouding tussen hars en verharder? | Vereist voor herhaalbare uitharding |
| Is de verhouding naar gewicht of volume? | Voorkomt doseerfouten |
| Hoe lang is het nuttige werkvenster? | Bepaalt of een volledige plaat kan worden voltooid |
| Wanneer kan de plaat veilig worden gehanteerd? | Nuttiger dan een vage ‘genezingstijd’ |
| Is het product geschikt voor handmatige of geautomatiseerde lijnen? | De applicatiesnelheid verandert het vereiste uithardingsprofiel |
| Is het geschikt voor drooglijn- of ovenuitharding? | Cruciaal voor verwarmde productiesystemen |
| Kunnen we een monster testen op onze steen en gaas? | Echte fabrieksproeven laten compatibiliteit zien |
| Hoe consistent zijn de prestaties tussen batches? | Continue productie is afhankelijk van herhaalbaarheid |
Veelvoorkomende fouten bij het maken van mesh-ruggen die u moet vermijden
Het hele jaar door één epoxy gebruiken zonder seizoenstests
Als de fabriekstemperatuur dramatisch verandert tussen winter en zomer, kan het zijn dat één formulering niet het hele jaar door hetzelfde procesvenster oplevert.
Extra verharder toevoegen in de winter
Dit is geen gecontroleerde vervanging voor uithardingschemie bij lage temperaturen.
Reducerende verharder in de zomer
Dit is geen veilige methode om de werktijd te verlengen.
Gaas aanbrengen over stoffige steen
De epoxy kan zich hechten aan vervuiling in plaats van aan de plaat.
Ervan uitgaande dat zichtbare dekking volledige bevochtiging betekent
De hars moet het gaas impregneren en betrouwbaar contact met de steen creëren.
Platen verplaatsen zodra de ondergrond droog aanvoelt
Een droge toestand bewijst niet dat er voldoende hanteringssterkte is.
Steentemperatuur negeren
De plaat zelf kan aanzienlijk kouder of warmer zijn dan de werkplaatslucht.
Epoxy alleen vergelijken op prijs per kilogram
Een goedkoper product dat meer hars verbruikt, de lijn vertraagt of nabewerking veroorzaakt, kan per afgewerkte plaat duurder zijn.
Aanbeveling: Kies het Cure-systeem rond het productieseizoen
De beste epoxy met gaasrug is niet simpelweg het product met de snelste uitharding of de laagste viscositeit.
Het is het systeem waarmee de fabriek het gaas volledig kan bevochtigen, een betrouwbare hechting kan behouden en een veilige hanteringssterkte kan bereiken bij de werkelijke productietemperatuur.
Als de fabriek in de winter rond de 10°C draait, geef dan prioriteit aan uitharding bij lage temperaturen.
Als de productie regelmatig boven de 28°C draait of een verwarmde drooglijn gebruikt, geef dan prioriteit aan gecontroleerde reactiviteit bij hoge temperaturen.
Als op beide producten hetzelfde viscositeitsnummer staat, ga er dan niet van uit dat ze uitwisselbaar zijn.
Vergelijk de volledige hars-verharderformulering, nuttige verwerkingstijd, uithardingsgedrag, bevochtiging van het gaas, plaattemperatuur, lijnsnelheid en daadwerkelijk verwerkingsresultaat.
En als de steen ongewoon kwetsbaar, sterk gebarsten of structureel heterogeen is, behandel de gaasrug dan als een compleet versterkingssysteem en niet alleen als een aankoop van lijm.
Veelgestelde vragen over epoxy aan de achterkant van steengaas
1. Welke epoxy is het beste voor steengaasruggen?
De beste epoxy hangt af van de werkplaatstemperatuur, de toestand van de steen, het gaastype, de productiesnelheid en de uithardingsvereisten. Een winterfabriek heeft mogelijk een uithardingssysteem bij lage temperatuur nodig, terwijl een hete zomerwerkplaats of drooglijn gecontroleerde reactiviteit bij hoge temperatuur nodig heeft. Een goede maasbevochtiging, betrouwbare steenhechting en voldoende verwerkingstijd zijn belangrijker dan kiezen op basis van alleen de viscositeit.
2. Kan dezelfde mesh-backing-epoxy zowel in de zomer als in de winter worden gebruikt?
Soms wel, maar daar mag niet van worden uitgegaan. Grote seizoensgebonden temperatuurschommelingen beïnvloeden zowel de epoxyviscositeit als de uithardingssnelheid. Fabrieken die in de winter rond de 10°C en in de zomer boven de 28°C werken, kunnen baat hebben bij afzonderlijke uithardingssystemen die voor dat temperatuurbereik zijn ontworpen.
3. Waarom hardt epoxy met gaasruggen langzaam uit in de winter?
Lage temperaturen verhogen doorgaans de viscositeit van niet-uitgeharde epoxy en vertragen de reactie van hars en verharder. Als de formulering niet is ontworpen voor koude omstandigheden, kunnen de bevochtiging van het gaas en de sterkteontwikkeling beide te langzaam worden voor normale productie.
4. Waarom geleert epoxy te snel tijdens mesh-backing in de zomer?
Een hogere temperatuur versnelt de uitharding van de epoxy. Grote gemengde batches kunnen ook exotherme warmte vasthouden, waardoor de reactie sneller verloopt in de mengcontainer. Gebruik chemie die geschikt is voor de temperatuur, controleer de batchgrootte en controleer de hars- en plaattemperaturen in plaats van de gespecificeerde mengverhouding te wijzigen.
5. Hoe moet een steenfabriek de epoxy aan de achterkant van het gaas testen voordat een bulkbestelling wordt gedaan?
Gebruik de eigenlijke productiesteen en het gaas, test onder representatieve seizoenstemperaturen, registreer het harsverbruik en de nuttige werktijd, controleer de volledige bevochtiging van de vezels, laat de gespecificeerde uitharding toe en behandel de plaat vervolgens via de normale productievolgorde. Vergelijk meerdere platen voordat u bulklevering goedkeurt.
Hoe u de steengaassteun stabiel kunt houden tijdens zomer en winter
Betrouwbare gaasversterking hangt af van de afstemming van de harsstroom en de uithardingschemie op de daadwerkelijke productieomgeving. Winteromstandigheden verhogen de viscositeit en vertragen de reactie, terwijl zomerhitte de initiële stroming verbetert maar de werkperiode verkort. Het juiste systeem moet het gaas volledig bevochtigen, zich hechten aan een schoon steenoppervlak en een voorspelbare verwerkingssterkte ontwikkelen zonder de operators te dwingen de temperatuur te compenseren door menging buiten de verhouding of ongecontroleerde verwarming.
Kies de verharder rond de werkelijke fabriekstemperatuur
Als de winterproductie de 10°C nadert, gebruik dan een chemie die is ontworpen om betrouwbaar uit te harden bij lage temperaturen. Als de zomerproductie de 28°C overschrijdt of er gebruik wordt gemaakt van verwarmde drooglijnen, gebruik dan een systeem op hoge temperatuur dat voldoende werktijd overhoudt voor volledige impregnering van het gaas.
Stem het proces af op de productieomstandigheden
Koude winterworkshop:
geef prioriteit aan uithardingschemie bij lage temperaturen en verifieer nat-out op koude steen.
Hete zomerproductie:
bescherm het nuttige werkvenster en vermijd te grote exotherme batches.
Drooglijnproductie:
gebruik een formulering die is ontworpen voor gecontroleerde uitharding onder verhoogde temperaturen.
Handmatige mesh-rug:
zorg ervoor dat operators voldoende open tijd hebben om de volledige plaat volledig te impregneren.
Breekbare of exotische steen:
evalueer samen de maasdichtheid, het epoxysysteem, steendefecten en de hanteringsvereisten.
Beoordeel de versteviging niet op basis van een handdroog uiterlijk
Een oppervlak dat droog aanvoelt, is niet automatisch klaar om te tillen, draaien, polijsten of transporteren. Definieer de vereiste verwerkingsmijlpaal en valideer deze op echte platen. De juiste uithardingstijd is de tijd die nodig is om de volgende veilige productiestap te bereiken – niet simpelweg het moment waarop het oppervlak niet meer plakkerig aanvoelt.
Wat moeten kopers vergelijken tussen leveranciers?
Vergelijk temperatuurbereik, gemengde viscositeit, verwerkingstijd, uithardingsgedrag, aanbevolen batchgrootte, maasbevochtiging, steenhechting, geurprofiel, drooglijncompatibiliteit, harsverbruik en batchconsistentie. Test vervolgens de systemen op de shortlist met behulp van uw eigen steen, gaas, operators en seizoensgebonden productieomstandigheden.
Praktische aanbeveling
Als de uitharding in de winter te langzaam wordt, schakel dan over op chemie op lage temperatuur in plaats van extra verharder toe te voegen. Als de zomerhars geleert voordat de mat volledig bevochtigd is, gebruik dan een hogetemperatuursysteem met gecontroleerde reactiviteit in plaats van de verharder te verminderen. Als het gaas loslaat, inspecteer dan de voorbereiding van het oppervlak, bevochtig het en laat het uitharden voordat u de glasvezel de schuld geeft. En als een kwetsbare plaat na het steunen nog steeds breekt, evalueer dan het volledige wapeningsontwerp in plaats van aan te nemen dat meer epoxy alleen het probleem zal oplossen.
Heeft u een mesh-rugepoxy nodig voor uw werkelijke productietemperatuur?
Steensoort, glasvezelgaas, werkplaatstemperatuur, plaattemperatuur, lijnsnelheid, uithardingsmethode en verwerkingsschema hebben allemaal invloed op de prestaties van de gaasrug. Test het volledige systeem onder uw echte winter- en zomeromstandigheden voordat u bulkproductie goedkeurt.
Referenties
- AA Pazeto, PM Amaral, JR Pinheiro en AB Paraguassú.
Effecten van glasvezelversterking op de mechanische eigenschappen van grofkorrelige bouwsteen.
Centrum voor Minerale Technologie en Universiteit van Lissabon.
Constructie en bouwmaterialen, Vol. 155, 2017, blz. 79–87. - AA Pazeto, PM Amaral en RL Arcanjo.
Een prestatieanalyse van conventionele wapeningsmethoden voor ‘exotische’ bouwstenen volgens de huidige technische vereisten.
Centrum voor Minerale Technologie en IDMEC, Universiteit van Lissabon.
International Journal of Rock Mechanics en Mijnwetenschappen, Vol. 135, 2020, artikel 104507. - WEST SYSTEM Technical Staff.
Glasvezeldoek en tape aanbrengen.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
Basisprincipes van epoxychemie: inzicht in uithardingstijd en -temperatuur.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
WEST SYSTEM User Manual & Product Guide.
Gougeon Brothers, Inc.
WEST SYSTEM Technical Publications. - ASTM Internationaal Comité C18 over Dimension Stone.
ASTM C880/C880M-25 — Standaardtestmethode voor buigsterkte van Dimension Stone.
ASTM Internationaal.
Jaarlijks boek met ASTM-normen, Vol. 04.07. - ASTM Internationaal Comité C18 over Dimension Stone.
ASTM C99/C99M — Standaardtestmethode voor de breukmodulus van afmetingssteen.
ASTM Internationaal.
Jaarlijks boek met ASTM-normen, Vol. 04.07. - Charles Selwitz.
Epoxyharsen in steenbehoud.
Getty Conservation Instituut.
Onderzoek in Conservation Series, Getty Publications, 1992.