

Ringkesan Gancang:
Epoxy backing bolong batu kedah ngabaseuhan bolong tulangan, ngabeungkeut sacara aman kana slab, sareng ngarawat dina laju anu cocog sareng suhu pabrik. Produksi usum tiris peryogi kimia anu masih ngembangkeun kakuatan dina kaayaan tiis, sedengkeun produksi usum panas atanapi pengeringan peryogi réaktivitas anu dikontrol supados epoksi henteu gancang teuing. Pilih sistem ku suhu bengkel anu saleresna, bolong baseuh, waktos damel, paripolah curing, kaayaan batu, sareng laju garis-sanés ku viskositas atanapi waktos ngarawat nyalira.
Bolong backing Sigana basajan ti luar.
A slab batu dibalikkeun, bolong orat disimpen dina tonggong, epoxy diterapkeun, sarta sanggeus curing slab balik deui ka produksi.
Kanyataanna, ieu mangrupikeun salah sahiji prosés dimana pabrik tiasa ngulang gerakan anu sami unggal dinten sareng masih nampi hasil anu béda-béda ti Januari dugi ka Agustus.
Dina usum tiis, résin bisa jadi kandel jeung slow pikeun cageur. Serat bolong tetep katingali kumargi époksi henteu ngabasuh aranjeunna kalayan leres. Slabs ngeusian rak leuwih panjang batan ekspektasi, sarta operator mimiti mindahkeun bahan saméméh kakuatan nyukupan geus dimekarkeun.
Dina usum panas, sabalikna bisa lumangsung. Epoxy ngalir ogé mimitina, tapi jandéla gawé janten pondok. A bets badag dimimitian pemanasan dina wadahna, résin thickens saméméh sakabéh slab katutupan, atawa hiji sisi bolong narima leuwih résin ti lianna.
Réaksi atra nyaéta nyalahkeun viskositas.
Tapi viskositas ngan hiji bagian tina jawaban.
Patarosan anu langkung penting nyaéta naha sistem résin-hardener anu lengkep dirancang pikeun ngubaran anu diprediksi dina suhu dimana garis tonggongna leres-leres beroperasi.
Veropoxy ayeuna misahkeun kaayaan ieu ngaliwatan dedicated sistem epoxy batu pikeun suhu lemah sareng bolong suhu luhur tinimbang ngarawat hiji formulasi salaku napel sapanjang taun universal.
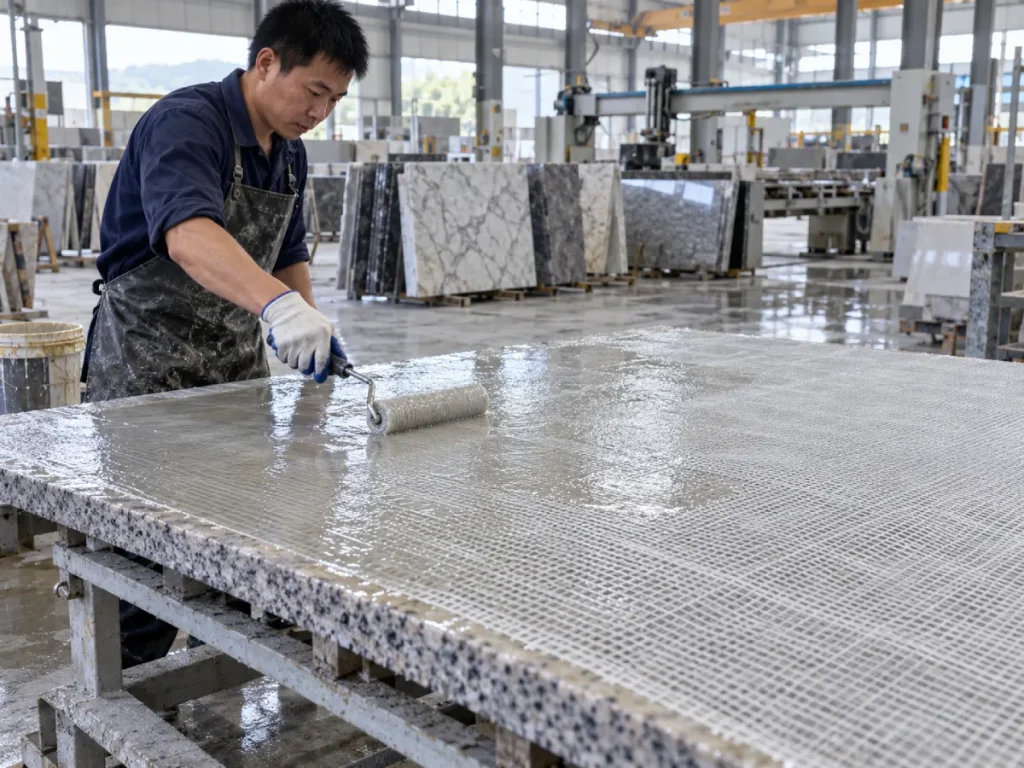
Naon Dupi Batu Mesh Nyadangkeun?
Batu bolong backing nyaéta prosés tulangan nu bolong fiberglass atawa lawon reinforcing séjén kabeungkeut kana beungeut pungkur ti slab batu alam atawa direkayasa.
Tujuanana teu nyieun unggal slab structurally idéntik.
Bolong sareng résin gawé bareng salaku lapisan tulangan anu tiasa ngabantosan nyaimbangkeun bahan anu rapuh, ngirangan résiko rambatan retakan, sareng ningkatkeun réliabilitas penanganan nalika ngolah, transportasi, fabrikasi, sareng instalasi engké.
Naha slabs rapuh perlu tulangan
Batu alam nyaéta hétérogén.
Dua lempengan anu dipotong tina blok anu sami tiasa gaduh wates mineral anu béda, urat, retakan mikro, pori, ukuran kristal, sareng tekanan internal.
Bahan-bahan anu paling hiasan tiasa hususna nangtang sabab fitur visual anu pembeli nilai-kristal ageung, urat dramatis, transisi mineral, sareng pola anu teu biasa-bisa ogé nyiptakeun kalemahan lokal.
Panalungtikan ngeunaan batu wangunan kasar-grained tur aheng geus ditémbongkeun yén sistem epoxy kaca-serat-ditulang bisa ngahambat rambatan retakan sarta ngaronjatkeun kabiasaan mékanis, sanajan efisiensi tulangan variasina nurutkeun kana batu, résin, sistem serat, sarta kualitas aplikasi.
Bolong backing biasana lumangsung saméméh polishing
Pikeun seueur jalur produksi slab, tulangan dilakukeun sateuacan ngagosok akhir.
Lapisan tukang kedah diubaran cekap sateuacan slab balik deui ka penanganan, grinding, polishing, atanapi angkutan hilir.
Hal ieu ngajadikeun timing tamba masalah produksi, teu ngan spésifikasi laboratorium.
Naon anu kudu dilakukeun ku Epoxy Penyokong Mesh Anu Alus?
A epoxy bolong-backing mangpaat perlu sababaraha ciri dina waktos anu sareng.
Basah bolong fiberglass
résin kudu mindahkeun ngaliwatan tur sabudeureun serat bolong tinimbang diuk dina luhureun lawon.
Kaluar baseuh anu leres nyiptakeun kontak antara serat, epoksi, sareng substrat batu.
Lamun wewengkon bodas atawa garing badag tetep katingali dina bolong, tulangan bakal inconsistent.
Beungkeut kana beungeut batu
Serat wetting alus teu cukup lamun epoxy nu teu taat leres kana slab nu.
Lebu, Uap, résidu slurry, minyak, lilin, agén sékrési, jeung partikel leupas kabeh bisa nyieun panganteur lemah.
Tetep tiasa dianggo cukup lila
Operator butuh cukup waktu pikeun nyebarkeun epoxy sakuliah sakabéh slab tur pinuh impregnate bolong.
Hiji sistem anu gels satengahna ngaliwatan slab badag bisa nyieun zona kuat sarta lemah dina lapisan tulangan sarua.
Cure cukup gancang pikeun garis
Waktos damel ogé teu tiasa sajajalan.
Sakali bolong dibasajankeun leres sareng résin aya dina tempatna, sistem kedah ngembangkeun kakuatan penanganan anu cukup pikeun mindahkeun slab ngalangkungan produksi kalayan gancang.
Hindarkeun runoff kaleuleuwihan
Lamun résin teuing cair dina kaayaan produksi sabenerna, éta bisa migrasi jauh ti bolong, ngumpulkeun dina edges slab, atawa nyieun distribusi résin henteu rata.
Tetep konsisten ngaliwatan parobahan musiman
Ieu sering sarat hardest.
Résin anu ngalaksanakeun sampurna dina 22 ° C tiasa kalakuanana béda pisan dina 10 ° C atanapi 32 ° C.
Naha Usum Panas sareng Usum Mesh Ngadukung Peryogikeun Strategi Béda
Epoxy curing nyaeta hawa-sénsitip.
Nalika suhu turun, epoksi anu henteu diubaran umumna janten langkung kentel sareng réaksi kimiawi ngalambatkeun.
Nalika suhu naék, résin umumna jadi gampang ngalir, tapi réaksi tamba ogé accelerates.
Ieu nyiptakeun resiko produksi sabalikna.
| Kaayaan Produksi | Paripolah résin utama | Résiko Biasa | Naon anu Dibutuhkeun Pabrik |
|---|---|---|---|
| Bengkel usum tiis | Viskositas anu langkung luhur sareng réaksi anu langkung laun | Wetting goréng, telat tamba, penanganan mimiti | Kimia curing suhu rendah |
| Kaayaan sedeng | Aliran saimbang sareng réaksi | Shift-to-shift variasi suhu | Jandéla kerja anu stabil sareng ubar anu tiasa diulang |
| Bengkel usum panas | Ngurangan viskositas awal sareng réaksi langkung gancang | Waktu kerja pondok, thickening gancang, aplikasi henteu rata | Réaktivitas suhu luhur dikawasa |
| garis drying dipanaskeun | Input panas gancang saatos aplikasi | tamba prématur atawa ngembangkeun gél henteu rata | Sistim dirancang pikeun drying-garis kaayaan |
titik konci téh basajan:
Usum tiis jeung usum panas merlukeun kontrol cageur béda sanajan viskositas target kasampak sarupa dina kertas.
Usum Mesh Backing: Naon Parobahan dina Suhu Lemah?
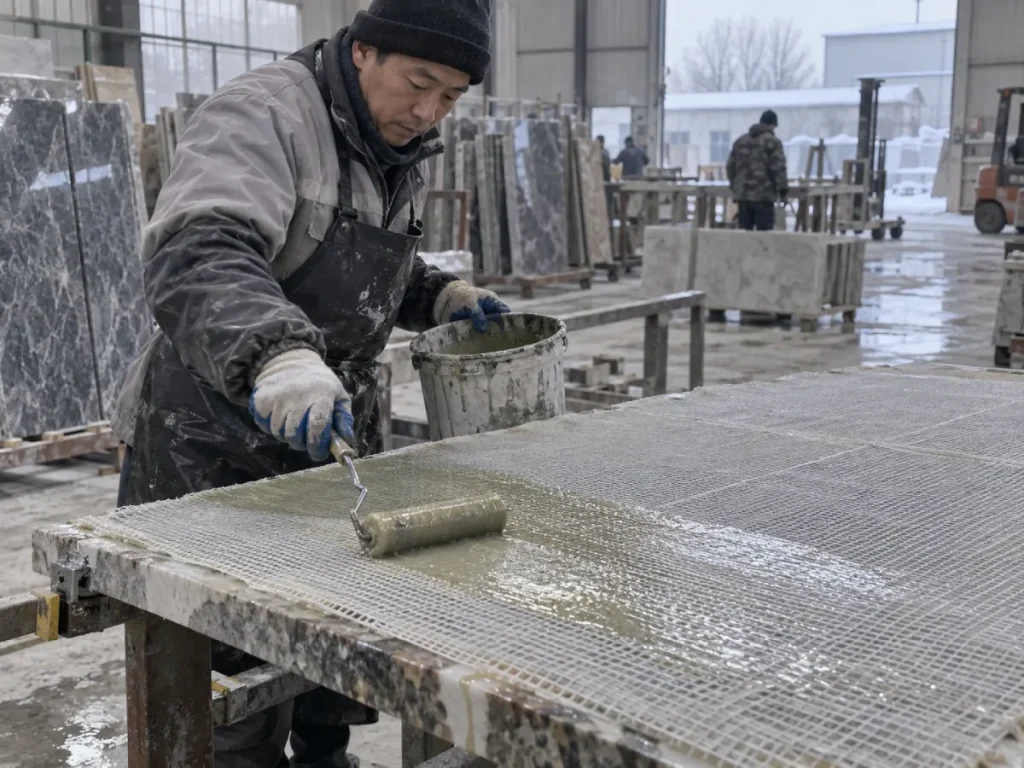
Damar janten langkung hese nyebarkeun
Salaku epoxy uncured cools, viskositas biasana naek.
gilinding atawa spreader perlu leuwih usaha . Résin ngalir ngaliwatan fiberglass leuwih laun, sarta serat bolong bisa tetep sawaréh garing.
Ieu janten utamana atra dina slabs badag dimana operator kudu nutupan sababaraha méter pasagi konsistén.
Penetrasi kana batu bisa ngurangan
Bolong tonggong henteu ngan ukur ngandelkeun beungkeutan kana lawon.
Résin ogé peryogi interaksi anu cekap sareng pori, kasar, sareng cacad alit dina permukaan pungkur slab.
Lamun résin jadi kandel teuing, éta wetting sarta penetrasi permukaan bisa jadi kurang éféktif.
Waktos tamba janten unpredictable
Hiji sistem suhu kamar baku bisa kénéh ahirna cageur dina kondisi tiis, tapi "antukna" sanes a spésifikasi produksi.
Upami slab peryogi dua kali langkung lami sateuacan dicekel, stasion backing janten bottleneck.
Pabrik teras ngamimitian nyandak kaputusan anu picilakaeun sapertos:
- pindah slabs bari résin masih héjo;
- stacking slabs bertulang teuing mimiti;
- nambahkeun hardener tambahan;
- ngagunakeun pamanas uncontrolled; atawa
- narima sawaréh kapok bolong.
Potong kompas éta biasana nyiptakeun langkung variabilitas.
Nalika Epoxy Nyadangkeun Suhu Rendah Mesh Masuk akal
Epoksi kelas usum tiris henteu kedah ngan ukur janten formulasi standar kalayan langkung seueur hardener di pabrik.
Kimia curing sorangan kudu dirancang pikeun tetep réaktif dina kaayaan colder.
Veropoxy urang Epoxy Suhu Low pikeun Batu Mesh Nyadangkeun - 4090 / WBA25Q ayeuna diposisikan pikeun produksi kurang leuwih 10 ° C.
Sistim na diterbitkeun ngagunakeun:
- 4090 / WBA25Q kombinasi résin-hardener;
- 100:25 Pergaulan ratio ku beurat;
- 400–600 CPS viskositas;
- kurang leuwih 50-menit waktu curing; jeung
- kira-kira 10 ° C suhu gawé dianjurkeun.
Bagian anu penting sanés yén "50 menit langkung saé tibatan 60 menit."
Titik mangpaat nyaéta yén sistem ieu dirumuskeun pikeun ngembangkeun kinerja curing dina kaayaan colder dimana hiji hardener konvensional bisa jadi impraktis slow.
Anu kudu mertimbangkeun sistem usum-grade?
Éta masuk akal nalika:
- suhu bengkel rutin ngadeukeutan 10 ° C;
- batu sorangan tiis sanggeus neundeun sapeuting;
- backing bolong lumangsung di wewengkon produksi unheated;
- slabs kudu dipindahkeun teu lila sanggeus tulangan;
- reureuh tamba usum nu ngurangan throughput garis; atawa
- operator anu compensating sacara manual pikeun cageur slow.
Usum Panas Mesh Nyadangkeun: Naha Langkung Gancang Henteu Langkung Saé
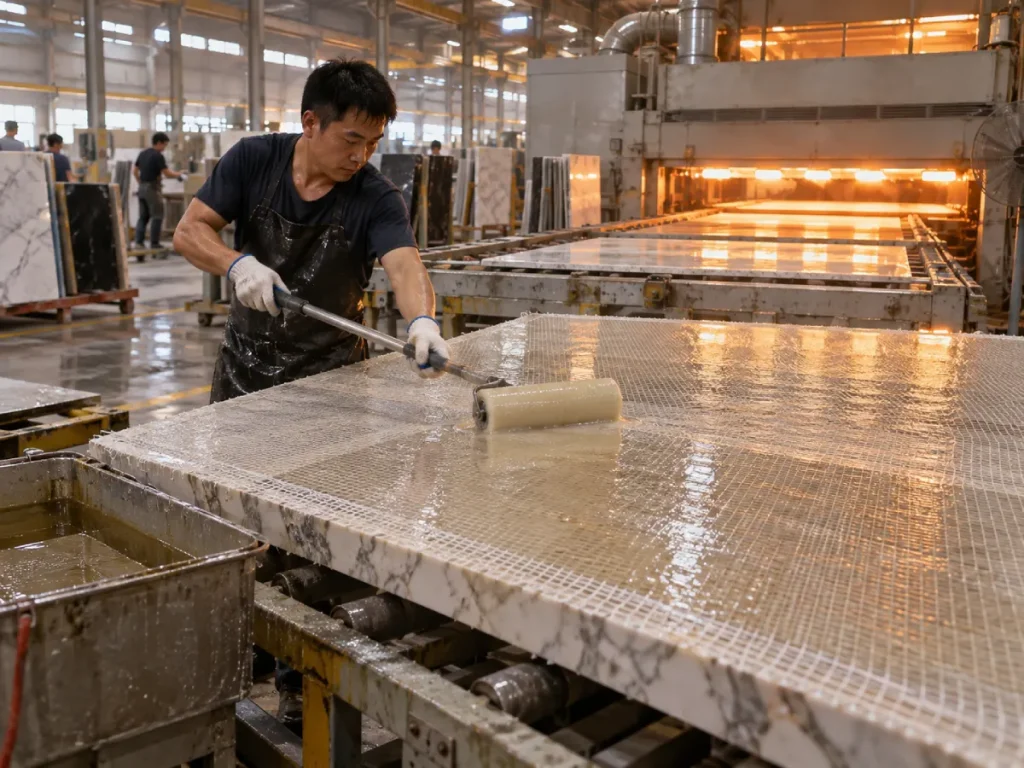
Cuaca panas sigana gampang dina mimitina.
Epoxy ngalir nicely. Fiberglass janten transparan gancang. Operator bisa mindahkeun résin sakuliah slab kalawan kirang usaha .
Lajeng jam mimiti dianggo ngalawan aranjeunna.
Waktos damel janten langkung pondok
Suhu luhur umumna ngagancangkeun réaksi epoksi.
Résin bisa dimimitian dina viskositas pisan bisa dipake tapi thicken gancang ti ekspektasi.
Dina slab badag, wewengkon kahiji bisa sampurna wetted bari wewengkon final narima résin nu geus dimimitian pikeun ngawangun viskositas.
bets badag bisa panas malah leuwih gancang
Epoxy curing nyaeta exothermic.
A massa campuran badag dina ember jero nahan panas.
Panas anu langkung dipikagaduh tiasa ngagancangkeun réaksi langkung jauh.
Ieu salah sahiji alesan operator usum panas kadang ningali ember jadi panas bari résin geus sumebar ka sakuliah slab tetep bisa dipake pikeun lila.
Garis garing nambihan variabel suhu anu sanés
Pabrik-pabrik anu nganggo jalur anu dipanaskeun atanapi dibantuan ku oven kedah mertimbangkeun henteu ngan ukur suhu kamar tapi ogé suhu anu diwanohkeun saatos aplikasi.
Sistem curing kedah tolerate urutan éta tanpa jadi uncontrollably gancang.
Nalika Epoxy Ngadukung Bolong Suhu Tinggi Maksadna
Pikeun bengkel haneut sareng produksi garis pengeringan, targetna dikawasa réaktivitas.
Epoxy masih perlu wetting alus sarta aliran, tapi sistem tamba kedah ngawétkeun cukup waktu aplikasi nepi ka rengse slab nu konsistén.
Veropoxy urang Epoxy Henteu Bau Suhu Tinggi pikeun Nyadangkeun Batu Mesh - 4090 / BCO25Q-14 ayeuna dirancang pikeun 28 ° C + jeung drying-garis kaayaan.
spésifikasi na diterbitkeun ngawengku:
- Sistim 4090 / BCO25Q-14;
- 100:25 résin-to-hardener ratio ku beurat;
- 400–600 CPS viskositas;
- kurang leuwih 60-menit waktu curing;
- suhu luhur / 28 ° C + kaayaan gawé; jeung
- operasi euweuh bauan pikeun lingkungan produksi kontinyu.
Saha anu kedah mertimbangkeun sistem suhu luhur?
Éta masuk akal nalika:
- suhu bengkel usum panas rutin ngaleuwihan 28 ° C;
- backing bolong ngagunakeun oven drying atawa conveyors dipanaskeun;
- epoxy baku dimimitian thickening saméméh aplikasi rengse;
- slabs badag butuh waktu baseuh-kaluar deui;
- operator nyampur sababaraha kilogram per angkatan;
- pabrik ngajalankeun garis otomatis kontinyu; atawa
- konsistensi-waktu gawé leuwih penting batan speed cageur maksimum.
Naha 400–600 CPS Sarua Teu Hartosna Produk Sarua
Ieu meureun palajaran pembeli pangpentingna dina artikel.
Duanana Veropoxy bolong-backing sistem ayeuna nyebarkeun kira 400-600 viskositas CPS.
Duanana ogé ngagunakeun rasio 100:25 ku beurat.
Acan hiji dirancang kira-kira 10 ° C produksi jeung lianna di sabudeureun 28 ° C + atawa drying-garis kaayaan.
Éta hartina bédana nyata teu saukur viskositas.
The hardener sarta kimia curing lengkep ngalakonan loba karya musiman.
| Spésifikasi | Sistim Usum tiis | Usum panas / Sistem Suhu Tinggi |
|---|---|---|
| Sistim | 4090 / WBA25Q | 4090 / BCO25Q-14 |
| pamakéan primér | Ngarojong bolong suhu rendah | Suhu luhur / drying-garis bolong backing |
| Suhu anu disarankeun | Kira-kira 10°C | 28°C + / kaayaan garis dipanaskeun |
| Babandingan campuran | 100:25 ku beurat | 100:25 ku beurat |
| Diterbitkeun viskositas | 400–600 CPS | 400–600 CPS |
| Diterbitkeun waktos curing | Kurang leuwih 50 menit | Kurang leuwih 60 menit |
| Alesan pilihan utama | Ubar dipercaya dina kaayaan tiis | Pangobatan dikawasa dina kaayaan panas |
Pembeli takeaway: Ulah milih usum panas jeung usum tiis bolong-backing epoxy ku viskositas nyalira. Dua sistem tiasa nyebarkeun CPS sareng rasio anu sami tapi kalakuanana béda pisan sabab kimia hardener sareng profil curing dirancang pikeun rentang suhu anu béda.
Mesh Baseuh-Out Leuwih Penting Ti ngan saukur Lapisan lawon
A bolong bisa kasampak "katutupan" bari masih keur kirang impregnated.
Tujuanana nya éta pikeun résin ka baseuh serat sarta nyieun kontak intim antara lawon reinforcing jeung beungeut batu.
Kumaha leres baseuh-kaluar Sigana mah
Nalika fiberglass leres dibasahi ku sistem epoksi anu jelas, serat biasana janten langkung transparan sareng visual terpadu sareng lapisan résin.
Zona bodas anu katingali garing tiasa nunjukkeun impregnation anu teu lengkep.
Pitunjuk epoksi industri pikeun aplikasi fiberglass sami-sami nekenkeun nyebarkeun résin tina daérah anu dibasahi kana lawon garing sareng ngaleungitkeun résin kaleuwihan sateuacan digegel.
Saeutik teuing résin nyiptakeun bolong garing
Upami kuantitas aplikasi rendah teuing:
- serat tetep sawaréh garing;
- kontak batu janten inconsistent;
- rongga tetep handapeun bolong;
- tulangan lokal jadi lemah; jeung
- peeling bisa dimimitian ti wewengkon kirang kabeungkeut.
Loba teuing résin teu otomatis hadé
Résin kaleuleuwihan nambihan biaya sareng beurat tanpa kedah ningkatkeun tulangan.
Puddles badag ogé bisa nyieun tamba henteu rata, zona-euyeub résin, sarta panas teu perlu ngawangun-up.
Tujuanana lengkep baseuh-kaluar kalawan kuantitas résin dikawasa.
Persiapan Permukaan Bisa Mutuskeun Naha Bolong Tetep Napel
Malah epoksi anu pangsaéna henteu tiasa ngabeungkeut kontaminasi.
Leupaskeun lebu jeung slurry
Batu motong sarta calibration ninggalkeun lebu mineral rupa jeung résidu slurry.
Upami partikel-partikel éta tetep aya dina slab, époksi tiasa ngabeungkeut lebu tibatan batu.
Hasilna tiasa katingali mimitina tiasa ditampi teras mesek salami penanganan.
Ngadalikeun kalembaban
Permukaan batu baseuh tiasa ngaganggu seueur sistem beungkeutan epoksi.
Lamun slabs ninggalkeun garis cuci saméméh bolong Nyieun, pabrik kudu mastikeun yén beungeut pungkur geus ngahontal hiji kaayaan garing ditarima saméméh aplikasi résin.
Leupaskeun partikel leupas
Batu rapuh bisa boga séréal lemah atawa flaking zona mineral dina beungeut pungkur.
Beungkeutan bolong kana bahan anu parantos dipisahkeun tina papak henteu ngarengsekeun masalah anu aya.
Rasio Campuran Masih Penting dina Usum Panas sareng Usum tiis
Masalah suhu teu kedah direngsekeun ku cara ngarobah rasio campuran.
Duanana sistem Veropoxy bolong-backing ayeuna nangtukeun 100:25 résin-to-hardener ku beurat.
Rasio éta kedah tetep tetep upami panyadia nyayogikeun formulasi anu disatujuan anu béda.
Ulah nambahkeun leuwih hardener dina usum tiis
Langkung hardener henteu aman ngarobih epoksi normal janten epoksi suhu rendah.
Campuran off-rasio tiasa ngirangan kualitas ubar sareng nyiptakeun sipat mékanis anu teu konsisten.
Ulah ngurangan hardener dina usum panas
Kitu ogé, ngirangan hardener sanés cara anu leres pikeun nyiptakeun sistem usum panas anu langkung laun.
Pendekatan anu bener nyaéta ngagunakeun kimia curing anu dirancang pikeun produksi suhu luhur.
Pikeun katerangan anu langkung jero, tingali dina Epoxy résin Pergaulan Panungtun pikeun ngolah batu.
Kumaha Viskositas Mangaruhan Bolong Nyadangkeun
Bolong tonggong peryogi kasaimbangan.
Résin kudu cukup ipis ka baseuh serat sarta sumebar ka sakuliah slab nu, tapi cukup dikawasa nu teu saukur kabur ti lapisan tulangan.
Lamun viskositas teuing tinggi
Operator tiasa ningali:
- impregnation bolong goréng;
- lalawanan roller tinggi;
- zona lawon garing;
- hawa beuki trapped;
- usaha tanaga gawé luhur; jeung
- distribusi résin henteu rata.
Lamun viskositas teuing low
Masalah anu mungkin kalebet:
- runoff dina edges slab;
- akumulasi résin handapeun slab nu;
- nyerep kaleuleuwihan kana batu porous;
- ngawangun permukaan handap; jeung
- konsumsi bahan luhur.
Ieu sababna "viskositas rendah anu dikontrol" biasana langkung mangpaat tibatan "CPS panghandapna mungkin."
Pikeun leuwih jéntré ngeunaan kaputusan ieu, tingali dina Low-viskositas vs High-viskositas Epoxy Guide.
Manual Mesh Nyadangkeun vs Garis Produksi Otomatis
Produksi manual peryogi waktos damel anu ramah-operator
Karyawan manual peryogi cukup waktos pikeun:
- posisi bolong;
- nyampur epoxy;
- tuang résin;
- nyebarkeun eta sakuliah slab nu;
- gawé résin kana wewengkon garing;
- miceun kaleuwihan bahan; jeung
- wrinkles bener atawa bintik garing lokal.
Lamun epoxy jadi réaktif teuing gancang, kualitas aplikasi gumantung teuing beurat kana speed operator.
Garis otomatis peryogi kaulangan
Garis otomatis atanapi semi-otomatis tiasa nerapkeun résin langkung gancang, tapi aranjeunna ngenalkeun sarat anu béda: waktos siklus anu tiasa diulang.
Hiji bets teu kudu dimimitian gelling sababaraha menit saméméhna ti hareup saukur kusabab suhu bahan robah.
Pikeun sistem otomatis, evaluasi:
- akurasi pangukuran;
- konsistensi Pergaulan;
- suhu résin;
- laju garis;
- tekanan roller;
- alignment feed bolong;
- suhu oven; jeung
- waktu penanganan sanggeus tamba.
Gagal Nyadangkeun Bolong Umum sareng Anu Biasana Maksadna
| Masalah anu dititénan | Mungkin Cukang lantaranana | Naon anu kudu dipariksa heula |
|---|---|---|
| Bolong mesek tina batu | Permukaan kacemar, baseuh goréng, tamba teu lengkep | Bebersih permukaan, Uap, sinyalna résin jeung kaayaan cageur |
| Wewengkon bolong garing bodas tetep | Teu cukup baseuh-kaluar atawa résin teuing kentel | Kuantitas aplikasi, viskositas sareng téknik roller |
| Epoxy tetep lemes dina usum tiis | Suhu handap rentang rumusan | Suhu ambient, batu sareng résin |
| Epoxy gél gancang teuing dina usum panas | Suhu luhur atanapi angkatan éksotermik ageung | Ukuran bets, suhu bahan sareng sistem hardener |
| Résin ngalir kaluar edges slab | Kaleuleuwihan bahan atawa sistem overly cairan | Kuantitas aplikasi sareng viskositas dina suhu produksi |
| Gelembung atawa rongga handapeun bolong | Miskin baseuh-kaluar, hawa trapped atawa henteu rata rolling | Téhnik aplikasi sareng kontak lawon |
| wewengkon béda cageur béda | Campuran goréng atanapi suhu henteu rata | Pergaulan uniformity, babandingan jeung suhu slab |
| Slab megatkeun sanggeus backing | Tulangan henteu cekap pikeun struktur cacad batu | Kaayaan batu, spésifikasi bolong, sinyalna résin sareng sarat mékanis anu saleresna |
Naha "Garing ka Toél" Henteu mangrupikeun Standar Penanganan anu Bisa Dipercaya
A slab bisa ngarasa garing dina beungeut cai bari sistem Nyieun teu ngembangkeun kinerja mékanis cukup pikeun penanganan.
Panalungtikan examining tulangan batu industri geus husus dicatet yén pabrik kadang balik slabs ka produksi dumasar kana empiris "garing touch" tinimbang syarat curing produsén résin urang.
Ieu nyiptakeun résiko anu teu perlu.
Nangtukeun kriteria penanganan nyata
Pabrik kedah ngaidentipikasi naon slab bertulang anu kedah salamet salajengna:
- ngangkat;
- péngkolan;
- angkutan karanjang;
- tumpukan;
- kalibrasi;
- ngagosok; atawa
- fabrikasi.
Lajeng kualifikasi tamba kedah cocog jeung beban sabenerna.
Kumaha Milih Usum Panas vs Usum Usum Epoksi Nyadangkeun
| Upami Kaayaan Produksi anjeun… | Utamakeun… | Naha |
|---|---|---|
| Bengkel deukeut 10 ° C | Kimia curing suhu rendah | Sistem standar tiasa ngarawat lambat teuing sareng bolong baseuh kirang |
| Batu tiis tina panyimpenan luar | Pariksa suhu batu saméméh aplikasi | Slab tiasa tetep langkung tiis tibatan hawa pabrik |
| Bengkel usum panas di luhur 28 ° C | Réaktivitas suhu luhur dikawasa | Preserves waktu gawé mangpaat |
| Drying oven atanapi garis dipanaskeun | Suhu luhur / sistem cocog garis | Ngahindarkeun tamba prématur salila pemanasan |
| Manual badag-slab Nyieun | waktos buka cukup lila | Operator butuh waktu pikeun lengkep baseuh-kaluar |
| Garis kontinyu otomatis | Konsistensi ubar bets-to-batch | Laju garis stabil gumantung kana paripolah réaksi anu tiasa diulang |
| Batu porous pisan | Aliran dikawasa sareng konsumsi résin | résin kaleuwihan bisa ngaleungit kana slab nu |
| Batu aheng kacida rapuh | Validasi dénsitas bolong sareng sistem tulangan pinuh | Epoxy nyalira teu nangtukeun kakuatan final |
Kumaha Nguji Mesh Backing Epoxy Sateuacan Mesen Bulk
Hambalan 1: Paké batu produksi sabenerna
Nguji epoxy dina granit sarua, marmer, batu direkayasa, atawa slabs aheng prosés pabrik.
Lengkah 2: Paké bolong sabenerna
Kapadetan bolong, struktur serat, sareng perlakuan permukaan tiasa mangaruhan paménta résin sareng baseuh.
Lengkah 3: Uji dina suhu musiman anu realistis
A epoxy usum kudu diuji deukeut kaayaan processing usum ekspektasi.
Produk usum panas kedah diuji dina kaayaan garis suhu luhur anu saleresna.
Lengkah 4: Rékam waktos aplikasi
Ukur waktos ti nyampur dugi ka sadayana slab dibasahan pinuh.
Lengkah 5: Rékam konsumsi résin
Lacak gram atanapi kilogram per méter pasagi atanapi per slab.
Ieu kritis pikeun ngabandingkeun biaya produksi sabenerna.
Lengkah 6: Pariksa bolong sacara visual
Pariksa zona garing, gelembung, kedutan, angkat ujung, sareng cakupan résin anu henteu rata.
Hambalan 7: Ngidinan tamba dieusian
Ulah shorten waktu cageur saukur sabab beungeut karasaeun garing.
Lengkah 8: Jalankeun slab ngaliwatan penanganan nyata
Angkat, pindahkeun, balikkeun, sareng balikkeun kana produksi dumasar kana urutan pabrik normal.
Hambalan 9: Bandingkeun sababaraha slabs
Hiji sampel suksés teu cukup pikeun persetujuan bulk.
Variability batu hartina sistem kudu dipariksa sakuliah sababaraha slabs wawakil.
Daptar pariksa meuli Epoxy bolong
| Patarosan Supplier | Naha Ieu Matters |
|---|---|
| Naon rentang suhu ieu hardener dirancang pikeun? | Nangtukeun kasesuaian ubar musiman |
| Naon viskositas campuran dina suhu tés anu dinyatakeun? | Ngabantosan ngaduga bolong baseuh sareng runoff |
| Naon rasio résin-to-hardener? | Diperlukeun pikeun curing repeatable |
| Naha babandingan ku beurat atanapi volume? | Nyegah kasalahan dosis |
| Sabaraha lami éta jandéla gawé mangpaat? | Nangtukeun naha hiji slab pinuh bisa réngsé |
| Nalika slab bisa aman diatur? | Leuwih mangpaat ti samar "waktu cageur" |
| Naha produkna cocog pikeun garis manual atanapi otomatis? | Laju aplikasi ngarobah profil tamba diperlukeun |
| Éta cocog pikeun drying-garis atawa oven curing? | Kritis pikeun sistem produksi dipanaskeun |
| Naha urang tiasa nguji sampel dina batu sareng bolong urang? | Uji coba pabrik nyata nembongkeun kasaluyuan |
| Kumaha konsistensi kinerja antara bets? | Produksi kontinyu gumantung kana repeatability |
Kasalahan Umum Mesh Nyadangkeun pikeun Dihindari
Ngagunakeun hiji epoxy sapanjang taun tanpa nguji musiman
Lamun suhu pabrik robah nyirorot antara usum jeung usum panas, hiji rumusan bisa jadi teu nyadiakeun jandela prosés sarua sapanjang taun.
Nambahkeun hardener tambahan dina usum tiis
Ieu sanes pengganti anu dikontrol pikeun kimia curing suhu rendah.
Ngurangan hardener dina usum panas
Ieu sanés cara anu aman pikeun manjangkeun waktos damel.
Nerapkeun bolong kana batu lebu
Epoxy tiasa ngabeungkeut kontaminasi tinimbang slab.
Anggap sinyalna katempo hartina pinuh baseuh-kaluar
résin kudu impregnate bolong jeung nyieun kontak dipercaya jeung batu.
Pindah slabs pas beungeut karasaeun garing
Kaayaan toél-garing henteu ngabuktikeun kakuatan penanganan anu nyukupan.
Teu malire suhu batu
The slab sorangan tiasa nyata colder atanapi warmer ti hawa workshop.
Ngabandingkeun epoxy ukur ku harga per kilogram
Hiji produk langkung mirah nu meakeun leuwih résin, slows garis, atawa nyieun rework bisa jadi leuwih mahal per slab rengse.
Rekomendasi: Pilih Sistem Cure Kira-kira Usum Produksi
The epoxy bolong-nyokong pangalusna teu saukur produk jeung tamba panggancangna atawa viskositas panghandapna.
Éta mangrupikeun sistem anu ngamungkinkeun pabrik ngabasahan bolong, ngajaga beungkeutan anu dipercaya, sareng ngahontal kakuatan penanganan anu aman dina suhu produksi anu saleresna.
Upami pabrik beroperasi caket 10 ° C dina usum tiis, prioritaskeun kimia curing suhu rendah.
Upami produksina rutin di luhur 28 ° C atanapi nganggo garis pengeringan anu dipanaskeun, prioritaskeun réaktivitas suhu luhur anu dikontrol.
Upami nomer viskositas anu sami muncul dina duanana produk, ulah nganggap aranjeunna tiasa ditukeurkeun.
Bandingkeun rumusan résin-hardener lengkep, waktu gawé mangpaat, kabiasaan curing, bolong baseuh-kaluar, suhu slab, speed garis, sarta hasil penanganan sabenerna.
Tur upami batu ieu unusually rapuh, kacida retakan, atawa strukturna hétérogén, ngubaran backing bolong salaku sistem tulangan lengkep-sanes saukur meuli napel.
Patarosan anu Sering Ditaroskeun Ngeunaan Epoxy Penyokong Batu Mesh
1. Naon epoxy anu pangalusna pikeun batu bolong Nyieun?
The epoxy pangalusna gumantung kana suhu workshop, kaayaan batu, tipe bolong, speed produksi, sarta syarat curing. Pabrik usum tiris peryogi sistem curing suhu rendah, sedengkeun bengkel usum panas panas atanapi garis pengeringan peryogi réaktivitas suhu luhur anu dikontrol. Wetting bolong alus, adhesion batu dipercaya, sarta waktu gawé cukup leuwih penting batan milih ku viskositas nyalira.
2. Tiasa epoxy backing bolong anu sami dianggo dina usum panas sareng usum tiis?
Kadang, tapi teu kudu dianggap. Parobihan suhu musiman anu ageung mangaruhan viskositas epoksi sareng laju curing. Pabrik anu beroperasi sakitar 10 ° C dina usum tiris sareng di luhur 28 ° C dina usum panas tiasa nyandak kauntungan tina sistem curing misah anu dirancang pikeun kisaran suhu éta.
3. Naha bolong backing epoxy cageur lalaunan dina usum tiis?
Suhu rendah umumna ningkatkeun viskositas epoksi anu teu diubaran sareng ngalambatkeun réaksi résin-hardener. Upami formulasi henteu dirarancang pikeun kaayaan anu tiis, bolong baseuh sareng pangwangunan kakuatan tiasa janten lambat teuing pikeun produksi normal.
4. Naha epoxy gél gancang teuing salila usum panas bolong Nyieun?
Suhu nu leuwih luhur accelerates epoxy curing. bets campuran badag ogé bisa nahan panas exothermic, sahingga réaksi gancang di jero wadahna campur kode. Paké kimia suhu-luyu, kontrol ukuran bets, sarta monitor résin jeung hawa slab tinimbang ngarobah rasio campuran dieusian.
5. Kumaha kedah pabrik batu nguji bolong nyieun epoxy saméméh bulk mesen?
Paké batu produksi sabenerna sarta bolong, test handapeun hawa musiman wawakil, catetan konsumsi résin jeung waktu gawé mangpaat, pariksa serat lengkep baseuh-kaluar, ngidinan tamba dieusian, lajeng nanganan slab ngaliwatan runtuyan produksi normal. Bandingkeun sababaraha slabs saméméh nyatujuan suplai bulk.
Kumaha Tetep Batu Mesh Backing Stabil Ngaliwatan Usum Panas jeung Usum tiis
tulangan bolong dipercaya gumantung kana aliran résin cocog jeung cageur kimia jeung lingkungan produksi sabenerna. Kaayaan usum tiris ningkatkeun viskositas sareng réaksi anu laun, sedengkeun panas usum panas ningkatkeun aliran awal tapi ngasingkeun jandela damel. Sistim katuhu kedah pinuh baseuh bolong, beungkeut kana beungeut batu beresih, sarta ngamekarkeun kakuatan penanganan diprediksi tanpa forcing operator pikeun ngimbangan hawa kalawan off-rasio Pergaulan atawa pemanasan uncontrolled.
Pilih hardener sabudeureun suhu pabrik nyata
Upami produksi usum tiris ngadeukeutan 10°C, paké bahan kimia anu dirarancang pikeun ngubaran sacara dipercaya dina suhu anu handap. Lamun produksi usum panas ngaleuwihan 28 ° C atawa ngagunakeun garis drying dipanaskeun, make sistem suhu luhur nu preserves cukup waktu gawe pikeun impregnation bolong lengkep.
Cocogkeun prosés sareng kaayaan produksi
Bengkel usum tiis:
prioritaskeun kimia curing suhu-rendah tur pariksa baseuh-kaluar dina batu tiis.
Produksi usum panas:
nangtayungan jandéla gawé mangpaat tur ulah bets exothermic oversized.
Produksi garis pengeringan:
ngagunakeun formulasi dirancang pikeun cageur dikawasa dina suhu luhur.
Manual jaring backing:
pastikeun operator boga cukup waktu muka pikeun pinuh impregnate nu slab lengkep.
Batu rapuh atanapi aheng:
evaluate dénsitas bolong, sistem epoxy, defects batu, sarta sarat penanganan babarengan.
Ulah nangtoskeun tulangan ku penampilan touch-garing
Permukaan anu karasa garing henteu otomatis siap pikeun angkat, péngkolan, polishing, atanapi diangkut. Nangtukeun milestone penanganan diperlukeun tur sangkan méré konfirmasi dina slabs nyata. Waktos ubar anu leres nyaéta waktos anu diperyogikeun pikeun ngahontal léngkah produksi anu aman salajengna - sanés ngan ukur nalika permukaanna lirén karasa norak.
What should buyers compare between suppliers?
Bandingkeun rentang suhu, viskositas dicampur, waktu gawe, kabiasaan curing, ukuran bets dianjurkeun, bolong wetting, adhesion batu, profil bau, drying-garis kasaluyuan, konsumsi résin, sarta konsistensi bets. Teras uji sistem daptar pondok nganggo batu, bolong, operator, sareng kaayaan produksi musiman anjeun nyalira.
Practical Recommendation
Lamun curing usum jadi teuing slow, pindah ka kimia suhu-rendah tinimbang nambahkeun hardener tambahan. Lamun gél résin usum panas saméméh slab pinuh baseuh, make sistem suhu luhur kalawan réaktivitas dikawasa tinimbang ngurangan hardener. Lamun bolong mesek, mariksa persiapan permukaan, baseuh-kaluar, sarta tamba saméméh nyalahkeun orat. Tur upami hiji slab rapuh masih ngarecah sanggeus nyieun, evaluate desain tulangan lengkep tinimbang asumsina langkung epoxy nyalira bakal ngajawab masalah.
Peryogi Epoxy Penyokong Mesh pikeun Suhu Produksi Saleresna anjeun?
Jinis batu, bolong fiberglass, suhu bengkel, suhu slab, laju garis, metode curing, sareng jadwal penanganan sadayana mangaruhan kinerja anu nyokong bolong. Nguji sistem lengkep dina kaayaan usum tiris jeung usum panas nyata anjeun saméméh nyatujuan produksi bulk.
Rujukan
- A. A. Pazeto, P. M. Amaral, J. R. Pinheiro jeung A. B. Paraguassú.
Balukar Kaca Serat-tulangan dina Sipat Mékanis Batu Gedong Grained Kasar.
Puseur Téknologi Mineral sareng Universitas Lisbon.
Konstruksi sarta Bahan Wangunan, Vol. 155, 2017, kaca 79–87. - A. A. Pazeto, P. M. Amaral jeung R. L. Arcanjo.
Analisis Kinerja Métode Penguatan Konvensional pikeun Batu Gedong "Aheng" Numutkeun Sarat Téknis Ayeuna.
Puseur Téhnologi Mineral jeung IDMEC, Universitas Lisbon.
International Journal of Mékanika Rock jeung Élmu Pertambangan, Vol. 135, 2020, Pasal 104507. - WEST SYSTEM Technical Staff.
Nerapkeun lawon fiberglass sareng pita.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
Dasar Kimia Epoxy: Ngartos Waktos Cure sareng Suhu.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
Manual Pamaké SISTEM BARAT & Pituduh Produk.
Gougeon Brothers, Inc.
Publikasi Téknis SISTEM BARAT. - ASTM Komite Internasional C18 on Dimension Stone.
ASTM C880 / C880M-25 - Métode Uji Standar pikeun Kakuatan Flexural Batu Dimensi.
ASTM Internasional.
Buku Taunan Standar ASTM, Vol. 04.07. - ASTM Komite Internasional C18 on Dimension Stone.
ASTM C99 / C99M - Métode Uji Standar pikeun Modulus Pecah Dimensi Batu.
ASTM Internasional.
Buku Taunan Standar ASTM, Vol. 04.07. - Charles Selwitz.
Résin Epoxy dina Konservasi Batu.
Institut Konservasi Getty.
Panalungtikan dina Runtuyan Konservasi, Publikasi Getty, 1992.