

Resum ràpid:
L'epoxi de suport de malla de pedra ha de mullar la malla de reforç, unir-se de manera fiable a la llosa i curar-se a una velocitat que coincideixi amb la temperatura de fàbrica. La producció d'hivern necessita una química que encara desenvolupa força en condicions fredes, mentre que la producció d'estiu o en línia d'assecat necessita una reactivitat controlada perquè l'epoxi no es gelifiqui massa ràpidament. Trieu el sistema per la temperatura real del taller, la humectació de la malla, el temps de treball, el comportament de curat, l'estat de la pedra i la velocitat de la línia, no només per la viscositat o el temps de curat.
El suport de malla sembla senzill des de l'exterior.
Es gira una llosa de pedra, es col·loca una malla de fibra de vidre a la part posterior, s'aplica epoxi i després de curar la llosa torna a la producció.
En realitat, aquest és un d'aquells processos en què una fàbrica pot repetir el mateix moviment cada dia i encara obtenir resultats molt diferents de gener a agost.
A l'hivern, la resina pot tornar-se espessa i lenta de curar. Les fibres de malla romanen visibles perquè l'epoxi no les mulla correctament. Les lloses ocupen bastidors més temps del que s'esperava i els operadors comencen a moure el material abans que s'hagi desenvolupat la resistència adequada.
A l'estiu pot passar el contrari. L'epoxi flueix bé al principi, però la finestra de treball es fa més curta. Un lot gran comença a escalfar-se al recipient, la resina s'espesseix abans que es cobreixi tota la llosa o un costat de la malla rep més resina que l'altre.
La reacció òbvia és culpar a la viscositat.
Però la viscositat és només una part de la resposta.
La pregunta més important és si el sistema complet d'enduridor de resina està dissenyat per curar-se de manera previsible a la temperatura a la qual funciona realment la línia de suport.
Veropoxy actualment separa aquestes condicions a través de dedicades sistemes epoxi de pedra per a suport de malla a baixa temperatura i alta temperatura en lloc de tractar una formulació com un adhesiu universal durant tot l'any.
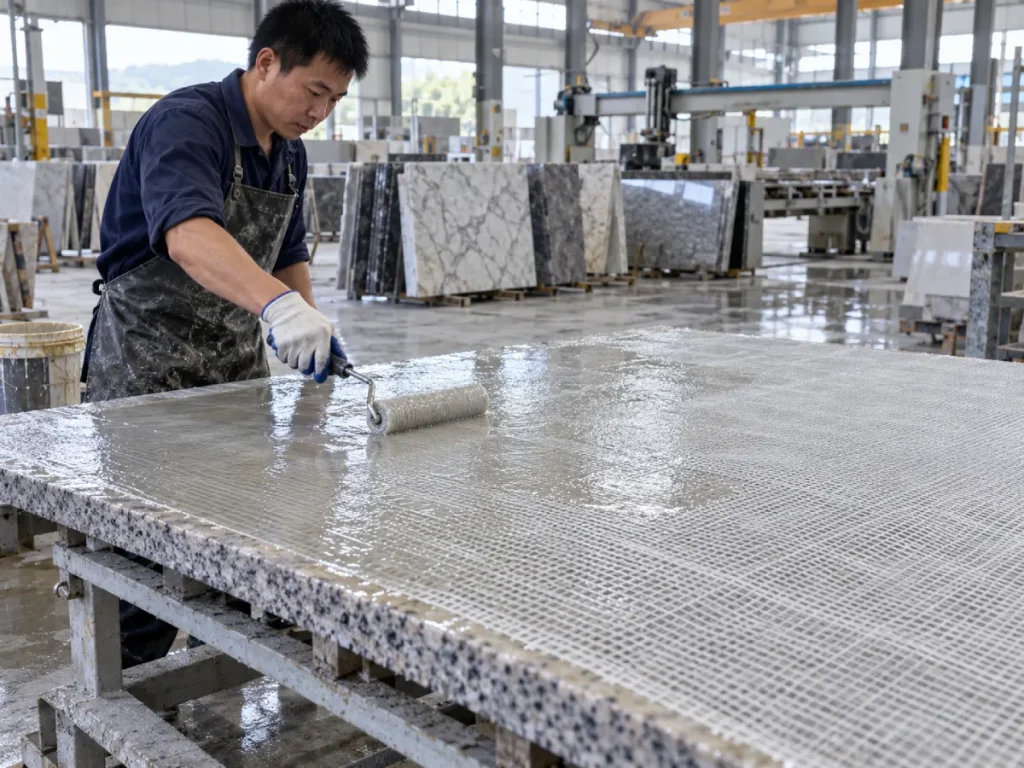
Què és el suport de malla de pedra?
El suport de malla de pedra és un procés de reforç en què la malla de fibra de vidre o un altre teixit de reforç s'uneix a la superfície posterior d'una llosa de pedra natural o d'enginyeria.
El propòsit no és fer que cada llosa sigui estructuralment idèntica.
La malla i la resina funcionen conjuntament com una capa de reforç que pot ajudar a estabilitzar el material fràgil, reduir el risc de propagació d'esquerdes i millorar la fiabilitat de la manipulació durant el processament, transport, fabricació i instal·lació posteriors.
Per què les lloses fràgils necessiten reforç
La pedra natural és heterogènia.
Dues lloses tallades del mateix bloc poden tenir diferents límits minerals, venes, microesquerdes, porus, mides de cristall i tensions internes.
Els materials altament decoratius poden ser especialment difícils perquè les característiques visuals que els compradors valoren (cristalls grans, venes dramàtiques, transicions minerals i patrons inusuals) també poden crear debilitat local.
La investigació sobre pedres de construcció exòtiques i de gra gruixut ha demostrat que els sistemes epoxi reforçats amb fibra de vidre poden inhibir la propagació d'esquerdes i millorar el comportament mecànic, tot i que l'eficiència del reforç varia segons la pedra, la resina, el sistema de fibres i la qualitat de l'aplicació.
El suport de malla normalment passa abans de polir
Per a moltes línies de producció de lloses, el reforç es realitza abans del poliment final.
La capa de suport s'ha de curar prou abans que la llosa torni a manipular-se, polir, polir o transportar aigües avall.
Això fa que el temps de curació sigui un problema de producció, no només una especificació de laboratori.
Què ha de fer un bon suport epoxi de malla?
Un epoxi útil de suport de malla necessita diverses característiques alhora.
Mulleu la malla de fibra de vidre
La resina s'ha de moure a través i al voltant de les fibres de malla en lloc d'asseure's a sobre del teixit.
Una humitat adequada crea contacte entre les fibres, l'epoxi i el substrat de pedra.
Si les zones grans blanques o seques queden visibles a la malla, el reforç serà inconsistent.
Adhesió a la superfície de pedra
Una bona humectació de la fibra no és suficient si l'epoxi no s'adhereix correctament a la llosa.
La pols, la humitat, els residus de purins, l'oli, la cera, els agents d'alliberament i les partícules soltes poden crear una interfície feble.
Mantenir-se viable el temps suficient
L'operador necessita temps suficient per estendre l'epoxi per tota la llosa i impregnar completament la malla.
Un sistema que es gelifica a la meitat d'una llosa gran pot crear zones fortes i febles a la mateixa capa de reforç.
Cura prou ràpid per a la línia
El temps de treball tampoc no pot ser infinit.
Una vegada que la malla estigui correctament mullada i la resina estigui al seu lloc, el sistema ha de desenvolupar la força de manipulació suficient per moure la llosa durant la producció a una velocitat pràctica.
Evitar l'escorrentia excessiva
Si la resina és massa fluida en condicions de producció reals, pot migrar lluny de la malla, acumular-se a les vores de la llosa o crear una distribució desigual de la resina.
Mantenir la coherència amb els canvis estacionals
Aquest és sovint el requisit més difícil.
Una resina que funciona perfectament a 22 °C pot comportar-se de manera molt diferent a 10 °C o 32 °C.
Per què el suport de malla d'estiu i d'hivern necessiten estratègies diferents
El curat epoxi és sensible a la temperatura.
Quan la temperatura baixa, l'epoxi no curat generalment es torna més viscós i la reacció química s'alenteix.
Quan la temperatura augmenta, la resina generalment es fa més fàcil de fluir, però la reacció de curació també s'accelera.
Això crea riscos de producció oposats.
| Condició de producció | Comportament principal de la resina | Risc típic | El que necessita la fàbrica |
|---|---|---|---|
| Taller d'hivern fred | Major viscositat i reacció més lenta | Pobre humectació, curació tardana, manipulació primerenca | Química de curat a baixa temperatura |
| Condicions moderades | Flux i reacció equilibrats | Variació de temperatura de canvi a torn | Finestra de treball estable i cura repetible |
| Taller d'estiu calorós | Menor viscositat inicial i reacció més ràpida | Temps de treball curt, espessiment ràpid, aplicació desigual | Reactivitat controlada a alta temperatura |
| Línia d'assecat escalfada | Ràpida entrada de calor després de l'aplicació | Curació prematura o desenvolupament desigual del gel | Sistema dissenyat per a condicions de línia d'assecat |
El punt clau és senzill:
L'hivern i l'estiu requereixen un control de curació diferent, fins i tot quan la viscositat objectiu sembla similar al paper.
Respatller de malla d'hivern: què canvia a baixa temperatura?
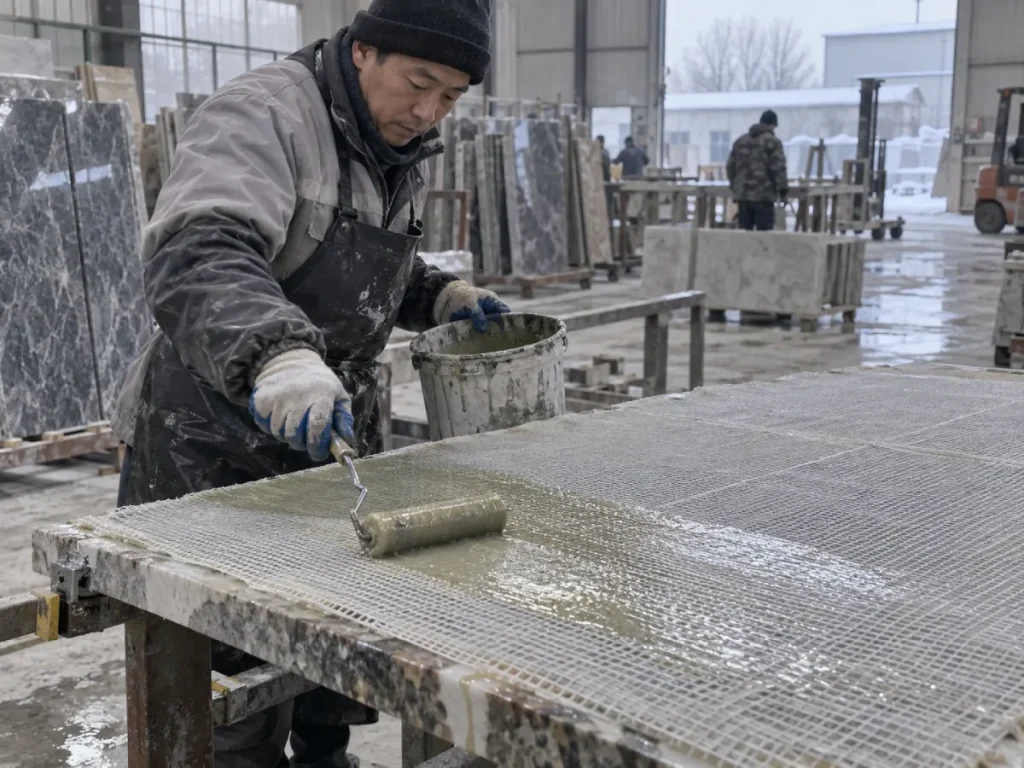
La resina es fa més difícil d'estendre
A mesura que l'epoxi no curat es refreda, la viscositat sol augmentar.
El corró o l'escampador necessita més esforç. La resina es mou a través de la fibra de vidre més lentament i les fibres de malla poden romandre parcialment seques.
Això es fa especialment evident en lloses grans on l'operador necessita cobrir diversos metres quadrats de manera consistent.
La penetració a la pedra pot disminuir
El suport de malla no depèn només de la unió al teixit.
La resina també necessita una interacció suficient amb els porus, la rugositat i els petits defectes a la superfície posterior de la llosa.
Si la resina es fa massa espessa, aquesta humectació i penetració superficial poden ser menys efectives.
El temps de curació esdevé imprevisible
Un sistema estàndard a temperatura ambient encara es pot curar en condicions fredes, però "finalment" no és una especificació de producció.
Si la llosa necessita el doble de temps abans de ser manipulada, l'estació de suport es converteix en un coll d'ampolla.
Aleshores, les fàbriques comencen a prendre decisions arriscades com ara:
- moure lloses mentre la resina encara és verda;
- apilar massa aviat les lloses armades;
- afegir enduridor addicional;
- utilitzar escalfadors incontrolats; o
- acceptant malla parcialment curada.
Aquestes dreceres solen crear més variabilitat.
Quan un epoxi de suport de malla de baixa temperatura té sentit
Un epoxi d'hivern no hauria de ser simplement una formulació estàndard amb més enduridor afegit a la fàbrica.
La pròpia química de curat s'ha de dissenyar per mantenir-se reactiva en condicions més fredes.
Veropoxi Epoxi de baixa temperatura per a suport de malla de pedra - 4090 / WBA25Q actualment està posicionat per a una producció d'aproximadament 10 °C.
El seu sistema publicat utilitza:
- 4090 / WBA25Q combinació de resina-enduridor;
- proporció de mescla de 100:25 en pes;
- viscositat 400–600 CPS;
- temps de curat d'aproximadament 50 minuts; i
- temperatura de treball recomanada aproximadament 10 °C.
La part important no és que "50 minuts siguin millor que 60 minuts".
El punt útil és que el sistema està formulat per desenvolupar el rendiment de curat en condicions més fredes on un enduridor convencional pot arribar a ser poc pràctic lent.
Qui hauria de considerar un sistema d'hivern?
Té sentit quan:
- la temperatura del taller s'acosta regularment als 10 °C;
- la pedra en si és freda després de l'emmagatzematge durant la nit;
- el suport de malla es produeix a les zones de producció no escalfades;
- les lloses s'han de moure poc després del reforç;
- els retards de curació hivernal estan reduint el rendiment de la línia; o
- els operadors estan compensant manualment la curació lenta.
Suport de malla d'estiu: per què més ràpid no sempre és millor
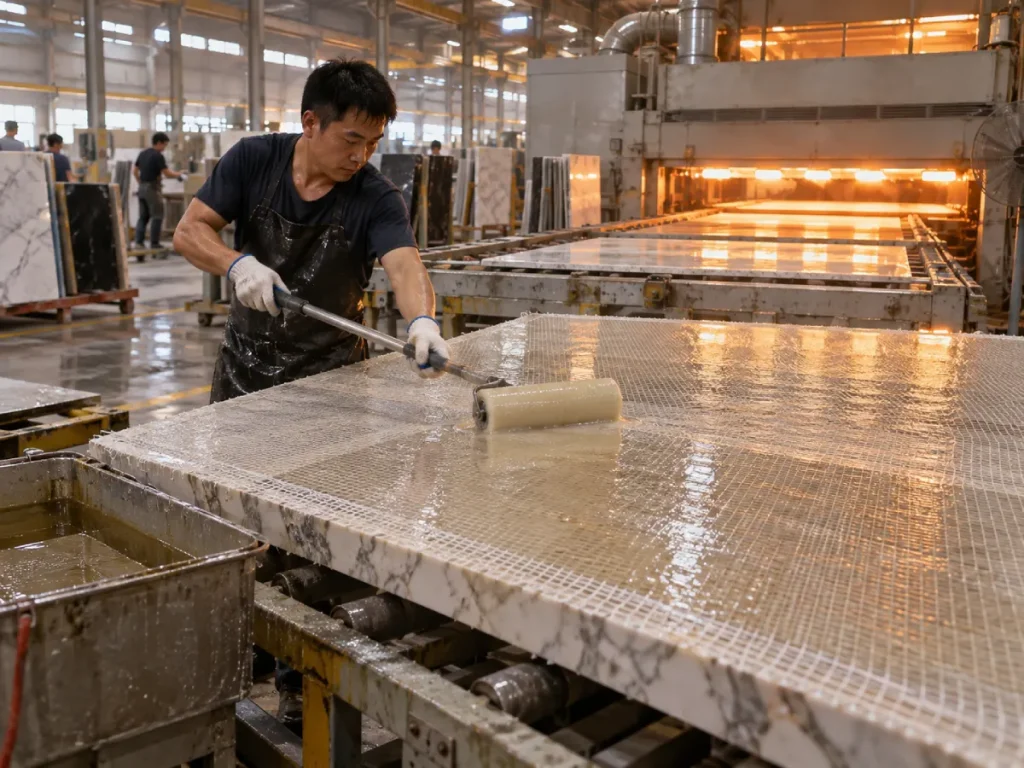
El clima calorós sembla més fàcil al principi.
L'epoxi flueix bé. La fibra de vidre es torna transparent ràpidament. Els operadors poden moure la resina a través de la llosa amb menys esforç.
Aleshores el rellotge comença a funcionar en contra d'ells.
El temps de treball es fa més curt
La temperatura més alta generalment accelera la reacció epoxi.
La resina pot començar amb una viscositat molt viable, però espessir-se més ràpidament del que s'esperava.
En una llosa gran, la primera zona es pot mullar perfectament mentre que la zona final rep la resina que ja ha començat a augmentar la viscositat.
Els lots grans poden escalfar-se encara més ràpidament
El curat epoxi és exotèrmic.
Una gran massa barrejada en una galleda profunda reté la calor.
Més calor retinguda pot accelerar encara més la reacció.
Aquesta és una de les raons per les quals els operadors d'estiu de vegades veuen que una galleda s'escalfa mentre que la resina ja estesa per la llosa es manté viable durant més temps.
Les línies d'assecat afegeixen una altra variable de temperatura
Les fàbriques que utilitzen línies escalfades o assistides per forn han de tenir en compte no només la temperatura ambient sinó també la temperatura introduïda després de l'aplicació.
El sistema de curat ha de tolerar aquesta seqüència sense arribar a ser incontrolablement ràpid.
Quan un epoxi de suport de malla d'alta temperatura té sentit
Per als tallers càlids i la producció en línia d'assecat, l'objectiu és la reactivitat controlada.
L'epoxi encara necessita una bona humectació i flux, però el sistema de curat hauria de preservar el temps d'aplicació suficient per acabar la llosa de manera consistent.
Veropoxi Epoxi inodor d'alta temperatura per a suport de malla de pedra - 4090 / BCO25Q-14 Actualment està dissenyat per a 28 °C+ i condicions de línia d'assecat.
Les seves especificacions publicades inclouen:
- sistema 4090 / BCO25Q-14;
- 100:25 relació resina-enduridor en pes;
- viscositat 400–600 CPS;
- temps de curat d'aproximadament 60 minuts;
- condicions de treball d'alta temperatura / 28 ° C +; i
- funcionament inodor per a entorns de producció contínua.
Qui hauria de considerar un sistema d'alta temperatura?
Té sentit quan:
- la temperatura del taller d'estiu supera regularment els 28 °C;
- el suport de malla utilitza forns d'assecat o transportadors escalfats;
- l'epoxi estàndard comença a espessir abans de completar l'aplicació;
- les lloses grans necessiten un temps d'humitat més llarg;
- els operadors barregen diversos quilograms per lot;
- la fàbrica disposa de línies automàtiques contínues; o
- La consistència del temps de treball importa més que la velocitat màxima de curat.
Per què el mateix 400-600 CPS no significa el mateix producte
Aquesta és probablement la lliçó de comprador més important de l'article.
Tots dos sistemes de suport de malla Veropoxy publiquen actualment una viscositat d'aproximadament 400-600 CPS.
Tots dos també utilitzen una proporció de 100:25 en pes.
No obstant això, un està dissenyat al voltant de la producció d'aproximadament 10 °C i l'altre al voltant de 28 °C+ o condicions de línia d'assecat.
Això vol dir que la diferència real no és només la viscositat.
L'enduridor i la química de curació completa estan fent gran part del treball estacional.
| Especificació | Sistema d'hivern | Estiu / Sistema d'alta temperatura |
|---|---|---|
| Sistema | 4090 / WBA25Q | 4090 / BCO25Q-14 |
| Ús primari | Suport de malla de baixa temperatura | Revestiment de malla d'alta temperatura / línia d'assecat |
| Temperatura recomanada | Aproximadament 10°C | 28°C+ / condicions de línia escalfada |
| Relació de mescla | 100:25 en pes | 100:25 en pes |
| Viscositat publicada | 400–600 CPS | 400–600 CPS |
| Temps de curació publicat | Uns 50 minuts | Uns 60 minuts |
| Motiu principal de selecció | Curació fiable en condicions de fred | Curació controlada en condicions de calor |
Menjar del comprador: No seleccioneu l'epoxi de suport de malla d'estiu i d'hivern només per viscositat. Dos sistemes poden publicar el mateix CPS i la mateixa proporció, però es comporten de manera molt diferent perquè la seva química d'enduridor i el seu perfil de curat estan dissenyats per a diferents intervals de temperatura.
La mullada de la malla és més important que simplement recobrir la tela
Una malla pot semblar "coberta" mentre encara està mal impregnada.
L'objectiu és que la resina mulli les fibres i creï un contacte íntim entre el teixit de reforç i la superfície de pedra.
Com es veu el wet-out adequat
Quan la fibra de vidre s'humiteja correctament amb un sistema epoxi transparent, les fibres normalment es tornen més transparents i s'integren visualment amb la capa de resina.
Les zones blanques d'aspecte sec poden indicar una impregnació incompleta.
La guia epoxi industrial per a l'aplicació de fibra de vidre emfatitza de manera similar la difusió de la resina de les zones mullades al teixit sec i l'eliminació de l'excés de resina abans de la gelificació.
Massa poca resina crea una malla seca
Si la quantitat d'aplicació és massa baixa:
- les fibres romanen parcialment seques;
- el contacte de pedra es torna inconsistent;
- queden buits sota la malla;
- el reforç local es fa més feble; i
- el peeling pot començar a partir de zones mal adherides.
Massa resina no és automàticament millor
L'excés de resina afegeix cost i pes sense millorar necessàriament el reforç.
Els tolls grans també poden crear una cura desigual, zones riques en resina i una acumulació de calor innecessària.
L'objectiu és un mullat complet amb una quantitat de resina controlada.
La preparació de la superfície pot decidir si la malla es manté enganxada
Fins i tot el millor epoxi no es pot unir de manera fiable a la contaminació.
Traieu la pols i els purins
El tall de pedra i el calibratge deixen pols mineral fi i residus de purins.
Si aquestes partícules romanen a la llosa, l'epoxi es pot unir a la pols en lloc de la pedra.
El resultat pot semblar acceptable inicialment i després pelar durant la manipulació.
Controlar la humitat
Les superfícies de pedra humides poden interferir amb molts sistemes d'unió epoxi.
Si les lloses surten d'una línia de rentat abans del suport de la malla, la fàbrica hauria de confirmar que la superfície posterior ha arribat a una condició seca acceptable abans de l'aplicació de la resina.
Elimina les partícules soltes
Les pedres fràgils poden tenir grans febles o zones minerals escamoses a la superfície posterior.
L'adhesió de la malla al material que ja està deslligat de la llosa no resol el problema subjacent.
La proporció de mescla encara és important a l'estiu i a l'hivern
Un problema de temperatura no s'ha de resoldre canviant la proporció de mescla.
Els dos sistemes actuals de suport de malla Veropoxy especifiquen 100:25 de resina a enduridor en pes.
Aquesta proporció hauria de romandre fixa tret que el proveïdor proporcioni una formulació aprovada diferent.
No afegiu més enduridor a l'hivern
Més enduridor no converteix de manera segura un epoxi normal en un epoxi de baixa temperatura.
La barreja fora de proporció pot reduir la qualitat de curació i crear propietats mecàniques inconsistents.
No reduïu l'enduridor a l'estiu
De la mateixa manera, reduir l'enduridor no és una manera adequada de crear un sistema d'estiu més lent.
L'enfocament correcte és utilitzar la química de curat dissenyada per a la producció a alta temperatura.
Per a una explicació més profunda, vegeu Guia de proporció de mescla de resina epoxi per al processament de la pedra.
Com afecta la viscositat al suport de malla
El suport de malla necessita un equilibri.
La resina ha de ser prou fina per mullar les fibres i estendre's per la llosa, però prou controlada perquè no s'escapi simplement de la capa de reforç.
Si la viscositat és massa alta
L'operador pot veure:
- mala impregnació de malla;
- alta resistència al rodet;
- zones de teixit sec;
- més aire atrapat;
- major esforç laboral; i
- distribució desigual de la resina.
Si la viscositat és massa baixa
Els possibles problemes inclouen:
- escorrentia a les vores de la llosa;
- acumulació de resina sota la llosa;
- absorció excessiva a la pedra porosa;
- construcció de la superfície inferior; i
- major consum de material.
És per això que la "viscositat baixa controlada" sol ser un llenguatge més útil que "el CPS més baix possible".
Per obtenir més detalls sobre aquesta decisió, vegeu el Guia epoxi de baixa viscositat vs d'alta viscositat.
Respatller de malla manual vs línies de producció automatitzades
La producció manual necessita un temps de treball fàcil per a l'operador
Els treballadors manuals necessiten temps suficient per:
- col·loca la malla;
- barreja epoxi;
- abocar la resina;
- esteneu-lo per la llosa;
- treballar la resina en zones seques;
- eliminar l'excés de material; i
- corregir les arrugues o les taques seques locals.
Si l'epoxi es torna reactiu massa ràpidament, la qualitat de l'aplicació depèn massa de la velocitat de l'operador.
Les línies automatitzades necessiten repetibilitat
Les línies automàtiques o semiautomàtiques poden aplicar la resina més ràpidament, però introdueixen un requisit diferent: temps de cicle repetible.
Un lot no hauria de començar a gelificar uns minuts abans que el següent simplement perquè la temperatura del material ha canviat.
Per als sistemes automatitzats, avalueu:
- precisió de mesura;
- consistència de barreja;
- temperatura de la resina;
- velocitat de línia;
- pressió del rodet;
- alineació d'alimentació de malla;
- temperatura del forn; i
- temps de manipulació després de la curació.
Falles habituals del suport de malla i què signifiquen normalment
| Problema observat | Causa possible | Què cal comprovar primer |
|---|---|---|
| Pells de malla de pedra | Superfície contaminada, humectació deficient, curació incompleta | Neteja de superfícies, humitat, cobertura de resina i estat de curació |
| Queden zones blanques de malla seca | Humit insuficient o resina massa viscosa | Quantitat d'aplicació, viscositat i tècnica del rodet |
| L'epoxi es manté suau a l'hivern | Temperatura per sota del rang de formulació | Temperatures ambientals, de pedra i de resina |
| Gels epoxi massa ràpid a l'estiu | Alta temperatura o lot exotèrmic gran | Mida del lot, temperatura del material i sistema d'enduridor |
| La resina corre per les vores de la llosa | Excés de material o sistema massa fluid | Quantitat d'aplicació i viscositat a la temperatura de producció |
| Bombolles o buits sota la malla | Mala humitat, aire atrapat o rodament desigual | Tècnica d'aplicació i contacte amb el teixit |
| Les diferents àrees curen de manera diferent | Mala barreja o temperatura desigual | Uniformitat de mescla, proporció i temperatura de la llosa |
| La llosa es trenca després del suport | Reforç insuficient per a l'estructura de defecte de pedra | Estat de la pedra, especificació de la malla, cobertura de resina i requisit mecànic real |
Per què "sec al tacte" no és un estàndard de manipulació fiable
Una llosa pot sentir-se seca a la superfície mentre el sistema de suport no ha desenvolupat un rendiment mecànic suficient per a la seva manipulació.
La investigació que examina el reforç de pedra industrial ha assenyalat específicament que les fàbriques de vegades tornen les lloses a la producció basant-se en un "tacte sec" empíric en lloc dels requisits de curació del fabricant de resina.
Això crea un risc innecessari.
Definir un criteri de manipulació real
La fàbrica ha d'identificar a què ha de sobreviure la llosa reforçada a continuació:
- aixecament;
- girar;
- transport amb carro;
- apilament;
- calibratge;
- poliment; o
- fabricació.
Aleshores, la qualificació de cura hauria de coincidir amb aquesta càrrega real.
Com triar l'epoxi de suport de malla d'estiu vs d'hivern
| Si la vostra condició de producció és... | Prioritzar… | Per què |
|---|---|---|
| Taller a prop dels 10°C | Química de curat a baixa temperatura | Els sistemes estàndard poden curar massa lentament i mullar malament la malla |
| Pedra freda d'emmagatzematge exterior | Comproveu la temperatura de la pedra abans de l'aplicació | La llosa pot romandre més freda que l'aire de fàbrica |
| Taller d'estiu per sobre de 28°C | Reactivitat controlada a alta temperatura | Conserva el temps de treball útil |
| Forn d'assecat o línia escalfada | Sistema d'alta temperatura / compatible amb la línia | Evita la curació prematura durant l'escalfament |
| Suport manual de lloses grans | Temps obert prou llarg | Els operadors necessiten temps per a una humitat completa |
| Línia contínua automàtica | Consistencia de curació lot a lot | La velocitat de línia estable depèn del comportament de la reacció repetible |
| Pedra molt porosa | Flux controlat i consum de resina | L'excés de resina pot desaparèixer a la llosa |
| Pedra exòtica molt fràgil | Valideu la densitat de la malla i el sistema de reforç complet | L'epoxi per si sol no determina la resistència final |
Com provar l'epoxi de suport de malla abans de fer una comanda a granel
Pas 1: utilitzeu pedra de producció real
Proveu l'epoxi sobre el mateix granit, marbre, pedra d'enginyeria o lloses exòtiques que processen la fàbrica.
Pas 2: utilitzeu la malla real
La densitat de la malla, l'estructura de la fibra i el tractament superficial poden afectar la demanda i la humectació de la resina.
Pas 3: prova a una temperatura estacional realista
S'ha de provar un epoxi d'hivern prop de les condicions de processament hivernals esperades.
Un producte d'estiu s'ha de provar a la condició real de la línia d'alta temperatura.
Pas 4: registre el temps de sol·licitud
Mesureu el temps des de la barreja fins que tota la llosa estigui completament mullada.
Pas 5: registre el consum de resina
Seguiment de grams o quilograms per metre quadrat o per llosa.
Això és fonamental per comparar el cost de producció real.
Pas 6: comproveu visualment la malla
Inspeccioneu les zones seques, les bombolles, les arrugues, l'aixecament de vores i la cobertura desigual de la resina.
Pas 7: permeteu la curació especificada
No reduïu el temps de curat simplement perquè la superfície se sent seca.
Pas 8: Executeu la llosa mitjançant una manipulació real
Aixequeu-lo, moveu-lo, gireu-lo i torneu-lo a la producció segons la seqüència normal de fàbrica.
Pas 9: compareu diverses lloses
Una mostra d'èxit no és suficient per a l'aprovació massiva.
La variabilitat de la pedra significa que el sistema s'ha de comprovar en diverses lloses representatives.
Llista de verificació del comprador de suport epoxi de malla
| Pregunta del proveïdor | Per què importa |
|---|---|
| Per a quin rang de temperatures està dissenyat aquest enduridor? | Determina la idoneïtat de la cura estacional |
| Quina és la viscositat mixta a la temperatura de prova indicada? | Ajuda a predir la humitat i l'escorrentia de la malla |
| Quina és la relació entre resina i enduridor? | Necessari per a un curat repetible |
| La relació és en pes o en volum? | Evita errors de dosificació |
| Quant dura la finestra de treball útil? | Determina si es pot completar una llosa completa |
| Quan es pot manipular la llosa amb seguretat? | Més útil que un vague "temps de curació" |
| El producte és apte per a línies manuals o automatitzades? | La velocitat de l'aplicació canvia el perfil de curació necessari |
| És adequat per a la línia d'assecat o el curat al forn? | Crític per als sistemes de producció de calefacció |
| Podem provar una mostra a la nostra pedra i malla? | Les proves reals de fàbrica revelen la compatibilitat |
| Quina coherència és el rendiment entre lots? | La producció contínua depèn de la repetibilitat |
Errors comuns de suport de malla que cal evitar
Utilitzant un epoxi tot l'any sense proves estacionals
Si la temperatura de fàbrica canvia dràsticament entre l'hivern i l'estiu, és possible que una formulació no proporcioni la mateixa finestra de procés durant tot l'any.
Afegeix un enduridor addicional a l'hivern
Aquest no és un substitut controlat de la química de curat a baixa temperatura.
Enduridor reductor a l'estiu
Aquest no és un mètode segur per allargar el temps de treball.
Aplicació de malla sobre pedra polsegada
L'epoxi es pot unir a la contaminació en lloc de la llosa.
Assumir una cobertura visible significa una humitat total
La resina ha d'impregnar la malla i crear un contacte fiable amb la pedra.
Moveu les lloses tan bon punt la superfície se senti seca
L'estat sec al tacte no demostra una força de manipulació adequada.
Ignorant la temperatura de la pedra
La llosa en si pot ser significativament més freda o càlida que l'aire del taller.
Comparant epoxi només pel preu per quilogram
Un producte més barat que consumeix més resina, frena la línia o crea reelaboració pot ser més car per llosa acabada.
Recomanació: escolliu el sistema de cura durant la temporada de producció
El millor epoxi de suport de malla no és simplement el producte amb la curació més ràpida o la viscositat més baixa.
És el sistema que permet a la fàbrica mullar completament la malla, mantenir una unió fiable i assolir una força de manipulació segura a la temperatura de producció real.
Si la fàbrica funciona a prop dels 10 °C a l'hivern, prioritzeu la química de curat a baixa temperatura.
Si la producció supera regularment els 28 °C o utilitza una línia d'assecat escalfada, prioritzeu la reactivitat controlada a alta temperatura.
Si apareix el mateix nombre de viscositat en ambdós productes, no suposeu que són intercanviables.
Compareu la formulació completa de l'enduridor de resina, el temps de treball útil, el comportament de curat, la humitat de la malla, la temperatura de la llosa, la velocitat de la línia i el resultat real de la manipulació.
I si la pedra és inusualment fràgil, molt esquerdada o estructuralment heterogènia, tracteu el suport de malla com un sistema de reforç complet, no només una compra adhesiva.
Preguntes freqüents sobre el suport epoxi de malla de pedra
1. Quina epoxi és millor per al suport de malla de pedra?
El millor epoxi depèn de la temperatura del taller, l'estat de la pedra, el tipus de malla, la velocitat de producció i els requisits de curat. Una fàbrica d'hivern pot necessitar un sistema de curat a baixa temperatura, mentre que un taller d'estiu calent o una línia d'assecat necessita una reactivitat controlada a alta temperatura. Una bona humectació de la malla, una adherència fiable de la pedra i un temps de treball suficient són més importants que triar només per viscositat.
2. Es pot utilitzar el mateix suport epoxi de malla a l'estiu i a l'hivern?
De vegades, però no s'ha d'assumir. Els grans canvis de temperatura estacionals afecten tant la viscositat de l'epoxi com la velocitat de curat. Les fàbriques que operen al voltant dels 10 °C a l'hivern i per sobre dels 28 °C a l'estiu poden beneficiar-se de sistemes de curat separats dissenyats per a aquests intervals de temperatura.
3. Per què el suport epoxi de malla es cura lentament a l'hivern?
La baixa temperatura generalment augmenta la viscositat epoxi no curada i alenteix la reacció de l'enduridor de la resina. Si la formulació no està dissenyada per a condicions fredes, la humectació de la malla i el desenvolupament de la força poden ser massa lents per a la producció normal.
4. Per què el gel epoxi és massa ràpid durant el suport de malla d'estiu?
La temperatura més alta accelera el curat epoxi. Els lots de barreja grans també poden retenir la calor exotèrmica, fent que la reacció sigui més ràpida dins del recipient de mescla. Utilitzeu productes químics adequats a la temperatura, controleu la mida del lot i controleu les temperatures de la resina i la llosa en lloc de canviar la proporció de mescla especificada.
5. Com hauria de provar una fàbrica de pedra epoxi de suport de malla abans de fer una comanda a granel?
Utilitzeu la pedra i la malla de producció real, proveu a temperatures estacionals representatives, registreu el consum de resina i el temps de treball útil, comproveu l'humitat completa de la fibra, permeteu la curació especificada i, a continuació, manegeu la llosa mitjançant la seqüència de producció normal. Compareu diverses lloses abans d'aprovar el subministrament a granel.
Com mantenir estable el suport de malla de pedra durant l'estiu i l'hivern
El reforç fiable de la malla depèn de fer coincidir el flux de resina i la química de curació amb l'entorn de producció real. Les condicions hivernals augmenten la viscositat i la reacció lenta, mentre que la calor estival millora el flux inicial però escurça la finestra de treball. El sistema adequat ha de mullar completament la malla, unir-se a una superfície de pedra neta i desenvolupar una força de manipulació previsible sense obligar els operadors a compensar la temperatura amb una barreja fora de proporció o un escalfament incontrolat.
Trieu l'enduridor al voltant de la temperatura real de fàbrica
Si la producció hivernal s'acosta als 10 °C, utilitzeu productes químics dissenyats per curar de manera fiable a baixa temperatura. Si la producció d'estiu supera els 28 °C o s'utilitza línies d'assecatge escalfats, utilitzeu un sistema d'alta temperatura que preservi el temps de treball suficient per a la impregnació completa de la malla.
Relaciona el procés amb les condicions de producció
Taller d'hivern fred:
prioritzeu la química de curat a baixa temperatura i comproveu la humitat a la pedra freda.
Producció calorosa d'estiu:
protegir la finestra de treball útil i evitar lots exotèrmics sobredimensionats.
Producció en línia d'assecat:
Utilitzeu una formulació dissenyada per a la curació controlada a temperatura elevada.
Suport manual de malla:
Assegureu-vos que els operaris tinguin prou temps obert per impregnar completament la llosa completa.
Pedra fràgil o exòtica:
avaluar conjuntament la densitat de la malla, el sistema epoxi, els defectes de pedra i els requisits de manipulació.
No jutgis el reforç per l'aspecte sec al tacte
Una superfície que se sent seca no està automàticament preparada per aixecar-la, girar-la, polir-la o transportar-la. Definiu la fita de manipulació necessària i valideu-la en lloses reals. El temps de curat correcte és el temps necessari per arribar al següent pas de producció segura, no només el moment en què la superfície deixa de sentir-se pegajosa.
What should buyers compare between suppliers?
Compareu el rang de temperatures, la viscositat mixta, el temps de treball, el comportament de curat, la mida recomanada del lot, la humectació de la malla, l'adhesió de la pedra, el perfil d'olor, la compatibilitat amb la línia d'assecat, el consum de resina i la consistència del lot. A continuació, proveu els sistemes preseleccionats amb la vostra pròpia pedra, malla, operadors i condicions de producció estacionals.
Practical Recommendation
Si el curat a l'hivern es fa massa lent, canvieu a la química a baixa temperatura en lloc d'afegir un enduridor addicional. Si la resina d'estiu es gelifica abans que la llosa estigui completament mullada, utilitzeu un sistema d'alta temperatura amb reactivitat controlada en lloc d'enduridor reductor. Si la malla es pela, inspeccioneu la preparació de la superfície, mulleu-la i cureu-la abans de culpar la fibra de vidre. I si una llosa fràgil encara es trenca després del suport, avalueu el disseny de reforç complet en lloc de suposar que més epoxi solucionarà el problema.
Necessites una epoxi de suport de malla per a la teva temperatura de producció real?
El tipus de pedra, la malla de fibra de vidre, la temperatura del taller, la temperatura de la llosa, la velocitat de la línia, el mètode de curat i el programa de manipulació afecten el rendiment de la malla. Proveu el sistema complet sota les vostres condicions reals d'hivern i estiu abans d'aprovar la producció a granel.
Referències
- A. A. Pazeto, P. M. Amaral, J. R. Pinheiro i A. B. Paraguassú.
Efectes del reforç de fibra de vidre sobre les propietats mecàniques de la pedra de construcció de gra gruixut.
Centre de Tecnologia Mineral i Universitat de Lisboa.
Construcció i materials de construcció, vol. 155, 2017, pàgs. 79–87. - A. A. Pazeto, P. M. Amaral i R. L. Arcanjo.
Una anàlisi de rendiment dels mètodes de reforç convencionals per a pedres de construcció "exòtiques" segons els requisits tècnics actuals.
Centre de Tecnologia Mineral i IDMEC, Universitat de Lisboa.
Revista Internacional de Mecànica de Roques i Ciències Mineres, vol. 135, 2020, article 104507. - WEST SYSTEM Technical Staff.
Aplicació de tela i cinta de fibra de vidre.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
Conceptes bàsics de química epoxi: entendre el temps i la temperatura de curació.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
Manual d'usuari i Guia del producte WEST SYSTEM.
Gougeon Brothers, Inc.
WEST SYSTEM Publicacions Tècniques. - ASTM International Committee C18 on Dimension Stone.
ASTM C880/C880M-25 — Mètode de prova estàndard per a la resistència a la flexió de la pedra de dimensions.
ASTM Internacional.
Llibre anual de normes ASTM, vol. 04/07. - ASTM International Committee C18 on Dimension Stone.
ASTM C99/C99M — Mètode de prova estàndard per al mòdul de ruptura de pedra de dimensions.
ASTM Internacional.
Llibre anual de normes ASTM, vol. 04/07. - Charles Selwitz.
Resines epoxi en la conservació de la pedra.
Institut de Conservació Getty.
Sèrie Research in Conservation, Getty Publications, 1992.