

Hurtig oversigt:
Stennets bagsideepoxy skal fugte armeringsnettet, binde sig pålideligt til pladen og hærde med en hastighed, der matcher fabrikstemperaturen. Vinterproduktion kræver kemi, der stadig udvikler styrke under kolde forhold, mens sommer- eller tørrelinjeproduktion kræver kontrolleret reaktivitet, så epoxyen ikke gelerer for hurtigt. Vælg systemet ud fra den faktiske værkstedstemperatur, maskebefugtning, arbejdstid, hærdningsadfærd, stentilstand og linjehastighed – ikke efter viskositet eller hærdetid alene.
Mesh bagside ser enkel ud udefra.
En stenplade vendes, glasfibernet lægges på bagsiden, epoxy påføres, og efter hærdning vender pladen tilbage til produktion.
I virkeligheden er dette en af de processer, hvor en fabrik kan gentage den samme bevægelse hver dag og stadig få meget forskellige resultater fra januar til august.
Om vinteren kan harpiksen blive tyk og langsom at hærde. Mesh-fibre forbliver synlige, fordi epoxyen ikke fugter dem ordentligt. Plader optager stativer længere end forventet, og operatører begynder at flytte materiale, før der er udviklet tilstrækkelig styrke.
Om sommeren kan det modsatte ske. Epoxyen flyder godt i starten, men arbejdsvinduet bliver kortere. Et stort parti starter opvarmning i beholderen, harpiksen tykner, før hele pladen er dækket, eller den ene side af nettet modtager mere harpiks end den anden.
Den åbenlyse reaktion er at skyde skylden på viskositeten.
Men viskositet er kun en del af svaret.
Det vigtigere spørgsmål er, om det komplette harpiks-hærdersystem er designet til at hærde forudsigeligt ved den temperatur, som bagsidelinjen faktisk fungerer i.
Veropoxy adskiller i øjeblikket disse forhold gennem dedikeret sten epoxy systemer til lav temperatur og høj temperatur mesh bagside i stedet for at behandle en formulering som en universel klæbemiddel året rundt.
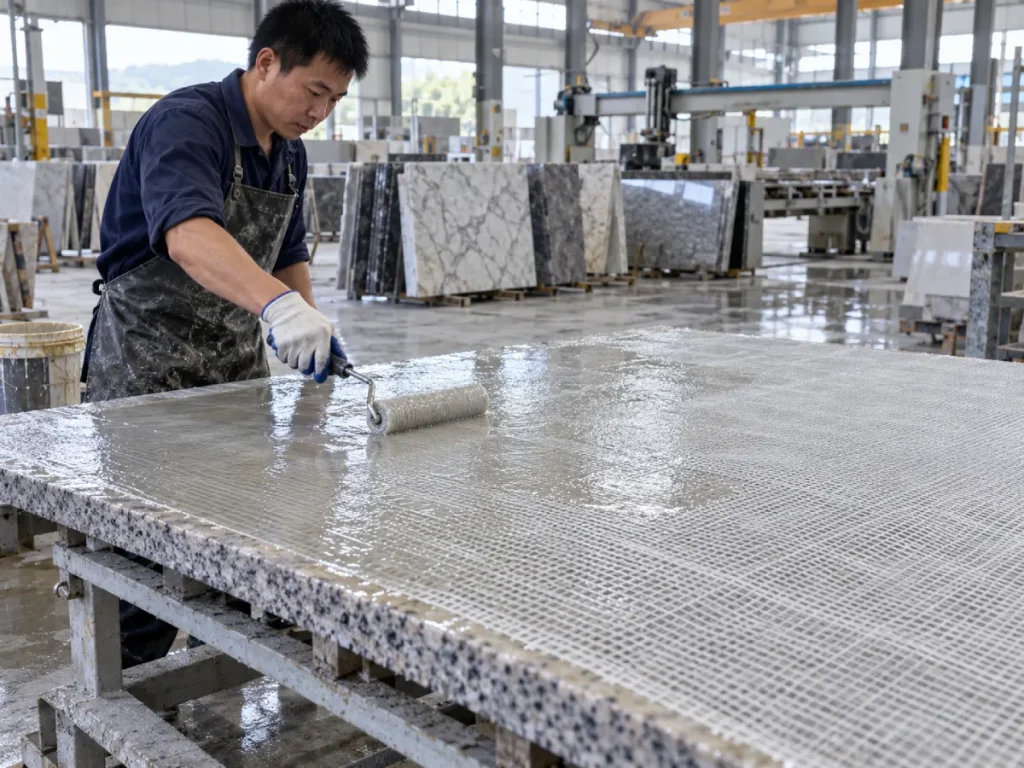
Hvad er Stone Mesh Backing?
Stennet-bagside er en forstærkningsproces, hvor glasfibernet eller et andet forstærkende stof bindes til den bagerste overflade af en naturlig eller konstrueret stenplade.
Formålet er ikke at gøre hver plade strukturelt identisk.
Nettet og harpiksen arbejder sammen som et forstærkningslag, der kan hjælpe med at stabilisere skrøbeligt materiale, reducere risikoen for sprækkeudbredelse og forbedre håndteringssikkerheden under senere forarbejdning, transport, fremstilling og installation.
Hvorfor skrøbelige plader har brug for forstærkning
Natursten er heterogen.
To plader skåret fra den samme blok kan have forskellige mineralgrænser, årer, mikrorevner, porer, krystalstørrelser og indre spændinger.
Meget dekorative materialer kan være særligt udfordrende, fordi de visuelle egenskaber, købere værdsætter - store krystaller, dramatiske årer, mineralovergange og usædvanlige mønstre - også kan skabe lokal svaghed.
Forskning i grovkornede og eksotiske byggesten har vist, at glasfiberforstærkede epoxysystemer kan hæmme sprækkeudbredelsen og forbedre den mekaniske adfærd, selvom armeringseffektiviteten varierer afhængigt af sten, harpiks, fibersystem og påføringskvalitet.
Mesh-bagside sker normalt før polering
For mange pladeproduktionslinjer udføres forstærkning før den endelige polering.
Baglaget skal hærde tilstrækkeligt, før pladen vender tilbage til håndtering, slibning, polering eller nedstrøms transport.
Dette gør hærdningstiming til et produktionsproblem, ikke blot en laboratoriespecifikation.
Hvad skal en god mesh-bagsideepoxy gøre?
En nyttig mesh-bagside epoxy har brug for flere egenskaber på samme tid.
Fugt glasfibernet
Harpiksen skal bevæge sig gennem og omkring netfibrene i stedet for at sidde oven på stoffet.
Korrekt udfugtning skaber kontakt mellem fibre, epoxy og stenunderlag.
Hvis store hvide eller tørre områder forbliver synlige i nettet, vil armeringen være inkonsekvent.
Bindes til stenoverfladen
God fiberbefugtning er ikke nok, hvis epoxyen ikke hæfter ordentligt til pladen.
Støv, fugt, gyllerester, olie, voks, slipmidler og løse partikler kan alle skabe en svag grænseflade.
Forbliv brugbar længe nok
Operatøren har brug for nok tid til at sprede epoxyen over hele pladen og imprægnere nettet fuldstændigt.
Et system, der geler halvvejs gennem en stor plade, kan skabe stærke og svage zoner i samme forstærkningslag.
Hærd hurtigt nok til linjen
Arbejdstiden kan heller ikke være uendelig.
Når først nettet er befugtet ordentligt, og harpiksen er på plads, skal systemet udvikle tilstrækkelig håndteringsstyrke til at flytte pladen gennem produktionen med en praktisk hastighed.
Undgå overdreven afstrømning
Hvis harpiksen er for flydende under faktiske produktionsforhold, kan den migrere væk fra nettet, akkumulere ved pladekanter eller skabe ujævn harpiksfordeling.
Forbliv konsekvent gennem sæsonbestemte ændringer
Dette er ofte det sværeste krav.
En harpiks, der yder perfekt ved 22°C, kan opføre sig meget forskelligt ved 10°C eller 32°C.
Hvorfor Sommer og Vinter Mesh Backing har brug for forskellige strategier
Epoxyhærdning er temperaturfølsom.
Når temperaturen falder, bliver uhærdet epoxy generelt mere tyktflydende, og den kemiske reaktion aftager.
Når temperaturen stiger, bliver harpiksen generelt lettere at flyde, men hærdningsreaktionen accelererer også.
Dette skaber modsatte produktionsrisici.
| Produktionstilstand | Hovedharpiksadfærd | Typisk risiko | Hvad fabrikken har brug for |
|---|---|---|---|
| Kold vinter værksted | Højere viskositet og langsommere reaktion | Dårlig befugtning, forsinket helbredelse, tidlig håndtering | Lavtemperaturhærdningskemi |
| Moderate forhold | Balanceret flow og reaktion | Skift-til-skift temperaturvariation | Stabilt arbejdsvindue og gentagelig kur |
| Varm sommer workshop | Lavere startviskositet og hurtigere reaktion | Kort arbejdstid, hurtig fortykkelse, ujævn påføring | Kontrolleret højtemperaturreaktivitet |
| Opvarmet tørrelinje | Hurtig varmetilførsel efter påføring | For tidlig hærdning eller ujævn geludvikling | System designet til tørrelinieforhold |
Nøglepunktet er enkelt:
Vinter og sommer kræver forskellig hærdningskontrol, selv når målviskositeten ligner på papiret.
Vinternetunderlag: Hvad ændrer sig ved lav temperatur?
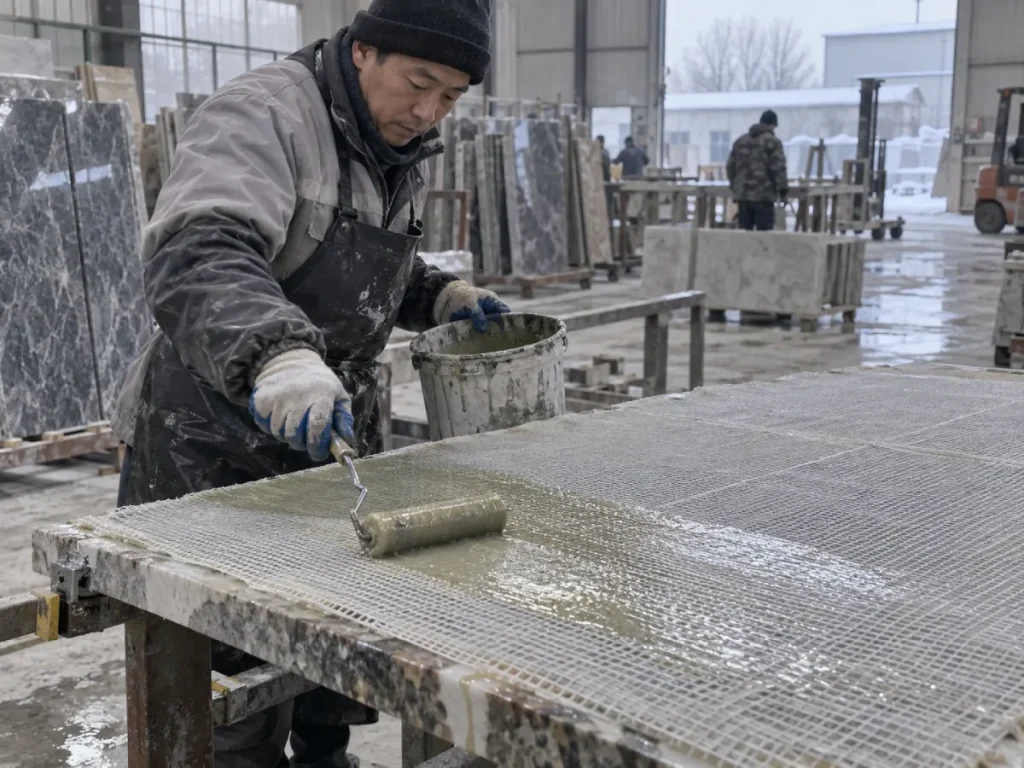
Harpiksen bliver sværere at sprede
Når uhærdet epoxy afkøles, stiger viskositeten normalt.
Valsen eller sprederen har brug for mere indsats. Harpiks bevæger sig langsommere gennem glasfiberen, og meshfibre kan forblive delvist tørre.
Dette bliver især tydeligt på store plader, hvor operatøren skal dække flere kvadratmeter konsekvent.
Indtrængning i stenen kan falde
Mesh-bagside er ikke kun afhængig af limning til stoffet.
Harpiksen har også brug for nok interaktion med porer, ruhed og små defekter på pladens bagside.
Hvis harpiksen bliver for tyk, kan denne befugtning og overfladegennemtrængning blive mindre effektiv.
Hærdningstiden bliver uforudsigelig
Et standard rumtemperatursystem kan stadig i sidste ende hærde under kolde forhold, men "i sidste ende" er ikke en produktionsspecifikation.
Hvis pladen skal bruge dobbelt så lang tid før håndtering, bliver bagstationen en flaskehals.
Fabrikker begynder derefter at tage risikable beslutninger som:
- flytte plader, mens harpiksen stadig er grøn;
- stabling af forstærkede plader for tidligt;
- tilføje ekstra hærder;
- brug af ukontrollerede varmeapparater; eller
- acceptere delvist hærdet mesh.
Disse genveje skaber normalt mere variation.
Når en lavtemperatur-mesh-bagside-epoxy giver mening
En epoxy af vinterkvalitet bør ikke blot være en standardformulering med mere hærder tilsat på fabrikken.
Selve hærdningskemien bør være designet til at forblive reaktiv under koldere forhold.
Veropoxy Lavtemperatur-epoxy til stennet-bagside – 4090 / WBA25Q er i øjeblikket positioneret til cirka 10°C produktion.
Dets offentliggjorte system bruger:
- 4090 / WBA25Q harpiks-hærder kombination;
- 100:25 blandingsforhold efter vægt;
- 400–600 CPS viskositet;
- ca. 50 minutters hærdningstid; og
- ca. 10°C anbefalet arbejdstemperatur.
Den vigtige del er ikke, at "50 minutter er bedre end 60 minutter."
Det nyttige er, at systemet er formuleret til at udvikle hærdningsydelse under koldere forhold, hvor en konventionel hærder kan blive upraktisk langsom.
Hvem bør overveje et vinterkvalitetssystem?
Det giver mening, når:
- værkstedstemperaturen nærmer sig regelmæssigt 10°C;
- selve stenen er kold efter opbevaring natten over;
- maskeunderlag forekommer i uopvarmede produktionsområder;
- plader skal flyttes kort efter armering;
- Forsinkede vinterkure reducerer linjegennemstrømningen; eller
- operatører kompenserer manuelt for langsom hærdning.
Sommer Mesh Backing: Hvorfor hurtigere er ikke altid bedre
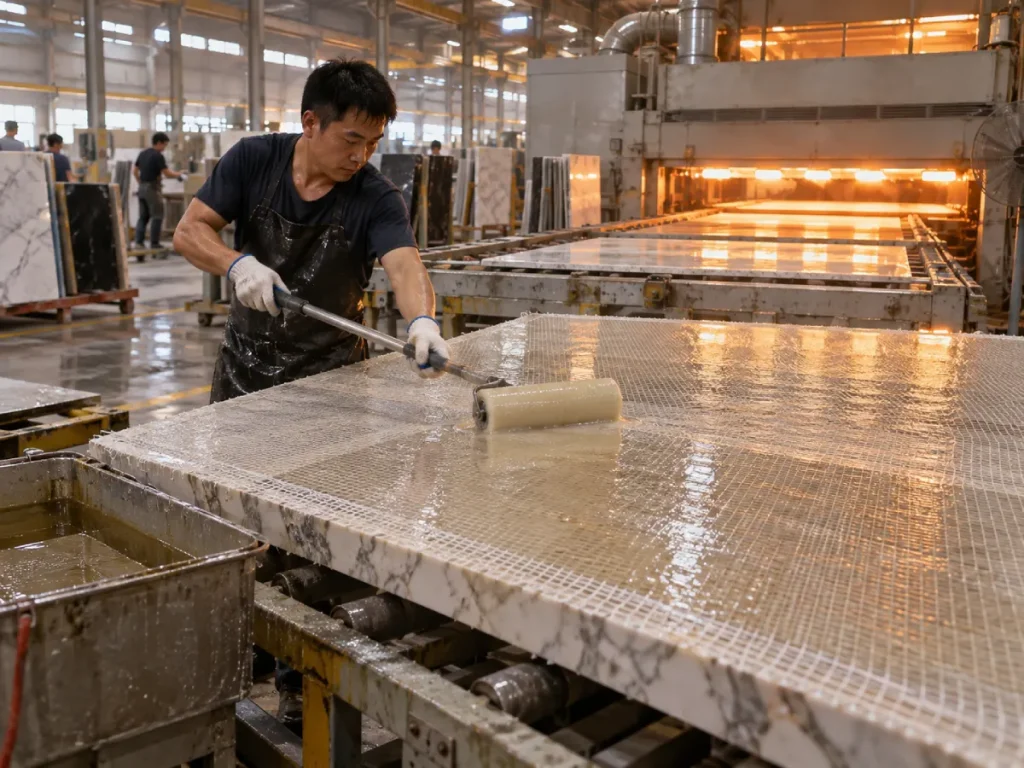
Varmt vejr ser lettere ud i starten.
Epoxyen flyder fint. Glasfiber bliver hurtigt gennemsigtigt. Operatører kan flytte harpiksen hen over pladen med mindre indsats.
Så begynder uret at arbejde imod dem.
Arbejdstiden bliver kortere
Højere temperatur fremskynder generelt epoxyreaktionen.
Harpiksen kan starte ved en meget brugbar viskositet, men tykkere hurtigere end forventet.
På en stor plade kan det første område vædes perfekt, mens det sidste område modtager harpiks, der allerede er begyndt at opbygge viskositet.
Store partier kan opvarme endnu hurtigere
Epoxyhærdning er eksoterm.
En stor blandet masse i en dyb spand holder på varmen.
Mere tilbageholdt varme kan accelerere reaktionen yderligere.
Dette er en af grundene til, at sommeroperatører nogle gange ser en spand blive varm, mens harpiksen, der allerede er spredt over pladen, forbliver brugbar i længere tid.
Tørringslinjer tilføjer endnu en temperaturvariabel
Fabrikker, der bruger opvarmede eller ovnstøttede linjer, skal ikke kun overveje stuetemperatur, men også den temperatur, der indføres efter påføring.
Hærdningssystemet skal tåle den sekvens uden at blive ukontrollerbart hurtigt.
Når en højtemperatur-mesh-bagsideepoxy giver mening
For varme værksteder og tørrelinjeproduktion er målet kontrolleret reaktivitet.
Epoxyen har stadig brug for god befugtning og gennemstrømning, men hærdesystemet bør bevare nok påføringstid til at afslutte pladen konsekvent.
Veropoxy Højtemperatur lugtfri epoxy til stennetunderlag – 4090 / BCO25Q-14 er i øjeblikket designet til 28°C+ og tørrelinjeforhold.
Dens offentliggjorte specifikationer omfatter:
- 4090 / BCO25Q-14 system;
- 100:25 harpiks-til-hærder-forhold efter vægt;
- 400–600 CPS viskositet;
- ca. 60 minutters hærdningstid;
- høj temperatur / 28°C+ arbejdsforhold; og
- lugtfri drift til kontinuerlige produktionsmiljøer.
Hvem bør overveje et højtemperatursystem?
Det giver mening, når:
- sommerværkstedets temperatur overstiger regelmæssigt 28°C;
- mesh bagside bruger tørreovne eller opvarmede transportører;
- standard epoxy begynder at blive tykkere, før påføringen er færdig;
- store plader har brug for længere vådtid;
- operatører blander flere kilo pr. batch;
- fabrikken kører kontinuerlige automatiske linjer; eller
- arbejdstidskonsistens betyder mere end maksimal hærdningshastighed.
Hvorfor de samme 400–600 CPS ikke betyder det samme produkt
Dette er nok den vigtigste køberlektion i artiklen.
Begge Veropoxy mesh-backing-systemer udgiver i øjeblikket ca. 400-600 CPS viskositet.
Begge bruger også et vægtforhold på 100:25.
Alligevel er den ene designet omkring cirka 10°C produktion og den anden omkring 28°C+ eller tørrelinjebetingelser.
Det betyder, at den virkelige forskel ikke blot er viskositeten.
Hærderen og den fuldstændige hærdningskemi gør meget af sæsonarbejdet.
| Specifikation | Vintersystem | Sommer-/højtemperatursystem |
|---|---|---|
| System | 4090 / WBA25Q | 4090 / BCO25Q-14 |
| Primær brug | Lav temperatur mesh bagside | Høj temperatur / tørre-line mesh bagside |
| Anbefalet temperatur | Cirka 10°C | 28°C+ / varmeledningsforhold |
| Blandingsforhold | 100:25 efter vægt | 100:25 efter vægt |
| Udgivet viskositet | 400-600 CPS | 400-600 CPS |
| Udgivet hærdetid | Cirka 50 minutter | Cirka 60 minutter |
| Hovedårsagen til valg | Pålidelig kur under kolde forhold | Kontrolleret hærdning under varme forhold |
Købers takeaway: Vælg ikke sommer- og vinterepoxy med mesh-bagside alene ud fra viskositet. To systemer kan udgive den samme CPS og forhold, men alligevel opfører sig meget forskelligt, fordi deres hærderkemi og hærdningsprofil er designet til forskellige temperaturområder.
Mesh Wet-Out er vigtigere end blot at belægge stoffet
Et net kan se "dækket" ud, mens det stadig er dårligt imprægneret.
Målet er, at harpiks skal fugte fibrene og skabe intim kontakt mellem det forstærkende stof og stenoverfladen.
Sådan ser en ordentlig wet-out ud
Når glasfiber fugtes ordentligt med et klart epoxysystem, bliver fibrene normalt mere gennemsigtige og visuelt integrerede med harpikslaget.
Tørre hvide zoner kan indikere ufuldstændig imprægnering.
Industriel epoxyvejledning til glasfiberpåføring lægger ligeledes vægt på at sprede harpiks fra våde områder ind i tørt stof og fjerne overskydende harpiks før gelering.
For lidt harpiks skaber tør mesh
Hvis påføringsmængden er for lav:
- fibre forbliver delvist tørre;
- stenkontakt bliver inkonsekvent;
- hulrum forbliver under nettet;
- lokal forstærkning bliver svagere; og
- afskalning kan begynde fra dårligt bundne områder.
For meget harpiks er ikke automatisk bedre
Overdreven harpiks øger omkostninger og vægt uden nødvendigvis at forbedre forstærkningen.
Store vandpytter kan også skabe ujævn hærdning, harpiksrige zoner og unødvendig varmeopbygning.
Målet er fuldstændig gennemvædning med kontrolleret harpiksmængde.
Overfladeforberedelse kan afgøre, om nettet forbliver fastgjort
Selv den bedste epoxy kan ikke binde pålideligt til forurening.
Fjern støv og gylle
Stenskæring og kalibrering efterlader fint mineralstøv og gyllerester.
Hvis disse partikler forbliver på pladen, kan epoxyen binde sig til støvet i stedet for stenen.
Resultatet kan se acceptabelt ud i starten og derefter skrælles under håndtering.
Kontroller fugt
Våde stenoverflader kan forstyrre mange epoxybindingssystemer.
Hvis plader efterlader en vaskesnor før netunderstøtning, bør fabrikken bekræfte, at bagsiden har nået en acceptabel tør tilstand før påføring af harpiks.
Fjern løse partikler
Skrøbelige sten kan have svage korn eller flagende mineralzoner på bagsiden.
Limning af net til materiale, der allerede er løsnet fra pladen, løser ikke det underliggende problem.
Blandingsforhold er stadig vigtige om sommeren og vinteren
Et temperaturproblem bør ikke løses ved at ændre blandingsforholdet.
Begge nuværende Veropoxy mesh-bagsidesystemer specificerer 100:25 harpiks-til-hærder efter vægt.
Dette forhold bør forblive fast, medmindre leverandøren leverer en anden godkendt formulering.
Tilsæt ikke mere hærder om vinteren
Mere hærder omdanner ikke sikkert en normal epoxy til en lavtemperatur-epoxy.
Blanding uden forhold kan reducere hærdekvaliteten og skabe inkonsekvente mekaniske egenskaber.
Reducer ikke hærder om sommeren
Ligeledes er reduktion af hærder ikke en ordentlig måde at skabe et langsommere sommersystem på.
Den korrekte tilgang er at bruge hærdningskemi designet til højtemperaturproduktion.
For en dybere forklaring, se Epoxyharpiksblandingsforhold Guide til stenbearbejdning.
Hvordan viskositet påvirker mesh-bagside
Mesh bagside har brug for en balance.
Harpiksen skal være tynd nok til at fugte fibrene og spredes ud over pladen, men kontrolleret nok til at den ikke bare løber væk fra forstærkningslaget.
Hvis viskositeten er for høj
Operatøren kan se:
- dårlig mesh imprægnering;
- høj rullemodstand;
- tørre stofzoner;
- mere indespærret luft;
- højere arbejdsindsats; og
- ujævn harpiksfordeling.
Hvis viskositeten er for lav
Mulige problemer omfatter:
- afstrømning ved pladekanter;
- harpiksakkumulering under pladen;
- overdreven absorption i porøs sten;
- opbygning af nedre overflade; og
- højere materialeforbrug.
Dette er grunden til, at "kontrolleret lav viskositet" normalt er et mere nyttigt sprog end "den lavest mulige CPS."
For flere detaljer om denne beslutning, se Lav-viskositet vs høj-viskositet Epoxy Guide.
Manuel Mesh Backing vs Automatiserede produktionslinjer
Manuel produktion kræver operatørvenlig arbejdstid
Manuelle arbejdere har brug for nok tid til at:
- placer nettet;
- bland epoxy;
- hæld harpiksen;
- spred det over pladen;
- arbejde harpiks i tørre områder;
- fjern overskydende materiale; og
- rette rynker eller lokale tørre pletter.
Hvis epoxyen bliver reaktiv for hurtigt, afhænger påføringskvaliteten for meget af operatørens hastighed.
Automatiserede linjer har brug for repeterbarhed
Automatiske eller halvautomatiske linjer kan påføre harpiks hurtigere, men de indfører et andet krav: gentagelig cyklustid.
Én batch bør ikke begynde at gelere flere minutter tidligere end den næste, blot fordi materialetemperaturen ændrede sig.
For automatiserede systemer skal du evaluere:
- måling nøjagtighed;
- blandingskonsistens;
- harpiks temperatur;
- linjehastighed;
- rulle pres;
- mesh feed justering;
- ovn temperatur; og
- håndteringstid efter hærdning.
Almindelige Mesh Backing-fejl og hvad de normalt betyder
| Observeret problem | Mulig årsag | Hvad skal du tjekke først |
|---|---|---|
| Mesh skræller fra sten | Forurenet overflade, dårlig befugtning, ufuldstændig hærdning | Overfladerensning, fugt, harpiksdækning og hærdningstilstand |
| Hvide tørre maskeområder forbliver | Utilstrækkelig udvædning eller harpiks for tyktflydende | Påføringsmængde, viskositet og rulleteknik |
| Epoxy forbliver blød om vinteren | Temperatur under formuleringsområdet | Omgivelses-, sten- og harpikstemperaturer |
| Epoxy gelerer for hurtigt om sommeren | Høj temperatur eller stor eksoterm batch | Batchstørrelse, materialetemperatur og hærdersystem |
| Harpiks løber af pladens kanter | Overskydende materiale eller alt for flydende system | Påføringsmængde og viskositet ved produktionstemperatur |
| Bobler eller hulrum under mesh | Dårlig gennemvædning, indespærret luft eller ujævn rulning | Påføringsteknik og stofkontakt |
| Forskellige områder kurerer forskelligt | Dårlig blanding eller ujævn temperatur | Blandingsensartethed, forhold og pladetemperatur |
| Pladen knækker efter opbakning | Forstærkning utilstrækkelig til stendefekt struktur | Stentilstand, maskespecifikation, harpiksdækning og faktiske mekaniske krav |
Hvorfor "tør at røre ved" ikke er en pålidelig håndteringsstandard
En plade kan føles tør på overfladen, mens bagsidesystemet ikke har udviklet tilstrækkelig mekanisk ydeevne til håndtering.
Forskning, der undersøger industriel stenforstærkning, har specifikt bemærket, at fabrikker nogle gange returnerer plader til produktion baseret på empirisk "tør berøring" snarere end harpiksproducentens hærdningskrav.
Dette skaber unødig risiko.
Definer et reelt håndteringskriterium
Fabrikken bør identificere, hvad den forstærkede plade skal overleve næste gang:
- løft;
- drejning;
- vogn transport;
- stabling;
- kalibrering;
- polering; eller
- fremstilling.
Så bør kur-kvalifikationen matche den faktiske belastning.
Sådan vælger du sommer vs vinter mesh-bagsideepoxy
| Hvis din produktionstilstand er... | Prioriter... | Hvorfor |
|---|---|---|
| Værksted nær 10°C | Lavtemperaturhærdningskemi | Standardsystemer kan hærde for langsomt og våde mesh dårligt |
| Kolde sten fra udendørs opbevaring | Tjek stentemperaturen før påføring | Pladen kan forblive koldere end fabriksluft |
| Sommerworkshop over 28°C | Kontrolleret højtemperaturreaktivitet | Bevarer brugbar arbejdstid |
| Tørreovn eller opvarmet linje | Høj temperatur / linje-kompatibelt system | Undgår for tidlig hærdning under opvarmning |
| Manuel stor plade bagside | Lang nok åben tid | Operatører har brug for tid til fuldstændig gennemvædning |
| Automatisk kontinuerlig linje | Batch-til-batch-hærdningskonsistens | Stabil linjehastighed afhænger af gentagelig reaktionsadfærd |
| Meget porøs sten | Kontrolleret flow og harpiksforbrug | Overskydende harpiks kan forsvinde ind i pladen |
| Meget skrøbelig eksotisk sten | Valider maskedensitet og fuldt forstærkningssystem | Epoxy alene bestemmer ikke den endelige styrke |
Sådan testes Mesh Backing Epoxy før bulkbestilling
Trin 1: Brug egentlig produktionssten
Test epoxyen på den samme granit, marmor, manipulerede sten eller eksotiske plader, som fabrikken behandler.
Trin 2: Brug den faktiske mesh
Masketæthed, fiberstruktur og overfladebehandling kan påvirke harpiksbehovet og befugtningen.
Trin 3: Test ved realistisk sæsonbestemt temperatur
En vinterepoxy bør testes nær den forventede vinterbehandlingstilstand.
Et sommerprodukt bør testes ved den aktuelle højtemperaturlinjetilstand.
Trin 4: Registrer ansøgningstid
Mål tiden fra blanding til hele pladen er helt gennemfugtet.
Trin 5: Registrer harpiksforbruget
Spor gram eller kilogram pr. kvadratmeter eller pr. plade.
Dette er afgørende for at sammenligne reelle produktionsomkostninger.
Trin 6: Tjek nettet visuelt
Undersøg for tørre zoner, bobler, rynker, kantløftning og ujævn harpiksdækning.
Trin 7: Tillad den angivne kur
Forkort ikke hærdetiden, blot fordi overfladen føles tør.
Trin 8: Kør pladen gennem rigtig håndtering
Løft den, flyt den, drej den, og sæt den tilbage til produktion i henhold til den normale fabriksrækkefølge.
Trin 9: Sammenlign flere plader
En vellykket prøve er ikke nok til massegodkendelse.
Stenvariabilitet betyder, at systemet skal kontrolleres på tværs af flere repræsentative plader.
Mesh Backing Epoxy Køber Tjekliste
| Leverandør spørgsmål | Hvorfor det betyder noget |
|---|---|
| Hvilket temperaturområde er denne hærder designet til? | Bestemmer sæsonbestemt egnethed |
| Hvad er den blandede viskositet ved den angivne testtemperatur? | Hjælper med at forudsige mesh-våd ud og afstrømning |
| Hvad er forholdet mellem harpiks og hærder? | Nødvendig for gentagelig hærdning |
| Er forholdet efter vægt eller volumen? | Forhindrer doseringsfejl |
| Hvor længe er det nyttige arbejdsvindue? | Bestemmer, om en hel plade kan færdiggøres |
| Hvornår kan pladen håndteres sikkert? | Mere nyttigt end en vag "helbredelsestid" |
| Er produktet egnet til manuelle eller automatiserede linjer? | Påføringshastighed ændrer den påkrævede hærdningsprofil |
| Er den velegnet til tørrelinje eller ovnhærdning? | Kritisk for opvarmede produktionssystemer |
| Kan vi teste en prøve på vores sten og mesh? | Ægte fabriksforsøg afslører kompatibilitet |
| Hvor konsistent er ydeevnen mellem batches? | Kontinuerlig produktion afhænger af repeterbarhed |
Almindelige Mesh Backing fejl, der skal undgås
Bruger én epoxy hele året uden sæsonbestemt test
Hvis fabrikstemperaturen ændrer sig dramatisk mellem vinter og sommer, giver én formulering muligvis ikke det samme procesvindue hele året.
Tilføjelse af ekstra hærder om vinteren
Dette er ikke en kontrolleret erstatning for lavtemperaturhærdningskemi.
Reducerende hærder om sommeren
Dette er ikke en sikker metode til at forlænge arbejdstiden.
Påføring af mesh over støvede sten
Epoxyen kan binde til forurening i stedet for pladen.
Forudsat synlig dækning betyder fuld våd ud
Harpiksen skal imprægnere nettet og skabe pålidelig kontakt med stenen.
Flytning af plader, så snart overfladen føles tør
Berøringstørre tilstand viser ikke tilstrækkelig håndteringsstyrke.
Ignorer stentemperatur
Selve pladen kan være væsentligt koldere eller varmere end værkstedsluft.
Sammenligner kun epoxy efter kilopris
Et billigere produkt, der forbruger mere harpiks, sænker linjen eller skaber efterbearbejdning, kan være dyrere pr. færdig plade.
Anbefaling: Vælg kursystemet omkring produktionssæsonen
Den bedste mesh-backing epoxy er ikke blot produktet med den hurtigste hærdning eller laveste viskositet.
Det er systemet, der lader fabrikken væde nettet fuldstændigt, opretholde pålidelig binding og opnå sikker håndteringsstyrke ved den faktiske produktionstemperatur.
Hvis fabrikken kører i nærheden af 10°C om vinteren, skal du prioritere lavtemperaturhærdningskemi.
Hvis produktionen regelmæssigt kører over 28°C eller bruger en opvarmet tørrelinje, skal kontrolleret højtemperaturreaktivitet prioriteres.
Hvis det samme viskositetstal vises på begge produkter, skal du ikke antage, at de er udskiftelige.
Sammenlign den komplette harpiks-hærderformulering, brugbar arbejdstid, hærdningsadfærd, maskeudfugtning, pladetemperatur, linjehastighed og faktisk håndteringsresultat.
Og hvis stenen er usædvanlig skrøbelig, meget revnet eller strukturelt heterogen, skal du behandle mesh-bagside som et komplet forstærkningssystem - ikke blot et køb af klæbemiddel.
Ofte stillede spørgsmål om Stone Mesh Backing Epoxy
1. Hvilken epoxy er bedst til bagside af stennet?
Den bedste epoxy afhænger af værkstedstemperatur, stentilstand, masketype, produktionshastighed og hærdningskrav. En vinterfabrik kan have brug for et lavtemperaturhærdningssystem, mens et varmt sommerværksted eller tørrelinje har brug for kontrolleret højtemperaturreaktivitet. God mesh-befugtning, pålidelig stenvedhæftning og tilstrækkelig arbejdstid er vigtigere end at vælge ud fra viskositet alene.
2. Kan den samme mesh-bagsideepoxy bruges sommer og vinter?
Nogle gange, men det skal ikke antages. Store sæsonbestemte temperaturændringer påvirker både epoxyviskositet og hærdningshastighed. Fabrikker, der opererer omkring 10°C om vinteren og over 28°C om sommeren, kan drage fordel af separate hærdningssystemer designet til disse temperaturområder.
3. Hvorfor hærder mesh bagside epoxy langsomt om vinteren?
Lav temperatur øger generelt uhærdet epoxyviskositet og forsinker harpiks-hærderreaktionen. Hvis formuleringen ikke er designet til kolde forhold, kan mesh-befugtning og styrkeudvikling begge blive for langsom til normal produktion.
4. Hvorfor gelerer epoxy for hurtigt under sommerens mesh-bagside?
Højere temperatur fremskynder epoxyhærdning. Store blandede batches kan også holde på eksoterm varme, hvilket gør reaktionen hurtigere inde i blandebeholderen. Brug temperatur passende kemi, kontroller batchstørrelse og overvåg harpiks- og pladetemperaturer i stedet for at ændre det specificerede blandingsforhold.
5. Hvordan skal en stenfabrik teste mesh-bagsideepoxy før bulkbestilling?
Brug den faktiske produktionssten og -net, test under repræsentative sæsonbestemte temperaturer, registrer harpiksforbrug og nyttig arbejdstid, kontroller fuldstændig fiberudvædning, tillad den specificerede hærdning, og håndter derefter pladen gennem den normale produktionssekvens. Sammenlign flere plader, før du godkender bulkforsyning.
Sådan holder du stennet-bagsiden stabil gennem sommer og vinter
Pålidelig mesh-forstærkning afhænger af, at harpiksflow og hærdningskemi matcher det faktiske produktionsmiljø. Vinterforhold øger viskositeten og langsommere reaktion, mens sommervarmen forbedrer det indledende flow, men forkorter arbejdsvinduet. Det rigtige system skal væde nettet fuldstændigt, binde til en ren stenoverflade og udvikle forudsigelig håndteringsstyrke uden at tvinge operatører til at kompensere for temperaturen med uforholdsmæssig blanding eller ukontrolleret opvarmning.
Vælg hærderen omkring den rigtige fabrikstemperatur
Hvis vinterproduktionen nærmer sig 10°C, skal du bruge kemi designet til at hærde pålideligt ved lav temperatur. Hvis sommerproduktionen overstiger 28°C eller bruger opvarmede tørrelinjer, skal du bruge et højtemperatursystem, der bevarer nok arbejdstid til fuldstændig mesh-imprægnering.
Tilpas processen til produktionstilstanden
Kold vinter workshop:
prioritere lavtemperaturhærdningskemi og verificere udvædning på kolde sten.
Varm sommer produktion:
Beskyt det nyttige arbejdsvindue og undgå overdimensionerede eksoterme partier.
Tørrelinjeproduktion:
brug en formulering designet til kontrolleret hærdning under forhøjet temperatur.
Manuel mesh bagside:
sørg for, at operatørerne har tilstrækkelig åben tid til at imprægnere hele pladen fuldt ud.
Skrøbelig eller eksotisk sten:
Evaluer maskedensiteten, epoxysystemet, stenfejl og håndteringskrav sammen.
Døm ikke forstærkning efter berøringstørre udseende
En overflade, der føles tør, er ikke automatisk klar til løft, drejning, polering eller transport. Definer den nødvendige håndteringsmilepæl og valider den på rigtige plader. Den korrekte hærdetid er den tid, der er nødvendig for at nå det næste sikre produktionstrin – ikke blot det øjeblik, hvor overfladen holder op med at føles klæbrig.
Hvad skal købere sammenligne mellem leverandører?
Sammenlign temperaturområde, blandet viskositet, arbejdstid, hærdningsadfærd, anbefalet batchstørrelse, maskebefugtning, stenvedhæftning, lugtprofil, tørrelinjekompatibilitet, harpiksforbrug og batchkonsistens. Test derefter udvalgte systemer ved hjælp af dine egne sten, mesh, operatører og sæsonbestemte produktionsforhold.
Praktisk anbefaling
Hvis vinterhærdningen bliver for langsom, skal du skifte til lavtemperaturkemi i stedet for at tilføje ekstra hærder. Hvis sommerharpiks gelerer før pladen er helt befugtet, skal du bruge et højtemperatursystem med kontrolleret reaktivitet i stedet for reducerende hærder. Hvis masken skræller, skal du inspicere overfladeforberedelsen, væde den og hærde, før du giver glasfiberen skylden. Og hvis en skrøbelig plade stadig går i stykker efter opbakning, skal du vurdere det komplette armeringsdesign i stedet for at antage, at mere epoxy alene vil løse problemet.
Har du brug for en Mesh Backing Epoxy til din faktiske produktionstemperatur?
Stentype, glasfibernet, værkstedstemperatur, pladetemperatur, linjehastighed, hærdningsmetode og håndteringsplan påvirker alle mesh-bagsidens ydeevne. Test hele systemet under dine rigtige vinter- og sommerforhold, før du godkender bulkproduktion.
Referencer
- A.A. Pazeto, P.M. Amaral, J.R. Pinheiro og A.B. Paraguassú.
Effekter af glasfiberforstærkning på de mekaniske egenskaber af grovkornede byggesten.
Center for Mineralteknologi og Universitetet i Lissabon.
Construction and Building Materials, Vol. 155, 2017, s. 79-87. - A.A. Pazeto, P.M. Amaral og R.L. Arcanjo.
En præstationsanalyse af konventionelle armeringsmetoder til "eksotiske" byggesten i henhold til de nuværende tekniske krav.
Center for Mineralteknologi og IDMEC, Universitetet i Lissabon.
International Journal of Rock Mechanics and Mining Sciences, Vol. 135, 2020, artikel 104507. - WEST SYSTEM Technical Staff.
Påføring af glasfiberklud og tape.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy tekniske ressourcer. - WEST SYSTEM Technical Staff.
Grundlæggende om epoxykemi: Forståelse af hærdetid og temperatur.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy tekniske ressourcer. - WEST SYSTEM Technical Staff.
WEST SYSTEM User Manual & Product Guide.
Gougeon Brothers, Inc.
WEST SYSTEM Technical Publications. - ASTM International Committee C18 on Dimension Stone.
ASTM C880/C880M-25 — Standardtestmetode for bøjningsstyrke af dimensionssten.
ASTM International.
Annual Book of ASTM Standards, Vol. 04.07. - ASTM International Committee C18 on Dimension Stone.
ASTM C99/C99M — Standardtestmetode for brudmodul af dimensionssten.
ASTM International.
Annual Book of ASTM Standards, Vol. 04.07. - Charles Selwitz.
Epoxyharpikser i stenkonservering.
Getty Conservation Institute.
Research in Conservation Series, Getty Publications, 1992.