

द्रुत सारांश:
स्टोन मेस ब्याकिङ इपोक्सीले सुदृढीकरण जाललाई भिजाउनु पर्छ, स्ल्याबमा भरपर्दो रूपमा बाँध्नु पर्छ, र कारखानाको तापक्रमसँग मिल्ने गतिमा उपचार गर्नुपर्छ। जाडो उत्पादनलाई रसायन विज्ञान चाहिन्छ जसले अझै पनि चिसो अवस्थामा बल विकास गर्छ, जबकि गर्मी वा सुकाउने-लाइन उत्पादनलाई नियन्त्रित प्रतिक्रियाशीलता चाहिन्छ त्यसैले इपोक्सी धेरै छिटो जेल हुँदैन। प्रणालीलाई वास्तविक कार्यशालाको तापक्रम, जाल भिजाउने, काम गर्ने समय, उपचार गर्ने व्यवहार, ढुङ्गाको अवस्था, र रेखा गतिको आधारमा छनोट गर्नुहोस् — चिपचिपापन वा उपचार समय मात्र होइन।
जाल समर्थन बाहिरबाट सरल देखिन्छ।
ढुङ्गाको स्ल्याब पल्टाइन्छ, फाइबरग्लासको जाल पछाडि राखिन्छ, इपोक्सी लगाइन्छ, र स्ल्याब निको भएपछि उत्पादनमा फर्किन्छ।
वास्तवमा, यो ती प्रक्रियाहरू मध्ये एक हो जहाँ कारखानाले हरेक दिन उही आन्दोलन दोहोर्याउन सक्छ र अझै पनि जनवरी देखि अगस्त सम्म धेरै फरक परिणामहरू प्राप्त गर्न सक्छ।
जाडोमा, राल बाक्लो हुन सक्छ र ढिलो निको हुन सक्छ। जाल फाइबरहरू दृश्यात्मक रहन्छन् किनभने इपोक्सीले तिनीहरूलाई राम्ररी भिजाउँदैन। स्ल्याबहरूले अपेक्षित भन्दा लामो समयसम्म र्याकहरू ओगटेका छन्, र अपरेटरहरूले पर्याप्त बल विकास हुनु अघि सामग्री सार्न थाल्छन्।
गर्मीमा, उल्टो हुन सक्छ। इपोक्सी सुरुमा राम्रोसँग बग्छ, तर काम गर्ने सञ्झ्याल छोटो हुन्छ। एउटा ठूलो ब्याच कन्टेनरमा तताउन थाल्छ, सम्पूर्ण स्ल्याब ढाक्नु अघि राल बाक्लो हुन्छ, वा जालको एक छेउले अर्को भन्दा बढी राल प्राप्त गर्दछ।
स्पष्ट प्रतिक्रिया चिपचिपापन दोष छ।
तर चिपचिपापन उत्तरको मात्र एक भाग हो।
अझ महत्त्वपूर्ण प्रश्न यो हो कि पूर्ण राल-हार्डनर प्रणालीलाई ब्याकिङ लाइन वास्तवमा सञ्चालन हुने तापमानमा अनुमानित रूपमा निको पार्न डिजाइन गरिएको हो।
Veropoxy वर्तमानमा समर्पित मार्फत यी अवस्थाहरू अलग गर्दछ पत्थर epoxy प्रणाली कम-तापमान र उच्च-तापमान जाल समर्थनको लागि एक सार्वभौमिक वर्ष-राउन्ड टाँस्ने पदार्थको रूपमा एक सूत्रलाई व्यवहार गर्नुको सट्टा।
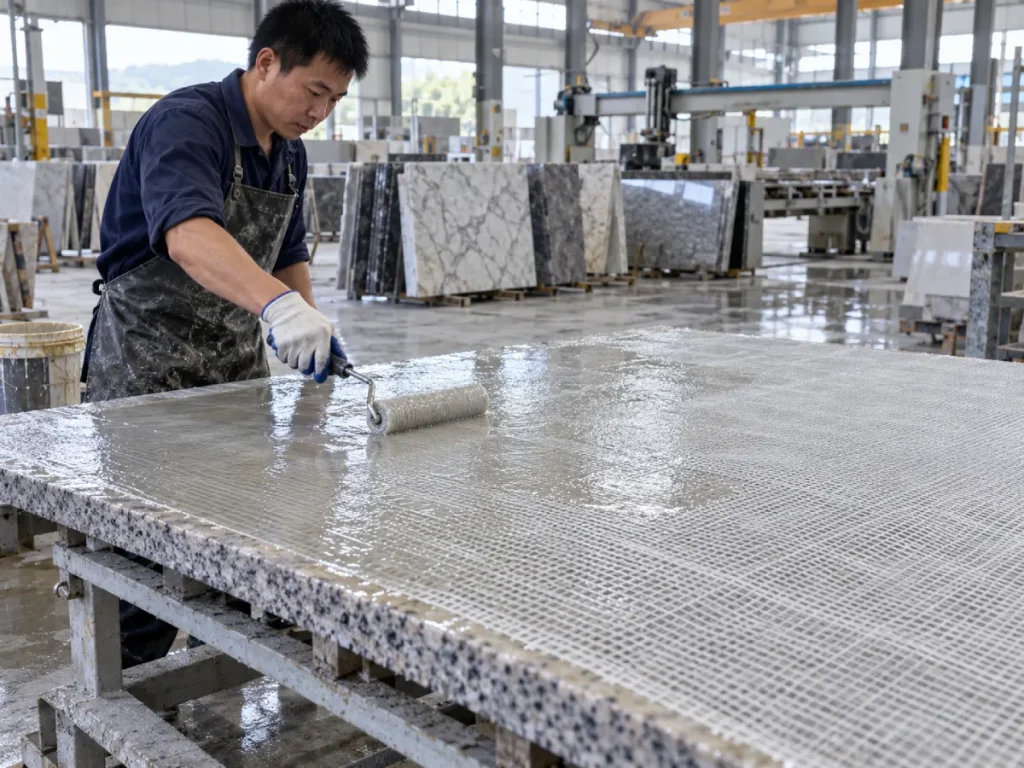
स्टोन मेष ब्याकिङ के हो?
स्टोन मेस ब्याकिंग एक सुदृढीकरण प्रक्रिया हो जसमा फाइबरग्लास जाल वा अर्को सुदृढीकरण कपडा प्राकृतिक वा इन्जिनियर गरिएको ढु stone्गा स्ल्याबको पछाडिको सतहमा बाँधिएको हुन्छ।
उद्देश्य प्रत्येक स्ल्याब संरचनात्मक रूपमा समान बनाउनु होइन।
जाल र राल एक सुदृढीकरण तहको रूपमा सँगै काम गर्दछ जसले कमजोर सामग्रीलाई स्थिर गर्न, क्र्याक प्रसारको जोखिम कम गर्न, र पछिको प्रशोधन, यातायात, निर्माण, र स्थापनाको समयमा ह्यान्डलिंग विश्वसनीयता सुधार गर्न मद्दत गर्दछ।
किन कमजोर स्ल्याबहरूलाई सुदृढीकरण चाहिन्छ
प्राकृतिक पत्थर विषम छ।
एउटै ब्लकबाट काटिएका दुई स्ल्याबहरूमा विभिन्न खनिज सीमाहरू, नसहरू, माइक्रो-क्र्याकहरू, छिद्रहरू, क्रिस्टल आकारहरू, र आन्तरिक तनावहरू हुन सक्छन्।
अत्यधिक सजावटी सामग्रीहरू विशेष गरी चुनौतीपूर्ण हुन सक्छ किनभने भिजुअल सुविधाहरू खरिदकर्ताहरूले मूल्यवान हुन्छन् — ठूला क्रिस्टलहरू, नाटकीय नसहरू, खनिज संक्रमणहरू, र असामान्य ढाँचाहरू — स्थानीय कमजोरी पनि सिर्जना गर्न सक्छ।
मोटे-दाना र विदेशी भवन ढुङ्गाहरूमा अनुसन्धानले देखाएको छ कि गिलास-फाइबर-प्रबलित इपोक्सी प्रणालीहरूले क्र्याक प्रचारलाई रोक्न र मेकानिकल व्यवहार सुधार गर्न सक्छ, यद्यपि सुदृढीकरण दक्षता ढुङ्गा, राल, फाइबर प्रणाली, र अनुप्रयोगको गुणस्तर अनुसार फरक हुन्छ।
जाल ब्याकिङ सामान्यतया पालिश गर्नु अघि हुन्छ
धेरै स्ल्याब-उत्पादन लाइनहरूको लागि, अन्तिम पालिश गर्नु अघि सुदृढीकरण गरिन्छ।
स्ल्याब ह्यान्डलिङ, ग्राइन्डिङ, पालिसिङ, वा डाउनस्ट्रीम यातायातमा फर्कनु अघि ब्याकिङ लेयरलाई पर्याप्त रूपमा निको पार्न आवश्यक छ।
यसले उपचार समयलाई उत्पादन मुद्दा बनाउँछ, प्रयोगशाला विशिष्टता मात्र होइन।
एक राम्रो जाल ब्याकिङ इपोक्सी के गर्न आवश्यक छ?
एक उपयोगी जाल-ब्याकिङ epoxy लाई एकै समयमा धेरै विशेषताहरू चाहिन्छ।
फाइबरग्लास जाल भिजाउनुहोस्
राल कपडाको शीर्षमा बस्नुको सट्टा जाल फाइबरहरू मार्फत र वरपर सार्नुपर्दछ।
उचित गीला-आउटले फाइबर, इपोक्सी, र ढुङ्गा सब्सट्रेट बीच सम्पर्क सिर्जना गर्दछ।
यदि ठूला सेतो वा सुख्खा क्षेत्रहरू जालमा देखिन्छन् भने, सुदृढीकरण असंगत हुनेछ।
ढुङ्गाको सतहमा बाँध्नुहोस्
इपोक्सी स्ल्याबमा राम्ररी टाँसिएन भने राम्रो फाइबर भिजाउनु पर्याप्त हुँदैन।
धुलो, नमी, स्लरी अवशेष, तेल, मोम, रिलिज एजेन्टहरू, र ढीला कणहरू सबै कमजोर इन्टरफेस सिर्जना गर्न सक्छन्।
लामो समयसम्म काम गर्न योग्य रहनुहोस्
अपरेटरलाई सम्पूर्ण स्ल्याबमा इपोक्सी फैलाउन र जाललाई पूर्ण रूपमा गर्भवती गर्न पर्याप्त समय चाहिन्छ।
एउटा प्रणाली जसले ठूलो स्ल्याबको माध्यमबाट आधा बाटोमा जान्छ, एउटै सुदृढीकरण तहमा बलियो र कमजोर क्षेत्रहरू सिर्जना गर्न सक्छ।
लाइनको लागि पर्याप्त छिटो उपचार गर्नुहोस्
काम गर्ने समय पनि अनन्त हुन सक्दैन।
एक पटक जाल राम्रोसँग भिजेको छ र राल ठाउँमा छ, प्रणालीले व्यावहारिक गतिमा उत्पादन मार्फत स्ल्याब सार्न पर्याप्त ह्यान्डलिंग बल विकास गर्नुपर्छ।
अत्यधिक बहावबाट बच्नुहोस्
यदि राल वास्तविक उत्पादन अवस्थाहरूमा धेरै तरल पदार्थ छ भने, यो जालबाट टाढा जान सक्छ, स्ल्याब किनारहरूमा जम्मा हुन सक्छ, वा असमान राल वितरण सिर्जना गर्न सक्छ।
मौसमी परिवर्तनहरू मार्फत निरन्तर रहनुहोस्
यो अक्सर सबैभन्दा कठिन आवश्यकता हो।
22 डिग्री सेल्सियसमा पूर्ण रूपमा प्रदर्शन गर्ने रालले 10 डिग्री सेल्सियस वा 32 डिग्री सेल्सियसमा धेरै फरक व्यवहार गर्न सक्छ।
किन गर्मी र जाडो जाल ब्याकिङ फरक रणनीतिहरू आवश्यक छ
Epoxy उपचार तापमान-संवेदनशील छ।
जब तापक्रम घट्छ, असुरक्षित इपोक्सी सामान्यतया अधिक चिपचिपा हुन्छ र रासायनिक प्रतिक्रिया सुस्त हुन्छ।
जब तापमान बढ्छ, राल सामान्यतया प्रवाह गर्न सजिलो हुन्छ, तर उपचार प्रतिक्रिया पनि छिटो हुन्छ।
यसले विपरीत उत्पादन जोखिमहरू सिर्जना गर्दछ।
| उत्पादन अवस्था | मुख्य राल व्यवहार | सामान्य जोखिम | कारखानालाई के चाहिन्छ |
|---|---|---|---|
| चिसो जाडो कार्यशाला | उच्च चिपचिपापन र ढिलो प्रतिक्रिया | खराब भिजाउने, ढिलो उपचार, प्रारम्भिक ह्यान्डलिंग | कम-तापमान उपचार रसायन विज्ञान |
| मध्यम अवस्था | सन्तुलित प्रवाह र प्रतिक्रिया | सिफ्ट-टु-शिफ्ट तापमान भिन्नता | स्थिर काम गर्ने सञ्झ्याल र दोहोरिने योग्य उपचार |
| तातो गर्मी कार्यशाला | कम प्रारम्भिक चिपचिपापन र छिटो प्रतिक्रिया | छोटो काम समय, छिटो मोटाइ, असमान आवेदन | नियन्त्रित उच्च-तापमान प्रतिक्रियाशीलता |
| तातो सुकाउने लाइन | आवेदन पछि द्रुत गर्मी इनपुट | समयपूर्व उपचार वा असमान जेल विकास | सुक्खा-लाइन अवस्थाहरूको लागि डिजाइन गरिएको प्रणाली |
मुख्य बिन्दु सरल छ:
जाडो र गर्मीमा टार्गेट भिस्कोसिटी कागजमा समान देखिँदा पनि फरक उपचार नियन्त्रण चाहिन्छ।
जाडो जाल समर्थन: कम तापमान मा के परिवर्तन?
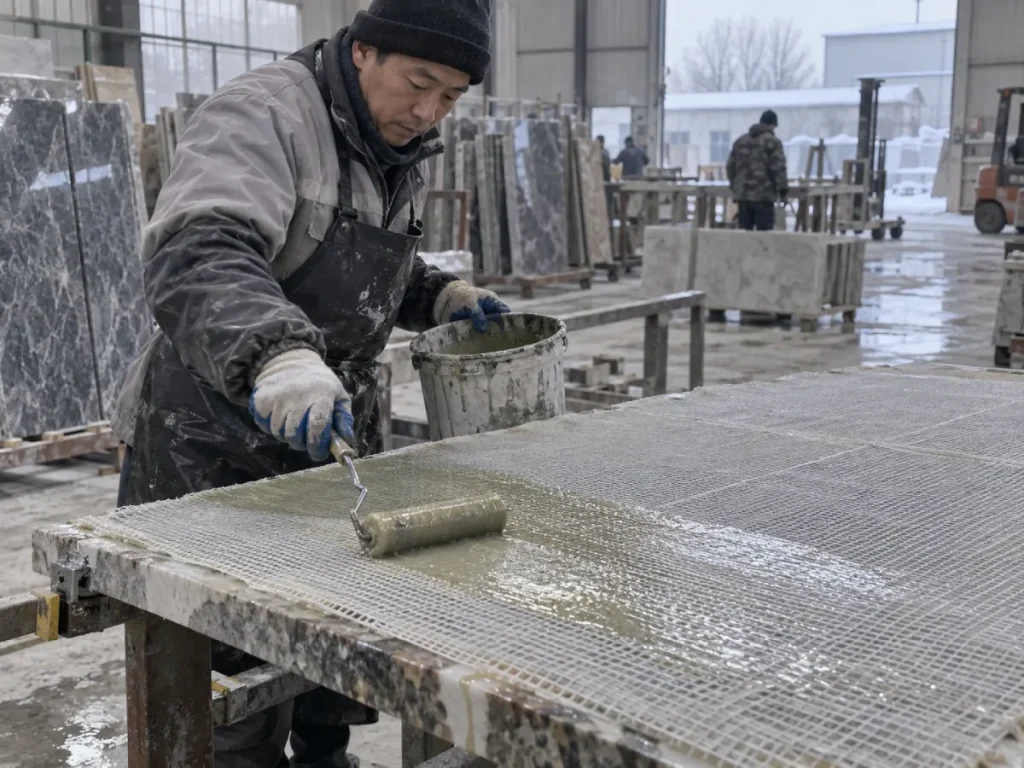
राल फैलाउन गाह्रो हुन्छ
असुरक्षित इपोक्सी चिसो हुँदा, चिपचिपापन सामान्यतया बढ्छ।
रोलर वा स्प्रेडरलाई थप प्रयास चाहिन्छ। रेसिन फाइबरग्लास मार्फत बिस्तारै सर्छ, र जाल फाइबर आंशिक रूपमा सुख्खा रहन सक्छ।
यो विशेष गरी ठूला स्ल्याबहरूमा स्पष्ट हुन्छ जहाँ अपरेटरले लगातार धेरै वर्ग मिटर कभर गर्न आवश्यक छ।
ढुङ्गा भित्र प्रवेश कम हुन सक्छ
मेष ब्याकिङले कपडाको बन्धनमा मात्र भर पर्दैन।
राललाई स्ल्याबको पछाडिको सतहमा छिद्रहरू, नरमपन, र साना दोषहरूसँग पर्याप्त अन्तरक्रिया चाहिन्छ।
यदि राल धेरै बाक्लो हुन्छ भने, त्यो भिजेको र सतह प्रवेश कम प्रभावकारी हुन सक्छ।
उपचार समय अप्रत्याशित हुन्छ
एक मानक कोठा-तापमान प्रणाली अझै पनि चिसो अवस्थामा निको हुन सक्छ, तर "अन्ततः" उत्पादन विशिष्टता होइन।
यदि स्ल्याबलाई ह्यान्डल गर्नु अघि दुई गुणा लामो समय चाहिन्छ भने, ब्याकिङ स्टेशन एक बाधा बन्छ।
त्यसपछि कारखानाहरूले जोखिमपूर्ण निर्णयहरू गर्न थाल्छन् जस्तै:
- राल अझै हरियो हुँदा स्ल्याबहरू सार्दै;
- प्रबलित स्लैबहरू धेरै चाँडो स्ट्याक गर्दै;
- अतिरिक्त हार्डनर थप्दै;
- अनियन्त्रित हीटर प्रयोग गर्दै; वा
- आंशिक रूपमा निको भएको जाल स्वीकार गर्दै।
ती सर्टकटहरूले सामान्यतया अधिक परिवर्तनशीलता सिर्जना गर्दछ।
जब एक कम-तापमान जाल ब्याकिङ Epoxy अर्थ बनाउँछ
जाडो-ग्रेडको इपोक्सी फ्याक्ट्रीमा थप हार्डनरको साथ मानक ढाँचा हुनु हुँदैन।
उपचार रसायन आफैलाई चिसो अवस्थाहरूमा प्रतिक्रियाशील रहनको लागि डिजाइन गरिएको हुनुपर्छ।
भेरोपोक्सी स्टोन मेस ब्याकिङका लागि कम तापक्रम इपोक्सी - 4090 / WBA25Q हाल लगभग 10 डिग्री सेल्सियस उत्पादन को लागी स्थित छ।
यसको प्रकाशित प्रणाली प्रयोग गर्दछ:
- 4090 / WBA25Q राल-हार्डनर संयोजन;
- वजन द्वारा 100:25 मिश्रण अनुपात;
- 400-600 CPS चिपचिपापन;
- लगभग 50-मिनेट उपचार समय; र
- लगभग 10 डिग्री सेल्सियस काम गर्ने तापमान सिफारिस गरिएको छ।
महत्त्वपूर्ण भाग यो होइन कि "50 मिनेट 60 मिनेट भन्दा राम्रो छ।"
उपयोगी बिन्दु यो हो कि प्रणाली चिसो अवस्था अन्तर्गत उपचार प्रदर्शन को विकास गर्न को लागी तैयार गरिएको छ जहाँ एक पारंपरिक हार्डनर अव्यावहारिक रूपमा ढिलो हुन सक्छ।
कसले जाडो-ग्रेड प्रणालीलाई विचार गर्नुपर्छ?
यसले अर्थ दिन्छ जब:
- कार्यशाला तापमान नियमित रूपमा 10 डिग्री सेल्सियस पुग्छ;
- रातभरको भण्डारण पछि ढुङ्गा आफै चिसो हुन्छ;
- जाल समर्थन अपरिवर्तित उत्पादन क्षेत्रहरूमा हुन्छ;
- स्लैबहरू सुदृढीकरण पछि तुरुन्तै सारिनुपर्छ;
- जाडो उपचार ढिलाइले लाइन थ्रुपुट कम गर्दैछ; वा
- अपरेटरहरूले ढिलो उपचारको लागि म्यानुअल रूपमा क्षतिपूर्ति दिइरहेका छन्।
समर मेष ब्याकिंग: किन छिटो सधैं राम्रो हुँदैन
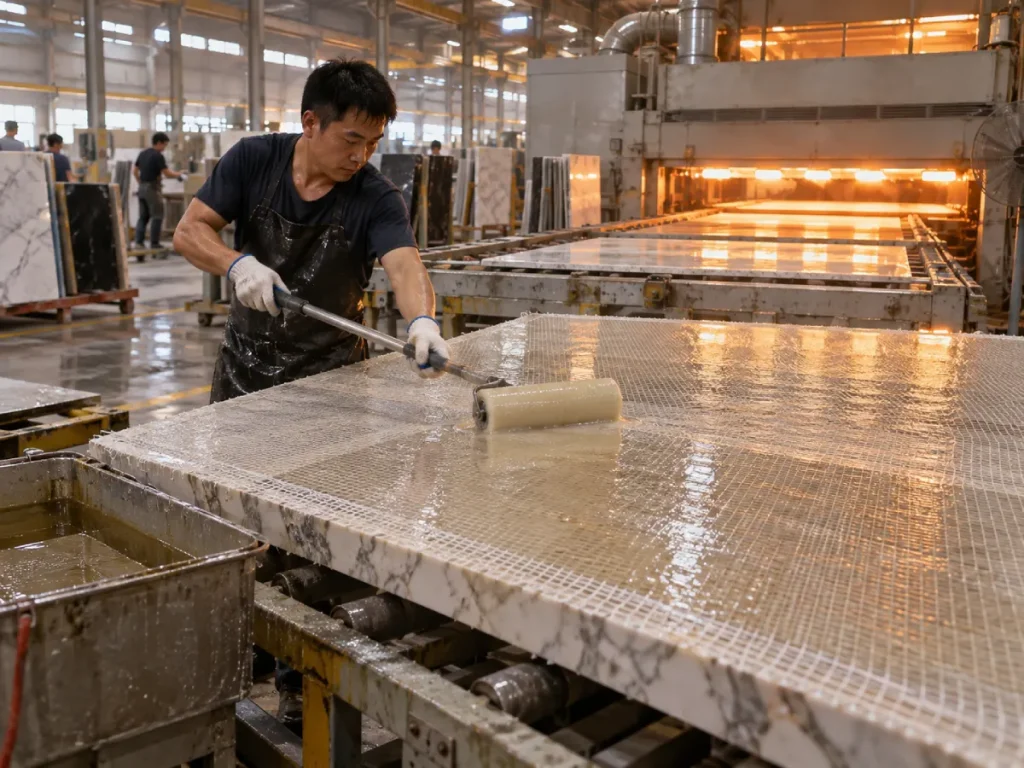
तातो मौसम सुरुमा सजिलो देखिन्छ।
इपोक्सी राम्रोसँग बग्छ। फाइबर ग्लास चाँडै पारदर्शी हुन्छ। अपरेटरहरूले कम प्रयासमा स्ल्याबमा राल सार्न सक्छन्।
त्यसपछि घडीले तिनीहरूको विरुद्धमा काम गर्न थाल्छ।
काम गर्ने समय छोटो हुन्छ
उच्च तापक्रमले सामान्यतया इपोक्सी प्रतिक्रियालाई गति दिन्छ।
राल एक धेरै व्यावहारिक चिपचिपापन मा सुरु हुन सक्छ तर अपेक्षा भन्दा छिटो बाक्लो हुन सक्छ।
ठूलो स्ल्याबमा, पहिलो क्षेत्र पूर्ण रूपमा भिजाउन सकिन्छ जबकि अन्तिम क्षेत्रले राल प्राप्त गर्दछ जुन पहिले नै चिपचिपापन निर्माण गर्न थालेको छ।
ठूला ब्याचहरू अझ छिटो तातो हुन सक्छन्
Epoxy उपचार एक्सोथर्मिक छ।
गहिरो बाल्टिनमा ठूलो मिश्रित मासले तातो राख्छ।
थप राखिएको गर्मीले प्रतिक्रियालाई अझ गति दिन सक्छ।
यो एक कारण हो जुन गर्मीका सञ्चालकहरूले कहिलेकाहीं बाल्टिन तातो भएको देख्छन् जबकि स्ल्याबमा पहिल्यै फैलिएको राल लामो समयसम्म काम गर्न योग्य रहन्छ।
सुकाउने लाइनहरूले अर्को तापमान चर थप्छ
तातो वा ओभन-सहायता लाइनहरू प्रयोग गर्ने कारखानाहरूले कोठाको तापक्रम मात्र होइन तर आवेदन पछि परिचय गरिएको तापक्रमलाई पनि विचार गर्न आवश्यक छ।
उपचार प्रणालीले अनियन्त्रित रूपमा छिटो नभई त्यो क्रमलाई सहन गर्नुपर्छ।
जब एक उच्च-तापमान जाल ब्याकिङ Epoxy अर्थ बनाउँछ
न्यानो कार्यशालाहरू र सुख्खा-लाइन उत्पादनको लागि, लक्ष्य नियन्त्रित प्रतिक्रियाशीलता हो।
इपोक्सीलाई अझै राम्रो भिजाउने र प्रवाह चाहिन्छ, तर उपचार प्रणालीले स्ल्याबलाई लगातार समाप्त गर्न पर्याप्त समयको संरक्षण गर्नुपर्छ।
भेरोपोक्सी स्टोन मेस ब्याकिङका लागि उच्च तापक्रम गन्धरहित इपोक्सी - 4090 / BCO25Q-14 हाल 28°C+ र सुख्खा-लाइन अवस्थाहरूको लागि डिजाइन गरिएको छ।
यसको प्रकाशित विनिर्देशहरू समावेश छन्:
- 4090 / BCO25Q-14 प्रणाली;
- वजन द्वारा 100:25 राल-देखि-हार्डनर अनुपात;
- 400-600 CPS चिपचिपापन;
- लगभग 60-मिनेट उपचार समय;
- उच्च-तापमान / 28 डिग्री सेल्सियस + काम गर्ने अवस्था; र
- निरन्तर उत्पादन वातावरणको लागि गन्धरहित सञ्चालन।
कसले उच्च-तापमान प्रणालीलाई विचार गर्नुपर्छ?
यसले अर्थ दिन्छ जब:
- गर्मी कार्यशाला तापमान नियमित रूपमा 28 डिग्री सेल्सियस भन्दा बढि हुन्छ;
- जाल समर्थन सुकाउने ओभन वा तातो कन्वेयर प्रयोग गर्दछ;
- आवेदन पूरा हुनु अघि मानक epoxy मोटो हुन सुरु हुन्छ;
- ठूला स्ल्याबहरूलाई लामो गीला-आउट समय चाहिन्छ;
- अपरेटरहरू प्रति ब्याच धेरै किलोग्राम मिश्रण;
- कारखाना लगातार स्वचालित लाइनहरू चलाउँछ; वा
- कार्य-समय स्थिरता अधिकतम उपचार गति भन्दा बढी महत्त्वपूर्ण छ।
किन समान 400-600 CPS ले समान उत्पादनको अर्थ गर्दैन
सायद यो लेखमा सबैभन्दा महत्त्वपूर्ण खरिद पाठ हो।
दुबै Veropoxy जाल-ब्याकिङ प्रणालीहरू हाल लगभग 400-600 CPS चिपचिपापन प्रकाशित गर्दछ।
दुबैले वजन द्वारा 100:25 अनुपात पनि प्रयोग गर्दछ।
तैपनि एउटा लगभग 10 डिग्री सेल्सियस उत्पादनको वरिपरि डिजाइन गरिएको छ र अर्को 28 डिग्री सेल्सियस + वा सुख्खा-लाइन अवस्थाको वरिपरि डिजाइन गरिएको छ।
यसको मतलब वास्तविक भिन्नता केवल चिपचिपापन होइन।
कडा र पूर्ण उपचार गर्ने रसायनले धेरै मौसमी काम गरिरहेको छ।
| निर्दिष्टीकरण | जाडो प्रणाली | गर्मी / उच्च-तापमान प्रणाली |
|---|---|---|
| प्रणाली | 4090 / WBA25Q | 4090 / BCO25Q-14 |
| प्राथमिक प्रयोग | कम-तापमान जाल समर्थन | उच्च-तापमान / सुख्खा-लाइन जाल समर्थन |
| सिफारिस गरिएको तापमान | लगभग 10 डिग्री सेल्सियस | 28°C+ / तातो-लाइन अवस्था |
| मिश्रण अनुपात | वजन द्वारा 100:25 | वजन द्वारा 100:25 |
| प्रकाशित चिपचिपापन | 400-600 CPS | 400-600 CPS |
| उपचार समय प्रकाशित | लगभग 50 मिनेट | लगभग 60 मिनेट |
| मुख्य चयन कारण | चिसो अवस्थामा भरपर्दो उपचार | तातो अवस्थामा नियन्त्रित उपचार |
क्रेता टेकवे: ग्रीष्म र जाडोमा जाल-समर्थन गर्ने इपोक्सीलाई चिपचिपापनले मात्र चयन नगर्नुहोस्। दुई प्रणालीहरूले एउटै सीपीएस र अनुपात प्रकाशित गर्न सक्छन् तर धेरै फरक व्यवहार गर्छन् किनभने तिनीहरूको हार्डनर रसायन विज्ञान र उपचार प्रोफाइल फरक तापमान दायराहरूको लागि डिजाइन गरिएको हो।
मेष वेट-आउट कपडा कोटिंग भन्दा बढी महत्त्वपूर्ण छ
एक जाल अझै पनि खराब गर्भवती हुँदा "ढाकिएको" देखिन सक्छ।
लक्ष्य फाइबरलाई भिजाउन र सुदृढीकरण कपडा र ढुङ्गाको सतह बीचको घनिष्ठ सम्पर्क सिर्जना गर्नको लागि हो।
कस्तो उचित गीला-आउट जस्तो देखिन्छ
जब फाइबर ग्लासलाई स्पष्ट इपोक्सी प्रणालीले राम्ररी भिजाइएको हुन्छ, फाइबरहरू सामान्यतया अधिक पारदर्शी हुन्छन् र राल तहसँग भिजुअल रूपमा एकीकृत हुन्छन्।
सुक्खा देखिने सेतो क्षेत्रहरूले अपूर्ण गर्भाधानलाई संकेत गर्न सक्छ।
फाइबरग्लास अनुप्रयोगको लागि औद्योगिक इपोक्सी मार्गनिर्देशनले ओसिलो क्षेत्रहरूबाट सुक्खा कपडामा राल फैलाउन र गेलेसन अघि अतिरिक्त राल हटाउने कुरालाई जोड दिन्छ।
धेरै थोरै रालले सुख्खा जाल सिर्जना गर्दछ
यदि आवेदन मात्रा धेरै कम छ भने:
- फाइबर आंशिक रूपमा सुख्खा रहन्छ;
- ढुङ्गा सम्पर्क असंगत हुन्छ;
- खाली ठाउँहरू जाल मुनि रहन्छ;
- स्थानीय सुदृढीकरण कमजोर हुन्छ; र
- पिलिङ खराब बन्धन क्षेत्रबाट सुरु हुन सक्छ।
धेरै राल स्वचालित रूपमा राम्रो छैन
अत्यधिक रालले आवश्यक रूपमा सुदृढीकरण सुधार नगरी लागत र वजन थप्छ।
ठूला पोडलहरूले असमान उपचार, रालले भरिपूर्ण क्षेत्रहरू, र अनावश्यक ताप निर्माण गर्न पनि सक्छ।
उद्देश्य नियन्त्रित राल मात्राको साथ पूर्ण गीला-आउट हो।
सतहको तयारीले जाल जोडिएको छ कि छैन भनेर निर्णय गर्न सक्छ
सबै भन्दा राम्रो epoxy पनि प्रदूषण को लागी विश्वसनीय बन्धन सक्दैन।
धूलो र स्लरी हटाउनुहोस्
ढुङ्गा काट्ने र क्यालिब्रेसनले राम्रो खनिज धुलो र स्लरी अवशेष छोड्छ।
यदि ती कणहरू स्ल्याबमा रह्यो भने, इपोक्सी ढुङ्गाको सट्टा धुलोमा बाँध्न सक्छ।
नतिजा प्रारम्भमा स्वीकार्य देखिन सक्छ र त्यसपछि ह्यान्डलिंगको समयमा छिलका हुन सक्छ।
नमी नियन्त्रण गर्नुहोस्
भिजेको ढुङ्गा सतहहरूले धेरै इपोक्सी बन्धन प्रणालीहरूमा हस्तक्षेप गर्न सक्छ।
यदि स्ल्याबहरूले जाल ब्याकिङ अघि धुने लाइन छोड्छ भने, कारखानाले राल प्रयोग गर्नु अघि पछाडिको सतह स्वीकार्य सुख्खा अवस्थामा पुगेको पुष्टि गर्नुपर्छ।
ढीला कणहरू हटाउनुहोस्
कमजोर ढुङ्गाहरूको पछाडिको सतहमा कमजोर दाना वा फ्लेकिंग खनिज क्षेत्रहरू हुन सक्छन्।
स्ल्याबबाट पहिल्यै छुट्याइएको सामग्रीमा बन्डिङ जालले अन्तर्निहित समस्या समाधान गर्दैन।
ग्रीष्म र जाडोमा मिश्रण अनुपात अझै पनि महत्त्वपूर्ण छ
तापमान समस्या मिश्रण अनुपात परिवर्तन गरेर हल गर्नु हुँदैन।
दुबै वर्तमान भेरोपोक्सी जाल-ब्याकिङ प्रणालीहरूले वजनद्वारा 100:25 राल-देखि-हार्डनर निर्दिष्ट गर्दछ।
आपूर्तिकर्ताले फरक अनुमोदित ढाँचा प्रदान नगरेसम्म त्यो अनुपात स्थिर रहनुपर्छ।
जाडोमा थप कडा थप नगर्नुहोस्
अधिक हार्डनरले सुरक्षित रूपमा सामान्य इपोक्सीलाई कम-तापमान इपोक्सीमा रूपान्तरण गर्दैन।
अफ-रेसियो मिश्रणले उपचारको गुणस्तर घटाउन सक्छ र असंगत मेकानिकल गुणहरू सिर्जना गर्न सक्छ।
गर्मीमा हार्डनर कम नगर्नुहोस्
त्यस्तै गरी, हार्डनर घटाउनु एक ढिलो गर्मी प्रणाली सिर्जना गर्न उचित तरिका होइन।
सही दृष्टिकोण भनेको उच्च-तापमान उत्पादनको लागि डिजाइन गरिएको उपचार रसायन प्रयोग गर्नु हो।
गहिरो व्याख्याको लागि, हेर्नुहोस् स्टोन प्रशोधनको लागि इपोक्सी राल मिश्रण अनुपात गाइड.
कसरी भिस्कोसिटीले मेष ब्याकिङलाई असर गर्छ
मेष ब्याकिङलाई सन्तुलन चाहिन्छ।
राल फाइबरलाई भिजाउन र स्ल्याबमा फैलाउन पर्याप्त पातलो हुनुपर्छ, तर पर्याप्त नियन्त्रण गरिएको छ कि यो केवल सुदृढीकरण तहबाट भाग्दैन।
यदि चिपचिपापन धेरै उच्च छ
अपरेटरले देख्न सक्छ:
- गरीब जाल गर्भाधान;
- उच्च रोलर प्रतिरोध;
- सुक्खा कपडा क्षेत्रहरू;
- अधिक फँसिएको हावा;
- उच्च श्रम प्रयास; र
- असमान राल वितरण।
यदि चिपचिपापन धेरै कम छ
सम्भावित समस्याहरू समावेश छन्:
- स्ल्याब किनाराहरूमा रनअफ;
- स्ल्याब मुनि राल संचय;
- छिद्रपूर्ण पत्थरमा अत्यधिक अवशोषण;
- तल्लो सतह निर्माण; र
- उच्च सामग्री खपत।
यसैले "नियन्त्रित कम चिपचिपापन" सामान्यतया "सबैभन्दा कम CPS सम्भव" भन्दा बढी उपयोगी भाषा हो।
यस निर्णयमा थप विवरणहरूको लागि, हेर्नुहोस् कम-भिस्कोसिटी बनाम उच्च-भिस्कोसिटी इपोक्सी गाइड.
म्यानुअल मेष ब्याकिङ बनाम स्वचालित उत्पादन लाइनहरू
म्यानुअल उत्पादनलाई अपरेटर-अनुकूल काम गर्ने समय चाहिन्छ
म्यानुअल कामदारहरूलाई पर्याप्त समय चाहिन्छ:
- जाल स्थिति;
- इपोक्सी मिश्रण;
- राल खन्याउन;
- यसलाई स्लैबमा फैलाउनुहोस्;
- सुख्खा क्षेत्रमा काम राल;
- अतिरिक्त सामग्री हटाउनुहोस्; र
- सही झुर्रियाँ वा स्थानीय सुख्खा दागहरू।
यदि epoxy धेरै चाँडै प्रतिक्रियाशील हुन्छ भने, अनुप्रयोग गुणस्तर अपरेटर गति मा धेरै भारी निर्भर गर्दछ।
स्वचालित लाइनहरू दोहोर्याउन आवश्यक छ
स्वचालित वा अर्ध-स्वचालित रेखाहरूले अधिक चाँडै राल लागू गर्न सक्छन्, तर तिनीहरूले फरक आवश्यकता परिचय: दोहोरिने चक्र समय।
एउटा ब्याचले अर्को भन्दा धेरै मिनेट पहिले gelling सुरु गर्नु हुँदैन किनभने सामग्रीको तापक्रम परिवर्तन भयो।
स्वचालित प्रणालीहरूको लागि, मूल्याङ्कन गर्नुहोस्:
- मिटरिङ शुद्धता;
- मिश्रण स्थिरता;
- राल तापमान;
- रेखा गति;
- रोलर दबाव;
- जाल फिड पङ्क्तिबद्धता;
- ओवन तापमान; र
- उपचार पछि ह्यान्डलिङ समय।
सामान्य जाल ब्याकिङ विफलताहरू र तिनीहरूले सामान्यतया के अर्थ राख्छन्
| अवलोकन गरिएको समस्या | सम्भावित कारण | पहिले के जाँच गर्ने |
|---|---|---|
| ढुङ्गाबाट जालको बोक्रा | दूषित सतह, खराब गीला, अपूर्ण उपचार | सतह सफाई, नमी, राल कभरेज र उपचार अवस्था |
| सेतो सुख्खा जाल क्षेत्रहरू बाँकी छन् | अपर्याप्त भिज-आउट वा राल धेरै चिपचिपा | आवेदन मात्रा, चिपचिपापन र रोलर प्रविधि |
| इपोक्सी जाडोमा नरम रहन्छ | सूत्रीकरण दायरा भन्दा तलको तापमान | परिवेश, ढुङ्गा र राल तापमान |
| Epoxy gels गर्मीमा धेरै छिटो | उच्च तापमान वा ठूलो exothermic ब्याच | ब्याच आकार, सामग्री तापमान र hardener प्रणाली |
| राल स्ल्याब किनाराहरू बन्द हुन्छ | अत्यधिक सामग्री वा अत्यधिक तरल पदार्थ प्रणाली | उत्पादन तापमान मा आवेदन मात्रा र चिपचिपापन |
| जाल मुनि बुलबुले वा खाली | खराब भिजेको बाहिर, फँसिएको हावा वा असमान रोलिंग | आवेदन प्रविधि र कपडा सम्पर्क |
| विभिन्न क्षेत्रहरू फरक तरिकाले उपचार गर्छन् | खराब मिश्रण वा असमान तापमान | एकरूपता, अनुपात र स्ल्याब तापमान मिश्रण |
| ब्याकिङ पछि स्ल्याब फुट्छ | ढुङ्गाको दोष संरचनाको लागि सुदृढीकरण अपर्याप्त छ | ढुङ्गा अवस्था, जाल विनिर्देश, राल कभरेज र वास्तविक मेकानिकल आवश्यकता |
किन "छोउन सुक्खा" एक भरपर्दो ह्यान्डलिंग मानक होइन
स्ल्याब सतहमा सुख्खा महसुस गर्न सक्छ जबकि ब्याकिंग प्रणालीले ह्यान्डलिङको लागि पर्याप्त मेकानिकल प्रदर्शन विकास गरेको छैन।
औद्योगिक ढुङ्गा सुदृढीकरणको जाँच गर्ने अनुसन्धानले विशेष रूपमा उल्लेख गरेको छ कि कारखानाहरूले कहिलेकाहीँ राल निर्माताको उपचार आवश्यकताहरूको सट्टा प्रायोगिक "ड्राइ टच" मा आधारित उत्पादनमा स्ल्याबहरू फर्काउँछन्।
यसले अनावश्यक जोखिम सिर्जना गर्छ।
वास्तविक ह्यान्डलिंग मापदण्ड परिभाषित गर्नुहोस्
फ्याक्ट्रीले प्रबलित स्ल्याबले के बाँच्नु पर्छ भनेर पहिचान गर्नुपर्छ:
- उठाउने;
- घुमाउने;
- कार्ट यातायात;
- स्ट्याकिंग;
- अंशांकन;
- पालिस गर्ने; वा
- बनावट।
त्यसपछि उपचार योग्यता त्यो वास्तविक लोडसँग मेल खानुपर्छ।
ग्रीष्म बनाम शीतकालीन मेष ब्याकिंग इपोक्सी कसरी छनौट गर्ने
| यदि तपाइँको उत्पादन अवस्था छ ... | प्राथमिकता… | किन |
|---|---|---|
| 10 डिग्री सेल्सियस नजिक कार्यशाला | कम-तापमान उपचार रसायन विज्ञान | मानक प्रणालीहरू धेरै ढिलो र भिजेको जाल खराब रूपमा निको हुन सक्छ |
| बाहिरी भण्डारणबाट चिसो ढुङ्गा | आवेदन गर्नु अघि पत्थर तापमान जाँच गर्नुहोस् | स्ल्याब कारखाना हावा भन्दा चिसो रहन सक्छ |
| 28 डिग्री सेल्सियस माथि गर्मी कार्यशाला | नियन्त्रित उच्च-तापमान प्रतिक्रियाशीलता | उपयोगी कार्य समय सुरक्षित गर्दछ |
| सुकाउने ओभन वा तातो लाइन | उच्च-तापमान / रेखा-संगत प्रणाली | तताउने समयमा अकाल निको हुनबाट बचाउँछ |
| म्यानुअल ठूलो स्ल्याब समर्थन | लामो पर्याप्त खुला समय | अपरेटरहरूलाई पूर्ण भिजेको लागि समय चाहिन्छ |
| स्वचालित निरन्तर रेखा | ब्याच-टू-ब्याच उपचार स्थिरता | स्थिर रेखा गति दोहोर्याउन योग्य प्रतिक्रिया व्यवहार मा निर्भर गर्दछ |
| धेरै छिद्रपूर्ण ढुङ्गा | नियन्त्रित प्रवाह र राल खपत | अतिरिक्त राल स्ल्याब मा गायब हुन सक्छ |
| अत्यधिक नाजुक विदेशी पत्थर | जाल घनत्व र पूर्ण सुदृढीकरण प्रणाली मान्य गर्नुहोस् | इपोक्सी एक्लैले अन्तिम बल निर्धारण गर्दैन |
बल्क अर्डर गर्नु अघि मेष ब्याकिंग इपोक्सी कसरी परीक्षण गर्ने
चरण 1: वास्तविक उत्पादन ढुङ्गा प्रयोग गर्नुहोस्
एउटै ग्रेनाइट, संगमरमर, इन्जिनियर गरिएको ढुङ्गा, वा कारखाना प्रक्रियाहरूमा विदेशी स्ल्याबहरूमा इपोक्सी परीक्षण गर्नुहोस्।
चरण 2: वास्तविक जाल प्रयोग गर्नुहोस्
जालको घनत्व, फाइबर संरचना, र सतह उपचारले रालको माग र भिजाउनेलाई असर गर्न सक्छ।
चरण 3: यथार्थवादी मौसमी तापक्रममा परीक्षण गर्नुहोस्
एक जाडो epoxy अपेक्षित जाडो प्रशोधन अवस्था नजिकै परीक्षण गर्नुपर्छ।
गर्मी उत्पादन वास्तविक उच्च-तापमान रेखा अवस्था मा परीक्षण गरिनु पर्छ।
चरण 4: आवेदन समय रेकर्ड गर्नुहोस्
पूरै स्ल्याब पूर्ण रूपमा भिजेको सम्म मिश्रणबाट समय मापन गर्नुहोस्।
चरण 5: राल खपत रेकर्ड गर्नुहोस्
ग्राम वा किलोग्राम प्रति वर्ग मिटर वा प्रति स्ल्याब ट्र्याक गर्नुहोस्।
यो साँचो उत्पादन लागत तुलना गर्न को लागी महत्वपूर्ण छ।
चरण 6: नेत्रहीन जाल जाँच गर्नुहोस्
सुक्खा क्षेत्र, बुलबुले, झुर्रियाँ, किनारा लिफ्टिङ, र असमान राल कभरेजको लागि निरीक्षण गर्नुहोस्।
चरण 7: निर्दिष्ट उपचार अनुमति दिनुहोस्
केवल सतह सुख्खा महसुस भएकोले उपचार समय छोटो नगर्नुहोस्।
चरण 8: वास्तविक ह्यान्डलिंग मार्फत स्ल्याब चलाउनुहोस्
यसलाई उठाउनुहोस्, यसलाई सार्नुहोस्, यसलाई घुमाउनुहोस्, र सामान्य कारखाना अनुक्रम अनुसार उत्पादनमा फर्काउनुहोस्।
चरण 9: धेरै स्ल्याबहरू तुलना गर्नुहोस्
एक सफल नमूना बल्क स्वीकृतिको लागि पर्याप्त छैन।
स्टोन परिवर्तनशीलता भनेको प्रणाली धेरै प्रतिनिधि स्ल्याबहरूमा जाँच गरिनु पर्छ।
मेष ब्याकिंग इपोक्सी क्रेता चेकलिस्ट
| आपूर्तिकर्ता प्रश्न | किन यो महत्त्वपूर्ण छ |
|---|---|
| यो हार्डनर कुन तापमान दायराको लागि डिजाइन गरिएको हो? | मौसमी उपचार उपयुक्तता निर्धारण गर्दछ |
| बताईएको परीक्षण तापमानमा मिश्रित चिपचिपापन के हो? | जाल गीला-आउट र रनअफ भविष्यवाणी गर्न मद्दत गर्दछ |
| राल-देखि-हार्डनर अनुपात के हो? | दोहोरिने योग्य उपचारको लागि आवश्यक छ |
| तौल वा भोल्युम द्वारा अनुपात छ? | डोजिङ त्रुटिहरू रोक्छ |
| उपयोगी कार्य सञ्झ्याल कति लामो छ? | पूरा स्ल्याब पूरा गर्न सकिन्छ कि भनेर निर्धारण गर्दछ |
| स्ल्याब कहिले सुरक्षित रूपमा ह्यान्डल गर्न सकिन्छ? | अस्पष्ट "उपचार समय" भन्दा बढी उपयोगी |
| के उत्पादन म्यानुअल वा स्वचालित लाइनहरूको लागि उपयुक्त छ? | आवेदन गति आवश्यक उपचार प्रोफाइल परिवर्तन |
| के यो सुकाउने लाइन वा ओभन उपचार को लागी उपयुक्त छ? | तातो उत्पादन प्रणाली को लागी महत्वपूर्ण |
| के हामी हाम्रो ढुङ्गा र जालमा नमूना परीक्षण गर्न सक्छौं? | वास्तविक कारखाना परीक्षणहरूले अनुकूलता प्रकट गर्दछ |
| ब्याचहरू बीचको प्रदर्शन कत्तिको एकरूप छ? | निरन्तर उत्पादन पुनरावृत्तिमा निर्भर गर्दछ |
बेवास्ता गर्न सामान्य जाल ब्याकिङ गल्तीहरू
मौसमी परीक्षण बिना सबै वर्ष एक epoxy प्रयोग
यदि कारखानाको तापक्रम जाडो र गर्मीको बीचमा नाटकीय रूपमा परिवर्तन हुन्छ भने, एउटा सूत्रले सबै वर्ष एउटै प्रक्रिया विन्डो प्रदान गर्न सक्दैन।
जाडोमा अतिरिक्त हार्डनर थप्दै
यो कम-तापमान उपचार रसायन विज्ञान को लागी एक नियन्त्रित विकल्प होइन।
गर्मीमा हार्डनर कम गर्दै
यो काम समय विस्तार गर्न को लागी एक सुरक्षित तरिका होइन।
धुलो ढुङ्गामाथि जाल लगाउने
इपोक्सी स्ल्याबको सट्टा दूषित हुन सक्छ।
दृश्यात्मक कभरेज मान्नुको अर्थ पूर्ण गीला-आउट हो
रालले जाललाई गर्भाधान गर्नुपर्छ र ढुङ्गासँग भरपर्दो सम्पर्क सिर्जना गर्नुपर्छ।
सतह सुख्खा महसुस हुने बित्तिकै स्ल्याबहरू सार्नुहोस्
टच-ड्राइ अवस्थाले पर्याप्त ह्यान्डलिंग बल प्रमाणित गर्दैन।
ढुङ्गाको तापक्रमलाई बेवास्ता गर्दै
स्ल्याब आफै कार्यशाला हावा भन्दा धेरै चिसो वा तातो हुन सक्छ।
प्रति किलोग्राम मूल्य द्वारा मात्र epoxy तुलना
एक सस्तो उत्पादन जसले अधिक राल खपत गर्छ, रेखा ढिलो गर्छ, वा पुन: कार्य सिर्जना गर्दछ प्रति समाप्त स्ल्याब बढी महँगो हुन सक्छ।
सिफारिस: उत्पादन सिजन वरिपरि उपचार प्रणाली छनोट गर्नुहोस्
सबै भन्दा राम्रो जाल-ब्याकिङ epoxy सबैभन्दा छिटो उपचार वा कम चिपचिपापन संग उत्पादन मात्र होइन।
यो प्रणाली हो जसले कारखानालाई जाललाई पूर्ण रूपमा भिजाउन, भरपर्दो बन्धन कायम राख्न, र वास्तविक उत्पादन तापक्रममा सुरक्षित ह्यान्डलिंग शक्तिमा पुग्न दिन्छ।
यदि कारखाना जाडोमा 10 डिग्री सेल्सियस नजिक चल्छ भने, कम-तापमान उपचार रसायनलाई प्राथमिकता दिनुहोस्।
यदि उत्पादन नियमित रूपमा 28 डिग्री सेल्सियस भन्दा माथि चल्छ वा तातो सुख्खा लाइन प्रयोग गर्दछ, नियन्त्रित उच्च-तापमान प्रतिक्रियालाई प्राथमिकता दिनुहोस्।
यदि दुबै उत्पादनहरूमा एउटै चिपचिपापन संख्या देखा पर्यो भने, तिनीहरू आदानप्रदानयोग्य छन् भनी नमान्नुहोस्।
पूर्ण राल-हार्डनर फॉर्म्युलेसन, उपयोगी काम गर्ने समय, उपचार व्यवहार, जाल गीला-आउट, स्ल्याब तापमान, लाइन गति, र वास्तविक ह्यान्डलिंग परिणामहरू तुलना गर्नुहोस्।
र यदि ढुङ्गा असामान्य रूपमा नाजुक छ, अत्यधिक चर्किएको छ, वा संरचनात्मक रूपमा विषम छ भने, जाल ब्याकिङलाई पूर्ण सुदृढीकरण प्रणालीको रूपमा व्यवहार गर्नुहोस् - केवल एक टाँस्ने खरीद होइन।
Stone Mesh Backing Epoxy बारे बारम्बार सोधिने प्रश्नहरू
1. ढुङ्गाको जालको समर्थनको लागि कुन इपोक्सी उत्तम छ?
उत्तम इपोक्सी कार्यशालाको तापक्रम, ढुङ्गाको अवस्था, जालको प्रकार, उत्पादन गति, र उपचार आवश्यकताहरूमा निर्भर गर्दछ। जाडो कारखानालाई कम-तापमान उपचार प्रणाली चाहिन्छ, जबकि तातो गर्मी कार्यशाला वा सुख्खा लाइन नियन्त्रण उच्च-तापमान प्रतिक्रियाशीलता चाहिन्छ। राम्रो जाल भिजाउने, भरपर्दो ढुङ्गा टाँसिएको, र पर्याप्त काम गर्ने समय केवल चिपचिपापन द्वारा छनौट गर्नु भन्दा बढी महत्त्वपूर्ण छ।
२. गर्मी र जाडोमा एउटै जाल ब्याकिङ इपोक्सी प्रयोग गर्न सकिन्छ?
कहिलेकाहीँ, तर यो मान्नु हुँदैन। ठूला मौसमी तापमान परिवर्तनहरूले इपोक्सी चिपचिपाहट र उपचार गति दुवैलाई असर गर्छ। जाडोमा 10°C र गर्मीमा 28°C माथि चल्ने कारखानाहरूले ती तापक्रम दायराहरूको लागि डिजाइन गरिएको छुट्टै उपचार प्रणालीबाट फाइदा लिन सक्छन्।
३. जाडोमा किन जाल ब्याकिङ इपोक्सी बिस्तारै निको हुन्छ?
कम तापक्रमले सामान्यतया असुरक्षित इपोक्सी चिपचिपाहट बढाउँछ र राल-कठोर प्रतिक्रियालाई सुस्त बनाउँछ। यदि सूत्र चिसो अवस्थाको लागि डिजाइन गरिएको छैन भने, जाल भिजाउने र बल विकास दुवै सामान्य उत्पादनको लागि धेरै ढिलो हुन सक्छ।
4. किन ग्रीष्मकालीन जाल समर्थन समयमा epoxy जेल धेरै छिटो हुन्छ?
उच्च तापक्रमले इपोक्सी उपचारलाई गति दिन्छ। ठूला मिश्रित ब्याचहरूले एक्सोथर्मिक तापलाई पनि कायम राख्न सक्छ, मिश्रण कन्टेनर भित्र प्रतिक्रिया छिटो बनाउँछ। तापमान-उपयुक्त रसायन प्रयोग गर्नुहोस्, ब्याच साइज नियन्त्रण गर्नुहोस्, र निर्दिष्ट मिश्रण अनुपात परिवर्तन गर्नुको सट्टा राल र स्ल्याब तापमानहरू मनिटर गर्नुहोस्।
5. थोक अर्डर गर्नु अघि ढुङ्गा कारखानाले जाल ब्याकिङ इपोक्सी कसरी परीक्षण गर्नुपर्छ?
वास्तविक उत्पादन ढुङ्गा र जाल प्रयोग गर्नुहोस्, प्रतिनिधि मौसमी तापक्रम अन्तर्गत परीक्षण गर्नुहोस्, रेसिन खपत र उपयोगी काम गर्ने समय रेकर्ड गर्नुहोस्, पूर्ण फाइबर भिजेको जाँच गर्नुहोस्, तोकिएको उपचारलाई अनुमति दिनुहोस्, र त्यसपछि सामान्य उत्पादन अनुक्रम मार्फत स्ल्याब ह्यान्डल गर्नुहोस्। बल्क आपूर्ति अनुमोदन गर्नु अघि धेरै स्ल्याबहरू तुलना गर्नुहोस्।
ग्रीष्म र जाडोको माध्यमबाट स्टोन जाल ब्याकिङ स्थिर कसरी राख्ने
भरपर्दो जाल सुदृढीकरण वास्तविक उत्पादन वातावरणमा मिल्दो राल प्रवाह र रसायन विज्ञानमा निर्भर गर्दछ। जाडोको अवस्थाले चिपचिपापन र ढिलो प्रतिक्रिया बढाउँछ, जबकि गर्मीको गर्मीले प्रारम्भिक प्रवाहमा सुधार गर्छ तर काम गर्ने झ्याललाई छोटो बनाउँछ। सही प्रणालीले जाललाई पूर्ण रूपमा भिजाउनु पर्छ, सफा ढुङ्गाको सतहमा बाँध्नु पर्छ, र अपरेटरहरूलाई अफ-रेसियो मिक्सिङ वा अनियन्त्रित तताइको साथ तापक्रमको क्षतिपूर्ति गर्न बाध्य नगरी अनुमानित ह्यान्डलिङ बल विकास गर्नुपर्छ।
वास्तविक कारखाना तापमान वरिपरि hardener छान्नुहोस्
यदि जाडो उत्पादन 10 डिग्री सेल्सियसमा पुग्छ भने, कम तापक्रममा विश्वसनीय रूपमा निको पार्न डिजाइन गरिएको रसायन प्रयोग गर्नुहोस्। यदि ग्रीष्मकालीन उत्पादन 28 डिग्री सेल्सियस भन्दा बढी छ वा तातो सुकाउने लाइनहरू प्रयोग गर्दछ भने, उच्च-तापमान प्रणाली प्रयोग गर्नुहोस् जसले पूर्ण जाल गर्भाधानको लागि पर्याप्त काम गर्ने समय सुरक्षित गर्दछ।
उत्पादन अवस्थासँग प्रक्रिया मिलाउनुहोस्
Cold winter workshop:
कम-तापमान उपचार रसायनलाई प्राथमिकता दिनुहोस् र चिसो ढुङ्गामा भिजेको प्रमाणित गर्नुहोस्।
तातो गर्मी उत्पादन:
उपयोगी काम गर्ने सञ्झ्याललाई सुरक्षित गर्नुहोस् र ओभरसाइज एक्जोथर्मिक ब्याचहरूबाट बच्न।
सुकाउने लाइन उत्पादन:
उच्च तापमान अन्तर्गत नियन्त्रित उपचारको लागि डिजाइन गरिएको सूत्र प्रयोग गर्नुहोस्।
म्यानुअल जाल समर्थन:
सुनिश्चित गर्नुहोस् कि अपरेटरहरूसँग पूर्ण स्ल्याब पूर्ण रूपमा गर्भवती गर्न पर्याप्त खुला समय छ।
कमजोर वा विदेशी पत्थर:
जाल घनत्व, epoxy प्रणाली, पत्थर दोष, र ह्यान्डलिंग आवश्यकता सँगै मूल्याङ्कन गर्नुहोस्।
स्पर्श-सुक्खा उपस्थिति द्वारा सुदृढीकरण न्याय नगर्नुहोस्
सुख्खा महसुस गर्ने सतह उठाउने, घुमाउने, पालिस गर्ने वा ढुवानीका लागि स्वतः तयार हुँदैन। आवश्यक ह्यान्डलिंग माइलस्टोन परिभाषित गर्नुहोस् र यसलाई वास्तविक स्ल्याबहरूमा मान्य गर्नुहोस्। सही उपचार समय भनेको अर्को सुरक्षित उत्पादन चरणमा पुग्नको लागि आवश्यक समय हो - सतहले कठिन महसुस गर्न छोडेको क्षण मात्र होइन।
What should buyers compare between suppliers?
तापमान दायरा, मिश्रित चिपचिपापन, काम गर्ने समय, उपचार व्यवहार, सिफारिस गरिएको ब्याच साइज, जाल भिजाउने, ढुङ्गाको आसंजन, गन्ध प्रोफाइल, सुकाउने-लाइन अनुकूलता, राल खपत, र ब्याच स्थिरता तुलना गर्नुहोस्। त्यसपछि तपाईंको आफ्नै ढुङ्गा, जाल, अपरेटरहरू, र मौसमी उत्पादन अवस्थाहरू प्रयोग गरेर सर्टलिस्ट गरिएका प्रणालीहरूको परीक्षण गर्नुहोस्।
Practical Recommendation
यदि जाडोको उपचार धेरै ढिलो हुन्छ भने, अतिरिक्त हार्डनर थप्नुको सट्टा कम-तापमान रसायनमा स्विच गर्नुहोस्। यदि ग्रीष्मकालीन राल जेलहरू स्ल्याब पूर्ण रूपमा भिजेको छ भने, हार्डनर घटाउनुको सट्टा नियन्त्रित प्रतिक्रियाको साथ उच्च-तापमान प्रणाली प्रयोग गर्नुहोस्। यदि जालको बोक्रा छ भने, फाइबरग्लासलाई दोष दिनु अघि सतहको तयारी, भिजेको बाहिर, र उपचारको निरीक्षण गर्नुहोस्। र यदि एक कमजोर स्ल्याब अझै पनि ब्याकिङ पछि भाँचिन्छ भने, पूर्ण सुदृढीकरण डिजाइनको मूल्याङ्कन गर्नुहोस् सट्टा थप epoxy एक्लै समस्या समाधान हुनेछ।
तपाईंको वास्तविक उत्पादन तापमानको लागि मेष ब्याकिंग इपोक्सी चाहिन्छ?
ढुङ्गाको प्रकार, फाइबरग्लास जाल, कार्यशालाको तापक्रम, स्ल्याबको तापक्रम, रेखा गति, उपचार विधि, र ह्यान्डलिङ तालिकाले जाल-ब्याकिङ कार्यसम्पादनलाई असर गर्छ। बल्क उत्पादनलाई अनुमोदन गर्नु अघि तपाईंको वास्तविक जाडो र गर्मी अवस्थाहरूमा पूर्ण प्रणालीको परीक्षण गर्नुहोस्।
सन्दर्भहरू
- A. A. Pazeto, P. M. Amaral, J. R. Pinheiro र A. B. Paraguassu।
मोटे दानेदार भवन ढुङ्गाको मेकानिकल गुणहरूमा ग्लास फाइबर-सुदृढीकरणको प्रभावहरू।
लिस्बन विश्वविद्यालय र खनिज प्रविधि केन्द्र।
निर्माण र निर्माण सामग्री, भोल्युम। 155, 2017, पृ. 79-87। - A. A. Pazeto, P.M. Amaral र R. L. Arcanjo।
हालको प्राविधिक आवश्यकताहरू अनुसार "विदेशी" भवन ढुङ्गाहरूको लागि परम्परागत सुदृढीकरण विधिहरूको प्रदर्शन विश्लेषण।
खनिज प्रविधि र IDMEC को लागि केन्द्र, लिस्बन विश्वविद्यालय।
रक मेकानिक्स र खनन विज्ञानको अन्तर्राष्ट्रिय जर्नल, भोल्युम। 135, 2020, लेख 104507। - WEST SYSTEM Technical Staff.
फाइबरग्लास कपडा र टेप लागू गर्दै।
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
Epoxy रसायन विज्ञान आधारभूत: उपचार समय र तापमान बुझ्दै।
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
WEST SYSTEM User Manual & Product Guide.
Gougeon Brothers, Inc.
WEST SYSTEM Technical Publications. - आयाम ढुङ्गा मा ASTM अन्तर्राष्ट्रिय समिति C18।
ASTM C880/C880M-25 — डाइमेन्सन स्टोनको फ्लेक्सरल स्ट्रेन्थको लागि मानक परीक्षण विधि।
ASTM अन्तर्राष्ट्रिय।
एएसटीएम मानकहरूको वार्षिक पुस्तक, भोल्युम। ०४.०७। - आयाम ढुङ्गा मा ASTM अन्तर्राष्ट्रिय समिति C18।
ASTM C99/C99M — परिमाण ढुङ्गाको फुट्ने मोड्युलसको लागि मानक परीक्षण विधि।
ASTM अन्तर्राष्ट्रिय।
एएसटीएम मानकहरूको वार्षिक पुस्तक, भोल्युम। ०४.०७। - चार्ल्स सेल्विट्ज।
स्टोन संरक्षणमा इपोक्सी रेजिन्स।
गेटी संरक्षण संस्थान।
संरक्षण श्रृंखलामा अनुसन्धान, गेटी प्रकाशन, 1992।