

Kurze Zusammenfassung:
Das Epoxidharz für die Steinnetzunterlage muss das Bewehrungsnetz benetzen, sich zuverlässig mit der Platte verbinden und mit einer Geschwindigkeit aushärten, die der Werkstemperatur entspricht. Für die Winterproduktion ist eine Chemie erforderlich, die auch bei Kälte noch Festigkeit entwickelt, während die Sommer- oder Trocknungsproduktion eine kontrollierte Reaktivität erfordert, damit das Epoxidharz nicht zu schnell geliert. Wählen Sie das System anhand der tatsächlichen Werkstatttemperatur, der Netzbenetzung, der Verarbeitungszeit, des Aushärtungsverhaltens, des Steinzustands und der Liniengeschwindigkeit aus – und nicht allein nach Viskosität oder Aushärtungszeit.
Der Netzrücken sieht von außen schlicht aus.
Eine Steinplatte wird umgedreht, ein Glasfasernetz wird auf die Rückseite gelegt, Epoxidharz wird aufgetragen und nach dem Aushärten geht die Platte wieder in die Produktion über.
In Wirklichkeit ist dies einer dieser Prozesse, bei denen eine Fabrik jeden Tag die gleiche Bewegung wiederholen kann und dennoch von Januar bis August sehr unterschiedliche Ergebnisse erzielt.
Im Winter kann das Harz dick werden und langsamer aushärten. Netzfasern bleiben sichtbar, da das Epoxidharz sie nicht richtig benetzt. Die Brammen belegen die Regale länger als erwartet und die Bediener beginnen mit dem Materialtransport, bevor sich eine ausreichende Festigkeit entwickelt hat.
Im Sommer kann das Gegenteil passieren. Das Epoxidharz fließt zunächst gut, das Arbeitsfenster wird jedoch kürzer. Eine große Charge beginnt im Behälter zu erhitzen, das Harz wird dicker, bevor die gesamte Platte bedeckt ist, oder eine Seite des Netzes erhält mehr Harz als die andere.
Die offensichtliche Reaktion besteht darin, die Viskosität dafür verantwortlich zu machen.
Aber die Viskosität ist nur ein Teil der Antwort.
Die wichtigere Frage ist, ob das gesamte Harz-Härter-System so ausgelegt ist, dass es bei der Temperatur, bei der die Backing-Linie tatsächlich arbeitet, vorhersehbar aushärtet.
Veropoxy trennt diese Bedingungen derzeit durch dedizierte Steinepoxidsysteme für Niedertemperatur- und Hochtemperatur-Gewebeträger, anstatt eine Formulierung als universellen Ganzjahresklebstoff zu behandeln.
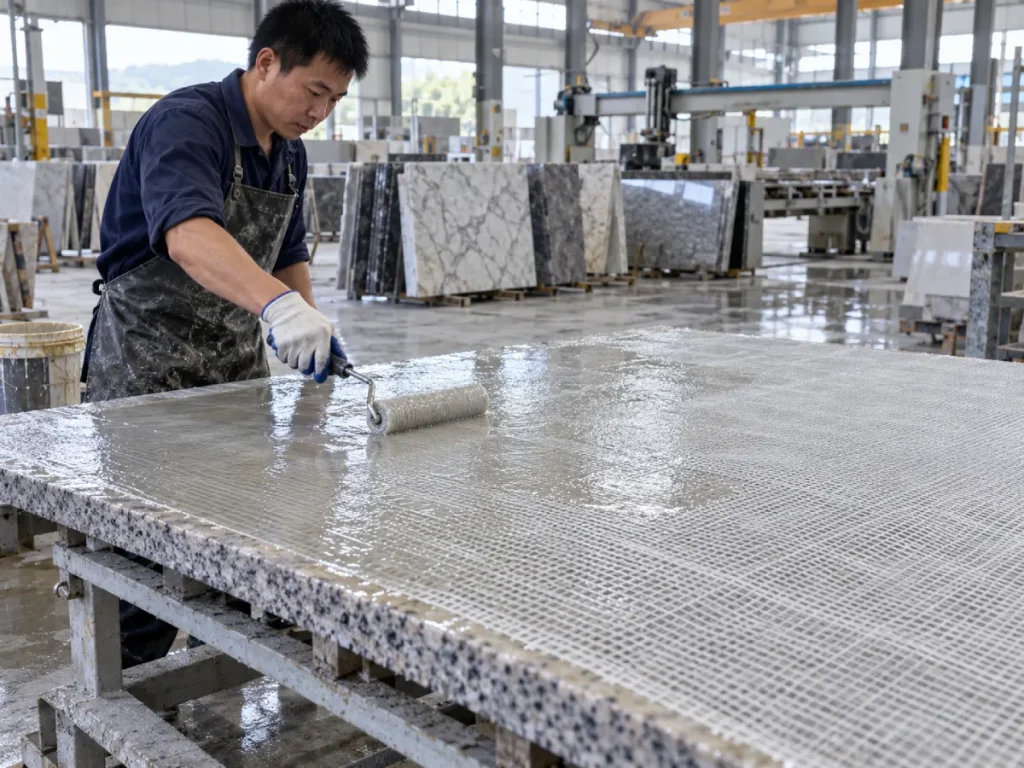
Was ist eine Steinnetzunterlage?
Beim Unterlegen von Steinnetzen handelt es sich um ein Verstärkungsverfahren, bei dem ein Glasfasernetz oder ein anderes Verstärkungsgewebe auf die Rückseite einer Natur- oder Kunststeinplatte geklebt wird.
Der Zweck besteht nicht darin, jede Platte strukturell identisch zu machen.
Das Netz und das Harz wirken zusammen als Verstärkungsschicht, die dazu beitragen kann, zerbrechliches Material zu stabilisieren, das Risiko der Rissausbreitung zu verringern und die Handhabungssicherheit bei späterer Verarbeitung, Transport, Fertigung und Installation zu verbessern.
Warum zerbrechliche Platten eine Verstärkung benötigen
Naturstein ist heterogen.
Zwei aus demselben Block geschnittene Platten können unterschiedliche Mineralgrenzen, Adern, Mikrorisse, Poren, Kristallgrößen und innere Spannungen aufweisen.
Hochdekorative Materialien können eine besondere Herausforderung darstellen, da die visuellen Merkmale, die Käufer schätzen – große Kristalle, dramatische Adern, mineralische Übergänge und ungewöhnliche Muster – auch lokale Schwächen hervorrufen können.
Untersuchungen an grobkörnigen und exotischen Bausteinen haben gezeigt, dass glasfaserverstärkte Epoxidsysteme die Rissausbreitung hemmen und das mechanische Verhalten verbessern können, obwohl die Verstärkungseffizienz je nach Stein, Harz, Fasersystem und Anwendungsqualität variiert.
Normalerweise erfolgt die Netzunterlage vor dem Polieren
Bei vielen Plattenproduktionslinien erfolgt die Verstärkung vor dem Endpolieren.
Die Trägerschicht muss ausreichend aushärten, bevor die Platte wieder gehandhabt, geschliffen, poliert oder weitertransportiert wird.
Dies macht den Zeitpunkt der Aushärtung zu einem Produktionsproblem und nicht nur zu einer Laborspezifikation.
Was muss ein gutes Mesh-Backing-Epoxidharz leisten?
Ein nützliches Epoxidharz für die Netzunterlage benötigt mehrere Eigenschaften gleichzeitig.
Befeuchten Sie das Glasfasernetz
Das Harz muss sich durch und um die Netzfasern bewegen und darf nicht auf dem Stoff liegen.
Durch die richtige Benetzung entsteht Kontakt zwischen den Fasern, dem Epoxidharz und dem Steinsubstrat.
Wenn große weiße oder trockene Bereiche im Netz sichtbar bleiben, ist die Bewehrung inkonsistent.
Mit der Steinoberfläche verkleben
Eine gute Faserbenetzung reicht nicht aus, wenn das Epoxidharz nicht richtig auf der Platte haftet.
Staub, Feuchtigkeit, Schlammrückstände, Öl, Wachs, Trennmittel und lose Partikel können zu einer schwachen Schnittstelle führen.
Bleiben Sie lange genug bearbeitbar
Der Bediener benötigt genügend Zeit, um das Epoxidharz über die gesamte Platte zu verteilen und das Netz vollständig zu imprägnieren.
Ein System, das bis zur Hälfte einer großen Platte geliert, kann starke und schwache Zonen in derselben Verstärkungsschicht erzeugen.
Härten Sie die Linie schnell genug aus
Auch die Arbeitszeit kann nicht endlos sein.
Sobald das Netz richtig benetzt ist und das Harz an Ort und Stelle ist, muss das System genügend Handhabungskraft entwickeln, um die Platte mit praktischer Geschwindigkeit durch die Produktion zu bewegen.
Vermeiden Sie übermäßigen Abfluss
Wenn das Harz unter tatsächlichen Produktionsbedingungen zu flüssig ist, kann es vom Netz wegwandern, sich an den Plattenrändern ansammeln oder eine ungleichmäßige Harzverteilung verursachen.
Bleiben Sie auch bei saisonalen Veränderungen konsistent
Dies ist oft die schwierigste Anforderung.
Ein Harz, das bei 22 °C perfekt funktioniert, kann sich bei 10 °C oder 32 °C ganz anders verhalten.
Warum Netzrücken im Sommer und im Winter unterschiedliche Strategien erfordern
Die Aushärtung von Epoxidharz ist temperaturempfindlich.
Wenn die Temperatur sinkt, wird ungehärtetes Epoxidharz im Allgemeinen viskoser und die chemische Reaktion verlangsamt sich.
Wenn die Temperatur steigt, wird das Harz im Allgemeinen leichter fließfähig, aber auch die Aushärtungsreaktion beschleunigt sich.
Dadurch entstehen gegensätzliche Produktionsrisiken.
| Produktionszustand | Hauptharzverhalten | Typisches Risiko | Was die Fabrik braucht |
|---|---|---|---|
| Kalter Winterworkshop | Höhere Viskosität und langsamere Reaktion | Schlechte Benetzung, verzögerte Aushärtung, frühe Handhabung | Bei niedriger Temperatur aushärtende Chemie |
| Moderate Bedingungen | Ausgewogener Fluss und Reaktion | Temperaturschwankungen von Schicht zu Schicht | Stabiles Arbeitsfenster und wiederholbare Aushärtung |
| Heißer Sommerworkshop | Niedrigere Anfangsviskosität und schnellere Reaktion | Kurze Verarbeitungszeit, schnelle Eindickung, ungleichmäßiger Auftrag | Kontrollierte Hochtemperaturreaktivität |
| Beheizte Trocknungslinie | Schnelle Wärmezufuhr nach der Anwendung | Vorzeitige Aushärtung oder ungleichmäßige Gelentwicklung | System für Trocknungslinienbedingungen |
Der entscheidende Punkt ist einfach:
Winter und Sommer erfordern unterschiedliche Aushärtungskontrollen, auch wenn die Zielviskosität auf dem Papier ähnlich aussieht.
Winternetzrücken: Was verändert sich bei niedrigen Temperaturen?
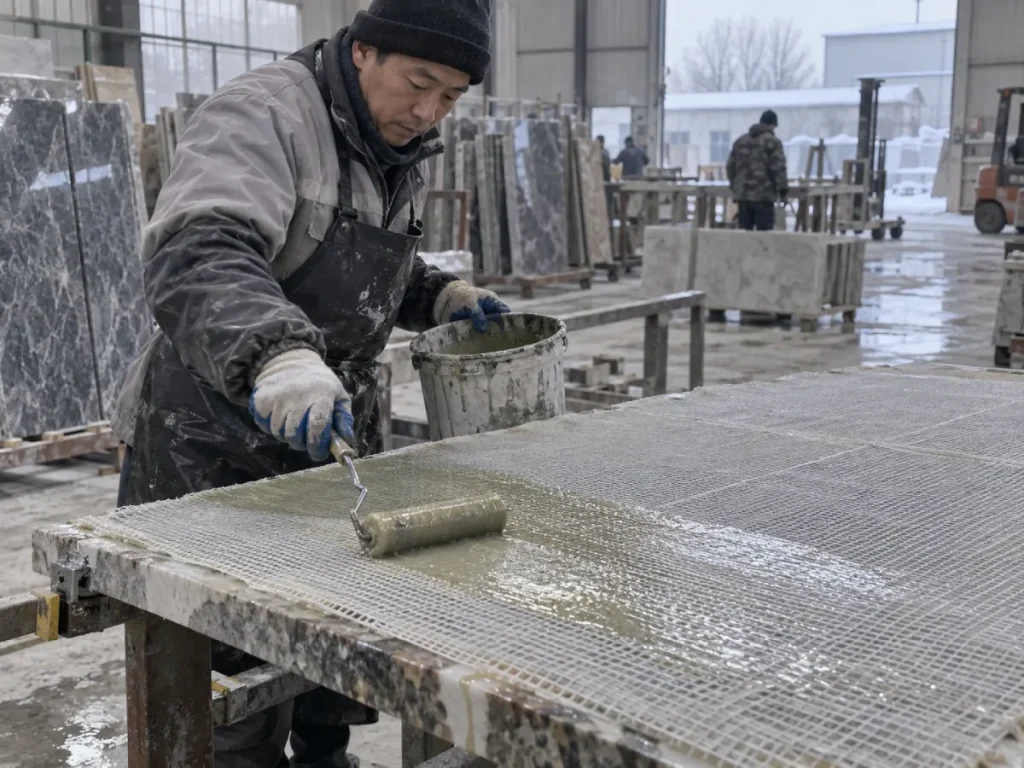
Das Harz lässt sich schwerer verteilen
Wenn ungehärtetes Epoxidharz abkühlt, steigt normalerweise die Viskosität.
Die Walze oder der Streuer erfordern mehr Kraft. Das Harz bewegt sich langsamer durch die Glasfaser und die Netzfasern können teilweise trocken bleiben.
Besonders deutlich wird dies bei großen Brammen, bei denen der Bediener mehrere Quadratmeter gleichmäßig abdecken muss.
Das Eindringen in den Stein kann verringert werden
Beim Netzrücken kommt es nicht nur auf die Verbindung mit dem Stoff an.
Das Harz muss außerdem ausreichend mit Poren, Unebenheiten und kleinen Defekten auf der Rückseite der Platte interagieren.
Wenn das Harz zu dick wird, können die Benetzung und das Eindringen in die Oberfläche weniger wirksam sein.
Die Aushärtezeit wird unvorhersehbar
Ein Standard-Raumtemperatursystem kann unter kalten Bedingungen immer noch aushärten, aber „irgendwann“ ist keine Produktionsspezifikation.
Wenn die Bramme bis zur Handhabung doppelt so lange benötigt, wird die Backstation zum Engpass.
Dann beginnen die Fabriken, riskante Entscheidungen zu treffen, wie zum Beispiel:
- Bewegen von Platten, solange das Harz noch grün ist;
- Bewehrte Platten zu früh stapeln;
- Zugabe von zusätzlichem Härter;
- Verwendung unkontrollierter Heizgeräte; oder
- Akzeptiert teilweise ausgehärtetes Netz.
Diese Abkürzungen sorgen normalerweise für mehr Variabilität.
Wenn ein Niedrigtemperatur-Epoxidharz-Netzrücken sinnvoll ist
Ein Epoxidharz in Winterqualität sollte nicht einfach eine Standardformulierung sein, der werkseitig mehr Härter zugesetzt wird.
Die Härtungschemie selbst sollte so ausgelegt sein, dass sie auch unter kälteren Bedingungen reaktiv bleibt.
Veropoxys Niedrigtemperatur-Epoxidharz für Steinnetzrücken – 4090 / WBA25Q ist derzeit für eine Produktion bei etwa 10 °C ausgelegt.
Das veröffentlichte System verwendet:
- 4090 / WBA25Q Harz-Härter-Kombination;
- Mischungsverhältnis 100:25 nach Gewicht;
- 400–600 CPS Viskosität;
- ca. 50 Minuten Aushärtezeit; und
- ca. 10°C empfohlene Arbeitstemperatur.
Der wichtige Teil ist nicht, dass „50 Minuten besser sind als 60 Minuten“.
Der nützliche Punkt besteht darin, dass das System so formuliert ist, dass es unter kälteren Bedingungen eine Härtungsleistung entwickelt, bei der ein herkömmlicher Härter möglicherweise unpraktisch langsam wird.
Wer sollte ein Winter-Grade-System in Betracht ziehen?
Es macht Sinn, wenn:
- Die Temperatur in der Werkstatt nähert sich regelmäßig 10 °C;
- Stein selbst ist nach Lagerung über Nacht kalt;
- In unbeheizten Produktionsbereichen kommt es zur Netzverfestigung;
- Platten müssen kurz nach der Bewehrung verschoben werden;
- Verzögerungen bei der Aushärtung im Winter verringern den Liniendurchsatz; oder
- Die Bediener kompensieren die langsame Aushärtung manuell.
Summer Mesh Backing: Warum schneller nicht immer besser ist
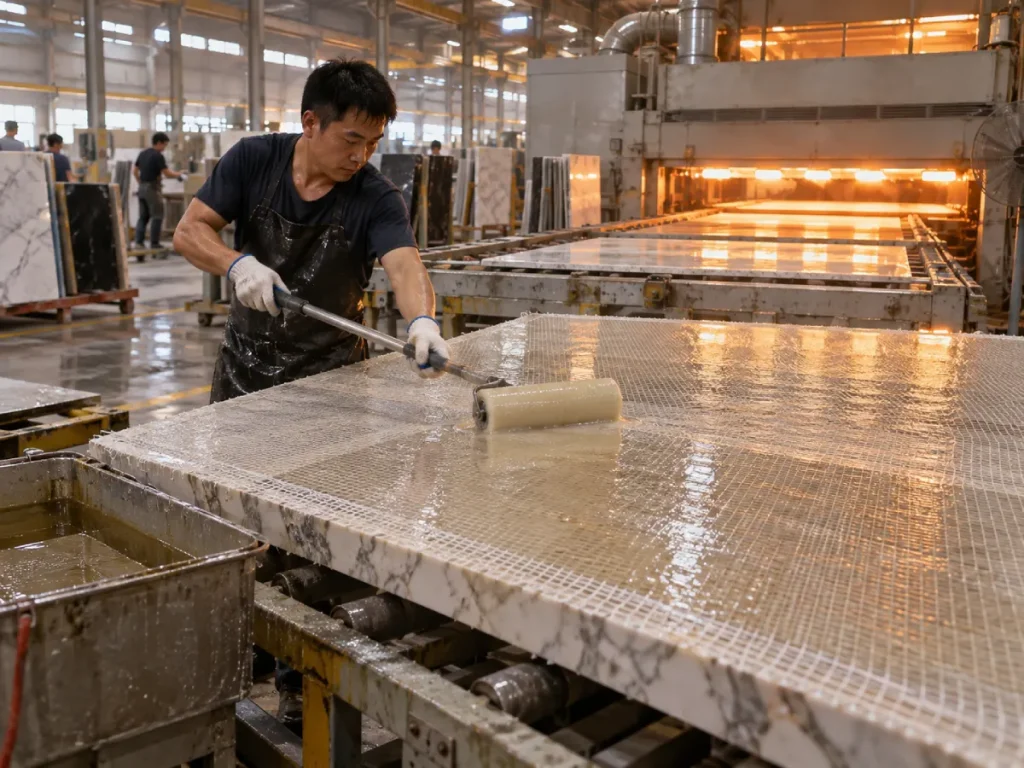
Heißes Wetter scheint zunächst einfacher zu sein.
Das Epoxidharz fließt gut. Fiberglas wird schnell transparent. Bediener können das Harz mit weniger Kraftaufwand über die Platte bewegen.
Dann beginnt die Uhr gegen sie zu arbeiten.
Die Arbeitszeit wird kürzer
Höhere Temperaturen beschleunigen im Allgemeinen die Epoxidreaktion.
Das Harz hat möglicherweise zunächst eine sehr gut verarbeitbare Viskosität, verdickt sich jedoch schneller als erwartet.
Auf einer großen Platte kann der erste Bereich perfekt benetzt werden, während der letzte Bereich Harz erhält, das bereits begonnen hat, Viskosität aufzubauen.
Große Chargen können noch schneller erhitzt werden
Die Aushärtung von Epoxidharz ist exotherm.
Eine große gemischte Masse in einem tiefen Eimer speichert die Wärme.
Durch mehr zurückgehaltene Wärme kann die Reaktion weiter beschleunigt werden.
Dies ist einer der Gründe, warum Betreiber im Sommer manchmal feststellen, dass ein Eimer heiß wird, während das bereits auf der Platte verteilte Harz länger verarbeitbar bleibt.
Trocknungslinien fügen eine weitere Temperaturvariable hinzu
Fabriken, die beheizte oder ofenunterstützte Linien verwenden, müssen nicht nur die Raumtemperatur, sondern auch die nach der Anwendung eingeführte Temperatur berücksichtigen.
Das Aushärtungssystem muss diesen Ablauf tolerieren, ohne unkontrolliert schnell zu werden.
Wenn ein Hochtemperatur-Epoxidharz-Netzrücken sinnvoll ist
Für warme Werkstätten und die Produktion in Trockenstraßen ist das Ziel eine kontrollierte Reaktionsfähigkeit.
Das Epoxidharz muss immer noch gut benetzt werden und gut fließen, aber das Aushärtungssystem sollte genügend Einwirkzeit einhalten, um die Platte gleichmäßig fertigzustellen.
Veropoxys Geruchsneutrales Hochtemperatur-Epoxidharz für Steinnetzrücken – 4090 / BCO25Q-14 ist derzeit für 28°C+ und Trocknungslinienbedingungen ausgelegt.
Zu den veröffentlichten Spezifikationen gehören:
- 4090 / BCO25Q-14-System;
- Gewichtsverhältnis von Harz zu Härter 100:25;
- 400–600 CPS Viskosität;
- ca. 60 Minuten Aushärtezeit;
- Hochtemperatur-/28°C+ Arbeitsbedingungen; und
- geruchloser Betrieb für kontinuierliche Produktionsumgebungen.
Wer sollte ein Hochtemperatursystem in Betracht ziehen?
Es macht Sinn, wenn:
- Die Temperatur in der Sommerwerkstatt übersteigt regelmäßig 28°C;
- Für die Netzunterlage werden Trockenöfen oder beheizte Förderbänder verwendet.
- Standard-Epoxidharz beginnt sich zu verdicken, bevor die Anwendung abgeschlossen ist.
- große Platten benötigen eine längere Benetzungszeit;
- Bediener mischen mehrere Kilogramm pro Charge;
- Die Fabrik verfügt über kontinuierliche automatische Linien. oder
- Die Konsistenz der Verarbeitungszeit ist wichtiger als die maximale Aushärtegeschwindigkeit.
Warum die gleichen 400–600 CPS nicht dasselbe Produkt bedeuten
Dies ist wahrscheinlich die wichtigste Lektion für Käufer in diesem Artikel.
Beide Veropoxy-Netzträgersysteme weisen derzeit eine Viskosität von ca. 400–600 CPS auf.
Beide verwenden ebenfalls ein Gewichtsverhältnis von 100:25.
Der eine ist jedoch auf eine Produktionstemperatur von ca. 10 °C und der andere auf eine Temperatur von über 28 °C bzw. Trocknungslinienbedingungen ausgelegt.
Das heißt, der eigentliche Unterschied liegt nicht nur in der Viskosität.
Der Härter und die Chemie zur vollständigen Aushärtung leisten einen Großteil der saisonalen Arbeit.
| Spezifikation | Wintersystem | Sommer-/Hochtemperatursystem |
|---|---|---|
| System | 4090 / WBA25Q | 4090 / BCO25Q-14 |
| Hauptverwendung | Niedertemperatur-Netzrücken | Hochtemperatur-/Trocknungsnetzrücken |
| Empfohlene Temperatur | Ungefähr 10°C | 28°C+ / beheizte Leitungsbedingungen |
| Mischungsverhältnis | 100:25 nach Gewicht | 100:25 nach Gewicht |
| Veröffentlichte Viskosität | 400–600 CPS | 400–600 CPS |
| Veröffentlichte Aushärtezeit | Ungefähr 50 Minuten | Ungefähr 60 Minuten |
| Hauptauswahlgrund | Zuverlässige Heilung bei Kälte | Kontrollierte Aushärtung unter heißen Bedingungen |
Käufer zum Mitnehmen: Wählen Sie Epoxidharz für Sommer- und Winternetze nicht allein aufgrund der Viskosität aus. Zwei Systeme können den gleichen CPS und das gleiche Verhältnis liefern, verhalten sich jedoch sehr unterschiedlich, da ihre Härterchemie und ihr Härtungsprofil für unterschiedliche Temperaturbereiche ausgelegt sind.
Das Benetzen des Netzes ist wichtiger als das bloße Beschichten des Stoffes
Ein Netz kann „verdeckt“ aussehen, obwohl es noch schlecht imprägniert ist.
Ziel ist es, dass das Harz die Fasern benetzt und einen engen Kontakt zwischen dem Verstärkungsgewebe und der Steinoberfläche herstellt.
Wie richtiges Wet-Out aussieht
Wenn Glasfaser ordnungsgemäß mit einem klaren Epoxidsystem benetzt wird, werden die Fasern normalerweise transparenter und optisch in die Harzschicht integriert.
Trocken aussehende weiße Zonen können auf eine unvollständige Imprägnierung hinweisen.
Industrielle Epoxidharz-Richtlinien für die Glasfaseranwendung betonen in ähnlicher Weise das Verteilen des Harzes aus benetzten Bereichen in das trockene Gewebe und das Entfernen überschüssigen Harzes vor der Gelierung.
Zu wenig Harz führt zu trockenem Netz
Bei zu geringer Auftragsmenge:
- Fasern bleiben teilweise trocken;
- Der Steinkontakt wird unregelmäßig;
- Unter dem Netz verbleiben Hohlräume.
- die lokale Verstärkung wird schwächer; und
- Das Abblättern kann an schlecht verklebten Stellen beginnen.
Zu viel Harz ist nicht automatisch besser
Überschüssiges Harz erhöht die Kosten und das Gewicht, ohne unbedingt die Verstärkung zu verbessern.
Große Pfützen können außerdem zu ungleichmäßiger Aushärtung, harzreichen Zonen und unnötigem Wärmestau führen.
Ziel ist eine vollständige Benetzung mit kontrollierter Harzmenge.
Die Oberflächenvorbereitung kann darüber entscheiden, ob das Netz befestigt bleibt
Selbst das beste Epoxidharz kann sich nicht zuverlässig mit Verunreinigungen verbinden.
Staub und Schlamm entfernen
Beim Schneiden und Kalibrieren von Steinen bleiben feine Mineralstaub- und Schlammrückstände zurück.
Wenn diese Partikel auf der Platte verbleiben, kann es sein, dass sich das Epoxidharz eher mit dem Staub als mit dem Stein verbindet.
Das Ergebnis kann zunächst akzeptabel aussehen und sich dann während der Handhabung ablösen.
Kontrollieren Sie die Feuchtigkeit
Nasse Steinoberflächen können viele Epoxidklebesysteme beeinträchtigen.
Wenn Platten vor der Netzunterlage eine Wäscheleine verlassen, sollte das Werk vor dem Auftragen des Harzes bestätigen, dass die Rückseite einen akzeptablen Trockenzustand erreicht hat.
Lose Partikel entfernen
Zerbrechliche Steine können auf der Rückseite eine schwache Körnung oder abblätternde Mineralzonen aufweisen.
Das Aufkleben des Netzes auf bereits von der Platte gelöstes Material löst das zugrunde liegende Problem nicht.
Das Mischungsverhältnis ist im Sommer und Winter immer noch wichtig
Ein Temperaturproblem sollte nicht durch eine Änderung des Mischungsverhältnisses gelöst werden.
Beide aktuellen Veropoxy-Netzträgersysteme geben ein Gewichtsverhältnis von Harz zu Härter von 100:25 vor.
Dieses Verhältnis sollte festgelegt bleiben, es sei denn, der Lieferant stellt eine andere genehmigte Formulierung bereit.
Im Winter keinen weiteren Härter hinzufügen
Mehr Härter wandelt ein normales Epoxidharz nicht sicher in ein Niedertemperatur-Epoxidharz um.
Mischen außerhalb des Mischverhältnisses kann die Aushärtungsqualität beeinträchtigen und zu inkonsistenten mechanischen Eigenschaften führen.
Im Sommer den Härter nicht reduzieren
Ebenso ist die Reduzierung des Härters kein geeigneter Weg, um ein langsameres Sommersystem zu schaffen.
Der richtige Ansatz besteht darin, Härtungschemikalien zu verwenden, die für die Hochtemperaturproduktion konzipiert sind.
Eine ausführlichere Erklärung finden Sie im Leitfaden zum Mischungsverhältnis von Epoxidharz für die Steinverarbeitung.
Wie sich die Viskosität auf die Netzunterlage auswirkt
Der Netzrücken braucht ein Gleichgewicht.
Das Harz muss dünn genug sein, um die Fasern zu benetzen und sich über die Platte zu verteilen, aber kontrolliert genug, dass es nicht einfach von der Verstärkungsschicht wegläuft.
Wenn die Viskosität zu hoch ist
Der Bediener kann Folgendes sehen:
- schlechte Netzimprägnierung;
- hoher Rollwiderstand;
- trockene Stoffzonen;
- mehr eingeschlossene Luft;
- höherer Arbeitsaufwand; und
- ungleichmäßige Harzverteilung.
Wenn die Viskosität zu niedrig ist
Mögliche Probleme sind:
- Abfluss an Plattenrändern;
- Harzansammlung unter der Platte;
- übermäßige Absorption in porösem Stein;
- Unterer Oberflächenaufbau; und
- höherer Materialverbrauch.
Aus diesem Grund ist „kontrollierte niedrige Viskosität“ normalerweise eine sinnvollere Formulierung als „der niedrigstmögliche CPS“.
Weitere Einzelheiten zu dieser Entscheidung finden Sie im Leitfaden für niedrigviskoses vs. hochviskoses Epoxidharz.
Manuelle Netzunterlage im Vergleich zu automatisierten Produktionslinien
Manuelle Produktion braucht bedienerfreundliche Arbeitszeit
Arbeiter brauchen genügend Zeit, um:
- Positionieren Sie das Netz.
- Epoxidharz mischen;
- gieße das Harz ein;
- Verteilen Sie es auf der Platte.
- Harz in trockene Bereiche einarbeiten;
- überschüssiges Material entfernen; und
- Korrigieren Sie Falten oder lokale trockene Stellen.
Wenn das Epoxidharz zu schnell reaktiv wird, hängt die Auftragsqualität zu stark von der Geschwindigkeit des Bedieners ab.
Automatisierte Linien benötigen Wiederholbarkeit
Automatische oder halbautomatische Linien können Harz schneller auftragen, stellen jedoch eine andere Anforderung dar: wiederholbare Zykluszeiten.
Eine Charge sollte nicht mehrere Minuten früher mit dem Gelieren beginnen als die nächste, nur weil sich die Materialtemperatur geändert hat.
Bewerten Sie für automatisierte Systeme Folgendes:
- Dosiergenauigkeit;
- Mischkonsistenz;
- Harztemperatur;
- Liniengeschwindigkeit;
- Rollendruck;
- Ausrichtung des Netzvorschubs;
- Ofentemperatur; und
- Bearbeitungszeit nach der Aushärtung.
Häufige Fehler bei der Netzunterlage und was sie normalerweise bedeuten
| Beobachtetes Problem | Mögliche Ursache | Was Sie zuerst überprüfen sollten |
|---|---|---|
| Das Netz löst sich vom Stein | Verunreinigte Oberfläche, schlechte Benetzung, unvollständige Aushärtung | Oberflächenreinigung, Feuchtigkeit, Harzbedeckung und Aushärtezustand |
| Es bleiben weiße, trockene Netzbereiche zurück | Unzureichende Benetzung oder Harz zu viskos | Auftragsmenge, Viskosität und Walztechnik |
| Epoxidharz bleibt im Winter weich | Temperatur unterhalb des Formulierungsbereichs | Umgebungs-, Stein- und Harztemperaturen |
| Im Sommer geliert Epoxidharz zu schnell | Hohe Temperatur oder große exotherme Charge | Chargengröße, Materialtemperatur und Härtersystem |
| Harz läuft von den Plattenrändern ab | Überschüssiges Material oder übermäßig flüssiges System | Auftragsmenge und Viskosität bei Produktionstemperatur |
| Blasen oder Hohlräume unter dem Netz | Schlechte Benetzung, Lufteinschlüsse oder ungleichmäßiges Rollen | Anwendungstechnik und Stoffkontakt |
| Verschiedene Bereiche heilen unterschiedlich | Schlechte Mischung oder ungleichmäßige Temperatur | Gleichmäßigkeit, Mischverhältnis und Plattentemperatur |
| Die Platte bricht nach dem Unterstützen | Die Verstärkung reicht für die Steindefektstruktur nicht aus | Steinzustand, Maschenspezifikation, Harzbedeckung und tatsächliche mechanische Anforderungen |
Warum „trocken anzufassen“ kein zuverlässiger Handhabungsstandard ist
Eine Platte kann sich an der Oberfläche trocken anfühlen, während das Trägersystem keine ausreichende mechanische Leistung für die Handhabung entwickelt hat.
Untersuchungen zur industriellen Steinverstärkung haben insbesondere darauf hingewiesen, dass Fabriken Platten manchmal aufgrund empirischer „trockener Berührung“ und nicht aufgrund der Aushärtungsanforderungen des Harzherstellers in die Produktion zurückführen.
Dadurch entstehen unnötige Risiken.
Definieren Sie ein echtes Handhabungskriterium
Das Werk sollte ermitteln, was die verstärkte Platte als nächstes überstehen muss:
- Heben;
- drehen;
- Karrentransport;
- Stapeln;
- Kalibrierung;
- Polieren; oder
- Herstellung.
Dann sollte die Heilungsqualifikation mit der tatsächlichen Belastung übereinstimmen.
So wählen Sie Sommer- oder Winternetz-Träger aus Epoxidharz
| Wenn Ihr Produktionszustand… ist | Priorisieren… | Warum |
|---|---|---|
| Werkstatt bei etwa 10°C | Bei niedriger Temperatur aushärtende Chemie | Standardsysteme härten möglicherweise zu langsam aus und benetzen das Netz schlecht |
| Kalter Stein aus der Außenlagerung | Überprüfen Sie vor der Anwendung die Steintemperatur | Die Platte kann kälter bleiben als die Fabrikluft |
| Sommerworkshop über 28°C | Kontrollierte Hochtemperaturreaktivität | Spart nützliche Arbeitszeit |
| Trockenofen oder beheizte Linie | Hochtemperatur-/leitungstaugliches System | Verhindert vorzeitiges Aushärten beim Erhitzen |
| Manuelle Großplattenunterlage | Lange genug offene Zeit | Für die vollständige Benetzung benötigen die Bediener Zeit |
| Automatische Endloslinie | Konsistenz bei der Aushärtung von Charge zu Charge | Eine stabile Liniengeschwindigkeit hängt von einem wiederholbaren Reaktionsverhalten ab |
| Sehr poröser Stein | Kontrollierter Fluss und Harzverbrauch | Überschüssiges Harz kann in der Platte verschwinden |
| Sehr zerbrechlicher exotischer Stein | Validieren Sie die Maschendichte und das vollständige Verstärkungssystem | Epoxid allein bestimmt nicht die endgültige Festigkeit |
So testen Sie das Mesh-Backing-Epoxidharz vor der Großbestellung
Schritt 1: Verwenden Sie echten Produktionsstein
Testen Sie das Epoxidharz auf denselben Granit-, Marmor-, Kunststein- oder exotischen Platten, die in der Fabrik verarbeitet werden.
Schritt 2: Verwenden Sie das eigentliche Netz
Maschendichte, Faserstruktur und Oberflächenbehandlung können den Harzbedarf und die Benetzung beeinflussen.
Schritt 3: Testen Sie bei realistischer saisonaler Temperatur
Ein Winterepoxidharz sollte in der Nähe der erwarteten Winterverarbeitungsbedingungen getestet werden.
Ein Sommerprodukt sollte im tatsächlichen Hochtemperaturzustand der Leitung getestet werden.
Schritt 4: Anwendungszeit aufzeichnen
Messen Sie die Zeit vom Mischen bis zur vollständigen Benetzung der gesamten Platte.
Schritt 5: Harzverbrauch aufzeichnen
Verfolgen Sie Gramm oder Kilogramm pro Quadratmeter oder pro Platte.
Dies ist entscheidend für den Vergleich der tatsächlichen Produktionskosten.
Schritt 6: Überprüfen Sie das Netz visuell
Überprüfen Sie, ob trockene Stellen, Blasen, Falten, Kantenabhebungen und ungleichmäßige Harzabdeckung vorhanden sind.
Schritt 7: Lassen Sie die angegebene Aushärtung durchführen
Verkürzen Sie die Aushärtezeit nicht, nur weil sich die Oberfläche trocken anfühlt.
Schritt 8: Lassen Sie die Platte einer echten Handhabung unterziehen
Heben Sie es an, bewegen Sie es, drehen Sie es und bringen Sie es gemäß der normalen Fabrikabfolge wieder in die Produktion.
Schritt 9: Vergleichen Sie mehrere Platten
Eine erfolgreiche Probe reicht für eine Massenfreigabe nicht aus.
Gesteinsvariabilität bedeutet, dass das System an mehreren repräsentativen Platten überprüft werden sollte.
Checkliste für den Käufer von Epoxidharz mit Mesh-Rückseite
| Lieferantenfrage | Warum es wichtig ist |
|---|---|
| Für welchen Temperaturbereich ist dieser Härter geeignet? | Bestimmt die Eignung für saisonale Kuren |
| Wie hoch ist die Mischviskosität bei der angegebenen Prüftemperatur? | Hilft bei der Vorhersage von Netzbenetzung und -abfluss |
| Wie ist das Harz-Härter-Verhältnis? | Erforderlich für wiederholbare Aushärtung |
| Bezieht sich das Verhältnis auf Gewicht oder Volumen? | Verhindert Dosierfehler |
| Wie lang ist das nutzbare Arbeitsfenster? | Bestimmt, ob eine vollständige Platte fertiggestellt werden kann |
| Wann kann die Platte sicher gehandhabt werden? | Nützlicher als eine vage „Heilungszeit“ |
| Ist das Produkt für manuelle oder automatisierte Linien geeignet? | Die Anwendungsgeschwindigkeit verändert das erforderliche Aushärtungsprofil |
| Ist es für die Trocknungslinien- oder Ofenhärtung geeignet? | Kritisch für beheizte Produktionssysteme |
| Können wir eine Probe an unserem Stein und Geflecht testen? | Echte Werksversuche zeigen die Kompatibilität |
| Wie konsistent ist die Leistung zwischen den Chargen? | Eine kontinuierliche Produktion hängt von der Wiederholbarkeit ab |
Häufige Fehler bei der Netzunterlage, die Sie vermeiden sollten
Verwendung eines Epoxidharzes das ganze Jahr über ohne saisonale Tests
Wenn sich die Fabriktemperatur zwischen Winter und Sommer dramatisch ändert, bietet eine Formulierung möglicherweise nicht das ganze Jahr über das gleiche Prozessfenster.
Im Winter zusätzlichen Härter hinzufügen
Dies ist kein kontrollierter Ersatz für die bei niedriger Temperatur aushärtende Chemie.
Reduzierender Härter im Sommer
Dies ist keine sichere Methode zur Verlängerung der Arbeitszeit.
Auftragen eines Netzes auf staubigen Stein
Das Epoxidharz kann sich an der Verunreinigung statt an der Platte festsetzen.
Eine sichtbare Abdeckung bedeutet vollständige Benetzung
Das Harz muss das Netz imprägnieren und einen zuverlässigen Kontakt zum Stein herstellen.
Verschieben Sie die Platten, sobald sich die Oberfläche trocken anfühlt
Der handtrockene Zustand ist kein Beweis für die ausreichende Handhabungsfestigkeit.
Steintemperatur ignorieren
Die Platte selbst kann deutlich kälter oder wärmer sein als die Werkstattluft.
Vergleichen Sie Epoxidharz nur nach dem Preis pro Kilogramm
Ein billigeres Produkt, das mehr Harz verbraucht, die Fertigungslinie verlangsamt oder Nacharbeit erfordert, kann pro fertiger Platte teurer sein.
Empfehlung: Wählen Sie das Aushärtungssystem passend zur Produktionssaison
Das beste Epoxidharz mit Netzrücken ist nicht einfach das Produkt mit der schnellsten Aushärtung oder der niedrigsten Viskosität.
Es ist das System, das es der Fabrik ermöglicht, das Gewebe vollständig zu benetzen, eine zuverlässige Bindung aufrechtzuerhalten und eine sichere Handhabungsfestigkeit bei der tatsächlichen Produktionstemperatur zu erreichen.
Wenn die Fabrik im Winter bei etwa 10 °C betrieben wird, sollten Sie der Aushärtung bei niedrigen Temperaturen Vorrang einräumen.
Wenn die Produktion regelmäßig über 28 °C läuft oder eine beheizte Trocknungslinie verwendet wird, geben Sie der kontrollierten Hochtemperaturreaktivität Vorrang.
Wenn auf beiden Produkten die gleiche Viskositätszahl erscheint, gehen Sie nicht davon aus, dass sie austauschbar sind.
Vergleichen Sie die vollständige Harz-Härter-Formulierung, die nutzbare Verarbeitungszeit, das Aushärtungsverhalten, die Netzbenetzung, die Plattentemperatur, die Liniengeschwindigkeit und das tatsächliche Handhabungsergebnis.
Und wenn der Stein ungewöhnlich brüchig, stark rissig oder strukturell heterogen ist, betrachten Sie die Netzunterlage als vollständiges Verstärkungssystem – und nicht nur als eine bloße Anschaffung eines Klebers.
Häufig gestellte Fragen zu Stone Mesh Backing Epoxy
1. Welches Epoxidharz eignet sich am besten für die Steinnetzunterlage?
Das beste Epoxidharz hängt von der Werkstatttemperatur, dem Zustand des Steins, der Art des Gewebes, der Produktionsgeschwindigkeit und den Aushärtungsanforderungen ab. Eine Winterfabrik benötigt möglicherweise ein Niedertemperatur-Härtungssystem, während eine Werkstatt oder Trocknungslinie im heißen Sommer eine kontrollierte Hochtemperatur-Reaktivität erfordert. Eine gute Gewebebenetzung, eine zuverlässige Steinhaftung und eine ausreichende Verarbeitungszeit sind wichtiger als die Auswahl allein nach Viskosität.
2. Kann im Sommer und Winter das gleiche Netzträger-Epoxidharz verwendet werden?
Manchmal, aber man sollte davon nicht ausgehen. Große saisonale Temperaturschwankungen wirken sich sowohl auf die Epoxidviskosität als auch auf die Aushärtungsgeschwindigkeit aus. Fabriken, die im Winter bei etwa 10 °C und im Sommer bei über 28 °C arbeiten, können von separaten Härtungssystemen profitieren, die für diese Temperaturbereiche ausgelegt sind.
3. Warum härtet Epoxidharz auf der Netzunterlage im Winter langsam aus?
Niedrige Temperaturen erhöhen im Allgemeinen die Viskosität des ungehärteten Epoxidharzes und verlangsamen die Harz-Härter-Reaktion. Wenn die Formulierung nicht für kalte Bedingungen ausgelegt ist, können sowohl die Netzbenetzung als auch die Festigkeitsentwicklung für eine normale Produktion zu langsam werden.
4. Warum geliert Epoxidharz beim Netzrücken im Sommer zu schnell?
Höhere Temperaturen beschleunigen die Aushärtung des Epoxidharzes. Große Mischchargen können zudem exotherme Wärme speichern, wodurch die Reaktion im Mischbehälter beschleunigt wird. Verwenden Sie eine temperaturgerechte Chemie, kontrollieren Sie die Chargengröße und überwachen Sie die Harz- und Plattentemperaturen, anstatt das angegebene Mischungsverhältnis zu ändern.
5. Wie sollte eine Steinfabrik vor einer Großbestellung die Netzunterlage aus Epoxidharz testen?
Verwenden Sie den tatsächlichen Produktionsstein und das tatsächlich hergestellte Netz, testen Sie es bei repräsentativen saisonalen Temperaturen, protokollieren Sie den Harzverbrauch und die nutzbare Verarbeitungszeit, überprüfen Sie die vollständige Benetzung der Fasern, lassen Sie die angegebene Aushärtung zu und führen Sie die Platte dann durch die normale Produktionssequenz. Vergleichen Sie mehrere Platten, bevor Sie eine Großlieferung genehmigen.
So halten Sie die Steinnetzunterlage im Sommer und Winter stabil
Eine zuverlässige Netzverstärkung hängt davon ab, dass der Harzfluss und die Härtungschemie an die tatsächliche Produktionsumgebung angepasst sind. Winterbedingungen erhöhen die Viskosität und verlangsamen die Reaktion, während Sommerhitze den anfänglichen Durchfluss verbessert, aber das Arbeitsfenster verkürzt. Das richtige System sollte das Gewebe vollständig benetzen, sich mit einer sauberen Steinoberfläche verbinden und eine vorhersehbare Handhabungsfestigkeit entwickeln, ohne den Bediener zu zwingen, die Temperatur durch Mischen außerhalb des Mischverhältnisses oder unkontrollierte Erwärmung auszugleichen.
Wählen Sie den Härter entsprechend der tatsächlichen Werkstemperatur
Wenn sich die Winterproduktion 10 °C nähert, verwenden Sie Chemikalien, die für eine zuverlässige Aushärtung bei niedrigen Temperaturen ausgelegt sind. Wenn die Sommerproduktion 28 °C übersteigt oder beheizte Trocknungslinien verwendet werden, verwenden Sie ein Hochtemperatursystem, das genügend Verarbeitungszeit für eine vollständige Imprägnierung des Gewebes bietet.
Passen Sie den Prozess an die Produktionsbedingungen an
Kalter Winter-Workshop:
Priorisieren Sie die Härtungschemie bei niedrigen Temperaturen und überprüfen Sie die Benetzung auf kaltem Stein.
Heiße Sommerproduktion:
Schützen Sie das nützliche Arbeitsfenster und vermeiden Sie übergroße exotherme Chargen.
Trockenlinienproduktion:
Verwenden Sie eine Formulierung, die für eine kontrollierte Aushärtung bei erhöhter Temperatur ausgelegt ist.
Manuelle Netzunterlage:
Stellen Sie sicher, dass die Bediener genügend offene Zeit haben, um die gesamte Platte vollständig zu imprägnieren.
Zerbrechlicher oder exotischer Stein:
Bewerten Sie gemeinsam die Maschendichte, das Epoxidsystem, Steinfehler und die Handhabungsanforderungen.
Beurteilen Sie die Bewehrung nicht nach dem berührungstrockenen Aussehen
Eine Oberfläche, die sich trocken anfühlt, ist nicht automatisch zum Heben, Wenden, Polieren oder Transportieren bereit. Definieren Sie den erforderlichen Handhabungsmeilenstein und validieren Sie ihn an realen Platten. Die richtige Aushärtezeit ist die Zeit, die benötigt wird, um den nächsten sicheren Produktionsschritt zu erreichen – und nicht einfach der Moment, in dem sich die Oberfläche nicht mehr klebrig anfühlt.
What should buyers compare between suppliers?
Vergleichen Sie Temperaturbereich, Mischviskosität, Verarbeitungszeit, Aushärtungsverhalten, empfohlene Chargengröße, Netzbenetzung, Steinhaftung, Geruchsprofil, Trocknungslinienkompatibilität, Harzverbrauch und Chargenkonsistenz. Testen Sie dann die in die engere Wahl gezogenen Systeme mit Ihren eigenen Steinen, Maschen, Bedienern und saisonalen Produktionsbedingungen.
Practical Recommendation
Wenn die Aushärtung im Winter zu langsam wird, wechseln Sie zu einer Niedrigtemperatur-Chemie, anstatt zusätzlichen Härter hinzuzufügen. Wenn Sommerharz geliert, bevor die Platte vollständig benetzt ist, verwenden Sie ein Hochtemperatursystem mit kontrollierter Reaktivität anstelle eines reduzierenden Härters. Wenn sich das Netz ablöst, überprüfen Sie die Oberflächenvorbereitung, benetzen Sie es und lassen Sie es aushärten, bevor Sie die Glasfaser dafür verantwortlich machen. Und wenn eine zerbrechliche Platte nach dem Verkleben immer noch bricht, bewerten Sie das gesamte Verstärkungsdesign, anstatt davon auszugehen, dass mehr Epoxidharz allein das Problem lösen wird.
Benötigen Sie ein Mesh-Backing-Epoxidharz für Ihre tatsächliche Produktionstemperatur?
Steinart, Glasfasernetz, Werkstatttemperatur, Plattentemperatur, Liniengeschwindigkeit, Aushärtungsmethode und Handhabungsplan beeinflussen alle die Leistung der Netzunterlage. Testen Sie das komplette System unter Ihren realen Winter- und Sommerbedingungen, bevor Sie die Massenproduktion genehmigen.
Referenzen
- A. A. Pazeto, P. M. Amaral, J. R. Pinheiro und A. B. Paraguassú.
Auswirkungen der Glasfaserverstärkung auf die mechanischen Eigenschaften von grobkörnigem Baustein.
Zentrum für Mineraltechnologie und Universität Lissabon.
Konstruktion und Baumaterialien, Bd. 155, 2017, S. 79–87. - A. A. Pazeto, P. M. Amaral und R. L. Arcanjo.
Eine Leistungsanalyse konventioneller Bewehrungsmethoden für „exotische“ Bausteine nach aktuellen technischen Anforderungen.
Zentrum für Mineraltechnologie und IDMEC, Universität Lissabon.
International Journal of Rock Mechanics and Mining Sciences, Bd. 135, 2020, Artikel 104507. - WEST SYSTEM Technical Staff.
Anbringen von Glasfasergewebe und -band.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
Grundlagen der Epoxidchemie: Aushärtezeit und -temperatur verstehen.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
WEST SYSTEM User Manual & Product Guide.
Gougeon Brothers, Inc.
WEST SYSTEM Technical Publications. - ASTM International Committee C18 für Dimension Stone.
ASTM C880/C880M-25 – Standardtestmethode für die Biegefestigkeit von Dimensionssteinen.
ASTM International.
Annual Book of ASTM Standards, Bd. 04.07. - ASTM International Committee C18 für Dimension Stone.
ASTM C99/C99M – Standardtestmethode für den Bruchmodul von Dimensionssteinen.
ASTM International.
Annual Book of ASTM Standards, Bd. 04.07. - Charles Selwitz.
Epoxidharze in der Steinkonservierung.
Getty Conservation Institute.
Reihe „Research in Conservation“, Getty Publications, 1992.