

Breve riepilogo:
La resina epossidica sul supporto della rete di pietra deve bagnare la rete di rinforzo, aderire in modo affidabile alla lastra e polimerizzare a una velocità corrispondente alla temperatura di fabbrica. La produzione invernale necessita di prodotti chimici che sviluppino resistenza anche in condizioni di freddo, mentre la produzione estiva o in linea di essiccazione necessita di una reattività controllata in modo che la resina epossidica non gelifichi troppo rapidamente. Scegli il sistema in base alla temperatura effettiva dell'officina, alla bagnatura della rete, al tempo di lavoro, al comportamento di polimerizzazione, alle condizioni della pietra e alla velocità della linea, non solo alla viscosità o al tempo di polimerizzazione.
Il supporto in rete sembra semplice dall'esterno.
Una lastra di pietra viene ribaltata, sul retro viene posizionata una rete in fibra di vetro, viene applicata la resina epossidica e dopo l'indurimento la lastra ritorna alla produzione.
In realtà, questo è uno di quei processi in cui una fabbrica può ripetere ogni giorno lo stesso movimento e ottenere comunque risultati molto diversi da gennaio ad agosto.
In inverno, la resina può diventare densa e lenta la polimerizzazione. Le fibre della rete rimangono visibili perché la resina epossidica non le bagna adeguatamente. Le lastre occupano gli scaffali più a lungo del previsto e gli operatori iniziano a spostare il materiale prima che si sia sviluppata una resistenza adeguata.
In estate può succedere il contrario. All'inizio la resina epossidica scorre bene, ma la finestra di lavoro si riduce. Una grande quantità inizia a riscaldarsi nel contenitore, la resina si addensa prima che l'intera lastra venga ricoperta o un lato della rete riceve più resina dell'altro.
La reazione ovvia è dare la colpa alla viscosità.
Ma la viscosità è solo una parte della risposta.
La questione più importante è se il sistema completo di indurente della resina è progettato per polimerizzare in modo prevedibile alla temperatura alla quale opera effettivamente la linea di supporto.
Veropoxy attualmente separa queste condizioni tramite appositi sistemi epossidici per pietra per supporto in rete a bassa e alta temperatura anziché trattare una formulazione come un adesivo universale per tutto l'anno.
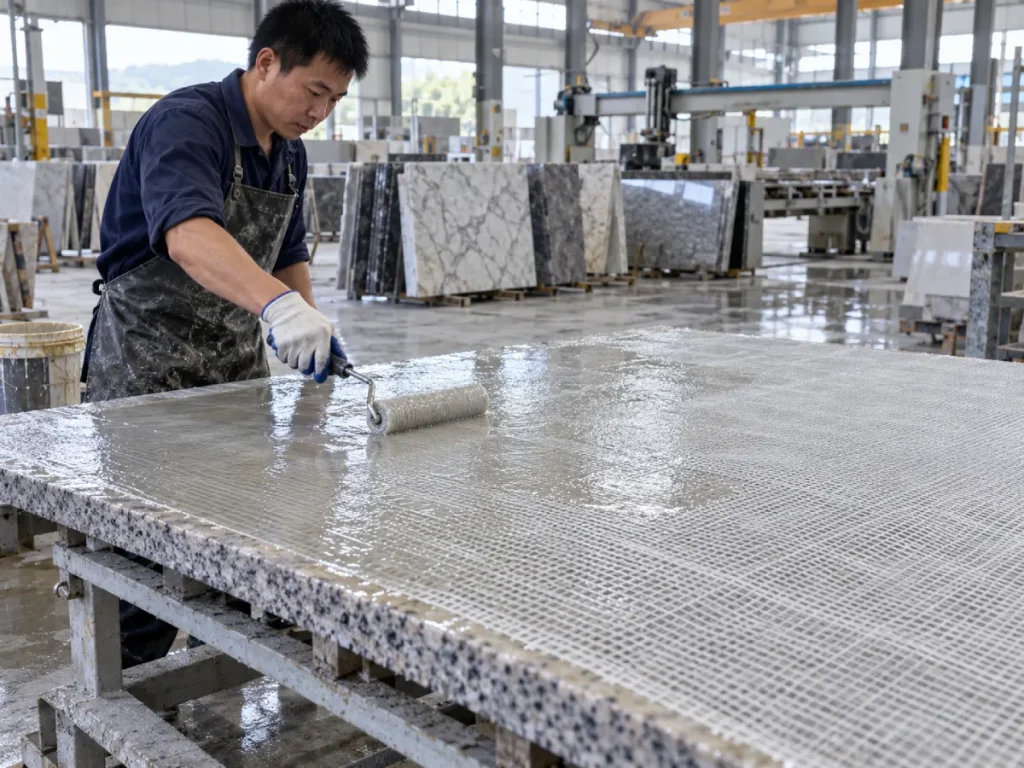
Cos'è il supporto in rete di pietra?
Il supporto in rete di pietra è un processo di rinforzo in cui la rete in fibra di vetro o un altro tessuto di rinforzo viene incollata alla superficie posteriore di una lastra di pietra naturale o artificiale.
Lo scopo non è quello di rendere ogni lastra strutturalmente identica.
La rete e la resina funzionano insieme come uno strato di rinforzo che può aiutare a stabilizzare il materiale fragile, ridurre il rischio di propagazione di crepe e migliorare l'affidabilità di movimentazione durante le fasi successive di lavorazione, trasporto, fabbricazione e installazione.
Perché le lastre fragili necessitano di rinforzo
La pietra naturale è eterogenea.
Due lastre tagliate dallo stesso blocco possono avere confini minerali, vene, microfessure, pori, dimensioni dei cristalli e tensioni interne diverse.
I materiali altamente decorativi possono essere particolarmente impegnativi perché le caratteristiche visive apprezzate dagli acquirenti (grandi cristalli, venature drammatiche, transizioni minerali e motivi insoliti) possono anche creare debolezza locale.
La ricerca sulle pietre da costruzione a grana grossa ed esotiche ha dimostrato che i sistemi epossidici rinforzati con fibra di vetro possono inibire la propagazione delle crepe e migliorare il comportamento meccanico, sebbene l'efficienza del rinforzo vari a seconda della pietra, della resina, del sistema di fibre e della qualità dell'applicazione.
Il supporto della rete avviene normalmente prima della lucidatura
Per molte linee di produzione di lastre, il rinforzo viene eseguito prima della lucidatura finale.
Lo strato di supporto deve essere sufficientemente indurito prima che la lastra ritorni alla manipolazione, alla molatura, alla lucidatura o al trasporto a valle.
Ciò rende i tempi di polimerizzazione una questione di produzione, non semplicemente una specifica di laboratorio.
Cosa deve fare una buona resina epossidica con supporto in rete?
Una resina epossidica con supporto in rete utile necessita di diverse caratteristiche contemporaneamente.
Bagnare la rete in fibra di vetro
La resina deve muoversi attraverso e attorno alle fibre della rete anziché depositarsi sulla parte superiore del tessuto.
Una corretta bagnatura crea il contatto tra le fibre, la resina epossidica e il substrato di pietra.
Se nella rete rimangono visibili ampie aree bianche o asciutte, il rinforzo sarà incoerente.
Aderisce alla superficie della pietra
Una buona bagnatura delle fibre non è sufficiente se la resina epossidica non aderisce adeguatamente alla lastra.
Polvere, umidità, residui di impasto liquido, olio, cera, agenti distaccanti e particelle sciolte possono tutti creare un'interfaccia debole.
Rimanere praticabile abbastanza a lungo
L'operatore ha bisogno di tempo sufficiente per stendere la resina epossidica su tutta la lastra e impregnare completamente la rete.
Un sistema che gelifica a metà di una grande lastra può creare zone forti e zone deboli nello stesso strato di rinforzo.
Polimerizza abbastanza velocemente per la linea
Neppure l’orario di lavoro può essere infinito.
Una volta che la rete è adeguatamente bagnata e la resina è a posto, il sistema deve sviluppare una forza di movimentazione sufficiente per spostare la lastra attraverso la produzione a una velocità pratica.
Evitare un deflusso eccessivo
Se la resina è troppo fluida nelle condizioni di produzione effettive, può migrare lontano dalla rete, accumularsi sui bordi della lastra o creare una distribuzione non uniforme della resina.
Rimani coerente durante i cambiamenti stagionali
Questo è spesso il requisito più difficile.
Una resina che funziona perfettamente a 22°C può comportarsi in modo molto diverso a 10°C o 32°C.
Perché il supporto in rete estivo e invernale richiede strategie diverse
La polimerizzazione epossidica è sensibile alla temperatura.
Quando la temperatura scende, la resina epossidica non polimerizzata diventa generalmente più viscosa e la reazione chimica rallenta.
Quando la temperatura aumenta, la resina generalmente diventa più facile da scorrere, ma anche la reazione di polimerizzazione accelera.
Ciò crea rischi di produzione opposti.
| Condizioni di produzione | Principali comportamenti della resina | Rischio tipico | Ciò di cui ha bisogno la fabbrica |
|---|---|---|---|
| Laboratorio invernale freddo | Maggiore viscosità e reazione più lenta | Scarsa bagnabilità, polimerizzazione ritardata, manipolazione anticipata | Chimica di polimerizzazione a bassa temperatura |
| Condizioni moderate | Flusso e reazione equilibrati | Variazione della temperatura da un turno all'altro | Finestra di lavoro stabile e polimerizzazione ripetibile |
| Laboratorio estivo caldo | Minore viscosità iniziale e reazione più rapida | Tempo di lavorazione breve, addensamento rapido, applicazione non uniforme | Reattività controllata alle alte temperature |
| Linea di asciugatura riscaldata | Apporto termico rapido dopo l'applicazione | Polimerizzazione prematura o sviluppo irregolare del gel | Sistema progettato per condizioni di linea di asciugatura |
Il punto chiave è semplice:
L'inverno e l'estate richiedono un controllo della polimerizzazione diverso anche quando la viscosità target sembra simile sulla carta.
Supporto in rete invernale: cosa cambia alle basse temperature?
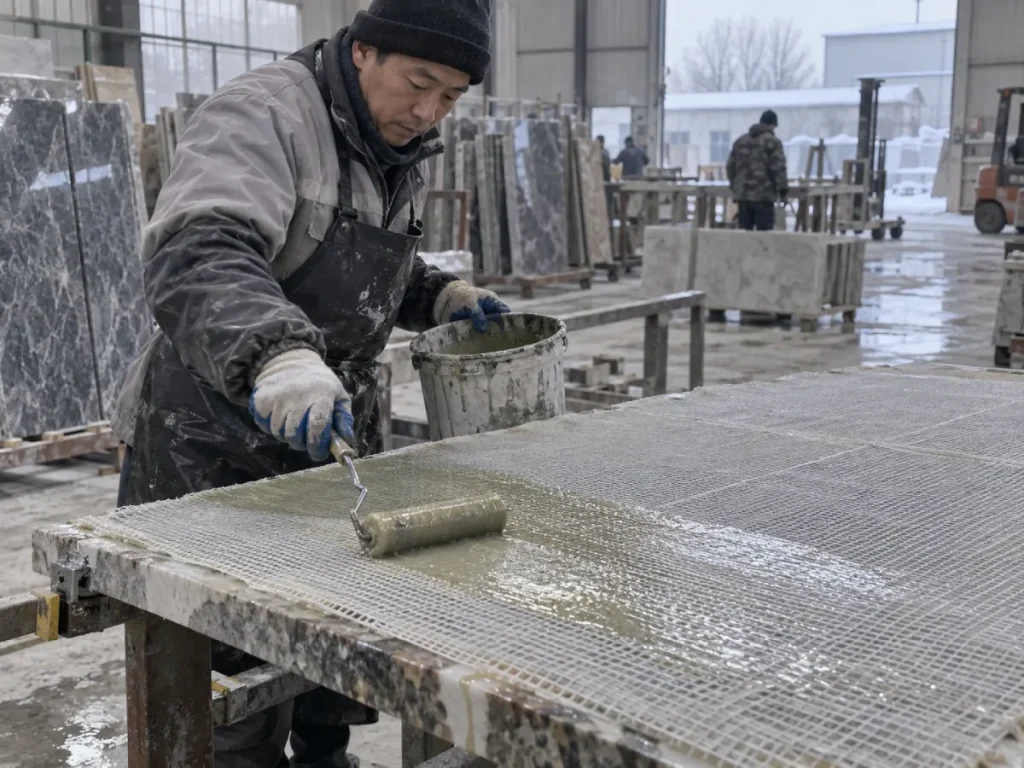
La resina diventa più difficile da stendere
Quando la resina epossidica non polimerizzata si raffredda, la viscosità solitamente aumenta.
Il rullo o lo spalmatore richiedono uno sforzo maggiore. La resina si muove attraverso la fibra di vetro più lentamente e le fibre della rete possono rimanere parzialmente asciutte.
Ciò diventa particolarmente evidente su lastre di grandi dimensioni dove l'operatore ha la necessità di coprire diversi metri quadrati in modo coerente.
La penetrazione nella pietra può diminuire
Il supporto in rete non si basa solo sul legame con il tessuto.
La resina necessita inoltre di una sufficiente interazione con pori, rugosità e piccoli difetti sulla superficie posteriore della lastra.
Se la resina diventa troppo densa, la bagnatura e la penetrazione della superficie possono diventare meno efficaci.
Il tempo di cura diventa imprevedibile
Un sistema standard a temperatura ambiente può comunque polimerizzare a basse temperature, ma “alla fine” non è una specifica di produzione.
Se la lastra impiega il doppio del tempo prima della movimentazione, la stazione di retromarcia diventa un collo di bottiglia.
Le fabbriche iniziano quindi a prendere decisioni rischiose come:
- movimentazione delle lastre mentre la resina è ancora verde;
- impilare le lastre armate troppo presto;
- aggiungere ulteriore indurente;
- utilizzo di riscaldatori non controllati; o
- accettando rete parzialmente polimerizzata.
Queste scorciatoie di solito creano più variabilità.
Quando ha senso utilizzare una resina epossidica con supporto in rete per basse temperature
Una resina epossidica di grado invernale non dovrebbe essere semplicemente una formulazione standard con più indurente aggiunto in fabbrica.
La stessa sostanza chimica di polimerizzazione dovrebbe essere progettata per rimanere reattiva in condizioni più fredde.
Di Veropoxy Epossidico a bassa temperatura per supporto in rete di pietra – 4090 / WBA25Q è attualmente posizionata per una produzione di circa 10°C.
Il suo sistema pubblicato utilizza:
- 4090/WBA25Q combinazione resina-indurente;
- Rapporto di miscelazione 100:25 in peso;
- Viscosità 400–600 CPS;
- tempo di polimerizzazione di circa 50 minuti; e
- temperatura di esercizio consigliata circa 10°C.
La parte importante non è che “50 minuti sono meglio di 60 minuti”.
L'aspetto utile è che il sistema è formulato per sviluppare prestazioni di polimerizzazione in condizioni più fredde dove un indurente convenzionale potrebbe diventare impraticabilmente lento.
Chi dovrebbe prendere in considerazione un sistema di livello invernale?
Ha senso quando:
- la temperatura dell'officina si avvicina regolarmente ai 10°C;
- la pietra stessa è fredda dopo la conservazione durante la notte;
- il supporto in rete avviene in aree di produzione non riscaldate;
- le lastre devono essere spostate subito dopo il rinforzo;
- i ritardi legati alla cura invernale stanno riducendo la produttività della linea; o
- gli operatori compensano manualmente la lenta polimerizzazione.
Supporto in rete estiva: perché più veloce non è sempre meglio
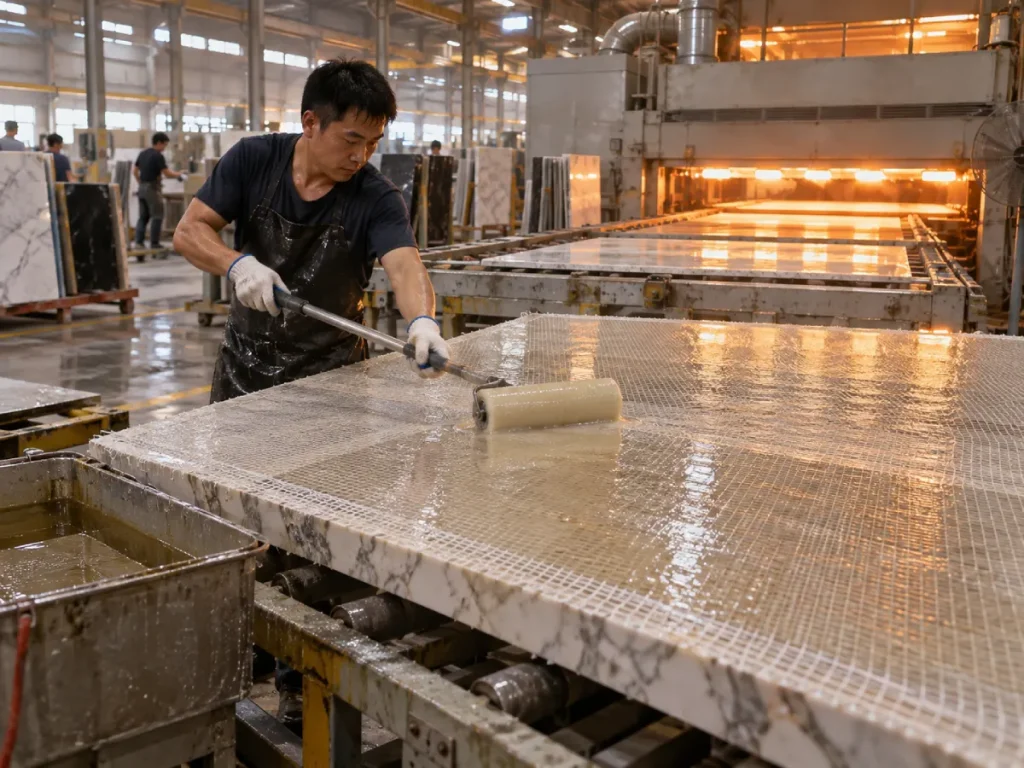
All'inizio il clima caldo sembra più facile.
La resina epossidica scorre bene. La fibra di vetro diventa trasparente rapidamente. Gli operatori possono spostare la resina sulla lastra con meno sforzo.
Quindi l'orologio inizia a lavorare contro di loro.
L'orario di lavoro diventa più breve
Una temperatura più elevata generalmente accelera la reazione epossidica.
La resina può iniziare con una viscosità molto lavorabile ma addensarsi più velocemente del previsto.
Su una lastra di grandi dimensioni, la prima zona può essere perfettamente bagnata mentre l'ultima zona riceve la resina che ha già iniziato ad acquisire viscosità.
Grandi lotti possono riscaldarsi ancora più velocemente
La polimerizzazione epossidica è esotermica.
Una grande massa mista in un secchio profondo trattiene il calore.
Una maggiore quantità di calore trattenuto può accelerare ulteriormente la reazione.
Questo è uno dei motivi per cui a volte gli operatori estivi vedono la benna surriscaldarsi mentre la resina già stesa sulla lastra rimane lavorabile più a lungo.
Le linee di essiccazione aggiungono un'altra variabile di temperatura
Le fabbriche che utilizzano linee riscaldate o assistite da forno devono considerare non solo la temperatura ambiente ma anche la temperatura introdotta dopo l'applicazione.
Il sistema di polimerizzazione deve tollerare tale sequenza senza diventare incontrollabilmente veloce.
Quando ha senso utilizzare una resina epossidica con supporto in rete per alte temperature
Per le officine calde e la produzione in linea di essiccazione, l'obiettivo è la reattività controllata.
La resina epossidica necessita ancora di una buona bagnabilità e distensione, ma il sistema di polimerizzazione dovrebbe preservare un tempo di applicazione sufficiente per rifinire la lastra in modo uniforme.
Di Veropoxy Epossidico inodore ad alta temperatura per supporto in rete di pietra – 4090 / BCO25Q-14 è attualmente progettato per temperature superiori a 28°C e condizioni di asciugatura.
Le sue specifiche pubblicate includono:
- Sistema 4090/BCO25Q-14;
- Rapporto resina-indurente 100:25 in peso;
- Viscosità 400–600 CPS;
- tempo di polimerizzazione di circa 60 minuti;
- condizioni di lavoro ad alta temperatura/28°C+; e
- funzionamento inodore per ambienti di produzione continua.
Chi dovrebbe prendere in considerazione un sistema ad alta temperatura?
Ha senso quando:
- la temperatura estiva dell'officina supera regolarmente i 28°C;
- il supporto in rete utilizza forni di essiccazione o trasportatori riscaldati;
- la resina epossidica standard inizia ad addensarsi prima che l'applicazione sia completata;
- le lastre di grandi dimensioni necessitano di tempi di bagnatura più lunghi;
- gli operatori mescolano diversi chilogrammi per lotto;
- lo stabilimento gestisce linee automatiche continue; o
- la costanza dell'orario di lavoro è più importante della massima velocità di polimerizzazione.
Perché gli stessi 400–600 CPS non significano lo stesso prodotto
Questa è probabilmente la lezione per l'acquirente più importante contenuta nell'articolo.
Entrambi i sistemi con supporto in rete Veropoxy attualmente pubblicano una viscosità di circa 400–600 CPS.
Entrambi utilizzano anche un rapporto 100:25 in peso.
Eppure uno è progettato per una produzione a circa 10°C e l'altro a circa 28°C+ o condizioni di linea di asciugatura.
Ciò significa che la vera differenza non è semplicemente la viscosità.
L'indurente e la chimica di polimerizzazione completa svolgono gran parte del lavoro stagionale.
| Specifica | Sistema invernale | Estate/Sistema ad alta temperatura |
|---|---|---|
| Sistema | 4090/WBA25Q | 4090/BCO25Q-14 |
| Uso primario | Supporto in rete a bassa temperatura | Supporto in rete per alta temperatura/linea di asciugatura |
| Temperatura consigliata | Circa 10°C | 28°C+/condizioni di linea riscaldata |
| Rapporto di miscelazione | 100:25 in peso | 100:25 in peso |
| Viscosità pubblicata | 400–600 cps | 400–600 cps |
| Tempo di stagionatura pubblicato | Circa 50 minuti | Circa 60 minuti |
| Motivo principale della selezione | Cura affidabile in condizioni di freddo | Polimerizzazione controllata in condizioni calde |
Asporto dell'acquirente: Non selezionare la resina epossidica con supporto in rete estiva e invernale solo in base alla viscosità. Due sistemi possono pubblicare lo stesso CPS e lo stesso rapporto ma comportarsi in modo molto diverso perché la chimica dell'indurente e il profilo di indurimento sono progettati per intervalli di temperatura diversi.
La bagnatura della rete è più importante del semplice rivestimento del tessuto
Una rete può apparire “coperta” pur essendo scarsamente impregnata.
L'obiettivo è che la resina bagni le fibre e crei un contatto intimo tra il tessuto di rinforzo e la superficie della pietra.
Che aspetto ha il corretto wet-out
Quando la fibra di vetro viene adeguatamente bagnata con un sistema epossidico trasparente, le fibre normalmente diventano più trasparenti e visivamente integrate con lo strato di resina.
Zone bianche dall'aspetto secco possono indicare un'impregnazione incompleta.
Allo stesso modo, la guida epossidica industriale per l'applicazione della fibra di vetro sottolinea la diffusione della resina dalle aree bagnate sul tessuto asciutto e la rimozione della resina in eccesso prima della gelificazione.
Troppa poca resina crea una rete secca
Se la quantità di applicazione è troppo bassa:
- le fibre rimangono parzialmente asciutte;
- il contatto con la pietra diventa incoerente;
- rimangono dei vuoti sotto la rete;
- il rinforzo locale si indebolisce; e
- il peeling può iniziare da aree scarsamente aderenti.
Troppa resina non è automaticamente migliore
Un eccesso di resina aggiunge costi e peso senza necessariamente migliorare il rinforzo.
Grandi pozzanghere possono anche creare una polimerizzazione irregolare, zone ricche di resina e un inutile accumulo di calore.
L'obiettivo è la completa bagnatura con quantità di resina controllata.
La preparazione della superficie può decidere se la mesh rimane attaccata
Anche la migliore resina epossidica non può aderire in modo affidabile alla contaminazione.
Rimuovere polvere e liquame
Il taglio e la calibratura della pietra lasciano polvere minerale fine e residui di liquame.
Se queste particelle rimangono sulla lastra, la resina epossidica potrebbe legarsi alla polvere anziché alla pietra.
Il risultato può sembrare inizialmente accettabile per poi staccarsi durante la manipolazione.
Controlla l'umidità
Le superfici in pietra bagnate possono interferire con molti sistemi di incollaggio epossidici.
Se le lastre lasciano una linea di lavaggio prima del supporto in rete, la fabbrica deve confermare che la superficie posteriore abbia raggiunto una condizione asciutta accettabile prima dell'applicazione della resina.
Rimuovere le particelle sciolte
Le pietre fragili possono presentare grani deboli o zone minerali sfaldate sulla superficie posteriore.
L'incollaggio della rete su materiale già staccato dalla lastra non risolve il problema di fondo.
Il rapporto di miscelazione è ancora importante in estate e in inverno
Un problema di temperatura non dovrebbe essere risolto modificando il rapporto di miscelazione.
Entrambi gli attuali sistemi di supporto in rete Veropoxy specificano un rapporto resina-indurente 100:25 in peso.
Tale rapporto dovrebbe rimanere fisso a meno che il fornitore non fornisca una diversa formulazione approvata.
Non aggiungere altro induritore in inverno
Una quantità maggiore di indurente non converte in modo sicuro una normale resina epossidica in una resina epossidica a bassa temperatura.
Una miscelazione fuori rapporto può ridurre la qualità della polimerizzazione e creare proprietà meccaniche incoerenti.
Non ridurre l'indurente in estate
Allo stesso modo, ridurre l’indurente non è un modo corretto per creare un sistema estivo più lento.
L'approccio corretto consiste nell'utilizzare prodotti chimici di polimerizzazione progettati per la produzione ad alta temperatura.
Per una spiegazione più approfondita, consultare il Guida al rapporto di miscelazione della resina epossidica per la lavorazione della pietra.
In che modo la viscosità influisce sul supporto della rete
Il supporto in rete ha bisogno di un equilibrio.
La resina deve essere sufficientemente sottile da bagnare le fibre e distribuirsi sulla lastra, ma sufficientemente controllata da non fuoriuscire semplicemente dallo strato di rinforzo.
Se la viscosità è troppo alta
L'operatore può vedere:
- scarsa impregnazione della rete;
- elevata resistenza ai rulli;
- zone di tessuto asciutto;
- più aria intrappolata;
- maggiore impegno lavorativo; e
- distribuzione non uniforme della resina.
Se la viscosità è troppo bassa
I possibili problemi includono:
- deflusso ai bordi della soletta;
- accumulo di resina sotto la lastra;
- eccessivo assorbimento nella pietra porosa;
- costruzione della superficie inferiore; e
- maggiore consumo di materiale.
Questo è il motivo per cui “bassa viscosità controllata” è solitamente un linguaggio più utile di “il CPS più basso possibile”.
Per maggiori dettagli su questa decisione, vedere il Guida epossidica a bassa viscosità e ad alta viscosità.
Supporto della rete manuale e linee di produzione automatizzate
La produzione manuale richiede orari di lavoro adatti all'operatore
I lavoratori manuali hanno bisogno di tempo sufficiente per:
- posizionare la rete;
- mescolare resina epossidica;
- versare la resina;
- stenderlo sulla lastra;
- lavorare la resina in aree asciutte;
- rimuovere il materiale in eccesso; e
- correggere rughe o punti secchi locali.
Se la resina epossidica diventa reattiva troppo rapidamente, la qualità dell'applicazione dipende troppo dalla velocità dell'operatore.
Le linee automatizzate necessitano di ripetibilità
Le linee automatiche o semiautomatiche possono applicare la resina più rapidamente, ma introducono un requisito diverso: tempo di ciclo ripetibile.
Un lotto non dovrebbe iniziare a gelificare diversi minuti prima del successivo semplicemente perché la temperatura del materiale è cambiata.
Per i sistemi automatizzati, valutare:
- precisione di misurazione;
- consistenza della miscelazione;
- temperatura della resina;
- velocità della linea;
- pressione del rullo;
- allineamento dell'avanzamento della mesh;
- temperatura del forno; e
- tempo di trattamento dopo la polimerizzazione.
Errori comuni del supporto mesh e cosa significano solitamente
| Problema osservato | Possibile causa | Cosa controllare prima |
|---|---|---|
| La rete si stacca dalla pietra | Superficie contaminata, scarsa bagnabilità, polimerizzazione incompleta | Pulizia della superficie, umidità, copertura della resina e condizioni di polimerizzazione |
| Rimangono aree bianche a rete asciutta | Bagnatura insufficiente o resina troppo viscosa | Quantità di applicazione, viscosità e tecnica del rullo |
| La resina epossidica rimane morbida in inverno | Temperatura inferiore all'intervallo di formulazione | Temperature ambientali, della pietra e della resina |
| La resina epossidica gelifica troppo rapidamente in estate | Alta temperatura o batch esotermico di grandi dimensioni | Dimensioni del lotto, temperatura del materiale e sistema di indurente |
| La resina fuoriesce dai bordi della lastra | Materiale in eccesso o sistema eccessivamente fluido | Quantità di applicazione e viscosità alla temperatura di produzione |
| Bolle o vuoti sotto la rete | Scarsa bagnatura, aria intrappolata o rotolamento irregolare | Tecnica di applicazione e contatto con il tessuto |
| Aree diverse si curano in modo diverso | Miscelazione scarsa o temperatura non uniforme | Uniformità di miscelazione, rapporto e temperatura della lastra |
| La lastra si rompe dopo il supporto | Rinforzo insufficiente per la struttura dei difetti della pietra | Condizioni della pietra, specifiche della rete, copertura in resina e requisiti meccanici effettivi |
Perché "Asciutto al tatto" non è uno standard di manipolazione affidabile
Una lastra può sembrare asciutta in superficie mentre il sistema di supporto non ha sviluppato prestazioni meccaniche sufficienti per la movimentazione.
La ricerca che ha esaminato il rinforzo industriale della pietra ha notato specificamente che le fabbriche a volte riportano le lastre alla produzione sulla base del “tocco secco” empirico piuttosto che dei requisiti di polimerizzazione del produttore della resina.
Ciò crea rischi inutili.
Definire un criterio di gestione reale
La fabbrica dovrebbe identificare cosa dovrà sopravvivere la soletta rinforzata:
- sollevamento;
- girare;
- trasporto su carrello;
- impilamento;
- calibrazione;
- lucidatura; o
- fabbricazione.
Quindi la qualifica di cura dovrebbe corrispondere a quel carico effettivo.
Come scegliere la resina epossidica con supporto in rete estiva o invernale
| Se la tua condizione di produzione è... | Dai la priorità… | Perché |
|---|---|---|
| Laboratorio vicino a 10°C | Chimica di polimerizzazione a bassa temperatura | I sistemi standard potrebbero polimerizzare troppo lentamente e bagnare male la rete |
| Pietra fredda proveniente da deposito all'aperto | Controllare la temperatura della pietra prima dell'applicazione | La lastra può rimanere più fredda dell'aria di fabbrica |
| Workshop estivo con temperatura superiore a 28°C | Reattività controllata alle alte temperature | Conserva il tempo di lavoro utile |
| Forno di essiccazione o linea riscaldata | Sistema ad alta temperatura/compatibile con la linea | Evita la polimerizzazione prematura durante il riscaldamento |
| Placcatura manuale di grandi lastre | Tempo aperto abbastanza lungo | Gli operatori hanno bisogno di tempo per una completa bagnatura |
| Fila continua automatica | Consistenza della polimerizzazione batch per batch | La velocità stabile della linea dipende dal comportamento di reazione ripetibile |
| Pietra molto porosa | Flusso e consumo di resina controllati | La resina in eccesso può scomparire nella lastra |
| Pietra esotica molto fragile | Convalidare la densità della rete e il sistema di rinforzo completo | La sola resina epossidica non determina la resistenza finale |
Come testare la resina epossidica con supporto in rete prima di ordinare in grandi quantità
Passaggio 1: utilizzare la pietra di produzione effettiva
Testare la resina epossidica sullo stesso granito, marmo, pietra artificiale o lastre esotiche lavorate in fabbrica.
Passaggio 2: utilizzare la mesh reale
La densità della rete, la struttura delle fibre e il trattamento superficiale possono influenzare la richiesta di resina e la bagnatura.
Passaggio 3: eseguire il test a una temperatura stagionale realistica
Una resina epossidica invernale dovrebbe essere testata in prossimità delle condizioni di lavorazione invernali previste.
Un prodotto estivo dovrebbe essere testato nelle effettive condizioni della linea ad alta temperatura.
Passaggio 4: registrare il tempo di applicazione
Misurare il tempo dall'impasto alla completa bagnatura dell'intera lastra.
Passaggio 5: registrare il consumo di resina
Tieni traccia di grammi o chilogrammi per metro quadrato o per lastra.
Questo è fondamentale per confrontare i costi di produzione reali.
Passaggio 6: controllare visivamente la mesh
Ispezionare eventuali zone asciutte, bolle, rughe, sollevamenti dei bordi e copertura di resina irregolare.
Passaggio 7: consentire la cura specificata
Non abbreviare il tempo di polimerizzazione semplicemente perché la superficie risulta asciutta.
Fase 8: Eseguire la movimentazione reale della lastra
Sollevatelo, spostatelo, giratelo e riportatelo in produzione secondo la normale sequenza di fabbrica.
Passaggio 9: confrontare più lastre
Un campione riuscito non è sufficiente per l'approvazione in blocco.
La variabilità della pietra implica che il sistema debba essere controllato su più lastre rappresentative.
Lista di controllo dell'acquirente epossidico con supporto in rete
| Domanda del fornitore | Perché è importante |
|---|---|
| Per quale intervallo di temperature è progettato questo indurente? | Determina l'idoneità alla cura stagionale |
| Qual è la viscosità della miscela alla temperatura di prova indicata? | Aiuta a prevedere l'umidità e il deflusso della rete |
| Qual è il rapporto resina-indurente? | Necessario per una polimerizzazione ripetibile |
| Il rapporto è in peso o in volume? | Previene errori di dosaggio |
| Quanto dura la finestra utile di lavoro? | Determina se è possibile completare un solaio intero |
| Quando è possibile movimentare la lastra in sicurezza? | Più utile di un vago “tempo di cura” |
| Il prodotto è adatto a linee manuali o automatizzate? | La velocità di applicazione modifica il profilo di polimerizzazione richiesto |
| È adatto per la polimerizzazione in linea o in forno? | Critico per i sistemi di produzione riscaldati |
| Possiamo testare un campione sulla nostra pietra e rete? | Prove reali in fabbrica rivelano la compatibilità |
| Quanto sono coerenti le prestazioni tra i batch? | La produzione continua dipende dalla ripetibilità |
Errori comuni del supporto mesh da evitare
Utilizzo di una resina epossidica tutto l'anno senza test stagionali
Se la temperatura in fabbrica cambia drasticamente tra l'inverno e l'estate, una formulazione potrebbe non fornire la stessa finestra di processo tutto l'anno.
Aggiunta di ulteriore indurente in inverno
Questo non è un sostituto controllato della chimica di polimerizzazione a bassa temperatura.
Induritore riducente in estate
Questo non è un metodo sicuro per estendere l’orario di lavoro.
Applicazione della rete su pietra polverosa
La resina epossidica può aderire alla contaminazione anziché alla lastra.
Supponendo che la copertura visibile significhi una completa bagnatura
La resina deve impregnare la rete e creare un contatto affidabile con la pietra.
Spostare le lastre non appena la superficie risulta asciutta
La condizione asciutta al tatto non dimostra un'adeguata resistenza alla manipolazione.
Ignorando la temperatura della pietra
La soletta stessa può essere significativamente più fredda o più calda dell'aria dell'officina.
Confronto della resina epossidica solo in base al prezzo per chilogrammo
Un prodotto più economico che consuma più resina, rallenta la linea o crea rilavorazioni può essere più costoso per lastra finita.
Raccomandazione: scegliere il sistema di cura attorno alla stagione di produzione
La migliore resina epossidica con supporto in rete non è semplicemente il prodotto con la polimerizzazione più rapida o la viscosità più bassa.
È il sistema che consente alla fabbrica di bagnare completamente la rete, mantenere un legame affidabile e raggiungere una resistenza alla manipolazione sicura alla temperatura di produzione effettiva.
Se in inverno la fabbrica opera a temperature prossime ai 10°C, dare priorità ai prodotti chimici di polimerizzazione a bassa temperatura.
Se la produzione avviene regolarmente a temperature superiori a 28°C o utilizza una linea di essiccazione riscaldata, dare priorità alla reattività controllata ad alta temperatura.
Se su entrambi i prodotti appare lo stesso numero di viscosità, non dare per scontato che siano intercambiabili.
Confrontare la formulazione completa dell'indurente per resina, il tempo di lavoro utile, il comportamento di polimerizzazione, l'umidità della rete, la temperatura della lastra, la velocità della linea e il risultato effettivo della movimentazione.
E se la pietra è insolitamente fragile, molto fessurata o strutturalmente eterogenea, tratta il supporto in rete come un sistema di rinforzo completo, non semplicemente come un adesivo.
Domande frequenti sulla resina epossidica con supporto in rete di pietra
1. Quale resina epossidica è la migliore per il supporto in rete di pietra?
La migliore resina epossidica dipende dalla temperatura dell'officina, dalle condizioni della pietra, dal tipo di rete, dalla velocità di produzione e dai requisiti di polimerizzazione. Una fabbrica invernale potrebbe aver bisogno di un sistema di polimerizzazione a bassa temperatura, mentre un'officina estiva calda o una linea di essiccazione necessitano di una reattività controllata ad alta temperatura. Una buona bagnatura della rete, un'adesione affidabile della pietra e un tempo di lavorazione sufficiente sono più importanti della scelta basata solo sulla viscosità.
2. È possibile utilizzare lo stesso supporto epossidico in rete sia in estate che in inverno?
A volte, ma non dovrebbe essere dato per scontato. Grandi variazioni stagionali della temperatura influiscono sia sulla viscosità della resina epossidica che sulla velocità di polimerizzazione. Le fabbriche che operano intorno ai 10°C in inverno e sopra i 28°C in estate possono trarre vantaggio da sistemi di polimerizzazione separati progettati per tali intervalli di temperatura.
3. Perché la resina epossidica con supporto in rete polimerizza lentamente in inverno?
La bassa temperatura generalmente aumenta la viscosità della resina epossidica non polimerizzata e rallenta la reazione dell'indurente resina. Se la formulazione non è progettata per condizioni fredde, la bagnatura della rete e lo sviluppo della resistenza potrebbero diventare entrambi troppo lenti per la normale produzione.
4. Perché la resina epossidica gelifica troppo velocemente durante il supporto in rete estivo?
Una temperatura più elevata accelera la polimerizzazione della resina epossidica. Grandi lotti misti possono anche trattenere il calore esotermico, rendendo la reazione più rapida all'interno del contenitore di miscelazione. Utilizza prodotti chimici adatti alla temperatura, controlla le dimensioni del lotto e monitora la temperatura della resina e della lastra anziché modificare il rapporto di miscelazione specificato.
5. In che modo una fabbrica di pietra dovrebbe testare il supporto epossidico in rete prima di ordinare in grandi quantità?
Utilizzare la pietra e la rete di produzione effettive, eseguire il test a temperature stagionali rappresentative, registrare il consumo di resina e il tempo di lavorazione utile, controllare la completa bagnatura delle fibre, consentire la polimerizzazione specificata, quindi gestire la lastra attraverso la normale sequenza di produzione. Confronta diverse lastre prima di approvare la fornitura in blocco.
Come mantenere stabile il supporto della rete di pietra durante l'estate e l'inverno
Un rinforzo affidabile della rete dipende dall'adattamento del flusso di resina e dei prodotti chimici di polimerizzazione all'effettivo ambiente di produzione. Le condizioni invernali aumentano la viscosità e rallentano la reazione, mentre il caldo estivo migliora il flusso iniziale ma accorcia la finestra di lavoro. Il sistema giusto dovrebbe bagnare completamente la rete, aderire a una superficie di pietra pulita e sviluppare una resistenza alla manipolazione prevedibile senza costringere gli operatori a compensare la temperatura con una miscelazione fuori rapporto o un riscaldamento incontrollato.
Scegliere l'indurente in prossimità della reale temperatura di fabbrica
Se la produzione invernale si avvicina ai 10°C, utilizzare prodotti chimici progettati per polimerizzare in modo affidabile a bassa temperatura. Se la produzione estiva supera i 28°C o utilizza linee di asciugatura riscaldate, utilizzare un sistema ad alta temperatura che preservi un tempo di lavoro sufficiente per l'impregnazione completa della rete.
Adattare il processo alle condizioni di produzione
Laboratorio invernale freddo:
dare priorità alla chimica di polimerizzazione a bassa temperatura e verificare l'umidità sulla pietra fredda.
Produzione estiva calda:
proteggere la finestra utile di lavoro ed evitare lotti esotermici sovradimensionati.
Produzione linea di essiccazione:
utilizzare una formulazione progettata per la polimerizzazione controllata a temperatura elevata.
Supporto in rete manuale:
assicurarsi che gli operatori abbiano un tempo aperto sufficiente per impregnare completamente l'intera lastra.
Pietra fragile o esotica:
valutare insieme la densità della rete, il sistema epossidico, i difetti della pietra e i requisiti di movimentazione.
Non giudicare il rinforzo dall'aspetto asciutto al tatto
Una superficie che sembra asciutta non è automaticamente pronta per essere sollevata, girata, lucidata o trasportata. Definire la fase di movimentazione richiesta e convalidarla su lastre reali. Il tempo di polimerizzazione corretto è il tempo necessario per raggiungere la successiva fase di produzione sicura, non semplicemente il momento in cui la superficie smette di risultare appiccicosa.
What should buyers compare between suppliers?
Confronta l'intervallo di temperature, la viscosità mista, il tempo di lavorazione, il comportamento di polimerizzazione, la dimensione del lotto consigliata, la bagnatura della rete, l'adesione della pietra, il profilo dell'odore, la compatibilità della linea di essiccazione, il consumo di resina e la consistenza del lotto. Quindi testa i sistemi selezionati utilizzando la tua pietra, la tua rete, gli operatori e le condizioni di produzione stagionale.
Raccomandazione pratica
Se la polimerizzazione invernale diventa troppo lenta, passa ai prodotti chimici a bassa temperatura invece di aggiungere ulteriore indurente. Se la resina estiva gelifica prima che la lastra sia completamente bagnata, utilizzare un sistema ad alta temperatura con reattività controllata anziché l'indurente riducente. Se la rete si stacca, ispezionare la preparazione della superficie, bagnarla e polimerizzarla prima di incolpare la fibra di vetro. E se una lastra fragile si rompe ancora dopo il rinforzo, valutare il progetto completo del rinforzo invece di dare per scontato che più resina epossidica da sola risolverà il problema.
Hai bisogno di un supporto epossidico in rete per la tua temperatura di produzione effettiva?
Il tipo di pietra, la rete in fibra di vetro, la temperatura dell'officina, la temperatura della lastra, la velocità della linea, il metodo di polimerizzazione e il programma di movimentazione influiscono tutti sulle prestazioni del supporto della rete. Testare il sistema completo nelle condizioni reali invernali ed estive prima di approvare la produzione in serie.
Riferimenti
- A. A. Pazeto, P. M. Amaral, J. R. Pinheiro e A. B. Paraguassú.
Effetti del rinforzo in fibra di vetro sulle proprietà meccaniche della pietra da costruzione a grana grossa.
Centro di tecnologia mineraria e Università di Lisbona.
Materiali da costruzione e da costruzione, vol. 155, 2017, pagine 79–87. - A. A. Pazeto, P. M. Amaral e R. L. Arcanjo.
Un'analisi delle prestazioni dei metodi di rinforzo convenzionali per pietre da costruzione "esotiche" secondo gli attuali requisiti tecnici.
Centro di tecnologia mineraria e IDMEC, Università di Lisbona.
Giornale internazionale di meccanica delle rocce e scienze minerarie, vol. 135, 2020, articolo 104507. - Staff Tecnico WEST SYSTEM.
Applicazione di tessuto e nastro in fibra di vetro.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - Staff Tecnico WEST SYSTEM.
Nozioni di base sulla chimica epossidica: comprensione del tempo e della temperatura di polimerizzazione.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - Staff Tecnico WEST SYSTEM.
Manuale utente e guida al prodotto WEST SYSTEM.
Gougeon Brothers, Inc.
Pubblicazioni tecniche WEST SYSTEM. - Comitato internazionale ASTM C18 sulle pietre dimensionali.
ASTM C880/C880M-25 — Metodo di prova standard per la resistenza alla flessione delle pietre dimensionali.
ASTM Internazionale.
Libro annuale degli standard ASTM, vol. 04.07. - Comitato internazionale ASTM C18 sulle pietre dimensionali.
ASTM C99/C99M: metodo di prova standard per il modulo di rottura della pietra dimensionale.
ASTM Internazionale.
Libro annuale degli standard ASTM, vol. 04.07. - Charles Selwitz.
Resine epossidiche nella conservazione della pietra.
Getty Conservation Institute.
Ricerca nella serie sulla conservazione, Getty Publications, 1992.