

Résumé rapide :
L'époxy de support en treillis de pierre doit mouiller le treillis d'armature, adhérer de manière fiable à la dalle et durcir à une vitesse qui correspond à la température d'usine. La production hivernale nécessite une chimie qui développe encore sa résistance dans des conditions froides, tandis que la production estivale ou sur chaîne de séchage nécessite une réactivité contrôlée afin que l'époxy ne gélifie pas trop rapidement. Choisissez le système en fonction de la température réelle de l'atelier, du mouillage du treillis, du temps de travail, du comportement de durcissement, de l'état de la pierre et de la vitesse de ligne, et non pas uniquement en fonction de la viscosité ou du temps de durcissement.
Le support en maille semble simple de l’extérieur.
Une dalle de pierre est retournée, un treillis en fibre de verre est placé sur le dos, de l'époxy est appliqué et, après durcissement, la dalle revient en production.
En réalité, il s’agit d’un de ces processus où une usine peut répéter le même mouvement chaque jour et obtenir néanmoins des résultats très différents de janvier à août.
En hiver, la résine peut devenir épaisse et lente à durcir. Les fibres du maillage restent visibles car l'époxy ne les mouille pas correctement. Les dalles occupent les rayonnages plus longtemps que prévu et les opérateurs commencent à déplacer les matériaux avant qu'une résistance adéquate ne soit développée.
En été, l’inverse peut se produire. L'époxy coule bien au début, mais la fenêtre de travail devient plus courte. Un gros lot commence à chauffer dans le récipient, la résine s'épaissit avant que la dalle entière ne soit recouverte, ou un côté du treillis reçoit plus de résine que l'autre.
La réaction évidente est de blâmer la viscosité.
Mais la viscosité n’est qu’une partie de la réponse.
La question la plus importante est de savoir si le système complet résine-durcisseur est conçu pour durcir de manière prévisible à la température à laquelle la ligne de support fonctionne réellement.
Veropoxy sépare actuellement ces conditions via des systèmes époxy en pierre pour les supports en treillis à basse et haute température plutôt que de traiter une formulation comme un adhésif universel toute l'année.
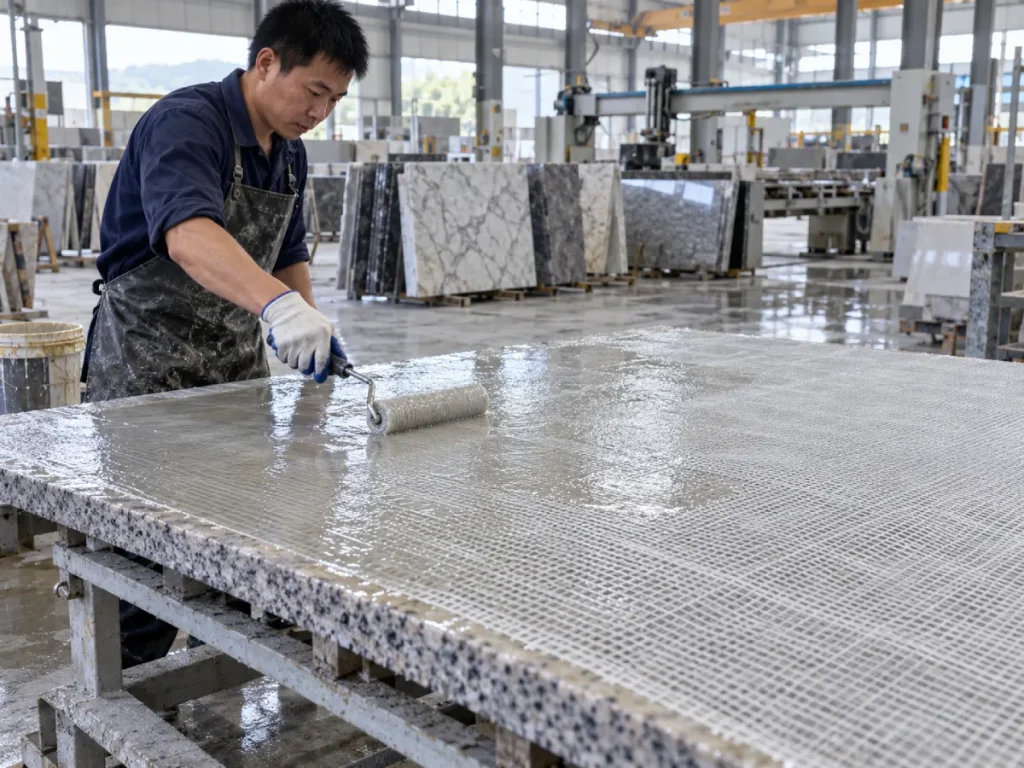
Qu’est-ce que le support en treillis de pierre ?
Le support en treillis de pierre est un processus de renforcement dans lequel un treillis en fibre de verre ou un autre tissu de renforcement est lié à la surface arrière d'une dalle en pierre naturelle ou reconstituée.
Le but n’est pas de rendre chaque dalle structurellement identique.
Le treillis et la résine fonctionnent ensemble comme une couche de renfort qui peut aider à stabiliser les matériaux fragiles, à réduire le risque de propagation des fissures et à améliorer la fiabilité de la manipulation lors du traitement, du transport, de la fabrication et de l'installation ultérieurs.
Pourquoi les dalles fragiles ont besoin d'être renforcées
La pierre naturelle est hétérogène.
Deux dalles taillées dans le même bloc peuvent avoir des limites minérales, des veines, des microfissures, des pores, des tailles de cristaux et des contraintes internes différentes.
Les matériaux hautement décoratifs peuvent être particulièrement difficiles, car les caractéristiques visuelles appréciées par les acheteurs (gros cristaux, veines spectaculaires, transitions minérales et motifs inhabituels) peuvent également créer une faiblesse locale.
Des recherches sur les pierres de construction à gros grains et exotiques ont montré que les systèmes époxy renforcés de fibres de verre peuvent inhiber la propagation des fissures et améliorer le comportement mécanique, bien que l'efficacité du renforcement varie en fonction de la pierre, de la résine, du système de fibres et de la qualité de l'application.
Le support en maille se produit normalement avant le polissage
Pour de nombreuses lignes de production de dalles, le renforcement est effectué avant le polissage final.
La couche de support doit durcir suffisamment avant que la dalle ne retourne à la manipulation, au meulage, au polissage ou au transport en aval.
Cela fait du délai de durcissement un problème de production et non une simple spécification de laboratoire.
Que doit faire un bon support époxy en maille ?
Un époxy à support maillé utile nécessite plusieurs caractéristiques en même temps.
Mouiller le treillis en fibre de verre
La résine doit se déplacer à travers et autour des fibres du maillage plutôt que de rester sur le tissu.
Un mouillage approprié crée un contact entre les fibres, l'époxy et le substrat en pierre.
Si de grandes zones blanches ou sèches restent visibles dans le treillis, le renforcement sera incohérent.
Adhère à la surface de la pierre
Un bon mouillage des fibres ne suffit pas si l’époxy n’adhère pas correctement à la dalle.
La poussière, l'humidité, les résidus de boue, l'huile, la cire, les agents de démoulage et les particules libres peuvent tous créer une interface faible.
Rester réalisable assez longtemps
L'opérateur a besoin de suffisamment de temps pour étaler l'époxy sur toute la dalle et imprégner complètement le treillis.
Un système qui gélifie à mi-chemin dans une grande dalle peut créer des zones fortes et faibles dans la même couche de renforcement.
Guérissez assez vite pour la ligne
Le temps de travail ne peut pas non plus être infini.
Une fois le treillis correctement mouillé et la résine en place, le système doit développer une résistance de manipulation suffisante pour déplacer la dalle tout au long de la production à une vitesse pratique.
Eviter un ruissellement excessif
Si la résine est trop fluide dans les conditions de production réelles, elle peut s'éloigner du treillis, s'accumuler sur les bords des dalles ou créer une répartition inégale de la résine.
Restez cohérent malgré les changements saisonniers
C’est souvent l’exigence la plus difficile.
Une résine qui fonctionne parfaitement à 22°C peut se comporter très différemment à 10°C ou 32°C.
Pourquoi les supports en maille d'été et d'hiver nécessitent des stratégies différentes
Le durcissement de l'époxy est sensible à la température.
Lorsque la température baisse, l’époxy non durci devient généralement plus visqueux et la réaction chimique ralentit.
Lorsque la température augmente, la résine s’écoule généralement plus facilement, mais la réaction de durcissement s’accélère également.
Cela crée des risques de production opposés.
| État de production | Comportement principal de la résine | Risque typique | Ce dont l'usine a besoin |
|---|---|---|---|
| Atelier d'hiver froid | Viscosité plus élevée et réaction plus lente | Mauvais mouillage, durcissement retardé, manipulation précoce | Chimie de durcissement à basse température |
| Conditions modérées | Flux et réaction équilibrés | Variation de température d'un poste à l'autre | Fenêtre de travail stable et durcissement reproductible |
| Atelier d'été chaud | Viscosité initiale inférieure et réaction plus rapide | Temps de travail court, épaississement rapide, application inégale | Réactivité contrôlée à haute température |
| Ligne de séchage chauffée | Apport de chaleur rapide après application | Guérison prématurée ou développement inégal du gel | Système conçu pour les conditions de séchage en ligne |
Le point clé est simple :
L'hiver et l'été nécessitent un contrôle de durcissement différent, même lorsque la viscosité cible semble similaire sur le papier.
Envers en maille d'hiver : qu'est-ce qui change à basse température ?
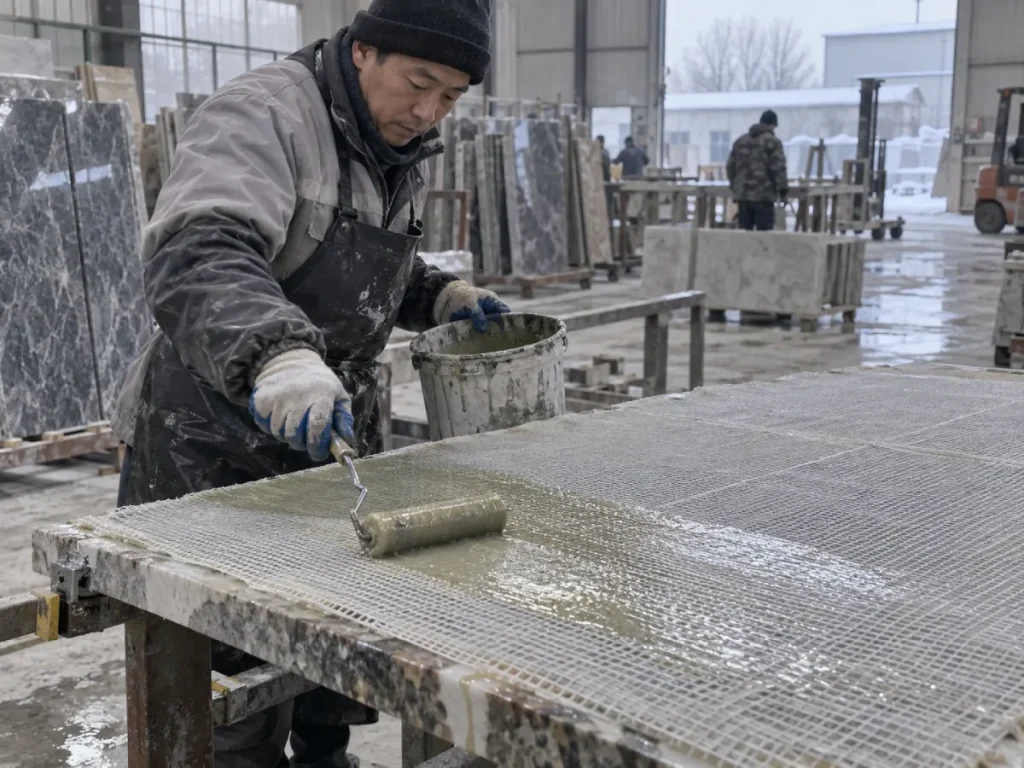
La résine devient plus difficile à étaler
À mesure que l'époxy non durci refroidit, la viscosité augmente généralement.
Le rouleau ou l'épandeur nécessite plus d'efforts. La résine se déplace plus lentement à travers la fibre de verre et les fibres du treillis peuvent rester partiellement sèches.
Cela devient particulièrement évident sur les grandes dalles où l'opérateur doit couvrir plusieurs mètres carrés de manière cohérente.
La pénétration dans la pierre peut diminuer
Le support en maille ne repose pas uniquement sur la liaison au tissu.
La résine a également besoin d'une interaction suffisante avec les pores, la rugosité et les petits défauts sur la surface arrière de la dalle.
Si la résine devient trop épaisse, le mouillage et la pénétration de la surface peuvent devenir moins efficaces.
Le temps de durcissement devient imprévisible
Un système standard à température ambiante peut encore éventuellement durcir dans des conditions froides, mais « finalement » ne constitue pas une spécification de production.
Si la dalle nécessite deux fois plus de temps avant d'être manipulée, la station d'appui devient un goulot d'étranglement.
Les usines commencent alors à prendre des décisions risquées telles que :
- déplacer les dalles alors que la résine est encore verte ;
- empiler les dalles renforcées trop tôt ;
- ajouter un durcisseur supplémentaire ;
- utiliser des radiateurs incontrôlés ; ou
- accepter un maillage partiellement durci.
Ces raccourcis créent généralement plus de variabilité.
Quand un support époxy en maille basse température a du sens
Un époxy de qualité hiver ne doit pas simplement être une formulation standard avec plus de durcisseur ajouté en usine.
La chimie de durcissement elle-même doit être conçue pour rester réactive dans des conditions plus froides.
Veropoxy Époxy basse température pour support en treillis de pierre – 4090 / WBA25Q est actuellement positionné pour une production à environ 10°C.
Son système publié utilise :
- Combinaison résine-durcisseur 4090 / WBA25Q ;
- Rapport de mélange 100:25 en poids ;
- Viscosité de 400 à 600 CPS ;
- temps de durcissement d'environ 50 minutes ; et
- Température de travail recommandée d'environ 10°C.
L’important n’est pas que « 50 minutes valent mieux que 60 minutes ».
Le point utile est que le système est formulé pour développer des performances de durcissement dans des conditions plus froides où un durcisseur conventionnel peut devenir trop lent.
Qui devrait envisager un système de classification hivernale ?
Cela a du sens quand :
- la température de l'atelier approche régulièrement les 10°C ;
- la pierre elle-même est froide après un stockage d'une nuit ;
- le support en treillis se produit dans les zones de production non chauffées ;
- les dalles doivent être déplacées peu de temps après le renforcement ;
- les retards de cure hivernale réduisent le débit de la ligne ; ou
- les opérateurs compensent manuellement la lenteur du durcissement.
Support en maille d'été : pourquoi plus rapide n'est pas toujours mieux
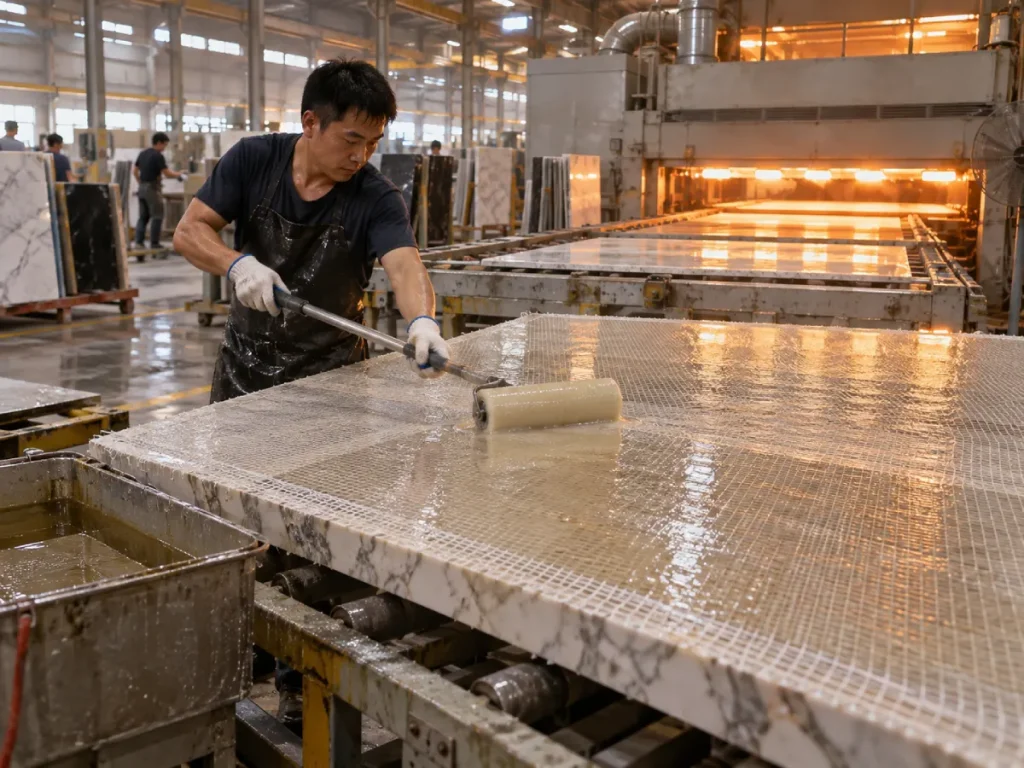
Le temps chaud semble plus facile au début.
L'époxy coule bien. La fibre de verre devient rapidement transparente. Les opérateurs peuvent déplacer la résine sur la dalle avec moins d'effort.
Ensuite, l’horloge commence à jouer contre eux.
Le temps de travail devient plus court
Une température plus élevée accélère généralement la réaction époxy.
La résine peut démarrer avec une viscosité très pratique mais s'épaissir plus rapidement que prévu.
Sur une grande dalle, la première zone peut être parfaitement mouillée tandis que la zone finale reçoit de la résine qui a déjà commencé à prendre de la viscosité.
Les gros lots peuvent chauffer encore plus rapidement
Le durcissement de l'époxy est exothermique.
Une grosse masse mélangée dans un seau profond retient la chaleur.
Une plus grande chaleur retenue peut accélérer davantage la réaction.
C'est l'une des raisons pour lesquelles les opérateurs d'été voient parfois un seau devenir chaud alors que la résine déjà répandue sur la dalle reste utilisable plus longtemps.
Les lignes de séchage ajoutent une autre variable de température
Les usines utilisant des lignes chauffées ou assistées par des fours doivent tenir compte non seulement de la température ambiante, mais également de la température introduite après l'application.
Le système de durcissement doit tolérer cette séquence sans devenir incontrôlable.
Quand un support époxy en maille haute température a du sens
Pour les ateliers chauds et les productions en ligne de séchage, l'objectif est une réactivité maîtrisée.
L'époxy a encore besoin d'un bon mouillage et d'un bon écoulement, mais le système de durcissement doit conserver suffisamment de temps d'application pour finir la dalle de manière cohérente.
Veropoxy Époxy inodore haute température pour support en maille de pierre – 4090 / BCO25Q-14 est actuellement conçu pour des températures de 28°C+ et des conditions de séchage en ligne.
Ses spécifications publiées comprennent :
- Système 4090 / BCO25Q-14 ;
- Rapport résine/durcisseur de 100:25 en poids ;
- Viscosité de 400 à 600 CPS ;
- temps de durcissement d'environ 60 minutes ;
- conditions de travail haute température / 28°C+ ; et
- fonctionnement sans odeur pour les environnements de production continue.
Qui devrait envisager un système à haute température ?
Cela a du sens quand :
- la température estivale des ateliers dépasse régulièrement les 28°C ;
- le support en treillis utilise des étuves de séchage ou des convoyeurs chauffés ;
- l'époxy standard commence à s'épaissir avant la fin de l'application ;
- les grandes dalles nécessitent un temps de mouillage plus long ;
- les opérateurs mélangent plusieurs kilogrammes par lot ;
- l'usine exploite des lignes automatiques continues ; ou
- la régularité du temps de travail compte plus que la vitesse de polymérisation maximale.
Pourquoi le même CPS de 400 à 600 ne signifie pas le même produit
C’est probablement la leçon la plus importante de l’article pour l’acheteur.
Les deux systèmes de support maillé Veropoxy affichent actuellement une viscosité d'environ 400 à 600 CPS.
Les deux utilisent également un rapport en poids de 100:25.
Pourtant, l’un est conçu autour d’une température de production d’environ 10°C et l’autre autour de 28°C+ ou dans des conditions de chaîne de séchage.
Cela signifie que la vraie différence n’est pas simplement la viscosité.
Le durcisseur et les produits chimiques de durcissement complet effectuent une grande partie du travail saisonnier.
| Spécification | Système d'hiver | Été / Système haute température |
|---|---|---|
| Système | 4090 / WBA25Q | 4090 / BCO25Q-14 |
| Utilisation principale | Support en maille basse température | Support en maille haute température/ligne de séchage |
| Température recommandée | Environ 10°C | 28°C+ / conditions de ligne chauffée |
| Rapport de mélange | 100:25 en poids | 100:25 en poids |
| Viscosité publiée | 400 à 600 CPS | 400 à 600 CPS |
| Temps de durcissement publié | Environ 50 minutes | Environ 60 minutes |
| Raison principale de sélection | Guérison fiable par temps froid | Durcissement contrôlé par temps chaud |
À retenir de l'acheteur : Ne sélectionnez pas l’époxy à support en maille d’été et d’hiver uniquement en fonction de sa viscosité. Deux systèmes peuvent publier le même CPS et le même rapport tout en se comportant très différemment car leur composition chimique de durcisseur et leur profil de durcissement sont conçus pour des plages de températures différentes.
L’humidité du maillage est plus importante que le simple revêtement du tissu
Une maille peut paraître « recouverte » tout en étant mal imprégnée.
Le but est que la résine mouille les fibres et crée un contact intime entre le tissu de renfort et la surface de la pierre.
À quoi ressemble une bonne hydratation
Lorsque la fibre de verre est correctement mouillée avec un système époxy transparent, les fibres deviennent normalement plus transparentes et visuellement intégrées à la couche de résine.
Des zones blanches d’aspect sec peuvent indiquer une imprégnation incomplète.
Les directives industrielles en matière d'époxy pour les applications sur fibre de verre mettent également l'accent sur l'épandage de la résine des zones mouillées vers le tissu sec et l'élimination de l'excès de résine avant la gélification.
Trop peu de résine crée un maillage sec
Si la quantité appliquée est trop faible :
- les fibres restent en partie sèches ;
- le contact avec la pierre devient incohérent ;
- des vides restent sous le maillage ;
- le renforcement local s'affaiblit ; et
- le pelage peut commencer à partir de zones mal liées.
Trop de résine n’est pas automatiquement meilleure
Un excès de résine ajoute du coût et du poids sans nécessairement améliorer le renforcement.
De grandes flaques d’eau peuvent également créer un durcissement inégal, des zones riches en résine et une accumulation inutile de chaleur.
L’objectif est un mouillage complet avec une quantité de résine contrôlée.
La préparation de la surface peut décider si le maillage reste attaché
Même le meilleur époxy ne peut pas adhérer de manière fiable à la contamination.
Enlever la poussière et la boue
La taille et le calibrage de la pierre laissent de fines poussières minérales et des résidus de boue.
Si ces particules restent sur la dalle, l'époxy peut se lier à la poussière plutôt qu'à la pierre.
Le résultat peut paraître acceptable au départ, puis se décoller lors de la manipulation.
Contrôler l'humidité
Les surfaces en pierre humides peuvent interférer avec de nombreux systèmes de liaison époxy.
Si les dalles quittent une ligne de lavage avant le support en treillis, l'usine doit confirmer que la surface arrière a atteint un état sec acceptable avant l'application de la résine.
Élimine les particules libres
Les pierres fragiles peuvent présenter des grains faibles ou des zones minérales écaillées sur la surface arrière.
Coller un treillis sur un matériau déjà détaché de la dalle ne résout pas le problème sous-jacent.
Le rapport de mélange compte toujours en été et en hiver
Un problème de température ne doit pas être résolu en modifiant le rapport de mélange.
Les deux systèmes de support en treillis Veropoxy actuels spécifient un rapport résine/durcisseur de 100:25 en poids.
Ce ratio doit rester fixe à moins que le fournisseur ne fournisse une formulation approuvée différente.
Ne pas ajouter plus de durcisseur en hiver
Plus de durcisseur ne convertit pas en toute sécurité un époxy normal en époxy à basse température.
Un mélange hors rapport peut réduire la qualité du durcissement et créer des propriétés mécaniques incohérentes.
Ne pas réduire le durcisseur en été
De même, réduire le durcisseur n’est pas un bon moyen de créer un système d’été plus lent.
La bonne approche consiste à utiliser des produits chimiques de durcissement conçus pour la production à haute température.
Pour une explication plus approfondie, voir le Guide des ratios de mélange de résine époxy pour le traitement de la pierre.
Comment la viscosité affecte le support en maille
Le support en maille a besoin d’un équilibre.
La résine doit être suffisamment fine pour mouiller les fibres et se répandre sur la dalle, mais suffisamment contrôlée pour qu'elle ne s'échappe pas simplement de la couche de renfort.
Si la viscosité est trop élevée
L'opérateur peut voir :
- mauvaise imprégnation du maillage;
- résistance élevée aux rouleaux;
- zones de tissu sec ;
- plus d'air emprisonné ;
- un effort de travail plus élevé ; et
- répartition inégale de la résine.
Si la viscosité est trop faible
Les problèmes possibles incluent :
- ruissellement aux bords des dalles ;
- accumulation de résine sous la dalle ;
- absorption excessive dans la pierre poreuse ;
- construction de la surface inférieure ; et
- consommation de matière plus élevée.
C’est pourquoi « faible viscosité contrôlée » est généralement un langage plus utile que « le CPS le plus bas possible ».
Pour plus de détails sur cette décision, voir le Guide des époxy à faible viscosité et à haute viscosité.
Support en treillis manuel vs lignes de production automatisées
La production manuelle nécessite un temps de travail convivial pour l'opérateur
Les travailleurs manuels ont besoin de suffisamment de temps pour :
- positionner le maillage ;
- mélanger de l'époxy;
- verser la résine ;
- étalez-le sur la dalle ;
- travailler la résine dans les zones sèches ;
- enlever l'excédent de matière ; et
- corriger les rides ou les taches sèches locales.
Si l'époxy devient réactif trop rapidement, la qualité de l'application dépend trop de la vitesse de l'opérateur.
Les lignes automatisées ont besoin de répétabilité
Les lignes automatiques ou semi-automatiques peuvent appliquer la résine plus rapidement, mais elles introduisent une exigence différente : un temps de cycle reproductible.
Un lot ne doit pas commencer à gélifier plusieurs minutes plus tôt que le suivant simplement parce que la température du matériau a changé.
Pour les systèmes automatisés, évaluez :
- précision du dosage ;
- consistance du mélange;
- température de la résine ;
- vitesse de ligne ;
- pression des rouleaux ;
- alignement de l'alimentation du maillage ;
- température du four; et
- temps de manipulation après durcissement.
Défaillances courantes du support de maillage et ce qu'elles signifient généralement
| Problème observé | Cause possible | Que vérifier en premier |
|---|---|---|
| Le maillage se détache de la pierre | Surface contaminée, mauvais mouillage, durcissement incomplet | Nettoyage de la surface, humidité, couverture de résine et état de durcissement |
| Des zones de maillage blanches et sèches subsistent | Mouillage insuffisant ou résine trop visqueuse | Quantité d'application, viscosité et technique au rouleau |
| L'époxy reste doux en hiver | Température inférieure à la plage de formulation | Températures ambiantes, pierre et résine |
| L'époxy gélifie trop vite en été | Haute température ou grand lot exothermique | Taille du lot, température du matériau et système de durcisseur |
| La résine coule sur les bords de la dalle | Excès de matière ou système trop fluide | Quantité appliquée et viscosité à la température de production |
| Bulles ou vides sous le grillage | Mauvaise hydratation, air emprisonné ou roulement irrégulier | Technique d'application et contact avec le tissu |
| Différentes zones guérissent différemment | Mauvais mélange ou température inégale | Uniformité du mélange, rapport et température de la dalle |
| La dalle se brise après le support | Renforcement insuffisant pour la structure des défauts de pierre | État de la pierre, spécifications du maillage, couverture de résine et exigences mécaniques réelles |
Pourquoi « sec au toucher » n'est pas une norme de manipulation fiable
Une dalle peut sembler sèche en surface alors que le système de support n'a pas développé des performances mécaniques suffisantes pour la manipulation.
Des recherches portant sur le renforcement industriel de la pierre ont spécifiquement noté que les usines remettent parfois les dalles en production sur la base d'un « toucher sec » empirique plutôt que des exigences de durcissement du fabricant de résine.
Cela crée des risques inutiles.
Définir un véritable critère de manipulation
L'usine doit identifier ce à quoi la dalle renforcée doit ensuite survivre :
- levage;
- tourner;
- transport de chariots;
- empilage;
- étalonnage ;
- polissage; ou
- fabrication.
Ensuite, la qualification de guérison doit correspondre à cette charge réelle.
Comment choisir l'époxy à support en maille été ou hiver
| Si votre condition de production est… | Prioriser… | Pourquoi |
|---|---|---|
| Atelier proche de 10°C | Chimie de durcissement à basse température | Les systèmes standards peuvent durcir trop lentement et mouiller mal le treillis. |
| Pierre froide provenant d'un stockage extérieur | Vérifier la température de la pierre avant l'application | La dalle peut rester plus froide que l'air de l'usine |
| Atelier d'été au dessus de 28°C | Réactivité contrôlée à haute température | Préserve le temps de travail utile |
| Four de séchage ou ligne chauffante | Système haute température / compatible ligne | Évite un durcissement prématuré pendant le chauffage |
| Support manuel pour grandes dalles | Temps ouvert assez long | Les opérateurs ont besoin de temps pour une hydratation complète |
| Ligne continue automatique | Cohérence du durcissement d'un lot à l'autre | La vitesse de ligne stable dépend d'un comportement de réaction reproductible |
| Pierre très poreuse | Débit et consommation de résine maîtrisés | L'excès de résine peut disparaître dans la dalle |
| Pierre exotique très fragile | Valider la densité du maillage et le système de renforcement complet | L'époxy seul ne détermine pas la résistance finale |
Comment tester l'époxy de support en treillis avant de commander en gros
Étape 1 : Utiliser la pierre de production réelle
Testez l'époxy sur les mêmes dalles de granit, de marbre, de pierre reconstituée ou exotiques que celles traitées en usine.
Étape 2 : Utiliser le maillage réel
La densité du maillage, la structure des fibres et le traitement de surface peuvent affecter la demande et le mouillage de la résine.
Étape 3 : Test à une température saisonnière réaliste
Un époxy d’hiver doit être testé dans des conditions proches des conditions de traitement hivernales prévues.
Un produit d'été doit être testé dans les conditions réelles de la ligne à haute température.
Étape 4 : Enregistrez le temps de candidature
Mesurez le temps écoulé entre le mélange et le moment où la dalle entière est complètement mouillée.
Étape 5 : Enregistrez la consommation de résine
Suivez les grammes ou les kilogrammes par mètre carré ou par dalle.
Ceci est essentiel pour comparer le coût de production réel.
Étape 6 : Vérifiez visuellement le maillage
Inspectez les zones sèches, les bulles, les rides, les bords soulevés et la couverture inégale de la résine.
Étape 7 : Autoriser le traitement spécifié
Ne réduisez pas le temps de durcissement simplement parce que la surface semble sèche.
Étape 8 : Exécution de la dalle par une véritable manipulation
Soulevez-le, déplacez-le, tournez-le et remettez-le en production selon la séquence normale d'usine.
Étape 9 : Comparez plusieurs dalles
Un seul échantillon réussi ne suffit pas pour une approbation groupée.
La variabilité de la pierre signifie que le système doit être vérifié sur plusieurs dalles représentatives.
Liste de contrôle de l'acheteur d'époxy à support en treillis
| Question du fournisseur | Pourquoi c'est important |
|---|---|
| Pour quelle plage de température ce durcisseur est-il conçu ? | Détermine l’adéquation du traitement saisonnier |
| Quelle est la viscosité du mélange à la température d’essai indiquée ? | Aide à prédire l'humidité et le ruissellement du maillage |
| Quel est le rapport résine/durcisseur ? | Nécessaire pour un durcissement reproductible |
| Le rapport est-il en poids ou en volume ? | Évite les erreurs de dosage |
| Quelle est la durée de la fenêtre de travail utile ? | Détermine si une dalle complète peut être réalisée |
| Quand la dalle peut-elle être manipulée en toute sécurité ? | Plus utile qu’un vague « temps de durcissement » |
| Le produit est-il adapté aux lignes manuelles ou automatisées ? | La vitesse d'application modifie le profil de durcissement requis |
| Est-il adapté au séchage sur corde à linge ou au four ? | Critique pour les systèmes de production chauffés |
| Pouvons-nous tester un échantillon sur notre pierre et notre treillis ? | De vrais essais en usine révèlent la compatibilité |
| Dans quelle mesure les performances sont-elles cohérentes entre les lots ? | La production continue dépend de la répétabilité |
Erreurs courantes de support en treillis à éviter
Utiliser un époxy toute l’année sans tests saisonniers
Si la température de l’usine change considérablement entre l’hiver et l’été, une formulation peut ne pas offrir la même fenêtre de traitement toute l’année.
Ajout de durcisseur supplémentaire en hiver
Il ne s’agit pas d’un substitut contrôlé aux produits chimiques de durcissement à basse température.
Réduire le durcisseur en été
Il ne s’agit pas d’une méthode sûre pour prolonger le temps de travail.
Application d'un treillis sur une pierre poussiéreuse
L'époxy peut adhérer à la contamination plutôt qu'à la dalle.
En supposant qu’une couverture visible signifie une hydratation totale
La résine doit imprégner le treillis et créer un contact fiable avec la pierre.
Déplacer les dalles dès que la surface est sèche
L'état sec au toucher ne prouve pas une résistance à la manipulation adéquate.
Ignorer la température de la pierre
La dalle elle-même peut être nettement plus froide ou plus chaude que l’air de l’atelier.
Comparaison de l'époxy uniquement par prix au kilogramme
Un produit moins cher qui consomme plus de résine, ralentit la ligne ou crée des retouches peut être plus cher par dalle finie.
Recommandation : Choisissez le système de traitement autour de la saison de production
Le meilleur époxy à support maillé n’est pas simplement le produit avec le durcissement le plus rapide ou la viscosité la plus faible.
C'est le système qui permet à l'usine de mouiller complètement le treillis, de maintenir une liaison fiable et d'atteindre une résistance de manipulation sûre à la température de production réelle.
Si l’usine fonctionne à une température proche de 10°C en hiver, privilégiez les produits chimiques de durcissement à basse température.
Si la production se déroule régulièrement au-dessus de 28°C ou utilise une ligne de séchage chauffée, privilégiez une réactivité contrôlée à haute température.
Si le même numéro de viscosité apparaît sur les deux produits, ne présumez pas qu’ils sont interchangeables.
Comparez la formulation complète de résine-durcisseur, le temps de travail utile, le comportement de durcissement, le mouillage du treillis, la température de la dalle, la vitesse de ligne et le résultat réel de la manipulation.
Et si la pierre est inhabituellement fragile, très fissurée ou structurellement hétérogène, traitez le support en treillis comme un système de renforcement complet, et non comme un simple achat d'adhésif.
Foire aux questions sur l'époxy à support en treillis de pierre
1. Quel époxy convient le mieux pour le support en treillis de pierre ?
Le meilleur époxy dépend de la température de l'atelier, de l'état de la pierre, du type de maille, de la vitesse de production et des exigences de durcissement. Une usine hivernale peut avoir besoin d'un système de durcissement à basse température, tandis qu'un atelier ou une ligne de séchage chaud en été nécessite une réactivité contrôlée à haute température. Un bon mouillage du maillage, une adhérence fiable de la pierre et un temps de travail suffisant sont plus importants que le choix uniquement en fonction de la viscosité.
2. Le même support en maille époxy peut-il être utilisé en été et en hiver ?
Parfois, mais il ne faut pas le supposer. Les changements saisonniers importants de température affectent à la fois la viscosité de l’époxy et la vitesse de durcissement. Les usines fonctionnant à environ 10°C en hiver et au-dessus de 28°C en été peuvent bénéficier de systèmes de durcissement séparés conçus pour ces plages de températures.
3. Pourquoi l'époxy à support en treillis durcit-il lentement en hiver ?
Les basses températures augmentent généralement la viscosité de l'époxy non durci et ralentissent la réaction résine-durcisseur. Si la formulation n’est pas conçue pour des conditions froides, le mouillage du maillage et le développement de sa résistance peuvent devenir trop lents pour une production normale.
4. Pourquoi l'époxy gèle-t-il trop rapidement pendant l'été sur le support en maille ?
Une température plus élevée accélère le durcissement de l’époxy. Les grands lots mélangés peuvent également retenir la chaleur exothermique, ce qui accélère la réaction à l'intérieur du récipient de mélange. Utilisez des produits chimiques adaptés à la température, contrôlez la taille du lot et surveillez les températures de la résine et des dalles plutôt que de modifier le rapport de mélange spécifié.
5. Comment une usine de pierre devrait-elle tester l'époxy du support en treillis avant de commander en gros ?
Utilisez la pierre et le treillis de production réels, testez à des températures saisonnières représentatives, enregistrez la consommation de résine et le temps de travail utile, vérifiez le mouillage complet des fibres, laissez le durcissement spécifié, puis manipulez la dalle tout au long de la séquence de production normale. Comparez plusieurs dalles avant d’approuver l’approvisionnement en gros.
Comment garder le support en treillis de pierre stable pendant l'été et l'hiver
Un renforcement fiable du treillis dépend de l'adéquation du flux de résine et de la chimie de durcissement à l'environnement de production réel. Les conditions hivernales augmentent la viscosité et ralentissent la réaction, tandis que la chaleur estivale améliore le débit initial mais raccourcit la fenêtre de travail. Le bon système doit mouiller complètement le treillis, adhérer à une surface de pierre propre et développer une résistance de manipulation prévisible sans obliger les opérateurs à compenser la température avec un mélange hors rapport ou un chauffage incontrôlé.
Choisissez le durcisseur en fonction de la température réelle d'usine
Si la production hivernale approche les 10°C, utilisez des produits chimiques conçus pour durcir de manière fiable à basse température. Si la production estivale dépasse 28°C ou utilise des lignes de séchage chauffées, utiliser un système haute température qui préserve un temps de travail suffisant pour une imprégnation complète des mailles.
Adapter le processus aux conditions de production
Atelier hiver froid :
donner la priorité aux produits chimiques de durcissement à basse température et vérifier le mouillage sur la pierre froide.
Production estivale chaude :
protéger la fenêtre de travail utile et éviter les lots exothermiques surdimensionnés.
Production en ligne de séchage :
utiliser une formulation conçue pour un durcissement contrôlé à température élevée.
Support en maille manuel :
assurez-vous que les opérateurs disposent de suffisamment de temps ouvert pour imprégner complètement la dalle complète.
Pierre fragile ou exotique :
évaluez ensemble la densité du maillage, le système époxy, les défauts de la pierre et les exigences de manipulation.
Ne jugez pas le renforcement par son aspect sec au toucher
Une surface qui semble sèche n’est pas automatiquement prête à être soulevée, retournée, polie ou transportée. Définir l'étape de manutention souhaitée et la valider sur des dalles réelles. Le temps de durcissement correct est le temps nécessaire pour atteindre la prochaine étape de production en toute sécurité, et pas simplement le moment où la surface cesse d'être collante.
What should buyers compare between suppliers?
Comparez la plage de température, la viscosité du mélange, le temps de travail, le comportement de durcissement, la taille de lot recommandée, le mouillage du maillage, l'adhérence de la pierre, le profil d'odeur, la compatibilité avec la ligne de séchage, la consommation de résine et la cohérence du lot. Testez ensuite les systèmes présélectionnés en utilisant vos propres pierres, treillis, opérateurs et conditions de production saisonnières.
Recommandation pratique
Si le durcissement hivernal devient trop lent, passez à une chimie à basse température plutôt que d’ajouter un durcisseur supplémentaire. Si la résine d'été gélifie avant que la dalle ne soit complètement mouillée, utilisez un système à haute température avec une réactivité contrôlée plutôt qu'un durcisseur réducteur. Si le treillis se décolle, inspectez la préparation de la surface, humidifiez-la et durcissez-la avant de blâmer la fibre de verre. Et si une dalle fragile se brise encore après le support, évaluez la conception complète du renforcement au lieu de supposer que plus d'époxy à lui seul résoudra le problème.
Besoin d'un support époxy en maille pour votre température de production réelle ?
Le type de pierre, le treillis en fibre de verre, la température de l'atelier, la température de la dalle, la vitesse de la ligne, la méthode de durcissement et le calendrier de manipulation affectent tous les performances du support en treillis. Testez le système complet dans vos conditions hivernales et estivales réelles avant d’approuver la production en vrac.
Références
- A. A. Pazeto, P. M. Amaral, J. R. Pinheiro et A. B. Paraguassú.
Effets du renforcement des fibres de verre sur les propriétés mécaniques de la pierre de construction à gros grains.
Centre de Technologie Minérale et Université de Lisbonne.
Construction et matériaux de construction, vol. 155, 2017, p. 79-87. - A. A. Pazeto, P. M. Amaral et R. L. Arcanjo.
Une analyse des performances des méthodes conventionnelles de renforcement des pierres de construction « exotiques » selon les exigences techniques actuelles.
Centre de Technologie Minérale et IDMEC, Université de Lisbonne.
Journal international de mécanique des roches et des sciences minières, Vol. 135, 2020, article 104507. - WEST SYSTEM Technical Staff.
Application d'un tissu et d'un ruban en fibre de verre.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
Bases de la chimie des époxy : Comprendre le temps et la température de durcissement.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
WEST SYSTEM User Manual & Product Guide.
Gougeon Brothers, Inc.
WEST SYSTEM Technical Publications. - Comité international ASTM C18 sur la pierre dimensionnelle.
ASTM C880/C880M-25 — Méthode d'essai standard pour la résistance à la flexion de la pierre dimensionnelle.
ASTM International.
Livre annuel des normes ASTM, Vol. 04.07. - Comité international ASTM C18 sur la pierre dimensionnelle.
ASTM C99/C99M — Méthode d'essai standard pour le module de rupture de la pierre dimensionnelle.
ASTM International.
Livre annuel des normes ASTM, Vol. 04.07. - Charles Selwitz.
Résines époxy dans la conservation de la pierre.
Institut de conservation Getty.
Série Recherche en conservation, Getty Publications, 1992.