

Riassuntu rapidu:
L'epoxy di supportu di a reta di petra deve bagnà a rete di rinforzu, ligà in modu affidabile à a lastra, è curà à una velocità chì currisponde à a temperatura di a fabbrica. A pruduzzione di l'inguernu hà bisognu di una chimica chì sviluppa sempre a forza in cundizioni freti, mentre chì a pruduzzione di l'estate o di a linea di siccatura necessita di reattività cuntrullata per chì l'epoxy ùn hè micca gelatu troppu rapidamente. Sceglite u sistema per a temperatura di l'attellu attuale, umidificazione di a rete, u tempu di travagliu, u cumpurtamentu di curazione, a cundizione di a petra è a velocità di a linea - micca solu per viscosità o tempu di cura.
U supportu in mesh pare simplice da l'esternu.
Una lastra di petra hè vultata, a reta di fibra di vetru hè posta nantu à u spinu, l'epoxy hè appiicata, è dopu a cura di a lastra torna à a produzzione.
In realtà, questu hè unu di quelli prucessi induve una fabbrica pò ripetiri u stessu muvimentu ogni ghjornu è ancu ottene risultati assai diffirenti da ghjennaghju à aostu.
In l'invernu, a resina pò esse grossa è lenta per curà. E fibre di maglia restanu visibili perchè l'epoxy ùn li bagna micca bè. I lastre occupanu rack più longu di l'aspittatu, è l'operatori cumincianu à muvimenti materiale prima chì a forza adatta hè sviluppata.
In l'estiu, pò accade u cuntrariu. L'epoxy fluisce bè in prima, ma a finestra di travagliu diventa più corta. Un grande batch accumincia a riscaldamentu in u cuntinuu, a resina s'ingrossa prima chì tutta a lastra hè coperta, o un latu di a reta riceve più resina chì l'altru.
A reazione evidente hè di culpisce a viscosità.
Ma a viscosità hè solu una parte di a risposta.
A quistione più impurtante hè se u sistema cumpletu di l'induritore di resina hè pensatu per curà previsiblemente à a temperatura in quale a linea di supportu opera veramente.
Veropoxy attualmente separa queste cundizioni attraversu dedicatu sistemi epossidici di petra per un backing mesh à bassa temperatura è alta temperatura invece di trattà una formulazione cum'è un adesivo universale per tuttu l'annu.
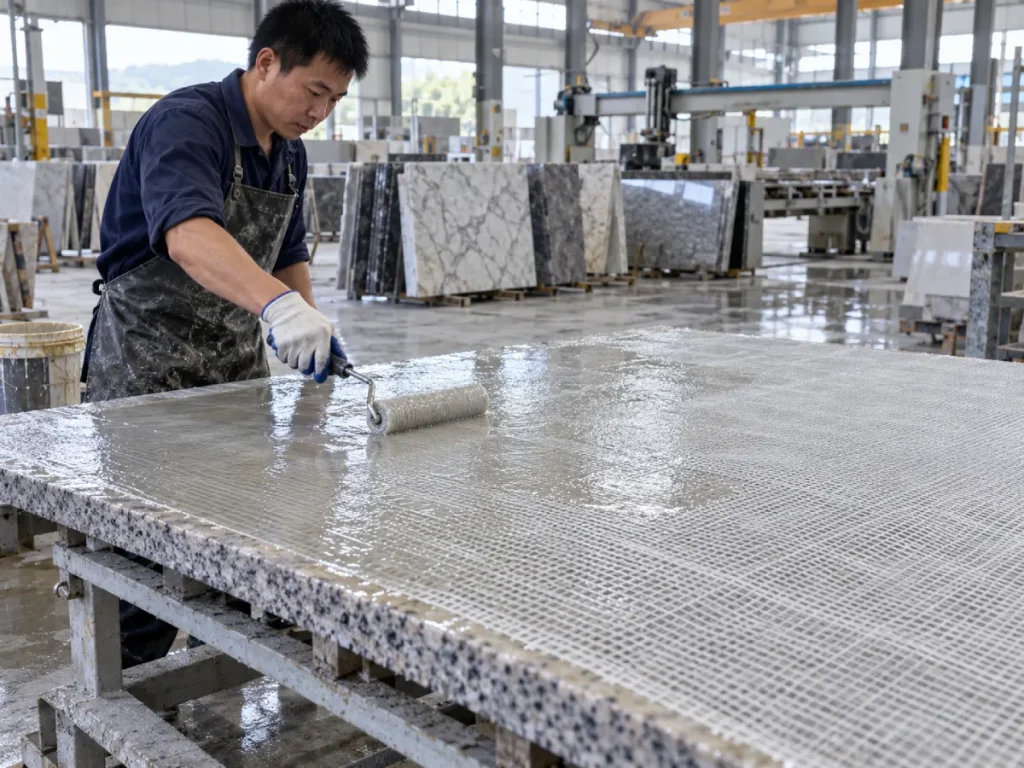
Chì ghjè u supportu di Stone Mesh?
U supportu di maglia di petra hè un prucessu di rinfurzamentu in quale a reta di fibra di vetru o un altru tela di rinforzu hè ligata à a superficia posteriore di una lastra di petra naturale o ingegneria.
U scopu ùn hè micca di fà ogni lastra strutturalmente identica.
A rete è a resina funzionanu inseme cum'è una strata di rinforzu chì pò aiutà à stabilizà u materiale fragile, riduce u risicu di propagazione di crack, è migliurà l'affidabilità di a manipulazione durante u processu, u trasportu, a fabricazione è a stallazione più tardi.
Perchè e lastre fragili necessitanu rinforzu
A petra naturale hè eterogenea.
Dui lastri tagliati da u listessu blocu ponu avè diverse frontiere minerali, vini, micro-cracks, pori, dimensioni di cristalli è stress internu.
I materiali altamente decorattivi ponu esse particularmente sfida perchè e caratteristiche visuali chì i cumpratori valorenu - grandi cristalli, vene dramatiche, transizioni minerali è mudelli inusual - ponu ancu creà debule lucali.
A ricerca nantu à e petre di custruzzione di grana grossa è esotica hà dimustratu chì i sistemi epossidichi rinfurzati cù fibra di vetru ponu impedisce a propagazione di crack è migliurà u cumpurtamentu meccanicu, anche se l'efficienza di rinfurzamentu varieghja secondu a petra, a resina, u sistema di fibre è a qualità di l'applicazione.
U supportu di maglia accade normalmente prima di lucidatura
Per parechje linee di produzzione di lastra, u rinfurzamentu hè realizatu prima di a lucidatura finale.
A strata di supportu hà bisognu à curà abbastanza prima chì a lastra torna à a manipulazione, a smerigliatura, a lucidatura o u trasportu in aval.
Questu rende u timing di cura un prublema di produzzione, micca solu una specificazione di laboratoriu.
Chì ci vole à fà una bona epossidica di supportu di rete?
Un epoxy di supportu di rete utile hà bisognu di parechje caratteristiche à u stessu tempu.
Bagnate a rete di fibra di vetro
A resina deve esse spustatu à traversu è intornu à e fibre di maglia piuttostu chè à pusà nantu à a tela.
Un umitu propiu crea u cuntattu trà e fibre, epossidichi è sustrato di petra.
Sì i grandi spazii bianchi o secchi restanu visibili in a maglia, u rinfurzamentu serà inconsistente.
Bond à a superficia di petra
Una bona umidità di fibra ùn hè micca abbastanza se l'epoxy ùn aderisce micca bè à a lastra.
A polvera, l'umidità, i residui di slurry, l'oliu, a cera, l'agenti di liberazione è e particelle sciolte ponu tutti creà una interfaccia debule.
Resta funzionale abbastanza longu
L'operatore hà bisognu di tempu per sparghje l'epoxy in tutta a lastra è impregnate cumplettamente a reta.
Un sistema chì gels a mità di una grande lastra pò creà zoni forti è debuli in a stessa capa di rinforzu.
Cure abbastanza veloce per a linea
U tempu di travagliu ùn pò esse senza fine.
Una volta chì a rete hè bagnata bè è a resina hè in u locu, u sistema deve sviluppà una forza di manipolazione abbastanza per trasfurmà a lastra per a produzzione à una velocità pratica.
Evitari l'eccessivu di scorrimentu
Se a resina hè troppu fluida in e cundizioni di produzzione attuale, pò migrate luntanu da a maglia, accumulà à i bordi di a lastra, o crea una distribuzione irregulare di resina.
Mantene coherente cù i cambiamenti staghjunali
Questu hè spessu u requisitu più duru.
Una resina chì funziona perfettamente à 22 °C pò cumportà assai diversamente à 10 °C o 32 °C.
Perchè l'estate è l'inguernu Mesh Backing necessitanu diverse strategie
A curazione epossidica hè sensibile à a temperatura.
Quandu a temperatura scende, l'epoxy incured diventa generalmente più viscosu è a reazione chimica rallenta.
Quandu a temperatura aumenta, a resina in generale diventa più faciule per u flussu, ma a reazione di curazione accelera ancu.
Questu crea risichi di pruduzzione opposti.
| Cundizione di pruduzzione | Cumportamentu di resina principale | Rischiu tipicu | Ciò chì a fabbrica hà bisognu |
|---|---|---|---|
| Attellu d'invernu friddu | Viscosità più alta è reazione più lenta | Pobre umidità, cura ritardata, manipolazione precoce | Chimica di curazione à bassa temperatura |
| Cundizioni moderate | Flussu equilibratu è reazione | Variazione di temperatura da u turnu à u turnu | Finestra di travagliu stabile è cura ripetibile |
| Workshop d'estate calda | A viscosità iniziale più bassa è a reazione più veloce | Tempu di travagliu brevi, ingrossu rapidu, applicazione irregolare | Reattività cuntrullata à alta temperatura |
| Linea di asciugatura riscaldata | Ingressu di calore rapidu dopu l'applicazione | Cura prematura o sviluppu irregolare di gel | Sistema cuncepitu per e cundizioni di essiccazione |
U puntu chjave hè simplice:
L'inguernu è l'estiu necessitanu un cuntrollu di curazione differente ancu quandu a viscosità di destinazione hè simile nantu à carta.
Backing Mesh invernale: Chì cambia à a bassa temperatura?
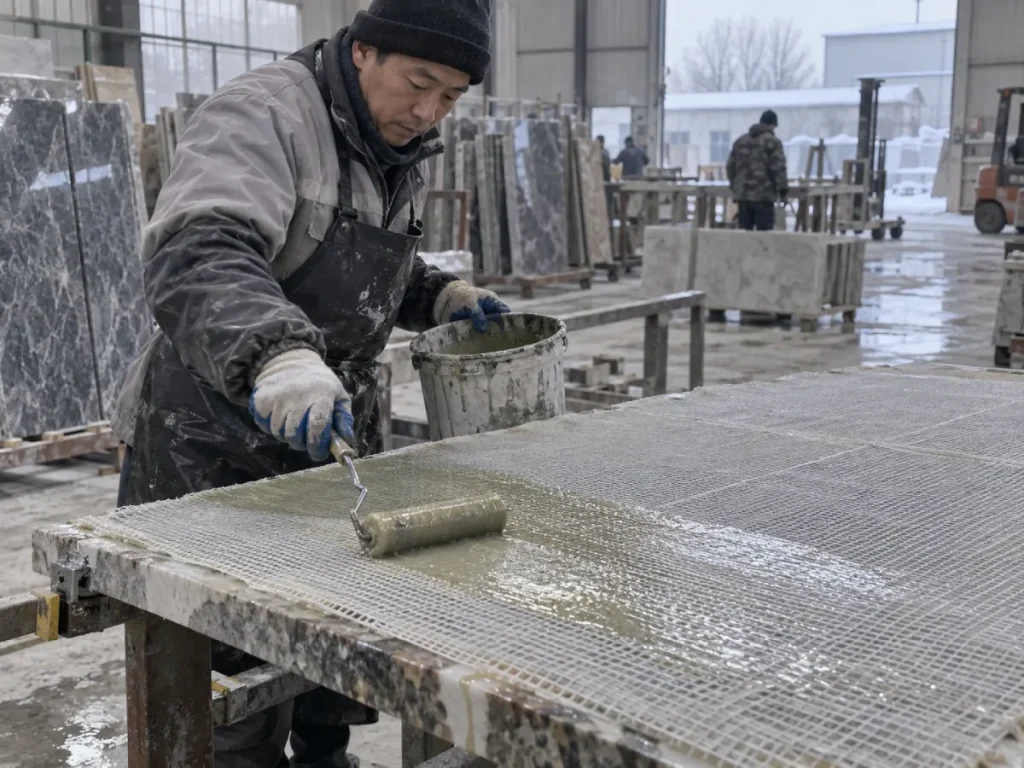
A resina diventa più difficiuli di sparghje
Quandu l'epossidichi senza polimeru si raffredda, a viscosità di solitu aumenta.
U roller o spreader hà bisognu di più sforzu. A resina si move à traversu a fibra di vetro più lentamente, è e fibre di maglia ponu esse parzialmente secche.
Questu diventa soprattuttu evidenti nantu à grande lastre induve l'operatore hà bisognu di copre parechji metri quadrati in modu coerente.
A penetrazione in a petra pò diminuisce
U supportu di maglia ùn si basa solu nantu à u ligame à u tela.
A resina hà ancu bisognu di abbastanza interazzione cù i pori, a rugosità è i picculi difetti nantu à a superficia posteriore di a lastra.
Se a resina diventa troppu grossa, quella umidità è a penetrazione di a superficia pò esse menu efficace.
U tempu di cure diventa imprevisible
Un sistema standard di a temperatura di l'ambienti pò ancu eventualmente guarì in cundizioni freti, ma "eventualmente" ùn hè micca una specificazione di produzzione.
Se a lastra hà bisognu di duie volte prima di a manipulazione, a stazione di supportu diventa un collu di buttiglia.
E fabbriche cumincianu à piglià decisioni risicate cum'è:
- muvimenti lastre mentre a resina hè sempre verde;
- impilà lastre rinfurzate troppu prestu;
- aghjunghjendu un induritore extra;
- usu di riscaldatori senza cuntrollu; o
- accettà a rete parzialmente curata.
Quelli accurtatoghji generalmente creanu più variabilità.
Quandu un Epoxy di Backing Mesh à Bassa Temperature hà sensu
Un epossicu di qualità invernale ùn deve esse solu una formulazione standard cù più induritore aghjuntu à a fabbrica.
A chimica di curazione stessu deve esse designatu per esse reattivu in cundizioni più freti.
Veropoxy Epoxy à bassa temperatura per u supportu di maglia di pietra - 4090 / WBA25Q Attualmente hè posizionatu per a produzzione à circa 10 ° C.
U so sistema publicatu usa:
- 4090 / WBA25Q combinazione di resina-indurente;
- 100: 25 ratio di mischju per pesu;
- viscosità 400-600 CPS;
- circa 50 minuti tempu di cura; è
- Temperature de travail recommandée à environ 10°C.
A parte impurtante ùn hè micca chì "50 minuti hè megliu cà 60 minuti".
U puntu utile hè chì u sistema hè furmulatu per sviluppà u rendiment di curazione in una cundizione più fridda induve un indurente convenzionale pò diventà impractically lento.
Quale deve cunsiderà un sistema di qualità invernale?
Hè sensu quandu:
- a temperatura di l'attellu si avvicina regularmente à 10 ° C;
- a petra stessu hè friddu dopu à u almacenamentu di notte;
- u supportu di maglia si trova in i zoni di produzzione senza riscaldamentu;
- e lastre deve esse spustate pocu dopu à u rinfurzamentu;
- i ritardi di cura di l'inguernu riducenu u throughput di a linea; o
- l'operatori cumpensu manualmente per a cura lenta.
Backing Mesh Summer: Perchè più veloce ùn hè micca sempre megliu
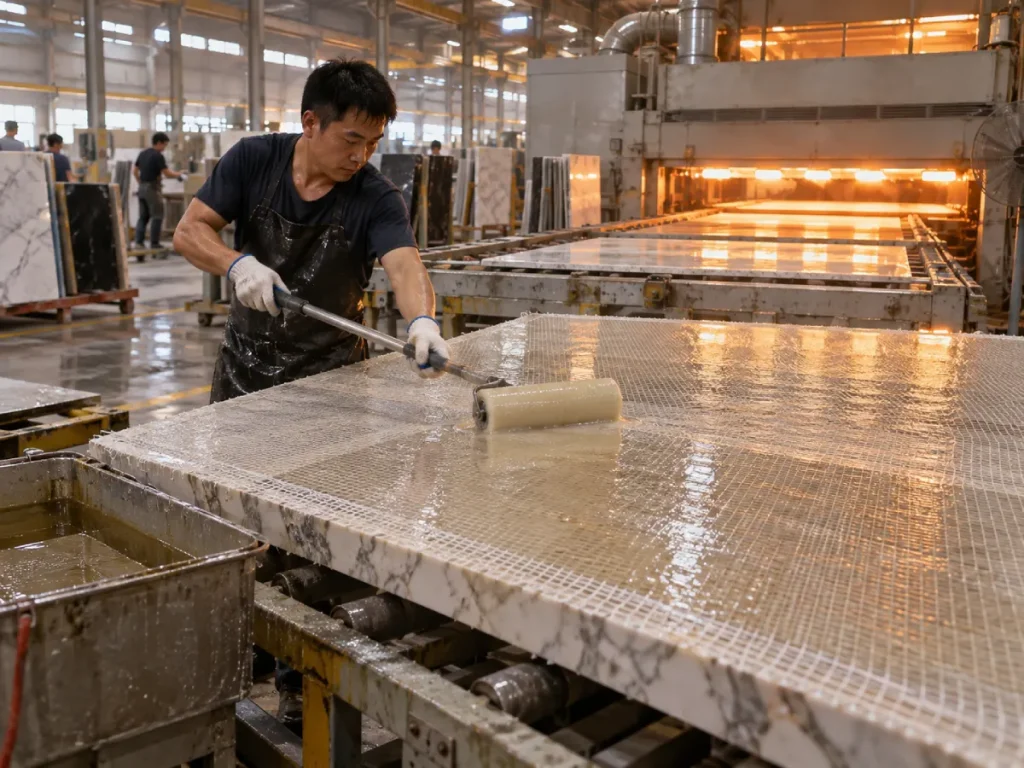
U clima caldu pare più faciule in prima.
L'epoxy scorre bè. A fibra di vetro diventa trasparente rapidamente. L'operatori ponu spustà a resina attraversu a lastra cù menu sforzu.
Allora u clock principia à travaglià contru à elli.
U tempu di travagliu diventa più cortu
A temperatura più alta generalmente accelera a reazione epossidica.
A resina pò principià à una viscosità assai praticabile, ma sgrossa più veloce di l'espertu.
Nantu à una grande lastra, a prima zona pò esse perfettamenti bagnata mentre l'area finale riceve resina chì hà digià cuminciatu à custruisce a viscosità.
Grandi lotti ponu riscalda ancu più veloce
La cura epossidica è esotermica.
Una grande massa mista in un bucket profundo conserva u calore.
U calore più ritenutu pò accelerà a reazione più.
Questu hè unu di i mutivi chì l'operatori di l'estate vedenu qualchì volta un bucket diventanu caldu mentre chì a resina digià sparsa in a lastra resta operabile per più tempu.
E linee di secche aghjunghjenu una altra variabile di temperatura
I fabbriche chì utilizanu linee riscaldate o assistite da u fornu anu bisognu di cunsiderà micca solu a temperatura di l'ambienti, ma ancu a temperatura introdutta dopu l'applicazione.
U sistema di curazione deve tollerà quella sequenza senza diventà incontrollably fast.
Quandu un Epoxy di Backing Mesh à Alta Temperature hà sensu
Per l'attellu caldu è a produzzione di linea di secca, u scopu hè a reattività cuntrullata.
L'epoxy hà sempre bisognu di una bona umidità è u flussu, ma u sistema di curazione deve priservà abbastanza tempu d'applicazione per finisce a lastra in modu coerente.
Veropoxy Epoxy inodore à alta temperatura per u supportu di maglia di pietra - 4090 / BCO25Q-14 Attualmente hè cuncepitu per 28 ° C + è e cundizioni di essiccazione.
E so specificazioni publicate includenu:
- 4090 / sistema BCO25Q-14;
- 100: 25 rapportu di resina à indurente per pesu;
- viscosità 400-600 CPS;
- circa 60 minuti tempu di cura;
- alta temperatura / 28 ° C + cundizioni di travagliu; è
- operazione inodore per ambienti di produzzione cuntinuu.
Quale deve cunsiderà un sistema d'alta temperatura?
Hè sensu quandu:
- A temperatura di l'attellu di l'estiu supera regularmente 28 ° C;
- u supportu di rete usa forni di essiccazione o trasportatori riscaldati;
- l'epoxy standard principia à ispessisce prima di l'applicazione hè cumpleta;
- e grandi lastre necessitanu più tempu di umida;
- l'operatori mischianu parechji kilogrammi per batch;
- a fabbrica gestisce linee automatiche cuntinue; o
- a cunsistenza di u tempu di travagliu importa più di a velocità massima di cura.
Perchè u listessu 400-600 CPS ùn significa micca u stessu pruduttu
Questu hè probabilmente a lezione più impurtante di u cumpratore in l'articulu.
I dui sistemi di supportu di maglia Veropoxy pubblicanu attualmente una viscosità di circa 400-600 CPS.
I dui utilizanu ancu una proporzione di 100: 25 per pesu.
Eppuru, unu hè pensatu à circa 10 ° C di pruduzzione è l'altru circa 28 ° C + o cundizioni di essiccazione.
Questu significa chì a vera diferenza ùn hè micca solu a viscosità.
L'indurizante è a chimica di curazione cumpleta facenu assai di u travagliu staghjunali.
| Specificazione | Sistema invernale | Sistema d'estate / alta temperatura |
|---|---|---|
| Sistema | 4090 / WBA25Q | 4090 / BCO25Q-14 |
| Usu primariu | Supporto in mesh à bassa temperatura | Supporto in rete à alta temperatura / linea di essiccazione |
| Temperature cunsigliatu | Circa 10 ° C | 28 ° C + / cundizioni di linea riscaldata |
| Ratio di mischju | 100:25 in pesu | 100:25 in pesu |
| Viscosità publicata | 400-600 CPS | 400-600 CPS |
| U tempu di curazione publicatu | Circa 50 minuti | Circa 60 minuti |
| Motivu principale di selezzione | Cura affidabile in cundizioni freti | Cura cuntrullata in cundizioni calde |
Cumpratore à piglià: Ùn selezziunà micca l'epossidichi d'estate è di l'inguernu per a viscosità solu. Dui sistemi ponu pubblicà u stessu CPS è u stessu rapportu, ma si cumportanu assai diversamente perchè a so chimica di induritore è u prufilu di curazione sò pensati per diverse intervalli di temperatura.
Mesh Wet-Out hè più impurtante chè solu di rivestimentu di u tissu
Una maglia pò vede "coperta" mentre hè sempre pocu impregnata.
L'ughjettu hè di a resina per mughje i fibri è creanu un cuntattu intimu trà u tela di rinforzu è a superficia di petra.
Ciò chì pare u wet-out propiu
Quandu a fibra di vetru hè umida bè cù un sistema epossicu chjaru, i fibri sò normalment più trasparenti è visualmente integrati cù a capa di resina.
I zoni bianchi d'aspettu seccu ponu indicà una impregnazione incompleta.
A guida epossidica industriale per l'applicazione in fibra di vetro enfatizza in modu simile a sparghjera di resina da e zone bagnate in u tessulu seccu è l'eliminazione di l'excedente di resina prima di a gelificazione.
A poca resina crea una maglia secca
Se a quantità di applicazione hè troppu bassa:
- e fibre restanu in parte secche;
- u cuntattu di petra diventa inconsistente;
- i vuoti restanu sottu à a reta;
- u rinforzu lucale diventa più debule; è
- a sbucciatura pò principià da i zoni pocu ligatu.
Troppu resina ùn hè micca automaticamente megliu
A resina eccessiva aghjusta u costu è u pesu senza necessariamente migliurà u rinforzu.
E grande pozza pò ancu creà una cura irregolare, zoni ricchi di resina, è un calore innecessariu.
L'obiettivu hè un bagnatu cumpletu cù quantità di resina cuntrullata.
A preparazione di a superficia pò decide se a rete ferma attaccata
Ancu u megliu epossidicu ùn pò micca ligà in modu affidabile à a contaminazione.
Eliminate a polvera è u slurry
U tagliu di petra è a calibrazione lascianu polveri minerali fini è residui di slurry.
Sì quelli particeddi restanu nantu à a lastra, l'epoxy pò esse ligatu à a polvera in quantu à a petra.
U risultatu pò vede accettabile inizialmente è poi scorcia durante a manipulazione.
Cuntrolla l'umidità
A superficia di petra bagnata pò interferisce cù parechji sistemi di ligame epossidichi.
Se e lastre lascianu una linea di lavatura prima di u supportu di a rete, a fabbrica deve cunfirmà chì a superficia posteriore hà righjuntu una cundizione secca accettabile prima di l'applicazione di resina.
Eliminate e particelle sciolte
Petri fragili ponu avè grani dèbuli o zoni minerali squami nantu à a superficia posteriore.
A cunnessione di a rete nantu à u materiale chì hè digià staccatu da a lastra ùn risolve micca u prublema sottostante.
U rapportu di mischju hè sempre impurtante in l'estiu è l'invernu
Un prublema di temperatura ùn deve esse risolta cambiendu u rapportu di mischju.
I dui attuali sistemi di supportu in rete Veropoxy specificanu 100:25 resina à indurente per pesu.
Stu rapportu deve esse fissu, salvu chì u fornitore furnisce una formulazione appruvata diversa.
Ùn aghjunghje micca più induritore in l'invernu
Più hardener ùn cunvertisce micca in modu sicuru un epossicu normale in un epossicu à bassa temperatura.
U mischju off-ratio pò riduce a qualità di curazione è crea proprietà meccaniche inconsistenti.
Ùn riduce l'induritore in l'estiu
In listessu modu, a riduzzione di l'enduritore ùn hè micca un modu propiu per creà un sistema di l'estiu più lento.
L'approcciu currettu hè di utilizà a chimica di curazione pensata per a produzzione à alta temperatura.
Per una spiegazione più profonda, vede u Guida di mistura di resina epossidica per u processu di pietra.
Cumu a Viscosità Affetta u Backing Mesh
U supportu in mesh hà bisognu di un equilibriu.
A resina deve esse abbastanza magre per bagnà i fibri è sparghje nantu à a lastra, ma abbastanza cuntrullata chì ùn hè micca solu scappatu da a capa di rinforzu.
Se a viscosità hè troppu alta
L'operatore pò vede:
- povira impregnazione di maglia;
- alta resistenza à u rollu;
- zoni di tela secca;
- più aria intrappulata;
- sforzu di travagliu più altu; è
- distribuzione irregolare di resina.
Se a viscosità hè troppu bassu
I prublemi pussibuli includenu:
- scorrimentu à i bordi di a lastra;
- accumulazione di resina sottu à u pianu;
- assorbimentu eccessivu in a petra porosa;
- custruzzione di a superficia più bassa; è
- cunsumu materiale più altu.
Hè per quessa chì "a bassa viscosità cuntrullata" hè di solitu una lingua più utile cà "u CPS più bassu pussibule".
Per più dettagli nantu à sta decisione, vede u Guida epossidica di bassa viscosità versus alta viscosità.
Backing Mesh Manuale versus Linee di Produzione Automatizate
A produzzione manuale hà bisognu di tempu di travagliu amichevule per l'operatore
I travagliadori manuali anu bisognu di tempu per:
- pusà a maglia;
- mischjà epoxy;
- pour a resina;
- sparghje in u pianu;
- travaglià a resina in spazii secchi;
- caccià u materiale eccessivu; è
- correggere le rughe o i punti secchi locali.
Se l'epoxy diventa reattivu troppu rapidamente, a qualità di l'applicazione dipende assai da a velocità di l'operatore.
E linee automatizate necessitanu ripetibilità
E linee automatiche o semi-automatiche ponu applicà a resina più rapidamente, ma introducenu un requisitu diversu: u tempu di ciclu ripetibile.
Un batch ùn deve micca cumincià à gelificà parechji minuti prima di u prossimu solu perchè a temperatura di u materiale hà cambiatu.
Per i sistemi automatizati, valutate:
- precisione di misurazione;
- cunsistenza di mischju;
- temperatura di resina;
- vitezza di a linea;
- pressione di rulli;
- allineamentu di l'alimentazione di a rete;
- temperatura di u fornu; è
- tempu di manipulazione dopu a cura.
Falli cumuni di u sustegnu di a rete è ciò chì generalmente significanu
| Prublemu osservatu | Causa Possibile | Cosa à verificà prima |
|---|---|---|
| Mesh scorcia da petra | Superficie cuntaminata, poca umidità, cura incompleta | Pulizia di a superficia, umidità, copertura di resina è cundizione di cura |
| I zoni di maglia secca bianca restanu | Umidificazione insufficiente o resina troppu viscosa | Quantità di applicazione, viscosità è tecnica di rulli |
| L'epoxy si mantene morbidu in l'invernu | Temperature sottu a gamma di formulazione | Temperature ambientale, petra è resina |
| Epoxy gels troppu rapidamente in l'estiu | Alta temperatura o grande batch esotermicu | Dimensione di lotti, temperatura di u materiale è sistema di induritore |
| La resina scorre dai bordi della lastra | Materiale eccessivo o sistema eccessivamente fluidu | Quantità d'applicazione è viscosità à a temperatura di produzzione |
| Bolle o vuoti sottu a rete | Poveru bagnatu, aria intrappulata o rotulazione irregolare | Tecnica di applicazione è cuntattu di u tissu |
| Diversi spazii curanu in modu diversu | Un mélange pauvre ou une température irrégulière | Uniformità di mischju, ratio è temperatura di a lastra |
| Slab breaks after backing | Rinforzu insufficiente per a struttura di difetti di petra | Condizione di petra, specificazione di a rete, copertura di resina è esigenza meccanica attuale |
Perchè "Dry to Touch" ùn hè micca un standard di gestione affidabile
Una lastra pò sente secca à a superficia mentre u sistema di supportu ùn hà micca sviluppatu un rendimentu meccanicu abbastanza per a manipulazione.
A ricerca chì esamineghja u rinfurzamentu di a petra industriale hà specificamente nutatu chì e fabbriche volte tornanu lastre à a produzzione basatu annantu à u "toccu seccu" empiricu piuttostu cà i bisogni di curazione di u fabricatore di resina.
Questu crea un risicu innecessariu.
Definisce un veru criteriu di manipolazione
A fabbrica deve identificà ciò chì a lastra rinfurzata deve sopravvive dopu:
- elevazione;
- vultà;
- trasportu di carru;
- impilà;
- calibrazione;
- lucidatura; o
- fabricazione.
Allora a qualificazione di cure deve currisponde à quella carica attuale.
Cumu sceglite l'Epossidica di Backing Mesh Summer vs Winter
| Se a vostra cundizione di produzzione hè ... | Priorità… | Perchè |
|---|---|---|
| Atelier vicinu à 10 ° C | Chimica di curazione à bassa temperatura | I sistemi standard ponu guarisce troppu lentamente è a rete bagnata male |
| Pietra fredda da u almacenamentu esterno | Verificate a temperatura di a petra prima di l'applicazione | A lastra pò esse più fridda di l'aria di fabbrica |
| Attellu d'estate sopra à 28 ° C | Reattività cuntrullata à alta temperatura | Preserva u tempu di travagliu utile |
| Fornu d'asciugatura o linea riscaldata | Sistema d'alta temperatura / linea-compatibile | Evita a cura prematura durante u riscaldamentu |
| Supportu manuale di grande lastra | Tempu apertu abbastanza longu | L'operatori anu bisognu di tempu per un umitu cumpletu |
| Linea cuntinua automatica | Consistenza di cura batch-to-batch | A velocità di a linea stabile dipende da u cumpurtamentu di reazione ripetibile |
| Pietra assai porosa | Flussu cuntrullatu è cunsumu di resina | L'eccessu di resina pò sparisce in a lastra |
| Pietra esotica altamente fragile | Validate a densità di a rete è u sistema di rinforzu cumpletu | L'epoxy solu ùn determina a forza finale |
Cume pruvà l'epoxy di supportu di rete prima di l'ordine in massa
Passu 1: Aduprate a petra di produzzione attuale
Pruvate l'epoxy nantu à u listessu granitu, marmura, petra ingegneria, o lastre esotiche i prucessi di fabbrica.
Passu 2: Aduprate a maglia attuale
A densità di a rete, a struttura di a fibra è u trattamentu di a superficia ponu influenzà a dumanda di resina è l'umidità.
Passu 3: Pruvate à a temperatura staghjunale realistica
Un epossicu invernale deve esse pruvatu vicinu à a cundizione di trasfurmazioni invernale prevista.
Un pruduttu d'estiu deve esse pruvatu à a cundizione attuale di a linea d'alta temperatura.
Passu 4: Record tempu di dumanda
Misura u tempu da u mischju finu à chì tutta a lastra hè sanu sanu.
Passu 5: Record cunsumu resina
Segui grammi o kilogrammi per metru quadru o per lastra.
Questu hè criticu per paragunà u veru costu di produzzione.
Passu 6: Verificate visualmente a maglia
Inspeccionà e zone secche, bolle, arrughe, lifting di i bordi è una copertura di resina irregolare.
Passu 7: Permette a cura specifica
Ùn accurtà micca u tempu di cura solu perchè a superficia si senti secca.
Passu 8: Eseguite a lastra per una manipulazione vera
Lift it, move it, turn it, and turn it to production secondu a sequenza normale di fabbrica.
Passu 9: Paragunate parechje lastre
Una mostra di successu ùn hè micca abbastanza per l'appruvazioni in massa.
A variabilità di a petra significa chì u sistema deve esse verificatu in parechje lastre rappresentative.
Lista di verificazione di l'acquirente di epossidichi di supportu di rete
| Quistione di u fornitore | Perchè hè impurtante |
|---|---|
| À quale intervallu di temperatura hè pensatu stu indurente ? | Determina l'idoneità di cure staghjunali |
| Quelle est la viscosité mixte à la température d'essai indiquée ? | Aiuta à predichendu l'umidità è u flussu di a rete |
| Chì ghjè u rapportu di resina à indurente? | Necessaria per a curazione ripetibile |
| Hè u rapportu per pesu o voluminu? | Impedisce errori di dosing |
| Quantu dura a finestra di travagliu utile? | Determina se un pianu pienu pò esse cumpletu |
| Quandu si pò manighjà a lastra in modu sicuru? | Più utile cà un vagu "tempu di cura" |
| U pruduttu hè adattatu per e linee manuali o automatizate? | A velocità di l'applicazione cambia u prufilu di cura necessariu |
| Hè adattatu per essiccazione in linea o in fornu? | Critica per i sistemi di produzzione riscaldati |
| Pudemu pruvà una mostra nantu à a nostra petra è a reta? | I prucessi di fabbrica veri rivelanu a cumpatibilità |
| Quantu hè coerente u rendiment trà i batch? | A pruduzzione cuntinua dipende da a ripetibilità |
Errori cumuni di sustegnu di a rete da evità
Utilizà una epossidica tuttu l'annu senza teste staghjunali
Se a temperatura di a fabbrica cambia dramaticamente trà l'invernu è l'estiu, una formulazione ùn pò micca furnisce a stessa finestra di prucessu tuttu l'annu.
Aghjunghjendu un induritore extra in l'invernu
Questu ùn hè micca un sustitutu cuntrullatu per a chimica di curazione à bassa temperatura.
Induritore riducente in l'estiu
Questu ùn hè micca un metudu sicuru per allargà u tempu di travagliu.
Applicà a rete nantu à a petra polverosa
L'epoxy pò ligà à a contaminazione invece di a lastra.
Assumindu una copertura visibile significa una piena bagnata
A resina deve impregnate a maglia è crea un cuntattu affidabile cù a petra.
Movimentu di lastre appena a superficia si senti secca
A cundizione à u toccu ùn prova micca a forza di manipolazione adatta.
Ignore a temperatura di a petra
A lastra stessu pò esse significativamente più fridda o più calda di l'aria di l'attellu.
Comparare l'epoxy solu per u prezzu per kilogramu
Un pruduttu più prezzu chì cunsuma più resina, rallenta a linea, o crea rilavorazione pò esse più caru per lastra finita.
Raccomandazione: Sceglite u Sistema di Cure Intornu à a Stagione di Produzione
U megliu epossicu di supportu di rete ùn hè micca solu u pruduttu cù a curazione più veloce o a viscosità più bassa.
Hè u sistema chì permette à a fabbrica di bagnà cumplettamente a rete, mantene un ligame affidabile, è ghjunghje a forza di manipolazione sicura à a temperatura di produzzione attuale.
Se a fabbrica opera vicinu à 10 ° C in l'invernu, priurità a chimica di curazione à bassa temperatura.
Se a pruduzzione corre regularmente sopra à 28 ° C o usa una linea di secca riscaldata, priorità a reattività cuntrullata à alta temperatura.
Se u listessu numeru di viscosità appare nantu à i dui prudutti, ùn assume micca chì sò intercambiabili.
Comparate a formulazione cumpleta di l'indurente di resina, u tempu di travagliu utile, u cumpurtamentu di curazione, l'umidità di a rete, a temperatura di a lastra, a velocità di a linea è u risultatu di a manipulazione attuale.
È se a petra hè inusualmente fragile, assai crackata, o strutturalmente eterogenea, trattate u supportu di maglia cum'è un sistema di rinforzu cumpletu, micca solu una compra adesiva.
Domande Frequenti nantu à l'Epoxy di Supportu di Stone Mesh
1. Chì epossidicu hè megliu per u sustegnu di a reta di petra?
U megliu epossidicu dipende da a temperatura di l'attellu, a cundizione di a petra, u tipu di maglia, a velocità di produzzione è e esigenze di cura. Una fabbrica d'inguernu pò avè bisognu di un sistema di curazione à bassa temperatura, mentre chì un attellu d'estiu o una linea d'asciugatura hà bisognu di reattività cuntrullata à alta temperatura. Una bona umidità di a rete, una aderenza affidabile di a petra è un tempu di travagliu suffirenziu sò più impurtanti di sceglie solu per viscosità.
2. Pò esse usatu u listessu epossicu di supportu di maglia in l'estiu è l'invernu?
Calchì volta, ma ùn deve esse assuciatu. Grandi cambiamenti di temperatura staghjunali affettanu a viscosità di l'epoxy è a velocità di cura. E fabbriche chì operanu intornu à 10 ° C in l'inguernu è sopra i 28 ° C in l'estate ponu prufittà di sistemi di cura separati pensati per quelli intervalli di temperatura.
3. Perchè l'epoxy di supportu di rete guarisce lentamente in l'invernu?
A bassa temperatura generalmente aumenta a viscosità epossidica senza polimeru è rallenta a reazione resina-indurente. Se a formulazione ùn hè micca pensata per e cundizioni di friddu, l'umidità di a rete è u sviluppu di a forza pò esse troppu lentu per a produzzione normale.
4. Perchè u gel epoxy hè troppu veloce durante u backing di maglia di l'estiu?
A temperatura più alta accelerà a cura di l'epoxy. Grandi lotti misti ponu ancu mantene u calore esotermicu, facendu a reazione più veloce in u cuntainer di mistura. Aduprate una chimica adattata à a temperatura, cuntrole a dimensione di u batch, è monitorizà a temperatura di a resina è di a lastra invece di cambià u rapportu di mischju specificatu.
5. Cumu deve una prova di una fabbrica di petra epossidica di supportu di maglia prima di l'ordine di massa?
Aduprate a petra di pruduzzione attuale è a maglia, pruvate sottu a temperatura di staggione rappresentativa, registrà u cunsumu di resina è u tempu di travagliu utile, verificate a fibra cumpleta bagnata, permette a cura specifica, è poi manighjà a lastra attraversu a sequenza normale di produzzione. Comparate parechje lastre prima di appruvà a fornitura di massa.
Cumu mantene a rete di petra stabile durante l'estiu è l'invernu
U rinfurzamentu di a rete affidabile dipende da u flussu di resina è a chimica di cura à l'ambiente di produzzione attuale. I cundizioni di l'inguernu aumentanu a viscosità è a reazione lenta, mentri u calore di l'estiu mellora u flussu iniziale, ma accurtà a finestra di travagliu. U sistema ghjustu duverebbe umidificà a rete cumplettamente, ligà à una superficia di petra pulita, è sviluppà una forza di manipolazione prevedibile senza obligà l'operatori à cumpensà a temperatura cù un mischju off-ratio o un riscaldamentu incontrollatu.
Sceglite l'induritore intornu à a vera temperatura di fabbrica
Se a pruduzzione invernale s'avvicina à 10 ° C, aduprate a chimica cuncepita per curà in modu affidabile à a temperatura bassa. Se a pruduzzione di l'estiu supera i 28 ° C o usa linee di siccatura cale, utilizate un sistema d'alta temperatura chì cunserva abbastanza tempu di travagliu per una impregnazione completa di a rete.
Abbinate u prucessu à a cundizione di produzzione
Attellu d'invernu friddu:
priurità chimica curing bassu-temperature è verificate wet-out su petra friddu.
Pruduzzione estiva calda:
prutegge a finestra di travagliu utile è evite lotti esotermici oversize.
Produzzione in linea di essiccazione:
Aduprate una formulazione pensata per a cura cuntrullata à temperatura elevata.
Supporto manuale in rete:
assicuratevi chì l'operatori anu abbastanza tempu apertu per impregnate cumplettamente a lastra completa.
Pietra fragile o esotica:
valutà a densità di a rete, u sistema epossidicu, i difetti di a petra, è u requisitu di manipolazione inseme.
Ùn ghjudicà u rinfurzamentu da l'aspettu seccu
Una superficia chì si senti asciutta ùn hè micca automaticamente pronta per l'elevazione, a rotazione, a lucidatura o u trasportu. Definite u traguardu di a manuvra necessariu è cunvalidalu nantu à lastre reali. U tempu currettu currettu hè u tempu necessariu per ghjunghje à u prossimu passu di produzzione sicura, micca solu u mumentu chì a superficia smette di sentu appiccicosa.
Chì duveranu i cumpratori paragunà trà i fornitori?
Comparare a gamma di temperatura, a viscosità mista, u tempu di travagliu, u cumpurtamentu di curazione, a dimensione di lotti cunsigliata, umidificazione di a rete, l'aderenza di a petra, u prufilu di l'odore, a cumpatibilità di a linea di secca, u cunsumu di resina è a consistenza di u batch. Allora pruvate i sistemi prescelti utilizendu a vostra propria petra, maglia, operatori è e cundizioni di produzzione staghjunali.
Raccomandazione pratica
Se a curazione invernale diventa troppu lenta, cambiate à a chimica à bassa temperatura invece di aghjunghje un indurente extra. Sì i geli di resina d'estate prima chì a lastra hè cumplettamente bagnata, aduprate un sistema d'alta temperatura cun reattività cuntrullata invece di riduzzione di l'enduritore. Se a maglia si sbuccia, inspeccione a preparazione di a superficia, bagnata, è cura prima di culpisce a fibra di vetro. È se una lastra fragile si rompe sempre dopu à u sustegnu, valutà u disignu di rinforzu cumpletu invece di suppone chì più epossi solu solu risolve u prublema.
Avete bisognu di una epossidica di supportu di rete per a vostra temperatura di produzzione attuale?
U tipu di petra, a rete in fibra di vetro, a temperatura di l'attellu, a temperatura di a lastra, a velocità di a linea, u metudu di curazione è u calendariu di manipolazione afectanu tutte e prestazioni di a rete. Pruvate u sistema cumpletu in i vostri veri cundizzioni di l'invernu è l'estate prima di appruvà a pruduzzione grossa.
Referenze
- A. A. Pazeto, P. M. Amaral, J. R. Pinheiro è A. B. Paraguassú.
Effetti di u rinforzu di fibra di vetru nantu à e proprietà meccaniche di a petra di costruzione grossa.
Centru di Tecnulugia Minerale è Università di Lisbona.
Custruzzione è Materiali di Custruzzione, Vol. 155, 2017, pp 79-87. - A. A. Pazeto, P. M. Amaral è R. L. Arcanjo.
Un analisi di rendiment di i metudi di rinfurzà cunvinziunali per e pietre di custruzzione "esotiche" secondu e esigenze tecniche attuali.
Center for Mineral Technology and IDMEC, Università di Lisbona.
International Journal of Rock Mechanics and Mining Sciences, Vol. 135, 2020, Articulu 104507. - Staff Tecnicu WEST SYSTEM.
Applicazione di tela di fibra di vetro è cinta.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - Staff Tecnicu WEST SYSTEM.
Epoxy Chemistry Basics: Capisce u tempu di cura è a temperatura.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - Staff Tecnicu WEST SYSTEM.
WEST SYSTEM Manuale d'usu è Guida di u produttu.
Gougeon Brothers, Inc.
WEST SYSTEM Publicazioni Tecniche. - Cumitatu Internaziunale ASTM C18 nantu à a Pietra Di Dimension.
ASTM C880/C880M-25 - Metudu di prova standard per a resistenza à a flexura di a petra di dimensione.
ASTM International.
Libru Annuale di Norme ASTM, Vol. 04.07. - Cumitatu Internaziunale ASTM C18 nantu à a Pietra Di Dimension.
ASTM C99 / C99M - Metudu di Test Standard per u Modulu di Rupture of Dimension Stone.
ASTM International.
Libru Annuale di Norme ASTM, Vol. 04.07. - Charles Selwitz.
Resine epossidiche in a conservazione di a pietra.
Getty Conservation Institute.
Research in Conservation Series, Getty Publications, 1992.