

দ্রুত সারাংশ:
স্টোন মেশ ব্যাকিং ইপোক্সিকে অবশ্যই রিইনফোর্সমেন্ট জাল ভেজাতে হবে, স্ল্যাবের সাথে নির্ভরযোগ্যভাবে বন্ধন করতে হবে এবং কারখানার তাপমাত্রার সাথে মেলে এমন গতিতে নিরাময় করতে হবে। শীতকালীন উত্পাদনের জন্য রসায়নের প্রয়োজন হয় যা এখনও ঠান্ডা অবস্থায় শক্তি বিকাশ করে, যখন গ্রীষ্ম বা শুকানোর লাইন উত্পাদনের জন্য নিয়ন্ত্রিত প্রতিক্রিয়ার প্রয়োজন হয় যাতে ইপোক্সি খুব দ্রুত জেল না যায়। ওয়ার্কশপের প্রকৃত তাপমাত্রা, জাল ভেজা, কাজের সময়, নিরাময় আচরণ, পাথরের অবস্থা এবং লাইনের গতির দ্বারা সিস্টেমটি চয়ন করুন - একা সান্দ্রতা বা নিরাময়ের সময় দ্বারা নয়।
জাল ব্যাকিং বাইরে থেকে সহজ দেখায়.
একটি পাথরের স্ল্যাব উল্টে দেওয়া হয়, পিছনে ফাইবারগ্লাস জাল স্থাপন করা হয়, ইপোক্সি প্রয়োগ করা হয় এবং স্ল্যাবটি নিরাময় করার পরে উত্পাদনে ফিরে আসে।
বাস্তবে, এটি সেই প্রক্রিয়াগুলির মধ্যে একটি যেখানে একটি কারখানা প্রতিদিন একই আন্দোলনের পুনরাবৃত্তি করতে পারে এবং এখনও জানুয়ারি থেকে আগস্ট পর্যন্ত খুব ভিন্ন ফলাফল পেতে পারে।
শীতকালে, রজন ঘন এবং নিরাময় করতে ধীর হতে পারে। মেশ ফাইবারগুলি দৃশ্যমান থাকে কারণ ইপোক্সি তাদের সঠিকভাবে ভেজাতে পারে না। স্ল্যাবগুলি প্রত্যাশিত সময়ের চেয়ে বেশি সময় ধরে র্যাকগুলি দখল করে এবং পর্যাপ্ত শক্তি তৈরি হওয়ার আগেই অপারেটররা উপাদানগুলি সরানো শুরু করে৷
গ্রীষ্মে, বিপরীত ঘটতে পারে। ইপোক্সি প্রথমে ভালভাবে প্রবাহিত হয়, তবে কাজের উইন্ডোটি ছোট হয়ে যায়। একটি বড় ব্যাচ পাত্রে গরম করা শুরু করে, পুরো স্ল্যাবটি ঢেকে যাওয়ার আগে রজন ঘন হয়ে যায়, বা জালের একপাশে অন্যটির চেয়ে বেশি রজন গ্রহণ করে।
সুস্পষ্ট প্রতিক্রিয়া হল সান্দ্রতাকে দায়ী করা।
কিন্তু সান্দ্রতা উত্তরের একটি অংশ মাত্র।
আরও গুরুত্বপূর্ণ প্রশ্ন হল যে সম্পূর্ণ রজন-হার্ডেনার সিস্টেমটি যে তাপমাত্রায় ব্যাকিং লাইনটি আসলে কাজ করে সেখানে অনুমানযোগ্যভাবে নিরাময়ের জন্য ডিজাইন করা হয়েছে কিনা।
Veropoxy বর্তমানে ডেডিকেটেড মাধ্যমে এই শর্ত পৃথক পাথর ইপোক্সি সিস্টেম কম-তাপমাত্রা এবং উচ্চ-তাপমাত্রার জাল ব্যাকিংয়ের জন্য একটি ফর্মুলেশনকে সার্বজনীন সারা বছর ধরে আঠালো হিসাবে বিবেচনা করার পরিবর্তে।
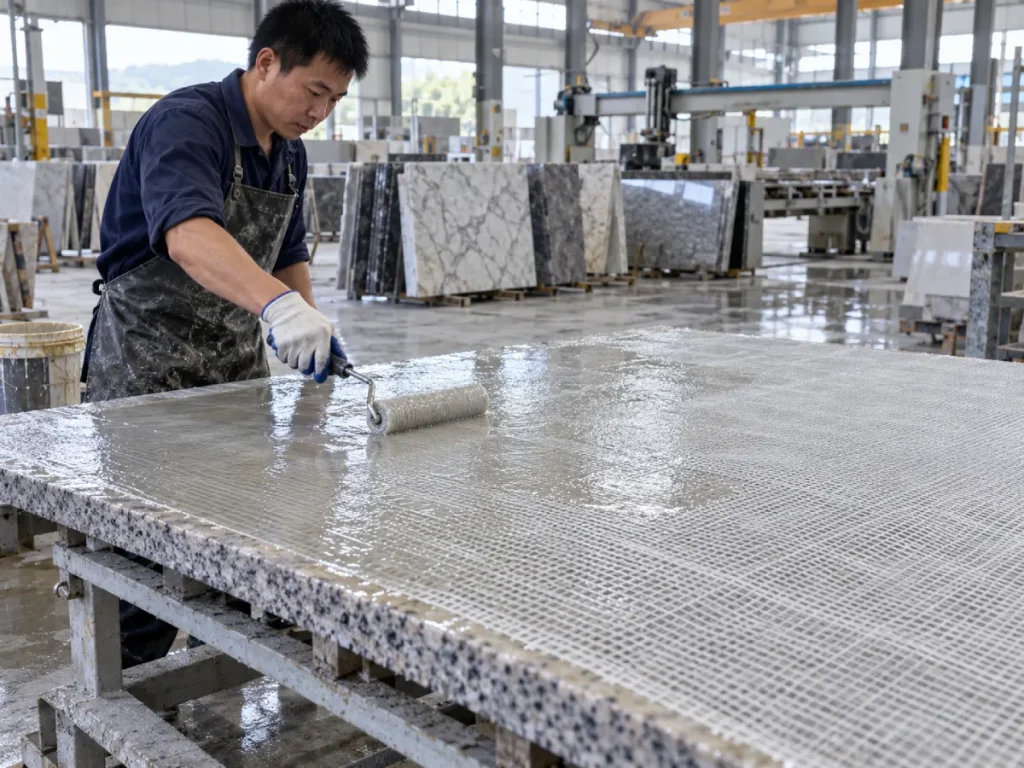
স্টোন মেশ ব্যাকিং কি?
স্টোন মেশ ব্যাকিং হল একটি রিইনফোর্সমেন্ট প্রক্রিয়া যেখানে ফাইবারগ্লাস জাল বা অন্য রিইনফোর্সিং ফ্যাব্রিক একটি প্রাকৃতিক বা প্রকৌশলী পাথরের স্ল্যাবের পিছনের পৃষ্ঠের সাথে সংযুক্ত থাকে।
উদ্দেশ্য প্রতিটি স্ল্যাব কাঠামোগতভাবে অভিন্ন করা নয়।
জাল এবং রজন একত্রে একটি শক্তিশালীকরণ স্তর হিসাবে কাজ করে যা ভঙ্গুর উপাদানকে স্থিতিশীল করতে, ফাটল বিস্তারের ঝুঁকি কমাতে এবং পরবর্তী প্রক্রিয়াকরণ, পরিবহন, বানোয়াট এবং ইনস্টলেশনের সময় পরিচালনার নির্ভরযোগ্যতা উন্নত করতে সহায়তা করে।
কেন ভঙ্গুর স্ল্যাব শক্তিবৃদ্ধি প্রয়োজন
প্রাকৃতিক পাথর ভিন্নধর্মী।
একই ব্লক থেকে কাটা দুটি স্ল্যাবের বিভিন্ন খনিজ সীমানা, শিরা, মাইক্রো-ফাটল, ছিদ্র, স্ফটিক আকার এবং অভ্যন্তরীণ চাপ থাকতে পারে।
উচ্চ আলংকারিক উপকরণগুলি বিশেষভাবে চ্যালেঞ্জিং হতে পারে কারণ ভিজ্যুয়াল বৈশিষ্ট্যগুলি ক্রেতাদের মূল্য দেয়—বড় স্ফটিক, নাটকীয় শিরা, খনিজ পরিবর্তন এবং অস্বাভাবিক নিদর্শন—এছাড়াও স্থানীয় দুর্বলতা তৈরি করতে পারে।
মোটা দানাদার এবং বহিরাগত বিল্ডিং পাথরের উপর গবেষণায় দেখা গেছে যে গ্লাস-ফাইবার-রিইনফোর্সড ইপোক্সি সিস্টেমগুলি ফাটল প্রচারকে বাধা দিতে পারে এবং যান্ত্রিক আচরণকে উন্নত করতে পারে, যদিও শক্তিবৃদ্ধি দক্ষতা পাথর, রজন, ফাইবার সিস্টেম এবং প্রয়োগের গুণমান অনুসারে পরিবর্তিত হয়।
মেশ ব্যাকিং সাধারণত পলিশ করার আগে ঘটে
অনেক স্ল্যাব-উৎপাদন লাইনের জন্য, চূড়ান্ত পলিশ করার আগে শক্তিবৃদ্ধি করা হয়।
স্ল্যাবটি হ্যান্ডলিং, গ্রাইন্ডিং, পলিশিং বা ডাউনস্ট্রিম পরিবহনে ফিরে আসার আগে ব্যাকিং লেয়ারটিকে পর্যাপ্তভাবে নিরাময় করতে হবে।
এটি নিরাময়ের সময়কে একটি উত্পাদন সমস্যা করে তোলে, নিছক একটি পরীক্ষাগারের স্পেসিফিকেশন নয়।
একটি ভাল মেশ ব্যাকিং ইপোক্সির কী করা দরকার?
একটি দরকারী জাল-ব্যাকিং epoxy একই সময়ে বিভিন্ন বৈশিষ্ট্য প্রয়োজন.
ফাইবারগ্লাস জাল ভিজা
রজন অবশ্যই জাল ফাইবারগুলির মধ্যে দিয়ে এবং তার চারপাশে ফ্যাব্রিকের উপরে বসার পরিবর্তে সরাতে হবে।
সঠিকভাবে ভেজা আউট ফাইবার, ইপোক্সি এবং পাথরের স্তরের মধ্যে যোগাযোগ তৈরি করে।
যদি বড় সাদা বা শুষ্ক অঞ্চলগুলি জালের মধ্যে দৃশ্যমান থাকে, তাহলে শক্তিবৃদ্ধি অসঙ্গত হবে।
পাথরের পৃষ্ঠের সাথে বন্ধন
ভাল ফাইবার ভেজানো যথেষ্ট নয় যদি ইপোক্সি স্ল্যাবের সাথে সঠিকভাবে না লেগে থাকে।
ধুলো, আর্দ্রতা, স্লারি অবশিষ্টাংশ, তেল, মোম, রিলিজ এজেন্ট, এবং আলগা কণা সব একটি দুর্বল ইন্টারফেস তৈরি করতে পারে।
যথেষ্ট সময় ধরে কর্মক্ষম থাকুন
পুরো স্ল্যাব জুড়ে ইপক্সি ছড়িয়ে দিতে এবং জালটিকে সম্পূর্ণরূপে গর্ভবতী করতে অপারেটরের যথেষ্ট সময় প্রয়োজন।
একটি সিস্টেম যা একটি বড় স্ল্যাবের মধ্য দিয়ে অর্ধেক পথ তৈরি করে একই শক্তিবৃদ্ধি স্তরে শক্তিশালী এবং দুর্বল অঞ্চল তৈরি করতে পারে।
লাইনের জন্য যথেষ্ট দ্রুত নিরাময়
কাজের সময়ও অন্তহীন হতে পারে না।
একবার জালটি সঠিকভাবে ভেজা হয়ে গেলে এবং রজন জায়গায় হয়ে গেলে, সিস্টেমটিকে অবশ্যই ব্যবহারিক গতিতে উত্পাদনের মাধ্যমে স্ল্যাবটি সরানোর জন্য যথেষ্ট হ্যান্ডলিং শক্তি বিকাশ করতে হবে।
অতিরিক্ত রানঅফ এড়িয়ে চলুন
প্রকৃত উৎপাদন অবস্থার অধীনে রজন খুব বেশি তরল হলে, এটি জাল থেকে দূরে সরে যেতে পারে, স্ল্যাবের প্রান্তে জমা হতে পারে বা অসম রজন বন্টন তৈরি করতে পারে।
ঋতু পরিবর্তনের মাধ্যমে সামঞ্জস্যপূর্ণ থাকুন
এটি প্রায়শই সবচেয়ে কঠিন প্রয়োজন।
একটি রজন যা 22 ডিগ্রি সেলসিয়াসে নিখুঁতভাবে কাজ করে তা 10 ডিগ্রি সেলসিয়াস বা 32 ডিগ্রি সেলসিয়াসে খুব ভিন্নভাবে আচরণ করতে পারে।
কেন গ্রীষ্ম এবং শীতকালীন জাল ব্যাকিং বিভিন্ন কৌশল প্রয়োজন
ইপোক্সি নিরাময় তাপমাত্রা-সংবেদনশীল।
যখন তাপমাত্রা কমে যায়, তখন অপরিশোধিত ইপোক্সি সাধারণত আরও সান্দ্র হয়ে যায় এবং রাসায়নিক বিক্রিয়া ধীর হয়ে যায়।
যখন তাপমাত্রা বৃদ্ধি পায়, রজন সাধারণত প্রবাহিত হওয়া সহজ হয়, তবে নিরাময় প্রতিক্রিয়াও ত্বরান্বিত হয়।
এটি বিপরীত উত্পাদন ঝুঁকি তৈরি করে।
| উৎপাদনের অবস্থা | প্রধান রজন আচরণ | সাধারণ ঝুঁকি | কারখানার কী প্রয়োজন |
|---|---|---|---|
| ঠান্ডা শীতের কর্মশালা | উচ্চ সান্দ্রতা এবং ধীর প্রতিক্রিয়া | দুর্বল ভেজা, বিলম্বিত নিরাময়, তাড়াতাড়ি হ্যান্ডলিং | নিম্ন-তাপমাত্রা নিরাময়কারী রসায়ন |
| মাঝারি অবস্থা | সুষম প্রবাহ এবং প্রতিক্রিয়া | শিফট-টু-শিফ্ট তাপমাত্রার তারতম্য | স্থিতিশীল কাজ উইন্ডো এবং পুনরাবৃত্তিযোগ্য নিরাময় |
| গরম গ্রীষ্মের কর্মশালা | নিম্ন প্রাথমিক সান্দ্রতা এবং দ্রুত প্রতিক্রিয়া | স্বল্প কাজের সময়, দ্রুত ঘন হওয়া, অসম প্রয়োগ | নিয়ন্ত্রিত উচ্চ-তাপমাত্রার প্রতিক্রিয়া |
| উত্তপ্ত শুকানোর লাইন | আবেদন পরে দ্রুত তাপ ইনপুট | অকাল নিরাময় বা অসম জেল বিকাশ | সিস্টেম শুকানোর লাইন অবস্থার জন্য পরিকল্পিত |
মূল পয়েন্টটি সহজ:
শীত এবং গ্রীষ্মে বিভিন্ন নিরাময় নিয়ন্ত্রণ প্রয়োজন এমনকি যখন লক্ষ্য সান্দ্রতা কাগজে একই রকম দেখায়।
শীতকালীন মেশ ব্যাকিং: কম তাপমাত্রায় কি পরিবর্তন হয়?
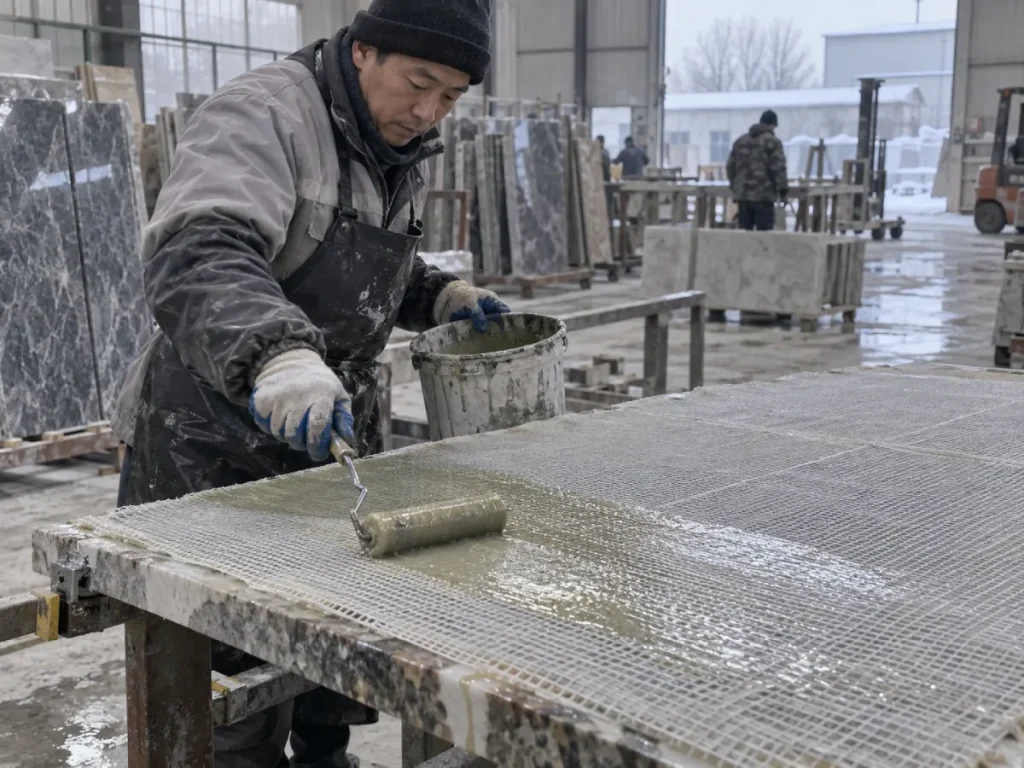
রজন ছড়িয়ে পড়া শক্ত হয়ে যায়
অপরিশোধিত ইপোক্সি শীতল হওয়ার সাথে সাথে সান্দ্রতা সাধারণত বেড়ে যায়।
বেলন বা স্প্রেডার আরো প্রচেষ্টা প্রয়োজন. রজন ফাইবারগ্লাসের মধ্য দিয়ে আরও ধীরে ধীরে চলে যায় এবং জাল ফাইবারগুলি আংশিকভাবে শুষ্ক থাকতে পারে।
এটি বিশেষত বড় স্ল্যাবগুলিতে স্পষ্ট হয়ে ওঠে যেখানে অপারেটরকে ধারাবাহিকভাবে বেশ কয়েকটি বর্গ মিটার কভার করতে হবে।
পাথরের মধ্যে অনুপ্রবেশ কমে যেতে পারে
জাল ব্যাকিং শুধুমাত্র ফ্যাব্রিক বন্ধন উপর নির্ভর করে না.
রজনটির ছিদ্র, রুক্ষতা এবং স্ল্যাবের পিছনের পৃষ্ঠের ছোট ত্রুটিগুলির সাথেও যথেষ্ট মিথস্ক্রিয়া প্রয়োজন।
যদি রজন খুব ঘন হয়ে যায়, তাহলে সেই ভেজা এবং পৃষ্ঠের অনুপ্রবেশ কম কার্যকর হতে পারে।
নিরাময়ের সময় অনির্দেশ্য হয়ে ওঠে
একটি প্রমিত কক্ষ-তাপমাত্রা সিস্টেম শেষ পর্যন্ত ঠান্ডা পরিস্থিতিতে নিরাময় করতে পারে, কিন্তু "অবশেষে" একটি উত্পাদন স্পেসিফিকেশন নয়।
হ্যান্ডলিং করার আগে স্ল্যাবটির দ্বিগুণ প্রয়োজন হলে, ব্যাকিং স্টেশনটি একটি বাধা হয়ে দাঁড়ায়।
কারখানাগুলি তখন ঝুঁকিপূর্ণ সিদ্ধান্ত নিতে শুরু করে যেমন:
- চলন্ত স্ল্যাব যখন রজন এখনও সবুজ থাকে;
- খুব তাড়াতাড়ি চাঙ্গা স্ল্যাব স্ট্যাকিং;
- অতিরিক্ত হার্ডনার যোগ করা;
- অনিয়ন্ত্রিত হিটার ব্যবহার করে; বা
- আংশিকভাবে নিরাময় জাল গ্রহণ.
এই শর্টকাটগুলি সাধারণত আরও পরিবর্তনশীলতা তৈরি করে।
যখন একটি নিম্ন-তাপমাত্রার জাল ব্যাকিং ইপোক্সি বোধগম্য হয়
একটি শীতকালীন-গ্রেড ইপোক্সি ফ্যাক্টরিতে আরও শক্ত যন্ত্র যুক্ত করে একটি আদর্শ ফর্মুলেশন হওয়া উচিত নয়।
নিরাময়কারী রসায়ন নিজেই ঠান্ডা পরিস্থিতিতে প্রতিক্রিয়াশীল থাকার জন্য ডিজাইন করা উচিত।
ভেরোপক্সি স্টোন মেশ ব্যাকিংয়ের জন্য নিম্ন তাপমাত্রার ইপোক্সি – 4090 / WBA25Q বর্তমানে আনুমানিক 10°C উৎপাদনের জন্য অবস্থান করা হয়েছে।
এর প্রকাশিত সিস্টেম ব্যবহার করে:
- 4090 / WBA25Q রজন-হার্ডেনার সমন্বয়;
- ওজন দ্বারা 100:25 মিশ্রণ অনুপাত;
- 400-600 CPS সান্দ্রতা;
- প্রায় 50-মিনিট নিরাময় সময়; এবং
- প্রায় 10 ডিগ্রি সেলসিয়াস কাজের তাপমাত্রা প্রস্তাবিত।
গুরুত্বপূর্ণ অংশটি এই নয় যে "50 মিনিট 60 মিনিটের চেয়ে ভাল।"
দরকারী পয়েন্ট হল যে সিস্টেমটি একটি ঠান্ডা অবস্থার অধীনে নিরাময় কর্মক্ষমতা বিকাশের জন্য প্রণয়ন করা হয়েছে যেখানে একটি প্রচলিত হার্ডনার অকার্যকরভাবে ধীর হয়ে যেতে পারে।
কে একটি শীতকালীন গ্রেড সিস্টেম বিবেচনা করা উচিত?
এটা বোঝা যায় যখন:
- কর্মশালার তাপমাত্রা নিয়মিতভাবে 10 ডিগ্রি সেলসিয়াসের কাছে পৌঁছায়;
- পাথর নিজেই রাতারাতি স্টোরেজ পরে ঠান্ডা হয়;
- জাল ব্যাকিং unheated উত্পাদন এলাকায় ঘটে;
- শক্তিবৃদ্ধির পরেই স্ল্যাবগুলি সরাতে হবে;
- শীত নিরাময় বিলম্ব লাইন থ্রুপুট হ্রাস করা হয়; বা
- অপারেটররা ধীর নিরাময়ের জন্য ম্যানুয়ালি ক্ষতিপূরণ দিচ্ছে।
সামার মেশ ব্যাকিং: কেন দ্রুত সবসময় ভাল হয় না
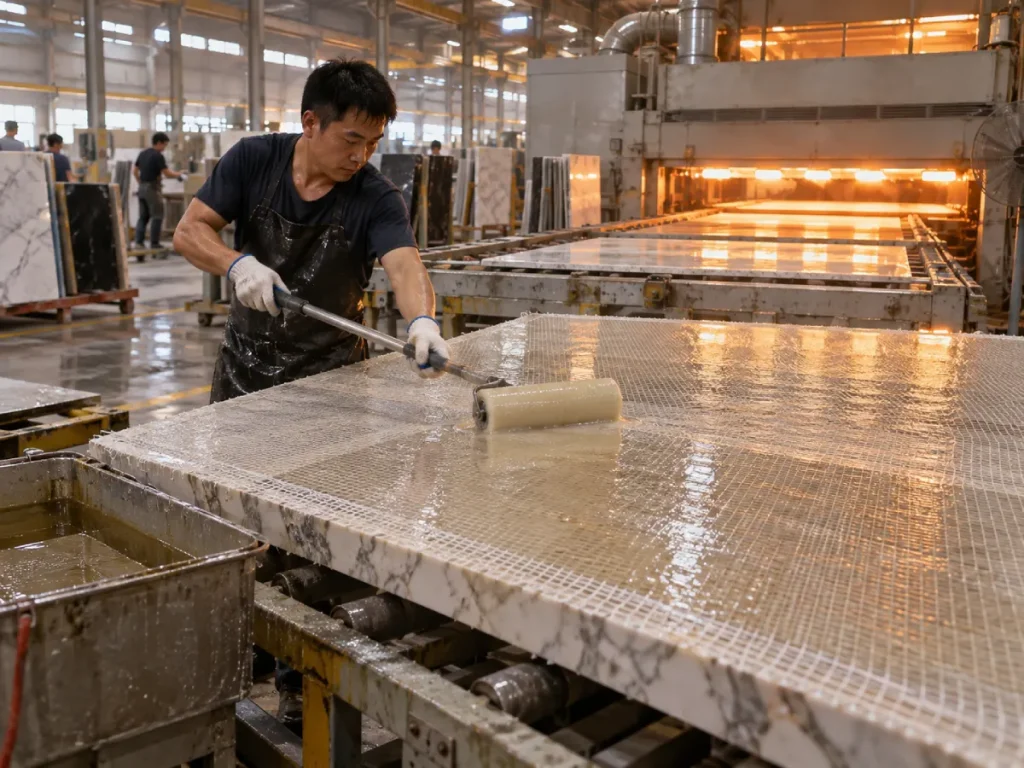
গরম আবহাওয়া প্রথমে সহজ দেখায়।
ইপোক্সি সুন্দরভাবে প্রবাহিত হয়। ফাইবারগ্লাস দ্রুত স্বচ্ছ হয়ে যায়। অপারেটররা কম প্রচেষ্টায় স্ল্যাব জুড়ে রজন সরাতে পারে।
তারপর ঘড়ি তাদের বিপরীতে কাজ শুরু করে।
কাজের সময় ছোট হয়ে যায়
উচ্চ তাপমাত্রা সাধারণত ইপোক্সি বিক্রিয়াকে ত্বরান্বিত করে।
রজন খুব কার্যকরী সান্দ্রতা থেকে শুরু হতে পারে তবে প্রত্যাশার চেয়ে দ্রুত ঘন হতে পারে।
একটি বড় স্ল্যাবে, প্রথম অংশটি পুরোপুরি ভেজা হতে পারে যখন চূড়ান্ত অংশটি রজন পায় যা ইতিমধ্যে সান্দ্রতা তৈরি করতে শুরু করেছে।
বড় ব্যাচগুলি আরও দ্রুত গরম করতে পারে
ইপোক্সি নিরাময় হল এক্সোথার্মিক।
একটি গভীর বালতিতে একটি বড় মিশ্র ভর তাপ ধরে রাখে।
আরও ধরে রাখা তাপ প্রতিক্রিয়াটিকে আরও ত্বরান্বিত করতে পারে।
গ্রীষ্মকালীন অপারেটররা কখনও কখনও একটি বালতি গরম হতে দেখেন যখন স্ল্যাব জুড়ে ছড়িয়ে থাকা রজন দীর্ঘ সময়ের জন্য কার্যকর থাকে।
শুকানোর লাইন অন্য তাপমাত্রা পরিবর্তনশীল যোগ করুন
উত্তপ্ত বা ওভেন-সহায়ক লাইন ব্যবহার করা কারখানাগুলি শুধুমাত্র ঘরের তাপমাত্রা নয়, প্রয়োগের পরে প্রবর্তিত তাপমাত্রাও বিবেচনা করতে হবে।
নিরাময় ব্যবস্থাকে অবশ্যই অনিয়ন্ত্রিতভাবে দ্রুত না হয়ে সেই ক্রম সহ্য করতে হবে।
যখন একটি উচ্চ-তাপমাত্রা মেশ ব্যাকিং ইপোক্সি বোধগম্য হয়
উষ্ণ কর্মশালা এবং শুকানোর লাইন উৎপাদনের জন্য, লক্ষ্য নিয়ন্ত্রিত প্রতিক্রিয়াশীলতা।
ইপোক্সির এখনও ভাল ভিজানো এবং প্রবাহের প্রয়োজন, তবে নিরাময় ব্যবস্থাটি ধারাবাহিকভাবে স্ল্যাবটি শেষ করার জন্য যথেষ্ট প্রয়োগের সময় সংরক্ষণ করা উচিত।
ভেরোপক্সি স্টোন মেশ ব্যাকিংয়ের জন্য উচ্চ তাপমাত্রা গন্ধহীন ইপক্সি - 4090 / BCO25Q-14 বর্তমানে 28°C+ এবং ড্রাইং-লাইন অবস্থার জন্য ডিজাইন করা হয়েছে।
এর প্রকাশিত স্পেসিফিকেশন অন্তর্ভুক্ত:
- 4090 / BCO25Q-14 সিস্টেম;
- ওজন দ্বারা 100:25 রজন-থেকে-হার্ডেনার অনুপাত;
- 400-600 CPS সান্দ্রতা;
- প্রায় 60-মিনিট নিরাময় সময়;
- উচ্চ-তাপমাত্রা / 28°C+ কাজের অবস্থা; এবং
- ক্রমাগত উত্পাদন পরিবেশের জন্য গন্ধহীন অপারেশন।
কে একটি উচ্চ-তাপমাত্রা সিস্টেম বিবেচনা করা উচিত?
এটা বোঝা যায় যখন:
- গ্রীষ্মের কর্মশালার তাপমাত্রা নিয়মিত 28 ডিগ্রি সেলসিয়াস অতিক্রম করে;
- জাল ব্যাকিং শুকানোর ওভেন বা উত্তপ্ত পরিবাহক ব্যবহার করে;
- প্রয়োগ সম্পূর্ণ হওয়ার আগে স্ট্যান্ডার্ড ইপোক্সি ঘন হতে শুরু করে;
- বড় স্ল্যাবগুলির জন্য আরও বেশি সময় প্রয়োজন;
- অপারেটররা প্রতি ব্যাচে কয়েক কিলোগ্রাম মিশ্রিত করে;
- কারখানা ক্রমাগত স্বয়ংক্রিয় লাইন সঞ্চালিত হয়; বা
- কাজের সময়ের সামঞ্জস্য সর্বাধিক নিরাময়ের গতির চেয়ে বেশি গুরুত্বপূর্ণ।
কেন একই 400-600 CPS একই পণ্য বোঝায় না
এটি সম্ভবত নিবন্ধের সবচেয়ে গুরুত্বপূর্ণ ক্রেতা পাঠ।
উভয় ভেরোপক্সি জাল-ব্যাকিং সিস্টেম বর্তমানে আনুমানিক 400-600 CPS সান্দ্রতা প্রকাশ করে।
উভয়ই ওজন দ্বারা 100:25 অনুপাত ব্যবহার করে।
তবুও একটি আনুমানিক 10°C উৎপাদনের কাছাকাছি এবং অন্যটি 28°C+ বা ড্রাইং-লাইন অবস্থার কাছাকাছি ডিজাইন করা হয়েছে।
এর মানে আসল পার্থক্য কেবল সান্দ্রতা নয়।
হার্ডনার এবং সম্পূর্ণ নিরাময়কারী রসায়ন ঋতুগত কাজ করে।
| স্পেসিফিকেশন | শীতকালীন সিস্টেম | গ্রীষ্ম / উচ্চ-তাপমাত্রা সিস্টেম |
|---|---|---|
| সিস্টেম | 4090 / WBA25Q | 4090 / BCO25Q-14 |
| প্রাথমিক ব্যবহার | নিম্ন-তাপমাত্রা জাল ব্যাকিং | উচ্চ-তাপমাত্রা / শুকানোর-লাইন জাল ব্যাকিং |
| প্রস্তাবিত তাপমাত্রা | প্রায় 10° সে | 28°C+ / উত্তপ্ত-লাইনের অবস্থা |
| মিশ্রণ অনুপাত | ওজন দ্বারা 100:25 | ওজন দ্বারা 100:25 |
| প্রকাশিত সান্দ্রতা | 400-600 CPS | 400-600 CPS |
| প্রকাশিত নিরাময় সময় | প্রায় 50 মিনিট | প্রায় 60 মিনিট |
| প্রধান নির্বাচন কারণ | ঠান্ডা অবস্থায় নির্ভরযোগ্য নিরাময় | গরম অবস্থায় নিয়ন্ত্রিত নিরাময় |
ক্রেতা গ্রহণ: একা সান্দ্রতা দ্বারা গ্রীষ্ম এবং শীতকালীন জাল-ব্যাকিং ইপোক্সি নির্বাচন করবেন না। দুটি সিস্টেম একই CPS এবং অনুপাত প্রকাশ করতে পারে তবে খুব আলাদাভাবে আচরণ করে কারণ তাদের হার্ডনার কেমিস্ট্রি এবং কিউরিং প্রোফাইল বিভিন্ন তাপমাত্রার রেঞ্জের জন্য ডিজাইন করা হয়েছে।
জাল ওয়েট-আউট সহজভাবে ফ্যাব্রিক আবরণ চেয়ে আরো গুরুত্বপূর্ণ
একটি জাল "ঢেকে" দেখতে পারে যখন এখনও খারাপভাবে গর্ভধারণ করা হয়।
লক্ষ্য হল রজন যাতে ফাইবারগুলিকে ভিজিয়ে রাখে এবং রিইনফোর্সিং ফ্যাব্রিক এবং পাথরের পৃষ্ঠের মধ্যে ঘনিষ্ঠ যোগাযোগ তৈরি করে।
কি সঠিক ভেজা আউট মত দেখায়
যখন ফাইবারগ্লাস একটি পরিষ্কার ইপোক্সি সিস্টেমের সাথে সঠিকভাবে ভেজা হয়, তখন ফাইবারগুলি সাধারণত আরও স্বচ্ছ হয় এবং রজন স্তরের সাথে দৃশ্যত একত্রিত হয়।
শুষ্ক চেহারার সাদা অঞ্চলগুলি অসম্পূর্ণ গর্ভধারণ নির্দেশ করতে পারে।
ফাইবারগ্লাস প্রয়োগের জন্য শিল্প ইপোক্সি নির্দেশিকা একইভাবে ভেজা এলাকা থেকে শুষ্ক কাপড়ে রজন ছড়ানো এবং জেলেশনের আগে অতিরিক্ত রজন অপসারণের ওপর জোর দেয়।
খুব কম রজন শুকনো জাল তৈরি করে
আবেদনের পরিমাণ খুব কম হলে:
- ফাইবার আংশিক শুষ্ক থাকে;
- পাথর যোগাযোগ বেমানান হয়ে ওঠে;
- শূন্যতা জালের নিচে থেকে যায়;
- স্থানীয় শক্তিবৃদ্ধি দুর্বল হয়ে পড়ে; এবং
- খারাপভাবে বাঁধা জায়গা থেকে পিলিং শুরু হতে পারে।
খুব বেশি রজন স্বয়ংক্রিয়ভাবে ভাল নয়
অত্যধিক রজন অগত্যা শক্তিবৃদ্ধি উন্নত না করে খরচ এবং ওজন যোগ করে।
বড় পুডলগুলি অসম নিরাময়, রজন সমৃদ্ধ অঞ্চল এবং অপ্রয়োজনীয় তাপ তৈরি করতে পারে।
উদ্দেশ্য নিয়ন্ত্রিত রজন পরিমাণ সঙ্গে সম্পূর্ণ ভিজা আউট.
সারফেস প্রস্তুতি জাল সংযুক্ত থাকে কিনা তা নির্ধারণ করতে পারে
এমনকি সেরা ইপোক্সি দূষণের সাথে নির্ভরযোগ্যভাবে বন্ধন করতে পারে না।
ধুলো এবং স্লারি সরান
পাথর কাটা এবং ক্রমাঙ্কন সূক্ষ্ম খনিজ ধুলো এবং স্লারি অবশিষ্টাংশ ছেড়ে.
যদি সেই কণাগুলি স্ল্যাবের উপর থাকে তবে ইপোক্সি পাথরের পরিবর্তে ধুলোর সাথে সংযুক্ত হতে পারে।
ফলাফলটি প্রাথমিকভাবে গ্রহণযোগ্য দেখাতে পারে এবং তারপরে হ্যান্ডলিং করার সময় খোসা ছাড়তে পারে।
আর্দ্রতা নিয়ন্ত্রণ করুন
ভেজা পাথরের উপরিভাগ অনেক ইপোক্সি বন্ধন সিস্টেমে হস্তক্ষেপ করতে পারে।
যদি স্ল্যাবগুলি জাল ব্যাকিংয়ের আগে একটি ওয়াশিং লাইন ছেড়ে যায়, কারখানাটি নিশ্চিত করবে যে রজন প্রয়োগের আগে পিছনের পৃষ্ঠটি একটি গ্রহণযোগ্য শুষ্ক অবস্থায় পৌঁছেছে।
আলগা কণা সরান
ভঙ্গুর পাথরের পিছনের পৃষ্ঠে দুর্বল দানা বা ফ্লেকিং খনিজ অঞ্চল থাকতে পারে।
ইতিমধ্যে স্ল্যাব থেকে বিচ্ছিন্ন উপাদানের উপর জাল বাঁধা অন্তর্নিহিত সমস্যার সমাধান করে না।
গ্রীষ্ম এবং শীতকালে অনুপাত মিশ্রিত করা এখনও গুরুত্বপূর্ণ
মিশ্রণ অনুপাত পরিবর্তন করে একটি তাপমাত্রা সমস্যা সমাধান করা উচিত নয়।
উভয় বর্তমান ভেরোপক্সি জাল-ব্যাকিং সিস্টেম ওজন দ্বারা 100:25 রজন-থেকে-হার্ডেনার নির্দিষ্ট করে।
এই অনুপাতটি স্থির থাকা উচিত যদি না সরবরাহকারী একটি ভিন্ন অনুমোদিত ফর্মুলেশন প্রদান করে।
শীতকালে আরও শক্ত যন্ত্র যোগ করবেন না
আরও শক্ত যন্ত্র নিরাপদে একটি সাধারণ ইপোক্সিকে কম-তাপমাত্রার ইপোক্সিতে রূপান্তর করে না।
অফ-অনুপাত মিশ্রণ নিরাময়ের গুণমান হ্রাস করতে পারে এবং অসঙ্গত যান্ত্রিক বৈশিষ্ট্য তৈরি করতে পারে।
গরমে হার্ডনার কমাবেন না
একইভাবে, হার্ডনার হ্রাস করা একটি ধীর গ্রীষ্মের সিস্টেম তৈরি করার একটি সঠিক উপায় নয়।
সঠিক পদ্ধতি হল উচ্চ-তাপমাত্রা উৎপাদনের জন্য পরিকল্পিত নিরাময়কারী রসায়ন ব্যবহার করা।
একটি গভীর ব্যাখ্যার জন্য, দেখুন পাথর প্রক্রিয়াকরণের জন্য Epoxy রজন মিশ্রণ অনুপাত গাইড.
কীভাবে সান্দ্রতা মেশ ব্যাকিংকে প্রভাবিত করে
জাল ব্যাকিং একটি ভারসাম্য প্রয়োজন.
রজন অবশ্যই যথেষ্ট পাতলা হতে হবে যাতে ফাইবারগুলি ভেজা যায় এবং স্ল্যাব জুড়ে ছড়িয়ে পড়ে তবে এটি যথেষ্ট নিয়ন্ত্রিত হতে হবে যাতে এটি কেবল শক্তিবৃদ্ধি স্তর থেকে দূরে না যায়।
যদি সান্দ্রতা খুব বেশি হয়
অপারেটর দেখতে পারে:
- দরিদ্র জাল গর্ভধারণ;
- উচ্চ রোলার প্রতিরোধের;
- শুকনো ফ্যাব্রিক জোন;
- আরো আটকা পড়া বাতাস;
- উচ্চ শ্রম প্রচেষ্টা; এবং
- অসম রজন বিতরণ।
সান্দ্রতা খুব কম হলে
সম্ভাব্য সমস্যাগুলির মধ্যে রয়েছে:
- স্ল্যাব প্রান্ত এ runoff;
- স্ল্যাবের নীচে রজন জমে;
- ছিদ্রযুক্ত পাথরে অত্যধিক শোষণ;
- নিম্ন পৃষ্ঠ নির্মাণ; এবং
- উচ্চ উপাদান খরচ।
এই কারণেই "নিয়ন্ত্রিত কম সান্দ্রতা" সাধারণত "সম্ভব সর্বনিম্ন CPS" এর চেয়ে বেশি দরকারী ভাষা।
এই সিদ্ধান্তের আরো বিস্তারিত জানার জন্য, দেখুন নিম্ন-সান্দ্রতা বনাম উচ্চ-সান্দ্রতা ইপোক্সি গাইড.
ম্যানুয়াল মেশ ব্যাকিং বনাম অটোমেটেড প্রোডাকশন লাইন
ম্যানুয়াল উৎপাদনের জন্য অপারেটর-বান্ধব কাজের সময় প্রয়োজন
ম্যানুয়াল কর্মীদের পর্যাপ্ত সময় প্রয়োজন:
- জাল অবস্থান;
- ইপোক্সি মিশ্রিত করুন;
- রজন ঢালা;
- এটি স্ল্যাব জুড়ে ছড়িয়ে দিন;
- শুষ্ক এলাকায় কাজ রজন;
- অতিরিক্ত উপাদান অপসারণ; এবং
- সঠিক বলি বা স্থানীয় শুকনো দাগ।
যদি ইপোক্সি খুব দ্রুত প্রতিক্রিয়াশীল হয়ে ওঠে, তবে অ্যাপ্লিকেশনের গুণমান অপারেটরের গতির উপর খুব বেশি নির্ভর করে।
স্বয়ংক্রিয় লাইনের পুনরাবৃত্তিযোগ্যতা প্রয়োজন
স্বয়ংক্রিয় বা আধা-স্বয়ংক্রিয় লাইনগুলি আরও দ্রুত রজন প্রয়োগ করতে পারে, তবে তারা একটি ভিন্ন প্রয়োজনীয়তা প্রবর্তন করে: পুনরাবৃত্তিযোগ্য চক্র সময়।
উপাদান তাপমাত্রা পরিবর্তিত হওয়ার কারণে একটি ব্যাচ পরেরটির চেয়ে কয়েক মিনিট আগে জেলিং শুরু করা উচিত নয়।
স্বয়ংক্রিয় সিস্টেমের জন্য, মূল্যায়ন করুন:
- মিটারিং নির্ভুলতা;
- মিশ্রণের ধারাবাহিকতা;
- রজন তাপমাত্রা;
- লাইন গতি;
- বেলন চাপ;
- জাল ফিড প্রান্তিককরণ;
- চুলা তাপমাত্রা; এবং
- নিরাময়ের পরে হ্যান্ডলিং সময়।
সাধারণ মেশ ব্যাকিং ব্যর্থতা এবং সেগুলি সাধারণত কী বোঝায়
| পর্যবেক্ষণ করা সমস্যা | সম্ভাব্য কারণ | প্রথমে কি চেক করবেন |
|---|---|---|
| পাথর থেকে জাল খোসা | দূষিত পৃষ্ঠ, দুর্বল ভেজা, অসম্পূর্ণ নিরাময় | পৃষ্ঠ পরিষ্কার, আর্দ্রতা, রজন কভারেজ এবং নিরাময় অবস্থা |
| সাদা শুকনো জাল এলাকা রয়ে গেছে | অপর্যাপ্ত ভেজা আউট বা রজন খুব সান্দ্র | আবেদনের পরিমাণ, সান্দ্রতা এবং বেলন কৌশল |
| শীতকালে ইপোক্সি নরম থাকে | ফর্মুলেশন রেঞ্জের নিচে তাপমাত্রা | পরিবেষ্টিত, পাথর এবং রজন তাপমাত্রা |
| ইপোক্সি জেল গ্রীষ্মে খুব দ্রুত | উচ্চ তাপমাত্রা বা বড় এক্সোথার্মিক ব্যাচ | ব্যাচের আকার, উপাদানের তাপমাত্রা এবং হার্ডনার সিস্টেম |
| রজন স্ল্যাব প্রান্ত বন্ধ রান | অতিরিক্ত উপাদান বা অত্যধিক তরল সিস্টেম | উত্পাদন তাপমাত্রায় প্রয়োগের পরিমাণ এবং সান্দ্রতা |
| জাল অধীনে বুদবুদ বা voids | দুর্বল ভেজা-আউট, আটকে থাকা বাতাস বা অসম ঘূর্ণায়মান | অ্যাপ্লিকেশন কৌশল এবং ফ্যাব্রিক যোগাযোগ |
| বিভিন্ন এলাকা ভিন্নভাবে নিরাময় করে | দরিদ্র মিশ্রণ বা অসম তাপমাত্রা | মিশ্রিত অভিন্নতা, অনুপাত এবং স্ল্যাব তাপমাত্রা |
| ব্যাকিংয়ের পর স্ল্যাব ভেঙে যায় | পাথরের ত্রুটির কাঠামোর জন্য শক্তিবৃদ্ধি অপর্যাপ্ত | পাথরের অবস্থা, জাল স্পেসিফিকেশন, রজন কভারেজ এবং প্রকৃত যান্ত্রিক প্রয়োজনীয়তা |
কেন "স্পর্শ করার জন্য শুকনো" একটি নির্ভরযোগ্য হ্যান্ডলিং স্ট্যান্ডার্ড নয়
একটি স্ল্যাব পৃষ্ঠে শুষ্ক অনুভব করতে পারে যখন ব্যাকিং সিস্টেম পরিচালনার জন্য পর্যাপ্ত যান্ত্রিক কর্মক্ষমতা তৈরি করেনি।
ইন্ডাস্ট্রিয়াল স্টোন রিইনফোর্সমেন্ট পরীক্ষা করা গবেষণায় বিশেষভাবে উল্লেখ করা হয়েছে যে কারখানাগুলি কখনও কখনও রজন প্রস্তুতকারকের নিরাময়ের প্রয়োজনীয়তার পরিবর্তে অভিজ্ঞতামূলক "শুষ্ক স্পর্শ" এর ভিত্তিতে উত্পাদনে স্ল্যাবগুলি ফিরিয়ে দেয়।
এটি অপ্রয়োজনীয় ঝুঁকি তৈরি করে।
একটি বাস্তব পরিচালনার মানদণ্ড সংজ্ঞায়িত করুন
চাঙ্গা স্ল্যাব পরবর্তীতে কী টিকে থাকতে হবে তা কারখানার চিহ্নিত করা উচিত:
- উত্তোলন;
- বাঁক
- কার্ট পরিবহন;
- স্ট্যাকিং;
- ক্রমাঙ্কন;
- পলিশিং বা
- বানোয়াট
তারপর নিরাময় যোগ্যতা সেই প্রকৃত লোডের সাথে মেলে।
গ্রীষ্ম বনাম শীতকালীন মেশ ব্যাকিং ইপোক্সি কীভাবে চয়ন করবেন
| যদি আপনার উৎপাদনের অবস্থা হয়... | অগ্রাধিকার দিন... | কেন |
|---|---|---|
| ওয়ার্কশপ 10 ডিগ্রি সেলসিয়াসের কাছাকাছি | নিম্ন-তাপমাত্রা নিরাময়কারী রসায়ন | স্ট্যান্ডার্ড সিস্টেমগুলি খুব ধীরে ধীরে এবং ভেজা জাল খারাপভাবে নিরাময় করতে পারে |
| আউটডোর স্টোরেজ থেকে ঠান্ডা পাথর | প্রয়োগ করার আগে পাথরের তাপমাত্রা পরীক্ষা করুন | কারখানার বাতাসের চেয়ে স্ল্যাব ঠান্ডা থাকতে পারে |
| গ্রীষ্মকালীন কর্মশালা 28 ডিগ্রি সেলসিয়াসের উপরে | নিয়ন্ত্রিত উচ্চ-তাপমাত্রার প্রতিক্রিয়া | দরকারী কাজের সময় সংরক্ষণ করে |
| শুকানোর চুলা বা উত্তপ্ত লাইন | উচ্চ-তাপমাত্রা / লাইন-সামঞ্জস্যপূর্ণ সিস্টেম | গরম করার সময় অকাল নিরাময় এড়িয়ে যায় |
| ম্যানুয়াল বড় স্ল্যাব ব্যাকিং | দীর্ঘ যথেষ্ট খোলা সময় | সম্পূর্ণ ভেজা-আউটের জন্য অপারেটরদের সময় প্রয়োজন |
| স্বয়ংক্রিয় একটানা লাইন | ব্যাচ থেকে ব্যাচ নিরাময় ধারাবাহিকতা | স্থিতিশীল লাইন গতি পুনরাবৃত্তিযোগ্য প্রতিক্রিয়া আচরণের উপর নির্ভর করে |
| খুব ছিদ্রযুক্ত পাথর | নিয়ন্ত্রিত প্রবাহ এবং রজন খরচ | অতিরিক্ত রজন স্ল্যাবের মধ্যে অদৃশ্য হয়ে যেতে পারে |
| অত্যন্ত ভঙ্গুর বহিরাগত পাথর | জাল ঘনত্ব এবং সম্পূর্ণ শক্তিবৃদ্ধি সিস্টেম যাচাই | ইপোক্সি একা চূড়ান্ত শক্তি নির্ধারণ করে না |
বাল্ক অর্ডার করার আগে কীভাবে মেশ ব্যাকিং ইপোক্সি পরীক্ষা করবেন
ধাপ 1: প্রকৃত উত্পাদন পাথর ব্যবহার করুন
একই গ্রানাইট, মার্বেল, প্রকৌশলী পাথর, বা বহিরাগত স্ল্যাব ফ্যাক্টরি প্রক্রিয়াগুলির উপর ইপক্সি পরীক্ষা করুন।
ধাপ 2: আসল জাল ব্যবহার করুন
জাল ঘনত্ব, ফাইবার গঠন, এবং পৃষ্ঠ চিকিত্সা রজন চাহিদা এবং ভেজা প্রভাবিত করতে পারে.
ধাপ 3: বাস্তবসম্মত মৌসুমী তাপমাত্রায় পরীক্ষা করুন
প্রত্যাশিত শীতকালীন প্রক্রিয়াকরণ অবস্থার কাছাকাছি একটি শীতকালীন ইপোক্সি পরীক্ষা করা উচিত।
একটি গ্রীষ্মের পণ্য প্রকৃত উচ্চ-তাপমাত্রা লাইন অবস্থায় পরীক্ষা করা উচিত।
ধাপ 4: আবেদনের সময় রেকর্ড করুন
সম্পূর্ণ স্ল্যাব সম্পূর্ণরূপে ভেজা না হওয়া পর্যন্ত মিশ্রণ থেকে সময় পরিমাপ করুন।
ধাপ 5: রেকর্ড রজন খরচ
প্রতি বর্গ মিটার বা স্ল্যাব প্রতি গ্রাম বা কিলোগ্রাম ট্র্যাক করুন।
প্রকৃত উৎপাদন খরচ তুলনা করার জন্য এটি গুরুত্বপূর্ণ।
ধাপ 6: জালটি দৃশ্যত পরীক্ষা করুন
শুষ্ক অঞ্চল, বুদবুদ, বলি, প্রান্ত উত্তোলন এবং অসম রজন কভারেজের জন্য পরিদর্শন করুন।
ধাপ 7: নির্দিষ্ট নিরাময়ের অনুমতি দিন
নিরাময়ের সময় ছোট করবেন না কারণ পৃষ্ঠটি শুষ্ক মনে হয়।
ধাপ 8: বাস্তব পরিচালনার মাধ্যমে স্ল্যাবটি চালান
এটি উত্তোলন করুন, এটি সরান, এটি ঘুরান এবং স্বাভাবিক কারখানার ক্রম অনুসারে উত্পাদনে ফিরিয়ে দিন।
ধাপ 9: একাধিক স্ল্যাব তুলনা করুন
একটি সফল নমুনা বাল্ক অনুমোদনের জন্য যথেষ্ট নয়।
পাথরের পরিবর্তনশীলতার অর্থ হল সিস্টেমটি বিভিন্ন প্রতিনিধি স্ল্যাব জুড়ে পরীক্ষা করা উচিত।
মেশ ব্যাকিং ইপোক্সি ক্রেতা চেকলিস্ট
| সরবরাহকারীর প্রশ্ন | কেন এটা ব্যাপার |
|---|---|
| কি তাপমাত্রা পরিসীমা এই hardener জন্য ডিজাইন করা হয়েছে? | ঋতু নিরাময়ের উপযুক্ততা নির্ধারণ করে |
| উল্লিখিত পরীক্ষার তাপমাত্রায় মিশ্র সান্দ্রতা কত? | জাল ভেজা আউট এবং রানঅফ পূর্বাভাস সাহায্য করে |
| রজন-থেকে-হার্ডেনার অনুপাত কী? | পুনরাবৃত্তিযোগ্য নিরাময়ের জন্য প্রয়োজনীয় |
| ওজন বা আয়তন দ্বারা অনুপাত? | ডোজ ত্রুটি প্রতিরোধ করে |
| কতদিন দরকারী কাজ উইন্ডো? | একটি সম্পূর্ণ স্ল্যাব সম্পন্ন করা যাবে কিনা তা নির্ধারণ করে |
| কখন স্ল্যাব নিরাপদে পরিচালনা করা যেতে পারে? | একটি অস্পষ্ট "নিরাময়ের সময়" এর চেয়ে বেশি দরকারী |
| পণ্যটি কি ম্যানুয়াল বা স্বয়ংক্রিয় লাইনের জন্য উপযুক্ত? | আবেদনের গতি প্রয়োজনীয় নিরাময় প্রোফাইল পরিবর্তন করে |
| এটি শুকানোর লাইন বা ওভেন নিরাময় জন্য উপযুক্ত? | উত্তপ্ত উৎপাদন ব্যবস্থার জন্য গুরুত্বপূর্ণ |
| আমরা কি আমাদের পাথর এবং জালের উপর একটি নমুনা পরীক্ষা করতে পারি? | বাস্তব কারখানা ট্রায়াল সামঞ্জস্য প্রকাশ |
| ব্যাচের মধ্যে কর্মক্ষমতা কতটা সামঞ্জস্যপূর্ণ? | ক্রমাগত উত্পাদন পুনরাবৃত্তিযোগ্যতার উপর নির্ভর করে |
এড়ানোর জন্য সাধারণ জাল ব্যাকিং ভুল
মৌসুমী পরীক্ষা ছাড়াই সারা বছর একটি ইপোক্সি ব্যবহার করা
যদি শীত ও গ্রীষ্মের মধ্যে কারখানার তাপমাত্রা নাটকীয়ভাবে পরিবর্তিত হয়, তবে একটি সূত্র সারা বছর একই প্রক্রিয়া উইন্ডো প্রদান করতে পারে না।
শীতকালে অতিরিক্ত হার্ডনার যোগ করা
এটি নিম্ন-তাপমাত্রা নিরাময়কারী রসায়নের নিয়ন্ত্রিত বিকল্প নয়।
গ্রীষ্মে হার্ডনার কমানো
এটি কাজের সময় বাড়ানোর জন্য একটি নিরাপদ পদ্ধতি নয়।
ধুলো পাথরের উপর জাল প্রয়োগ করা
ইপোক্সি স্ল্যাবের পরিবর্তে দূষণের সাথে যুক্ত হতে পারে।
দৃশ্যমান কভারেজ ধরে নেওয়া মানে সম্পূর্ণ ভেজা-আউট
রজন অবশ্যই জালকে গর্ভধারণ করবে এবং পাথরের সাথে নির্ভরযোগ্য যোগাযোগ তৈরি করবে।
যত তাড়াতাড়ি পৃষ্ঠ শুষ্ক অনুভূত স্ল্যাব চলন্ত
স্পর্শ-শুষ্ক অবস্থা পর্যাপ্ত হ্যান্ডলিং শক্তি প্রমাণ করে না।
পাথরের তাপমাত্রা উপেক্ষা করা
স্ল্যাব নিজেই ওয়ার্কশপের বাতাসের তুলনায় উল্লেখযোগ্যভাবে ঠান্ডা বা উষ্ণ হতে পারে।
শুধুমাত্র প্রতি কিলোগ্রাম মূল্য দ্বারা epoxy তুলনা
একটি সস্তা পণ্য যা বেশি রজন ব্যবহার করে, লাইনকে ধীর করে দেয় বা পুনরায় কাজ তৈরি করে তা সমাপ্ত স্ল্যাব প্রতি আরও ব্যয়বহুল হতে পারে।
প্রস্তাবনা: উৎপাদন মৌসুমের চারপাশে নিরাময় ব্যবস্থা বেছে নিন
সর্বোত্তম জাল-ব্যাকিং ইপোক্সি কেবল দ্রুততম নিরাময় বা সর্বনিম্ন সান্দ্রতা সহ পণ্য নয়।
এটি এমন সিস্টেম যা কারখানাটিকে সম্পূর্ণরূপে জাল ভেজাতে দেয়, নির্ভরযোগ্য বন্ধন বজায় রাখে এবং প্রকৃত উৎপাদন তাপমাত্রায় নিরাপদ হ্যান্ডলিং শক্তিতে পৌঁছাতে দেয়।
যদি কারখানাটি শীতকালে 10 ডিগ্রি সেলসিয়াসের কাছাকাছি চলে, তবে নিম্ন-তাপমাত্রা নিরাময়কারী রসায়নকে অগ্রাধিকার দিন।
যদি উত্পাদন নিয়মিতভাবে 28 ডিগ্রি সেলসিয়াসের উপরে চলে বা একটি উত্তপ্ত শুকানোর লাইন ব্যবহার করে, নিয়ন্ত্রিত উচ্চ-তাপমাত্রার প্রতিক্রিয়াকে অগ্রাধিকার দিন।
যদি একই সান্দ্রতা সংখ্যা উভয় পণ্যে প্রদর্শিত হয়, অনুমান করবেন না যে তারা বিনিময়যোগ্য।
সম্পূর্ণ রজন-হার্ডেনার ফর্মুলেশন, কার্যকর কাজের সময়, নিরাময় আচরণ, মেশ ওয়েট-আউট, স্ল্যাব তাপমাত্রা, লাইনের গতি এবং প্রকৃত হ্যান্ডলিং ফলাফলের তুলনা করুন।
এবং যদি পাথরটি অস্বাভাবিকভাবে ভঙ্গুর, অত্যন্ত ফাটল বা কাঠামোগতভাবে ভিন্নধর্মী হয়, তাহলে জাল ব্যাকিংকে একটি সম্পূর্ণ শক্তিবৃদ্ধি ব্যবস্থা হিসাবে বিবেচনা করুন - কেবল একটি আঠালো ক্রয় নয়।
Stone Mesh Backing Epoxy সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
1. পাথর জাল ব্যাকিং জন্য কি epoxy সেরা?
সর্বোত্তম ইপোক্সি ওয়ার্কশপের তাপমাত্রা, পাথরের অবস্থা, জালের ধরন, উত্পাদনের গতি এবং নিরাময়ের প্রয়োজনীয়তার উপর নির্ভর করে। একটি শীতকালীন কারখানায় একটি নিম্ন-তাপমাত্রা নিরাময় ব্যবস্থার প্রয়োজন হতে পারে, যখন একটি গরম গ্রীষ্মের ওয়ার্কশপ বা শুকানোর লাইনের নিয়ন্ত্রিত উচ্চ-তাপমাত্রার প্রতিক্রিয়া প্রয়োজন। ভাল জাল ভেজা, নির্ভরযোগ্য পাথর আনুগত্য, এবং পর্যাপ্ত কাজের সময় একা সান্দ্রতা দ্বারা নির্বাচন করার চেয়ে বেশি গুরুত্বপূর্ণ।
2. একই জাল ব্যাকিং epoxy গ্রীষ্ম এবং শীতকালে ব্যবহার করা যেতে পারে?
কখনও কখনও, কিন্তু এটা ধরে নেওয়া উচিত নয়। বড় মৌসুমী তাপমাত্রা পরিবর্তন ইপোক্সি সান্দ্রতা এবং নিরাময় গতি উভয়কেই প্রভাবিত করে। শীতকালে 10 ডিগ্রি সেলসিয়াস এবং গ্রীষ্মে 28 ডিগ্রি সেলসিয়াসের উপরে কাজ করে এমন কারখানাগুলি এই তাপমাত্রার রেঞ্জের জন্য ডিজাইন করা পৃথক নিরাময় ব্যবস্থা থেকে উপকৃত হতে পারে।
3. কেন জাল ব্যাকিং ইপোক্সি শীতকালে ধীরে ধীরে নিরাময় করে?
নিম্ন তাপমাত্রা সাধারণত অপরিশোধিত ইপোক্সি সান্দ্রতা বাড়ায় এবং রজন-হার্ডেনার প্রতিক্রিয়া ধীর করে দেয়। যদি ফর্মুলেশনটি ঠান্ডা অবস্থার জন্য ডিজাইন না করা হয় তবে জাল ভেজা এবং শক্তির বিকাশ উভয়ই স্বাভাবিক উত্পাদনের জন্য খুব ধীর হয়ে যেতে পারে।
4. গ্রীষ্মকালীন জাল ব্যাকিংয়ের সময় কেন ইপোক্সি জেল খুব দ্রুত হয়?
উচ্চ তাপমাত্রা ইপোক্সি নিরাময়কে ত্বরান্বিত করে। বড় মিশ্র ব্যাচগুলিও এক্সোথার্মিক তাপ ধরে রাখতে পারে, যা মিশ্রণের পাত্রের ভিতরে প্রতিক্রিয়াটিকে দ্রুত করে তোলে। নির্দিষ্ট মিশ্রণ অনুপাত পরিবর্তন না করে তাপমাত্রা-উপযুক্ত রসায়ন ব্যবহার করুন, ব্যাচের আকার নিয়ন্ত্রণ করুন এবং রজন এবং স্ল্যাবের তাপমাত্রা নিরীক্ষণ করুন।
5. বাল্ক অর্ডার করার আগে কীভাবে একটি পাথর কারখানার জাল ব্যাকিং ইপোক্সি পরীক্ষা করা উচিত?
প্রকৃত উৎপাদন পাথর এবং জাল ব্যবহার করুন, প্রতিনিধি মৌসুমী তাপমাত্রার অধীনে পরীক্ষা করুন, রজন ব্যবহার এবং দরকারী কাজের সময় রেকর্ড করুন, সম্পূর্ণ ফাইবার ভেজা-আউট পরীক্ষা করুন, নির্দিষ্ট নিরাময়ের অনুমতি দিন এবং তারপর স্বাভাবিক উত্পাদন ক্রম অনুসারে স্ল্যাবটি পরিচালনা করুন। বাল্ক সরবরাহ অনুমোদন করার আগে বেশ কয়েকটি স্ল্যাব তুলনা করুন।
গ্রীষ্ম এবং শীতের মাধ্যমে কীভাবে স্টোন মেশ ব্যাকিং স্থিতিশীল রাখবেন
নির্ভরযোগ্য জাল শক্তিবৃদ্ধি রজন প্রবাহ এবং প্রকৃত উত্পাদন পরিবেশের সাথে রসায়ন নিরাময়ের উপর নির্ভর করে। শীতকালীন পরিস্থিতি সান্দ্রতা এবং ধীর প্রতিক্রিয়া বাড়ায়, যখন গ্রীষ্মের তাপ প্রাথমিক প্রবাহকে উন্নত করে কিন্তু কাজের উইন্ডোকে ছোট করে। সঠিক সিস্টেমটি সম্পূর্ণরূপে জাল ভেজা উচিত, একটি পরিষ্কার পাথরের পৃষ্ঠের সাথে বন্ধন করা উচিত এবং অপারেটরদের অফ-অনুপাত মেশানো বা অনিয়ন্ত্রিত গরম করার সাথে তাপমাত্রার জন্য ক্ষতিপূরণ দিতে বাধ্য না করে অনুমানযোগ্য হ্যান্ডলিং শক্তি বিকাশ করা উচিত।
আসল কারখানার তাপমাত্রার চারপাশে হার্ডনার চয়ন করুন
যদি শীতের উৎপাদন 10 ডিগ্রি সেলসিয়াসের কাছে পৌঁছায়, তাহলে কম তাপমাত্রায় নির্ভরযোগ্যভাবে নিরাময়ের জন্য ডিজাইন করা রসায়ন ব্যবহার করুন। যদি গ্রীষ্মের উৎপাদন 28°C অতিক্রম করে বা উত্তপ্ত শুকানোর লাইন ব্যবহার করে, তাহলে একটি উচ্চ-তাপমাত্রা ব্যবস্থা ব্যবহার করুন যা সম্পূর্ণ জাল গর্ভধারণের জন্য পর্যাপ্ত কাজের সময় সংরক্ষণ করে।
উৎপাদন অবস্থার সাথে প্রক্রিয়া মেলান
ঠান্ডা শীতের কর্মশালা:
কম-তাপমাত্রা নিরাময়কারী রসায়নকে অগ্রাধিকার দিন এবং ঠান্ডা পাথরে ভেজা-আউট যাচাই করুন।
গরম গ্রীষ্ম উত্পাদন:
দরকারী কাজ উইন্ডো রক্ষা এবং oversized exothermic ব্যাচ এড়াতে.
শুকানোর লাইন উত্পাদন:
উন্নত তাপমাত্রার অধীনে নিয়ন্ত্রিত নিরাময়ের জন্য ডিজাইন করা একটি ফর্মুলেশন ব্যবহার করুন।
ম্যানুয়াল জাল ব্যাকিং:
নিশ্চিত করুন যে অপারেটরদের সম্পূর্ণ স্ল্যাব সম্পূর্ণরূপে গর্ভধারণের জন্য যথেষ্ট খোলা সময় আছে।
ভঙ্গুর বা বহিরাগত পাথর:
জালের ঘনত্ব, ইপোক্সি সিস্টেম, পাথরের ত্রুটি এবং হ্যান্ডলিং প্রয়োজনীয়তা একসাথে মূল্যায়ন করুন।
স্পর্শ-শুষ্ক চেহারা দ্বারা শক্তিবৃদ্ধি বিচার করবেন না
একটি পৃষ্ঠ যা শুষ্ক মনে হয় তা উত্তোলন, বাঁক, পালিশ বা পরিবহনের জন্য স্বয়ংক্রিয়ভাবে প্রস্তুত নয়। প্রয়োজনীয় হ্যান্ডলিং মাইলফলক সংজ্ঞায়িত করুন এবং এটি বাস্তব স্ল্যাবগুলিতে যাচাই করুন। সঠিক নিরাময়ের সময় হল পরবর্তী নিরাপদ উৎপাদন ধাপে পৌঁছানোর জন্য প্রয়োজনীয় সময় - শুধুমাত্র সেই মুহূর্ত নয় যখন পৃষ্ঠটি কঠিন বোধ করা বন্ধ করে দেয়।
সরবরাহকারীদের মধ্যে ক্রেতাদের কি তুলনা করা উচিত?
তাপমাত্রা পরিসীমা, মিশ্র সান্দ্রতা, কাজের সময়, নিরাময় আচরণ, প্রস্তাবিত ব্যাচের আকার, জাল ভেজানো, পাথরের আনুগত্য, গন্ধ প্রোফাইল, শুকানোর লাইনের সামঞ্জস্য, রজন ব্যবহার এবং ব্যাচের সামঞ্জস্যের তুলনা করুন। তারপরে আপনার নিজস্ব পাথর, জাল, অপারেটর এবং মৌসুমী উত্পাদন শর্তগুলি ব্যবহার করে সংক্ষিপ্ত তালিকাভুক্ত সিস্টেমগুলি পরীক্ষা করুন।
ব্যবহারিক সুপারিশ
যদি শীতের নিরাময় খুব ধীর হয়ে যায়, অতিরিক্ত হার্ডনার যোগ করার পরিবর্তে নিম্ন-তাপমাত্রার রসায়নে স্যুইচ করুন। গ্রীষ্মকালীন রজন জেলে স্ল্যাব সম্পূর্ণরূপে ভেজা হলে, হার্ডনার কমানোর পরিবর্তে নিয়ন্ত্রিত প্রতিক্রিয়া সহ একটি উচ্চ-তাপমাত্রা ব্যবস্থা ব্যবহার করুন। যদি জাল খোসা, ফাইবারগ্লাস দোষারোপ করার আগে পৃষ্ঠের প্রস্তুতি, ভেজা আউট, এবং নিরাময় পরিদর্শন করুন। এবং যদি একটি ভঙ্গুর স্ল্যাব ব্যাকিংয়ের পরেও ভেঙ্গে যায়, তবে শুধুমাত্র আরও ইপোক্সি সমস্যার সমাধান করবে অনুমান না করে সম্পূর্ণ শক্তিবৃদ্ধি নকশাটি মূল্যায়ন করুন।
আপনার প্রকৃত উৎপাদন তাপমাত্রার জন্য একটি মেশ ব্যাকিং ইপোক্সি প্রয়োজন?
পাথরের ধরন, ফাইবারগ্লাস জাল, ওয়ার্কশপের তাপমাত্রা, স্ল্যাবের তাপমাত্রা, লাইনের গতি, নিরাময় পদ্ধতি, এবং হ্যান্ডলিং সময়সূচী সবই জাল-ব্যাকিং কর্মক্ষমতাকে প্রভাবিত করে। বাল্ক উত্পাদন অনুমোদন করার আগে আপনার প্রকৃত শীত এবং গ্রীষ্মের অবস্থার অধীনে সম্পূর্ণ সিস্টেম পরীক্ষা করুন।
তথ্যসূত্র
- A. A. Pazeto, P. M. Amaral, J. R. Pinheiro এবং A. B. Paraguassu.
মোটা দানাদার বিল্ডিং পাথরের যান্ত্রিক বৈশিষ্ট্যের উপর গ্লাস ফাইবার-রিইনফোর্সমেন্টের প্রভাব।
খনিজ প্রযুক্তি কেন্দ্র এবং লিসবন বিশ্ববিদ্যালয়।
নির্মাণ এবং নির্মাণ সামগ্রী, ভলিউম. 155, 2017, পৃ. 79-87। - A. A. Pazeto, P. M. Amaral এবং R. L. Arcanjo।
বর্তমান প্রযুক্তিগত প্রয়োজনীয়তা অনুযায়ী "বহিরাগত" বিল্ডিং পাথরের জন্য প্রচলিত শক্তিবৃদ্ধি পদ্ধতির একটি কর্মক্ষমতা বিশ্লেষণ।
খনিজ প্রযুক্তি কেন্দ্র এবং IDMEC, লিসবন বিশ্ববিদ্যালয়।
রক মেকানিক্স এবং মাইনিং সায়েন্সের আন্তর্জাতিক জার্নাল, ভলিউম। 135, 2020, অনুচ্ছেদ 104507। - ওয়েস্ট সিস্টেম কারিগরি স্টাফ।
ফাইবারগ্লাস কাপড় এবং টেপ প্রয়োগ করা।
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - ওয়েস্ট সিস্টেম কারিগরি স্টাফ।
ইপোক্সি কেমিস্ট্রি বেসিকস: নিরাময়ের সময় এবং তাপমাত্রা বোঝা।
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - ওয়েস্ট সিস্টেম কারিগরি স্টাফ।
ওয়েস্ট সিস্টেম ব্যবহারকারী ম্যানুয়াল এবং পণ্য গাইড।
Gougeon Brothers, Inc.
ওয়েস্ট সিস্টেম টেকনিক্যাল পাবলিকেশন্স। - মাত্রা পাথরের উপর ASTM আন্তর্জাতিক কমিটি C18।
ASTM C880/C880M-25 — মাত্রা পাথরের নমনীয় শক্তির জন্য স্ট্যান্ডার্ড টেস্ট পদ্ধতি।
এএসটিএম ইন্টারন্যাশনাল।
ASTM স্ট্যান্ডার্ডের বার্ষিক বই, ভলিউম। ০৪.০৭. - মাত্রা পাথরের উপর ASTM আন্তর্জাতিক কমিটি C18।
ASTM C99/C99M — ডাইমেনশন স্টোন ফাটার মডুলাসের জন্য স্ট্যান্ডার্ড টেস্ট পদ্ধতি।
এএসটিএম ইন্টারন্যাশনাল।
ASTM স্ট্যান্ডার্ডের বার্ষিক বই, ভলিউম। ০৪.০৭. - চার্লস সেলউইটজ।
পাথর সংরক্ষণে ইপোক্সি রেজিন।
গেটি সংরক্ষণ ইনস্টিটিউট।
সংরক্ষণ সিরিজে গবেষণা, গেটি প্রকাশনা, 1992।