

Snabb sammanfattning:
Stennätsstödepoxi måste blöta armeringsnätet, binda tillförlitligt till plattan och härda med en hastighet som matchar fabrikstemperaturen. Vinterproduktion kräver kemi som fortfarande utvecklar styrka i kalla förhållanden, medan sommar- eller torklinjeproduktion behöver kontrollerad reaktivitet så att epoxin inte gelerar för snabbt. Välj systemet efter verkstadstemperatur, nätvätning, arbetstid, härdningsbeteende, stenens kondition och linjehastighet – inte enbart utifrån viskositet eller härdningstid.
Meshbaksida ser enkel ut från utsidan.
En stenplatta vänds, glasfibernät placeras på baksidan, epoxi appliceras och efter härdning återgår plattan till produktion.
I verkligheten är detta en av de processer där en fabrik kan upprepa samma rörelse varje dag och ändå få väldigt olika resultat från januari till augusti.
På vintern kan hartset bli tjockt och långsamt att härda. Nätfibrer förblir synliga eftersom epoxin inte väter dem ordentligt. Plattor upptar ställen längre än förväntat, och operatörerna börjar flytta material innan tillräcklig styrka har utvecklats.
På sommaren kan det motsatta hända. Epoxin flyter bra till en början, men arbetsfönstret blir kortare. En stor sats börjar värmas i behållaren, hartset tjocknar innan hela plattan täcks, eller så får den ena sidan av nätet mer harts än den andra.
Den uppenbara reaktionen är att skylla på viskositeten.
Men viskositet är bara en del av svaret.
Den viktigare frågan är om det kompletta hartshärdarsystemet är utformat för att härda på ett förutsägbart sätt vid den temperatur som stödlinjen faktiskt arbetar i.
Veropoxy separerar för närvarande dessa tillstånd genom dedikerade sten epoxisystem för nätunderlag vid låg temperatur och hög temperatur istället för att behandla en formulering som ett universellt året-runt-lim.
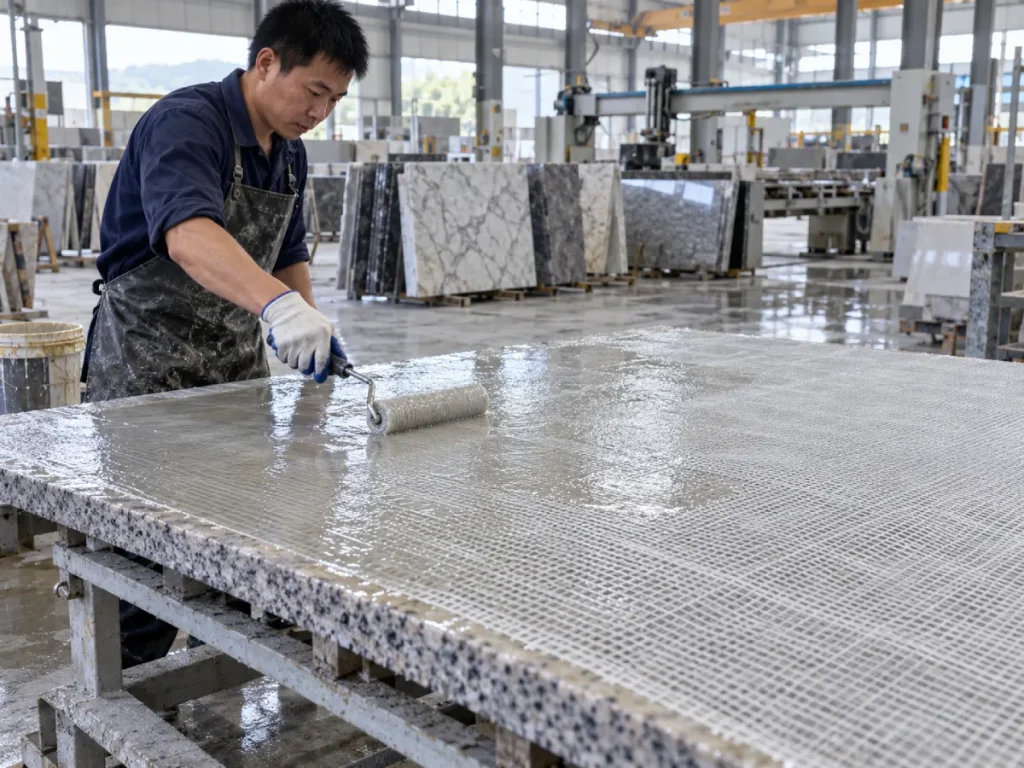
Vad är Stone Mesh Backing?
Stennätstöd är en förstärkningsprocess där glasfibernät eller annat förstärkningstyg binds till den bakre ytan av en naturlig eller konstruerad stenplatta.
Syftet är inte att göra varje platta strukturellt identisk.
Nätet och hartset fungerar tillsammans som ett förstärkningsskikt som kan hjälpa till att stabilisera ömtåligt material, minska risken för sprickutbredning och förbättra hanteringssäkerheten under senare bearbetning, transport, tillverkning och installation.
Varför ömtåliga plattor behöver förstärkas
Natursten är heterogen.
Två plattor skurna från samma block kan ha olika mineralgränser, vener, mikrosprickor, porer, kristallstorlekar och inre spänningar.
Mycket dekorativa material kan vara särskilt utmanande eftersom de visuella egenskaper som köpare värdesätter – stora kristaller, dramatiska ådror, mineralövergångar och ovanliga mönster – också kan skapa lokal svaghet.
Forskning på grovkorniga och exotiska byggstenar har visat att glasfiberförstärkta epoxisystem kan hämma sprickutbredning och förbättra det mekaniska beteendet, även om armeringseffektiviteten varierar beroende på sten, harts, fibersystem och appliceringskvalitet.
Mesh-baksida sker normalt före polering
För många platta produktionslinjer utförs förstärkning före slutlig polering.
Stödskiktet måste härda tillräckligt innan plattan återgår till hantering, slipning, polering eller nedströms transport.
Detta gör härdningstidpunkten till en produktionsfråga, inte bara en laboratoriespecifikation.
Vad behöver en bra mesh-bakgrundsepoxi göra?
En användbar mesh-backing epoxi behöver flera egenskaper samtidigt.
Blöt glasfibernätet
Hartset måste röra sig genom och runt nätfibrerna istället för att sitta ovanpå tyget.
Korrekt utvätning skapar kontakt mellan fibrerna, epoxin och stenunderlaget.
Om stora vita eller torra områden förblir synliga i nätet, blir armeringen inkonsekvent.
Bind på stenytan
Det räcker inte med bra fibervätning om epoxin inte fäster ordentligt på plattan.
Damm, fukt, slamrester, olja, vax, släppmedel och lösa partiklar kan alla skapa ett svagt gränssnitt.
Förbli fungerande tillräckligt länge
Operatören behöver tillräckligt med tid för att sprida epoxin över hela plattan och impregnera nätet helt.
Ett system som gelar halvvägs genom en stor platta kan skapa starka och svaga zoner i samma förstärkningslager.
Härda tillräckligt snabbt för linan
Arbetstiden kan inte heller vara oändlig.
När nätet är ordentligt blött och hartset är på plats måste systemet utveckla tillräckligt med hanteringsstyrka för att flytta plattan genom produktionen med en praktisk hastighet.
Undvik överdriven avrinning
Om hartset är för flytande under faktiska produktionsförhållanden kan det migrera bort från nätet, ackumuleras vid plattans kanter eller skapa ojämn hartsfördelning.
Förbli konsekvent genom säsongsmässiga förändringar
Detta är ofta det svåraste kravet.
Ett harts som presterar perfekt vid 22°C kan bete sig väldigt olika vid 10°C eller 32°C.
Varför sommar och vinter Mesh Backing behöver olika strategier
Epoxihärdning är temperaturkänslig.
När temperaturen sjunker blir ohärdad epoxi i allmänhet mer trögflytande och den kemiska reaktionen saktar ner.
När temperaturen stiger blir hartset i allmänhet lättare att flyta, men härdningsreaktionen accelererar också.
Detta skapar motsatta produktionsrisker.
| Produktionsskick | Huvudhartsbeteende | Typisk risk | Vad fabriken behöver |
|---|---|---|---|
| Kall vinterverkstad | Högre viskositet och långsammare reaktion | Dålig vätning, försenad härdning, tidig hantering | Lågtemperaturhärdningskemi |
| Måttliga förhållanden | Balanserat flöde och reaktion | Skift-till-skift temperaturvariation | Stabilt arbetsfönster och repeterbar härdning |
| Varm sommarverkstad | Lägre initial viskositet och snabbare reaktion | Kort arbetstid, snabb förtjockning, ojämn applicering | Kontrollerad högtemperaturreaktivitet |
| Uppvärmd torklinje | Snabb värmetillförsel efter applicering | För tidig härdning eller ojämn gelutveckling | System designat för torklinjeförhållanden |
Nyckelpunkten är enkel:
Vinter och sommar kräver olika härdningskontroll även när målviskositeten ser likadan ut på papper.
Vinternätstöd: Vad förändras vid låg temperatur?
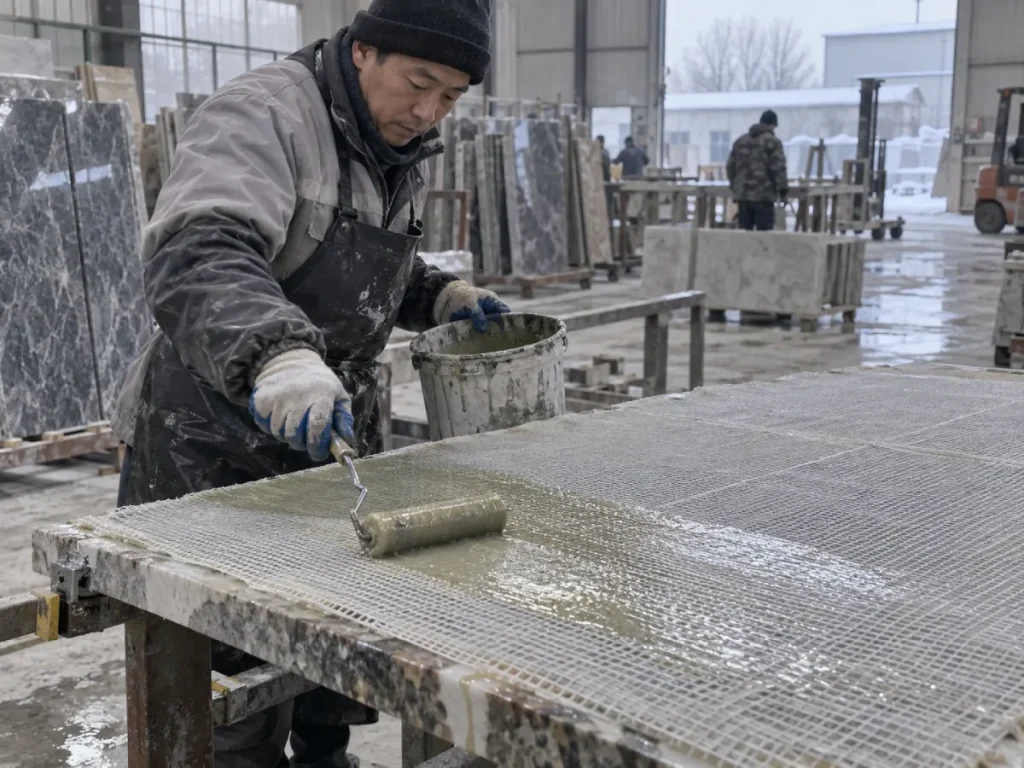
Hartset blir svårare att sprida
När ohärdad epoxi svalnar stiger vanligtvis viskositeten.
Välten eller spridaren behöver mer ansträngning. Harts rör sig långsammare genom glasfibern och nätfibrer kan förbli delvis torra.
Detta blir särskilt uppenbart på stora plattor där operatören behöver täcka flera kvadratmeter konsekvent.
Penetrationen i stenen kan minska
Mesh-baksida förlitar sig inte bara på vidhäftning till tyget.
Hartset behöver också tillräckligt med interaktion med porer, grovhet och små defekter på baksidan av plattan.
Om hartset blir för tjockt kan den vätningen och ytpenetrationen bli mindre effektiv.
Härdningstiden blir oförutsägbar
Ett standardrumstemperatursystem kan fortfarande härda i kalla förhållanden, men "så småningom" är inte en produktionsspecifikation.
Om plattan behöver dubbelt så lång tid innan hanteringen blir backstationen en flaskhals.
Fabriker börjar sedan fatta riskfyllda beslut som:
- flytta plattor medan hartset fortfarande är grönt;
- stapla armerade plattor för tidigt;
- lägga till extra härdare;
- använda okontrollerade värmare; eller
- acceptera delvis härdat nät.
Dessa genvägar skapar vanligtvis mer variation.
När en epoxi med nätunderlag med låg temperatur är vettigt
En epoxi av vinterkvalitet bör inte bara vara en standardformulering med mer härdare tillsatt på fabriken.
Själva härdningskemin bör utformas för att förbli reaktiv under kallare förhållanden.
Veropoxy Lågtemperaturepoxi för Stone Mesh Backing – 4090 / WBA25Q är för närvarande positionerad för cirka 10°C produktion.
Dess publicerade system använder:
- 4090 / WBA25Q harts-härdare kombination;
- 100:25 blandningsförhållande i vikt;
- 400–600 CPS viskositet;
- ca 50 minuters härdningstid; och
- ca 10°C rekommenderad arbetstemperatur.
Den viktiga delen är inte att "50 minuter är bättre än 60 minuter."
Den användbara poängen är att systemet är formulerat för att utveckla härdningsprestanda under kallare förhållanden där en konventionell härdare kan bli opraktisk långsam.
Vem bör överväga ett vinterklasssystem?
Det är vettigt när:
- verkstadstemperaturen närmar sig regelbundet 10°C;
- stenen i sig är kall efter förvaring över natten;
- nätstöd förekommer i ouppvärmda produktionsområden;
- plattor måste flyttas kort efter armering;
- vinterbotningsförseningar minskar linjegenomströmningen; eller
- operatörer kompenserar manuellt för långsam härdning.
Summer Mesh Backing: Varför snabbare inte alltid är bättre
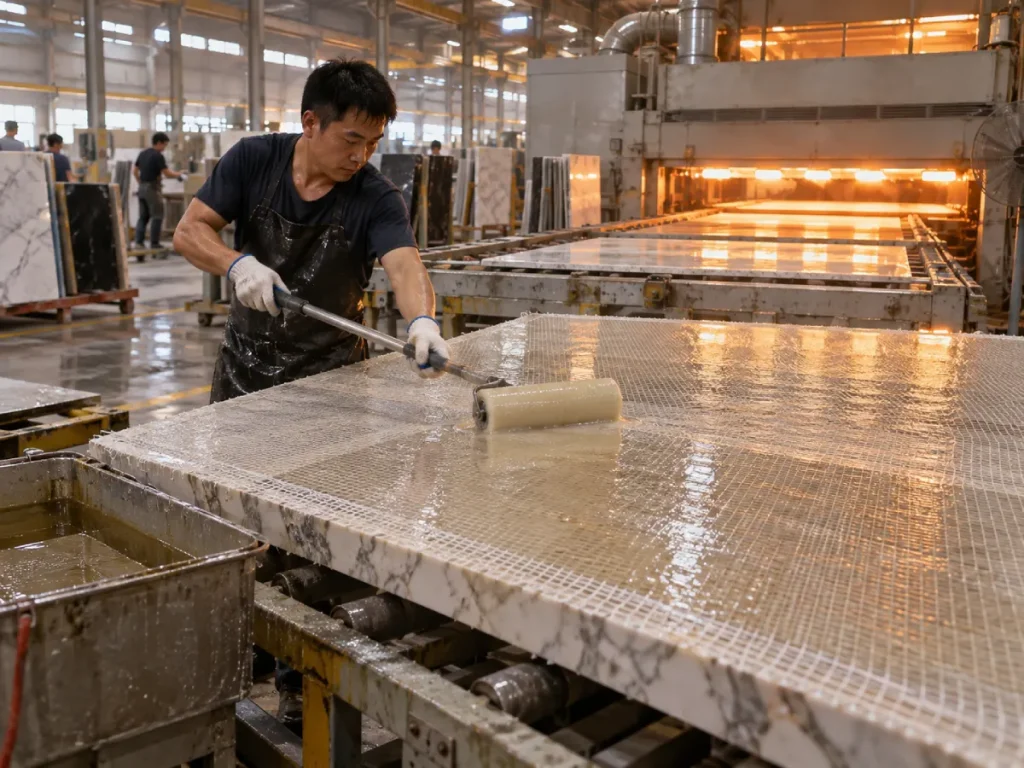
Varmt väder ser lättare ut till en början.
Epoxin flyter fint. Glasfiber blir snabbt genomskinligt. Operatörer kan flytta hartset över plattan med mindre ansträngning.
Då börjar klockan jobba emot dem.
Arbetstiden blir kortare
Högre temperatur påskyndar i allmänhet epoxireaktionen.
Hartset kan börja med en mycket användbar viskositet men tjockna snabbare än förväntat.
På en stor platta kan det första området vätas perfekt medan det sista området får harts som redan har börjat bygga upp viskositeten.
Stora partier kan värmas upp ännu snabbare
Epoxihärdning är exotermisk.
En stor blandad massa i en djup hink håller värmen.
Mer kvarhållen värme kan påskynda reaktionen ytterligare.
Detta är en anledning till att sommaroperatörer ibland ser en hink bli varm medan hartset som redan är utspritt över plattan förblir fungerande längre.
Torklinjer lägger till ytterligare en temperaturvariabel
Fabriker som använder uppvärmda eller ugnsstödda ledningar måste ta hänsyn till inte bara rumstemperatur utan även temperaturen som införs efter applicering.
Härdningssystemet måste tåla den sekvensen utan att bli okontrollerbart snabbt.
När en epoxi med hög temperatur nätunderlag är vettigt
För varma verkstäder och torklinjeproduktion är målet kontrollerad reaktivitet.
Epoxin behöver fortfarande bra vätning och flyt, men härdningssystemet bör bevara tillräckligt med appliceringstid för att avsluta plattan konsekvent.
Veropoxy Högtemperatur luktfri epoxi för stennätbaksida – 4090 / BCO25Q-14 är för närvarande konstruerad för 28°C+ och torklinjeförhållanden.
Dess publicerade specifikationer inkluderar:
- 4090 / BCO25Q-14 system;
- 100:25 harts-till-härdare-förhållande i vikt;
- 400–600 CPS viskositet;
- ca 60 minuters härdningstid;
- hög temperatur / 28°C+ arbetsförhållanden; och
- luktfri drift för kontinuerliga produktionsmiljöer.
Vem bör överväga ett högtemperatursystem?
Det är vettigt när:
- sommarverkstadens temperatur överstiger regelbundet 28°C;
- nätbaksida använder torkugnar eller uppvärmda transportörer;
- standardepoxi börjar tjockna innan appliceringen är klar;
- stora plattor behöver längre utvätningstid;
- operatörer blandar flera kilogram per sats;
- fabriken kör kontinuerliga automatiska linjer; eller
- Arbetstidskonsistens är viktigare än maximal härdningshastighet.
Varför samma 400–600 CPS inte betyder samma produkt
Detta är förmodligen den viktigaste köparläxan i artikeln.
Båda Veropoxy mesh-backing-systemen publicerar för närvarande cirka 400–600 CPS viskositet.
Båda använder också ett viktförhållande på 100:25.
Ändå är den ena konstruerad kring cirka 10°C produktion och den andra runt 28°C+ eller torkningslinjeförhållanden.
Det betyder att den verkliga skillnaden inte bara är viskositeten.
Härdaren och fullständig härdningskemi gör mycket av säsongsarbetet.
| Specifikation | Vintersystem | Sommar/Högtemperatursystem |
|---|---|---|
| System | 4090 / WBA25Q | 4090 / BCO25Q-14 |
| Primär användning | Lågtemperatur nätbaksida | Mesh-baksida för hög temperatur/torkningslinje |
| Rekommenderad temperatur | Cirka 10°C | 28°C+ / uppvärmda ledningsförhållanden |
| Blandningsförhållande | 100:25 i vikt | 100:25 i vikt |
| Publicerad viskositet | 400–600 CPS | 400–600 CPS |
| Publicerad härdningstid | Cirka 50 minuter | Cirka 60 minuter |
| Huvudsaklig val anledning | Pålitlig härdning i kalla förhållanden | Kontrollerad härdning i varma förhållanden |
Köpare takeaway: Välj inte sommar och vinter mesh-backing epoxi enbart med hjälp av viskositet. Två system kan publicera samma CPS och förhållande men ändå beter sig väldigt olika eftersom deras härdarkemi och härdningsprofil är designade för olika temperaturområden.
Mesh Wet-Out är viktigare än att bara belägga tyget
Ett nät kan se "täckt" ut samtidigt som det fortfarande är dåligt impregnerat.
Målet är att hartset ska väta fibrerna och skapa intim kontakt mellan det förstärkande tyget och stenytan.
Hur en ordentlig utvätning ser ut
När glasfiber väts ordentligt med ett klart epoxisystem blir fibrerna normalt mer transparenta och visuellt integrerade med hartslagret.
Torra vita zoner kan indikera ofullständig impregnering.
Industriell epoxivägledning för glasfiberapplicering betonar på samma sätt spridning av harts från våta områden till torrt tyg och avlägsnande av överflödigt harts före gelning.
För lite kåda skapar torr mesh
Om appliceringsmängden är för låg:
- fibrer förblir delvis torra;
- stenkontakt blir inkonsekvent;
- tomrum kvarstår under nätet;
- lokal förstärkning blir svagare; och
- peeling kan börja från dåligt bundna områden.
För mycket kåda är inte automatiskt bättre
För mycket harts ökar kostnaden och vikten utan att nödvändigtvis förbättra förstärkningen.
Stora pölar kan också skapa ojämn härdning, hartsrika zoner och onödig värmeuppbyggnad.
Målet är fullständig utvätning med kontrollerad hartsmängd.
Ytförberedelse kan avgöra om nätet ska sitta fast
Även den bästa epoxin kan inte binda tillförlitligt till föroreningar.
Ta bort damm och slam
Stenkapning och kalibrering lämnar fint mineraldamm och slamrester.
Om dessa partiklar finns kvar på plattan kan epoxin binda till dammet snarare än stenen.
Resultatet kan se acceptabelt ut från början och sedan skala det under hanteringen.
Kontrollera fukt
Våta stenytor kan störa många epoxibindningssystem.
Om plattor lämnar en tvättlinje innan nätbaksida, bör fabriken bekräfta att den bakre ytan har nått ett acceptabelt torrt tillstånd innan hartsapplicering.
Ta bort lösa partiklar
Sköra stenar kan ha svaga korn eller flagnande mineralzoner på baksidan.
Att limma nät på material som redan är lossnat från plattan löser inte det underliggande problemet.
Blandningsförhållande spelar fortfarande roll under sommar och vinter
Ett temperaturproblem bör inte lösas genom att ändra blandningsförhållandet.
Båda nuvarande Veropoxy mesh-backing-systemen specificerar 100:25 harts-till-härdare i vikt.
Detta förhållande bör förbli fast om inte leverantören tillhandahåller en annan godkänd formulering.
Tillsätt inte mer härdare på vintern
Mer härdare omvandlar inte på ett säkert sätt en normal epoxi till en lågtemperaturepoxi.
Oförhållande blandning kan minska härdningskvaliteten och skapa inkonsekventa mekaniska egenskaper.
Reducera inte härdare på sommaren
Likaså är reducering av härdare inte ett korrekt sätt att skapa ett långsammare sommarsystem.
Det korrekta tillvägagångssättet är att använda härdningskemi designad för högtemperaturproduktion.
För en djupare förklaring, se Epoxihartsblandningsförhållande Guide för stenbearbetning.
Hur viskositet påverkar Mesh-underlag
Mesh-underlag behöver en balans.
Hartset måste vara tillräckligt tunt för att väta fibrerna och spridas över plattan, men tillräckligt kontrollerat för att det inte bara rinner iväg från förstärkningsskiktet.
Om viskositeten är för hög
Operatören kan se:
- dålig nätimpregnering;
- högt rullmotstånd;
- torra tygzoner;
- mer instängd luft;
- högre arbetsinsats; och
- ojämn hartsfördelning.
Om viskositeten är för låg
Möjliga problem inkluderar:
- avrinning vid plattans kanter;
- hartsackumulering under plattan;
- överdriven absorption i porös sten;
- nedre yta byggnad; och
- högre materialförbrukning.
Det är därför "kontrollerad låg viskositet" vanligtvis är ett mer användbart språk än "lägsta möjliga CPS."
För mer information om detta beslut, se Lågviskös vs högviskös epoxiguide.
Manuell Mesh Backing kontra automatiserade produktionslinjer
Manuell produktion kräver operatörsvänlig arbetstid
Manuella arbetare behöver tillräckligt med tid för att:
- placera nätet;
- blanda epoxi;
- häll hartset;
- sprid den över plattan;
- arbeta harts i torra områden;
- ta bort överflödigt material; och
- korrigera rynkor eller lokala torra fläckar.
Om epoxin blir reaktiv för snabbt beror appliceringskvaliteten för mycket på operatörens hastighet.
Automatiserade linjer behöver repeterbarhet
Automatiska eller halvautomatiska linjer kan applicera harts snabbare, men de inför ett annat krav: repeterbar cykeltid.
En sats bör inte börja gela flera minuter tidigare än nästa bara för att materialtemperaturen ändrats.
För automatiserade system, utvärdera:
- mätnoggrannhet;
- blandningskonsistens;
- hartstemperatur;
- linjehastighet;
- rulltryck;
- nätmatningsinriktning;
- ugnstemperatur; och
- hanteringstid efter härdning.
Vanliga Mesh Backing-fel och vad de vanligtvis betyder
| Observerat problem | Möjlig orsak | Vad du ska kontrollera först |
|---|---|---|
| Mesh skal från sten | Förorenad yta, dålig vätning, ofullständig härdning | Ytrengöring, fukt, hartstäckning och härdningsskick |
| Vita torra nätområden kvarstår | Otillräcklig utvätning eller harts för trögflytande | Appliceringsmängd, viskositet och valsteknik |
| Epoxi förblir mjuk på vintern | Temperatur under formuleringsintervallet | Omgivnings-, sten- och hartstemperaturer |
| Epoxi gelerar för snabbt på sommaren | Hög temperatur eller stor exoterm sats | Batchstorlek, materialtemperatur och härdarsystem |
| Harts rinner av plattans kanter | Överskott av material eller alltför flytande system | Appliceringsmängd och viskositet vid produktionstemperatur |
| Bubblor eller hålrum under nät | Dålig utvätning, instängd luft eller ojämn rullning | Appliceringsteknik och tygkontakt |
| Olika områden botar olika | Dålig blandning eller ojämn temperatur | Blandningslikformighet, förhållande och plattans temperatur |
| Skivan går sönder efter backning | Förstärkning otillräcklig för stendefekt struktur | Stenens skick, nätspecifikation, hartstäckning och faktiska mekaniska krav |
Varför "torr vid beröring" inte är en pålitlig hanteringsstandard
En platta kan kännas torr vid ytan medan stödsystemet inte har utvecklat tillräcklig mekanisk prestanda för hantering.
Forskning som undersöker industriell stenförstärkning har specifikt noterat att fabriker ibland återställer plattor till produktion baserat på empirisk "torr touch" snarare än hartstillverkarens härdningskrav.
Detta skapar onödiga risker.
Definiera ett verkligt hanteringskriterium
Fabriken bör identifiera vad den förstärkta plattan måste överleva härnäst:
- lyftning;
- svarvning;
- vagn transport;
- stapling;
- kalibrering;
- polering; eller
- tillverkning.
Då bör härdningskvalifikationen matcha den faktiska belastningen.
Hur man väljer sommar vs vinter Mesh Backing Epoxy
| Om ditt produktionsskick är... | Prioritera... | Varför |
|---|---|---|
| Verkstad nära 10°C | Lågtemperaturhärdningskemi | Standardsystem kan härda för långsamt och blöta maskor dåligt |
| Kall sten från utomhusförråd | Kontrollera stentemperaturen före applicering | Plattan kan förbli kallare än fabriksluft |
| Sommarworkshop över 28°C | Kontrollerad högtemperaturreaktivitet | Bevarar användbar arbetstid |
| Torkugn eller uppvärmd linje | Hög temperatur / linjekompatibelt system | Undviker för tidig härdning under uppvärmning |
| Manuell baksida med stor platta | Tillräckligt lång öppen tid | Operatörer behöver tid för fullständig utvätning |
| Automatisk kontinuerlig linje | Konsistens från batch-till-batch-härdning | Stabil linjehastighet beror på repeterbart reaktionsbeteende |
| Mycket porös sten | Kontrollerat flöde och hartsförbrukning | Överskott av harts kan försvinna in i plattan |
| Mycket ömtålig exotisk sten | Validera maskdensitet och fullständigt förstärkningssystem | Epoxi ensam bestämmer inte sluthållfastheten |
Hur man testar Mesh Backing Epoxy innan bulkbeställning
Steg 1: Använd faktisk produktionssten
Testa epoxin på samma granit, marmor, konstruerad sten eller exotiska plattor som fabriken bearbetar.
Steg 2: Använd själva nätet
Nätdensitet, fiberstruktur och ytbehandling kan påverka efterfrågan på harts och vätning.
Steg 3: Testa vid realistisk säsongstemperatur
En vinterepoxi bör testas nära det förväntade vinterbearbetningsförhållandet.
En sommarprodukt bör testas vid det faktiska högtemperaturlinjetillståndet.
Steg 4: Registrera ansökningstiden
Mät tiden från blandning tills hela plattan är helt blöt.
Steg 5: Registrera hartsförbrukningen
Spåra gram eller kilogram per kvadratmeter eller per platta.
Detta är avgörande för att jämföra verkliga produktionskostnader.
Steg 6: Kontrollera nätet visuellt
Inspektera för torra zoner, bubblor, rynkor, kantlyftning och ojämn plasttäckning.
Steg 7: Tillåt det angivna botemedlet
Förkorta inte härdningstiden bara för att ytan känns torr.
Steg 8: Kör plattan genom riktig hantering
Lyft den, flytta den, vrid den och sätt tillbaka den i produktion enligt normal fabrikssekvens.
Steg 9: Jämför flera plattor
Ett framgångsrikt prov räcker inte för bulkgodkännande.
Stenvariabilitet innebär att systemet bör kontrolleras över flera representativa plattor.
Mesh Backing Epoxy Köparchecklista
| Leverantörsfråga | Varför det spelar roll |
|---|---|
| Vilket temperaturområde är denna härdare designad för? | Bestämmer säsongsbetonad härdning |
| Vad är den blandade viskositeten vid den angivna testtemperaturen? | Hjälper till att förutsäga mesh-utvätning och avrinning |
| Vad är förhållandet mellan harts och härdare? | Krävs för repeterbar härdning |
| Är förhållandet i vikt eller volym? | Förhindrar doseringsfel |
| Hur långt är det användbara arbetsfönstret? | Bestämmer om en hel platta kan slutföras |
| När kan plattan hanteras säkert? | Mer användbart än en vag "läkningstid" |
| Är produkten lämplig för manuella eller automatiserade linjer? | Appliceringshastigheten ändrar den nödvändiga härdningsprofilen |
| Är den lämplig för torklinje eller ugnshärdning? | Kritisk för uppvärmda produktionssystem |
| Kan vi testa ett prov på vår sten och nät? | Verkliga fabriksförsök avslöjar kompatibilitet |
| Hur konsekvent är prestanda mellan batcher? | Kontinuerlig produktion är beroende av repeterbarhet |
Vanliga Mesh Backing-fel att undvika
Använder en epoxi året runt utan säsongstestning
Om fabrikstemperaturen ändras dramatiskt mellan vinter och sommar, kanske en formulering inte ger samma processfönster hela året.
Tillsätter extra härdare på vintern
Detta är inte ett kontrollerat substitut för lågtemperaturhärdningskemi.
Reducerande härdare på sommaren
Detta är inte en säker metod för att förlänga arbetstiden.
Applicera mesh över dammig sten
Epoxin kan binda till föroreningar istället för plattan.
Att anta synlig täckning innebär full utvätning
Hartset måste impregnera nätet och skapa pålitlig kontakt med stenen.
Flytta plattor så fort ytan känns torr
Beröringstorrt tillstånd visar inte på tillräcklig hanteringsstyrka.
Ignorerar stentemperaturen
Själva plattan kan vara betydligt kallare eller varmare än verkstadsluften.
Jämför endast epoxi efter kilopris
En billigare produkt som förbrukar mer harts, saktar ner linjen eller skapar omarbetning kan bli dyrare per färdig platta.
Rekommendation: Välj härdningssystemet runt produktionssäsongen
Den bästa mesh-backing-epoxin är inte bara produkten med snabbast härdning eller lägst viskositet.
Det är systemet som låter fabriken väta nätet helt, bibehålla tillförlitlig bindning och uppnå säker hanteringsstyrka vid den faktiska produktionstemperaturen.
Om fabriken arbetar nära 10°C på vintern, prioritera lågtemperaturhärdningskemi.
Om produktionen regelbundet går över 28°C eller använder en uppvärmd torklinje, prioritera kontrollerad högtemperaturreaktivitet.
Om samma viskositetsnummer visas på båda produkterna, anta inte att de är utbytbara.
Jämför den kompletta hartshärdarformuleringen, användbar arbetstid, härdningsbeteende, nätutvätning, plattans temperatur, linjehastighet och faktiska hanteringsresultat.
Och om stenen är ovanligt ömtålig, mycket sprucken eller strukturellt heterogen, behandla nätstöd som ett komplett förstärkningssystem – inte bara ett köp av lim.
Vanliga frågor om Stone Mesh Backing Epoxy
1. Vilken epoxi är bäst för baksida i stennät?
Den bästa epoxin beror på verkstadstemperatur, stenens kondition, nättyp, produktionshastighet och härdningskrav. En vinterfabrik kan behöva ett lågtemperaturhärdningssystem, medan en varm sommarverkstad eller torklinje behöver kontrollerad högtemperaturreaktivitet. God nätvätning, pålitlig stenvidhäftning och tillräcklig arbetstid är viktigare än att välja enbart med viskositet.
2. Kan samma nätbaksida användas på sommaren och vintern?
Ibland, men det ska inte antas. Stora säsongsbetonade temperaturförändringar påverkar både epoxiviskositet och härdningshastighet. Fabriker som arbetar runt 10°C på vintern och över 28°C på sommaren kan dra nytta av separata härdningssystem utformade för dessa temperaturområden.
3. Varför härdar mesh-backing epoxi långsamt på vintern?
Låg temperatur ökar i allmänhet ohärdad epoxiviskositet och saktar ner reaktionen mellan harts-härdare. Om formuleringen inte är avsedd för kalla förhållanden kan nätvätningen och styrkautvecklingen bli för långsam för normal produktion.
4. Varför gelar epoxin för snabbt under sommarens mesh-baksida?
Högre temperatur påskyndar epoxihärdningen. Stora blandade satser kan också behålla exoterm värme, vilket gör reaktionen snabbare inuti blandningsbehållaren. Använd temperaturlämplig kemi, kontrollera satsstorleken och övervaka harts- och platttemperaturer istället för att ändra det specificerade blandningsförhållandet.
5. Hur ska en stenfabrik testa mesh-baksida epoxi innan bulkbeställning?
Använd den faktiska produktionsstenen och nätet, testa under representativa säsongstemperaturer, notera hartsförbrukning och användbar arbetstid, kontrollera fullständig fibervätning, tillåt den specificerade härdningen och hantera sedan plattan genom den normala produktionssekvensen. Jämför flera plattor innan du godkänner bulkförsörjning.
Hur man håller stennätstöd stabil under sommaren och vintern
Pålitlig nätförstärkning beror på att hartsflödet och härdningskemin matchas med den faktiska produktionsmiljön. Vinterförhållanden ökar viskositeten och reaktionen långsammare, medan sommarvärmen förbättrar initialflödet men förkortar arbetsfönstret. Rätt system bör väta nätet helt, binda till en ren stenyta och utveckla förutsägbar hanteringsstyrka utan att tvinga operatörerna att kompensera för temperaturen med blandning i obalans eller okontrollerad uppvärmning.
Välj härdaren runt den verkliga fabrikstemperaturen
Om vinterproduktionen närmar sig 10°C, använd kemi utformad för att härda tillförlitligt vid låg temperatur. Om sommarproduktionen överstiger 28°C eller använder uppvärmda torklinjer, använd ett högtemperatursystem som bevarar tillräckligt med arbetstid för fullständig nätimpregnering.
Matcha processen till produktionsförhållandena
Kall vinter workshop:
prioritera lågtemperaturhärdningskemi och verifiera utvätning på kall sten.
Varm sommarproduktion:
skydda det användbara arbetsfönstret och undvik överdimensionerade exotermiska partier.
Produktion av torklinje:
använd en formulering utformad för kontrollerad härdning under förhöjd temperatur.
Manuell nätbaksida:
se till att operatörerna har tillräckligt med öppen tid för att helt impregnera hela plattan.
Bräcklig eller exotisk sten:
utvärdera maskdensiteten, epoxisystemet, stendefekter och hanteringskrav tillsammans.
Bedöm inte förstärkning efter beröringstorrt utseende
En yta som känns torr är inte automatiskt redo för lyft, vändning, polering eller transport. Definiera den nödvändiga hanteringsmilstolpen och validera den på riktiga plattor. Rätt härdningstid är den tid som behövs för att nå nästa säkra produktionssteg – inte bara det ögonblick då ytan slutar kännas klibbig.
Vad ska köpare jämföra mellan leverantörer?
Jämför temperaturintervall, blandad viskositet, arbetstid, härdningsbeteende, rekommenderad satsstorlek, nätvätning, stenvidhäftning, luktprofil, torklinjekompatibilitet, hartsförbrukning och satskonsistens. Testa sedan kortlistade system med dina egna stenar, nät, operatörer och säsongsbetonade produktionsförhållanden.
Praktisk rekommendation
Om vinterhärdningen blir för långsam, byt till lågtemperaturkemi istället för att tillsätta extra härdare. Om sommarharts gelar innan plattan är helt blöt, använd ett högtemperatursystem med kontrollerad reaktivitet snarare än reducerande härdare. Om nät skalar, inspektera ytans förberedelse, väta ut och härda innan du skyller på glasfibern. Och om en ömtålig platta fortfarande går sönder efter backning, utvärdera den kompletta armeringsdesignen istället för att anta att mer epoxi ensam löser problemet.
Behöver du en Mesh Backing Epoxy för din faktiska produktionstemperatur?
Stentyp, glasfibernät, verkstadstemperatur, plattans temperatur, linjehastighet, härdningsmetod och hanteringsschema påverkar alla nätstödets prestanda. Testa hela systemet under dina riktiga vinter- och sommarförhållanden innan du godkänner bulkproduktion.
Referenser
- A.A. Pazeto, P.M. Amaral, J.R. Pinheiro och A.B. Paraguassú.
Effekter av glasfiberförstärkning på de mekaniska egenskaperna hos grovkornig byggnadssten.
Centrum för mineralteknik och Lissabons universitet.
Construction and Building Materials, Vol. 155, 2017, s. 79–87. - A.A. Pazeto, P.M. Amaral och R.L. Arcanjo.
En prestandaanalys av konventionella förstärkningsmetoder för "exotiska" byggstenar enligt gällande tekniska krav.
Center for Mineral Technology and IDMEC, University of Lissabon.
International Journal of Rock Mechanics and Mining Sciences, Vol. 135, 2020, artikel 104507. - WEST SYSTEM Technical Staff.
Applicering av glasfiberduk och tejp.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxi tekniska resurser. - WEST SYSTEM Technical Staff.
Epoxikemi grunder: Förstå härdningstid och temperatur.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxi tekniska resurser. - WEST SYSTEM Technical Staff.
WEST SYSTEM User Manual & Product Guide.
Gougeon Brothers, Inc.
WEST SYSTEM Technical Publications. - ASTM International Committee C18 on Dimension Stone.
ASTM C880/C880M-25 — Standardtestmetod för böjhållfasthet hos dimensionssten.
ASTM International.
Annual Book of ASTM Standards, Vol. 04.07. - ASTM International Committee C18 on Dimension Stone.
ASTM C99/C99M — Standardtestmetod för brottmodul för dimensionssten.
ASTM International.
Annual Book of ASTM Standards, Vol. 04.07. - Charles Selwitz.
Epoxihartser i stenkonservering.
Getty Conservation Institute.
Research in Conservation Series, Getty Publications, 1992.