

Resumo rápido:
O epoxi de soporte de malla de pedra debe mollar a malla de reforzo, unirse de forma fiable á lousa e curar a unha velocidade que coincida coa temperatura de fábrica. A produción de inverno precisa dunha química que aínda desenvolve forza en condicións de frío, mentres que a produción de verán ou en liña de secado precisa de reactividade controlada para que o epoxi non se xere demasiado rápido. Escolla o sistema pola temperatura real do taller, a humectación da malla, o tempo de traballo, o comportamento de curado, o estado da pedra e a velocidade da liña, non só pola viscosidade ou o tempo de curado.
O respaldo de malla parece sinxelo desde o exterior.
Vólvese unha lousa de pedra, colócase unha malla de fibra de vidro na parte traseira, aplícase epoxi e despois de curar a lousa volve á produción.
En realidade, este é un deses procesos nos que unha fábrica pode repetir o mesmo movemento todos os días e aínda así obter resultados moi diferentes de xaneiro a agosto.
No inverno, a resina pode volverse espesa e lenta para curarse. As fibras de malla permanecen visibles porque o epoxi non as molla correctamente. As lousas ocupan bastidores máis tempo do esperado e os operadores comezan a mover o material antes de que se desenvolva a resistencia adecuada.
No verán pode ocorrer o contrario. O epoxi flúe ben ao principio, pero a ventá de traballo faise máis curta. Un lote grande comeza a quentar no recipiente, a resina espesase antes de que se cubra toda a lousa ou un lado da malla recibe máis resina que o outro.
A reacción obvia é culpar á viscosidade.
Pero a viscosidade é só unha parte da resposta.
A pregunta máis importante é se o sistema completo de endurecedor de resina está deseñado para curar previsiblemente á temperatura na que realmente opera a liña de apoio.
Veropoxy actualmente separa estas condicións a través de dedicado sistemas epoxi de pedra para soportes de malla de baixa e alta temperatura en lugar de tratar unha formulación como un adhesivo universal durante todo o ano.
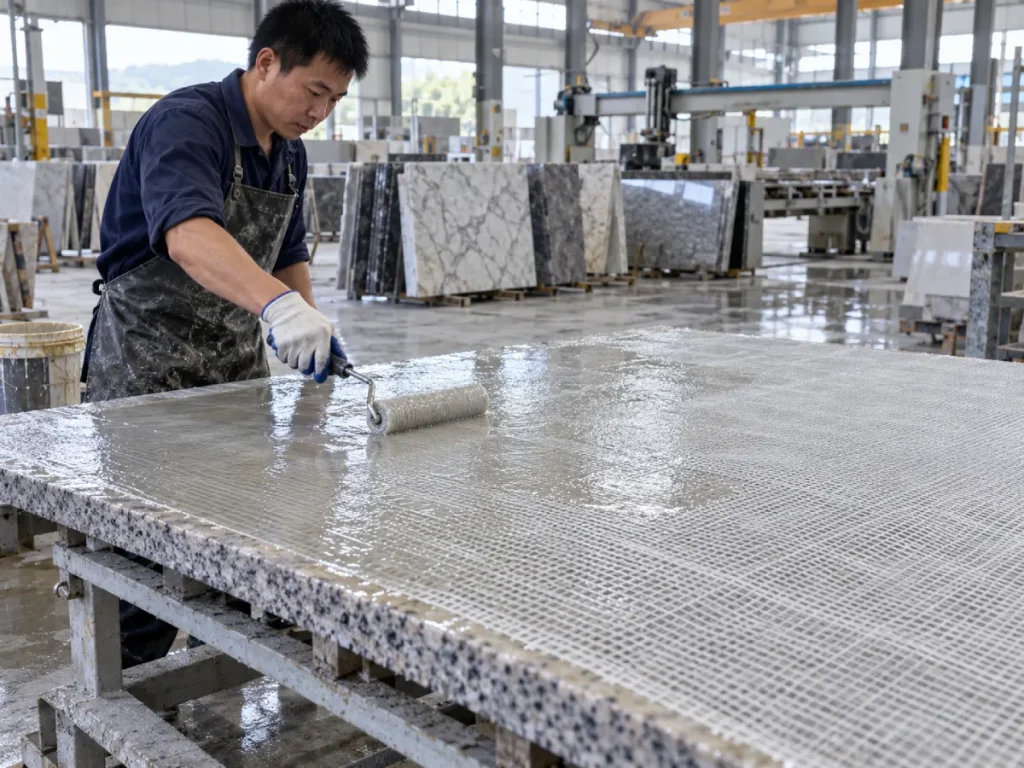
Que é o soporte de malla de pedra?
O soporte de malla de pedra é un proceso de reforzo no que a malla de fibra de vidro ou outro tecido de reforzo se une á superficie traseira dunha lousa de pedra natural ou de enxeñería.
O propósito non é facer que cada forxado sexa estruturalmente idéntico.
A malla e a resina funcionan xuntas como unha capa de reforzo que pode axudar a estabilizar o material fráxil, reducir o risco de propagación de fisuras e mellorar a fiabilidade da manipulación durante o procesamento, transporte, fabricación e instalación posterior.
Por que as lousas fráxiles necesitan reforzo
A pedra natural é heteroxénea.
Dúas lousas cortadas do mesmo bloque poden ter diferentes límites minerais, veas, microfentas, poros, tamaños de cristais e tensións internas.
Os materiais altamente decorativos poden ser especialmente desafiantes porque as características visuais que valoran os compradores (cristais grandes, veas dramáticas, transicións minerais e patróns pouco habituais) tamén poden crear debilidade local.
A investigación sobre pedras de construción exóticas e de gran groso demostrou que os sistemas epoxi reforzados con fibra de vidro poden inhibir a propagación de fendas e mellorar o comportamento mecánico, aínda que a eficiencia do reforzo varía segundo a pedra, a resina, o sistema de fibras e a calidade da aplicación.
O respaldo de malla normalmente ocorre antes do pulido
Para moitas liñas de produción de lousas, o reforzo realízase antes do pulido final.
A capa de respaldo debe curarse suficientemente antes de que a lousa volva á súa manipulación, esmerilado, pulido ou transporte augas abaixo.
Isto fai que o tempo de cura sexa un problema de produción, non só unha especificación de laboratorio.
Que ten que facer un bo epoxi de respaldo de malla?
Un epoxi útil de soporte de malla necesita varias características ao mesmo tempo.
Mollar a malla de fibra de vidro
A resina debe moverse a través e arredor das fibras da malla en lugar de sentarse encima do tecido.
A mollada adecuada crea contacto entre as fibras, o epoxi e o substrato de pedra.
Se as grandes áreas brancas ou secas permanecen visibles na malla, o reforzo será inconsistente.
Pegar á superficie da pedra
Unha boa humectación da fibra non é suficiente se o epoxi non se adhire correctamente á lousa.
O po, a humidade, os residuos de purín, o aceite, a cera, os axentes de liberación e as partículas soltas poden crear unha interface débil.
Permanece viable o tempo suficiente
O operador necesita tempo suficiente para estender o epoxi por toda a lousa e impregnar completamente a malla.
Un sistema que se xela á metade dunha lousa grande pode crear zonas fortes e débiles na mesma capa de reforzo.
Cura o suficientemente rápido para a liña
O tempo de traballo tampouco pode ser infinito.
Unha vez que a malla está debidamente mollada e a resina está no seu lugar, o sistema debe desenvolver a suficiente forza de manipulación para mover a lousa pola produción a unha velocidade práctica.
Evitar a escorrentía excesiva
Se a resina é demasiado fluída nas condicións de produción reais, pode afastarse da malla, acumularse nos bordos da lousa ou crear unha distribución desigual da resina.
Mantéñase consistente durante os cambios estacionais
Este é moitas veces o requisito máis difícil.
Unha resina que funciona perfectamente a 22 °C pode comportarse de forma moi diferente a 10 °C ou a 32 °C.
Por que o apoio de malla de verán e inverno precisa de diferentes estratexias
O curado epoxi é sensible á temperatura.
Cando a temperatura baixa, o epoxi sen cura xeralmente faise máis viscoso e a reacción química diminúe.
Cando a temperatura aumenta, a resina xeralmente faise máis fácil de fluír, pero a reacción de curado tamén se acelera.
Isto xera riscos de produción opostos.
| Condición de produción | Comportamento principal da resina | Risco típico | O que precisa a fábrica |
|---|---|---|---|
| Obradoiro de frío inverno | Maior viscosidade e reacción máis lenta | Mollaxe deficiente, cura retardada, manipulación precoz | Química de curado a baixa temperatura |
| Condicións moderadas | Fluxo e reacción equilibradas | Variación de temperatura de cambio a quenda | Fiestra de traballo estable e cura repetible |
| Obradoiro de verán quente | Menor viscosidade inicial e reacción máis rápida | Tempo de traballo curto, engrosamento rápido, aplicación irregular | Reactividade controlada a alta temperatura |
| Liña de secado con calefacción | Rápida entrada de calor despois da aplicación | Cura prematura ou desenvolvemento irregular do xel | Sistema deseñado para as condicións da liña de secado |
O punto clave é sinxelo:
O inverno e o verán requiren un control de cura diferente mesmo cando a viscosidade obxectivo semella similar no papel.
Soporte de malla de inverno: que cambia a baixa temperatura?
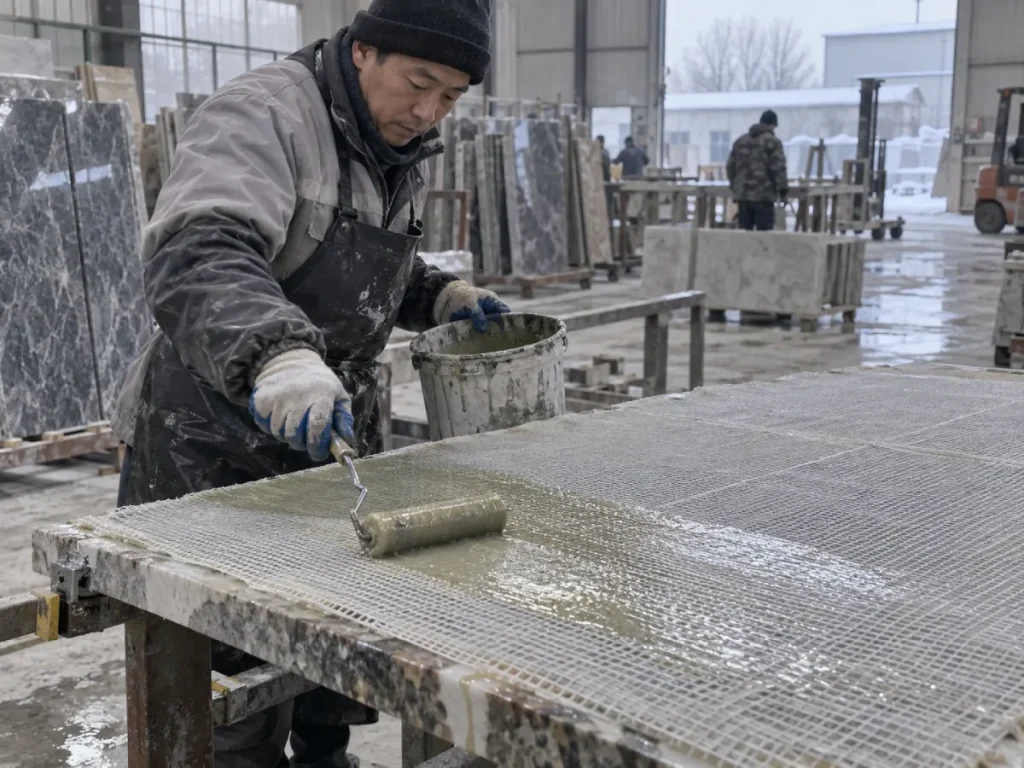
A resina faise máis difícil de estender
A medida que o epoxi non curado se arrefría, a viscosidade adoita aumentar.
O rolo ou espallador necesita máis esforzo. A resina móvese a través da fibra de vidro máis lentamente e as fibras de malla poden permanecer parcialmente secas.
Isto faise especialmente evidente en lousas grandes onde o operador necesita cubrir varios metros cadrados de forma consistente.
A penetración na pedra pode diminuír
O respaldo de malla non depende só da adhesión ao tecido.
A resina tamén necesita suficiente interacción cos poros, as rugosidades e pequenos defectos na superficie posterior da lousa.
Se a resina se fai demasiado espesa, a humectación e a penetración na superficie poden facerse menos eficaces.
O tempo de curación faise imprevisible
Un sistema estándar a temperatura ambiente aínda pode curarse en condicións frías, pero "eventualmente" non é unha especificación de produción.
Se a lousa necesita o dobre de tempo antes da manipulación, a estación de apoio convértese nun pescozo de botella.
As fábricas comezan entón a tomar decisións arriscadas como:
- movendo lousas mentres a resina aínda está verde;
- apilar lousas reforzadas demasiado cedo;
- engadir un endurecedor extra;
- usar quentadores incontrolados; ou
- aceptando malla parcialmente curada.
Eses atallos adoitan crear máis variabilidade.
Cando un epoxi de respaldo de malla a baixa temperatura ten sentido
Un epoxi de inverno non debería ser simplemente unha formulación estándar con máis endurecedor engadido na fábrica.
A química de curado en si debe deseñarse para permanecer reactiva en condicións máis frías.
Veropoxy Epoxi de baixa temperatura para soporte de malla de pedra - 4090 / WBA25Q actualmente está posicionado para unha produción de aproximadamente 10 °C.
O seu sistema publicado usa:
- 4090 / WBA25Q combinación resina-endurecedor;
- proporción de mestura 100:25 en peso;
- viscosidade 400-600 CPS;
- tempo de curado de aproximadamente 50 minutos; e
- temperatura de traballo recomendada aproximadamente 10 °C.
A parte importante non é que "50 minutos son mellor que 60 minutos".
O punto útil é que o sistema está formulado para desenvolver un rendemento de curado en condicións máis frías onde un endurecedor convencional pode chegar a ser pouco lento.
Quen debería considerar un sistema de inverno?
Ten sentido cando:
- a temperatura do taller achégase regularmente aos 10 °C;
- a propia pedra está fría despois do almacenamento nocturno;
- o respaldo de malla prodúcese en áreas de produción sen calefacción;
- as lousas deben moverse pouco despois do reforzo;
- os atrasos de curación invernal están a reducir o rendemento da liña; ou
- os operadores están compensando manualmente o curado lento.
Soporte de malla de verán: por que o máis rápido non sempre é mellor
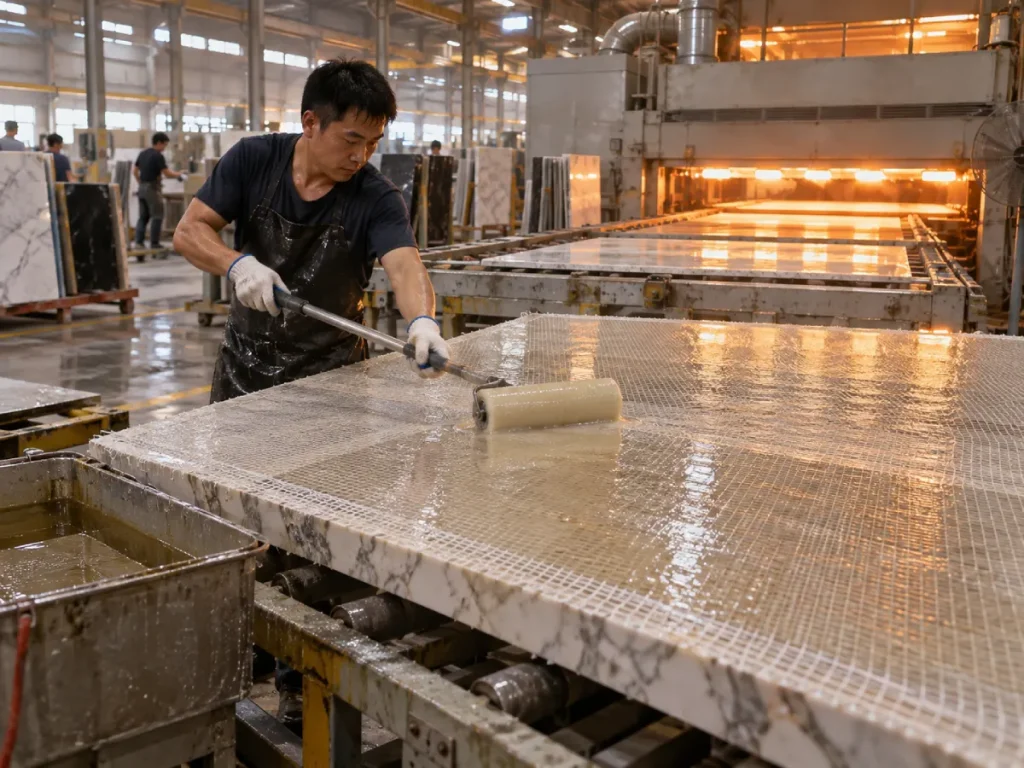
O tempo quente parece máis sinxelo ao principio.
O epoxi flúe ben. A fibra de vidro faise transparente rapidamente. Os operadores poden mover a resina pola lousa con menos esforzo.
Entón o reloxo comeza a funcionar contra eles.
O tempo de traballo faise máis curto
A temperatura máis alta xeralmente acelera a reacción epoxi.
A resina pode comezar cunha viscosidade moi viable pero espesar máis rápido do esperado.
Nunha lousa grande, a primeira zona pódese mollar perfectamente mentres que a zona final recibe a resina que xa comezou a adquirir viscosidade.
Os lotes grandes poden quentar aínda máis rápido
O curado epoxi é exotérmico.
Unha gran masa mesturada nun balde profundo retén a calor.
Máis calor retida pode acelerar aínda máis a reacción.
Esta é unha das razóns polas que os operadores de verán ás veces ven que un balde se quente mentres que a resina xa estendida pola lousa permanece viable durante máis tempo.
As liñas de secado engaden outra variable de temperatura
As fábricas que utilizan liñas quentadas ou asistidas por fornos deben considerar non só a temperatura ambiente senón tamén a temperatura introducida despois da aplicación.
O sistema de curado debe tolerar esa secuencia sen chegar a ser incontrolablemente rápido.
Cando un epoxi de soporte de malla de alta temperatura ten sentido
Para talleres quentes e produción en liña de secado, o obxectivo é a reactividade controlada.
O epoxi aínda necesita unha boa humectación e fluxo, pero o sistema de curado debe conservar o tempo de aplicación suficiente para rematar a lousa de forma consistente.
Veropoxy Epoxi inodoro de alta temperatura para soporte de malla de pedra - 4090 / BCO25Q-14 actualmente está deseñado para 28 °C+ e condicións de liña de secado.
As súas especificacións publicadas inclúen:
- sistema 4090 / BCO25Q-14;
- 100:25 relación resina-endurecedor en peso;
- viscosidade 400-600 CPS;
- tempo de curado de aproximadamente 60 minutos;
- condicións de traballo de alta temperatura / 28 °C+; e
- operación inodora para ambientes de produción continua.
Quen debería considerar un sistema de alta temperatura?
Ten sentido cando:
- a temperatura do taller de verán supera regularmente os 28 °C;
- o respaldo de malla utiliza fornos de secado ou transportadores quentados;
- o epoxi estándar comeza a espesar antes de completar a aplicación;
- as lousas grandes necesitan un tempo de molladura máis longo;
- os operadores mesturan varios quilogramos por lote;
- a fábrica executa liñas automáticas continuas; ou
- a consistencia do tempo de traballo importa máis que a velocidade máxima de curado.
Por que o mesmo 400-600 CPS non significa o mesmo produto
Esta é probablemente a lección de compradores máis importante do artigo.
Ambos sistemas de soporte de malla Veropoxy publican actualmente unha viscosidade de aproximadamente 400-600 CPS.
Ambos tamén usan unha proporción de 100:25 en peso.
Non obstante, un está deseñado en torno a unha produción de aproximadamente 10 °C e o outro ao redor de 28 °C+ ou en condicións de liña de secado.
Isto significa que a verdadeira diferenza non é só a viscosidade.
O endurecedor e a química de curación completa están a facer gran parte do traballo estacional.
| Especificación | Sistema de inverno | Sistema de verán/alta temperatura |
|---|---|---|
| Sistema | 4090/WBA25Q | 4090 / BCO25Q-14 |
| Uso primario | Soporte de malla de baixa temperatura | Respaldo de malla de alta temperatura / liña de secado |
| Temperatura recomendada | Aproximadamente 10°C | 28 °C+ / condicións de liña de calefacción |
| Relación de mestura | 100:25 en peso | 100:25 en peso |
| Viscosidade publicada | 400–600 CPS | 400–600 CPS |
| Tempo de curación publicado | Aproximadamente 50 minutos | Aproximadamente 60 minutos |
| Motivo principal da selección | Cura fiable en condicións de frío | Curado controlado en condicións de calor |
Compras para levar: Non seleccione epoxi de soporte de malla de verán e inverno só pola viscosidade. Dous sistemas poden publicar o mesmo CPS e proporción aínda que se comportan de forma moi diferente porque a súa química de endurecedor e o seu perfil de curado están deseñados para diferentes intervalos de temperatura.
A molladura da malla é máis importante que simplemente recubrir o tecido
Unha malla pode parecer "cuberta" mentres aínda está mal impregnada.
O obxectivo é que a resina molle as fibras e cree un contacto íntimo entre o tecido de reforzo e a superficie da pedra.
Como se ve o wet-out adecuado
Cando a fibra de vidro está debidamente mollada cun sistema epoxi transparente, as fibras normalmente fanse máis transparentes e visualmente integradas coa capa de resina.
As zonas brancas de aspecto seco poden indicar impregnación incompleta.
A guía de epoxi industrial para a aplicación de fibra de vidro enfatiza do mesmo xeito a dispersión da resina das áreas molladas no tecido seco e a eliminación do exceso de resina antes da xelación.
A pouca resina crea unha malla seca
Se a cantidade de aplicación é demasiado baixa:
- as fibras permanecen parcialmente secas;
- o contacto da pedra faise inconsistente;
- quedan ocos debaixo da malla;
- o reforzo local faise máis débil; e
- O peeling pode comezar a partir de áreas mal unidas.
Demasiada resina non é automaticamente mellor
O exceso de resina engade custo e peso sen mellorar necesariamente o reforzo.
As pozas grandes tamén poden crear un cura desigual, zonas ricas en resina e unha acumulación de calor innecesaria.
O obxectivo é a mollada completa cunha cantidade de resina controlada.
A preparación da superficie pode decidir se a malla permanece unida
Incluso o mellor epoxi non pode unirse de forma fiable á contaminación.
Elimina o po e a pasta
O corte e a calibración da pedra deixan po mineral fino e residuos de purín.
Se esas partículas permanecen na lousa, o epoxi pode unirse ao po e non á pedra.
O resultado pode parecer aceptable inicialmente e despois pelarse durante a manipulación.
Controla a humidade
As superficies de pedra húmidas poden interferir con moitos sistemas de unión epoxi.
Se as lousas deixan unha liña de lavado antes do respaldo da malla, a fábrica debe confirmar que a superficie traseira alcanzou unha condición seca aceptable antes da aplicación da resina.
Elimina as partículas soltas
As pedras fráxiles poden ter grans débiles ou zonas minerais escamosas na superficie posterior.
A unión da malla sobre o material que xa está desprendido da lousa non resolve o problema subxacente.
A proporción de mestura aínda importa no verán e inverno
Non se debe resolver un problema de temperatura cambiando a proporción de mestura.
Ambos sistemas de soporte de malla Veropoxy actuais especifican 100:25 de resina a endurecedor en peso.
Esa proporción debe permanecer fixa a menos que o provedor proporcione unha formulación aprobada diferente.
Non engada máis endurecedor no inverno
Máis endurecedor non converte con seguridade un epoxi normal nun epoxi de baixa temperatura.
A mestura fóra de proporción pode reducir a calidade do curado e crear propiedades mecánicas inconsistentes.
Non reducir o endurecedor no verán
Do mesmo xeito, reducir o endurecedor non é unha forma adecuada de crear un sistema de verán máis lento.
O enfoque correcto é utilizar a química de curado deseñada para a produción a alta temperatura.
Para unha explicación máis profunda, consulte o Guía de relación de mestura de resina epoxi para o procesamento de pedra.
Como afecta a viscosidade ao respaldo de malla
O respaldo de malla necesita un equilibrio.
A resina debe ser o suficientemente fina como para mollar as fibras e estenderse pola lousa, pero o suficientemente controlada como para que non se limite a escapar da capa de reforzo.
Se a viscosidade é demasiado alta
O operador pode ver:
- mala impregnación da malla;
- alta resistencia ao rolo;
- zonas de tecido seco;
- máis aire atrapado;
- maior esforzo laboral; e
- distribución desigual da resina.
Se a viscosidade é demasiado baixa
Os posibles problemas inclúen:
- escorrentía nos bordos da lousa;
- acumulación de resina debaixo da lousa;
- absorción excesiva en pedra porosa;
- construción de superficie inferior; e
- maior consumo de material.
É por iso que a "baixa viscosidade controlada" adoita ser unha linguaxe máis útil que "o CPS máis baixo posible".
Para obter máis detalles sobre esta decisión, consulte o Guía de epoxi de baixa viscosidade vs alta viscosidade.
Soporte de malla manual vs liñas de produción automatizadas
A produción manual necesita un tempo de traballo amigable para o operador
Os traballadores manuais necesitan tempo suficiente para:
- colocar a malla;
- mestura epoxi;
- verter a resina;
- esténdeo pola lousa;
- traballar a resina en zonas secas;
- eliminar o exceso de material; e
- corrixir engurras ou puntos secos locais.
Se o epoxi se fai reactivo demasiado rápido, a calidade da aplicación depende demasiado da velocidade do operador.
As liñas automatizadas necesitan repetibilidade
As liñas automáticas ou semiautomáticas poden aplicar resina máis rapidamente, pero introducen un requisito diferente: tempo de ciclo repetible.
Un lote non debe comezar a xelificarse varios minutos antes do seguinte simplemente porque a temperatura do material cambiou.
Para sistemas automatizados, avalía:
- precisión de medición;
- consistencia de mestura;
- temperatura da resina;
- velocidade da liña;
- presión do rolo;
- aliñamento de alimentación de malla;
- temperatura do forno; e
- tempo de manipulación despois da curación.
Fallos comúns de respaldo de malla e que significan normalmente
| Problema observado | Causa posible | Que comprobar primeiro |
|---|---|---|
| Cascas de malla de pedra | Superficie contaminada, humectación deficiente, cura incompleta | Limpeza da superficie, humidade, cobertura de resina e estado de curado |
| Quedan áreas brancas de malla seca | Mollada insuficiente ou resina demasiado viscosa | Cantidade de aplicación, viscosidade e técnica do rolo |
| O epoxi permanece suave no inverno | Temperatura por debaixo do intervalo de formulación | Temperaturas ambiente, pedra e resina |
| Xeles epoxi demasiado rápido no verán | Alta temperatura ou gran lote exotérmico | Tamaño do lote, temperatura do material e sistema de endurecedor |
| A resina corre polos bordos da lousa | Exceso de material ou sistema excesivamente fluído | Cantidade de aplicación e viscosidade a temperatura de produción |
| Burbullas ou baleiros baixo a malla | Mollada deficiente, aire atrapado ou rodadura irregular | Técnica de aplicación e contacto co tecido |
| As diferentes áreas curan de forma diferente | Mestura deficiente ou temperatura desigual | Uniformidade de mestura, proporción e temperatura da lousa |
| Rotura da lousa despois do respaldo | Reforzo insuficiente para a estrutura de defectos da pedra | Condición da pedra, especificación da malla, cobertura da resina e requisitos mecánicos reais |
Por que "seco ao tacto" non é un estándar de manexo fiable
Unha lousa pode sentirse seca na superficie mentres o sistema de respaldo non desenvolveu o rendemento mecánico suficiente para a manipulación.
A investigación que examina o reforzo de pedra industrial observou específicamente que as fábricas ás veces devolven as lousas á produción baseándose no "toque seco" empírico en lugar dos requisitos de curado do fabricante de resinas.
Isto xera un risco innecesario.
Definir un criterio de manexo real
A fábrica debe identificar a que debe sobrevivir a lousa reforzada:
- elevación;
- xirando;
- transporte de carros;
- empilhado;
- calibración;
- pulido; ou
- fabricación.
Entón, a cualificación de cura debería coincidir con esa carga real.
Como elixir o epoxi de respaldo de malla de verán vs inverno
| Se a túa condición de produción é... | Priorizar… | Por que |
|---|---|---|
| Obradoiro preto de 10°C | Química de curado a baixa temperatura | Os sistemas estándar poden curar demasiado lentamente e mollar mal a malla |
| Pedra fría de almacenamento ao aire libre | Comprobe a temperatura da pedra antes da aplicación | A lousa pode permanecer máis fría que o aire da fábrica |
| Obradoiro de verán por riba dos 28°C | Reactividade controlada a alta temperatura | Conserva o tempo útil de traballo |
| Forno de secado ou liña de calefacción | Sistema de alta temperatura/compatible con liña | Evita a curación prematura durante o quecemento |
| Respaldo manual de forxado grande | Tempo aberto suficientemente longo | Os operadores precisan de tempo para a mollada completa |
| Liña continua automática | Consistencia de cura lote a lote | A velocidade de liña estable depende do comportamento da reacción repetible |
| Pedra moi porosa | Caudal controlado e consumo de resina | O exceso de resina pode desaparecer na lousa |
| Pedra exótica moi fráxil | Valida a densidade da malla e o sistema de reforzo completo | O epoxi por si só non determina a resistencia final |
Como probar o epoxi de respaldo de malla antes de realizar un pedido a granel
Paso 1: use pedra de produción real
Proba o epoxi no mesmo granito, mármore, pedra de enxeñería ou lousas exóticas que procesa a fábrica.
Paso 2: use a malla real
A densidade da malla, a estrutura da fibra e o tratamento da superficie poden afectar a demanda e a humectación de resina.
Paso 3: proba a temperatura estacional realista
Un epoxi de inverno debe ser probado preto da condición de procesamento invernal esperada.
Un produto de verán debe ser probado na condición real da liña de alta temperatura.
Paso 4: rexistra o tempo de aplicación
Mida o tempo desde a mestura ata que toda a lousa estea completamente mollada.
Paso 5: rexistrar o consumo de resina
Rastrear gramos ou quilogramos por metro cadrado ou por lousa.
Isto é fundamental para comparar o verdadeiro custo de produción.
Paso 6: Comprobe visualmente a malla
Inspeccione por zonas secas, burbullas, engurras, levantamento de bordos e cobertura desigual de resina.
Paso 7: Permita a cura especificada
Non acurte o tempo de cura simplemente porque a superficie se sente seca.
Paso 8: Executar a lousa a través dunha manipulación real
Levántao, móveo, xirao e devolveo á produción segundo a secuencia normal de fábrica.
Paso 9: Compara varias placas
Unha mostra exitosa non é suficiente para a aprobación masiva.
A variabilidade da pedra significa que o sistema debe comprobarse en varias placas representativas.
Lista de verificación do comprador de epoxi con soporte de malla
| Pregunta do provedor | Por que importa |
|---|---|
| Para que rango de temperatura está deseñado este endurecedor? | Determina a idoneidade de cura estacional |
| Cal é a viscosidade mixta á temperatura de proba indicada? | Axuda a prever a humedad e a escorrentía da malla |
| Cal é a relación resina-endurecedor? | Necesario para o curado repetible |
| A relación é en peso ou en volume? | Evita erros de dosificación |
| Canto dura a xanela de traballo útil? | Determina se se pode completar unha lousa completa |
| Cando se pode manipular a lousa con seguridade? | Máis útil que un vago "tempo de curación" |
| O produto é apto para liñas manuais ou automatizadas? | A velocidade da aplicación cambia o perfil de cura necesario |
| ¿É apto para secado en liña ou forno? | Crítico para sistemas de produción de calefacción |
| Podemos probar unha mostra na nosa pedra e malla? | As probas reais de fábrica revelan a compatibilidade |
| Que tan consistente é o rendemento entre lotes? | A produción continua depende da repetibilidade |
Erros comúns de respaldo de malla a evitar
Usando un epoxi todo o ano sen probas estacionais
Se a temperatura da fábrica cambia drasticamente entre o inverno e o verán, é posible que unha formulación non proporcione a mesma ventá de proceso durante todo o ano.
Engadindo endurecedor extra no inverno
Este non é un substituto controlado para a química de curado a baixa temperatura.
Endurecedor redutor no verán
Este non é un método seguro para ampliar o tempo de traballo.
Aplicando malla sobre pedra poeirenta
O epoxi pode unirse á contaminación en lugar da lousa.
Asumir unha cobertura visible significa unha molladura total
A resina debe impregnar a malla e crear un contacto fiable coa pedra.
Mover lousas tan pronto como a superficie se sente seca
O estado seco ao tacto non demostra a resistencia de manipulación adecuada.
Ignorando a temperatura da pedra
A lousa en si pode ser significativamente máis fría ou quente que o aire do taller.
Comparando epoxi só polo prezo por quilogramo
Un produto máis barato que consume máis resina, ralentiza a liña ou crea retoques pode ser máis caro por lousa acabada.
Recomendación: Escolla o sistema de cura durante a tempada de produción
O mellor epoxi de soporte de malla non é simplemente o produto coa cura máis rápida ou a menor viscosidade.
É o sistema que permite á fábrica mollar completamente a malla, manter unha unión fiable e alcanzar unha forza de manipulación segura á temperatura de produción real.
Se a fábrica funciona preto de 10 °C no inverno, prioriza a química de curado a baixa temperatura.
Se a produción supera regularmente os 28 °C ou se utiliza unha liña de secado quente, prioriza a reactividade controlada a alta temperatura.
Se aparece o mesmo número de viscosidade en ambos produtos, non supoña que son intercambiables.
Compare a formulación completa do endurecedor de resina, o tempo de traballo útil, o comportamento de curado, a molladura da malla, a temperatura da lousa, a velocidade da liña e o resultado real da manipulación.
E se a pedra é inusualmente fráxil, moi rachada ou estruturalmente heteroxénea, trate o respaldo de malla como un sistema de reforzo completo, non só como unha compra de adhesivo.
Preguntas frecuentes sobre Stone Mesh Backing Epoxy
1. Que epoxi é mellor para o soporte de malla de pedra?
O mellor epoxi depende da temperatura do taller, do estado da pedra, do tipo de malla, da velocidade de produción e dos requisitos de curado. Unha fábrica de inverno pode necesitar un sistema de curado a baixa temperatura, mentres que un taller ou liña de secado de verán quente necesita unha reactividade controlada a alta temperatura. Unha boa humectación da malla, unha adhesión fiable á pedra e un tempo de traballo suficiente son máis importantes que escoller só pola viscosidade.
2. Pódese usar o mesmo soporte epoxi de malla no verán e inverno?
Ás veces, pero non se debe asumir. Os grandes cambios de temperatura estacionais afectan tanto á viscosidade do epoxi como á velocidade de curado. As fábricas que operan a uns 10 °C no inverno e por riba dos 28 °C no verán poden beneficiarse de sistemas de curado separados deseñados para eses intervalos de temperatura.
3. Por que o revestimento epoxi de malla cura lentamente no inverno?
A baixa temperatura xeralmente aumenta a viscosidade do epoxi non curado e ralentiza a reacción resina-endurecedor. Se a formulación non está deseñada para condicións frías, a humectación da malla e o desenvolvemento da forza poden chegar a ser demasiado lentos para a produción normal.
4. Por que o xel epoxi é demasiado rápido durante o respaldo de malla de verán?
A temperatura máis alta acelera o curado epoxi. Grandes lotes mesturados tamén poden reter calor exotérmico, facendo que a reacción sexa máis rápida dentro do recipiente de mestura. Use produtos químicos adecuados para a temperatura, controle o tamaño do lote e monitoree as temperaturas da resina e da lousa en lugar de cambiar a proporción de mestura especificada.
5. Como debería unha fábrica de pedra probar a malla epoxi de apoio antes de realizar pedidos a granel?
Use a pedra e a malla de produción reais, proba a temperaturas estacionais representativas, rexistre o consumo de resina e o tempo útil de traballo, comprobe a molladura completa da fibra, permita o curado especificado e, a continuación, manexa a lousa a través da secuencia de produción normal. Compare varias placas antes de aprobar a subministración a granel.
Como manter o soporte de malla de pedra estable durante o verán e o inverno
O reforzo fiable da malla depende de adaptar o fluxo de resina e a química de curado co ambiente de produción real. As condicións invernais aumentan a viscosidade e a reacción lenta, mentres que a calor do verán mellora o fluxo inicial pero acurta a xanela de traballo. O sistema correcto debe mollar completamente a malla, unirse a unha superficie de pedra limpa e desenvolver unha forza de manipulación previsible sen forzar aos operadores a compensar a temperatura con mesturas fóra de proporción ou quecemento incontrolado.
Escolla o endurecedor ao redor da temperatura real de fábrica
Se a produción de inverno achégase aos 10 °C, use produtos químicos deseñados para curar de forma fiable a baixa temperatura. Se a produción estival supera os 28 °C ou utiliza liñas de secado con calefacción, use un sistema de alta temperatura que preserve o tempo de traballo suficiente para a impregnación completa da malla.
Relaciona o proceso coas condicións de produción
Obradoiro de inverno frío:
priorizar a química de curado a baixa temperatura e verificar a humedad en pedra fría.
Produción de verán quente:
protexa a útil xanela de traballo e evite lotes exotérmicos sobredimensionados.
Produción da liña de secado:
use unha formulación deseñada para o curado controlado a temperatura elevada.
Soporte manual de malla:
asegúrese de que os operarios teñan tempo aberto suficiente para impregnar completamente a lousa completa.
Pedra fráxil ou exótica:
avaliar conxuntamente a densidade da malla, o sistema epoxi, os defectos da pedra e os requisitos de manipulación.
Non xulgue o reforzo polo aspecto ao tacto
Unha superficie que se sente seca non está lista automaticamente para levantala, xirar, pulir ou transportar. Definir o fito de manipulación necesario e validalo en lousas reais. O tempo de curado correcto é o tempo necesario para chegar ao seguinte paso de produción segura, non só o momento no que a superficie deixa de sentirse pegajosa.
Que deberían comparar os compradores entre os provedores?
Compare o intervalo de temperatura, a viscosidade mixta, o tempo de traballo, o comportamento de curado, o tamaño recomendado do lote, a humectación da malla, a adhesión á pedra, o perfil de olor, a compatibilidade da liña de secado, o consumo de resina e a consistencia do lote. A continuación, proba os sistemas preseleccionados usando a túa propia pedra, malla, operadores e condicións de produción estacionais.
Recomendación práctica
Se o curado invernal se fai demasiado lento, cambia á química a baixa temperatura en lugar de engadir un endurecedor extra. Se a resina de verán se xela antes de que a lousa estea completamente mollada, utilice un sistema de alta temperatura con reactividade controlada en lugar de endurecedor reducidor. Se a malla se pela, inspecciona a preparación da superficie, molla e cura antes de culpar á fibra de vidro. E se unha lousa fráxil aínda se rompe despois do respaldo, avalía o deseño completo de reforzo en lugar de asumir que máis epoxi só resolverá o problema.
¿Necesitas un epoxi de respaldo de malla para a túa temperatura de produción real?
O tipo de pedra, a malla de fibra de vidro, a temperatura do taller, a temperatura da lousa, a velocidade da liña, o método de curado e o calendario de manipulación afectan o rendemento do respaldo da malla. Proba o sistema completo nas túas condicións reais de inverno e verán antes de aprobar a produción a granel.
Referencias
- A. A. Pazeto, P. M. Amaral, J. R. Pinheiro e A. B. Paraguassú.
Efectos do reforzo de fibra de vidro sobre as propiedades mecánicas da pedra de construción de gran groso.
Centro de Tecnoloxía Mineral e Universidade de Lisboa.
Construción e materiais de construción, vol. 155, 2017, páxinas 79–87. - A. A. Pazeto, P. M. Amaral e R. L. Arcanjo.
Unha análise de rendemento dos métodos convencionais de reforzo para pedras de construción "exóticas" segundo os requisitos técnicos actuais.
Centro de Tecnoloxía Mineral e IDMEC, Universidade de Lisboa.
Revista Internacional de Mecánica de Rochas e Ciencias Mineiras, vol. 135, 2020, artigo 104507. - Persoal Técnico WEST SYSTEM.
Aplicación de tela e cinta de fibra de vidro.
Gougeon Brothers, Inc.
Recursos técnicos de epoxi WEST SYSTEM. - Persoal Técnico WEST SYSTEM.
Conceptos básicos de química epoxi: comprensión do tempo e temperatura de cura.
Gougeon Brothers, Inc.
Recursos técnicos de epoxi WEST SYSTEM. - Persoal Técnico WEST SYSTEM.
WEST SYSTEM Manual de usuario e guía do produto.
Gougeon Brothers, Inc.
Publicacións técnicas WEST SYSTEM. - ASTM International Committee C18 on Dimension Stone.
ASTM C880/C880M-25 — Método de proba estándar para a resistencia á flexión da pedra de dimensións.
ASTM Internacional.
Libro anual de normas ASTM, vol. 04/07. - ASTM International Committee C18 on Dimension Stone.
ASTM C99/C99M — Método de proba estándar para o módulo de ruptura da pedra de dimensión.
ASTM Internacional.
Libro anual de normas ASTM, vol. 04/07. - Charles Selwitz.
Resinas epoxi en conservación de pedra.
Instituto de Conservación Getty.
Research in Conservation Series, Getty Publications, 1992.