

Dali nga Summary:
Ang epoxy nga nagsuporta sa bato nga mesh kinahanglan nga basa ang reinforcement mesh, masaligan nga magbugkos sa slab, ug mag-ayo sa tulin nga katumbas sa temperatura sa pabrika. Ang produksiyon sa tingtugnaw nanginahanglan ug chemistry nga nagpalambo gihapon sa kusog sa bugnaw nga mga kahimtang, samtang ang produksiyon sa ting-init o linya sa pagpauga nanginahanglan kontrolado nga reaktibidad aron ang epoxy dili dali nga mag-gel. Pilia ang sistema pinaagi sa aktuwal nga temperatura sa workshop, pagpabasa sa mata, oras sa pagtrabaho, pamatasan sa pag-ayo, kahimtang sa bato, ug katulin sa linya—dili sa viscosity o oras sa pag-ayo lamang.
Ang mesh backing morag simple sa gawas.
Ang usa ka stone slab gibalikbalik, ang fiberglass mesh gibutang sa likod, ang epoxy gipadapat, ug pagkahuman sa pag-ayo ang slab mobalik sa produksiyon.
Sa tinuud, kini usa sa mga proseso diin ang usa ka pabrika mahimo nga magbalikbalik sa parehas nga paglihok matag adlaw ug makakuha gihapon og lainlaing mga resulta gikan sa Enero hangtod Agosto.
Sa tingtugnaw, ang dagta mahimong baga ug hinay sa pag-ayo. Ang mga lanot sa mata nagpabilin nga makita tungod kay ang epoxy wala magbasa niini sa hustong paagi. Ang mga slab nag-okupar sa mga rack nga mas dugay kaysa sa gipaabut, ug ang mga operator nagsugod sa paglihok sa materyal sa wala pa maugmad ang igong kusog.
Sa ting-init, ang kaatbang mahimong mahitabo. Ang epoxy maayo nga agay sa una, apan ang nagtrabaho nga bintana mahimong mas mubo. Ang usa ka dako nga batch magsugod sa pagpainit sa sudlanan, ang resin mobaga sa dili pa ang tibuok nga slab matabonan, o ang usa ka kilid sa mata sa baling makadawat og mas daghang resin kay sa lain.
Ang klaro nga reaksyon mao ang pagbasol sa viscosity.
Apan ang viscosity usa lamang ka bahin sa tubag.
Ang mas importante nga pangutana mao kung ang kompletong resin-hardener nga sistema gidesinyo sa pag-ayo sa matag-an sa temperatura diin ang backing line aktuwal nga naglihok.
Ang Veropoxy sa pagkakaron nagbulag niini nga mga kondisyon pinaagi sa gipahinungod mga sistema sa epoxy nga bato alang sa ubos nga temperatura ug taas nga temperatura nga mesh backing kay sa pagtratar sa usa ka pormulasyon isip usa ka unibersal nga tibuok tuig nga papilit.
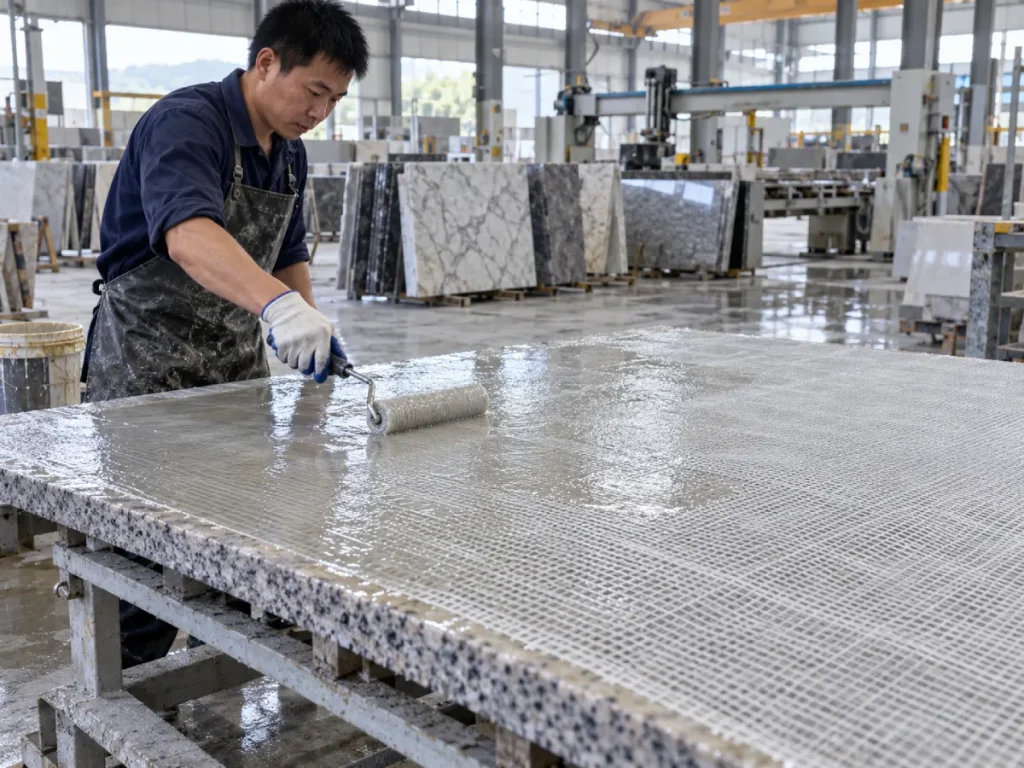
Unsa ang Stone Mesh Backing?
Ang stone mesh backing kay usa ka proseso sa pagpalig-on diin ang fiberglass mesh o lain pang reinforcing fabric gigapos sa likod nga bahin sa natural o engineered nga stone slab.
Ang katuyoan dili ang paghimo sa matag slab nga parehas nga istruktura.
Ang mesh ug resin nagtinabangay isip usa ka reinforcement layer nga makatabang sa pagpalig-on sa mahuyang nga materyal, pagpakunhod sa risgo sa pagpadaghan sa liki, ug pagpalambo sa kasaligan sa pagdumala atol sa ulahing pagproseso, transportasyon, paggama, ug pag-instalar.
Ngano nga ang mga mahuyang nga mga slab nanginahanglan pagpalig-on
Ang natural nga bato kay heterogeneous.
Ang duha ka mga slab nga giputol gikan sa parehas nga bloke mahimong adunay lainlaing mga utlanan sa mineral, mga ugat, micro-cracks, pores, gidak-on sa kristal, ug mga internal nga stress.
Ang labi ka labi nga pangdekorasyon nga mga materyales mahimong labi ka mahagiton tungod kay ang mga biswal nga mga bahin nga gipabilhan sa mga pumapalit-dagko nga mga kristal, dramatikong mga ugat, pagbalhin sa mineral, ug dili kasagaran nga mga pattern-mahimo usab nga maghimo lokal nga kahuyang.
Ang panukiduki bahin sa mga coarse-grained ug exotic nga mga bato sa pagtukod nagpakita nga ang glass-fiber-reinforced epoxy nga mga sistema makapugong sa pagpadaghan sa liki ug makapauswag sa mekanikal nga kinaiya, bisan tuod ang reinforcement efficiency magkalahi sumala sa bato, resin, fiber system, ug kalidad sa aplikasyon.
Ang pagpaluyo sa mata kasagarang mahitabo sa dili pa magpasinaw
Alang sa daghang mga linya sa produksiyon sa slab, ang pagpalig-on gihimo sa wala pa ang katapusan nga pagpasinaw.
Ang backing layer kinahanglan nga moayo og igo sa dili pa ang slab mobalik sa pagdumala, paggaling, pagpasinaw, o sa ubos nga transportasyon.
Gihimo niini ang pag-ayo sa oras nga usa ka isyu sa produksiyon, dili lamang usa ka detalye sa laboratoryo.
Unsa ang Kinahanglan nga Buhaton sa usa ka Maayong Mesh Backing Epoxy?
Ang usa ka mapuslanon nga mesh-backing epoxy nanginahanglan daghang mga kinaiya sa parehas nga oras.
Basaha ang fiberglass mesh
Ang dagta kinahanglang moagi ug libot sa mga lanot sa mata kaysa maglingkod sa ibabaw sa panapton.
Ang husto nga basa nga paggawas nagmugna og kontak tali sa mga lanot, epoxy, ug substrate nga bato.
Kung ang dagkong puti o uga nga mga lugar magpabilin nga makita sa mata, ang pagpalig-on dili magkauyon.
Ibugkos sa ibabaw sa bato
Ang maayo nga fiber wetting dili igo kung ang epoxy dili motapot sa husto sa slab.
Ang abog, umog, slurry residue, lana, wax, release agent, ug luag nga mga partikulo tanan makamugna og huyang nga interface.
Magpabilin nga magamit sa igong panahon
Ang operator nanginahanglan igong oras aron ipakaylap ang epoxy sa tibuuk nga slab ug hingpit nga impregnate ang mata.
Ang usa ka sistema nga nag-gel sa tunga-tunga sa usa ka dako nga slab makahimo og lig-on ug huyang nga mga zone sa samang reinforcement layer.
Pag-ayo nga dali alang sa linya
Ang oras sa pagtrabaho dili usab mahimong walay katapusan.
Sa diha nga ang mata sa baling sa husto nga basa ug ang resin anaa sa dapit, ang sistema kinahanglan nga mopalambo sa igo nga kalig-on sa pagdumala sa paglihok sa slab pinaagi sa produksyon sa usa ka praktikal nga tulin.
Likayi ang sobra nga runoff
Kung ang resin sobra ka pluwido ubos sa aktuwal nga mga kondisyon sa produksiyon, mahimo kining molalin palayo sa mata, magtigum sa mga kilid sa slab, o makahimo og dili patas nga pag-apod-apod sa resin.
Magpabilin nga makanunayon pinaagi sa mga pagbag-o sa panahon
Kasagaran kini ang labing lisud nga kinahanglanon.
Ang usa ka resin nga hingpit nga naglihok sa 22°C mahimong lahi kaayo ang paglihok sa 10°C o 32°C.
Ngano nga ang Pagpaluyo sa Ting-init ug Tingtugnaw Nagkinahanglan ug Lahi nga mga Istratehiya
Ang pag-ayo sa epoxy sensitibo sa temperatura.
Kung mous-os ang temperatura, ang dili matambalan nga epoxy sa kasagaran mahimong mas lapot ug ang kemikal nga reaksyon mohinay.
Sa diha nga ang temperatura mosaka, ang resin sa kasagaran mahimong mas sayon sa pag-agos, apan ang tambal nga reaksyon mopaspas usab.
Naghimo kini og kaatbang nga mga risgo sa produksyon.
| Kondisyon sa Produksyon | Panguna nga Kinaiya sa Resin | Kinaandan nga Risgo | Unsa ang Gikinahanglan sa Pabrika |
|---|---|---|---|
| Bugnaw nga tingtugnaw workshop | Mas taas nga viscosity ug hinay nga reaksyon | Dili maayo nga basa, nalangan nga tambal, sayo nga pagdumala | Ubos nga temperatura nga curing chemistry |
| Kasarangan nga kahimtang | Balanse nga dagan ug reaksyon | Pagbalhin ngadto sa pagbalhin sa kausaban sa temperatura | Lig-on nga bintana sa pagtrabaho ug balik-balik nga tambal |
| Mainit nga workshop sa ting-init | Ubos nga inisyal nga viscosity ug mas paspas nga reaksyon | Mubo nga oras sa pagtrabaho, paspas nga pagpalapot, dili patas nga aplikasyon | Gikontrol nga taas nga temperatura nga reaksyon |
| Gipainit nga linya sa pagpauga | Ang paspas nga pag-input sa init pagkahuman sa aplikasyon | Ahat nga tambal o dili patas nga pag-uswag sa gel | Sistema nga gidisenyo alang sa mga kondisyon sa linya sa pagpauga |
Ang yawe nga punto mao ang yano:
Ang tingtugnaw ug ting-init nanginahanglan lainlaing pagkontrol sa tambal bisan kung ang target nga viscosity parehas sa papel.
Pagsuporta sa Winter Mesh: Unsa ang Mga Pagbag-o sa Ubos nga Temperatura?
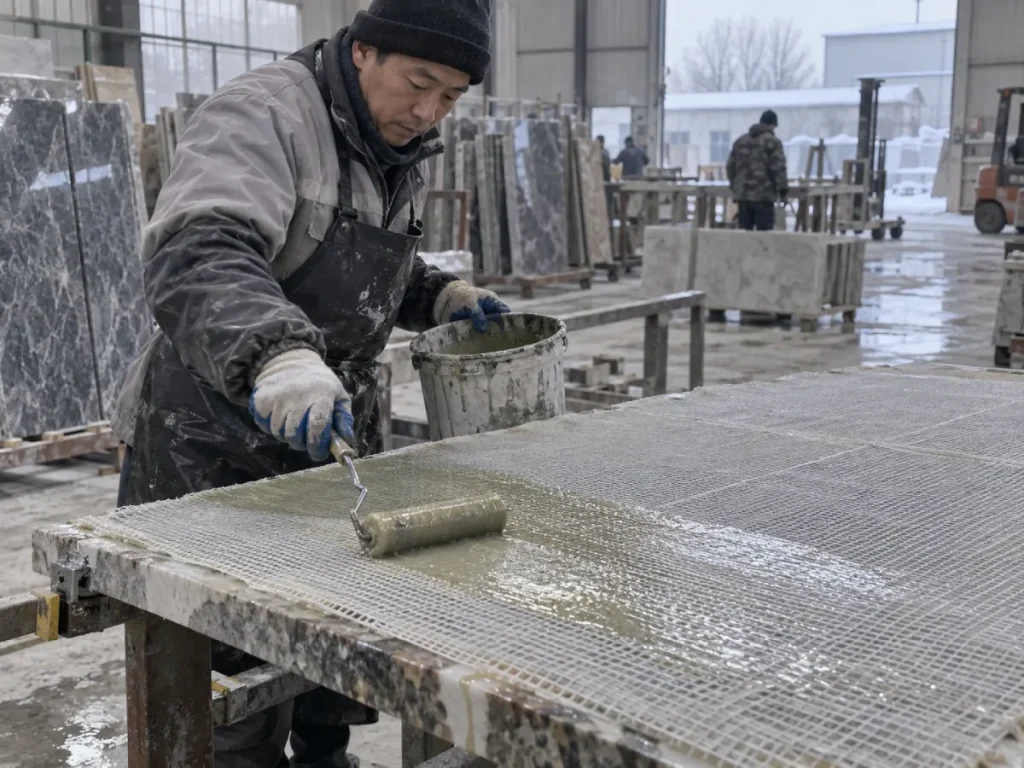
Ang resin mahimong mas lisud nga ipakaylap
Samtang mobugnaw ang epoxy nga wala matambalan, kasagarang motaas ang viscosity.
Ang roller o spreader nagkinahanglan og dugang nga paningkamot. Ang resin moagi sa fiberglass nga mas hinay, ug ang mga lanot sa mata mahimong magpabilin nga uga.
Kini labi ka klaro sa dagkong mga slab diin ang operator kinahanglan nga magtabon sa daghang metro kwadrado nga makanunayon.
Ang pagsulod sa bato mahimong mokunhod
Ang mesh backing wala magsalig lamang sa pagbugkos sa panapton.
Ang resin nagkinahanglan usab og igong interaksyon sa mga pores, roughness, ug gagmay nga mga depekto sa likod nga nawong sa slab.
Kung ang resin mahimong baga kaayo, kana nga basa ug pagsulod sa nawong mahimong dili kaayo epektibo.
Ang panahon sa pag-ayo mahimong dili matag-an
Ang usa ka standard room-temperature system mahimo gihapon nga makaayo sa bugnaw nga mga kondisyon, apan "sa katapusan" dili usa ka detalye sa produksiyon.
Kung ang slab kinahanglan nga doble ang gidugayon sa wala pa ang pagdumala, ang backing station mahimong usa ka bottleneck.
Ang mga pabrika unya magsugod sa paghimo og peligrosong mga desisyon sama sa:
- paglihok sa mga slab samtang ang resin lunhaw pa;
- pag-stack sa reinforced slabs sayo kaayo;
- pagdugang ug dugang nga hardener;
- paggamit sa dili kontrolado nga mga heater; o
- pagdawat sa partially cured mesh.
Kanang mga shortcut kasagarang makamugna ug mas daghang kabag-ohan.
Kung ang usa ka Ubos nga Temperatura nga Mesh Backing Epoxy Mahinungdanon
Ang usa ka winter-grade epoxy kinahanglan dili lamang usa ka standard nga pormulasyon nga adunay dugang nga hardener nga idugang sa pabrika.
Ang curing chemistry mismo kinahanglan nga gidisenyo aron magpabilin nga reaktibo ubos sa mas bugnaw nga mga kondisyon.
Veropoxy ni Ubos nga Temperatura Epoxy alang sa Bato Mesh Backing - 4090 / WBA25Q sa pagkakaron gipahimutang alang sa gibana-bana nga 10°C nga produksyon.
Ang gipatik nga sistema niini naggamit sa:
- 4090 / WBA25Q resin-hardener kombinasyon;
- 100:25 pagsagol ratio sa gibug-aton;
- 400–600 CPS viscosity;
- gibana-bana nga 50-minutos nga oras sa pag-ayo; ug
- gibana-bana nga 10°C girekomendar nga temperatura sa pagtrabaho.
Ang importante nga bahin dili ang "50 minutos mas maayo kay sa 60 minutos."
Ang mapuslanon nga punto mao nga ang sistema giporma aron mapalambo ang pasundayag sa pag-ayo sa ilawom sa usa ka mas bugnaw nga kahimtang diin ang usa ka naandan nga hardener mahimong dili praktikal nga hinay.
Kinsa ang kinahanglan maghunahuna sa usa ka sistema sa klase sa tingtugnaw?
Makataronganon kon:
- ang temperatura sa workshop kanunay nga moduol sa 10°C;
- ang bato mismo bugnaw human sa tibuok gabii nga pagtipig;
- mesh backing mahitabo sa unheated production areas;
- ang mga slab kinahanglan nga ibalhin sa wala madugay pagkahuman sa pagpalig-on;
- Ang mga paglangan sa pag-ayo sa tingtugnaw nagpamenos sa pag-agi sa linya; o
- Ang mga operator nagbayad sa mano-mano alang sa hinay nga pag-ayo.
Pag-backup sa Summer Mesh: Ngano nga Dili Kanunay nga Mas Maayo
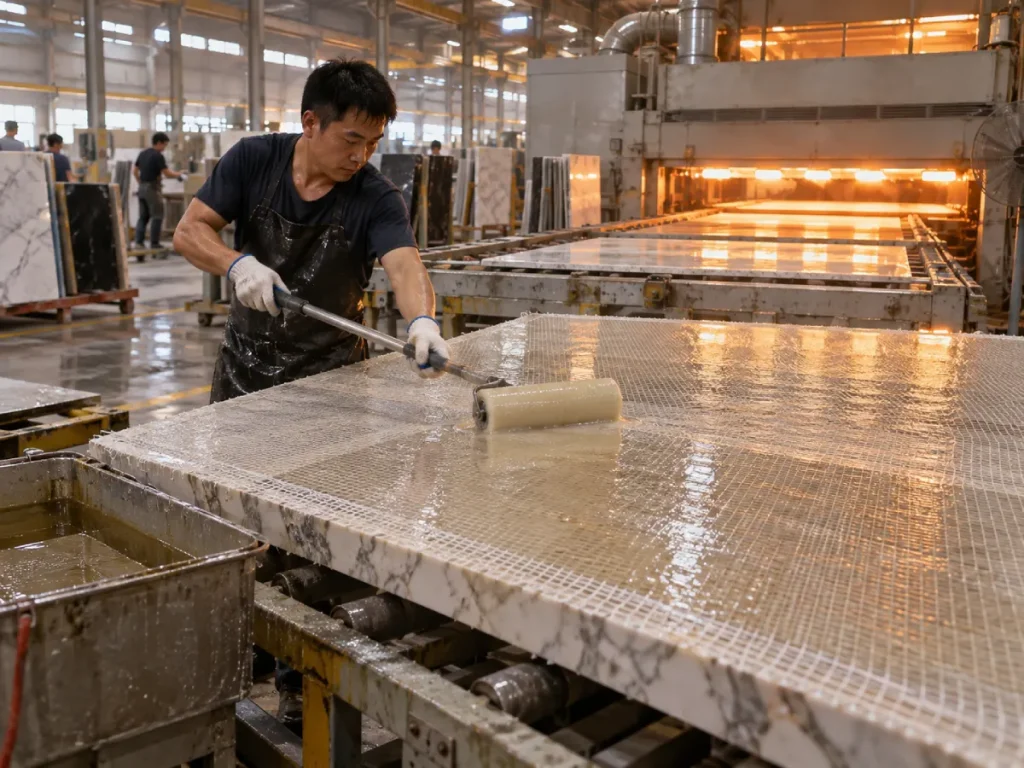
Ang init nga panahon morag mas sayon sa una.
Ang epoxy maayo nga nagaagay. Ang fiberglass dali nga mahimong transparent. Ang mga operator makalihok sa resin tabok sa slab nga adunay gamay nga paningkamot.
Unya ang orasan magsugod sa pagtrabaho batok kanila.
Ang oras sa pagtrabaho mahimong mas mubo
Ang mas taas nga temperatura sa kasagaran nagpadali sa reaksyon sa epoxy.
Ang resin mahimong magsugod sa usa ka kaayo nga magamit nga viscosity apan mas paspas kaysa gipaabut.
Sa usa ka dako nga slab, ang una nga lugar mahimong hingpit nga basa samtang ang katapusan nga lugar makadawat og resin nga nagsugod na sa paghimo sa viscosity.
Ang dagkong mga batch mahimong mas paspas nga init
Ang epoxy curing kay exothermic.
Ang usa ka dako nga sinagol nga masa sa usa ka lawom nga balde nagpabilin nga kainit.
Ang mas napabilin nga kainit makapapaspas pa sa reaksyon.
Usa kini ka rason nga ang mga tag-init sa ting-init usahay makakita sa usa ka balde nga mahimong init samtang ang resin nga mikaylap na sa slab nagpabilin nga magamit sa mas taas nga panahon.
Ang mga linya sa pagpauga makadugang ug laing kausaban sa temperatura
Ang mga pabrika nga naggamit sa mga linya nga gipainit o gitabangan sa oven kinahanglan nga tagdon dili lamang ang temperatura sa kwarto apan ang temperatura nga gipaila pagkahuman sa aplikasyon.
Ang sistema sa pag-ayo kinahanglan nga motugot sa pagkasunod-sunod nga dili mahimong dili mapugngan nga paspas.
Kung ang usa ka High-Temperature Mesh Backing Epoxy Mahinungdanon
Para sa mainit nga mga workshop ug pagpauga-linya sa produksyon, ang target mao ang kontrolado nga reaktibo.
Ang epoxy nagkinahanglan gihapon og maayo nga basa ug pag-agos, apan ang sistema sa pag-ayo kinahanglan nga magpreserbar og igo nga oras sa paggamit aron mahuman ang slab nga makanunayon.
Veropoxy ni Taas nga Temperatura nga Wala’y Baho nga Epoxy alang sa Pagsuporta sa Bato nga Mesh - 4090 / BCO25Q-14 sa pagkakaron gidisenyo alang sa 28°C+ ug mga kondisyon sa pagpauga.
Ang gipatik nga mga detalye niini naglakip sa:
- 4090 / BCO25Q-14 nga sistema;
- 100:25 resin-to-hardener ratio sa gibug-aton;
- 400–600 CPS viscosity;
- gibana-bana nga 60-minutos nga oras sa pag-ayo;
- taas nga temperatura / 28 ° C + nga kondisyon sa pagtrabaho; ug
- walay baho nga operasyon alang sa padayon nga produksyon nga palibot.
Kinsa ang kinahanglan maghunahuna sa usa ka taas nga temperatura nga sistema?
Makataronganon kon:
- ang temperatura sa workshop sa ting-init kanunay nga molapas sa 28 °C;
- mesh backing naggamit ug drying ovens o gipainit nga conveyor;
- Ang standard nga epoxy magsugod sa pagpalapot sa dili pa makompleto ang aplikasyon;
- ang dagkong mga slab nagkinahanglan og mas taas nga panahon sa basa;
- ang mga operator nagsagol ug pipila ka kilo matag batch;
- ang pabrika nagpadagan sa padayon nga awtomatikong linya; o
- Ang pagkamakanunayon sa oras sa pagtrabaho hinungdanon labi pa sa katulin sa pag-ayo.
Ngano nga ang Parehas nga 400–600 CPS Wala Nagpasabot sa Parehong Produkto
Tingali kini ang labing hinungdanon nga leksyon sa pumapalit sa artikulo.
Ang duha nga Veropoxy mesh-backing system karon nagpatik sa gibana-bana nga 400-600 CPS viscosity.
Ang duha naggamit usab og 100:25 nga ratio sa gibug-aton.
Bisan pa ang usa gidisenyo sa gibana-bana nga 10 ° C nga produksiyon ug ang lain sa palibot sa 28 ° C + o mga kondisyon sa pagpauga.
Kana nagpasabut nga ang tinuud nga kalainan dili lamang ang viscosity.
Ang hardener ug kompleto nga curing chemistry naghimo sa kadaghanan sa seasonal nga trabaho.
| Espesipikasyon | Sistema sa tingtugnaw | Sistema sa Ting-init / Taas nga Temperatura |
|---|---|---|
| Sistema | 4090 / WBA25Q | 4090 / BCO25Q-14 |
| Panguna nga paggamit | Ubos nga temperatura nga mesh backing | Taas nga temperatura / pagpauga-linya nga mesh backing |
| Girekomenda nga temperatura | Mga 10°C | 28°C+ / gipainit nga mga kondisyon sa linya |
| Pagsagol ratio | 100:25 pinaagi sa gibug-aton | 100:25 pinaagi sa gibug-aton |
| Gipatik nga viscosity | 400–600 CPS | 400–600 CPS |
| Gipatik nga panahon sa pag-ayo | Mga 50 minutos | Mga 60 minutos |
| Panguna nga hinungdan sa pagpili | Masaligan nga tambal sa bugnaw nga kahimtang | Kontrolado nga tambal sa init nga mga kondisyon |
Gikuha sa pumapalit: Ayaw pagpili sa ting-init ug tingtugnaw nga mesh-backing epoxy pinaagi sa viscosity lamang. Ang duha ka mga sistema mahimong mag-publish sa parehas nga CPS ug ratio apan lahi kaayo ang paggawi tungod kay ang ilang hardener chemistry ug curing profile gidisenyo alang sa lainlaing mga sakup sa temperatura.
Ang Mesh Wet-Out Mas Importante Kay sa Simpleng Pagtabon sa Tela
Ang usa ka mata sa baling mahimong tan-awon nga "natabonan" samtang dili maayo nga gisabak.
Ang tumong mao ang resin nga mabasa ang mga lanot ug maghimo og suod nga kontak tali sa nagpalig-on nga panapton ug sa ibabaw nga bato.
Unsa ang hitsura sa husto nga basa
Kung ang fiberglass husto nga gibasa sa usa ka tin-aw nga sistema sa epoxy, ang mga lanot sa kasagaran mahimong labi ka transparent ug biswal nga gisagol sa layer sa resin.
Ang uga nga tan-awon nga puti nga mga sona mahimong magpakita sa dili kompleto nga impregnation.
Ang giya sa industriyal nga epoxy alang sa paggamit sa fiberglass parehas nga nagpasiugda sa pagsabwag sa resin gikan sa basa nga mga lugar ngadto sa uga nga panapton ug pagtangtang sa sobra nga resin sa dili pa ang gelation.
Ang gamay kaayo nga resin makamugna ug uga nga mata
Kung ang gidaghanon sa aplikasyon gamay ra kaayo:
- ang mga lanot nagpabilin nga medyo uga;
- Ang kontak sa bato mahimong dili managsama;
- ang mga haw-ang magpabilin sa ilawom sa mata;
- ang lokal nga pagpalig-on nahimong mas huyang; ug
- Ang pagpanit mahimong magsugod gikan sa dili maayo nga pagkagapos nga mga lugar.
Ang sobra nga resin dili awtomatiko nga mas maayo
Ang sobra nga resin makadugang sa gasto ug gibug-aton nga dili kinahanglan nga mapalambo ang reinforcement.
Ang dagkong mga lim-aw mahimo usab nga makahimo og dili patas nga tambal, mga lugar nga puno sa resin, ug dili kinahanglan nga pagtukod sa kainit.
Ang katuyoan mao ang kompleto nga basa nga adunay kontrolado nga gidaghanon sa resin.
Ang Pagpangandam sa Ibabaw Makahukom Kon ang Mesh Magpabilin nga Nadugtong
Bisan ang labing kaayo nga epoxy dili masaligan nga magbugkos sa kontaminasyon.
Kuhaa ang abog ug slurry
Ang pagputol sa bato ug pag-calibrate nagbilin ug pinong mineral nga abog ug slurry residue.
Kung kana nga mga partikulo magpabilin sa slab, ang epoxy mahimong mabugkos sa abog kaysa sa bato.
Ang resulta mahimong madawat nga tan-awon sa sinugdanan ug dayon panitan sa panahon sa pagdumala.
Kontrola ang kaumog
Ang basa nga mga ibabaw nga bato mahimong makabalda sa daghang epoxy bonding system.
Kung ang mga slab mobiya sa usa ka linya sa paghugas sa wala pa ang pag-backup sa mata, ang pabrika kinahanglan nga kumpirmahon nga ang likod nga nawong nakaabot sa usa ka madawat nga uga nga kahimtang sa wala pa magamit ang resin.
Kuhaa ang luag nga mga partikulo
Ang mahuyang nga mga bato mahimong adunay huyang nga mga lugas o mga flaking mineral zone sa likod nga bahin.
Ang pagbugkos sa mata sa materyal nga nahimulag na gikan sa slab dili makasulbad sa nagpahiping problema.
Ang Mixing Ratio Importante gihapon sa Ting-init ug Tingtugnaw
Ang usa ka problema sa temperatura kinahanglan dili masulbad pinaagi sa pagbag-o sa ratio sa pagsagol.
Ang duha ka kasamtangang Veropoxy mesh-backing system nagtino sa 100:25 resin-to-hardener sa gibug-aton.
Kana nga ratio kinahanglan magpabilin nga gitakda gawas kung ang supplier naghatag usa ka lahi nga giaprubahan nga pormulasyon.
Ayaw pagdugang og dugang nga hardener sa tingtugnaw
Ang mas daghang hardener dili luwas nga mag-convert sa usa ka normal nga epoxy ngadto sa usa ka ubos nga temperatura nga epoxy.
Ang off-ratio nga pagsagol makapakunhod sa kalidad sa tambal ug makamugna og dili managsama nga mekanikal nga mga kabtangan.
Ayaw pagpakunhod sa hardener sa ting-init
Ingon usab, ang pagkunhod sa hardener dili usa ka husto nga paagi sa paghimo sa usa ka hinay nga sistema sa ting-init.
Ang husto nga pamaagi mao ang paggamit sa curing chemistry nga gidisenyo alang sa taas nga temperatura nga produksiyon.
Alang sa mas lawom nga katin-awan, tan-awa ang Giya sa Epoxy Resin Mixing Ratio alang sa Pagproseso sa Bato.
Kon sa Unsang Paagi Makaapektar ang Viscosity sa Mesh Backing
Ang pagpaluyo sa mesh nagkinahanglan og balanse.
Ang resin kinahanglan nga nipis nga igo aron mabasa ang mga lanot ug mokaylap sa slab, apan igo nga kontrolado nga dili kini modagan palayo sa reinforcement layer.
Kung taas kaayo ang viscosity
Ang operator mahimong makakita:
- dili maayo nga mesh impregnation;
- taas nga pagbatok sa roller;
- uga nga panapton nga mga zone;
- mas natanggong nga hangin;
- mas taas nga paningkamot sa pagtrabaho; ug
- dili patas nga pag-apod-apod sa resin.
Kung ubos kaayo ang viscosity
Ang posibleng mga problema naglakip sa:
- runoff sa mga sulab sa slab;
- pagtipon sa resin sa ilawom sa slab;
- sobra nga pagsuyup sa porous nga bato;
- ubos nga nawong pagtukod; ug
- mas taas nga konsumo sa materyal.
Mao kini ang hinungdan ngano nga ang "kontrolado nga ubos nga viscosity" kasagaran mas mapuslanon nga pinulongan kay sa "labing ubos nga CPS posible."
Alang sa dugang nga detalye sa kini nga desisyon, tan-awa ang Low-Viscosity vs High-Viscosity Epoxy Guide.
Manwal nga Mesh Backing vs Automated Production Lines
Ang manwal nga produksiyon nagkinahanglan sa operator-friendly nga oras sa pagtrabaho
Ang manwal nga mga trabahante nagkinahanglan og igong panahon sa:
- ibutang ang mata sa baling;
- pagsagol sa epoxy;
- ibubo ang resin;
- ibuklad kini tabok sa slab;
- pagtrabaho resin ngadto sa uga nga mga dapit;
- kuhaa ang sobra nga materyal; ug
- husto ang mga wrinkles o lokal nga uga nga mga lugar.
Kung ang epoxy mahimong dali nga reaktibo, ang kalidad sa aplikasyon nagdepende kaayo sa katulin sa operator.
Ang mga automated nga linya kinahanglan nga masubli
Ang awtomatik o semi-awtomatikong mga linya mahimong magamit sa resin nga mas dali, apan kini nagpaila sa usa ka lahi nga kinahanglanon: balik-balik nga panahon sa siklo.
Ang usa ka batch kinahanglan nga dili magsugod sa gelling pipila ka minuto sa sayo pa kaysa sa sunod tungod lang kay ang temperatura sa materyal nausab.
Para sa mga automated nga sistema, pagtimbang-timbang:
- katukma sa pagsukat;
- pagsagol pagkamakanunayon;
- temperatura sa resin;
- tulin sa linya;
- roller pressure;
- pag-align sa mesh feed;
- temperatura sa oven; ug
- oras sa pagdumala pagkahuman sa pagtambal.
Kasagarang Mga Kapakyasan sa Pagpaluyo sa Mata ug Unsa ang Kasagarang Kahulogan Niini
| Naobserbahan nga Problema | Posibleng Hinungdan | Unsa ang Una nga Susihon |
|---|---|---|
| Mga panit sa mata gikan sa bato | Kontaminado nga nawong, dili maayo nga basa, dili kompleto nga tambal | Paglimpyo sa nawong, kaumog, pagsakup sa resin ug kondisyon sa pag-ayo |
| Nagpabilin ang puti nga uga nga mesh nga mga lugar | Dili igo nga basa-out o resin sobra ka lapot | Ang gidaghanon sa aplikasyon, viscosity ug roller technique |
| Ang epoxy magpabilin nga humok sa tingtugnaw | Temperatura ubos sa pormulasyon range | Ambient, bato ug resin nga temperatura |
| Ang epoxy gels dali ra kaayo sa ting-init | Taas nga temperatura o dako nga exothermic batch | Gidak-on sa batch, temperatura sa materyal ug sistema sa hardener |
| Ang resin mogawas sa mga sulab sa slab | Sobra nga materyal o sobra nga likido nga sistema | Ang gidaghanon sa aplikasyon ug viscosity sa temperatura sa produksiyon |
| Mga bula o haw-ang ilalom sa mata | Dili maayo nga basa, natanggong sa hangin o dili patas nga pagligid | Teknik sa aplikasyon ug pagkontak sa panapton |
| Lahi ang tambal sa lainlaing mga lugar | Dili maayo nga pagsagol o dili patas nga temperatura | Pagsagol sa pagkaparehas, ratio ug temperatura sa slab |
| Ang mga slab nabuak human sa pag-backup | Ang pagpalig-on dili igo alang sa istruktura sa depekto sa bato | Kondisyon sa bato, espesipikasyon sa mata, pagsakup sa resin ug aktuwal nga kinahanglanon sa mekanikal |
Ngano nga ang "Dry to Touch" Dili Kasaligan nga Pamantayan sa Pagdumala
Ang usa ka slab mahimong mobati nga uga sa ibabaw samtang ang backing system wala makahimo og igong mekanikal nga performance alang sa pagdumala.
Ang panukiduki nga nagsusi sa industriyal nga pagpalig-on sa bato espesipikong nakamatikod nga ang mga pabrika usahay ibalik ang mga slab sa produksiyon base sa empirical nga "dry touch" kay sa mga kinahanglanon sa pag-ayo sa resin manufacturer.
Nagmugna kini og wala kinahanglana nga risgo.
Ipasabut ang usa ka tinuud nga pamatasan sa pagdumala
Kinahanglan mahibal-an sa pabrika kung unsa ang kinahanglan nga mabuhi sa sunod nga reinforced slab:
- pagbayaw;
- paglingi;
- transportasyon sa karomata;
- pagtapok;
- pagkakalibrate;
- pagpasinaw; o
- pagmugna.
Unya ang kwalipikasyon sa tambal kinahanglan nga motakdo sa aktuwal nga karga.
Giunsa Pagpili ang Ting-init vs Winter Mesh Backing Epoxy
| Kung ang Imong Kondisyon sa Produksyon Mao… | I-prayoridad… | Ngano |
|---|---|---|
| Workshop duol sa 10°C | Ubos nga temperatura nga curing chemistry | Ang mga standard nga sistema mahimong hinay kaayo ug basa nga mata sa dili maayo |
| Bugnaw nga bato gikan sa pagtipig sa gawas | Susiha ang temperatura sa bato sa dili pa gamiton | Ang slab mahimong magpabilin nga mas bugnaw kay sa hangin sa pabrika |
| Workshop sa ting-init labaw sa 28°C | Gikontrol nga taas nga temperatura nga reaksyon | Gipreserbar ang mapuslanon nga oras sa pagtrabaho |
| Pagpauga sa hurnohan o gipainit nga linya | Taas nga temperatura / linya nga compatible nga sistema | Paglikay sa ahat nga pag-ayo sa panahon sa pagpainit |
| Manwal nga dako nga slab backing | Taas nga oras sa pagbukas | Ang mga operator nanginahanglan oras alang sa hingpit nga basa |
| Awtomatikong padayon nga linya | Batch-to-batch nga pagkamakanunayon sa tambal | Ang lig-on nga tulin sa linya nagdepende sa gibalikbalik nga pamatasan sa reaksyon |
| Porous kaayo nga bato | Kontrolado nga pag-agos ug pagkonsumo sa resin | Ang sobra nga resin mahimong mawala sa slab |
| Taas nga huyang nga exotic nga bato | I-validate ang mesh density ug full reinforcement system | Ang epoxy lamang wala magtino sa katapusang kusog |
Giunsa Pagsulay ang Mesh Backing Epoxy Sa wala pa ang Bulk Order
Lakang 1: Gamita ang aktuwal nga produksyon nga bato
Sulayi ang epoxy sa parehas nga granite, marmol, engineered nga bato, o exotic nga mga slab sa mga proseso sa pabrika.
Lakang 2: Gamita ang aktuwal nga mesh
Ang Densidad sa mata, istruktura sa fiber, ug pagtambal sa nawong mahimong makaapekto sa panginahanglan sa resin ug basa.
Lakang 3: Pagsulay sa realistiko nga seasonal nga temperatura
Ang usa ka winter epoxy kinahanglang sulayan duol sa gipaabot nga kondisyon sa pagproseso sa tingtugnaw.
Ang usa ka produkto sa ting-init kinahanglan nga sulayan sa aktwal nga kondisyon sa linya sa taas nga temperatura.
Lakang 4: Irekord ang oras sa aplikasyon
Sukda ang oras gikan sa pagsagol hangtod ang tibuuk nga slab hingpit nga nabasa.
Lakang 5: Irekord ang konsumo sa resin
Pagsubay sa mga gramo o kilo kada metro kwadrado o kada slab.
Importante kini alang sa pagtandi sa tinuod nga gasto sa produksyon.
Lakang 6: Tan-awa ang mata sa mata
Susiha ang uga nga mga zone, mga bula, mga kunot, pag-alsa sa ngilit, ug dili patas nga pagsakup sa resin.
Lakang 7: Tugoti ang espesipikong tambal
Ayaw pamub-i ang oras sa pag-ayo tungod lang kay ang nawong mobati nga uga.
Lakang 8: Pagdagan ang slab pinaagi sa tinuud nga pagdumala
Ipataas kini, ibalhin kini, ibalik kini sa produksiyon sumala sa normal nga han-ay sa pabrika.
Lakang 9: Itandi ang daghang mga slab
Ang usa ka malampuson nga sample dili igo alang sa kadaghanan nga pag-apruba.
Ang pagkalainlain sa bato nagpasabut nga ang sistema kinahanglan nga susihon sa daghang mga representante nga mga slab.
Checklist sa Mamalitay sa Epoxy nga Nagpaluyo sa Mesh
| Pangutana sa Supplier | Nganong Importante Kini |
|---|---|
| Alang sa unsa nga range sa temperatura kini nga hardener gidisenyo? | Gitino ang kaangayan sa pag-ayo sa panahon |
| Unsa ang gisagol nga viscosity sa gipahayag nga temperatura sa pagsulay? | Nagtabang sa pagtagna sa basa nga basa ug pag-agas |
| Unsa ang resin-to-hardener ratio? | Gikinahanglan alang sa balik-balik nga pag-ayo |
| Ang ratio ba sa gibug-aton o gidaghanon? | Gipugngan ang mga sayup sa dosis |
| Unsa ka dugay ang mapuslanon nga bintana sa pagtrabaho? | Pagtino kon ang usa ka bug-os nga slab mahimong makompleto |
| Kanus-a ang slab luwas nga madumala? | Mas mapuslanon kay sa dili klaro nga "panahon sa pag-ayo" |
| Ang produkto ba angay alang sa manwal o awtomatiko nga mga linya? | Ang katulin sa aplikasyon nagbag-o sa gikinahanglan nga profile sa tambal |
| Angay ba kini alang sa drying-line o pag-ayo sa oven? | Kritikal alang sa gipainit nga sistema sa produksiyon |
| Mahimo ba naton sulayan ang usa ka sample sa atong bato ug mata? | Ang tinuod nga mga pagsulay sa pabrika nagpadayag sa pagkaangay |
| Unsa ka makanunayon ang pasundayag tali sa mga batch? | Ang padayon nga produksyon nagdepende sa repeatability |
Kasagarang Mga Sayop sa Pagpaluyo sa Mata nga Likayan
Paggamit og usa ka epoxy sa tibuok tuig nga walay seasonal testing
Kung ang temperatura sa pabrika mabag-o pag-ayo tali sa tingtugnaw ug ting-init, ang usa ka pormulasyon mahimong dili maghatag parehas nga bintana sa proseso sa tibuuk tuig.
Pagdugang dugang nga hardener sa tingtugnaw
Dili kini usa ka kontrolado nga kapuli sa kemistriya sa pag-ayo sa ubos nga temperatura.
Pagminus sa hardener sa ting-init
Dili kini luwas nga paagi sa pagpalugway sa oras sa pagtrabaho.
Pagbutang ug mata sa abogon nga bato
Ang epoxy mahimong magbugkos sa kontaminasyon imbes sa slab.
Ang pag-ingon nga ang makita nga sakup nagpasabut nga bug-os nga basa
Ang resin kinahanglan nga mag-impregnate sa mata ug maghimo kasaligan nga kontak sa bato.
Pagbalhin sa mga slab sa diha nga ang nawong mobati nga uga
Ang touch-dry nga kondisyon wala magpamatuod sa igong kalig-on sa pagdumala.
Pagbaliwala sa temperatura sa bato
Ang slab mismo mahimong mas bugnaw o mas init kaysa hangin sa workshop.
Pagkumpara sa epoxy pinaagi lamang sa presyo kada kilo
Ang usa ka mas barato nga produkto nga mokonsumo og mas daghang resin, mohinay sa linya, o maghimo og rework mahimong mas mahal kada nahuman nga slab.
Rekomendasyon: Pilia ang Sistema sa Pag-ayo sa Panahon sa Produksyon
Ang labing maayo nga mesh-backing epoxy dili lamang ang produkto nga adunay labing paspas nga tambal o labing ubos nga viscosity.
Kini ang sistema nga gitugotan sa pabrika nga hingpit nga mabasa ang mata sa mata, magpadayon ang kasaligan nga pagbugkos, ug maabut ang luwas nga kusog sa pagdumala sa aktwal nga temperatura sa produksiyon.
Kung ang pabrika naglihok duol sa 10°C sa tingtugnaw, unahon ang ubos nga temperatura nga curing chemistry.
Kung ang produksiyon kanunay nga modagan labaw sa 28 ° C o mogamit usa ka gipainit nga linya sa pagpauga, unaha ang kontrolado nga taas nga temperatura nga reaksyon.
Kung ang parehas nga numero sa viscosity makita sa parehas nga mga produkto, ayaw hunahunaa nga kini mabaylo.
Itandi ang kompleto nga pagporma sa resin-hardener, mapuslanon nga oras sa pagtrabaho, pamatasan sa pag-ayo, basa nga basa, temperatura sa slab, katulin sa linya, ug aktwal nga resulta sa pagdumala.
Ug kung ang bato talagsaon nga huyang, liki kaayo, o structurally heterogeneous, tagda ang mesh backing isip usa ka kompleto nga reinforcement system-dili lang usa ka adhesive nga pagpalit.
Kanunay nga Gipangutana nga mga Pangutana Bahin sa Stone Mesh Backing Epoxy
1. Unsa nga epoxy ang labing maayo alang sa pagpaluyo sa bato nga mata?
Ang labing kaayo nga epoxy nagdepende sa temperatura sa workshop, kahimtang sa bato, matang sa mata, katulin sa produksiyon, ug mga kinahanglanon sa pag-ayo. Ang usa ka pabrika sa tingtugnaw mahimong magkinahanglan og usa ka ubos nga temperatura nga sistema sa pag-ayo, samtang ang usa ka mainit nga ting-init nga workshop o pagpauga nga linya nagkinahanglan og kontrolado nga taas nga temperatura nga reaktibo. Ang maayo nga pagpabasa sa mata, kasaligan nga pagdikit sa bato, ug igo nga oras sa pagtrabaho labi ka hinungdanon kaysa pagpili pinaagi sa viscosity lamang.
2. Mahimo bang gamiton ang parehas nga mesh backing epoxy sa ting-init ug tingtugnaw?
Usahay, apan dili kini angay nga hunahunaon. Ang dagkong mga pagbag-o sa temperatura sa panahon makaapekto sa epoxy viscosity ug pagpaayo sa katulin. Ang mga pabrika nga naglihok sa palibot sa 10°C sa tingtugnaw ug labaw sa 28°C sa ting-init mahimong makabenepisyo gikan sa bulag nga mga sistema sa pag-ayo nga gidisenyo alang sa mga sakup sa temperatura.
3. Ngano nga ang mesh backing epoxy hinay nga nag-ayo sa tingtugnaw?
Ang ubos nga temperatura sa kasagaran nagdugang sa wala mamaayo nga epoxy viscosity ug nagpahinay sa resin-hardener reaction. Kung ang pormulasyon wala gidesinyo alang sa bugnaw nga mga kondisyon, ang basa sa mata ug ang pag-uswag sa kusog mahimo’g mahimong hinay kaayo alang sa normal nga produksiyon.
4. Ngano nga ang epoxy gel kusog kaayo sa panahon sa summer mesh backing?
Ang mas taas nga temperatura nagpadali sa pag-ayo sa epoxy. Ang dagkong mga sinagol nga batch mahimo usab nga magpabilin nga exothermic nga kainit, nga maghimo sa reaksyon nga mas paspas sa sulod sa sudlanan sa pagsagol. Gamita ang chemistry nga angay sa temperatura, kontrola ang gidak-on sa batch, ug bantayan ang temperatura sa resin ug slab imbes nga usbon ang espesipikong ratio sa pagsagol.
5. Sa unsang paagi nga ang usa ka pabrika sa bato magsulay sa mata sa pagpaluyo sa epoxy sa dili pa mag-order sa kadaghanan?
Gamita ang aktuwal nga produksyon nga bato ug mata sa baling, pagsulay ubos sa representante sa seasonal nga temperatura, pagrekord sa konsumo sa resin ug mapuslanong oras sa pagtrabaho, susiha ang kompleto nga fiber wet-out, tugoti ang espesipikong tambal, ug dayon kuptan ang slab pinaagi sa normal nga pagkasunod-sunod sa produksyon. Itandi ang daghang mga slab sa dili pa aprobahan ang daghang suplay.
Giunsa Pagpadayon nga Lig-on ang Pagpaluyo sa Stone Mesh Sa Ting-init ug Tingtugnaw
Ang kasaligan nga pagpalig-on sa mata nagdepende sa pagpares sa pagdagayday sa resin ug pag-ayo sa chemistry sa aktuwal nga palibot sa produksiyon. Ang mga kondisyon sa tingtugnaw nagdugang sa viscosity ug hinay nga reaksyon, samtang ang kainit sa ting-init nagpalambo sa inisyal nga pag-agos apan nagpamubo sa nagtrabaho nga bintana. Ang hustong sistema kinahanglang bug-os nga magbasa sa mata, magbugkos sa usa ka limpyo nga bato nga nawong, ug makapalambo sa matag-an nga kalig-on sa pagdumala nga dili pugson ang mga operator sa pag-compensate sa temperatura nga adunay off-ratio nga pagsagol o dili makontrol nga pagpainit.
Pilia ang hardener sa palibot sa tinuod nga temperatura sa pabrika
Kung ang produksiyon sa tingtugnaw hapit na sa 10 ° C, gamita ang chemistry nga gidisenyo aron masaligan ang pag-ayo sa ubos nga temperatura. Kung ang produksiyon sa ting-init molapas sa 28 ° C o naggamit sa gipainit nga mga linya sa pagpauga, gamita ang usa ka taas nga temperatura nga sistema nga nagpreserbar sa igo nga oras sa pagtrabaho alang sa kompleto nga mesh impregnation.
Ipares ang proseso sa kahimtang sa produksiyon
Bugnaw nga tingtugnaw workshop:
unahon ang chemistry sa pag-ayo sa ubos nga temperatura ug pamatud-i nga basa sa bugnaw nga bato.
Pagprodyus sa init nga ting-init:
panalipdan ang mapuslanon nga bintana sa pagtrabaho ug likayan ang sobra nga mga batch nga exothermic.
Pag-uga-linya sa produksyon:
paggamit sa usa ka pormulasyon nga gidisenyo alang sa kontrolado nga tambal ubos sa taas nga temperatura.
Manwal nga mesh backing:
siguruha nga ang mga operator adunay igong oras sa pagbukas aron hingpit nga ma-impregnate ang kompleto nga slab.
Fragile o exotic nga bato:
pagtimbang-timbang sa densidad sa mata, sistema sa epoxy, mga depekto sa bato, ug mga kinahanglanon sa pagdumala.
Ayaw paghukom sa reinforcement pinaagi sa touch-dry nga panagway
Ang usa ka nawong nga gibati nga uga dili awtomatikong andam alang sa pag-alsa, pagliko, pagpasinaw, o pagdala. Ipasabut ang gikinahanglan nga milestone sa pagdumala ug balido kini sa tinuod nga mga slab. Ang husto nga oras sa pag-ayo mao ang oras nga gikinahanglan aron maabot ang sunod nga luwas nga lakang sa produksiyon-dili lamang ang higayon nga ang nawong mihunong nga mobati nga dili maayo.
What should buyers compare between suppliers?
Itandi ang temperatura range, mixed viscosity, working time, curing behavior, girekomendar nga batch size, mesh wetting, stone adhesion, odor profile, drying-line compatibility, resin consumption, ug batch consistency. Dayon sulayi ang mga shortlisted system gamit ang imong kaugalingong bato, mata, operator, ug seasonal nga kondisyon sa produksyon.
Practical Recommendation
Kung ang pag-ayo sa tingtugnaw mahimong hinay kaayo, ibalhin ngadto sa ubos nga temperatura nga chemistry imbes nga magdugang og dugang nga hardener. Kung ang summer resin gels sa wala pa ang slab hingpit nga basa, gamita ang taas nga temperatura nga sistema nga adunay kontrolado nga reaktibiti imbes nga makunhuran ang hardener. Kung ang mata sa baling panit, susiha ang pag-andam sa nawong, basa, ug tambal sa dili pa basolon ang fiberglass. Ug kung ang usa ka mahuyang nga slab mabuak gihapon human sa pag-backup, timbang-timbanga ang kompleto nga disenyo sa pagpalig-on imbes nga maghunahuna nga mas daghang epoxy lamang ang makasulbad sa problema.
Nagkinahanglan ug Mesh Backing Epoxy para sa Imong Aktuwal nga Temperatura sa Produksyon?
Ang tipo sa bato, fiberglass mesh, temperatura sa workshop, temperatura sa slab, katulin sa linya, pamaagi sa pag-ayo, ug iskedyul sa pagdumala tanan makaapekto sa pasundayag nga nagpaluyo sa mata. Sulayi ang kompleto nga sistema ubos sa imong tinuod nga tingtugnaw ug ting-init nga kondisyon sa dili pa aprobahan ang kadaghanan nga produksyon.
Mga pakisayran
- A. A. Pazeto, P. M. Amaral, J. R. Pinheiro ug A. B. Paraguassú.
Mga Epekto sa Glass Fiber-Reinforcement sa Mechanical Properties sa Coarse Grained Building Stone.
Center for Mineral Technology ug University of Lisbon.
Mga Materyal sa Pagtukod ug Pagtukod, Vol. 155, 2017, pp. 79–87. - A. A. Pazeto, P. M. Amaral ug R. L. Arcanjo.
Usa ka Pag-analisa sa Pagganap sa Mga Pamaagi sa Pagpalig-on sa Kinaandan alang sa "Exotic" nga mga Bato sa Pagtukod Sumala sa Kasamtangang Mga Kinahanglanon sa Teknikal.
Center for Mineral Technology ug IDMEC, University of Lisbon.
Internasyonal nga Journal sa Rock Mechanics ug Mining Sciences, Vol. 135, 2020, Artikulo 104507. - WEST SYSTEM Technical Staff.
Pagpadapat sa Fiberglass nga Panapton ug Tape.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
Epoxy Chemistry Basics: Pagsabot sa Oras ug Temperatura sa Pag-ayo.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
WEST SYSTEM User Manual & Product Guide.
Gougeon Brothers, Inc.
WEST SYSTEM Teknikal nga mga Publikasyon. - ASTM International Committee C18 sa Dimensyon nga Bato.
ASTM C880/C880M-25 - Standard nga Pamaagi sa Pagsulay alang sa Flexural Strength of Dimension Stone.
ASTM Internasyonal.
Tinuig nga Libro sa ASTM Standards, Vol. 04.07. - ASTM International Committee C18 sa Dimensyon nga Bato.
ASTM C99/C99M - Standard nga Pamaagi sa Pagsulay alang sa Modulus sa Pagkaguba sa Dimensyon nga Bato.
ASTM Internasyonal.
Tinuig nga Libro sa ASTM Standards, Vol. 04.07. - Charles Selwitz.
Epoxy Resin sa Conservation sa Bato.
Getty Conservation Institute.
Pagpanukiduki sa Conservation Series, Getty Publications, 1992.