

Rask oppsummering:
Epoksy med bakside av steinnett må fukte armeringsnettet, binde seg pålitelig til platen og herde med en hastighet som samsvarer med fabrikktemperaturen. Vinterproduksjon trenger kjemi som fortsatt utvikler styrke under kalde forhold, mens sommer- eller tørkelinjeproduksjon trenger kontrollert reaktivitet slik at epoksyen ikke gelerer for raskt. Velg systemet etter faktisk verkstedstemperatur, nettfukting, arbeidstid, herdeatferd, steintilstand og linjehastighet – ikke etter viskositet eller herdetid alene.
Mesh-bakside ser enkel ut fra utsiden.
En steinplate snus, glassfibernett legges på baksiden, epoksy påføres, og etter herding går platen tilbake til produksjon.
I virkeligheten er dette en av de prosessene hvor en fabrikk kan gjenta den samme bevegelsen hver dag og likevel få svært forskjellige resultater fra januar til august.
Om vinteren kan harpiksen bli tykk og treg å herde. Mesh-fibre forblir synlige fordi epoksyen ikke fukter dem ordentlig. Plater opptar stativene lenger enn forventet, og operatørene begynner å flytte materiale før tilstrekkelig styrke har utviklet seg.
Om sommeren kan det motsatte skje. Epoksyen flyter godt til å begynne med, men arbeidsvinduet blir kortere. En stor batch starter oppvarming i beholderen, harpiksen tykner før hele platen dekkes, eller den ene siden av nettet mottar mer harpiks enn den andre.
Den åpenbare reaksjonen er å skylde på viskositeten.
Men viskositet er bare en del av svaret.
Det viktigere spørsmålet er om det komplette harpiksherdersystemet er designet for å herde forutsigbart ved den temperaturen som støttelinjen faktisk opererer i.
Veropoxy skiller for tiden disse forholdene gjennom dedikerte steinepoksysystemer for lavtemperatur og høy temperatur mesh-bakside i stedet for å behandle en formulering som et universelt helårslim.
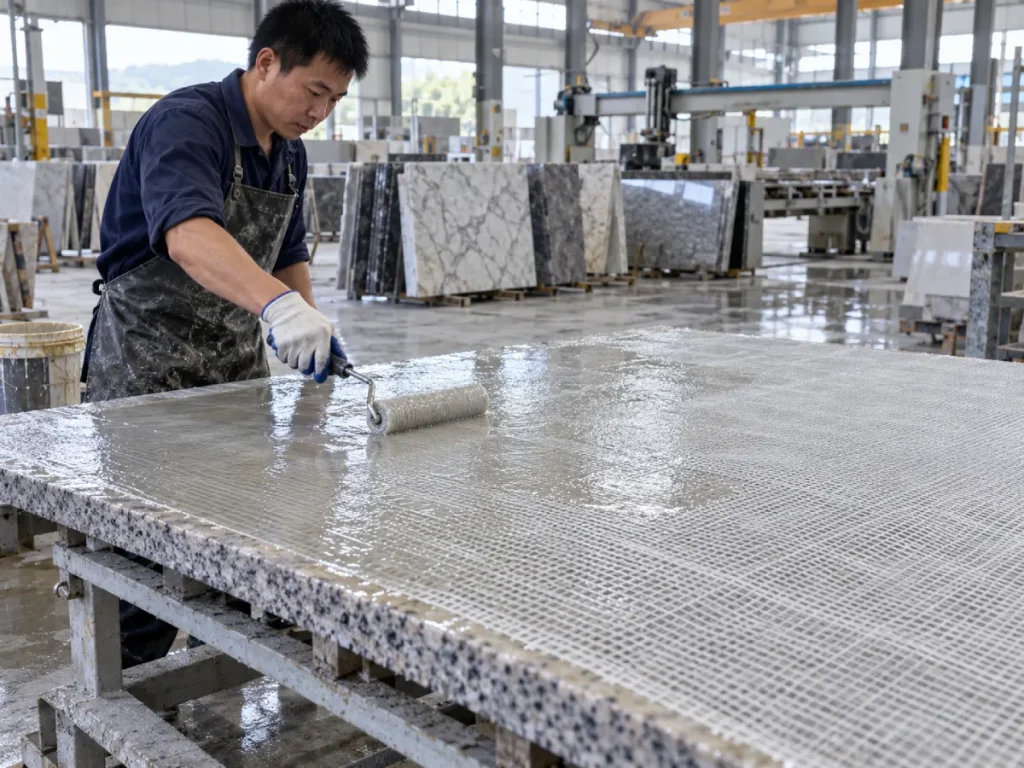
Hva er Stone Mesh Backing?
Bakside av steinnett er en forsterkningsprosess der glassfibernett eller et annet forsterkende stoff bindes til den bakre overflaten av en naturlig eller konstruert steinplate.
Hensikten er ikke å gjøre hver plate strukturelt identisk.
Nettingen og harpiksen fungerer sammen som et forsterkningslag som kan bidra til å stabilisere skjørt materiale, redusere risikoen for sprekkforplantning og forbedre håndteringssikkerheten under senere prosessering, transport, fabrikasjon og installasjon.
Hvorfor skjøre plater trenger forsterkning
Naturstein er heterogen.
To plater kuttet fra samme blokk kan ha forskjellige mineralgrenser, årer, mikrosprekker, porer, krystallstørrelser og indre spenninger.
Svært dekorative materialer kan være spesielt utfordrende fordi de visuelle egenskapene kjøpere verdsetter – store krystaller, dramatiske årer, mineraloverganger og uvanlige mønstre – også kan skape lokal svakhet.
Forskning på grovkornede og eksotiske byggesteiner har vist at glassfiberforsterkede epoksysystemer kan hemme sprekkforplantning og forbedre mekanisk oppførsel, selv om armeringseffektiviteten varierer i henhold til stein, harpiks, fibersystem og påføringskvalitet.
Mesh-bakside skjer vanligvis før polering
For mange plateproduksjonslinjer utføres forsterkning før endelig polering.
Baksidelaget må herde tilstrekkelig før platen går tilbake til håndtering, sliping, polering eller nedstrøms transport.
Dette gjør herdingstiming til et produksjonsproblem, ikke bare en laboratoriespesifikasjon.
Hva trenger en god mesh-baksideepoksy å gjøre?
En nyttig mesh-backing epoxy trenger flere egenskaper samtidig.
Fukt glassfibernettet
Harpiksen må bevege seg gjennom og rundt nettfibrene i stedet for å sitte på toppen av stoffet.
Riktig utfukting skaper kontakt mellom fibrene, epoksyen og steinunderlaget.
Hvis store hvite eller tørre områder fortsatt er synlige i nettet, vil armeringen være inkonsekvent.
Fest til steinoverflaten
God fiberfukting er ikke nok hvis epoksyen ikke fester seg skikkelig til platen.
Støv, fuktighet, slurryrester, olje, voks, slippmidler og løse partikler kan alle skape et svakt grensesnitt.
Forbli brukbar lenge nok
Operatøren trenger nok tid til å spre epoksyen over hele platen og impregnere nettet fullstendig.
Et system som geler halvveis gjennom en stor plate kan skape sterke og svake soner i samme forsterkningslag.
Herd raskt nok for linjen
Arbeidstiden kan heller ikke være uendelig.
Når nettet er skikkelig fuktet og harpiksen er på plass, må systemet utvikle nok håndteringsstyrke til å flytte platen gjennom produksjonen med en praktisk hastighet.
Unngå for mye avrenning
Hvis harpiksen er for flytende under faktiske produksjonsforhold, kan den migrere bort fra nettet, samle seg ved platekanter eller skape ujevn harpiksfordeling.
Forbli konsekvent gjennom sesongmessige endringer
Dette er ofte det vanskeligste kravet.
En harpiks som yter perfekt ved 22°C kan oppføre seg svært forskjellig ved 10°C eller 32°C.
Hvorfor Sommer og Vinter Mesh Backing trenger forskjellige strategier
Epoksyherding er temperaturfølsom.
Når temperaturen synker, blir uherdet epoksy generelt mer tyktflytende og den kjemiske reaksjonen avtar.
Når temperaturen stiger, blir harpiksen generelt lettere å flyte, men herdereaksjonen akselererer også.
Dette skaper motsatt produksjonsrisiko.
| Produksjonstilstand | Hovedharpiksoppførsel | Typisk risiko | Hva fabrikken trenger |
|---|---|---|---|
| Kald vinterverksted | Høyere viskositet og langsommere reaksjon | Dårlig fukting, forsinket herding, tidlig håndtering | Herdekjemi ved lav temperatur |
| Moderate forhold | Balansert flyt og reaksjon | Skift-til-skift temperaturvariasjon | Stabilt arbeidsvindu og repeterbar kur |
| Varm sommerverksted | Lavere startviskositet og raskere reaksjon | Kort arbeidstid, rask fortykning, ujevn påføring | Kontrollert høytemperaturreaktivitet |
| Oppvarmet tørkelinje | Rask varmetilførsel etter påføring | For tidlig herding eller ujevn gelutvikling | System designet for tørkelinjeforhold |
Hovedpoenget er enkelt:
Vinter og sommer krever ulik herdekontroll selv når målviskositeten ser lik ut på papiret.
Vinternettstøtte: Hva endres ved lav temperatur?
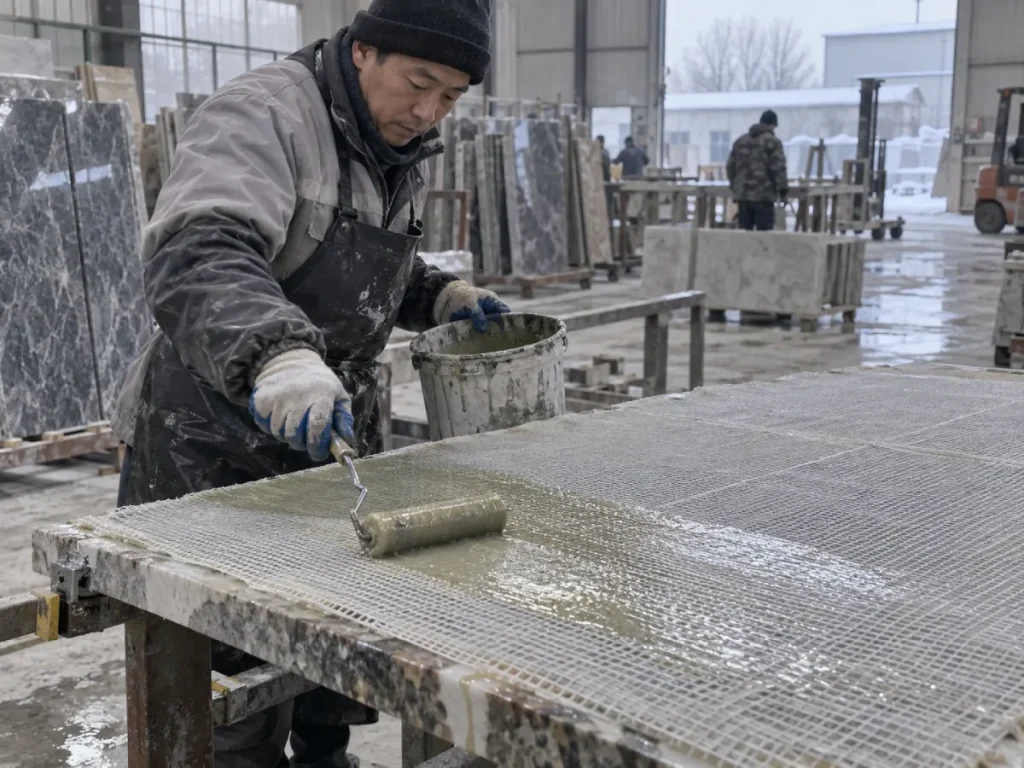
Harpiksen blir vanskeligere å spre
Når uherdet epoksy avkjøles, øker vanligvis viskositeten.
Valsen eller sprederen trenger mer innsats. Harpiks beveger seg langsommere gjennom glassfiberen, og meshfibre kan forbli delvis tørre.
Dette blir spesielt tydelig på store plater hvor operatøren må dekke flere kvadratmeter konsekvent.
Inntrengning i steinen kan avta
Mesh-bakside er ikke bare avhengig av liming til stoffet.
Harpiksen trenger også nok interaksjon med porer, ruhet og små defekter på baksiden av platen.
Hvis harpiksen blir for tykk, kan denne fuktingen og overflatepenetreringen bli mindre effektiv.
Herdetiden blir uforutsigbar
Et standard romtemperatursystem kan fortsatt herde under kalde forhold, men "til slutt" er ikke en produksjonsspesifikasjon.
Hvis platen trenger dobbelt så lang tid før håndtering, blir støttestasjonen en flaskehals.
Fabrikker begynner da å ta risikable beslutninger som:
- flytte plater mens harpiksen fortsatt er grønn;
- stabling av forsterkede plater for tidlig;
- legge til ekstra herder;
- bruk av ukontrollerte varmeovner; eller
- aksepterer delvis herdet mesh.
Disse snarveiene skaper vanligvis mer variasjon.
Når en lavtemperatur-mesh-baksideepoksy gir mening
En epoksy av vinterkvalitet bør ikke bare være en standardformulering med mer herder tilsatt på fabrikken.
Selve herdekjemien bør utformes for å forbli reaktiv under kaldere forhold.
Veropoxy Lavtemperaturepoksy for steinnettunderlag – 4090 / WBA25Q er for tiden posisjonert for omtrent 10°C produksjon.
Det publiserte systemet bruker:
- 4090 / WBA25Q harpiks-herder kombinasjon;
- 100:25 blandingsforhold etter vekt;
- 400–600 CPS viskositet;
- ca. 50 minutters herdetid; og
- ca. 10°C anbefalt arbeidstemperatur.
Den viktige delen er ikke at "50 minutter er bedre enn 60 minutter."
Det nyttige poenget er at systemet er formulert for å utvikle herdeytelse under kaldere forhold der en konvensjonell herder kan bli upraktisk treg.
Hvem bør vurdere et vintersystem?
Det er fornuftig når:
- verkstedtemperaturen nærmer seg regelmessig 10°C;
- steinen i seg selv er kald etter lagring over natten;
- mesh-bakside oppstår i uoppvarmede produksjonsområder;
- plater må flyttes kort tid etter armering;
- Forsinket vinterkur reduserer linjens gjennomstrømning; eller
- operatører kompenserer manuelt for langsom herding.
Sommernettstøtte: hvorfor raskere ikke alltid er bedre
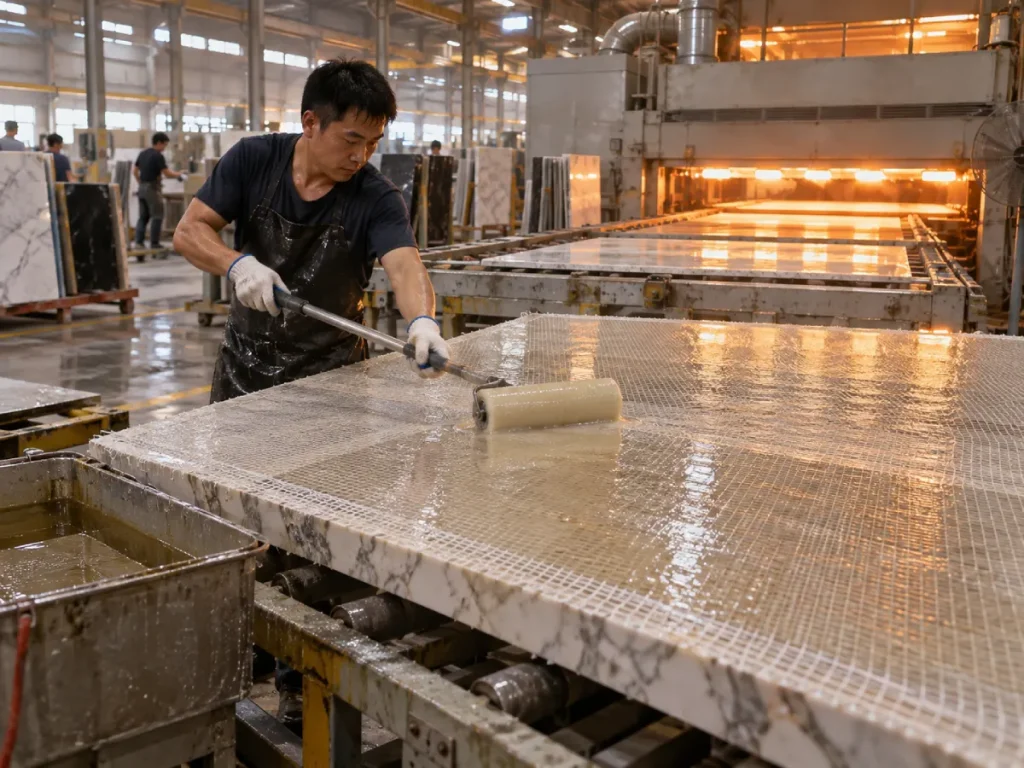
Varmt vær ser lettere ut til å begynne med.
Epoksyen flyter fint. Glassfiber blir raskt gjennomsiktig. Operatører kan flytte harpiksen over platen med mindre innsats.
Så begynner klokken å jobbe mot dem.
Arbeidstiden blir kortere
Høyere temperatur akselererer vanligvis epoksyreaksjonen.
Harpiksen kan starte med en svært brukbar viskositet, men tykkere raskere enn forventet.
På en stor plate kan det første området fuktes perfekt mens det siste området mottar harpiks som allerede har begynt å bygge viskositet.
Store partier kan varmes opp enda raskere
Epoksyherding er eksotermisk.
En stor blandet masse i en dyp bøtte holder på varmen.
Mer tilbakeholdt varme kan akselerere reaksjonen ytterligere.
Dette er en av grunnene til at sommeroperatører noen ganger ser en bøtte bli varm mens harpiksen som allerede er spredt over platen forblir brukbar lenger.
Tørkelinjer legger til en annen temperaturvariabel
Fabrikker som bruker oppvarmede eller ovnsassisterte linjer, må ikke bare vurdere romtemperaturen, men også temperaturen som innføres etter påføring.
Herdesystemet må tåle den sekvensen uten å bli ukontrollert rask.
Når en høytemperatur-mesh-baksideepoksy gir mening
For varme verksteder og tørkelinjeproduksjon er målet kontrollert reaktivitet.
Epoksyen trenger fortsatt god fukting og flyt, men herdesystemet bør bevare nok påføringstid til å fullføre platen konsekvent.
Veropoxy Høytemperatur Luktfri Epoxy for Stone Mesh Backing – 4090 / BCO25Q-14 er for tiden designet for 28°C+ og tørkelinjeforhold.
Dens publiserte spesifikasjoner inkluderer:
- 4090 / BCO25Q-14 system;
- 100:25 harpiks-til-herder-forhold etter vekt;
- 400–600 CPS viskositet;
- ca. 60 minutters herdetid;
- høy temperatur / 28°C+ arbeidsforhold; og
- luktfri drift for kontinuerlige produksjonsmiljøer.
Hvem bør vurdere et høytemperatursystem?
Det er fornuftig når:
- sommerverkstedtemperaturen overstiger regelmessig 28°C;
- nettingbakside bruker tørkeovner eller oppvarmede transportbånd;
- standard epoxy begynner å tykne før påføringen er fullført;
- store plater trenger lengre utfuktingstid;
- operatører blander flere kilo per batch;
- fabrikken kjører kontinuerlige automatiske linjer; eller
- arbeidstidskonsistens er viktigere enn maksimal herdehastighet.
Hvorfor samme 400–600 CPS ikke betyr det samme produktet
Dette er sannsynligvis den viktigste kjøperleksjonen i artikkelen.
Begge Veropoxy mesh-backing-systemene publiserer for tiden omtrent 400–600 CPS viskositet.
Begge bruker også et vektforhold på 100:25.
Likevel er den ene designet rundt 10°C produksjon og den andre rundt 28°C+ eller tørkelinjeforhold.
Det betyr at den virkelige forskjellen ikke bare er viskositeten.
Herderen og fullstendig herdekjemi gjør mye av sesongarbeidet.
| Spesifikasjon | Vintersystem | Sommer/høytemperatursystem |
|---|---|---|
| System | 4090 / WBA25Q | 4090 / BCO25Q-14 |
| Primær bruk | Mesh-bakside med lav temperatur | Høytemperatur / tørkelinje nettingbakside |
| Anbefalt temperatur | Omtrent 10°C | 28°C+ / oppvarmet linjeforhold |
| Blandingsforhold | 100:25 i vekt | 100:25 i vekt |
| Publisert viskositet | 400–600 CPS | 400–600 CPS |
| Publisert herdetid | Omtrent 50 minutter | Omtrent 60 minutter |
| Hovedvalggrunn | Pålitelig kur under kalde forhold | Kontrollert herding under varme forhold |
Kjøper takeaway: Ikke velg sommer- og vinter-epoksy med mesh-backing alene etter viskositet. To systemer kan publisere samme CPS og forhold, men likevel oppføre seg svært forskjellig fordi deres herderkjemi og herdeprofil er designet for forskjellige temperaturområder.
Mesh Wet-Out er viktigere enn å belegge stoffet
Et nett kan se "dekket" ut mens det fortsatt er dårlig impregnert.
Målet er at harpiks skal fukte fibrene og skape intim kontakt mellom det forsterkende stoffet og steinoverflaten.
Slik ser skikkelig utvåt ut
Når glassfiber er skikkelig fuktet med et klart epoksysystem, blir fibrene normalt mer transparente og visuelt integrert med harpikslaget.
Tørre hvite soner kan indikere ufullstendig impregnering.
Industriell epoksyveiledning for påføring av glassfiber legger på samme måte vekt på å spre harpiks fra fuktede områder inn i tørt stoff og fjerne overflødig harpiks før geldannelse.
For lite harpiks skaper tørr mesh
Hvis påføringsmengden er for lav:
- fibre forblir delvis tørre;
- steinkontakt blir inkonsekvent;
- tomrom forblir under nettet;
- lokal forsterkning blir svakere; og
- peeling kan begynne fra dårlig limte områder.
For mye harpiks er ikke automatisk bedre
For mye harpiks øker kostnadene og vekten uten nødvendigvis å forbedre armeringen.
Store sølepytter kan også skape ujevn herding, harpiksrike soner og unødvendig varmeoppbygging.
Målet er fullstendig fukting med kontrollert harpiksmengde.
Overflateforberedelse kan avgjøre om nettet forblir festet
Selv den beste epoksyen kan ikke binde seg pålitelig til forurensning.
Fjern støv og slurry
Steinskjæring og kalibrering etterlater fint mineralstøv og slurryrester.
Hvis disse partiklene forblir på platen, kan epoksyen binde seg til støvet i stedet for steinen.
Resultatet kan se akseptabelt ut til å begynne med og deretter skrelles under håndtering.
Kontroller fuktighet
Våte steinoverflater kan forstyrre mange epoksybindingssystemer.
Hvis plater forlater en vaskelinje før nettingbakside, bør fabrikken bekrefte at bakoverflaten har nådd en akseptabel tørr tilstand før harpikspåføring.
Fjern løse partikler
Skjøre steiner kan ha svake korn eller flakkende mineralsoner på bakoverflaten.
Liming av netting på materiale som allerede er løsnet fra platen løser ikke det underliggende problemet.
Blandingsforhold er fortsatt viktig om sommeren og vinteren
Et temperaturproblem bør ikke løses ved å endre blandingsforholdet.
Begge nåværende Veropoxy mesh-backing-systemer spesifiserer 100:25 harpiks-til-herder etter vekt.
Dette forholdet bør forbli fast med mindre leverandøren gir en annen godkjent formulering.
Ikke tilsett mer herder om vinteren
Mer herder konverterer ikke trygt en vanlig epoksy til en lavtemperatur-epoksy.
Blanding uten forhold kan redusere herdekvaliteten og skape inkonsekvente mekaniske egenskaper.
Ikke reduser herder om sommeren
Likeledes er reduksjon av herder ikke en riktig måte å lage et tregere sommersystem på.
Den riktige tilnærmingen er å bruke herdekjemi designet for høytemperaturproduksjon.
For en dypere forklaring, se Epoksyharpiksblandingsforholdsguide for steinbehandling.
Hvordan viskositet påvirker mesh-bakside
Mesh-bakside trenger en balanse.
Harpiksen må være tynn nok til å fukte fibrene og spres utover platen, men kontrollert nok til at den ikke bare renner bort fra forsterkningslaget.
Hvis viskositeten er for høy
Operatøren kan se:
- dårlig mesh impregnering;
- høy rullemotstand;
- tørre stoffsoner;
- mer innestengt luft;
- høyere arbeidsinnsats; og
- ujevn harpiksfordeling.
Hvis viskositeten er for lav
Mulige problemer inkluderer:
- avrenning ved platekanter;
- harpiksakkumulering under platen;
- overdreven absorpsjon i porøs stein;
- bygge opp nedre overflate; og
- høyere materialforbruk.
Dette er grunnen til at "kontrollert lav viskositet" vanligvis er et mer nyttig språk enn "lavest mulig CPS."
For mer detaljer om denne avgjørelsen, se Epoksyguide med lav viskositet vs høyviskositet.
Manuell nettingstøtte kontra automatiserte produksjonslinjer
Manuell produksjon krever operatørvennlig arbeidstid
Manuelle arbeidere trenger nok tid til å:
- plasser nettet;
- bland epoksy;
- hell harpiksen;
- spre den over platen;
- arbeid harpiks inn i tørre områder;
- fjern overflødig materiale; og
- korrigere rynker eller lokale tørre flekker.
Hvis epoksyen blir reaktiv for raskt, avhenger påføringskvaliteten for mye av operatørens hastighet.
Automatiserte linjer trenger repeterbarhet
Automatiske eller halvautomatiske linjer kan påføre harpiks raskere, men de introduserer et annet krav: repeterbar syklustid.
En batch bør ikke begynne å gelere flere minutter tidligere enn den neste bare fordi materialtemperaturen endret seg.
For automatiserte systemer, evaluer:
- målingsnøyaktighet;
- blande konsistens;
- harpiks temperatur;
- linjehastighet;
- rulle press;
- mesh feed justering;
- ovnstemperatur; og
- håndteringstid etter herding.
Vanlige Mesh Backing-feil og hva de vanligvis betyr
| Observert problem | Mulig årsak | Hva du bør sjekke først |
|---|---|---|
| Mesh skreller fra stein | Forurenset overflate, dårlig fukting, ufullstendig herding | Overflaterengjøring, fuktighet, harpiksdekning og herdetilstand |
| Hvite tørre nettingområder gjenstår | Utilstrekkelig utfukting eller harpiks for tyktflytende | Påføringsmengde, viskositet og rulleteknikk |
| Epoxy holder seg myk om vinteren | Temperatur under formuleringsområdet | Omgivelses-, stein- og harpikstemperaturer |
| Epoxy gelerer for raskt om sommeren | Høy temperatur eller stor eksoterm batch | Batchstørrelse, materialtemperatur og herdersystem |
| Harpiks renner av platekanter | Overflødig materiale eller for væskesystem | Påføringsmengde og viskositet ved produksjonstemperatur |
| Bobler eller tomrom under netting | Dårlig utvåthet, innestengt luft eller ujevn rulling | Påføringsteknikk og stoffkontakt |
| Ulike områder kurerer forskjellig | Dårlig blanding eller ujevn temperatur | Blandingsensartethet, forhold og platetemperatur |
| Platen går i stykker etter backing | Forsterkning utilstrekkelig for steindefekt struktur | Steinens tilstand, mesh-spesifikasjon, harpiksdekning og faktiske mekaniske krav |
Hvorfor "tørr å berøre" ikke er en pålitelig håndteringsstandard
En plate kan føles tørr på overflaten mens støttesystemet ikke har utviklet tilstrekkelig mekanisk ytelse for håndtering.
Forskning som undersøker industriell steinforsterkning har spesifikt bemerket at fabrikker noen ganger returnerer plater til produksjon basert på empirisk "tørr berøring" i stedet for harpiksprodusentens herdekrav.
Dette skaper unødvendig risiko.
Definer et reelt håndteringskriterium
Fabrikken bør identifisere hva den forsterkede platen må overleve videre:
- løfting;
- snu;
- vogn transport;
- stabling;
- kalibrering;
- polering; eller
- fabrikasjon.
Da bør kurkvalifikasjonen samsvare med den faktiske belastningen.
Hvordan velge sommer vs vinter mesh-epoksy
| Hvis produksjonstilstanden din er... | Prioriter... | Hvorfor |
|---|---|---|
| Verksted nær 10°C | Herdekjemi ved lav temperatur | Standardsystemer kan herde for sakte og våte mesh dårlig |
| Kald stein fra utelager | Sjekk steintemperaturen før påføring | Platen kan forbli kaldere enn fabrikkluft |
| Sommerverksted over 28°C | Kontrollert høytemperaturreaktivitet | Bevarer nyttig arbeidstid |
| Tørkeovn eller oppvarmet linje | Høytemperatur / linjekompatibelt system | Unngår for tidlig herding under oppvarming |
| Manuell bakside med store plater | Lang nok åpen tid | Operatører trenger tid for fullstendig utvåthet |
| Automatisk kontinuerlig linje | Herdekonsistens fra batch-til-batch | Stabil linjehastighet avhenger av repeterbar reaksjonsadferd |
| Veldig porøs stein | Kontrollert strømning og harpiksforbruk | Overflødig harpiks kan forsvinne inn i platen |
| Svært skjør eksotisk stein | Valider nettingtetthet og fullt armeringssystem | Epoksy alene bestemmer ikke endelig styrke |
Slik tester du mesh-baksideepoksy før bulkbestilling
Trinn 1: Bruk faktisk produksjonsstein
Test epoksyen på samme granitt, marmor, konstruerte stein eller eksotiske plater som fabrikken behandler.
Trinn 2: Bruk selve nettet
Mesh-tetthet, fiberstruktur og overflatebehandling kan påvirke harpiksbehovet og fukting.
Trinn 3: Test ved realistisk sesongtemperatur
En vinterepoksy bør testes nær forventet vinterbehandlingstilstand.
Et sommerprodukt bør testes ved den faktiske høytemperaturlinjetilstanden.
Trinn 4: Registrer søknadstid
Mål tiden fra blanding til hele platen er fullstendig fuktet.
Trinn 5: Registrer harpiksforbruket
Spor gram eller kilo per kvadratmeter eller per plate.
Dette er avgjørende for å sammenligne sanne produksjonskostnader.
Trinn 6: Sjekk nettet visuelt
Inspiser for tørre soner, bobler, rynker, kantløfting og ujevn harpiksdekning.
Trinn 7: Tillat den angitte kuren
Ikke forkort herdetiden bare fordi overflaten føles tørr.
Trinn 8: Kjør platen gjennom ekte håndtering
Løft den, flytt den, snu den og sett den tilbake til produksjon i henhold til normal fabrikksekvens.
Trinn 9: Sammenlign flere plater
Én vellykket prøve er ikke nok for bulkgodkjenning.
Steinvariabilitet betyr at systemet bør kontrolleres på tvers av flere representative plater.
Mesh Backing Epoxy Kjøper Sjekkliste
| Leverandørspørsmål | Hvorfor det betyr noe |
|---|---|
| Hvilket temperaturområde er denne herderen laget for? | Bestemmer egnethet for sesongbasert kur |
| Hva er den blandede viskositeten ved den oppgitte testtemperaturen? | Hjelper med å forutsi netting-våt ut og avrenning |
| Hva er forholdet mellom harpiks og herder? | Nødvendig for repeterbar herding |
| Er forholdet etter vekt eller volum? | Forhindrer doseringsfeil |
| Hvor lenge er det nyttige arbeidsvinduet? | Bestemmer om en hel plate kan fullføres |
| Når kan platen håndteres trygt? | Mer nyttig enn en vag "kureringstid" |
| Er produktet egnet for manuelle eller automatiserte linjer? | Påføringshastighet endrer den nødvendige herdeprofilen |
| Er den egnet for tørkelinje eller ovnsherding? | Kritisk for oppvarmede produksjonssystemer |
| Kan vi teste en prøve på steinen og nettingen vår? | Ekte fabrikkprøver avslører kompatibilitet |
| Hvor konsistent er ytelsen mellom batcher? | Kontinuerlig produksjon er avhengig av repeterbarhet |
Vanlige Mesh Backing feil å unngå
Bruker én epoxy hele året uten sesongbasert testing
Hvis fabrikktemperaturen endres dramatisk mellom vinter og sommer, kan det hende at én formulering ikke gir samme prosessvindu hele året.
Legger til ekstra herder om vinteren
Dette er ikke en kontrollert erstatning for lavtemperaturherdingskjemi.
Reduserende herder om sommeren
Dette er ikke en sikker metode for å forlenge arbeidstiden.
Påføring av mesh over støvete stein
Epoksyen kan binde seg til forurensning i stedet for platen.
Forutsatt synlig dekning betyr full utvåthet
Harpiksen må impregnere nettet og skape pålitelig kontakt med steinen.
Flytte plater så snart overflaten føles tørr
Berøringstørre tilstand viser ikke tilstrekkelig håndteringsstyrke.
Ignorer steintemperatur
Selve platen kan være betydelig kaldere eller varmere enn verkstedluft.
Sammenligner epoksy kun etter pris per kilo
Et billigere produkt som bruker mer harpiks, bremser linjen eller skaper omarbeiding, kan være dyrere per ferdig plate.
Anbefaling: Velg herdesystemet rundt produksjonssesongen
Den beste mesh-backing-epoksyen er ikke bare produktet med raskest herding eller lavest viskositet.
Det er systemet som lar fabrikken fukte nettet fullstendig, opprettholde pålitelig binding og oppnå sikker håndteringsstyrke ved den faktiske produksjonstemperaturen.
Hvis fabrikken opererer nær 10°C om vinteren, prioriter lavtemperaturherdingskjemi.
Hvis produksjonen regelmessig går over 28°C eller bruker en oppvarmet tørkelinje, prioriter kontrollert høytemperaturreaktivitet.
Hvis samme viskositetstall vises på begge produktene, må du ikke anta at de er utskiftbare.
Sammenlign den komplette harpiksherderformuleringen, nyttig arbeidstid, herdeadferd, netting-utfukting, platetemperatur, linjehastighet og faktisk håndteringsresultat.
Og hvis steinen er uvanlig skjør, svært sprukket eller strukturelt heterogen, behandle nettingstøtte som et komplett forsterkningssystem – ikke bare et klebemiddel.
Ofte stilte spørsmål om Stone Mesh Backing Epoxy
1. Hvilken epoksy er best for steinnettunderlag?
Den beste epoksyen avhenger av verkstedtemperatur, steintilstand, masketype, produksjonshastighet og herdekrav. En vinterfabrikk kan trenge et lavtemperaturherdesystem, mens et varmt sommerverksted eller tørkelinje trenger kontrollert høytemperaturreaktivitet. God mesh-fukting, pålitelig steinvedheft og tilstrekkelig arbeidstid er viktigere enn å velge etter viskositet alene.
2. Kan samme mesh-baksideepoksy brukes sommer og vinter?
Noen ganger, men det bør ikke antas. Store sesongmessige temperaturendringer påvirker både epoksyviskositet og herdehastighet. Fabrikker som opererer rundt 10 °C om vinteren og over 28 °C om sommeren kan dra nytte av separate herdesystemer designet for disse temperaturområdene.
3. Hvorfor herder epoksy med mesh-bakside sakte om vinteren?
Lav temperatur øker generelt uherdet epoksyviskositet og bremser harpiks-herderreaksjonen. Hvis formuleringen ikke er designet for kalde forhold, kan mesh-fukting og styrkeutvikling bli for sakte for normal produksjon.
4. Hvorfor gelerer epoksyen for fort i løpet av sommerens mesh-bakside?
Høyere temperatur akselererer epoksyherding. Store blandede partier kan også beholde eksoterm varme, noe som gjør reaksjonen raskere inne i blandebeholderen. Bruk temperaturtilpasset kjemi, kontroller batchstørrelse og overvåk harpiks- og platetemperaturer i stedet for å endre det angitte blandingsforholdet.
5. Hvordan bør en steinfabrikk teste mesh-baksideepoksy før bulkbestilling?
Bruk selve produksjonssteinen og nettingen, test under representative sesongtemperaturer, registrer harpiksforbruket og nyttig arbeidstid, kontroller fullstendig fiberfukting, tillat spesifisert herding og håndter deretter platen gjennom den normale produksjonssekvensen. Sammenlign flere plater før du godkjenner bulkforsyning.
Hvordan holde steinnettstøtten stabil gjennom sommer og vinter
Pålitelig mesh-armering avhenger av å matche harpiksflyt og herdekjemi til det faktiske produksjonsmiljøet. Vinterforhold øker viskositeten og reagerer sakte, mens sommervarmen forbedrer innledende flyt, men forkorter arbeidsvinduet. Det riktige systemet skal fukte nettet fullstendig, binde seg til en ren steinoverflate og utvikle forutsigbar håndteringsstyrke uten å tvinge operatører til å kompensere for temperatur med uforholdsmessig blanding eller ukontrollert oppvarming.
Velg herderen rundt den virkelige fabrikktemperaturen
Hvis vinterproduksjonen nærmer seg 10°C, bruk kjemi utviklet for å herde pålitelig ved lav temperatur. Hvis sommerproduksjonen overstiger 28°C eller bruker oppvarmede tørkelinjer, bruk et høytemperatursystem som bevarer nok arbeidstid for fullstendig maskeimpregnering.
Tilpass prosessen til produksjonstilstanden
Cold winter workshop:
prioriter lavtemperaturherdingskjemi og verifiser utfukting på kald stein.
Varm sommerproduksjon:
Beskytt det nyttige arbeidsvinduet og unngå overdimensjonerte eksoterme partier.
Tørkelinjeproduksjon:
bruk en formulering designet for kontrollert herding under forhøyet temperatur.
Manuell mesh-bakside:
sørg for at operatørene har nok åpen tid til å impregnere hele platen.
Skjør eller eksotisk stein:
evaluer masketettheten, epoksysystemet, steindefekter og håndteringskrav sammen.
Ikke bedøm forsterkning etter berøringstørt utseende
En overflate som føles tørr er ikke automatisk klar for løfting, vending, polering eller transport. Definer den nødvendige håndteringsmilepælen og valider den på ekte plater. Riktig herdetid er tiden som trengs for å nå neste sikre produksjonstrinn – ikke bare øyeblikket når overflaten slutter å føles klebrig.
What should buyers compare between suppliers?
Sammenlign temperaturområde, blandet viskositet, arbeidstid, herdeegenskaper, anbefalt batchstørrelse, maskefukting, steinvedheft, luktprofil, tørkelinjekompatibilitet, harpiksforbruk og batchkonsistens. Test deretter utvalgte systemer ved å bruke dine egne steiner, netting, operatører og sesongmessige produksjonsforhold.
Practical Recommendation
Hvis vinterherdingen blir for sakte, bytt til lavtemperaturkjemi i stedet for å tilsette ekstra herder. Hvis sommerharpiks geler før platen er fullstendig fuktet, bruk et høytemperatursystem med kontrollert reaktivitet i stedet for reduserende herder. Hvis nettingen skreller, inspiser overflateforberedelsen, våt ut og herd før du legger skylden på glassfiberen. Og hvis en skjør plate fortsatt går i stykker etter rygging, evaluer hele armeringsdesignet i stedet for å anta at mer epoksy alene vil løse problemet.
Trenger du en mesh-baksideepoksy for din faktiske produksjonstemperatur?
Steintype, glassfibernett, verkstedtemperatur, platetemperatur, linjehastighet, herdemetode og håndteringsplan påvirker alle nettingstøtteytelsen. Test hele systemet under dine virkelige vinter- og sommerforhold før du godkjenner bulkproduksjon.
Referanser
- A.A. Pazeto, P.M. Amaral, J.R. Pinheiro og A.B. Paraguassú.
Effekter av glassfiberforsterkning på de mekaniske egenskapene til grovkornet byggestein.
Senter for mineralteknologi og Universitetet i Lisboa.
Construction and Building Materials, Vol. 155, 2017, s. 79–87. - A.A. Pazeto, P.M. Amaral og R.L. Arcanjo.
En ytelsesanalyse av konvensjonelle forsterkningsmetoder for "eksotiske" byggesteiner i henhold til gjeldende tekniske krav.
Senter for mineralteknologi og IDMEC, Universitetet i Lisboa.
International Journal of Rock Mechanics and Mining Sciences, Vol. 135, 2020, artikkel 104507. - WEST SYSTEM Technical Staff.
Påføring av glassfiberklut og tape.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
Grunnleggende om epoksykjemi: Forstå herdetid og temperatur.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
WEST SYSTEM User Manual & Product Guide.
Gougeon Brothers, Inc.
WEST SYSTEM Technical Publications. - ASTM International Committee C18 on Dimension Stone.
ASTM C880/C880M-25 — Standard testmetode for bøyestyrke til dimensjonsstein.
ASTM International.
Annual Book of ASTM Standards, Vol. 04.07. - ASTM International Committee C18 on Dimension Stone.
ASTM C99/C99M — Standard testmetode for bruddmodul av dimensjonsstein.
ASTM International.
Annual Book of ASTM Standards, Vol. 04.07. - Charles Selwitz.
Epoksyharpikser i steinkonservering.
Getty Conservation Institute.
Research in Conservation Series, Getty Publications, 1992.