

خلاصه سریع:
اپوکسی پشتی توری سنگی باید مش تقویتی را خیس کند، به طور قابل اعتمادی به دال بچسبد و با سرعتی که با دمای کارخانه مطابقت داشته باشد پخت شود. تولید زمستانی به مواد شیمیایی نیاز دارد که در شرایط سرد همچنان استحکام ایجاد می کند، در حالی که تولید تابستان یا خط خشک کردن نیاز به واکنش پذیری کنترل شده دارد تا اپوکسی خیلی سریع ژل نکند. سیستم را بر اساس دمای واقعی کارگاه، خیس شدن مش، زمان کار، رفتار پخت، وضعیت سنگ و سرعت خط انتخاب کنید - نه تنها با ویسکوزیته یا زمان پخت.
پشتی مش از بیرون ساده به نظر می رسد.
یک دال سنگ برگردانده شده، مش فایبرگلاس در پشت قرار داده می شود، اپوکسی اعمال می شود و پس از پخت، دال به تولید برمی گردد.
در واقع، این یکی از آن فرآیندهایی است که در آن یک کارخانه میتواند هر روز همان حرکت را تکرار کند و از ژانویه تا آگوست نتایج بسیار متفاوتی بگیرد.
در زمستان، رزین ممکن است ضخیم شود و دیر درمان شود. الیاف توری به دلیل اینکه اپوکسی آنها را به درستی خیس نمی کند، قابل مشاهده باقی می مانند. اسلب ها قفسه ها را بیشتر از حد انتظار اشغال می کنند و اپراتورها قبل از ایجاد استحکام کافی شروع به جابجایی مواد می کنند.
در تابستان ممکن است برعکس این اتفاق بیفتد. اپوکسی در ابتدا به خوبی جریان می یابد، اما پنجره کار کوتاه تر می شود. یک دسته بزرگ در ظرف شروع به گرم شدن می کند، رزین قبل از پوشاندن کل دال ضخیم می شود یا یک طرف مش رزین بیشتری نسبت به طرف دیگر دریافت می کند.
واکنش آشکار سرزنش ویسکوزیته است.
اما ویسکوزیته تنها یک بخش از پاسخ است.
سوال مهمتر این است که آیا سیستم کامل سخت کننده رزین به گونه ای طراحی شده است که به طور قابل پیش بینی در دمایی که خط پشتی در آن عمل می کند عمل کند؟
Veropoxy در حال حاضر این شرایط را از طریق اختصاصی جدا می کند سیستم های اپوکسی سنگ برای پشتیبان توری در دمای پایین و دمای بالا به جای اینکه یک فرمول را به عنوان یک چسب جهانی در تمام طول سال در نظر بگیرید.
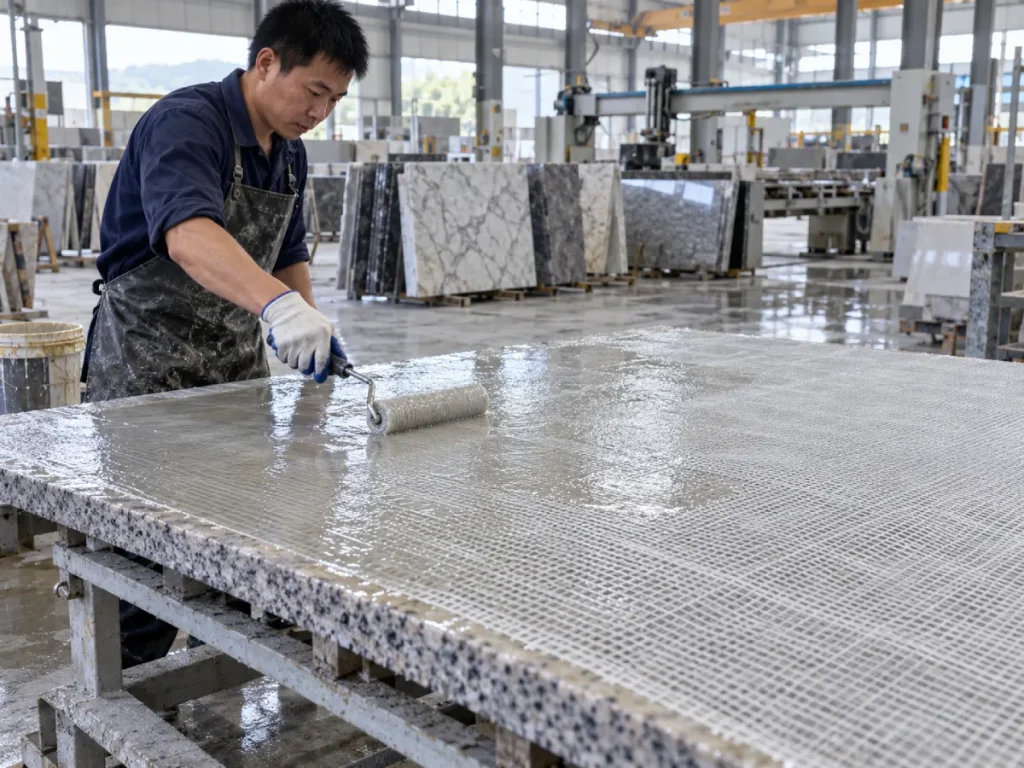
پشتی مش سنگ چیست؟
پشتی مش سنگی یک فرآیند تقویتی است که در آن مش فایبرگلاس یا پارچه تقویت کننده دیگری به سطح پشتی یک دال سنگ طبیعی یا مهندسی شده چسبانده می شود.
هدف این نیست که هر دال از نظر ساختاری یکسان باشد.
مش و رزین به عنوان یک لایه تقویت کننده با هم کار می کنند که می تواند به تثبیت مواد شکننده، کاهش خطر انتشار ترک و بهبود قابلیت اطمینان حمل و نقل در طول پردازش، حمل و نقل، ساخت و نصب بعدی کمک کند.
چرا اسلب های شکننده نیاز به تقویت دارند
سنگ طبیعی ناهمگن است.
دو دال بریده شده از یک بلوک می توانند مرزهای معدنی، رگه ها، ریز ترک ها، منافذ، اندازه کریستال ها و تنش های داخلی متفاوتی داشته باشند.
مواد بسیار تزئینی می توانند به ویژه چالش برانگیز باشند زیرا ویژگی های بصری که خریداران برای آنها ارزش قائل هستند - کریستال های بزرگ، رگه های چشمگیر، انتقال مواد معدنی و الگوهای غیرمعمول - ممکن است باعث ایجاد ضعف محلی شوند.
تحقیقات بر روی سنگهای ساختمانی با دانههای درشت و عجیب نشان داده است که سیستمهای اپوکسی تقویتشده با الیاف شیشه میتوانند از انتشار ترک جلوگیری کرده و رفتار مکانیکی را بهبود بخشند، اگرچه راندمان تقویتکننده با توجه به سنگ، رزین، سیستم فیبر و کیفیت کاربرد متفاوت است.
پشتی شدن مش معمولاً قبل از پرداخت انجام می شود
برای بسیاری از خطوط تولید اسلب، تقویت قبل از پرداخت نهایی انجام می شود.
لایه پشتی باید قبل از اینکه دال به حالت جابجایی، سنگ زنی، پرداخت، یا حمل و نقل پایین دست بازگردد، به اندازه کافی سخت شود.
این موضوع باعث می شود زمان درمان یک مسئله تولید باشد، نه صرفاً یک مشخصات آزمایشگاهی.
یک اپوکسی پشتی مش خوب چه کاری باید انجام دهد؟
یک اپوکسی با پشتی توری مفید به چندین ویژگی به طور همزمان نیاز دارد.
توری فایبرگلاس را خیس کنید
رزین به جای اینکه روی پارچه بنشیند باید از داخل و اطراف الیاف مش حرکت کند.
مرطوب کردن مناسب باعث ایجاد تماس بین الیاف، اپوکسی و بستر سنگ می شود.
اگر نواحی بزرگ سفید یا خشک در مش قابل مشاهده باشد، تقویت ناسازگار خواهد بود.
چسبندگی به سطح سنگ
اگر اپوکسی به درستی به دال نچسبد، مرطوب شدن خوب الیاف کافی نیست.
گرد و غبار، رطوبت، بقایای دوغاب، روغن، موم، عوامل آزاد کننده و ذرات سست همگی می توانند یک رابط ضعیف ایجاد کنند.
به اندازه کافی قابل اجرا بمانید
اپراتور به زمان کافی نیاز دارد تا اپوکسی را در کل دال پخش کند و مش را کاملا آغشته کند.
سیستمی که در نیمه راه از یک دال بزرگ ژل می زند، می تواند مناطق قوی و ضعیف را در همان لایه تقویت کننده ایجاد کند.
برای خط به اندازه کافی سریع درمان شود
زمان کار نیز نمی تواند بی پایان باشد.
هنگامی که توری به درستی خیس شد و رزین در جای خود قرار گرفت، سیستم باید قدرت حمل و نقل کافی را برای حرکت دال در تولید با سرعت عملی ایجاد کند.
از رواناب بیش از حد خودداری کنید
اگر رزین در شرایط تولید واقعی بیش از حد سیال باشد، میتواند از توری خارج شده، در لبههای دال انباشته شود یا توزیع ناهموار رزین ایجاد کند.
از طریق تغییرات فصلی ثابت بمانید
این اغلب سخت ترین نیاز است.
رزینی که در دمای 22 درجه سانتی گراد عملکرد عالی دارد، می تواند در دمای 10 درجه سانتی گراد یا 32 درجه سانتی گراد بسیار متفاوت رفتار کند.
چرا پشتیبان توری تابستانی و زمستانی به استراتژیهای متفاوتی نیاز دارند
کیورینگ اپوکسی به دما حساس است.
هنگامی که دما کاهش می یابد، اپوکسی پخته نشده به طور کلی چسبناک تر می شود و واکنش شیمیایی کند می شود.
هنگامی که دما افزایش می یابد، رزین به طور کلی آسان تر می شود، اما واکنش پخت نیز تسریع می شود.
این خطرات تولید مخالف ایجاد می کند.
| وضعیت تولید | رفتار رزین اصلی | ریسک معمولی | آنچه کارخانه به آن نیاز دارد |
|---|---|---|---|
| کارگاه زمستانی سرد | ویسکوزیته بالاتر و واکنش کندتر | خیس شدن ضعیف، درمان تاخیری، رسیدگی زودهنگام | شیمی پخت در دمای پایین |
| شرایط متوسط | جریان و واکنش متعادل | تغییر درجه حرارت تغییر به شیفت | پنجره کار پایدار و درمان قابل تکرار |
| کارگاه گرم تابستان | ویسکوزیته اولیه کمتر و واکنش سریعتر | زمان کار کوتاه، ضخیم شدن سریع، کاربرد ناهموار | واکنش پذیری کنترل شده در دمای بالا |
| خط خشک کن گرم | حرارت ورودی سریع پس از استفاده | درمان زودرس یا توسعه ناهموار ژل | سیستم طراحی شده برای شرایط خط خشک کردن |
نکته کلیدی ساده است:
زمستان و تابستان حتی زمانی که ویسکوزیته هدف روی کاغذ مشابه به نظر می رسد، نیاز به کنترل پخت متفاوتی دارد.
پشتیبان مش زمستانی: در دمای پایین چه تغییری می کند؟
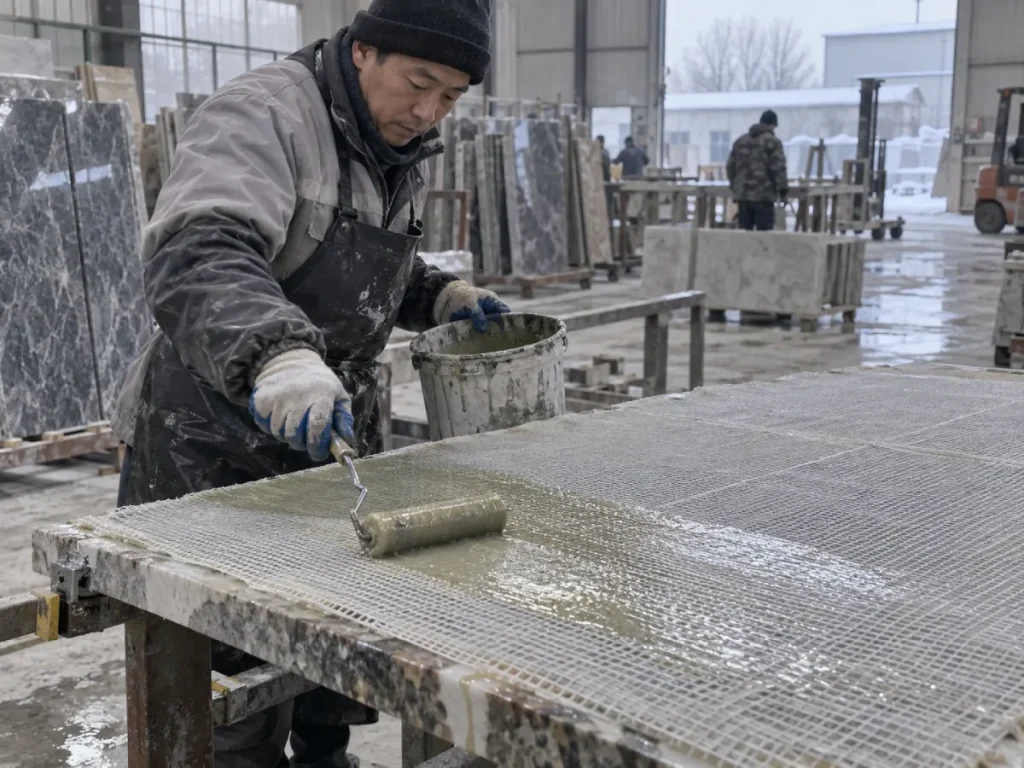
پخش شدن رزین سخت تر می شود
با سرد شدن اپوکسی خشک نشده، ویسکوزیته معمولاً افزایش می یابد.
غلتک یا پخش کننده به تلاش بیشتری نیاز دارد. رزین آهسته تر از طریق فایبرگلاس حرکت می کند و الیاف توری ممکن است تا حدی خشک بمانند.
این امر به ویژه در دال های بزرگ که اپراتور باید چندین متر مربع را به طور مداوم پوشش دهد آشکار می شود.
نفوذ به سنگ می تواند کاهش یابد
پشتی مش تنها به چسباندن به پارچه متکی نیست.
رزین همچنین به تعامل کافی با منافذ، زبری و عیوب کوچک در سطح پشتی دال نیاز دارد.
اگر رزین بیش از حد ضخیم شود، این خیس شدن و نفوذ سطح می تواند کمتر موثر باشد.
زمان درمان غیر قابل پیش بینی می شود
یک سیستم استاندارد دمای اتاق ممکن است در نهایت در شرایط سرد درمان شود، اما "در نهایت" یک مشخصات تولید نیست.
اگر دال قبل از جابجایی به دو برابر زمان نیاز داشته باشد، ایستگاه پشتیبان به گلوگاه تبدیل می شود.
سپس کارخانه ها شروع به تصمیم گیری های مخاطره آمیز می کنند مانند:
- اسلب های متحرک در حالی که رزین هنوز سبز است.
- انباشتن اسلب های تقویت شده خیلی زود؛
- افزودن سخت کننده اضافی؛
- استفاده از بخاری های کنترل نشده؛ یا
- پذیرش مش نیمه پخته شده
این میانبرها معمولاً تنوع بیشتری ایجاد می کنند.
وقتی یک اپوکسی پشتی توری با دمای پایین منطقی است
یک اپوکسی درجه زمستان نباید صرفاً یک فرمول استاندارد باشد که سخت کننده بیشتری در کارخانه اضافه شده است.
خود شیمی پخت باید طوری طراحی شود که در شرایط سردتر فعال بماند.
وروپوکسی اپوکسی دمای پایین برای پشتی مش سنگ - 4090 / WBA25Q در حال حاضر برای تولید حدوداً 10 درجه سانتیگراد قرار دارد.
سیستم منتشر شده آن از:
- 4090 / ترکیب رزین-سخت کننده WBA25Q؛
- نسبت اختلاط 100:25 بر حسب وزن؛
- ویسکوزیته 400-600 CPS؛
- زمان پخت حدود 50 دقیقه؛ و
- دمای کاری توصیه شده تقریباً 10 درجه سانتیگراد.
بخش مهم این نیست که "50 دقیقه بهتر از 60 دقیقه است."
نکته مفید این است که سیستم به گونه ای فرموله شده است که عملکرد پخت را در شرایط سردتری توسعه دهد که در آن سختی گیر معمولی ممکن است به طور غیرعملی کند شود.
چه کسی باید یک سیستم درجه زمستان را در نظر بگیرد؟
زمانی منطقی است که:
- دمای کارگاه به طور منظم به 10 درجه سانتیگراد نزدیک می شود.
- خود سنگ پس از نگهداری یک شبه سرد است.
- پشتیبان مش در مناطق تولید گرم نشده رخ می دهد.
- اسلب ها باید اندکی پس از تقویت حرکت داده شوند.
- تاخیر در درمان زمستانی باعث کاهش توان عملیاتی خط می شود. یا
- اپراتورها به صورت دستی درمان کند را جبران می کنند.
پشتیبان مش تابستانی: چرا سریعتر همیشه بهتر نیست
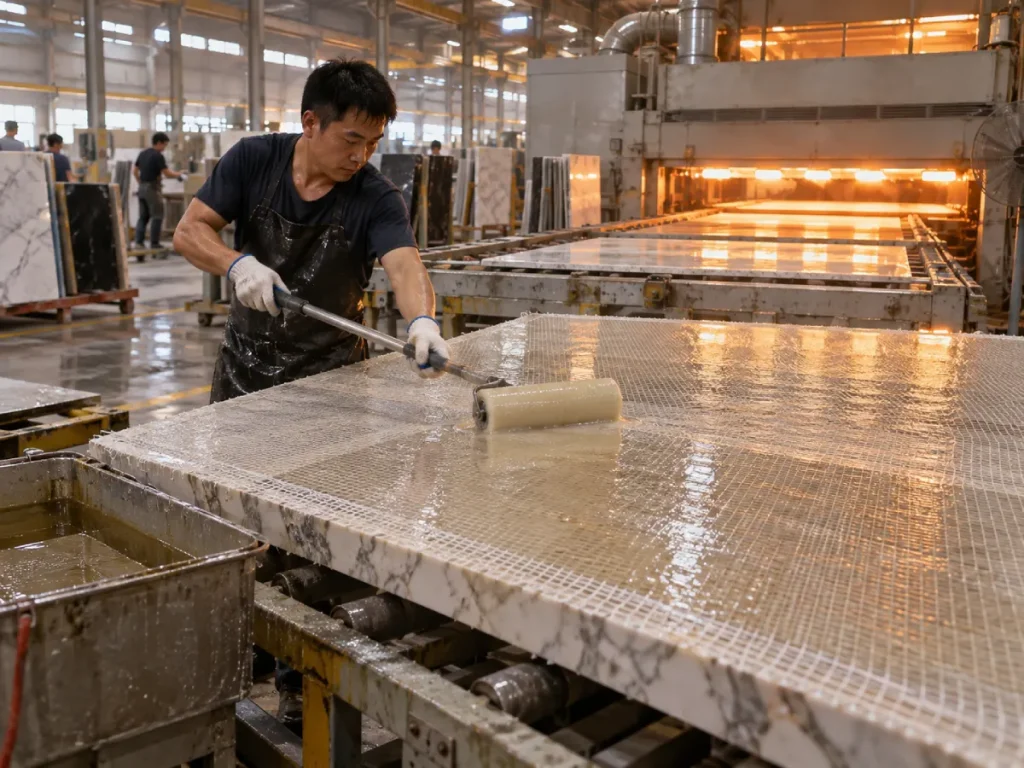
هوای گرم در ابتدا راحت تر به نظر می رسد.
اپوکسی به خوبی جریان می یابد. فایبرگلاس به سرعت شفاف می شود. اپراتورها می توانند رزین را با تلاش کمتر در سراسر دال حرکت دهند.
سپس ساعت شروع به کار علیه آنها می کند.
زمان کار کوتاه تر می شود
دمای بالاتر معمولا واکنش اپوکسی را تسریع می کند.
رزین ممکن است با ویسکوزیته بسیار کارآمد شروع شود اما سریعتر از حد انتظار ضخیم شود.
در یک دال بزرگ، اولین ناحیه را می توان کاملاً خیس کرد در حالی که ناحیه نهایی رزینی را دریافت می کند که قبلاً شروع به ایجاد ویسکوزیته کرده است.
دسته های بزرگ می توانند حتی سریعتر گرم شوند
کیورینگ اپوکسی گرمازا است.
یک توده مخلوط بزرگ در یک سطل عمیق گرما را حفظ می کند.
گرمای حفظ شده بیشتر می تواند واکنش را تسریع کند.
این یکی از دلایلی است که اپراتورهای تابستانی گاهی اوقات می بینند که یک سطل داغ می شود در حالی که رزین از قبل در سراسر دال پخش شده برای مدت طولانی تری قابل کار می ماند.
خطوط خشک کن متغیر دمای دیگری را اضافه می کند
کارخانه هایی که از خطوط گرم یا به کمک اجاق استفاده می کنند باید نه تنها دمای اتاق بلکه دمای معرفی شده پس از استفاده را نیز در نظر بگیرند.
سیستم پخت باید آن توالی را بدون سرعت غیرقابل کنترل تحمل کند.
وقتی یک اپوکسی پشتی مش با دمای بالا منطقی است
برای کارگاه های گرم و تولید خط خشک کن، هدف واکنش پذیری کنترل شده است.
اپوکسی هنوز نیاز به مرطوب شدن و جریان خوب دارد، اما سیستم پخت باید زمان اجرای کافی برای پایان دادن به دال را حفظ کند.
وروپوکسی اپوکسی بدون بو با دمای بالا برای پشتی مش سنگ – 4090 / BCO25Q-14 در حال حاضر برای 28 درجه سانتی گراد و شرایط خط خشک کردن طراحی شده است.
مشخصات منتشر شده آن عبارتند از:
- سیستم 4090 / BCO25Q-14؛
- نسبت رزین به سخت کننده وزن 100:25.
- ویسکوزیته 400-600 CPS؛
- زمان پخت حدود 60 دقیقه؛
- شرایط کاری دمای بالا / 28 درجه سانتیگراد + و
- عملیات بدون بو برای محیط های تولید مداوم
چه کسی باید یک سیستم با دمای بالا را در نظر بگیرد؟
زمانی منطقی است که:
- دمای کارگاه تابستانی به طور منظم از 28 درجه سانتیگراد تجاوز می کند.
- پشتی مش از کوره های خشک کن یا نوار نقاله های گرم شده استفاده می کند.
- اپوکسی استاندارد قبل از اتمام کار شروع به ضخیم شدن می کند.
- اسلب های بزرگ به زمان خیس شدن طولانی تری نیاز دارند.
- اپراتورها چندین کیلوگرم را در هر دسته مخلوط می کنند.
- کارخانه خطوط اتوماتیک مداوم را اجرا می کند. یا
- ثبات زمان کار بیش از حداکثر سرعت درمان اهمیت دارد.
چرا همان 400-600 CPS به معنای همان محصول نیست
این احتمالاً مهمترین درس خریدار در مقاله است.
هر دو سیستم پشتیبان مش Veropoxy در حال حاضر تقریباً ویسکوزیته 400-600 CPS را منتشر می کنند.
هر دو نیز از نسبت وزنی 100:25 استفاده می کنند.
با این حال، یکی در حدود 10 درجه سانتی گراد تولید و دیگری در حدود 28 درجه سانتی گراد + یا شرایط خط خشک کردن طراحی شده است.
این بدان معناست که تفاوت واقعی فقط در ویسکوزیته نیست.
سخت کننده و شیمی پخت کامل بخش عمده ای از کار فصلی را انجام می دهند.
| مشخصات | سیستم زمستانی | تابستان / سیستم دمای بالا |
|---|---|---|
| سیستم | 4090 / WBA25Q | 4090 / BCO25Q-14 |
| استفاده اولیه | پشتی توری با دمای پایین | پشتی مشبک با دمای بالا / خط خشک کردن |
| دمای توصیه شده | تقریباً 10 درجه سانتیگراد | 28 درجه سانتیگراد + / شرایط خط گرم |
| نسبت اختلاط | 100:25 وزن | 100:25 وزن |
| ویسکوزیته منتشر شده | 400-600 CPS | 400-600 CPS |
| زمان پخت منتشر شده | تقریبا 50 دقیقه | تقریبا 60 دقیقه |
| دلیل اصلی انتخاب | درمان قابل اعتماد در شرایط سرد | درمان کنترل شده در شرایط گرم |
غذای آماده خریدار: اپوکسی پشتی توری تابستانی و زمستانی را تنها با ویسکوزیته انتخاب نکنید. دو سیستم میتوانند CPS و نسبت یکسانی را منتشر کنند، اما رفتار بسیار متفاوتی از خود نشان میدهند زیرا شیمی سختکننده و مشخصات پخت آنها برای محدودههای دمایی مختلف طراحی شدهاند.
خیس شدن مش بسیار مهمتر از پوشش ساده پارچه است
یک مش می تواند "پوشیده" به نظر برسد در حالی که هنوز آغشته نشده است.
هدف این است که رزین الیاف را خیس کند و تماس نزدیک بین پارچه تقویت کننده و سطح سنگ ایجاد کند.
مرطوب کردن مناسب چگونه به نظر می رسد
هنگامی که فایبرگلاس به درستی با یک سیستم اپوکسی شفاف خیس می شود، الیاف به طور معمول شفاف تر می شوند و از نظر بصری با لایه رزین یکپارچه می شوند.
مناطق سفید با ظاهر خشک می تواند نشان دهنده اشباع ناقص باشد.
راهنمای اپوکسی صنعتی برای کاربرد فایبرگلاس به طور مشابه بر پخش رزین از مناطق خیس شده به پارچه خشک و حذف رزین اضافی قبل از ژل شدن تاکید دارد.
رزین خیلی کم باعث ایجاد توری خشک می شود
اگر مقدار برنامه خیلی کم است:
- الیاف تا حدی خشک می مانند.
- تماس سنگ ناسازگار می شود.
- حفره ها در زیر مش باقی می مانند.
- تقویت موضعی ضعیف تر می شود. و
- لایه برداری ممکن است از نواحی با پیوند ضعیف شروع شود.
رزین زیاد به طور خودکار بهتر نیست
رزین بیش از حد هزینه و وزن را بدون نیاز به بهبود تقویت میافزاید.
گودالهای بزرگ همچنین میتوانند درمان ناهموار، مناطق غنی از رزین و ایجاد گرمای غیر ضروری ایجاد کنند.
هدف خیس کردن کامل با مقدار رزین کنترل شده است.
آماده سازی سطح می تواند تصمیم بگیرد که آیا مش متصل می ماند یا خیر
حتی بهترین اپوکسی نیز نمی تواند به طور قابل اعتماد به آلودگی بچسبد.
گرد و غبار و دوغاب را حذف کنید
برش سنگ و کالیبراسیون گرد و غبار معدنی ریز و بقایای دوغاب باقی می ماند.
اگر آن ذرات روی دال باقی بمانند، اپوکسی ممکن است به جای سنگ به گرد و غبار بچسبد.
نتیجه می تواند در ابتدا قابل قبول به نظر برسد و سپس در حین جابجایی پوست کنده شود.
رطوبت را کنترل کنید
سطوح سنگی مرطوب می تواند با بسیاری از سیستم های پیوند اپوکسی تداخل ایجاد کند.
اگر دال ها قبل از پوشش مشبک خط شستشو را ترک کنند، کارخانه باید تأیید کند که سطح پشتی قبل از اعمال رزین به وضعیت خشک قابل قبولی رسیده است.
ذرات سست را حذف کنید
سنگ های شکننده می توانند دارای دانه های ضعیف یا مناطق معدنی پوسته پوسته در سطح عقب باشند.
چسباندن مش روی موادی که قبلاً از دال جدا شده است مشکل اساسی را حل نمی کند.
نسبت اختلاط همچنان در تابستان و زمستان مهم است
مشکل دما را نباید با تغییر نسبت اختلاط حل کرد.
هر دو سیستم پشتیبان توری وروپوکسی فعلی بر حسب وزن رزین به سخت کننده رزین 100:25 را مشخص می کنند.
این نسبت باید ثابت بماند مگر اینکه تامین کننده فرمول تایید شده متفاوتی را ارائه دهد.
در زمستان سخت کننده بیشتری اضافه نکنید
هاردنر بیشتر یک اپوکسی معمولی را با خیال راحت به یک اپوکسی با دمای پایین تبدیل نمی کند.
اختلاط خارج از نسبت می تواند کیفیت پخت را کاهش دهد و خواص مکانیکی ناسازگاری ایجاد کند.
در تابستان هاردنر را کاهش ندهید
به همین ترتیب، کاهش هاردنر راه مناسبی برای ایجاد سیستم تابستانی کندتر نیست.
روش صحیح استفاده از شیمی پخت است که برای تولید در دمای بالا طراحی شده است.
برای توضیح عمیق تر، نگاه کنید به راهنمای نسبت اختلاط رزین اپوکسی برای پردازش سنگ.
چگونه ویسکوزیته روی پشتیبان مش تأثیر می گذارد
پشتی مش به تعادل نیاز دارد.
رزین باید به اندازه ای نازک باشد که الیاف را خیس کند و در سراسر دال پخش شود، اما به اندازه کافی کنترل شود که به سادگی از لایه تقویت کننده فرار نکند.
اگر ویسکوزیته خیلی زیاد باشد
اپراتور ممکن است ببیند:
- اشباع مش ضعیف؛
- مقاومت غلتکی بالا؛
- مناطق پارچه خشک؛
- هوای بیشتر به دام افتاده؛
- تلاش بیشتر نیروی کار؛ و
- توزیع نابرابر رزین
اگر ویسکوزیته خیلی کم باشد
مشکلات احتمالی عبارتند از:
- رواناب در لبه های دال؛
- تجمع رزین در زیر دال؛
- جذب بیش از حد به سنگ متخلخل؛
- ساخت سطح پایین؛ و
- مصرف مواد بالاتر
به همین دلیل است که "ویسکوزیته پایین کنترل شده" معمولاً زبان مفیدتر از "کمترین CPS ممکن" است.
برای جزئیات بیشتر در مورد این تصمیم، نگاه کنید به راهنمای اپوکسی ویسکوزیته پایین در مقابل ویسکوزیته بالا.
پشتیبان دستی مش در مقابل خطوط تولید خودکار
تولید دستی به زمان کاری مناسب برای اپراتور نیاز دارد
کارگران دستی به زمان کافی نیاز دارند تا:
- قرار دادن مش؛
- مخلوط اپوکسی؛
- رزین را بریزید؛
- آن را در سراسر دال پخش کنید.
- کار رزین در مناطق خشک؛
- حذف مواد اضافی؛ و
- رفع چین و چروک یا لکه های خشک موضعی
اگر اپوکسی خیلی سریع واکنش نشان دهد، کیفیت کاربرد به شدت به سرعت اپراتور بستگی دارد.
خطوط خودکار نیاز به تکرار دارند
خطوط اتوماتیک یا نیمه اتوماتیک می توانند رزین را سریعتر اعمال کنند، اما یک نیاز متفاوت را معرفی می کنند: زمان چرخه قابل تکرار.
یک دسته نباید چند دقیقه زودتر از دسته بعدی شروع به ژل شدن کند زیرا دمای مواد تغییر کرده است.
برای سیستم های خودکار، ارزیابی کنید:
- دقت اندازه گیری؛
- قوام مخلوط کردن؛
- دمای رزین؛
- سرعت خط؛
- فشار غلتکی؛
- تراز خوراک مش؛
- دمای فر؛ و
- زمان رسیدگی پس از درمان
خرابی های متداول پشتیبان مش و معنای آنها
| مشکل مشاهده شده | علت احتمالی | ابتدا چه چیزی را بررسی کنیم |
|---|---|---|
| پوسته های مش از سنگ | سطح آلوده، خیس شدن ضعیف، درمان ناقص | تمیز کردن سطح، رطوبت، پوشش رزین و شرایط پخت |
| مناطق مشبک خشک سفید باقی می مانند | رطوبت ناکافی یا رزین خیلی چسبناک | مقدار کاربرد، ویسکوزیته و تکنیک غلتکی |
| اپوکسی در زمستان نرم می ماند | دمای زیر محدوده فرمولاسیون | دمای محیط، سنگ و رزین |
| اپوکسی در تابستان خیلی سریع ژل می شود | درجه حرارت بالا یا دسته گرمازا بزرگ | اندازه دسته، دمای مواد و سیستم سخت کننده |
| رزین از لبه های دال خارج می شود | مواد اضافی یا سیستم بیش از حد سیال | مقدار کاربرد و ویسکوزیته در دمای تولید |
| حباب یا فضای خالی زیر مش | رطوبت ضعیف، هوای محبوس شده یا غلتش ناهموار | تکنیک کاربرد و تماس با پارچه |
| مناطق مختلف درمان متفاوتی دارند | اختلاط ضعیف یا دمای ناهموار | مخلوط کردن یکنواختی، نسبت و دمای دال |
| دال پس از پشتیبان گیری می شکند | تقویت ناکافی برای ساختار نقص سنگ | وضعیت سنگ، مشخصات مش، پوشش رزین و نیاز مکانیکی واقعی |
چرا "خشک بودن برای لمس" یک استاندارد قابل اعتماد نیست؟
یک دال می تواند در سطح احساس خشکی کند در حالی که سیستم پشتیبان عملکرد مکانیکی کافی برای جابجایی ایجاد نکرده است.
تحقیقاتی که به بررسی تقویتکنندههای سنگ صنعتی میپردازد، بهطور خاص اشاره کردهاند که کارخانهها گاهی اوقات اسلبها را بر اساس "لمس خشک" تجربی به جای الزامات پخت کارخانه سازنده رزین به تولید برمیگردانند.
این باعث ایجاد ریسک غیر ضروری می شود.
یک معیار رسیدگی واقعی را تعریف کنید
کارخانه باید تشخیص دهد که چه چیزی دال تقویت شده باید در مرحله بعدی زنده بماند:
- بلند کردن؛
- چرخش؛
- حمل و نقل گاری؛
- انباشته شدن؛
- کالیبراسیون؛
- پرداخت؛ یا
- ساخت.
سپس صلاحیت درمان باید با بار واقعی مطابقت داشته باشد.
نحوه انتخاب اپوکسی مشبک تابستانی در مقابل زمستانی
| اگر شرایط تولید شما … | اولویت بندی… | چرا |
|---|---|---|
| کارگاه با دمای 10 درجه سانتیگراد | شیمی پخت در دمای پایین | سیستمهای استاندارد ممکن است خیلی آهسته سخت شوند و مش خیس شوند |
| سنگ سرد از انبار در فضای باز | قبل از استفاده دمای سنگ را بررسی کنید | دال می تواند سردتر از هوای کارخانه باقی بماند |
| کارگاه تابستانی بالای 28 درجه سانتی گراد | واکنش پذیری کنترل شده در دمای بالا | زمان کار مفید را حفظ می کند |
| فر خشک کردن یا خط گرم | سیستم با دمای بالا / سازگار با خط | از درمان زودرس در هنگام گرم شدن جلوگیری می کند |
| پشتی دال بزرگ دستی | زمان باز به اندازه کافی طولانی | اپراتورها برای تخلیه کامل به زمان نیاز دارند |
| خط پیوسته خودکار | قوام درمان دسته به دسته | سرعت خط پایدار به رفتار واکنش قابل تکرار بستگی دارد |
| سنگ بسیار متخلخل | جریان کنترل شده و مصرف رزین | رزین اضافی می تواند در اسلب ناپدید شود |
| سنگ عجیب و غریب بسیار شکننده | تراکم مش و سیستم تقویت کامل را تأیید کنید | اپوکسی به تنهایی استحکام نهایی را تعیین نمی کند |
نحوه تست اپوکسی پشتی مش قبل از سفارش انبوه
مرحله 1: از سنگ تولید واقعی استفاده کنید
اپوکسی را روی همان گرانیت، سنگ مرمر، سنگ مهندسی شده، یا اسلب های عجیب و غریب در فرآیندهای کارخانه آزمایش کنید.
مرحله 2: از مش واقعی استفاده کنید
چگالی مش، ساختار الیاف و عملیات سطحی می تواند بر تقاضای رزین و خیس شدن تأثیر بگذارد.
مرحله 3: در دمای واقعی فصلی تست کنید
یک اپوکسی زمستانی باید نزدیک به شرایط مورد انتظار پردازش زمستانی آزمایش شود.
یک محصول تابستانی باید در شرایط خط واقعی با دمای بالا آزمایش شود.
مرحله 4: ثبت زمان درخواست
زمان از مخلوط کردن تا خیس شدن کامل دال را اندازه گیری کنید.
مرحله 5: مصرف رزین را ثبت کنید
ردیابی گرم یا کیلوگرم در هر متر مربع یا در هر دال.
این برای مقایسه هزینه واقعی تولید بسیار مهم است.
مرحله 6: مش را به صورت بصری بررسی کنید
مناطق خشک، حباب ها، چین و چروک ها، لیفت لبه ها و پوشش ناهموار رزین را بررسی کنید.
مرحله 7: به درمان مشخص شده اجازه دهید
صرفاً به این دلیل که سطح خشک می شود، زمان پخت را کوتاه نکنید.
مرحله 8: دال را از طریق جابجایی واقعی اجرا کنید
آن را بلند کنید، حرکت دهید، بچرخانید و طبق ترتیب معمول کارخانه به تولید برگردانید.
مرحله 9: چند تخته را مقایسه کنید
یک نمونه موفق برای تایید انبوه کافی نیست.
تغییرپذیری سنگ به این معنی است که سیستم باید در چندین اسلب نماینده بررسی شود.
چک لیست خریدار اپوکسی پشتی مش
| سوال تامین کننده | چرا اهمیت دارد |
|---|---|
| این سخت کننده برای چه محدوده دمایی طراحی شده است؟ | مناسب بودن درمان فصلی را تعیین می کند |
| ویسکوزیته مخلوط در دمای آزمایش اعلام شده چقدر است؟ | به پیش بینی خیس شدن و رواناب مش کمک می کند |
| نسبت رزین به سخت کننده چقدر است؟ | برای پخت مجدد مورد نیاز است |
| نسبت وزن است یا حجم؟ | از خطاهای دوز جلوگیری می کند |
| پنجره کار مفید چقدر است؟ | تعیین می کند که آیا یک اسلب کامل می تواند تکمیل شود یا خیر |
| چه زمانی می توان اسلب را با خیال راحت اداره کرد؟ | مفیدتر از یک "زمان درمان" مبهم |
| آیا محصول برای خطوط دستی یا خودکار مناسب است؟ | سرعت برنامه پروفایل درمان مورد نیاز را تغییر می دهد |
| آیا برای خشک کردن خط یا فر مناسب است؟ | برای سیستم های تولید گرمایش حیاتی است |
| آیا می توانیم نمونه ای را روی سنگ و مش خود آزمایش کنیم؟ | آزمایشات واقعی کارخانه سازگاری را نشان می دهد |
| عملکرد بین دسته ها چقدر سازگار است؟ | تولید مداوم به تکرارپذیری بستگی دارد |
اشتباهات متداول پشتیبان مش برای جلوگیری از
استفاده از یک اپوکسی در تمام طول سال بدون آزمایش فصلی
اگر دمای کارخانه بین زمستان و تابستان به شدت تغییر کند، یک فرمول ممکن است پنجره فرآیند یکسانی را در تمام سال ارائه نکند.
افزودن سخت کننده اضافی در زمستان
این یک جایگزین کنترل شده برای شیمی پخت در دمای پایین نیست.
کاهش دهنده هاردنر در تابستان
این روش ایمن برای افزایش زمان کار نیست.
اعمال مش روی سنگ گرد و غبار
اپوکسی می تواند به جای دال به آلودگی بچسبد.
با فرض پوشش قابل مشاهده به معنای خیس شدن کامل است
رزین باید مش را آغشته کند و تماس قابل اعتمادی با سنگ ایجاد کند.
به محض اینکه سطح خشک شد، اسلب ها را جابجا کنید
شرایط خشک شدن لمسی قدرت حمل و نقل کافی را ثابت نمی کند.
نادیده گرفتن دمای سنگ
خود دال می تواند به طور قابل توجهی سردتر یا گرمتر از هوای کارگاه باشد.
مقایسه اپوکسی فقط بر اساس قیمت هر کیلوگرم
یک محصول ارزانتر که رزین بیشتری مصرف میکند، خط را کند میکند یا دوباره کاری ایجاد میکند، میتواند به ازای هر دال تمامشده گرانتر باشد.
توصیه: سیستم درمان را در طول فصل تولید انتخاب کنید
بهترین اپوکسی پشتی توری فقط محصولی با سریعترین عمل آوری یا کمترین ویسکوزیته نیست.
این سیستمی است که به کارخانه اجازه می دهد مش را به طور کامل خیس کند، اتصال قابل اعتماد را حفظ کند و به قدرت حمل و نقل ایمن در دمای تولید واقعی برسد.
اگر کارخانه در زمستان نزدیک به 10 درجه سانتیگراد کار می کند، شیمی پخت در دمای پایین را در اولویت قرار دهید.
اگر تولید مرتباً بالای 28 درجه سانتیگراد است یا از خط خشک کردن گرم شده استفاده می کند، واکنش پذیری کنترل شده در دمای بالا را در اولویت قرار دهید.
اگر یک عدد ویسکوزیته روی هر دو محصول ظاهر می شود، تصور نکنید که آنها قابل تعویض هستند.
فرمول کامل سخت کننده رزین، زمان کار مفید، رفتار پخت، خیس شدن مش، دمای دال، سرعت خط، و نتیجه دستکاری واقعی را مقایسه کنید.
و اگر سنگ به طور غیرمعمول شکننده، ترک خورده یا ساختاری ناهمگن است، با پشتی مش به عنوان یک سیستم تقویت کننده کامل رفتار کنید - نه صرفاً یک خرید چسب.
سوالات متداول در مورد اپوکسی پشتی مش سنگی
1. کدام اپوکسی برای پشتی مش سنگ بهترین است؟
بهترین اپوکسی به دمای کارگاه، شرایط سنگ، نوع مش، سرعت تولید و نیازهای پخت بستگی دارد. یک کارخانه زمستانی ممکن است به یک سیستم پخت در دمای پایین نیاز داشته باشد، در حالی که یک کارگاه گرم تابستانی یا خط خشک کردن نیاز به واکنش پذیری کنترل شده در دمای بالا دارد. خیس شدن مش خوب، چسبندگی سنگ قابل اعتماد و زمان کار کافی مهمتر از انتخاب تنها با ویسکوزیته است.
2. آیا می توان از همان اپوکسی پشتی توری در تابستان و زمستان استفاده کرد؟
گاهی، اما نباید آن را فرض کرد. تغییرات دمای فصلی زیاد هم بر ویسکوزیته اپوکسی و هم بر سرعت پخت تأثیر می گذارد. کارخانه هایی که در زمستان حدود 10 درجه سانتیگراد و در تابستان بالای 28 درجه سانتیگراد کار می کنند ممکن است از سیستم های پخت جداگانه طراحی شده برای آن محدوده دما بهره مند شوند.
3. چرا اپوکسی پشتی مش در زمستان به کندی پخته می شود؟
دمای پایین به طور کلی ویسکوزیته اپوکسی پخته نشده را افزایش می دهد و واکنش سخت کننده رزین را کند می کند. اگر فرمولاسیون برای شرایط سرد طراحی نشده باشد، خیس شدن مش و توسعه استحکام هر دو ممکن است برای تولید معمولی بسیار کند شود.
4. چرا ژل اپوکسی در طول تابستان مشبک خیلی سریع عمل می کند؟
دمای بالاتر عمل آوری اپوکسی را تسریع می کند. دسته های مخلوط بزرگ نیز می توانند گرمای گرمازا را حفظ کنند و واکنش را در داخل ظرف اختلاط سریعتر کنند. به جای تغییر نسبت اختلاط مشخص شده، از شیمی مناسب دما، کنترل اندازه دسته و نظارت بر دمای رزین و دال استفاده کنید.
5. چگونه یک کارخانه سنگ باید اپوکسی پشتی مش را قبل از سفارش انبوه آزمایش کند؟
از سنگ و مش تولید واقعی استفاده کنید، تحت دماهای فصلی معرف آزمایش کنید، مصرف رزین و زمان کار مفید را ثبت کنید، الیاف کامل خیس شده را بررسی کنید، اجازه دهید تا پخت مشخص شده، و سپس دال را از طریق توالی تولید عادی اداره کنید. قبل از تایید عرضه فله، چندین اسلب را مقایسه کنید.
چگونه می توان پشته مش سنگی را در تابستان و زمستان ثابت نگه داشت
تقویت مش قابل اعتماد به تطبیق جریان رزین و شیمی پخت با محیط تولید واقعی بستگی دارد. شرایط زمستانی ویسکوزیته و واکنش کند را افزایش می دهد، در حالی که گرمای تابستان جریان اولیه را بهبود می بخشد اما پنجره کار را کوتاه می کند. سیستم مناسب باید مش را به طور کامل خیس کند، به یک سطح سنگ تمیز بچسبد، و قدرت حمل قابل پیش بینی ایجاد کند بدون اینکه اپراتورها را مجبور به جبران دما با اختلاط خارج از نسبت یا گرمایش کنترل نشده کند.
هاردنر را در حدود دمای واقعی کارخانه انتخاب کنید
اگر تولید زمستانه به 10 درجه سانتیگراد نزدیک شد، از شیمی طراحی شده برای پخت قابل اطمینان در دمای پایین استفاده کنید. اگر دمای تولید تابستان از 28 درجه سانتیگراد فراتر رفت یا از خطوط خشک کن گرم استفاده می شود، از سیستمی با دمای بالا استفاده کنید که زمان کار کافی برای اشباع کامل مش را حفظ کند.
فرآیند را با شرایط تولید مطابقت دهید
کارگاه زمستانی سرد:
شیمی پخت در دمای پایین را در اولویت قرار دهید و رطوبت را روی سنگ سرد بررسی کنید.
تولید تابستان گرم:
از پنجره کار مفید محافظت کنید و از دسته های گرمازا بزرگ خودداری کنید.
تولید خط خشک کن:
از فرمول طراحی شده برای درمان کنترل شده در دمای بالا استفاده کنید.
پشتی مشبک دستی:
مطمئن شوید که اپراتورها زمان باز کافی برای آغشته کردن کامل دال کامل دارند.
سنگ شکننده یا عجیب و غریب:
چگالی مش، سیستم اپوکسی، عیوب سنگ و نیاز به جابجایی را با هم ارزیابی کنید.
تقویت را با ظاهر خشک قضاوت نکنید
سطحی که احساس خشکی می کند به طور خودکار برای بلند کردن، چرخاندن، پرداخت یا حمل و نقل آماده نیست. نقطه عطف حمل و نقل مورد نیاز را تعریف کنید و آن را روی اسلب واقعی تأیید کنید. زمان پخت صحیح زمان مورد نیاز برای رسیدن به مرحله تولید ایمن بعدی است - نه فقط لحظه ای که سطح از احساس چسبندگی خارج شود.
What should buyers compare between suppliers?
محدوده دما، ویسکوزیته مخلوط، زمان کار، رفتار پخت، اندازه دسته توصیه شده، خیس شدن مش، چسبندگی سنگ، مشخصات بو، سازگاری با خط خشک کردن، مصرف رزین و قوام دسته را مقایسه کنید. سپس سیستم های فهرست کوتاه را با استفاده از سنگ، مش، اپراتورها و شرایط تولید فصلی خود آزمایش کنید.
توصیه عملی
اگر عمل آوری در زمستان خیلی کند شد، به جای افزودن سخت کننده اضافی، به شیمی در دمای پایین بروید. اگر رزین تابستانی قبل از خیس شدن کامل دال ژل می شود، به جای کاهش سخت کننده، از یک سیستم با دمای بالا با واکنش پذیری کنترل شده استفاده کنید. اگر توری پوست کنده شد، آماده سازی سطح را بررسی کنید، قبل از سرزنش فایبرگلاس، خیس و خشک شود. و اگر یک دال شکننده پس از پشتیبان گیری همچنان می شکند، به جای این که فرض کنید اپوکسی بیشتر به تنهایی مشکل را حل می کند، طراحی کامل تقویت کننده را ارزیابی کنید.
به یک اپوکسی پشتی مش برای دمای تولید واقعی خود نیاز دارید؟
نوع سنگ، مش فایبر گلاس، دمای کارگاه، دمای دال، سرعت خط، روش پخت و زمانبندی جابجایی، همگی بر عملکرد پشتی مش تأثیر میگذارند. قبل از تایید تولید فله، سیستم کامل را تحت شرایط واقعی زمستان و تابستان خود آزمایش کنید.
مراجع
- A. A. Pazeto، P. M. Amaral، J. R. Pinheiro و A. B. Paraguassú.
اثرات تقویت کننده الیاف شیشه بر خواص مکانیکی سنگ ساختمانی دانه درشت.
مرکز فناوری معدنی و دانشگاه لیسبون.
ساخت و ساز و مصالح ساختمانی، جلد. 155، 2017، صفحات 79-87. - A. A. Pazeto، P. M. Amaral و R. L. Arcanjo.
تجزیه و تحلیل عملکرد روشهای مقاومسازی مرسوم برای سنگهای ساختمانی «عجیبپذیر» با توجه به نیازهای فنی فعلی.
مرکز فناوری معدنی و IDMEC، دانشگاه لیسبون.
مجله بین المللی مکانیک سنگ و علوم معدنی، جلد. 135، 2020، ماده 104507. - کارکنان فنی WEST SYSTEM.
استفاده از پارچه فایبرگلاس و نوار چسب.
برادران گوجون، شرکت
WEST SYSTEM Epoxy Technical Resources. - کارکنان فنی WEST SYSTEM.
مبانی شیمی اپوکسی: درک زمان و دمای پخت.
برادران گوجون، شرکت
WEST SYSTEM Epoxy Technical Resources. - کارکنان فنی WEST SYSTEM.
WEST SYSTEM User Manual & Product Guide.
برادران گوجون، شرکت
WEST SYSTEM Technical Publications. - کمیته بین المللی ASTM C18 در مورد سنگ ابعاد.
ASTM C880/C880M-25 - روش تست استاندارد برای مقاومت خمشی سنگ ابعاد.
ASTM International.
کتاب سالانه استانداردهای ASTM، جلد. 04.07. - کمیته بین المللی ASTM C18 در مورد سنگ ابعاد.
ASTM C99/C99M - روش تست استاندارد برای مدول پارگی سنگ ابعاد.
ASTM International.
کتاب سالانه استانداردهای ASTM، جلد. 04.07. - چارلز سلویتز.
رزین های اپوکسی در حفاظت از سنگ.
موسسه حفاظت از گتی
تحقیقات در سری حفاظت، انتشارات گتی، 1992.