

Ringkasan Singkat:
Epoksi penahan jaring batu harus membasahi jaring penguat, mengikat dengan kuat ke pelat, dan mengeras dengan kecepatan yang sesuai dengan suhu pabrik. Produksi musim dingin membutuhkan bahan kimia yang masih dapat mengembangkan kekuatan dalam kondisi dingin, sedangkan produksi musim panas atau produksi jalur pengeringan memerlukan reaktivitas yang terkendali sehingga epoksi tidak membentuk gel terlalu cepat. Pilih sistem berdasarkan suhu bengkel sebenarnya, pembasahan jaring, waktu kerja, perilaku proses pengawetan, kondisi batu, dan kecepatan jalur—bukan berdasarkan viskositas atau waktu pengeringan saja.
Backing mesh terlihat sederhana dari luar.
Lempengan batu dibalik, jaring fiberglass ditempatkan di bagian belakang, epoksi diterapkan, dan setelah pengawetan, lempengan tersebut kembali ke produksi.
Kenyataannya, ini adalah salah satu proses di mana sebuah pabrik dapat mengulangi pergerakan yang sama setiap hari dan tetap mendapatkan hasil yang sangat berbeda dari bulan Januari hingga Agustus.
Di musim dingin, resin mungkin menjadi kental dan lambat mengeras. Serat jaring tetap terlihat karena epoksi tidak membasahinya dengan baik. Pelat menempati rak lebih lama dari yang diharapkan, dan operator mulai memindahkan material sebelum kekuatan yang memadai terbentuk.
Di musim panas, hal sebaliknya bisa terjadi. Epoksi mengalir dengan baik pada awalnya, tetapi jendela kerja menjadi lebih pendek. Sejumlah besar jaring mulai memanas di dalam wadah, resin mengental sebelum seluruh pelat tertutup, atau satu sisi jaring menerima lebih banyak resin dibandingkan sisi lainnya.
Reaksi yang jelas adalah menyalahkan viskositas.
Namun viskositas hanyalah salah satu jawabannya.
Pertanyaan yang lebih penting adalah apakah sistem pengeras resin lengkap dirancang untuk dapat mengeras pada suhu di mana backing line benar-benar beroperasi.
Veropoxy saat ini memisahkan kondisi ini melalui khusus sistem epoksi batu untuk pelapis mesh suhu rendah dan suhu tinggi daripada memperlakukan satu formulasi sebagai perekat universal sepanjang tahun.
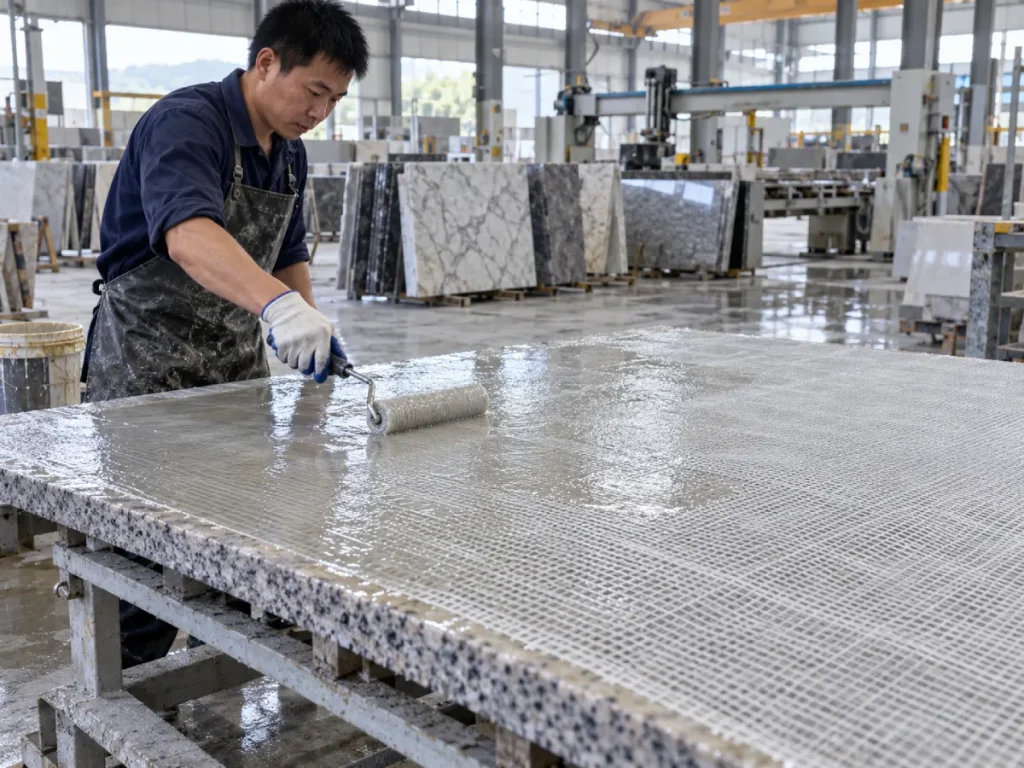
Apa itu Dukungan Stone Mesh?
Dukungan jaring batu adalah proses penguatan di mana jaring fiberglass atau kain penguat lainnya diikat ke permukaan belakang lempengan batu alam atau rekayasa.
Tujuannya bukan untuk membuat setiap pelat identik secara struktural.
Jaring dan resin bekerja sama sebagai lapisan penguat yang dapat membantu menstabilkan material rapuh, mengurangi risiko penyebaran retak, dan meningkatkan keandalan penanganan selama pemrosesan, pengangkutan, fabrikasi, dan pemasangan selanjutnya.
Mengapa pelat rapuh perlu diperkuat
Batu alam bersifat heterogen.
Dua lempengan yang dipotong dari blok yang sama dapat memiliki batas mineral, urat, retakan mikro, pori-pori, ukuran kristal, dan tegangan internal yang berbeda.
Bahan yang sangat dekoratif bisa menjadi tantangan tersendiri karena fitur visual yang disukai pembeli—kristal besar, urat yang dramatis, transisi mineral, dan pola yang tidak biasa—juga dapat menciptakan kelemahan lokal.
Penelitian terhadap batu bangunan berbutir kasar dan eksotik telah menunjukkan bahwa sistem epoksi yang diperkuat serat kaca dapat menghambat perambatan retak dan meningkatkan perilaku mekanis, meskipun efisiensi perkuatan bervariasi menurut batu, resin, sistem serat, dan kualitas aplikasi.
Penyangga jaring biasanya dilakukan sebelum pemolesan
Di banyak lini produksi pelat, penguatan dilakukan sebelum pemolesan akhir.
Lapisan pendukung perlu dikeringkan secukupnya sebelum pelat kembali ditangani, digiling, dipoles, atau diangkut ke hilir.
Hal ini membuat waktu penyembuhan menjadi masalah produksi, bukan hanya spesifikasi laboratorium.
Apa yang Perlu Dilakukan Epoxy Mesh Backing yang Baik?
Epoksi penahan jaring yang berguna memerlukan beberapa karakteristik sekaligus.
Basahi jaring fiberglass
Resin harus bergerak melewati dan mengelilingi serat jaring, bukannya menempel di atas kain.
Pembasahan yang tepat menciptakan kontak antara serat, epoksi, dan substrat batu.
Jika area putih atau kering yang luas tetap terlihat pada jaring, perkuatan akan menjadi tidak konsisten.
Ikat ke permukaan batu
Pembasahan serat yang baik tidak cukup jika epoksi tidak menempel dengan baik pada pelat.
Debu, kelembapan, residu bubur, minyak, lilin, zat pelepas, dan partikel lepas semuanya dapat menciptakan antarmuka yang lemah.
Tetap bisa diterapkan cukup lama
Operator memerlukan waktu yang cukup untuk menyebarkan epoksi ke seluruh pelat dan menghamili jaring sepenuhnya.
Sebuah sistem yang menyatu pada separuh lempengan besar dapat menciptakan zona kuat dan lemah pada lapisan perkuatan yang sama.
Menyembuhkan cukup cepat untuk garis tersebut
Waktu kerja juga tidak ada habisnya.
Setelah mesh dibasahi dengan benar dan resin berada di tempatnya, sistem harus mengembangkan kekuatan penanganan yang cukup untuk memindahkan pelat melalui produksi dengan kecepatan praktis.
Hindari limpasan yang berlebihan
Jika resin terlalu cair dalam kondisi produksi sebenarnya, resin dapat berpindah dari mesh, terakumulasi di tepi pelat, atau menyebabkan distribusi resin tidak merata.
Tetap konsisten melalui perubahan musim
Ini seringkali merupakan persyaratan yang paling sulit.
Resin yang bekerja sempurna pada suhu 22°C dapat berperilaku sangat berbeda pada 10°C atau 32°C.
Mengapa Dukungan Mesh Musim Panas dan Musim Dingin Membutuhkan Strategi Berbeda
Pengawetan epoksi sensitif terhadap suhu.
Ketika suhu turun, epoksi yang tidak diawetkan umumnya menjadi lebih kental dan reaksi kimianya melambat.
Ketika suhu meningkat, resin umumnya menjadi lebih mudah mengalir, namun reaksi pengawetannya juga semakin cepat.
Hal ini menciptakan risiko produksi yang berlawanan.
| Kondisi Produksi | Perilaku Resin Utama | Risiko Khas | Apa yang Dibutuhkan Pabrik |
|---|---|---|---|
| Lokakarya musim dingin | Viskositas lebih tinggi dan reaksi lebih lambat | Pembasahan yang buruk, penyembuhan yang tertunda, penanganan dini | Kimia pengawetan suhu rendah |
| Kondisi sedang | Aliran dan reaksi seimbang | Variasi suhu shift-to-shift | Jendela kerja yang stabil dan penyembuhan yang berulang |
| Lokakarya musim panas | Viskositas awal lebih rendah dan reaksi lebih cepat | Waktu kerja singkat, penebalan cepat, pengaplikasian tidak merata | Reaktivitas suhu tinggi yang terkendali |
| Garis pengeringan yang dipanaskan | Masukan panas yang cepat setelah aplikasi | Penyembuhan dini atau perkembangan gel yang tidak merata | Sistem dirancang untuk kondisi jalur pengeringan |
Poin kuncinya sederhana:
Musim dingin dan musim panas memerlukan kontrol pengerasan yang berbeda meskipun viskositas target terlihat serupa di atas kertas.
Dukungan Winter Mesh: Apa yang Berubah pada Suhu Rendah?
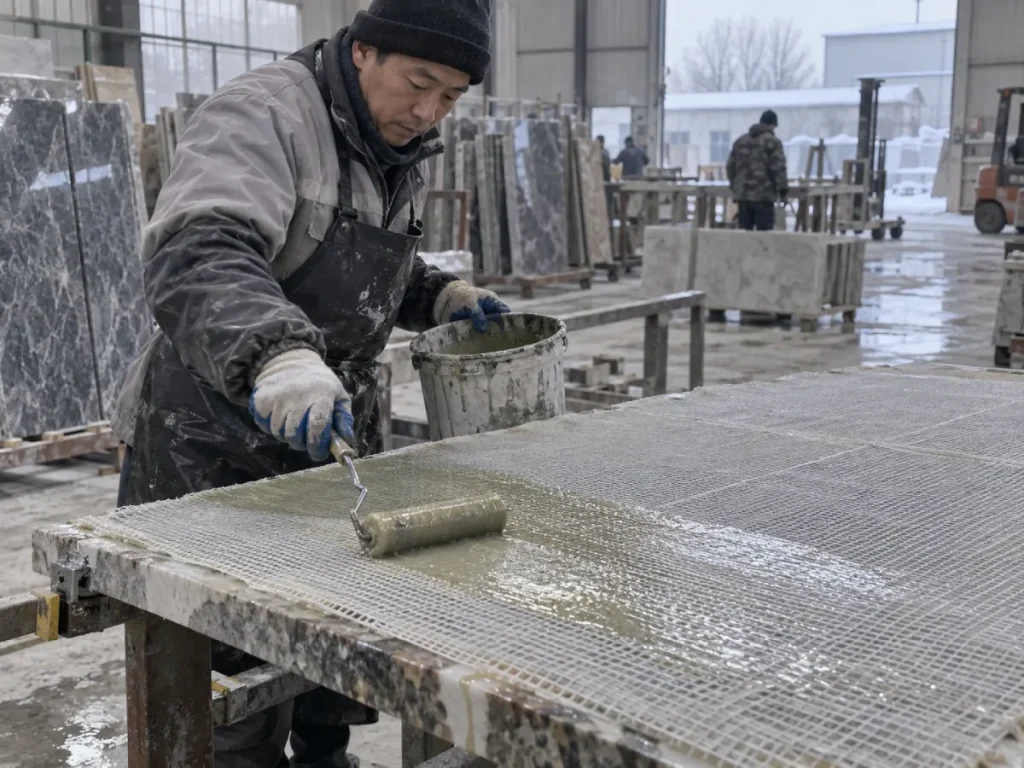
Resin menjadi lebih sulit untuk menyebar
Saat epoksi yang tidak diawetkan mendingin, viskositas biasanya meningkat.
Roller atau penyebar membutuhkan lebih banyak usaha. Resin bergerak lebih lambat melalui fiberglass, dan serat jaring mungkin tetap kering sebagian.
Hal ini menjadi jelas terutama pada pelat besar dimana operator perlu menutupi beberapa meter persegi secara konsisten.
Penetrasi ke dalam batu bisa berkurang
Backing mesh tidak hanya mengandalkan ikatan pada kain.
Resin juga memerlukan interaksi yang cukup dengan pori-pori, kekasaran, dan cacat kecil pada permukaan belakang pelat.
Jika resin menjadi terlalu kental, pembasahan dan penetrasi permukaan menjadi kurang efektif.
Waktu penyembuhan menjadi tidak dapat diprediksi
Sistem suhu ruangan standar pada akhirnya masih dapat mengering dalam kondisi dingin, namun “pada akhirnya” bukanlah spesifikasi produksi.
Jika pelat memerlukan waktu dua kali lebih lama sebelum penanganan, stasiun pendukung menjadi penghambat.
Pabrik kemudian mulai mengambil keputusan berisiko seperti:
- memindahkan lempengan saat resin masih hijau;
- menumpuk pelat yang diperkuat terlalu dini;
- menambahkan pengeras ekstra;
- menggunakan pemanas yang tidak terkontrol; atau
- menerima mesh yang diawetkan sebagian.
Jalan pintas tersebut biasanya menciptakan lebih banyak variabilitas.
Saat Epoksi Pendukung Mesh Suhu Rendah Masuk Akal
Epoksi tingkat musim dingin tidak boleh sekadar menjadi formulasi standar dengan lebih banyak pengeras yang ditambahkan di pabrik.
Bahan kimia pengawetan itu sendiri harus dirancang agar tetap reaktif dalam kondisi yang lebih dingin.
Veropoksi Epoksi Suhu Rendah untuk Dukungan Stone Mesh – 4090 / WBA25Q saat ini diposisikan untuk produksi sekitar 10°C.
Sistem yang dipublikasikan menggunakan:
- kombinasi pengeras resin 4090 / WBA25Q;
- rasio pencampuran 100:25 berdasarkan berat;
- viskositas 400–600 CPS;
- waktu pengeringan sekitar 50 menit; dan
- sekitar 10°C suhu kerja yang disarankan.
Bagian pentingnya bukanlah “50 menit lebih baik dari 60 menit.”
Hal yang berguna adalah bahwa sistem ini diformulasikan untuk mengembangkan kinerja pengawetan pada kondisi yang lebih dingin dimana pengeras konvensional mungkin menjadi sangat lambat.
Siapa yang harus mempertimbangkan sistem kelas musim dingin?
Masuk akal ketika:
- suhu bengkel biasanya mendekati 10°C;
- batu itu sendiri menjadi dingin setelah disimpan semalaman;
- dukungan mesh terjadi di area produksi yang tidak dipanaskan;
- pelat harus dipindahkan segera setelah perkuatan;
- penundaan penyembuhan musim dingin mengurangi keluaran jalur; atau
- operator memberikan kompensasi secara manual untuk penyembuhan yang lambat.
Dukungan Summer Mesh: Mengapa Lebih Cepat Tidak Selalu Lebih Baik
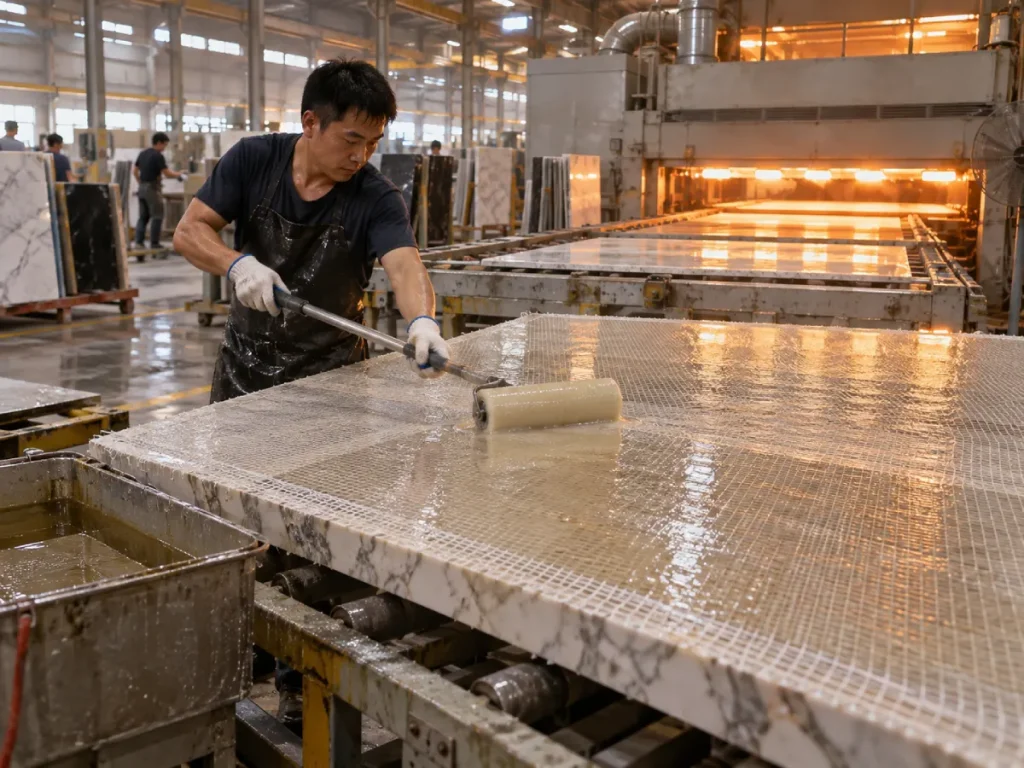
Cuaca panas terlihat lebih mudah pada awalnya.
Epoksinya mengalir dengan baik. Fiberglass menjadi transparan dengan cepat. Operator dapat memindahkan resin melintasi pelat dengan sedikit usaha.
Kemudian jam mulai bekerja melawan mereka.
Waktu kerja menjadi lebih singkat
Temperatur yang lebih tinggi umumnya mempercepat reaksi epoksi.
Resin mungkin awalnya memiliki viskositas yang sangat bisa diterapkan tetapi mengental lebih cepat dari yang diharapkan.
Pada lempengan besar, area pertama dapat dibasahi dengan sempurna sementara area terakhir menerima resin yang sudah mulai membentuk viskositas.
Batch besar bisa memanas lebih cepat
Pengawetan epoksi bersifat eksotermik.
Massa campuran yang besar dalam ember yang dalam menahan panas.
Lebih banyak panas yang tertahan dapat mempercepat reaksi lebih lanjut.
Inilah salah satu alasan mengapa operator di musim panas terkadang melihat ember menjadi panas sementara resin yang sudah tersebar di seluruh pelat tetap dapat digunakan lebih lama.
Garis pengeringan menambahkan variabel suhu lainnya
Pabrik yang menggunakan saluran pemanas atau bantuan oven perlu mempertimbangkan tidak hanya suhu ruangan tetapi juga suhu yang dimasukkan setelah aplikasi.
Sistem pengawetan harus menoleransi urutan tersebut tanpa menjadi terlalu cepat.
Saat Epoksi Pendukung Mesh Suhu Tinggi Masuk Akal
Untuk bengkel yang hangat dan produksi jalur pengeringan, targetnya adalah reaktivitas yang terkendali.
Epoksi masih memerlukan pembasahan dan aliran yang baik, namun sistem pengawetan harus menghemat waktu pengaplikasian yang cukup untuk menyelesaikan pelat secara konsisten.
Veropoksi Epoksi Tidak Berbau Suhu Tinggi untuk Dukungan Stone Mesh – 4090 / BCO25Q-14 saat ini dirancang untuk suhu 28°C+ dan kondisi garis pengeringan.
Spesifikasi yang dipublikasikan meliputi:
- sistem 4090 / BCO25Q-14;
- rasio resin-pengeras 100:25 menurut beratnya;
- viskositas 400–600 CPS;
- waktu pengeringan sekitar 60 menit;
- kondisi kerja suhu tinggi / 28°C+; dan
- operasi tidak berbau untuk lingkungan produksi berkelanjutan.
Siapa yang harus mempertimbangkan sistem suhu tinggi?
Masuk akal ketika:
- suhu bengkel musim panas biasanya melebihi 28°C;
- dukungan mesh menggunakan oven pengering atau konveyor yang dipanaskan;
- epoksi standar mulai mengental sebelum aplikasi selesai;
- lempengan besar membutuhkan waktu pembasahan yang lebih lama;
- operator mencampur beberapa kilogram per batch;
- pabrik menjalankan jalur otomatis berkelanjutan; atau
- konsistensi waktu kerja lebih penting daripada kecepatan penyembuhan maksimum.
Mengapa 400–600 CPS yang Sama Tidak Berarti Produk yang Sama
Ini mungkin pelajaran pembeli paling penting dalam artikel ini.
Kedua sistem pendukung jaring Veropoxy saat ini menghasilkan viskositas sekitar 400–600 CPS.
Keduanya juga menggunakan rasio berat 100:25.
Namun yang satu dirancang pada suhu produksi sekitar 10°C dan yang lainnya sekitar 28°C+ atau kondisi garis pengeringan.
Artinya perbedaan sebenarnya bukan hanya pada viskositasnya saja.
Bahan kimia pengeras dan pengawetan lengkap melakukan sebagian besar pekerjaan musiman.
| Spesifikasi | Sistem Musim Dingin | Sistem Musim Panas / Suhu Tinggi |
|---|---|---|
| Sistem | 4090/WBA25Q | 4090/BCO25Q-14 |
| Penggunaan utama | Dukungan mesh suhu rendah | Penyangga jaring bersuhu tinggi/garis pengeringan |
| Suhu yang disarankan | Sekitar 10°C | 28°C+ / kondisi saluran panas |
| Rasio pencampuran | 100:25 berdasarkan berat | 100:25 berdasarkan berat |
| Viskositas yang dipublikasikan | 400–600 CPS | 400–600 CPS |
| Waktu pengawetan yang dipublikasikan | Sekitar 50 menit | Sekitar 60 menit |
| Alasan pemilihan utama | Obat yang andal dalam kondisi dingin | Penyembuhan terkontrol dalam kondisi panas |
Pengambilan pembeli: Jangan memilih epoksi penahan jaring musim panas dan musim dingin hanya berdasarkan viskositas. Dua sistem dapat menerbitkan CPS dan rasio yang sama namun berperilaku sangat berbeda karena sifat kimia pengeras dan profil pengawetannya dirancang untuk rentang suhu yang berbeda.
Mesh Wet-Out Lebih Penting Daripada Sekadar Melapisi Kain
Jaring dapat terlihat “tertutup” namun masih memiliki impregnasi yang buruk.
Tujuannya agar resin dapat membasahi serat dan menciptakan kontak yang erat antara kain penguat dan permukaan batu.
Seperti apa pembasahan yang tepat
Ketika fiberglass dibasahi dengan benar dengan sistem epoksi bening, serat biasanya menjadi lebih transparan dan terintegrasi secara visual dengan lapisan resin.
Zona putih yang tampak kering dapat mengindikasikan impregnasi yang tidak lengkap.
Panduan epoksi industri untuk aplikasi fiberglass juga menekankan penyebaran resin dari area yang dibasahi ke kain kering dan menghilangkan kelebihan resin sebelum gelasi.
Terlalu sedikit resin menyebabkan jaring menjadi kering
Jika jumlah aplikasi terlalu sedikit:
- serat tetap kering sebagian;
- kontak batu menjadi tidak konsisten;
- rongga tetap berada di bawah jaring;
- penguatan lokal menjadi lebih lemah; dan
- pengelupasan mungkin dimulai dari area yang ikatannya buruk.
Terlalu banyak resin tidak otomatis lebih baik
Resin yang berlebihan menambah biaya dan berat tanpa harus meningkatkan penguatan.
Genangan air yang besar juga dapat menyebabkan pengerasan yang tidak merata, zona kaya resin, dan penumpukan panas yang tidak perlu.
Tujuannya adalah pembasahan menyeluruh dengan kuantitas resin yang terkontrol.
Persiapan Permukaan Dapat Memutuskan Apakah Jaring Tetap Terpasang
Bahkan epoksi terbaik pun tidak dapat mengikat kontaminasi dengan baik.
Hapus debu dan bubur
Pemotongan dan kalibrasi batu meninggalkan debu mineral halus dan residu bubur.
Jika partikel-partikel tersebut tetap berada di lempengan, epoksi mungkin akan terikat pada debu, bukan pada batu.
Hasilnya pada awalnya terlihat dapat diterima dan kemudian terkelupas selama penanganan.
Kontrol kelembapan
Permukaan batu yang basah dapat mengganggu banyak sistem ikatan epoksi.
Jika pelat meninggalkan garis pencucian sebelum alas jaring, pabrik harus memastikan bahwa permukaan belakang telah mencapai kondisi kering yang dapat diterima sebelum aplikasi resin.
Hapus partikel lepas
Batu rapuh mungkin memiliki butiran lemah atau zona mineral terkelupas di permukaan belakangnya.
Mengikat jaring ke material yang sudah terlepas dari pelat tidak menyelesaikan masalah mendasar.
Rasio Pencampuran Masih Penting di Musim Panas dan Musim Dingin
Masalah suhu tidak dapat diselesaikan dengan mengubah rasio pencampuran.
Kedua sistem pendukung jaring Veropoxy saat ini menetapkan berat resin-ke-pengeras 100:25.
Rasio tersebut harus tetap kecuali pemasok memberikan formulasi berbeda yang disetujui.
Jangan menambahkan lebih banyak pengeras di musim dingin
Lebih banyak pengeras tidak secara aman mengubah epoksi normal menjadi epoksi suhu rendah.
Pencampuran di luar rasio dapat menurunkan kualitas pengawetan dan menciptakan sifat mekanik yang tidak konsisten.
Jangan mengurangi pengeras di musim panas
Demikian pula, mengurangi pengeras bukanlah cara yang tepat untuk menciptakan sistem musim panas yang lebih lambat.
Pendekatan yang benar adalah dengan menggunakan bahan kimia pengawet yang dirancang untuk produksi suhu tinggi.
Untuk penjelasan lebih dalam, lihat Panduan Rasio Pencampuran Resin Epoksi untuk Pengolahan Batu.
Bagaimana Viskositas Mempengaruhi Dukungan Mesh
Dukungan mesh membutuhkan keseimbangan.
Resin harus cukup encer untuk membasahi serat dan menyebar ke seluruh pelat, namun cukup dikontrol agar tidak keluar begitu saja dari lapisan penguat.
Jika viskositas terlalu tinggi
Operator mungkin melihat:
- impregnasi mesh yang buruk;
- resistensi rol yang tinggi;
- zona kain kering;
- lebih banyak udara yang terperangkap;
- upaya tenaga kerja yang lebih tinggi; dan
- distribusi resin tidak merata.
Jika viskositas terlalu rendah
Kemungkinan masalah meliputi:
- limpasan di tepi lempengan;
- akumulasi resin di bawah pelat;
- penyerapan berlebihan ke dalam batu berpori;
- bentuk permukaan yang lebih rendah; dan
- konsumsi bahan yang lebih tinggi.
Inilah sebabnya mengapa “viskositas rendah terkontrol” biasanya merupakan istilah yang lebih berguna daripada “CPS serendah mungkin”.
Untuk detail lebih lanjut tentang keputusan ini, lihat Panduan Epoksi Viskositas Rendah vs Viskositas Tinggi.
Dukungan Mesh Manual vs Jalur Produksi Otomatis
Produksi manual membutuhkan waktu kerja yang ramah operator
Pekerja manual memerlukan waktu yang cukup untuk:
- posisikan jaring;
- campur epoksi;
- tuangkan resin;
- sebarkan ke seluruh lempengan;
- mengerjakan resin ke area kering;
- menghilangkan bahan berlebih; dan
- memperbaiki kerutan atau bintik kering lokal.
Jika epoksi menjadi reaktif terlalu cepat, kualitas aplikasi sangat bergantung pada kecepatan operator.
Jalur otomatis memerlukan pengulangan
Jalur otomatis atau semi-otomatis dapat mengaplikasikan resin lebih cepat, namun memerlukan persyaratan yang berbeda: waktu siklus yang dapat diulang.
Satu batch tidak boleh mulai membentuk gel beberapa menit lebih awal dari batch berikutnya hanya karena suhu bahan berubah.
Untuk sistem otomatis, evaluasi:
- akurasi pengukuran;
- konsistensi pencampuran;
- suhu resin;
- kecepatan jalur;
- tekanan rol;
- penyelarasan umpan mesh;
- suhu oven; dan
- waktu penanganan setelah penyembuhan.
Kegagalan Pendukung Mesh yang Umum dan Apa Arti Biasanya
| Masalah yang Diamati | Kemungkinan Penyebabnya | Apa yang Harus Diperiksa Terlebih Dahulu |
|---|---|---|
| Jaring terkelupas dari batu | Permukaan terkontaminasi, pembasahan buruk, pengeringan tidak sempurna | Pembersihan permukaan, kelembapan, cakupan resin, dan kondisi pengawetan |
| Area jaring kering berwarna putih tetap ada | Pembasahan tidak mencukupi atau resin terlalu kental | Kuantitas aplikasi, viskositas dan teknik roller |
| Epoxy tetap lembut di musim dingin | Suhu di bawah kisaran formulasi | Suhu lingkungan, batu dan resin |
| Gel epoksi terlalu cepat di musim panas | Suhu tinggi atau batch eksotermik yang besar | Ukuran batch, suhu material, dan sistem pengeras |
| Resin mengalir dari tepi lempengan | Bahan berlebih atau sistem terlalu cair | Kuantitas aplikasi dan viskositas pada suhu produksi |
| Gelembung atau rongga di bawah jaring | Kelembapan yang buruk, udara yang terperangkap, atau penggulungan yang tidak merata | Teknik aplikasi dan kontak kain |
| Daerah yang berbeda menyembuhkan secara berbeda | Pencampuran buruk atau suhu tidak merata | Keseragaman pencampuran, rasio dan suhu pelat |
| Slab pecah setelah dibacking | Penguatan tidak cukup untuk struktur cacat batu | Kondisi batu, spesifikasi mesh, cakupan resin dan kebutuhan mekanis aktual |
Mengapa “Dry to Touch” Bukan Standar Penanganan yang Dapat Diandalkan
Permukaan pelat dapat terasa kering sementara sistem pendukungnya belum mengembangkan kinerja mekanis yang memadai untuk penanganan.
Penelitian yang meneliti perkuatan batu industri secara khusus mencatat bahwa pabrik terkadang mengembalikan lempengan ke produksi berdasarkan “sentuhan kering” empiris daripada persyaratan pengawetan dari pabrik resin.
Hal ini menciptakan risiko yang tidak perlu.
Tentukan kriteria penanganan yang sebenarnya
Pabrik harus mengidentifikasi pelat bertulang apa yang harus bertahan selanjutnya:
- mengangkat;
- berputar;
- transportasi kereta;
- menumpuk;
- kalibrasi;
- pemolesan; atau
- fabrikasi.
Maka kualifikasi penyembuhannya harus sesuai dengan beban sebenarnya.
Cara Memilih Epoxy Backing Mesh Musim Panas vs Musim Dingin
| Jika Kondisi Produksi Anda… | Prioritaskan… | Mengapa |
|---|---|---|
| Bengkel mendekati 10°C | Kimia pengawetan suhu rendah | Sistem standar mungkin mengering terlalu lambat dan membasahi jaring dengan buruk |
| Batu dingin dari penyimpanan luar ruangan | Periksa suhu batu sebelum aplikasi | Lempengan tersebut bisa tetap lebih dingin dibandingkan udara pabrik |
| Lokakarya musim panas di atas 28°C | Reaktivitas suhu tinggi yang terkendali | Mempertahankan waktu kerja yang berguna |
| Oven pengering atau saluran pemanas | Sistem suhu tinggi / kompatibel dengan saluran | Menghindari penyembuhan dini selama pemanasan |
| Dukungan pelat besar secara manual | Waktu buka yang cukup lama | Operator memerlukan waktu untuk melakukan pembasahan sepenuhnya |
| Jalur kontinu otomatis | Konsistensi penyembuhan batch-ke-batch | Kecepatan garis yang stabil bergantung pada perilaku reaksi yang berulang |
| Batu yang sangat berpori | Aliran terkontrol dan konsumsi resin | Resin berlebih bisa hilang ke dalam lempengan |
| Batu eksotis yang sangat rapuh | Validasi kepadatan mesh dan sistem perkuatan penuh | Epoxy sendiri tidak menentukan kekuatan akhir |
Cara Menguji Epoxy Mesh Backing Sebelum Memesan Massal
Langkah 1: Gunakan batu produksi sebenarnya
Uji epoksi pada granit, marmer, batu rekayasa, atau lempengan eksotik yang sama dengan proses pabrik.
Langkah 2: Gunakan mesh yang sebenarnya
Kepadatan jaring, struktur serat, dan perlakuan permukaan dapat mempengaruhi permintaan dan pembasahan resin.
Langkah 3: Uji pada suhu musiman yang realistis
Epoksi musim dingin harus diuji mendekati kondisi pemrosesan musim dingin yang diharapkan.
Produk musim panas harus diuji pada kondisi saluran suhu tinggi yang sebenarnya.
Langkah 4: Catat waktu aplikasi
Ukur waktu mulai dari pencampuran hingga seluruh pelat basah sepenuhnya.
Langkah 5: Catat konsumsi resin
Lacak gram atau kilogram per meter persegi atau per lempengan.
Ini penting untuk membandingkan biaya produksi sebenarnya.
Langkah 6: Periksa mesh secara visual
Periksa zona kering, gelembung, kerutan, tepi terangkat, dan cakupan resin tidak rata.
Langkah 7: Izinkan penyembuhan yang ditentukan
Jangan mempersingkat waktu pengeringan hanya karena permukaannya terasa kering.
Langkah 8: Jalankan lempengan melalui penanganan nyata
Angkat, pindahkan, putar, dan kembalikan ke produksi sesuai urutan normal pabrik.
Langkah 9: Bandingkan beberapa lempengan
Satu sampel yang berhasil tidak cukup untuk persetujuan massal.
Variabilitas batu berarti sistem harus diperiksa pada beberapa lempengan yang representatif.
Daftar Periksa Pembeli Epoksi Pendukung Mesh
| Pertanyaan Pemasok | Mengapa Itu Penting |
|---|---|
| Pada kisaran suhu berapa pengeras ini dirancang? | Menentukan kesesuaian pengobatan musiman |
| Berapa viskositas campuran pada suhu pengujian yang dinyatakan? | Membantu memperkirakan kebasahan dan limpasan jaring |
| Berapa rasio resin dan pengerasnya? | Diperlukan untuk penyembuhan berulang |
| Apakah perbandingannya berdasarkan berat atau volume? | Mencegah kesalahan pemberian dosis |
| Berapa lama jendela kerja yang berguna? | Menentukan apakah lempengan penuh dapat diselesaikan |
| Kapan lempengan tersebut dapat ditangani dengan aman? | Lebih berguna daripada “waktu penyembuhan” yang tidak jelas |
| Apakah produk ini cocok untuk jalur manual atau otomatis? | Kecepatan aplikasi mengubah profil penyembuhan yang diperlukan |
| Apakah cocok untuk pengeringan saluran atau pengeringan oven? | Penting untuk sistem produksi yang dipanaskan |
| Bisakah kita menguji sampel pada batu dan jaring kita? | Uji coba pabrik yang sebenarnya mengungkapkan kompatibilitas |
| Seberapa konsisten kinerja antar batch? | Produksi berkelanjutan bergantung pada pengulangan |
Kesalahan Umum Pendukung Mesh yang Harus Dihindari
Menggunakan satu epoksi sepanjang tahun tanpa pengujian musiman
Jika suhu pabrik berubah drastis antara musim dingin dan musim panas, satu formulasi mungkin tidak memberikan jendela proses yang sama sepanjang tahun.
Menambahkan pengeras ekstra di musim dingin
Ini bukan pengganti terkontrol untuk bahan kimia pengawetan suhu rendah.
Mengurangi pengeras di musim panas
Ini bukan metode yang aman untuk memperpanjang waktu kerja.
Menerapkan jaring di atas batu berdebu
Epoksi dapat menempel pada kontaminasi, bukan pada pelat.
Dengan asumsi cakupan yang terlihat berarti pembasahan penuh
Resin harus memenuhi jaring dan menciptakan kontak yang andal dengan batu.
Pindahkan lempengan segera setelah permukaan terasa kering
Kondisi kering sentuh tidak membuktikan kekuatan penanganan yang memadai.
Mengabaikan suhu batu
Lempengan itu sendiri bisa jauh lebih dingin atau lebih hangat dibandingkan udara bengkel.
Membandingkan epoxy hanya berdasarkan harga per kilogram
Produk yang lebih murah yang mengonsumsi lebih banyak resin, memperlambat proses produksi, atau melakukan pengerjaan ulang bisa jadi lebih mahal per pelat jadinya.
Rekomendasi: Pilih Sistem Penyembuhan di Sekitar Musim Produksi
Epoxy mesh-backing terbaik bukan hanya produk dengan proses pengeringan tercepat atau viskositas terendah.
Ini adalah sistem yang memungkinkan pabrik membasahi jaring sepenuhnya, mempertahankan ikatan yang andal, dan mencapai kekuatan penanganan yang aman pada suhu produksi sebenarnya.
Jika pabrik beroperasi mendekati suhu 10°C di musim dingin, prioritaskan bahan kimia pengawet bersuhu rendah.
Jika produksi biasanya dilakukan pada suhu di atas 28°C atau menggunakan jalur pengeringan berpemanas, prioritaskan reaktivitas suhu tinggi yang terkendali.
Jika angka kekentalan yang sama muncul pada kedua produk, jangan berasumsi keduanya dapat dipertukarkan.
Bandingkan formulasi pengeras resin lengkap, waktu kerja yang berguna, perilaku pengawetan, pembasahan mesh, suhu pelat, kecepatan jalur, dan hasil penanganan aktual.
Dan jika batu tersebut sangat rapuh, sangat retak, atau heterogen secara struktural, perlakukan pelapis jaring sebagai sistem penguat yang lengkap—bukan sekadar pembelian perekat.
Pertanyaan Yang Sering Diajukan Tentang Epoxy Backing Stone Mesh
1. Epoksi apa yang terbaik untuk penyangga jaring batu?
Epoksi terbaik bergantung pada suhu bengkel, kondisi batu, jenis jaring, kecepatan produksi, dan persyaratan pengawetan. Pabrik musim dingin mungkin memerlukan sistem pengawetan suhu rendah, sedangkan bengkel atau jalur pengeringan musim panas memerlukan reaktivitas suhu tinggi yang terkontrol. Pembasahan jaring yang baik, daya rekat batu yang andal, dan waktu kerja yang cukup lebih penting daripada memilih hanya berdasarkan viskositas.
2. Dapatkah epoksi penahan jaring yang sama digunakan di musim panas dan musim dingin?
Terkadang, tapi hal itu tidak boleh diasumsikan. Perubahan suhu musiman yang besar mempengaruhi viskositas epoksi dan kecepatan pengawetan. Pabrik yang beroperasi pada suhu sekitar 10°C di musim dingin dan di atas 28°C di musim panas dapat memperoleh manfaat dari sistem pengawetan terpisah yang dirancang untuk rentang suhu tersebut.
3. Mengapa epoksi penahan jaring sembuh secara perlahan di musim dingin?
Suhu rendah umumnya meningkatkan viskositas epoksi yang tidak diawetkan dan memperlambat reaksi pengeras resin. Jika formulasi tidak dirancang untuk kondisi dingin, pembasahan mesh dan pengembangan kekuatan mungkin menjadi terlalu lambat untuk produksi normal.
4. Mengapa gel epoksi terlalu cepat selama pelapisan jaring musim panas?
Temperatur yang lebih tinggi mempercepat proses pengawetan epoksi. Campuran dalam jumlah besar juga dapat menahan panas eksotermik, membuat reaksi lebih cepat di dalam wadah pencampur. Gunakan bahan kimia yang sesuai suhu, kendalikan ukuran batch, dan pantau suhu resin dan pelat daripada mengubah rasio pencampuran yang ditentukan.
5. Bagaimana cara pabrik batu menguji mesh backing epoxy sebelum memesan dalam jumlah besar?
Gunakan batu dan jaring produksi yang sebenarnya, uji pada suhu musiman yang representatif, catat konsumsi resin dan waktu kerja yang berguna, periksa pembasahan serat secara menyeluruh, biarkan proses pengeringan yang ditentukan, lalu tangani pelat melalui urutan produksi normal. Bandingkan beberapa lempengan sebelum menyetujui pasokan massal.
Bagaimana Menjaga Dukungan Stone Mesh Tetap Stabil Sepanjang Musim Panas dan Musim Dingin
Penguatan mesh yang andal bergantung pada pencocokan aliran resin dan pengawetan bahan kimia dengan lingkungan produksi sebenarnya. Kondisi musim dingin meningkatkan viskositas dan memperlambat reaksi, sedangkan panas musim panas meningkatkan aliran awal tetapi memperpendek jendela kerja. Sistem yang tepat harus membasahi jaring sepenuhnya, menempel pada permukaan batu yang bersih, dan mengembangkan kekuatan penanganan yang dapat diprediksi tanpa memaksa operator mengimbangi suhu dengan pencampuran di luar rasio atau pemanasan yang tidak terkontrol.
Pilih pengeras di sekitar suhu pabrik sebenarnya
Jika produksi musim dingin mendekati 10°C, gunakan bahan kimia yang dirancang untuk menyembuhkan secara andal pada suhu rendah. Jika produksi musim panas melebihi 28°C atau menggunakan jalur pengeringan berpemanas, gunakan sistem suhu tinggi yang menghemat waktu kerja yang cukup untuk impregnasi jaring secara menyeluruh.
Sesuaikan proses dengan kondisi produksi
Lokakarya musim dingin:
memprioritaskan bahan kimia pengawetan suhu rendah dan memverifikasi pembasahan pada batu dingin.
Produksi musim panas:
lindungi jendela kerja yang berguna dan hindari kumpulan eksotermik yang terlalu besar.
Produksi jalur pengeringan:
gunakan formulasi yang dirancang untuk penyembuhan terkontrol pada suhu tinggi.
Dukungan jaring manual:
pastikan operator memiliki waktu terbuka yang cukup untuk menghamili pelat secara keseluruhan.
Batu rapuh atau eksotik:
mengevaluasi kepadatan mesh, sistem epoksi, cacat batu, dan persyaratan penanganan bersama-sama.
Jangan menilai penguatan dari tampilan kering sentuhan
Permukaan yang terasa kering belum tentu siap untuk diangkat, diputar, dipoles, atau diangkut. Tentukan pencapaian penanganan yang diperlukan dan validasi pada pelat sebenarnya. Waktu pengeringan yang tepat adalah waktu yang diperlukan untuk mencapai langkah produksi aman berikutnya—bukan sekadar saat ketika permukaan tidak lagi terasa lengket.
Apa yang harus dibandingkan pembeli antar pemasok?
Bandingkan kisaran suhu, viskositas campuran, waktu kerja, perilaku pengawetan, ukuran batch yang direkomendasikan, pembasahan mesh, daya rekat batu, profil bau, kompatibilitas jalur pengeringan, konsumsi resin, dan konsistensi batch. Kemudian uji sistem terpilih menggunakan batu, jaring, operator, dan kondisi produksi musiman Anda sendiri.
Rekomendasi Praktis
Jika proses pengawetan di musim dingin menjadi terlalu lambat, beralihlah ke bahan kimia bersuhu rendah daripada menambahkan pengeras ekstra. Jika resin musim panas berbentuk gel sebelum pelat dibasahi sepenuhnya, gunakan sistem suhu tinggi dengan reaktivitas terkontrol daripada mengurangi pengeras. Jika jaring terkelupas, periksa persiapan permukaan, basahi, dan keringkan sebelum menyalahkan fiberglass. Dan jika pelat yang rapuh masih pecah setelah diberi pelapis, evaluasi desain tulangan secara keseluruhan daripada berasumsi bahwa lebih banyak epoksi saja akan menyelesaikan masalah.
Butuh Epoxy Mesh Backing untuk Suhu Produksi Aktual Anda?
Jenis batu, jaring fiberglass, suhu bengkel, suhu pelat, kecepatan jalur, metode pengawetan, dan jadwal penanganan semuanya mempengaruhi kinerja penyangga jaring. Uji seluruh sistem dalam kondisi musim dingin dan musim panas Anda yang sebenarnya sebelum menyetujui produksi massal.
Referensi
- A. A. Pazeto, P. M. Amaral, J. R. Pinheiro dan A. B. Paraguassú.
Pengaruh Penguatan Serat Kaca Terhadap Sifat Mekanik Batu Bangunan Berbutir Kasar.
Pusat Teknologi Mineral dan Universitas Lisbon.
Konstruksi dan Bahan Bangunan, Vol. 155, 2017, hlm.79–87. - A. A. Pazeto, P. M. Amaral dan R. L. Arcanjo.
Analisis Kinerja Metode Perkuatan Konvensional untuk Batu Bangunan “Eksotis” Menurut Persyaratan Teknis Saat Ini.
Pusat Teknologi Mineral dan IDMEC, Universitas Lisbon.
Jurnal Internasional Mekanika Batuan dan Ilmu Pertambangan, Vol. 135, 2020, Pasal 104507. - Staf Teknis SISTEM BARAT.
Menerapkan Kain dan Pita Fiberglass.
Gougeon Brothers, Inc.
Sumber Daya Teknis Epoksi SISTEM BARAT. - Staf Teknis SISTEM BARAT.
Dasar-Dasar Kimia Epoksi: Memahami Waktu dan Suhu Penyembuhan.
Gougeon Brothers, Inc.
Sumber Daya Teknis Epoksi SISTEM BARAT. - Staf Teknis SISTEM BARAT.
WEST SYSTEM User Manual & Product Guide.
Gougeon Brothers, Inc.
WEST SYSTEM Technical Publications. - Komite Internasional ASTM C18 tentang Batu Dimensi.
ASTM C880/C880M-25 — Metode Uji Standar untuk Kekuatan Lentur Batu Dimensi.
ASTM Internasional.
Buku Tahunan Standar ASTM, Vol. 04.07. - Komite Internasional ASTM C18 tentang Batu Dimensi.
ASTM C99/C99M — Metode Uji Standar untuk Modulus Pecahnya Batu Dimensi.
ASTM Internasional.
Buku Tahunan Standar ASTM, Vol. 04.07. - Charles Selwitz.
Resin Epoksi dalam Konservasi Batu.
Institut Konservasi Getty.
Seri Penelitian Konservasi, Getty Publications, 1992.