

Ringkesan cepet:
Epoxy backing bolong watu kudu udan bolong tulangan, ikatan kanthi andal ing papan, lan ngobati kanthi kecepatan sing cocog karo suhu pabrik. Produksi mangsa mbutuhake kimia sing isih ngembangake kekuwatan ing kahanan sing adhem, dene produksi musim panas utawa pengeringan mbutuhake reaktivitas sing dikontrol supaya epoksi ora cepet banget. Pilih sistem kanthi suhu bengkel sing nyata, wetting bolong, wektu kerja, prilaku ngobati, kondisi watu, lan kacepetan garis-ora mung kanthi viskositas utawa wektu perawatan.
Backing bolong katon prasaja saka njaba.
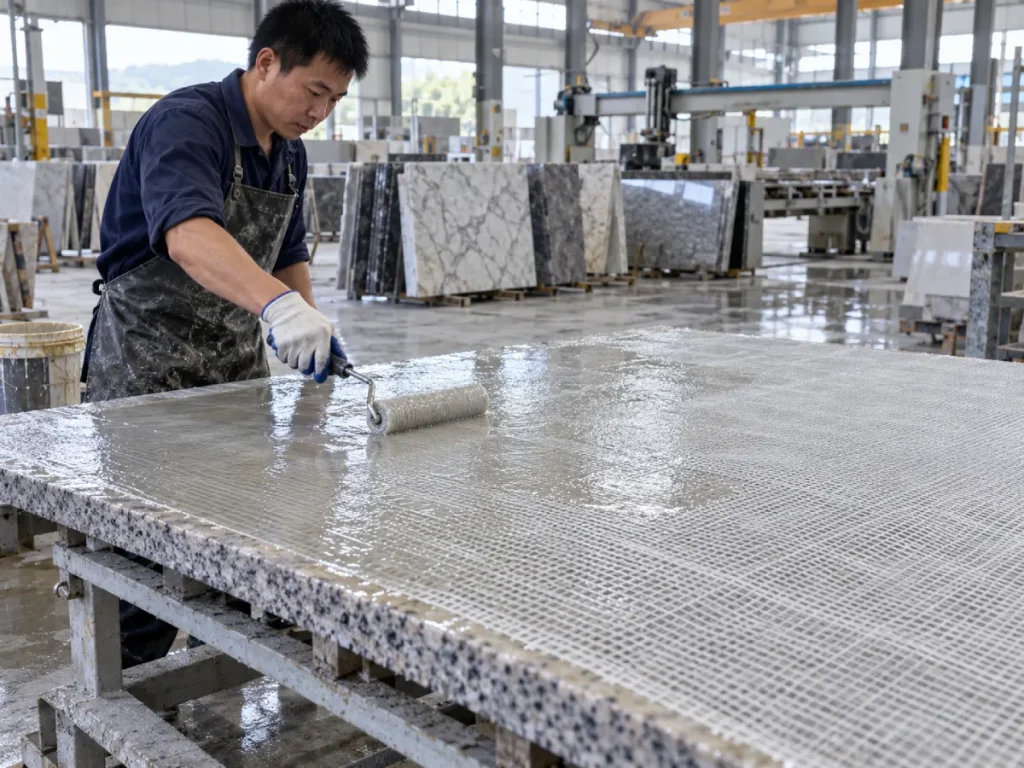
Papan watu diuripake, bolong fiberglass diselehake ing mburi, epoksi ditrapake, lan sawise ngobati slab bali menyang produksi.
Ing kasunyatan, iki minangka salah sawijining proses ing ngendi pabrik bisa mbaleni gerakan sing padha saben dina lan isih entuk asil sing beda banget wiwit Januari nganti Agustus.
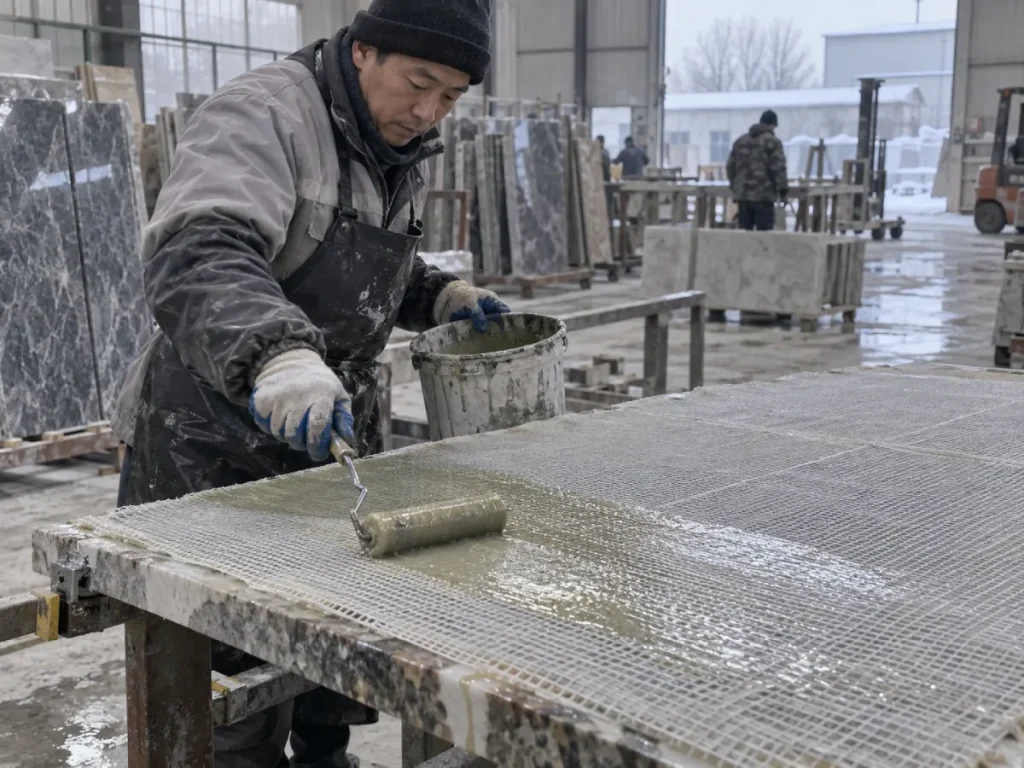
Ing mangsa, resin bisa dadi kandel lan alon kanggo nambani. Serat bolong tetep katon amarga epoksi ora udan kanthi bener. Slabs manggoni rak luwih saka samesthine, lan operator miwiti obah materi sadurunge kekuatan nyukupi wis dikembangaké.
Ing mangsa panas, ngelawan bisa kelakon. Epoxy mili kanthi apik ing wiwitan, nanging jendela kerja dadi luwih cendhek. A kumpulan gedhe wiwit dadi panas ing wadhah, resin thickens sadurunge kabeh slab ditutupi, utawa siji sisih bolong nampa resin luwih saka liyane.
Reaksi sing jelas yaiku nyalahake viskositas.
Nanging viskositas mung minangka bagean saka jawaban.
Pitakonan sing luwih penting yaiku apa sistem resin-hardener lengkap dirancang kanggo ngobati kanthi bisa ditebak ing suhu ing ngendi garis mburi bener-bener beroperasi.
Veropoxy saiki misahake kahanan kasebut kanthi khusus sistem epoksi batu kanggo backing bolong suhu kurang lan suhu dhuwur tinimbang nambani siji formulasi minangka adhesive ing saindhenging taun universal.
Apa Backing Stone Mesh?
Backing bolong watu minangka proses penguatan ing ngendi bolong fiberglass utawa kain penguat liyane diikat menyang permukaan mburi papan watu alami utawa direkayasa.
Tujuane ora nggawe saben slab kanthi struktur sing padha.
Bolong lan resin bisa bebarengan minangka lapisan tulangan sing bisa mbantu nyetabilake materi sing rapuh, nyuda resiko panyebaran retak, lan ningkatake keandalan penanganan sajrone proses, transportasi, pabrikan, lan instalasi mengko.
Apa slabs rapuh perlu tulangan
Watu alam iku heterogen.
Loro slab sing dipotong saka blok sing padha bisa duwe wates mineral, vena, retakan mikro, pori, ukuran kristal, lan tekanan internal sing beda.
Bahan sing dekoratif banget bisa dadi tantangan amarga fitur visual sing dituku pembeli - kristal gedhe, vena dramatis, transisi mineral, lan pola sing ora biasa-bisa uga nggawe kelemahan lokal.
Riset babagan watu bangunan kasar lan eksotis nuduhake manawa sistem epoksi sing diperkuat serat kaca bisa nyegah panyebaran retak lan ningkatake prilaku mekanik, sanajan efisiensi penguatan beda-beda miturut watu, resin, sistem serat, lan kualitas aplikasi.
Mesh backing biasane kedadeyan sadurunge polishing
Kanggo akeh garis produksi slab, tulangan ditindakake sadurunge polishing pungkasan.
Lapisan mburi kudu diobati kanthi cukup sadurunge slab bali menyang penanganan, grinding, polishing, utawa transportasi hilir.
Iki nggawe wektu perawatan dadi masalah produksi, ora mung spesifikasi laboratorium.
Apa Epoxy Backing Mesh sing Apik?
A epoxy bolong-backing migunani perlu sawetara ciri ing wektu sing padha.
Basahi bolong fiberglass
Resin kudu ngliwati lan ngubengi serat bolong tinimbang lungguh ing ndhuwur kain.
Wet-out sing tepat nggawe kontak antarane serat, epoksi, lan substrat watu.
Yen wilayah putih utawa garing sing gedhe tetep katon ing bolong, tulangan bakal ora konsisten.
Bond kanggo lumahing watu
Wetting serat sing apik ora cukup yen epoksi ora cocog karo papan.
Lebu, kelembapan, residu slurry, lenga, lilin, agen pelepas, lan partikel sing ngeculake kabeh bisa nggawe antarmuka sing lemah.
Tetep bisa digunakake cukup suwe
Operator mbutuhake wektu sing cukup kanggo nyebarake epoksi ing kabeh papan lan impregnasi bolong kanthi lengkap.
Sistem sing gel setengah liwat slab gedhe bisa nggawe zona kuwat lan ringkih ing lapisan tulangan padha.
Cure cukup cepet kanggo baris
Wektu kerja uga ora bisa telas.
Sawise bolong wis bener wetted lan resin ing Panggonan, sistem kudu berkembang cukup kekuatan nangani kanggo mindhah slab liwat produksi ing kacepetan praktis.
Ngindhari limpasan sing berlebihan
Yen resin banget adi ing kahanan produksi nyata, bisa pindhah adoh saka bolong, nglumpukake ing sudhut slab, utawa nggawe distribusi resin ora rata.
Tetep konsisten liwat owah-owahan musiman
Iki asring syarat paling angel.
Resin sing kinerja sampurna ing 22 ° C bisa tumindak beda banget ing 10 ° C utawa 32 ° C.
Napa Backing Mesh Musim Panas lan Musim Dingin Mbutuhake Strategi sing Beda
Epoxy curing sensitif suhu.
Nalika suhu mudhun, epoksi sing ora diobati umume dadi luwih kenthel lan reaksi kimia saya alon.
Nalika suhu mundhak, resin umume dadi luwih gampang kanggo mili, nanging reaksi tamba uga accelerates.
Iki nggawe risiko produksi ngelawan.
| Kondisi Produksi | Prilaku Resin Utama | Resiko tipikal | Apa sing Dibutuhake Pabrik |
|---|---|---|---|
| Bengkel musim dingin | Viskositas sing luwih dhuwur lan reaksi sing luwih alon | Wetting sing ora apik, perawatan telat, penanganan awal | Kimia curing suhu rendah |
| Kondisi moderat | Aliran lan reaksi sing seimbang | Shift-to-shift variasi suhu | Jendela kerja sing stabil lan obat sing bisa diulang |
| Bengkel musim panas | Viskositas awal luwih murah lan reaksi luwih cepet | Wektu kerja sing cendhak, penebalan kanthi cepet, aplikasi sing ora rata | Kontrol reaktivitas suhu dhuwur |
| Garis pengeringan sing digawe panas | Input panas kanthi cepet sawise aplikasi | Obat durung wayahe utawa pangembangan gel sing ora rata | Sistem dirancang kanggo kahanan garing-garis |
Titik utama iku prasaja:
Musim dingin lan musim panas mbutuhake kontrol obat sing beda sanajan viskositas target katon padha ing kertas.
Backing Mesh Winter: Apa Owah-owahan ing Suhu Kurang?
Resin dadi luwih angel nyebar
Minangka epoxy uncured cools, viskositas biasane mundhak.
Roller utawa spreader mbutuhake gaweyan liyane. Resin pindhah liwat fiberglass luwih alon, lan serat bolong bisa tetep garing sebagian.
Iki dadi jelas banget ing papan gedhe ing ngendi operator kudu nutupi sawetara meter persegi kanthi konsisten.
Penetrasi menyang watu bisa nyuda
Backing bolong ora mung gumantung ing ikatan menyang kain.
Resin uga mbutuhake interaksi sing cukup karo pori-pori, kasar, lan cacat cilik ing permukaan mburi slab.
Yen resin dadi kandel banget, wetting lan penetrasi lumahing bisa dadi kurang efektif.
Wektu ngobati dadi ora bisa ditebak
Sistem suhu kamar standar bisa uga pungkasane bisa ngobati ing kahanan sing adhem, nanging "pungkasane" dudu spesifikasi produksi.
Yen slab perlu kaping pindho sadurunge nangani, stasiun backing dadi bottleneck.
Pabrik banjur miwiti nggawe keputusan sing beresiko kayata:
- obah slabs nalika resin isih ijo;
- tumpukan slabs dikiataken banget awal;
- nambah hardener;
- nggunakake pemanas sing ora dikendhaleni; utawa
- nampa bolong sabagean nambani.
Trabasan kasebut biasane nggawe variasi liyane.
Nalika Epoxy Backing Mesh Suhu-Low Nggawe Pangertèn
Epoksi kelas musim dingin ora mung dadi formulasi standar kanthi hardener sing ditambahake ing pabrik.
Kimia ngobati dhewe kudu dirancang kanggo tetep reaktif ing kahanan sing luwih adhem.
Veropoxy kang Epoxy Suhu Kurang kanggo Backing Stone Mesh - 4090 / WBA25Q saiki dipanggonke kanggo produksi kira-kira 10 ° C.
Sistem sing diterbitake nggunakake:
- 4090 / WBA25Q kombinasi resin-hardener;
- 100:25 rasio nyawiji miturut bobot;
- 400–600 viskositas CPS;
- wektu curing kira-kira 50 menit; lan
- suhu kerja sing disaranake kira-kira 10 ° C.
Sing penting yaiku "50 menit luwih apik tinimbang 60 menit."
Titik sing migunani yaiku sistem kasebut dirumusake kanggo ngembangake kinerja perawatan ing kahanan sing luwih adhem ing ngendi hardener konvensional bisa dadi alon banget.
Sapa sing kudu nimbang sistem kelas musim dingin?
Iku ndadekake akal nalika:
- suhu bengkel ajeg nyedhaki 10 ° C;
- watu dhewe kadhemen sawise panyimpenan sewengi;
- backing bolong ana ing wilayah produksi sing ora digawe panas;
- slabs kudu dipindhah sakcepete sawise tulangan;
- telat tamba mangsa nyuda throughput line; utawa
- operator menehi ganti rugi kanthi manual kanggo tamba alon.
Backing Mesh Musim Panas: Napa Luwih Cepet Ora Luwih Apik
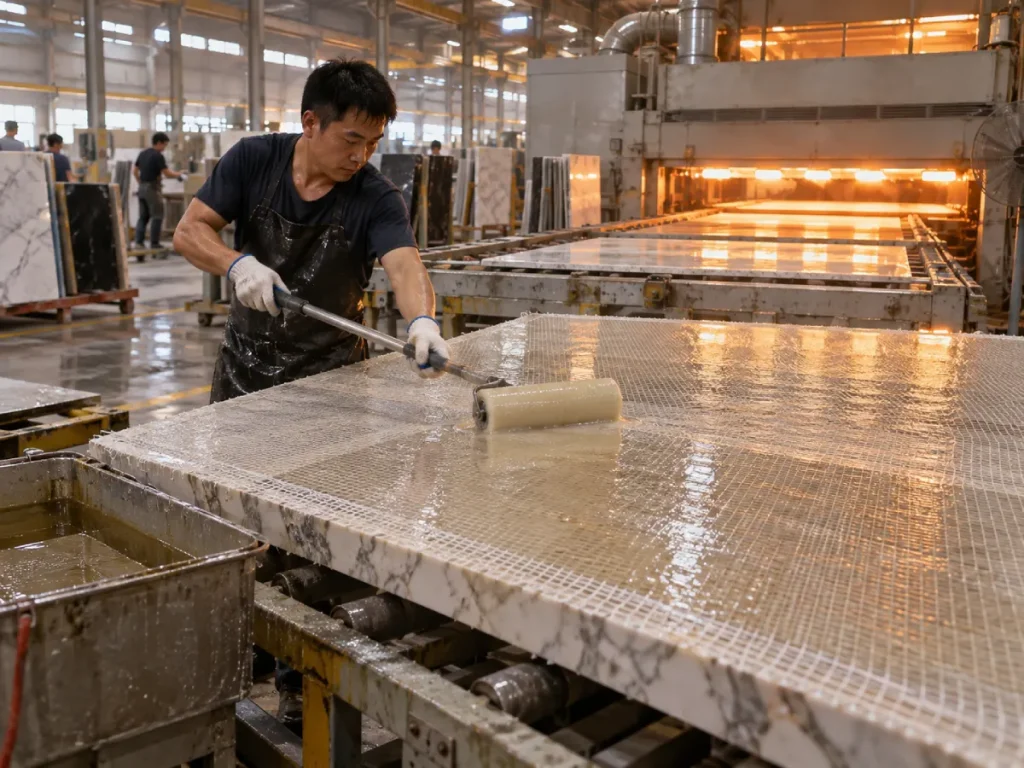
Cuaca panas katon luwih gampang ing wiwitan.
Epoxy mili kanthi apik. Fiberglass dadi transparan kanthi cepet. Operator bisa mindhah resin tengen slab karo kurang gaweyan.
Banjur jam wiwit digunakake marang wong-wong mau.
Wektu kerja dadi luwih cendhak
Suhu sing luwih dhuwur umume nyepetake reaksi epoksi.
Resin bisa diwiwiti kanthi viskositas sing bisa digunakake nanging luwih cepet tinimbang sing dikarepake.
Ing papan sing gedhe, area pisanan bisa dibasahi kanthi becik nalika wilayah pungkasan nampa resin sing wis wiwit mbangun viskositas.
Batch gedhe bisa dadi panas luwih cepet
Epoxy curing punika exothermic.
Massa campuran gedhe ing ember jero nahan panas.
Panas sing luwih ditahan bisa nyepetake reaksi luwih lanjut.
Iki minangka salah sawijining alesan operator musim panas kadhangkala ndeleng ember dadi panas nalika resin sing wis nyebar ing papan tetep bisa digunakake maneh.
Garis pangatusan nambah variabel suhu liyane
Pabrik sing nggunakake garis sing digawe panas utawa dibantu oven kudu nimbang ora mung suhu kamar, nanging uga suhu sing ditepungi sawise aplikasi.
Sistem curing kudu ngidinke urutan kasebut tanpa dadi cepet banget.
Nalika Epoxy Backing Mesh Suhu Dhuwur
Kanggo bengkel anget lan produksi garis pengeringan, target reaktivitas sing dikontrol.
Epoxy isih perlu wetting apik lan aliran, nanging sistem tamba kudu ngreksa wektu aplikasi cukup kanggo rampung slab terus-terusan.
Veropoxy kang Epoksi Tanpa Odor Suhu Dhuwur kanggo Backing Stone Mesh - 4090 / BCO25Q-14 saiki dirancang kanggo 28 ° C + lan kahanan garing-garis.
Spesifikasi sing diterbitake kalebu:
- 4090 / BCO25Q-14 sistem;
- 100:25 rasio resin-kanggo-hardener miturut bobot;
- 400–600 viskositas CPS;
- wektu curing kira-kira 60 menit;
- suhu dhuwur / 28 ° C + kahanan kerja; lan
- operasi tanpa ambu kanggo lingkungan produksi terus-terusan.
Sapa sing kudu nimbang sistem suhu dhuwur?
Iku ndadekake akal nalika:
- suhu bengkel musim panas kanthi reguler ngluwihi 28 ° C;
- backing bolong nggunakake oven pangatusan utawa conveyor digawe panas;
- epoxy standar wiwit thickening sadurunge aplikasi rampung;
- slab gedhe mbutuhake wektu udan sing luwih suwe;
- operator nyampur sawetara kilogram saben batch;
- pabrik nganggo garis otomatis terus-terusan; utawa
- Konsistensi wektu kerja luwih penting tinimbang kacepetan perawatan maksimal.
Napa 400-600 CPS sing padha ora ateges produk sing padha
Iki bisa uga minangka pawulangan panuku sing paling penting ing artikel kasebut.
Sistem backing mesh Veropoxy saiki nerbitake kira-kira 400-600 viskositas CPS.
Loro-lorone uga nggunakake rasio 100:25 kanthi bobot.
Nanging siji dirancang watara 10 ° C produksi lan liyane watara 28 ° C + utawa drying-line kondisi.
Tegese prabédan nyata ora mung viskositas.
Kimia hardener lan ngobati lengkap nindakake akeh karya musiman.
| Spesifikasi | Sistem Winter | Sistem Panas / Suhu Dhuwur |
|---|---|---|
| Sistem | 4090 / WBA25Q | 4090 / BCO25Q-14 |
| Panggunaan utami | Backing bolong suhu rendah | Backing bolong suhu dhuwur / garis pengeringan |
| Suhu sing disaranake | Kira-kira 10°C | 28°C+ / kahanan garis panas |
| Rasio campuran | 100:25 kanthi bobot | 100:25 kanthi bobot |
| Diterbitake viskositas | 400–600 CPS | 400–600 CPS |
| Diterbitake wektu curing | Kira-kira 50 menit | Kira-kira 60 menit |
| Alasan pilihan utama | Obat sing bisa dipercaya ing kahanan sing adhem | Obat sing dikontrol ing kahanan panas |
Takeaway sing tuku: Aja milih epoksi bolong musim panas lan musim dingin kanthi viskositas mung. Loro sistem bisa nerbitake CPS lan rasio padha nanging tumindak beda banget amarga kimia hardener lan profil curing dirancang kanggo sawetara suhu beda.
Mesh Wet-Out Luwih Penting Tinimbang Mung Nglapisi Kain
A bolong bisa katon "ditutupi" nalika isih kurang impregnated.
Tujuane yaiku kanggo resin kanggo mbasahi serat lan nggawe kontak intim antarane kain penguat lan permukaan watu.
Apa katon wet-out sing tepat
Nalika fiberglass wis dibasahi kanthi sistem epoksi sing cetha, serat kasebut biasane dadi luwih transparan lan digabungake kanthi visual karo lapisan resin.
Zona putih sing katon garing bisa nuduhake impregnasi sing ora lengkap.
Pandhuan epoksi industri kanggo aplikasi fiberglass uga nandheske nyebarake resin saka wilayah sing dibasahi menyang kain garing lan mbusak resin sing berlebihan sadurunge gelation.
Resin sing sithik banget nggawe bolong garing
Yen jumlah aplikasi sithik banget:
- serat tetep sebagian garing;
- kontak watu dadi ora konsisten;
- voids tetep ing ngisor bolong;
- tulangan lokal dadi luwih lemah; lan
- peeling bisa diwiwiti saka wilayah sing kurang ikatan.
Kakehan resin ora kanthi otomatis luwih apik
Resin sing gedhe banget nambah biaya lan bobot tanpa kudu nambah tulangan.
Puddles gedhe uga bisa nggawe tamba ora rata, zona sugih resin, lan panas ora perlu.
Tujuane yaiku udan lengkap kanthi jumlah resin sing dikontrol.
Preparation lumahing bisa mutusaké apa bolong tetep ditempelake
Malah epoksi sing paling apik ora bisa dipercaya kanggo kontaminasi.
Mbusak bledug lan slurry
Pemotongan lan kalibrasi watu ninggalake bledug mineral lan residu slurry.
Yen partikel kasebut tetep ana ing papan, epoksi bisa uga ana ing bledug tinimbang watu.
Asil bisa katon ditrima ing wiwitan lan banjur dikupas nalika ditangani.
Ngontrol kelembapan
Lumahing watu udan bisa ngganggu akeh sistem ikatan epoksi.
Yen slabs ninggalake garis ngumbah sadurunge bolong backing, pabrik kudu konfirmasi sing lumahing mburi wis tekan kondisi garing ditrima sadurunge aplikasi resin.
Mbusak partikel ngeculke
Watu sing rapuh bisa duwe biji sing lemah utawa zona mineral sing flaking ing permukaan mburi.
Ikatan bolong menyang materi sing wis dicopot saka slab ora ngrampungake masalah sing ndasari.
Rasio Campuran Isih Penting ing Musim Panas lan Musim Dingin
Masalah suhu ora kudu ditanggulangi kanthi ngganti rasio campuran.
Loro sistem Veropoxy bolong saiki nemtokake 100:25 resin-kanggo-hardener miturut bobot.
Rasio kasebut kudu tetep tetep kajaba pemasok nyedhiyakake formulasi sing disetujoni sing beda.
Aja nambah hardener ing mangsa
Hardener liyane ora aman ngowahi epoksi normal dadi epoksi suhu rendah.
Campuran off-rasio bisa nyuda kualitas obat lan nggawe sifat mekanik sing ora konsisten.
Aja nyuda hardener ing mangsa panas
Kajaba iku, nyuda hardener dudu cara sing tepat kanggo nggawe sistem musim panas sing luwih alon.
Pendekatan sing bener yaiku nggunakake kimia ngobati sing dirancang kanggo produksi suhu dhuwur.
Kanggo panjelasan sing luwih jero, deleng Epoxy Resin Nyampur rasio Guide kanggo Stone Processing.
Carane Viskositas mengaruhi Mesh Backing
Mesh backing mbutuhake imbangan.
Resin kudu cukup tipis kanggo mbasoni serat lan nyebar ing papan, nanging cukup dikontrol supaya ora mung mlayu saka lapisan tulangan.
Yen viskositas dhuwur banget
Operator bisa ndeleng:
- impregnation bolong miskin;
- resistance roller dhuwur;
- zona kain garing;
- hawa sing luwih kepepet;
- gaweyan tenaga kerja sing luwih dhuwur; lan
- distribusi resin sing ora rata.
Yen viskositas kurang banget
Masalah sing bisa uga kalebu:
- limpasan ing pinggir slab;
- akumulasi resin ing ngisor slab;
- panyerepan gedhe banget menyang watu keropos;
- mbangun lumahing ngisor; lan
- konsumsi bahan sing luwih dhuwur.
Mulane "viskositas rendah sing dikontrol" biasane luwih migunani tinimbang "CPS paling murah."
Kanggo rincian liyane babagan kaputusan iki, ndeleng ing Low-Viskositas vs High-Viskositas Epoxy Guide.
Manual Mesh Backing vs Garis Produksi Otomatis
Produksi manual mbutuhake wektu kerja sing ramah operator
Buruh manual mbutuhake wektu sing cukup kanggo:
- posisi bolong;
- nyampur epoksi;
- pour resin;
- nyebar ing slab;
- gawe resin menyang wilayah garing;
- mbusak keluwihan materi; lan
- kisut bener utawa panggonan garing lokal.
Yen epoksi dadi reaktif cepet banget, kualitas aplikasi gumantung banget ing kacepetan operator.
Garis otomatis mbutuhake pengulangan
Garis otomatis utawa semi-otomatis bisa aplikasi resin luwih cepet, nanging padha introduce requirement beda: wektu siklus repeatable.
Siji batch ngirim ora miwiti gelling sawetara menit sadurungé saka sabanjuré mung amarga suhu materi diganti.
Kanggo sistem otomatis, evaluasi:
- akurasi pangukuran;
- konsistensi campuran;
- suhu resin;
- kacepetan baris;
- tekanan rol;
- alignment feed bolong;
- suhu oven; lan
- wektu nangani sawise tamba.
Gagal Backing Mesh Umum lan Apa Tegese
| Masalah sing diamati | Kemungkinan Penyebab | Apa sing kudu dipriksa dhisik |
|---|---|---|
| Kulit bolong saka watu | Lumahing sing kontaminasi, udan sing ora apik, perawatan sing ora lengkap | Reresik lumahing, Kelembapan, jangkoan resin lan kondisi tamba |
| Wilayah bolong garing putih tetep | Ora cukup udan utawa resin kenthel banget | Jumlah aplikasi, viskositas lan teknik roller |
| Epoxy tetep alus ing mangsa | Suhu ing ngisor kisaran formulasi | Suhu sekitar, watu lan resin |
| Gel epoksi cepet banget ing mangsa panas | Suhu dhuwur utawa kumpulan eksotermik gedhe | Ukuran batch, suhu bahan lan sistem hardener |
| Resin mlayu saka pinggir slab | Keluwihan materi utawa sistem cairan sing berlebihan | Jumlah aplikasi lan viskositas ing suhu produksi |
| Gelembung utawa void ing ngisor bolong | Kurang udan, hawa sing kepepet utawa rolling sing ora rata | Teknik aplikasi lan kontak kain |
| Wilayah sing beda-beda nambani kanthi beda | Campuran sing ora apik utawa suhu sing ora rata | Keseragaman campuran, rasio lan suhu slab |
| Slab pecah sawise backing | Tulangan ora cukup kanggo struktur cacat watu | Kondisi watu, spesifikasi bolong, jangkoan resin lan syarat mekanik sing nyata |
Napa "Garing kanggo Tutul" Ora Standar Penanganan sing Bisa Dipercaya
A slab bisa aran garing ing lumahing nalika sistem backing durung dikembangaké kinerja mechanical cekap kanggo nangani.
Riset mriksa penguatan watu industri wis khusus nyathet yen pabrik kadhangkala ngasilake slab menyang produksi adhedhasar "tutul garing" empiris tinimbang syarat perawatan pabrik resin.
Iki nggawe resiko sing ora perlu.
Netepake kritéria penanganan nyata
Pabrik kudu ngenali apa slab sing dikuatake kudu urip sabanjure:
- ngangkat;
- ngowahi;
- transportasi cart;
- numpuk;
- kalibrasi;
- polishing; utawa
- gawean.
Banjur kualifikasi tamba kudu cocog karo beban nyata.
Cara Pilih Epoxy Backing Mesh Musim Panas vs Musim Dingin
| Yen Kahanan Produksi Sampeyan… | Utamakan… | kok |
|---|---|---|
| Workshop cedhak 10 ° C | Kimia curing suhu rendah | Sistem standar bisa nambani alon banget lan bolong teles ora apik |
| Watu kadhemen saka panyimpenan ruangan | Priksa suhu watu sadurunge aplikasi | Slab bisa tetep luwih adhem tinimbang hawa pabrik |
| Bengkel musim panas ing ndhuwur 28 ° C | Kontrol reaktivitas suhu dhuwur | Ngreksa wektu kerja migunani |
| Panggangan oven utawa garis sing digawe panas | Sistem sing cocog karo suhu dhuwur / garis | Ngindhari perawatan durung wayahe nalika dadi panas |
| Backing gedhe-slab manual | Wektu mbukak cukup suwe | Operator butuh wektu kanggo udan lengkap |
| Garis terus-terusan otomatis | Batch-kanggo-batch konsistensi tamba | Kacepetan baris stabil gumantung marang prilaku reaksi sing bisa diulang |
| Watu keropos banget | Aliran kontrol lan konsumsi resin | Keluwihan resin bisa ilang menyang slab |
| Watu eksotis sing rapuh banget | Validasi Kapadhetan bolong lan sistem tulangan lengkap | Epoxy piyambak ora nemtokake kekuatan final |
Cara Nguji Epoksi Backing Mesh Sadurunge Pesenan Massal
Langkah 1: Gunakake watu produksi nyata
Nyoba epoksi ing granit padha, marmer, watu rekayasa, utawa slabs endah ing proses pabrik.
Langkah 2: Gunakake bolong nyata
Kapadhetan bolong, struktur serat, lan perawatan permukaan bisa mengaruhi permintaan resin lan wetting.
Langkah 3: Tes ing suhu musiman sing nyata
A epoxy mangsa kudu dites cedhak kahanan Processing mangsa samesthine.
Produk musim panas kudu diuji ing kondisi garis suhu dhuwur sing nyata.
Langkah 4: Rekam wektu aplikasi
Ukur wektu saka nyampur nganti kabeh slab wis rampung dibasahi.
Langkah 5: Rekam konsumsi resin
Lacak gram utawa kilogram saben kothak meter utawa saben slab.
Iki penting kanggo mbandhingake biaya produksi sing bener.
Langkah 6: Priksa bolong kanthi visual
Priksa zona garing, umpluk, kerut, ngangkat pinggiran, lan jangkoan resin sing ora rata.
Langkah 7: Ngidini obat sing ditemtokake
Aja nyepetake wektu perawatan mung amarga permukaane krasa garing.
Langkah 8: Mbukak slab liwat penanganan nyata
Angkat, pindhah, nguripake, lan bali menyang produksi miturut urutan pabrik normal.
Langkah 9: Mbandhingake pirang-pirang slab
Siji sampel sing sukses ora cukup kanggo persetujuan akeh.
Variabilitas watu tegese sistem kudu dicenthang ing sawetara slab sing perwakilan.
Dhaptar Priksa Pembeli Epoksi Mesh Backing
| Pitakonan Supplier | Apa Iku Penting |
|---|---|
| Apa kisaran suhu sing dirancang kanggo hardener iki? | Nemtokake kecocokan tamba mangsan |
| Apa viskositas campuran ing suhu tes kasebut? | Mbantu prédhiksi bolong udan lan limpasan |
| Apa rasio resin-kanggo-hardener? | Dibutuhake kanggo perawatan sing bisa diulang |
| Apa rasio kanthi bobot utawa volume? | Nyegah kesalahan dosis |
| Suwene jendela kerja sing migunani? | Nemtokake apa slab lengkap bisa rampung |
| Nalika slab bisa ditangani kanthi aman? | Luwih migunani tinimbang "wektu obat" sing ora jelas |
| Apa produk cocok kanggo garis manual utawa otomatis? | Kacepetan aplikasi ngganti profil tamba sing dibutuhake |
| Apa iku cocok kanggo pangatusan-line utawa open curing? | Kritis kanggo sistem produksi digawe panas |
| Apa kita bisa nyoba sampel ing watu lan bolong? | Uji coba pabrik nyata nuduhake kompatibilitas |
| Carane konsisten kinerja antarane kumpulan? | Produksi terus-terusan gumantung ing repeatability |
Kesalahan Umum Mesh Backing Kanggo Ngindhari
Nggunakake siji epoksi kabeh taun tanpa testing mangsan
Yen suhu pabrik owah-owahan dramatis antarane mangsa lan panas, siji formulasi bisa uga ora nyedhiyani jendhela proses padha kabeh taun.
Nambah hardener ekstra ing mangsa
Iki dudu pengganti sing dikontrol kanggo kimia curing suhu rendah.
Ngurangi hardener ing mangsa panas
Iki dudu cara sing aman kanggo nambah wektu kerja.
Aplikasi bolong ing watu bledug
Epoxy bisa ikatan karo kontaminasi tinimbang slab.
Assuming jangkoan katon tegese lengkap udan-metu
Resin kudu impregnate bolong lan nggawe kontak dipercaya karo watu.
Obah slabs sanalika lumahing krasa garing
Kahanan tutul-garing ora mbuktekake kekuwatan penanganan sing cukup.
Nglirwakake suhu watu
Slab dhewe bisa dadi luwih adhem utawa luwih anget tinimbang hawa bengkel.
Mbandhingake epoksi mung kanthi rega saben kilogram
Produk sing luwih murah sing nggunakake resin luwih akeh, nyuda garis, utawa nggawe rework bisa luwih larang saben slab rampung.
Rekomendasi: Pilih Sistem Cure Sekitar Musim Produksi
Epoksi bolong sing paling apik ora mung produk kanthi obat paling cepet utawa viskositas paling murah.
Iku sistem sing ngijini pabrik kebak udan bolong, njaga iketan dipercaya, lan tekan kekuatan nangani aman ing suhu produksi nyata.
Yen pabrik beroperasi cedhak 10 ° C ing mangsa, prioritize kimia curing suhu-rendheng.
Yen produksi ajeg mlaku ing ndhuwur 28 ° C utawa nggunakake garis pangatusan digawe panas, prioritas kontrol reaktivitas suhu dhuwur.
Yen nomer viskositas padha katon ing loro produk, aja nganggep padha bisa diijolke.
Bandhingake formulasi resin-hardener lengkap, wektu kerja sing migunani, prilaku ngobati, bolong udan, suhu slab, kacepetan garis, lan asil penanganan sing nyata.
Lan yen watu kasebut rapuh banget, retak banget, utawa strukture heterogen, gunakake backing bolong minangka sistem penguatan lengkap-ora mung tuku adesif.
Pitakonan sing Sering Ditakoni Babagan Stone Mesh Backing Epoxy
1. Apa epoksi paling apik kanggo backing bolong watu?
Epoksi paling apik gumantung ing suhu bengkel, kondisi watu, jinis bolong, kacepetan produksi, lan syarat perawatan. Pabrik musim dingin mbutuhake sistem perawatan suhu rendah, dene bengkel musim panas utawa pengeringan panas mbutuhake reaktivitas suhu dhuwur sing dikontrol. Wetting bolong sing apik, adhesi watu sing dipercaya, lan wektu kerja sing cukup luwih penting tinimbang milih kanthi viskositas.
2. Bisa padha bolong backing epoxy digunakake ing mangsa panas lan mangsa?
Kadhangkala, nanging ora kudu dianggep. Owah-owahan suhu musiman sing gedhe mengaruhi viskositas epoksi lan kacepetan perawatan. Pabrik sing operasi watara 10 ° C ing mangsa lan ndhuwur 28 ° C ing mangsa panas bisa entuk manfaat saka sistem curing kapisah dirancang kanggo kisaran suhu kasebut.
3. Apa bolong backing epoxy tamba alon ing mangsa?
Suhu sing kurang umume nambah viskositas epoksi sing ora diobati lan nyepetake reaksi resin-hardener. Yen formulasi kasebut ora dirancang kanggo kahanan sing adhem, bolong bolong lan pangembangan kekuatan bisa uga alon banget kanggo produksi normal.
4. Napa gel epoksi cepet banget sajrone backing bolong musim panas?
Suhu sing luwih dhuwur nyepetake perawatan epoksi. Batch campuran gedhe uga bisa nahan panas eksotermik, nggawe reaksi luwih cepet ing wadhah campuran. Gunakake kimia sing cocog karo suhu, kontrol ukuran batch, lan monitor suhu resin lan slab tinimbang ngganti rasio campuran sing ditemtokake.
5. Carane kudu pabrik watu test bolong backing epoxy sadurunge akeh pesenan?
Gunakake watu produksi nyata lan bolong, test ing suhu mangsan wakil, ngrekam konsumsi resin lan wektu kerja migunani, mriksa serat lengkap udan-metu, ngidini tamba kasebut, lan banjur nangani slab liwat urutan produksi normal. Bandhingake sawetara slab sadurunge nyetujoni pasokan akeh.
Carane Tetep Watu Mesh Backing Stabil liwat mangsa panas lan mangsa
Tulangan bolong sing bisa dipercaya gumantung marang aliran resin sing cocog lan kimia obat menyang lingkungan produksi sing nyata. Kahanan musim dingin nambah viskositas lan reaksi alon, nalika panas musim panas nambah aliran awal nanging nyepetake jendela kerja. Sistem tengen kudu kebak udan bolong, ikatan menyang lumahing watu resik, lan ngembangaken kekuatan penanganan katebak tanpa meksa operator kanggo ijol kanggo suhu karo off-rasio nyawiji utawa panas uncontrolled.
Pilih hardener watara suhu pabrik nyata
Yen produksi mangsa nyedhaki 10 ° C, gunakake kimia sing dirancang kanggo ngobati kanthi andal ing suhu sing kurang. Yen produksi musim panas ngluwihi 28 ° C utawa nggunakake garis pangatusan sing digawe panas, gunakake sistem suhu dhuwur sing ngreksa wektu kerja sing cukup kanggo impregnasi bolong lengkap.
Cocog proses karo kondisi produksi
Bengkel musim dingin:
prioritize kimia curing suhu kurang lan verifikasi udan-metu ing watu kadhemen.
Produksi musim panas:
nglindhungi jendela kerja sing migunani lan ngindhari batch eksotermik sing gedhe banget.
Produksi garis pengeringan:
nggunakake formulasi sing dirancang kanggo nambani kontrol ing suhu munggah pangkat.
Manual mesh backing:
priksa manawa operator duwe cukup wektu mbukak kanggo kebak impregnate slab lengkap.
Watu pecah utawa eksotis:
ngevaluasi Kapadhetan bolong, sistem epoxy, cacat watu, lan syarat nangani bebarengan.
Aja ngadili tulangan kanthi tampilan tutul-garing
Lumahing sing krasa garing ora otomatis siap kanggo ngangkat, ngowahi, polishing, utawa diangkut. Netepake tonggak penanganan sing dibutuhake lan validasi ing papan nyata. Wektu tamba sing bener yaiku wektu sing dibutuhake kanggo nggayuh langkah produksi sing aman sabanjure-ora mung nalika permukaan mandheg krasa norak.
Apa sing kudu dibandhingake para panuku ing antarane panyedhiya?
Mbandhingake sawetara suhu, viskositas campuran, wektu kerja, prilaku curing, ukuran batch sing disaranake, wetting bolong, adhesi watu, profil mambu, kompatibilitas garis pangatusan, konsumsi resin, lan konsistensi batch. Banjur tes sistem sing dipilih kanthi nggunakake watu, bolong, operator, lan kahanan produksi musiman.
Rekomendasi Praktis
Yen curing mangsa dadi alon banget, pindhah menyang kimia suhu kurang tinimbang nambah hardener ekstra. Yen gel resin musim panas sadurunge slab dibasahi kanthi lengkap, gunakake sistem suhu dhuwur kanthi reaktivitas sing dikontrol tinimbang ngurangi hardener. Yen bolong kulit, priksa persiapan permukaan, udan, lan tamba sadurunge nyalahake fiberglass. Lan yen slab pecah isih break sawise backing, ngira-ngira desain pitulungan lengkap tinimbang assuming liyane epoxy piyambak bakal ngatasi masalah.
Perlu Epoxy Backing Mesh kanggo Suhu Produksi Nyata?
Jinis watu, bolong fiberglass, suhu bengkel, suhu slab, kecepatan garis, metode perawatan, lan jadwal penanganan kabeh mengaruhi kinerja bolong. Tes sistem lengkap ing kahanan mangsa lan musim panas sing nyata sadurunge nyetujoni produksi akeh.
Referensi
- A. A. Pazeto, P. M. Amaral, J. R. Pinheiro lan A. B. Paraguassú.
Efek Penguatan Serat Kaca ing Sifat Mekanik Batu Bangunan Grain Kasar.
Pusat Teknologi Mineral lan Universitas Lisbon.
Konstruksi lan Bahan Bangunan, Vol. 155, 2017, kaca 79–87. - A. A. Pazeto, P. M. Amaral lan R. L. Arcanjo.
Analisis Kinerja Metode Penguatan Konvensional kanggo Watu Bangunan "Eksotis" Miturut Syarat Teknis Saiki.
Pusat Teknologi Mineral lan IDMEC, Universitas Lisbon.
Jurnal Internasional Mekanika Batu lan Ilmu Pertambangan, Vol. 135, 2020, Pasal 104507. - Staf Teknis SISTEM BARAT.
Nglamar Kain Fiberglass lan Tape.
Gougeon Brothers, Inc.
Sumber Daya Teknis Epoksi SISTEM BARAT. - Staf Teknis SISTEM BARAT.
Dasar Kimia Epoksi: Ngerteni Wektu lan Suhu Cure.
Gougeon Brothers, Inc.
Sumber Daya Teknis Epoksi SISTEM BARAT. - Staf Teknis SISTEM BARAT.
WEST SYSTEM User Manual & Product Guide.
Gougeon Brothers, Inc.
Publikasi Teknis SISTEM BARAT. - ASTM International Committee C18 on Dimension Stone.
ASTM C880/C880M-25 - Metode Uji Standar kanggo Kekuwatan Lentur Batu Dimensi.
ASTM International.
Buku Tahunan Standar ASTM, Vol. 04.07. - ASTM International Committee C18 on Dimension Stone.
ASTM C99 / C99M - Metode Uji Standar kanggo Modulus Pecah Dimensi Batu.
ASTM International.
Buku Tahunan Standar ASTM, Vol. 04.07. - Charles Selwitz.
Resin Epoksi ing Konservasi Watu.
Institut Konservasi Getty.
Riset ing Seri Konservasi, Publikasi Getty, 1992.