

Fljótleg samantekt:
Epoxý úr steinmöskvum verður að bleyta styrktarnetið, bindast áreiðanlega við plötuna og herða á hraða sem samsvarar hitastigi verksmiðjunnar. Vetrarframleiðsla þarf efnafræði sem þróar enn styrk í köldum aðstæðum, en sumar- eða þurrklínuframleiðsla þarf stýrða hvarfvirkni svo epoxýið geli ekki of hratt. Veldu kerfið út frá raunverulegu hitastigi verkstæðis, möskvableytu, vinnutíma, herðingarhegðun, ástand steins og línuhraða - ekki eftir seigju eða lækningatíma eingöngu.
Mesh bakhlið lítur einfalt út að utan.
Steinhellu er snúið við, trefjaplastmöskva sett á bakhliðina, epoxý sett á og eftir herðingu fer hellan aftur í framleiðslu.
Í raun og veru er þetta eitt af þeim ferlum þar sem verksmiðja getur endurtekið sömu hreyfingu á hverjum degi og samt fengið mjög mismunandi niðurstöður frá janúar til ágúst.
Á veturna getur plastefnið orðið þykkt og hægt að lækna það. Mesh trefjar eru áfram sýnilegar vegna þess að epoxýið bleytir þær ekki almennilega. Plötur taka rekki lengur en búist var við og rekstraraðilar byrja að flytja efni áður en fullnægjandi styrkur hefur þróast.
Á sumrin getur hið gagnstæða gerst. Epoxýið rennur vel í fyrstu en vinnuglugginn styttist. Stór lota byrjar að hitna í ílátinu, plastefnið þykknar áður en allt hellan er þakin eða önnur hlið möskva fær meira plastefni en hin.
Augljós viðbrögð eru að kenna seigjunni um.
En seigja er aðeins einn hluti af svarinu.
Mikilvægari spurningin er hvort allt plastefni-herðingarkerfið sé hannað til að lækna fyrirsjáanlega við hitastigið sem baklínan starfar í.
Veropoxy skilur nú þessar aðstæður með hollustu steinepoxýkerfi fyrir lághita og háhita möskvastuðning frekar en að meðhöndla eina samsetningu sem alhliða lím allt árið um kring.
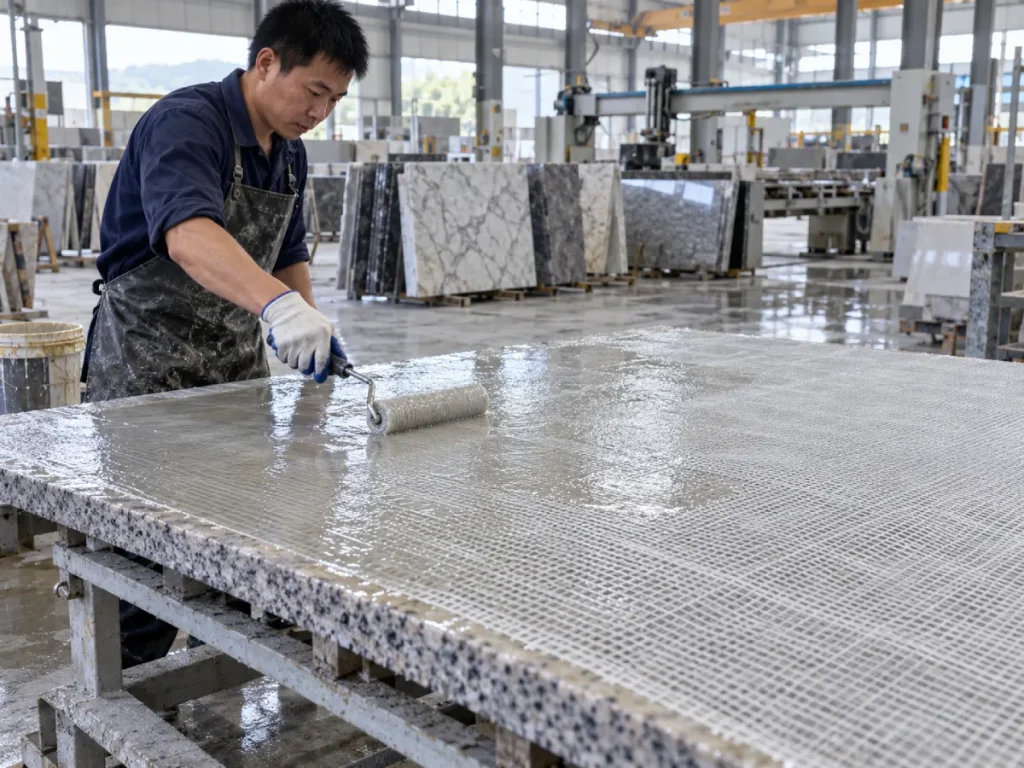
Hvað er Stone Mesh Backing?
Steinnetsstuðningur er styrkingarferli þar sem trefjaglernet eða annað styrkjandi efni er tengt við bakflöt náttúrulegrar eða verkfræðilegrar steinplötu.
Tilgangurinn er ekki að gera hverja plötu eins byggingarlega.
Möskvi og plastefni vinna saman sem styrkingarlag sem getur hjálpað til við að koma á stöðugleika viðkvæmt efni, draga úr hættu á sprunguútbreiðslu og bæta meðhöndlunaráreiðanleika við síðari vinnslu, flutning, framleiðslu og uppsetningu.
Hvers vegna viðkvæmar hellur þurfa styrkingu
Náttúrulegur steinn er ólíkur.
Tvær plötur skornar úr sömu blokk geta haft mismunandi steinefnamörk, bláæðar, örsprungur, svitaholur, kristalstærðir og innra álag.
Mjög skrautleg efni geta verið sérstaklega krefjandi vegna þess að sjónrænir eiginleikar sem kaupendur meta - stórir kristallar, stórkostlegar æðar, steinefnaskipti og óvenjuleg mynstur - geta einnig skapað staðbundinn veikleika.
Rannsóknir á grófkornuðum og framandi byggingarsteinum hafa sýnt að glertrefjastyrkt epoxýkerfi geta hindrað sprunguútbreiðslu og bætt vélræna hegðun, þó að styrkingarvirkni sé mismunandi eftir steini, plastefni, trefjakerfi og gæðum notkunar.
Mesh stuðningur gerist venjulega fyrir fæging
Fyrir margar plötuframleiðslulínur er styrking framkvæmd fyrir endanlega fæging.
Baklagið þarf að harðna nægilega áður en hellan fer aftur í meðhöndlun, slípun, pússun eða niðurstreymisflutning.
Þetta gerir tímasetningu lækna að framleiðsluvandamáli, ekki aðeins rannsóknarstofuforskrift.
Hvað þarf gott möskva epoxý að gera?
Gagnlegt epoxý með neti þarf nokkra eiginleika á sama tíma.
Bleytið trefjaglernetið
Plastefnið verður að fara í gegnum og í kringum möskvastrefjarnar frekar en að sitja ofan á efninu.
Rétt bleyta skapar snertingu á milli trefja, epoxý og steins undirlags.
Ef stór hvít eða þurr svæði eru áfram sýnileg í möskvanum verður styrking ósamræmi.
Tengjast við steinyfirborðið
Góð trefjableyta er ekki nóg ef epoxýið loðir ekki rétt við plötuna.
Ryk, raki, slurry leifar, olía, vax, losunarefni og lausar agnir geta allt skapað veikt viðmót.
Vertu nothæfur nógu lengi
Rekstraraðili þarf nægan tíma til að dreifa epoxýinu yfir alla plötuna og gegndreypa möskvana að fullu.
Kerfi sem gellur hálfa leið í gegnum stóra hellu getur búið til sterk og veik svæði í sama styrkingarlagi.
Lækna nógu hratt fyrir línuna
Vinnutími getur heldur ekki verið endalaus.
Þegar möskvan er rétt blaut og plastefnið er komið á sinn stað verður kerfið að þróa nægan meðhöndlunarstyrk til að flytja plötuna í gegnum framleiðslu á hagnýtum hraða.
Forðist of mikið afrennsli
Ef plastefnið er of fljótandi við raunverulegar framleiðsluaðstæður getur það flust í burtu frá möskvanum, safnast fyrir á brúnum hellunnar eða skapað ójafna dreifingu plastefnis.
Vertu stöðugur með árstíðabundnum breytingum
Þetta er oft erfiðasta krafan.
Trjákvoða sem skilar sér fullkomlega við 22°C getur hegðað sér mjög mismunandi við 10°C eða 32°C.
Af hverju sumar- og vetrarbakgrunnur þarf mismunandi aðferðir
Epoxýherðing er hitanæm.
Þegar hitastig lækkar verður óhert epoxý almennt seigfljótandi og efnahvörf hægja á.
Þegar hitastig hækkar verður plastefnið almennt auðveldara að flæða, en lækningaviðbrögðin hraðar einnig.
Þetta skapar gagnstæða framleiðsluáhættu.
| Framleiðsluástand | Helstu trjákvoðahegðun | Dæmigert áhætta | Það sem verksmiðjan þarf |
|---|---|---|---|
| Verkstæði fyrir kaldur vetur | Hærri seigja og hægari viðbrögð | Léleg bleyta, seinkuð lækning, snemmbúin meðhöndlun | Lághita ráðhús efnafræði |
| Hóflegar aðstæður | Jafnvægi í flæði og viðbrögðum | Breyting á hitastigi milli breytinga | Stöðugur vinnugluggi og endurtekinn lækning |
| Heitt sumarverkstæði | Lægri upphafsseigja og hraðari viðbrögð | Stuttur vinnutími, hröð þykknun, ójafn notkun | Stýrð viðbrögð við háhita |
| Upphituð þurrklína | Hratt hitainntak eftir notkun | Ótímabær lækning eða ójafn hlaupþróun | Kerfi hannað fyrir þurrklínuaðstæður |
Lykilatriðið er einfalt:
Vetur og sumar krefjast mismunandi lækningastýringar jafnvel þegar markseigjan lítur svipað út á pappír.
Winter Mesh Backing: Hvað breytist við lágan hita?
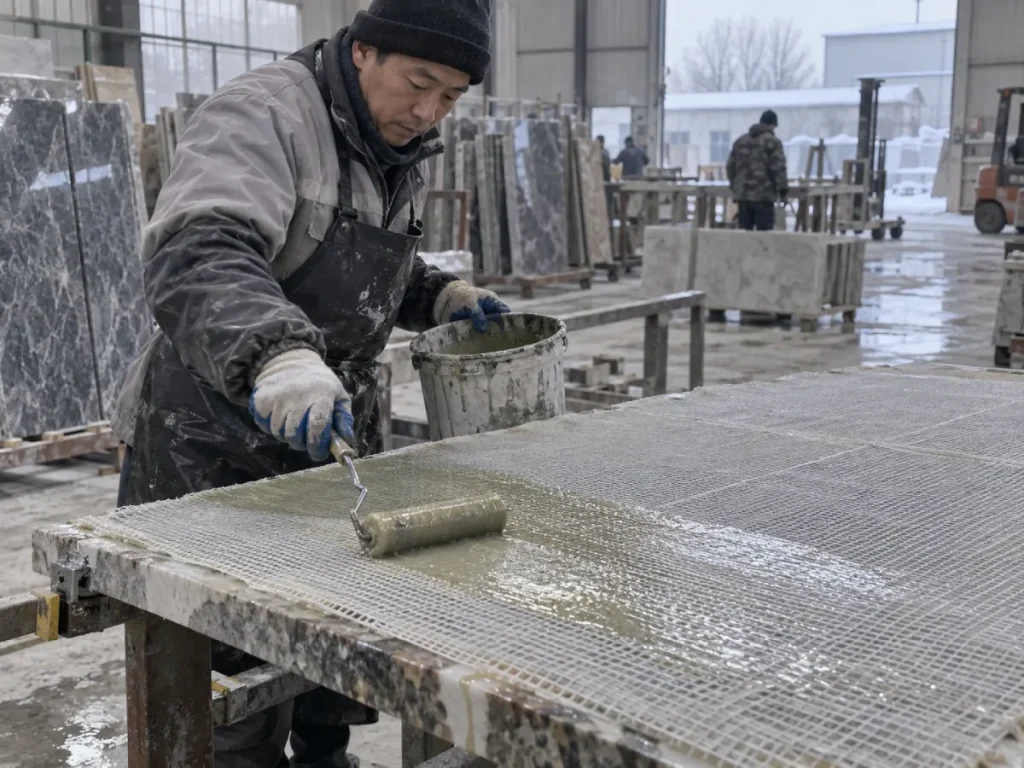
Það verður erfiðara að dreifa kvoðu
Þegar óhert epoxý kólnar hækkar seigja venjulega.
Rúllan eða dreifarinn þarf meira átak. Trjákvoða fer hægar í gegnum trefjaglerið og nettrefjar geta haldist að hluta til þurrar.
Þetta verður sérstaklega áberandi á stórum plötum þar sem rekstraraðili þarf að hylja nokkra fermetra stöðugt.
Inngangur í steininn getur minnkað
Mesh bakhlið byggir ekki aðeins á tengingu við efnið.
Plastefnið þarf einnig næga víxlverkun við svitahola, grófleika og litla galla á bakfleti plötunnar.
Ef plastefnið verður of þykkt getur bleyta og yfirborðsgengt orðið minna áhrifaríkt.
Lækningartími verður ófyrirsjáanlegur
Staðlað stofuhitakerfi gæti samt að lokum læknað við köldu aðstæður, en "að lokum" er ekki framleiðsluforskrift.
Ef hellan þarf tvöfalt lengri tíma fyrir meðhöndlun verður bakstöðin að flöskuhálsi.
Verksmiðjur byrja þá að taka áhættusamar ákvarðanir eins og:
- færa hellur á meðan plastefnið er enn grænt;
- of snemma að stafla styrktum plötum;
- bæta við auka herðari;
- að nota óstýrða hitara; eða
- að taka við möskva að hluta.
Þessar flýtileiðir skapa venjulega meiri breytileika.
Þegar epoxý með lághita möskvabaki er skynsamlegt
Vetrargráða epoxý ætti ekki einfaldlega að vera staðlað samsetning með meiri herðari bætt við í verksmiðjunni.
Herðunarefnafræðin sjálf ætti að vera hönnuð til að vera hvarfgjörn við kaldari aðstæður.
Veropoxy's Lágt hitastig epoxý fyrir steinnetsstoð – 4090 / WBA25Q er nú staðsett fyrir um það bil 10°C framleiðslu.
Útgefið kerfi þess notar:
- 4090 / WBA25Q plastefni-herðandi samsetning;
- 100:25 blöndunarhlutfall miðað við þyngd;
- 400–600 CPS seigja;
- um það bil 50 mínútna herðingartími; og
- um það bil 10°C ráðlagður vinnuhiti.
Mikilvægi hlutinn er ekki að "50 mínútur eru betri en 60 mínútur."
Gagnlegi punkturinn er að kerfið er hannað til að þróa herslugetu við kaldara ástand þar sem hefðbundin herðari getur orðið óhagkvæm.
Hver ætti að íhuga vetrarprófskerfi?
Það er skynsamlegt þegar:
- hitastig verkstæðis nálgast reglulega 10°C;
- steinn sjálfur er kaldur eftir geymslu yfir nótt;
- möskvastuðningur á sér stað á óupphituðum framleiðslusvæðum;
- færa þarf hellur skömmu eftir styrkingu;
- tafir á vetrarlækningum draga úr línuflutningi; eða
- rekstraraðilar eru að bæta handvirkt fyrir hæga lækningu.
Sumarnetstuðningur: Af hverju hraðar er ekki alltaf betra
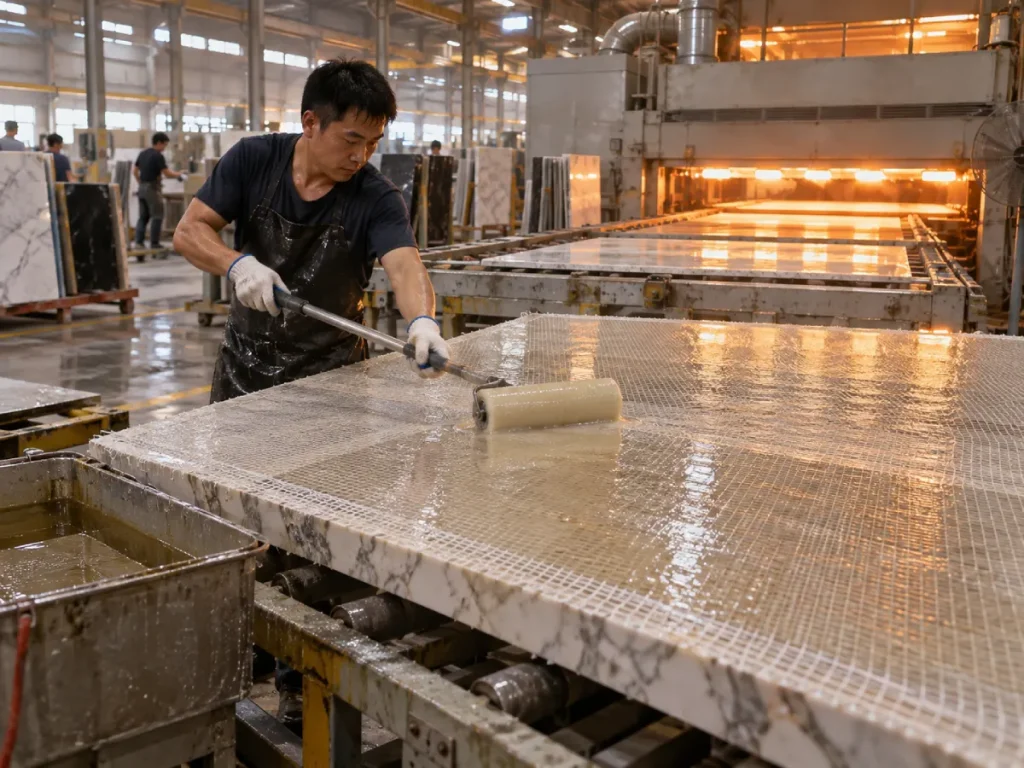
Heitt veður virðist auðveldara í fyrstu.
Epoxýið rennur ágætlega. Trefjagler verður fljótt gegnsætt. Rekstraraðilar geta flutt plastefnið yfir plötuna með minni fyrirhöfn.
Þá fer klukkan að vinna á móti þeim.
Vinnutíminn styttist
Hærra hitastig flýtir almennt fyrir epoxýviðbrögðum.
Kvoða getur byrjað á mjög vinnanlegri seigju en þykknað hraðar en búist var við.
Á stórri hellu er hægt að bleyta fyrsta svæðið fullkomlega á meðan síðasta svæðið fær plastefni sem þegar er byrjað að byggja upp seigju.
Stórar lotur geta hitnað enn hraðar
Epoxý ráðstöfun er exothermic.
Stór blandaður massi í djúpri fötu heldur hita.
Meira varðveittur hiti getur flýtt fyrir viðbrögðum enn frekar.
Þetta er ein ástæða þess að sumarstarfsmenn sjá stundum fötu verða heit á meðan plastefnið sem þegar er dreift yfir plötuna heldur áfram að vinna lengur.
Þurrkunarlínur bæta við annarri hitabreytu
Verksmiðjur sem nota upphitaðar eða ofnstýrðar línur þurfa ekki aðeins að taka tillit til stofuhita heldur einnig hitastigsins sem komið er á eftir notkun.
Þurrkunarkerfið verður að þola þá röð án þess að verða óstjórnlega hratt.
Þegar epoxý með háhita netbaki er skynsamlegt
Fyrir heitar verkstæði og þurrklínuframleiðslu er markmiðið stýrt hvarfvirkni.
Epoxýið þarf enn góða bleyta og flæði, en lækningakerfið ætti að varðveita nægan tíma til að klára plötuna stöðugt.
Veropoxy's Lyktarlaust epoxý fyrir háan hita fyrir steinnetsbak – 4090 / BCO25Q-14 er nú hannað fyrir 28°C+ og þurrkunarlínur.
Útgefnar forskriftir þess innihalda:
- 4090 / BCO25Q-14 kerfi;
- 100:25 hlutfall plastefnis og herðari miðað við þyngd;
- 400–600 CPS seigja;
- um það bil 60 mínútna herðingartími;
- háhitastig / 28°C+ vinnuskilyrði; og
- lyktarlaus aðgerð fyrir stöðugt framleiðsluumhverfi.
Hver ætti að íhuga háhitakerfi?
Það er skynsamlegt þegar:
- hitastig á sumrin fer reglulega yfir 28°C;
- möskvastuðningur notar þurrkofna eða upphitaða færibönd;
- staðlað epoxý byrjar að þykkna áður en notkun er lokið;
- stórar hellur þurfa lengri bleytutíma;
- rekstraraðilar blanda saman nokkrum kílóum í hverri lotu;
- verksmiðjan keyrir samfelldar sjálfvirkar línur; eða
- Samkvæmni vinnutíma skiptir meira máli en hámarks lækningarhraði.
Af hverju sama 400–600 CPS þýðir ekki sömu vöruna
Þetta er líklega mikilvægasta lexía kaupenda í greininni.
Bæði Veropoxy möskvabakkerfi birta nú um það bil 400–600 CPS seigju.
Báðir nota einnig 100:25 hlutfall miðað við þyngd.
Samt er annar hannaður í kringum um það bil 10°C framleiðslu og hinn um 28°C+ eða þurrkunarlínuskilyrði.
Það þýðir að raunverulegi munurinn er ekki bara seigjan.
Herðarinn og efnafræðin í fullkominni herðingu gera mikið af árstíðabundnu starfi.
| Forskrift | Vetrarkerfi | Sumar / háhitakerfi |
|---|---|---|
| Kerfi | 4090 / WBA25Q | 4090 / BCO25Q-14 |
| Aðalnotkun | Bakgrunnur úr möskva við lágan hita | Háhita/þurrkunarlína möskva bakhlið |
| Ráðlagður hitastig | Um það bil 10°C | 28°C+ / upphituð línuskilyrði |
| Blöndunarhlutfall | 100:25 miðað við þyngd | 100:25 miðað við þyngd |
| Birt seigja | 400–600 CPS | 400–600 CPS |
| Birtur hertunartími | Um það bil 50 mínútur | Um það bil 60 mínútur |
| Aðal val ástæða | Áreiðanleg lækning við köldu aðstæður | Stýrð lækning við heitar aðstæður |
Afgreiðsla kaupanda: Ekki velja sumar og vetrar epoxý með neti með seigju eingöngu. Tvö kerfi geta gefið út sama CPS og hlutfall en hegða sér á mjög mismunandi hátt vegna þess að herðaefnafræði þeirra og herðingarsnið eru hönnuð fyrir mismunandi hitastig.
Mesh bleyta er mikilvægara en einfaldlega að húða dúkinn
Möskva getur litið út fyrir að vera „þakið“ á meðan það er enn illa gegndreypt.
Markmiðið er að plastefni bleyta trefjarnar og skapa nána snertingu á milli styrkingarefnisins og steinyfirborðsins.
Hvernig almennileg bleyta lítur út
Þegar trefjagler er rétt blautt með glæru epoxýkerfi verða trefjarnar venjulega gagnsærri og sjónrænt samþættar plastefnislagið.
Þurr útlit hvít svæði geta bent til ófullkominnar gegndreypingar.
Leiðbeiningar um iðnaðarepoxý fyrir trefjaglernotkun leggja sömuleiðis áherslu á að dreifa plastefni frá blautum svæðum yfir í þurrt efni og fjarlægja umfram plastefni fyrir hlaup.
Of lítið plastefni skapar þurrt möskva
Ef umsóknarmagn er of lítið:
- trefjar eru að hluta til þurrar;
- snerting við stein verður ósamræmi;
- tóm eru eftir undir möskva;
- staðbundin styrking verður veikari; og
- flögnun getur byrjað frá illa tengdum svæðum.
Of mikið plastefni er ekki sjálfkrafa betra
Of mikið plastefni eykur kostnað og þyngd án þess að bæta styrkingu endilega.
Stórir pollar geta einnig skapað ójafna lækningu, kvoðarík svæði og óþarfa hitauppsöfnun.
Markmiðið er algjörlega bleyta með stýrðu magni trjákvoða.
Undirbúningur yfirborðs getur ákveðið hvort möskvi haldist áfastur
Jafnvel besta epoxýið getur ekki tengst mengun á áreiðanlegan hátt.
Fjarlægðu ryk og slurry
Steinskurður og kvörðun skilur eftir sig fínt steinefnaryk og slurry leifar.
Ef þessar agnir eru eftir á plötunni getur epoxýið tengst rykinu frekar en steininum.
Niðurstaðan getur litið viðunandi út í upphafi og síðan flagnað við meðhöndlun.
Stjórna raka
Blautt steinflöt getur truflað mörg epoxýbindingarkerfi.
Ef plötur skilja eftir þvottasnúru áður en möskvabakið er, ætti verksmiðjan að staðfesta að bakflöturinn hafi náð viðunandi þurru ástandi áður en plastefni er borið á.
Fjarlægðu lausar agnir
Brothættir steinar geta haft veik korn eða flagnandi steinefnasvæði á bakhliðinni.
Tenging möskva á efni sem þegar er losað frá plötunni leysir ekki undirliggjandi vandamálið.
Blöndunarhlutfall skiptir samt máli sumar og vetur
Hitastigsvandamál ætti ekki að leysa með því að breyta blöndunarhlutfallinu.
Bæði núverandi Veropoxy möskvabakkerfi tilgreina 100:25 plastefni til herðari miðað við þyngd.
Það hlutfall ætti að vera fast nema birgir leggi fram aðra samþykkta lyfjaform.
Ekki bæta við meiri herðari á veturna
Meiri herðari breytir ekki á öruggan hátt venjulegt epoxý í lághita epoxý.
Blöndun utan hlutfalls getur dregið úr gæðum lækna og skapað ósamræmi vélrænni eiginleika.
Ekki draga úr herðari á sumrin
Sömuleiðis er að draga úr herðari ekki rétt leið til að búa til hægara sumarkerfi.
Rétta nálgunin er að nota ráðhúsefnafræði sem er hönnuð fyrir háhitaframleiðslu.
Fyrir dýpri skýringar, sjá Epoxý plastefni blöndunarhlutfall Leiðbeiningar fyrir steinvinnslu.
Hvernig seigja hefur áhrif á bakhlið möskva
Mesh bakhlið þarf jafnvægi.
Plastefnið verður að vera nógu þunnt til að bleyta trefjarnar og dreifast yfir plötuna, en nægilega stjórnað til að það hlaupi ekki bara frá styrktarlaginu.
Ef seigja er of há
Rekstraraðili gæti séð:
- léleg möskva gegndreyping;
- hár valsþol;
- þurrt efnissvæði;
- meira innilokað loft;
- meiri vinnuálag; og
- ójafn dreifing plastefnis.
Ef seigja er of lág
Hugsanleg vandamál eru:
- afrennsli á brúnum hellu;
- plastefnissöfnun undir plötunni;
- of mikið frásog í gljúpan stein;
- neðri yfirborðsbygging; og
- meiri efnisnotkun.
Þetta er ástæðan fyrir því að „stýrð lág seigja“ er venjulega gagnlegra tungumál en „lægsta mögulega CPS“.
Sjá nánar um þessa ákvörðun Leiðbeiningar um lágseigju vs hárseigju epoxý.
Handvirkt möskvastuðningur vs sjálfvirkar framleiðslulínur
Handvirk framleiðsla þarf rekstrarvænan vinnutíma
Handverkamenn þurfa nægan tíma til að:
- staðsetja möskva;
- blanda epoxý;
- hella plastefninu;
- dreift því yfir helluna;
- vinna plastefni á þurr svæði;
- fjarlægja umfram efni; og
- leiðrétta hrukkur eða staðbundna þurrkubletti.
Ef epoxýið verður of fljótt hvarfgjarnt fer gæði notkunar of mikið eftir hraða stjórnanda.
Sjálfvirkar línur þurfa endurtekningarhæfni
Sjálfvirkar eða hálfsjálfvirkar línur geta borið plastefni á hraðar, en þær setja fram aðra kröfu: endurtekinn lotutíma.
Ein lota ætti ekki að byrja að hlaupa nokkrum mínútum fyrr en sú næsta einfaldlega vegna þess að hitastig efnisins breyttist.
Fyrir sjálfvirk kerfi, metið:
- nákvæmni mælingar;
- blöndun samkvæmni;
- plastefni hitastig;
- línuhraði;
- rúlluþrýstingur;
- jöfnun möskvafóðurs;
- hitastig ofnsins; og
- meðhöndlunartíma eftir lækningu.
Algengar bilanir í netstuðningi og hvað þær þýða venjulega
| Athugað vandamál | Möguleg orsök | Hvað á að athuga fyrst |
|---|---|---|
| Mesh hýði úr steini | Mengað yfirborð, léleg bleyta, ófullkomin lækning | Yfirborðshreinsun, raki, plastefnisþekju og lækningarástand |
| Hvít þurr möskvasvæði eru eftir | Ófullnægjandi blaut eða plastefni of seigfljótandi | Notkunarmagn, seigja og rúllutækni |
| Epoxý helst mjúkt á veturna | Hitastig undir blöndunarbili | Umhverfis-, stein- og trjákvoðahitastig |
| Epoxý gelar of hratt á sumrin | Háhitastig eða stór útverma lota | Lotustærð, efnishiti og herðakerfi |
| Kvoða rennur af brúnum plötunnar | Of mikið efni eða of vökvakerfi | Notkunarmagn og seigja við framleiðsluhitastig |
| Bólur eða holur undir möskva | Léleg bleyta, loft í gildru eða misjafn veltingur | Notkunartækni og efnissnerting |
| Mismunandi svæði lækna á mismunandi hátt | Léleg blöndun eða ójafnt hitastig | Blöndun einsleitni, hlutfalli og hitastigi hellu |
| Platan brotnar eftir bakhlið | Styrking ófullnægjandi fyrir steingalla uppbyggingu | Ástand steins, möskvaforskrift, plastefnisþekju og raunveruleg vélræn krafa |
Hvers vegna „þurrt að snerta“ er ekki áreiðanlegur meðhöndlunarstaðall
Plata getur fundist þurr við yfirborðið á meðan bakhliðarkerfið hefur ekki þróað nægjanlega vélrænni afköst til meðhöndlunar.
Rannsóknir sem rannsaka iðnaðarsteinsstyrkingu hafa sérstaklega tekið fram að verksmiðjur skila stundum plötum til framleiðslu byggðar á reynslu „þurri snertingu“ frekar en kröfum plastefnisframleiðandans.
Þetta skapar óþarfa áhættu.
Skilgreindu raunverulegt meðhöndlunarviðmið
Verksmiðjan ætti að bera kennsl á hvað styrkt platan verður að lifa af næst:
- lyfta;
- beygja;
- kerruflutningar;
- stöflun;
- kvörðun;
- fægja; eða
- tilbúningur.
Þá ætti lækningahæfni að passa við raunverulegt álag.
Hvernig á að velja sumar vs vetrar möskva epoxý
| Ef framleiðsluástand þitt er… | Forgangsraða… | Hvers vegna |
|---|---|---|
| Verkstæði nálægt 10°C | Lághita ráðhús efnafræði | Staðlað kerfi geta læknað of hægt og blautt möskva illa |
| Kaldur steinn úr útigeymslu | Athugaðu steinhitastigið áður en það er notað | Platan getur haldist kaldari en loft frá verksmiðjunni |
| Sumarverkstæði yfir 28°C | Stýrð viðbrögð við háhita | Varðveitir gagnlegan vinnutíma |
| Þurrkofn eða upphituð lína | Háhita / línusamhæft kerfi | Forðist ótímabæra lækningu við upphitun |
| Handvirkt bakstykki með stórum plötum | Nógu langur opinn tími | Rekstraraðilar þurfa tíma fyrir algjöra bleyta |
| Sjálfvirk samfelld lína | Samkvæmni úr lotu-til-lotu lækna | Stöðugur línuhraði fer eftir endurtekinni viðbragðshegðun |
| Mjög gljúpur steinn | Stýrt flæði og plastefnisnotkun | Umfram plastefni getur horfið inn í plötuna |
| Mjög viðkvæmur framandi steinn | Staðfestu möskvaþéttleika og fullt styrkingarkerfi | Epoxý eitt og sér ákvarðar ekki endanlegan styrk |
Hvernig á að prófa Mesh Backing Epoxý áður en þú pantar magn
Skref 1: Notaðu raunverulegan framleiðslustein
Prófaðu epoxýið á sama granít, marmara, verkfræðilega steini eða framandi plötum sem verksmiðjan vinnur.
Skref 2: Notaðu raunverulegt möskva
Möskvaþéttleiki, trefjabygging og yfirborðsmeðferð geta haft áhrif á eftirspurn eftir plastefni og bleyta.
Skref 3: Prófaðu við raunhæft árstíðabundið hitastig
Vetrarepoxý ætti að prófa nálægt væntanlegu vetrarvinnsluástandi.
Sumarvöru ætti að prófa við raunverulegt háhitalínuástand.
Skref 4: Skráðu umsóknartíma
Mældu tímann frá blöndun þar til öll hellan er orðin að fullu blaut.
Skref 5: Taktu upp plastefnisnotkun
Fylgstu með grömmum eða kílóum á fermetra eða á plötu.
Þetta er mikilvægt til að bera saman raunverulegan framleiðslukostnað.
Skref 6: Athugaðu möskva sjónrænt
Skoðaðu fyrir þurr svæði, loftbólur, hrukkum, brún lyftingum og ójafnri plastþekju.
Skref 7: Leyfðu tilgreinda lækningu
Ekki stytta lækningatímann einfaldlega vegna þess að yfirborðið finnst þurrt.
Skref 8: Keyrðu plötuna í gegnum raunverulega meðhöndlun
Lyftu því, hreyfðu það, snúðu því og farðu aftur í framleiðslu í samræmi við venjulega verksmiðjuröð.
Skref 9: Berðu saman margar plötur
Eitt vel heppnað sýni er ekki nóg fyrir magnsamþykki.
Breytileiki steins þýðir að athuga ætti kerfið á nokkrum dæmigerðum plötum.
Gátlisti fyrir kaupanda með möskvabaki
| Spurning birgja | Hvers vegna það skiptir máli |
|---|---|
| Fyrir hvaða hitasvið er þessi herðari hannaður? | Ákveður hæfi árstíðabundinnar lækningar |
| Hver er blönduð seigja við uppgefið prófunarhitastig? | Hjálpar til við að spá fyrir um bleytingu möskva og afrennsli |
| Hvert er hlutfallið af plastefni og herðaefni? | Nauðsynlegt fyrir endurtekna lækningu |
| Er hlutfallið miðað við þyngd eða rúmmál? | Kemur í veg fyrir mistök við skammta |
| Hversu langur er gagnlegi vinnuglugginn? | Ákveður hvort hægt sé að klára fulla plötu |
| Hvenær er hægt að meðhöndla plötuna á öruggan hátt? | Gagnlegri en óljós „lækningartími“ |
| Hentar varan fyrir handvirkar eða sjálfvirkar línur? | Umsóknarhraði breytir nauðsynlegum lækningasniði |
| Er það hentugur fyrir þurrklínu eða ofneldun? | Mikilvægt fyrir upphituð framleiðslukerfi |
| Getum við prófað sýnishorn á steininum okkar og möskva? | Raunverulegar verksmiðjuprófanir sýna eindrægni |
| Hversu samkvæmur er árangur á milli lota? | Stöðug framleiðsla er háð endurtekningarhæfni |
Algeng möskvastuðningsmistök sem ber að forðast
Notar eitt epoxý allt árið án árstíðabundinna prófana
Ef hitastig verksmiðjunnar breytist mikið milli vetrar og sumars getur verið að ein samsetning veiti ekki sama vinnsluglugga allt árið.
Að bæta við auka herðari á veturna
Þetta er ekki stýrður staðgengill fyrir lághita ráðhús efnafræði.
Minnkandi herðari á sumrin
Þetta er ekki örugg aðferð til að lengja vinnutímann.
Berið möskva yfir rykugan stein
Epoxýið getur tengst mengun í stað plötunnar.
Að gera ráð fyrir sýnilegri þekju þýðir full bleyta
Plastefnið verður að gegndreypa möskva og skapa áreiðanlega snertingu við steininn.
Flytja til plötur um leið og yfirborðið finnst þurrt
Snertiþurrt ástand sýnir ekki fullnægjandi meðhöndlunarstyrk.
Hunsa steinhitastig
Platan sjálf getur verið umtalsvert kaldari eða hlýrri en verkstæðisloft.
Að bera saman epoxý eingöngu eftir kílóverði
Ódýrari vara sem eyðir meira plastefni, hægir á línunni eða skapar endurvinnslu getur verið dýrari á hverja fullunna plötu.
Tilmæli: Veldu lækningakerfið í kringum framleiðslutímabilið
Besta epoxýið með neti er ekki einfaldlega varan með hraðasta lækninguna eða lægstu seigjuna.
Það er kerfið sem gerir verksmiðjunni kleift að bleyta netið að fullu, viðhalda áreiðanlegri tengingu og ná öruggum meðhöndlunarstyrk við raunverulegt framleiðsluhitastig.
Ef verksmiðjan starfar nálægt 10°C á veturna skaltu setja efnafræði við lághitameðferð í forgang.
Ef framleiðslan fer reglulega yfir 28°C eða notar upphitaða þurrklínu, forgangsraðaðu stýrðri viðbrögðum við háhita.
Ef sama seigjutala birtist á báðum vörum, ekki gera ráð fyrir að þær séu skiptanlegar.
Berðu saman heildarsamsetningu plastefnis-herðari, gagnlegan vinnutíma, herðingarhegðun, möskvableyta, hitastig hellunnar, línuhraða og raunverulegan meðhöndlunarniðurstöðu.
Og ef steinninn er óvenjulega viðkvæmur, mjög sprunginn eða misleitur í byggingu, meðhöndlaðu möskvabakið sem fullkomið styrkingarkerfi - ekki bara límkaup.
Algengar spurningar um Stone Mesh Backing Epoxý
1. Hvaða epoxý er best fyrir steinnetsstuðning?
Besta epoxýið fer eftir hitastigi á verkstæði, ástand steins, gerð möskva, framleiðsluhraða og kröfum um ráðhús. Vetrarverksmiðja gæti þurft á lághitameðferðarkerfi að halda, en heitt sumarverkstæði eða þurrkunarlína þarf stjórnaða viðbrögð við háhita. Góð möskvableyta, áreiðanleg viðloðun steins og nægur vinnutími eru mikilvægari en að velja með seigju eingöngu.
2. Er hægt að nota sama möskva bakhlið epoxý í sumar og vetur?
Stundum, en það ætti ekki að gera ráð fyrir því. Miklar árstíðabundnar hitabreytingar hafa áhrif á bæði epoxý seigju og herðingarhraða. Verksmiðjur sem starfa um 10°C á veturna og yfir 28°C á sumrin geta notið góðs af aðskildum hertunarkerfum sem eru hönnuð fyrir þessi hitastig.
3. Af hverju læknar epoxý úr möskvabaki hægt á veturna?
Lágt hitastig eykur almennt seigju óherts epoxýs og hægir á viðbrögðum við trjákvoða-herðandi efni. Ef samsetningin er ekki hönnuð fyrir kulda getur bleyta möskva og styrkleikaþróun bæði orðið of hæg fyrir eðlilega framleiðslu.
4. Hvers vegna hlaupar epoxý of hratt á sumarmöskvabakinu?
Hærra hitastig flýtir fyrir epoxýhitun. Stórar blönduðar lotur geta einnig haldið utan hita, sem gerir viðbrögðin hraðari inni í blöndunarílátinu. Notaðu hitastig sem hæfir efnafræði, stjórnaðu lotustærð og fylgstu með hitastigi plastefnis og hellu frekar en að breyta tilgreindu blöndunarhlutfalli.
5. Hvernig ætti steinverksmiðja að prófa möskvastuðning epoxý fyrir magnpöntun?
Notaðu raunverulegan framleiðslustein og möskva, prófaðu undir dæmigerðu árstíðabundnu hitastigi, skráðu trjákvoðanotkun og gagnlegan vinnutíma, athugaðu fullkomna bleyta trefja, leyfðu tilgreinda lækningu og meðhöndlaðu síðan plötuna í gegnum venjulega framleiðsluröð. Berðu saman nokkrar plötur áður en þú samþykkir magnframboð.
Hvernig á að halda Stone Mesh bakinu stöðugu í gegnum sumar og vetur
Áreiðanleg möskvastyrking fer eftir því að samsvörun plastefnisflæðis og lækningaefnafræði við raunverulegt framleiðsluumhverfi. Vetraraðstæður auka seigju og hæg viðbrögð, en sumarhiti bætir upphafsrennsli en styttir vinnugluggann. Rétt kerfi ætti að bleyta möskvann að fullu, festast við hreint steinyfirborð og þróa fyrirsjáanlegan meðhöndlunarstyrk án þess að neyða rekstraraðila til að bæta upp hitastig með blöndun í ósamræmi eða óstjórnandi upphitun.
Veldu herðarann í kringum raunverulegt verksmiðjuhitastig
Ef vetrarframleiðsla nálgast 10°C skaltu nota efnafræði sem er hönnuð til að lækna áreiðanlega við lágan hita. Ef sumarframleiðslan fer yfir 28°C eða notar upphitaðar þurrklínur, notaðu háhitakerfi sem varðveitir nægan vinnslutíma fyrir fullkomna möskva gegndreypingu.
Passaðu ferlið við framleiðsluástandið
Cold winter workshop:
setja efnafræði við lághitameðferð í forgang og sannreyna bleytu á köldum steini.
Heitt sumarframleiðsla:
vernda gagnlega vinnugluggann og forðast of stórar útverma lotur.
Framleiðsla á þurrklínum:
notaðu blöndu sem er hönnuð fyrir stýrða lækningu við hækkað hitastig.
Handvirkt möskva bakhlið:
ganga úr skugga um að rekstraraðilar hafi nægan opinn tíma til að gegndreypa alla plötuna að fullu.
Brothættur eða framandi steinn:
metið möskvaþéttleika, epoxýkerfi, steingalla og meðhöndlunarþörf saman.
Ekki dæma styrkingu eftir snertiþurru útliti
Yfirborð sem finnst þurrt er ekki sjálfkrafa tilbúið til að lyfta, snúa, fægja eða flytja. Skilgreindu nauðsynlega meðhöndlunaráfanga og staðfestu það á raunverulegum plötum. Réttur lækningatími er sá tími sem þarf til að ná næsta örugga framleiðsluþrepi – ekki bara augnablikið þegar yfirborðið hættir að vera klístrað.
What should buyers compare between suppliers?
Berðu saman hitastig, blandaða seigju, vinnslutíma, hersluhegðun, ráðlagða lotustærð, möskvableyta, steinviðloðun, lyktarsnið, samhæfni við þurrklínur, plastefnisnotkun og samkvæmni lotunnar. Prófaðu síðan kerfi á stuttum lista með því að nota eigin stein, möskva, rekstraraðila og árstíðabundnar framleiðsluaðstæður.
Practical Recommendation
Ef vetrarhitun verður of hæg skaltu skipta yfir í lághitaefnafræði frekar en að bæta við auka herðari. Ef sumarplastefni gelar áður en hellan er að fullu blaut, notaðu háhitakerfi með stýrða hvarfvirkni frekar en að draga úr herðara. Ef möskva flagnar skaltu skoða undirbúning yfirborðsins, bleyta og herða áður en þú kennir trefjaplastinu um. Og ef brothætt plata brotnar enn eftir bakhlið, metið þá heildar styrkingarhönnunina í stað þess að gera ráð fyrir að meira epoxý eitt og sér leysi vandamálið.
Þarftu epoxý í neti fyrir raunverulegt framleiðsluhitastig þitt?
Steingerð, trefjaglernet, hitastig verkstæðis, hitastig hellu, línuhraða, hertunaraðferð og meðhöndlunaráætlun hafa allir áhrif á frammistöðu möskva. Prófaðu allt kerfið við raunverulegar vetrar- og sumaraðstæður áður en þú samþykkir magnframleiðslu.
Heimildir
- A. A. Pazeto, P. M. Amaral, J. R. Pinheiro og A. B. Paraguassú.
Áhrif glertrefjastyrkingar á vélrænni eiginleika grófkornaðs byggingarsteins.
Miðstöð steinefnatækni og Háskólinn í Lissabon.
Byggingar- og byggingarefni, árg. 155, 2017, bls. 79–87. - A. A. Pazeto, P. M. Amaral og R. L. Arcanjo.
Frammistöðugreining á hefðbundnum styrkingaraðferðum fyrir „framandi“ byggingarsteina samkvæmt núverandi tæknilegum kröfum.
Miðstöð steinefnatækni og IDMEC, Háskólinn í Lissabon.
International Journal of Rock Mechanics and Mining Sciences, Vol. 135, 2020, grein 104507. - WEST SYSTEM Technical Staff.
Að setja á trefjaplastklút og límband.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
Grunnatriði epoxýefnafræði: Að skilja læknatíma og hitastig.
Gougeon Brothers, Inc.
WEST SYSTEM Epoxy Technical Resources. - WEST SYSTEM Technical Staff.
WEST SYSTEM notendahandbók og vöruleiðbeiningar.
Gougeon Brothers, Inc.
WEST SYSTEM Tæknirit. - ASTM International Committee C18 on Dimension Stone.
ASTM C880/C880M-25 — Staðlað prófunaraðferð fyrir sveigjanleika víddarsteins.
ASTM International.
Annual Book of ASTM Standards, Vol. 04.07. - ASTM International Committee C18 on Dimension Stone.
ASTM C99/C99M — Staðlað prófunaraðferð fyrir rofstuðul víddarsteins.
ASTM International.
Annual Book of ASTM Standards, Vol. 04.07. - Charles Selwitz.
Epoxý kvoða í steinvernd.
Getty Conservation Institute.
Research in Conservation Series, Getty Publications, 1992.