

快速总结:
环氧树脂的混合比例控制着树脂和固化剂是否能够形成预期的固化网络。固化剂过多或过少都不能可靠地使环氧树脂固化更快或更慢——它可能导致系统固化不足或降低最终性能。石材厂应严格按照每种配方规定的比例,区分重量比和体积比,准确计量,充分混合。即使两种产品具有相似的粘度或固化时间,100:25 环氧树脂系统也不能与 100:30 系统互换。
混合环氧树脂看起来很简单:组分 A 进入容器,组分 B 随之进入,操作员搅拌,树脂就可以用于石材了。
然而,比例错误是石材工厂环氧性能不一致的最可避免的原因之一。
平板可能会保持粘性。修复后的裂纹在抛光过程中可能会感觉柔软。网状背衬可能会不均匀地剥离。大理石表面的一部分可能会正确固化,而另一部分则保持橡胶状。当称重站真正的问题提前几分钟出现时,操作员可能会将责任归咎于温度、产品质量、湿度或供应商。
当工厂使用多种环氧树脂系统时,这个问题变得更加重要。
Veropoxy的电流 环氧石材产品系列例如,包括使用 100:25 和 100:30 树脂与硬化剂重量比的配方。这种差异在纸面上可能看起来很小,但它是配方设计的一部分,不应被视为可选。
因此,专业生产线每次混合环氧树脂时都需要回答四个问题:
- 规定的树脂与硬化剂的比例是多少?
- 这个比例是重量比还是体积比?
- 每个组件的测量是否准确?
- 使用前两种成分是否完全混合?
如果这些步骤中的任何一个错误,结果都可能是比例失调或不完全混合的环氧树脂系统——即使产品本身完全适合该应用。
环氧树脂混合比是什么意思?
环氧树脂混合比定义了必须混合多少树脂和硬化剂才能生产制造商想要的配方。
例如,比率为:
100:25 重量比
是指每100重量份A组分树脂,应添加25重量份B组分固化剂。
若工厂称重1000克树脂,则对应的固化剂用量为:
1,000 克 × 25 / 100 = 250 克固化剂
100:30 系统则不同:
1,000 g 树脂 × 30 / 100 = 300 g 固化剂
差别在于每公斤树脂使用 50 克硬化剂。
这不是一个四舍五入的细节。它反映了不同的表述。
该比率是化学的一部分
双组分环氧体系依赖于树脂和固化剂中的反应基团形成交联聚合物网络。
选择推荐的混合比,以便配方开发出固化、附着力、硬度、韧性、热行为、耐化学性、透明度和加工性能的预期组合。
这就是为什么运营商不应将组件 B 视为简单的“加速器”。
固化剂是最终聚合物体系的反应性部分。
为什么不同的环氧产品使用不同的混合比例
对于采购团队来说最重要的教训之一是没有通用的环氧树脂混合比例。
有些系统使用 1:1。其他则使用 2:1、3:1、5:1、100:25、100:30 或其他指定比例。
正确的数字取决于特定树脂和硬化剂的化学成分和配方。
不同的固化剂有不同的化学要求
固化剂类型、官能度、分子结构、活性氢含量、改性剂、促进剂和其他配方变量会影响与特定树脂体系反应所需的量。
这意味着两种视觉上相似的固化剂不一定可以互换。
应用要求也改变了配方
设计用于在 10°C 下可靠固化的网状背衬环氧树脂可以使用与在约 24°C 左右优化的非黄变白色大理石系统不同的固化剂化学成分。
需要数小时流动和渗透的真空灌注产品也可能使用与为更快的网状背衬生产而开发的环氧树脂不同的固化策略。
因此,混合比例属于完整的特定应用配方。
真正的 Veropoxy 示例:100:25 与 100:30
Veropoxy 现有的产品组合说明了为什么石材工厂应该检查每种产品,而不是假设整个工厂的比例。
| 环氧体系 | 应用 | 推荐比例 | 测量依据 |
|---|---|---|---|
| 5099 / B25Q-KG | 大理石修复和增色 | 100:25 | 按重量 |
| 4090 / WBA25Q | 低温石网背衬 | 100:25 | 按重量 |
| 4090 / BCO25Q-14 | 高温石网背衬 | 100:25 | 按重量 |
| 5080 / B25Q-KG | 石材真空灌注 | 100:25 | 按重量 |
| 5090 / D30M-BS | 坚硬的白色大理石 | 100:30 | 按重量 |
| 无污染/D30M-BS | 柔软的白色大理石 | 100:30 | 按重量 |
| 4099-BBS / D30M-BS | 浅色花岗岩颜色增强和裂缝修复 | 100:30 | 按重量 |
例如,Veropoxy 的 用于大理石修复和增色的环氧树脂 – 5099 / B25Q-KG 采用100:25的重量比。
用于石网背衬的低温环氧树脂 – 4090 / WBA25Q 也使用 100:25 的重量比,尽管是针对不同的应用和温度配制的。
相比之下, 用于硬质白色大理石的不黄环氧树脂 – 5090 / D30M-BS 按重量比采用100:30。
用于浅色花岗岩的增色环氧树脂 – 4099-BBS / D30M-BS 也使用 100:30。
因此,即使在一家环氧石材供应商的产品组合中,操作员也可能需要根据正在加工的产品来切换比率。
制作规则: 切勿将“Veropoxy 环氧比例 = 100:25”或“全石环氧 = 100:30”写入一般工厂 SOP。该比例应附在准确的产品代码和固化剂组合上。
重量比与体积比:不要将它们视为相同
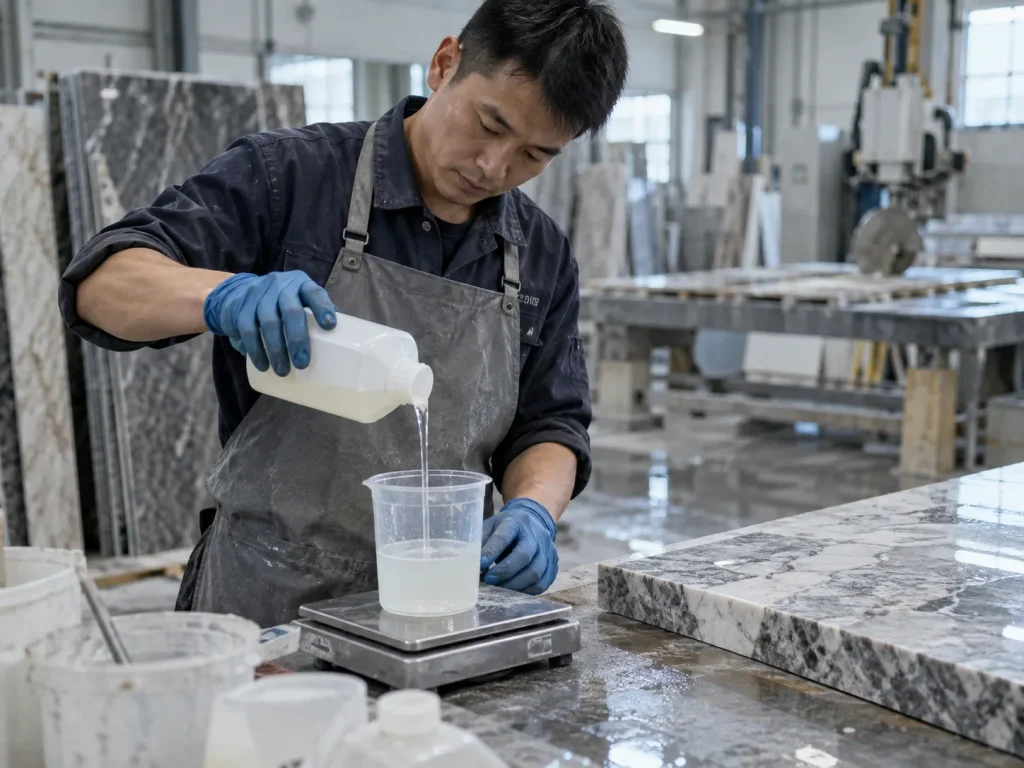
这是最容易犯的错误之一。
按重量写出的比率不能像按体积比率一样自动用刻度杯测量。
为什么重量和体积会产生不同的数量
树脂和硬化剂通常具有不同的密度。
一升树脂的重量可能与一升硬化剂的重量不同。
由于密度差异,如果将其转换为体积,指定为 100:30 重量的配方可能需要不同的数值比。
转换应来自制造商,而不是来自操作员的估计。
当 TDS 指定重量比时使用秤
对于工业石材生产,对于按重量指定的产品,数字称重通常是简单且可重复的。
操作员可以:
- 将干净的混合容器放在秤上;
- 将秤去皮至零;
- 添加所需的树脂重量;
- 计算配套固化剂重量;
- 添加固化剂直至达到正确的总量;和
- 如果需要生产可追溯性,则记录批次。
不要假设 100:25 的重量比意味着四杯比一杯
从数学上来说,100:25 简化为 4:1。
但如果规定的比例是按重量计算的,则只有供应商明确确认相应的体积比时,使用四体积的树脂与一体积的固化剂才是正确的。
这种区别很重要,因为密度不同。
如何计算正确的环氧树脂混合比例
对于 100:25 系统
| 树脂重量 | 固化剂重量 | 全混合环氧树脂 |
|---|---|---|
| 100克 | 25克 | 125克 |
| 500克 | 125克 | 625克 |
| 1,000克 | 250克 | 1,250 克 |
| 5,000克 | 1,250 克 | 6,250 克 |
| 10,000克 | 2,500克 | 12,500克 |
公式为:
固化剂=树脂重量×0.25
对于 100:30 系统
| 树脂重量 | 固化剂重量 | 全混合环氧树脂 |
|---|---|---|
| 100克 | 30克 | 130克 |
| 500克 | 150克 | 650克 |
| 1,000克 | 300克 | 1,300克 |
| 5,000克 | 1,500克 | 6,500克 |
| 10,000克 | 3,000克 | 13,000克 |
公式为:
固化剂=树脂重量×0.30
当目标为总混合重量时
有时操作员知道所需的总量而不是树脂的数量。
对于 100:25 系统,总比例部分等于 125。
如果需要 1,000 克总混合环氧树脂:
树脂 = 1,000 × 100 / 125 = 800 克
固化剂 = 1,000 × 25 / 125 = 200 克
对于 100:30 系统,零件总数等于 130。
如果需要 1,000 克总混合环氧树脂:
树脂 = 1,000 × 100 / 130 ≈ 769.2 克
固化剂 = 1,000 × 30 / 130 ≈ 230.8 克
使用自动加药设备的工厂可以将这些公式构建到其计量系统中,但定期校准仍然是必要的。
如果添加太多固化剂会发生什么?
研讨会的一个共同信念是:
“今天很冷,所以添加更多的硬化剂,环氧树脂会固化得更快。”
对于传统的双组分环氧树脂体系,这通常是错误的方法。
额外的固化剂不像额外的催化剂那样起作用
环氧树脂和固化剂根据配方的化学性质相互反应。
一旦可用的反应位点被消耗,过量的固化剂组分可能会残留在预期的网络结构之外。
这会降低制造商设计到固化系统中的性能。
固化后的环氧树脂可能会保持较软
根据配方和误差程度,过量的固化剂可能会导致固化材料变软或难以预测。
在石材加工中,可能表现为:
- 修复抛光过程中涂抹的区域;
- 裂纹处的硬度降低;
- 软网背胶;
- 对处理压力的抵抗力较低;
- 表面粘性或不寻常的感觉;和
- 批次间性能不一致。
视觉表现也可能会改变
对于白色大理石或浅色花岗岩,不按比例混合尤其不可取,因为硬化剂化学成分可能会影响颜色、透明度、表面外观和老化行为。
如果配方设计在 100:30 左右,故意将其更改为 100:35 并不是加速生产的受控方法。
如果固化剂添加太少会发生什么?
固化剂太少会产生相反的不平衡。
该树脂可能不会形成预期的交联结构。
系统可能仍未充分固化
症状可能包括:
- 预期固化时间后树脂软化;
- 粘性或发粘的修复区域;
- 表面硬度低;
- 抛光性能差;
- 弱加固;
- 耐操作性差;
- 力量发展缓慢或不完全;和
- 整个板块的变化。
等待更长时间可能无法解决严重的比率错误
这是另一个重要的一点。
如果环氧树脂只是冷的,额外的固化时间或正确的温度控制可能会让反应继续进行。
然而,如果混合物的比例严重失调,仅靠时间并不能神奇地弥补反应组分的缺失量。
工厂需要区分与温度相关的缓慢固化和真正的配比误差。
比例不正确与混合不良:它们看起来很相似
并非所有粘性环氧树脂都是由错误的比例造成的。
如果没有彻底混合,正确测量的批次仍然可能会局部失败。
不正确的比例通常会影响整个批次
如果树脂和固化剂的用量从一开始就错误,整个混合批次可能会表现出异常的固化行为。
从同一批次加工的多个板材可能会表现出类似的症状。
混合不良常常会产生局部缺陷
如果未混合的材料保留在容器的侧面或底部,则应用于石头的某些部分可能包含正确的组合,而其他部分则不然。
然后板可以显示:
- 一块被硬质材料包围的粘性贴片;
- 柔软的条纹;
- 局部变色;
- 抛光过程中出现小面积涂抹;或
- 网格附着力不一致。
这种模式通常表明混合不完全,而不是均匀的测量误差。
如何正确混合双组分环氧树脂
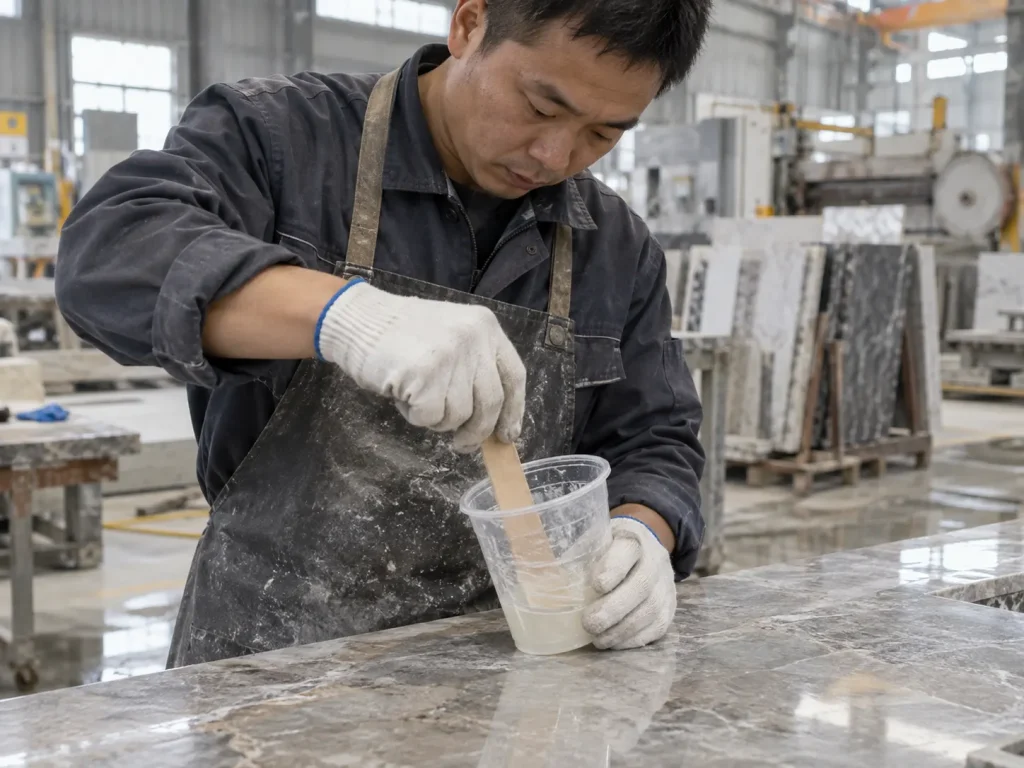
第1步:确认准确的产品代码
不要一开始就假设昨天的比率适用于今天。
验证容器、TDS、工作订单或生产指令上的树脂和固化剂组合。
例如,5099 / B25Q-KG 和 5090 / D30M-BS 使用不同的比率,尽管两者均用于大理石相关加工。
第二步:确认比例是按重量还是按体积
这应该清楚地写在操作说明上。
如果 Veropoxy 指定按重量计 100:25 或 100:30,则使用称重设备,除非已建立经批准的替代计量方法。
第三步:使用干净的容器
先前配方中残留的固化或未固化材料可能会造成污染。
当在不同的硬化剂或颜色敏感的白色大理石产品之间切换时,这一点尤其重要。
第 4 步:给秤去皮
将空容器放在秤上,然后在添加成分之前将显示值归零。
第五步:仔细测量
不要依赖视觉估计。
当每个班次在数十个批次中重复时,在桶中看起来很小的差异可能会变得很大。
第6步:混合侧面和底部
仅搅拌中心会产生未混合材料残留在容器壁或底部的风险。
操作者在搅拌时应反复刮擦侧面和底部。
第7步:混合直至均匀
混合物应表现出一致的外观,没有明显的条纹或未混合的区域。
确切的混合时间取决于批量大小、粘度、温度、设备和供应商说明。
步骤 8:考虑针对关键工作使用双容器方法
对于高度敏感的应用,一种有用的过程控制方法是在第一个容器中彻底混合,将混合物转移到第二个干净的容器中,然后再次混合。
这减少了意外涂抹从原始容器壁上刮下的未混合材料的机会。
在加工高价值的白色大理石或其他石材时,它特别有用,因为局部软点可能会造成昂贵的废品。
为什么小批量测量比看起来更难
小批量使用较少的材料,但这并不会自动使比率控制变得更容易。
尺度分辨率变得重要
想象一下 100:25 系统,仅需要 20 克树脂。
所需固化剂用量仅为5克。
对于如此小的量,仅以 1 g 增量读数的秤的精度相对较差。
如果固化剂测量值偏差 1 g,则误差代表预期固化剂数量的 20%。
对于使用 1,000 克树脂和 250 克固化剂的较大批次,同样的 1 克规模误差在比例上是微不足道的。
选择批量大小的测量方法
小批量维修可能需要更高分辨率的秤或制造商认可的计量泵。
大批量生产可能需要校准的工业计量设备。
目标不仅仅是“使用秤”。它是使用对于分配的量足够精确的测量设备。
为什么非常大的批次会产生不同的风险
大批量使百分比测量变得更容易,但它们引入了另一个问题:放热。
环氧树脂固化释放热量。
留在深桶中的大块物质比铺在石头上的薄层保留更多的热量。
不要将更快的热量积聚与更好的比率混淆
准确混合的大批量产品可能会在容器中固化得更快,因为保留了更多的热量。
解决方案是不改变该比例。
工厂应根据供应商的建议调整批量大小、容器几何形状、工作流程或温度条件。
混合比误差如何影响不同的石材应用
大理石裂缝修复
大理石修复通常需要树脂渗透细小的裂缝,然后变得足够坚硬以进行抛光。
不按比例混合可以产生软树脂,可以从磨料下的裂缝或污迹中拉出。
维罗普西 5099/B25Q-KG大理石修复系统 规定重量比为100:25。即使车间温度发生变化,该比率也应保持不变。
白色大理石
白色大理石增加了视觉敏感性。
不正确的比例或不完全的混合可能会导致固化、透明度、泛黄行为或表面外观的差异。
的 5090/D30M-BS硬质白色大理石系统 规定重量比为100:30。
如果生产速度不能令人满意,请改用针对所需温度设计的配方,而不是改变比例。
石网背衬
网状背衬需要均匀的纤维润湿和在大板上一致的固化粘合力。
如果批次中包含硬化剂不足或混合不良的区域,则整个网格的粘附力可能会有所不同。
Veropoxy 的低温和 高温石网背衬系统 尽管固化环境不同,但按重量指定为 100:25。
这是一个有用的例子:温度控制是通过配方实现的,而不是通过随机改变 A:B 比例来实现。
真空灌注
真空灌注可以使混合一致性变得更加重要,因为树脂被深入到内部石材缺陷中。
如果将比例失调的混合物注入板中,则移除或返工会变得极其困难。
维罗普西 用于石材真空灌注的低粘度环氧树脂 – 5080 / B25Q-KG 采用 100:25 的重量比,并围绕长渗透和受控固化而设计。
因此,在树脂进入真空系统之前应进行准确计量。
如何诊断常见的环氧树脂混合问题
| 观察到的问题 | 可能的原因 | 检查什么 |
|---|---|---|
| 整批保持柔软 | 比例错误、温度低或产品组合错误 | 批次记录、称重数据、树脂/固化剂代码和固化温度 |
| 只有孤立的点保持粘性 | 混合不完全或材料从容器壁上刮落 | 混合方法、容器侧面和底部 |
| 环氧树脂固化但感觉异常柔软 | 混合物比例失调或固化条件不合适 | 固化剂用量、温度及产品规格 |
| 治愈比预期慢得多 | 温度低、固化剂太少、固化剂错误或混合不良 | 温度、比例和成分识别 |
| 操作员添加了额外的固化剂,但固化效果仍然很差 | 化学计量失衡 | 返回指定比例;不要使用固化剂数量作为速度控制 |
| 网状背衬有薄弱区域 | 混合不完全、表面污染或润湿不良 | 配比、混合均匀度、基材制备及应用 |
| 白色大理石修复呈现不规则外观 | 混合变化、过度渗透或污染 | 配比、硬化剂分布、粘度、石材孔隙率和清洁度 |
| 不同的转变会有不同的结果 | 手动测量不一致 | 秤校准、SOP、操作员培训和批次记录 |
如何将正确的行动与混合问题相匹配
如果整批产品仍然异常柔软,请在假设环氧树脂有缺陷之前检查树脂与硬化剂的数量、产品代码和固化温度。
如果只有小部分仍然有粘性,请检查混合方法以及是否从容器侧面或底部刮掉未混合的材料。
如果冬季固化太慢,请选择低温环氧树脂而不是增加固化剂用量。
如果夏季固化变得太快,请使用具有受控反应性的高温配方,而不是减少固化剂的用量。
如果操作员反复犯小批量错误,请使用更高分辨率的秤或经批准的计量系统。
如果自动加药线产生不一致的结果,请验证泵校准和实际输出,而不是仅依赖机器设置。
如果在应用后确认比例错误,请隔离受影响的材料并遵循树脂供应商批准的返工程序,而不是在顶部应用额外的硬化剂并希望它能纠正原始混合物。
石材厂常见的环氧混合错误
使用昨天的比率计算今天的产品
当多个相似的 A/B 系统存放在同一生产区域时,这种情况很容易发生。
清晰的标签和特定于产品的工作说明可降低风险。
混淆 100:25 和 100:30
这些数字看起来很相似,尤其是在繁忙的轮班期间。
但它们代表了不同的表述。
测量体积重量比
如果制造商指定了重量,则称重是安全的默认值,除非提供批准的体积换算。
冬季添加额外的固化剂
这不会将标准配方转化为冬季级环氧树脂。
夏季减少固化剂
这不能安全地产生缓慢的固化剂。
如果产品反应太快,请使用正确的特定温度系统。
目视混合
有经验的工人可能会觉得他们可以直观地估计比例,但工业一致性不应依赖于记忆或桶外观。
忽略留在容器壁上的材料
批次的中心可以充分混合,而未混合的树脂或硬化剂的薄层保留在周边周围。
使用不准确的刻度
适用于 10 公斤批次的秤对于 20 克修复批次可能不够精确。
未能校准自动计量设备
仅当泵实际分配编程数量时,自动化才能提高一致性。
如何为石材厂制定混合比 SOP
简单的生产 SOP 可以防止许多环氧树脂故障。
| 控制点 | 推荐工厂实践 |
|---|---|
| 产品标识 | 点胶前记录准确的树脂和固化剂代码 |
| 比率 | 在搅拌站显示批准的重量或体积比 |
| 规模 | 为批量大小选择适当的容量和分辨率 |
| 校准 | 定期验证称重或计量设备 |
| 集装箱 | 使用干净、兼容的容器,不含以前的材料 |
| 混合 | 刮擦侧面和底部并混合直至均匀 |
| 温度 | 记录关键批次的相关环境和材料温度 |
| 批量大小 | 保持在供应商批准的加工范围内 |
| 可追溯性 | 记录高价值或连续生产的批次代码 |
| 验收 | 在全面使用前确认固化和最终石材性能 |
批量生产前如何测试混合精度
进行受控凝胶或固化比较
根据技术数据表准备一小批精确测量的样品。
记录起始温度和时间。
将其固化行为与正常生产批次进行比较。
如果受控样品能够正确固化,但工厂批次多次无法固化,请调查测量、混合、设备或应用条件。
使用真石而不是单独进行杯子测试
杯子测试证实了基本的固化行为,但它并不能显示环氧树脂在裂纹渗透、网状背衬、抛光或真空灌注过程中是否表现正常。
将正确比例的材料应用于代表性石材,并在实际生产周期中运行。
比较多个运算符
如果一个操作员始终取得良好的结果,而另一个操作员却没有,那么问题可能是工艺技术而不是配方。
标准化的称重和混合程序减少了操作员之间的差异。
通过实际输出验证自动泵
分别收集树脂和固化剂,进行受控的泵循环次数并称重输出。
将测量结果与编程比率进行比较。
这比假设剂量系统无限期保持准确更可靠。
建议:控制比例而不是尝试调整化学成分
环氧比例应被视为固定的配方要求,而不是操作员的调节旋钮。
如果由于车间寒冷而固化太慢,请选择低温固化剂系统。
如果夏季工作时间太短,请使用高温配方。
如果粘度不合适,请选择专为所需渗透或填充行为而设计的环氧树脂。
如果白色大理石的颜色稳定性至关重要,请选择适当的低黄变或不染色系统。
不要尝试通过添加多于或少于指定的固化剂来改变这些性能。
对于运行多种环氧系统的石材工厂来说,最安全的方法是将每个比例与准确的树脂/硬化剂产品代码联系起来,通过指定的方法进行测量,并保持基本的批次可追溯性。
在称重站多花几秒钟可以避免数小时的抛光返工、不合格的板、弱钢筋或关于环氧树脂本身是否有缺陷的争议。
关于环氧树脂混合比的常见问题
1. 环氧树脂的正确混合比例是多少?
没有通用的环氧树脂混合比例。正确的比例取决于具体的树脂和硬化剂配方。例如,Veropoxy 石材系统包括 100:25 和 100:30 的树脂与硬化剂重量比。始终遵循精确产品组合规定的比例,而不是对每种环氧树脂应用一种比例。
2. 如果在环氧树脂中加入过多的固化剂会怎样?
添加过量的固化剂并不能可靠地使传统环氧树脂固化得更快。它可能会产生未反应或不正确混合的组分的比例失调系统,可能会产生较软的固化、降低的物理性能、表面问题或不一致的结果。如果需要更快的固化,请使用指定的比例并选择不同的固化剂配方。
3. 如果环氧树脂中没有足够的固化剂会发生什么?
固化剂太少会阻止树脂体系形成预期的交联结构。根据错误程度和配方的不同,环氧树脂可能会保持柔软、发粘、固化不足、脆弱或不适合抛光和处理。严重的配比错误可能无法通过延长等待时间来解决。
4、环氧树脂的混合比例是按重量还是体积来衡量?
可以以任何一种方式指定,具体取决于产品。重量和体积比不能自动互换,因为树脂和硬化剂可以具有不同的密度。如果技术数据表指定了重量比,则使用该重量比,除非制造商提供批准的体积换算。
5. 我可以添加额外的固化剂以使环氧树脂在冬季固化得更快吗?
不可以。请勿更改指定的 A:B 比例来控制固化速度。如果冬季温度导致固化速度过慢,请使用专为这些条件设计的低温配方。例如,Veropoxy 的 4090 / WBA25Q 网状背衬系统的配方适合约 10°C 的生产,同时保持其指定的 100:25 重量比。
如何在真石生产中保持环氧树脂混合一致
在树脂到达石材之前,可靠的环氧树脂固化就开始了。混合比例、测量方法、成分识别、称量精度、混合均匀性、批量大小和生产温度都会影响系统是否按设计运行。因此,对于石材厂来说,配比控制应被视为质量控制步骤,而不是简单的操作员习惯。
遵循产品特定比例
100:25系统和100:30系统是不同的配方。相似的粘度、外观、包装或固化时间并不意味着它们的固化剂用量可以互换。将每条工厂指令与确切的树脂和固化剂代码联系起来。
在更改流程之前诊断问题
整批软:
验证比例、成分特性和固化温度。
只有孤立的区域是粘性的:
检查容器壁上不完全混合或未混合的材料。
冬季治愈太慢:
改用低温化学而不是添加额外的硬化剂。
暑期工作时间太短:
使用适合温度的配方,而不是减少指定的固化剂用量。
结果因班次而异:
检查秤精度、计量校准、操作员技术和批次记录。
使用指定基准进行测量
重量比和体积比不能随便混用。当产品的重量比指定为 100:25 或 100:30 时,请使用合适的称重设备或经过验证的配料系统。对于非常小的批量,刻度分辨率变得尤其重要,因为小的绝对误差可以代表固化剂数量的很大百分比。
专业买家应该评估什么?
供应商评估应包括建议的 A:B 比例、该比例是按重量还是体积指定、允许的加工温度、工作时间、混合说明、批量限制、计量要求以及供应商解决比例失调或不完全固化问题的能力。可靠的工业环氧树脂供应商应该使这些参数足够清晰,以便生产团队在一个又一个班次中重现相同的结果。
实用推荐
如果固化速度错误,请更改固化系统,而不是指定的混合比。如果粘度错误,请选择不同的配方,而不是不同的固化剂用量。如果只有部分板坯保持柔软,请在归咎于产品之前检查混合均匀性。如果同一工厂使用多种环氧产品,则应显示每个搅拌站的准确产品代码、配比、测量依据和工作温度。正确的配比成本低廉;重新加工未固化的石板则不然。
需要确认您的石材工艺的正确环氧比例?
批量生产前,确认准确的树脂与固化剂组合、混合比例、测量方法、车间温度、批量大小、固化要求。 Veropoxy 为大理石、花岗岩、网状背衬、真空灌注和颜色敏感石材应用提供不同的环氧树脂系统,因此正确的比例应始终遵循特定的配方。
参考文献
- 系统三树脂技术人员。
第四部分 – 测量和混合。
系统三树脂公司
环氧树脂书籍/环氧树脂技术资源。 - 系统三树脂技术支持。
为什么环氧树脂没有固化?
系统三树脂公司
技术支持知识库。 - 西部系统技术人员。
WEST SYSTEM 环氧树脂和固化剂的基础知识。
古根兄弟公司
Epoxyworks 技术出版物。 - 西部系统技术人员。
测试环氧树脂以确定物理性能。
古根兄弟公司
Epoxyworks 技术出版物。 - 西部系统技术人员。
充分利用迷你泵。
古根兄弟公司
Epoxyworks 技术出版物。 - 弗雷德·迈耶、吉诺瓦·桑斯、阿兰查·埃塞扎、伊纳基·蒙德拉贡和约万·米乔维奇。
固化过程中化学计量和热历史对环氧网络结构和性能的影响。
大学和聚合物研究机构。
聚合物,卷。 36,第 7 期,1995 年,第 1407-1414 页。 - M. R. VanLandingham、R. F. Eduljee 和 J. W. Gillespie Jr.
胺固化环氧树脂的化学计量、微观结构和性能之间的关系。
特拉华大学复合材料中心。
应用高分子科学杂志,卷。 71,1999 年,第 699-712 页。 - 山本悟、阮涛潘、木原幸贵、春藤敦臣和田中敬二。
非化学计量对环氧树脂物理性能的影响。
九州大学和合作研究机构。
聚合物杂志,卷。 57,2025 年,第 357-366 页。