

چټک لنډیز:
د Epoxy رال مخلوط تناسب کنټرولوي چې آیا رال او هارډینر کولی شي مطلوب درملنه شبکه رامینځته کړي. ډیر یا ډیر لږ سخت کونکی په اعتبار سره د epoxy درملنه ګړندی یا ورو نه کوي - دا کولی شي سیسټم تر درملنې لاندې پریږدي یا وروستی فعالیت کم کړي. د ډبرو فابریکې باید د هر فارمولیشن لپاره ټاکل شوي دقیق تناسب تعقیب کړي، د وزن تناسب د حجم تناسب څخه توپیر وکړي، دقیق اندازه اندازه کړي، او په بشپړه توګه مخلوط کړي. د 100:25 epoxy سیسټم د 100:30 سیسټم سره د تبادلې وړ نه دی حتی کله چې دواړه محصولات ورته ویسکوسیټي یا د درملنې وخت ولري.
د epoxy مخلوط کول ساده ښکاري: اجزا A کانټینر ته ځي، اجزا B تعقیبوي، چلونکی حرکت کوي، او رال د تیږو لپاره چمتو دی.
بیا هم د تناسب تېروتنې د ډبرو په فابریکو کې د متضاد ایپوکسي فعالیت ترټولو مخنیوي وړ لاملونو څخه دي.
یو سلیب ممکن چپچپا پاتې شي. ترمیم شوی درز ممکن د پالش کولو پرمهال نرم احساس وکړي. د میش ملاتړ ممکن په غیر مساوي توګه پوټکی شي. د مرمر د سطحې یوه برخه ممکن په سمه توګه درملنه وکړي پداسې حال کې چې بله برخه ربړ پاتې کیږي. چلونکي ممکن د تودوخې، د محصول کیفیت، رطوبت، یا عرضه کوونکي ملامت کړي کله چې اصلي ستونزه څو دقیقې مخکې د وزن په سټیشن کې پیل شوه.
مسله نوره هم مهمه کیږي کله چې یوه فابریکه د ډیری epoxy سیسټمونه کاروي.
Veropoxy اوسنی د ډبرې epoxy محصول سلسله، د مثال په توګه، د وزن له مخې د 100:25 او 100:30 رال څخه تر سختو تناسب څخه فارمولونه شامل دي. دا توپیر ممکن په کاغذ کې کوچنی ښکاري، مګر دا د فورمول ډیزاین برخه ده او باید د اختیاري په توګه ونه چلند شي.
له همدې امله د مسلکي تولید لاین اړتیا لري هرکله چې ایپوکسی مخلوط شي څلور پوښتنو ته ځواب ووایی:
- ټاکل شوی د رال څخه سخت نسبت څه شی دی؟
- ایا دا تناسب د وزن یا حجم له مخې دی؟
- ایا هره برخه په سمه توګه اندازه شوې وه؟
- ایا دوه برخې د غوښتنلیک دمخه په بشپړ ډول مخلوط شوي؟
که چیرې د دې ګامونو څخه کوم یو غلط وي، پایله کیدای شي یو غیر تناسب یا په بشپړ ډول مخلوط epoxy سیسټم وي - حتی کله چې محصول پخپله د غوښتنلیک لپاره مناسب وي.
د Epoxy رال مخلوط تناسب څه معنی لري؟
د epoxy مخلوط تناسب ټاکي چې څومره رال او هارډینر باید د جوړونکي لخوا ټاکل شوي فارمولیشن تولید لپاره یوځای شي.
د مثال په توګه، تناسب:
100:25 د وزن له مخې
پدې معنی چې د هرو 100 برخو لپاره د A رال د وزن له مخې، 25 برخې د B هارډینر وزن باید اضافه شي.
که چیرې فابریکه 1000 ګرامه رال وزن ولري، د ورته هارډینر مقدار دا دی:
1,000 g × 25 / 100 = 250 g hardener
د 100:30 سیسټم توپیر لري:
1,000 g رال × 30 / 100 = 300 g سختونکی
توپیر د هر کیلوګرام رال لپاره 50 ګرامه هارډینر دی.
دا د ګردي تفصیل نه دی. دا یو مختلف جوړښت منعکس کوي.
تناسب د کیمیا برخه ده
دوه اجزاو epoxy سیسټمونه په رال او کیورنګ ایجنټ کې د عکس العمل ګروپونو باندې تکیه کوي چې د کراس لینک شوي پولیمر شبکه جوړوي.
د وړاندیز شوي مخلوط تناسب غوره شوی نو فورمول د درملنې، چپکولو، سختۍ، سختۍ، حرارتي چلند، کیمیاوي مقاومت، وضاحت، او د پروسس کولو فعالیت مطلوب ترکیب ته وده ورکوي.
له همدې امله چلونکي باید د اجزا B په اړه د ساده "سرعت کونکي" په توګه فکر ونه کړي.
هارډنر د وروستي پولیمر سیسټم عکس العمل برخه ده.
ولې مختلف Epoxy محصولات مختلف مخلوط تناسب کاروي
د پیرود ټیمونو لپاره یو له خورا مهم درسونو څخه دا دی چې د یونیورسل epoxy مخلوط تناسب شتون نلري.
ځینې سیسټمونه 1: 1 کاروي. نور 2:1، 3:1، 5:1، 100:25، 100:30، یا بل مشخص تناسب کاروي.
سمه شمیره د ځانګړي رال او هارډر په کیمیا او جوړښت پورې اړه لري.
مختلف سختونکي مختلف کیمیاوي اړتیاوې لري
د هارډنر ډول، فعالیت، مالیکولر جوړښت، د هایدروجن د عکس العمل محتوا، ترمیم کونکي، سرعت کونکي، او نور د فورمول متغیرات د یو ځانګړي رال سیسټم سره د غبرګون لپاره اړین مقدار اغیزه کوي.
دا پدې مانا ده چې دوه لید ورته ورته سختونکي اړین ندي چې د تبادلې وړ وي.
د غوښتنلیک اړتیاوې هم فورمول بدلوي
د میش ملاتړی ایپوکسي ډیزاین شوی چې په 10 درجې سانتي ګراد کې د باور وړ درملنه وکړي ممکن د 24 درجې سانتي ګراد په شاوخوا کې مطلوب د غیر ژیړ سپین مرمر سیسټم څخه مختلف سخت کیمیا وکاروي.
د ویکیوم انفیوژن محصول چې د څو ساعتونو جریان او ننوتلو ته اړتیا لري ممکن د epoxy څخه د ګړندي میش ملاتړ تولید لپاره رامینځته شوي مختلف درملنې ستراتیژي هم وکاروي.
له همدې امله د مخلوط کولو تناسب د بشپړ غوښتنلیک ځانګړي فورمول پورې اړه لري.
د ریښتیني ویرپوکسي مثالونه: 100:25 vs 100:30
د Veropoxy موجوده محصول پورټ فولیو روښانه کوي چې ولې د ډبرو فابریکې باید هر محصول وګوري د دې پرځای چې د فابریکې پراخه تناسب فرض کړي.
| د Epoxy سیسټم | غوښتنلیک | وړاندیز شوی تناسب | د اندازه کولو اساس |
|---|---|---|---|
| 5099 / B25Q-KG | د مرمر ترمیم او د رنګ وده | 100:25 | د وزن له مخې |
| 4090 / WBA25Q | د ټیټ تودوخې ډبرې میش ملاتړ | 100:25 | د وزن له مخې |
| 4090 / BCO25Q-14 | د لوړ تودوخې ډبرې میش ملاتړ | 100:25 | د وزن له مخې |
| 5080 / B25Q-KG | د ډبرې خلا انفیوژن | 100:25 | د وزن له مخې |
| 5090 / D30M-BS | سخت سپین مرمر | 100:30 | د وزن له مخې |
| غیر Staining / D30M-BS | نرم او سپین مرمر | 100:30 | د وزن له مخې |
| 4099-BBS / D30M-BS | د سپک گرینائٹ رنګ وده او د کریک ترمیم | 100:30 | د وزن له مخې |
د مثال په توګه، Veropoxy Epoxy رال د ماربل ترمیم او رنګ لوړولو لپاره - 5099 / B25Q-KG د وزن له مخې د 100:25 تناسب کاروي.
د ډبرې میش بیکینګ لپاره د ټیټ تودوخې Epoxy - 4090 / WBA25Q هم د وزن له مخې 100:25 تناسب کاروي، سره له دې چې د مختلف غوښتنلیک او تودوخې لپاره جوړ شوی.
برعکس، د د سخت سپین مرمر لپاره غیر ژیړ epoxy - 5090 / D30M-BS د وزن له مخې 100:30 کاروي.
د رڼا ګرانایټ لپاره د رنګ لوړولو ایپوکسی - 4099-BBS / D30M-BS هم 100:30 کاروي.
نو حتی د یو ډبرې - ایپوکسي عرضه کونکي پورټ فولیو کې دننه ، آپریټران ممکن د پروسس شوي محصول پورې اړوند تناسب بدلولو ته اړتیا ولري.
د تولید اصول: هیڅکله په عمومي فابریکه SOP کې د "Veropoxy epoxy تناسب = 100:25" یا "ټول ډبرې epoxy = 100:30" مه لیکئ. تناسب باید د دقیق محصول کوډ او هارډینر ترکیب سره وصل شي.
د وزن تناسب او د حجم تناسب: د ورته ورته چلند مه کوئ
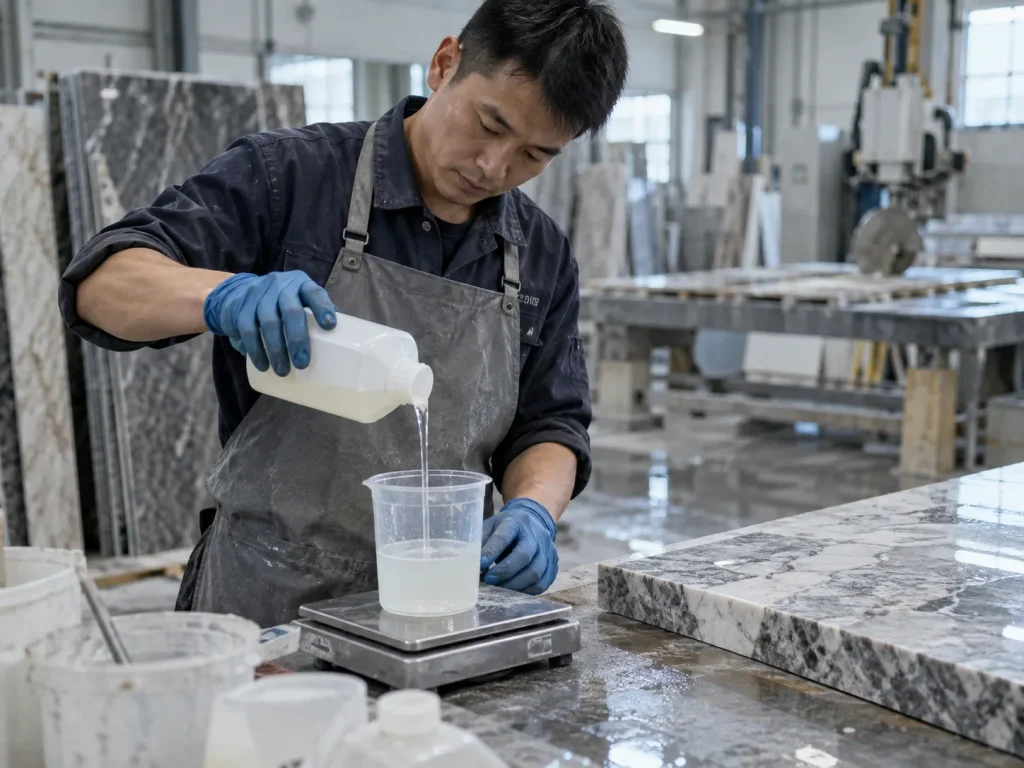
دا د جوړولو لپاره یو له اسانه غلطیو څخه دی.
د وزن په واسطه لیکل شوی تناسب په اتوماتيک ډول نشي کولی د فارغ شوي کپ سره اندازه شي لکه څنګه چې دا د حجم له مخې ورته تناسب وي.
ولې وزن او حجم کولی شي مختلف مقدارونه تولید کړي
رال او هارډینر اکثرا مختلف کثافت لري.
یو لیتر رال ممکن د یو لیټر هارډینر په څیر وزن ونه لري.
د دې کثافت توپیر له امله، د وزن له مخې د 100:30 په توګه مشخص شوی فارمول ممکن د مختلف عددي تناسب ته اړتیا ولري که چیرې دا حجم ته بدل شي.
تبادله باید د تولید کونکي څخه راشي - نه د آپریټر اټکل څخه.
یو پیمانه وکاروئ کله چې TDS د وزن تناسب مشخص کړي
د صنعتي ډبرو تولید لپاره، ډیجیټل وزن عموما مستقیم او د وزن لخوا مشخص شوي محصولاتو لپاره د تکرار وړ دی.
آپریټر کولی شي:
- د پاک مخلوط کانټینر په پیمانه کې ځای په ځای کړئ؛
- پیمانه صفر ته ټیټ کړئ؛
- د اړتیا وړ رال وزن اضافه کړئ؛
- د مطابقت لرونکي سخت وزن محاسبه کړئ؛
- هارډینر اضافه کړئ تر هغه چې سم ټولټال ته ورسیږي؛ او
- که چیرې د تولید موندلو وړتیا اړین وي بسته ثبت کړئ.
د 100:25 وزن تناسب مه اخلئ پدې معنی چې څلور پیالې تر یو پیال پورې
په ریاضي کې، 100:25 4:1 ته ساده کوي.
مګر که چیرې ټاکل شوی تناسب د وزن له مخې وي، د هارډینر یو حجم ته د څلورو حجمونو رال کارول یوازې هغه وخت سم دي چې عرضه کوونکي په واضح ډول د ورته حجم تناسب تایید کړي.
دا توپیر مهم دی ځکه چې کثافت توپیر لري.
د سم Epoxy مخلوط تناسب محاسبه کولو څرنګوالی
د 100:25 سیسټم لپاره
| د رال وزن | سخت وزن | ټول مخلوط Epoxy |
|---|---|---|
| 100 ګرامه | 25 ګرامه | 125 ګرامه |
| 500 ګرامه | 125 ګرامه | 625 ګرامه |
| 1,000 ګرامه | 250 ګرامه | 1,250 ګرامه |
| 5,000 ګرامه | 1,250 ګرامه | 6,250 ګرامه |
| 10,000 ګرامه | 2,500 ګرامه | 12,500 ګرامه |
فورمول دا دی:
هارډنر = د رال وزن × 0.25
د 100:30 سیسټم لپاره
| د رال وزن | سخت وزن | ټول مخلوط Epoxy |
|---|---|---|
| 100 ګرامه | 30 ګرامه | 130 ګرامه |
| 500 ګرامه | 150 ګرامه | 650 ګرامه |
| 1,000 ګرامه | 300 ګرامه | 1,300 ګرامه |
| 5,000 ګرامه | 1,500 ګرامه | 6,500 ګرامه |
| 10,000 ګرامه | 3,000 ګرامه | 13000 ګرامه |
فورمول دا دی:
هارډنر = د رال وزن × 0.30
کله چې هدف ټول مخلوط وزن وي
ځینې وختونه آپریټر د رال مقدار پر ځای د اړتیا وړ ټول مقدار پیژني.
د 100:25 سیسټم لپاره، ټول تناسب برخې د 125 سره مساوي دي.
که 1000 ګرامه ټول مخلوط epoxy ته اړتیا وي:
رال = 1,000 × 100 / 125 = 800 g
هارډنر = 1,000 × 25 / 125 = 200 g
د 100:30 سیسټم لپاره، ټولې برخې د 130 مساوي دي.
که 1000 ګرامه ټول مخلوط epoxy ته اړتیا وي:
رال = 1,000 × 100 / 130 ≈ 769.2 g
هارډنر = 1,000 × 30 / 130 ≈ 230.8 ګرامه
هغه فابریکې چې د اتوماتیک ډوز کولو تجهیزات کاروي کولی شي دا فارمولونه د دوی د میټر کولو سیسټم کې رامینځته کړي ، مګر منظم کیلیبریشن لاهم اړین دی.
څه پیښیږي که تاسو ډیر سخت اضافه کړئ؟
د ورکشاپ یو عام باور دا دی:
"نن ورځ سړه ده، نو نور سخته اضافه کړئ او epoxy به ګړندي درملنه وکړي."
د دودیز دوه اجزاو epoxy سیسټمونو لپاره، دا عموما غلط طریقه ده.
اضافي هارډر د اضافي کتلست په څیر عمل نه کوي
Epoxy resin او hardener د فورمول کیمیا سره سم یو له بل سره غبرګون کوي.
یوځل چې موجود عکس العمل سایټونه مصرف شي ، د درملنې اجنټ اضافي اجزا ممکن د ټاکل شوي شبکې جوړښت څخه بهر پاتې شي.
دا کولی شي هغه ملکیتونه کم کړي چې جوړونکي د درملنې سیسټم کې ډیزاین شوي.
علاج شوی ایپوکسی ممکن نرم پاتې شي
د جوړښت او د خطا درجې پورې اړه لري، اضافي سختی کولی شي د نرم یا لږ اټکل وړ درملنې موادو سره مرسته وکړي.
د ډبرو پروسس کې، دا کیدای شي داسې ښکاري:
- د ترمیم زونونه چې د پالش کولو پرمهال بوی کوي؛
- په کریک لاینونو کې کم شوي سختۍ؛
- نرم میش ملاتړی چپکونکی؛
- د فشار سره د مبارزې لپاره ټیټ مقاومت؛
- د سطحې ټیک یا غیر معمولي احساس؛ او
- د بستونو تر منځ متضاد فعالیت.
بصری فعالیت هم بدلون موندلی شی
د سپین مرمر یا سپک ګرانایټ لپاره، د تناسب څخه لرې مخلوط کول په ځانګړې توګه ناغوښتل کیدی شي ځکه چې سخت کیمیا ممکن رنګ، وضاحت، د سطحې بڼه، او د عمر په چلند اغیزه وکړي.
که یو فورمول د 100:30 په شاوخوا کې ډیزاین شوی وي، په قصدي توګه یې 100:35 ته بدلول د تولید سرعت لپاره کنټرول شوی میتود ندی.
څه پیښیږي که تاسو ډیر لږ هارډر اضافه کړئ؟
ډیر لږ سخت کونکی مخالف عدم توازن رامینځته کوي.
رال ممکن د مطلوب کراس لینک شوي جوړښت ته وده ورنکړي.
سیسټم ممکن د درملنې لاندې پاتې شي
نښې نښانې کېدای شي پدې کې شامل وي:
- د متوقع درملنې وخت وروسته نرم رال؛
- چپکشی یا پیچلی ترمیم ځایونه؛
- د ټیټ سطح سختۍ؛
- ضعیف پالش چلند؛
- کمزوری تقویه؛
- د سمبالولو لپاره ضعیف مقاومت؛
- ورو یا نامکمل ځواک پرمختګ؛ او
- د سلیب په اوږدو کې توپیر.
اوږد انتظار کول ممکن د شدید تناسب غلطی حل نکړي
دا یو بل مهم ټکی دی.
که چیرې ایپوکسی په ساده ډول سړه وي، د درملنې اضافي وخت یا د تودوخې سم کنټرول ممکن غبرګون ته دوام ورکړي.
که چیرې مخلوط په کافي اندازه غیر تناسب وي، په هرصورت، یوازې وخت نشي کولی په جادويي توګه د عکس العمل اجزا ورک شوي مقدار بدل کړي.
فابریکه اړتیا لري چې د تودوخې پورې اړوند سست درملنه د ریښتیني تناسب غلطی څخه توپیر وکړي.
ناسم تناسب د ضعیف مخلوط کولو سره: دوی ورته ورته ښکاري
هر چپکشی epoxy د غلط تناسب له امله نه رامینځته کیږي.
په سمه توګه اندازه شوې بسته لاهم په محلي توګه ناکامه کیدی شي که چیرې دا په بشپړه توګه مخلوط نه وي.
ناسم تناسب اکثرا په ټوله بسته اغیزه کوي
که چیرې د رال او هارډر مقدار له پیل څخه غلط وي، ټوله مخلوط بسته ممکن د غیر معمولي درملنې چلند وښيي.
د ورته بستې څخه پروسس شوي ډیری سلیبونه ممکن ورته نښې ښکاره کړي.
ضعیف مخلوط اکثرا محلي نیمګړتیاوې رامینځته کوي
که چیرې غیر مخلوط مواد د کانټینر په اړخونو یا ښکته برخه کې پاتې شي، ځینې برخې چې په ډبره کې کارول کیږي ممکن سم ترکیب ولري پداسې حال کې چې نور یې نه کوي.
بیا سلیب کولی شي وښیې:
- یو چپکشی پیچ د سختو موادو لخوا محاصره شوی؛
- نرم لکۍ؛
- ځایی رنګ کول؛
- کوچنۍ سیمې چې د پالش کولو پرمهال بوی کوي؛ یا
- متضاد میش چپکونکی.
دا نمونه اکثرا د یونیفورم اندازه کولو تېروتنې پر ځای نامکمل مخلوط ته اشاره کوي.
څنګه د دوه اجزاو Epoxy په سمه توګه مخلوط کړئ
1 ګام: د محصول دقیق کوډ تایید کړئ
د دې انګیرنې سره پیل مه کوئ چې د پرون تناسب نن پلي کیږي.
په کانټینر، TDS، کاري ترتیب، یا د تولید لارښوونې کې د رال او هارډینر ترکیب تایید کړئ.
د مثال په توګه، 5099 / B25Q-KG او 5090 / D30M-BS مختلف نسبتونه کاروي پداسې حال کې چې دواړه د مرمر پورې اړوند پروسس لپاره دي.
2 ګام: تایید کړئ چې آیا تناسب د وزن یا حجم له مخې دی
دا باید په واضح ډول د آپریټر لارښوونې کې لیکل شي.
که Veropoxy د وزن له مخې 100:25 یا 100:30 مشخص کړي، د وزن کولو وسایل وکاروئ پرته لدې چې د میټر کولو بدیل میتود رامینځته شوی وي.
دریم ګام: پاک کانټینر وکاروئ
د مخکیني فارمولیشن څخه پاتې شوي درملنه شوي یا ناپاک شوي مواد کولی شي ککړتیا معرفي کړي.
دا په ځانګړي توګه مهم دی کله چې د مختلف سختی کونکو یا رنګ سره حساس سپین مرمر محصولاتو ترمینځ تیریږي.
څلورم ګام: پیمانه وخورئ
خالي کانتینر په پیمانه کې ځای په ځای کړئ او د اجزاو اضافه کولو دمخه نمایش صفر ته راستون کړئ.
پنځم ګام: په احتیاط سره اندازه کړئ
په بصری اندازې تکیه مه کوئ.
یو توپیر چې په بالټ کې کوچنی ښکاري د پام وړ کیدی شي کله چې په هر شفټ کې په لسګونو بیچونو کې تکرار شي.
شپږم ګام: اړخونه او ښکته مخلوط کړئ
یوازې په مرکز کې اچول د کانټینر دیوال یا بیس کې د غیر مخلوط موادو پاتې کیدو خطر رامینځته کوي.
آپریټر باید د مخلوط کولو په وخت کې په مکرر ډول اړخونه او لاندې سکریپ کړي.
7 ګام: تر یونیفورم پورې مخلوط کړئ
مخلوط باید یو ثابت بڼه وښيي پرته له ښکاره لیکو یا غیر مخلوط سیمو.
دقیق مخلوط وخت د بیچ اندازې، ویسکوسیت، تودوخې، تجهیزاتو، او عرضه کوونکي لارښوونو پورې اړه لري.
8 ګام: د مهم کار لپاره دوه کانټینر میتود په پام کې ونیسئ
د خورا حساس غوښتنلیکونو لپاره، د پروسې کنټرول یوه ګټوره طریقه دا ده چې په لومړي کانټینر کې په بشپړه توګه مخلوط کړئ، مخلوط په دویم پاک کانټینر کې انتقال کړئ، او بیا مخلوط کړئ.
دا په ناڅاپي ډول د اصلي کانټینر دیوالونو څخه سکریپ شوي غیر مخلوط موادو پلي کولو چانس کموي.
دا په ځانګړي ډول ګټور کیدی شي کله چې د لوړ ارزښت سپین مرمر یا بل ډبرې پروسس کوي چیرې چې ځایی نرم ځای کولی شي ګران رد کړي.
ولې کوچنۍ بستې د دوی د لیدلو په پرتله اندازه کول سخت کیدی شي
یوه کوچنۍ بسته لږ مواد کاروي، مګر دا په اتوماتيک ډول د تناسب کنټرول اسانه نه کوي.
د کچې حل مهم کیږي
د 100:25 سیسټم تصور وکړئ چیرې چې یوازې 20 g رال ته اړتیا ده.
د اړتیا وړ سختی اندازه یوازې 5 ګرامه ده.
یوه پیمانه چې یوازې د 1 g زیاتوالي کې لوستل کیږي د دومره لږ مقدار لپاره نسبتا ضعیف دقیقیت ورکوي.
که چیرې د هارډینر اندازه د 1 g لخوا بنده وي، تېروتنه د ټاکل شوي هارډینر مقدار 20٪ استازیتوب کوي.
د یوې لویې بستې لپاره چې د 1,000 g رال او 250 g هارډینر کاروي، د ورته 1 g پیمانه تېروتنه په متناسب ډول مهمه نه ده.
د بستې اندازې لپاره د اندازه کولو طریقه غوره کړئ
د ترمیم کوچنۍ بستې ممکن د لوړ ریزولوشن پیمانه یا د تولید کونکي لخوا تصویب شوي میټرینګ پمپ ته اړتیا ولري.
د تولید لوی بستونه ممکن د صنعتي خوراک کولو تجهیزاتو ته اړتیا ولري.
هدف په ساده ډول "د پیمانه کارول" ندي. دا د اندازه کولو تجهیزاتو کارول دي چې د توزیع شوي مقدار لپاره کافي دقیق دي.
ولې خورا لوی بیچونه یو مختلف خطر رامینځته کوي
لوی بیچونه د تناسب اندازه کول د فیصدو شرایطو کې اسانه کوي، مګر دوی بله مسله معرفي کوي: د تودوخې تودوخه.
Epoxy درملنه تودوخه خوشې کوي.
یوه لویه ډله چې په یوه ژوره کڅوړه کې پاتې کیږي د هغې تودوخې ډیره برخه ساتي د یوې پتلي طبقې په پرتله چې په تیږو باندې خپریږي.
د ګړندي تودوخې رامینځته کول د غوره تناسب سره ګډوډ مه کوئ
په سمه توګه مخلوط شوی لوی کڅوړه کیدای شي په کانټینر کې ګړندۍ درملنه وکړي ځکه چې ډیر تودوخه ساتل کیږي.
د حل لاره د تناسب بدلون نه دی.
فابریکه باید پرځای د عرضه کونکي سپارښتنو سره سم د بیچ اندازه ، کانټینر جیومیټري ، کاري جریان ، یا د تودوخې شرایط تنظیم کړي.
د مخلوط تناسب غلطی څنګه د مختلف ډبرو غوښتنلیکونو اغیزه کوي
د مرمر ډبرو ترمیم
د مرمر ترمیم ډیری وختونه رال ته اړتیا لري ترڅو ښه درزونو ته ننوځي او بیا د پالش کولو لپاره کافي سخت شي.
د غیر تناسب مخلوط کولی شي نرم رال تولید کړي چې د خړوبولو لاندې درزونو یا بویونو څخه راوباسي.
ویرپوکسي 5099 / B25Q-KG مرمر ترمیم سیسټم د وزن له مخې 100:25 مشخص کوي. دا تناسب باید ثابت پاتې شي حتی که د ورکشاپ د حرارت درجه بدله شي.
سپین مرمر
سپین مرمر بصری حساسیت زیاتوي.
ناسم تناسب یا نامکمل مخلوط کولی شي په درملنه، روښانه کولو، ژېړ چلند، یا د سطحې بڼه کې توپیر رامنځته کړي.
د 5090 / D30M-BS سخت سپین مرمر سیسټم د وزن له مخې 100:30 مشخص کوي.
که د تولید سرعت د قناعت وړ نه وي، د تناسب بدلولو پر ځای د اړتیا وړ تودوخې لپاره ډیزاین شوي فورمول ته بدلون ورکړئ.
د ډبرې جال ملاتړ
د میش ملاتړ حتی د فایبر لندبل ته اړتیا لري او په یوه لوی سلیب کې دوامداره درملنه شوي چپکتیا ته اړتیا لري.
که چیرې بسته د ناکافي سختیدونکي یا ضعیف مخلوط سره سیمې ولري، د میش په اوږدو کې چپکتیا توپیر کولی شي.
دواړه Veropoxy د ټیټ تودوخې او د لوړ تودوخې ډبرې میش ملاتړ سیسټمونه د وزن له مخې 100:25 مشخص کړئ که څه هم د دوی د درملنې چاپیریال توپیر لري.
دا یو ګټور مثال دی: د تودوخې کنټرول د فورمول له لارې ترلاسه کیږي - نه په ناڅاپي ډول د A:B تناسب بدلولو سره.
ویکیوم انفیوژن
د ویکیوم انفیوژن کولی شي د مخلوط ثبات نور هم مهم کړي ځکه چې رال د داخلي ډبرو نیمګړتیاو ته ژوره ایستل کیږي.
که چیرې د تناسب څخه لرې مخلوط په سلیب کې داخل شي، لرې کول یا بیا کار کول خورا ستونزمن کیدی شي.
ویرپوکسي د ډبرو ویکیوم انفیوژن لپاره د ټیټ ویسکوسیټي ایپوکسی - 5080 / B25Q-KG د وزن له مخې د 100:25 تناسب کاروي او د اوږدې ننوتلو او کنټرول شوي درملنې شاوخوا ډیزاین شوی.
له همدې امله دقیق اندازه کول باید مخکې له دې چې رال د ویکیوم سیسټم ته ننوځي ترسره شي.
د عام Epoxy مخلوط کولو ستونزې څنګه تشخیص کړئ
| مشاهده شوې ستونزه | احتمالي لامل | څه چک کول |
|---|---|---|
| ټوله بسته نرمه پاتې کیږي | ناسم تناسب، ټیټ حرارت یا غلط محصول ترکیب | د بیچ ریکارډونه، د وزن ډاټا، د رال / هارډر کوډونه او د تودوخې درجه |
| یوازې جلا ځایونه چپکشی پاتې کیږي | نامکمل مخلوط یا مواد د کانټینر دیوالونو څخه ایستل شوي | د مخلوط کولو طریقه، د کانټینر اړخونه او ښکته |
| Epoxy درملنه کوي مګر په غیر معمولي ډول نرم احساس کوي | د غیر تناسب مخلوط یا د مناسب درملنې شرایط | د هارډر مقدار، د حرارت درجه او د محصول مشخصات |
| درملنه د توقع په پرتله خورا ورو ده | ټیټ حرارت، ډیر لږ سخت، غلط سخت یا ضعیف مخلوط | د حرارت درجه، تناسب او اجزا پیژندنه |
| آپریټر اضافي سخته اضافه کړه مګر درملنه لاهم خرابه ده | Stoichiometric عدم توازن | ټاکل شوي تناسب ته بیرته ستنیدل؛ د هارډینر مقدار د سرعت کنټرول په توګه مه کاروئ |
| د میش ملاتړ کمزورې سیمې لري | نامکمل مخلوط کول، د سطحې ککړتیا یا ضعیف رطوبت | تناسب، د مخلوط یووالی، د سبسټریټ چمتو کول او غوښتنلیک |
| د سپین مرمر ترمیم غیر منظم بڼه ښیې | مخلوط توپیر، ډیر نفوذ یا ککړتیا | تناسب، د هارډینر ویش، ویسکوسیت، د ډبرې مسیر او پاکوالی |
| مختلف بدلونونه مختلف پایلې ترلاسه کوي | د لاسي اندازه کولو متناسب | پیمانه کیلیبریشن، SOP، د چلونکي روزنه او د بیچ ریکارډونه |
د اختلاطاتو ستونزې ته د سم عمل سره څنګه سمون ورکړئ
که ټوله بسته په غیر معمولي ډول نرمه پاتې شي، د رال څخه تر سختو مقدارونو، د محصول کوډونه، او د تودوخې د تودوخې درجه وګورئ مخکې له دې چې فرض کړئ چې epoxy عیب لري.
که یوازې کوچنۍ ساحې چپکشي پاتې وي، د مخلوط کولو طریقه معاینه کړئ او ایا غیر مخلوط مواد د کانټینر له اړخونو یا لاندې څخه سکریپ شوي.
که چیرې د ژمي درملنه ډیره ورو وي، د ټیټ تودوخې epoxy غوره کړئ د دې پرځای چې د سختو مقدار زیات کړي.
که چیرې د اوړي درملنه ډیره چټکه شي، د کنټرول شوي تعامل سره د لوړ تودوخې فارمولیشن وکاروئ د دې پرځای چې د هارډینر مقدار کم کړئ.
که چیرې چلونکي په مکرر ډول د کوچنۍ بستې غلطۍ وکړي، د لوړ ریزولوشن پیمانه یا د تایید شوي اندازه کولو سیسټم وکاروئ.
که چیرې د اتوماتیک ډوز کولو لاین متضاد پایلې تولید کړي ، یوازې د ماشین تنظیماتو باندې تکیه کولو پرځای د پمپ کیلیبریشن او ریښتیني محصول تصدیق کړئ.
که د غوښتنلیک وروسته د تناسب تېروتنه تایید شي، اغیزمن شوي مواد جلا کړئ او د رال عرضه کونکي لخوا تصویب شوي بیا کار کولو طرزالعمل تعقیب کړئ د دې پرځای چې په پورتنۍ برخه کې اضافي هارډینر پلي کړئ او امید ولرئ چې دا به اصلي مخلوط سم کړي.
د ډبرو په فابریکو کې د Epoxy ګډولو عام غلطۍ
د نن ورځې محصول لپاره د پرون تناسب کارول
دا په اسانۍ سره پیښیږي کله چې ډیری ورته A/B سیسټمونه په ورته تولید ساحه کې زیرمه شوي وي.
روښانه لیبل کول او د محصول ځانګړي کاري لارښوونې خطر کموي.
د 100:30 سره 100:25 ګډوډ کول
شمیرې ورته ښکاري، په ځانګړې توګه د مصروف بدلون په جریان کې.
مګر دوی د مختلف جوړښتونو استازیتوب کوي.
د حجم په واسطه د وزن تناسب اندازه کول
که چیرې تولید کونکی وزن مشخص کړي ، وزن کول خوندي ډیفالټ دی پرته لدې چې د تصویب شوي حجم تبادله چمتو شي.
په ژمي کې اضافي سختی اضافه کول
دا معیاري فورمول د ژمي په درجه ایپوکسی کې نه بدلوي.
په اوړي کې د سختۍ کمول
دا په خوندي ډول یو سست سختونکی نه رامینځته کوي.
که محصول ډیر چټک غبرګون وښيي، د تودوخې ځانګړي سیسټم څخه کار واخلئ.
د سترګو په واسطه مخلوط کول
تجربه لرونکي کارګران ممکن احساس وکړي چې دوی کولی شي تناسب په لید سره اټکل کړي، مګر صنعتي ثبات باید په حافظه یا د بالټ بڼه پورې اړه ونلري.
د کانټینر په دیوالونو کې پاتې شوي توکي له پامه غورځول
د یوې بستې مرکز په ښه توګه مخلوط کیدی شي پداسې حال کې چې د غیر مخلوط رال یا هارډینر پتلی پرتونه د احاطې په شاوخوا کې پاتې کیږي.
د ناسم پیمانه کارول
هغه پیمانه چې د 10 کیلو ګرامه بستو لپاره مناسبه وي ممکن د 20 g ترمیم بستو لپاره کافي نه وي.
د اتوماتیک اندازه کولو تجهیزاتو کیلیبریټ کولو کې پاتې راتلل
اتومات یوازې هغه وخت ثبات ته وده ورکوي کله چې پمپونه واقعیا برنامه شوي مقدارونه توزیع کوي.
د ډبرو فابریکې لپاره د مخلوط تناسب SOP څنګه جوړ کړئ
یو ساده تولید SOP کولی شي د ډیری epoxy ناکامیو مخه ونیسي.
| د کنټرول نقطه | د فابریکې وړاندیز شوی تمرین |
|---|---|
| د محصول پیژندنه | د توزیع کولو دمخه دقیق رال او هارډینر کوډونه ثبت کړئ |
| نسبت | د مخلوط کولو سټیشن کې تصویب شوی وزن یا حجم تناسب ښکاره کړئ |
| پیمانه | د بیچ اندازې لپاره مناسب ظرفیت او ریزولوشن غوره کړئ |
| کیلیبریشن | د وزن یا اندازه کولو تجهیزات په ټاکل شوي اساس تایید کړئ |
| کانټینر | د پخوانیو موادو څخه پاک، مطابقت لرونکي کانتینرونه وکاروئ |
| مخلوط کول | اړخونه او ښکته ټوټه کړئ او تر یونیفورم پورې مخلوط کړئ |
| د حرارت درجه | د مهمو بستونو لپاره اړونده محیط او د موادو تودوخې ثبت کړئ |
| د بسته اندازه | د عرضه کونکي لخوا تصویب شوي پروسس کولو حد کې وساتئ |
| Traceability | د لوړ ارزښت یا دوامداره تولید لپاره د بیچ کوډونه ثبت کړئ |
| منل | د بشپړې کچې کارولو دمخه د درملنې او وروستي ډبرې فعالیت تایید کړئ |
د لوی تولید دمخه د مخلوط کولو دقت څنګه ازموینه وکړئ
یو کنټرول شوی جیل چل کړئ یا د درملنې پرتله کول
د تخنیکي ډیټا شیټ سره سم یو کوچنی دقیق اندازه شوی بسته چمتو کړئ.
د پیل تودوخې او وخت ثبت کړئ.
د هغې د درملنې چلند د عادي تولید بستونو سره پرتله کړئ.
که کنټرول شوي نمونه په سمه توګه درملنه وکړي مګر د فابریکې بستونه په مکرر ډول نه ترسره کوي، د اندازه کولو، مخلوط کولو، تجهیزاتو، یا د غوښتنلیک شرایطو پلټنه کوي.
یوازې د کپ ازموینې پرځای اصلي ډبره وکاروئ
د کپ ازموینه د اصلي درملنې چلند تاییدوي، مګر دا نه ښیي چې ایا epoxy د کریک د ننوتلو، میش ملاتړ، پالش کولو، یا د ویکیوم انفیوژن په وخت کې په سمه توګه ترسره کوي.
په سمه توګه متناسب مواد د نمایندګي ډبرې لپاره پلي کړئ او د اصلي تولید دورې له لارې یې پرمخ وړئ.
د ډیری آپریټرونو پرتله کول
که یو آپریټر په دوامداره توګه ښه پایلې ترلاسه کړي او بل یې ونه کړي، مسله کیدای شي د پروسس تخنیک وي نه د فورمول.
د وزن کولو او مخلوط کولو معیاري کړنلاره د آپریټر څخه تر آپریټر توپیر کموي.
د ریښتیني محصول لخوا اتومات پمپونه تایید کړئ
رال او هارډینر په جلا توګه د کنټرول شوي شمیر پمپ سایکلونو لپاره راټول کړئ او محصول وزن کړئ.
اندازه شوې پایله د پروګرام شوي تناسب سره پرتله کړئ.
دا د دې انګیرنې په پرتله خورا باوري دی چې د ډوز کولو سیسټم تر نامعلوم وخت پورې دقیق پاتې کیږي.
سپارښتنه: د کیمیا د تنظیم کولو هڅه کولو پرځای تناسب کنټرول کړئ
د Epoxy تناسب باید د یو ثابت فارمولیشن اړتیا په توګه وڅیړل شي، نه د عملیاتي تنظیم کولو نوب په توګه.
که درملنه خورا ورو وي ځکه چې ورکشاپ ساړه دی، د ټیټ تودوخې سخت سیسټم غوره کړئ.
که چیرې په دوبي کې د کار وخت ډیر لنډ وي، د لوړ تودوخې فورمول وکاروئ.
که ویسکوسیټي مناسب نه وي، د اړتیا وړ ننوتلو یا ډکولو چلند لپاره ډیزاین شوی epoxy غوره کړئ.
که د رنګ ثبات په سپین مرمر باندې مهم وي، مناسب ټیټ ژیړ یا غیر داغدار سیسټم غوره کړئ.
هڅه مه کوئ چې دا د فعالیت بدلونونه د ټاکل شوي څخه ډیر یا لږ سخت اضافه کولو سره رامینځته کړئ.
د ډبرو فابریکو لپاره چې ډیری epoxy سیسټمونه پرمخ وړي، ترټولو خوندي طریقه دا ده چې هر تناسب دقیق رال / هارډینر محصول کوډ سره وتړئ، د ټاکل شوي میتود په واسطه اندازه کړئ، او د اصلي بستې تعقیب وړتیا وساتئ.
د وزن کولو په سټیشن کې یو څو اضافي ثانیې کولی شي د ساعتونو پالش کولو بیا کار کولو مخه ونیسي، رد شوي سلیبونه، ضعیف تقویه، یا د دې په اړه شخړې چې ایا epoxy پخپله نیمګړتیا لري.
د Epoxy Resin Mixing Ratio په اړه په مکرر ډول پوښتل شوي پوښتنې
1. د epoxy رال مخلوط تناسب صحیح دی؟
د epoxy مخلوط کولو نړیوال تناسب شتون نلري. سمه تناسب د ځانګړي رال او هارډر فارمولیشن پورې اړه لري. د مثال په توګه د Veropoxy ډبرې سیسټمونه د وزن له مخې د 100:25 او 100:30 رال څخه تر سختو تناسبونو کې شامل دي. په هر epoxy کې د یو تناسب پلي کولو پرځای تل د دقیق محصول ترکیب لپاره بیان شوي تناسب تعقیب کړئ.
2. که زه په epoxy کې ډیر هارډینر واچوم څه به پیښ شي؟
د اضافي هارډینر اضافه کول په معتبر ډول د دودیز ایپوکسي درملنه ګړندي نه کوي. دا کولی شي د غیر تناسب سیسټم رامینځته کړي چې غیر عکس العمل یا په غلط ډول شامل شوي اجزاو سره ، په احتمالي توګه نرمه درملنه تولیدوي ، د فزیکي فعالیت کمول ، د سطحې ستونزې ، یا متناسب پایلې. ټاکل شوی تناسب وکاروئ او د ګړندی کیرینګ اړتیا په صورت کې یو بل هارډینر فارمولیشن غوره کړئ.
3. څه پیښیږي که چیرې په epoxy کې کافي سختونکي شتون ونلري؟
ډیر لږ هارډینر کولی شي د رال سیسټم د مطلوب کراس لینک شوي جوړښت رامینځته کیدو مخه ونیسي. د خطا او جوړونې درجې پورې اړه لري، epoxy کیدای شي نرم، پیچلي، د درملنې لاندې، ضعیف، یا د پالش کولو او سمبالولو لپاره مناسب نه وي. د متناسب سختې غلطۍ ممکن یوازې د اوږد انتظار کولو سره حل نشي.
4. آیا د epoxy مخلوط تناسب د وزن یا حجم په واسطه اندازه کیږي؟
دا په هر ډول ټاکل کیدی شي، د محصول پورې اړه لري. د وزن او حجم تناسب په اوتومات ډول د تبادلې وړ ندي ځکه چې رال او هارډر کولی شي مختلف کثافت ولري. که د تخنیکي ډیټا شیټ د وزن له مخې تناسب مشخص کړي ، نو د وزن تناسب وکاروئ پرته لدې چې جوړونکی د تایید شوي حجم تبادله چمتو کړي.
5. ایا زه کولی شم اضافي هارډینر اضافه کړم ترڅو په ژمي کې د epoxy درملنه ګړندۍ کړم؟
نه. د درملنې سرعت کنټرولولو لپاره ټاکل شوی A:B تناسب مه بدلوئ. که چیرې د ژمي تودوخې درملنه خورا ورو شي، د ټیټ تودوخې فارمولیشن وکاروئ چې د دې شرایطو لپاره ډیزاین شوی. د مثال په توګه، د Veropoxy 4090 / WBA25Q میش ملاتړ سیسټم د نږدې 10 ° C تولید لپاره جوړ شوی پداسې حال کې چې د خپل ټاکل شوي 100:25 وزن تناسب ساتل.
د ریښتیني ډبرو تولید کې د Epoxy مخلوط ساتلو څرنګوالی
د اعتبار وړ epoxy درملنه مخکې له دې چې رال ډبرې ته ورسیږي پیل کیږي. د مخلوط کولو تناسب، د اندازه کولو طریقه، د اجزاو پیژندنه، د وزن دقت، د مخلوط یونیفورم، د بست اندازه، او د تولید تودوخه ټول تاثیر کوي چې ایا سیسټم د ډیزاین په توګه ترسره کوي. د ډبرې فابریکې لپاره، د تناسب کنټرول باید د کیفیت کنټرول ګام په توګه چلند وشي نه د ساده چلونکي عادت.
د محصول ځانګړي تناسب تعقیب کړئ
د 100:25 سیسټم او 100:30 سیسټم مختلف فورمولونه دي. ورته ویسکوسیټي، بڼه، بسته بندي، یا د درملنې وخت د دوی سخت مقدارونه د تبادلې وړ نه کوي. د فابریکې هرې لارښوونې دقیق رال او هارډر کوډ سره وتړئ.
د پروسې بدلولو دمخه ستونزه تشخیص کړئ
ټوله بسته نرمه ده:
تناسب، د اجزاو پیژندنه او د تودوخې درجه تصدیق کړئ.
یوازې جلا ځایونه چپکونکي دي:
د کانټینر له دیوالونو څخه د نامکمل مخلوط یا غیر مخلوط موادو پلټنه وکړئ.
د ژمي درملنه خورا ورو ده:
د اضافي سختۍ اضافه کولو پرځای د ټیټ تودوخې کیمیا ته لاړشئ.
د اوړي د کار وخت ډیر لنډ دی:
د ټاکل شوي هارډینر مقدار کمولو پرځای د تودوخې مناسب فارمولیشن وکاروئ.
پایلې د بدلونونو ترمنځ توپیر لري:
د پیمانه دقت، د اندازه کولو اندازه کول، د آپریټر تخنیک او د بیچ ریکارډونه چیک کړئ.
د ټاکل شوي اساس په کارولو سره اندازه کول
د وزن تناسب او حجم تناسب باید په ناڅاپي ډول مخلوط نشي. کله چې یو محصول د وزن له مخې د 100:25 یا 100:30 په توګه مشخص شي، د وزن کولو مناسب تجهیزات یا د اعتبار وړ دوز سیسټم وکاروئ. د ډیرو کوچنیو بستونو لپاره، د پیمانه حل په ځانګړې توګه مهم دی ځکه چې یو کوچنی مطلق غلطی کولی شي د هارډر مقدار لوی فیصده استازیتوب وکړي.
مسلکي پیرودونکي باید څه ارزونه وکړي؟
د عرضه کوونکي ارزونه کې باید وړاندیز شوی A:B تناسب شامل وي، ایا نسبت د وزن یا حجم له مخې مشخص شوی وي، د پروسس کولو وړ تودوخې، د کار وخت، د مخلوط لارښوونې، د بستې اندازې محدودیتونه، د اندازه کولو اړتیاوې، او د عرضه کوونکي وړتیا چې د تناسب یا نیمګړتیا ستونزې حل کړي. د باور وړ صنعتي epoxy عرضه کونکی باید دا پیرامیټونه د تولید ټیمونو لپاره کافي روښانه کړي ترڅو د شفټ وروسته ورته پایلې بیا تولید کړي.
عملي سپارښتنه
که د درملنې سرعت غلط وي، د درملنې سیسټم بدل کړئ - نه د ټاکل شوي مخلوط تناسب. که ویسکوسیټي غلطه وي، یو مختلف فورمول غوره کړئ - نه د بل هارډر مقدار. که چیرې د سلیب یوازې برخه نرمه پاتې شي، د محصول تور لګولو دمخه د مخلوط کولو یونیفورم پلټنه وکړئ. او که په ورته فابریکه کې څو epoxy محصولات کارول کیږي، د محصول دقیق کوډ، تناسب، د اندازه کولو اساس، او د کار کولو تودوخې په هر مخلوط سټیشن کې ښکاره کړئ. سمه تناسب ارزانه دی؛ د زیرمه شوي ډبرې سلیب بیا کار کول ندي.
ستاسو د ډبرې پروسې لپاره د سم Epoxy تناسب تایید ته اړتیا لرئ؟
د لوی تولید دمخه ، دقیق رال او هارډر ترکیب تایید کړئ ، د مخلوط تناسب ، اندازه کولو میتود ، د ورکشاپ تودوخې ، د بست اندازه ، او د درملنې اړتیاوې. Veropoxy د مرمر، ګرانایټ، میش بیکینګ، ویکیوم انفیوژن، او د رنګ حساس ډبرې غوښتنلیکونو لپاره مختلف epoxy سیسټمونه وړاندې کوي، نو سم تناسب باید تل د ځانګړي فورمول تعقیب کړي.
حوالې
- د سیسټم درې ریزین تخنیکي کارکونکي.
څلورمه برخه - اندازه کول او مخلوط کول.
سیسټم درې ریزین، Inc.
د Epoxy کتاب / Epoxy تخنیکي سرچینې. - سیسټم درې رال تخنیکي ملاتړ.
ولې د Epoxy درملنه نه وه؟
سیسټم درې ریزین، Inc.
د تخنیکي ملاتړ د پوهې بنسټ. - WEST SYSTEM Technical Staff.
د لویدیځ سیسټم اساسات Epoxy رال او هارډینر.
Gougeon Brothers, Inc.
Epoxyworks تخنیکي خپرونې. - WEST SYSTEM Technical Staff.
د فزیکي ملکیتونو معلومولو لپاره د Epoxy ازموینه.
Gougeon Brothers, Inc.
Epoxyworks تخنیکي خپرونې. - WEST SYSTEM Technical Staff.
د مینی پمپونو څخه ډیره ګټه ترلاسه کول.
Gougeon Brothers, Inc.
Epoxyworks تخنیکي خپرونې. - فریډ مایر، جینووا سانز، آرانتکسا اکیزا، اناکي مونډراګون او جووان میجوویچ.
د Epoxy شبکې جوړښت او ملکیتونو باندې د درملنې پرمهال د سټوچیومیټري او حرارتي تاریخ اغیزه.
پوهنتون او پولیمر څیړنیز بنسټونه.
پولیمر، والیت. 36، شمیره 7، 1995، مخونه 1407-1414. - M. R. وان لینډنګهم، R. F. Eduljee او J. W. Gillespie Jr.
د Stoichiometry، مایکروسټرکچر، او د امینو درملنه شوي Epoxies لپاره د ملکیتونو ترمنځ اړیکې.
د جامع موادو مرکز، د دلاور پوهنتون.
د تطبیق شوي پولیمر ساینس ژورنال، والیت. 71، 1999، مخونه 699-712. - ستورو یاماموتو، نګیوین تاو فان، کوکی کیهارا، اتسومي شونډو او کیجي تاناکا.
د Epoxy resins په فزیکي ملکیتونو د Stoichiometry څخه بهر اغیزه.
د کیوشو پوهنتون او د همکارۍ څیړنیزې ادارې.
پولیمر ژورنال، والیت. 57، 2025، مخونه 357-366.