

Ringkasan Singkat:
Rasio pencampuran resin epoksi mengontrol apakah resin dan pengeras dapat mengembangkan jaringan pengawetan yang diinginkan. Hardener yang terlalu banyak atau terlalu sedikit tidak akan membuat proses pengerasan epoksi menjadi lebih cepat atau lebih lambat—hal ini dapat membuat sistem kurang matang atau menurunkan kinerja akhir. Pabrik batu harus mengikuti rasio tepat yang dinyatakan untuk setiap formulasi, membedakan rasio berat dari rasio volume, mengukur secara akurat, dan mengaduk secara menyeluruh. Sistem epoksi 100:25 tidak dapat dipertukarkan dengan sistem 100:30 meskipun kedua produk memiliki viskositas atau waktu pengawetan yang serupa.
Pencampuran epoksi terlihat sederhana: Komponen A dimasukkan ke dalam wadah, Komponen B mengikuti, operator mengaduk, dan resin siap untuk dibuat batu.
Namun kesalahan rasio adalah salah satu penyebab kinerja epoksi yang tidak konsisten di pabrik batu yang paling dapat dihindari.
Sebuah lempengan mungkin tetap lengket. Retakan yang diperbaiki mungkin terasa lunak selama pemolesan. Bagian belakang jaring mungkin terkelupas secara tidak merata. Satu bagian permukaan marmer dapat mengeras dengan baik sementara bagian lainnya tetap kenyal. Operator mungkin menyalahkan suhu, kualitas produk, kelembapan, atau pemasok padahal masalah sebenarnya dimulai beberapa menit sebelumnya di stasiun penimbangan.
Masalah menjadi lebih penting ketika sebuah pabrik menggunakan beberapa sistem epoxy.
arus Veropoxy rangkaian produk epoksi batu, misalnya, mencakup formulasi yang menggunakan perbandingan berat resin dan pengeras 100:25 dan 100:30. Perbedaan tersebut mungkin terlihat kecil di atas kertas, namun ini adalah bagian dari desain formulasi dan tidak boleh dianggap sebagai pilihan.
Oleh karena itu, lini produksi profesional perlu menjawab empat pertanyaan setiap kali epoksi dicampur:
- Berapa rasio resin dan pengeras yang ditentukan?
- Apakah perbandingannya berdasarkan berat atau volume?
- Apakah setiap komponen diukur secara akurat?
- Apakah kedua komponen tercampur sempurna sebelum diaplikasikan?
Jika salah satu langkah tersebut salah, akibatnya bisa berupa sistem epoksi yang tidak sesuai rasio atau tidak tercampur sempurna—bahkan ketika produk itu sendiri sudah sangat sesuai untuk aplikasi tersebut.
Apa Arti Rasio Pencampuran Resin Epoksi?
Rasio pencampuran epoksi menentukan berapa banyak resin dan pengeras yang harus digabungkan untuk menghasilkan formulasi yang diinginkan oleh pabrikan.
Misalnya, rasio:
100:25 berdasarkan berat
berarti bahwa untuk setiap 100 bagian berat resin Komponen A, harus ditambahkan 25 bagian berat pengeras Komponen B.
Jika pabrik menimbang 1.000 g resin, jumlah pengeras yang sesuai adalah:
1.000 g × 25/100 = 250 g pengeras
Sistem 100:30 berbeda:
1.000 g resin × 30/100 = 300 g pengeras
Selisihnya adalah 50 g hardener untuk setiap kilogram resin.
Itu bukan detail pembulatan. Ini mencerminkan formulasi yang berbeda.
Rasio adalah bagian dari ilmu kimia
Sistem epoksi dua komponen bergantung pada gugus reaktif dalam resin dan bahan pengawet yang membentuk jaringan polimer berikatan silang.
Rasio campuran yang direkomendasikan dipilih sehingga formulasi mengembangkan kombinasi yang diharapkan antara pengawetan, daya rekat, kekerasan, ketangguhan, perilaku termal, ketahanan kimia, kejernihan, dan kinerja pemrosesan.
Itulah sebabnya operator tidak boleh menganggap Komponen B sebagai “akselerator” sederhana.
Hardener adalah bagian reaktif dari sistem polimer akhir.
Mengapa Produk Epoxy Berbeda Menggunakan Rasio Pencampuran Berbeda
Salah satu pelajaran terpenting bagi tim pembelian adalah tidak ada rasio pencampuran epoksi yang universal.
Beberapa sistem menggunakan 1:1. Yang lain menggunakan 2:1, 3:1, 5:1, 100:25, 100:30, atau proporsi tertentu lainnya.
Jumlah yang benar tergantung pada kimia dan formulasi resin dan pengeras tertentu.
Pengeras yang berbeda memiliki persyaratan kimia yang berbeda
Jenis pengeras, fungsionalitas, struktur molekul, kandungan hidrogen reaktif, pengubah, akselerator, dan variabel formulasi lainnya mempengaruhi kuantitas yang diperlukan untuk bereaksi dengan sistem resin tertentu.
Ini berarti dua pengeras yang serupa secara visual belum tentu dapat dipertukarkan.
Persyaratan aplikasi juga mengubah formulasi
Epoksi berbahan dasar jaring yang dirancang untuk mengeras secara andal pada suhu 10°C mungkin menggunakan bahan kimia pengeras yang berbeda dari sistem marmer putih tidak menguning yang dioptimalkan pada suhu sekitar 24°C.
Produk infus vakum yang memerlukan aliran dan penetrasi selama beberapa jam juga dapat menggunakan strategi pengawetan yang berbeda dari epoksi yang dikembangkan untuk produksi penyangga jaring yang lebih cepat.
Oleh karena itu, rasio pencampuran termasuk dalam formulasi khusus aplikasi yang lengkap.
Contoh Veropoksi Nyata: 100:25 vs 100:30
Portofolio produk Veropoxy yang ada menggambarkan mengapa pabrik batu harus memeriksa setiap produk daripada mengasumsikan satu rasio seluruh pabrik.
| Sistem Epoksi | Aplikasi | Rasio yang Direkomendasikan | Dasar Pengukuran |
|---|---|---|---|
| 5099 / B25Q-KG | Perbaikan marmer dan peningkatan warna | 100:25 | Berdasarkan berat |
| 4090/WBA25Q | Dukungan jaring batu suhu rendah | 100:25 | Berdasarkan berat |
| 4090/BCO25Q-14 | Dukungan jaring batu suhu tinggi | 100:25 | Berdasarkan berat |
| 5080 / B25Q-KG | Infus vakum batu | 100:25 | Berdasarkan berat |
| 5090/D30M-BS | Marmer putih keras | 100:30 | Berdasarkan berat |
| Tanpa Pewarnaan / D30M-BS | Marmer lembut dan putih | 100:30 | Berdasarkan berat |
| 4099-BBS/D30M-BS | Peningkatan warna granit ringan dan perbaikan retak | 100:30 | Berdasarkan berat |
Misalnya, Veropoxy Resin Epoksi untuk Perbaikan Marmer & Peningkatan Warna – 5099 / B25Q-KG menggunakan rasio 100:25 berdasarkan berat.
Epoxy Suhu Rendah untuk Backing Stone Mesh – 4090 / WBA25Q juga menggunakan rasio berat 100:25, meskipun diformulasikan untuk aplikasi dan suhu yang berbeda.a
Sebaliknya, Epoksi Tidak Menguning untuk Marmer Putih Keras – 5090 / D30M-BS menggunakan 100:30 berdasarkan berat.
Epoxy Peningkat Warna untuk Granit Ringan – 4099-BBS / D30M-BS juga menggunakan 100:30.
Jadi, bahkan dalam satu portofolio pemasok batu epoksi, operator mungkin perlu mengubah rasio tergantung pada produk yang diproses.
Aturan produksi: Jangan pernah menulis “Rasio epoksi veropoksi = 100:25” atau “semua epoksi batu = 100:30” ke dalam SOP umum pabrik. Rasio tersebut harus dilampirkan pada kode produk dan kombinasi pengeras yang tepat.
Rasio Berat vs Rasio Volume: Jangan Perlakukan Keduanya Sama
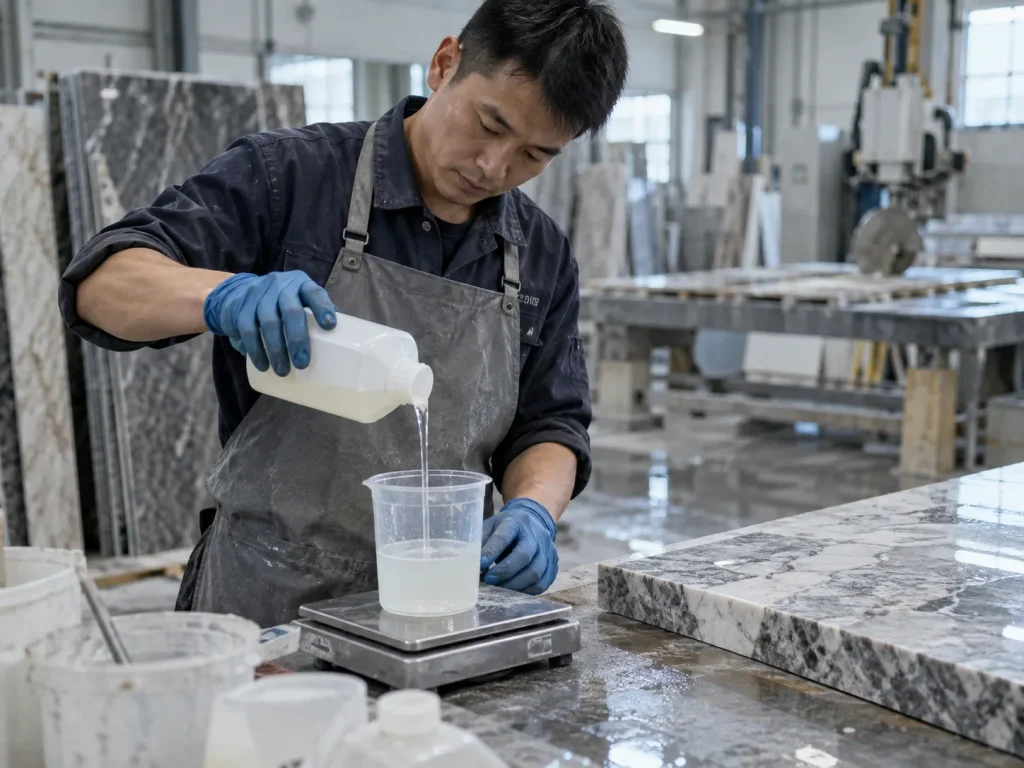
Ini adalah salah satu kesalahan yang paling mudah dilakukan.
Perbandingan yang ditulis berdasarkan berat tidak dapat secara otomatis diukur dengan gelas ukur seolah-olah perbandingan tersebut sama dengan volume.
Mengapa berat dan volume dapat menghasilkan besaran yang berbeda
Resin dan pengeras seringkali memiliki kepadatan yang berbeda.
Satu liter resin mungkin tidak memiliki berat yang sama dengan satu liter pengeras.
Karena perbedaan densitas tersebut, formulasi yang ditentukan dengan berat 100:30 mungkin memerlukan rasio numerik yang berbeda jika diubah menjadi volume.
Konversi harus berasal dari pabrikan—bukan dari estimasi operator.
Gunakan skala ketika TDS menentukan rasio berat
Untuk produksi batu industri, penimbangan digital umumnya mudah dilakukan dan dapat diulang untuk produk yang ditentukan berdasarkan beratnya.
Operator dapat:
- letakkan wadah pencampur yang bersih di atas timbangan;
- tara skalanya ke nol;
- tambahkan berat resin yang dibutuhkan;
- hitung berat pengeras yang cocok;
- tambahkan pengeras hingga tercapai jumlah yang benar; dan
- mencatat bets jika penelusuran produksi diperlukan.
Jangan berasumsi rasio berat 100:25 berarti empat cangkir berbanding satu cangkir
Secara matematis, 100:25 disederhanakan menjadi 4:1.
Namun jika rasio yang ditentukan adalah berdasarkan berat, penggunaan empat volume resin untuk satu volume pengeras hanya tepat jika pemasok secara eksplisit mengonfirmasi rasio volume yang sesuai.
Perbedaan ini penting karena kepadatannya berbeda.
Cara Menghitung Rasio Pencampuran Epoxy yang Benar
Untuk sistem 100:25
| Berat Resin | Berat Pengeras | Epoksi Campuran Total |
|---|---|---|
| 100 gram | 25 gram | 125 gram |
| 500 gram | 125 gram | 625 gram |
| 1.000 gram | 250 gram | 1.250 gram |
| 5.000 gram | 1.250 gram | 6.250 gram |
| 10.000 gram | 2.500 gram | 12.500 gram |
Rumusnya adalah:
Pengeras = Berat Resin × 0,25
Untuk sistem 100:30
| Berat Resin | Berat Pengeras | Epoksi Campuran Total |
|---|---|---|
| 100 gram | 30 gram | 130 gram |
| 500 gram | 150 gram | 650 gram |
| 1.000 gram | 300 gram | 1.300 gram |
| 5.000 gram | 1.500 gram | 6.500 gram |
| 10.000 gram | 3.000 gram | 13.000 gram |
Rumusnya adalah:
Pengeras = Berat Resin × 0,30
Bila targetnya adalah total berat campuran
Terkadang operator mengetahui jumlah total yang dibutuhkan daripada jumlah resin.
Untuk sistem 100:25, rasio total bagiannya sama dengan 125.
Jika diperlukan 1.000 g total campuran epoksi:
Damar = 1.000 × 100 / 125 = 800 gram
Pengeras = 1.000 × 25 / 125 = 200 g
Untuk sistem 100:30, jumlah bagian sama dengan 130.
Jika diperlukan 1.000 g total campuran epoksi:
Damar = 1.000 × 100 / 130 ≈ 769,2 g
Pengeras = 1.000 × 30 / 130 ≈ 230,8 g
Pabrik yang menggunakan peralatan takaran otomatis dapat memasukkan formula ini ke dalam sistem pengukurannya, namun kalibrasi rutin tetap diperlukan.
Apa Yang Terjadi Jika Anda Menambahkan Terlalu Banyak Pengeras?
Keyakinan bengkel yang umum adalah:
“Hari ini dingin, jadi tambahkan lebih banyak pengeras dan epoksi akan lebih cepat kering.”
Untuk sistem epoksi dua komponen konvensional, pendekatan ini umumnya salah.
Pengeras ekstra tidak bertindak seperti katalis tambahan
Resin epoksi dan pengeras bereaksi satu sama lain sesuai dengan sifat kimia formulasinya.
Setelah situs reaktif yang tersedia telah dikonsumsi, komponen bahan pengawet yang berlebihan mungkin tetap berada di luar struktur jaringan yang diinginkan.
Hal ini dapat mengurangi sifat-sifat yang dirancang pabrikan ke dalam sistem pengawetan.
Epoksi yang diawetkan mungkin tetap lebih lembut
Tergantung pada formulasi dan tingkat kesalahannya, pengeras yang berlebihan dapat menyebabkan bahan mengeras menjadi lebih lembut atau kurang dapat diprediksi.
Dalam pengolahan batu, hal itu mungkin muncul sebagai:
- memperbaiki area yang ternoda selama pemolesan;
- berkurangnya kekerasan pada garis retak;
- perekat penahan jaring yang lembut;
- resistensi yang lebih rendah terhadap penanganan stres;
- kelengketan permukaan atau rasa yang tidak biasa; dan
- kinerja yang tidak konsisten antar batch.
Performa visual juga dapat berubah
Untuk marmer putih atau granit ringan, pencampuran di luar rasio sangat tidak diinginkan karena bahan kimia pengeras dapat mempengaruhi warna, kejernihan, tampilan permukaan, dan perilaku penuaan.
Jika suatu formulasi dirancang sekitar 100:30, sengaja mengubahnya menjadi 100:35 bukanlah metode yang terkendali untuk mempercepat produksi.
Apa Yang Terjadi Jika Anda Menambahkan Pengeras Terlalu Sedikit?
Terlalu sedikit pengeras menyebabkan ketidakseimbangan sebaliknya.
Resin mungkin tidak mengembangkan struktur ikatan silang yang diharapkan.
Sistem mungkin masih belum pulih
Gejalanya bisa meliputi:
- resin lunak setelah waktu pengerasan yang diharapkan;
- area perbaikan yang lengket atau norak;
- kekerasan permukaan rendah;
- perilaku pemolesan yang buruk;
- penguatan yang lemah;
- resistensi yang buruk terhadap penanganan;
- pengembangan kekuatan yang lambat atau tidak lengkap; dan
- variasi di seluruh lempengan.
Menunggu lebih lama mungkin tidak menyelesaikan kesalahan rasio yang parah
Ini adalah poin penting lainnya.
Jika epoksi hanya dingin, waktu pengeringan tambahan atau kontrol suhu yang benar dapat memungkinkan reaksi berlanjut.
Namun, jika campurannya jauh dari rasio, waktu saja tidak dapat secara ajaib menggantikan jumlah komponen reaktif yang hilang.
Pabrik perlu membedakan penyembuhan lambat yang berhubungan dengan suhu dengan kesalahan proporsi sebenarnya.
Rasio Salah vs Pencampuran Buruk: Keduanya Bisa Terlihat Mirip
Tidak semua epoksi lengket disebabkan oleh rasio yang salah.
Batch yang diukur dengan benar masih bisa gagal secara lokal jika tidak tercampur secara menyeluruh.
Rasio yang salah sering kali mempengaruhi keseluruhan batch
Jika jumlah resin dan pengeras salah sejak awal, seluruh batch campuran mungkin menunjukkan perilaku pengawetan yang tidak normal.
Beberapa lempengan yang diproses dari batch yang sama mungkin menunjukkan gejala yang serupa.
Pencampuran yang buruk sering kali menimbulkan cacat lokal
Jika bahan yang tidak tercampur tetap berada di sepanjang sisi atau dasar wadah, beberapa bagian yang diaplikasikan pada batu mungkin mengandung kombinasi yang benar sementara yang lain tidak.
Lempengan tersebut kemudian dapat menunjukkan:
- satu tempelan lengket yang dikelilingi bahan keras;
- garis-garis lembut;
- perubahan warna lokal;
- area kecil yang tercoreng saat pemolesan; atau
- adhesi mesh yang tidak konsisten.
Pola ini sering kali menunjukkan pencampuran yang tidak sempurna dibandingkan kesalahan pengukuran yang seragam.
Cara Mencampur Epoxy Dua Komponen dengan Benar
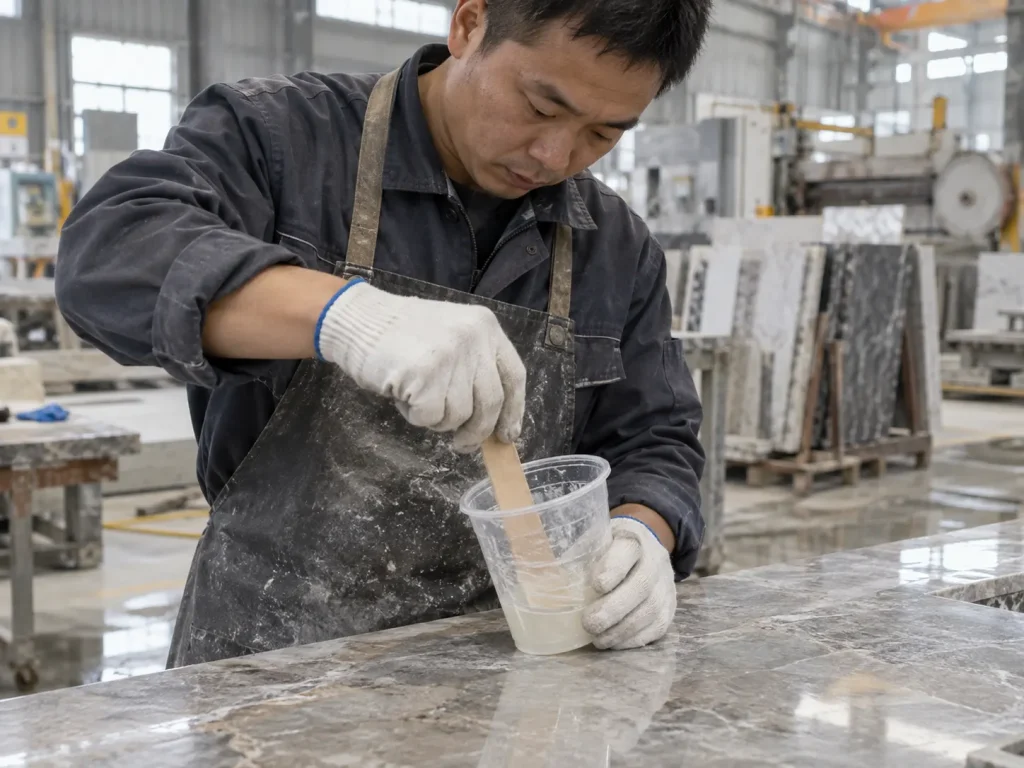
Langkah 1: Konfirmasikan kode produk yang sebenarnya
Jangan memulai dengan asumsi bahwa rasio kemarin berlaku pada hari ini.
Verifikasi kombinasi resin dan pengeras pada wadah, TDS, perintah kerja, atau instruksi produksi.
Misalnya, 5099/B25Q-KG dan 5090/D30M-BS menggunakan rasio yang berbeda meskipun keduanya ditujukan untuk pemrosesan terkait marmer.
Langkah 2: Konfirmasikan apakah perbandingannya berdasarkan berat atau volume
Ini harus ditulis dengan jelas pada instruksi operator.
Jika Veropoxy menentukan berat 100:25 atau 100:30, gunakan peralatan penimbangan kecuali metode pengukuran alternatif yang disetujui telah ditetapkan.
Langkah 3: Gunakan wadah yang bersih
Bahan sisa yang diawetkan atau tidak diawetkan dari formulasi sebelumnya dapat menimbulkan kontaminasi.
Hal ini sangat penting ketika beralih antara pengeras yang berbeda atau produk marmer putih yang sensitif terhadap warna.
Langkah 4: Tara skalanya
Tempatkan wadah kosong pada timbangan dan kembalikan tampilan ke nol sebelum menambahkan komponen.
Langkah 5: Ukur dengan hati-hati
Jangan mengandalkan estimasi visual.
Perbedaan yang terlihat kecil dalam satu ember bisa menjadi signifikan jika diulangi dalam lusinan batch per shift.
Langkah 6: Campur bagian samping dan bawah
Mengaduk hanya bagian tengahnya saja akan menimbulkan risiko sisa bahan yang tidak tercampur di dinding atau alas wadah.
Operator harus berulang kali mengikis bagian samping dan bawah sambil mengaduk.
Langkah 7: Campur hingga merata
Campuran harus menunjukkan tampilan yang konsisten tanpa garis-garis yang jelas atau bagian yang tidak tercampur.
Waktu pencampuran yang tepat tergantung pada ukuran batch, viskositas, suhu, peralatan, dan instruksi pemasok.
Langkah 8: Pertimbangkan metode dua wadah untuk pekerjaan kritis
Untuk aplikasi yang sangat sensitif, salah satu metode pengendalian proses yang berguna adalah dengan mencampurkan secara menyeluruh dalam wadah pertama, memindahkan campuran ke dalam wadah bersih kedua, dan mencampurnya kembali.
Hal ini mengurangi kemungkinan tergoresnya material yang belum tercampur dari dinding wadah aslinya secara tidak sengaja.
Hal ini sangat berguna ketika memproses marmer putih bernilai tinggi atau batu lainnya di mana titik lunak setempat dapat menimbulkan penolakan yang mahal.
Mengapa Jumlah Kecil Lebih Sulit Diukur Dibandingkan Kelihatannya
Batch kecil menggunakan lebih sedikit bahan, namun hal itu tidak secara otomatis membuat kontrol rasio menjadi lebih mudah.
Resolusi skala menjadi penting
Bayangkan sistem 100:25 yang hanya membutuhkan 20 g resin.
Jumlah pengeras yang dibutuhkan hanya 5 g.
Skala yang hanya terbaca dalam kelipatan 1 g memberikan ketelitian yang relatif buruk untuk kuantitas yang kecil.
Jika pengukuran pengeras meleset sebesar 1 g, kesalahannya mewakili 20% dari jumlah pengeras yang diharapkan.
Untuk batch yang lebih besar yang menggunakan 1.000 g resin dan 250 g hardener, kesalahan skala 1 g yang sama secara proporsional tidak signifikan.
Pilih metode pengukuran untuk ukuran batch
Batch perbaikan kecil mungkin memerlukan skala resolusi lebih tinggi atau pompa pengukur yang disetujui pabrikan.
Batch produksi besar mungkin memerlukan peralatan dosis industri yang dikalibrasi.
Tujuannya bukan sekadar “menggunakan skala”. Caranya adalah dengan menggunakan peralatan pengukur yang cukup akurat untuk jumlah yang disalurkan.
Mengapa Batch yang Sangat Besar Menimbulkan Risiko Berbeda
Batch yang besar membuat pengukuran rasio lebih mudah dalam persentase, namun menimbulkan masalah lain: panas eksotermik.
Pengawetan epoksi melepaskan panas.
Massa besar yang tersisa di ember yang dalam menahan lebih banyak panas daripada lapisan tipis yang disebarkan di atas batu.
Jangan bingung antara peningkatan panas yang lebih cepat dengan rasio yang lebih baik
Campuran dalam jumlah besar yang dicampur secara akurat mungkin tampak lebih cepat matang di dalam wadah hanya karena lebih banyak panas yang ditahan.
Solusinya adalah tidak mengubah rasionya.
Pabrik sebaiknya menyesuaikan ukuran batch, geometri wadah, alur kerja, atau kondisi suhu sesuai dengan rekomendasi pemasok.
Bagaimana Kesalahan Rasio Pencampuran Mempengaruhi Aplikasi Batu yang Berbeda
Perbaikan retakan marmer
Perbaikan marmer seringkali membutuhkan resin untuk menembus retakan halus dan kemudian menjadi cukup keras untuk dipoles.
Campuran di luar rasio dapat menghasilkan resin lembut yang dapat ditarik dari retakan atau noda akibat bahan abrasif.
Veropoksi Sistem perbaikan marmer 5099 / B25Q-KG menentukan 100:25 berdasarkan berat. Rasio tersebut harus tetap tetap meskipun suhu bengkel berubah.
Marmer putih
Marmer putih menambah kepekaan visual.
Rasio yang salah atau pencampuran yang tidak sempurna dapat menimbulkan perbedaan dalam proses pengawetan, kejernihan, perilaku menguning, atau tampilan permukaan.
Itu Sistem marmer putih keras 5090 / D30M-BS menentukan 100:30 berdasarkan berat.
Jika kecepatan produksi tidak memuaskan, ubahlah ke formulasi yang dirancang untuk suhu yang diperlukan daripada mengubah rasionya.
Dukungan jaring batu
Penyangga jaring memerlukan pembasahan serat yang merata dan daya rekat yang konsisten pada pelat besar.
Jika batch berisi daerah dengan pengeras yang tidak mencukupi atau pencampuran yang buruk, daya rekat dapat bervariasi di seluruh mesh.
Suhu rendah Veropoxy dan sistem penyangga jaring batu bersuhu tinggi tentukan beratnya 100:25 meskipun lingkungan pengawetannya berbeda.
Ini adalah contoh yang berguna: pengendalian suhu dicapai melalui formulasi—bukan dengan mengubah rasio A:B secara acak.
Infus vakum
Infus vakum dapat membuat konsistensi pencampuran menjadi lebih penting karena resin ditarik jauh ke dalam cacat batu bagian dalam.
Jika campuran yang tidak sesuai rasio dimasukkan ke dalam pelat, pemindahan atau pengerjaan ulang bisa menjadi sangat sulit.
Veropoksi Epoksi Viskositas Rendah untuk Infus Vakum Batu – 5080 / B25Q-KG menggunakan rasio berat 100:25 dan dirancang berdasarkan penetrasi yang lama dan proses pengawetan yang terkontrol.
Oleh karena itu, pengukuran yang akurat harus dilakukan sebelum resin memasuki sistem vakum.
Cara Mendiagnosis Masalah Umum Pencampuran Epoksi
| Masalah yang Diamati | Kemungkinan Penyebabnya | Apa yang Harus Diperiksa |
|---|---|---|
| Seluruh batch tetap lembut | Rasio salah, suhu rendah, atau kombinasi produk salah | Catatan batch, data penimbangan, kode resin/pengeras, dan suhu pengawetan |
| Hanya titik-titik terpencil yang tetap lengket | Pencampuran tidak sempurna atau bahan terkikis dari dinding wadah | Metode pencampuran, sisi wadah dan bawah |
| Epoxy sembuh tetapi terasa sangat lembut | Campuran di luar rasio atau kondisi pengawetan yang tidak sesuai | Kuantitas pengeras, suhu dan spesifikasi produk |
| Penyembuhannya jauh lebih lambat dari yang diharapkan | Suhu rendah, pengeras terlalu sedikit, pengeras salah atau pencampuran buruk | Suhu, rasio dan identifikasi komponen |
| Operator menambahkan pengeras ekstra namun penyembuhannya masih buruk | Ketidakseimbangan stoikiometri | Kembali ke rasio yang ditentukan; jangan gunakan kuantitas pengeras sebagai pengatur kecepatan |
| Dukungan mesh memiliki area yang lemah | Pencampuran tidak sempurna, kontaminasi permukaan atau pembasahan yang buruk | Rasio, keseragaman pencampuran, persiapan substrat dan aplikasi |
| Perbaikan marmer putih menunjukkan penampilan yang tidak teratur | Variasi campuran, penetrasi berlebihan atau kontaminasi | Rasio, distribusi pengeras, viskositas, porositas batu dan kebersihan |
| Pergeseran yang berbeda menghasilkan hasil yang berbeda | Inkonsistensi pengukuran manual | Kalibrasi timbangan, SOP, pelatihan operator, dan catatan batch |
Bagaimana Mencocokkan Tindakan yang Benar dengan Masalah Pencampuran
Jika seluruh batch masih sangat lunak, periksa jumlah resin-ke-pengeras, kode produk, dan suhu pengawetan sebelum berasumsi bahwa epoksi rusak.
Jika hanya sebagian kecil yang masih lengket, periksa metode pencampuran dan apakah bahan yang tidak tercampur tergores dari samping atau bawah wadah.
Jika proses pengeringan di musim dingin terlalu lambat, pilihlah epoksi bersuhu rendah daripada menambah jumlah pengeras.
Jika proses pengeringan di musim panas menjadi terlalu cepat, gunakan formulasi suhu tinggi dengan reaktivitas yang terkontrol daripada mengurangi jumlah pengeras.
Jika operator berulang kali melakukan kesalahan kecil, gunakan skala dengan resolusi lebih tinggi atau sistem pengukuran yang disetujui.
Jika jalur pemberian dosis otomatis memberikan hasil yang tidak konsisten, verifikasi kalibrasi pompa dan keluaran sebenarnya daripada hanya mengandalkan pengaturan mesin.
Jika kesalahan rasio dipastikan setelah aplikasi, isolasi bahan yang terkena dampak dan ikuti prosedur pengerjaan ulang yang disetujui pemasok resin daripada menggunakan pengeras tambahan di atasnya dan berharap bahan tersebut akan memperbaiki campuran asli.
Kesalahan Umum Pencampuran Epoxy di Pabrik Batu
Menggunakan rasio kemarin untuk produk hari ini
Hal ini terjadi dengan mudah ketika beberapa sistem A/B serupa disimpan di area produksi yang sama.
Pelabelan yang jelas dan instruksi kerja khusus produk mengurangi risiko.
Membingungkan 100:25 dengan 100:30
Jumlahnya terlihat serupa, terutama pada jam sibuk.
Namun keduanya mewakili formulasi yang berbeda.
Mengukur rasio berat berdasarkan volume
Jika pabrikan menentukan berat, penimbangan adalah default yang aman kecuali tersedia konversi volume yang disetujui.
Menambahkan pengeras ekstra di musim dingin
Ini tidak mengubah formulasi standar menjadi epoksi tingkat musim dingin.
Mengurangi pengeras di musim panas
Hal ini tidak akan menghasilkan pengeras yang lambat dengan aman.
Jika produk bereaksi terlalu cepat, gunakan sistem suhu spesifik yang benar.
Pencampuran dengan mata
Pekerja berpengalaman mungkin merasa mereka dapat memperkirakan proporsi secara visual, namun konsistensi industri tidak boleh bergantung pada ingatan atau penampilan ember.
Mengabaikan material yang tertinggal di dinding wadah
Bagian tengah batch dapat tercampur dengan baik sementara lapisan tipis resin atau pengeras yang belum tercampur tetap berada di sekelilingnya.
Menggunakan skala yang tidak akurat
Timbangan yang sesuai untuk kumpulan 10 kg mungkin tidak cukup presisi untuk kumpulan perbaikan 20 g.
Gagal mengkalibrasi peralatan pengukuran otomatis
Otomatisasi meningkatkan konsistensi hanya ketika pompa benar-benar mengeluarkan jumlah yang diprogram.
Cara Membangun SOP Mixing Ratio pada Pabrik Batu
SOP produksi sederhana dapat mencegah banyak kegagalan epoksi.
| Titik Kontrol | Praktik Pabrik yang Direkomendasikan |
|---|---|
| Identifikasi produk | Catat kode resin dan pengeras yang tepat sebelum dikeluarkan |
| Rasio | Tampilkan rasio berat atau volume yang disetujui di stasiun pencampuran |
| Skala | Pilih kapasitas dan resolusi yang sesuai untuk ukuran batch |
| Kalibrasi | Verifikasi peralatan penimbangan atau pengukuran secara terjadwal |
| Wadah | Gunakan wadah yang bersih dan kompatibel, bebas dari bahan sebelumnya |
| Pencampuran | Gosok bagian samping dan bawah, lalu aduk hingga rata |
| Suhu | Catat suhu lingkungan dan material yang relevan untuk batch kritis |
| Ukuran kumpulan | Simpan dalam rentang pemrosesan yang disetujui pemasok |
| Ketertelusuran | Catat kode batch untuk produksi bernilai tinggi atau berkelanjutan |
| Penerimaan | Konfirmasikan proses pengawetan dan kinerja batu akhir sebelum penggunaan skala penuh |
Cara Menguji Akurasi Pencampuran Sebelum Produksi Massal
Jalankan perbandingan gel atau obat yang terkontrol
Siapkan batch kecil yang diukur secara akurat sesuai dengan lembar data teknis.
Catat suhu dan waktu awal.
Bandingkan perilaku pengawetannya dengan batch produksi normal.
Jika sampel terkontrol mengering dengan benar tetapi batch pabrik berulang kali tidak, selidiki kondisi pengukuran, pencampuran, peralatan, atau aplikasi.
Gunakan batu asli, bukan tes cangkir saja
Uji cawan memastikan perilaku penyembuhan dasar, namun tidak menunjukkan apakah epoksi bekerja dengan benar selama penetrasi retakan, pelapis jaring, pemolesan, atau pemasukan vakum.
Terapkan material dengan proporsi yang benar ke batu yang representatif dan jalankan melalui siklus produksi sebenarnya.
Bandingkan beberapa operator
Jika salah satu operator secara konsisten mencapai hasil yang baik dan operator lainnya tidak, masalahnya mungkin terletak pada teknik proses, bukan pada formulasi.
Prosedur penimbangan dan pencampuran yang terstandar mengurangi variasi antar operator.
Verifikasi pompa otomatis berdasarkan keluaran aktual
Kumpulkan resin dan pengeras secara terpisah untuk jumlah siklus pompa yang terkontrol dan timbang hasilnya.
Bandingkan hasil yang diukur dengan rasio yang diprogram.
Hal ini lebih dapat diandalkan daripada mengasumsikan sistem pemberian dosis tetap akurat tanpa batas waktu.
Rekomendasi: Kontrol Rasio Daripada Mencoba Menyesuaikan Kimia
Rasio epoksi harus diperlakukan sebagai persyaratan formulasi tetap, bukan sebagai tombol penyesuaian operator.
Jika proses pengawetan terlalu lambat karena bengkelnya dingin, pilihlah sistem pengeras yang bersuhu rendah.
Jika waktu kerja terlalu singkat di musim panas, gunakan formulasi suhu tinggi.
Jika viskositas tidak sesuai, pilih epoksi yang dirancang untuk penetrasi atau perilaku pengisian yang diperlukan.
Jika stabilitas warna sangat penting pada marmer putih, pilihlah sistem dengan warna kuning rendah atau tanpa pewarnaan.
Jangan mencoba membuat perubahan kinerja ini dengan menambahkan pengeras lebih banyak atau lebih sedikit dari yang ditentukan.
Untuk pabrik batu yang mengoperasikan beberapa sistem epoksi, metode paling aman adalah dengan mengikat setiap rasio dengan kode produk resin/pengeras yang tepat, mengukur dengan metode yang ditentukan, dan menjaga ketertelusuran batch dasar.
Beberapa detik tambahan di stasiun penimbangan dapat mencegah berjam-jam pengerjaan ulang pemolesan, pelat yang ditolak, penguatan yang lemah, atau perselisihan mengenai apakah epoksi itu sendiri rusak.
Pertanyaan Yang Sering Diajukan Tentang Rasio Pencampuran Resin Epoksi
1. Berapa rasio pencampuran resin epoksi yang benar?
Tidak ada rasio pencampuran epoksi universal. Rasio yang benar tergantung pada formulasi resin dan pengeras spesifik. Sistem batu veropoxy, misalnya, mencakup rasio resin-pengeras 100:25 dan 100:30 berdasarkan beratnya. Selalu ikuti rasio yang dinyatakan untuk kombinasi produk yang tepat daripada menerapkan satu rasio untuk setiap epoksi.
2. Apa yang terjadi jika saya memasukkan terlalu banyak pengeras ke dalam epoksi?
Menambahkan pengeras berlebih tidak membuat proses pengerasan epoksi konvensional menjadi lebih cepat. Hal ini dapat menciptakan sistem off-ratio dengan komponen-komponen yang tidak bereaksi atau tidak dimasukkan dengan tepat, yang berpotensi menghasilkan proses pengerasan yang lebih lembut, penurunan kinerja fisik, masalah permukaan, atau hasil yang tidak konsisten. Gunakan rasio yang ditentukan dan pilih formulasi pengeras yang berbeda jika diperlukan proses pengawetan yang lebih cepat.
3. Apa yang terjadi jika pengeras dalam epoksi tidak mencukupi?
Pengeras yang terlalu sedikit dapat mencegah sistem resin mengembangkan struktur ikatan silang yang diharapkan. Tergantung pada tingkat kesalahan dan formulasinya, epoksi mungkin tetap lunak, lengket, kurang awet, lemah, atau tidak cocok untuk pemolesan dan penanganan. Kesalahan proporsi yang parah mungkin tidak dapat diatasi hanya dengan menunggu lebih lama.
4. Apakah rasio pencampuran epoksi diukur berdasarkan berat atau volume?
Ini dapat ditentukan dengan cara apa pun, bergantung pada produknya. Rasio berat dan volume tidak dapat dipertukarkan secara otomatis karena resin dan pengeras dapat memiliki kepadatan yang berbeda. Jika lembar data teknis menentukan rasio berat, gunakan rasio berat tersebut kecuali pabrikan memberikan konversi volume yang disetujui.
5. Dapatkah saya menambahkan pengeras ekstra agar epoksi lebih cepat mengeras di musim dingin?
Tidak. Jangan mengubah rasio A:B yang ditentukan untuk mengontrol kecepatan pengeringan. Jika suhu musim dingin membuat proses pengeringan menjadi terlalu lambat, gunakan formulasi suhu rendah yang dirancang untuk kondisi tersebut. Misalnya, sistem penyangga jaring 4090 / WBA25Q Veropoxy diformulasikan untuk produksi sekitar 10°C dengan tetap mempertahankan rasio berat 100:25 yang ditentukan.
Bagaimana Menjaga Pencampuran Epoxy Tetap Konsisten dalam Produksi Batu Asli
Proses pengawetan epoksi yang andal dimulai sebelum resin mencapai batu. Rasio pencampuran, metode pengukuran, identifikasi komponen, keakuratan penimbangan, keseragaman pencampuran, ukuran batch, dan suhu produksi semuanya memengaruhi kinerja sistem sesuai desain. Oleh karena itu, bagi pabrik batu, pengendalian rasio harus diperlakukan sebagai langkah pengendalian kualitas dan bukan sekadar kebiasaan operator.
Ikuti rasio spesifik produk
Sistem 100:25 dan sistem 100:30 merupakan formulasi yang berbeda. Viskositas, penampilan, pengemasan, atau waktu pengeringan yang serupa tidak membuat jumlah pengerasnya dapat dipertukarkan. Ikat setiap instruksi pabrik dengan kode resin dan pengeras yang tepat.
Diagnosis masalah sebelum mengubah proses
Seluruh batch lembut:
verifikasi rasio, identitas komponen dan suhu pengawetan.
Hanya daerah terpencil yang bersifat lengket:
selidiki pencampuran yang tidak lengkap atau bahan yang tidak tercampur dari dinding wadah.
Penyembuhan musim dingin terlalu lambat:
beralih ke bahan kimia bersuhu rendah daripada menambahkan pengeras ekstra.
Waktu kerja musim panas terlalu singkat:
gunakan formulasi yang sesuai suhu daripada mengurangi jumlah pengeras yang ditentukan.
Hasil bervariasi antar shift:
memeriksa keakuratan timbangan, kalibrasi pengukuran, teknik operator, dan catatan batch.
Ukur dengan menggunakan dasar yang ditentukan
Rasio berat dan rasio volume tidak boleh dicampuradukkan begitu saja. Jika suatu produk ditentukan berdasarkan berat 100:25 atau 100:30, gunakan peralatan penimbangan yang sesuai atau sistem takaran yang tervalidasi. Untuk batch yang sangat kecil, resolusi skala menjadi sangat penting karena kesalahan absolut yang kecil dapat mewakili persentase besar kuantitas pengeras.
Apa yang harus dievaluasi oleh pembeli profesional?
Evaluasi pemasok harus mencakup rasio A:B yang direkomendasikan, apakah rasio ditentukan berdasarkan berat atau volume, suhu pemrosesan yang diijinkan, waktu kerja, instruksi pencampuran, batasan ukuran batch, persyaratan pengukuran, dan kemampuan pemasok untuk memecahkan masalah off-ratio atau masalah penyembuhan tidak lengkap. Pemasok epoksi industri yang andal harus membuat parameter ini cukup jelas agar tim produksi dapat mereproduksi hasil yang sama setiap shift.
Rekomendasi Praktis
Jika kecepatan pengawetan salah, ubah sistem pengawetan—bukan rasio pencampuran yang ditentukan. Jika viskositas salah, pilihlah formulasi yang berbeda—bukan jumlah pengeras yang berbeda. Jika hanya sebagian dari lempengan yang tetap lunak, selidiki keseragaman pencampuran sebelum menyalahkan produk. Dan jika beberapa produk epoksi digunakan di pabrik yang sama, tampilkan kode produk, rasio, dasar pengukuran, dan suhu kerja yang tepat di setiap stasiun pencampuran. Proporsi yang benar tidak mahal; mengerjakan ulang lempengan batu yang kurang diawetkan tidaklah demikian.
Perlu Memastikan Rasio Epoksi yang Tepat untuk Proses Batu Anda?
Sebelum produksi massal, pastikan kombinasi resin dan pengeras yang tepat, rasio pencampuran, metode pengukuran, suhu bengkel, ukuran batch, dan persyaratan pengawetan. Veropoxy menawarkan sistem epoksi yang berbeda untuk marmer, granit, alas jaring, infus vakum, dan aplikasi batu peka warna, sehingga rasio yang benar harus selalu mengikuti formulasi spesifik.
Referensi
- Staf Teknis Sistem Tiga Resin.
Bagian IV – Pengukuran dan Pencampuran.
Sistem Tiga Resin, Inc.
Buku Epoxy / Sumber Daya Teknis Epoxy. - Dukungan Teknis Sistem Tiga Resin.
Mengapa Epoxy Tidak Menyembuhkan?
Sistem Tiga Resin, Inc.
Basis Pengetahuan Dukungan Teknis. - Staf Teknis SISTEM BARAT.
Dasar-dasar Resin dan Pengeras Epoksi SISTEM BARAT.
Gougeon Brothers, Inc.
Publikasi Teknis Epoxyworks. - Staf Teknis SISTEM BARAT.
Menguji Epoxy untuk Menentukan Sifat Fisik.
Gougeon Brothers, Inc.
Publikasi Teknis Epoxyworks. - Staf Teknis SISTEM BARAT.
Mendapatkan Hasil Maksimal dari Pompa Mini.
Gougeon Brothers, Inc.
Publikasi Teknis Epoxyworks. - Fred Meyer, Genoveva Sanz, Arantxa Eceiza, Iñaki Mondragon dan Jovan Mijović.
Pengaruh Stoikiometri dan Riwayat Termal Selama Perawatan pada Struktur dan Sifat Jaringan Epoksi.
Universitas dan Lembaga Penelitian Polimer.
Polimer, Jil. 36, No.7, 1995, hlm.1407–1414. - M. R. VanLandingham, R. F. Eduljee dan J. W. Gillespie Jr.
Hubungan Antara Stoikiometri, Struktur Mikro, dan Sifat Epoksi yang Disembuhkan Amina.
Pusat Bahan Komposit, Universitas Delaware.
Jurnal Ilmu Polimer Terapan, Vol. 71, 1999, hlm.699–712. - Satoru Yamamoto, Nguyen Thao Phan, Kouki Kihara, Atsuomi Shundo dan Keiji Tanaka.
Pengaruh Off-Stoikiometri terhadap Sifat Fisik Resin Epoksi.
Universitas Kyushu dan Lembaga Penelitian yang Berkolaborasi.
Jurnal Polimer, Vol. 57, 2025, hlm.357–366.