

Hurtig oversigt:
Epoxyharpiksblandingsforhold styrer, om harpiks og hærder kan udvikle det tilsigtede hærdede netværk. For meget eller for lidt hærder gør ikke pålideligt at epoxy hærder hurtigere eller langsommere – det kan efterlade systemet underhærdet eller reducere den endelige ydeevne. Stenfabrikker bør følge det nøjagtige forhold angivet for hver formulering, skelne vægtforhold fra volumenforhold, måle nøjagtigt og blande grundigt. Et 100:25 epoxysystem er ikke udskifteligt med et 100:30 system, selv når begge produkter har samme viskositet eller hærdetid.
At blande epoxy ser enkelt ud: Komponent A går i beholderen, komponent B følger efter, operatøren rører rundt, og harpiksen er klar til stenen.
Alligevel er forholdsfejl blandt de mest undgåelige årsager til inkonsekvent epoxyydelse i stenfabrikker.
En plade kan forblive klistret. En repareret revne kan føles blød under polering. Mesh bagside kan skrælle ujævnt. En del af en marmoroverflade kan hærde korrekt, mens en anden forbliver gummiagtig. Operatører kan give temperatur, produktkvalitet, fugtighed eller leverandøren skylden, når det virkelige problem startede flere minutter tidligere på vejestationen.
Problemet bliver vigtigere, når en fabrik bruger flere epoxysystemer.
Veropoxys nuværende produktsortiment af stenepoxyomfatter for eksempel formuleringer, der anvender både 100:25 og 100:30 harpiks-til-hærder-forhold efter vægt. Den forskel kan se lille ud på papiret, men den er en del af formuleringsdesignet og bør ikke behandles som valgfri.
En professionel produktionslinje skal derfor besvare fire spørgsmål, hver gang epoxy blandes:
- Hvad er det specificerede forhold mellem harpiks og hærder?
- Er det vægt- eller volumenforhold?
- Blev hver komponent målt nøjagtigt?
- Blev de to komponenter blandet fuldstændigt før påføring?
Hvis et af disse trin er forkert, kan resultatet være et uforholdsmæssigt eller ufuldstændigt blandet epoxysystem - selv når selve produktet er perfekt egnet til anvendelsen.
Hvad betyder epoxyharpiksblandingsforhold?
Et epoxyblandingsforhold definerer, hvor meget harpiks og hærder der skal kombineres for at fremstille den formulering, som producenten har tiltænkt.
For eksempel et forhold på:
100:25 efter vægt
betyder, at for hver 100 vægtdele komponent A-harpiks skal der tilsættes 25 vægtdele komponent B-hærder.
Hvis fabrikken vejer 1.000 g harpiks, er den tilsvarende hærdermængde:
1.000 g × 25 / 100 = 250 g hærder
Et 100:30-system er anderledes:
1.000 g harpiks × 30 / 100 = 300 g hærder
Forskellen er 50 g hærder for hvert kilo harpiks.
Det er ikke en afrundende detalje. Det afspejler en anden formulering.
Forholdet er en del af kemien
To-komponent epoxysystemer er afhængige af reaktive grupper i harpiksen og hærder, der danner et tværbundet polymernetværk.
Det anbefalede blandingsforhold er valgt, så formuleringen udvikler den tilsigtede kombination af hærdning, vedhæftning, hårdhed, sejhed, termisk opførsel, kemisk resistens, klarhed og forarbejdningsydelse.
Det er derfor, operatører ikke bør tænke på komponent B som en simpel "accelerator".
Hærder er en reaktiv del af det endelige polymersystem.
Hvorfor forskellige epoxyprodukter bruger forskellige blandingsforhold
En af de vigtigste lektioner for indkøbshold er, at der ikke er noget universelt epoxyblandingsforhold.
Nogle systemer bruger 1:1. Andre bruger 2:1, 3:1, 5:1, 100:25, 100:30 eller en anden specificeret proportion.
Det korrekte antal afhænger af kemien og formuleringen af den specifikke harpiks og hærder.
Forskellige hærdere har forskellige kemiske krav
Hærdertype, funktionalitet, molekylær struktur, indhold af reaktivt brint, modifikatorer, acceleratorer og andre formuleringsvariable påvirker den mængde, der kræves for at reagere med et bestemt harpikssystem.
Det betyder, at to visuelt ens hærdere ikke nødvendigvis er udskiftelige.
Ansøgningskrav ændrer også formuleringen
En mesh-bagside epoxy designet til at hærde pålideligt ved 10°C kan bruge en anden hærderkemi end et ikke-gulnende hvidmarmorsystem optimeret omkring ca. 24°C.
Et vakuum-infusionsprodukt, der kræver flere timers flow og gennemtrængning, kan også bruge en anden hærdningsstrategi end en epoxy udviklet til hurtigere produktion af mesh-bagside.
Blandingsforholdet hører derfor til den komplette anvendelsesspecifikke formulering.
Eksempler på ægte Veropoxy: 100:25 vs 100:30
Veropoxys eksisterende produktportefølje illustrerer, hvorfor stenfabrikker bør kontrollere hvert produkt i stedet for at antage et fabriksdækkende forhold.
| Epoxy system | Ansøgning | Anbefalet forhold | Målegrundlag |
|---|---|---|---|
| 5099 / B25Q-KG | Marmorreparation og farveforbedring | 100:25 | Efter vægt |
| 4090 / WBA25Q | Bagside af stennet ved lav temperatur | 100:25 | Efter vægt |
| 4090 / BCO25Q-14 | Højtemperatur-stennet-bagside | 100:25 | Efter vægt |
| 5080 / B25Q-KG | Sten vakuum infusion | 100:25 | Efter vægt |
| 5090 / D30M-BS | Hård hvid marmor | 100:30 | Efter vægt |
| Ikke-farvning / D30M-BS | Blød og hvid marmor | 100:30 | Efter vægt |
| 4099-BBS / D30M-BS | Lys granitfarveforbedring og revnereparation | 100:30 | Efter vægt |
For eksempel Veropoxy's Epoxyharpiks til marmorreparation og farveforbedring – 5099 / B25Q-KG bruger et vægtforhold på 100:25.
Lavtemperatur-epoxy til stennet-bagsiden – 4090 / WBA25Q bruger også et vægtforhold på 100:25, på trods af at det er formuleret til en anden anvendelse og temperatur.a
Derimod Ikke-gulnende epoxy til hård hvid marmor – 5090 / D30M-BS bruger 100:30 efter vægt.
Den farveforstærkende epoxy til lys granit – 4099-BBS / D30M-BS bruger også 100:30.
Så selv inden for en sten-epoxyleverandørs portefølje kan operatører muligvis skifte forhold afhængigt af det produkt, der behandles.
Produktionsregel: Skriv aldrig "Veropoxy epoxy ratio = 100:25" eller "all stone epoxy = 100:30" i en generel fabriks SOP. Forholdet skal knyttes til den nøjagtige produktkode og hærderkombination.
Vægtforhold vs volumenforhold: Behandl dem ikke som det samme
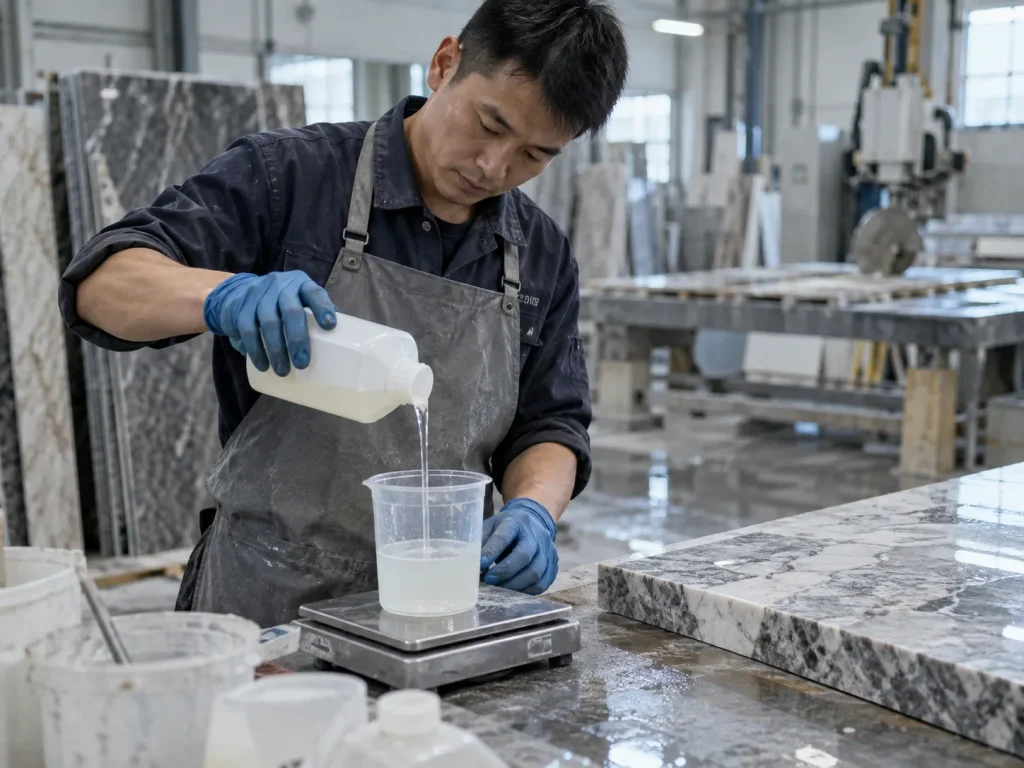
Dette er en af de nemmeste fejl at begå.
Et forhold skrevet efter vægt kan ikke automatisk måles med en gradueret kop, som om det var det samme volumenforhold.
Hvorfor vægt og volumen kan producere forskellige mængder
Harpiks og hærder har ofte forskellige densiteter.
En liter harpiks vejer måske ikke det samme som en liter hærder.
På grund af den densitetsforskel kan en formulering angivet som 100:30 efter vægt kræve et andet numerisk forhold, hvis det omregnes til volumen.
Konverteringen bør komme fra producenten – ikke fra operatørestimering.
Brug en vægt, når TDS angiver et vægtforhold
Til industriel stenproduktion er digital vejning generelt ligetil og gentagelig for produkter specificeret efter vægt.
Operatøren kan:
- placer den rene blandebeholder på vægten;
- tarer skalaen til nul;
- tilsæt den nødvendige harpiksvægt;
- beregn den matchende hærdervægt;
- tilsæt hærder indtil den korrekte total er nået; og
- registrere partiet, hvis produktionssporbarhed er påkrævet.
Antag ikke, at et vægtforhold på 100:25 betyder fire kopper til en kop
Matematisk forenkler 100:25 til 4:1.
Men hvis det angivne forhold er efter vægt, er det kun korrekt at bruge fire volumener harpiks til et volumen hærder, hvis leverandøren udtrykkeligt bekræfter det tilsvarende volumenforhold.
Denne sondring har betydning, fordi tæthederne er forskellige.
Sådan beregnes det korrekte epoxyblandingsforhold
For et 100:25 system
| Harpiks vægt | Vægt af hærder | Total blandet epoxy |
|---|---|---|
| 100 g | 25 g | 125 g |
| 500 g | 125 g | 625 g |
| 1.000 g | 250 g | 1.250 g |
| 5.000 g | 1.250 g | 6.250 g |
| 10.000 g | 2.500 g | 12.500 g |
Formlen er:
Hærder = Harpiksvægt × 0,25
For et 100:30-system
| Harpiks vægt | Vægt af hærder | Total blandet epoxy |
|---|---|---|
| 100 g | 30 g | 130 g |
| 500 g | 150 g | 650 g |
| 1.000 g | 300 g | 1.300 g |
| 5.000 g | 1.500 g | 6.500 g |
| 10.000 g | 3.000 g | 13.000 g |
Formlen er:
Hærder = Harpiksvægt × 0,30
Når målet er total blandet vægt
Nogle gange kender operatøren den samlede nødvendige mængde snarere end harpiksmængden.
For et 100:25-system er de samlede forholdsdele lig med 125.
Hvis der kræves 1.000 g samlet blandet epoxy:
Harpiks = 1.000 × 100 / 125 = 800 g
Hærder = 1.000 × 25 / 125 = 200 g
For et 100:30-system svarer det samlede antal dele til 130.
Hvis der kræves 1.000 g samlet blandet epoxy:
Harpiks = 1.000 × 100 / 130 ≈ 769,2 g
Hærder = 1.000 × 30 / 130 ≈ 230,8 g
Fabrikker, der bruger automatisk doseringsudstyr, kan indbygge disse formler i deres målesystem, men regelmæssig kalibrering er stadig nødvendig.
Hvad sker der, hvis du tilføjer for meget hærder?
En almindelig overbevisning i workshoppen er:
"Det er koldt i dag, så tilsæt mere hærder, og epoxyen hærder hurtigere."
For konventionelle to-komponent epoxysystemer er dette generelt den forkerte tilgang.
Ekstra hærder virker ikke som ekstra katalysator
Epoxyharpiks og hærder reagerer med hinanden i henhold til formuleringens kemi.
Når først tilgængelige reaktive steder er blevet forbrugt, kan overskydende hærdningsmiddelkomponenter forblive uden for den tilsigtede netværksstruktur.
Det kan reducere de egenskaber, som producenten har designet i det hærdede system.
Den hærdede epoxy kan forblive blødere
Afhængigt af formuleringen og fejlgraden kan overskydende hærder bidrage til et blødere eller mindre forudsigeligt hærdet materiale.
Ved stenbearbejdning kan det se ud som:
- reparationszoner, der udtværes under polering;
- reduceret hårdhed ved revnelinjer;
- blød mesh-understøttende klæbemiddel;
- lavere modstand mod håndtering af stress;
- overfladeklæbning eller usædvanlig fornemmelse; og
- inkonsistent ydeevne mellem batches.
Visuel ydeevne kan også ændre sig
For hvid marmor eller lys granit kan blanding uden forhold være særligt uønsket, fordi hærderkemi kan påvirke farve, klarhed, overfladeudseende og ældningsadfærd.
Hvis en formulering blev designet omkring 100:30, er det ikke en kontrolleret metode til at fremskynde produktionen at ændre den med vilje til 100:35.
Hvad sker der, hvis du tilføjer for lidt hærder?
For lidt hærder skaber den modsatte ubalance.
Harpiksen udvikler muligvis ikke den tilsigtede tværbundne struktur.
Systemet kan forblive underhærdet
Symptomer kan omfatte:
- blød harpiks efter den forventede hærdningstid;
- klæbrige eller klæbrige reparationsområder;
- lav overflade hårdhed;
- dårlig poleringsadfærd;
- svag forstærkning;
- dårlig modstand mod håndtering;
- langsom eller ufuldstændig styrkeudvikling; og
- variation på tværs af pladen.
At vente længere løser muligvis ikke en alvorlig forholdsfejl
Dette er et andet vigtigt punkt.
Hvis en epoxy simpelthen er kold, kan yderligere hærdetid eller korrekt temperaturkontrol tillade reaktionen at fortsætte.
Hvis blandingen er i det væsentlige off-ratio, kan tiden alene ikke på magisk vis erstatte den manglende mængde af reaktiv komponent.
Fabrikken skal skelne en temperaturrelateret langsom hærdning fra en ægte proportioneringsfejl.
Forkert forhold vs dårlig blanding: De kan se ens ud
Ikke enhver klæbrig epoxy er forårsaget af det forkerte forhold.
En korrekt målt batch kan stadig svigte lokalt, hvis den ikke blandes grundigt.
Forkert forhold påvirker ofte hele batchen
Hvis mængden af harpiks og hærder er forkert fra begyndelsen, kan hele den blandede batch vise unormal hærdningsadfærd.
Flere plader behandlet fra samme batch kan vise lignende symptomer.
Dårlig blanding skaber ofte lokale defekter
Hvis ublandet materiale forbliver langs siderne eller bunden af beholderen, kan nogle portioner påført stenen indeholde den korrekte kombination, mens andre ikke gør.
Pladen kan derefter vise:
- en klæbrig plet omgivet af hårdt materiale;
- bløde striber;
- lokal misfarvning;
- små områder, der udtværes under polering; eller
- inkonsekvent mesh-vedhæftning.
Dette mønster peger ofte mod ufuldstændig blanding snarere end en ensartet målefejl.
Sådan blandes to-komponent epoxy korrekt
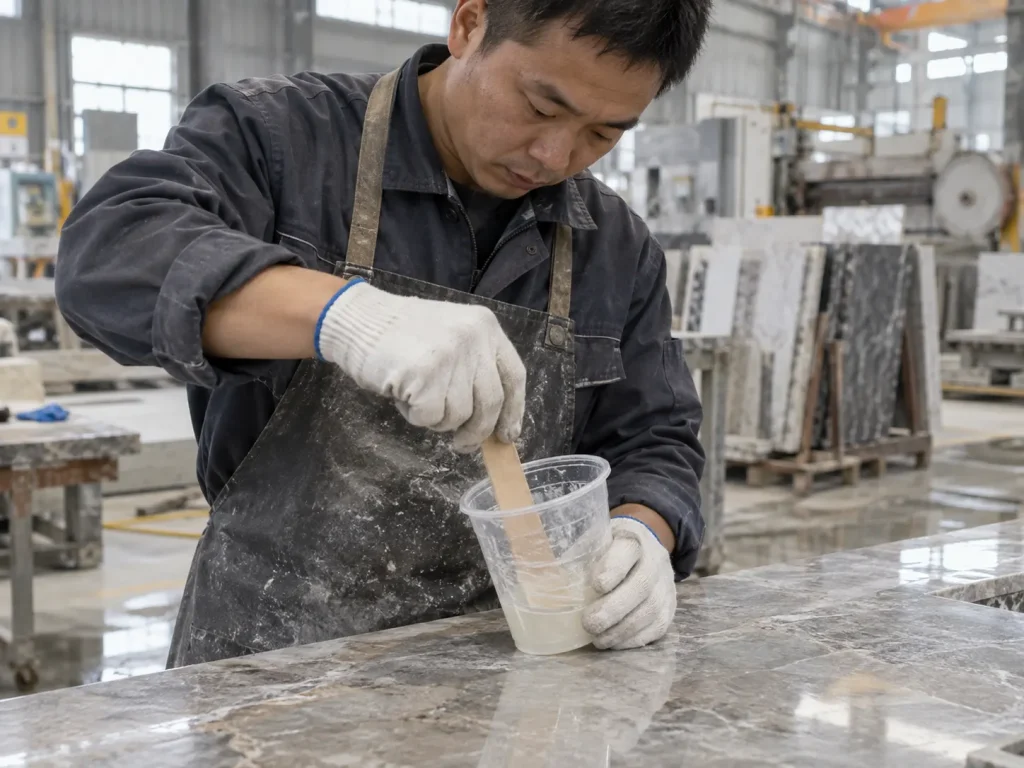
Trin 1: Bekræft den nøjagtige produktkode
Begynd ikke med den antagelse, at gårsdagens forhold gælder i dag.
Bekræft kombinationen af harpiks og hærder på beholderen, TDS, arbejdsordre eller produktionsinstruktion.
For eksempel bruger 5099 / B25Q-KG og 5090 / D30M-BS forskellige forhold, selvom begge er beregnet til marmorrelateret behandling.
Trin 2: Bekræft, om forholdet er efter vægt eller volumen
Dette skal skrives tydeligt på brugervejledningen.
Hvis Veropoxy angiver 100:25 eller 100:30 efter vægt, skal du bruge vejeudstyr, medmindre der er etableret en godkendt alternativ målemetode.
Trin 3: Brug en ren beholder
Resterende hærdet eller uhærdet materiale fra en tidligere formulering kan introducere forurening.
Dette er især vigtigt, når der skiftes mellem forskellige hærdere eller farvefølsomme hvidmarmorprodukter.
Trin 4: Tarer vægten
Placer den tomme beholder på vægten, og sæt displayet tilbage til nul, før du tilføjer komponenter.
Trin 5: Mål omhyggeligt
Stol ikke på visuel vurdering.
En forskel, der ser lille ud i en spand, kan blive betydelig, når den gentages på tværs af snesevis af batches pr. skift.
Trin 6: Bland siderne og bunden
Hvis du kun rører i midten, er der risiko for, at ublandet materiale forbliver på beholderens væg eller bund.
Operatøren bør gentagne gange skrabe siderne og bunden under blanding.
Trin 7: Bland indtil ensartet
Blandingen skal have et ensartet udseende uden tydelige striber eller ublandede områder.
Den nøjagtige blandingstid afhænger af batchstørrelse, viskositet, temperatur, udstyr og leverandørens instruktioner.
Trin 8: Overvej en to-beholdermetode til kritisk arbejde
Til meget følsomme applikationer er en nyttig proceskontrolmetode at blande grundigt i den første beholder, overføre blandingen til en anden ren beholder og blande igen.
Dette reducerer chancen for ved et uheld at påføre ublandet materiale skrabet fra væggene i den originale beholder.
Det kan især være nyttigt, når du behandler hvid marmor af høj værdi eller anden sten, hvor et lokaliseret blødt punkt kan skabe et dyrt afslag.
Hvorfor små batches kan være sværere at måle, end de ser ud
En lille batch bruger mindre materiale, men det gør ikke automatisk forholdskontrol lettere.
Skalaopløsning bliver vigtig
Forestil dig et 100:25-system, hvor der kun er brug for 20 g harpiks.
Den nødvendige mængde hærder er kun 5 g.
En skala, der kun aflæser i intervaller på 1 g, giver relativt ringe præcision for så lille en mængde.
Hvis hærdermålingen er slukket med 1 g, repræsenterer fejlen 20 % af den påtænkte hærdermængde.
For en større batch, der bruger 1.000 g harpiks og 250 g hærder, er den samme 1 g skaleringsfejl forholdsmæssigt ubetydelig.
Vælg målemetode for batchstørrelsen
Små reparationspartier kan kræve en skala med højere opløsning eller en producentgodkendt doseringspumpe.
Store produktionspartier kan have behov for kalibreret industrielt doseringsudstyr.
Målet er ikke blot "brug en skala." Det er at bruge måleudstyr, der er nøjagtigt nok til den mængde, der udleveres.
Hvorfor meget store partier skaber en anden risiko
Store partier gør forholdsmåling lettere i procent, men de introducerer et andet problem: eksoterm varme.
Epoxyhærdning afgiver varme.
En stor masse tilbage i en dyb spand bevarer mere af den varme end et tyndt lag spredt ud over sten.
Forveksle ikke hurtigere varmeopbygning med et bedre forhold
En nøjagtigt blandet stor batch kan se ud til at hærde hurtigere i beholderen, blot fordi der holdes mere varme tilbage.
Løsningen er ikke at ændre forholdet.
Fabrikken bør i stedet justere batchstørrelse, beholdergeometri, arbejdsgang eller temperaturforhold i henhold til leverandørens anbefalinger.
Hvordan blandingsforholdsfejl påvirker forskellige stenapplikationer
Marmor revne reparation
Marmorreparation kræver ofte, at harpiksen trænger ind i fine revner og derefter bliver hård nok til polering.
En blanding uden forhold kan producere blød harpiks, der trækker fra revner eller udtværinger under slibemidler.
Veropoxy 5099 / B25Q-KG marmor reparationssystem angiver 100:25 efter vægt. Dette forhold bør forblive fast, selvom værkstedets temperatur ændres.
Hvid marmor
Hvid marmor tilføjer visuel følsomhed.
Forkert forhold eller ufuldstændig blanding kan skabe forskelle i hærdning, klarhed, gulningsadfærd eller overfladeudseende.
Den 5090 / D30M-BS hård hvid marmor system angiver 100:30 efter vægt.
Hvis produktionshastigheden er utilfredsstillende, skift til en formulering designet til den nødvendige temperatur i stedet for at ændre forholdet.
Bagside af stennet
Mesh-bagside kræver jævn fiberbefugtning og ensartet hærdet vedhæftning på tværs af en stor plade.
Hvis batchen indeholder områder med utilstrækkelig hærder eller dårlig blanding, kan vedhæftningen variere på tværs af nettet.
Både Veropoxys lavtemperatur og højtemperatur-stennet-bagsidesystemer specificer 100:25 efter vægt, selvom deres hærdningsmiljøer er forskellige.
Det er et nyttigt eksempel: temperaturkontrol opnås gennem formulering - ikke ved tilfældigt at ændre A:B-forholdet.
Vakuum infusion
Vakuuminfusion kan gøre blandingens konsistens endnu vigtigere, fordi harpiksen trækkes dybt ind i interne stendefekter.
Hvis en blanding uden forhold infunderes i pladen, kan fjernelse eller efterbearbejdning blive ekstremt vanskelig.
Veropoxy Lavviskositetsepoxy til stenvakuuminfusion – 5080 / B25Q-KG bruger et vægtforhold på 100:25 og er designet omkring lang gennemtrængning og kontrolleret hærdning.
Nøjagtig måling bør derfor ske, før harpiksen kommer ind i vakuumsystemet.
Sådan diagnosticeres almindelige epoxyblandingsproblemer
| Observeret problem | Mulig årsag | Hvad skal man tjekke |
|---|---|---|
| Hele batchen forbliver blød | Forkert forhold, lav temperatur eller forkert produktkombination | Batch-registreringer, vejedata, harpiks-/hærderkoder og hærdningstemperatur |
| Kun isolerede pletter forbliver klistrede | Ufuldstændig blanding eller materiale skrabet fra beholderens vægge | Blandingsmetode, beholdersider og bund |
| Epoxy hærder, men føles usædvanligt blød | Blanding uden forhold eller uegnede hærdningsforhold | Hærdermængde, temperatur og produktspecifikation |
| Helbredelse er meget langsommere end forventet | Lav temperatur, for lidt hærder, forkert hærder eller dårlig blanding | Temperatur, forhold og komponentidentifikation |
| Operatøren tilføjede ekstra hærder, men hærdningen er stadig dårlig | Støkiometrisk ubalance | Vend tilbage til specificeret forhold; Brug ikke mængden af hærder som hastighedskontrol |
| Mesh bagside har svage områder | Ufuldstændig blanding, overfladeforurening eller dårlig befugtning | Forhold, blandingsensartethed, substratforberedelse og påføring |
| Hvid marmorreparation viser uregelmæssigt udseende | Blandingsvariation, overdreven penetration eller forurening | Forhold, hærderfordeling, viskositet, stenporøsitet og renlighed |
| Forskellige skift giver forskellige resultater | Manuel måling inkonsistens | Skalakalibrering, SOP, operatørtræning og batch-registreringer |
Sådan matcher du den korrekte handling med blandingsproblemet
Hvis hele partiet forbliver usædvanligt blødt, skal du kontrollere mængden af harpiks til hærder, produktkoder og hærdningstemperatur, før du antager, at epoxyen er defekt.
Hvis kun små områder forbliver klæbrige, skal du kontrollere blandingsmetoden, og om ublandet materiale blev skrabet fra siderne eller bunden af beholderen.
Hvis vinterhærdningen er for langsom, skal du vælge en lavtemperatur-epoxy i stedet for at øge mængden af hærder.
Hvis sommerhærdningen bliver for hurtig, skal du bruge en højtemperaturformulering med kontrolleret reaktivitet i stedet for at reducere mængden af hærder.
Hvis operatører gentagne gange laver små batch-fejl, skal du bruge en skala med højere opløsning eller et godkendt målesystem.
Hvis en automatiseret doseringslinje producerer inkonsistente resultater, skal du kontrollere pumpekalibreringen og det faktiske output i stedet for kun at stole på maskinens indstillinger.
Hvis en forholdsfejl bekræftes efter påføring, isoler det berørte materiale og følg harpiksleverandørens godkendte omarbejdningsprocedure i stedet for at påføre yderligere hærder over toppen og håbe på, at det vil korrigere den originale blanding.
Almindelige epoxyblandingsfejl i stenfabrikker
Brug af gårsdagens forhold til dagens produkt
Dette sker nemt, når flere ens A/B-systemer opbevares i samme produktionsområde.
Tydelig mærkning og produktspecifikke arbejdsvejledninger mindsker risikoen.
Forvirrende 100:25 med 100:30
Tallene ligner hinanden, især under et travlt skift.
Men de repræsenterer forskellige formuleringer.
Måling af et vægtforhold efter volumen
Hvis producenten angiver vægt, er vejning den sikre standard, medmindre der er givet en godkendt volumenkonvertering.
Tilføjelse af ekstra hærder om vinteren
Dette konverterer ikke en standardformulering til en epoxy af vinterkvalitet.
Reducerende hærder om sommeren
Dette skaber ikke sikkert en langsom hærder.
Hvis produktet reagerer for hurtigt, skal du bruge det korrekte temperaturspecifikke system.
Blanding med øjet
Erfarne arbejdere kan føle, at de kan estimere proportioner visuelt, men industriel konsistens bør ikke afhænge af hukommelsen eller spandens udseende.
Ignorerer materiale tilbage på beholderens vægge
Midten af en batch kan blandes godt, mens tynde lag af ublandet harpiks eller hærder forbliver rundt om perimeteren.
Bruger en unøjagtig skala
En vægt, der er egnet til 10 kg batches, er muligvis ikke præcis nok til 20 g reparationsbatcher.
Manglende kalibrering af automatisk måleudstyr
Automatisering forbedrer kun konsistensen, når pumperne faktisk dispenserer de programmerede mængder.
Hvordan man opbygger en blandingsforhold SOP for en stenfabrik
En simpel produktions-SOP kan forhindre mange epoxyfejl.
| Kontrolpunkt | Anbefalet fabrikspraksis |
|---|---|
| Produktidentifikation | Registrer nøjagtige harpiks- og hærderkoder før dispensering |
| Forhold | Vis det godkendte vægt- eller volumenforhold på blandestationen |
| Skala | Vælg passende kapacitet og opløsning til batchstørrelsen |
| Kalibrering | Kontroller veje- eller måleudstyr på en planlagt basis |
| Container | Brug rene, kompatible beholdere fri for tidligere materiale |
| Blanding | Skrab sider og bund og bland til det er ensartet |
| Temperatur | Registrer relevante omgivelses- og materialetemperaturer for kritiske partier |
| Batchstørrelse | Hold dig inden for det leverandørgodkendte behandlingsområde |
| Sporbarhed | Registrer batchkoder for højværdi eller kontinuerlig produktion |
| Accept | Bekræft hærdning og endelig stenydelse før fuldskala brug |
Sådan testes blandingsnøjagtighed før bulkproduktion
Kør en kontrolleret gel eller kur sammenligning
Forbered en lille nøjagtigt afmålt batch i henhold til det tekniske datablad.
Registrer starttemperatur og tid.
Sammenlign dens hærdningsadfærd med normale produktionsbatcher.
Hvis den kontrollerede prøve hærder korrekt, men fabriksbatcher gentagne gange ikke gør det, skal måle-, blandings-, udstyrs- eller påføringsbetingelser undersøges.
Brug ægte sten i stedet for koptest alene
En koptest bekræfter grundlæggende hærdningsadfærd, men den viser ikke, om epoxyen fungerer korrekt under revnegennemtrængning, mesh-bagside, polering eller vakuuminfusion.
Påfør det korrekt proportionerede materiale på repræsentativ sten og kør det gennem den virkelige produktionscyklus.
Sammenlign flere operatører
Hvis en operatør konsekvent opnår gode resultater, og en anden ikke gør, kan problemet være procesteknik snarere end formulering.
En standardiseret vejnings- og blandingsprocedure reducerer operatør-til-operatør variation.
Bekræft automatiske pumper ved faktisk output
Saml harpiks og hærder separat for et kontrolleret antal pumpecyklusser, og vej outputtet.
Sammenlign det målte resultat med det programmerede forhold.
Dette er mere pålideligt end at antage, at doseringssystemet forbliver nøjagtigt på ubestemt tid.
Anbefaling: Kontroller forholdet i stedet for at prøve at justere kemien
Epoxyforhold bør behandles som et fast formuleringskrav, ikke som en operatørjusteringsknap.
Hvis hærdningen er for langsom, fordi værkstedet er koldt, skal du vælge et lavtemperaturhærdersystem.
Hvis arbejdstiden er for kort om sommeren, skal du bruge en højtemperaturformulering.
Hvis viskositeten er uegnet, skal du vælge en epoxy, der er designet til den påkrævede penetrations- eller fyldningsadfærd.
Hvis farvestabilitet er kritisk på hvid marmor, skal du vælge det passende system med lavt gulning eller ikke-farvning.
Forsøg ikke at skabe disse ydelsesændringer ved at tilføje mere eller mindre hærder end angivet.
For stenfabrikker, der driver flere epoxysystemer, er den sikreste metode at binde hvert forhold til den nøjagtige harpiks/hærder produktkode, måle efter den specificerede metode og opretholde grundlæggende batchsporbarhed.
Et par ekstra sekunder på vejestationen kan forhindre timers polering efterbearbejdning, afviste plader, svag armering eller uenighed om, hvorvidt selve epoxyen var defekt.
Ofte stillede spørgsmål om epoxyharpiksblandingsforhold
1. Hvad er det korrekte epoxyharpiksblandingsforhold?
Der er ikke noget universelt epoxyblandingsforhold. Det korrekte forhold afhænger af den specifikke harpiks- og hærderformulering. Veropoxy-stensystemer inkluderer for eksempel både 100:25 og 100:30 harpiks-til-hærder-forhold efter vægt. Følg altid forholdet angivet for den nøjagtige produktkombination i stedet for at anvende et forhold på hver epoxy.
2. Hvad sker der, hvis jeg kommer for meget hærder i epoxy?
Tilføjelse af overskydende hærder gør ikke pålideligt at konventionel epoxy hærder hurtigere. Det kan skabe et system uden forhold med uomsatte eller ukorrekt indbyggede komponenter, hvilket potentielt giver blødere hærdning, reduceret fysisk ydeevne, overfladeproblemer eller inkonsistente resultater. Brug det specificerede forhold og vælg en anden hærderformulering, hvis hurtigere hærdning er påkrævet.
3. Hvad sker der, hvis der ikke er nok hærder i epoxy?
For lidt hærder kan forhindre harpikssystemet i at udvikle den tilsigtede tværbundne struktur. Afhængigt af graden af fejl og formulering kan epoxyen forblive blød, klæbrig, underhærdet, svag eller uegnet til polering og håndtering. Alvorlige proportioneringsfejl kan ikke løses blot ved at vente længere.
4. Måles epoxyblandingsforhold i vægt eller volumen?
Det kan specificeres på begge måder, afhængigt af produktet. Vægt- og volumenforhold er ikke automatisk udskiftelige, fordi harpiks og hærder kan have forskellige densiteter. Hvis det tekniske datablad angiver et vægtforhold, skal du bruge dette vægtforhold, medmindre producenten giver en godkendt volumenkonvertering.
5. Kan jeg tilføje ekstra hærder for at få epoxy til at hærde hurtigere om vinteren?
Nej. Ændr ikke det specificerede A:B-forhold for at kontrollere hærdehastigheden. Hvis vintertemperaturerne gør hærdningen for langsom, skal du bruge en lavtemperaturformulering designet til disse forhold. For eksempel er Veropoxys 4090 / WBA25Q mesh-bagside-system formuleret til cirka 10°C produktion, samtidig med at dets specificerede 100:25 vægtforhold bibeholdes.
Sådan holder du epoxyblanding konsekvent i produktion af ægte sten
Pålidelig epoxyhærdning starter, før harpiksen når stenen. Blandingsforhold, målemetode, komponentidentifikation, vejningsnøjagtighed, blandingsensartethed, batchstørrelse og produktionstemperatur har alle indflydelse på, om systemet fungerer som designet. For en stenfabrik bør forholdskontrol derfor behandles som et kvalitetskontroltrin frem for en simpel operatørvane.
Følg det produktspecifikke forhold
Et 100:25-system og et 100:30-system er forskellige formuleringer. Lignende viskositet, udseende, emballering eller hærdningstid gør ikke deres hærdermængder udskiftelige. Bind hver fabriksinstruktion til den nøjagtige harpiks- og hærderkode.
Diagnosticer problemet, før du ændrer processen
Hele batchen er blød:
verificere forhold, komponentidentitet og hærdningstemperatur.
Kun isolerede områder er klæbrige:
undersøge ufuldstændig blanding eller ublandet materiale fra beholdervæggene.
Vinterkur er for langsom:
skifte til lavtemperaturkemi frem for at tilføje ekstra hærder.
Sommerarbejdstiden er for kort:
brug en temperatur passende formulering i stedet for at reducere den specificerede mængde hærder.
Resultaterne varierer mellem skift:
kontrollere skalaens nøjagtighed, målekalibrering, operatørteknik og batch-registreringer.
Mål efter det angivne grundlag
Vægtforhold og volumenforhold bør ikke blandes tilfældigt. Når et produkt er specificeret som 100:25 eller 100:30 efter vægt, skal du bruge egnet vejeudstyr eller et valideret doseringssystem. For meget små batches bliver skalaopløsningen særlig vigtig, fordi en lille absolut fejl kan repræsentere en stor procentdel af hærdermængden.
Hvad skal professionelle indkøbere vurdere?
Leverandørevalueringen bør omfatte det anbefalede A:B-forhold, om forholdet er specificeret efter vægt eller volumen, tilladt behandlingstemperatur, arbejdstid, blandingsinstruktioner, batchstørrelsesbegrænsninger, målingskrav og leverandørens evne til at fejlfinde problemer med uforholdsmæssig eller ufuldstændig hærdning. En pålidelig industriel epoxyleverandør bør gøre disse parametre klare nok til, at produktionshold kan gengive det samme resultatskift efter skift.
Praktisk anbefaling
Hvis hærdehastigheden er forkert, skal du ændre hærdesystemet – ikke det specificerede blandingsforhold. Hvis viskositeten er forkert, skal du vælge en anden formulering - ikke en anden mængde hærder. Hvis kun en del af pladen forbliver blød, skal du undersøge blandingens ensartethed, før du giver produktet skylden. Og hvis der bruges flere epoxyprodukter på samme fabrik, skal du vise den nøjagtige produktkode, forhold, målegrundlag og arbejdstemperatur på hver blandestation. Korrekt proportionering er billig; efterbearbejdning af en underhærdet stenplade er det ikke.
Har du brug for at bekræfte det rigtige epoxyforhold til din stenproces?
Før bulkproduktion skal du bekræfte den nøjagtige kombination af harpiks og hærder, blandingsforhold, målemetode, værkstedstemperatur, batchstørrelse og hærdningskrav. Veropoxy tilbyder forskellige epoxysystemer til marmor, granit, mesh-bagside, vakuuminfusion og farvefølsomme stenapplikationer, så det korrekte forhold bør altid følge den specifikke formulering.
Referencer
- System Three Resins teknisk personale.
Afsnit IV – Måling og blanding.
System Three Resins, Inc.
Epoxybogen / Epoxy tekniske ressourcer. - System Three Resins teknisk support.
Hvorfor helbredede epoxyen ikke?
System Three Resins, Inc.
Teknisk support vidensbase. - WEST SYSTEM Technical Staff.
Det grundlæggende i WEST SYSTEM Epoxyharpiks og hærder.
Gougeon Brothers, Inc.
Epoxyworks tekniske publikationer. - WEST SYSTEM Technical Staff.
Test af epoxy for at bestemme fysiske egenskaber.
Gougeon Brothers, Inc.
Epoxyworks tekniske publikationer. - WEST SYSTEM Technical Staff.
Få mest muligt ud af minipumper.
Gougeon Brothers, Inc.
Epoxyworks tekniske publikationer. - Fred Meyer, Genoveva Sanz, Arantxa Eceiza, Iñaki Mondragon og Jovan Mijović.
Effekten af støkiometri og termisk historie under hærdning på struktur og egenskaber af epoxynetværk.
Universitets- og polymerforskningsinstitutioner.
Polymer, bind. 36, nr. 7, 1995, s. 1407-1414. - M. R. VanLandingham, R. F. Eduljee og J. W. Gillespie Jr.
Relationer mellem støkiometri, mikrostruktur og egenskaber for aminhærdede epoxyer.
Center for Composite Materials, University of Delaware.
Journal of Applied Polymer Science, Vol. 71, 1999, s. 699-712. - Satoru Yamamoto, Nguyen Thao Phan, Kouki Kihara, Atsuomi Shundo og Keiji Tanaka.
Off-støkiometrisk effekt på de fysiske egenskaber af epoxyharpikser.
Kyushu University og samarbejdende forskningsinstitutioner.
Polymer Journal, Vol. 57, 2025, s. 357-366.