

خلاصه سریع:
نسبت اختلاط رزین اپوکسی کنترل می کند که آیا رزین و هاردنر می توانند شبکه پخت مورد نظر را توسعه دهند یا خیر. کم یا زیاد سختی گیر به طور قابل اعتمادی عمل آوری اپوکسی را سریعتر یا کندتر نمی کند - می تواند سیستم را ضعیف کند یا عملکرد نهایی را کاهش دهد. کارخانه های سنگ باید از نسبت دقیقی که برای هر فرمول بیان شده پیروی کنند، نسبت وزن را از نسبت حجمی متمایز کنند، به دقت اندازه گیری کنند و کاملاً مخلوط کنند. سیستم اپوکسی 100:25 با سیستم 100:30 قابل تعویض نیست حتی زمانی که هر دو محصول دارای ویسکوزیته یا زمان پخت مشابه باشند.
مخلوط کردن اپوکسی ساده به نظر می رسد: جزء A وارد ظرف می شود، جزء B به دنبال آن می آید، اپراتور به هم می زند و رزین برای سنگ آماده است.
با این حال، خطاهای نسبت یکی از قابل اجتناب ترین دلایل عملکرد ناسازگار اپوکسی در کارخانه های سنگ است.
یک تخته ممکن است چسبناک باقی بماند. ترک تعمیر شده ممکن است در حین پرداخت نرم به نظر برسد. پشت توری ممکن است به طور ناهموار پوسته شود. یک بخش از سطح مرمر ممکن است به درستی خشک شود در حالی که قسمت دیگر لاستیکی باقی می ماند. هنگامی که مشکل واقعی چند دقیقه زودتر در ایستگاه توزین شروع شد، اپراتورها ممکن است دما، کیفیت محصول، رطوبت یا تامین کننده را مقصر بدانند.
این موضوع زمانی اهمیت بیشتری پیدا می کند که یک کارخانه از چندین سیستم اپوکسی استفاده می کند.
جریان Veropoxy طیف محصولات اپوکسی سنگبرای مثال، شامل فرمولاسیون هایی است که از نسبت وزنی رزین به سخت کننده 100:25 و 100:30 استفاده می کنند. این تفاوت ممکن است روی کاغذ کوچک به نظر برسد، اما بخشی از طراحی فرمولاسیون است و نباید به عنوان اختیاری در نظر گرفته شود.
بنابراین یک خط تولید حرفه ای باید هر بار که اپوکسی مخلوط می شود به چهار سوال پاسخ دهد:
- نسبت رزین به سخت کننده مشخص شده چقدر است؟
- این نسبت وزنی است یا حجمی؟
- آیا هر جزء به درستی اندازه گیری شد؟
- آیا این دو جزء قبل از استفاده کاملاً مخلوط شده اند؟
اگر هر یک از این مراحل اشتباه باشد، نتیجه می تواند یک سیستم اپوکسی غیر نسبت یا مخلوط ناقص باشد – حتی زمانی که خود محصول کاملاً برای کاربرد مناسب باشد.
نسبت اختلاط رزین اپوکسی به چه معناست؟
نسبت اختلاط اپوکسی تعیین می کند که چه مقدار رزین و سخت کننده باید با هم ترکیب شوند تا فرمول مورد نظر سازنده تولید شود.
به عنوان مثال، نسبت:
100:25 وزن
به این معنی که به ازای هر 100 قسمت وزنی رزین جزء A، 25 قسمت وزنی سخت کننده جزء B باید اضافه شود.
اگر وزن کارخانه 1000 گرم رزین باشد، مقدار سخت کننده مربوطه عبارت است از:
1000 گرم × 25 / 100 = 250 گرم سخت کننده
سیستم 100:30 متفاوت است:
1000 گرم رزین × 30 / 100 = 300 گرم سخت کننده
تفاوت 50 گرم سخت کننده برای هر کیلوگرم رزین است.
این یک جزئیات گرد نیست. منعکس کننده فرمول متفاوتی است.
نسبت بخشی از شیمی است
سیستمهای اپوکسی دو جزئی به گروههای واکنشدهنده در رزین و عامل پخت تکیه میکنند که یک شبکه پلیمری متقابل را تشکیل میدهند.
نسبت مخلوط توصیه شده انتخاب می شود تا فرمول ترکیب مورد نظر از پخت، چسبندگی، سختی، چقرمگی، رفتار حرارتی، مقاومت شیمیایی، شفافیت و عملکرد پردازش را ایجاد کند.
به همین دلیل است که اپراتورها نباید جزء B را به عنوان یک "شتاب دهنده" ساده تصور کنند.
سخت کننده بخش واکنشی سیستم پلیمری نهایی است.
چرا محصولات اپوکسی مختلف از نسبت های مختلف اختلاط استفاده می کنند؟
یکی از مهمترین درس ها برای تیم های خرید این است که نسبت اختلاط اپوکسی جهانی وجود ندارد.
برخی از سیستم ها از 1:1 استفاده می کنند. برخی دیگر از 2:1، 3:1، 5:1، 100:25، 100:30 یا نسبت مشخص دیگری استفاده می کنند.
عدد صحیح بستگی به شیمی و فرمول رزین و هاردنر خاص دارد.
سخت کننده های مختلف نیازهای شیمیایی متفاوتی دارند
نوع سختکننده، عملکرد، ساختار مولکولی، محتوای هیدروژن واکنشدهنده، اصلاحکنندهها، شتابدهندهها و سایر متغیرهای فرمولاسیون بر مقدار مورد نیاز برای واکنش با یک سیستم رزین خاص تأثیر میگذارند.
این بدان معناست که دو سخت کننده بصری مشابه لزوما قابل تعویض نیستند.
الزامات برنامه نیز فرمولاسیون را تغییر می دهد
یک اپوکسی پشتی مش طراحی شده برای پخت قابل اطمینان در دمای 10 درجه سانتیگراد ممکن است از شیمی سخت کننده متفاوتی از یک سیستم مرمر سفید غیر زرد استفاده کند که در حدود 24 درجه سانتیگراد بهینه شده است.
یک محصول تزریق خلاء که نیاز به چندین ساعت جریان و نفوذ دارد نیز ممکن است از استراتژی پخت متفاوتی نسبت به اپوکسی که برای تولید سریعتر پشتی توری ساخته شده است استفاده کند.
بنابراین نسبت اختلاط متعلق به فرمول کامل برنامه خاص است.
مثال های واقعی Veropoxy: 100:25 در مقابل 100:30
سبد محصولات موجود Veropoxy نشان می دهد که چرا کارخانه های سنگ باید هر محصول را به جای فرض یک نسبت کل کارخانه بررسی کنند.
| سیستم اپوکسی | برنامه | نسبت توصیه شده | مبنای اندازه گیری |
|---|---|---|---|
| 5099 / B25Q-KG | تعمیر سنگ مرمر و افزایش رنگ | 100:25 | با وزن |
| 4090 / WBA25Q | پشتی توری سنگی با دمای پایین | 100:25 | با وزن |
| 4090 / BCO25Q-14 | پشتی توری سنگی با دمای بالا | 100:25 | با وزن |
| 5080 / B25Q-KG | تزریق وکیوم سنگ | 100:25 | با وزن |
| 5090 / D30M-BS | سنگ مرمر سفید سخت | 100:30 | با وزن |
| بدون رنگ / D30M-BS | سنگ مرمر نرم و سفید | 100:30 | با وزن |
| 4099-BBS / D30M-BS | افزایش رنگ گرانیت سبک و ترمیم ترک | 100:30 | با وزن |
به عنوان مثال، Veropoxy’s رزین اپوکسی برای تعمیر سنگ مرمر و تقویت رنگ - 5099 / B25Q-KG از نسبت وزنی 100:25 استفاده می کند.
اپوکسی دمای پایین برای پشتی مش سنگی – 4090 / WBA25Q همچنین از نسبت وزنی 100:25 استفاده می کند، علیرغم اینکه برای کاربرد و دمای متفاوت فرموله شده است.
در مقابل، اپوکسی غیر زرد برای سنگ مرمر سفید سخت – 5090 / D30M-BS از وزن 100:30 استفاده می کند.
اپوکسی تقویت کننده رنگ برای گرانیت سبک - 4099-BBS / D30M-BS نیز از 100:30 استفاده می کند.
بنابراین حتی در یک سبد تامین کننده سنگ اپوکسی، اپراتورها ممکن است نیاز به تغییر نسبت ها بسته به محصول در حال پردازش داشته باشند.
قانون تولید: هرگز "نسبت اپوکسی وروپکسی = 100:25" یا "اپوکسی تمام سنگ = 100:30" را در یک SOP کارخانه عمومی ننویسید. این نسبت باید به کد دقیق محصول و ترکیب سخت کننده متصل شود.
نسبت وزن به نسبت حجم: آنها را یکسان رفتار نکنید
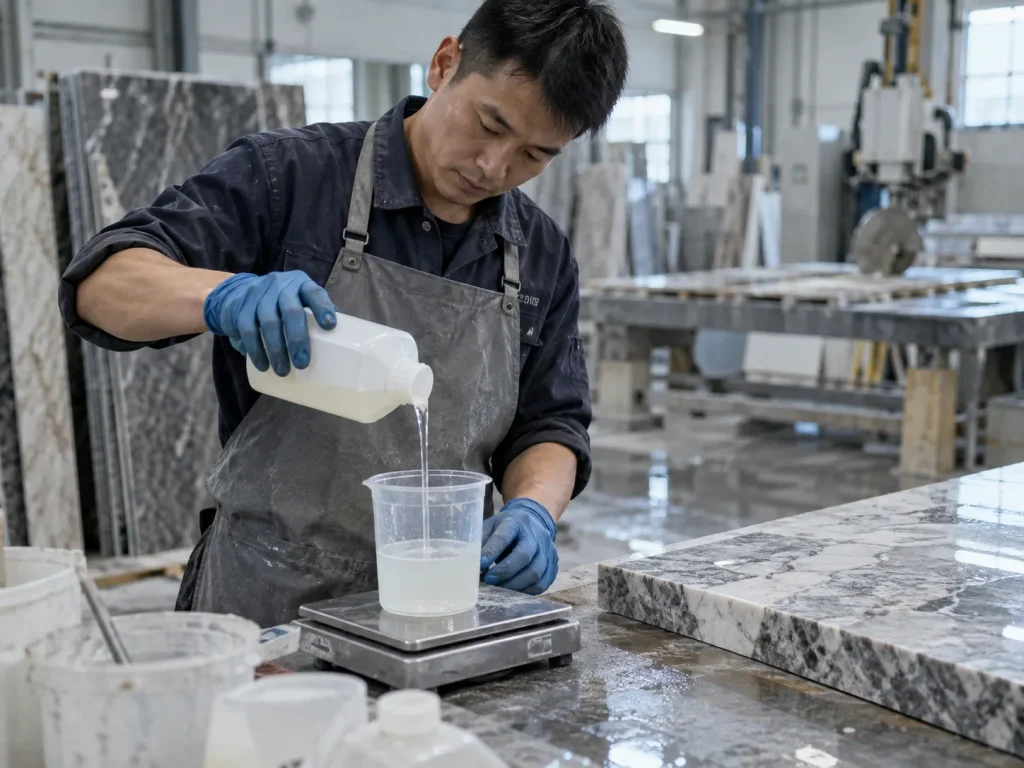
این یکی از ساده ترین اشتباهات است.
نسبتی که بر اساس وزن نوشته شده است را نمی توان به طور خودکار با یک فنجان مدرج اندازه گیری کرد، گویی که نسبت حجمی یکسان است.
چرا وزن و حجم می توانند مقادیر متفاوتی تولید کنند
رزین و هاردنر اغلب چگالی متفاوتی دارند.
یک لیتر رزین ممکن است وزن یک لیتر سخت کننده را نداشته باشد.
به دلیل آن تفاوت چگالی، فرمولاسیونی که با وزن 100:30 مشخص شده است، ممکن است در صورت تبدیل به حجم، به نسبت عددی متفاوتی نیاز داشته باشد.
تبدیل باید از طرف سازنده باشد نه از تخمین اپراتور.
زمانی که TDS نسبت وزنی را مشخص می کند از ترازو استفاده کنید
برای تولید سنگ صنعتی، توزین دیجیتال به طور کلی ساده و قابل تکرار برای محصولات مشخص شده بر اساس وزن است.
اپراتور می تواند:
- ظرف مخلوط تمیز را روی ترازو قرار دهید.
- کاهش مقیاس به صفر؛
- وزن رزین مورد نیاز را اضافه کنید.
- وزن سخت کننده منطبق را محاسبه کنید.
- هاردنر را تا رسیدن به مقدار صحیح اضافه کنید. و
- در صورت نیاز به قابلیت ردیابی تولید، دسته را ثبت کنید.
تصور نکنید که نسبت وزنی 100:25 به معنای چهار فنجان به یک فنجان است
از نظر ریاضی، 100:25 به 4:1 ساده می شود.
اما اگر نسبت مشخص شده بر حسب وزن باشد، استفاده از چهار حجم رزین به یک حجم سخت کننده تنها در صورتی صحیح است که تامین کننده صریحاً نسبت حجمی مربوطه را تأیید کند.
این تمایز اهمیت دارد زیرا چگالی ها متفاوت است.
نحوه محاسبه نسبت صحیح اختلاط اپوکسی
برای سیستم 100:25
| وزن رزین | وزن سخت کننده | کل اپوکسی مخلوط |
|---|---|---|
| 100 گرم | 25 گرم | 125 گرم |
| 500 گرم | 125 گرم | 625 گرم |
| 1000 گرم | 250 گرم | 1250 گرم |
| 5000 گرم | 1250 گرم | 6250 گرم |
| 10000 گرم | 2500 گرم | 12500 گرم |
فرمول این است:
سخت کننده = وزن رزین × 0.25
برای سیستم 100:30
| وزن رزین | وزن سخت کننده | کل اپوکسی مخلوط |
|---|---|---|
| 100 گرم | 30 گرم | 130 گرم |
| 500 گرم | 150 گرم | 650 گرم |
| 1000 گرم | 300 گرم | 1300 گرم |
| 5000 گرم | 1500 گرم | 6500 گرم |
| 10000 گرم | 3000 گرم | 13000 گرم |
فرمول این است:
سخت کننده = وزن رزین × 0.30
وقتی هدف کل وزن مخلوط باشد
گاهی اوقات اپراتور مقدار کل مورد نیاز را به جای مقدار رزین می داند.
برای یک سیستم 100:25، نسبت کل قطعات برابر با 125 است.
اگر 1000 گرم کل اپوکسی مخلوط مورد نیاز است:
رزین = 1000 × 100 / 125 = 800 گرم
سخت کننده = 1000 × 25 / 125 = 200 گرم
برای یک سیستم 100:30، مجموع قطعات برابر با 130 است.
اگر 1000 گرم کل اپوکسی مخلوط مورد نیاز است:
رزین = 1000 × 100 / 130 ≈ 769.2 گرم
سخت کننده = 1000 × 30 / 130 ≈ 230.8 گرم
کارخانه هایی که از تجهیزات دوز خودکار استفاده می کنند می توانند این فرمول ها را در سیستم اندازه گیری خود بسازند، اما هنوز کالیبراسیون منظم لازم است.
اگر سخت کننده بیش از حد اضافه کنید چه اتفاقی می افتد؟
یک باور رایج کارگاهی این است:
"امروز هوا سرد است، پس سخت کننده بیشتری اضافه کنید و اپوکسی سریعتر خشک می شود."
برای سیستم های اپوکسی دو جزئی معمولی، این روش به طور کلی اشتباه است.
سخت کننده اضافی مانند کاتالیزور اضافی عمل نمی کند
رزین اپوکسی و هاردنر بر اساس شیمی فرمولاسیون با یکدیگر واکنش می دهند.
هنگامی که سایتهای واکنشی موجود مصرف شدند، ممکن است اجزای عامل پخت بیش از حد خارج از ساختار شبکه مورد نظر باقی بمانند.
این می تواند خواصی را که سازنده طراحی کرده در سیستم پخت کاهش دهد.
اپوکسی پخته شده ممکن است نرمتر باقی بماند
بسته به فرمولاسیون و درجه خطا، سخت کننده اضافی می تواند به یک ماده پخت نرم تر یا کمتر قابل پیش بینی کمک کند.
در پردازش سنگ، ممکن است به صورت زیر ظاهر شود:
- ترمیم مناطقی که در حین پرداخت لکه دار می شوند.
- کاهش سختی در خطوط ترک؛
- چسب پشتی مش نرم؛
- مقاومت کمتر در برابر تحمل استرس؛
- چسبندگی سطح یا احساس غیرعادی؛ و
- عملکرد ناسازگار بین دسته ها
عملکرد بصری نیز ممکن است تغییر کند
برای سنگ مرمر سفید یا گرانیت سبک، اختلاط خارج از نسبت می تواند به خصوص نامطلوب باشد زیرا شیمی سخت کننده ممکن است بر رنگ، شفافیت، ظاهر سطح و رفتار پیری تأثیر بگذارد.
اگر یک فرمول در حدود 100:30 طراحی شده باشد، تغییر عمدی آن به 100:35 یک روش کنترل شده برای افزایش سرعت تولید نیست.
اگر سخت کننده خیلی کمی اضافه کنید چه اتفاقی می افتد؟
سختی گیر خیلی کم باعث ایجاد عدم تعادل معکوس می شود.
رزین ممکن است ساختار متقابل مورد نظر را ایجاد نکند.
ممکن است سیستم تحت درمان باقی بماند
علائم می تواند شامل موارد زیر باشد:
- رزین نرم پس از زمان پخت مورد انتظار؛
- مناطق تعمیر چسبنده یا چسبنده؛
- سختی سطح کم؛
- رفتار پولیش ضعیف؛
- تقویت ضعیف؛
- مقاومت ضعیف در برابر جابجایی؛
- رشد کند یا ناقص قدرت؛ و
- تنوع در سرتاسر دال
انتظار بیشتر ممکن است خطای نسبت شدید را حل نکند
این نکته مهم دیگری است.
اگر یک اپوکسی به سادگی سرد باشد، زمان پخت اضافی یا کنترل دمای صحیح ممکن است به ادامه واکنش اجازه دهد.
با این حال، اگر مخلوط به طور قابلتوجهی غیر نسبت باشد، زمان به تنهایی نمیتواند به طور جادویی مقدار از دست رفته جزء واکنشی را جایگزین کند.
کارخانه باید یک درمان کند مربوط به دما را از یک خطای تناسب واقعی تشخیص دهد.
نسبت نادرست در مقابل ترکیب ضعیف: آنها می توانند شبیه به هم به نظر برسند
هر اپوکسی چسبنده ناشی از نسبت اشتباه نیست.
دسته ای که به درستی اندازه گیری شده اند، اگر به طور کامل مخلوط نشده باشند، همچنان می توانند به صورت محلی شکست بخورند.
نسبت نادرست اغلب کل دسته را تحت تأثیر قرار می دهد
اگر مقدار رزین و هاردنر از ابتدا اشتباه باشد، کل دسته مخلوط ممکن است رفتار پخت غیرعادی نشان دهد.
اسلب های متعدد پردازش شده از یک دسته ممکن است علائم مشابهی را نشان دهند.
اختلاط ضعیف اغلب عیوب موضعی ایجاد می کند
اگر مواد مخلوط نشده در امتداد کناره ها یا کف ظرف باقی بماند، برخی از قسمت های اعمال شده روی سنگ ممکن است حاوی ترکیب صحیح باشند در حالی که برخی دیگر چنین نیستند.
سپس دال می تواند نشان دهد:
- یک تکه چسبنده که توسط مواد سخت احاطه شده است.
- رگه های نرم؛
- تغییر رنگ موضعی؛
- مناطق کوچکی که در حین پرداخت لکه دار می شوند. یا
- چسبندگی مش ناهماهنگ
این الگو اغلب به اختلاط ناقص اشاره می کند تا یک خطای اندازه گیری یکنواخت.
چگونه اپوکسی دو جزئی را به درستی مخلوط کنیم
مرحله 1: کد دقیق محصول را تأیید کنید
با این فرض شروع نکنید که نسبت دیروز امروز اعمال می شود.
ترکیب رزین و هاردنر روی ظرف، TDS، دستور کار یا دستورالعمل تولید را بررسی کنید.
به عنوان مثال، 5099 / B25Q-KG و 5090 / D30M-BS از نسبت های مختلفی استفاده می کنند، حتی اگر هر دو برای پردازش مربوط به سنگ مرمر در نظر گرفته شده اند.
مرحله 2: بررسی کنید که آیا نسبت وزن است یا حجم
این باید به وضوح در دستورالعمل اپراتور نوشته شود.
اگر وروپوکسی 100:25 یا 100:30 وزن را مشخص می کند، از تجهیزات توزین استفاده کنید مگر اینکه روش اندازه گیری جایگزین تایید شده ایجاد شده باشد.
مرحله 3: از یک ظرف تمیز استفاده کنید
باقیمانده مواد پخته شده یا پخته نشده از فرمول قبلی می تواند باعث آلودگی شود.
این امر به ویژه هنگام جابجایی بین سخت کننده های مختلف یا محصولات حساس به رنگ مرمر سفید اهمیت دارد.
مرحله 4: ترازو را کاهش دهید
ظرف خالی را روی ترازو قرار دهید و قبل از اضافه کردن اجزاء، صفحه نمایش را به صفر برگردانید.
مرحله 5: با دقت اندازه گیری کنید
به تخمین بصری تکیه نکنید.
تفاوتی که در یک سطل کوچک به نظر می رسد، زمانی که در ده ها دسته در هر شیفت تکرار شود، می تواند قابل توجه باشد.
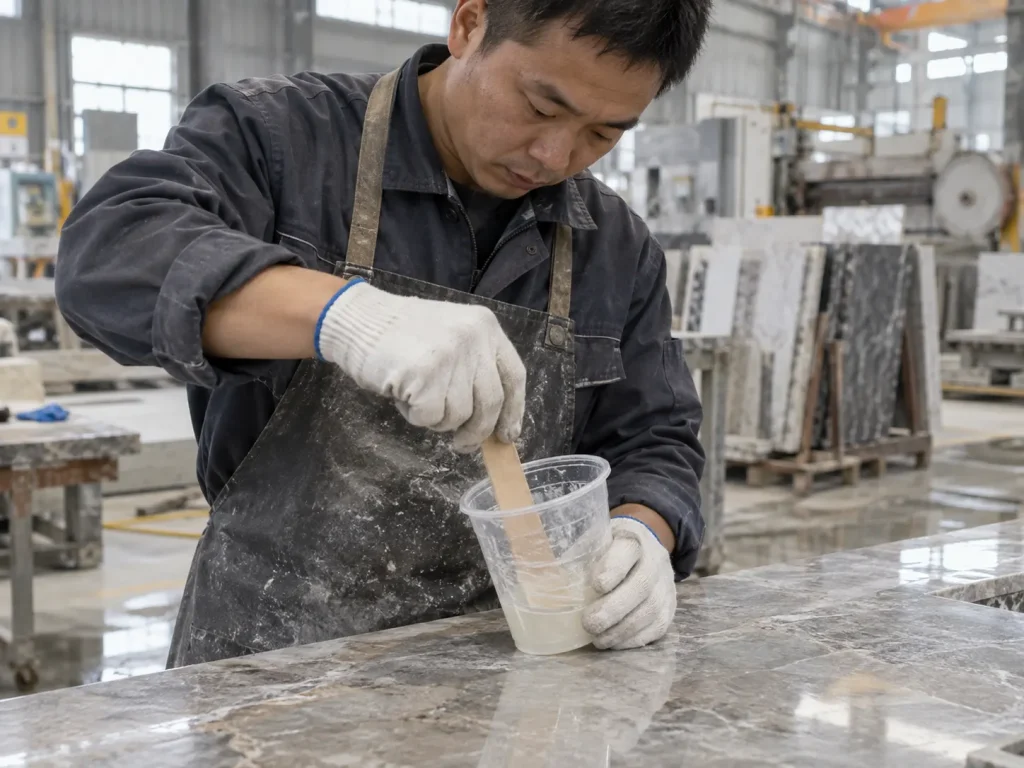
مرحله 6: کناره ها و پایین را با هم مخلوط کنید
فقط هم زدن مرکز، خطر باقی ماندن مواد مخلوط نشده در دیواره یا پایه ظرف را ایجاد می کند.
اپراتور باید به طور مکرر کناره ها و پایین را در حین مخلوط کردن خراش دهد.
مرحله 7: مخلوط کنید تا یکدست شود
مخلوط باید ظاهری ثابت و بدون رگه های آشکار یا مناطق مخلوط نشده نشان دهد.
زمان دقیق اختلاط به اندازه دسته، ویسکوزیته، دما، تجهیزات و دستورالعمل های تامین کننده بستگی دارد.
گام هشتم: یک روش دو ظرف برای کار مهم در نظر بگیرید
برای کاربردهای بسیار حساس، یک روش مفید برای کنترل فرآیند این است که در ظرف اول کاملاً مخلوط کنید، مخلوط را به ظرف تمیز دوم منتقل کنید و دوباره مخلوط کنید.
این احتمال استفاده تصادفی مواد مخلوط نشده خراشیده شده از دیواره های ظرف اصلی را کاهش می دهد.
این می تواند به ویژه هنگام پردازش سنگ مرمر سفید با ارزش بالا یا سنگ های دیگر که در آن یک نقطه نرم موضعی می تواند رد گران قیمت ایجاد کند، مفید باشد.
چرا اندازه گیری دسته های کوچک سخت تر از آن چیزی است که به نظر می رسد؟
یک دسته کوچک از مواد کمتری استفاده می کند، اما این امر به طور خودکار کنترل نسبت را آسان نمی کند.
وضوح مقیاس مهم می شود
سیستمی 100:25 را تصور کنید که در آن تنها 20 گرم رزین مورد نیاز است.
مقدار سخت کننده مورد نیاز فقط 5 گرم است.
مقیاسی که تنها با افزایش 1 گرمی خوانده می شود، دقت نسبتاً ضعیفی برای چنین مقدار کمی می دهد.
اگر اندازه گیری سختی گیر 1 گرم باشد، خطا نشان دهنده 20 درصد مقدار سخت کننده مورد نظر است.
برای یک دسته بزرگتر که از 1000 گرم رزین و 250 گرم سخت کننده استفاده می کند، همان خطای مقیاس 1 گرم نسبتاً ناچیز است.
روش اندازه گیری را برای اندازه دسته انتخاب کنید
دسته های تعمیر کوچک ممکن است به مقیاس با وضوح بالاتر یا پمپ اندازه گیری مورد تایید سازنده نیاز داشته باشند.
دسته های تولیدی بزرگ ممکن است به تجهیزات دوز صنعتی کالیبره شده نیاز داشته باشند.
هدف فقط «استفاده از مقیاس» نیست. این است که از تجهیزات اندازه گیری با دقت کافی برای مقدار توزیع شده استفاده کنید.
چرا دسته های بسیار بزرگ ریسک متفاوتی ایجاد می کنند؟
دستههای بزرگ اندازهگیری نسبت را از نظر درصد آسانتر میکنند، اما مسئله دیگری را مطرح میکنند: گرمای گرمازا.
کیورینگ اپوکسی گرما را آزاد می کند.
جرم بزرگی که در یک سطل عمیق باقی مانده است، بیشتر از یک لایه نازک که روی سنگ پخش شده است، گرما را حفظ می کند.
افزایش سریع گرما را با نسبت بهتر اشتباه نگیرید
یک دسته بزرگ با دقت مخلوط شده ممکن است به نظر سریعتر در ظرف پخت می شود، زیرا حرارت بیشتری حفظ می شود.
راه حل تغییر نسبت نیست.
کارخانه در عوض باید اندازه دسته، هندسه ظرف، جریان کار یا شرایط دما را مطابق با توصیه های تامین کننده تنظیم کند.
چگونه خطاهای نسبت اختلاط بر کاربردهای مختلف سنگ تأثیر می گذارد
تعمیر ترک سنگ مرمر
تعمیر سنگ مرمر اغلب مستلزم آن است که رزین در ترک های ریز نفوذ کند و سپس به اندازه کافی برای پرداخت سخت شود.
یک مخلوط غیر نسبت می تواند رزین نرمی تولید کند که از ترک ها یا لکه های زیر ساینده ها خارج می شود.
وروپوکسی سیستم تعمیر سنگ مرمر 5099 / B25Q-KG وزن 100:25 را مشخص می کند. این نسبت باید ثابت بماند حتی اگر دمای کارگاه تغییر کند.
سنگ مرمر سفید
سنگ مرمر سفید حساسیت بصری را اضافه می کند.
نسبت نادرست یا اختلاط ناقص می تواند تفاوت هایی در پخت، شفافیت، رفتار زرد شدن یا ظاهر سطح ایجاد کند.
را سیستم مرمر سفید سخت 5090 / D30M-BS وزن 100:30 را مشخص می کند.
اگر سرعت تولید رضایت بخش نیست، به جای تغییر نسبت، به فرمول طراحی شده برای دمای مورد نیاز تغییر دهید.
پشتی مشبک سنگی
پشتی مش به مرطوب شدن فیبر و چسبندگی ثابت در یک دال بزرگ نیاز دارد.
اگر دسته شامل مناطقی با سخت کننده ناکافی یا اختلاط ضعیف باشد، چسبندگی می تواند در سراسر مش متفاوت باشد.
هم دمای پایین Veropoxy و هم سیستم های پشتیبان توری سنگی با دمای بالا 100:25 وزن را مشخص کنید، حتی اگر محیط پخت آنها متفاوت باشد.
این یک مثال مفید است: کنترل دما از طریق فرمولاسیون به دست می آید - نه با تغییر تصادفی نسبت A:B.
تزریق خلاء
تزریق خلاء میتواند قوام اختلاط را حتی مهمتر کند زیرا رزین به عمق نقصهای سنگ داخلی کشیده میشود.
اگر مخلوطی خارج از نسبت به دال تزریق شود، برداشتن یا دوباره کاری می تواند بسیار دشوار شود.
وروپوکسی اپوکسی کم ویسکوزیته برای تزریق وکیوم سنگ - 5080 / B25Q-KG از نسبت وزنی 100:25 استفاده می کند و با نفوذ طولانی و پخت کنترل شده طراحی شده است.
بنابراین اندازه گیری دقیق باید قبل از ورود رزین به سیستم خلاء انجام شود.
نحوه تشخیص مشکلات رایج اختلاط اپوکسی
| مشکل مشاهده شده | علت احتمالی | چه چیزی را بررسی کنید |
|---|---|---|
| کل دسته نرم باقی می ماند | نسبت نادرست، دمای پایین یا ترکیب محصول اشتباه است | سوابق دسته ای، داده های توزین، کدهای رزین/سخت کننده و دمای پخت |
| فقط نقاط جدا شده چسبناک باقی می مانند | اختلاط ناقص یا مواد خراشیده شده از دیواره ظرف | روش اختلاط، طرف ظرف و کف |
| اپوکسی درمان می شود اما به طور غیرمعمولی نرم می شود | مخلوط خارج از نسبت یا شرایط پخت نامناسب | مقدار سخت کننده، دما و مشخصات محصول |
| درمان بسیار کندتر از حد انتظار است | دمای پایین، سختی گیر خیلی کم، سخت کننده اشتباه یا اختلاط ضعیف | درجه حرارت، نسبت و شناسایی اجزا |
| اپراتور سخت کننده اضافی اضافه کرده است اما درمان هنوز ضعیف است | عدم تعادل استوکیومتری | بازگشت به نسبت مشخص شده؛ از مقدار سختی گیر به عنوان کنترل سرعت استفاده نکنید |
| پشتی مش دارای مناطق ضعیفی است | اختلاط ناقص، آلودگی سطحی یا خیس شدن ضعیف | نسبت، یکنواختی اختلاط، آماده سازی بستر و کاربرد |
| تعمیر سنگ مرمر سفید ظاهر نامنظمی را نشان می دهد | تنوع، نفوذ بیش از حد یا آلودگی را مخلوط کنید | نسبت، توزیع هاردنر، ویسکوزیته، تخلخل سنگ و تمیزی |
| جابجایی های مختلف نتایج متفاوتی دارند | تناقض اندازه گیری دستی | کالیبراسیون مقیاس، SOP، آموزش اپراتور و سوابق دسته ای |
چگونه عمل صحیح را با مشکل اختلاط مطابقت دهیم
اگر کل دسته به طور غیرعادی نرم باقی می ماند، قبل از اینکه فرض کنید اپوکسی معیوب است، مقادیر رزین به سخت کننده، کدهای محصول و دمای پخت را بررسی کنید.
اگر فقط نواحی کوچک چسبناک باقی مانده است، روش اختلاط و اینکه آیا مواد مخلوط نشده از طرفین یا پایین ظرف خراشیده شده است را بررسی کنید.
اگر عمل آوری در زمستان خیلی کند است، به جای افزایش مقدار سختی گیر، اپوکسی با دمای پایین را انتخاب کنید.
اگر عمل آوری در تابستان خیلی سریع شد، به جای کاهش میزان سختی گیر، از فرمولاسیون با دمای بالا با واکنش پذیری کنترل شده استفاده کنید.
اگر اپراتورها به طور مکرر خطاهای دسته کوچکی را مرتکب می شوند، از یک مقیاس با وضوح بالاتر یا یک سیستم اندازه گیری تایید شده استفاده کنید.
اگر یک خط دوز خودکار نتایج متناقضی ایجاد کرد، به جای تکیه بر تنظیمات دستگاه، کالیبراسیون پمپ و خروجی واقعی را تأیید کنید.
اگر یک خطای نسبت پس از اعمال تأیید شد، ماده آسیب دیده را جدا کنید و به جای اعمال سخت کننده اضافی در بالا و امیدوار باشید که مخلوط اصلی را اصلاح کند، از روش کار مجدد تأیید شده توسط تامین کننده رزین پیروی کنید.
اشتباهات رایج اختلاط اپوکسی در کارخانه های سنگ
استفاده از نسبت دیروز برای محصول امروز
زمانی که چندین سیستم A/B مشابه در یک منطقه تولید ذخیره می شوند، این به راحتی اتفاق می افتد.
برچسب زدن واضح و دستورالعمل های کاری خاص محصول خطر را کاهش می دهد.
گیج کننده 100:25 با 100:30
اعداد مشابه به نظر می رسند، به خصوص در طول شیفت کاری شلوغ.
اما آنها فرمول های متفاوتی را نشان می دهند.
اندازه گیری نسبت وزن به حجم
اگر سازنده وزن را مشخص کند، توزین پیشفرض مطمئن است مگر اینکه تبدیل حجم تایید شده ارائه شود.
افزودن سخت کننده اضافی در زمستان
این یک فرمول استاندارد را به یک اپوکسی درجه زمستان تبدیل نمی کند.
کاهش دهنده هاردنر در تابستان
این به طور ایمن سخت کننده آهسته ایجاد نمی کند.
اگر محصول خیلی سریع واکنش نشان می دهد، از سیستم مناسب دمایی استفاده کنید.
اختلاط با چشم
کارگران باتجربه ممکن است احساس کنند که می توانند نسبت ها را به صورت بصری تخمین بزنند، اما ثبات صنعتی نباید به حافظه یا ظاهر سطل بستگی داشته باشد.
نادیده گرفتن مواد باقی مانده روی دیواره کانتینر
مرکز یک دسته را می توان به خوبی مخلوط کرد در حالی که لایه های نازکی از رزین یا سخت کننده مخلوط نشده در اطراف محیط باقی می ماند.
استفاده از مقیاس نادرست
ترازو مناسب برای دسته های 10 کیلوگرمی ممکن است برای دسته های تعمیر 20 گرمی دقیق نباشد.
عدم کالیبره کردن تجهیزات اندازه گیری خودکار
اتوماسیون فقط زمانی سازگاری را بهبود می بخشد که پمپ ها واقعاً مقادیر برنامه ریزی شده را توزیع کنند.
نحوه ساخت SOP نسبت اختلاط برای یک کارخانه سنگ
یک SOP تولید ساده می تواند از بسیاری از خرابی های اپوکسی جلوگیری کند.
| نقطه کنترل | تمرین کارخانه ای توصیه شده |
|---|---|
| شناسایی محصول | قبل از توزیع، کدهای دقیق رزین و هاردنر را یادداشت کنید |
| نسبت | نسبت وزن یا حجم مورد تایید را در ایستگاه اختلاط نمایش دهید |
| مقیاس | ظرفیت و وضوح مناسب را برای اندازه دسته انتخاب کنید |
| کالیبراسیون | تجهیزات توزین یا اندازه گیری را به صورت برنامه ریزی شده بررسی کنید |
| ظرف | از ظروف تمیز و سازگار عاری از مواد قبلی استفاده کنید |
| مخلوط کردن | کناره ها و ته آن را بخراشید و مخلوط کنید تا یکدست شود |
| دما | دمای محیط و مواد مربوطه را برای دسته های بحرانی ثبت کنید |
| اندازه دسته | در محدوده پردازش تایید شده توسط تامین کننده نگه دارید |
| قابلیت ردیابی | کدهای دسته ای را برای تولید با ارزش بالا یا مداوم ضبط کنید |
| پذیرش | قبل از استفاده در مقیاس کامل، عمل آوری و عملکرد نهایی سنگ را تأیید کنید |
نحوه آزمایش دقت اختلاط قبل از تولید انبوه
مقایسه ژل یا درمان کنترل شده را اجرا کنید
با توجه به برگه اطلاعات فنی یک دسته کوچک با دقت اندازه گیری شده تهیه کنید.
دما و زمان شروع را ثبت کنید.
رفتار پخت آن را با دسته های تولید معمولی مقایسه کنید.
اگر نمونه کنترلشده بهدرستی پخت میشود، اما دستههای کارخانه مکرراً این کار را نمیکنند، اندازهگیری، اختلاط، تجهیزات یا شرایط کاربرد را بررسی کنید.
به جای آزمایش فنجان به تنهایی از سنگ واقعی استفاده کنید
آزمایش فنجان رفتار اولیه درمان را تایید میکند، اما نشان نمیدهد که آیا اپوکسی در حین نفوذ ترک، پشتبندی مش، پرداخت، یا تزریق خلاء به درستی عمل میکند یا خیر.
مواد با تناسب صحیح را روی سنگ معرف اعمال کنید و آن را در چرخه تولید واقعی اجرا کنید.
چند عملگر را مقایسه کنید
اگر یک اپراتور به طور مداوم به نتایج خوبی دست پیدا کند و دیگری نکند، ممکن است مشکل به جای فرمولاسیون، تکنیک فرآیند باشد.
یک روش توزین و اختلاط استاندارد، تغییرات اپراتور به اپراتور را کاهش می دهد.
بررسی پمپ های اتوماتیک با خروجی واقعی
رزین و هاردنر را جداگانه برای تعداد کنترل شده سیکل پمپ جمع آوری کنید و خروجی را وزن کنید.
نتیجه اندازه گیری شده را با نسبت برنامه ریزی شده مقایسه کنید.
این قابل اطمینان تر از این است که فرض کنیم سیستم دوز به طور نامحدود دقیق باقی می ماند.
توصیه: به جای تلاش برای تنظیم شیمی، نسبت را کنترل کنید
نسبت اپوکسی باید به عنوان یک نیاز فرمولاسیون ثابت در نظر گرفته شود، نه به عنوان یک دکمه تنظیم اپراتور.
اگر عمل آوری به دلیل سرد بودن کارگاه بسیار کند است، یک سیستم سختی گیر با دمای پایین انتخاب کنید.
اگر زمان کار در تابستان خیلی کوتاه است، از فرمولاسیون با دمای بالا استفاده کنید.
اگر ویسکوزیته نامناسب است، اپوکسی را انتخاب کنید که برای رفتار نفوذ یا پر کردن مورد نیاز طراحی شده است.
اگر ثبات رنگ در سنگ مرمر سفید بسیار مهم است، سیستم مناسب کم زرد یا بدون لکه را انتخاب کنید.
سعی نکنید این تغییرات عملکرد را با افزودن سخت کننده بیشتر یا کمتر از مقدار مشخص شده ایجاد کنید.
برای کارخانههای سنگی که چندین سیستم اپوکسی را کار میکنند، ایمنترین روش این است که هر نسبت را با کد محصول رزین/سختکننده دقیق، اندازهگیری با روش مشخص شده و حفظ قابلیت ردیابی اولیه دستهای، انجام دهیم.
چند ثانیه اضافی در ایستگاه توزین میتواند از ساعتها کار مجدد پولیش، رد شدن صفحات، تقویت ضعیف یا اختلاف بر سر معیوب بودن خود اپوکسی جلوگیری کند.
سوالات متداول در مورد نسبت اختلاط رزین اپوکسی
1. نسبت اختلاط رزین اپوکسی صحیح چقدر است؟
هیچ نسبت اختلاط اپوکسی جهانی وجود ندارد. نسبت صحیح به فرمول رزین و سخت کننده خاص بستگی دارد. به عنوان مثال، سیستم های سنگی وروپوکسی، هر دو نسبت رزین به سخت کننده وزن 100:25 و 100:30 را شامل می شود. همیشه به جای اعمال یک نسبت به هر اپوکسی، نسبتی را که برای ترکیب دقیق محصول ذکر شده است، دنبال کنید.
2. اگر مقدار زیادی هاردنر را در اپوکسی قرار دهم چه اتفاقی می افتد؟
افزودن هاردنر اضافی به طور قابل اطمینانی عمل آوری اپوکسی معمولی را سریعتر نمی کند. این می تواند یک سیستم خارج از نسبت با اجزای بدون واکنش یا ترکیب نادرست ایجاد کند، به طور بالقوه درمان نرم تر، کاهش عملکرد فیزیکی، مشکلات سطحی، یا نتایج متناقض ایجاد کند. از نسبت مشخص شده استفاده کنید و در صورت نیاز به پخت سریعتر، فرمول سخت کننده متفاوتی را انتخاب کنید.
3. اگر سخت کننده کافی در اپوکسی نباشد چه اتفاقی می افتد؟
سختی گیر خیلی کم می تواند از ایجاد ساختار شبکه ای مورد نظر توسط سیستم رزین جلوگیری کند. بسته به درجه خطا و فرمولاسیون، اپوکسی ممکن است نرم، چسبنده، خشک نشده، ضعیف یا برای پرداخت و جابجایی نامناسب باقی بماند. خطاهای تناسب شدید ممکن است به سادگی با صبر کردن بیشتر حل نشوند.
4. نسبت اختلاط اپوکسی با وزن یا حجم اندازه گیری می شود؟
بسته به محصول می توان آن را به هر صورت مشخص کرد. نسبت وزن و حجم به طور خودکار قابل تعویض نیستند زیرا رزین و هاردنر می توانند چگالی متفاوتی داشته باشند. اگر برگه دادههای فنی نسبت وزنی را مشخص میکند، از آن نسبت وزنی استفاده کنید مگر اینکه سازنده یک تبدیل حجم تایید شده ارائه دهد.
5. آیا می توانم هاردنر اضافی اضافه کنم تا عمل اپوکسی در زمستان سریعتر شود؟
خیر. نسبت A:B مشخص شده را برای کنترل سرعت پخت تغییر ندهید. اگر دمای زمستان باعث کندی آن می شود، از فرمولاسیون با دمای پایین که برای آن شرایط طراحی شده است استفاده کنید. به عنوان مثال، سیستم پشتی مش 4090 / WBA25Q Veropoxy برای تولید تقریباً 10 درجه سانتی گراد در حالی که نسبت وزنی 100:25 مشخص شده خود را حفظ می کند، فرموله شده است.
چگونه می توان اختلاط اپوکسی را در تولید سنگ واقعی حفظ کرد
عمل آوری اپوکسی قابل اعتماد قبل از رسیدن رزین به سنگ شروع می شود. نسبت اختلاط، روش اندازهگیری، شناسایی اجزا، دقت توزین، یکنواختی اختلاط، اندازه دسته و دمای تولید همگی بر عملکرد سیستم مطابق طراحی تأثیر میگذارند. بنابراین برای یک کارخانه سنگ، کنترل نسبت باید به عنوان یک مرحله کنترل کیفیت به جای یک عادت ساده اپراتور در نظر گرفته شود.
نسبت محصول خاص را دنبال کنید
سیستم 100:25 و سیستم 100:30 فرمول های متفاوتی هستند. ویسکوزیته، ظاهر، بسته بندی یا زمان پخت مشابه باعث نمی شود که مقادیر سخت کننده آنها قابل تعویض باشد. تمام دستورالعمل های کارخانه را به رزین و کد سخت کننده دقیق گره بزنید.
قبل از تغییر فرآیند مشکل را تشخیص دهید
کل دسته نرم است:
بررسی نسبت، هویت جزء و دمای پخت.
فقط مناطق جدا شده چسبناک هستند:
اختلاط ناقص یا مواد مخلوط نشده از دیواره ظرف را بررسی کنید.
درمان زمستانی بسیار کند است:
به جای افزودن سخت کننده اضافی، به شیمی در دمای پایین بروید.
زمان کار تابستانی بسیار کوتاه است:
به جای کاهش مقدار سخت کننده مشخص شده، از فرمولاسیون مناسب با دما استفاده کنید.
نتایج بین شیفت ها متفاوت است:
دقت مقیاس، کالیبراسیون اندازه گیری، تکنیک اپراتور و سوابق دسته ای را بررسی کنید.
با استفاده از مبنای مشخص شده اندازه گیری کنید
نسبت وزن و نسبت حجم را نباید به طور اتفاقی با هم مخلوط کرد. هنگامی که یک محصول با وزن 100:25 یا 100:30 مشخص می شود، از تجهیزات توزین مناسب یا سیستم دوز معتبر استفاده کنید. برای دسته های بسیار کوچک، وضوح مقیاس اهمیت ویژه ای پیدا می کند زیرا یک خطای مطلق کوچک می تواند نشان دهنده درصد زیادی از مقدار سخت کننده باشد.
خریداران حرفه ای چه چیزی را باید ارزیابی کنند؟
ارزیابی تامینکننده باید شامل نسبت توصیهشده A:B باشد، اینکه آیا این نسبت بر اساس وزن یا حجم، دمای مجاز پردازش، زمان کار، دستورالعملهای اختلاط، محدودیتهای اندازه دسته، الزامات اندازهگیری، و توانایی تامینکننده برای عیبیابی مشکلات مربوط به نسبت خاموش یا درمان ناقص مشخص شده است. یک تامین کننده اپوکسی صنعتی قابل اعتماد باید این پارامترها را به اندازه کافی روشن کند تا تیم های تولید بتوانند همان نتیجه را تغییر دهند.
توصیه عملی
اگر سرعت پخت اشتباه است، سیستم پخت را تغییر دهید - نه نسبت اختلاط مشخص شده. اگر ویسکوزیته اشتباه است، فرمول متفاوتی را انتخاب کنید - نه مقدار سخت کننده متفاوت. اگر فقط بخشی از دال نرم باقی می ماند، قبل از سرزنش محصول، یکنواختی مخلوط را بررسی کنید. و اگر چندین محصول اپوکسی در یک کارخانه استفاده می شود، کد دقیق محصول، نسبت، مبنای اندازه گیری و دمای کار را در هر ایستگاه اختلاط نمایش دهید. تناسب صحیح ارزان است. کار مجدد یک تخته سنگی که کمتر پخته شده است اینطور نیست.
آیا باید نسبت اپوکسی مناسب را برای فرآیند سنگ خود تأیید کنید؟
قبل از تولید انبوه، ترکیب دقیق رزین و سخت کننده، نسبت اختلاط، روش اندازه گیری، دمای کارگاه، اندازه دسته و نیازهای پخت را تأیید کنید. Veropoxy سیستم های مختلف اپوکسی را برای سنگ مرمر، گرانیت، پشتی مش، تزریق خلاء و سنگ های حساس به رنگ ارائه می دهد، بنابراین نسبت صحیح همیشه باید از فرمول خاص پیروی کند.
مراجع
- کادر فنی سیستم سه رزین.
بخش IV - اندازه گیری و اختلاط.
System Three Resins, Inc.
کتاب اپوکسی / منابع فنی اپوکسی. - پشتیبانی فنی سیستم سه رزین.
چرا اپوکسی درمان نشد؟
System Three Resins, Inc.
پایگاه دانش پشتیبانی فنی. - کارکنان فنی WEST SYSTEM.
مبانی رزین و سخت کننده اپوکسی سیستم WEST.
برادران گوجون، شرکت
انتشارات فنی اپوکسی ورک. - کارکنان فنی WEST SYSTEM.
آزمایش اپوکسی برای تعیین خواص فیزیکی
برادران گوجون، شرکت
انتشارات فنی اپوکسی ورک. - کارکنان فنی WEST SYSTEM.
بیشترین بهره را از مینی پمپ ها ببرید.
برادران گوجون، شرکت
انتشارات فنی اپوکسی ورک. - فرد مایر، ژنووا سانز، آرانتخا ایسیزا، اینیاکی موندراگون و جووان مییوویچ.
تاثیر استوکیومتری و تاریخچه حرارتی در طول پخت بر ساختار و ویژگی های شبکه های اپوکسی.
دانشگاه و موسسات تحقیقاتی پلیمر.
پلیمر، جلد. 36، شماره 7، 1995، صفحات 1407-1414. - M. R. VanLandingham، R. F. Eduljee و J. W. Gillespie Jr.
روابط بین استوکیومتری، ریزساختار، و خواص برای اپوکسی های پخت شده با آمین.
مرکز مواد کامپوزیتی، دانشگاه دلاور.
مجله علمی کاربردی پلیمر، جلد. 71، 1999، صفحات 699-712. - ساتورو یاماموتو، نگوین تائو فان، کوکی کیهارا، آتسومی شوندو و کیجی تاناکا.
اثر خارج از استوکیومتری بر ویژگی های فیزیکی رزین های اپوکسی.
دانشگاه کیوشو و موسسات تحقیقاتی همکار.
مجله پلیمر، جلد. 57، 2025، صفحات 357-366.