

Mabilis na Buod:
Kinokontrol ng ratio ng paghahalo ng epoxy resin kung ang resin at hardener ay maaaring bumuo ng nilalayong cured network. Masyadong marami o masyadong maliit na hardener ay hindi mapagkakatiwalaan na nagpapabilis o nagpapabagal sa pagpapagaling ng epoxy—maaari nitong iwan ang system na hindi maayos o bawasan ang panghuling pagganap. Dapat sundin ng mga pabrika ng bato ang eksaktong ratio na nakasaad para sa bawat pagbabalangkas, makilala ang ratio ng timbang mula sa ratio ng volume, sukatin nang tumpak, at ihalo nang maigi. Ang isang 100:25 na epoxy system ay hindi mapapalitan ng isang 100:30 na sistema kahit na ang parehong mga produkto ay may magkatulad na lagkit o oras ng paggamot.
Ang paghahalo ng epoxy ay mukhang simple: Ang Component A ay pumapasok sa lalagyan, ang Component B ay sumusunod, ang operator ay gumalaw, at ang resin ay handa na para sa bato.
Gayunpaman, ang mga error sa ratio ay kabilang sa mga pinaka-maiiwasang sanhi ng hindi pantay na pagganap ng epoxy sa mga pabrika ng bato.
Maaaring manatiling malagkit ang isang slab. Ang isang naayos na bitak ay maaaring makaramdam ng malambot sa panahon ng buli. Maaaring hindi pantay ang pagbabalat ng mesh backing. Ang isang seksyon ng ibabaw ng marmol ay maaaring gumaling nang tama habang ang isa ay nananatiling goma. Maaaring sisihin ng mga operator ang temperatura, kalidad ng produkto, halumigmig, o ang supplier kapag nagsimula ang tunay na problema ilang minuto nang mas maaga sa weighing station.
Ang isyu ay nagiging mas mahalaga kapag ang isang pabrika ay gumagamit ng ilang epoxy system.
Ang kasalukuyang Veropoxy hanay ng produktong epoxy ng bato, halimbawa, ay kinabibilangan ng mga formulation na gumagamit ng parehong 100:25 at 100:30 na resin-to-hardener ratio ayon sa timbang. Ang pagkakaibang iyon ay maaaring mukhang maliit sa papel, ngunit ito ay bahagi ng disenyo ng pagbabalangkas at hindi dapat ituring bilang opsyonal.
Samakatuwid, kailangang sagutin ng isang propesyonal na linya ng produksyon ang apat na tanong sa tuwing hinahalo ang epoxy:
- Ano ang tinukoy na resin-to-hardener ratio?
- Ang ratio ba iyon sa timbang o sa dami?
- Nasusukat ba nang tumpak ang bawat bahagi?
- Ang dalawang sangkap ba ay ganap na pinaghalo bago ilapat?
Kung mali ang alinman sa mga hakbang na iyon, ang resulta ay maaaring maging isang off-ratio o hindi ganap na pinaghalong epoxy system—kahit na ang produkto mismo ay ganap na angkop para sa aplikasyon.
Ano ang Kahulugan ng Epoxy Resin Mixing Ratio?
Tinutukoy ng ratio ng paghahalo ng epoxy kung gaano karaming dagta at hardener ang dapat pagsamahin upang makagawa ng pormulasyon na nilalayon ng tagagawa.
Halimbawa, isang ratio ng:
100:25 ayon sa timbang
nangangahulugan na para sa bawat 100 bahagi ayon sa bigat ng Component A resin, 25 bahagi ayon sa bigat ng Component B hardener ang dapat idagdag.
Kung ang pabrika ay tumitimbang ng 1,000 g ng dagta, ang katumbas na dami ng hardener ay:
1,000 g × 25 / 100 = 250 g hardener
Iba ang 100:30 system:
1,000 g resin × 30 / 100 = 300 g hardener
Ang pagkakaiba ay 50 g ng hardener para sa bawat kilo ng dagta.
Hindi iyon isang bilog na detalye. Ito ay sumasalamin sa ibang pormulasyon.
Ang ratio ay bahagi ng kimika
Ang dalawang bahagi na epoxy system ay umaasa sa mga reaktibong grupo sa resin at curing agent na bumubuo ng isang crosslinked polymer network.
Pinipili ang inirerekumendang mix ratio upang mabuo ng formulation ang inilaan na kumbinasyon ng lunas, adhesion, tigas, tigas, thermal behavior, chemical resistance, kalinawan, at performance ng pagproseso.
Iyon ang dahilan kung bakit hindi dapat isipin ng mga operator ang Component B bilang isang simpleng "accelerator."
Ang Hardener ay isang reaktibong bahagi ng panghuling sistema ng polimer.
Bakit Gumagamit ang Iba't ibang Produktong Epoxy ng Iba't ibang Mixing Ratio
Ang isa sa pinakamahalagang aral para sa mga koponan sa pagbili ay walang unibersal na epoxy mixing ratio.
Ang ilang mga sistema ay gumagamit ng 1:1. Ang iba ay gumagamit ng 2:1, 3:1, 5:1, 100:25, 100:30, o ibang tinukoy na proporsyon.
Ang tamang numero ay nakasalalay sa kimika at pagbabalangkas ng partikular na dagta at hardener.
Ang iba't ibang mga hardener ay may iba't ibang mga kinakailangan sa kemikal
Ang uri ng hardener, functionality, molecular structure, reactive hydrogen content, modifiers, accelerators, at iba pang formulation variable ay nakakaapekto sa dami na kinakailangan para mag-react sa isang partikular na resin system.
Nangangahulugan ito na ang dalawang hardener na may hitsura ay hindi kinakailangang mapalitan.
Binabago din ng mga kinakailangan sa aplikasyon ang pagbabalangkas
Ang isang mesh-backing epoxy na idinisenyo upang magaling nang mapagkakatiwalaan sa 10°C ay maaaring gumamit ng iba't ibang hardener chemistry mula sa isang hindi dilaw na white-marble system na na-optimize sa humigit-kumulang 24°C.
Ang isang produkto ng vacuum-infusion na nangangailangan ng ilang oras ng daloy at pagtagos ay maaari ding gumamit ng ibang diskarte sa paggamot mula sa isang epoxy na binuo para sa mas mabilis na produksyon ng mesh-backing.
Ang ratio ng paghahalo samakatuwid ay nabibilang sa kumpletong formulation na tukoy sa application.
Mga Tunay na Halimbawa ng Veropoxy: 100:25 vs 100:30
Ang kasalukuyang portfolio ng produkto ng Veropoxy ay naglalarawan kung bakit dapat suriin ng mga pabrika ng bato ang bawat produkto sa halip na ipagpalagay ang isang ratio sa buong pabrika.
| Sistema ng Epoxy | Aplikasyon | Inirerekomendang Ratio | Batayan sa Pagsukat |
|---|---|---|---|
| 5099 / B25Q-KG | Pag-aayos ng marmol at pagpapahusay ng kulay | 100:25 | Sa timbang |
| 4090 / WBA25Q | Mababang-temperatura stone mesh backing | 100:25 | Sa timbang |
| 4090 / BCO25Q-14 | Mataas na temperatura stone mesh backing | 100:25 | Sa timbang |
| 5080 / B25Q-KG | Stone vacuum infusion | 100:25 | Sa timbang |
| 5090 / D30M-BS | Matigas na puting marmol | 100:30 | Sa timbang |
| Walang Pagbahiran / D30M-BS | Malambot at puting marmol | 100:30 | Sa timbang |
| 4099-BBS / D30M-BS | Banayad na granite na pagpapahusay ng kulay at pagkumpuni ng crack | 100:30 | Sa timbang |
Halimbawa, ang Veropoxy's Epoxy Resin para sa Pag-aayos ng Marble at Pagpapahusay ng Kulay – 5099 / B25Q-KG gumagamit ng 100:25 ratio ayon sa timbang.
Gumagamit din ang Low Temperature Epoxy para sa Stone Mesh Backing – 4090 / WBA25Q ng 100:25 ratio ayon sa timbang, sa kabila ng pagkakabalangkas para sa ibang aplikasyon at temperatura.a
Sa kabaligtaran, ang Hindi Naninilaw na Epoxy para sa Hard White Marble – 5090 / D30M-BS gumagamit ng 100:30 ayon sa timbang.
Ang Color Enhancing Epoxy para sa Light Granite – 4099-BBS / D30M-BS ay gumagamit din ng 100:30.
Kaya kahit na sa loob ng portfolio ng isang stone-epoxy na supplier, maaaring kailanganin ng mga operator na magpalit ng mga ratio depende sa produktong pinoproseso.
Panuntunan sa produksyon: Huwag kailanman isulat ang "Veropoxy epoxy ratio = 100:25" o "all stone epoxy = 100:30" sa isang pangkalahatang SOP ng pabrika. Ang ratio ay dapat na naka-attach sa eksaktong code ng produkto at kumbinasyon ng hardener.
Weight Ratio vs Volume Ratio: Huwag Tratuhin Sila bilang Pareho
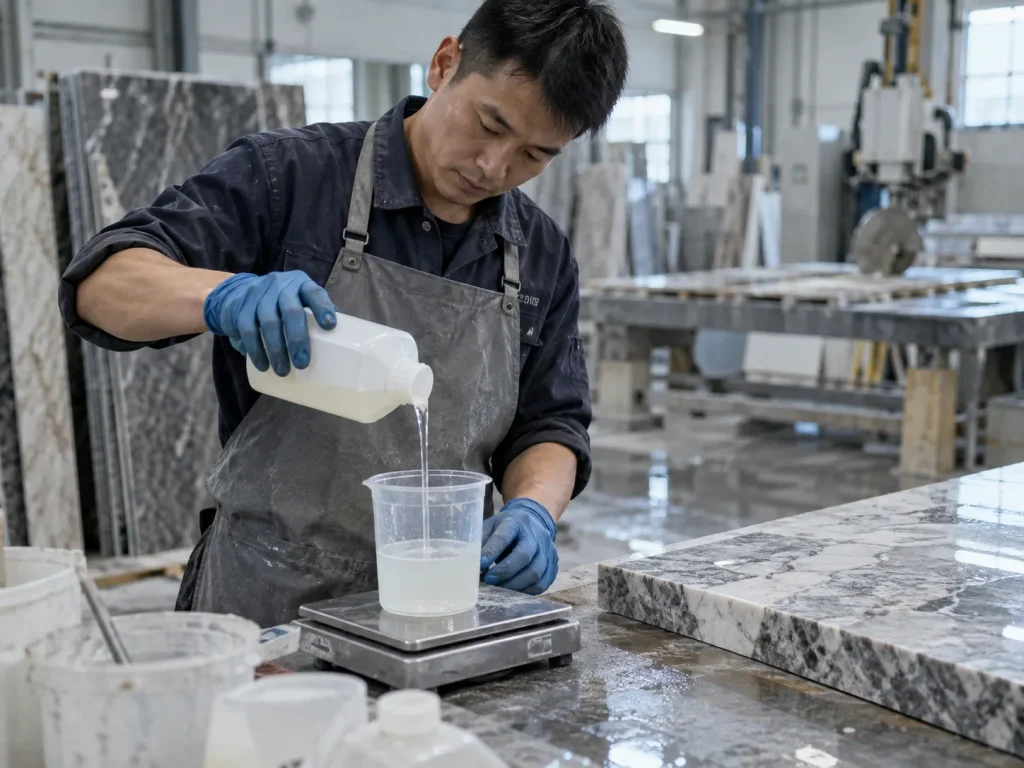
Ito ang isa sa mga pinakamadaling pagkakamali.
Ang isang ratio na isinulat ng timbang ay hindi awtomatikong masusukat gamit ang isang nagtapos na tasa na para bang pareho ito ng ratio sa volume.
Bakit ang timbang at dami ay maaaring makagawa ng iba't ibang dami
Ang resin at hardener ay kadalasang may iba't ibang densidad.
Ang isang litro ng dagta ay maaaring hindi katulad ng isang litro ng hardener.
Dahil sa pagkakaiba ng density na iyon, ang isang formulation na tinukoy bilang 100:30 ayon sa timbang ay maaaring mangailangan ng ibang numerical ratio kung ito ay iko-convert sa volume.
Ang conversion ay dapat magmula sa tagagawa—hindi mula sa pagtatantya ng operator.
Gumamit ng iskala kapag ang TDS ay tumutukoy ng ratio ng timbang
Para sa industriyal na produksyon ng bato, ang digital weighing ay karaniwang diretso at nauulit para sa mga produktong tinukoy ng timbang.
Ang operator ay maaaring:
- ilagay ang malinis na lalagyan ng paghahalo sa sukat;
- tare ang sukat sa zero;
- idagdag ang kinakailangang bigat ng dagta;
- kalkulahin ang katugmang timbang ng hardener;
- magdagdag ng hardener hanggang sa maabot ang tamang kabuuan; at
- itala ang batch kung kinakailangan ang pagsubaybay sa produksyon.
Huwag ipagpalagay na ang 100:25 weight ratio ay nangangahulugang apat na tasa sa isang tasa
Sa matematika, ang 100:25 ay pinapasimple sa 4:1.
Ngunit kung ang tinukoy na ratio ay ayon sa timbang, ang paggamit ng apat na volume ng resin sa isang volume ng hardener ay tama lamang kung tahasang kinukumpirma ng supplier ang katumbas na volume ratio.
Mahalaga ang pagkakaibang ito dahil magkakaiba ang mga densidad.
Paano Kalkulahin ang Tamang Epoxy Mixing Ratio
Para sa isang 100:25 na sistema
| Timbang ng resin | Timbang ng Hardener | Kabuuang Mixed Epoxy |
|---|---|---|
| 100 g | 25 g | 125 g |
| 500 g | 125 g | 625 g |
| 1,000 g | 250 g | 1,250 g |
| 5,000 g | 1,250 g | 6,250 g |
| 10,000 g | 2,500 g | 12,500 g |
Ang formula ay:
Hardener = Resin Timbang × 0.25
Para sa isang 100:30 na sistema
| Timbang ng resin | Timbang ng Hardener | Kabuuang Mixed Epoxy |
|---|---|---|
| 100 g | 30 g | 130 g |
| 500 g | 150 g | 650 g |
| 1,000 g | 300 g | 1,300 g |
| 5,000 g | 1,500 g | 6,500 g |
| 10,000 g | 3,000 g | 13,000 g |
Ang formula ay:
Hardener = Resin Timbang × 0.30
Kapag ang target ay kabuuang halo-halong timbang
Minsan alam ng operator ang kabuuang dami ng kailangan kaysa sa dami ng resin.
Para sa isang 100:25 system, ang kabuuang bahagi ng ratio ay katumbas ng 125.
Kung kailangan ng 1,000 g kabuuang halo-halong epoxy:
Resin = 1,000 × 100 / 125 = 800 g
Hardener = 1,000 × 25 / 125 = 200 g
Para sa isang 100:30 na sistema, ang kabuuang bahagi ay katumbas ng 130.
Kung kailangan ng 1,000 g kabuuang halo-halong epoxy:
Resin = 1,000 × 100 / 130 ≈ 769.2 g
Hardener = 1,000 × 30 / 130 ≈ 230.8 g
Ang mga pabrika na gumagamit ng awtomatikong dosing equipment ay maaaring bumuo ng mga formula na ito sa kanilang sistema ng pagsukat, ngunit kailangan pa rin ang regular na pagkakalibrate.
Ano ang Mangyayari Kung Nagdagdag Ka ng Napakaraming Hardener?
Ang isang karaniwang paniniwala sa workshop ay:
"Malamig ngayon, kaya magdagdag ng higit pang hardener at ang epoxy ay gagaling nang mas mabilis."
Para sa maginoo na dalawang bahagi na epoxy system, ito ay karaniwang maling diskarte.
Ang sobrang hardener ay hindi kumikilos tulad ng sobrang katalista
Ang epoxy resin at hardener ay tumutugon sa isa't isa ayon sa kimika ng pagbabalangkas.
Kapag naubos na ang mga available na reaktibong site, maaaring manatili ang mga sobrang curing-agent na bahagi sa labas ng inilaan na istraktura ng network.
Na maaaring mabawasan ang mga katangian ng tagagawa na idinisenyo sa cured system.
Ang pinagaling na epoxy ay maaaring manatiling mas malambot
Depende sa pormulasyon at antas ng error, ang labis na hardener ay maaaring mag-ambag sa isang mas malambot o hindi gaanong predictable na cured na materyal.
Sa pagpoproseso ng bato, maaaring lumitaw ito bilang:
- pag-aayos ng mga zone na bumubulusok sa panahon ng buli;
- nabawasan ang katigasan sa mga linya ng crack;
- malambot na mesh-backing adhesive;
- mas mababang pagtutol sa paghawak ng stress;
- ibabaw tack o hindi pangkaraniwang pakiramdam; at
- hindi pantay na pagganap sa pagitan ng mga batch.
Maaari ring magbago ang pagganap ng visual
Para sa puting marmol o magaan na granite, maaaring hindi kanais-nais ang paghahalo ng off-ratio dahil maaaring makaapekto ang chemistry ng hardener sa kulay, kalinawan, hitsura sa ibabaw, at pag-iipon.
Kung ang isang formulation ay idinisenyo sa paligid ng 100:30, ang sadyang pagbabago nito sa 100:35 ay hindi isang kinokontrol na paraan para sa pagpapabilis ng produksyon.
Ano ang Mangyayari Kung Nagdagdag Ka ng Masyadong Maliit na Hardener?
Ang masyadong maliit na hardener ay lumilikha ng kabaligtaran na kawalan ng timbang.
Ang dagta ay maaaring hindi bumuo ng nilalayong crosslinked na istraktura.
Ang sistema ay maaaring manatiling hindi na-cured
Maaaring kabilang sa mga sintomas ang:
- malambot na dagta pagkatapos ng inaasahang oras ng paggamot;
- malagkit o malagkit na mga lugar ng pag-aayos;
- mababang katigasan ng ibabaw;
- mahinang pag-uugali ng buli;
- mahinang pampalakas;
- mahinang pagtutol sa paghawak;
- mabagal o hindi kumpletong pag-unlad ng lakas; at
- pagkakaiba-iba sa buong slab.
Ang paghihintay ng mas matagal ay maaaring hindi makalutas ng isang matinding error sa ratio
Ito ay isa pang mahalagang punto.
Kung ang isang epoxy ay malamig lang, ang karagdagang oras ng paggamot o tamang kontrol sa temperatura ay maaaring magpapahintulot sa reaksyon na magpatuloy.
Kung ang pinaghalong ay malaki ang off-ratio, gayunpaman, ang oras lamang ay hindi maaaring magically palitan ang nawawalang dami ng reactive component.
Kailangang makilala ng pabrika ang isang mabagal na lunas na nauugnay sa temperatura mula sa isang tunay na error sa proporsyon.
Maling Ratio kumpara sa Mahina na Paghahalo: Maaari silang Magmukhang Magkatulad
Hindi lahat ng malagkit na epoxy ay sanhi ng maling ratio.
Ang isang batch na nasusukat nang tama ay maaari pa ring mabigo nang lokal kung hindi ito lubusang pinaghalo.
Ang maling ratio ay kadalasang nakakaapekto sa buong batch
Kung ang dami ng dagta at hardener ay mali mula sa simula, ang buong halo-halong batch ay maaaring magpakita ng abnormal na pag-uugali ng paggamot.
Maraming mga slab na naproseso mula sa parehong batch ay maaaring magpakita ng mga katulad na sintomas.
Ang mahinang paghahalo ay madalas na lumilikha ng mga lokal na depekto
Kung ang hindi pinaghalo na materyal ay nananatili sa gilid o ilalim ng lalagyan, ang ilang bahagi na inilapat sa bato ay maaaring maglaman ng tamang kumbinasyon habang ang iba ay hindi.
Ang slab ay maaaring magpakita ng:
- isang malagkit na patch na napapalibutan ng matigas na materyal;
- malambot na mga guhit;
- lokal na pagkawalan ng kulay;
- maliit na mga lugar na pahid sa panahon ng buli; o
- hindi pantay na pagdirikit ng mesh.
Ang pattern na ito ay madalas na tumuturo sa hindi kumpletong paghahalo sa halip na isang pare-parehong error sa pagsukat.
Paano Tamang Paghaluin ang Two-Component Epoxy
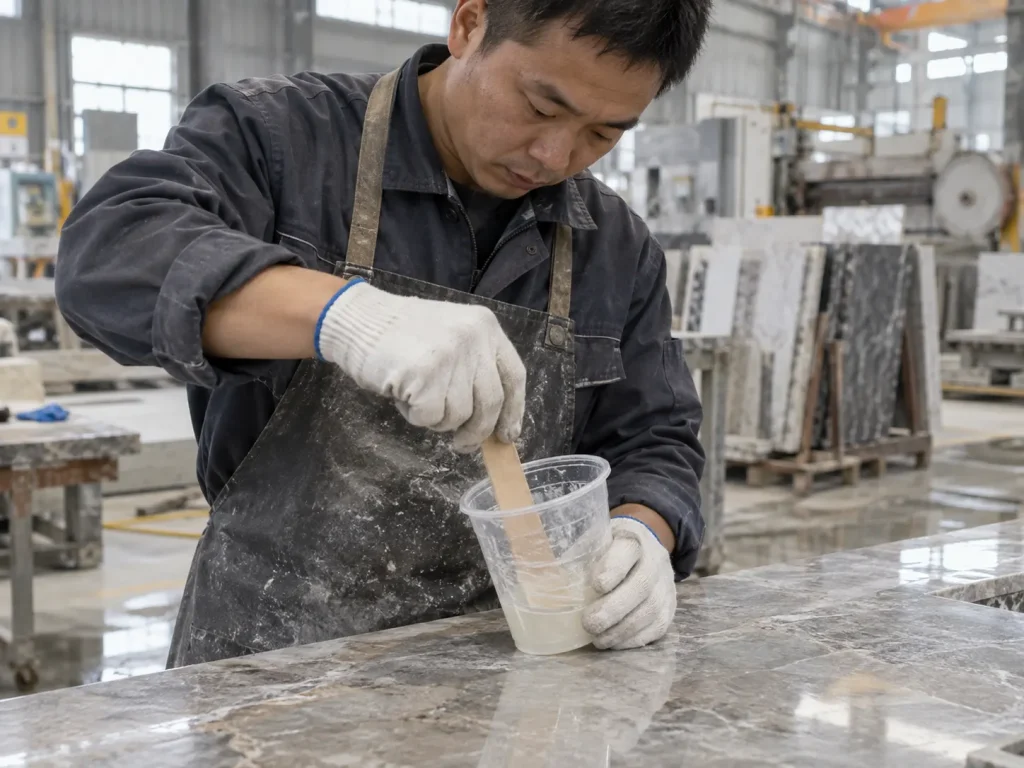
Hakbang 1: Kumpirmahin ang eksaktong code ng produkto
Huwag magsimula sa pagpapalagay na ang ratio ng kahapon ay nalalapat ngayon.
I-verify ang kumbinasyon ng resin at hardener sa container, TDS, work order, o production instruction.
Halimbawa, ang 5099 / B25Q-KG at 5090 / D30M-BS ay gumagamit ng iba't ibang ratios kahit na pareho ay inilaan para sa pagproseso na nauugnay sa marmol.
Hakbang 2: Kumpirmahin kung ang ratio ay ayon sa timbang o volume
Dapat itong malinaw na nakasulat sa tagubilin ng operator.
Kung tinukoy ng Veropoxy ang 100:25 o 100:30 ayon sa timbang, gumamit ng mga kagamitan sa pagtimbang maliban kung ang isang inaprubahang alternatibong paraan ng pagsukat ay naitatag.
Hakbang 3: Gumamit ng malinis na lalagyan
Ang natirang cured o uncured na materyal mula sa isang nakaraang formulation ay maaaring magpakilala ng kontaminasyon.
Ito ay lalong mahalaga kapag lumipat sa pagitan ng iba't ibang mga hardener o mga produktong white-marble na sensitibo sa kulay.
Hakbang 4: Tare ang timbangan
Ilagay ang walang laman na lalagyan sa sukat at ibalik ang display sa zero bago magdagdag ng mga bahagi.
Hakbang 5: Sukatin nang mabuti
Huwag umasa sa visual na pagtatantya.
Ang isang pagkakaiba na mukhang maliit sa isang bucket ay maaaring maging makabuluhan kapag naulit sa dose-dosenang mga batch bawat shift.
Hakbang 6: Paghaluin ang mga gilid at ibaba
Ang paghalo lamang sa gitna ay lumilikha ng panganib ng walang halong materyal na natitira sa dingding o base ng lalagyan.
Dapat na paulit-ulit na kiskisan ng operator ang mga gilid at ibaba habang hinahalo.
Hakbang 7: Haluin hanggang magkapareho
Ang timpla ay dapat magpakita ng pare-parehong hitsura nang walang halatang mga guhit o walang halong mga rehiyon.
Ang eksaktong oras ng paghahalo ay depende sa laki ng batch, lagkit, temperatura, kagamitan, at mga tagubilin ng supplier.
Hakbang 8: Isaalang-alang ang isang dalawang-lalagyan na pamamaraan para sa kritikal na gawain
Para sa mga napakasensitibong aplikasyon, isang kapaki-pakinabang na paraan ng pagkontrol sa proseso ay ang paghaluin nang maigi sa unang lalagyan, ilipat ang timpla sa pangalawang malinis na lalagyan, at paghaluin muli.
Binabawasan nito ang pagkakataon na hindi sinasadyang mailapat ang walang halong materyal na nasimot mula sa mga dingding ng orihinal na lalagyan.
Maaari itong maging kapaki-pakinabang lalo na kapag nagpoproseso ng mataas na halaga na puting marmol o iba pang bato kung saan ang isang lokal na malambot na lugar ay maaaring lumikha ng isang mamahaling pagtanggi.
Bakit Maaaring Mas Mahirap Sukatin ang Maliit na Batch kaysa sa Mukha Nila
Ang isang maliit na batch ay gumagamit ng mas kaunting materyal, ngunit hindi nito awtomatikong ginagawang mas madali ang pagkontrol ng ratio.
Nagiging mahalaga ang resolution ng scale
Isipin ang isang 100:25 na sistema kung saan 20 g lamang ng dagta ang kailangan.
Ang kinakailangang halaga ng hardener ay 5 g lamang.
Ang isang sukat na bumabasa lamang sa 1 g na mga palugit ay nagbibigay ng medyo mahinang katumpakan para sa gayong maliit na dami.
Kung ang pagsukat ng hardener ay naka-off ng 1 g, ang error ay kumakatawan sa 20% ng nilalayong dami ng hardener.
Para sa mas malaking batch na gumagamit ng 1,000 g resin at 250 g hardener, ang parehong 1 g scale error ay proporsyonal na hindi gaanong mahalaga.
Piliin ang paraan ng pagsukat para sa laki ng batch
Ang maliliit na pangkat ng pag-aayos ay maaaring mangailangan ng mas mataas na resolution na sukat o isang inaprubahan ng tagagawa na metering pump.
Maaaring kailanganin ng malalaking pangkat ng produksyon ang naka-calibrate na pang-industriya na kagamitan sa dosing.
Ang layunin ay hindi lamang "gumamit ng isang sukat." Ito ay ang paggamit ng mga kagamitan sa pagsukat na sapat na tumpak para sa halagang ibinibigay.
Bakit Gumawa ng Iba't Ibang Panganib ang Napakalaking Batch
Pinapadali ng malalaking batch ang pagsukat ng ratio sa mga terminong porsyento, ngunit nagpapakilala sila ng isa pang isyu: exothermic heat.
Ang epoxy curing ay nagpapalabas ng init.
Ang isang malaking masa na natitira sa isang malalim na balde ay nagpapanatili ng higit pa sa init na iyon kaysa sa isang manipis na layer na nakakalat sa ibabaw ng bato.
Huwag lituhin ang mas mabilis na pagbuo ng init sa isang mas mahusay na ratio
Ang isang tumpak na halo-halong malaking batch ay maaaring mukhang mas mabilis na gumaling sa lalagyan dahil lamang sa mas maraming init ang nananatili.
Ang solusyon ay hindi baguhin ang ratio.
Sa halip, dapat ayusin ng pabrika ang laki ng batch, geometry ng container, daloy ng trabaho, o mga kondisyon ng temperatura ayon sa mga rekomendasyon ng supplier.
Paano Nakakaapekto ang Mga Error sa Mixing Ratio sa Iba't ibang Aplikasyon ng Bato
Pagkumpuni ng marmol na basag
Ang pag-aayos ng marmol ay madalas na nangangailangan ng dagta na tumagos sa mga pinong bitak at pagkatapos ay maging sapat na matigas para sa buli.
Ang isang off-ratio mix ay maaaring makabuo ng malambot na resin na humihila mula sa mga bitak o pahid sa ilalim ng mga abrasive.
Ang Veropoxy 5099 / B25Q-KG marble repair system tumutukoy sa 100:25 ayon sa timbang. Ang ratio na iyon ay dapat manatiling maayos kahit na magbago ang temperatura ng workshop.
Puting marmol
Ang puting marmol ay nagdaragdag ng visual sensitivity.
Ang maling ratio o hindi kumpletong paghahalo ay maaaring lumikha ng mga pagkakaiba sa paggamot, kalinawan, pag-yellowing, o hitsura sa ibabaw.
Ang 5090 / D30M-BS hard white marble system tumutukoy sa 100:30 ayon sa timbang.
Kung ang bilis ng produksyon ay hindi kasiya-siya, baguhin sa isang pormulasyon na idinisenyo para sa kinakailangang temperatura sa halip na baguhin ang ratio.
Bato mesh backing
Ang mesh backing ay nangangailangan ng kahit fiber wetting at pare-parehong cured adhesion sa isang malaking slab.
Kung ang batch ay naglalaman ng mga rehiyon na walang sapat na hardener o mahinang paghahalo, maaaring mag-iba ang pagdirikit sa buong mesh.
Parehong mababang temperatura ng Veropoxy at mataas na temperatura stone mesh-backing system tukuyin ang 100:25 ayon sa timbang kahit na magkaiba ang kanilang mga kapaligiran sa paggamot.
Iyon ay isang kapaki-pakinabang na halimbawa: ang pagkontrol sa temperatura ay nakakamit sa pamamagitan ng pagbabalangkas—hindi sa pamamagitan ng random na pagbabago ng A:B ratio.
Pagbubuhos ng vacuum
Ang vacuum infusion ay maaaring gawing mas mahalaga ang pagkakapare-pareho ng paghahalo dahil ang dagta ay hinila nang malalim sa mga panloob na depekto ng bato.
Kung ang isang off-ratio mixture ay inilagay sa slab, ang pagtanggal o muling paggawa ay maaaring maging lubhang mahirap.
Ang Veropoxy Low-Viscosity Epoxy para sa Stone Vacuum Infusion – 5080 / B25Q-KG gumagamit ng 100:25 ratio ayon sa timbang at idinisenyo sa paligid ng mahabang penetration at kontroladong paggamot.
Ang tumpak na pagsukat ay dapat mangyari bago pumasok ang dagta sa vacuum system.
Paano Mag-diagnose ng Mga Karaniwang Problema sa Paghahalo ng Epoxy
| Naobserbahang Problema | Posibleng Dahilan | Ano ang Suriin |
|---|---|---|
| Ang buong batch ay nananatiling malambot | Maling ratio, mababang temperatura o maling kumbinasyon ng produkto | Mga batch record, weighing data, resin/hardener code at curing temperature |
| Tanging mga nakahiwalay na spot ang nananatiling malagkit | Hindi kumpletong paghahalo o materyal na nasimot mula sa mga dingding ng lalagyan | Paraan ng paghahalo, mga gilid ng lalagyan at ibaba |
| Nakakagaling ang epoxy ngunit kakaiba ang pakiramdam | Off-ratio mixture o hindi angkop na mga kondisyon ng paggamot | Dami ng hardener, temperatura at detalye ng produkto |
| Ang lunas ay mas mabagal kaysa sa inaasahan | Mababang temperatura, masyadong maliit na hardener, maling hardener o mahinang paghahalo | Temperatura, ratio at pagkakakilanlan ng bahagi |
| Nagdagdag ang operator ng dagdag na hardener ngunit mahirap pa rin ang lunas | Stoichiometric imbalance | Bumalik sa tinukoy na ratio; huwag gumamit ng dami ng hardener bilang kontrol sa bilis |
| Ang mesh backing ay may mahinang mga lugar | Hindi kumpletong paghahalo, kontaminasyon sa ibabaw o mahinang basa | Ratio, pagkakapareho ng paghahalo, paghahanda ng substrate at aplikasyon |
| Ang pag-aayos ng puting marmol ay nagpapakita ng hindi regular na hitsura | Paghaluin ang pagkakaiba-iba, labis na pagtagos o kontaminasyon | Ratio, pamamahagi ng hardener, lagkit, porosity ng bato at kalinisan |
| Ang iba't ibang mga shift ay nakakakuha ng iba't ibang mga resulta | Hindi pagkakatugma ng manu-manong pagsukat | Pag-calibrate ng scale, SOP, pagsasanay sa operator at mga batch record |
Paano Itugma ang Tamang Aksyon sa Problema sa Paghahalo
Kung ang buong batch ay nananatiling hindi karaniwang malambot, suriin ang dami ng resin-to-hardener, mga code ng produkto, at temperatura ng curing bago ipagpalagay na ang epoxy ay may depekto.
Kung maliliit na lugar lamang ang nananatiling malagkit, siyasatin ang paraan ng paghahalo at kung ang hindi pinaghalo na materyal ay nasimot mula sa mga gilid o ilalim ng lalagyan.
Kung ang paggamot sa taglamig ay masyadong mabagal, pumili ng isang mababang temperatura na epoxy sa halip na dagdagan ang dami ng hardener.
Kung ang paggamot sa tag-araw ay nagiging masyadong mabilis, gumamit ng isang mataas na temperatura na pagbabalangkas na may kontroladong reaktibiti sa halip na bawasan ang dami ng hardener.
Kung ang mga operator ay paulit-ulit na gumagawa ng mga maliliit na batch na error, gumamit ng mas mataas na resolution na sukat o isang aprubadong sistema ng pagsukat.
Kung ang isang automated na linya ng dosing ay gumagawa ng hindi tugmang mga resulta, i-verify ang pump calibration at aktwal na output sa halip na umasa lamang sa mga setting ng makina.
Kung ang isang error sa ratio ay nakumpirma pagkatapos ng aplikasyon, ihiwalay ang apektadong materyal at sundin ang naaprubahang rework procedure ng supplier ng resin sa halip na maglagay ng karagdagang hardener sa itaas at umaasa na ito ay magwawasto sa orihinal na timpla.
Mga Karaniwang Pagkakamali sa Paghahalo ng Epoxy sa Mga Pabrika ng Bato
Gamit ang ratio ng kahapon para sa produkto ngayon
Madali itong nangyayari kapag nakaimbak ang ilang katulad na A/B system sa parehong lugar ng produksyon.
Ang malinaw na pag-label at mga tagubilin sa trabaho na partikular sa produkto ay nakakabawas sa panganib.
Nakakalito 100:25 sa 100:30
Ang mga numero ay mukhang magkatulad, lalo na sa panahon ng isang abalang shift.
Ngunit kinakatawan nila ang iba't ibang mga pormulasyon.
Pagsukat ng ratio ng timbang ayon sa dami
Kung tinukoy ng tagagawa ang timbang, ang pagtitimbang ay ang ligtas na default maliban kung ang isang naaprubahang conversion ng volume ay ibinigay.
Pagdaragdag ng dagdag na hardener sa taglamig
Hindi nito pinapalitan ang isang karaniwang formulation sa isang winter-grade epoxy.
Pagbawas ng hardener sa tag-araw
Ito ay hindi ligtas na lumikha ng isang mabagal na hardener.
Kung masyadong mabilis ang reaksyon ng produkto, gamitin ang tamang system na partikular sa temperatura.
Paghahalo sa pamamagitan ng mata
Maaaring maramdaman ng mga may karanasang manggagawa na maaari nilang tantiyahin ang mga proporsyon sa paningin, ngunit hindi dapat nakadepende ang pagkakapare-pareho ng industriya sa memorya o hitsura ng balde.
Hindi pinapansin ang materyal na natitira sa mga dingding ng lalagyan
Ang gitna ng isang batch ay maaaring maayos na paghaluin habang ang mga manipis na layer ng hindi pinaghalo na resin o hardener ay nananatili sa paligid ng perimeter.
Paggamit ng hindi tumpak na sukat
Ang isang sukat na angkop para sa 10 kg na mga batch ay maaaring hindi sapat na tumpak para sa 20 g na mga pangkat ng pag-aayos.
Nabigong i-calibrate ang awtomatikong kagamitan sa pagsukat
Ang pag-automate ay nagpapabuti lamang ng pagkakapare-pareho kapag ang mga bomba ay aktwal na naglalabas ng mga naka-program na dami.
Paano Gumawa ng Mixing Ratio SOP para sa isang Pabrika ng Bato
Ang isang simpleng SOP ng produksyon ay maaaring maiwasan ang maraming pagkabigo ng epoxy.
| Control Point | Inirerekomendang Pagsasanay sa Pabrika |
|---|---|
| Pagkakakilanlan ng produkto | Magtala ng eksaktong resin at hardener code bago ibigay |
| ratio | Ipakita ang naaprubahang ratio ng timbang o dami sa istasyon ng paghahalo |
| Scale | Piliin ang naaangkop na kapasidad at resolution para sa laki ng batch |
| Pag-calibrate | I-verify ang mga kagamitan sa pagtimbang o pagsukat sa isang naka-iskedyul na batayan |
| Lalagyan | Gumamit ng malinis, katugmang mga lalagyan na libre mula sa dating materyal |
| Paghahalo | Kuskusin ang mga gilid at ibaba at ihalo hanggang magkapareho |
| Temperatura | Itala ang mga kaugnay na temperatura ng kapaligiran at materyal para sa mga kritikal na batch |
| Laki ng batch | Panatilihin sa loob ng saklaw ng pagproseso na inaprubahan ng supplier |
| Traceability | Mag-record ng mga batch code para sa mataas na halaga o tuluy-tuloy na produksyon |
| Pagtanggap | Kumpirmahin ang pagpapagaling at panghuling pagganap ng bato bago ang buong sukat na paggamit |
Paano Subukan ang Katumpakan ng Paghahalo Bago ang Bultuhang Produksyon
Magpatakbo ng isang kinokontrol na paghahambing ng gel o lunas
Maghanda ng maliit na tumpak na nasusukat na batch ayon sa teknikal na data sheet.
Itala ang panimulang temperatura at oras.
Ihambing ang pag-uugali ng pagpapagaling nito sa mga normal na batch ng produksyon.
Kung gumaling nang tama ang kinokontrol na sample ngunit paulit-ulit na hindi gumagaling ang mga factory batch, siyasatin ang mga kondisyon ng pagsukat, paghahalo, kagamitan, o aplikasyon.
Gumamit ng tunay na bato sa halip na mga pagsubok sa tasa lamang
Kinukumpirma ng isang cup test ang pangunahing pag-uugali ng pagpapagaling, ngunit hindi nito ipinapakita kung gumaganap nang tama ang epoxy sa panahon ng pagpasok ng crack, pag-back ng mesh, pag-polish, o vacuum infusion.
Ilapat ang wastong proporsiyon na materyal sa kinatawan ng bato at patakbuhin ito sa totoong ikot ng produksyon.
Ihambing ang maramihang mga operator
Kung ang isang operator ay patuloy na nakakamit ng magagandang resulta at ang isa ay hindi, ang isyu ay maaaring proseso ng pamamaraan sa halip na pagbabalangkas.
Ang isang standardized na pamamaraan ng pagtimbang at paghahalo ay binabawasan ang pagkakaiba-iba ng operator-to-operator.
I-verify ang mga awtomatikong pump sa pamamagitan ng aktwal na output
Magtipon ng resin at hardener nang hiwalay para sa isang kinokontrol na bilang ng mga pump cycle at timbangin ang output.
Ihambing ang sinusukat na resulta sa programmed ratio.
Ito ay mas maaasahan kaysa ipagpalagay na ang dosing system ay nananatiling tumpak nang walang katiyakan.
Rekomendasyon: Kontrolin ang Ratio Sa halip na Subukang Ayusin ang Chemistry
Ang ratio ng epoxy ay dapat ituring bilang isang nakapirming kinakailangan sa pagbabalangkas, hindi bilang isang operator adjustment knob.
Kung masyadong mabagal ang pag-curing dahil malamig ang workshop, pumili ng low-temperature hardener system.
Kung ang oras ng pagtatrabaho ay masyadong maikli sa tag-araw, gumamit ng mataas na temperatura na pagbabalangkas.
Kung hindi angkop ang lagkit, pumili ng epoxy na idinisenyo para sa kinakailangang pagpasok o pagpuno ng pag-uugali.
Kung ang katatagan ng kulay ay kritikal sa puting marmol, piliin ang naaangkop na sistemang mababa ang dilaw o hindi paglamlam.
Huwag subukang gawin ang mga pagbabagong ito sa pagganap sa pamamagitan ng pagdaragdag ng higit pa o mas kaunting hardener kaysa sa tinukoy.
Para sa mga pabrika ng bato na nagpapatakbo ng ilang epoxy system, ang pinakaligtas na paraan ay ang itali ang bawat ratio sa eksaktong resin/hardener na code ng produkto, sukatin ayon sa tinukoy na paraan, at mapanatili ang pangunahing batch traceability.
Maaaring maiwasan ng ilang dagdag na segundo sa weighing station ang mga oras ng pag-polish ng rework, mga tinanggihang slab, mahinang reinforcement, o mga pagtatalo kung ang epoxy mismo ay may depekto.
Mga Madalas Itanong Tungkol sa Epoxy Resin Mixing Ratio
1. Ano ang tamang ratio ng paghahalo ng epoxy resin?
Walang unibersal na epoxy mixing ratio. Ang tamang ratio ay depende sa partikular na resin at hardener formulation. Ang Veropoxy stone system, halimbawa, ay kinabibilangan ng parehong 100:25 at 100:30 resin-to-hardener ratios ayon sa timbang. Palaging sundin ang ratio na nakasaad para sa eksaktong kumbinasyon ng produkto sa halip na maglapat ng isang ratio sa bawat epoxy.
2. Ano ang mangyayari kung maglagay ako ng masyadong maraming hardener sa epoxy?
Ang pagdaragdag ng labis na hardener ay hindi mapagkakatiwalaang ginagawang mas mabilis ang conventional epoxy cure. Maaari itong lumikha ng isang off-ratio system na may mga hindi na-react o hindi wastong pinagsamang mga bahagi, na posibleng makagawa ng mas malambot na lunas, nabawasan ang pisikal na pagganap, mga problema sa ibabaw, o hindi naaayon na mga resulta. Gamitin ang tinukoy na ratio at pumili ng ibang formulation ng hardener kung kinakailangan ang mas mabilis na paggamot.
3. Ano ang mangyayari kung walang sapat na hardener sa epoxy?
Ang masyadong maliit na hardener ay maaaring pumigil sa sistema ng resin mula sa pagbuo ng nilalayong crosslinked na istraktura. Depende sa antas ng error at formulation, ang epoxy ay maaaring manatiling malambot, malagkit, kulang sa pagkagaling, mahina, o hindi angkop para sa buli at paghawak. Maaaring hindi malutas ang mga malubhang error sa proporsyon sa pamamagitan lamang ng paghihintay ng mas matagal.
4. Sinusukat ba ang ratio ng paghahalo ng epoxy sa pamamagitan ng timbang o dami?
Maaari itong tukuyin sa alinmang paraan, depende sa produkto. Ang mga ratio ng timbang at volume ay hindi awtomatikong mapapalitan dahil ang resin at hardener ay maaaring magkaroon ng magkaibang densidad. Kung ang teknikal na data sheet ay tumutukoy ng ratio ayon sa timbang, gamitin ang ratio ng timbang na iyon maliban kung ang tagagawa ay nagbibigay ng naaprubahang conversion ng volume.
5. Maaari ba akong magdagdag ng karagdagang hardener upang mapabilis ang pagpapagaling ng epoxy sa taglamig?
Hindi. Huwag baguhin ang tinukoy na ratio ng A:B para makontrol ang bilis ng pagpapagaling. Kung ang mga temperatura sa taglamig ay nagpapabagal sa pagpapagaling, gumamit ng mababang-temperatura na pagbabalangkas na idinisenyo para sa mga kundisyong iyon. Halimbawa, ang Veropoxy's 4090 / WBA25Q mesh-backing system ay binuo para sa humigit-kumulang 10°C production habang pinapanatili ang tinukoy nitong 100:25 weight ratio.
Paano Panatilihing Consistent ang Epoxy Mixing sa Real Stone Production
Magsisimula ang maaasahang epoxy curing bago maabot ng dagta ang bato. Ang ratio ng paghahalo, paraan ng pagsukat, pagkakakilanlan ng bahagi, katumpakan ng pagtimbang, pagkakapareho ng paghahalo, laki ng batch, at temperatura ng produksyon ay lahat ay nakakaimpluwensya kung gumaganap ang system ayon sa disenyo. Para sa isang pabrika ng bato, ang kontrol sa ratio ay dapat na ituring bilang isang hakbang sa pagkontrol sa kalidad sa halip na isang simpleng ugali ng operator.
Sundin ang ratio na partikular sa produkto
Ang isang 100:25 na sistema at isang 100:30 na sistema ay magkaibang mga pormulasyon. Ang parehong lagkit, hitsura, packaging, o oras ng paggamot ay hindi nagpapalit ng dami ng mga hardener. Itali ang bawat tagubilin ng pabrika sa eksaktong resin at hardener code.
I-diagnose ang problema bago baguhin ang proseso
Malambot ang buong batch:
i-verify ang ratio, pagkakakilanlan ng bahagi at temperatura ng paggamot.
Ang mga hiwalay na lugar lamang ang malagkit:
imbestigahan ang hindi kumpletong paghahalo o hindi pinaghalo na materyal mula sa mga dingding ng lalagyan.
Ang paggamot sa taglamig ay masyadong mabagal:
lumipat sa low-temperature chemistry sa halip na magdagdag ng dagdag na hardener.
Masyadong maikli ang oras ng pagtatrabaho sa tag-init:
gumamit ng formulation na naaangkop sa temperatura sa halip na bawasan ang tinukoy na dami ng hardener.
Nag-iiba-iba ang mga resulta sa pagitan ng mga shift:
suriin ang katumpakan ng sukat, pagkakalibrate ng pagsukat, pamamaraan ng operator at mga batch record.
Sukatin gamit ang tinukoy na batayan
Ang mga ratio ng timbang at mga ratio ng volume ay hindi dapat ihalo nang basta-basta. Kapag ang isang produkto ay tinukoy bilang 100:25 o 100:30 ayon sa timbang, gumamit ng angkop na kagamitan sa pagtimbang o isang validated na dosing system. Para sa napakaliit na batch, ang paglutas ng sukat ay lalong mahalaga dahil ang isang maliit na ganap na error ay maaaring kumatawan sa isang malaking porsyento ng dami ng hardener.
Ano ang dapat suriin ng mga propesyonal na mamimili?
Dapat isama sa pagsusuri ng supplier ang inirerekomendang A:B ratio, kung ang ratio ay tinukoy ayon sa timbang o volume, pinapayagang temperatura ng pagproseso, oras ng pagtatrabaho, mga tagubilin sa paghahalo, mga limitasyon sa laki ng batch, mga kinakailangan sa pagsukat, at kakayahan ng supplier na i-troubleshoot ang mga problema sa off-ratio o hindi kumpletong lunas. Ang isang maaasahang pang-industriya na tagapagtustos ng epoxy ay dapat gawing sapat na malinaw ang mga parameter na ito para sa mga production team na muling makagawa ng parehong pagbabago ng resulta pagkatapos ng shift.
Praktikal na Rekomendasyon
Kung mali ang bilis ng pagpapagaling, palitan ang curing system—hindi ang tinukoy na mixing ratio. Kung mali ang lagkit, pumili ng ibang formulation—hindi ibang dami ng hardener. Kung bahagi lamang ng slab ang mananatiling malambot, siyasatin ang pagkakapareho ng paghahalo bago sisihin ang produkto. At kung maraming produkto ng epoxy ang ginagamit sa parehong pabrika, ipakita ang eksaktong code ng produkto, ratio, batayan ng pagsukat, at temperaturang gumagana sa bawat istasyon ng paghahalo. Ang tamang proporsyon ay mura; reworking isang under-cured stone slab ay hindi.
Kailangang Kumpirmahin ang Tamang Epoxy Ratio para sa Iyong Proseso ng Bato?
Bago ang maramihang produksyon, kumpirmahin ang eksaktong kumbinasyon ng resin at hardener, ratio ng paghahalo, paraan ng pagsukat, temperatura ng workshop, laki ng batch, at mga kinakailangan sa paggamot. Nag-aalok ang Veropoxy ng iba't ibang epoxy system para sa marble, granite, mesh backing, vacuum infusion, at color-sensitive na mga application na bato, kaya dapat palaging sundin ng tamang ratio ang partikular na formulation.
Mga sanggunian
- System Three Resin Technical Staff.
Seksyon IV – Pagsukat at Paghahalo.
System Three Resin, Inc.
Ang Epoxy Book / Epoxy Technical Resources. - Teknikal na Suporta sa System Three Resin.
Bakit Hindi Nalunasan ang Epoxy?
System Three Resin, Inc.
Technical Support Knowledge Base. - WEST SYSTEM Technical Staff.
Ang Mga Pangunahing Kaalaman ng WEST SYSTEM Epoxy Resin at Hardener.
Gougeon Brothers, Inc.
Mga Teknikal na Lathalain ng Epoxyworks. - WEST SYSTEM Technical Staff.
Pagsubok ng Epoxy para Matukoy ang Mga Pisikal na Katangian.
Gougeon Brothers, Inc.
Mga Teknikal na Lathalain ng Epoxyworks. - WEST SYSTEM Technical Staff.
Sulitin ang Mini Pumps.
Gougeon Brothers, Inc.
Mga Teknikal na Lathalain ng Epoxyworks. - Fred Meyer, Genoveva Sanz, Arantxa Eceiza, Iñaki Mondragon at Jovan Mijović.
Ang Epekto ng Stoichiometry at Thermal History sa Panahon ng Paggamot sa Structure at Properties ng Epoxy Networks.
Mga Institusyon ng Pananaliksik sa Unibersidad at Polimer.
Polimer, Vol. 36, Blg. 7, 1995, pp. 1407–1414. - M. R. VanLandingham, R. F. Eduljee at J. W. Gillespie Jr.
Mga Relasyon sa Pagitan ng Stoichiometry, Microstructure, at Properties para sa Amine-Cured Epoxies.
Center for Composite Materials, Unibersidad ng Delaware.
Journal ng Applied Polymer Science, Vol. 71, 1999, pp. 699–712. - Satoru Yamamoto, Nguyen Thao Phan, Kouki Kihara, Atsuomi Shundo at Keiji Tanaka.
Off-Stoichiometry na Epekto sa Mga Pisikal na Katangian ng Epoxy Resin.
Kyushu University at Collaborating Research Institutions.
Polymer Journal, Vol. 57, 2025, pp. 357–366.