

Ringkesan Gancang:
Epoxy résin campur babandingan ngadalikeun naha résin jeung hardener bisa ngamekarkeun jaringan kapok dimaksudkeun. Loba teuing atawa saeutik teuing hardener teu reliably nyieun epoxy cageur gancang atawa laun-eta bisa ninggalkeun sistem under-kapok atawa ngurangan kinerja ahir. Pabrik batu kedah nuturkeun rasio pasti anu dinyatakeun pikeun unggal rumusan, ngabédakeun rasio beurat sareng rasio volume, ngukur sacara akurat, sareng nyampur sacara saksama. Sistem epoksi 100:25 henteu tiasa ditukeurkeun sareng sistem 100:30 sanajan duanana produk gaduh viskositas anu sami atanapi waktos curing.
Pergaulan epoxy Sigana basajan: Komponén A mana kana wadahna, Komponén B kieu, operator aduk, sarta résin geus siap pikeun batu.
Tapi kasalahan rasio mangrupikeun panyabab anu paling dihindari tina kinerja epoksi anu teu konsisten di pabrik batu.
A slab bisa tetep caket. A retakan repaired bisa karasaeun lemes salila polishing. Jaring tonggong tiasa mesek henteu rata. Hiji bagian tina permukaan marmer bisa cageur neuleu bari sejen tetep rubbery. Operator tiasa nyalahkeun suhu, kualitas produk, kalembaban, atanapi panyadia nalika masalah nyata dimimitian sababaraha menit sateuacana di stasiun timbangan.
Masalahna janten langkung penting nalika pabrik nganggo sababaraha sistem epoksi.
Veropoxy urang ayeuna rentang produk epoxy batu, contona, ngawengku formulasi ngagunakeun duanana 100:25 jeung 100:30 résin-to-hardener babandingan ku beurat. Bédana éta sigana leutik dina kertas, tapi éta mangrupikeun bagian tina desain formulasi sareng henteu kedah diperlakukeun salaku pilihan.
Garis produksi profésional janten kedah ngajawab opat patarosan unggal waktos epoxy dicampur:
- Naon rasio résin-to-hardener anu ditangtukeun?
- Naha éta rasio ku beurat atanapi volume?
- Naha unggal komponén diukur sacara akurat?
- Naha dua komponén dicampur lengkep sateuacan aplikasi?
Upami aya salah sahiji léngkah-léngkah éta anu salah, hasilna tiasa janten sistem epoxy off-ratio atanapi dicampur teu lengkep-sanaos produkna nyalira cocog pisan pikeun aplikasina.
Naon Hartosna Rasio Campuran Résin Epoxy?
Babandingan campuran epoxy nangtukeun sabaraha résin sareng hardener kedah digabungkeun pikeun ngahasilkeun formulasi anu dimaksud ku produsén.
Contona, rasio:
100:25 ku beurat
hartina pikeun unggal 100 bagian beurat résin Komponén A, 25 bagian beurat pengeras Komponén B kudu ditambahkeun.
Upami pabrik beuratna 1.000 g résin, kuantitas hardener anu cocog nyaéta:
1.000 g × 25 / 100 = 250 g hardener
Sistem 100:30 béda:
1.000 g résin × 30 / 100 = 300 g hardener
Bédana nyaéta 50 g hardener pikeun unggal kilogram résin.
Éta sanés detil anu buleud. Ieu ngagambarkeun rumusan béda.
Rasio mangrupa bagian tina kimia
Sistem epoksi dua-komponén ngandelkeun gugus réaktif dina résin sareng agén curing ngabentuk jaringan polimér anu nyambungkeun.
Rasio campuran anu disarankeun dipilih ku kituna formulasi ngembangkeun kombinasi anu dimaksudkeun pikeun ngubaran, adhesion, karasa, kateguhan, paripolah termal, résistansi kimiawi, kajelasan, sareng kinerja ngolah.
Éta sababna operator henteu kedah nganggap Komponén B salaku "akselerator" saderhana.
Hardener mangrupikeun bagian réaktif tina sistem polimér ahir.
Naha Produk Epoxy Béda Anggo Babandingan Campuran Béda
Salah sahiji palajaran anu paling penting pikeun mésér tim nyaéta henteu aya rasio campuran epoksi universal.
Sababaraha sistem ngagunakeun 1: 1. Batur ngagunakeun 2: 1, 3: 1, 5: 1, 100: 25, 100: 30, atawa proporsi husus sejenna.
Jumlah bener gumantung kana kimia jeung rumusan résin jeung hardener husus.
Hardeners béda boga syarat kimiawi béda
Jinis hardener, pungsionalitasna, struktur molekular, eusi hidrogén réaktif, modifiers, akselerator, sareng variabel rumusan sanésna mangaruhan kuantitas anu diperyogikeun pikeun ngaréaksikeun sareng sistem résin khusus.
Ieu ngandung harti dua hardeners visually sarupa teu merta ditukeurkeun.
Syarat aplikasi ogé ngarobih rumusan
Époksi anu nyokong bolong anu dirancang pikeun ngubaran sacara andal dina suhu 10°C tiasa nganggo kimia hardener anu béda tina sistem marmer bodas anu henteu konéng-konéng anu dioptimalkeun sakitar 24°C.
Produk vakum-infus anu ngabutuhkeun sababaraha jam aliran sareng penetrasi ogé tiasa nganggo strategi pangubaran anu béda ti époksi anu dikembangkeun pikeun produksi bolong anu langkung gancang.
Ku alatan éta, rasio pencampuran kalebet kana formulasi khusus pikeun aplikasi lengkep.
Conto Veropoxy nyata: 100:25 vs 100:30
portopolio produk Veropoxy urang aya illustrates naha pabrik batu kedah pariksa unggal produk tinimbang asumsina hiji rasio pabrik-lega.
| Sistim Epoxy | Aplikasi | Disarankeun Rasio | Dasar Pangukuran |
|---|---|---|---|
| 5099 / B25Q-KG | Perbaikan marmer sareng ningkatkeun warna | 100:25 | Ku beurat |
| 4090 / WBA25Q | Ngarojong bolong batu suhu rendah | 100:25 | Ku beurat |
| 4090 / BCO25Q-14 | Ngarojong bolong batu suhu luhur | 100:25 | Ku beurat |
| 5080 / B25Q-KG | Batu infusion vakum | 100:25 | Ku beurat |
| 5090 / D30M-BS | Marmer bodas teuas | 100:30 | Ku beurat |
| Non-Ngawarnaan / D30M-BS | Marmer lemes sareng bodas | 100:30 | Ku beurat |
| 4099-BBS / D30M-BS | Ningkatkeun warna granit lampu sareng perbaikan retakan | 100:30 | Ku beurat |
Contona, Veropoxy urang Résin Epoxy pikeun Perbaikan Marmer & Ningkatkeun Warna - 5099 / B25Q-KG ngagunakeun rasio 100:25 ku beurat.
The Low Temperature Epoxy for Stone Mesh Backing - 4090 / WBA25Q ogé ngagunakeun rasio 100:25 ku beurat, sanaos dirumuskeun pikeun aplikasi sareng suhu anu béda.
Sabalikna, éta Epoxy Non-Yellowing pikeun Hard White Marmer - 5090 / D30M-BS ngagunakeun 100:30 ku beurat.
Warna Enhancing Epoxy pikeun Light Granite - 4099-BBS / D30M-BS ogé ngagunakeun 100:30.
Ku kituna sanajan dina portopolio hiji supplier batu-epoxy urang, operator bisa jadi kudu pindah babandingan gumantung kana produk keur diolah.
Aturan produksi: Pernah nulis "Veropoxy epoxy ratio = 100:25" atawa "sadayana batu epoxy = 100:30" kana SOP pabrik umum. Rasio kudu digantelkeun kana kode produk pasti sareng kombinasi hardener.
Rasio Beurat vs Rasio Jilid: Entong Perlakuan Sarua
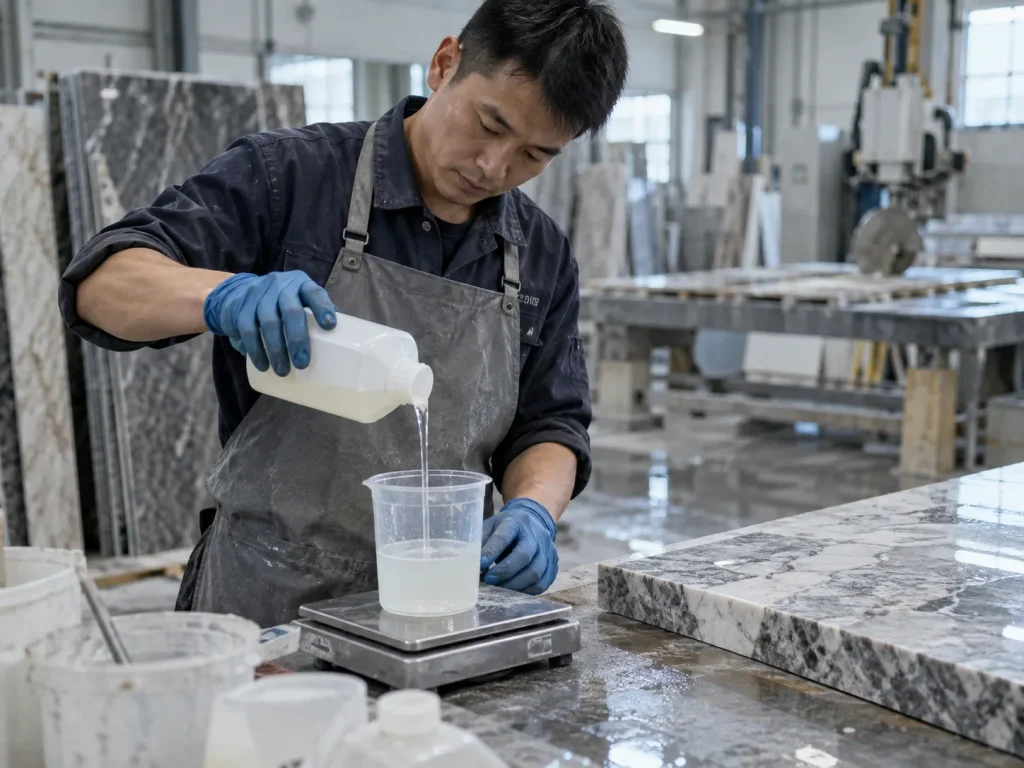
Ieu mangrupikeun salah sahiji kasalahan anu paling gampang dilakukeun.
Rasio anu ditulis ku beurat teu tiasa sacara otomatis diukur ku cangkir anu lulus saolah-olah rasio anu sami ku volume.
Naha beurat jeung volume bisa ngahasilkeun jumlah béda
Résin sareng hardener sering gaduh dénsitas anu béda.
Hiji liter résin meureun beuratna teu sarua jeung hiji liter hardener.
Kusabab bédana dénsitas éta, rumusan anu ditangtukeun salaku 100:30 ku beurat tiasa ngabutuhkeun rasio numerik anu béda upami dirobih kana volume.
Konversi kedah asalna ti produsén-sanés tina estimasi operator.
Anggo skala nalika TDS nangtukeun rasio beurat
Pikeun produksi batu industri, timbangan digital umumna lugas sareng tiasa diulang pikeun produk anu ditangtukeun ku beurat.
Operator tiasa:
- nempatkeun wadahna campuran bersih dina skala;
- tare skala ka nol;
- tambahkeun beurat résin nu diperlukeun;
- ngitung beurat hardener cocog;
- tambahkeun hardener dugi ka total anu leres; jeung
- catetan bets lamun traceability produksi diperlukeun.
Ulah nganggap rasio beurat 100:25 hartina opat cangkir hiji cangkir
Sacara matematis, 100:25 nyederhanakeun kana 4:1.
Tapi lamun rasio dieusian ku beurat, ngagunakeun opat jilid résin kana hiji volume hardener ngan bener lamun supplier sacara eksplisit confirms rasio volume pakait.
Bedana ieu penting sabab dénsitas béda.
Kumaha Ngitung Rasio Campuran Epoxy anu Bener
Pikeun sistem 100:25
| Beurat résin | Beurat Hardener | Total Epoxy Campuran |
|---|---|---|
| 100 g | 25 g | 125 g |
| 500 g | 125 g | 625 g |
| 1.000 g | 250 g | 1.250 g |
| 5.000 g | 1.250 g | 6.250 g |
| 10.000 g | 2.500 g | 12.500 g |
Rumusna nyaéta:
Hardener = Résin Beurat × 0,25
Pikeun sistem 100:30
| Beurat résin | Beurat Hardener | Total Epoxy Campuran |
|---|---|---|
| 100 g | 30 g | 130 g |
| 500 g | 150 g | 650 g |
| 1.000 g | 300 g | 1.300 g |
| 5.000 g | 1.500 g | 6.500 g |
| 10.000 g | 3.000 g | 13.000 g |
Rumusna nyaéta:
Hardener = Résin Beurat × 0,30
Nalika udagan total beurat dicampur
Kadang operator weruh jumlah total diperlukeun tinimbang kuantitas résin.
Pikeun sistem 100:25, total bagian rasio sarua 125.
Lamun 1.000 g total campuran epoxy diperlukeun:
Résin = 1.000 × 100 / 125 = 800 g
Hardener = 1.000 × 25 / 125 = 200 g
Pikeun sistem 100:30, total bagian sarua 130.
Lamun 1.000 g total campuran epoxy diperlukeun:
Résin = 1.000 × 100 / 130 ≈ 769,2 g
Hardener = 1.000 × 30 / 130 ≈ 230,8 g
Pabrik anu nganggo alat dosis otomatis tiasa ngawangun rumus ieu kana sistem pangukuranana, tapi kalibrasi biasa masih diperyogikeun.
Naon Anu Kajadian Upami Anjeun Nambahkeun Loba teuing Hardener?
Kapercayaan bengkel umum nyaéta:
"Ayeuna tiis, janten tambahkeun deui hardener sareng epoksi bakal langkung gancang."
Pikeun sistem epoxy dua-komponén konvensional, ieu umumna pendekatan salah.
Hardener tambahan henteu sapertos katalis tambahan
Résin epoxy sareng hardener saling bereaksi dumasar kana kimia formulasi.
Sakali situs réaktif sadia geus dikonsumsi, komponén curing-agén kaleuleuwihan bisa tetep di luar struktur jaringan dimaksudkeun.
Nu bisa ngurangan sipat produsén dirancang kana sistem cageur.
Époksi anu diubaran tiasa tetep lemes
Gumantung kana rumusan sareng darajat kasalahan, kaleuwihan hardener tiasa nyumbang kana bahan kapok anu langkung lemes atanapi kirang tiasa diprediksi.
Dina ngolah batu, éta tiasa katingali sapertos:
- zona perbaikan anu ngolesan nalika polishing;
- ngurangan karasa dina garis retakan;
- lemes bolong-nyokong napel;
- résistansi handap pikeun nanganan setrés;
- paku permukaan atanapi rasa anu teu biasa; jeung
- kinerja inconsistent antara bets.
Kinerja visual ogé tiasa robih
Pikeun marmer bodas atawa granit lampu, off-rasio campur tiasa utamana pikaresepeun sabab kimia hardener bisa mangaruhan warna, kajelasan, penampilan beungeut, sarta kabiasaan sepuh.
Upami formulasi dirancang sakitar 100:30, ngahaja ngarobih kana 100:35 sanés cara anu dikontrol pikeun ngagancangkeun produksi.
Naon Anu Kajadian Upami Anjeun Nambahkeun Saeutik Hardener?
Saeutik teuing hardener nyiptakeun henteu saimbangna sabalikna.
Résin bisa jadi teu ngamekarkeun struktur crosslinked dimaksudkeun.
Sistem tiasa tetep teu kapok
Gejala tiasa kalebet:
- résin lemes sanggeus waktu curing ekspektasi;
- wewengkon perbaikan caket atanapi norak;
- karasa permukaan low;
- kabiasaan polishing goréng;
- tulangan lemah;
- lalawanan goréng pikeun penanganan;
- ngembangkeun kakuatan slow atawa teu lengkep; jeung
- variasi sakuliah slab nu.
Ngadagoan leuwih lila bisa jadi teu ngajawab kasalahan rasio parna
Ieu titik penting séjén.
Upami epoksi ngan saukur tiis, waktos curing tambahan atanapi kontrol suhu anu leres tiasa ngamungkinkeun réaksina neraskeun.
Lamun campuran téh substansi off-rasio, kumaha oge, waktu nyalira teu bisa magically ngaganti kuantitas leungit komponén réaktif.
Pabrik kedah ngabédakeun ubar anu aya hubunganana sareng suhu tina kasalahan proporsi anu leres.
Rasio Lepat vs Campuran Miskin: Éta Tiasa Sarupa
Henteu unggal époksi caket disababkeun ku rasio anu salah.
Angkatan anu diukur leres masih tiasa gagal sacara lokal upami henteu dicampur sacara saksama.
Rasio lepat sering mangaruhan sakabeh bets
Lamun jumlah résin jeung hardener salah ti mimiti, sakabéh bets dicampur bisa nembongkeun kabiasaan curing abnormal.
Sababaraha slabs diolah ti bets sarua bisa némbongkeun gejala sarupa.
Campuran goréng sering nyiptakeun cacad lokal
Lamun bahan unmixed tetep sapanjang sisi atawa handap wadahna, sababaraha porsi dilarapkeun ka batu bisa ngandung kombinasi bener bari batur henteu.
Slab teras tiasa nunjukkeun:
- hiji patch caket dikurilingan ku bahan teuas;
- corétan lemes;
- discoloration lokal;
- wewengkon leutik nu smear salila polishing; atawa
- adhesion bolong inconsistent.
Pola ieu sering nunjuk ka pencampuran anu teu lengkep tinimbang kasalahan pangukuran anu seragam.
Kumaha Campur Dua-Komponén Epoxy Bener
Lengkah 1: Konfirmasi kode produk pasti
Entong mimitian ku anggapan yén rasio kamari berlaku ayeuna.
Pariksa kombinasi résin jeung hardener dina wadahna, TDS, urutan gawé, atawa instruksi produksi.
Contona, 5099 / B25Q-KG jeung 5090 / D30M-BS make babandingan béda sanajan duanana dimaksudkeun pikeun processing patali marmer.
Lengkah 2: Konfirmasi naha babandingan dumasar beurat atawa volume
Ieu kudu ditulis jelas dina instruksi operator.
Lamun Veropoxy nangtukeun 100:25 atawa 100:30 ku beurat, make alat timbangan iwal hiji métode pangukuran alternatif disatujuan geus ngadegkeun.
Lengkah 3: Paké wadahna beresih
Sisa bahan anu diubaran atanapi henteu diubaran tina rumusan sateuacana tiasa ngenalkeun kontaminasi.
Ieu hususna penting nalika ngaganti antara hardeners béda atawa produk marmer bodas-sénsitip warna.
Hambalan 4: Tare skala
Teundeun wadah kosong dina skala jeung balikkeun tampilan ka enol saméméh nambahkeun komponén.
Lengkah 5: Ukur sacara saksama
Ulah ngandelkeun estimasi visual.
Bédana anu katingalina leutik dina ember tiasa janten signifikan nalika diulang dina puluhan bets per shift.
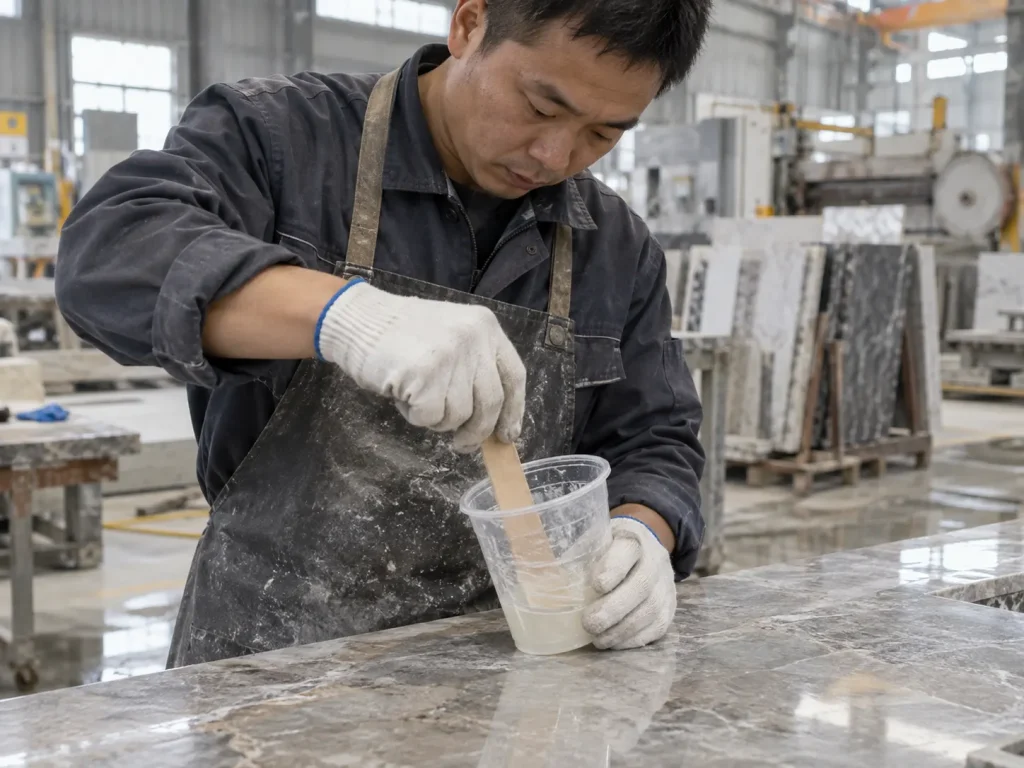
Hambalan 6: Campur sisi jeung handap
Aduk ngan puseur nyiptakeun résiko tina bahan unmixed sésana dina témbok wadahna atawa base.
Operator kudu sababaraha kali kerok sisi jeung handap bari Pergaulan.
Lengkah 7: Campur nepi ka seragam
Campuran kedah nunjukkeun penampilan anu konsisten tanpa goresan anu jelas atanapi daérah anu teu dicampur.
Waktu campuran pasti gumantung kana ukuran bets, viskositas, suhu, parabot, jeung parentah supplier.
Lengkah 8: Pertimbangkeun metode dua wadah pikeun karya kritis
Pikeun aplikasi anu sénsitip pisan, salah sahiji metodeu kontrol prosés anu mangpaat nyaéta nyampur tuntas dina wadah kahiji, mindahkeun campuran kana wadah bersih kadua, teras campur deui.
Ieu ngurangan kasempetan ngahaja nerapkeun bahan unmixed scraped tina dinding wadahna aslina.
Bisa jadi utamana mangpaat nalika ngolah marmer bodas-nilai luhur atawa batu séjén dimana titik lemes localized bisa nyieun hiji tampikan mahal.
Naha bets leutik tiasa langkung hese diukur tibatan anu katingali
A bets leutik ngagunakeun kirang bahan, tapi éta henteu otomatis ngajadikeun kontrol rasio gampang.
Resolusi skala janten penting
Bayangkeun sistem 100:25 dimana ngan ukur 20 g résin anu diperyogikeun.
Jumlah hardener anu diperyogikeun ngan ukur 5 g.
Skala anu dibaca ngan dina 1 g increments méré precision rélatif goréng pikeun kuantitas leutik misalna.
Lamun pangukuran hardener pareum ku 1 g, kasalahan ngagambarkeun 20% tina kuantitas hardener dimaksudkeun.
Pikeun bets nu leuwih gede maké résin 1.000 g jeung hardener 250 g, kasalahan skala 1 g sarua teu proporsional teu signifikan.
Pilih metodeu pangukuran pikeun ukuran bets
bets perbaikan leutik bisa merlukeun skala resolusi luhur atawa pompa pangukuran-disatujuan produsén.
bets produksi badag bisa merlukeun parabot dosing industri calibrated.
Tujuanana henteu ngan saukur "nganggo skala". Éta ngagunakeun alat ukur anu cukup akurat pikeun jumlah anu dikaluarkeun.
Naha bets anu ageung pisan nyiptakeun résiko anu béda
bets badag ngajadikeun pangukuran rasio gampang dina istilah persentase, tapi aranjeunna ngenalkeun masalah sejen: panas exothermic.
Epoxy curing ngaleupaskeun panas.
A massa badag ditinggalkeun dina ember jero nahan leuwih panas éta ti lapisan ipis sumebar ngaliwatan batu.
Entong bingung ngawangun panas anu langkung gancang sareng rasio anu langkung saé
Hiji bets badag dicampur akurat bisa sigana cageur gancang dina wadahna saukur kusabab leuwih panas keur dipikagaduh.
Solusina henteu ngarobih rasio.
Pabrik gantina kudu nyaluyukeun ukuran bets, géométri wadahna, workflow, atawa kaayaan suhu nurutkeun saran supplier.
Kumaha Kasalahan Rasio Pergaulan Mangaruhan Aplikasi Batu Béda
perbaikan retakan marmer
Perbaikan marmer mindeng merlukeun résin pikeun nembus retakan rupa lajeng jadi cukup teuas pikeun polishing.
Campuran off-ratio tiasa ngahasilkeun résin lemes anu narik tina retakan atanapi smears handapeun abrasives.
Veropoxy urang 5099 / Sistim perbaikan marmer B25Q-KG nangtukeun 100:25 beurat. Rasio éta kedah tetep tetep sanajan suhu bengkel robih.
marmer bodas
Marmer bodas nambihan sensitipitas visual.
Babandingan anu salah atanapi campuran anu teu lengkep tiasa nyiptakeun bédana dina curing, kajelasan, kabiasaan konéng, atanapi penampilan permukaan.
The 5090 / D30M-BS Sistim marmer bodas teuas nangtukeun 100:30 beurat.
Upami laju produksi henteu nyugemakeun, robih kana formulasi anu dirarancang pikeun suhu anu diperyogikeun tinimbang ngarobih rasio.
Batu bolong tonggong
Bolong backing merlukeun malah serat wetting sarta adhesion cageur konsisten sakuliah slab badag.
Lamun bets ngandung wewengkon kalawan hardener cukup atawa campuran goréng, adhesion bisa rupa-rupa sakuliah bolong.
Duanana Veropoxy urang low-suhu jeung sistem batu bolong-nyokong suhu luhur nangtukeun 100:25 ku beurat sanajan lingkungan curing maranéhanana béda.
Éta conto mangpaat: kontrol suhu kahontal ngaliwatan rumusan-henteu ku cara acak ngarobah rasio A:B.
Infus vakum
Infusion vakum bisa nyieun konsistensi Pergaulan malah leuwih penting sabab résin ieu ditarik jero kana defects batu internal.
Lamun campuran off-rasio ieu infused kana slab, ngaleupaskeun atawa rework bisa jadi pisan hésé.
Veropoxy urang Epoxy Viskositas Rendah pikeun Infus Vakum Batu - 5080 / B25Q-KG ngagunakeun rasio 100:25 ku beurat tur dirancang sabudeureun penetrasi panjang tur curing dikawasa.
Pangukuran anu akurat kedah dilakukeun sateuacan résin asup kana sistem vakum.
Kumaha Diagnosis Masalah Pergaulan Epoxy Umum
| Masalah anu dititénan | Mungkin Cukang lantaranana | Naon Mariksa |
|---|---|---|
| Sakabeh bets tetep lemes | Babandingan anu salah, suhu rendah atanapi kombinasi produk anu salah | rékaman bets, data timbangan, résin / kode hardener sarta suhu curing |
| Ngan bintik terasing tetep caket | Campuran lengkep atanapi bahan kerok tina témbok wadahna | Metode Pergaulan, sisi wadahna sareng handap |
| Epoxy cures tapi karasaeun unusually lemes | Campuran off-ratio atanapi kaayaan curing anu teu cocog | Kuantitas hardener, suhu sareng spésifikasi produk |
| Ubar langkung laun tibatan anu disangka | Suhu rendah, hardener sakedik teuing, hardener salah atanapi campuran goréng | Suhu, babandingan sareng idéntifikasi komponén |
| Operator nambahkeun hardener tambahan tapi tamba masih goréng | saimbangna Stoichiometric | Balik deui ka rasio anu ditangtukeun; ulah make kuantitas hardener salaku kadali speed |
| Jaring tonggong ngagaduhan daérah anu lemah | Pergaulan teu lengkep, kontaminasi permukaan atanapi wetting goréng | Rasio, keseragaman campuran, persiapan substrat sareng aplikasi |
| Perbaikan marmer bodas nunjukkeun penampilan anu henteu teratur | Campur variasi, kaleuwihan penetrasi atawa kontaminasi | Rasio, distribusi hardener, viskositas, porositas batu sareng kabersihan |
| shift béda meunang hasil béda | Inconsistency pangukuran manual | Skala calibration, SOP, latihan operator jeung rékaman bets |
Kumaha Cocogkeun Aksi anu Bener sareng Masalah Campuran
Lamun sakabeh bets tetep unusually lemes, pariksa kuantitas résin-to-hardener, kode produk, sarta suhu curing saméméh nganggap epoxy nu cacad.
Lamun ukur wewengkon leutik tetep caket, mariksa métode campur jeung naha bahan unmixed ieu scraped ti sisi atawa handap wadahna.
Upami curing usum tiris lambat teuing, pilih époksi suhu rendah tinimbang ningkatkeun kuantitas hardener.
Lamun curing usum panas jadi gancang teuing, make formulasi suhu luhur kalawan réaktivitas dikawasa tinimbang ngurangan jumlah hardener.
Lamun operator sababaraha kali nyieun kasalahan bets leutik, make skala resolusi luhur atawa sistem pangukuran disatujuan.
Upami garis dosis otomatis ngahasilkeun hasil anu teu konsisten, pariksa kalibrasi pompa sareng kaluaran saleresna tinimbang ngan ukur ngandelkeun setélan mesin.
Lamun kasalahan rasio dikonfirmasi sanggeus aplikasi, ngasingkeun bahan kapangaruhan tur turutan prosedur rework disatujuan supplier résin tinimbang nerapkeun hardener tambahan leuwih luhur tur miharep éta bakal ngabenerkeun campuran aslina.
Kasalahan Campur Epoxy umum di Pabrik Batu
Ngagunakeun rasio kamari pikeun produk ayeuna
Ieu gampang lumangsung nalika sababaraha sistem A/B sarupa disimpen di wewengkon produksi sarua.
Labél anu jelas sareng petunjuk kerja khusus produk ngirangan résiko.
Ngabingungkeun 100:25 jeung 100:30
The angka kasampak sarupa, utamana dina mangsa shift sibuk.
Tapi aranjeunna ngagambarkeun formulasi anu béda.
Ngukur rasio beurat ku volume
Upami pabrikan netepkeun beurat, timbangan mangrupikeun standar anu aman kecuali konvérsi volume anu disatujuan.
Nambahkeun hardener tambahan dina usum tiis
Ieu henteu ngarobih rumusan standar janten epoksi usum tiris.
Ngurangan hardener dina usum panas
Ieu teu aman nyieun hardener slow.
Upami produkna gancang teuing, paké sistem spésifik suhu anu leres.
Nyampur ku panon
pagawe ngalaman bisa ngarasa maranéhna bisa estimasi babandingan visually, tapi konsistensi industri teu kudu gumantung kana memori atawa penampilan LIPI.
Ignoring bahan ditinggalkeun dina témbok wadahna
Puseur hiji bets bisa ogé dicampurkeun bari lapisan ipis résin unmixed atawa hardener tetep sabudeureun perimeter nu.
Ngagunakeun skala teu akurat
Skala cocog pikeun bets 10 kg bisa jadi teu cukup tepat pikeun bets perbaikan 20 g.
Gagal calibrate alat pangukuran otomatis
Automation ningkatkeun konsistensi ngan lamun pompa sabenerna dispense kuantitas diprogram.
Kumaha Ngawangun SOP Rasio Campuran pikeun Pabrik Batu
A SOP produksi basajan bisa nyegah loba gagal epoxy.
| Titik Kontrol | Disarankeun Praktek Pabrik |
|---|---|
| idéntifikasi produk | Catet kode résin sareng hardener anu pasti sateuacan dispensing |
| Babandingan | Témbongkeun rasio beurat atawa volume disatujuan dina stasiun campur kode |
| Skala | Pilih kapasitas sareng résolusi anu cocog pikeun ukuran bets |
| Kalibrasi | Pariksa alat timbangan atanapi pangukuran dina jadwal anu dijadwalkeun |
| Wadahna | Anggo wadah anu bersih, cocog sareng bebas tina bahan sateuacana |
| Pergaulan | Kerok sisi jeung handap jeung mix nepi ka seragam |
| Suhu | Rékam suhu ambient sareng bahan anu relevan pikeun bets kritis |
| Ukuran bets | Tetep dina rentang processing-disatujuan supplier |
| Lacak | Rékam kode angkatan pikeun produksi anu bernilai luhur atanapi kontinyu |
| Katampi | Mastikeun curing sarta kinerja batu final saméméh pamakéan skala pinuh |
Kumaha Nguji Akurasi Campur Saméméh Produksi Bulk
Ngajalankeun gél dikawasa atawa ngabandingkeun tamba
Nyiapkeun bets leutik anu diukur sacara akurat dumasar kana lambaran data téknis.
Catet suhu sareng waktos ngamimitian.
Bandingkeun kabiasaan curing na kalawan bets produksi normal.
Upami sampel anu dikontrol leres leres tapi bets pabrik sababaraha kali henteu, pariksa ukuran, campur, alat, atanapi kaayaan aplikasi.
Paké batu nyata tinimbang tés cangkir nyalira
Hiji tés cangkir confirms kabiasaan cageur dasar, tapi teu némbongkeun naha epoxy nu ngalakukeun leres salila penetrasi retakan, backing bolong, polishing, atawa infusion vakum.
Larapkeun bahan anu proporsi anu leres kana batu anu ngawakilan sareng jalankeun kana siklus produksi nyata.
Bandingkeun sababaraha operator
Lamun hiji operator konsistén ngahontal hasil alus sarta séjén henteu, masalahna bisa jadi téhnik prosés tinimbang formulasi.
Prosedur timbangan sareng pencampuran standar ngirangan variasi operator-to-operator.
Pariksa pompa otomatis ku kaluaran sabenerna
Kumpulkeun résin sareng hardener sacara misah pikeun sajumlah siklus pompa anu dikontrol sareng beuratna kaluaran.
Bandingkeun hasil anu diukur sareng rasio anu diprogram.
Ieu leuwih dipercaya ti asumsina sistem dosing tetep akurat salamina.
Rekomendasi: Kontrol Rasio Gantina Nyobian Saluyukeun Kimia
Babandingan epoxy kedah diperlakukeun salaku sarat formulasi tetep, sanés salaku kenop adjustment operator.
Upami curing lambat teuing kusabab bengkel tiis, pilih sistem pengeras suhu rendah.
Upami waktos damel pondok teuing dina usum panas, paké formulasi suhu luhur.
Upami viskositas henteu cocog, pilih epoksi anu dirancang pikeun penetrasi anu diperyogikeun atanapi paripolah ngeusian.
Lamun stabilitas warna kritis dina marmer bodas, pilih sistem low-yellowing atawa non-staining luyu.
Ulah coba nyieun parobahan kinerja ieu ku nambahkeun leuwih atawa kirang hardener ti dieusian.
Pikeun pabrik batu ngajalankeun sababaraha sistem epoxy, metodeu safest nyaéta pikeun dasi unggal rasio kana kode produk résin / hardener pasti, ngukur ku métode dieusian, sarta ngajaga traceability bets dasar.
Sababaraha detik tambahan di stasiun timbangan bisa nyegah jam polishing rework, slabs ditolak, tulangan lemah, atawa sengketa ngeunaan naha epoxy sorangan éta cacad.
Patarosan Remen Ditanya Ngeunaan Epoxy Résin Pergaulan Rasio
1. Naon rasio epoxy résin Pergaulan bener?
Henteu aya rasio campuran epoxy universal. Babandingan anu leres gumantung kana formulasi résin sareng hardener khusus. Sistem batu Veropoxy, contona, ngawengku duanana 100:25 jeung 100:30 résin-to-hardener babandingan ku beurat. Salawasna turutan babandingan nyatakeun pikeun kombinasi produk pasti tinimbang nerapkeun hiji rasio ka unggal epoxy.
2. Naon kajadian lamun kuring nempatkeun teuing hardener dina epoxy?
Nambahkeun kaleuleuwihan hardener henteu tiasa dipercaya ngajantenkeun époksi konvensional langkung gancang. Bisa nyieun sistem off-ratio jeung komponén unreacted atanapi improperly incorporated, berpotensi ngahasilkeun tamba lemes, kinerja fisik ngurangan, masalah permukaan, atawa hasil inconsistent. Paké rasio dieusian tur pilih formulasi hardener béda lamun curing gancang diperlukeun.
3. Naon kajadian lamun aya teu cukup hardener dina epoxy?
Saeutik teuing hardener tiasa nyegah sistem résin tina ngembangkeun struktur crosslinked anu dimaksud. Gumantung kana darajat kasalahan jeung rumusan, epoxy nu bisa tetep lemes, norak, under-kapok, lemah, atawa teu cocog pikeun polishing jeung penanganan. Kasalahan proporsi parah teu tiasa direngsekeun ku ngan ukur ngantosan langkung lami.
4. Ieu epoxy Pergaulan ratio diukur ku beurat atawa volume?
Ieu bisa dieusian boh cara, gumantung kana produk. Beurat jeung volume babandingan henteu otomatis ditukeurkeun sabab résin jeung hardener bisa boga kapadetan béda. Lamun lambar data téknis nangtukeun rasio dumasar beurat, make rasio beurat éta iwal produsén nyadiakeun konversi volume disatujuan.
5. Dupi abdi tiasa nambahkeun hardener tambahan sangkan epoxy cageur gancang dina usum tiis?
No Ulah ngarobah dieusian A: rasio B ngadalikeun speed curing. Lamun hawa usum tiis ngajadikeun curing teuing slow, make rumusan-suhu low dirancang pikeun kondisi maranéhanana. Contona, Veropoxy urang 4090 / WBA25Q sistem bolong-backing dirumuskeun pikeun kurang leuwih 10 ° C produksi bari ngajaga na 100:25 rasio beurat.
Kumaha Tetep Epoxy Pergaulan Konsisten dina Produksi Batu Nyata
Curing epoxy dipercaya dimimitian sateuacan résin ngahontal batu. Rasio pencampuran, metode pangukuran, idéntifikasi komponén, akurasi timbangan, keseragaman campuran, ukuran bets, sareng suhu produksi sadayana mangaruhan naha sistem ngalaksanakeun sakumaha anu dirarancang. Pikeun pabrik batu, kontrol rasio kedah kituna diolah salaku hambalan kualitas-kontrol tinimbang watek operator basajan.
Turutan rasio spésifik produk
Sistem 100:25 sareng sistem 100:30 mangrupikeun formulasi anu béda. Viskositas, penampilan, bungkusan, atanapi waktos curing anu sami henteu ngajantenkeun kuantitas hardenerna tiasa ditukeurkeun. Dasi unggal instruksi pabrik kana résin jeung kode hardener pasti.
Diagnosis masalah sateuacan ngarobah prosés
Sakabeh bets lemes:
pariksa rasio, identitas komponén tur suhu curing.
Ngan wewengkon terpencil anu caket:
nalungtik campuran lengkep atanapi bahan unmixed ti tembok wadahna.
Pangobatan usum tiris lambat teuing:
pindah ka kimia suhu low tinimbang nambahkeun hardener tambahan.
Waktu kerja usum panas pondok teuing:
ngagunakeun rumusan suhu-cocog tinimbang ngurangan kuantitas hardener dieusian.
Hasilna béda-béda antara shift:
pariksa akurasi skala, pangukuran calibration, téhnik operator jeung rékaman bets.
Ukur nganggo dasar anu ditangtukeun
Babandingan beurat sareng babandingan volume teu kedah dicampur sacara santai. Nalika produk ditangtukeun salaku 100:25 atanapi 100:30 ku beurat, paké alat timbangan anu cocog atanapi sistem dosis anu disahkeun. Pikeun bets leutik pisan, resolusi skala jadi utamana penting sabab kasalahan mutlak leutik bisa ngagambarkeun persentase badag kuantitas hardener.
Naon anu kedah dievaluasi ku pembeli profésional?
Evaluasi supplier kedah kalebet rasio A:B anu disarankeun, naha rasiona ditangtukeun ku beurat atanapi volume, suhu pamrosésan anu diidinan, waktos damel, instruksi campur, watesan ukuran bets, syarat pangukuran, sareng kamampuan supplier pikeun ngungkulan masalah rasio atanapi henteu lengkep. A supplier epoxy industri dipercaya kudu nyieun parameter ieu cukup jelas pikeun tim produksi baranahan hasil shift sarua sanggeus shift.
Practical Recommendation
Lamun laju tamba salah, ngarobah sistem curing-sanes rasio campuran dieusian. Upami viskositasna salah, pilih formulasi anu sanés-sanés kuantitas hardener anu béda. Lamun ukur bagian tina slab tetep lemes, nalungtik Pergaulan uniformity saméméh blaming produk. Sareng upami sababaraha produk epoksi dianggo di pabrik anu sami, tingalikeun kode produk anu pasti, rasio, dasar pangukuran, sareng suhu kerja di unggal stasiun pencampuran. Proportioning bener téh murah; reworking hiji slab batu handapeun-kapok teu.
Peryogi Konfirmasi Rasio Epoksi Anu Katuhu pikeun Proses Batu Anjeun?
Sateuacan produksi bulk, pastikeun résin jeung hardener kombinasi pasti, Pergaulan ratio, métode pangukuran, hawa workshop, ukuran bets, sarta syarat curing. Veropoxy nawiskeun sistem epoksi anu béda pikeun marmer, granit, backing bolong, infus vakum, sareng aplikasi batu anu sénsitip warna, janten rasio anu leres kedah nuturkeun rumusan khusus.
Rujukan
- System Tilu résin Staf Téknis.
Bagian IV - Ngukur jeung Campur.
System Tilu résin, Nyarita.
Buku Epoxy / Sumberdaya Téknis Epoxy. - System Tilu résin Rojongan Téknis.
Naha Teu Epoxy Cure?
System Tilu résin, Nyarita.
Téknis Rojongan Pangaweruh Base. - WEST SYSTEM Technical Staff.
Dasar tina WEST SYSTEM Epoxy Résin jeung Hardener.
Gougeon Brothers, Inc.
Publikasi Téknis Epoxyworks. - WEST SYSTEM Technical Staff.
Nguji Epoxy pikeun Nangtukeun Sipat Fisik.
Gougeon Brothers, Inc.
Publikasi Téknis Epoxyworks. - WEST SYSTEM Technical Staff.
Mangpaat tina Pompa Mini.
Gougeon Brothers, Inc.
Publikasi Téknis Epoxyworks. - Fred Meyer, Genoveva Sanz, Arantxa Eceiza, Iñaki Mondragon sareng Jovan Mijović.
Pangaruh Stoichiometry na Sajarah Thermal Salila Cure on Struktur jeung Pasipatan Jaringan Epoxy.
Universitas sarta Lembaga Panalungtikan Polimér.
Polimér, Vol. 36, No 7, 1995, kaca 1407-1414. - M. R. VanLandingham, R. F. Eduljee jeung J. W. Gillespie Jr.
Hubungan Antara Stoichiometry, Mikrostruktur, jeung Pasipatan pikeun Amine-kapok Epoxies.
Puseur pikeun Bahan komposit, Universitas Delaware.
Journal of Applied Polimér Élmu, Vol. 71, 1999, kaca 699–712. - Satoru Yamamoto, Nguyen Thao Phan, Kouki Kihara, Atsuomi Shundo jeung Keiji Tanaka.
Pareum-Stoichiometry Pangaruh dina Pasipatan fisik résin Epoxy.
Universitas Kyushu sareng Lembaga Panaliti Kolaborasi.
Polimér Journal, Vol. 57, 2025, kaca 357–366.