

द्रुत सारांश:
इपॉक्सी रेजिन मिक्सिंग रेशो हे नियंत्रित करते की रेझिन आणि हार्डनर इच्छित बरे केलेले नेटवर्क विकसित करू शकतात की नाही. खूप जास्त किंवा खूप कमी हार्डनर विश्वसनीयरित्या इपॉक्सी उपचार जलद किंवा हळू करत नाही - ते सिस्टमला बरे करू शकते किंवा अंतिम कार्यप्रदर्शन कमी करू शकते. दगड कारखान्यांनी प्रत्येक फॉर्म्युलेशनसाठी सांगितलेल्या अचूक गुणोत्तराचे पालन केले पाहिजे, व्हॉल्यूम रेशोपासून वजनाचे प्रमाण वेगळे केले पाहिजे, अचूक मापन करावे आणि पूर्णपणे मिसळावे. 100:25 इपॉक्सी सिस्टीम 100:30 सिस्टीमसह बदलता येत नाही, जरी दोन्ही उत्पादनांमध्ये समान स्निग्धता किंवा उपचार वेळ असेल तरीही.
इपॉक्सी मिक्स करणे सोपे दिसते: घटक A कंटेनरमध्ये जातो, घटक B नंतर येतो, ऑपरेटर ढवळतो आणि राळ दगडासाठी तयार होते.
तरीही दगडांच्या कारखान्यांमध्ये विसंगत इपॉक्सी कामगिरीचे सर्वात टाळता येण्याजोग्या कारणांपैकी गुणोत्तर त्रुटी आहेत.
स्लॅब चिकट राहू शकतो. पॉलिशिंग करताना दुरुस्त केलेली क्रॅक मऊ वाटू शकते. जाळीचा आधार असमानपणे सोलू शकतो. संगमरवरी पृष्ठभागाचा एक भाग योग्यरित्या बरा होऊ शकतो तर दुसरा रबरी राहतो. जेव्हा वजन स्टेशनवर खरी समस्या काही मिनिटांपूर्वी सुरू झाली तेव्हा ऑपरेटर तापमान, उत्पादन गुणवत्ता, आर्द्रता किंवा पुरवठादारास दोष देऊ शकतात.
जेव्हा कारखाना अनेक इपॉक्सी प्रणाली वापरतो तेव्हा समस्या अधिक महत्त्वाची बनते.
व्हेरोपॉक्सी वर्तमान दगड इपॉक्सी उत्पादन श्रेणी, उदाहरणार्थ, वजनानुसार 100:25 आणि 100:30 राळ-ते-हार्डनर गुणोत्तर वापरून फॉर्म्युलेशन समाविष्ट करते. हा फरक कागदावर लहान दिसू शकतो, परंतु तो फॉर्म्युलेशन डिझाइनचा भाग आहे आणि त्याला ऐच्छिक मानले जाऊ नये.
त्यामुळे प्रत्येक वेळी इपॉक्सी मिसळल्यावर व्यावसायिक उत्पादन लाइनला चार प्रश्नांची उत्तरे द्यावी लागतात:
- निर्दिष्ट राळ-ते-हार्डनर गुणोत्तर काय आहे?
- ते प्रमाण वजनानुसार आहे की खंडानुसार?
- प्रत्येक घटकाचे मोजमाप अचूक होते का?
- अर्ज करण्यापूर्वी दोन घटक पूर्णपणे मिसळले होते का?
यापैकी कोणतीही एक पायरी चुकीची असल्यास, त्याचा परिणाम ऑफ-रेशियो किंवा अपूर्ण मिश्रित इपॉक्सी सिस्टम असू शकतो - जरी उत्पादन स्वतः अनुप्रयोगासाठी पूर्णपणे योग्य असले तरीही.
इपॉक्सी रेजिन मिक्सिंग रेशो म्हणजे काय?
इपॉक्सी मिक्सिंग रेशो निर्मात्याने तयार केलेले फॉर्म्युलेशन तयार करण्यासाठी किती राळ आणि हार्डनर एकत्र केले पाहिजे हे परिभाषित करते.
उदाहरणार्थ, याचे प्रमाण:
वजनानुसार 100:25
म्हणजे घटक A राळाच्या वजनानुसार प्रत्येक 100 भागांमागे, घटक B हार्डनरच्या वजनाने 25 भाग जोडले जावेत.
जर कारखान्याचे वजन 1,000 ग्रॅम राळ असेल, तर संबंधित हार्डनरचे प्रमाण आहे:
1,000 ग्रॅम × 25 / 100 = 250 ग्रॅम हार्डनर
100:30 प्रणाली वेगळी आहे:
1,000 ग्रॅम राळ × 30 / 100 = 300 ग्रॅम हार्डनर
प्रत्येक किलोग्रॅम राळसाठी 50 ग्रॅम हार्डनरचा फरक आहे.
ते गोलाकार तपशील नाही. हे एक वेगळे सूत्र प्रतिबिंबित करते.
गुणोत्तर हा रसायनशास्त्राचा भाग आहे
दोन-घटक इपॉक्सी प्रणाली रेझिनमधील प्रतिक्रियाशील गटांवर अवलंबून असतात आणि क्रॉसलिंक केलेले पॉलिमर नेटवर्क बनवणारे क्यूरिंग एजंट.
शिफारस केलेले मिश्रण गुणोत्तर निवडले जाते जेणेकरून फॉर्म्युलेशन उपचार, चिकटणे, कडकपणा, कडकपणा, थर्मल वर्तन, रासायनिक प्रतिकार, स्पष्टता आणि प्रक्रिया कार्यक्षमतेचे इच्छित संयोजन विकसित करते.
म्हणूनच ऑपरेटर्सने घटक B चा एक साधा "प्रवेगक" म्हणून विचार करू नये.
हार्डनर हा अंतिम पॉलिमर प्रणालीचा एक प्रतिक्रियाशील भाग आहे.
भिन्न इपॉक्सी उत्पादने भिन्न मिश्रण गुणोत्तर का वापरतात
संघ खरेदी करण्यासाठी सर्वात महत्वाचा धडा म्हणजे कोणतेही सार्वत्रिक इपॉक्सी मिश्रण गुणोत्तर नाही.
काही प्रणाली 1:1 वापरतात. इतर 2:1, 3:1, 5:1, 100:25, 100:30 किंवा अन्य निर्दिष्ट प्रमाण वापरतात.
योग्य संख्या विशिष्ट राळ आणि हार्डनरच्या रसायनशास्त्र आणि सूत्रीकरणावर अवलंबून असते.
वेगवेगळ्या हार्डनर्सना वेगवेगळ्या रासायनिक आवश्यकता असतात
हार्डनर प्रकार, कार्यक्षमता, आण्विक रचना, प्रतिक्रियाशील हायड्रोजन सामग्री, सुधारक, प्रवेगक आणि इतर फॉर्म्युलेशन व्हेरिएबल्स विशिष्ट राळ प्रणालीवर प्रतिक्रिया देण्यासाठी आवश्यक प्रमाणात प्रभावित करतात.
याचा अर्थ दोन दृष्यदृष्ट्या समान हार्डनर्स एकमेकांना बदलू शकत नाहीत.
अनुप्रयोग आवश्यकता देखील सूत्र बदलतात
10°C वर विश्वासार्हपणे बरे होण्यासाठी डिझाइन केलेले मेश-बॅकिंग इपॉक्सी साधारण 24°C च्या आसपास ऑप्टिमाइझ केलेल्या नॉन-पिवळ्या पांढऱ्या-संगमरवरी प्रणालीपासून भिन्न हार्डनर रसायनशास्त्र वापरू शकते.
व्हॅक्यूम-इन्फ्युजन उत्पादन ज्यासाठी अनेक तासांचा प्रवाह आणि प्रवेश आवश्यक असतो ते जलद जाळी-बॅकिंग उत्पादनासाठी विकसित केलेल्या इपॉक्सीपासून भिन्न उपचार धोरण देखील वापरू शकते.
त्यामुळे मिक्सिंग रेशो संपूर्ण ऍप्लिकेशन-विशिष्ट फॉर्म्युलेशनशी संबंधित आहे.
वास्तविक व्हेरोपॉक्सी उदाहरणे: 100:25 वि 100:30
व्हेरोपॉक्सीचा विद्यमान उत्पादन पोर्टफोलिओ हे स्पष्ट करतो की दगडी कारखान्यांनी एक कारखाना-व्यापी गुणोत्तर गृहीत न धरता प्रत्येक उत्पादन का तपासले पाहिजे.
| इपॉक्सी सिस्टम | अर्ज | शिफारस केलेले प्रमाण | मापन आधार |
|---|---|---|---|
| 5099 / B25Q-KG | संगमरवरी दुरुस्ती आणि रंग सुधारणे | 100:25 | वजनाने |
| 4090 / WBA25Q | कमी-तापमान दगड जाळी आधार | 100:25 | वजनाने |
| 4090 / BCO25Q-14 | उच्च-तापमान दगड जाळी आधार | 100:25 | वजनाने |
| 5080 / B25Q-KG | स्टोन व्हॅक्यूम ओतणे | 100:25 | वजनाने |
| 5090 / D30M-BS | कडक पांढरा संगमरवरी | 100:30 | वजनाने |
| नॉन-स्टेनिंग / D30M-BS | मऊ आणि पांढरा संगमरवरी | 100:30 | वजनाने |
| 4099-BBS / D30M-BS | हलका ग्रॅनाइट रंग सुधारणे आणि क्रॅक दुरुस्ती | 100:30 | वजनाने |
उदाहरणार्थ, व्हेरोपॉक्सी संगमरवरी दुरुस्ती आणि रंग सुधारण्यासाठी इपॉक्सी राळ - ५०९९ / बी२५क्यू-केजी वजनानुसार 100:25 गुणोत्तर वापरते.
स्टोन मेश बॅकिंगसाठी लो टेम्परेचर इपॉक्सी - 4090 / WBA25Q देखील वजनानुसार 100:25 गुणोत्तर वापरते, भिन्न ऍप्लिकेशन आणि तापमानासाठी तयार केले असले तरीही.
याउलट, द कठोर पांढऱ्या संगमरवरासाठी नॉन-यलोइंग इपॉक्सी - ५०९० / डी३०एम-बीएस वजनानुसार 100:30 वापरते.
लाइट ग्रॅनाइटसाठी कलर एन्हांसिंग इपॉक्सी - 4099-BBS / D30M-BS देखील 100:30 वापरते.
त्यामुळे एका स्टोन-इपॉक्सी पुरवठादाराच्या पोर्टफोलिओमध्येही, ऑपरेटरना प्रक्रिया केल्या जात असलेल्या उत्पादनावर अवलंबून गुणोत्तर बदलण्याची आवश्यकता असू शकते.
उत्पादन नियम: सामान्य फॅक्टरी SOP मध्ये कधीही “व्हेरोपॉक्सी इपॉक्सी रेशो = 100:25” किंवा “सर्व स्टोन इपॉक्सी = 100:30” लिहू नका. गुणोत्तर अचूक उत्पादन कोड आणि हार्डनर संयोजनाशी संलग्न केले पाहिजे.
वजन गुणोत्तर वि व्हॉल्यूम गुणोत्तर: त्यांना समान मानू नका
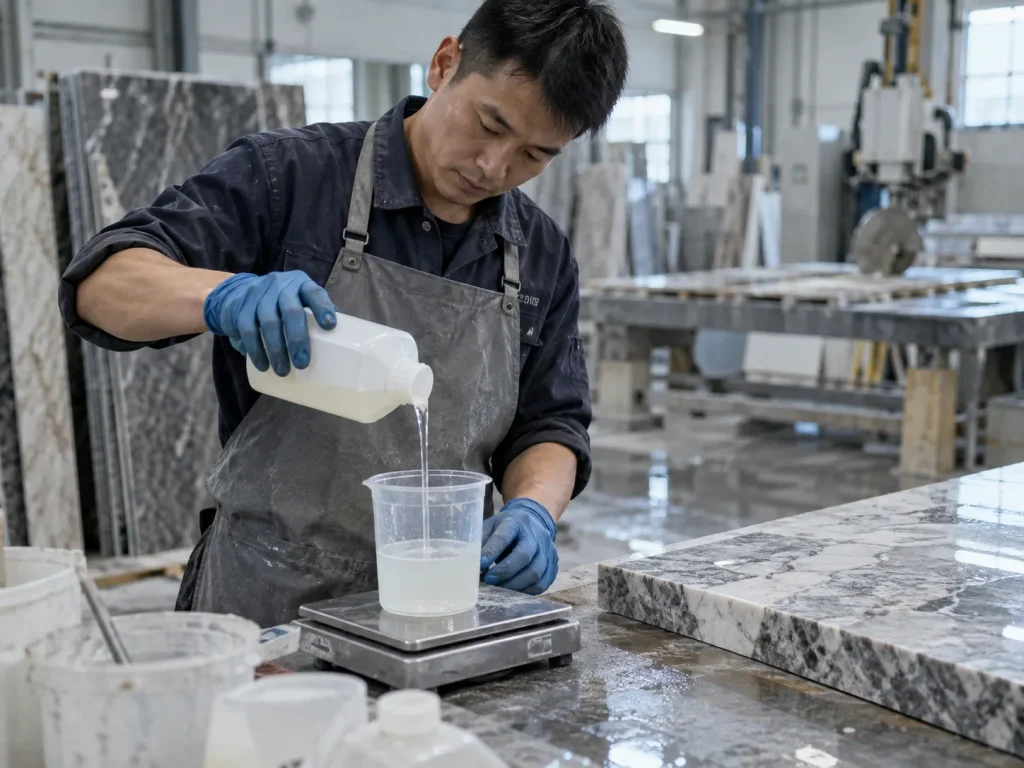
ही सर्वात सोपी चुकांपैकी एक आहे.
वजनाने लिहिलेले गुणोत्तर ग्रॅज्युएटेड कपने आपोआप मोजले जाऊ शकत नाही जसे की ते व्हॉल्यूमनुसार समान गुणोत्तर आहे.
वजन आणि खंड वेगवेगळ्या प्रमाणात का निर्माण करू शकतात
राळ आणि हार्डनरमध्ये अनेकदा भिन्न घनता असते.
एक लिटर राळचे वजन एक लिटर हार्डनर सारखे असू शकत नाही.
घनतेच्या त्या फरकामुळे, वजनाने 100:30 म्हणून निर्दिष्ट केलेल्या फॉर्म्युलेशनला व्हॉल्यूममध्ये रूपांतरित केल्यास भिन्न संख्यात्मक गुणोत्तर आवश्यक असू शकते.
रूपांतरण निर्मात्याकडून आले पाहिजे - ऑपरेटरच्या अंदाजानुसार नाही.
जेव्हा TDS वजन गुणोत्तर निर्दिष्ट करते तेव्हा स्केल वापरा
औद्योगिक दगडांच्या उत्पादनासाठी, डिजिटल वजन साधारणपणे सरळ आणि वजनाने निर्दिष्ट केलेल्या उत्पादनांसाठी पुनरावृत्ती करण्यायोग्य आहे.
ऑपरेटर हे करू शकतो:
- स्वच्छ मिक्सिंग कंटेनर स्केलवर ठेवा;
- स्केल शून्य करा;
- आवश्यक राळ वजन जोडा;
- जुळणारे हार्डनर वजन मोजा;
- योग्य टोटल होईपर्यंत हार्डनर जोडा; आणि
- उत्पादन ट्रेसिबिलिटी आवश्यक असल्यास बॅच रेकॉर्ड करा.
100:25 वजनाचे प्रमाण म्हणजे चार कप ते एक कप असे गृहीत धरू नका
गणितीय दृष्ट्या, 100:25 4:1 ला सोपे करते.
परंतु निर्दिष्ट प्रमाण वजनानुसार असल्यास, हार्डनरच्या एका व्हॉल्यूममध्ये चार व्हॉल्यूम रेजिन वापरणे केवळ तेव्हाच योग्य आहे जेव्हा पुरवठादाराने संबंधित व्हॉल्यूम गुणोत्तराची स्पष्टपणे पुष्टी केली असेल.
हा फरक महत्त्वाचा आहे कारण घनता भिन्न आहेत.
योग्य इपॉक्सी मिक्सिंग रेशोची गणना कशी करावी
100:25 प्रणालीसाठी
| राळ वजन | हार्डनर वजन | एकूण मिश्रित इपॉक्सी |
|---|---|---|
| 100 ग्रॅम | 25 ग्रॅम | 125 ग्रॅम |
| 500 ग्रॅम | 125 ग्रॅम | 625 ग्रॅम |
| 1,000 ग्रॅम | 250 ग्रॅम | 1,250 ग्रॅम |
| 5,000 ग्रॅम | 1,250 ग्रॅम | 6,250 ग्रॅम |
| 10,000 ग्रॅम | 2,500 ग्रॅम | 12,500 ग्रॅम |
सूत्र आहे:
हार्डनर = राळ वजन × 0.25
100:30 प्रणालीसाठी
| राळ वजन | हार्डनर वजन | एकूण मिश्रित इपॉक्सी |
|---|---|---|
| 100 ग्रॅम | 30 ग्रॅम | 130 ग्रॅम |
| 500 ग्रॅम | 150 ग्रॅम | 650 ग्रॅम |
| 1,000 ग्रॅम | 300 ग्रॅम | 1,300 ग्रॅम |
| 5,000 ग्रॅम | 1,500 ग्रॅम | 6,500 ग्रॅम |
| 10,000 ग्रॅम | 3,000 ग्रॅम | 13,000 ग्रॅम |
सूत्र आहे:
हार्डनर = राळ वजन × 0.30
जेव्हा लक्ष्य एकूण मिश्रित वजन असते
काहीवेळा ऑपरेटरला राळ प्रमाणापेक्षा एकूण आवश्यक प्रमाण माहित असते.
100:25 प्रणालीसाठी, एकूण गुणोत्तर भाग 125 च्या बरोबरीचे आहेत.
एकूण 1,000 ग्रॅम मिश्रित इपॉक्सी आवश्यक असल्यास:
राळ = 1,000 × 100 / 125 = 800 ग्रॅम
हार्डनर = 1,000 × 25 / 125 = 200 ग्रॅम
100:30 प्रणालीसाठी, एकूण भाग 130 समान आहेत.
एकूण 1,000 ग्रॅम मिश्रित इपॉक्सी आवश्यक असल्यास:
राळ = 1,000 × 100 / 130 ≈ 769.2 ग्रॅम
हार्डनर = 1,000 × 30 / 130 ≈ 230.8 ग्रॅम
स्वयंचलित डोसिंग उपकरणे वापरणारे कारखाने त्यांच्या मीटरिंग सिस्टममध्ये ही सूत्रे तयार करू शकतात, परंतु नियमित कॅलिब्रेशन अद्याप आवश्यक आहे.
आपण खूप जास्त हार्डनर जोडल्यास काय होते?
एक सामान्य कार्यशाळा विश्वास आहे:
"आज थंडी आहे, त्यामुळे अधिक कडकपणा घाला आणि इपॉक्सी जलद बरा होईल."
पारंपारिक दोन-घटक इपॉक्सी सिस्टमसाठी, हा सामान्यतः चुकीचा दृष्टीकोन आहे.
अतिरिक्त हार्डनर अतिरिक्त उत्प्रेरकासारखे कार्य करत नाही
इपॉक्सी राळ आणि हार्डनर फॉर्म्युलेशनच्या रसायनशास्त्रानुसार एकमेकांशी प्रतिक्रिया देतात.
एकदा उपलब्ध रिॲक्टिव्ह साइट्स वापरल्या गेल्या की, अत्याधिक क्यूरिंग-एजंट घटक इच्छित नेटवर्क संरचनेच्या बाहेर राहू शकतात.
ते बरे सिस्टममध्ये निर्मात्याने डिझाइन केलेले गुणधर्म कमी करू शकतात.
बरा झालेला इपॉक्सी मऊ राहू शकतो
फॉर्म्युलेशन आणि त्रुटीच्या प्रमाणात अवलंबून, जास्त हार्डनर मऊ किंवा कमी अंदाज लावता येण्याजोग्या बरे केलेल्या सामग्रीमध्ये योगदान देऊ शकते.
दगड प्रक्रियेत, ते असे दिसू शकते:
- पॉलिशिंग दरम्यान स्मीअर करणारे झोन दुरुस्त करा;
- क्रॅक रेषांवर कडकपणा कमी करणे;
- मऊ जाळी-बॅकिंग ॲडेसिव्ह;
- तणाव हाताळण्यासाठी कमी प्रतिकार;
- पृष्ठभाग टॅक किंवा असामान्य भावना; आणि
- बॅच दरम्यान विसंगत कामगिरी.
व्हिज्युअल कामगिरी देखील बदलू शकते
पांढऱ्या संगमरवरी किंवा हलक्या ग्रॅनाइटसाठी, गुणोत्तर नसलेले मिश्रण विशेषतः अवांछित असू शकते कारण कठोर रसायनशास्त्र रंग, स्पष्टता, पृष्ठभागाचे स्वरूप आणि वृद्धत्वावर परिणाम करू शकते.
जर फॉर्म्युलेशन 100:30 च्या आसपास डिझाइन केले असेल, तर ते जाणूनबुजून 100:35 मध्ये बदलणे ही वेगवान उत्पादनासाठी नियंत्रित पद्धत नाही.
आपण खूप थोडे हार्डनर जोडल्यास काय होते?
खूप कमी हार्डनर उलट असमतोल निर्माण करते.
रेझिन अपेक्षित क्रॉसलिंक केलेली रचना विकसित करू शकत नाही.
प्रणाली अंडर-बरा राहू शकते
लक्षणांमध्ये हे समाविष्ट असू शकते:
- अपेक्षित उपचार वेळेनंतर मऊ राळ;
- चिकट किंवा चिकट दुरुस्ती क्षेत्र;
- कमी पृष्ठभागाची कडकपणा;
- खराब पॉलिशिंग वर्तन;
- कमकुवत मजबुतीकरण;
- हाताळणीसाठी खराब प्रतिकार;
- मंद किंवा अपूर्ण शक्ती विकास; आणि
- स्लॅबमध्ये फरक.
जास्त वेळ प्रतीक्षा केल्याने गंभीर गुणोत्तर त्रुटी दूर होणार नाही
हा आणखी एक महत्त्वाचा मुद्दा आहे.
इपॉक्सी फक्त थंड असल्यास, अतिरिक्त उपचार वेळ किंवा योग्य तापमान नियंत्रण प्रतिक्रिया चालू ठेवू शकते.
जर मिश्रण प्रमाणापेक्षा कमी असेल, तथापि, प्रतिक्रियाशील घटकाच्या गहाळ प्रमाणाची जादुईरीत्या वेळच पुनर्स्थित करू शकत नाही.
कारखान्याला तापमान-संबंधित स्लो क्युअरला खऱ्या प्रमाणातील त्रुटीपासून वेगळे करणे आवश्यक आहे.
चुकीचे गुणोत्तर वि खराब मिश्रण: ते सारखे दिसू शकतात
प्रत्येक चिकट इपॉक्सी चुकीच्या गुणोत्तरामुळे होत नाही.
योग्यरित्या मोजलेली बॅच पूर्णपणे मिसळली नसल्यास स्थानिक पातळीवर अपयशी ठरू शकते.
चुकीचे प्रमाण अनेकदा संपूर्ण बॅचवर परिणाम करते
राळ आणि हार्डनरचे प्रमाण सुरुवातीपासूनच चुकीचे असल्यास, संपूर्ण मिश्रित बॅच असामान्य उपचार वर्तन दर्शवू शकते.
एकाच बॅचमधून प्रक्रिया केलेल्या अनेक स्लॅबमध्ये समान लक्षणे दिसू शकतात.
खराब मिश्रणामुळे अनेकदा स्थानिक दोष निर्माण होतात
जर मिश्रित सामग्री कंटेनरच्या बाजूने किंवा तळाशी राहिली तर, दगडावर लागू केलेल्या काही भागांमध्ये योग्य संयोजन असू शकते तर इतरांमध्ये नाही.
स्लॅब नंतर दर्शवू शकतो:
- कठोर सामग्रीने वेढलेला एक चिकट पॅच;
- मऊ रेषा;
- स्थानिक विकृती;
- पॉलिशिंग दरम्यान स्मीअर लहान भाग; किंवा
- विसंगत जाळी आसंजन.
हा नमुना अनेकदा एकसमान मापन त्रुटीऐवजी अपूर्ण मिश्रणाकडे निर्देश करतो.
दोन-घटक इपॉक्सी योग्यरित्या कसे मिसळावे
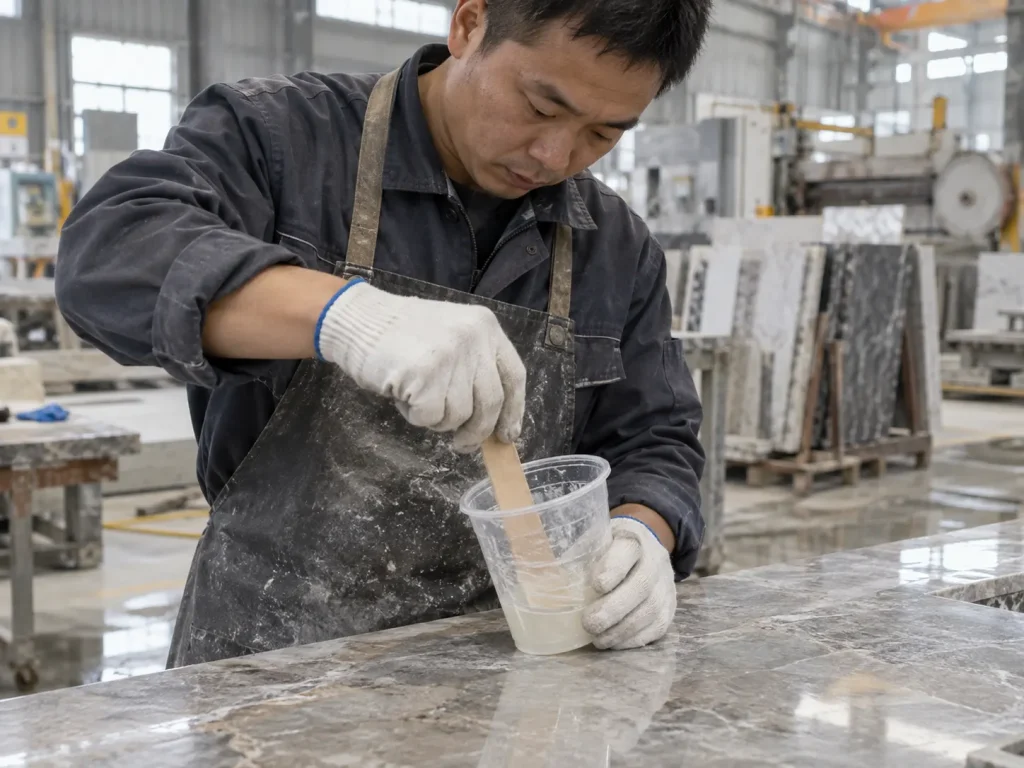
पायरी 1: अचूक उत्पादन कोडची पुष्टी करा
कालचे गुणोत्तर आज लागू होते असे गृहीत धरून सुरुवात करू नका.
कंटेनर, TDS, वर्क ऑर्डर किंवा उत्पादन निर्देशांवरील राळ आणि हार्डनर संयोजन सत्यापित करा.
उदाहरणार्थ, 5099 / B25Q-KG आणि 5090 / D30M-BS दोन्ही संगमरवरी-संबंधित प्रक्रियेसाठी अभिप्रेत असले तरीही भिन्न गुणोत्तर वापरतात.
पायरी 2: प्रमाण वजन किंवा खंडानुसार आहे की नाही याची पुष्टी करा
हे ऑपरेटरच्या सूचनेवर स्पष्टपणे लिहिले पाहिजे.
व्हेरोपॉक्सी वजनानुसार 100:25 किंवा 100:30 निर्दिष्ट करत असल्यास, मान्यताप्राप्त पर्यायी मीटरिंग पद्धत स्थापित केल्याशिवाय वजन उपकरणे वापरा.
पायरी 3: स्वच्छ कंटेनर वापरा
मागील फॉर्म्युलेशनमधील अवशिष्ट बरे किंवा असुरक्षित सामग्री दूषित होऊ शकते.
भिन्न हार्डनर्स किंवा रंग-संवेदनशील पांढरे-संगमरवरी उत्पादनांमध्ये स्विच करताना हे विशेषतः महत्वाचे आहे.
पायरी 4: स्केल फाडणे
रिकामे कंटेनर स्केलवर ठेवा आणि घटक जोडण्यापूर्वी प्रदर्शन शून्यावर परत करा.
पायरी 5: काळजीपूर्वक मोजा
व्हिज्युअल अंदाजावर अवलंबून राहू नका.
प्रत्येक शिफ्टमध्ये डझनभर बॅचमध्ये पुनरावृत्ती केल्यावर बादलीमध्ये लहान दिसणारा फरक लक्षणीय होऊ शकतो.
पायरी 6: बाजू आणि तळ मिक्स करा
फक्त मध्यभागी ढवळल्याने कंटेनरच्या भिंतीवर किंवा पायावर मिश्रित सामग्री शिल्लक राहण्याचा धोका निर्माण होतो.
मिक्सिंग करताना ऑपरेटरने बाजू आणि तळ वारंवार स्क्रॅप करावे.
पायरी 7: एकसमान होईपर्यंत मिसळा
मिश्रण स्पष्ट रेषा किंवा मिश्रित प्रदेशांशिवाय एक सुसंगत स्वरूप दर्शविले पाहिजे.
अचूक मिक्सिंग वेळ बॅच आकार, चिकटपणा, तापमान, उपकरणे आणि पुरवठादार सूचनांवर अवलंबून असते.
पायरी 8: गंभीर कामासाठी दोन-कंटेनर पद्धतीचा विचार करा
अत्यंत संवेदनशील ऍप्लिकेशन्ससाठी, एक उपयुक्त प्रक्रिया-नियंत्रण पद्धत म्हणजे पहिल्या कंटेनरमध्ये पूर्णपणे मिसळणे, मिश्रण दुसऱ्या स्वच्छ कंटेनरमध्ये स्थानांतरित करणे आणि पुन्हा मिसळणे.
यामुळे मूळ कंटेनरच्या भिंतींमधून स्क्रॅप केलेली मिश्रित सामग्री चुकून लावण्याची शक्यता कमी होते.
उच्च-मूल्य असलेल्या पांढऱ्या संगमरवरी किंवा इतर दगडांवर प्रक्रिया करताना हे विशेषतः उपयोगी असू शकते जेथे स्थानिक मऊ स्पॉट महाग नाकारू शकतात.
लहान बॅचेस दिसण्यापेक्षा मोजणे कठीण का असू शकते
एक लहान तुकडी कमी सामग्री वापरते, परंतु ते स्वयंचलितपणे गुणोत्तर नियंत्रण सुलभ करत नाही.
स्केल रिझोल्यूशन महत्वाचे होते
100:25 प्रणालीची कल्पना करा जिथे फक्त 20 ग्रॅम राळ आवश्यक आहे.
आवश्यक हार्डनर रक्कम फक्त 5 ग्रॅम आहे.
केवळ 1 ग्रॅम वाढीमध्ये वाचणारे स्केल अशा लहान प्रमाणासाठी तुलनेने खराब अचूकता देते.
जर हार्डनरचे मापन 1 ग्रॅमने बंद असेल, तर त्रुटी अपेक्षित हार्डनर प्रमाणाच्या 20% दर्शवते.
1,000 ग्रॅम राळ आणि 250 ग्रॅम हार्डनर वापरणाऱ्या मोठ्या बॅचसाठी, समान 1 ग्रॅम स्केल त्रुटी प्रमाणानुसार नगण्य आहे.
बॅच आकारासाठी मोजमाप पद्धत निवडा
लहान दुरुस्ती बॅचसाठी उच्च-रिझोल्यूशन स्केल किंवा उत्पादक-मंजूर मीटरिंग पंप आवश्यक असू शकतात.
मोठ्या उत्पादन बॅचसाठी कॅलिब्रेटेड औद्योगिक डोसिंग उपकरणे आवश्यक असू शकतात.
उद्देश फक्त "स्केल वापरा" नाही. वितरीत केलेल्या रकमेसाठी पुरेसे अचूक मोजमाप उपकरण वापरणे आहे.
खूप मोठ्या बॅचेस एक वेगळा धोका का निर्माण करतात
मोठ्या बॅचेस टक्केवारीच्या दृष्टीने गुणोत्तर मोजणे सोपे करतात, परंतु ते आणखी एक समस्या सादर करतात: एक्झोथर्मिक उष्णता.
इपॉक्सी क्युरिंग उष्णता सोडते.
एका खोल बादलीत उरलेले मोठे वस्तुमान दगडावर पसरलेल्या पातळ थरापेक्षा जास्त उष्णता टिकवून ठेवते.
चांगल्या गुणोत्तरासह जलद उष्णता निर्माण होण्यामध्ये गोंधळ करू नका
अधिक उष्णता टिकवून ठेवल्यामुळे अचूकपणे मिश्रित मोठा बॅच कंटेनरमध्ये जलद बरा होऊ शकतो.
गुणोत्तर बदलणे हा उपाय नाही.
कारखान्याने त्याऐवजी पुरवठादाराच्या शिफारशींनुसार बॅच आकार, कंटेनर भूमिती, कार्यप्रवाह किंवा तापमान परिस्थिती समायोजित केली पाहिजे.
मिश्रित गुणोत्तर त्रुटी वेगवेगळ्या स्टोन अनुप्रयोगांवर कसा परिणाम करतात
संगमरवरी क्रॅक दुरुस्ती
संगमरवरी दुरुस्तीसाठी राळला बारीक क्रॅकमध्ये प्रवेश करणे आणि नंतर पॉलिश करण्यासाठी पुरेसे कठोर बनणे आवश्यक आहे.
गुणोत्तर नसलेले मिश्रण मऊ राळ तयार करू शकते जे अपघर्षकांच्या खाली क्रॅक किंवा स्मीअर्समधून खेचते.
व्हेरोपॉक्सी 5099 / B25Q-KG संगमरवरी दुरुस्ती प्रणाली वजनानुसार 100:25 निर्दिष्ट करते. कार्यशाळेतील तापमान बदलले तरीही ते प्रमाण स्थिर राहिले पाहिजे.
पांढरा संगमरवरी
पांढरा संगमरवरी दृश्य संवेदनशीलता जोडते.
चुकीचे गुणोत्तर किंवा अपूर्ण मिश्रणामुळे बरा होणे, स्पष्टता, पिवळेपणाचे वर्तन किंवा पृष्ठभागाच्या स्वरूपामध्ये फरक निर्माण होऊ शकतो.
द 5090 / D30M-BS हार्ड व्हाईट संगमरवरी प्रणाली वजनानुसार 100:30 निर्दिष्ट करते.
उत्पादन गती असमाधानकारक असल्यास, गुणोत्तर बदलण्याऐवजी आवश्यक तापमानासाठी डिझाइन केलेल्या फॉर्म्युलेशनमध्ये बदला.
दगडी जाळीचा आधार
मेश बॅकिंगसाठी अगदी फायबर ओले करणे आणि मोठ्या स्लॅबमध्ये सातत्यपूर्ण चिकटणे आवश्यक आहे.
जर बॅचमध्ये अपुरा हार्डनर किंवा खराब मिक्सिंग असलेले क्षेत्र असतील, तर आसंजन जाळीवर बदलू शकते.
दोन्ही व्हेरोपॉक्सीचे कमी-तापमान आणि उच्च-तापमान दगड जाळी-बॅकिंग सिस्टम वजनाने 100:25 निर्दिष्ट करा जरी त्यांचे उपचार वातावरण भिन्न असले तरीही.
हे एक उपयुक्त उदाहरण आहे: तापमान नियंत्रण सूत्रीकरणाद्वारे प्राप्त केले जाते - A:B गुणोत्तर यादृच्छिकपणे बदलून नाही.
व्हॅक्यूम ओतणे
व्हॅक्यूम ओतणे मिक्सिंग सुसंगतता आणखी महत्वाचे बनवू शकते कारण राळ अंतर्गत दगडांच्या दोषांमध्ये खोलवर खेचले जाते.
स्लॅबमध्ये प्रमाणाबाहेरचे मिश्रण टाकल्यास, काढणे किंवा पुन्हा काम करणे अत्यंत कठीण होऊ शकते.
व्हेरोपॉक्सी स्टोन व्हॅक्यूम इन्फ्यूजनसाठी लो-व्हिस्कोसिटी इपॉक्सी – ५०८० / बी२५क्यू-केजी वजनानुसार 100:25 गुणोत्तर वापरते आणि दीर्घ प्रवेश आणि नियंत्रित क्युअरिंगच्या आसपास डिझाइन केलेले आहे.
त्यामुळे व्हॅक्यूम सिस्टीममध्ये राळ प्रवेश करण्यापूर्वी अचूक मीटरिंग केले पाहिजे.
इपॉक्सी मिक्सिंगच्या सामान्य समस्यांचे निदान कसे करावे
| निरीक्षण समस्या | संभाव्य कारण | काय तपासायचे |
|---|---|---|
| संपूर्ण बॅच मऊ राहते | चुकीचे प्रमाण, कमी तापमान किंवा चुकीचे उत्पादन संयोजन | बॅच रेकॉर्ड, वजनाचा डेटा, राळ/हार्डनर कोड आणि क्यूरिंग तापमान |
| फक्त वेगळे डाग चिकट राहतात | कंटेनरच्या भिंतींमधून अपूर्ण मिश्रण किंवा सामग्री स्क्रॅप केली जाते | मिश्रण पद्धत, कंटेनर बाजू आणि तळाशी |
| इपॉक्सी बरे करते परंतु असामान्यपणे मऊ वाटते | गुणोत्तर नसलेले मिश्रण किंवा अयोग्य उपचार परिस्थिती | हार्डनर प्रमाण, तापमान आणि उत्पादन तपशील |
| बरा अपेक्षेपेक्षा खूपच कमी आहे | कमी तापमान, खूप कमी हार्डनर, चुकीचे हार्डनर किंवा खराब मिश्रण | तापमान, गुणोत्तर आणि घटक ओळख |
| ऑपरेटरने अतिरिक्त हार्डनर जोडले परंतु उपचार अद्याप खराब आहे | स्टोचिओमेट्रिक असंतुलन | निर्दिष्ट गुणोत्तरावर परत या; वेग नियंत्रण म्हणून हार्डनरचे प्रमाण वापरू नका |
| मेष बॅकिंगमध्ये कमकुवत क्षेत्रे आहेत | अपूर्ण मिश्रण, पृष्ठभाग दूषित होणे किंवा खराब ओले होणे | गुणोत्तर, मिक्सिंग एकसमानता, सब्सट्रेट तयार करणे आणि अनुप्रयोग |
| पांढरे संगमरवरी दुरुस्ती अनियमित स्वरूप दर्शवते | मिक्स भिन्नता, जास्त प्रवेश किंवा दूषितता | गुणोत्तर, हार्डनर वितरण, चिकटपणा, दगडी सच्छिद्रता आणि स्वच्छता |
| वेगवेगळ्या शिफ्टचे वेगवेगळे परिणाम मिळतात | मॅन्युअल मापन विसंगती | स्केल कॅलिब्रेशन, SOP, ऑपरेटर प्रशिक्षण आणि बॅच रेकॉर्ड |
मिक्सिंग समस्येसाठी योग्य कृती कशी जुळवायची
संपूर्ण बॅच असामान्यपणे मऊ राहिल्यास, इपॉक्सी सदोष आहे असे मानण्यापूर्वी राळ-ते-हार्डनरचे प्रमाण, उत्पादन कोड आणि क्युअरिंग तापमान तपासा.
फक्त लहान भाग चिकट राहिल्यास, मिक्सिंग पद्धतीची तपासणी करा आणि कंटेनरच्या बाजूने किंवा तळापासून मिश्रित सामग्री स्क्रॅप केली गेली आहे की नाही.
हिवाळ्यातील उपचार खूपच मंद असल्यास, हार्डनरचे प्रमाण वाढवण्याऐवजी कमी-तापमानाचे इपॉक्सी निवडा.
जर उन्हाळ्यात बरे करणे खूप जलद होत असेल तर, हार्डनरचे प्रमाण कमी करण्याऐवजी नियंत्रित प्रतिक्रिया असलेले उच्च-तापमान फॉर्म्युलेशन वापरा.
ऑपरेटर वारंवार लहान-बॅच त्रुटी करत असल्यास, उच्च-रिझोल्यूशन स्केल किंवा मंजूर मीटरिंग सिस्टम वापरा.
स्वयंचलित डोसिंग लाइनने विसंगत परिणाम दिल्यास, फक्त मशीन सेटिंग्जवर अवलंबून न राहता पंप कॅलिब्रेशन आणि वास्तविक आउटपुट सत्यापित करा.
अर्ज केल्यानंतर गुणोत्तर त्रुटीची पुष्टी झाल्यास, प्रभावित सामग्री वेगळे करा आणि शीर्षस्थानी अतिरिक्त हार्डनर लागू करण्याऐवजी आणि मूळ मिश्रण दुरुस्त करेल या आशेने रेझिन पुरवठादाराने मंजूर केलेल्या पुनर्रचना प्रक्रियेचे अनुसरण करा.
स्टोन कारखान्यांमध्ये इपॉक्सी मिसळण्याच्या सामान्य चुका
आजच्या उत्पादनासाठी कालचे गुणोत्तर वापरणे
जेव्हा एकाच उत्पादन क्षेत्रात अनेक समान A/B प्रणाली संग्रहित केल्या जातात तेव्हा हे सहज घडते.
स्पष्ट लेबलिंग आणि उत्पादन-विशिष्ट काम सूचना जोखीम कमी करतात.
100:30 सह 100:25 गोंधळात टाकणारे
संख्या सारखीच दिसते, विशेषत: व्यस्त शिफ्ट दरम्यान.
परंतु ते भिन्न सूत्रांचे प्रतिनिधित्व करतात.
व्हॉल्यूमनुसार वजनाचे प्रमाण मोजणे
निर्मात्याने वजन निर्दिष्ट केल्यास, जोपर्यंत मंजूर व्हॉल्यूम रूपांतरण प्रदान केले जात नाही तोपर्यंत वजन करणे सुरक्षित डीफॉल्ट असते.
हिवाळ्यात अतिरिक्त हार्डनर जोडणे
हे मानक फॉर्म्युलेशनला हिवाळा-दर्जाच्या इपॉक्सीमध्ये रूपांतरित करत नाही.
उन्हाळ्यात हार्डनर कमी करणे
हे सुरक्षितपणे स्लो हार्डनर तयार करत नाही.
उत्पादन खूप लवकर प्रतिक्रिया देत असल्यास, योग्य तापमान-विशिष्ट प्रणाली वापरा.
डोळ्यांनी मिसळणे
अनुभवी कामगारांना असे वाटू शकते की ते दृष्यदृष्ट्या प्रमाणांचा अंदाज लावू शकतात, परंतु औद्योगिक सुसंगतता स्मृती किंवा बादलीच्या स्वरूपावर अवलंबून नसावी.
कंटेनरच्या भिंतींवर सोडलेल्या सामग्रीकडे दुर्लक्ष करणे
बॅचचे केंद्र चांगले मिसळले जाऊ शकते तर परिमितीभोवती अमिश्रित राळ किंवा हार्डनरचे पातळ थर राहतात.
अयोग्य स्केल वापरणे
10 किलोग्रॅम बॅचसाठी योग्य स्केल 20 ग्रॅम दुरुस्ती बॅचसाठी पुरेसे अचूक असू शकत नाही.
स्वयंचलित मीटरिंग उपकरणे कॅलिब्रेट करण्यात अयशस्वी
जेव्हा पंप प्रत्यक्षात प्रोग्राम केलेले प्रमाण वितरीत करतात तेव्हाच ऑटोमेशन सातत्य सुधारते.
स्टोन फॅक्टरीसाठी मिक्सिंग रेशो एसओपी कसे तयार करावे
एक साधा उत्पादन SOP अनेक इपॉक्सी अपयश टाळू शकतो.
| नियंत्रण बिंदू | शिफारस केलेले फॅक्टरी सराव |
|---|---|
| उत्पादन ओळख | वितरण करण्यापूर्वी अचूक राळ आणि हार्डनर कोड रेकॉर्ड करा |
| प्रमाण | मिक्सिंग स्टेशनवर मंजूर वजन किंवा व्हॉल्यूम गुणोत्तर प्रदर्शित करा |
| स्केल | बॅच आकारासाठी योग्य क्षमता आणि रिझोल्यूशन निवडा |
| कॅलिब्रेशन | नियोजित आधारावर वजन किंवा मीटरिंग उपकरणे तपासा |
| कंटेनर | मागील सामग्रीपासून मुक्त, सुसंगत कंटेनर वापरा |
| मिसळणे | बाजू आणि तळ स्क्रॅप करा आणि एकसमान होईपर्यंत मिसळा |
| तापमान | गंभीर बॅचसाठी संबंधित सभोवतालचे आणि सामग्रीचे तापमान रेकॉर्ड करा |
| बॅच आकार | पुरवठादार-मंजूर प्रक्रिया श्रेणीमध्ये ठेवा |
| शोधण्यायोग्यता | उच्च-मूल्य किंवा सतत उत्पादनासाठी बॅच कोड रेकॉर्ड करा |
| स्वीकृती | पूर्ण-प्रमाणात वापरण्यापूर्वी क्युरिंग आणि अंतिम दगड कामगिरीची पुष्टी करा |
मोठ्या प्रमाणात उत्पादन करण्यापूर्वी मिक्सिंग अचूकतेची चाचणी कशी करावी
नियंत्रित जेल किंवा बरा तुलना चालवा
तांत्रिक डेटा शीटनुसार एक लहान अचूकपणे मोजलेली बॅच तयार करा.
सुरुवातीचे तापमान आणि वेळ नोंदवा.
सामान्य उत्पादन बॅचसह त्याच्या उपचार वर्तनाची तुलना करा.
जर नियंत्रित नमुना योग्यरित्या बरा झाला परंतु फॅक्टरी बॅच वारंवार होत नसेल तर, मोजमाप, मिश्रण, उपकरणे किंवा अनुप्रयोग परिस्थिती तपासा.
एकट्या कप चाचण्यांऐवजी वास्तविक दगड वापरा
कप चाचणी मूलभूत उपचारांच्या वर्तनाची पुष्टी करते, परंतु क्रॅक पेनिट्रेशन, मेश बॅकिंग, पॉलिशिंग किंवा व्हॅक्यूम इन्फ्यूजन दरम्यान इपॉक्सी योग्यरित्या कार्य करते की नाही हे ते दर्शवत नाही.
प्रातिनिधिक दगडावर योग्य प्रमाणात सामग्री लागू करा आणि वास्तविक उत्पादन चक्राद्वारे ते चालवा.
एकाधिक ऑपरेटर्सची तुलना करा
जर एका ऑपरेटरने सातत्याने चांगले परिणाम प्राप्त केले आणि दुसऱ्याने न केल्यास, समस्या सूत्रीकरणाऐवजी प्रक्रिया तंत्राची असू शकते.
प्रमाणित वजन आणि मिश्रण प्रक्रिया ऑपरेटर-टू-ऑपरेटर फरक कमी करते.
वास्तविक आउटपुटद्वारे स्वयंचलित पंप सत्यापित करा
नियंत्रित संख्येच्या पंप सायकलसाठी राळ आणि हार्डनर स्वतंत्रपणे गोळा करा आणि आउटपुटचे वजन करा.
मोजलेल्या निकालाची प्रोग्राम केलेल्या गुणोत्तरासह तुलना करा.
डोसिंग प्रणाली अनिश्चित काळासाठी अचूक राहते असे गृहित धरण्यापेक्षा हे अधिक विश्वासार्ह आहे.
शिफारस: रसायनशास्त्र समायोजित करण्याचा प्रयत्न करण्याऐवजी गुणोत्तर नियंत्रित करा
इपॉक्सी गुणोत्तर हे ऑपरेटर ऍडजस्टमेंट नॉब म्हणून नव्हे तर एक निश्चित फॉर्म्युलेशन आवश्यकता म्हणून मानले जावे.
वर्कशॉप थंड असल्यामुळे क्युअरिंग खूप मंद असल्यास, कमी-तापमान हार्डनर सिस्टम निवडा.
उन्हाळ्यात कामाची वेळ खूप कमी असल्यास, उच्च-तापमान फॉर्म्युलेशन वापरा.
स्निग्धता अनुपयुक्त असल्यास, आवश्यक प्रवेश किंवा फिलिंग वर्तनासाठी डिझाइन केलेले इपॉक्सी निवडा.
पांढऱ्या संगमरवरी रंगाची स्थिरता महत्त्वाची असल्यास, योग्य कमी-पिवळी किंवा नॉन-स्टेनिंग सिस्टम निवडा.
निर्दिष्ट केलेल्यापेक्षा अधिक किंवा कमी कठोर जोडून हे कार्यप्रदर्शन बदल तयार करण्याचा प्रयत्न करू नका.
अनेक इपॉक्सी सिस्टीम चालवणाऱ्या दगडी कारखान्यांसाठी, प्रत्येक गुणोत्तर अचूक रेझिन/हार्डनर उत्पादन कोडशी बांधणे, निर्दिष्ट पद्धतीनुसार मोजणे आणि मूलभूत बॅच ट्रेसेबिलिटी राखणे ही सर्वात सुरक्षित पद्धत आहे.
वजनाच्या स्टेशनवर काही अतिरिक्त सेकंद पॉलिशिंगचे तास, नाकारलेले स्लॅब, कमकुवत मजबुतीकरण किंवा इपॉक्सी स्वतःच सदोष होते की नाही यावरील विवाद टाळू शकतात.
Epoxy Resin Mixing Ratio बद्दल वारंवार विचारले जाणारे प्रश्न
1. योग्य इपॉक्सी राळ मिक्सिंग गुणोत्तर काय आहे?
युनिव्हर्सल इपॉक्सी मिक्सिंग रेशो नाही. योग्य गुणोत्तर विशिष्ट राळ आणि हार्डनर फॉर्म्युलेशनवर अवलंबून असते. व्हेरोपॉक्सी स्टोन सिस्टीम, उदाहरणार्थ, वजनानुसार 100:25 आणि 100:30 राळ-ते-हार्डनर गुणोत्तर दोन्ही समाविष्ट करतात. प्रत्येक इपॉक्सीला एक गुणोत्तर लागू करण्यापेक्षा अचूक उत्पादन संयोजनासाठी नमूद केलेल्या गुणोत्तराचे नेहमी अनुसरण करा.
2. मी इपॉक्सीमध्ये जास्त हार्डनर टाकल्यास काय होईल?
जास्त हार्डनर जोडल्याने पारंपारिक इपॉक्सी जलद बरा होत नाही. हे अप्रतिक्रिया न केलेले किंवा अयोग्यरित्या अंतर्भूत घटकांसह एक ऑफ-रेशियो सिस्टम तयार करू शकते, संभाव्यत: मऊ उपचार तयार करते, शारीरिक कार्यक्षमता कमी करते, पृष्ठभागाच्या समस्या किंवा विसंगत परिणाम. निर्दिष्ट गुणोत्तर वापरा आणि वेगवान क्युरींग आवश्यक असल्यास भिन्न हार्डनर फॉर्म्युलेशन निवडा.
3. इपॉक्सीमध्ये पुरेसे हार्डनर नसल्यास काय होते?
खूप कमी हार्डनर रेझिन सिस्टमला इच्छित क्रॉसलिंक केलेली रचना विकसित करण्यापासून रोखू शकतो. त्रुटी आणि फॉर्म्युलेशनच्या प्रमाणात अवलंबून, इपॉक्सी मऊ, चिकट, कमी-बरे, कमकुवत किंवा पॉलिशिंग आणि हाताळण्यासाठी अयोग्य राहू शकते. गंभीर प्रमाणातील त्रुटी फक्त जास्त वेळ प्रतीक्षा करून सोडवल्या जाऊ शकत नाहीत.
4. इपॉक्सी मिक्सिंगचे प्रमाण वजन किंवा खंडानुसार मोजले जाते का?
उत्पादनावर अवलंबून, ते कोणत्याही प्रकारे निर्दिष्ट केले जाऊ शकते. वजन आणि व्हॉल्यूमचे गुणोत्तर आपोआप बदलू शकत नाहीत कारण राळ आणि हार्डनरची घनता भिन्न असू शकते. तांत्रिक डेटा शीट वजनानुसार गुणोत्तर निर्दिष्ट करत असल्यास, जोपर्यंत निर्माता मंजूर व्हॉल्यूम रूपांतरण प्रदान करत नाही तोपर्यंत ते वजन प्रमाण वापरा.
5. हिवाळ्यात इपॉक्सी जलद बरा करण्यासाठी मी अतिरिक्त हार्डनर जोडू शकतो का?
नाही. क्युरिंग गती नियंत्रित करण्यासाठी निर्दिष्ट A:B गुणोत्तर बदलू नका. जर हिवाळ्याच्या तापमानामुळे बरा होणे खूप मंद होत असेल, तर त्या परिस्थितीसाठी डिझाइन केलेले कमी-तापमान फॉर्म्युलेशन वापरा. उदाहरणार्थ, Veropoxy ची 4090 / WBA25Q मेश-बॅकिंग सिस्टीम अंदाजे 10°C उत्पादनासाठी तयार केली जाते आणि त्याचे निर्दिष्ट 100:25 वजन गुणोत्तर राखले जाते.
इपॉक्सी मिक्सिंग रिअल स्टोन उत्पादनात सातत्य कसे ठेवावे
राळ दगडापर्यंत पोहोचण्यापूर्वी विश्वसनीय इपॉक्सी क्युरिंग सुरू होते. मिक्सिंग रेशो, मापन पद्धत, घटक ओळख, वजन अचूकता, मिक्सिंग एकसमानता, बॅचचा आकार आणि उत्पादन तापमान हे सर्व प्रणाली डिझाइन केल्याप्रमाणे कार्य करते की नाही यावर प्रभाव पाडतात. दगडी कारखान्यासाठी, गुणोत्तर नियंत्रण हे साध्या ऑपरेटरच्या सवयीऐवजी गुणवत्ता-नियंत्रण पाऊल म्हणून मानले पाहिजे.
उत्पादन-विशिष्ट प्रमाणाचे अनुसरण करा
100:25 प्रणाली आणि 100:30 प्रणाली भिन्न सूत्रे आहेत. तत्सम स्निग्धता, स्वरूप, पॅकेजिंग किंवा क्यूरिंग वेळ त्यांच्या हार्डनरचे प्रमाण बदलण्यायोग्य बनवत नाही. फॅक्टरीतील प्रत्येक सूचना अचूक राळ आणि हार्डनर कोडशी बांधा.
प्रक्रिया बदलण्यापूर्वी समस्येचे निदान करा
संपूर्ण बॅच मऊ आहे:
प्रमाण, घटक ओळख आणि क्यूरिंग तापमान सत्यापित करा.
फक्त विलग क्षेत्रे चिकट आहेत:
कंटेनरच्या भिंतींमधून अपूर्ण मिश्रण किंवा मिश्रित सामग्रीची तपासणी करा.
हिवाळ्यातील उपचार खूप मंद आहे:
अतिरिक्त हार्डनर जोडण्याऐवजी कमी-तापमान रसायनशास्त्रावर स्विच करा.
उन्हाळ्यात काम करण्याची वेळ खूप कमी आहे:
निर्दिष्ट हार्डनरचे प्रमाण कमी करण्याऐवजी तापमान-योग्य फॉर्म्युलेशन वापरा.
बदलांमध्ये परिणाम बदलतात:
स्केल अचूकता, मीटरिंग कॅलिब्रेशन, ऑपरेटर तंत्र आणि बॅच रेकॉर्ड तपासा.
निर्दिष्ट आधार वापरून मोजमाप करा
वजन गुणोत्तर आणि खंड गुणोत्तरे आकस्मिकपणे मिसळू नयेत. जेव्हा एखादे उत्पादन वजनानुसार 100:25 किंवा 100:30 म्हणून निर्दिष्ट केले जाते, तेव्हा योग्य वजनाची उपकरणे किंवा प्रमाणित डोसिंग प्रणाली वापरा. अगदी लहान बॅचेससाठी, स्केल रिझोल्यूशन विशेषतः महत्वाचे बनते कारण एक लहान निरपेक्ष त्रुटी हार्डनर प्रमाणाच्या मोठ्या टक्केवारीचे प्रतिनिधित्व करू शकते.
व्यावसायिक खरेदीदारांनी कशाचे मूल्यांकन केले पाहिजे?
पुरवठादाराच्या मूल्यांकनामध्ये शिफारस केलेले A:B गुणोत्तर समाविष्ट केले पाहिजे, गुणोत्तर वजन किंवा व्हॉल्यूमद्वारे निर्दिष्ट केले आहे की नाही, परवानगीयोग्य प्रक्रिया तापमान, कामाचा वेळ, मिक्सिंग सूचना, बॅच-आकार मर्यादा, मीटरिंग आवश्यकता आणि पुरवठादाराची ऑफ-रेशो किंवा अपूर्ण-उपचार समस्यांचे निवारण करण्याची क्षमता. एका विश्वासार्ह औद्योगिक इपॉक्सी पुरवठादाराने हे पॅरामीटर्स उत्पादन संघांना शिफ्टनंतर समान परिणाम शिफ्ट पुनरुत्पादित करण्यासाठी पुरेसे स्पष्ट केले पाहिजेत.
व्यावहारिक शिफारस
जर बरा करण्याची गती चुकीची असेल, तर क्यूरिंग सिस्टीम बदला—निर्दिष्ट मिक्सिंग रेशो नाही. चिकटपणा चुकीचा असल्यास, भिन्न फॉर्म्युलेशन निवडा - भिन्न हार्डनर प्रमाण नाही. स्लॅबचा फक्त काही भाग मऊ राहिल्यास, उत्पादनास दोष देण्यापूर्वी मिश्रण एकसारखेपणा तपासा. आणि जर एकाच कारखान्यात अनेक इपॉक्सी उत्पादने वापरली गेली असतील तर, प्रत्येक मिक्सिंग स्टेशनवर अचूक उत्पादन कोड, गुणोत्तर, मापन आधार आणि कार्यरत तापमान प्रदर्शित करा. योग्य प्रमाण स्वस्त आहे; अंडर-क्युअर स्टोन स्लॅब पुन्हा काम करणे नाही.
तुमच्या स्टोन प्रक्रियेसाठी योग्य इपॉक्सी रेशोची पुष्टी करणे आवश्यक आहे?
मोठ्या प्रमाणात उत्पादन करण्यापूर्वी, अचूक राळ आणि हार्डनर संयोजन, मिश्रण प्रमाण, मापन पद्धत, कार्यशाळेचे तापमान, बॅच आकार आणि क्यूरिंग आवश्यकतांची पुष्टी करा. वेरोपॉक्सी संगमरवरी, ग्रॅनाइट, जाळीचा आधार, व्हॅक्यूम इन्फ्यूजन आणि रंग-संवेदनशील स्टोन ऍप्लिकेशनसाठी विविध इपॉक्सी सिस्टम ऑफर करते, त्यामुळे योग्य गुणोत्तर नेहमी विशिष्ट फॉर्म्युलेशनचे पालन केले पाहिजे.
संदर्भ
- प्रणाली तीन रेजिन तांत्रिक कर्मचारी.
विभाग IV - मोजणे आणि मिसळणे.
सिस्टम थ्री रेजिन्स, इंक.
इपॉक्सी बुक / इपॉक्सी तांत्रिक संसाधने. - सिस्टम तीन रेजिन्स तांत्रिक समर्थन.
इपॉक्सी बरा का झाला नाही?
सिस्टम थ्री रेजिन्स, इंक.
तांत्रिक समर्थन ज्ञान बेस. - WEST SYSTEM Technical Staff.
वेस्ट सिस्टम इपॉक्सी राळ आणि हार्डनरची मूलभूत माहिती.
Gougeon Brothers, Inc.
Epoxyworks तांत्रिक प्रकाशने. - WEST SYSTEM Technical Staff.
भौतिक गुणधर्म निश्चित करण्यासाठी इपॉक्सी चाचणी.
Gougeon Brothers, Inc.
Epoxyworks तांत्रिक प्रकाशने. - WEST SYSTEM Technical Staff.
मिनी पंप्समधून जास्तीत जास्त फायदा मिळवणे.
Gougeon Brothers, Inc.
Epoxyworks तांत्रिक प्रकाशने. - फ्रेड मेयर, गेनोव्हेवा सॅन्झ, अरांतक्सा इसीझा, इनाकी मॉन्ड्रागॉन आणि जोव्हान मिजोविक.
इपॉक्सी नेटवर्क्सची रचना आणि गुणधर्मांवर उपचार करताना स्टोचिओमेट्री आणि थर्मल इतिहासाचा प्रभाव.
विद्यापीठ आणि पॉलिमर संशोधन संस्था.
पॉलिमर, व्हॉल. 36, क्रमांक 7, 1995, पृ. 1407–1414. - M. R. VanLandingham, R. F. Eduljee आणि J. W. Gillespie Jr.
स्टोइचियोमेट्री, मायक्रोस्ट्रक्चर आणि अमाइन-क्युअर इपॉक्सीजसाठी गुणधर्म यांच्यातील संबंध.
संमिश्र साहित्य केंद्र, डेलावेर विद्यापीठ.
जर्नल ऑफ अप्लाइड पॉलिमर सायन्स, व्हॉल. ७१, १९९९, पृ. ६९९–७१२. - सतोरू यामामोटो, गुयेन थाओ फान, कौकी किहारा, अत्सुओमी शुंडो आणि केजी तनाका.
इपॉक्सी रेजिन्सच्या भौतिक गुणधर्मांवर ऑफ-स्टोइचियोमेट्री प्रभाव.
क्यूशू विद्यापीठ आणि सहयोगी संशोधन संस्था.
पॉलिमर जर्नल, व्हॉल. ५७, २०२५, पृ. ३५७–३६६.