

快速总结:
真空灌注利用压力差帮助低粘度环氧树脂在固化前进入石材孔隙、微裂纹和内部缺陷。成功的工艺需要的不仅仅是强大的真空:树脂粘度、工作时间、石材温度、泄漏控制、空气去除、流动均匀性和固化稳定性必须共同发挥作用。如果树脂流动太慢,渗透可能会不完全;如果反应太快,远处的地区可能得不到治疗。在批量生产之前,请务必在实际石材上验证完整的流程。
真空灌注可以解决普通表面涂层往往无法解决的问题。
一块板可能从外面看起来完好无损,但仍然含有细小的裂缝、相互连接的孔隙、薄弱的矿物边界或难以用滚筒或刮刀触及的内部缺陷。
在表面上浇注更多的环氧树脂并不能自动解决这个问题。如果树脂在固化前无法进入石材,则大部分材料仍保留在表面附近,而更深的弱点则基本上未得到处理。
真空辅助浸渍改变了驱动力。
该过程不只依赖重力和毛细管作用,而是产生压力差,有助于将树脂移动到材料内部可接近的空隙和通道中。
听起来很简单。在生产中,情况并非如此。
强真空无法补偿太粘稠的环氧树脂。低粘度无法弥补重大泄漏。如果石材潮湿或受到污染,较长的适用期也无济于事。如果树脂到达一个区域的速度比另一个区域快得多,那么完美密封的系统仍然会产生不一致的增强效果。
这就是为什么石材工厂应该将真空灌注视为一个受控过程,而不是“将板材置于真空下并添加树脂”。
Veropoxy 现有 真空灌注解决方案 定位环氧树脂浸渍作为填充微孔和结构缺陷的方法,而专用的 5080 / B25Q-KG 石材真空灌注用低粘度环氧树脂 专门针对流动性、渗透性、稳定固化和长期石材加固而配制。
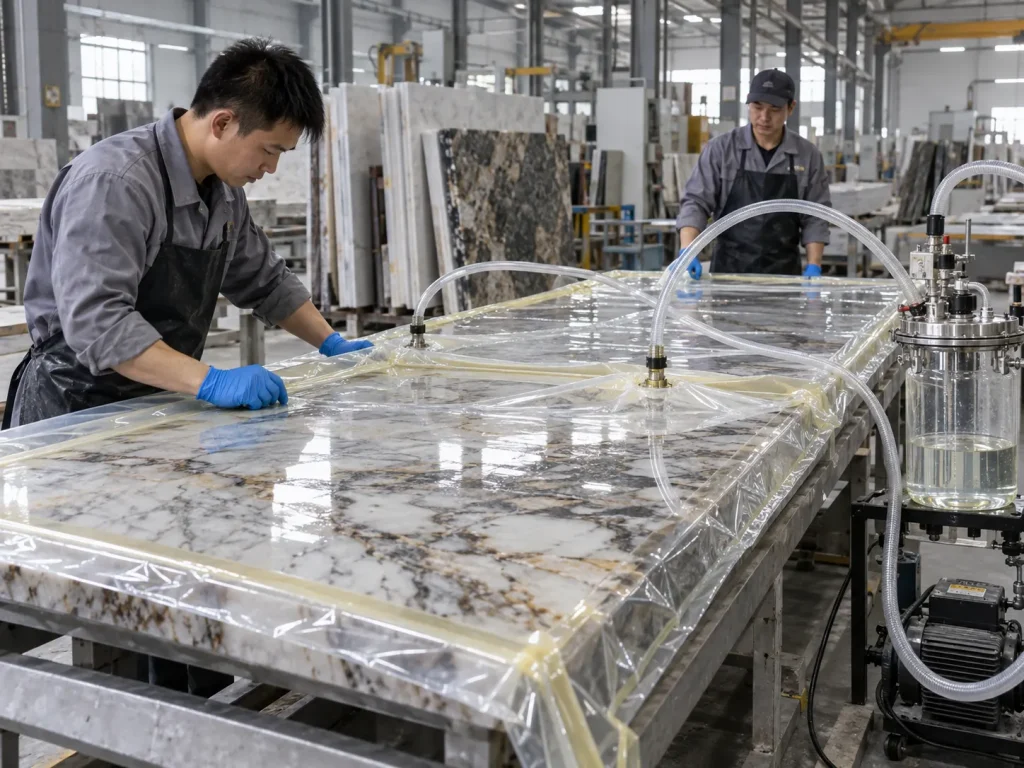
什么是石板真空灌注?
在石材加工中,真空灌注或真空浸渍通常是指利用减压来帮助液体树脂进入板材的可进入的孔隙、裂纹、裂隙和内部薄弱区域。
确切的设备因工厂而异。
一些生产系统使用真空室。其他人则使用密封处理区或围绕板坯尺寸和生产线设计的专用工业设备。
共同的原理是压力差。
为什么压力差有帮助
空气自然地占据石头内部的毛孔和裂缝。
降低压力可以帮助清除可通行通道中的部分空气。当引入树脂并控制压力条件时,液态环氧树脂可以进入仅通过普通表面涂覆难以填充的空间。
目标不是使整个板“充满树脂”。
实际目标是加固与表面或处理网络足够牢固连接的脆弱路径,以便树脂到达它们。
真空灌注与表面涂层不同
表面涂层主要保留在石材表面上或附近。
真空浸渍的目的是将树脂更深地移动到可触及的内部结构中。
这种区别很重要,因为接受标准不同。
涂层通常通过覆盖率、光泽度、厚度或外观来判断。
真空浸渍应通过以下指标来判断:
- 渗透一致性;
- 内部缺陷填充;
- 减少裂缝重新张开;
- 操控性能;
- 抛光效果;
- 视觉稳定性;和
- 跨板的可重复性。
石材厂为什么采用真空灌注
用于加固微裂纹板
细小的裂纹可以延伸到可见表面以下。
低粘度表面处理可能会渗透到一半,但真空辅助可以提高可用于更深浸渍的驱动力。
稳定多孔或结构不一致的石材
一些天然石材含有相互连接的孔隙、矿物边界、空隙或脆弱区域。
进入这些可接近路径的环氧树脂可以在固化后产生额外的内部粘合。
减少下游加工过程中的破损
弱板可能会在以下情况下失效:
- 校准;
- 研磨;
- 抛光;
- 切割;
- 起重;
- 运输;或
- 安装。
当内部缺陷适合树脂增强时,有效的浸渍可以提高板坯在这些操作中的生存能力。
提高维修连续性
当环氧树脂到达完全连接的裂纹网络而不仅仅是表面开口时,修复区域在后续处理过程中可以表现得更加一致。
真空灌注如何逐步进行
不同工厂的设备和 SOP 有所不同,但可以按照实际顺序描述流程逻辑。
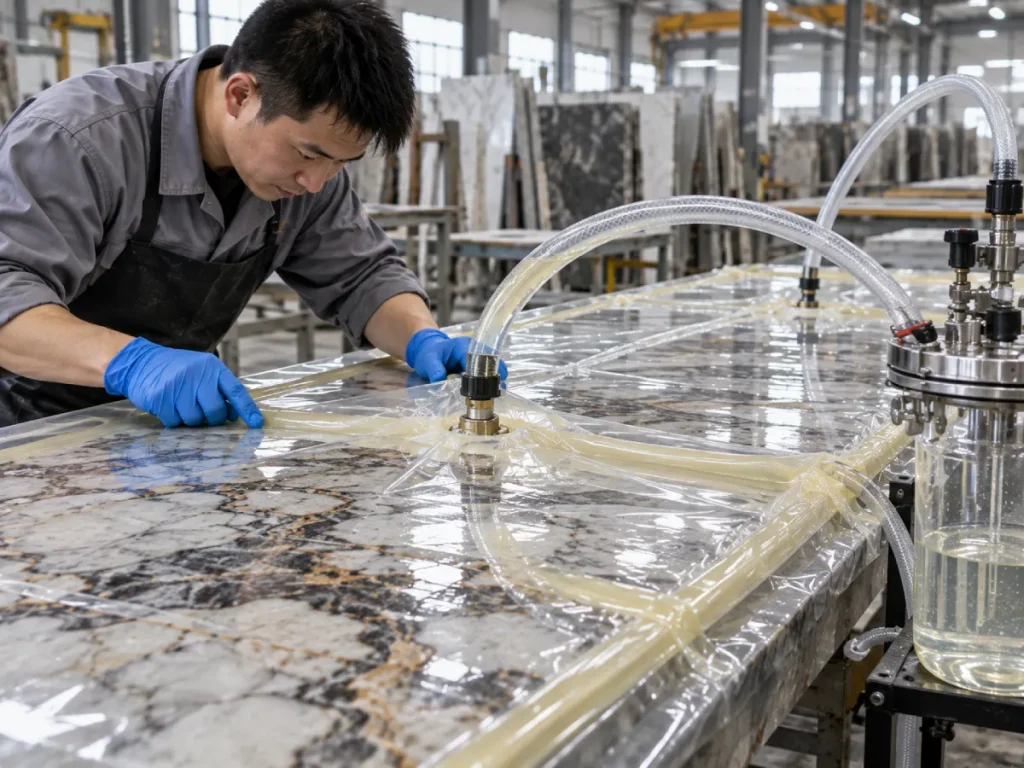
第 1 步:检查石材并对其进行分类
在真空治疗之前,确定您要解决的问题是什么。
是板:
- 致密但有微裂纹;
- 高孔隙率;
- 结构脆弱;
- 半透明且视觉敏感;
- 已经用网加固;或
- 显示孤立的大空腔而不是精细的缺陷网络?
真空灌注并非对每种缺陷都同样有效。
大型开放空腔可能需要直接填充,而不是针对微尺度渗透优化的工艺。
第二步:清洁并干燥板材
灰尘、浆料、水、油、抛光残留物和松散的矿物颗粒会干扰树脂的移动和粘附。
水分尤其重要。
孔隙内的水可以占据环氧树脂需要进入的相同路径。
因此,工厂应在灌注前建立合适的干燥条件,而不是仅仅依靠视觉表面干燥度。
步骤 3:稳定石材和树脂温度
温度会改变环氧树脂的粘度和固化速率。
如果转鼓温度为 15°C,板坯温度为 10°C,则在 24°C 下合格的树脂可能会表现出不同的性能。
相反,非常热的材料可能很容易流动,但会更快地失去可用的工作时间。
步骤 4:准备真空系统
在混合树脂之前检查密封件、软管、阀门、腔室状况、端口和真空设备。
在工作时钟启动后发现泄漏是一种昂贵的故障排除方法。
第5步:准确混合环氧树脂
使用产品特定的 A:B 比例。
Veropoxy 目前的 5080 / B25Q-KG 系统规定树脂与硬化剂的比例为 100:25。
不要改变该比例来使材料更薄、更慢或更快。
第 6 步:尽量减少不必要的空气引入
剧烈混合可能会将空气带入树脂中。
复合材料加工中的真空灌注研究表明,溶解气体、微气泡、泄漏和流动条件都会导致空隙的形成。
石头是一种与纤维层压板不同的多孔介质,但教训仍然有用:在要求真空系统将其去除之前,不要引入可避免的空气。
第 7 步:建立受控真空
根据设备供应商的验证程序应用该流程。
真空度越高,并不是在每个阶段都会自动变得更好。
有用的目标是稳定的压力控制和可重复的树脂移动,而不仅仅是在仪表上获得最大可能的数字。
第8步:引入树脂
观察环氧树脂如何进入处理区域以及它移动的速度。
不要仅仅依靠经过的时间。
流动行为本身提供了有用的诊断信息。
步骤9:维护所需的工艺窗口
在粘度显着上升之前,树脂需要足够的时间到达目标区域。
如果产品开始胶凝,而板坯的重要部分仍在浸渍中,则该过程不再均匀。
步骤 10:下游加工前固化
在移动、抛光或加工板材之前,让树脂达到所需的固化里程碑。
仅凭表面干燥并不能可靠地表明深层树脂已具备足够的性能。
为什么低粘度对于真空灌注如此重要
树脂通过细小的内部通道移动时会遇到流动阻力。
随着粘度增加,运动通常变得更加困难。
这就是为什么真空灌注系统通常强调相对较低的混合粘度。
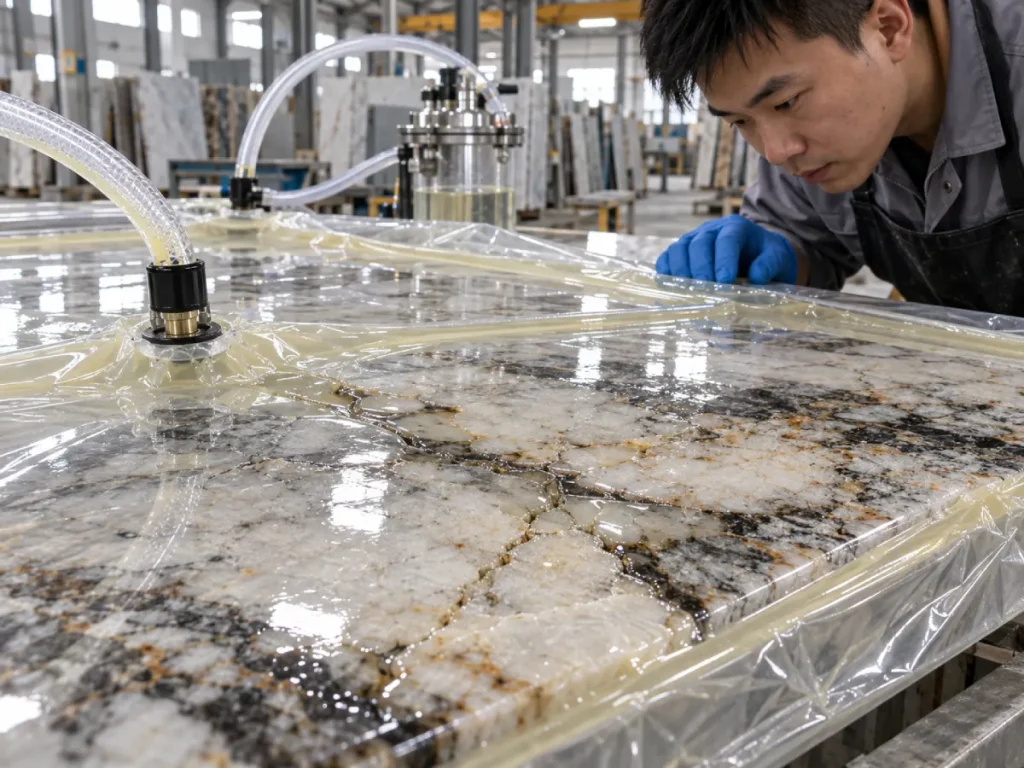
低粘度降低流动阻力
在相同的驱动压力下,较低粘度的液体可以更容易地通过精细连接的路径移动。
这可以帮助环氧树脂在固化进行得太远之前到达微裂纹和小孔。
但粘度最低的树脂并不一定是最好的树脂
一个有用的输液系统仍然需要:
- 固化后有足够的机械性能;
- 适当的附着力;
- 合适的耐黄变性;
- 可预测的治愈;
- 合理的适用期;
- 控制收缩或尺寸行为;
- 与石材的相容性;和
- 批次一致性。
为了进行更广泛的比较,Veropoxy 的 环氧石材产品组合 将真空灌注树脂与用于接缝填充、白色大理石、网状背衬和其他应用的产品分开。
Veropoxy 5080 / B25Q-KG:公布的数字意味着什么
当前的 Veropoxy 真空灌注产品页面发布了 5080 / B25Q-KG 系统的以下规格:
| 规格 | 公布价值 | 为什么它很重要 |
|---|---|---|
| 应用 | 天然和人造石真空灌注 | 定义预期的过程,而不是将其视为通用粘合剂 |
| 环氧体系 | 5080 / B25Q-KG | 确定特定的树脂-硬化剂组合 |
| 混合比例 | 100:25 | 必须遵循可重复治疗 |
| 粘度 | 400–600 CPS | 支持受控流量和渗透 |
| 推荐温度 | 约24°C | 提供粘度和固化性能的背景信息 |
| 固化时间 | 大约 3-5 小时 | 在最终固化之前留出浸渍时间 |
| 耐黄变 | 高 | 对于可见或浅色石材很重要 |
阅读此表的有用方法是作为一个系统。
不要隔离 400-600 CPS,并假设具有相同数量的任何环氧树脂都将同样有效。
树脂还需要足够的有效流动时间、稳定的固化、石材相容性以及处理后适当的外观。
买家外卖: 真空灌注环氧树脂应作为时间相关的流动系统进行评估。初始 CPS 很重要,但在实际输注周期中粘度上升的速度也很重要。
工作时间比起始 CPS 更重要
树脂开始时的粘度可能非常有吸引力,但如果增稠太快,性能仍然很差。
这个过程需要时间
在混合和最终浸渍之间,工人可能需要时间来:
- 转移树脂;
- 连接线;
- 稳定真空;
- 启动流程;
- 让树脂迁移穿过板;
- 纠正本地流程问题;和
- 完成凝胶化前的处理。
在该序列的每一分钟内,环氧化学物质不断发生反应。
粘度上升会产生不均匀的板坯
如果树脂到达入口侧区域时仍然很薄,但在粘度显着增长后到达远处区域,则渗透可能会变得不均匀。
这就是更长、稳定的加工窗口比极快的固化更有价值的原因之一。
温度如何改变真空灌注性能
冷树脂流动更慢
较低的温度通常会提高未固化环氧树脂的粘度。
在真空灌注中,这意味着:
- 树脂移动速度较慢;
- 更长的填充时间;
- 减少出现非常细小的裂纹;
- 通过狭窄通道的压降更大;和
- 在完全浸渍之前进行固化的风险更大。
热树脂更容易流动,但反应更快
升高温度通常会降低初始粘度。
在固化加速之前,这听起来很有帮助。
如果系统失去工作时间的速度快于输液速度提高的速度,工厂将一无所获。
板坯温度也很重要
24°C 的树脂桶并不能保证树脂在接触冷库过夜的板材后仍保持相同的温度。
同样,经过加热干燥过程的石材可以局部加速固化。
在鉴定过程中记录树脂温度和板坯温度。
真空度:更多并不总是全部答案
常见的生产本能是使用更强的真空来解决渗透不良的问题。
这种方法是不完整的。
流量取决于以下因素的组合:
- 压力差;
- 树脂粘度;
- 路径几何;
- 石材渗透性;
- 温度;
- 漏气;
- 树脂工作时间;和
- 内部缺陷的连通性。
强大的真空无法打开封闭的裂缝网络
如果内部孔隙或裂缝未与处理路径相连,则无论真空水平如何,树脂都可能无法到达它们。
这是材料结构的限制,不一定是环氧树脂失效。
过度减压会产生其他问题
真空加工文献记载了与溶解气体、挥发性成分、泄漏和压力条件相关的空隙形成。
这并不意味着复合材料制造中的单一真空设置应该复制到石材加工中。
这意味着压力分布应作为整个石材加工过程的一部分进行验证。
为什么真空泄漏会导致如此多的问题
泄漏将过程从受控排空改为连续空气进入。
空气可以与树脂运动竞争
如果外部空气进入系统,同时树脂试图进入内部通道,则更有可能出现气泡和浸渍不良的区域。
真空读数可能会产生误导
泵可以连续运行,但仍然无法产生稳定的密封条件。
工厂应区分:
- 泵能力;
- 初始真空度;
- 真空保持性能;和
- 泄漏率。
应在混合环氧树脂之前进行泄漏检查
这听起来很明显,但它是保护工作时间最便宜的方法之一。
一旦 A 部分和 B 部分混合,化学钟就开始了。
气泡和空隙:它们从哪里来?
混合时引入空气
快速或不小心的混合可能会将空气混入环氧树脂中。
石材孔隙内残留空气
不完全排空可能会导致空气残留在可触及的空腔中。
真空系统泄漏
治疗期间外部空气可能进入。
树脂流动不均匀
快速移动的树脂可以绕过速度较慢的区域,从而可能将空气困在连接不良的区域中。
溶解气体
复合材料真空灌注研究表明,溶解在树脂中的气体可以在减压下成核并形成微气泡。
因此,发现持续存在气泡问题的工厂应该调查整个过程,而不是假设每个空隙都源于混合不良。
真空灌注环氧树脂应先脱气吗?
对于每种石材工艺或环氧树脂配方,没有通用的答案。
当夹带或溶解的空气导致可见的空隙时,预脱气可能很有用,但它会增加设备、时间和工艺的复杂性。
在添加脱气阶段之前,请验证:
- 混合技术;
- 真空泄漏率;
- 树脂温度;
- 集装箱深度;
- 石材水分;
- 树脂发泡行为;和
- 气泡是否确实降低了成品质量。
如果产品供应商推荐特定的脱气方法,请遵循特定于系统的指南,而不是复制通用的复合材料生产程序。
石材孔隙率如何改变灌注过程
致密的石头
致密花岗岩的整体孔隙率可能较低,但仍含有细小的裂缝。
成功的浸渍取决于这些裂纹是否形成可进入树脂的连接路径。
维罗普西 黑色花岗岩解决方案 同样强调对细孔和微裂纹的深层渗透,而普通表面处理可能无法达到足够远的程度。
多孔大理石或石灰石状结构
多孔材料可以快速吸收树脂。
这可能会提高强化效果,但不受控制的吸收也会增加消耗并产生明显的变暗或颜色变化。
人造石
工程石或复合石具有不同的孔隙结构和树脂相容性考虑因素。
不要假设在天然花岗岩上合格的工艺会在未经测试的情况下自动转移到工程材料上。
常见的真空灌注问题及其通常意味着什么
| 观察到的问题 | 可能的原因 | 首先检查什么 |
|---|---|---|
| 树脂几乎不移动 | 高粘度、冷料、流路受限 | 树脂温度、混合粘度、石材结构 |
| 一个区域被填满,而另一区域保持干燥 | 流路不均匀或孔隙不连通 | 石材结构、树脂进入路径、压力分布 |
| 输注完成前停止 | 粘度上升或早期凝胶化 | 工作时间、温度、混合到输注延迟 |
| 残留很多气泡 | 泄漏、混入空气、溶解气体、水分 | 真空保持、混合方法、树脂和板坯条件 |
| 真空无法稳定 | 系统泄漏 | 密封件、阀门、软管、腔室和连接件 |
| 树脂消耗量出乎意料地高 | 高孔隙度石材或不受控制的流动 | 石材吸收、缺陷网络及使用量 |
| 处理后板坯仍有裂纹 | 与输注途径无关的缺陷或强化不足 | 石材结构、渗透深度和处理适宜性 |
| 浅色石材会形成深色区域 | 穿透力过大或光学变化 | 石材吸收性、树脂化学和视觉相容性 |
| 固化树脂保持柔软 | 配比错误、温度低、混合不良 | A:B 比例、固化温度和混合质量 |
| 成品表面有针孔 | 残留空气、填充不完全或抛光暴露 | 输注质量、脱气、固化和整理顺序 |
如何解决树脂流动缓慢的问题
检查树脂和石材温度
这应该是第一步。
在规定的测试条件下预计运行速度为 400-600 CPS 的树脂在冷时可能会变得更加粘稠。
检查混合后经过的时间
如果一批中的第一块板正确注入,而下一块则不正确,则树脂可能在其固化周期中进展得太远。
检查流路
运动不良并不总是树脂问题。
石头所含的连通孔隙可能比预期的要少,或者设备的几何形状可能会限制分布。
不要改变混合比例
添加额外的硬化剂或减少硬化剂来控制流动并不是有效的粘度控制方法。
对 5080 / B25Q-KG 系统使用指定的 100:25 比率。
如何解决渗透不完全问题
如果表面出现树脂,但钢筋仍然很浅,请考虑四个主要原因。
树脂太粘稠
检查温度和配方的适用性。
工作窗口太短
材料在到达更深的缺陷之前可能会变厚。
真空系统泄漏
压差可能不足或不稳定。
缺陷网络未连接
一些裂缝是孤立的。
真空无法将树脂通过固体石头输送到没有通道的封闭空腔中。
如何解决树脂消耗过多的问题
测量消耗而不是猜测
记录每块板或每平方米使用的克数或千克数。
如果没有这个数字,就很难客观地比较树脂系统。
将有用的渗透与浪费的迁移分开
深层树脂移动可能是理想的。
但如果成品机械效果没有改善而消耗却急剧上升,工厂就需要重新考虑工艺窗口。
检查石材分类
高多孔材料可能需要与致密花岗岩不同的处理策略。
如何将真空灌注设置与生产问题相匹配
| 如果您的生产问题是…… | 优先考虑… | 为什么 |
|---|---|---|
| 内部有细小的微裂纹 | 低粘度+充足的工作时间 | 树脂必须保持足够长的流动时间才能渗透 |
| 冷厂 | 输液前温度控制 | 冷环氧树脂会变得太粘稠 |
| 输液中途停止 | 更长的有用流量窗口 | 凝胶化可能在完成之前发生 |
| 持续存在气泡 | 泄漏测试+混合审查+可能的脱气 | 空气可以从多个来源进入 |
| 板坯不平整处理 | 流路和压力分布审查 | 树脂可能绕过低渗透率区域 |
| 非常多孔的石头 | 控制树脂消耗 | 深度吸收可能会变得过度 |
| 浅色或半透明的石头 | 颜色稳定性和渗透控制 | 深度浸渍会改变外观 |
| 连续工业线 | 批次一致性和可重复的循环时间 | 稳定的生产比一块成功的板坯更重要 |
为什么固化时间必须与输注周期相匹配
快速固化并不自动成为优势。
真空灌注需要时间。
树脂在穿过目标缺陷网络时必须保持流动性。
只有在充分浸渍后,更快的强度发展才变得有用。
如果治愈太快
您可能会看到:
- 穿透深度短;
- 浸渍不均匀;
- 管线或容器中的树脂增稠;
- 浪费较多;和
- 大板的重复性差。
如果治疗太慢
板坯可能占用设备时间过长,造成生产瓶颈。
正确的目标不是最大固化速度。
有足够的输注时间和可预测的处理强度。
为什么真空灌注前混合精度至关重要
一旦比例失调的环氧树脂进入石材内部孔隙,返工就变得困难。
这使得上游质量控制尤为重要。
验证:
- 正确的树脂和固化剂代码;
- 100:25 比例(如有指定);
- 准确称重;
- 完全混合;
- 清洁容器;
- 记录温度;和
- 批次识别。
如果您需要更深入地解释配比错误,请使用 Veropoxy 知识中心 以及产品特定的技术数据。
批量订购前如何测试真空灌注环氧树脂
步骤一:选择有代表性的板材
包括正常生产中发现的不同缺陷程度、孔隙率和石材类型。
第 2 步:记录基线状况
记录裂缝、可见孔隙、板强度问题和初始外观。
第 3 步:调理树脂和石材
在工厂实际预期使用的温度下进行测试。
第 4 步:验证设备完整性
在混合树脂之前进行泄漏测试。
第 5 步:准确测量
遵循指定的 A:B 比例。
第 6 步:记录完整的时间线
曲目:
- 混合开始;
- 真空启动;
- 树脂介绍;
- 可见的流动进程;
- 完成时间;
- 粘度变化;和
- 处理治愈。
第 7 步:测量树脂消耗量
记录每块板的实际使用数量。
第8步:完全固化
不要仅在树脂湿润时判断处理情况。
第 9 步:运行正常的下游处理
使用真实的工厂流程抛光、切割、移动和处理板材。
第 10 步:比较多个板
一个可靠的系统应该产生可重复的结果,而不是一个令人印象深刻的测试样本。
真空灌注环氧树脂买家清单
| 要问的问题 | 为什么它很重要 |
|---|---|
| 什么是混合粘度? | 确定初始流阻 |
| 指定的粘度是在什么温度下进行的? | 粘度随温度变化剧烈 |
| A:B 比率是多少? | 正确治疗所必需的 |
| 有效输注窗口有多长? | 比单纯的治疗时间更有价值 |
| 测试了哪些石材类型? | 孔隙率和裂纹结构差异显着 |
| 推荐的工艺温度是多少? | 控制流量和反应速率 |
| 混合后粘度如何稳定? | 长流程需要控制粘度上升 |
| 什么是耐黄变性? | 对于浅色和可见石材很重要 |
| 可以在我们的平板上测试样品吗? | 真石资质至关重要 |
| 生产批次的一致性如何? | 工业生产线取决于可重复性 |
要避免的常见真空输注错误
仅根据最低 CPS 选择环氧树脂
低粘度很重要,但树脂还需要足够的工作时间、固化稳定性和最终性能。
在检查泄漏之前混合环氧树脂
这浪费了宝贵的工作时间。
使用冷树脂,因为房间感觉足够温暖
鼓和石板可以保持比空气更冷的温度。
假设最大真空始终能提供最高质量
过程稳定性比追逐一个压力值更重要。
忽略混合过程中引入的空气
不要产生不必要的气泡,然后指望真空能解决所有问题。
改变固化剂比例以控制流量
使用温度和配方选择来控制过程行为,而不是比例失调的化学反应。
只从表面判断成功
输液的目的是内固。
光滑的板坯表面无法告诉您有关穿透深度的信息。
只测试一块完美的板
真实的工厂加工具有自然变化的石材。
资格应该反映这一现实。
建议:控制整个输液窗口,而不仅仅是真空压力
可靠的真空灌注工艺是压力、粘度、时间、温度、石材渗透性、空气控制和固化之间的平衡。
如果树脂移动太慢,请在增加压力之前检查温度和混合粘度。
如果树脂在到达更深的缺陷之前停止,请评估工作时间和粘度上升。
如果仍有气泡,请检查混合、湿度、泄漏、树脂状况和压力控制,而不是归咎于某一变量。
如果消耗量变得过多,请确定更深的渗透是否实际上改善了板坯的性能。
如果浅色板出现暗区,请评估树脂渗透性和光学兼容性。
如果真空处理后板材仍然破裂,首先要考虑树脂是否可以接触到缺陷网络。
因此,最好的真空灌注环氧树脂不仅仅是最薄的树脂。
该配方能够保持足够长的移动时间以到达目标内部结构,随后可预测地固化,并产生可重复的增强效果,而不会产生不可接受的视觉或生产副作用。
关于石材真空灌注环氧树脂的常见问题
1.什么粘度的环氧树脂最适合石材真空灌注?
石材真空灌注通常受益于相对低粘度的环氧树脂,因为较低的流动阻力有助于树脂进入可接近的微裂纹和孔隙。然而,每颗宝石都没有通用的 CPS 值。 Veropoxy 的 5080 / B25Q-KG 系统目前的规格约为 400-600 CPS,但买家还应评估工作时间、温度、固化行为以及对自己石材的实际渗透率。
2. 真空灌注时树脂为何停止流动?
常见原因包括树脂太冷或太粘、混合后过度延迟、固化过程中粘度增加、内部流动通道受限、设备问题或压差不足。检查整个过程而不是自动增加真空。
3、为什么真空灌注后仍可见气泡?
气泡可能来自混合过程中引入的空气、真空系统的泄漏、湿气、石头中残留的空气或减压下释放的溶解气体。持续存在的空隙应引发对混合、密封、压力控制、树脂状况以及可能的脱气的审查。
4. 更强的真空一定能提高环氧树脂的渗透性吗?
不。真空只是一个变量。渗透性还取决于树脂粘度、石材渗透性、连接裂缝结构、温度、工作时间和系统泄漏。闭合或断开的内部缺陷不能简单地通过增加真空来填充。
5. 工厂在批量订购前应如何测试真空灌注环氧树脂?
使用代表性的生产板,控制石材和树脂温度,验证真空系统无泄漏,遵循指定的混合比例,记录灌注时间和树脂消耗量,允许完全固化,然后通过正常处理和抛光运行板。在批准批量供应之前测试多个板。
如何建立更可靠的石材真空灌注工艺
成功的真空灌注取决于完整的工艺窗口,而不是某个主要参数。树脂必须保持足够的流动性以进入可触及的内部缺陷,真空系统必须保持稳定,空气必须受到控制,并且固化必须开始足够慢以允许浸渍,但对于实际生产来说足够可预测。石材结构决定了最终的极限:真空可以改善树脂通过连接路径的运动,但它不能迫使环氧树脂穿过固体矿物进入完全孤立的缺陷。
从流量和连通性开始
在改变真空压力之前,确认环氧树脂具有合适的混合粘度和足够的有效工作时间,并且石头包含树脂实际可以到达的连接路径。缓慢的流动可能是树脂温度问题,而零流动到孤立的缺陷可能是石材结构的限制。
将响应与实际生产问题相匹配
树脂移动太慢:
检查温度、混合粘度、混合后经过的时间以及内部流动阻力。
输注完成前停止:
在简单增加真空之前评估粘度上升和工作时间。
持续气泡:
检查系统泄漏、混合技术、湿度、溶解气体和压力控制。
树脂消耗过高:
确定石材是否具有高度多孔性以及额外的渗透是否会产生有用的加固。
处理后板坯仍断裂:
检查关键裂缝是否连接到灌注通道,以及环氧树脂浸渍是否是该石材的正确加固方法。
买家应该对环氧树脂供应商进行比较什么?
比较指定温度下的混合粘度、灌注窗口期间的粘度稳定性、A:B 比例、工作时间、固化曲线、耐黄变性、与天然石材和工程石材的相容性、批次一致性以及样品测试的技术支持。较低的初始 CPS 是有用的,但它本身并不能保证工业浸渍的成功。
专业真空加工走向何方?
在真空辅助树脂加工中,趋势是对树脂流变性、压力、流动进程、温度、空隙形成和实时过程监控进行更严格的控制。石材工厂不需要每块板材都具有航空航天级的复杂性,但相同的方向是有价值的:用可测量的工艺窗口、可重复的配方、泄漏检查、温度记录、消耗数据和真石鉴定来取代操作员的猜测。
实用推荐
如果需要更深的渗透,首先要保护树脂流动:使用正确的低粘度系统,控制温度,最大限度地减少混合到灌注的延迟,并确认设备无泄漏。如果仍有气泡,请在增加真空之前检查空气源。如果灌注不均匀,请检查石头和流动路径,而不是假设环氧树脂有缺陷。最可靠的工艺是在凝胶化之前反复使树脂进入正确的内部缺陷,然后固化得足够牢固,使板坯能够在下一个生产步骤中幸存下来。
需要测试石板上的真空灌注环氧树脂吗?
石材孔隙率、裂纹结构、树脂粘度、工作温度、真空设备、循环时间和整理要求都会影响灌注性能。在批量订购之前,请在代表性的大理石、花岗岩或人造石上测试完整的流程。
参考文献
- C. D. Rudd、A. C. Long、K. N. Kendall 和 C. G. E. Mangin。
液体成型技术:树脂传递成型、结构反应注射成型及相关加工技术。
University of Nottingham.
Woodhead Publishing, Cambridge. - P. Simacek and S. G. Advani.
Modeling Resin Flow and Flow-Front Development in Vacuum-Assisted Resin Transfer Molding.
特拉华大学复合材料中心。
Composites Science and Technology. - B. K. Fink.
Flow Front Measurements and Model Validation in the Vacuum Assisted Resin Transfer Molding Process.
U.S. Army Research Laboratory.
Polymer Composites. - L. K. Grimsley, R. J. Cano, N. J. Johnston, A. C. Loos and W. M. McMahon.
Hybrid Processing of Composite Structures Using Vacuum Assisted Resin Transfer Molding.
NASA Langley Research Center.
NASA Technical Publications. - Dingding Chen, Kazuo Arakawa and Changheng Xu.
Reduction of Void Content of Vacuum-Assisted Resin Transfer Molded Composites by Infusion Pressure Control.
Kyushu University.
Polymer Composites. - M. A. Kedari, B. I. Farah and K. T. Hsiao.
Effects of Vacuum Pressure, Resin Viscosity, and Permeability on Fiber Wetting and Void Formation in Vacuum Infusion.
Composite Manufacturing Research Literature.
Composites Part A: Applied Science and Manufacturing. - P. Olivier and J. P. Cottu.
Bubble-Free Resin for Infusion Process.
Composite Materials Research Authors.
Composites Part A: Applied Science and Manufacturing, Vol. 36, Issue 6, 2005, pp. 739–746. - 查尔斯·塞尔维茨.
环氧树脂在石材养护中的应用。
盖蒂保护研究所。
保护系列研究,盖蒂出版社,1992 年。