

Kurtenivîsa Bilez:
Înfuzyona valahiya cudahiya zextê bikar tîne da ku arîkariya epoksiya kêm-vîskozîtî bike ku berî ku were saxkirin bikeve nav porên keviran, mîkro-şikestin û kêmasiyên hundurîn. Pêvajoyek serketî ji valahiya bihêz zêdetir hewce dike: pêdivî ye ku vîskozîteya rezînê, dema xebatê, germahiya kevir, kontrolkirina lehiyê, rakirina hewayê, yekbûna herikînê, û aramiya dermankirinê bi hev re bixebitin. Ger rezîn pir hêdî diherike, têketin dikare ne temam bimîne; heke ew pir zû bertek nîşan bide, dibe ku deverên dûr bê derman bimînin. Berî hilberîna girseyî, her gav pêvajoya tevahî li ser kevirê rastîn rast bikin.
Înfuzyona valahiya dikare pirsgirêkek çareser bike ku pêlava rûyê asayî bi gelemperî nekare.
Dibe ku slabek ji der ve deng xuya bike lê dîsa jî fîşekên hûr, porên bi hev ve girêdayî, sînorên mîneralên qels, an kêmasiyên hundurîn ên ku bi çîpek an xêzkerê re zehmet e ku bigihîjin wan hene.
rijandina bêtir epoksî li ser rûyê erdê wê pirsgirêkê bixweber çareser nake. Ger rezîn nekare berî saxkirinê bikeve nav kevir, piraniya maddeyê li nêzê rû dimîne dema ku qelsiya kûr bi giranî nayê derman kirin.
Impregnasyona bi alîkariya valahiya hêza ajotinê diguhezîne.
Li şûna ku pêvajo tenê xwe bispêre gravîtasyon û çalakiya kapîlariyê, pêvajo cûdahiyek zextê diafirîne ku dibe alîkar ku rezîn berbi valahiyên gihîştî û rêyên hundurê materyalê veguhezîne.
Ku dengên sade. Di hilberînê de, ne wisa ye.
Valahiya xurt nikare epoksiya ku pir zirav e telafî bike. Vîskozîteya kêm nikare lekeyek mezin telafî bike. Ger kevir şil be an qirêj be, jiyana dirêj a potê arîkar nake. Û pergalek bêkêmasî ya bêkêmasî hîn jî dikare hêzek nehevgirtî çêbike heke rezîn bigihîje herêmek ji ya din pir zûtir.
Ji ber vê yekê divê kargehên keviran înfuzyonê valahiya wekî pêvajoyek kontrolkirî binirxînin ne ku wekî "pelê têxin binê valahiya û rezîl lê zêde bikin."
Veropoxy heye Çareseriya Înfuzyonê Vacuum helgirtina epoksî wekî rêbazek ji bo dagirtina mîkro-por û kêmasiyên avahîsaziyê, dema ku veqetandî 5080 / B25Q-KG Epoksî ya Kêm-Vîskozîtî ji bo Înfuzyonê Vacuum Stone bi taybetî li dora herikîn, pêketin, dermankirina stabîl, û xurtkirina kevirê dirêj-dirêj tête çêkirin.
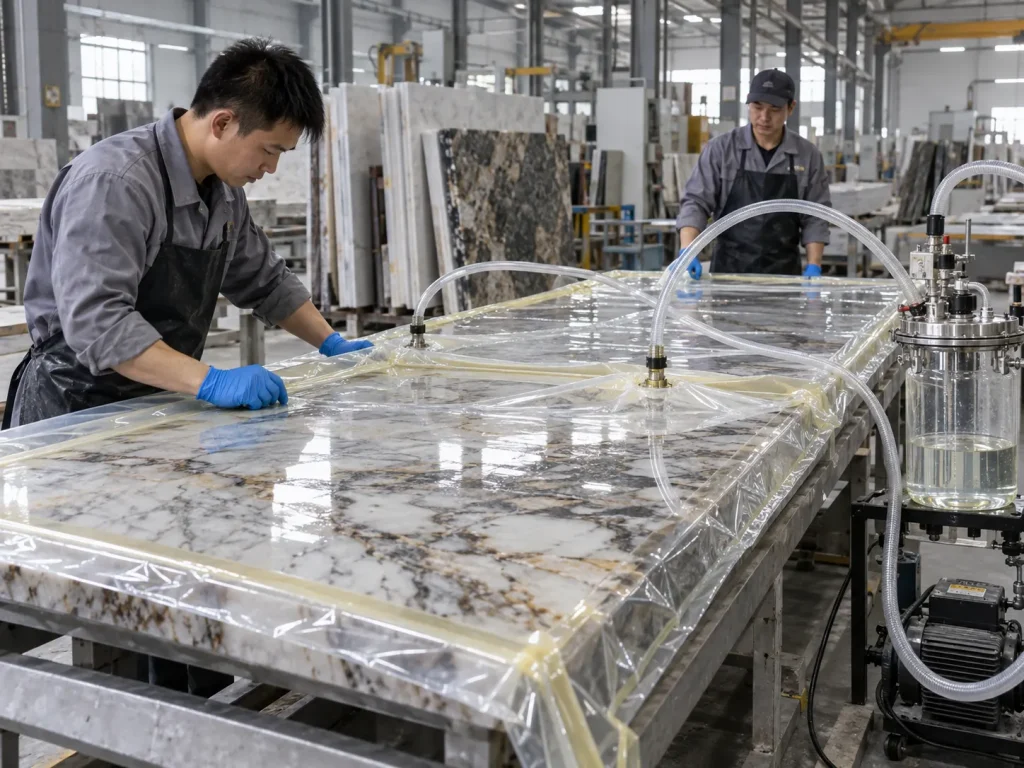
Înfuzyonê Vacuum ji bo Slabs Stone çi ye?
Di hilberandina keviran de, înfuzyona valahiya an gemarkirina valahiya bi gelemperî tê wateya karanîna zexta kêmkirî ji bo arîkariya rezîna şilavê di ketina porên gihîştî, şikestî, şikestî û deverên hundurîn ên qels ên slabekê de.
Amûrên rastîn di navbera kargehan de cûda dibe.
Hin pergalên hilberînê odeyên valahiya bikar tînin. Yên din qadên dermankirinê yên girtî an alavên pîşesaziyê yên pispor ên ku li dora pîvan û xeta hilberînê hatine çêkirin bikar tînin.
Prensîba hevpar cudahiya zextê ye.
Çima cûdahiya zextê dibe alîkar
Hewa bi xwezayî di hundurê kevir de por û çiqan digire.
Kêmkirina zextê dikare bibe alîkar ku beşek ji wê hewayê ji rêyên gihîştî were rakirin. Dema ku rezîn tê danîn û rewşa zextê tê kontrol kirin, epoksiya şil dikare biçe nav deverên ku bi tenê serîlêdana rûbera asayî tijekirina wan dijwar e.
Armanc ne ew e ku meriv tevaya pelê "tejî rezîl" bike.
Armanca pratîkî ev e ku rêyên xizan ên ku bi zexm bi rûkal an tora dermankirinê ve girêdayî ne xurt bikin da ku rezîl bigihîje wan.
Înfuzyona valahiya ne wek pêçeka rûkalê ye
Pêvek rûkal bi piranî li ser rûyê kevir an li nêzê wê dimîne.
Mebesta avêtina valahiyê ew e ku rezin kûrtir bikeve nav avahiya hundurîn a gihîştî.
Ev cûdahî girîng e ji ber ku pîvanên pejirandinê cûda ne.
Kulîlk bi gelemperî ji hêla vegirtin, ronî, qalindî, an xuyangê ve tê darizandin.
Pêdivîbûna valahiya divê ji hêla jêrîn ve were darizandin:
- domdariya penetration;
- dagirtina kêmasiya navxweyî;
- kêmkirina vekirina şikestî;
- performansa hilanînê;
- encama paqijkirinê;
- aramiya dîtbarî; û
- dubarebûna li seranserê slabs.
Çima Fabrîqeyên Keviran Înfuzyona Vacuumê Bi kar tînin
Ji bo xurtkirina slabên mîkro-şikestî
Pelên porê dikarin li binê rûyê xuyayî dirêj bibin.
Dibe ku tedawiyek rûkalê ya kêm-vîskozîtî di beşekê de derbas bibe, lê arîkariya valahiya dikare hêza ajotinê ya ku ji bo rijandina kûrtir peyda dibe baştir bike.
Ji bo îstîqrara kevirê poroz an ji hêla avahîsaziyê ve nakokî
Hin kevirên xwezayî porên bi hev ve girêdayî, sînorên mîneral, valahî, an deverên nazik hene.
Epoxy ku dikeve wan riyên gihîştî dikare piştî dermankirinê girêdana hundurîn a din çêbike.
Ji bo kêmkirina şikestinê di dema hilberandina jêrîn de
Slabên qels dibe ku di dema:
- calibration;
- grinding;
- polishing;
- cutting;
- lifting;
- transport; an
- sazkirinê.
Hilweşîna bi bandor dikare şiyana slabê baştir bike ku ji wan operasyonan xilas bibe dema ku kêmasiyên hundurîn ji bo xurtkirina rezînê maqûl in.
Ji bo baştirkirina berdewamiya tamîrkirinê
Gava ku epoksî ji bilî vekirina rûxê tenê digihîje tora şikestî ya bi tevahî ve girêdayî, devera tamîrkirî dikare di dema qedandina paşîn de bi domdarî tevbigere.
Çawa Înfuzyonê Vacuum Gav bi Gav dixebite
Amûr û SOP di navbera kargehan de diguhezin, lê mantiqa pêvajoyê dikare bi rêzek pratîkî were vegotin.
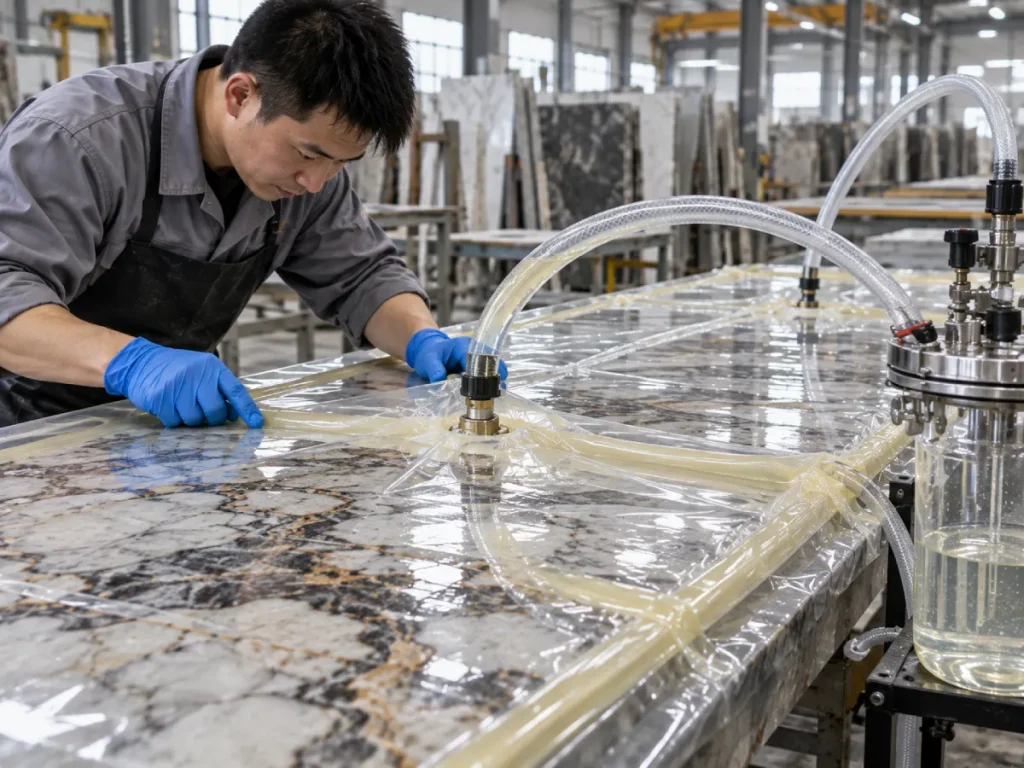
Gav 1: Kevir kontrol bikin û dabeş bikin
Berî dermankirina valahiya, diyar bikin ka hûn hewl didin ku çi pirsgirêkê çareser bikin.
Slab e:
- densî lê mîkro-şikestî;
- pir porous;
- strukturel fragile;
- zelal û bi dîtbarî hesas;
- jixwe bi mesh hatiye xurtkirin; an
- li şûna torgilokek qusûrek baş, kavilên mezin ên veqetandî nîşan didin?
Înfuzyona valahiya ji bo her kêmasiyê bi heman rengî ne bikêr e.
Dibe ku valahiyek vekirî ya mezin hewceyê dagirtina rasterast ne ji pêvajoyek ku ji bo têketina pîvana mîkro xweşkirî ye.
Gav 2: Slabê paqij bikin û hişk bikin
Toz, slury, av, rûn, bermayiyên polandî, û perçeyên mîneral ên şêrîn dikarin di tevgera rezîn û adhesionê de asteng bikin.
Nembûn bi taybetî girîng e.
Av di hundurê poran de dikare heman riyên ku epoksî hewce dike ku têkevin dagir bike.
Ji ber vê yekê divê kargeh berî înfuzyonê rewşek zuwakirina guncaw ava bikin ne ku tenê xwe bi ziwabûna rûyê dîtbarî ve girêbidin.
Gav 3: Germahiya kevir û resin stabîl bikin
Germahiya vîskozîteya epoksî û rêjeya başbûnê diguhezîne.
Rezînek ku di 24°C de ye dikare cûda tevbigere heke tembûr li 15°C be û slab li 10°C be.
Berevajî vê, dibe ku materyalê pir germ bi hêsanî biherike lê dema xebatê ya bikêr zû zû winda bike.
Gav 4: Pergala valahiya amade bikin
Berî ku resin tevlihev bibin, mor, çîp, valves, rewşa odeyê, port û alavên valahiya kontrol bikin.
Piştî ku demjimêra dema xebatê dest pê kir, dîtina lekeyek ji bo çareserkirina pirsgirêkê rêyek biha ye.
Gav 5: Epoksiyê rast tevlihev bikin
Rêjeya A: B-a hilberê-taybet bikar bînin.
Pergala 5080 / B25Q-KG ya niha ya Veropoxy rêjeyek resin-ber-hişker 100:25 diyar dike.
Vê rêjeyê neguherînin da ku maddî zirav, hêdîtir an zûtir bikin.
Gav 6: Danasîna hewayê ya nehewce kêm bikin
Tevlihevkirina aggressive dikare hewayê bikeve nav resin.
Lêkolîna înfuzyonê ya valahiya di hilberandina tevlihev de destnîşan kir ku gaza hilweşandî, mîkro-bubek, rijandin, û mercên herikandinê hemî dikarin beşdarî avakirina valahiyê bibin.
Kevir ji lamînatek fîberê navgînek porozek cihê ye, lê ders bikêr dimîne: berî ku ji pergala valahiya jê bipirsin hewaya ku jê dûr bixin nehêlin.
Gav 7: Valahiya kontrolkirî saz bikin
Pêvajoyê li gorî prosedûra pejirandî ya peydakiroxê bicîh bikin.
Di her qonaxê de valahiya zêde bixweber ne çêtir e.
Armanca kêrhatî kontrolkirina zexta domdar û tevgera rezîn a dubarekirî ye - ne ku tenê bigihîje hejmara herî mezin a gengaz li ser pîvanek.
Gav 8: Resinê bidin nasîn
Binêrin ka epoksî çawa dikeve qada dermankirinê û çiqas zû dimeşe.
Pişta xwe nedin dema derbasbûyî tenê.
Tevgera herikînê bixwe agahdariya tespîtkar a kêrhatî peyda dike.
Gav 9: Paceya pêvajoya pêwîst biparêzin
Beriya ku vîskozîtî bi girîngî bilind bibe, rezîn hewceyê wextê têra xwe hewce dike ku bigihîje deverên armanc.
Ger hilber di dema ku beşên girîng ên slabê hîn jî têne rijandin dest pê dike, pêvajo êdî yekreng nabe.
Gav 10: Beriya pêvajoyek jêrîn sax bikin
Bihêlin ku rezîn bigihîje pîvana dermankirinê ya pêwîst berî ku slabê biguhezîne, paqijkirin, an maçkirin.
Ziwabûna rûberê tenê ne nîşanek pêbawer e ku rezîna kûr taybetmendiyên têra xwe pêşxistiye.
Çima Viskozîteya Kêm ji bo Înfuzyonê Vacuum Ewqas Girîng e
Rezîn ku di nav riyên piçûk ên hundurîn de derbas dibe, berxwedana herikînê tecrûbir dike.
Her ku vîskozîtî zêde dibe, tevger bi gelemperî dijwartir dibe.
Ji ber vê yekê pergalên valahiya-înfuzyonê bi gelemperî li ser vîskozîteya tevlihev a nisbeten kêm tekez dikin.
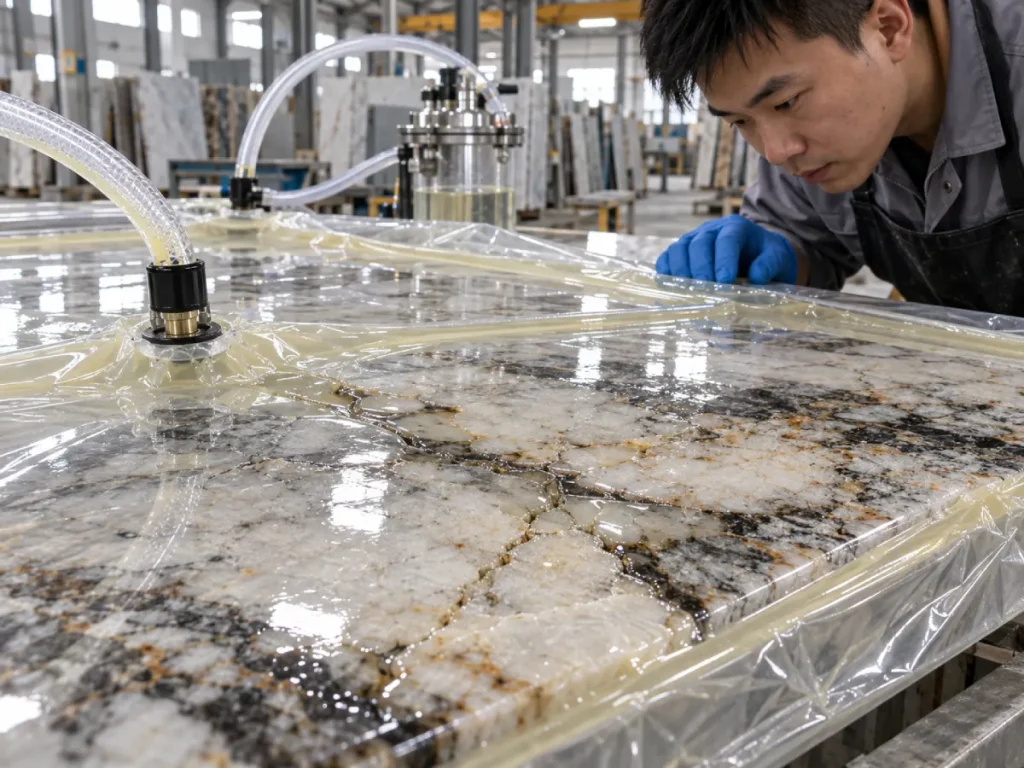
Vîskozîteya kêm berxwedana li hember herikînê kêm dike
Şîrkek bi vîskozîtî kêmtir dikare di bin heman zexta ajotinê de di rêyên pêvekirî yên xweş de bi hêsanî bimeşe.
Ev dikare bibe alîkar ku epoksî bigihîje mîkro-şikestin û porên piçûk berî ku derman pir pêşde bibe.
Lê vîskozîteya herî kêm bixweber ne resina çêtirîn e
Pergalek infuzyonê ya kêrhatî hîn jî hewce dike:
- taybetmendiyên mekanîkî yên têr piştî dermankirinê;
- adhesion guncaw;
- berxwedana zerbûna minasib;
- dermankirina pêşbînîkirî;
- jiyana pot maqûl;
- kêmbûna kontrolkirî an tevgera pîvanê;
- lihevhatina bi kevir; û
- hevsengiya hevîrê.
Ji bo berhevdanek berfireh, Veropoxy portfolio berhemên epoxy kevir rezbera valahiya-înfuzyonê ji hilberên ku ji bo dagirtina dirûzê, mermerê spî, pişta mesh, û serîlêdanên din têne veqetandin.
Veropoxy 5080 / B25Q-KG: Wateya Hejmarên Weşangerî Çi ye
Rûpelê hilbera valahiya-înfuzyonê ya Veropoxy ya heyî ji bo pergala 5080 / B25Q-KG taybetmendiyên jêrîn diweşîne:
| Specification | Nirxa Weşandin | Çima Girîng e |
|---|---|---|
| Serlêdan | Înfuzyonê valahiya kevirê xwezayî û endezyarî | Pêvajoya armanckirî ji bilî dermankirina wê wekî adhesive-armanca gelemperî diyar dike |
| Pergala Epoxy | 5080 / B25Q-KG | Kombînasyona rezîn-hardenerê ya taybetî destnîşan dike |
| Rêjeya tevlihevkirinê | 100:25 | Pêdivî ye ku ji bo dermankirina dubare were şopandin |
| Viskozîtî | 400-600 CPS | Herikîn û ketina kontrolkirî piştgirî dike |
| Germahiya pêşniyar kirin | Nêzîkî 24 ° C | Ji bo performansa vîskozîtî û dermankirinê çarçoveyek peyda dike |
| Dema dermankirinê | Nêzîkî 3-5 saetan | Berî ku dermankirina dawîn çêbibe, wextê ji bo rijandinê dihêle |
| Berxwedana Zerkirinê | Bilind | Ji bo kevirê xuya an ronahî-reng girîng e |
Awayê kêrhatî ji bo xwendina vê tabloyê wekî pergalê ye.
400-600 CPS veqetînin û bihesibînin ku her epoxyek bi heman hejmarê dê wekhev baş bixebite.
Di heman demê de rezîn hewcedariya têra xwe wextê herikîna kêrhatî, dermankirina stabîl, lihevhatina kevir, û xuyangiya guncan piştî dermankirinê heye.
Vekêşana kiriyar: Pêdivî ye ku epoksiyek valahiya-înfuzyonê wekî pergalek herikîna bi demê ve girêdayî were nirxandin. CPS-ya destpêkê girîng e, lê her weha di dema çerxa înfuzyonê ya rastîn de vîskozîtî çiqas zû bilind dibe.
Dema Xebatê Dikare Ji Destpêkirina CPS-ê bêtir girîng be
Rezînek dikare bi vîskozîtîyek pir balkêş dest pê bike û heke ew zû stûr bibe dîsa jî kêm performansê dike.
Pêvajo dem digire
Di navbera tevlihevkirin û hilgirtina dawîn de, dibe ku karker hewceyê demê bin ku:
- resin veguherîn;
- xetên girêdanê;
- stabilîzekirina valahiya;
- dest bi herikînê bike;
- rê bidin ku resin di nav slabê de koç bike;
- pirsgirêkên pêvajoya herêmî rast bikin; û
- tedawiya berî gelasyonê biqedînin.
Di her deqeya wê rêzê de, kîmya epoksî bertek berdewam dike.
Zêdebûna vîskozîteyê dikare slabek neyekser biafirîne
Ger rezîn dema ku hîn zirav bigihîje devera deryaya hundurê lê piştî mezinbûna girîng a vîskozîteyê bigihîje deverek dûr, têketin dikare bêhevûdu bibe.
Ev yek sedemek e ku pencereyek pêvajoyek dirêjtir, bi îstîqrar dikare ji dermanek zehf bilez bi qîmettir be.
Çawa Germahiya Performansa Înfuzyonê ya Vacuumê Diguherîne
Rezîna sar hêdîtir diherike
Germahiya nizm bi gelemperî vîskozîteya epoksî ya neçalakkirî bilind dike.
Di înfuzyonê valahiya de, ev tê vê wateyê:
- tevgera resin hêdîtir;
- dema dagirtina dirêjtir;
- kêmkirina gihîştina şikestinên pir xweş;
- bêtir daketina zextê di rêyên teng de; û
- metirsiya mezin a ku başbûn berî nebatkirina tam pêşve diçe.
Rezîna germ hêsantir diherike - lê zûtir reaksiyonê dike
Zêdebûna germahiyê bi gelemperî vîskozîteya destpêkê kêm dike.
Ew arîkar xuya dike heya ku dermankirin bilez bibe.
Ger pergal ji çêtirbûna leza înfuzyonê zûtir dema xebatê winda bike, fabrîk tiştek bi dest nakeve.
Germahiya pelê jî girîng e
Tembûrek rezînê ya di 24°C de garantî nake ku rezîn di heman germahiyê de bimîne gava ku ew bi pelika ku bi şev di depoyek sar de hatî hilanîn re têkilî daynin.
Di heman demê de, kevir ku pêvajoyek zuwabûna germ bihêle dikare dermankirina herêmî zûtir bike.
Di dema kalîteyê de hem germahiya resin û hem jî germahiya pelikê tomar bikin.
Asta valahiya: Zêdetir Ne Her tim Bersiva Tevahiya ye
Xweseriya hilberînê ya hevpar ev e ku meriv valahiya bihêztir wekî çareseriya pêketina belengaz derman bike.
Ew nêzîkatî ne temam e.
Herikîn bi berhevoka van ve girêdayî ye:
- cudahiya zextê;
- vîskozîtîya resin;
- geometriya rê;
- permeability kevir;
- germahîya;
- leakage hewa;
- dema xebatê resin; û
- girêdana kêmasiyên navxweyî.
Valahiya xurt nikare torgilokek girtî veke
Ger porên hundurîn an şikestin bi riya dermankirinê ve neyên girêdan, dibe ku resin bêyî asta valahiya wan negihîje wan.
Ev sînorek avahiya materyalê ye, ne hewce ne têkçûnek epoksî ye.
Kêmkirina zexta zêde ya êrîşkar dikare pirsgirêkên din çêbike
Edebiyata valahiya-pêvajoyê çêbûna valahiyê ya ku bi gazên hilweşandî, hêmanên guhezbar, rijandin û şert û mercên zextê ve girêdayî ye belge kiriye.
Ev nayê vê wateyê ku yek mîhengek valahiya ji hilberîna pêkhatî divê di hilberandina kevir de were kopî kirin.
Ev tê vê wateyê ku divê profîla zextê wekî beşek ji pêvajoya tevahî ya kevir were pejirandin.
Çima Leaksên Vacuum Sedem Gelek Pirsgirêkan Dikin
Lekek pêvajoyê ji valakirina kontrolkirî berbi ketina hewayê ya domdar diguhezîne.
Hewa dikare bi tevgera resin re pêşbaziyê bike
Ger hewaya derve têkeve pergalê dema ku rezîn hewl dide ku biçe nav riyên hundurîn, bilbil û herêmên kêm nesaxbûyî îhtîmalek mezin dibin.
Xwendinên valahiya dikare bibe xapandin
Pompek dikare bi domdarî bixebite û hîn jî nekare rewşek domdar a domdar çêbike.
Divê kargeh ji hev cuda bikin:
- kapasîteya pompê;
- asta valahiya destpêkê;
- performansa hilgirtina valahiya; û
- rêjeya leak.
Berî ku epoksî were tevlihev kirin divê kontrolkirina lehiyê pêk were
Ev eşkere xuya dike, lê ew yek ji awayên herî erzan e ku meriv dema xebatê biparêze.
Dema ku Beş A û Beş B têne hev kirin, demjimêra kîmyewî dest pê dike.
Kulîlk û valahiyên hewayê: Ew ji ku têne?
Di dema tevlihevkirinê de hewa tê peyda kirin
Tevlihevkirina bilez an bêhiş dikare hewayê bikeve nav epoksiyê.
Hewa di hundurê porên keviran de dimîne
Veguhastina netemam dikare hewaya asêkirî di qulikên gihîştî de bihêle.
Pergala valahiya diherike
Di dema dermankirinê de hewaya derve dikare bikeve.
Herikîna resinê ya nehevseng
Rezînek bilez dikare deverên hêdîtir derbas bike, potansiyel hewayê li deverên ku bi qelsî ve girêdayî ne bigire.
Gazên hilweşandî
Lêkolîna li ser înfuzyonê valahiya pêkhatî destnîşan kir ku gazên ku di rezînê de têne hilweşandin dikarin di bin zexta kêmbûyî de navokî bibin û beşdarî mîkro-bubilkan bibin.
Ji ber vê yekê fabrîkeyên ku pirsgirêkên domdar ên gulikê dibînin, divê li şûna ku her valahiyek ji tevlihevkirina nebaş derbikeve, tevahiya pêvajoyê lêkolîn bikin.
Ma Pêşî Pêdivî ye ku Epoksiya Înfuzyonê ya Vacuum were Degas kirin?
Ji bo her pêvajoyek kevir an formulasyona epoxy bersivek gerdûnî tune.
Dema ku hewaya binavkirî an veqetandî dibe sedema valahiyên xuyayî dibe ku pêş-degazkirin bikêr be, lê ew amûr, dem û tevliheviya pêvajoyê zêde dike.
Berî ku qonaxek degazkirinê zêde bikin, verast bikin:
- teknîka tevlihevkirinê;
- rêjeya leak valahiya;
- germahiya resin;
- kûrahiya konteynir;
- şilbûna kevir;
- reftariya kefkirina resin; û
- gelo bilbil bi rastî kalîteya qediyayî kêm dikin.
Ger dabînkerê hilberek rêbazek xazkirinê ya taybetî pêşniyar dike, li şûna kopîkirina pêvajoyek hilberîna tevlihev a gelemperî wê rêbernameya pergalê-taybet bişopînin.
Çawa Poroziya Kevir Pêvajoya Înfuzyonê Diguherîne
Kevirê dense
Dibe ku granîtê dendikê xwedan poroziya giştî kêm be, lê dîsa jî şikestinên xweşik hene.
Hilweşîna serketî bi wê yekê ve girêdayî ye ku gelo ew şikestin rêyên pêvekirî yên gihîştî bi rezîn çêdikin.
Veropoxy's Çareseriyên Granitê Reş bi heman rengî balê dikişîne ser pêketina kûr ji bo porên hûr û mîkro-şikestî yên ku dibe ku dermanên rûkalê yên asayî bi têra xwe dûr nekevin.
Avahiyên mîna mermer an kevirê kilsinî
Materyalên pirtirkêmtir dikarin rezin zû bibihîzin.
Ew dibe ku hêzdarkirinê baştir bike, lê vegirtina nekontrolkirî di heman demê de dikare vexwarinê zêde bike û tarîbûn an guheztina rengîn a xuyang çêbike.
Kevirê endezyarkirî
Kevirê endezyarî an pêkhatî strukturên porê yên cihêreng û ramanên lihevhatina resin pêşkêşî dike.
Nehesibînin ku pêvajoyek ku li ser granîta xwezayî jêhatî ye bêyî ceribandinê bixweber veguhezîne materyalê endezyarî.
Pirsgirêkên înfuzyonê yên valahiya hevpar û ew bi gelemperî tê çi wateyê
| Pirsgirêka dîtin | Sedema gengaz | Pêşî çi kontrol bikin |
|---|---|---|
| Resin bi zorê diheje | Vîskozîteya bilind, materyalê sar, rêça herikîna sînorkirî | Germahiya resin, vîskozîteya tevlihev, avahiya kevir |
| Qadek tijî dibe ya din hişk dimîne | Rêyên herikîna nehevseng an jî poroziya veqetandî | Avahiya kevir, riya ketina resin, belavkirina zextê |
| Înfuzyon beriya qedandinê disekine | Zêdebûna vîskozîteyê an gêjbûna zû | Demjimêra xebatê, germahî, dereng tevlihevkirina-înfuzyonê |
| Gelek kulîlk dimînin | Lekbûn, tevlihevkirina hewayê, gaza hilweşandî, şilbûn | Girtina valahiya, rêbaza tevlihevkirinê, rezîn û rewşa slabê |
| Vacuum nikare stabîl bike | Leak pergalê | Seals, valves, hoses, odeyê û girêdan |
| Xerca rezînê ji nedîtî ve zêde ye | Kevirê pir poroz an herikîna bêkontrol | Avêtina kevir, tora qutbûnê û hêjeya serîlêdanê |
| Slab piştî dermankirinê hîn jî diqelişe | Kêmasiyên ku bi rêyên înfuzyonê ve ne girêdayî ne an bi hêzkirinê ne bes in | Struktura kevir, kûrahiya pêketinê û guncana dermankirinê |
| Kevirê sivik qadên tarî çêdike | Ketina zêde an guherîna optîkî | Avêtina kevir, kîmya resin û lihevhatina dîtbarî |
| Rezînek hişkkirî nerm dimîne | Çewtiya rêjeyê, germahiya nizm, tevlihevkirina nebaş | Rêjeya A: B, germahiya dermankirinê û kalîteya tevlihevkirinê |
| Rûyê qediyayî pinholes nîşan dide | Hewa mayî, dagirtina netemamî an ronîkirina paqijkirinê | Qalîteya înfuzyonê, bêgazkirin, dermankirin û rêza qedandinê |
Meriv çawa Herikîna Resinê ya Hêdî Pirsgirêkan Dike
Germahiya resin û kevir kontrol bikin
Divê ev yek ji gavên pêşîn be.
Rezînek ku tê çaverê kirin ku di bin şert û mercên ceribandina xweya diyarkirî de di 400-600 CPS de bixebite dibe ku dema sar bibe bi giranî ziravtir bibe.
Piştî tevlihevkirinê dema derbasbûyî kontrol bikin
Ger pelika yekem a komê rast bişewitîne û ya din nekeve, dibe ku resin di çerxa xweya dermankirinê de pir pêşde çûbe.
Rêya herikînê kontrol bikin
Tevgera belengaz ne her gav pirsgirêkek resin e.
Dibe ku kevir ji ya ku tê hêvî kirin kêmtir porên girêdayî hebin, an jî geometriya amûrê dikare belavkirinê sînordar bike.
Rêjeya tevlihevkirinê neguherînin
Zêdekirina hişkkerek zêde an kêmkirina hişkkerê ji bo manîpulekirina herikînê ne rêbazek kontrolkirina vîskozîteyê ye.
Ji bo pergala 5080 / B25Q-KG rêjeya diyarkirî 100:25 bikar bînin.
Meriv çawa Pevçûna Netemam çareser dike
Ger rezîn li ser rûxê xuya bibe lê xurtkirin hûr bimîne, çar sedemên sereke binirxînin.
Rezînek pir zirav e
Germahiya û guncaniya formulasyonê kontrol bikin.
Paceya xebatê pir kurt e
Berî ku ew bigihîje kêmasiyên kûrtir dibe ku maddî qalind bibe.
Sîstema valahiya diherike
Cûdahiya zextê dibe ku têrê neke an ne aram be.
Tora kêmasiyê ne girêdayî ye
Hin şikestin têne veqetandin.
Vakûm nikare rezîn bi kevirê zexm veguhezîne valahiyek girtî ya ku rêyek gihîştî tune.
Meriv çawa Xerca Zêde ya Zêdeyî Pirsgirêkan Dike
Li şûna texmînkirinê vexwarinê bipîvin
Gram an kîlogramên ku li ser pelek an metre çargoşe têne bikar anîn tomar bikin.
Bêyî wê hejmarê, dijwar e ku meriv pergalên resin bi objektîf bide berhev.
Derketina bikêr ji koçberiya bêserûber veqetînin
Tevgera rezînek kûr dikare bixwaze.
Lê heke encama mekanîkî ya qediyayî baştir nebe dema ku xerîdar bi tundî zêde dibe, pêdivî ye ku kargeh paceya pêvajoyê ji nû ve binirxîne.
Dabeşkirina keviran kontrol bikin
Materyalên pir poroz dibe ku hewceyê stratejiyek dermankirinê ya cihêreng ji granite ya hişk hebe.
Meriv çawa Mîhengên Înfuzyonê yên Vacuumê bi Pirsgirêka Hilberandinê re Li hev dike
| Ger Pirsgirêka Hilberîna We… | Pêşniyar kirin… | Çima |
|---|---|---|
| Mîkrokên hundurîn ên baş | Vîskozîteya kêm + dema xebatê ya têr | Pêdivî ye ku resin têra xwe dirêj bimîne ku bikeve |
| Fabrîkaya sar | Kontrolkirina germê berî înfuzyonê | Epoksiya sar dikare pir zirav bibe |
| Înfuzyon di nîvê rê de disekine | Pencereya herikîna kêrhatî ya dirêjtir | Gelasyon dibe ku beriya qedandinê çêbibe |
| Bubbles Persistent | Testkirina leak + vekolîna tevlihevkirinê + gazkirina gengaz | Hewa dikare ji çend çavkaniyan bikeve |
| Tedawiya slabê nehevseng | Vekolîna belavkirina rêça herikînê û zextê | Dibe ku resin deverên kêm-permeabilê derbas bike |
| Kevirê pir poroz | Vexwarina rezînê ya kontrolkirî | Avgirtina kûr dikare zêde bibe |
| Kevirê sivik an zelal | Stabilîra rengîn û kontrolkirina penetînê | Hilweşîna kûr dikare xuyangê biguhezîne |
| Rêza pîşesaziyê ya berdewam | Pêkhatina hevîrê û dema çerxa dubarekirî | Hilberîna stabîl ji yek slabek serketî zêdetir girîng e |
Çima Divê Demjimêra Dermankirinê Pêvajoya Înfuzyonê Lihev Bike
Dermankirina bilez bixweber ne avantaj e.
Înfuzyonê valahiya dem hewce dike.
Pêdivî ye ku rezîn şil bimîne dema ku ew di nav tora kêmasiya armanckirî re derbas dibe.
Tenê piştî ku têrbûnek têr çêbibe, pêşkeftina hêza zûtir bikêr dibe.
Ger dermankirin pir zû be
Hûn dikarin bibînin:
- kûrahiya penetration kurt;
- impregnation nehevseng;
- stûrbûna rezîn di xetên an konteyneran de;
- çopê bilind; û
- dubarebûna belengaz li ser lewheyên mezin.
Ger dermankirin pir hêdî be
Slab dibe ku amûrek pir dirêj dagîr bike û qutiyek hilberînê çêbike.
Armanca rast ne leza dermankirinê ya herî zêde ye.
Ew dema înfuzyonê bes e û li dûv hêza hilgirtina pêşbînîkirî ye.
Çima Tevlihevkirina Rastiya Beriya Înfuzyonê Krîtîk e
Gava ku epoksî ya ne-rêjeyê têkeve porên kevirên hundurîn, ji nû ve xebitandin dijwar dibe.
Ew QC-ya jorîn bi taybetî girîng dike.
Verast bike:
- resin û kodên hişkker rast bikin;
- Rêjeya 100:25 li ku hatiye diyarkirin;
- giraniya rast;
- tevlihevkirina tevahî;
- konteynir paqij;
- germahiya tomarkirî; û
- nasnameya hevîrê.
Heke hûn hewceyê ravekirinek kûr a xeletiyên hevberdanê hewce ne, Veropoxy's bikar bînin Navenda Zanînê digel daneyên teknîkî yên hilberê-taybetî.
Meriv Meriv Beriya Kirrûbirra Kirrûbirra Epoksiya Înfuzyonê ya Vacuum Test dike
Gav 1: Slabên nûnerê hilbijêrin
Astên cûda yên kêmasiyê, porozî, û celebên kevir ên ku di hilberîna normal de têne dîtin vekin.
Gav 2: Rewşa bingehîn tomar bikin
Pevçûnên belgeyê, porên xuya, pirsgirêkên hêza slabê, û xuyabûna destpêkê.
Gav 3: Rewşa resen û kevir
Di bin germahiya ku fabrîk bi rastî hêvî dike ku bikar bîne ceribandin.
Gav 4: Yekbûna amûrê verast bikin
Berî ku resin tevlihev bikin ceribandinek leaksiyonê bikin.
Gav 5: Bi duristî bipîvin
Rêjeya A: B ya diyarkirî bişopînin.
Gav 6: Demjimêra tevahî tomar bikin
Track:
- destpêkirina tevlihevkirinê;
- destpêkirina valahiya;
- danasîna resin;
- pêşveçûna herikîna xuya;
- dema qedandinê;
- guhertina vîskozîteyê; û
- dermankirina dermankirinê.
Gav 7: Mezaxtina rezin bipîvin
Hejmara rastîn a ku ji bo her slabê hatî bikar anîn tomar bikin.
Gav 8: Bi tevahî derman bikin
Tenê dema ku resin şil e, dermankirinê dadbar nekin.
Gav 9: Pêvajoya jêrîn a normal bimeşînin
Bi karanîna rêzika fabrîkî ya rastîn slabê polandî, birrîn, bizivirînin û bi rê ve bibin.
Gav 10: Gelek lewheyên berhev bikin
Pêdivî ye ku pergalek pêbawer ji bilî yek nimûneyek ceribandinê ya berbiçav encamên dubarekirî hilberîne.
Vacuum Infusion Epoxy Buyer Checklist
| Pirsa ku bipirsin | Çima Girîng e |
|---|---|
| Vîskozîteya tevlihev çi ye? | Berxwedana herikîna destpêkê diyar dike |
| Vîskozîtî di kîjan germahiyê de tê diyar kirin? | Vîskozîtî bi germahiyê bi hêz diguhere |
| Rêjeya A: B çi ye? | Ji bo dermankirina rast pêdivî ye |
| Pencera înfuzyonê ya kêrhatî çiqas dirêj e? | Ji dema dermankirina sernavê tenê bi qîmettir |
| Çi cureyên keviran hatine ceribandin? | Struktura porozî û şikestî bi girîngî diguhere |
| Germahiya pêvajoyê ya pêşniyarî çi ye? | Hem herikîn û hem jî rêjeya reaksiyonê kontrol dike |
| Vîskozîtî piştî tevlihevkirinê çiqas stabîl e? | Pêvajoyên dirêj hewceyê bilindbûna vîskozîteyê ya kontrolkirî ye |
| Berxwedana zerkirinê çi ye? | Ji bo kevirê sivik û xuyang girîng e |
| Ma nimûne dikarin li ser slabên me werin ceribandin? | Kalîteya rast-kevir pêdivî ye |
| Komên hilberînê çiqas hevgirtî ne? | Xetên pîşesaziyê bi dubarebûnê ve girêdayî ye |
Çewtiyên Hevbeş ên Înfuzyonê yên Vacuumê Ji Bo Dûrgirtinê
Hilbijartina epoksiyê tenê bi CPS-ya herî nizm
Vîskozîteya kêm girîng e, lê rezîn di heman demê de hewcedariya xebata têr, aramî û performansa dawîn jî heye.
Berî kontrolkirina lepikan epoksî tevlihev bikin
Ev dema xebatê hêja winda dike.
Bikaranîna rezîna sar ji ber ku jûr têra xwe germ hîs dike
Drum û kevirên kevir dikarin ji hewa sartir bimînin.
Bihesibînin ku valahiya herî zêde her gav kalîteya herî zêde dide
Stabiliya pêvajoyê ji şopandina yek hejmarê zextê bêtir girîng e.
Nehezkirina hewaya ku di dema tevlihevkirinê de tê destnîşan kirin
Bêhewa bilbilan neafirînin û dûv re li bendê bin ku valahiya wan hemî çareser bike.
Guhertina rêjeya hişkbûnê ji bo kontrolkirina herikînê
Hilbijartina germahiyê û formulasyonê bikar bînin da ku tevgera pêvajoyê kontrol bikin - ne kîmya dûr-rêjeyê.
Dadbarkirina serkeftinê tenê ji rûyê erdê
Armanca înfuzyonê xurtkirina navxweyî ye.
Rûyek slabê ya biriqandî ji we re pir hindik li ser kûrahiya têketinê vedibêje.
Tenê yek slabek bêkêmasî ceribandin
Kargehên rastîn kevir bi guherbariya xwezayî re pêvajoyê dikin.
Pêdivî ye ku kalîteyê wê rastiyê nîşan bide.
Pêşniyar: Tevahiya Pencera Înfuzyonê Kontrol bikin, Ne Tenê Zexta Vacuumê
Pêvajoyek pêbawer a valahiya-înfuzyonê hevsengiyek di navbera zext, vîskozîtî, dem, germahî, permebûna kevir, kontrola hewayê û dermankirinê de ye.
Ger rezîn pir hêdî dimeşe, berî ku zextê zêde bikin germahî û vîskozîteya tevlihev kontrol bikin.
Ger resin berî ku bigihîje kêmasiyên kûrtir disekine, dema xebatê û bilindbûna vîskozîteyê binirxînin.
Ger kulîlk bimînin, li şûna ku yek guhêrbar sûcdar bikin, tevlihevkirin, şilbûn, rijandin, rewşa rezîn û kontrolkirina zextê kontrol bikin.
Ger vexwarin zêde bibe, diyar bikin ka ketina kûr bi rastî performansa slabê baştir dike.
Ger slabek bi reng sivik deverên tarî çêdike, pêketina resin û lihevhatina optîkî binirxînin.
Û heke piştî tedawiya valahiya slabek hîn jî dişikê, binihêrin ka di rêza yekem de tora xeletiyê gihîştî rezînê bû yan na.
Ji ber vê yekê epoksiya valahiya-înfuzyonê ya çêtirîn ne bi tenê rezîla herî zirav e.
Ew formulasyonek e ku têra xwe dirêj dimîne da ku bigihîje strukturên hundurîn ên armanckirî, paşê bi rengek pêşbînîkirî derman dike, û bêyî bandorên alîgirê dîtbarî an hilberînê yên nayê qebûl kirin hêzek dubare çêdike.
Pirsên Pir Pir Di Derheqê Vacuum Infusion Epoxy for Stone
1. Çi epoksî ya vîskozîteyê ji bo înfuzyonê valahiya kevir çêtirîn e?
Înfuzyona valahiya kevirî bi gelemperî ji epoksîka kêm-vîskozîtî sûd werdigire ji ber ku berxwedana herikîna hindiktir dibe alîkar ku rezîn têkeve mîkro-şikestin û porên gihîştî. Lêbelê, ji bo her kevir nirxa CPS-ya gerdûnî tune. Pergala Veropoxy's 5080 / B25Q-KG niha bi qasî 400–600 CPS tête diyar kirin, lê divê kiryar dema xebatê, germahî, tevgera dermankirinê, û pêketina rastîn a li ser kevirê xwe jî binirxînin.
2. Çima rezîn di dema înfuzyonê valahiya de diherike?
Sedemên gelemperî rezîna ku pir sar an zirav e, derengiya zêde ya piştî tevlihevkirinê, zêdebûna vîskozîteyê di dema saxbûnê de, rêyên herikîna hundurîn ên sînordar, pirsgirêkên alavan, an cûdahiya zextê ya têr nake hene. Ji bilî zêdekirina valahiya bixweber pêvajoya tevahî kontrol bikin.
3. Çima piştî înfuzyonê valahiya bilbil hê jî xuya dibin?
Kulîlk dikarin ji hewaya ku di dema tevlihevkirinê de tê derxistin, di pergala valahiyê de diherikin, şilbûn, hewaya ku di nav kevir de asê maye, an gazên ku di bin zexta kêmkirî de têne berdan werin. Pêdivî ye ku valahiyên domdar vekolînek li ser tevlihevkirin, zeliqandin, kontrolkirina zextê, rewşa rezînê, û dibe ku bêgazkirinê bidin destpêkirin.
4. Ma valahiya bihêztir her gav pêketina epoksiyê baştir dike?
Na valahiya tenê guherbarek e. Di heman demê de têketin bi vîskozîteya rezîn, permebûna kevir, strukturên şikestî yên girêdayî, germahî, dema xebatê, û rijandina pergalê ve girêdayî ye. Kêmasiyên hundurîn ên girtî an veqetandî bi tenê bi zêdekirina valahiya nayê dagirtin.
5. Divê kargehek epoksiya înfuzyonê ya valahiya berî fermana girseyî çawa biceribîne?
Slabên hilberîna nûner bikar bînin, germahiya kevir û rezînê kontrol bikin, verast bikin ku pergala valahiya bê rijandin e, rêjeya tevlihevkirinê ya diyarkirî bişopînin, dema înfuzyonê û vexwarina rezînê tomar bikin, destûr bidin dermankirina tam, û dûv re slabê bi navgîn û paqijkirina normal ve bişopînin. Berî ku pejirandina girseyê pejirandibe, gelek lewheyên ceribandin.
Meriv çawa Pêvajoyek Înfuzyonê ya Vakûmeya Kevirê Pêbawertir ava dike
Înfuzyona valahiya serketî li şûna yek parametreya sernavê bi pencereya pêvajoyê ya tevahî ve girêdayî ye. Pêdivî ye ku rezîn ew qas şil bimîne da ku têkeve nav kêmasiyên hundurîn ên gihîştî, pergala valahiya pêdivî ye ku aram bimîne, hewa divê were kontrol kirin, û saxkirin divê hêdî hêdî dest pê bike da ku destûr bide îsbatkirinê, lê ji bo hilberîna pratîkî bi têra xwe tê pêşbînîkirin. Struktura kevir sînorê paşîn diyar dike: valahiya dikare tevgera rezînê bi rêyên ve girêdayî baştir bike, lê ew nikare epoksiyê bi mîneralê zexm bikeve nav kêmasiyên bi tevahî veqetandî.
Bi herikîn û girêdanê dest pê bikin
Berî guheztina zexta valahiya, piştrast bikin ku epoksî xwedan vîskozîteya tevlihev a maqûl û dema xebatê ya bikêr têra xwe heye, û ku kevir rêyên girêdayî hene ku resin bi rastî dikare bigihîje. Herikîna hêdî dibe ku bibe pirsgirêkek germahiya rezînê, dema ku sifir herikîna di kêmasiyek veqetandî de dibe ku sînorek avahiyek kevir be.
Bersiva pirsgirêka hilberîna rastîn li hev bikin
Resin pir hêdî dimeşe:
germahiya, vîskozîteya tevlihev, dema derbasbûyî piştî tevlihevkirinê, û berxwedana herikîna hundurîn kontrol bikin.
Înfuzyon beriya temambûnê disekine:
bilindbûna vîskozîteyê û dema xebatê binirxînin berî ku tenê valahiyê zêde bikin.
Kulîlkên domdar:
lewaziya pergalê, teknîka tevlihevkirinê, şilbûn, gaza hilweşandî, û kontrolkirina zextê kontrol bikin.
Vexwarina resin pir zêde ye:
diyar bikin ka kevir pir poroz e û gelo pêketina zêde hêzek bikêr çêdike.
Slab piştî dermankirinê hîn jî dişikê:
kontrol bikin ka şikestinên krîtîk bi riya înfuzyonê ve hatine girêdan an na û gelo nebatkirina epoksî ji bo wî kevirî rêbaza rast a bihêzkirinê ye.
Divê kiriyar di navbera dabînkerên epoksiyê de çi bidin ber hev?
Vîskozîteya tevlihev li germahiyek diyarkirî, îstîqrara vîskozîteyê di dema pencereya înfuzyonê de, rêjeya A:B, dema xebatê, profîla dermankirinê, berxwedana zerbûnê, lihevhatina bi kevirê xwezayî û endezyarî, hevgirtina hevîrê, û piştgiriya teknîkî ya ji bo ceribandina nimûneyê bidin ber hev. CPS-ya destpêkê ya kêm bikêr e, lê ew bi serê xwe pêbaweriya pîşesaziyê ya serketî garantî nake.
Pêvajoya valahiya profesyonel li ku derê dimeşe?
Li seranserê hilberandina rezîna bi alîkariya valahiya, meyl ber bi kontrolkirina hişktir a rheolojiya rezîn, zext, pêşveçûna herikînê, germahî, damezrandina valahiyê, û şopandina pêvajoya rast-demê ve diçe. Kargehên keviran ji bo her slabê ne hewceyê tevliheviya asta hewayê ne, lê heman rêgez bi qîmet e: texmînên operator bi pencereyên pêvajoyê yên pîvandî, reçeteyên dubarekirî, kontrolên levkirinê, tomarên germahiyê, daneyên serfkirinê, û kalîteya kevirê rastîn biguhezînin.
Practical Recommendation
Ger hewcedariya we bi ketina kûrtir hebe, pêşî herikîna rezînê biparêzin: Pergala kêm-vîskozîtî ya rast bikar bînin, germahîya kontrol bikin, derengiya tevlihevkirinê-înfuzyonê kêm bikin, û piştrast bikin ku amûr bê rijandin e. Ger bilbil bimînin, berî zêdekirina valahiya çavkaniyên hewayê lêkolîn bikin. Ger înfuzyon nehevseng e, li şûna ku hûn bifikirin ku epoksî xelet e, riya kevir û herikê bikolin. Pêvajoya herî pêbawer ew e ku çend caran rezîl dikeve nav kêmasiyên hundurîn ên rast berî gêjkirinê - û dûv re bi têra xwe têra xwe sax dike ku slab di qonaxa hilberîna paşîn de sax bimîne.
Ma hûn hewce ne ku Epoksiya Înfuzyonê ya Vakûmê li ser Slabên Kevirê Xwe Biceribînin?
Stone porosity, crack structure, resin viscosity, working temperature, vacuum equipment, cycle time, and finishing requirements all affect infusion performance. Test the complete process on representative marble, granite, or engineered stone before bulk ordering.
Çavkanî
- C. D. Rudd, A. C. Long, K. N. Kendall and C. G. E. Mangin.
Liquid Moulding Technologies: Resin Transfer Moulding, Structural Reaction Injection Moulding and Related Processing Techniques.
University of Nottingham.
Woodhead Publishing, Cambridge. - P. Simacek and S. G. Advani.
Modeling Resin Flow and Flow-Front Development in Vacuum-Assisted Resin Transfer Molding.
Navenda ji bo Materyalên Pêkhatî, Zanîngeha Delaware.
Composites Science and Technology. - B. K. Fink.
Flow Front Measurements and Model Validation in the Vacuum Assisted Resin Transfer Molding Process.
U.S. Army Research Laboratory.
Polymer Composites. - L. K. Grimsley, R. J. Cano, N. J. Johnston, A. C. Loos and W. M. McMahon.
Hybrid Processing of Composite Structures Using Vacuum Assisted Resin Transfer Molding.
NASA Langley Research Center.
NASA Technical Publications. - Dingding Chen, Kazuo Arakawa and Changheng Xu.
Reduction of Void Content of Vacuum-Assisted Resin Transfer Molded Composites by Infusion Pressure Control.
Kyushu University.
Polymer Composites. - M. A. Kedari, B. I. Farah and K. T. Hsiao.
Effects of Vacuum Pressure, Resin Viscosity, and Permeability on Fiber Wetting and Void Formation in Vacuum Infusion.
Composite Manufacturing Research Literature.
Composites Part A: Applied Science and Manufacturing. - P. Olivier and J. P. Cottu.
Bubble-Free Resin for Infusion Process.
Composite Materials Research Authors.
Composites Part A: Applied Science and Manufacturing, Vol. 36, Issue 6, 2005, pp. 739–746. - Charles Selwitz.
Epoxy Resins Di Parastina Kevir de.
Enstîtuya Parastinê ya Getty.
Lêkolîn di Series Conservation, Weşanên Getty, 1992.