

Fluch gearfetting:
Vacuuminfuzje brûkt in drukferskil om epoksy mei lege viskositeit te helpen yn stiennen poarjes, mikrobarsten en ynterne defekten te ferpleatsen foardat it genêzen wurdt. In suksesfol proses hat mear nedich as sterk fakuüm: harsviskositeit, wurktiid, stientemperatuer, lekkontrôle, luchtferwidering, streamuniformiteit, en genêsstabiliteit moatte gearwurkje. As hars te stadich streamt, kin penetraasje ûnfolslein bliuwe; as it te fluch reagearret, kinne gebieten op ôfstân ûnbehannele bliuwe. Validearje altyd it folsleine proses op 'e eigentlike stien foardat bulkproduksje.
Vacuum infusion kin oplosse in probleem dat gewoane oerflak coating faak kin net.
In plaat kin lûd fan bûten sjen, mar befetsje noch fyn spleten, meiinoar ferbûne poaren, swakke mineralgrinzen, of ynterne defekten dy't dreech te berikken binne mei in roller of skraper.
Mear epoksy op it oerflak skine lost dat probleem net automatysk op. As de hars net kin ferpleatse yn 'e stien foar it genêzen, bliuwt it measte fan it materiaal tichtby it gesicht, wylst de djippere swakke foar in grut part ûnbehannele bliuwt.
Vacuum-assistearre ympregnaasje feroaret de driuwende krêft.
Ynstee fan allinich te betrouwen op swiertekrêft en kapillêre aksje, makket it proses in drukferskil dat helpt hars te ferpleatsen yn tagonklike leechte en paden yn it materiaal.
Dat klinkt ienfâldich. Yn produksje is it net.
In sterk fakuüm kin net kompensearje foar epoksy dy't te viskeus is. Lege viskositeit kin in grutte lek net kompensearje. Lang potlibben helpt net as de stien wiet of fersmoarge is. En in perfekt ôfsletten systeem kin noch inkonsistente fersterking produsearje as hars ien regio folle flugger berikt as in oar.
Dat is de reden dat stienfabriken fakuüminfúzje moatte behannelje as in kontrolearre proses ynstee fan as "de plaat ûnder fakuüm sette en hars tafoegje."
Veropoxy's bestean Vacuum Infusion Solutions posysje epoksy-impregnaasje as in metoade foar it ynfoljen fan mikropoaren en strukturele ûnfolsleinens, wylst de tawijde 5080 / B25Q-KG epoksy mei lege viskositeit foar stien vacuum infusion wurdt spesifyk formulearre om stream, penetraasje, stabile genêzing, en lange termyn stiennen fersterking.
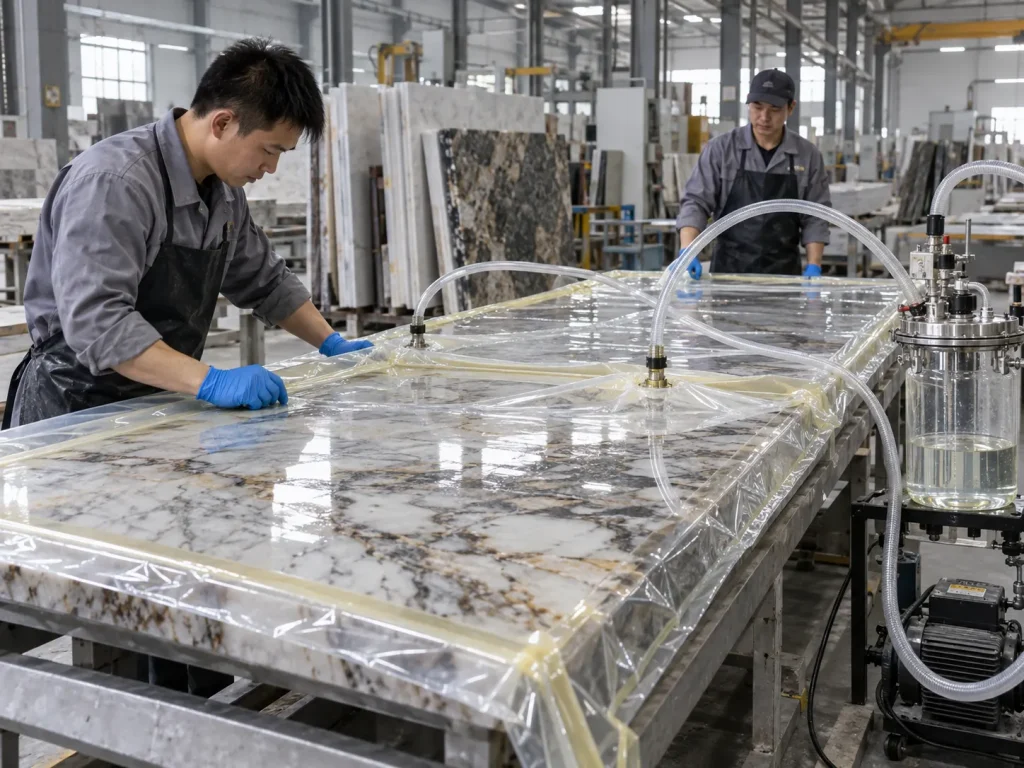
Wat is fakuüminfuzje foar stienplaten?
By stienferwurking ferwiist fakuüminfuzje as fakuümimpregnaasje oer it algemien nei it brûken fan fermindere druk om floeibere hars te helpen by it ynfieren fan tagonklike poaren, barsten, spleten en swakke ynterne sônes fan in plaat.
De krekte apparatuer ferskilt tusken fabriken.
Guon produksjesystemen brûke fakuümkeamers. Oaren brûke fersegele behannelingsônes as spesjalisearre yndustriële apparatuer ûntworpen om 'e plaatdimensjes en produksjeline.
It mienskiplike prinsipe is druk ferskil.
Wêrom druk ferskil helpt
Lucht beslacht natuerlik poaren en barsten yn stien.
It ferminderjen fan druk kin helpe om in diel fan dy loft te ferwiderjen fan tagonklike paden. As hars wurdt ynfierd en de druk betingst wurdt kontrolearre, floeibere epoksy kin ferpleatse yn spaasjes dy't soe wêze lestich te foljen troch gewoane oerflak applikaasje allinnich.
It doel is net om de hiele plaat "fol hars" te meitsjen.
It praktyske doel is om kwetsbere paden te fersterkjen dy't sterk genôch ferbûn binne mei it oerflak of behannelingnetwurk foar hars om se te berikken.
Vacuum infusion is net itselde as in oerflak coating
In oerflak coating bliuwt benammen op of tichtby it stiennen gesicht.
Vacuümimpregnaasje is bedoeld om hars djipper yn 'e tagonklike ynterne struktuer te ferpleatsen.
Dit ûnderskied is wichtich om't de akseptaasjekritearia oars binne.
In coating wurdt faak beoardiele op dekking, glans, dikte of uterlik.
Vacuum impregnation moat wurde beoardiele troch:
- konsistinsje fan penetraasje;
- ynterne defekt filling;
- fermindere crack opnij;
- handling prestaasjes;
- polishing resultaat;
- fisuele stabiliteit; en
- repeatability oer platen.
Wêrom stienfabriken fakuüminfuzje brûke
Om mikro-barsten te fersterkjen
Hairline skuorren kinne útwreidzje ûnder it sichtbere oerflak.
In oerflakbehanneling mei lege viskositeit kin diels penetrearje, mar fakuümassistint kin de driuwende krêft dy't beskikber is foar djipper ympregnaasje ferbetterje.
Om poreuze of struktureel ynkonsistente stien te stabilisearjen
Guon natuerlike stiennen befetsje mei-inoar ferbûne poaren, mineralgrinzen, leechte, of fragile sônes.
Epoksy dy't dy tagonklike paden yngeane kin nei genêzing ekstra ynterne ferbining meitsje.
Om brekken te ferminderjen tidens streamôfwerts ferwurkjen
Swakke platen kinne mislearje tidens:
- kalibraasje;
- grinding;
- polishing;
- cutting;
- lifting;
- transport; of
- ynstallaasje.
Effektive ympregnaasje kin ferbetterje de slab syn fermogen om te oerlibjen dy operaasjes doe't ynterne mankeminten binne geskikt foar hars fersterking.
Om reparaasje kontinuïteit te ferbetterjen
As epoksy it folsleine ferbûne crack-netwurk berikt ynstee fan allinich de iepening fan it oerflak, kin de repareare sône konsekwinter gedrage by lettere finish.
Hoe Vacuum Infusion Works Stap foar Stap
Equipment en SOPs fariearje tusken fabriken, mar it proses logika kin wurde beskreaun yn in praktyske folchoarder.
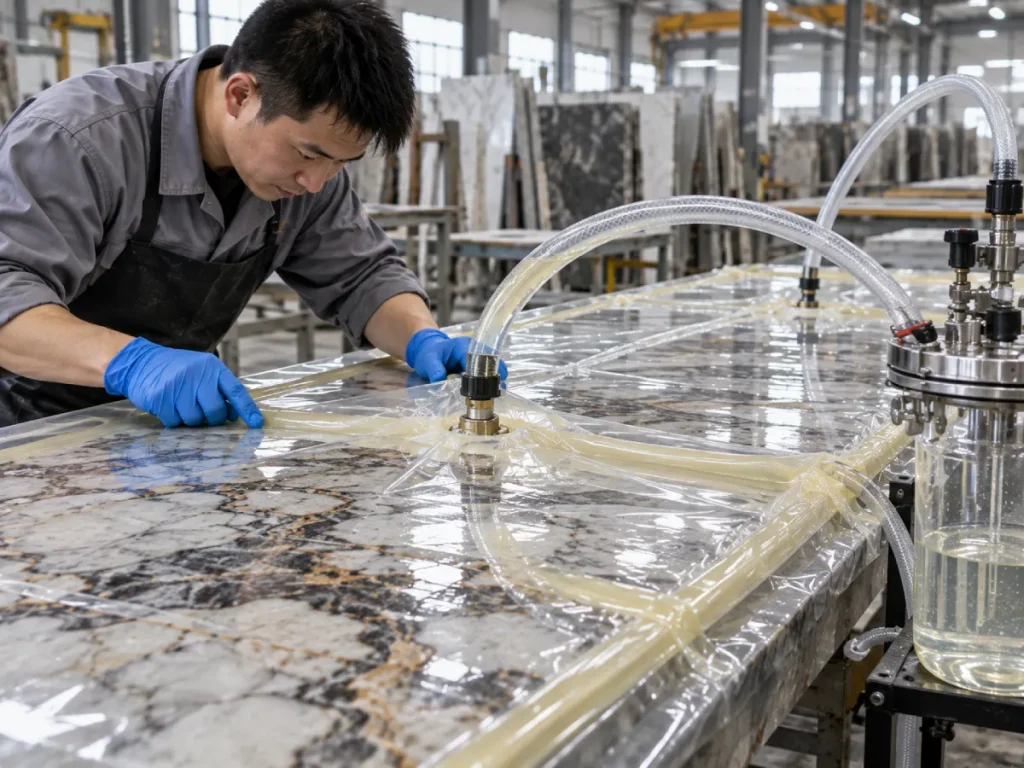
Stap 1: Ynspektearje en klassifisearje de stien
Foardat fakuümbehanneling, bepale hokker probleem jo besykje op te lossen.
Is de plaat:
- ticht, mar mikro-barsten;
- tige poreus;
- struktureel fragile;
- trochsichtich en fisueel gefoelich;
- al fersterke mei gaas; of
- showing isolearre grutte holtes ynstee fan in fyn defect netwurk?
Vacuuminfuzje is net like brûkber foar elk defekt.
In grutte iepen holte kin direkte filling nedich wêze ynstee fan in proses optimalisearre foar mikroskaal penetraasje.
Stap 2: Skjinje en droegje de plaat
Stof, slurry, wetter, oalje, poliisresten en losse minerale dieltsjes kinne harsbeweging en adhesion bemuoie.
Focht is foaral wichtich.
Wetter yn poaren kin deselde paden besette as de epoksy moat ynfiere.
Fabriken moatte dêrom foar infusje in gaadlike droege betingst fêststelle ynstee fan allinich te fertrouwe op fisuele droegeheid fan it oerflak.
Stap 3: Stabilisearje stien en hars temperatuer
Temperatuer feroaret epoksyviskositeit en genêzingsrate.
In hars kwalifisearre by 24 ° C kin oars gedrage as de trommel op 15 ° C is en de plaat op 10 ° C is.
Oarsom kin heul waarm materiaal maklik streame, mar rapper brûkbere wurktiid ferlieze.
Stap 4: Bereid it fakuümsysteem
Kontrolearje sealen, slangen, kleppen, keamerkondysje, havens en fakuümapparatuer foardat hars wurdt mingd.
It finen fan in lek neidat de wurktiidsklok is begon is in djoere manier om problemen op te lossen.
Stap 5: Mix de epoksy krekt
Brûk de produktspesifike A:B-ferhâlding.
It hjoeddeiske 5080 / B25Q-KG-systeem fan Veropoxy spesifiseart in hars-to-hardener-ferhâlding fan 100:25.
Feroarje dy ferhâlding net om it materiaal tinner, stadiger of rapper te meitsjen.
Stap 6: Minimalisearje ûnnedige lucht yntroduksje
Agressyf mingen kin lucht yn 'e hars bringe.
Undersyk nei fakuüminfuzje yn gearstalde ferwurking hat oantoand dat oplost gas, mikrobellen, lekken, en streambetingsten allegear kinne bydrage oan lege formaasje.
Stien is in oar poreus medium fan in glêstriedlaminaat, mar de les bliuwt nuttich: yntrodusearje gjin foarkommende loft foardat jo it fakuümsysteem freegje om it te ferwiderjen.
Stap 7: Fêststelle kontrolearre fakuüm
Tapasse it proses neffens de validearre proseduere fan 'e apparatuerleveransier.
Mear fakuüm is net automatysk better yn elke poadium.
It nuttige doel is stabile drukkontrôle en werheljebere harsbeweging - net gewoan it grutste mooglike oantal op in meter te berikken.
Stap 8: Yntrodusearje de hars
Observearje hoe't de epoksy yn 'e behannelingsône komt en hoe fluch it beweecht.
Fertrouwe net op ferlynte tiid allinich.
It streamgedrach sels leveret nuttige diagnostyske ynformaasje.
Stap 9: Hâld it fereaske prosesfinster
De hars hat genôch tiid nedich om de doelgebieten te berikken foardat de viskositeit signifikant ferheget.
As it produkt begjint te gelearjen wylst wichtige dielen fan 'e plaat noch wurde ympregnearre, is it proses net mear unifoarm.
Stap 10: Cure foardat streamôfwerts ferwurkjen
Lit de hars de fereaske mylpeal berikke foardat jo de plaat ferpleatse, polearje of ferwurkje.
Oerflak droechte allinnich is gjin betroubere oantsjutting dat djippe hars hat ûntwikkele genôch eigenskippen.
Wêrom lege viskositeit is sa wichtich foar fakuüm infusion
Hars dy't troch lytse ynterne paden beweecht ûnderfynt streamferset.
As de viskositeit ferheget, wurdt beweging yn 't algemien dreger.
Dat is wêrom fakuüm-infusion systemen normaal beklamje relatyf lege mingde viskositeit.
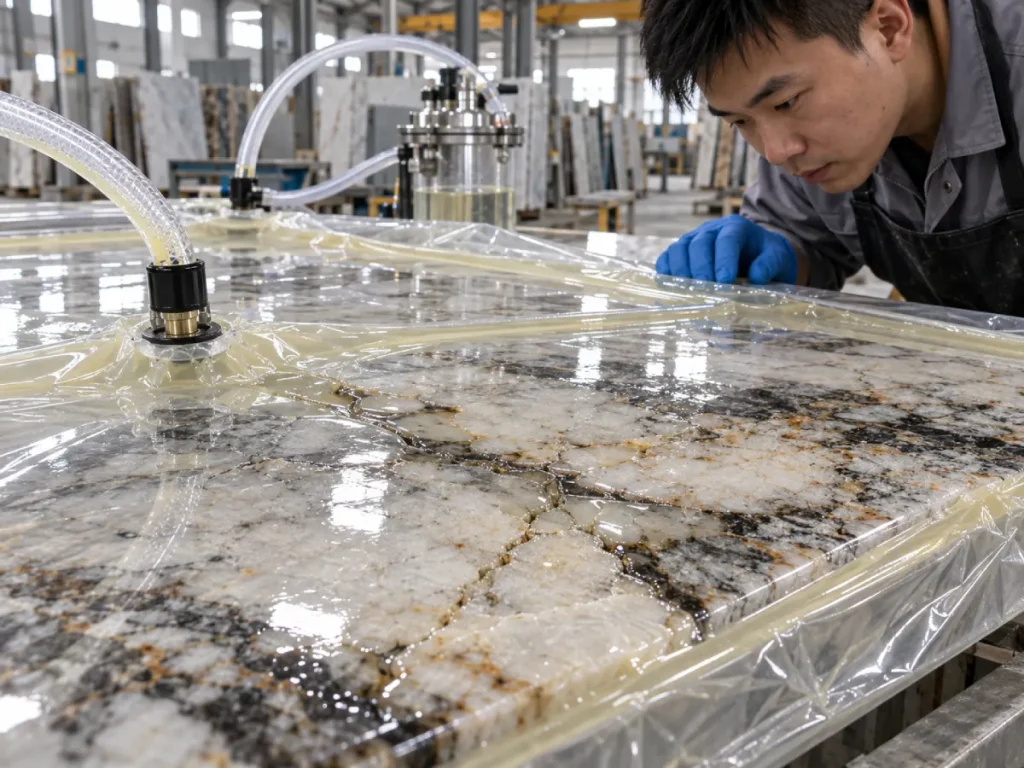
Lege viskositeit ferminderet ferset tsjin stream
In floeistof mei legere viskositeit kin makliker bewege troch fyn ferbûne paden ûnder deselde driuwende druk.
Dit kin de epoksy helpe om mikrobarsten en lytse poaren te berikken foardat de genêzing te fier foarút giet.
Mar de leechste viskositeit is net automatysk de bêste hars
In nuttich infuzjesysteem hat noch nedich:
- adekwate meganyske eigenskippen nei genêzing;
- passende adhesion;
- passend fergeling ferset;
- foarsisber genêzing;
- ridlike potlibben;
- kontrolearre krimp of dimensionale gedrach;
- kompatibiliteit mei de stien; en
- batch konsistinsje.
Foar in bredere ferliking, Veropoxy's stiennen epoksy produkt portfolio skiedt vacuum-infusion hars fan produkten bedoeld foar naad filling, wyt moarmer, mesh backing, en oare tapassingen.
Veropoxy 5080 / B25Q-KG: Wat de publisearre sifers betsjutte
De hjoeddeistige Veropoxy fakuüm-infusion produktpagina publisearret de folgjende spesifikaasjes foar it 5080 / B25Q-KG-systeem:
| Spesifikaasje | Publisearre Wearde | Wêrom It Matters |
|---|---|---|
| Applikaasje | Natuerlike en yngenieurde stiennen fakuüminfuzje | Definieart it bedoelde proses ynstee fan it te behanneljen as in lijm foar algemien doel |
| Epoxy systeem | 5080 / B25Q-KG | Identifisearret de spesifike hars-hardener kombinaasje |
| Mixing Ratio | 100:25 | Moat wurde folge foar werhelle genêzing |
| Viskositeit | 400-600 CPS | Unterstützt kontrolearre stream en penetraasje |
| Oanrikkemandearre temperatuer | Likernôch 24°C | Biedt kontekst foar viskositeit en genêzingsprestaasjes |
| Curing Tiid | Likernôch 3-5 oeren | Jout tiid foar impregnaasje foardat de definitive genêzing ûntwikkelet |
| Yellowing Resistance | Heech | Wichtich foar sichtbere of ljochte stien |
De nuttige manier om dizze tabel te lêzen is as in systeem.
Isolearje net 400–600 CPS en nim oan dat elke epoksy mei itselde oantal like goed wurket.
De hars hat ek genôch nuttige streamtiid nedich, stabile genêzing, stiennen kompatibiliteit, en passend uterlik nei behanneling.
Keaper takeaway: In vacuum-infusion epoksy moat wurde evaluearre as in tiid-ôfhinklike stream systeem. Inisjele CPS is fan belang, mar dat docht ek hoe fluch de viskositeit nimt ta tidens de eigentlike infuzjesyklus.
Wurktiid kin mear fan belang wêze as de begjinnende CPS
In hars kin begjinne mei in heul oantreklike viskositeit en noch min prestearje as it te gau ferdikt.
It proses duorret tiid
Tusken mingen en definitive ympregnaasje kinne arbeiders tiid nedich wêze om:
- oerdracht hars;
- linen ferbine;
- stabilisearje fakuüm;
- begjinne de stream;
- tastean hars te migrearjen troch de plaat;
- korrizjearje lokale prosesproblemen; en
- foltôgje de behanneling foar gelaasje.
Tidens elke minút fan dy folchoarder bliuwt epoksychemie reagearje.
Viskositeitferheging kin in unjildige plaat meitsje
As hars berikt de ynlaat-side regio wylst noch tin, mar oankomt yn in fiere sône nei signifikante viscosity groei, penetraasje kin wurden ûnjildich.
Dit is ien reden dat in langer, stabyl ferwurkingsfinster weardefoller kin wêze dan in ekstreem rappe genêzing.
Hoe temperatuer feroaret Vacuum Infusion Performance
Kâlde hars streamt stadiger
Legere temperatuer fergruttet oer it generaal uncured epoksy-viskositeit.
Yn fakuüm infusion betsjut dat:
- stadiger harsbeweging;
- langere fill tiid;
- fermindere tagong ta tige fyn skuorren;
- mear drukfal troch smelle paden; en
- grutter risiko dat genêzing foarútgong foardat folsleine impregnation.
Warm hars streamt makliker - mar reageart rapper
Tanimmende temperatuer ferminderet algemien de earste viskositeit.
Dat klinkt nuttich oant it genêzen versnelt.
As it systeem ferliest wurktiid flugger as infusion snelheid ferbetteret, wint it fabryk neat.
De temperatuer fan 'e plaat is ek wichtich
In harstrommel by 24 ° C garandearret net dat hars op deselde temperatuer bliuwt as it ienris yn kontakt komt mei in plaat dy't oernachtich is opslein yn in kâld pakhús.
Likemin kin stien dy't in ferwaarme droegeproses ferlit, lokaal genêzing fersnelle.
Record sawol hars temperatuer en plaat temperatuer tidens kwalifikaasje.
Fakuümnivo: mear is net altyd it heule antwurd
In mienskiplik produksjeynstinkt is om sterker fakuüm te behanneljen as de oplossing foar minne penetraasje.
Dy oanpak is net kompleet.
Flow hinget ôf fan 'e kombinaasje fan:
- druk ferskil;
- hars viskositeit;
- paad geometry;
- stiennen permeabiliteit;
- temperatuer;
- lucht lekkage;
- hars wurktiid; en
- de ferbining fan ynterne defekten.
In sterk fakuüm kin net iepenje in sletten crack netwurk
As ynterne poarjes of fissures net ferbûn binne mei it behannelingpaad, kin hars se net berikke, nettsjinsteande fakuümnivo.
Dit is in beheining fan 'e materiaalstruktuer, net needsaaklik in epoksy-mislearring.
Te agressive drukreduksje kin oare problemen meitsje
Literatuer foar fakuümferwurking hat lege foarming dokumintearre ferbûn mei oploste gassen, flechtige komponinten, lekken en drukbetingsten.
Dat betsjut net dat in inkele fakuüm ynstelling út gearstalde manufacturing moatte wurde kopiearre yn stien ferwurking.
It betsjut dat it drukprofyl moat wurde falidearre as ûnderdiel fan it folsleine stiennen proses.
Wêrom fakuümlekken safolle problemen feroarsaakje
In lek feroaret it proses fan kontrolearre evakuaasje nei trochgeande loftyngong.
Lucht kin konkurrearje mei harsbeweging
As bûtenlucht it systeem ynkomt, wylst hars besiket te bewegen yn ynterne paden, wurde bubbels en min ympregnearre regio's wierskynliker.
Fakuümlêzingen kinne misliedend wêze
In pomp kin kontinu rinne en noch net in stabile fersegele tastân produsearje.
Fabriken moatte ûnderskiede:
- pomp kapasiteit;
- earste fakuüm nivo;
- fakuüm hold prestaasjes; en
- lek rate.
Leakkontrôle moat barre foardat epoksy wurdt mingd
Dit klinkt fanselssprekkend, mar it is ien fan 'e goedkeapste manieren om wurktiid te beskermjen.
Sadree't diel A en diel B binne kombinearre, is de gemyske klok begûn.
Luchtbellen en leechte: wêr komme se wei?
Lucht yntrodusearre by it mingen
Snelle of achteleas mingen kin loft yn 'e epoksy foldje.
Lucht oerbleaun binnen stien poarjes
Ûnfolsleine evakuaasje kin ferlitte loft yn tagonklike holtes.
Vacuum systeem lekkage
Eksterne lucht kin ynkomme by behanneling.
Unjildich harsstream
Snelbewegende hars kin slimmere regio's omgean, mooglik lucht fange yn min ferbûn sônes.
Oploste gassen
Ûndersyk nei gearstalde fakuüm infusion hat sjen litten dat gassen oplost yn hars kinne nucleate ûnder fermindere druk en bydrage oan mikro-bellen.
Fabriken dy't oanhâldende bubbelproblemen sjogge, moatte dêrom it heule proses ûndersykje ynstee fan oan te nimmen dat elke leechte ûntstiet út min mingen.
Moat Vacuum Infusion Epoxy earst wurde ûntgassen?
D'r is gjin universele antwurd foar elke stiennen proses of epoksyformulering.
Pre-degassing kin nuttich wêze as ynlutsen of oploste lucht sichtbere leechte feroarsaket, mar it foeget apparatuer, tiid en proseskompleksiteit ta.
Kontrolearje foardat jo in ûntgassenstadium tafoegje:
- mingde technyk;
- fakuüm leak rate;
- hars temperatuer;
- container djipte;
- stien focht;
- harsens foaming gedrach; en
- oft bubbels eins ferminderjen klear kwaliteit.
As de produktleveransier in spesifike metoade foar ûntgassen advisearret, folgje dan dy systeemspesifike begelieding yn stee fan in generyske gearstalde produksjeproseduere te kopiearjen.
Hoe stienporositeit it infuzjeproses feroaret
Dichte stien
Dichte granyt kin in lege totale porositeit hawwe, mar befetsje noch fyn fissures.
Súksesfolle impregnaasje hinget ôf fan oft dy skuorren foarmje ferbûn paden tagonklik foar de hars.
Veropoxy's Black Granite Solutions ek beklamje djippe penetraasje foar fyn poarjes en mikro-barsten dêr't gewoane oerflak behannelingen meie net berikke genôch fier.
Poreuze moarmer of kalkstien-like struktueren
Mear poreuze materialen kinne hars fluch opnimme.
Dat kin fersterking ferbetterje, mar unkontroleare opname kin ek konsumpsje ferheegje en sichtbere fertsjustering of kleurfariaasje meitsje.
Yngenieurde stien
Yngenieurde as gearstalde stien presintearret ferskate poarstruktueren en harskompatibiliteit oerwegingen.
Net oannimme dat in proses kwalifisearre op natuerlik granyt automatysk oerstapt nei manipulearre materiaal sûnder testen.
Algemiene problemen mei vacuuminfuzje en wat se gewoanlik betsjutte
| Observearre probleem | Mooglike oarsaak | Wat earst kontrolearje |
|---|---|---|
| Hars beweecht amper | Hege viskositeit, kâld materiaal, beheind streampaad | Harstemperatuer, mingde viskositeit, stienstruktuer |
| Ien gebiet follet wylst in oar droech bliuwt | Unjildich streampaden of loskeppele porositeit | Stienstruktuer, hars ynfierpaad, drukferdieling |
| Infusion stopet foardat foltôging | Viskositeitferheging of iere gelaasje | Wurktiid, temperatuer, fertraging fan mingen oant infuzje |
| In protte bubbels bliuwe | Leakage, mingde lucht, oplost gas, focht | Vacuum hold, mingmetoade, hars en plaat tastân |
| Vacuum kin net stabilisearje | Systeem lek | Seals, kleppen, slangen, keamer en ferbinings |
| Harsferbrûk is ûnferwachts heech | Heech poreuze stien as ûnkontrolearre stream | Stone absorption, defect netwurk en applikaasje kwantiteit |
| Slab noch barsten nei behanneling | Defekten dy't net ferbûn binne mei infusjepaden of fersterking is net genôch | Stone struktuer, penetraasje djipte en behanneling geskiktheid |
| Lichte stien ûntwikkelet tsjustere gebieten | Oermjittige penetraasje of optyske feroaring | Stienabsorbens, harschemie en fisuele kompatibiliteit |
| Cured hars bliuwt sêft | Ferhâlding flater, lege temperatuer, min mingen | A:B ratio, cure temperatuer en mingde kwaliteit |
| Foltôge oerflak lit pinholes sjen | Residuele loft, ûnfolsleine filling of bleatstelling fan polearjen | Infusion kwaliteit, degassing, cure en finish folchoarder |
Hoe kinne jo problemen mei Slow Resin Flow oplosse
Kontrolearje hars en stien temperatuer
Dit moat ien fan 'e earste stappen wêze.
In hars dy't ferwachte wurdt te rinnen op 400–600 CPS ûnder de oantsjutte testbetingsten kin substansjeel viskeus wurde as it kâld is.
Kontrolearje de ferline tiid nei it mingjen
As de earste plaat fan in batch korrekt infusearret en de folgjende net, kin de hars gewoan te fier yn 'e genêssyklus west hawwe.
Kontrolearje de streamwei
Min beweging is net altyd in harsprobleem.
De stien kin befetsje minder ferbûn poarjes as ferwachte, of apparatuer mjitkunde kin beheine distribúsje.
Feroarje de mingferhâlding net
It tafoegjen fan ekstra harder of ferminderjen fan hardener om de stream te manipulearjen is gjin jildige metoade foar viskositeitskontrôle.
Brûk de oantsjutte 100:25-ferhâlding foar it 5080 / B25Q-KG-systeem.
Hoe kinne jo problemen oplosse mei ûnfolsleine penetraasje
As hars ferskynt op it oerflak, mar fersterking bliuwt ûndjip, beskôgje fjouwer wichtige oarsaken.
De hars is te viskeus
Kontrolearje temperatuer en formulearring geskiktheid.
It wurkfinster is te koart
It materiaal kin dikke wurde foardat it djipper defekten berikt.
It fakuümsysteem lekt
Drukferskil kin net genôch of ynstabyl wêze.
It defekte netwurk is net ferbûn
Guon skuorren binne isolearre.
Fakuüm kin hars net troch fêste stien ferfiere yn in sletten holte sûnder tagonklik paad.
Hoe kinne jo in oermjittich harskonsumpsje oplosse
Meitsje konsumpsje ynstee fan rieden
Record gram of kilogram brûkt per plaat of per fjouwerkante meter.
Sûnder dat nûmer is it lestich om harssystemen objektyf te fergelykjen.
Skied nuttige penetraasje fan fergriemde migraasje
Djippe harsbeweging kin winsklik wêze.
Mar as it ôfmakke meganyske resultaat net ferbetteret, wylst it konsumpsje skerp opkomt, moat it fabryk it prosesfinster opnij besjen.
Kontrolearje stiennen klassifikaasje
Heech poreus materiaal kin in oare behannelingstrategy nedich wêze fan dichte graniten.
Hoe kinne jo ynstellingen fan vacuuminfuzje oerienkomme mei it produksjeprobleem
| As jo produksjeprobleem is ... | Prioritearje… | Wêrom |
|---|---|---|
| Fine ynterne mikro-barsten | Lege viskositeit + adekwate wurktiid | Hars moat lang genôch mobyl bliuwe om troch te dringen |
| Kâld fabryk | Temperatuerkontrôle foardat infuzje | Kâlde epoksy kin te viskeus wurde |
| Infusion stopet healwei | Langer brûkber flow finster | Gelation kin foarkomme foardat foltôging |
| Persistente bubbels | Lek testen + mingen resinsje + mooglike ûntgassen | Lucht kin komme út ferskate boarnen |
| Unjildich slab behanneling | Flow-paad en druk distribúsje resinsje | Hars kin gebieten mei lege permeabiliteit omgean |
| Hiel poreuze stien | Kontrolearre hars konsumpsje | Djippe absorption kin oermjittich wurde |
| Ljocht of trochsichtich stien | Kleurstabiliteit en penetraasjekontrôle | Djippe impregnaasje kin it uterlik feroarje |
| Trochrinnende yndustriële line | Batch-konsistinsje en werheljebere syklustiid | Stabile produksje is mear as ien suksesfolle plaat |
Wêrom Cure Tiid moat oerienkomme mei de infusion Cycle
Snelle genêzing is net automatysk in foardiel.
Vacuum infusion hat tiid nedich.
De hars moat floeiend bliuwe wylst it beweecht troch it rjochte defektnetwurk.
Pas nei't adekwate impregnaasje plakfynt, wurdt flugger krêftûntwikkeling nuttich.
As genêzing te fluch is
Jo kinne sjen:
- koarte penetraasje djipte;
- unjildich impregnaasje;
- hars verdikking yn linen of konteners;
- hegere ôffal; en
- minne repeatability oer grutte platen.
As genêzing te stadich is
De plaat kin apparatuer te lang besette en meitsje in produksjeknelpunt.
It juste doel is net maksimale genêzing snelheid.
It is genôch infusion tiid folge troch foarsisbere handling sterkte.
Wêrom is it mingjen fan krektens kritysk foar fakuüminfuzje
Sadree't off-ratio epoksy yngiet ynterne stiennen poaren, rework wurdt dreech.
Dat makket upstream QC benammen wichtich.
Ferifiearje:
- korrekte hars en hardener koades;
- 100:25 ratio dêr't oantsjutte;
- krekte gewicht;
- folsleine mingen;
- skjinne kontener;
- opnommen temperatuer; en
- batch identifikaasje.
As jo in djippere útlis nedich binne fan proporsjonearringsflaters, brûk dan Veropoxy's Kennissintrum neist de produktspesifike technyske gegevens.
Hoe kinne jo Vacuum Infusion Epoxy testen foardat jo bulk bestelle
Stap 1: Selektearje represintative platen
Omfetsje ferskate defektnivo's, porositeit en stiennen soarten fûn yn normale produksje.
Stap 2: Record baseline condition
Dokumintscheuren, sichtbere poaren, problemen mei plaatsterkte en it earste uterlik.
Stap 3: Betingst hars en stien
Test ûnder de temperatuer dy't it fabryk eins ferwachtet te brûken.
Stap 4: Ferifiearje de yntegriteit fan apparatuer
Rin in lektest út foardat it hars mingje.
Stap 5: Meitsje sekuer
Folgje de oantsjutte A:B-ferhâlding.
Stap 6: Record de folsleine tiidline
Track:
- begjin fan mingen;
- fakuüm start;
- hars yntroduksje;
- sichtbere streamprogression;
- foltôging tiid;
- feroaring fan viskositeit; en
- behanneling cure.
Stap 7: Meet harsferbrûk
Record de werklike kwantiteit brûkt foar elke plaat.
Stap 8: Cure folslein
Beoardielje de behanneling net allinich as de hars wiet is.
Stap 9: Run normale streamôfwerts ferwurking
Poalje, snij, ferpleatse en behannelje de plaat mei de wirklike fabryksekwinsje.
Stap 10: Fergelykje meardere platen
In betrouber systeem soe werheljebere resultaten moatte produsearje ynstee fan ien yndrukwekkend testmonster.
Vacuum Infusion Epoxy Buyer Checklist
| Fraach om te freegjen | Wêrom It Matters |
|---|---|
| Wat is de mingde viskositeit? | Bepaalt initial flow ferset |
| By hokker temperatuer wurdt viskositeit oantsjutte? | Viskositeit feroaret sterk mei temperatuer |
| Wat is de A:B-ferhâlding? | Essinsjele foar goede genêzing |
| Hoe lang is it nuttige infuzjefinster? | Mear weardefolle dan koptekst cure tiid allinnich |
| Hokker stientypen binne hifke? | Porosity en crack struktuer fariearje signifikant |
| Wat is de oanrikkemandearre prosestemperatuer? | Kontrolearret sawol stream as reaksje rate |
| Hoe stabyl is de viskositeit nei it mingen? | Lange prosessen fereaskje kontrolearre viskositeitferheging |
| Wat is de fergeling ferset? | Wichtich foar ljocht en sichtbere stien |
| Kinne samples wurde hifke op ús platen? | Real-stone kwalifikaasje is essinsjeel |
| Hoe konsekwint binne produksjebatches? | Yndustriële linen binne ôfhinklik fan repeatability |
Algemiene fakuüm-infuzjefouten om te foarkommen
Kies epoksy allinich troch de leechste CPS
Lege viskositeit is wichtich, mar de hars moat ek genôch wurktiid, curing stabiliteit, en definitive prestaasjes.
It mingjen fan epoksy foardat jo kontrolearje op lekken
Dit fergriemt weardefolle wurktiid.
Kâlde hars brûke om't de keamer waarm genôch fielt
Trommels en stienplaten kinne kâlder bliuwe as de loft.
Oannimme fan maksimale fakuüm jout altyd maksimale kwaliteit
Prosesstabiliteit makket mear út dan ien druknûmer te jagen.
Negearje fan lucht yntrodusearre by it mingen
Meitsje gjin bubbels unnedich en ferwachtsje dan dat fakuüm se allegear oplost.
It feroarjen fan de harderferhâlding om de stream te kontrolearjen
Brûk temperatuer- en formulearingsseleksje om prosesgedrach te kontrolearjen - net chemie mei off-ratio.
Sukses beoardielje allinich út it oerflak
It doel fan infusion is ynterne fersterking.
In glossy plaat oerflak fertelt jo hiel bytsje oer penetraasje djipte.
Testje mar ien perfekte plaat
Echte fabriken ferwurkje stien mei natuerlike fariabiliteit.
Kwalifikaasje moat dy realiteit reflektearje.
Oanbefelling: Kontrolearje it heule infuzjefinster, net allinich fakuümdruk
In betrouber fakuüm-infusionproses is in lykwicht tusken druk, viskositeit, tiid, temperatuer, stiennen permeabiliteit, loftkontrôle en genêzing.
As de hars te stadich beweecht, kontrolearje temperatuer en mingde viskositeit foardat de druk ferheget.
As de hars ophâldt foardat jo djipper defekten berikke, evaluearje wurktiid en viskositeitferheging.
As bubbels bliuwe, kontrolearje mingd, focht, lekkage, harsbetingst en drukkontrôle ynstee fan ien fariabele te skuldjen.
As konsumpsje wurdt oermjittich, bepale oft djipper penetraasje is eins ferbetterjen slab prestaasjes.
As in ljochtkleurige plaat donkere regio's ûntwikkelt, evaluearje harspenetraasje en optyske kompatibiliteit.
En as in plaat noch brekt nei fakuümbehanneling, beskôgje dan oft it defektnetwurk yn it foarste plak tagonklik wie foar de hars.
De bêste vacuum-infusion epoksy is dêrom net allinnich de tinne hars.
It is de formulearring dy't lang genôch mobyl bliuwt om de beëage ynterne struktuer te berikken, nei foarsizzend genêzen en werhelle fersterking produseart sûnder unakseptabele fisuele of produksjeside-effekten.
Faak stelde fragen oer Vacuum Infusion Epoxy foar Stone
1. Hokker viskositeit epoksy is it bêste foar stiennen fakuüm infusion?
Stien fakuüm infusion profitearret oer it generaal fan relatyf lege-viskositeit epoksy omdat legere stream ferset helpt hars ynfieren tagonklike mikro-barsten en poarjes. D'r is lykwols gjin universele CPS-wearde foar elke stien. It 5080 / B25Q-KG-systeem fan Veropoxy wurdt op it stuit spesifisearre op sawat 400–600 CPS, mar keapers moatte ek wurktiid, temperatuer, genêzingsgedrach en eigentlike penetraasje op har eigen stien evaluearje.
2. Wêrom stoppet hars streamend by fakuüm-ynfúzje?
Algemiene oarsaken omfetsje hars dy't te kâld of viskeus is, tefolle fertraging nei it mingen, ferheging fan viskositeit by it genêzen, beheinde ynterne streampaden, problemen mei apparatuer, of ûnfoldwaande drukferskil. Kontrolearje it folsleine proses ynstee fan automatysk fakuüm te ferheegjen.
3. Wêrom binne bubbels noch sichtber nei fakuüm infusion?
Bubbles kinne komme fan loft yntrodusearre by it mingen, lekkages yn it fakuümsysteem, focht, fongen lucht yn 'e stien, of oploste gassen dy't frijlitten binne ûnder fermindere druk. Persistente leechten moatte in oersjoch fan mingen, sealing, drukkontrôle, harsbetingst, en mooglik ûntgassen.
4. Ferbettert sterker fakuüm altyd epoksypenetraasje?
Nee Vacuum is mar ien fariabele. Penetraasje hinget ek ôf fan harsviskositeit, stiennen permeabiliteit, ferbûne crackstruktuer, temperatuer, wurktiid en systeemlekkage. Slúten as loskeppele ynterne defekten kinne net gewoan wurde folbrocht troch fakuüm te ferheegjen.
5. Hoe moat in fabryk test vacuum infusion epoksy foardat bulk bestellen?
Brûk represintative produksjeplaten, kontrolearje stien- en harstemperatuer, ferifiearje dat it fakuümsysteem lekfrij is, folgje de oantsjutte mingferhâlding, registrearje infusjetiid en harsferbrûk, tastean folsleine genêzing, en rinne dan de plaat troch normale ôfhanneling en polearjen. Test meardere platen foardat jo bulkfoarsjenning goedkarre.
Hoe kinne jo in betrouberer stienfakuuminfuzjeproses bouwe
Súksesfolle fakuüminfúzje hinget ôf fan it folsleine prosesfinster ynstee fan ien kopparameter. Hars moat floeiber genôch bliuwe om te ferpleatsen yn tagonklike ynterne defekten, it fakuümsysteem moat stabyl bliuwe, lucht moat wurde kontrolearre, en genêzen moat stadich genôch begjinne om impregnaasje mooglik te meitsjen, mar foarsisber genôch foar praktyske produksje. Stienstruktuer bepaalt de definitive limyt: fakuüm kin harsbeweging ferbetterje fia ferbûne paden, mar it kin net twinge epoksy troch fêste mineraal yn folslein isolearre defekten.
Begjin mei stream en ferbining
Foardat jo fakuümdruk feroarje, befêstigje dat de epoksy passende mingde viskositeit hat en genôch nuttige wurktiid, en dat de stien ferbûne paden befettet dy't de hars eins kin berikke. Stadige stream kin in hars-temperatuerprobleem wêze, wylst nulstream yn in isolearre defekt in beheining fan stiennenstruktuer kin wêze.
Kom oerien mei it antwurd op it eigentlike produksjeprobleem
Hars beweecht te stadich:
kontrolearje temperatuer, mingde viscosity, ferlyn tiid nei it mingen, en ynterne flow ferset.
Infusion stopet foardat foltôging:
evaluearje de stiging fan viskositeit en wurktiid foardat jo gewoan fakuüm ferheegje.
Persistente bubbels:
ynspektearje systeemlekkage, mingtechnyk, focht, oplost gas, en drukkontrôle.
Harsferbrûk is te heech:
bepale oft de stien tige poreus is en oft ekstra penetraasje nuttige fersterking makket.
Plak brekt noch nei behanneling:
kontrolearje oft de krityske skuorren ferbûn wiene mei it ynfuzjepaad en oft epoksy-impregnaasje de juste fersterkingsmetoade is foar dy stien.
Wat moatte keapers fergelykje tusken epoksy-leveransiers?
Fergelykje mingde viskositeit by in definieare temperatuer, viskositeitstabiliteit tidens it infuzjefinster, A: B-ferhâlding, wurktiid, genêzenprofyl, fergelingsresistinsje, kompatibiliteit mei natuerlike en yngenieurde stien, batchkonsistinsje, en technyske stipe foar sample testen. In lege initial CPS is nuttich, mar it garandearret gjin suksesfolle yndustriële ympregnaasje op himsels.
Wêr bewegt profesjonele fakuümferwurking?
Troch fakuüm-assistearre harsferwurking giet de trend nei strakkere kontrôle fan harsrheology, druk, streamprogression, temperatuer, lege formaasje en real-time prosesmonitoring. Stienfabriken hawwe gjin kompleksiteit op aerospace-nivo nedich foar elke plaat, mar deselde rjochting is weardefol: ferfange operator rieden mei mjitbere prosesfinsters, werheljebere resepten, lekkontrôles, temperatuerrekords, konsumpsjegegevens, en echte stiennen kwalifikaasje.
Praktyske oanbefelling
As jo djippere penetraasje nedich binne, beskermje dan harsstream earst: brûk it juste systeem mei lege viskositeit, kontrolearje temperatuer, minimalisearje fertraging fan mingen oant infuzje, en befestigje dat de apparatuer lekfrij is. If bubbles remain, investigate air sources before increasing vacuum. If infusion is uneven, examine the stone and flow path instead of assuming the epoxy is defective. The most reliable process is the one that repeatedly gets resin into the right internal defects before gelation—and then cures strongly enough for the slab to survive the next production step.
Need to Test Vacuum Infusion Epoxy on Your Stone Slabs?
Stone porosity, crack structure, resin viscosity, working temperature, vacuum equipment, cycle time, and finishing requirements all affect infusion performance. Test the complete process on representative marble, granite, or engineered stone before bulk ordering.
Referinsjes
- C. D. Rudd, A. C. Long, K. N. Kendall and C. G. E. Mangin.
Liquid Moulding Technologies: Resin Transfer Moulding, Structural Reaction Injection Moulding and Related Processing Techniques.
University of Nottingham.
Woodhead Publishing, Cambridge. - P. Simacek and S. G. Advani.
Modeling Resin Flow and Flow-Front Development in Vacuum-Assisted Resin Transfer Molding.
Sintrum foar gearstalde materialen, Universiteit fan Delaware.
Composites Science and Technology. - B. K. Fink.
Flow Front Measurements and Model Validation in the Vacuum Assisted Resin Transfer Molding Process.
U.S. Army Research Laboratory.
Polymer Composites. - L. K. Grimsley, R. J. Cano, N. J. Johnston, A. C. Loos and W. M. McMahon.
Hybrid Processing of Composite Structures Using Vacuum Assisted Resin Transfer Molding.
NASA Langley Research Center.
NASA Technical Publications. - Dingding Chen, Kazuo Arakawa and Changheng Xu.
Reduction of Void Content of Vacuum-Assisted Resin Transfer Molded Composites by Infusion Pressure Control.
Kyushu University.
Polymer Composites. - M. A. Kedari, B. I. Farah and K. T. Hsiao.
Effects of Vacuum Pressure, Resin Viscosity, and Permeability on Fiber Wetting and Void Formation in Vacuum Infusion.
Composite Manufacturing Research Literature.
Composites Part A: Applied Science and Manufacturing. - P. Olivier and J. P. Cottu.
Bubble-Free Resin for Infusion Process.
Composite Materials Research Authors.
Composites Part A: Applied Science and Manufacturing, Vol. 36, Issue 6, 2005, pp. 739–746. - Charles Selwitz.
Epoxy Resins yn Stone Conservation.
Getty Conservation Institute.
Research in Conservation Series, Getty Publications, 1992.