

Rýchle zhrnutie:
Vákuová infúzia využíva tlakový rozdiel, aby pomohla epoxidu s nízkou viskozitou presunúť sa do pórov kameňa, mikrotrhlín a vnútorných defektov pred vytvrdením. Úspešný proces vyžaduje viac než len silné vákuum: viskozita živice, pracovný čas, teplota kameňa, kontrola netesnosti, odstránenie vzduchu, rovnomernosť toku a stabilita vytvrdzovania musia spolupracovať. Ak živica tečie príliš pomaly, penetrácia môže zostať neúplná; ak zareaguje príliš rýchlo, vzdialené oblasti môžu zostať neošetrené. Pred hromadnou výrobou vždy overte celý proces na skutočnom kameni.
Vákuová infúzia dokáže vyriešiť problém, ktorý bežný povrchový náter často nedokáže.
Doska môže zvonku vyzerať zdravo, ale stále obsahuje jemné trhliny, prepojené póry, slabé minerálne hranice alebo vnútorné defekty, ktoré je ťažké dosiahnuť valčekom alebo škrabkou.
Naliatie väčšieho množstva epoxidu na povrch tento problém automaticky nevyrieši. Ak sa živica nemôže dostať do kameňa pred vytvrdením, väčšina materiálu zostáva v blízkosti tváre, zatiaľ čo hlbšia slabina zostáva z veľkej časti neošetrená.
Impregnácia s pomocou vákua mení hnaciu silu.
Namiesto spoliehania sa len na gravitáciu a kapilárne pôsobenie, tento proces vytvára tlakový rozdiel, ktorý pomáha presunúť živicu do prístupných dutín a ciest vo vnútri materiálu.
To znie jednoducho. Vo výrobe nie je.
Silné vákuum nemôže kompenzovať príliš viskózny epoxid. Nízka viskozita nemôže kompenzovať veľký únik. Dlhá doba spracovateľnosti nepomôže, ak je kameň mokrý alebo znečistený. A dokonale utesnený systém môže stále vytvárať nekonzistentné vystuženie, ak živica dosiahne jednu oblasť oveľa rýchlejšie ako druhú.
To je dôvod, prečo by mali kamenné továrne považovať vákuovú infúziu za riadený proces, a nie ako „uložiť dosku do vákua a pridať živicu“.
Veropoxy existuje Vákuové infúzne roztoky umiestniť epoxidovú impregnáciu ako metódu vyplnenia mikropórov a štrukturálnych nedokonalostí, pričom je vyhradený 5080 / B25Q-KG epoxid s nízkou viskozitou na infúziu kameňa je formulovaný špeciálne pre tekutosť, penetráciu, stabilné vytvrdzovanie a dlhodobé spevnenie kameňa.
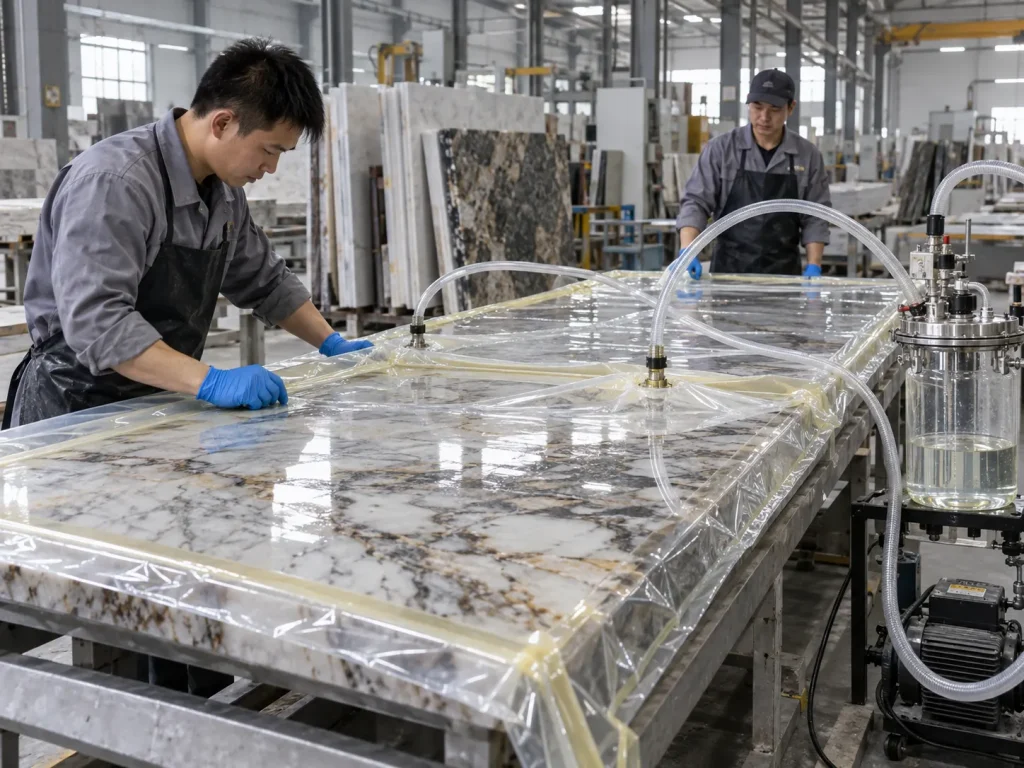
Čo je vákuová infúzia pre kamenné dosky?
Pri spracovaní kameňa sa vákuová infúzia alebo vákuová impregnácia vo všeobecnosti týka použitia zníženého tlaku na pomoc tekutej živici pri vstupe do prístupných pórov, prasklín, trhlín a slabých vnútorných zón dosky.
Presné vybavenie sa medzi továrňami líši.
Niektoré výrobné systémy využívajú vákuové komory. Iní používajú utesnené ošetrovacie zóny alebo špecializované priemyselné zariadenia navrhnuté okolo rozmerov dosiek a výrobnej linky.
Spoločným princípom je tlakový rozdiel.
Prečo pomáha tlakový rozdiel
Vzduch prirodzene zaberá póry a praskliny vo vnútri kameňa.
Zníženie tlaku môže pomôcť odstrániť časť tohto vzduchu z prístupných ciest. Keď je živica zavedená a tlakové podmienky sú kontrolované, tekutý epoxid sa môže dostať do priestorov, ktoré by bolo ťažké vyplniť iba obyčajnou povrchovou aplikáciou.
Cieľom nie je urobiť celú dosku „plnú živicou“.
Praktickým cieľom je posilniť zraniteľné cesty, ktoré sú dostatočne pevne spojené s povrchom alebo sieťou úpravy, aby sa k nim živica dostala.
Vákuová infúzia nie je to isté ako povrchový náter
Povrchová vrstva zostáva hlavne na kamennej ploche alebo v jej blízkosti.
Vákuová impregnácia je určená na presun živice hlbšie do prístupnej vnútornej štruktúry.
Toto rozlíšenie je dôležité, pretože kritériá prijatia sú odlišné.
Náter sa často posudzuje podľa pokrytia, lesku, hrúbky alebo vzhľadu.
Vákuová impregnácia by sa mala posudzovať podľa:
- konzistencia penetrácie;
- výplň vnútorných defektov;
- znížené opätovné otváranie trhlín;
- manipulačný výkon;
- výsledok leštenia;
- vizuálna stabilita; a
- opakovateľnosť na doskách.
Prečo kamenné továrne používajú vákuovú infúziu
Na vystuženie mikroprasknutých dosiek
Vlasové trhliny môžu zasahovať pod viditeľný povrch.
Povrchová úprava s nízkou viskozitou môže čiastočne preniknúť, ale podpora vákua môže zlepšiť hnaciu silu dostupnú pre hlbšiu impregnáciu.
Na stabilizáciu pórovitého alebo štrukturálne nekonzistentného kameňa
Niektoré prírodné kamene obsahujú prepojené póry, minerálne hranice, dutiny alebo krehké zóny.
Epoxid vstupujúci do týchto prístupných ciest môže po vytvrdnutí vytvoriť ďalšie vnútorné spojenie.
Na zníženie lámavosti počas následného spracovania
Slabé dosky môžu zlyhať počas:
- kalibrácia;
- brúsenie;
- leštenie;
- rezanie;
- zdvíhanie;
- doprava; alebo
- inštalácia.
Účinná impregnácia môže zlepšiť schopnosť dosky prežiť operácie, keď sú vnútorné defekty vhodné na vystuženie živicou.
Na zlepšenie kontinuity opráv
Keď epoxid dosiahne celú sieť prepojenej trhliny a nie iba povrchový otvor, opravená zóna sa môže správať konzistentnejšie počas neskoršej úpravy.
Ako funguje vákuová infúzia krok za krokom
Vybavenie a SOP sa v jednotlivých továrňach líšia, ale logiku procesu možno opísať v praktickom poradí.
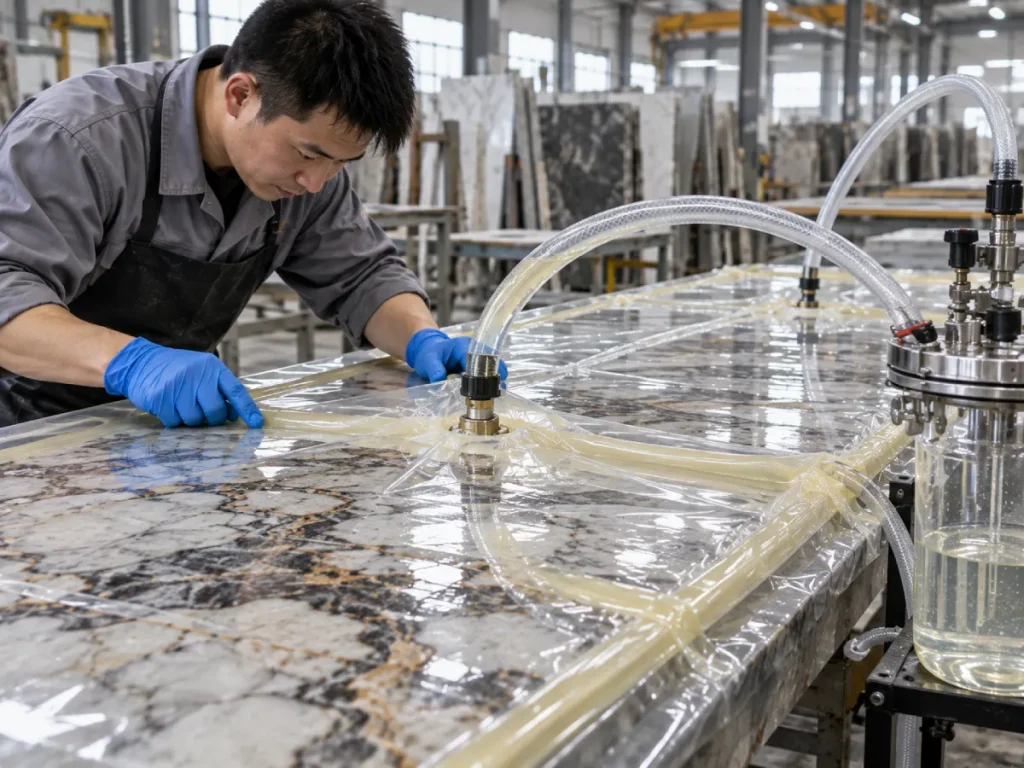
Krok 1: Skontrolujte a klasifikujte kameň
Pred vákuovou liečbou určite, aký problém sa snažíte vyriešiť.
Je doska:
- hustá, ale mikropopraskaná;
- vysoko porézne;
- štrukturálne krehké;
- priesvitné a vizuálne citlivé;
- už vystužená sieťovinou; alebo
- zobrazujúce skôr izolované veľké dutiny než sieť jemných defektov?
Vákuová infúzia nie je rovnako užitočná pre každý defekt.
Veľká otvorená dutina môže vyžadovať priame plnenie, a nie proces optimalizovaný na penetráciu mikroúrovní.
Krok 2: Vyčistite a vysušte dosku
Prach, kal, voda, olej, zvyšky leštenia a uvoľnené minerálne častice môžu narúšať pohyb a priľnavosť živice.
Dôležitá je najmä vlhkosť.
Voda vo vnútri pórov môže zaberať rovnaké cesty, akými musí vstúpiť epoxid.
Závody by preto mali vytvoriť vhodné podmienky sušenia pred infúziou, a nie spoliehať sa len na viditeľnú suchosť povrchu.
Krok 3: Stabilizujte teplotu kameňa a živice
Teplota mení viskozitu epoxidu a rýchlosť vytvrdzovania.
Živica kvalifikovaná pri 24 °C sa môže správať inak, ak má bubon 15 °C a doska má 10 °C.
Naopak, veľmi teplý materiál môže ľahko stekať, ale rýchlejšie stráca použiteľný pracovný čas.
Krok 4: Pripravte vákuový systém
Pred zmiešaním živice skontrolujte tesnenia, hadice, ventily, stav komory, porty a vákuové zariadenie.
Nájdenie úniku po spustení hodín pracovného času je nákladný spôsob riešenia problémov.
Krok 5: Epoxid presne premiešajte
Použite pomer A:B špecifický pre produkt.
Súčasný systém Veropoxy 5080 / B25Q-KG špecifikuje pomer živice k tvrdidlu 100:25.
Nemeňte tento pomer, aby bol materiál tenší, pomalší alebo rýchlejší.
Krok 6: Minimalizujte zbytočné privádzanie vzduchu
Agresívne miešanie môže do živice strhnúť vzduch.
Výskum vákuovej infúzie pri spracovaní kompozitov ukázal, že rozpustený plyn, mikrobubliny, netesnosti a podmienky prúdenia môžu prispieť k tvorbe dutín.
Kameň je iné porézne médium ako vláknitý laminát, ale poučenie zostáva užitočné: nevpúšťajte vzduch, ktorému sa dá vyhnúť, skôr ako požiadate vákuový systém, aby ho odstránil.
Krok 7: Vytvorte kontrolované vákuum
Aplikujte proces podľa overeného postupu dodávateľa zariadenia.
Väčšie vákuum nie je automaticky lepšie v každej fáze.
Užitočným cieľom je stabilná kontrola tlaku a opakovateľný pohyb živice – nielen dosiahnutie najväčšieho možného čísla na meradle.
Krok 8: Zaveďte živicu
Sledujte, ako epoxid vstupuje do ošetrovacej zóny a ako rýchlo sa pohybuje.
Nespoliehajte sa len na uplynutý čas.
Samotné správanie toku poskytuje užitočné diagnostické informácie.
Krok 9: Udržiavajte požadované okno procesu
Živica potrebuje dostatok času na to, aby sa dostala do cieľových oblastí, kým sa výrazne zvýši viskozita.
Ak produkt začne gélovať, zatiaľ čo dôležité časti dosky sú stále impregnované, proces už nie je jednotný.
Krok 10: Vytvrdenie pred následným spracovaním
Pred premiestňovaním, leštením alebo opracovaním dosky nechajte živicu dosiahnuť požadovaný míľnik vytvrdnutia.
Samotná povrchová suchosť nie je spoľahlivým indikátorom toho, že hlboká živica vyvinula dostatočné vlastnosti.
Prečo je nízka viskozita taká dôležitá pre vákuovú infúziu
Živica pohybujúca sa malými vnútornými dráhami má prietokový odpor.
So zvyšujúcou sa viskozitou sa pohyb vo všeobecnosti stáva ťažším.
To je dôvod, prečo systémy vákuovej infúzie zvyčajne kladú dôraz na relatívne nízku zmiešanú viskozitu.
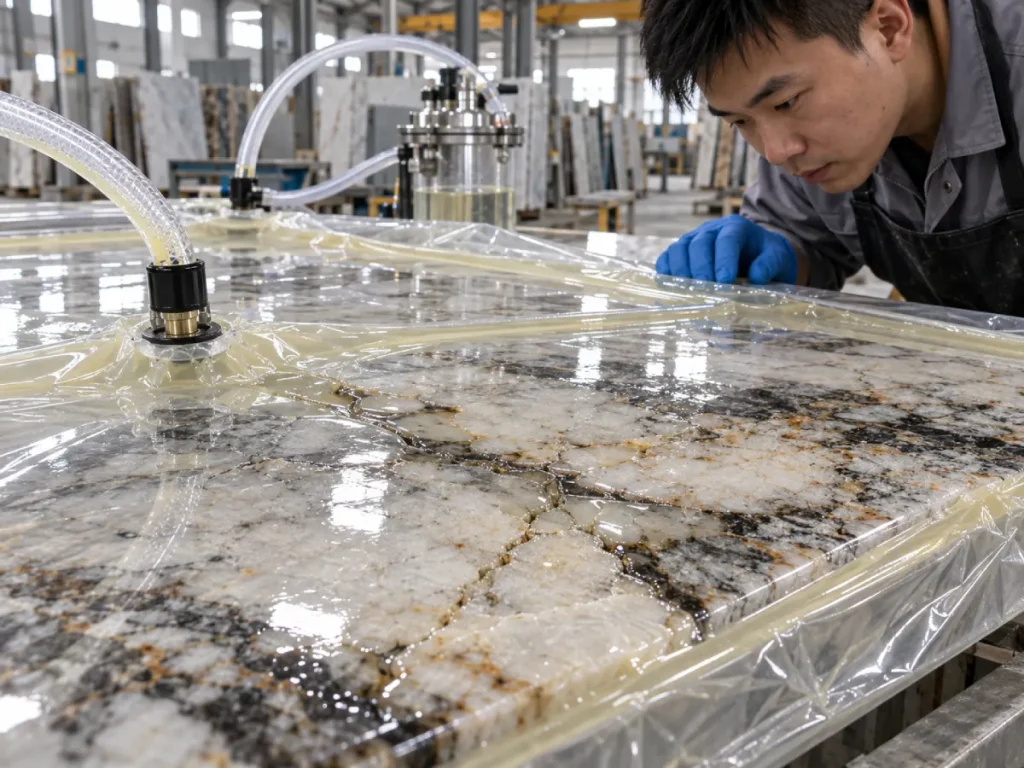
Nízka viskozita znižuje odpor proti prúdeniu
Kvapalina s nižšou viskozitou sa môže ľahšie pohybovať cez jemne spojené dráhy pod rovnakým hnacím tlakom.
To môže pomôcť epoxidu dosiahnuť mikrotrhliny a malé póry skôr, ako vytvrdzovanie pokročí príliš ďaleko.
Ale najnižšia viskozita nie je automaticky najlepšou živicou
Užitočný infúzny systém stále potrebuje:
- primerané mechanické vlastnosti po vytvrdnutí;
- primeraná priľnavosť;
- vhodná odolnosť proti žltnutiu;
- predvídateľná liečba;
- primeraná doba spracovateľnosti;
- kontrolované zmršťovanie alebo rozmerové správanie;
- kompatibilita s kameňom; a
- konzistencia dávky.
Pre širšie porovnanie, Veropoxy's kamenné epoxidové produktové portfólio oddeľuje vákuovo infúznu živicu od produktov určených na vypĺňanie švíkov, bieleho mramoru, sieťoviny a iných aplikácií.
Veropoxy 5080 / B25Q-KG: Čo znamenajú zverejnené čísla
Aktuálna stránka produktu na vákuovú infúziu Veropoxy zverejňuje nasledujúce špecifikácie pre systém 5080 / B25Q-KG:
| Špecifikácia | Zverejnená hodnota | Prečo na tom záleží |
|---|---|---|
| Aplikácia | Vákuová infúzia prírodného a umelého kameňa | Definuje skôr zamýšľaný proces, než by ho považoval za lepidlo na všeobecné použitie |
| Epoxidový systém | 5080 / B25Q-KG | Identifikuje špecifickú kombináciu živice a tvrdidla |
| Miešací pomer | 100:25 | Musí sa dodržiavať pre opakovateľné vytvrdenie |
| Viskozita | 400 – 600 CPS | Podporuje kontrolovaný prietok a penetráciu |
| Odporúčaná teplota | Približne 24°C | Poskytuje kontext pre viskozitu a výkon vytvrdzovania |
| Čas vytvrdzovania | Približne 3-5 hodín | Poskytuje čas na impregnáciu pred konečným vytvrdnutím |
| Odolnosť voči žltnutiu | Vysoká | Dôležité pre viditeľný alebo svetlý kameň |
Užitočný spôsob čítania tejto tabuľky je ako systém.
Neizolujte 400–600 CPS a predpokladajte, že akýkoľvek epoxid s rovnakým číslom bude fungovať rovnako dobre.
Živica tiež potrebuje dostatok užitočného času toku, stabilné vytvrdzovanie, kompatibilitu s kameňmi a vhodný vzhľad po úprave.
Kupujúci so sebou: Vákuovo infúzny epoxid by sa mal hodnotiť ako časovo závislý prietokový systém. Dôležitý je počiatočný CPS, ale aj to, ako rýchlo stúpa viskozita počas skutočného infúzneho cyklu.
Na pracovnom čase môže záležať viac ako na počiatočnom CPS
Živica môže začínať s veľmi atraktívnou viskozitou a stále má nízku výkonnosť, ak zhustne príliš skoro.
Proces si vyžaduje čas
Medzi zmiešaním a konečnou impregnáciou môžu pracovníci potrebovať čas na:
- prenosová živica;
- spájať linky;
- stabilizovať vákuum;
- spustiť tok;
- nechať živicu migrovať cez dosku;
- opraviť miestne procesné problémy; a
- dokončite ošetrenie pred gélovaním.
Počas každej minúty tejto sekvencie epoxidová chémia pokračuje v reakcii.
Zvýšenie viskozity môže vytvoriť nerovnomernú dosku
Ak živica dosiahne oblasť na vstupnej strane ešte riedka, ale po výraznom náraste viskozity sa dostane do vzdialenej oblasti, penetrácia môže byť nerovnomerná.
To je jeden z dôvodov, prečo môže byť dlhšie, stabilné okno spracovania cennejšie ako extrémne rýchle vyliečenie.
Ako teplota mení výkon vákuovej infúzie
Studená živica tečie pomalšie
Nižšia teplota vo všeobecnosti zvyšuje viskozitu nevytvrdeného epoxidu.
Vo vákuovej infúzii to znamená:
- pomalší pohyb živice;
- dlhší čas plnenia;
- znížený prístup k veľmi jemným trhlinám;
- väčší pokles tlaku cez úzke cesty; a
- väčšie riziko, že vytvrdnutie postúpi pred úplnou impregnáciou.
Teplá živica tečie ľahšie, ale rýchlejšie reaguje
Zvýšenie teploty vo všeobecnosti znižuje počiatočnú viskozitu.
To znie ako užitočné, kým sa vytvrdzovanie nezrýchli.
Ak systém stratí pracovný čas rýchlejšie, ako sa zlepší rýchlosť infúzie, továreň nezíska nič.
Dôležitá je aj teplota dosky
Bubon so živicou pri 24 °C nezaručuje, že živica zostane pri rovnakej teplote, keď sa dostane do kontaktu s doskou skladovanou cez noc v chladnom sklade.
Podobne kameň opúšťajúci proces sušenia zahriatím môže lokálne urýchliť vytvrdzovanie.
Počas kvalifikácie zaznamenávajte teplotu živice aj teplotu dosky.
Úroveň vákua: Viac nie je vždy úplnou odpoveďou
Bežným výrobným inštinktom je považovať silnejšie vákuum za riešenie zlej penetrácie.
Tento prístup je neúplný.
Prietok závisí od kombinácie:
- tlakový rozdiel;
- viskozita živice;
- geometria dráhy;
- priepustnosť kameňa;
- teplota;
- únik vzduchu;
- pracovný čas živice; a
- spojitosť vnútorných defektov.
Silné vákuum nemôže otvoriť uzavretú sieť trhlín
Ak vnútorné póry alebo trhliny nie sú pripojené k liečebnej dráhe, živica sa k nim nemusí dostať bez ohľadu na úroveň vákua.
Toto je obmedzenie štruktúry materiálu, nie nevyhnutne zlyhanie epoxidu.
Príliš agresívne znižovanie tlaku môže spôsobiť ďalšie problémy
Literatúra o vákuovom spracovaní dokumentuje tvorbu dutín spojenú s rozpustenými plynmi, prchavými zložkami, netesnosťami a tlakovými podmienkami.
To neznamená, že jedno vákuové nastavenie z výroby kompozitov by sa malo skopírovať do spracovania kameňa.
To znamená, že profil tlaku by sa mal overiť ako súčasť celého procesu kameňa.
Prečo netesnosti vákua spôsobujú toľko problémov
Únik mení proces z riadenej evakuácie na nepretržitý prívod vzduchu.
Vzduch môže konkurovať pohybu živice
Ak vonkajší vzduch vstupuje do systému, zatiaľ čo živica sa snaží dostať do vnútorných ciest, bubliny a slabo impregnované oblasti sú pravdepodobnejšie.
Hodnoty vákua môžu byť zavádzajúce
Čerpadlo môže bežať nepretržite a stále nedokáže vytvoriť stabilný utesnený stav.
Továrne by mali rozlišovať:
- schopnosť čerpadla;
- počiatočná úroveň vákua;
- výkon vo vákuu; a
- miera úniku.
Kontrola netesnosti by sa mala vykonať pred zmiešaním epoxidu
Znie to ako samozrejmosť, ale je to jeden z najlacnejších spôsobov ochrany pracovného času.
Po spojení časti A a časti B sa chemické hodiny spustili.
Vzduchové bubliny a dutiny: Odkiaľ pochádzajú?
Počas miešania sa zavádza vzduch
Rýchle alebo neopatrné miešanie môže vložiť vzduch do epoxidu.
Vzduch zostávajúci v póroch kameňa
Neúplná evakuácia môže zanechať vzduch v prístupných dutinách.
Netesnosti vákuového systému
Počas liečby môže vniknúť vonkajší vzduch.
Nerovnomerný tok živice
Rýchlo sa pohybujúca živica môže obchádzať pomalšie oblasti a potenciálne zachytávať vzduch v zle prepojených zónach.
Rozpustené plyny
Výskum kompozitnej vákuovej infúzie ukázal, že plyny rozpustené v živici môžu pri zníženom tlaku nukleovať a prispievať k tvorbe mikrobublín.
Továrne, ktoré zaznamenávajú pretrvávajúce problémy s bublinami, by preto mali radšej preskúmať celý proces, než predpokladať, že každá dutina pochádza zo zlého miešania.
Mal by sa vákuový infúzny epoxid najskôr odplyniť?
Neexistuje univerzálna odpoveď pre každý proces kameňa alebo epoxidovú formuláciu.
Predbežné odplynenie môže byť užitočné, keď strhnutý alebo rozpustený vzduch spôsobuje viditeľné dutiny, ale pridáva vybavenie, čas a zložitosť procesu.
Pred pridaním odplyňovacieho stupňa skontrolujte:
- technika miešania;
- miera úniku vákua;
- teplota živice;
- hĺbka nádoby;
- vlhkosť kameňa;
- správanie pri penení živice; a
- či bubliny skutočne znižujú konečnú kvalitu.
Ak dodávateľ produktu odporúča špecifickú metódu odplynenia, riaďte sa pokynmi špecifickými pre daný systém, a nie kopírovaním všeobecného postupu výroby kompozitov.
Ako pórovitosť kameňa mení proces infúzie
Hustý kameň
Hustá žula môže mať nízku celkovú pórovitosť, ale stále obsahuje jemné trhliny.
Úspešná impregnácia závisí od toho, či tieto trhliny tvoria spojené cesty prístupné živici.
veropoxy Riešenia z čiernej žuly podobne zdôraznite hĺbkovú penetráciu pre jemné póry a mikrotrhlinky, kde bežné povrchové úpravy nemusia dostatočne ďaleko siahať.
Porézne mramorové alebo vápencové štruktúry
Pórovitejšie materiály môžu rýchlo absorbovať živicu.
To môže zlepšiť spevnenie, ale nekontrolovaná absorpcia môže tiež zvýšiť spotrebu a vytvoriť viditeľné stmavnutie alebo farebné variácie.
Umelý kameň
Umelený alebo kompozitný kameň predstavuje rôzne štruktúry pórov a úvahy o kompatibilite so živicou.
Nepredpokladajte, že proces kvalifikovaný na prírodnej žule sa automaticky prenesie na umelý materiál bez testovania.
Bežné problémy s vákuovou infúziou a čo zvyčajne znamenajú
| Pozorovaný problém | Možná príčina | Čo skontrolovať ako prvé |
|---|---|---|
| Živica sa sotva hýbe | Vysoká viskozita, studený materiál, obmedzená dráha toku | Teplota živice, zmiešaná viskozita, štruktúra kameňa |
| Jedna oblasť sa vyplní, zatiaľ čo druhá zostane suchá | Nerovnomerné dráhy toku alebo odpojená pórovitosť | Štruktúra kameňa, vstupná cesta živice, rozloženie tlaku |
| Infúzia sa zastaví pred dokončením | Zvýšenie viskozity alebo skoré zgélovatenie | Pracovný čas, teplota, oneskorenie medzi zmiešaním a infúziou |
| Zostáva veľa bublín | Únik, zmiešavací vzduch, rozpustený plyn, vlhkosť | Vákuové držanie, spôsob miešania, stav živice a dosky |
| Vákuum sa nemôže stabilizovať | Únik systému | Tesnenia, ventily, hadice, komory a spoje |
| Spotreba živice je nečakane vysoká | Vysoko porézny kameň alebo nekontrolovaný tok | Absorpcia kameňa, sieť defektov a aplikačné množstvo |
| Doska po ošetrení stále praská | Poruchy nesúvisiace s infúznymi cestami alebo nedostatočné vystuženie | Štruktúra kameňa, hĺbka prieniku a vhodnosť ošetrenia |
| Svetlý kameň vytvára tmavé oblasti | Nadmerná penetrácia alebo optická zmena | Nasiakavosť kameňa, chémia živice a vizuálna kompatibilita |
| Vytvrdená živica zostáva mäkká | Chyba pomeru, nízka teplota, zlé miešanie | Pomer A:B, teplota vytvrdzovania a kvalita miešania |
| Na dokončenom povrchu sú dierky | Zvyškový vzduch, neúplné plnenie alebo leštenie | Kvalita infúzie, postupnosť odplynenia, vytvrdzovania a dokončovania |
Ako riešiť problémy s pomalým tokom živice
Skontrolujte teplotu živice a kameňa
Toto by mal byť jeden z prvých krokov.
Živica, u ktorej sa očakáva, že bude pracovať pri 400 – 600 CPS za uvedených testovacích podmienok, sa môže za studena stať podstatne viskóznejšou.
Po zmiešaní skontrolujte uplynutý čas
Ak sa prvá doska šarže vylúhuje správne a ďalšia nie, živica možno jednoducho postúpila príliš ďaleko vo svojom cykle vytvrdzovania.
Skontrolujte dráhu toku
Zlý pohyb nie je vždy problémom živice.
Kameň môže obsahovať menej spojených pórov, ako sa očakávalo, alebo geometria zariadenia môže obmedziť distribúciu.
Nemeňte pomer miešania
Pridanie dodatočného tvrdidla alebo zníženie tvrdidla na manipuláciu toku nie je platnou metódou kontroly viskozity.
Použite špecifikovaný pomer 100:25 pre systém 5080 / B25Q-KG.
Ako riešiť problémy s neúplným prienikom
Ak sa na povrchu objaví živica, ale výstuž zostáva plytká, zvážte štyri hlavné príčiny.
Živica je príliš viskózna
Skontrolujte teplotu a vhodnosť formulácie.
Pracovné okno je príliš krátke
Materiál môže hrubnúť skôr, ako dosiahne hlbšie defekty.
Vákuový systém netesní
Rozdiel tlaku môže byť nedostatočný alebo nestabilný.
Chybná sieť nie je pripojená
Niektoré trhliny sú izolované.
Vákuum nemôže transportovať živicu cez pevný kameň do uzavretej dutiny bez prístupnej cesty.
Ako riešiť problémy s nadmernou spotrebou živice
Namiesto hádania merajte spotrebu
Zaznamenajte gramy alebo kilogramy použité na dosku alebo meter štvorcový.
Bez tohto čísla je ťažké objektívne porovnávať živicové systémy.
Oddeľte užitočnú penetráciu od premárnenej migrácie
Hlboký pohyb živice môže byť žiaduci.
Ak sa však konečný mechanický výsledok nezlepší, zatiaľ čo spotreba prudko stúpa, továreň musí prehodnotiť procesné okno.
Skontrolujte klasifikáciu kameňa
Vysoko porézny materiál môže vyžadovať inú stratégiu spracovania ako hustá žula.
Ako prispôsobiť nastavenia vákuovej infúzie problému výroby
| Ak je váš výrobný problém… | Uprednostniť… | Prečo? |
|---|---|---|
| Jemné vnútorné mikrotrhlinky | Nízka viskozita + dostatočný pracovný čas | Živica musí zostať pohyblivá dostatočne dlho, aby prenikla |
| Studená továreň | Kontrola teploty pred infúziou | Studený epoxid môže byť príliš viskózny |
| Infúzia sa zastaví v polovici | Dlhšie okno užitočného prietoku | Pred dokončením sa môže vyskytnúť gélovatenie |
| Pretrvávajúce bubliny | Skúška tesnosti + kontrola miešania + možné odplynenie | Vzduch môže vstúpiť z niekoľkých zdrojov |
| Nerovnomerné ošetrenie dosky | Prehľad dráhy toku a rozloženia tlaku | Živica môže obchádzať oblasti s nízkou priepustnosťou |
| Veľmi pórovitý kameň | Kontrolovaná spotreba živice | Hlboká absorpcia môže byť nadmerná |
| Svetlý alebo priesvitný kameň | Farebná stálosť a kontrola penetrácie | Hlboká impregnácia môže zmeniť vzhľad |
| Kontinuálna priemyselná linka | Konzistencia šarže a opakovateľný čas cyklu | Na stabilnej výrobe záleží viac ako na jednej úspešnej doske |
Prečo sa čas vytvrdzovania musí zhodovať s cyklom infúzie
Rýchle vytvrdnutie nie je automaticky výhodou.
Vákuová infúzia potrebuje čas.
Živica musí zostať tekutá, kým sa pohybuje cez cielenú sieť defektov.
Až po dostatočnej impregnácii sa stáva užitočným rýchlejší vývoj pevnosti.
Ak je liečba príliš rýchla
Môžete vidieť:
- krátka hĺbka prieniku;
- nerovnomerná impregnácia;
- zahusťovanie živice v linkách alebo nádobách;
- vyšší odpad; a
- slabá opakovateľnosť na veľkých doskách.
Ak je liečba príliš pomalá
Doska môže zaberať zariadenie príliš dlho a vytvárať prekážku vo výrobe.
Správnym cieľom nie je maximálna rýchlosť liečby.
Je to dostatočný čas infúzie, po ktorom nasleduje predvídateľná manipulačná sila.
Prečo je presnosť miešania kritická pred vákuovou infúziou
Akonáhle sa epoxid mimo pomeru dostane do vnútorných pórov kameňa, prepracovanie sa stáva obtiažnym.
To robí upstream QC obzvlášť dôležitým.
Overiť:
- správne kódy živice a tvrdidla;
- pomer 100:25, ak je špecifikovaný;
- presné váženie;
- úplné premiešanie;
- čistá nádoba;
- zaznamenaná teplota; a
- identifikácia šarže.
Ak potrebujete hlbšie vysvetlenie chýb v proporcionalite, použite Veropoxy's Centrum znalostí spolu s technickými údajmi špecifickými pre daný produkt.
Ako otestovať vákuový infúzny epoxid pred hromadnou objednávkou
Krok 1: Vyberte reprezentatívne dosky
Zahrňte rôzne úrovne defektov, pórovitosť a typy kameňov, ktoré sa vyskytujú pri bežnej výrobe.
Krok 2: Zaznamenajte základný stav
Zdokumentujte praskliny, viditeľné póry, problémy s pevnosťou dosiek a počiatočný vzhľad.
Krok 3: Upravte živicu a kameň
Testujte pri teplote, ktorú továreň skutočne očakáva.
Krok 4: Overte integritu zariadenia
Pred zmiešaním živice vykonajte test tesnosti.
Krok 5: Merajte presne
Dodržujte stanovený pomer A:B.
Krok 6: Zaznamenajte celú časovú os
Stopa:
- štart miešania;
- vákuový štart;
- zavedenie živice;
- viditeľná progresia toku;
- čas dokončenia;
- zmena viskozity; a
- manipulačná kúra.
Krok 7: Zmerajte spotrebu živice
Zaznamenajte skutočné množstvo použité pre každú dosku.
Krok 8: Úplne vyliečte
Neposudzujte ošetrenie len pokiaľ je živica mokrá.
Krok 9: Spustite normálne následné spracovanie
Leštenie, rezanie, pohyb a manipulácia s doskou pomocou skutočnej továrenskej postupnosti.
Krok 10: Porovnajte viacero dosiek
Spoľahlivý systém by mal produkovať opakovateľné výsledky, a nie jednu pôsobivú testovaciu vzorku.
Kontrolný zoznam nákupcu vákuovej infúznej epoxidovej živice
| Otázka na položenie | Prečo na tom záleží |
|---|---|
| Aká je zmiešaná viskozita? | Určuje počiatočný odpor prietoku |
| Pri akej teplote je špecifikovaná viskozita? | Viskozita sa výrazne mení s teplotou |
| Aký je pomer A:B? | Nevyhnutné pre správnu liečbu |
| Ako dlho trvá užitočné infúzne okno? | Oveľa cennejšie než len čas na vyliečenie v nadpise |
| Aké typy kameňov boli testované? | Pórovitosť a štruktúra prasklín sa výrazne líšia |
| Aká je odporúčaná procesná teplota? | Riadi prietok aj rýchlosť reakcie |
| Aká stabilná je viskozita po zmiešaní? | Dlhé procesy vyžadujú riadený nárast viskozity |
| Aká je odolnosť voči žltnutiu? | Dôležité pre svetlý a viditeľný kameň |
| Môžu byť vzorky testované na našich doskách? | Skutočná kamenná kvalifikácia je nevyhnutná |
| Ako konzistentné sú výrobné šarže? | Priemyselné linky závisia od opakovateľnosti |
Bežným chybám pri vákuovej infúzii, ktorým sa treba vyhnúť
Výber epoxidu len podľa najnižšieho CPS
Nízka viskozita je dôležitá, ale živica potrebuje aj dostatočný pracovný čas, stabilitu vytvrdzovania a konečný výkon.
Pred kontrolou netesností zmiešajte epoxid
Tým sa stráca cenný pracovný čas.
Použitie studenej živice, pretože miestnosť je dostatočne teplá
Bubny a kamenné dosky môžu zostať chladnejšie ako vzduch.
Predpokladom maximálneho vákua je vždy maximálna kvalita
Na stabilite procesu záleží viac ako na honbe za jedným tlakom.
Ignorovanie vzduchu privádzaného počas miešania
Nevytvárajte zbytočne bubliny a potom očakávajte, že vákuum ich všetky vyrieši.
Zmena pomeru tužidla na kontrolu prietoku
Použite výber teploty a formulácie na riadenie správania procesu – nie chémiu mimo pomeru.
Úspech posudzovať len z povrchu
Účelom infúzie je vnútorné spevnenie.
Lesklý povrch dosky vám o hĺbke prieniku povie len veľmi málo.
Testovanie iba jednej dokonalej dosky
Skutočné továrne spracúvajú kameň s prirodzenou variabilitou.
Kvalifikácia by mala odrážať túto realitu.
Odporúčanie: Ovládajte celé infúzne okno, nielen podtlak
Spoľahlivý proces vákuovej infúzie predstavuje rovnováhu medzi tlakom, viskozitou, časom, teplotou, priepustnosťou kameňa, kontrolou vzduchu a vytvrdzovaním.
Ak sa živica pohybuje príliš pomaly, pred zvýšením tlaku skontrolujte teplotu a viskozitu zmesi.
Ak sa živica zastaví pred dosiahnutím hlbších defektov, vyhodnoťte pracovný čas a zvýšenie viskozity.
Ak bubliny zostanú, radšej skontrolujte miešanie, vlhkosť, únik, stav živice a kontrolu tlaku, než obviňujte jednu premennú.
Ak sa spotreba stane nadmernou, zistite, či hlbšia penetrácia skutočne zlepšuje výkon dosky.
Ak sa na svetlej doske objavia tmavé oblasti, vyhodnoťte penetráciu živice a optickú kompatibilitu.
A ak sa doska po vákuovom spracovaní stále rozbije, zvážte, či sieť defektov bola prístupná živici.
Najlepší vákuovo infúzny epoxid preto nie je len najtenšia živica.
Je to formulácia, ktorá zostáva dostatočne dlho pohyblivá, aby dosiahla cieľovú vnútornú štruktúru, následne predvídateľne vytvrdzuje a vytvára opakovateľné spevnenie bez neprijateľných vizuálnych alebo výrobných vedľajších účinkov.
Často kladené otázky o vákuovom infúznom epoxide na kameň
1. Aká viskozita epoxidu je najlepšia pre vákuovú infúziu kameňa?
Vákuová infúzia kameňa vo všeobecnosti ťaží z epoxidu s relatívne nízkou viskozitou, pretože nižší odpor toku pomáha živici vstúpiť do prístupných mikrotrhlín a pórov. Neexistuje však univerzálna hodnota CPS pre každý kameň. Systém 5080 / B25Q-KG spoločnosti Veropoxy je v súčasnosti špecifikovaný na približne 400 – 600 CPS, ale kupujúci by mali tiež vyhodnotiť pracovný čas, teplotu, správanie pri vytvrdzovaní a skutočnú penetráciu na svojom vlastnom kameni.
2. Prečo živica prestane vytekať počas vákuovej infúzie?
Bežné príčiny zahŕňajú živicu, ktorá je príliš studená alebo viskózna, nadmerné oneskorenie po zmiešaní, zvýšenie viskozity počas vytvrdzovania, obmedzené cesty vnútorného toku, problémy so zariadením alebo nedostatočný tlakový rozdiel. Namiesto automatického zvyšovania podtlaku skontrolujte celý proces.
3. Prečo sú po vákuovej infúzii stále viditeľné bubliny?
Bubliny môžu pochádzať zo vzduchu zavedeného počas miešania, netesností vo vákuovom systéme, vlhkosti, vzduchu zachyteného v kameni alebo rozpustených plynov uvoľnených pri zníženom tlaku. Pretrvávajúce dutiny by mali spustiť kontrolu miešania, tesnenia, kontroly tlaku, stavu živice a prípadne odplynenia.
4. Zlepší silnejšie vákuum vždy penetráciu epoxidu?
Nie. Vákuum je len jedna premenná. Penetrácia závisí aj od viskozity živice, priepustnosti kameňa, štruktúry spojenej trhliny, teploty, pracovného času a netesnosti systému. Uzavreté alebo odpojené vnútorné defekty nemožno vyplniť jednoducho zvýšením vákua.
5. Ako by mala továreň otestovať vákuovú infúznu epoxidovú živicu pred hromadnou objednávkou?
Použite reprezentatívne výrobné dosky, kontrolujte teplotu kameňa a živice, overte, či je vákuový systém tesný, dodržujte špecifikovaný pomer miešania, zaznamenajte čas infúzie a spotrebu živice, umožnite úplné vytvrdnutie a potom nechajte dosku bežnou manipuláciou a leštením. Pred schválením hromadnej dodávky otestujte viacero dosiek.
Ako vybudovať spoľahlivejší proces vákuovej infúzie kameňa
Úspešná vákuová infúzia závisí skôr od celého okna procesu než od jedného hlavného parametra. Živica musí zostať dostatočne tekutá, aby sa dostala do prístupných vnútorných defektov, vákuový systém musí zostať stabilný, vzduch musí byť kontrolovaný a vytvrdzovanie musí začať dostatočne pomaly, aby umožnilo impregnáciu, ale dostatočne predvídateľné na praktickú výrobu. Štruktúra kameňa určuje konečnú hranicu: vákuum môže zlepšiť pohyb živice spojenými cestami, ale nemôže pretlačiť epoxid cez pevný minerál do úplne izolovaných defektov.
Začnite s prietokom a konektivitou
Pred zmenou vákuového tlaku sa uistite, že epoxid má vhodnú zmiešanú viskozitu a dostatočný pracovný čas a že kameň obsahuje spojené cesty, ku ktorým môže živica skutočne dosiahnuť. Pomalý tok môže byť problémom s teplotou živice, zatiaľ čo nulový tok do izolovaného defektu môže byť obmedzením štruktúry kameňa.
Priraďte reakciu k skutočnému výrobnému problému
Živica sa pohybuje príliš pomaly:
skontrolujte teplotu, viskozitu zmesi, uplynutý čas po zmiešaní a vnútorný odpor prúdenia.
Infúzia sa zastaví pred dokončením:
vyhodnotiť nárast viskozity a pracovný čas pred jednoduchým zvýšením vákua.
Pretrvávajúce bubliny:
skontrolujte netesnosti systému, techniku miešania, vlhkosť, rozpustený plyn a kontrolu tlaku.
Spotreba živice je príliš vysoká:
určiť, či je kameň vysoko porézny a či extra penetrácia vytvára užitočnú výstuž.
Doska sa po ošetrení stále láme:
skontrolujte, či sú kritické trhliny spojené s infúznou cestou a či je epoxidová impregnácia správnou metódou spevnenia pre tento kameň.
Čo by mali kupujúci porovnávať medzi dodávateľmi epoxidu?
Porovnajte viskozitu zmesi pri definovanej teplote, stabilitu viskozity počas infúzneho okna, pomer A:B, pracovný čas, profil vytvrdzovania, odolnosť voči žltnutiu, kompatibilitu s prírodným a umelým kameňom, konzistenciu šarže a technickú podporu pri testovaní vzoriek. Nízky počiatočný CPS je užitočný, ale sám o sebe nezaručuje úspešnú priemyselnú impregnáciu.
Kam sa posúva profesionálne vákuové spracovanie?
Naprieč vákuovým spracovaním živice sa trend posúva smerom k prísnejšej kontrole reológie živice, tlaku, priebehu toku, teploty, tvorby dutín a monitorovania procesov v reálnom čase. Kamenné továrne nepotrebujú pre každú dosku zložitosť na úrovni letectva, ale rovnaký smer je cenný: nahraďte dohady operátorov merateľnými procesnými oknami, opakovateľnými receptúrami, kontrolami netesností, teplotnými záznamami, údajmi o spotrebe a kvalifikáciou skutočných kameňov.
Praktické odporúčanie
Ak potrebujete hlbšiu penetráciu, najprv chráňte tok živice: použite správny nízkoviskózny systém, kontrolujte teplotu, minimalizujte oneskorenie medzi zmiešaním a infúziou a overte, či zariadenie netečie. Ak bubliny zostanú, pred zvýšením podtlaku preskúmajte zdroje vzduchu. Ak je infúzia nerovnomerná, skontrolujte kameň a dráhu toku namiesto toho, aby ste predpokladali, že epoxid je chybný. Najspoľahlivejší proces je ten, ktorý opakovane dostáva živicu do správnych vnútorných defektov pred želatináciou – a potom vytvrdzuje dostatočne silno na to, aby doska prežila ďalší výrobný krok.
Potrebujete otestovať vákuový infúzny epoxid na svojich kamenných doskách?
Pórovitosť kameňa, štruktúra prasklín, viskozita živice, pracovná teplota, vákuové zariadenie, čas cyklu a požiadavky na konečnú úpravu ovplyvňujú výkon infúzie. Pred hromadnou objednávkou otestujte celý proces na reprezentatívnom mramore, žule alebo umelom kameni.
Referencie
- C. D. Rudd, A. C. Long, K. N. Kendall a C. G. E. Mangin.
Technológie tekutého lisovania: Lisovanie s prenosom živice, vstrekovanie so štruktúrnou reakciou a súvisiace techniky spracovania.
University of Nottingham.
Woodhead Publishing, Cambridge. - P. Simacek and S. G. Advani.
Modeling Resin Flow and Flow-Front Development in Vacuum-Assisted Resin Transfer Molding.
Centrum pre kompozitné materiály, Univerzita v Delaware.
Composites Science and Technology. - B. K. Fink.
Flow Front Measurements and Model Validation in the Vacuum Assisted Resin Transfer Molding Process.
U.S. Army Research Laboratory.
Polymer Composites. - L. K. Grimsley, R. J. Cano, N. J. Johnston, A. C. Loos and W. M. McMahon.
Hybrid Processing of Composite Structures Using Vacuum Assisted Resin Transfer Molding.
NASA Langley Research Center.
NASA Technical Publications. - Dingding Chen, Kazuo Arakawa and Changheng Xu.
Reduction of Void Content of Vacuum-Assisted Resin Transfer Molded Composites by Infusion Pressure Control.
Kyushu University.
Polymer Composites. - M. A. Kedari, B. I. Farah and K. T. Hsiao.
Effects of Vacuum Pressure, Resin Viscosity, and Permeability on Fiber Wetting and Void Formation in Vacuum Infusion.
Composite Manufacturing Research Literature.
Composites Part A: Applied Science and Manufacturing. - P. Olivier and J. P. Cottu.
Bubble-Free Resin for Infusion Process.
Composite Materials Research Authors.
Composites Part A: Applied Science and Manufacturing, Vol. 36, Issue 6, 2005, pp. 739–746. - Charles Selwitz.
Epoxidové živice pri konzervácii kameňa.
Gettyho ochranný inštitút.
Research in Conservation Series, Getty Publications, 1992.