

త్వరిత సారాంశం:
ఎపాక్సీ రెసిన్ స్నిగ్ధత ఒక రాయి ఉపరితలంపై రెసిన్ ఎంత సులభంగా ప్రవహిస్తుందో, మైక్రో క్రాక్లను చొచ్చుకుపోతుంది, ఉపబల మెష్ను తడి చేస్తుంది, రంధ్రాలను నింపుతుంది లేదా విస్తృత లోపాల లోపల ఉండిపోతుంది. తక్కువ స్నిగ్ధత సాధారణంగా వ్యాప్తిని మెరుగుపరుస్తుంది, అయితే తక్కువ CPS స్వయంచాలకంగా ఉత్తమ ఎంపిక కాదు. స్టోన్ ప్రాసెసర్లు స్టోన్ రకం, క్రాక్ సైజు, అప్లికేషన్ మెథడ్, వర్క్షాప్ ఉష్ణోగ్రత, పని సమయం, క్యూరింగ్ బిహేవియర్ మరియు అవసరమైన ఫినిషింగ్ పనితీరును బట్టి CPS విలువలను మాత్రమే పోల్చి చూడకుండా ఎపాక్సీ స్నిగ్ధతను ఎంచుకోవాలి.
స్నిగ్ధత అనేది ఎపాక్సీ టెక్నికల్ డేటా షీట్లో చిన్న లైన్ లాగా ఉంటుంది, కానీ ఒక స్టోన్ ఫ్యాక్టరీ కోసం అది రెసిన్ మైక్రో క్రాక్ దిగువకు చేరుకుంటుందా లేదా ఉపరితలంపై కూర్చుందా అని నిర్ణయించగలదు. ఇది రెసిన్ వినియోగం, మెష్ చెమ్మగిల్లడం, గాలి విడుదల, ఉపరితల లెవెలింగ్, చొచ్చుకుపోయే లోతు, పాలిషింగ్ ప్రదర్శన, ప్రక్రియ వేగం మరియు చివరికి పూర్తయిన స్లాబ్ల స్థిరత్వాన్ని ప్రభావితం చేస్తుంది.
దట్టమైన నలుపు గ్రానైట్, లేత గ్రానైట్, తెలుపు లేదా రంగు పాలరాయి, పెళుసుగా ఉండే స్లాబ్లు, మెష్-బ్యాక్డ్ మెటీరియల్ లేదా వాక్యూమ్-అసిస్టెడ్ ఇంప్రెగ్నేషన్ ద్వారా చికిత్స చేయబడిన రాయిని ప్రాసెస్ చేస్తున్నప్పుడు ఇది చాలా ముఖ్యమైనది. ఒక వర్క్షాప్లో "సన్నని" అనిపించే రెసిన్ మరొకదానిలో చాలా భిన్నంగా ప్రవర్తిస్తుంది ఎందుకంటే పరిసర ఉష్ణోగ్రత, రాతి ఉష్ణోగ్రత, కోత, రెసిన్-హార్డనర్ కెమిస్ట్రీ మరియు క్యూర్ ప్రోగ్రెషన్ అన్నీ ప్రవాహ ప్రవర్తనను మారుస్తాయి.
అందుకే ప్రొఫెషనల్ కొనుగోలుదారులు “స్నిగ్ధత అంటే ఏమిటి?” అని మాత్రమే అడగకూడదు. మంచి ప్రశ్న ఏమిటంటే: "నిర్వచించబడిన పరీక్ష పరిస్థితులలో ఈ ఎపాక్సికి ఏ స్నిగ్ధత ఉంది మరియు నా రాయి, లోపం, ఉష్ణోగ్రత మరియు ఉత్పత్తి ప్రక్రియకు ఆ రియాలజీ అనుకూలంగా ఉందా?" వెరోపోక్సీ కరెంట్ రాతి ఎపోక్సీ ఉత్పత్తి శ్రేణి దీన్ని స్పష్టంగా వివరిస్తుంది: విభిన్న అప్లికేషన్ల కోసం ఆప్టిమైజ్ చేయబడినప్పుడు బహుళ సిస్టమ్లు ఒకే విధమైన స్నిగ్ధత పరిధులలో కూర్చుంటాయి.
స్టోన్ ప్రాసెసింగ్లో ఎపాక్సీ రెసిన్ స్నిగ్ధత అంటే ఏమిటి?
స్నిగ్ధత ప్రవాహానికి ద్రవ నిరోధకతను వివరిస్తుంది. తక్కువ-స్నిగ్ధత రెసిన్ మరింత సులభంగా ప్రవహిస్తుంది, అయితే అధిక-స్నిగ్ధత పదార్థం కదలికను నిరోధిస్తుంది మరియు దానిని ఉంచిన చోటనే ఉంటుంది.
ఎపోక్సీ రెసిన్ స్పెసిఫికేషన్లలో, స్నిగ్ధత సాధారణంగా సెంటిపోయిస్లో నివేదించబడుతుంది, cP అని వ్రాయబడుతుంది. కొన్ని కమర్షియల్ స్టోన్-ఇండస్ట్రీ టెక్నికల్ షీట్లు యూనిట్ను "CPS" అని కూడా వ్రాస్తాయి. SI పరిభాషలో, 1 cP సంఖ్యాపరంగా 1 mPa·sకి సమానం.
అయితే, స్టోన్ ప్రాసెసర్ కోసం, స్నిగ్ధత అనేది ప్రయోగశాల సంఖ్య మాత్రమే కాదు. మిశ్రమ రెసిన్ రంధ్రాలు, కేశనాళిక పగుళ్లు, రంపపు గుర్తులు, ఫైబర్గ్లాస్ మెష్, అసమాన ఉపరితలాలు, నిలువు అంచులు లేదా పెద్ద కావిటీలను ఎదుర్కొన్నప్పుడు అది ఎలా ప్రవర్తిస్తుందో నేరుగా ప్రభావితం చేస్తుంది.
తక్కువ స్నిగ్ధత కదలిక మరియు వ్యాప్తికి అనుకూలంగా ఉంటుంది
స్నిగ్ధత తగ్గినప్పుడు, రెసిన్ సాధారణంగా చక్కటి శూన్యాలలోకి సులభంగా కదులుతుంది. ఉపరితలాన్ని కప్పి ఉంచడం కంటే అంతర్గత ఫలదీకరణం లక్ష్యం అయినప్పుడు ఇది ఉపయోగపడుతుంది.
ఒక మంచి ఉదాహరణ దట్టమైన బ్లాక్ గ్రానైట్, ఇది మందపాటి అంటుకునే పదార్థంతో చేరుకోవడం కష్టంగా ఉండే సూక్ష్మ పగుళ్లను కలిగి ఉంటుంది. వెరోపోక్సీ బ్లాక్ గ్రానైట్ డీప్ పెనెట్రేషన్ కోసం అల్ట్రా-తక్కువ స్నిగ్ధత ఎపోక్సీ పాలిష్ చేయడానికి ముందు చక్కటి రంధ్రాలు మరియు పగుళ్లలోకి చొరబడటానికి ప్రత్యేకంగా ఉంచబడుతుంది. దాని ప్రచురించిన ఉత్పత్తి డేటా అంతర్గత వ్యాప్తిని మెరుగుపరచడానికి ఉద్దేశించిన చాలా తక్కువ స్నిగ్ధత పరిధిలో సిస్టమ్ను ఉంచుతుంది.
అధిక శరీరం శక్తిని మరియు ఖాళీని పూరించడానికి అనుకూలంగా ఉంటుంది
ప్రవాహం ఎల్లప్పుడూ లక్ష్యం కాదు. లోపం విస్తృతంగా ఉంటే, అప్లికేషన్ నిలువుగా ఉంటే లేదా రెసిన్ చుట్టుపక్కల రంధ్రాలలో అదృశ్యం కాకుండా సీమ్లో ఉండాలి, అధిక-స్నిగ్ధత లేదా థిక్సోట్రోపిక్ సూత్రీకరణ మరింత సముచితంగా ఉండవచ్చు.
అందుకే చొచ్చుకొనిపోయే రెసిన్ని గ్యాప్-ఫిల్లింగ్ మాస్టిక్ లాగా ఉపయోగించడం వల్ల నిరాశాజనకమైన ఫలితాలు వస్తాయి. రెసిన్ చాలా దూరం రాతిలోకి పోతుంది, మరమ్మత్తు జోన్ నుండి బయటపడవచ్చు లేదా ఉపరితలం దగ్గర తగినంత పదార్థాన్ని వదిలివేయవచ్చు.
దీనికి విరుద్ధంగా, హెయిర్లైన్ పగుళ్ల కోసం భారీ గ్యాప్-ఫిల్లింగ్ అంటుకునే వాడకాన్ని ఉపయోగించడం వ్యతిరేక సమస్యను సృష్టించవచ్చు: ఇది దాని అంతర్గత లోతును చేరుకోకుండా క్రాక్ ప్రవేశద్వారం వంతెన చేస్తుంది.
ఎందుకు CPS ఒక్కటే సరిపోదు
రెండు ఎపోక్సీ ఉత్పత్తులను వాటి ప్రచురించిన CPS విలువలతో పోల్చడం అనేది అత్యంత సాధారణ కొనుగోలు తప్పులలో ఒకటి.
పోల్చదగిన పరిస్థితులలో రెండు సంఖ్యలను కొలిస్తే తప్ప ఆ పోలిక తప్పుదారి పట్టించవచ్చు.
కొలత ఉష్ణోగ్రత ముఖ్యమైనది
ఎపోక్సీ స్నిగ్ధత అత్యంత ఉష్ణోగ్రత-సెన్సిటివ్. కోల్డ్ రెసిన్ మందంగా మారుతుంది మరియు ఒక ఉపరితలంలోకి పంప్ చేయడం, కలపడం, వ్యాప్తి చేయడం మరియు తడి చేయడం కష్టం. వెచ్చని రెసిన్ సాధారణంగా మరింత సులభంగా ప్రవహిస్తుంది.
అంతర్జాతీయ రాతి కర్మాగారాలకు ఇది చాలా ముఖ్యమైనది. 10°C శీతాకాలపు వర్క్షాప్లో ఉపయోగించే రెసిన్ 30°C ఉత్పత్తి ప్రాంతంలో నిర్వహించబడే అదే ఉత్పత్తికి భిన్నంగా ప్రవర్తిస్తుంది.
ఉష్ణోగ్రత రెండవ ప్రభావాన్ని కూడా సృష్టిస్తుంది: వేడెక్కడం సాధారణంగా స్నిగ్ధతను తగ్గిస్తుంది, అధిక ఉష్ణోగ్రత ఎపాక్సి ప్రతిచర్యను వేగవంతం చేస్తుంది మరియు ఉపయోగించగల పని సమయాన్ని తగ్గిస్తుంది. ఆచరణలో, ఒక కర్మాగారం మెరుగైన ప్రవాహాన్ని పొందడానికి రెసిన్ను నిరవధికంగా వేడి చేయదు. ప్రవాహం, కుండ జీవితం, క్యూరింగ్ వేగం మరియు ఉత్పత్తి లయ కలిసి సమతుల్యం చేయాలి.
రెసిన్-మాత్రమే స్నిగ్ధత కంటే మిశ్రమ స్నిగ్ధత మరింత ఉపయోగకరంగా ఉంటుంది
కాంపోనెంట్ A ఒక స్నిగ్ధత మరియు కాంపోనెంట్ B మరొకటి కలిగి ఉండవచ్చు. రెసిన్ మరియు గట్టిపడటం కలిపిన తర్వాత, మిశ్రమ వ్యవస్థ మళ్లీ భిన్నంగా ప్రవర్తిస్తుంది.
నిజమైన ఉత్పత్తి నిర్ణయాల కోసం, ప్రచురించబడిన స్నిగ్ధత వీటిని సూచిస్తుందో లేదో అడగండి:
- రెసిన్ భాగం మాత్రమే;
- గట్టిపడే భాగం మాత్రమే;
- పూర్తిగా మిశ్రమ A+B వ్యవస్థ;
- మిక్సింగ్ తర్వాత వెంటనే మిశ్రమం; లేదా
- ప్రతిచర్య యొక్క నిర్దిష్ట కాలం తర్వాత మిశ్రమం.
స్టోన్ ప్రాసెసింగ్ కోసం, మిశ్రమ-వ్యవస్థ ప్రవర్తన సాధారణంగా చాలా సందర్భోచితంగా ఉంటుంది, ఎందుకంటే ఇది వాస్తవానికి పగుళ్లలోకి ప్రవేశిస్తుంది, మెష్ను తడి చేస్తుంది లేదా స్లాబ్లో వ్యాపిస్తుంది.
కోత రేటు మరియు పరీక్షా విధానం ముఖ్యం
అనేక ద్రవ రెసిన్లు భ్రమణ విస్కోమీటర్లతో మూల్యాంకనం చేయబడతాయి. నాన్-న్యూటోనియన్ పదార్థాల కోసం, కుదురు వేగం లేదా కోత పరిస్థితులపై ఆధారపడి స్పష్టమైన స్నిగ్ధత మారవచ్చు. అందుకే ప్రొఫెషనల్ స్పెసిఫికేషన్ నేకెడ్ నంబర్ను ప్రదర్శించడం కంటే కొలత పద్ధతి మరియు పరీక్ష పరిస్థితులను ఆదర్శంగా పేర్కొనాలి.
ISO 2555 భ్రమణ విస్కోమీటర్ని ఉపయోగించి ద్రవ రెసిన్ల కోసం స్పష్టమైన-స్నిగ్ధత కొలతను వివరిస్తుంది, అయితే ASTM D2196 నిర్వచించిన భ్రమణ పరిస్థితులలో కొలవబడిన న్యూటోనియన్-యేతర పదార్థాల యొక్క స్పష్టమైన స్నిగ్ధత మరియు భూగర్భ ప్రవర్తనను సూచిస్తుంది.
ఒక ఆచరణాత్మక కొనుగోలు నియమం: సరఫరాదారు A "400 cP" అని మరియు సరఫరాదారు B "550 cP" అని చెబితే, సరఫరాదారు A మెరుగ్గా చొచ్చుకుపోతుందని వెంటనే ఊహించవద్దు. ముందుగా పరీక్ష ఉష్ణోగ్రత, పరికరం లేదా పద్ధతి, కుదురు/వేగ పరిస్థితులు, A/B మిక్సింగ్ స్థితి మరియు అప్లికేషన్-నిర్దిష్ట సూత్రీకరణను సరిపోల్చండి.
స్నిగ్ధత స్టోన్ ప్రాసెసింగ్ పనితీరును ఎలా ప్రభావితం చేస్తుంది
మైక్రో క్రాక్లలోకి ప్రవేశించడం
హెయిర్లైన్ పగుళ్లు మరియు అంతర్గత పగుళ్లు తక్కువ-స్నిగ్ధత రెసిన్ ప్రయోజనాన్ని కలిగి ఉన్న స్పష్టమైన సందర్భాలలో ఉన్నాయి. దట్టమైన గ్రానైట్ తనిఖీలో కనిపించే పగుళ్లను కలిగి ఉండవచ్చు కానీ చాలా ఇరుకైనది. ఒక రెసిన్ తప్పనిసరిగా ఓపెనింగ్ను తడి చేయాలి మరియు జిలేషన్ చాలా దూరం ముందుకు సాగడానికి ముందు కేశనాళిక మార్గాల ద్వారా కదులుతూ ఉండాలి.
ఈ కారణంగా, వెరోపోక్సీ బ్లాక్ గ్రానైట్ సొల్యూషన్ రేంజ్ మైక్రో క్రాక్ ట్రీట్మెంట్ మరియు రీన్ఫోర్స్మెంట్ కోసం ఉద్దేశించిన అనేక డీప్-పెనెట్రేషన్ మరియు హై-ఫ్లో ఎపాక్సి సిస్టమ్లను కలిగి ఉంటుంది.
చొచ్చుకుపోవటం సరిపోకపోతే, పూత పూసిన వెంటనే మరమ్మత్తు ఆమోదయోగ్యమైనదిగా కనిపిస్తుంది, అయితే అంతర్గత లోపాలు చికిత్స చేయబడవు. క్రమాంకనం, పాలిషింగ్, కట్టింగ్, రవాణా లేదా ఇన్స్టాలేషన్ సమయంలో సమస్యలు తర్వాత కనిపించవచ్చు.
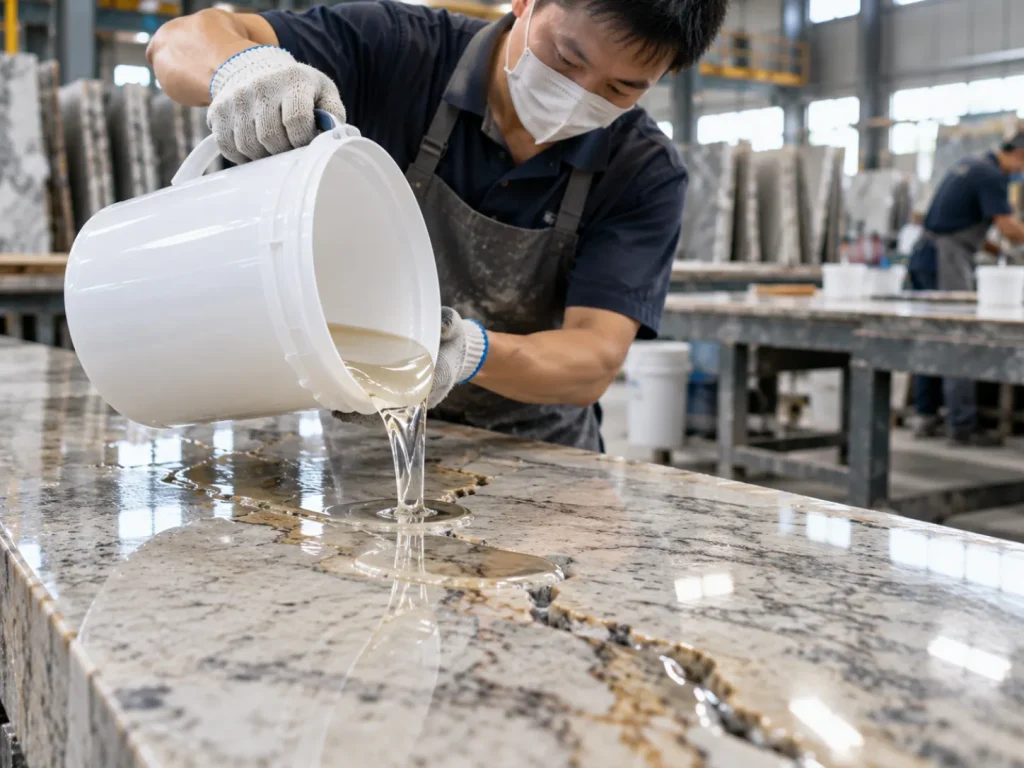
రంధ్రాలు మరియు రాతి ఉపరితలాల చెమ్మగిల్లడం
మంచి చెమ్మగిల్లడం అనేది రెసిన్ పగుళ్లు మరియు రంద్రాల యొక్క అంతర్గత ఉపరితలంతో వివిక్త బిందువులుగా మిగిలిపోవడానికి బదులుగా సహాయపడుతుంది. తక్కువ స్నిగ్ధత సాధారణంగా సులభంగా వ్యాప్తి చెందడానికి మద్దతు ఇస్తుంది, అయితే రసాయన శాస్త్రం మరియు ఉపరితల పరిస్థితి కూడా ముఖ్యమైనది.
దుమ్ము, తేమ, నూనె, పాలిషింగ్ అవశేషాలు లేదా అధిక రాతి ఉష్ణోగ్రత స్నిగ్ధత సముచితంగా కనిపించినప్పుడు కూడా చెమ్మగిల్లడంలో జోక్యం చేసుకోవచ్చు. అందువల్ల, తక్కువ CPS ఫిగర్ పేలవమైన ఉపరితల తయారీని భర్తీ చేయదు.
గాలి విడుదల మరియు బబుల్ ప్రవర్తన
చాలా మందపాటి వ్యవస్థ చిక్కుకున్న గాలిని తప్పించుకోవడానికి కష్టతరం చేస్తుంది, ముఖ్యంగా ఫలదీకరణం లేదా మెష్ చెమ్మగిల్లడం సమయంలో. తక్కువ-స్నిగ్ధత రెసిన్ ఫైబర్స్ మరియు రంధ్రాల చుట్టూ కదలికను మెరుగుపరుస్తుంది, అయితే దూకుడు మిక్సింగ్ ఇప్పటికీ గాలిని పరిచయం చేస్తుంది.
వాక్యూమ్-సహాయక ప్రాసెసింగ్ని ఉపయోగించే ఫ్యాక్టరీలు ఈ బ్యాలెన్స్పై ప్రత్యేక శ్రద్ధ వహించాలి. వెరోపోక్సీ వాక్యూమ్ ఇన్ఫ్యూషన్ సొల్యూషన్స్ వాక్యూమ్-సహాయక పరిస్థితులలో సూక్ష్మ-రంధ్రాలు మరియు అంతర్గత లోపాలలో రెసిన్ కదలికను ప్రోత్సహించడంపై ఆధారపడి ఉంటాయి.
రెసిన్ వినియోగం
మరింత ద్రవ రెసిన్ లోతుగా చొచ్చుకుపోతుంది, ఇది తరచుగా కావాల్సినది. కానీ అప్లికేషన్ పరిమాణం నియంత్రించబడకపోతే అది అధిక పోరస్ రాయిపై వినియోగాన్ని పెంచుతుంది.
ఇది ప్రత్యేకంగా ట్రావెర్టైన్, పోరస్ పాలరాయి, వాతావరణ రాయి మరియు ఇంటర్కనెక్టడ్ శూన్యాలను కలిగి ఉన్న స్లాబ్లకు సంబంధించినది. ఒక ఆపరేటర్ రెసిన్ను వర్తింపజేయడం కొనసాగించవచ్చు ఎందుకంటే ఉపరితలం పొడిగా కనిపిస్తుంది, అయితే గణనీయమైన మొత్తం ఇప్పటికే ఉపరితలం క్రిందకు తరలించబడింది.
లక్ష్యం లోతైన ఉపబలంగా ఉంటే అధిక వినియోగం స్వయంచాలకంగా వృధా కాదు. సమస్య ఏమిటంటే, అదనపు రెసిన్ ఉపయోగకరమైన అంతర్గత బంధాన్ని సృష్టిస్తుందా లేదా అది తక్కువ విలువను జోడించే శూన్యాలుగా అదృశ్యమవుతుంది.
ఉపరితల లెవలింగ్ మరియు పాలిషింగ్ తయారీ
పగుళ్లు మరమ్మత్తు తర్వాత, అనేక రాతి పంక్తులు గ్రౌండింగ్ లేదా పాలిష్ చేయడానికి తరలించబడతాయి. రెసిన్ స్నిగ్ధత అనేది నయం చేసిన తర్వాత లోపాలు పూర్తిగా నిండి ఉన్నాయా మరియు పిన్హోల్స్ లేదా రిసెస్డ్ రిపేర్ లైన్లను బహిర్గతం చేయకుండా ఉపరితలం ప్రాసెస్ చేయవచ్చా అనే దానిపై ప్రభావం చూపుతుంది.
రాయిలోకి అందంగా ప్రవహించే ఒక చొచ్చుకొనిపోయే రెసిన్కు ఎగువ ఉపరితలం శరీరం లేదా లెవలింగ్ అవసరమైనప్పుడు రెండవ చికిత్స అవసరం కావచ్చు. కొన్ని ప్రొఫెషనల్ ప్రాసెసింగ్ సిస్టమ్లు లోతైన ఫలదీకరణాన్ని తుది ఉపరితల పూరకం లేదా పూర్తి చేయడం నుండి వేరు చేయడానికి ఇది ఒక కారణం.
మీరు స్టోన్ కోసం ఏ CPS పరిధిని ఎంచుకోవాలి?
ప్రతి మార్బుల్, గ్రానైట్, మెష్ బ్యాకింగ్ లేదా వాక్యూమ్ ప్రాసెస్కి ఒక స్థిర CPS పరిధి సరైనదని చెప్పే సార్వత్రిక పరిశ్రమ నియమం లేదు. "తక్కువ స్నిగ్ధత," "అల్ట్రా-తక్కువ స్నిగ్ధత," మరియు "అధిక ప్రవాహం" వంటి వర్గీకరణ పదాలు సూత్రీకరణ, సరఫరాదారు, పరీక్ష పరిస్థితులు మరియు ఉద్దేశించిన అప్లికేషన్పై ఆధారపడి ఉంటాయి.
అయినప్పటికీ, వృత్తిపరమైన రాతి ఉత్పత్తిలో సాపేక్షంగా తక్కువ-స్నిగ్ధత వ్యవస్థలు ఎలా వర్తింపజేయబడతాయి అనేదానికి ప్రస్తుత వెరోపోక్సీ ఉత్పత్తులు ఉపయోగకరమైన వాస్తవ-ప్రపంచ ఉదాహరణలను అందిస్తాయి.
| స్టోన్ ప్రాసెసింగ్ అవసరం | స్నిగ్ధత దిశ | కొనుగోలుదారు ఏమి సాధించడానికి ప్రయత్నిస్తున్నాడు | వెరోపోక్సీ అప్లికేషన్ ఉదాహరణ |
|---|---|---|---|
| సూక్ష్మ పగుళ్లతో దట్టమైన నల్ల గ్రానైట్ | చాలా తక్కువ స్నిగ్ధత | పాలిష్ చేయడానికి ముందు లోతైన అంతర్గత వ్యాప్తి | CP83-60 / B25Q-KG డీప్-పెనెట్రేషన్ సిస్టమ్ |
| లైట్ గ్రానైట్ క్రాక్ మరమ్మత్తు మరియు రంగు మెరుగుదల | తక్కువ స్నిగ్ధత, నియంత్రిత ప్రవాహం | ఉపరితల కవరేజీని కొనసాగిస్తూ జరిమానా లోపాలను చేరుకోండి | 4099-BBS / D30M-BS |
| వెచ్చని-వాతావరణ పాలరాయి మరమ్మత్తు | తక్కువ-నియంత్రిత స్నిగ్ధత | మంచి చెమ్మగిల్లడం, పగుళ్లు మరమ్మత్తు, లెవలింగ్ మరియు రంగు మెరుగుదల | 5099 / B25Q-KG |
| స్టోన్ మెష్ బ్యాకింగ్ | నియంత్రిత తక్కువ స్నిగ్ధత | అధిక ప్రవాహం లేకుండా వెట్ రీన్ఫోర్స్మెంట్ మెష్ | 4090 మెష్-బ్యాకింగ్ సిస్టమ్స్ |
| వాక్యూమ్ ఫలదీకరణం | తగినంత పని సమయంతో తక్కువ స్నిగ్ధత | జిలేషన్కు ముందు రెసిన్ను రంధ్రాల ద్వారా మరియు మైక్రో క్రాక్ల ద్వారా తరలించండి | వాక్యూమ్ ఇన్ఫ్యూషన్ సొల్యూషన్స్ |
| విస్తృత ఖాళీలు లేదా సీమ్ నింపడం | అధిక శరీరం లేదా థిక్సోట్రోపిక్ ప్రవర్తన | అధిక డ్రైనేజీకి బదులుగా మరమ్మత్తు ప్రదేశంలో రెసిన్ ఉంచండి | అత్యల్ప CPSని మాత్రమే ఎంచుకోకుండా అప్లికేషన్-నిర్దిష్ట ఫిల్లింగ్ సిస్టమ్ని ఉపయోగించండి |
ఉదాహరణకు, వెరోపోక్సీ దానితో సహా అనేక రాతి ఉత్పత్తుల కోసం సుమారు 400–600 cPని ప్రచురిస్తుంది. లైట్ గ్రానైట్ కోసం రంగును పెంచే ఎపోక్సీ మరియు వెచ్చని వాతావరణం మార్బుల్ రిపేర్ & కలర్ ఎన్హాన్స్మెంట్ సిస్టమ్. ఇంతలో, దాని నలుపు-గ్రానైట్ డీప్-పెనెట్రేషన్ ఉత్పత్తి చక్కటి అంతర్గత లోపాల కోసం మరింత తక్కువగా ఉంచబడింది.
"400–600 cP సరైన రాతి స్నిగ్ధత" అనేది ముఖ్యమైన టేకావే కాదు. క్యూర్ స్పీడ్, టెంపరేచర్ స్టెబిలిటీ, సర్ఫేస్ ఇంటరాక్షన్, హార్డ్నెర్ కెమిస్ట్రీ, ఎల్లోయింగ్ రెసిస్టెన్స్ మరియు అప్లికేషన్ మెథడ్ విభిన్నంగా ఉన్నందున సారూప్య సంఖ్యా స్నిగ్ధత శ్రేణులు వేర్వేరు విధులను అందించగలవు.
రాయి రకం ద్వారా స్నిగ్ధతను ఎలా ఎంచుకోవాలి
దట్టమైన నల్ల గ్రానైట్
మైక్రో క్రాక్లు లేదా అంతర్గత పగుళ్లు ప్రధాన లోపంగా ఉన్నప్పుడు దట్టమైన బ్లాక్ గ్రానైట్ తరచుగా అధిక-చొచ్చుకుపోయే విధానం నుండి ప్రయోజనం పొందుతుంది. రాయి మొత్తం సచ్ఛిద్రత తక్కువగా ఉండవచ్చు, అయినప్పటికీ చక్కటి నిర్మాణ పగుళ్లకు ఇప్పటికీ ఉపబల అవసరం కావచ్చు.
రెసిన్ చాలా జిగటగా ఉంటే, అది క్రాక్ ప్రవేశ ద్వారం దగ్గర ఉండవచ్చు. ఇది తగినంత నియంత్రణ లేకుండా చాలా ద్రవంగా ఉంటే, అది అధికంగా వలస వెళ్లి వినియోగాన్ని పెంచుతుంది.
మీ ప్రక్రియలో పాలిష్ చేయడానికి ముందు ఇంప్రెగ్నేషన్ ఉంటే, లోతైన వ్యాప్తి, తగినంత పని సమయం, బలమైన అంతర్గత బంధం మరియు పాలిష్ చేసిన తర్వాత స్థిరమైన దృశ్య ఫలితాలకు ప్రాధాన్యత ఇవ్వండి.
లైట్ గ్రానైట్
లేత-రంగు గ్రానైట్ అదనపు సవాలును సృష్టిస్తుంది: మరమ్మత్తు నాణ్యత స్పష్టమైన చీకటి, మరక లేదా దృశ్యమాన కాంట్రాస్ట్ను సృష్టించకుండా నిర్మాణాత్మకంగా ఉండాలి.
అందువల్ల స్నిగ్ధత పారదర్శకత, రంగు మెరుగుదల ప్రవర్తన, పసుపు రంగు నిరోధకత మరియు చివరి మెరుగుపెట్టిన రూపాన్ని కలిపి అంచనా వేయాలి.
ది వెరోపాక్సీ లైట్ గ్రానైట్ వ్యవస్థ ప్రచురించబడిన 400–600 cP పరిధిని రంగు-పెంపుదల మరియు చొచ్చుకుపోయే ఫంక్షన్లతో మిళితం చేస్తుంది, స్నిగ్ధత ఆప్టికల్ పనితీరు నుండి ఎందుకు వేరు చేయబడకూడదో చూపిస్తుంది.
తెలుపు మరియు రంగు పాలరాయి
మార్బుల్ సచ్ఛిద్రత, మైక్రో క్రాక్ నిర్మాణం, ఖనిజ కూర్పు, అపారదర్శకత మరియు రంగు సున్నితత్వంలో గణనీయంగా మారవచ్చు. కెమిస్ట్రీ మరియు ఆప్టికల్ లక్షణాలు తగినవి కానట్లయితే, ప్రభావవంతంగా చొచ్చుకుపోయే రెసిన్ కాంతి పాలరాయి యొక్క దృశ్య రూపాన్ని కూడా మార్చవచ్చు.
తెలుపు మరియు రంగు పాలరాయి కోసం, మరక లేని ప్రవర్తన, పసుపు రంగు నిరోధకత, నీటి గుర్తు ప్రమాదం, పని ఉష్ణోగ్రత మరియు పాలిషబిలిటీతో కలిపి స్నిగ్ధతను అంచనా వేయండి.
వెరోపోక్సీ విస్తృతమైనది మార్బుల్ కోసం ఎపోక్సీ అప్లికేషన్ విభాగం మార్బుల్ రీన్ఫోర్స్మెంట్ మరియు రిపేర్ కోసం సందర్భాన్ని అందిస్తుంది, అయితే నిర్దిష్ట వెచ్చని-ఉష్ణోగ్రత ఉత్పత్తులు మరింత నిర్వచించబడిన ప్రాసెసింగ్ పరిస్థితులను సూచిస్తాయి.
ట్రావెర్టైన్ మరియు అధిక పోరస్ రాయి
ట్రావెర్టైన్ భిన్నంగా ప్రవర్తిస్తుంది ఎందుకంటే ఓపెన్ రంద్రాలు మరియు కావిటీస్ పెద్ద మొత్తంలో తక్కువ-స్నిగ్ధత రెసిన్ను గ్రహించగలవు. స్థిరీకరణ కోసం లోతైన ప్రవాహం కావాల్సినది కావచ్చు, కానీ పెద్ద ఉపరితల కావిటీస్ ఫ్లష్తో నిండినప్పుడు స్వచ్ఛమైన వ్యాప్తి వ్యూహం ఎల్లప్పుడూ తగినది కాదు.
అలాంటప్పుడు, ప్రాసెసర్కు దశలవారీ విధానం అవసరం కావచ్చు: ముందుగా చొచ్చుకుపోవటం లేదా సీలింగ్ చేయడం, తర్వాత అధిక శరీరాన్ని నింపే పదార్థం.
వెరోపోక్సీ ట్రావెర్టైన్ కోసం ఎపోక్సీ విభాగం రంధ్రాల చికిత్స, పగుళ్లు మరమ్మత్తు మరియు రాళ్ల రక్షణలో ఎపోక్సీ పాత్రను చర్చిస్తుంది.
ఉష్ణోగ్రత స్నిగ్ధత నిర్ణయాన్ని ఎలా మారుస్తుంది
ఎపోక్సీ కొనుగోలులో ఉష్ణోగ్రత చాలా తక్కువగా అంచనా వేయబడిన వేరియబుల్స్లో ఒకటి.
కోల్డ్ రెసిన్ మరింత జిగటగా మారుతుంది. ఇది ప్రవహించడానికి ఎక్కువ సమయం పడుతుంది, ఖచ్చితంగా పంపిణీ చేయడం కష్టం కావచ్చు, మరింత నెమ్మదిగా ఉపబలాన్ని తడి చేయవచ్చు మరియు ప్రాసెసింగ్ సమయంలో గాలిని మరింత సులభంగా ట్రాప్ చేయవచ్చు.
వెచ్చని రెసిన్ సాధారణంగా మరింత తేలికగా ప్రవహిస్తుంది, అయితే ఉష్ణోగ్రత పెరిగేకొద్దీ రెసిన్ మరియు గట్టిపడే వాటి మధ్య రసాయన ప్రతిచర్య కూడా వేగవంతం అవుతుంది. ఒక కర్మాగారానికి దాని చక్రం సమయానికి అనుగుణంగా ఉండటానికి ప్రవాహం మరియు నివారణ ప్రవర్తన రెండూ అవసరం.
అందుకే ఒకే నామమాత్రపు స్నిగ్ధత కలిగిన రెండు ఉత్పత్తులు శీతాకాలం మరియు వేసవిలో విభిన్నంగా పని చేస్తాయి.
వెరోపోక్సీ యొక్క మెష్-బ్యాకింగ్ పరిధి ఒక ఉపయోగకరమైన ఉదాహరణ. దాని స్టోన్ మెష్ బ్యాకింగ్ కోసం అధిక ఉష్ణోగ్రత వాసన లేని ఎపోక్సీ 400–600 cP స్నిగ్ధత పరిధిని ప్రచురిస్తుంది మరియు అధిక-ఉష్ణోగ్రత ఉత్పత్తి కోసం రూపొందించబడింది. కంపెనీ యొక్క తక్కువ-ఉష్ణోగ్రత మెష్-బ్యాకింగ్ సిస్టమ్ కూడా నియంత్రిత తక్కువ-స్నిగ్ధత పరిధిని ఉపయోగిస్తుంది కానీ చల్లని ప్రాసెసింగ్ పరిస్థితుల చుట్టూ రూపొందించబడింది.
కొనుగోలుదారులకు పాఠం చాలా సులభం: స్నిగ్ధత మరియు క్యూరింగ్ కెమిస్ట్రీని కలిపి ఎంచుకోవాలి.
మీ ఫ్యాక్టరీ శీతాకాలంలో 10°C దగ్గర పనిచేస్తుంటే, 25°C వద్ద బాగా పనిచేసే ఎపాక్సి ఒకేలా ప్రవర్తిస్తుందని అనుకోకండి.
మీ వర్క్షాప్ క్రమం తప్పకుండా 30°C కంటే ఎక్కువగా ఉంటే, సన్నని రెసిన్ని ఎంచుకోవడం ద్వారా ప్రవాహ సమస్యలను పరిష్కరించవద్దు. కుండ జీవితం మరియు అకాల నివారణ పెద్ద ప్రమాదాలు కావచ్చు.
స్టోన్ కోసం తక్కువ స్నిగ్ధత vs అధిక స్నిగ్ధత ఎపోక్సీ
| నిర్ణయ కారకం | లోయర్-స్నిగ్ధత ఎపోక్సీ | అధిక-స్నిగ్ధత / అధిక-శరీర ఎపోక్సీ |
|---|---|---|
| మైక్రో క్రాక్ వ్యాప్తి | సాధారణంగా మంచిది | ఉపరితలం సమీపంలో ఉండవచ్చు |
| వాక్యూమ్ ఫలదీకరణం | సాధారణంగా ఇష్టపడతారు | ప్రవాహాన్ని పరిమితం చేయవచ్చు |
| మెష్ చెమ్మగిల్లడం | ఫైబర్ ఫలదీకరణాన్ని మెరుగుపరచవచ్చు | ఏకరీతిగా వ్యాప్తి చెందడం కష్టం కావచ్చు |
| విస్తృత గ్యాప్ ఫిల్లింగ్ | చాలా దూరం ప్రవహిస్తుంది లేదా మునిగిపోతుంది | సాధారణంగా గ్యాప్లో ఉండడం మంచిది |
| నిలువు మరమ్మత్తు | అధిక కుంగిపోవడం/ప్రవాహ ప్రమాదం | సాధారణంగా నియంత్రించడం సులభం |
| పోరస్ రాయి వినియోగం | లోతుగా చొచ్చుకుపోయి వినియోగాన్ని పెంచుకోవచ్చు | తక్కువ లోతైన వలస |
| గాలి విడుదల | సరిగ్గా కలిపినప్పుడు సాధారణంగా సులభం | గాలిని విడుదల చేయడం కష్టంగా ఉంటుంది |
ఏ పక్షమూ విశ్వవ్యాప్తంగా మెరుగైనది కాదు. సరైన స్నిగ్ధత అనేది అందుబాటులో ఉన్న వర్కింగ్ విండో సమయంలో అవసరమైన ఫ్లో ప్రొఫైల్ను సృష్టిస్తుంది.
వివిధ స్టోన్ ప్రాసెసింగ్ అవసరాలకు ఎపోక్సీ స్నిగ్ధతను ఎలా సరిపోల్చాలి
| మీ ఉత్పత్తి పరిస్థితి ఇలా ఉంటే… | ఎంచుకోండి లేదా తనిఖీ చేయండి... | ఎందుకు |
|---|---|---|
| హెయిర్లైన్ మైక్రో క్రాక్లతో దట్టమైన గ్రానైట్ | దిగువ-స్నిగ్ధత లోతైన-చొచ్చుకుపోయే వ్యవస్థ | క్యూరింగ్ చేయడానికి ముందు రెసిన్ తప్పనిసరిగా చక్కటి అంతర్గత పగుళ్లలోకి ప్రవేశించాలి |
| పెద్ద ఉపరితల కుహరం లేదా ఓపెన్ సీమ్ | హైయర్-బాడీ లేదా గ్యాప్-ఫిల్లింగ్ సిస్టమ్ | మితిమీరిన సన్నని రెసిన్ దూరంగా పోవచ్చు |
| వాక్యూమ్ ఇన్ఫ్యూషన్ | తక్కువ స్నిగ్ధత మరియు తగినంత కుండ జీవితం | ఇన్ఫ్యూషన్ చక్రంలో రంధ్రాల ద్వారా ప్రవాహాన్ని కొనసాగించాలి |
| ఫైబర్గ్లాస్ మెష్ పూర్తిగా తడి లేదు | మిశ్రమ స్నిగ్ధత, ఉష్ణోగ్రత, అప్లికేషన్ మొత్తం మరియు వ్యాప్తి పద్ధతిని తనిఖీ చేయండి | పేలవమైన చెమ్మగిల్లడం అనేది ఎల్లప్పుడూ రెసిన్-బలం సమస్య కాదు |
| శీతాకాలంలో ఎపాక్సీ వ్యాప్తి చెందడం కష్టమవుతుంది | పదార్థ ఉష్ణోగ్రత మరియు చల్లని-పరిస్థితి సూత్రీకరణను తనిఖీ చేయండి | తక్కువ ఉష్ణోగ్రత చిక్కదనాన్ని పెంచుతుంది |
| ఎపాక్సీ బాగా ప్రవహిస్తుంది కానీ వేసవిలో చాలా త్వరగా నయమవుతుంది | గట్టిపడే వ్యవస్థ మరియు ఉష్ణోగ్రత-నిర్దిష్ట సూత్రీకరణను తనిఖీ చేయండి | పని సమయాన్ని తగ్గించేటప్పుడు వెచ్చని పరిస్థితులు ప్రవాహాన్ని పెంచుతాయి |
| రెసిన్ చొచ్చుకొనిపోతుంది కానీ పాలిష్ చేసిన తర్వాత మరమ్మత్తు తగ్గుతుంది | దశలవారీగా చొచ్చుకుపోవడాన్ని మరియు ఉపరితల పూరకాన్ని పరిగణించండి | లోతైన ప్రవాహం మాత్రమే తగినంత ఉపరితల నిర్మాణాన్ని అందించదు |
| ఇద్దరు సరఫరాదారులు ఒకే విధమైన CPS విలువలను కోట్ చేసారు కానీ ఫలితాలు భిన్నంగా ఉంటాయి | పరీక్ష పద్ధతి, ఉష్ణోగ్రత, మిశ్రమ నిష్పత్తి, క్యూర్ ప్రొఫైల్ మరియు సబ్స్ట్రేట్ను సరిపోల్చండి | CPS మాత్రమే పూర్తి సూత్రీకరణను వివరించలేదు |
ఒక ప్రొఫెషనల్ కొనుగోలుదారు వలె ఎపోక్సీ స్నిగ్ధత స్పెసిఫికేషన్ను ఎలా చదవాలి
రెసిన్ని ఆమోదించే ముందు, ఒకటి కంటే ఎక్కువ నంబర్లను అభ్యర్థించండి.
1. పరీక్ష ఉష్ణోగ్రతను నిర్ధారించండి
ఉష్ణోగ్రత లేని స్నిగ్ధత సంఖ్య పరిమిత కొనుగోలు విలువను కలిగి ఉంటుంది. కొలత 20°C, 23°C, 25°C లేదా మరొక షరతు వద్ద తీసుకోబడిందా అని అడగండి.
2. సంఖ్య రెసిన్-మాత్రమేనా లేదా A+B మిశ్రమమా అని నిర్ధారించండి
ఉత్పత్తి లైన్ మిశ్రమ వ్యవస్థను ఉపయోగిస్తుంది. మీరు పోల్చిన స్పెసిఫికేషన్ అనువర్తనానికి సంబంధించిన పరిస్థితిని ప్రతిబింబిస్తుందని నిర్ధారించుకోండి.
3. కొలత పద్ధతిని నిర్ధారించండి
భ్రమణ విస్కోమీటర్ పద్ధతి ఉపయోగించబడిందా మరియు స్పిండిల్/స్పీడ్ పరిస్థితులు అందుబాటులో ఉన్నాయా అని అడగండి. వివిధ సరఫరాదారుల నుండి ఉత్పత్తులను పోల్చినప్పుడు ఇది చాలా ముఖ్యమైనది.
4. మిక్సింగ్ నిష్పత్తిని తనిఖీ చేయండి
ఎపోక్సీని "సన్నగా" చేయడానికి రెసిన్-టు-హార్డనర్ నిష్పత్తిని మార్చడం ఆమోదయోగ్యమైన ఉత్పత్తి సత్వరమార్గం కాదు. ఎపోక్సీ సిస్టమ్లు పేర్కొన్న స్టోయికియోమెట్రీ మరియు ఫార్ములేషన్ బ్యాలెన్స్ చుట్టూ రూపొందించబడ్డాయి. సరికాని నిష్పత్తులు అసంపూర్ణ నివారణ, మృదువైన ఉపరితలాలు, పెళుసుదనం లేదా అస్థిరమైన యాంత్రిక లక్షణాలను కలిగిస్తాయి.
5. పని సమయాన్ని తనిఖీ చేయండి మరియు ప్రొఫైల్ను నయం చేయండి
కావలసిన పగుళ్ల లోతును చేరుకోకముందే జెల్లింగ్ ప్రారంభమయ్యే అత్యంత ద్రవ ఎపాక్సీ విజయవంతమైన వ్యాప్తి వ్యవస్థ కాదు.
లోతైన చికిత్స కోసం, వ్యాప్తి, చొరబాటు, వాక్యూమ్ ప్రాసెసింగ్ లేదా మెష్ ఫలదీకరణం కోసం అవసరమైన సమయంలో స్నిగ్ధత ఉపయోగకరంగా ఉండాలి.
6. బ్యాచ్ల మధ్య స్నిగ్ధత సహనాన్ని తనిఖీ చేయండి
నిరంతర ఉత్పత్తిని నడుపుతున్న స్టోన్ ఫ్యాక్టరీలకు రిపీటబిలిటీ అవసరం. స్నిగ్ధత బ్యాచ్ నుండి బ్యాచ్కు గణనీయంగా మారితే, అప్లికేషన్ పరిమాణం, వ్యాప్తి లోతు, ఆపరేటర్ సాంకేతికత మరియు లైన్ వేగం అన్నింటినీ సర్దుబాటు చేయాల్సి ఉంటుంది.
అందుకే సరఫరాదారు మూల్యాంకనం బ్యాచ్ స్థిరత్వాన్ని కలిగి ఉండాలి, ఒక నమూనా డ్రమ్ నుండి మంచి ఫలితం మాత్రమే కాదు.
బల్క్ ఆర్డర్ చేయడానికి ముందు ఎపోక్సీ స్నిగ్ధతను ఎలా పరీక్షించాలి
ప్రయోగశాల సంఖ్య ఎల్లప్పుడూ నిజమైన స్లాబ్ పరీక్షకు కనెక్ట్ చేయబడాలి.
దశ 1: పదార్థాలను కండిషన్ చేయండి
రెసిన్, గట్టిపడేవాడు మరియు ప్రాతినిధ్య రాతి నమూనాలను నియంత్రిత మరియు నమోదు చేయబడిన ఉష్ణోగ్రతకు తీసుకురండి. ఒక సరఫరాదారుని 15°C వద్ద మరియు మరొకరిని 25°C వద్ద పరీక్షించడం పోలికను నమ్మదగనిదిగా చేస్తుంది.
దశ 2: పేర్కొన్న నిష్పత్తి ప్రకారం కలపండి
ఖచ్చితమైన బరువు లేదా మీటరింగ్ ఉపయోగించండి. ప్రవాహాన్ని సర్దుబాటు చేయడానికి నిష్పత్తిని సవరించవద్దు.
దశ 3: ప్రారంభ నిర్వహణ ప్రవర్తనను రికార్డ్ చేయండి
పోయడం, కలపడం, వ్యాప్తి చేయడం, చెమ్మగిల్లడం మరియు బబుల్ విడుదలను గమనించండి. ఆపరేటర్లు లేదా ఆటోమేటిక్ పరికరాలను నియంత్రించడానికి రెసిన్ స్థిరంగా తగినంతగా ప్రవర్తించాలి.
దశ 4: అసలు ఉత్పత్తి రాయికి దీన్ని వర్తించండి
జెనరిక్ టెస్ట్ ప్యానెల్ కాకుండా ప్రాతినిధ్య గ్రానైట్, మార్బుల్, ట్రావెర్టైన్ లేదా రీన్ఫోర్స్డ్ స్లాబ్ మెటీరియల్ని ఉపయోగించండి.
వ్యాప్తి అప్లికేషన్ల కోసం, రెసిన్ కేవలం ఉపరితలంపై పూత పూయడం కంటే లోపాన్ని చేరుకుంటుందో లేదో పరిశీలించండి.
దశ 5: రెసిన్ వినియోగాన్ని రికార్డ్ చేయండి
నియంత్రిత పరిస్థితుల్లో స్లాబ్కు లేదా చదరపు మీటరుకు ఎంత మెటీరియల్ అవసరమో కొలవండి. గణనీయంగా ఎక్కువ పదార్థాన్ని వినియోగించే చౌకైన రెసిన్ ఉత్పత్తిలో చౌకగా ఉండకపోవచ్చు.
దశ 6: పూర్తి పని విండోను గమనించండి
మిక్సింగ్ తర్వాత స్నిగ్ధత ఎంత త్వరగా పెరుగుతుందో ట్రాక్ చేయండి. ప్రవాహం ఎప్పుడు తగ్గుముఖం పడుతుందో మరియు తదుపరి అనువర్తనానికి సిస్టమ్ అనుకూలం కానప్పుడు ఆపరేటర్లు తెలుసుకోవాలి.
దశ 7: స్లాబ్ను క్యూర్ చేసి పూర్తి చేయండి
తడి రూపాన్ని మాత్రమే అంచనా వేయవద్దు. నిజమైన ఉత్పత్తి ప్రక్రియకు అవసరమైన విధంగా స్లాబ్ను గ్రైండ్ చేయండి, పాలిష్ చేయండి, కత్తిరించండి లేదా హ్యాండిల్ చేయండి.
దీని కోసం తనిఖీ చేయండి:
- మిగిలిన మైక్రో క్రాక్లు;
- పిన్హోల్స్;
- కనిపించే మరమ్మత్తు అంచులు;
- రంగు మార్పు;
- పసుపు రంగు;
- పేద సంశ్లేషణ;
- రీసెస్డ్ ఫిల్లింగ్;
- ఉపరితల tackiness;
- ఊహించని పెళుసుదనం; మరియు
- సానపెట్టే అసమానతలు.
స్టోన్ ఫ్యాక్టరీలలో సాధారణ ఎపాక్సీ స్నిగ్ధత తప్పులు
అత్యల్ప CPSని ఎంచుకోవడం వలన ఇది మరింత అధునాతనంగా అనిపిస్తుంది
దిగువ స్వయంచాలకంగా మంచిది కాదు. చాలా ద్రవ రెసిన్ లోతుగా చొచ్చుకుపోవచ్చు కానీ అధిక వినియోగం, ప్రవాహం లేదా తగినంత ఉపరితల నిర్మాణాన్ని సృష్టిస్తుంది.
వేర్వేరు ఉష్ణోగ్రతల వద్ద కొలిచిన సంఖ్యలను పోల్చడం
వ్యత్యాసం ప్రధానంగా పరీక్ష పరిస్థితుల నుండి వచ్చినప్పటికీ ఇది ఒక రెసిన్ నాటకీయంగా సన్నగా కనిపించేలా చేస్తుంది.
రాయిని కూడా పట్టించుకోవడం లేదు
దట్టమైన బ్లాక్ గ్రానైట్ మైక్రో క్రాక్ మరియు ఓపెన్ ట్రావెర్టైన్ కేవిటీ ఒకే రిపేర్ సమస్య కాదు. వారు అదే రెసిన్ను స్వయంచాలకంగా ఉపయోగించకూడదు.
ప్రతి సీజన్కు ఒక ఎపోక్సీని ఉపయోగించడం
కాలానుగుణ వర్క్షాప్ ఉష్ణోగ్రత ప్రవాహం మరియు నివారణ వేగం రెండింటినీ మార్చగలదు. బలమైన శీతాకాలం/వేసవి వైవిధ్యం ఉన్న ఫ్యాక్టరీలు వాస్తవ ఉష్ణోగ్రత పరిస్థితులలో ఉత్పత్తులను పరీక్షించాలి.
కుండ జీవితాన్ని విస్మరించడం
అసలు అప్లికేషన్ విండో సమయంలో స్నిగ్ధత చాలా త్వరగా పెరిగితే అద్భుతమైన ప్రారంభ ప్రవాహం పనికిరాదు.
యూనివర్సల్ గ్యాప్ ఫిల్లర్గా పెనెట్రేషన్ రెసిన్ని ఉపయోగించడం
రెసిన్ రాతిలో కనిపించకుండా పోతుంది మరియు ఉపరితలాన్ని తక్కువగా ఉంచవచ్చు.
స్నిగ్ధతను సర్దుబాటు చేయడానికి మిక్సింగ్ నిష్పత్తిని మార్చడం
ఇది అత్యంత ప్రమాదకరమైన సత్వరమార్గాలలో ఒకటి. నిర్దిష్ట A:B నిష్పత్తిని యాదృచ్ఛికంగా మార్చడం ద్వారా కాకుండా సరైన సూత్రీకరణ మరియు ప్రాసెసింగ్ పరిస్థితుల ద్వారా ప్రవాహాన్ని నియంత్రించాలి.
స్టోన్ ఎపాక్సీ కొనుగోలుదారు చెక్లిస్ట్
| సరఫరాదారుని అడగవలసిన ప్రశ్న | వై ఇట్ మేటర్స్ |
|---|---|
| మిశ్రమ స్నిగ్ధత అంటే ఏమిటి? | ఇది రెసిన్-మాత్రమే డేటా కంటే మెరుగైన నిజమైన అప్లికేషన్ ప్రవర్తనను సూచిస్తుంది. |
| స్నిగ్ధత ఏ ఉష్ణోగ్రత వద్ద కొలుస్తారు? | ఎపోక్సీ ప్రవాహం ఉష్ణోగ్రతతో గణనీయంగా మారుతుంది. |
| ఏ స్నిగ్ధత పరీక్ష పద్ధతి ఉపయోగించబడింది? | వేర్వేరు కొలత పరిస్థితులు విభిన్న స్పష్టమైన విలువలను ఉత్పత్తి చేయగలవు. |
| రెసిన్ ఏ రాయి మరియు ప్రక్రియ కోసం రూపొందించబడింది? | సాధారణ CPS లక్ష్యం కంటే అప్లికేషన్-నిర్దిష్ట సూత్రీకరణ ముఖ్యమైనది. |
| రెసిన్-టు-హార్డనర్ నిష్పత్తి ఏమిటి? | పునరావృతమయ్యే క్యూరింగ్ మరియు పనితీరు కోసం అవసరం. |
| పాట్ లైఫ్ లేదా వర్కింగ్ విండో అంటే ఏమిటి? | ఉపయోగకరమైన ప్రవాహం ఎంతకాలం అందుబాటులో ఉందో నిర్ణయిస్తుంది. |
| మా వేసవి మరియు శీతాకాల ఉష్ణోగ్రతల వద్ద ఉత్పత్తి ఎలా ప్రవర్తిస్తుంది? | స్థిరమైన సంవత్సరం పొడవునా ఉత్పత్తికి ముఖ్యమైనది. |
| మన స్వంత రాయిపై రెసిన్ని పరీక్షించవచ్చా? | రియల్ స్లాబ్ టెస్టింగ్ వ్యాప్తి, రంగు మరియు పాలిషింగ్ పనితీరును వెల్లడిస్తుంది. |
| అంచనా వేసిన బ్యాచ్-టు-బ్యాచ్ స్నిగ్ధత సహనం ఏమిటి? | ఆటోమేటెడ్ మరియు నిరంతర ఉత్పత్తికి కీలకం. |
సిఫార్సు: ముందుగా ప్రాసెస్ని, తర్వాత CPSని ఎంచుకోండి
రాతి ప్రాసెసింగ్ కోసం ఎపోక్సీ రెసిన్ను ఎంచుకోవడానికి ఉత్తమ మార్గం స్నిగ్ధత సంఖ్య కంటే ప్రక్రియ సమస్యతో ప్రారంభించడం.
మైక్రో-ఫిజర్డ్ గ్రానైట్ యొక్క లోతైన ఉపబలమే లక్ష్యం అయితే, తగినంత పని సమయం మరియు బలమైన అంతర్గత బంధంతో తక్కువ-స్నిగ్ధత వ్యవస్థకు ప్రాధాన్యత ఇవ్వండి.
లక్ష్యం మెష్ రీన్ఫోర్స్మెంట్ అయితే, అనియంత్రిత ప్రవాహం లేకుండా ఫైబర్లను సమానంగా తడి చేసే రెసిన్ను ఎంచుకోండి మరియు అది మీ వర్క్షాప్ ఉష్ణోగ్రత వద్ద విశ్వసనీయంగా నయం చేస్తుంది.
ప్రక్రియ వాక్యూమ్ ఇంప్రెగ్నేషన్ను ఉపయోగిస్తుంటే, తక్కువ ప్రవాహ నిరోధకత, స్థిరమైన మిశ్రమ స్నిగ్ధత, గాలి విడుదల మరియు పూర్తి ఇన్ఫ్యూషన్ కోసం తగినంత పొడవుగా పనిచేసే విండోకు ప్రాధాన్యత ఇవ్వండి.
మరమ్మత్తు విస్తృత కావిటీస్ లేదా సీమ్లను కలిగి ఉంటే, అధిక-శరీరం లేదా థిక్సోట్రోపిక్ వ్యవస్థ అల్ట్రా-తక్కువ-స్నిగ్ధత చొచ్చుకుపోయే రెసిన్ కంటే మెరుగైన నియంత్రణను అందిస్తుంది.
ఎక్కడ ప్రారంభించాలో మీకు తెలియకుంటే, వెరోపోక్సీని సమీక్షించండి రాయి ఎపోక్సీ ఉత్పత్తి పోర్ట్ఫోలియో కంపెనీతో కలిసి రాతి ఎపోక్సీ నాలెడ్జ్ విభాగం, ఆపై మీ అసలు రాయి, వర్క్షాప్ ఉష్ణోగ్రత, అప్లికేషన్ పద్ధతి, క్యూరింగ్ సైకిల్ మరియు పాలిషింగ్ ప్రక్రియను ఉపయోగించి అభ్యర్థి సిస్టమ్లను సరిపోల్చండి.
ఎపోక్సీ రెసిన్ స్నిగ్ధత గురించి తరచుగా అడిగే ప్రశ్నలు
1. రాతి ప్రాసెసింగ్ కోసం ఏ స్నిగ్ధత ఎపోక్సీ ఉత్తమమైనది?
ప్రతి రాతి ప్రక్రియకు ఏ ఒక్క ఉత్తమ స్నిగ్ధత లేదు. ఫైన్ గ్రానైట్ మైక్రో క్రాక్లు సాధారణంగా తక్కువ-స్నిగ్ధత వ్యాప్తి రెసిన్ నుండి ప్రయోజనం పొందుతాయి, అయితే పెద్ద కావిటీస్ మరియు నిలువు మరమ్మతులకు తరచుగా ఎక్కువ శరీరం అవసరం. మెష్ బ్యాకింగ్ మరియు వాక్యూమ్ ఇన్ఫ్యూషన్కు కూడా మంచి ప్రవాహం అవసరం, అయితే క్యూర్ స్పీడ్, ఉష్ణోగ్రత మరియు పని సమయాన్ని ఒకే సమయంలో పరిగణించాలి.
2. స్టోన్ ఎపోక్సీ కోసం 400–600 cP తక్కువ స్నిగ్ధతగా పరిగణించబడుతుందా?
అనేక ప్రస్తుత వెరోపాక్సీ స్టోన్-ప్రాసెసింగ్ సూత్రీకరణలలో, గ్రానైట్ రిపేర్, మార్బుల్ రిపేర్ మరియు మెష్ బ్యాకింగ్ వంటి తక్కువ-స్నిగ్ధత లేదా అధిక-ఫ్లో అప్లికేషన్ల కోసం సుమారుగా 400–600 cP ఉపయోగించబడుతుంది. అయితే, "తక్కువ స్నిగ్ధత" అనేది సార్వత్రిక వర్గీకరణ కాదు. సంఖ్యా పరిధిని పరిశ్రమ ప్రమాణంగా పరిగణించే ముందు ఎల్లప్పుడూ పరీక్ష పరిస్థితులు మరియు ఉద్దేశించిన అప్లికేషన్ను సరిపోల్చండి.
3. ఉష్ణోగ్రత ఎపోక్సీ రెసిన్ స్నిగ్ధతను ప్రభావితం చేస్తుందా?
అవును. తక్కువ ఉష్ణోగ్రతలు సాధారణంగా అన్క్యూర్డ్ ఎపోక్సీ యొక్క స్నిగ్ధతను పెంచుతాయి, పోయడం, కలపడం, వ్యాప్తి చేయడం మరియు చొచ్చుకుపోవడం కష్టతరం చేస్తుంది. అధిక ఉష్ణోగ్రతలు సాధారణంగా స్నిగ్ధతను తగ్గిస్తాయి కానీ క్యూరింగ్ను వేగవంతం చేస్తాయి. పారిశ్రామిక రాయి ప్రాసెసింగ్ కోసం, రెసిన్ ఉష్ణోగ్రత, రాతి ఉష్ణోగ్రత మరియు వర్క్షాప్ ఉష్ణోగ్రత అన్నింటినీ పరిగణించాలి.
4. తక్కువ-స్నిగ్ధత ఎపోక్సీ బలంగా ఉందా?
అవసరం లేదు. స్నిగ్ధత నివారణకు ముందు ప్రవాహ ప్రవర్తనను వివరిస్తుంది; ఇది అంతిమ యాంత్రిక బలాన్ని స్వయంగా నిర్వచించదు. తక్కువ-స్నిగ్ధత కలిగిన రెసిన్ మైక్రో-క్రాక్లలోకి మెరుగైన చొచ్చుకుపోవడాన్ని అందిస్తుంది, అయితే తుది పనితీరు రెసిన్ కెమిస్ట్రీ, హార్డ్నెర్ కెమిస్ట్రీ, మిశ్రమ నిష్పత్తి, నివారణ పరిస్థితులు, సంశ్లేషణ మరియు రాయి యొక్క నిర్మాణంపై కూడా ఆధారపడి ఉంటుంది.
5. రాతి కర్మాగారం బల్క్ ఆర్డరింగ్కు ముందు ఎపోక్సీ స్నిగ్ధతను ఎలా పోల్చాలి?
అదే ఉష్ణోగ్రత వద్ద మిశ్రమ స్నిగ్ధతను సరిపోల్చండి మరియు ఆదర్శంగా, పోల్చదగిన పరీక్ష పద్ధతులను ఉపయోగించడం. ఆపై మీ స్వంత రాయిపై నియంత్రిత ట్రయల్స్ని అమలు చేయండి. రికార్డు వ్యాప్తి, రెసిన్ వినియోగం, పని సమయం, నివారణ, పాలిషింగ్ ప్రదర్శన, రంగు మార్పు, లోపం పూరించడం మరియు ఉత్పత్తి స్థిరత్వం. పేపర్పై అత్యంత ఆకర్షణీయమైన CPS నంబర్ని కలిగి ఉన్న దాని కంటే నిజమైన ఉత్పత్తి శ్రేణిలో ఉత్తమంగా పనిచేసే ఉత్పత్తి చాలా విలువైనది.
రియల్ స్టోన్ ప్రాసెసింగ్ కోసం సరైన ఎపోక్సీ స్నిగ్ధతను ఎలా ఎంచుకోవాలి
సరైన ఎపాక్సీ స్నిగ్ధత అనేది సార్వత్రిక CPS లక్ష్యం కాదు. ఇది రెసిన్ ప్రవాహం, రాతి నిర్మాణం, లోపం పరిమాణం, వర్క్షాప్ ఉష్ణోగ్రత, పని సమయం, క్యూరింగ్ ప్రవర్తన మరియు అవసరమైన పూర్తి ఉపరితలం మధ్య సమతుల్యత. రాతి కర్మాగారాల కోసం, స్నిగ్ధత అనేది సాంకేతిక డేటా షీట్లో వివిక్త సంఖ్యగా కాకుండా ఉత్పత్తి పరామితిగా పరిగణించబడాలి.
ప్రాసెసింగ్ సమస్యతో ప్రారంభించండి
జిలేషన్ ప్రారంభమయ్యే ముందు రెసిన్ చొచ్చుకుపోవడానికి చక్కటి రంధ్రాలు మరియు మైక్రో క్రాక్లకు తగినంత ప్రవాహం అవసరం. విశాలమైన ఖాళీలకు మరింత శరీరం అవసరం కాబట్టి పదార్థం మరమ్మత్తు ప్రాంతంలోనే ఉంటుంది. మెష్ బ్యాకింగ్కు నియంత్రిత చెమ్మగిల్లడం మరియు నిర్వహించదగిన ప్రవాహం అవసరం, అయితే వాక్యూమ్ ఇన్ఫ్యూషన్ తక్కువ ప్రవాహ నిరోధకతపై ఆధారపడి ఉంటుంది మరియు రెసిన్ అంతర్గత రంధ్రాలు మరియు పగుళ్ల ద్వారా కదలడానికి తగినంత పని సమయం ఉంటుంది.
దిగువ CPS ఎల్లప్పుడూ మంచిది కాదు
చాలా తక్కువ-స్నిగ్ధత ఎపోక్సీ వ్యాప్తిని మెరుగుపరుస్తుంది, అయితే ఇది పెద్ద రంధ్రాలలోకి ప్రవహించడం, రెసిన్ వినియోగం లేదా పదార్థ నష్టాన్ని కూడా పెంచుతుంది. అప్లికేషన్కు గ్యాప్ ఫిల్లింగ్ లేదా సర్ఫేస్ బిల్డ్ అవసరమైనప్పుడు ఇది ఉపరితలం దగ్గర తగినంత మెటీరియల్ని వదిలివేయవచ్చు. మెరుగైన ఎంపిక ప్రక్రియ నియంత్రణ లేదా పూర్తి నాణ్యతను త్యాగం చేయకుండా అవసరమైన చొచ్చుకుపోయేలా అందించే అత్యల్ప స్నిగ్ధత.
అప్లికేషన్కు స్నిగ్ధతను సరిపోల్చండి
దట్టమైన గ్రానైట్లో సూక్ష్మ పగుళ్లు:
తక్కువ-స్నిగ్ధత లోతైన వ్యాప్తికి ప్రాధాన్యత ఇవ్వండి, తద్వారా రెసిన్ క్యూరింగ్కు ముందు చక్కటి అంతర్గత పగుళ్లను చేరుకోగలదు.
మార్బుల్ మరమ్మత్తు:
రంగు స్థిరత్వం, వ్యాప్తి, పసుపు రంగు నిరోధకత మరియు ఊహించిన మెరుగుపెట్టిన ప్రదర్శనతో స్నిగ్ధతను సమతుల్యం చేస్తుంది.
స్టోన్ మెష్ బ్యాకింగ్:
బ్యాలెన్స్ చెమ్మగిల్లడం సామర్ధ్యం, ప్రవాహ నియంత్రణ, సంశ్లేషణ, కుంగిపోయిన నిరోధకత మరియు వాస్తవ వర్క్షాప్ ఉష్ణోగ్రత వద్ద క్యూరింగ్ పనితీరు.
Vacuum infusion:
తక్కువ స్నిగ్ధత, తగినంత కుండ జీవితం, స్థిరమైన ప్రవాహం మరియు మంచి గాలి విడుదలకు ప్రాధాన్యత ఇవ్వండి, తద్వారా రెసిన్ జిలేషన్కు ముందు రంధ్రాలు మరియు మైక్రో క్రాక్ల ద్వారా కదులుతుంది.
విస్తృత అతుకులు లేదా కావిటీస్:
అల్ట్రా-తక్కువ-స్నిగ్ధత చొచ్చుకుపోయే రెసిన్ తగినంత నింపే సామర్థ్యాన్ని అందిస్తుందని భావించడం కంటే అధిక-శరీర లేదా థిక్సోట్రోపిక్ వ్యవస్థలను పరిగణించండి.
పరీక్ష పరిస్థితులు లేకుండా CPSని పోల్చవద్దు
కొలత ఉష్ణోగ్రత, మిశ్రమ మరియు మిశ్రమ స్నిగ్ధత, భ్రమణ పరీక్ష పరిస్థితులు, A:B నిష్పత్తి, మిక్సింగ్ తర్వాత గడిచిన సమయం, రాతి ఉష్ణోగ్రత, వర్క్షాప్ సీజన్, ఉత్పత్తి వేగం మరియు బ్యాచ్ అనుగుణ్యత ఇవన్నీ వాస్తవ-ప్రపంచ ప్రవర్తనను ప్రభావితం చేస్తాయి. "500 CPS" మాత్రమే రికార్డ్ చేసే కొనుగోలు స్పెసిఫికేషన్ విశ్వసనీయ సరఫరాదారు పోలిక కోసం తగినంత సమాచారాన్ని అందించదు.
ప్రొఫెషనల్ స్టోన్ ప్రాసెసింగ్లో ఏమి మారుతుంది?
వృత్తిపరమైన స్టోన్ ప్రాసెసర్లు ప్రతి అప్లికేషన్కు ఒక సార్వత్రిక అంటుకునే పదార్థం నుండి దూరంగా మారుతున్నాయి. బ్లాక్ గ్రానైట్ వ్యాప్తి, లైట్-స్టోన్ కలర్ కంట్రోల్, వైట్-మార్బుల్ నాన్-స్టెయినింగ్ పనితీరు, తక్కువ-ఉష్ణోగ్రత మెష్ బ్యాకింగ్, అధిక-ఉష్ణోగ్రత ఉత్పత్తి, వాక్యూమ్ ఇన్ఫ్యూషన్ మరియు ఇతర స్పష్టంగా నిర్వచించబడిన ప్రాసెసింగ్ పరిస్థితుల కోసం మరిన్ని ఫ్యాక్టరీలు అప్లికేషన్-నిర్దిష్ట సిస్టమ్లను ఉపయోగిస్తున్నాయి.
కొనుగోలుదారులు సరఫరాదారులను ఎలా మూల్యాంకనం చేయాలో కూడా ఇది మారుతుంది. సాంకేతిక డేటా, నమూనా పరీక్ష, ఉష్ణోగ్రత-నిర్దిష్ట సిఫార్సులు, బ్యాచ్ అనుగుణ్యత మరియు అప్లికేషన్ మద్దతు "అధిక బలం," "వేగవంతమైన క్యూరింగ్" లేదా "తక్కువ స్నిగ్ధత" వంటి సాధారణ వాదనల కంటే చాలా ముఖ్యమైనవి.
ప్రాక్టికల్ సిఫార్సు
మైక్రో క్రాక్లు సమస్య అయితే, వ్యాప్తితో ప్రారంభించండి. రన్ఆఫ్ సమస్య అయితే, శరీరం లేదా ప్రవాహ నియంత్రణను పెంచండి. కాలానుగుణ ఉష్ణోగ్రత పనితీరును మార్చినట్లయితే, స్నిగ్ధత మరియు క్యూరింగ్ కెమిస్ట్రీని కలిసి అంచనా వేయండి. రెండు ఎపాక్సి సిస్టమ్లు ఒకే విధమైన CPS విలువలను కలిగి ఉండి, విభిన్న ఫలితాలను అందించినట్లయితే, పని సమయం, చెమ్మగిల్లడం, రియాలజీ, రాతి పరస్పర చర్య మరియు క్యూరింగ్ ప్రవర్తనను సరిపోల్చండి. సరైన ఎపాక్సీ అనేది అత్యల్ప స్నిగ్ధత కలిగిన ఉత్పత్తి మాత్రమే కాదు-ఇది మీ వాస్తవ ఉత్పత్తి చక్రంలో ఉపయోగపడే వ్యవస్థ.
బల్క్ ఆర్డర్ చేయడానికి ముందు, మీ స్వంత గ్రానైట్, మార్బుల్, ట్రావెర్టైన్, మెష్-బ్యాక్డ్ స్లాబ్ లేదా వాక్యూమ్-ఇన్ఫ్యూషన్ ప్రాసెస్పై రెసిన్ని పరీక్షించండి. స్టోన్ రకం, క్రాక్ కండిషన్, వర్క్షాప్ ఉష్ణోగ్రత, అప్లికేషన్ పద్ధతి, అవసరమైన క్యూరింగ్ సమయం మరియు ప్రస్తుత ఉత్పత్తి సమస్యను భాగస్వామ్యం చేయండి, తద్వారా ఎపాక్సీ సిస్టమ్ సాధారణ CPS లక్ష్యం కాకుండా నిజమైన ప్రాసెసింగ్ పరిస్థితుల చుట్టూ అంచనా వేయబడుతుంది.
సూచనలు
- ISO 2555:2018 – ప్లాస్టిక్స్ — లిక్విడ్ స్టేట్లో రెసిన్లు — భ్రమణ విస్కోమీటర్ ఉపయోగించి స్పష్టమైన స్నిగ్ధతను నిర్ణయించడం
- ASTM D2196 – రొటేషనల్ విస్కోమీటర్ ద్వారా నాన్-న్యూటోనియన్ మెటీరియల్స్ యొక్క రియోలాజికల్ ప్రాపర్టీస్ కోసం ప్రామాణిక పరీక్ష పద్ధతులు
- వెస్ట్ సిస్టమ్ - ఎపాక్సీ యూజర్ మాన్యువల్ & ప్రోడక్ట్ గైడ్
- గురిట్ – GR110 స్ట్రక్చరల్ ఎపోక్సీ రెసిన్ సిస్టమ్ ఉత్పత్తి డేటా షీట్
- వెరోపోక్సీ – బ్లాక్ గ్రానైట్ డీప్ పెనెట్రేషన్ కోసం అల్ట్రా-తక్కువ స్నిగ్ధత ఎపోక్సీ
- వెరోపోక్సీ - లైట్ గ్రానైట్ కోసం రంగును పెంచే ఎపోక్సీ
- వెరోపోక్సీ - మార్బుల్ రిపేర్ & కలర్ ఎన్హాన్స్మెంట్ కోసం ఎపాక్సీ రెసిన్
- వెరోపోక్సీ - స్టోన్ మెష్ బ్యాకింగ్ కోసం అధిక ఉష్ణోగ్రత వాసన లేని ఎపోక్సీ
- వెరోపోక్సీ - వాక్యూమ్ ఇన్ఫ్యూషన్ సొల్యూషన్స్