

Snabb sammanfattning:
Epoxihartsviskositeten bestämmer hur lätt ett harts flyter över en stenyta, penetrerar mikrosprickor, väter armeringsnät, fyller porer eller förblir inuti större defekter. Lägre viskositet förbättrar generellt penetrationen, men den lägsta CPS är inte automatiskt det bästa valet. Stenbearbetare bör välja epoxiviskositet enligt stentyp, sprickstorlek, appliceringsmetod, verkstadstemperatur, arbetstid, härdningsbeteende och efterbehandlingsprestanda snarare än att enbart jämföra CPS-värden.
Viskositet låter som ett litet streck på ett tekniskt datablad för epoxi, men för en stenfabrik kan den avgöra om hartset når botten av en mikrospricka eller helt enkelt sitter på ytan. Det kan påverka hartsförbrukning, nätvätning, luftutsläpp, ytutjämning, penetrationsdjup, poleringsutseende, processhastighet och slutligen konsistensen hos färdiga plattor.
Detta blir särskilt viktigt vid bearbetning av tät svart granit, ljus granit, vit eller färgad marmor, ömtåliga plattor, material med nätstöd eller sten som behandlats med vakuumassisterad impregnering. Ett harts som känns "tunt" i en verkstad kan bete sig mycket annorlunda i en annan eftersom omgivningstemperatur, stentemperatur, skjuvning, hartshärdarkemi och härdningsförlopp alla förändrar flödesbeteendet.
Det är därför professionella köpare inte bara bör fråga "Vad är viskositeten?" Den bättre frågan är: "Vilken viskositet har denna epoxi under definierade testförhållanden, och är den reologin lämplig för min sten, defekt, temperatur och produktionsprocess?" Veropoxys ström produktsortiment av stenepoxi illustrerar detta tydligt: flera system kan sitta inom liknande viskositetsintervall samtidigt som de är optimerade för olika applikationer.
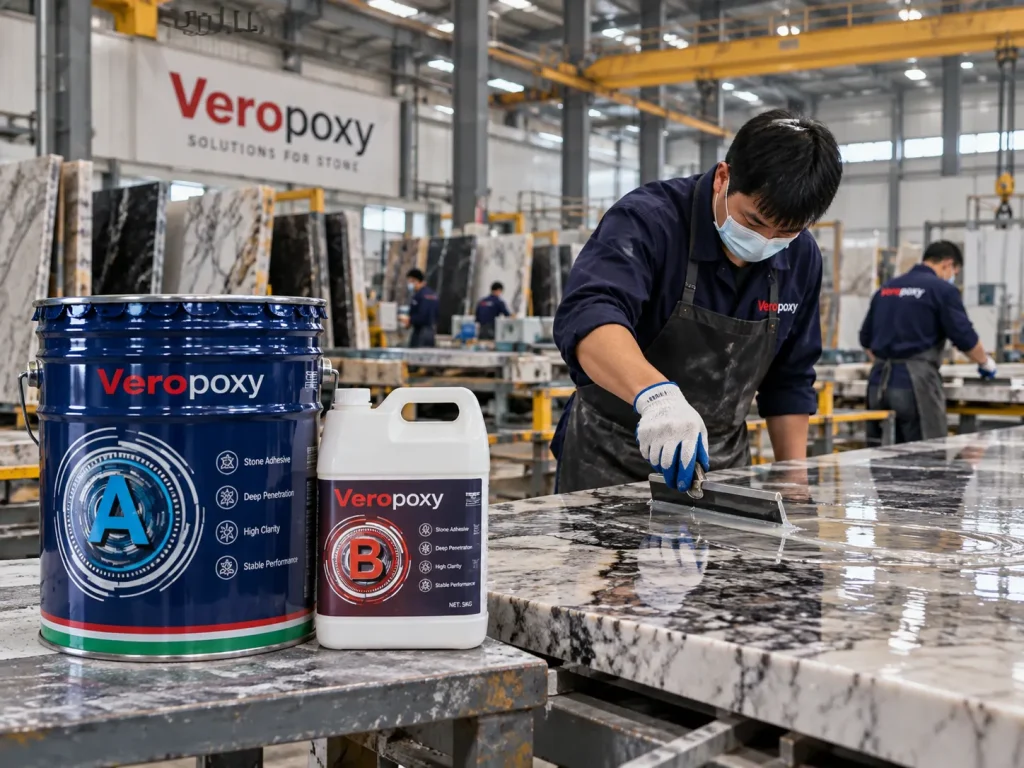
Vad betyder epoxihartsviskositet vid stenbearbetning?
Viskositet beskriver en vätskas motstånd mot flöde. Ett harts med lägre viskositet flyter lättare, medan ett material med högre viskositet motstår rörelse och tenderar att stanna kvar där det placeras.
I epoxihartsspecifikationer rapporteras viskositet vanligtvis i centipoise, skrivet som cP. Vissa tekniska blad från kommersiella stenindustrin skriver också enheten som "CPS". I SI-terminologi är 1 cP numeriskt ekvivalent med 1 mPa·s.
För en stenbearbetare är viskositet dock inte bara ett laboratorienummer. Det påverkar direkt hur det blandade hartset beter sig när det stöter på porer, kapillärsprickor, sågmärken, glasfibernät, ojämna ytor, vertikala kanter eller stora hålrum.
Låg viskositet gynnar rörelse och penetration
När viskositeten reduceras kan harts i allmänhet flyttas lättare in i fina hålrum. Detta är användbart när målet är intern impregnering snarare än att bara täcka ytan.
Ett bra exempel är tät svart granit som innehåller mikrosprickor som är svåra att nå med ett tjockt lim. Veropoxy Epoxi med ultralåg viskositet för djup penetrering av svart granit är placerad speciellt för infiltration i fina porer och sprickor före polering. Dess publicerade produktdata placerar systemet i ett område med mycket låg viskositet avsett att förbättra inre penetration.
Högre kropp gynnar uthållighet och fyllning av luckor
Flödet är inte alltid målet. Om defekten är bred, appliceringen är vertikal, eller hartset måste stanna kvar i en söm istället för att försvinna in i omgivande porer, kan en högre viskositet eller tixotropisk formulering vara lämpligare.
Det är därför som att använda ett penetreringsharts som om det vore en spaltfyllande mastix kan skapa nedslående resultat. Hartset kan rinna för långt in i stenen, rinna ut ur reparationszonen eller lämna otillräckligt material nära ytan.
Omvänt kan användning av ett tungt klisterfyllande lim för hårfästes sprickor skapa det motsatta problemet: det överbryggar sprickans ingång utan att nå dess inre djup.
Varför CPS Ensam inte räcker
Ett av de vanligaste köpmisstagen är att jämföra två epoxiprodukter enbart utifrån deras publicerade CPS-värden.
Den jämförelsen kan vara missvisande om inte båda siffrorna mättes under jämförbara förhållanden.
Mätning av temperatur har betydelse
Epoxiviskositeten är mycket temperaturkänslig. Kall harts blir tjockare och svårare att pumpa, blanda, sprida och blöta in i ett substrat. Varmare harts flyter i allmänhet lättare.
Detta är oerhört viktigt för internationella stenfabriker. Ett harts som används i en 10°C vinterverkstad kan bete sig mycket annorlunda än samma produkt som hanteras i ett 30°C produktionsområde.
Temperaturen skapar också en andra effekt: medan uppvärmning i allmänhet sänker viskositeten, kan högre temperatur påskynda epoxireaktionen och förkorta användbar arbetstid. I praktiken kan en fabrik inte bara värma harts i all oändlighet för att få bättre flöde. Flöde, brukstid, härdningshastighet och produktionsrytm måste balanseras ihop.
Blandad viskositet är mer användbar än enbart hartsviskositet
Komponent A kan ha en viskositet och komponent B en annan. När harts och härdare väl har kombinerats kan det blandade systemet bete sig annorlunda igen.
För verkliga produktionsbeslut, fråga om den publicerade viskositeten hänvisar till:
- endast hartskomponent;
- endast härdarkomponent;
- helt blandat A+B-system;
- blandningen omedelbart efter blandning; eller
- blandningen efter en specificerad reaktionsperiod.
För stenbearbetning är beteendet i blandade system vanligtvis det mest relevanta eftersom det är det som faktiskt kommer in i sprickan, väter nätet eller sprider sig över plattan.
Skjuvhastighet och testmetod har betydelse
Många flytande hartser utvärderas med rotationsviskometer. För icke-newtonska material kan skenbar viskositet ändras beroende på spindelhastighet eller skjuvningsförhållanden. Det är därför en professionell specifikation helst bör ange mätmetoden och testförhållandena snarare än att presentera ett nakent nummer.
ISO 2555 beskriver skenbar viskositetsmätning för flytande hartser med en rotationsviskosimeter, medan ASTM D2196 behandlar skenbar viskositet och reologiskt beteende hos icke-newtonska material mätt under definierade rotationsförhållanden.
En praktisk inköpsregel: om leverantör A säger "400 cP" och leverantör B säger "550 cP", anta inte omedelbart att leverantör A penetrerar bättre. Jämför först testtemperatur, instrument eller metod, spindel-/hastighetsförhållanden, A/B-blandningstillstånd och applikationsspecifik formulering.
Hur viskositet påverkar stenbearbetningsprestanda
Inträngning i mikrosprickor
Hårfästes sprickor och inre sprickor är bland de tydligaste fallen där lågviskösa harts har en fördel. Tät granit kan innehålla sprickor som är synliga vid inspektion men extremt smala. Ett harts måste blöta öppningen och fortsätta att röra sig genom kapillärvägar innan gelningen fortskrider för långt.
Av denna anledning, Veropoxy's Sortiment av svart granitlösning omfattar flera djupgenomträngande och högflytande epoxisystem avsedda för mikrosprickbehandling och förstärkning.
Om penetrationen är otillräcklig kan reparationen se acceptabel ut direkt efter beläggning medan inre defekter förblir obehandlade. Problem kan uppstå senare under kalibrering, polering, skärning, transport eller installation.
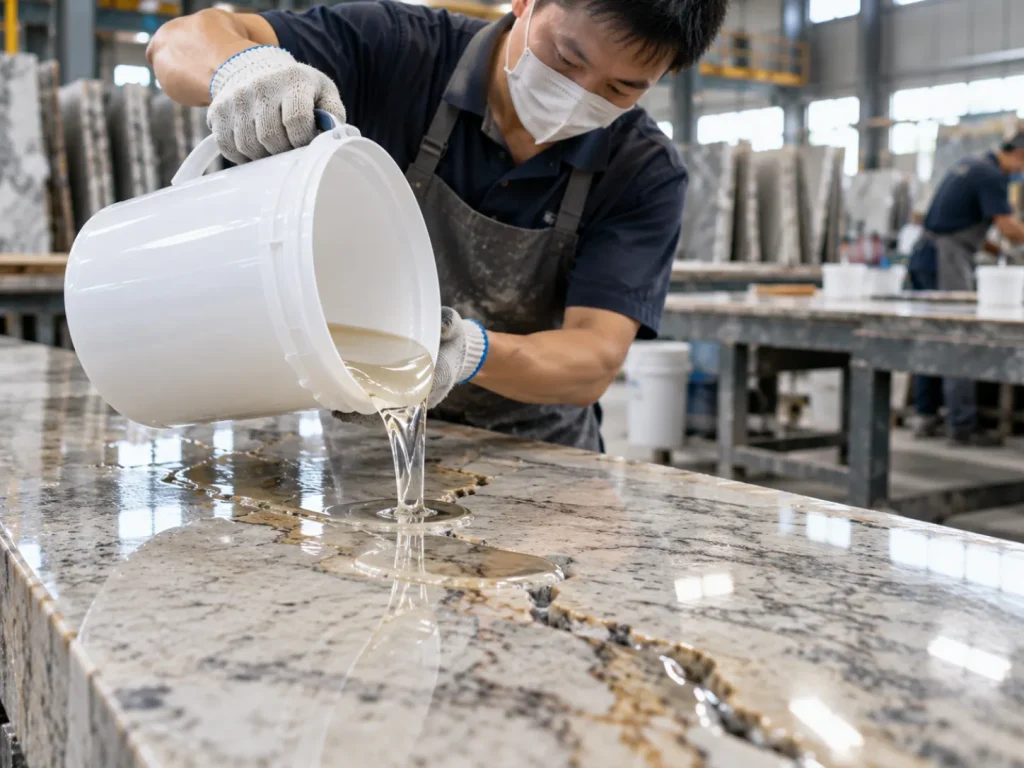
Vätning av porer och stenytor
God vätning hjälper harts att komma i kontakt med den inre ytan av sprickor och porer istället för att förbli som isolerade droppar. Lägre viskositet ger i allmänhet lättare spridning, men kemi och ytförhållande har också betydelse.
Damm, fukt, olja, polerrester eller för hög stentemperatur kan störa vätning även när viskositeten verkar lämplig. Därför kan en låg CPS-siffra inte kompensera för dålig ytbehandling.
Luftutsläpp och bubbelbeteende
Ett mycket tjockt system kan göra instängd luft svårare att komma ut, särskilt under impregnering eller nätvätning. Harts med lägre viskositet kan förbättra rörligheten runt fibrer och porer, men aggressiv blandning kan fortfarande introducera luft.
Fabriker som använder vakuumassisterad bearbetning bör ägna särskild uppmärksamhet åt denna balans. Veropoxy Vakuuminfusionslösningar är baserade på att främja hartsrörelse in i mikroporer och inre defekter under vakuumassisterade förhållanden.
Hartsförbrukning
Mer flytande harts kan penetrera djupt, vilket ofta är önskvärt. Men det kan också öka förbrukningen på mycket porös sten om appliceringsmängden inte kontrolleras.
Detta är särskilt relevant med travertin, porös marmor, vittrad sten och plattor som innehåller sammankopplade hålrum. En operatör kan fortsätta att applicera harts eftersom ytan verkar torr medan en betydande mängd redan har migrerat under ytan.
Högre förbrukning är inte automatiskt slöseri om målet är djup armering. Frågan är om det extra hartset skapar användbar intern bindning eller helt enkelt försvinner i tomrum där det tillför lite värde.
Ytavjämning och poleringsförberedelse
Efter sprickreparation går många stenlinjer över till slipning eller polering. Hartsviskositeten påverkar om defekter förblir helt fyllda efter härdning och om ytan kan bearbetas utan att avslöja nålhål eller försänkta reparationslinjer.
Ett penetreringsharts som flyter vackert in i stenen kan fortfarande kräva en andra behandling när den övre ytan behöver fyllas eller utjämnas. Detta är en anledning till att vissa professionella bearbetningssystem skiljer djupimpregnering från slutlig ytfyllning eller efterbehandling.
Vilket CPS-intervall ska du välja för sten?
Det finns ingen universell industriregel som säger att ett fast CPS-intervall är korrekt för varje marmor-, granit-, mesh- eller vakuumprocess. Klassificeringsbegrepp som "låg viskositet", "ultra-låg viskositet" och "högt flöde" beror på formulering, leverantör, testförhållanden och avsedd användning.
Ändå ger nuvarande Veropoxy-produkter användbara verkliga exempel på hur relativt lågviskösa system används inom professionell stenproduktion.
| Stenbearbetningsbehov | Viskositetsriktning | Vad köparen försöker uppnå | Veropoxy Appliceringsexempel |
|---|---|---|---|
| Tät svart granit med mikrosprickor | Mycket låg viskositet | Djup invändig penetration före polering | CP83-60 / B25Q-KG djupgenomträngningssystem |
| Lätt granitsprickreparation och färgförbättring | Låg viskositet, kontrollerat flöde | Nå fina defekter med bibehållen yttäckning | 4099-BBS / D30M-BS |
| Reparation av marmor i varmt klimat | Låg till kontrollerad viskositet | Bra vätning, sprickreparation, utjämning och färgförbättring | 5099 / B25Q-KG |
| Baksida i stennät | Kontrollerad låg viskositet | Vått armeringsnät utan för mycket avrinning | 4090 mesh-stödsystem |
| Vakuumimpregnering | Låg viskositet med tillräcklig arbetstid | Flytta hartset genom porer och mikrosprickor före gelning | Vakuuminfusionslösningar |
| Breda luckor eller sömfyllning | Högre kropp eller tixotropt beteende | Håll hartset inne i reparationsområdet istället för överdriven dränering | Använd ett applikationsspecifikt påfyllningssystem istället för att bara välja med lägsta CPS |
Till exempel publicerar Veropoxy cirka 400–600 cP för flera stenprodukter inklusive dess Färgförbättrande epoxi för ljus granit och varmt klimat Marble Repair & Color Enhancement system. Samtidigt är dess svartgranit djuppenetrerande produkt placerad ännu lägre för fina inre defekter.
Det viktiga är inte att "400–600 cP är rätt stenviskositet." Det är att liknande numeriska viskositetsintervall kan tjäna olika funktioner eftersom härdningshastighet, temperaturstabilitet, ytinteraktion, härdarkemi, gulningsbeständighet och appliceringsmetod skiljer sig åt.
Hur man väljer viskositet efter stentyp
Tät svart granit
Tät svart granit drar ofta nytta av ett tillvägagångssätt med hög penetration när mikrosprickor eller inre sprickor är den huvudsakliga defekten. Stenen i sig kan ha låg total porositet, men fina strukturella sprickor kan fortfarande kräva förstärkning.
Om hartset är för trögflytande kan det förbli nära sprickans ingång. Om det är för flytande utan tillräcklig kontroll kan det dock migrera överdrivet och öka konsumtionen.
Om din process involverar impregnering före polering, prioritera djup penetration, tillräcklig arbetstid, stark intern bindning och stabila visuella resultat efter polering.
Ljus granit
Ljusfärgad granit skapar en extra utmaning: reparationskvaliteten måste vara strukturell utan att skapa tydlig mörkning, färgning eller visuell kontrast.
Viskositeten bör därför utvärderas tillsammans med transparens, färgförbättrande beteende, gulningsbeständighet och det slutliga polerade utseendet.
Den Veropoxy lätt granitsystem kombinerar ett publicerat intervall på 400–600 cP med färgförbättrings- och penetreringsfunktioner, vilket visar varför viskositet aldrig bör isoleras från optisk prestanda.
Vit och färgad marmor
Marmor kan variera avsevärt i porositet, mikrosprickstruktur, mineralsammansättning, genomskinlighet och färgkänslighet. Ett harts som penetrerar effektivt kan också förändra det visuella utseendet på ljus marmor om kemi och optiska egenskaper inte är lämpliga.
För vit och färgad marmor, utvärdera viskositeten tillsammans med icke-fläckningsbeteende, gulningsbeständighet, risk för vattenstämpling, arbetstemperatur och polerbarhet.
Veropoxy är bredare Epoxi för marmor applikationssektionen ger sammanhang för marmorförstärkning och reparation, medan specifika produkter med varm temperatur hanterar mer definierade bearbetningsförhållanden.
Travertin och mycket porös sten
Travertin beter sig annorlunda eftersom öppna porer och hålrum kan absorbera stora mängder lågviskös harts. Djupt flöde kan vara önskvärt för stabilisering, men en ren penetrationsstrategi är inte alltid lämplig när stora ythåligheter måste fyllas jämnt.
I så fall kan processorn behöva ett stegvis tillvägagångssätt: penetration eller tätning först, följt av ett fyllningsmaterial med högre kropp.
Veropoxy Epoxi för travertin avsnittet diskuterar epoxins roll vid porbehandling, sprickreparation och stenskydd.
Hur temperaturen ändrar viskositetsbeslutet
Temperatur är en av de mest underskattade variablerna vid epoxiköp.
Kall harts blir mer trögflytande. Det tar längre tid att flyta, kan vara svårare att dispensera exakt, kan väta armeringen långsammare och kan lättare fånga in luft under bearbetningen.
Varmt harts flyter i allmänhet lättare, men den kemiska reaktionen mellan harts och härdare accelererar också när temperaturen stiger. En fabrik behöver därför både flöde och härdningsbeteende för att förbli kompatibel med dess cykeltid.
Det är därför två produkter med samma nominella viskositet kan prestera olika på vintern och sommaren.
Veropoxys sortiment av nätstöd är ett användbart exempel. dess Högtemperatur Luktfri Epoxi för Stone Mesh Backing publicerar ett viskositetsområde på 400–600 cP och är formulerat för produktion vid förhöjda temperaturer. Företagets nätstödsystem för låg temperatur använder också ett kontrollerat lågviskositetsområde men är formulerat kring kallare bearbetningsförhållanden.
Lärdomen för köpare är enkel: viskositet och härdningskemi måste väljas tillsammans.
Om din fabrik arbetar nära 10°C på vintern, anta inte att en epoxi som fungerar bra vid 25°C kommer att bete sig identiskt.
Om din verkstad regelbundet överstiger 30°C, lös inte flödesproblem genom att bara välja det tunnaste hartset. Pot life och för tidig bot kan bli de större riskerna.
Låg viskositet vs högviskös epoxi för sten
| Beslutsfaktor | Epoxi med lägre viskositet | Epoxi med högre viskositet/högre kropp |
|---|---|---|
| Genomträngning av mikrosprickor | Vanligtvis bättre | Kan förbli nära ytan |
| Vakuumimpregnering | Generellt föredraget | Kan begränsa flödet |
| Nätvätning | Kan förbättra fiberimpregneringen | Kan vara svårare att sprida jämnt |
| Bred fyllning av spalter | Kan rinna av eller sjunka för långt | Vanligtvis bättre på att hålla sig kvar i gapet |
| Vertikal reparation | Högre fall-/avrinningsrisk | Oftast lättare att kontrollera |
| Porös stenförbrukning | Kan penetrera djupt och öka användningen | Mindre djup migration |
| Luftutsläpp | Generellt lättare när det blandas ordentligt | Luft kan vara svårare att släppa ut |
Ingendera sidan är allmänt sett bättre. Den korrekta viskositeten är den som skapar den önskade flödesprofilen under det tillgängliga arbetsfönstret.
Hur man matchar epoxiviskositet till olika stenbearbetningsbehov
| Om din produktionssituation är... | Välj eller kontrollera... | Varför |
|---|---|---|
| Tät granit med hårfäste mikrosprickor | Djuppenetrationssystem med lägre viskositet | Harts måste komma in i fina inre sprickor innan härdning |
| Stor ythålighet eller öppen söm | System med högre kropp eller luckfyllning | För tunt harts kan rinna av |
| Vakuuminfusion | Låg viskositet plus tillräcklig brukstid | Flödet måste fortsätta genom porerna under infusionscykeln |
| Glasfibernät är inte helt blött | Kontrollera blandad viskositet, temperatur, appliceringsmängd och spridningsmetod | Dålig vätning är inte alltid ett problem med hartshållfasthet |
| Epoxi blir svår att sprida på vintern | Kontrollera materialtemperatur och kalltillståndsformulering | Lägre temperatur ökar viskositeten |
| Epoxi flyter bra men härdar för snabbt på sommaren | Kontrollera härdarsystemet och den temperaturspecifika formuleringen | Varma förhållanden kan öka flödet samtidigt som arbetstiden förkortas |
| Hartset tränger in men reparationen förblir försänkt efter polering | Överväg stegvis penetration plus ytfyllning | Enbart djupt flöde kanske inte ger tillräcklig ytbyggnad |
| Två leverantörer anger liknande CPS-värden men resultaten skiljer sig åt | Jämför testmetod, temperatur, blandningsförhållande, härdningsprofil och substrat | CPS enbart beskriver inte den fullständiga formuleringen |
Hur man läser en epoxiviskositetsspecifikation som en professionell köpare
Innan du godkänner ett harts, begär mer än ett nummer.
1. Bekräfta testtemperaturen
En viskositetssiffra utan temperatur har begränsat köpvärde. Fråga om mätningen gjordes vid 20°C, 23°C, 25°C eller något annat tillstånd.
2. Bekräfta om numret är enbart harts eller blandat A+B
Produktionslinjen använder det blandade systemet. Se till att specifikationen du jämför återspeglar det tillstånd som är relevant för tillämpningen.
3. Bekräfta mätmetoden
Fråga om en rotationsviskosimetermetod användes och om spindel-/hastighetsförhållanden är tillgängliga. Detta blir extra viktigt när man jämför produkter från olika leverantörer.
4. Kontrollera blandningsförhållandet
Att ändra förhållandet mellan harts och härdare för att göra epoxi "tunnare" är inte en acceptabel produktionsgenväg. Epoxisystem är designade kring specificerad stökiometri och formuleringsbalans. Felaktiga förhållanden kan orsaka ofullständig härdning, mjuka ytor, sprödhet eller inkonsekventa mekaniska egenskaper.
5. Kontrollera arbetstid och härdningsprofil
En mycket flytande epoxi som börjar gela innan den når önskat sprickdjup är inte ett framgångsrikt penetrationssystem.
För djupbehandling måste viskositeten förbli användbar under den tid som behövs för spridning, infiltration, vakuumbearbetning eller nätimpregnering.
6. Kontrollera viskositetstoleransen mellan batcherna
Stenfabriker som driver kontinuerlig produktion behöver repeterbarhet. Om viskositeten varierar avsevärt från batch till batch kan appliceringsmängd, penetrationsdjup, operatörsteknik och linjehastighet behöva justeras.
Det är därför leverantörsutvärderingen bör inkludera batchkonsistens, inte bara ett bra resultat från en provtrumma.
Hur man testar epoxiviskositet innan bulkbeställning
Ett laboratorienummer ska alltid kopplas till ett riktigt plattprov.
Steg 1: Konditionera materialen
Ta harts, härdare och representativa stenprover till en kontrollerad och registrerad temperatur. Att testa en leverantör vid 15°C och en annan vid 25°C gör jämförelsen opålitlig.
Steg 2: Blanda enligt det angivna förhållandet
Använd noggrann vägning eller mätning. Ändra inte förhållandet för att justera flödet.
Steg 3: Registrera initialt hanteringsbeteende
Observera hällning, blandning, spridning, vätning och bubbelsläpp. Hartset bör bete sig tillräckligt konsekvent för operatörer eller automatisk utrustning att kontrollera.
Steg 4: Applicera den på faktisk produktionssten
Använd representativt material av granit, marmor, travertin eller förstärkt platta istället för en generisk testpanel.
För penetrationsapplikationer, undersök om hartset når defekten istället för att bara belägga ytan.
Steg 5: Registrera hartsförbrukningen
Mät hur mycket material som krävs per platta eller per kvadratmeter under kontrollerade förhållanden. Ett billigare harts som förbrukar betydligt mer material kanske inte är billigare i produktion.
Steg 6: Observera hela arbetsfönstret
Spåra hur snabbt viskositeten ökar efter blandning. Operatörer behöver veta när flödet börjar sjunka och när systemet blir olämpligt för vidare tillämpning.
Steg 7: Härda och avsluta plattan
Döm inte bara utifrån vått utseende. Slipa, polera, skär eller hantera plattan som den verkliga produktionsprocessen kräver.
Kontrollera efter:
- återstående mikrosprickor;
- nålhål;
- synliga reparationskanter;
- färgförändring;
- gulning;
- dålig vidhäftning;
- försänkt fyllning;
- ytklibbighet;
- oväntad sprödhet; och
- polering av inkonsekvenser.
Vanliga epoxiviskositetsmisstag i stenfabriker
Att välja lägsta CPS eftersom det låter mer avancerat
Lägre är inte automatiskt bättre. Mycket flytande harts kan penetrera djupt men skapa överdriven förbrukning, avrinning eller otillräcklig ytbyggnad.
Jämföra siffror uppmätta vid olika temperaturer
Detta kan göra att ett harts verkar dramatiskt tunnare även om skillnaden huvudsakligen kommer från testförhållanden.
Ignorera själva stenen
En tät svart granit mikrospricka och en öppen travertinhålighet är inte samma reparationsproblem. De bör inte automatiskt använda samma harts.
Använder en epoxi för varje säsong
Säsongsbetonad verkstadstemperatur kan ändra både flöde och härdningshastighet. Fabriker med stark vinter/sommar variation bör testa produkter över realistiska temperaturförhållanden.
Ignorera brukstiden
Utmärkt initialflöde är värdelöst om viskositeten stiger för snabbt under själva appliceringsfönstret.
Använder penetrationsharts som ett universellt mellanrumsfyllmedel
Hartset kan försvinna in i stenen och lämna ytan underfylld.
Ändra blandningsförhållandet för att justera viskositeten
Detta är en av de farligaste genvägarna. Flödet bör kontrolleras genom korrekt formulering och bearbetningsförhållanden, inte genom att slumpmässigt ändra det specificerade A:B-förhållandet.
Köparchecklista för stenepoxi
| Fråga att ställa till leverantören | Varför det spelar roll |
|---|---|
| Vad är den blandade viskositeten? | Detta representerar verkligt applikationsbeteende bättre än hartsdata. |
| Vid vilken temperatur mättes viskositeten? | Epoxiflödet förändras avsevärt med temperaturen. |
| Vilken viskositetstestmetod användes? | Olika mätförhållanden kan ge olika skenbara värden. |
| Vilken sten och vilken process var hartset designat för? | Applikationsspecifik formulering är viktigare än ett generiskt CPS-mål. |
| Vad är förhållandet mellan harts och härdare? | Krävs för repeterbar härdning och prestanda. |
| Vad är livslängden eller arbetsfönstret? | Bestämmer hur länge användbart flöde finns kvar. |
| Hur beter sig produkten vid våra sommar- och vintertemperaturer? | Viktigt för en stabil året runt produktion. |
| Kan vi testa hartset på vår egen sten? | Riktig test av plattor avslöjar penetration, färg och poleringsprestanda. |
| Vad är den förväntade viskositetstoleransen från batch-till-batch? | Kritisk för automatiserad och kontinuerlig produktion. |
Rekommendation: Välj först Processen och sedan CPS
Det bästa sättet att välja ett epoxiharts för stenbearbetning är att börja med processproblemet snarare än viskositetstalet.
Om målet är djupförstärkning av mikrofissurerad granit, prioritera ett lågvisköst system med tillräcklig arbetstid och stark intern bindning.
Om målet är nätförstärkning, välj ett harts som kan väta fibrerna jämnt utan okontrollerat avrinning och som härdar tillförlitligt vid din verkstadstemperatur.
Om processen använder vakuumimpregnering, prioritera lågt flödesmotstånd, stabil blandad viskositet, luftutsläpp och ett arbetsfönster som är tillräckligt länge för fullständig infusion.
Om reparationen involverar breda håligheter eller sömmar, kan ett system med högre kropp eller tixotropt system ge bättre kontroll än ett penetreringsharts med ultralåg viskositet.
Om du är osäker på var du ska börja, granska Veropoxy’s produktportfölj av stenepoxi tillsammans med företagets sten epoxi Kunskapssektion, jämför sedan kandidatsystem med din faktiska sten, verkstadstemperatur, appliceringsmetod, härdningscykel och poleringsprocess.
Vanliga frågor om epoxihartsviskositet
1. Vilken viskositet epoxi är bäst för stenbearbetning?
Det finns ingen enskild bästa viskositet för varje stenprocess. Fina mikrosprickor i granit gynnas i allmänhet av penetrationsharts med lägre viskositet, medan större håligheter och vertikala reparationer ofta kräver mer kropp. Nätstöd och vakuuminfusion kräver också bra flöde, men härdningshastighet, temperatur och arbetstid måste beaktas samtidigt.
2. Anses 400–600 cP vara låg viskositet för stenepoxi?
I flera nuvarande Veropoxy-stenbearbetningsformuleringar används cirka 400–600 cP för applikationer med låg viskositet eller högt flöde, såsom granitreparation, marmorreparation och nätstöd. Men "låg viskositet" är inte en universell klassificering. Jämför alltid testförhållandena och avsedd användning innan du behandlar ett numeriskt område som en industristandard.
3. Påverkar temperaturen epoxihartsviskositeten?
Ja. Lägre temperaturer ökar i allmänhet viskositeten hos ohärdad epoxi, vilket gör det svårare att hälla, blanda, sprida och penetrera. Högre temperaturer minskar i allmänhet viskositeten men kan också påskynda härdningen. För industriell stenbearbetning bör hartstemperatur, stentemperatur och verkstadstemperatur beaktas.
4. Är epoxi med lägre viskositet starkare?
Inte nödvändigtvis. Viskositet beskriver flödesbeteende före härdning; den definierar inte i sig den slutliga mekaniska hållfastheten. Ett harts med låg viskositet kan ge bättre penetration i mikrosprickor, men den slutliga prestandan beror också på hartskemi, härdarkemi, blandningsförhållande, härdningsförhållanden, vidhäftning och stenens struktur.
5. Hur ska en stenfabrik jämföra epoxiviskositet innan bulkbeställning?
Jämför blandad viskositet vid samma temperatur och helst med jämförbara testmetoder. Kör sedan kontrollerade försök på din egen sten. Registrera penetration, hartsförbrukning, arbetstid, härdning, polerande utseende, färgförändring, defektfyllning och produktionskonsistens. Den produkt som presterar bäst på den verkliga produktionslinjen är mer värdefull än den med det mest attraktiva CPS-numret på papper.
Hur man väljer rätt epoxiviskositet för bearbetning av äkta sten
Rätt epoxiviskositet är inte ett universellt CPS-mål. Det är en balans mellan hartsflöde, stenstruktur, defektstorlek, verkstadstemperatur, arbetstid, härdningsbeteende och önskad färdig yta. För stenfabriker bör viskositet behandlas som en produktionsparameter snarare än ett isolerat nummer på ett tekniskt datablad.
Börja med bearbetningsproblemet
Fina porer och mikrosprickor behöver tillräckligt med flöde för att hartset ska penetrera innan gelning börjar. Bredare luckor behöver mer kropp så att materialet förblir inne i reparationsområdet. Mesh-underlag kräver kontrollerad vätning och hanterbar avrinning, medan vakuuminfusion beror på lågt flödesmotstånd och tillräckligt med arbetstid för harts att röra sig genom inre porer och sprickor.
Lägre CPS är inte alltid bättre
Epoxi med mycket låg viskositet kan förbättra penetrationen, men det kan också öka avrinning, hartsförbrukning eller materialförlust till stora porer. Det kan också lämna otillräckligt material nära ytan när applikationen kräver fyllning av spalter eller ytuppbyggnad. Det bättre valet är den lägsta viskositeten som ger den nödvändiga penetrationen utan att offra processkontroll eller efterbehandlingskvalitet.
Anpassa viskositeten till applikationen
Mikrosprickor i tät granit:
prioritera lågviskös djup penetration så att hartset kan nå fina inre sprickor innan härdning.
Marmor reparation:
balansera viskositet med färgstabilitet, penetration, gulningsbeständighet och det förväntade polerade utseendet.
Stennätstöd:
balansera vätningsförmåga, flödeskontroll, vidhäftning, sjunkmotstånd och härdningsprestanda vid verkstadstemperaturen.
Vakuuminfusion:
prioritera låg viskositet, tillräcklig brukstid, stabilt flöde och bra luftutsläpp så att hartset kan röra sig genom porer och mikrosprickor innan gelning.
Breda sömmar eller håligheter:
överväg högre kropps- eller tixotropa system snarare än att anta att ett penetreringsharts med ultralåg viskositet ger tillräckligt med fyllningskapacitet.
Jämför inte CPS utan testvillkoren
Mättemperatur, blandad kontra oblandad viskositet, rotationstestförhållanden, A:B-förhållande, förfluten tid efter blandning, stentemperatur, verkstadssäsong, produktionshastighet och satskonsistens kan alla påverka det verkliga beteendet. En inköpsspecifikation som endast registrerar "500 CPS" ger inte tillräckligt med information för en pålitlig leverantörsjämförelse.
Vad förändras inom professionell stenbearbetning?
Professionella stenbearbetare går allt mer bort från ett universallim för varje applikation. Fler fabriker använder applikationsspecifika system för penetrering av svart granit, färgkontroll av ljus sten, prestanda som inte fläckar av vit marmor, lågtemperaturnätbaksida, högtemperaturproduktion, vakuuminfusion och andra tydligt definierade bearbetningsförhållanden.
Detta förändrar också hur köpare ska utvärdera leverantörer. Tekniska data, provtester, temperaturspecifika rekommendationer, batchkonsistens och applikationsstöd blir viktigare än generiska påståenden som "hög hållfasthet", "snabbhärdande" eller "låg viskositet".
Praktisk rekommendation
Om mikrosprickor är problemet, börja med penetration. Om avrinning är problemet, öka kropps- eller flödeskontrollen. Om säsongsbetonad temperatur ändrar prestanda, utvärdera viskositet och härdningskemi tillsammans. Om två epoxisystem har liknande CPS-värden men ger olika resultat, jämför arbetstid, vätning, reologi, steninteraktion och härdningsbeteende. Rätt epoxi är inte bara produkten med lägst viskositet – det är systemet vars flöde förblir användbart under hela din faktiska produktionscykel.
Innan du beställer massa, testa hartset på din egen granit-, marmor-, travertin-, mesh-backed platta eller vakuuminfusionsprocess. Dela stentyp, spricktillstånd, verkstadstemperatur, appliceringsmetod, erforderlig härdningstid och nuvarande produktionsproblem så att epoxisystemet kan utvärderas kring verkliga bearbetningsförhållanden snarare än ett generiskt CPS-mål.
Referenser
- ISO 2555:2018 – Plast – Hartser i flytande tillstånd – Bestämning av skenbar viskositet med hjälp av en rotationsviskosimeter
- ASTM D2196 – Standardtestmetoder för reologiska egenskaper hos icke-newtonska material med rotationsviskosimeter
- WEST SYSTEM – Epoxy User Manual & Product Guide
- Gurit – GR110 Structural Epoxy Resin System Product Data Sheet
- Veropoxy – Ultra-Low Viscosity Epoxy for Black Granite Deep Penetration
- Veropoxy – Color Enhancing Epoxy for Light Granite
- Veropoxy – Epoxy Resin for Marble Repair & Color Enhancement
- Veropoxy – High Temperature Odorless Epoxy for Stone Mesh Backing
- Veropoxy – Vacuum Infusion Solutions