

چټک لنډیز:
Epoxy resin viscosity ټاکي چې رال څومره په اسانۍ سره د تیږو په سطحه تیریږي، مایکرو کریکونو ته ننوځي، د پیاوړتیا میش لوند کوي، سوري ډکوي، یا د پراخو عیبونو دننه پاتې کیږي. ټیټ ویسکوسیټي عموما د ننوتلو وده کوي، مګر ټیټ CPS په اتوماتيک ډول غوره انتخاب ندی. د ډبرې پروسس کونکي باید د ډبرې ډول، درز اندازه، د غوښتنلیک طریقه، د ورکشاپ د حرارت درجه، د کار وخت، د درملنې چلند، او د اړتیا وړ بشپړولو فعالیت سره سم د epoxy viscosity غوره کړي نه یوازې د CPS ارزښتونو پرتله کړي.
Viscosity د epoxy تخنیکي ډیټا شیټ کې د کوچنۍ کرښې په څیر غږیږي، مګر د ډبرې فابریکې لپاره دا پریکړه کولی شي چې آیا رال د مایکرو کریک لاندې ته رسیږي یا په ساده ډول په سطح کې ناست وي. دا کولی شي د رال مصرف، میش لوند، د هوا خوشې کول، د سطحې سطحه، د ننوتلو ژوروالی، د پالش کولو بڼه، د پروسې سرعت، او په نهایت کې د بشپړ شوي سلیبونو ثبات اغیزه وکړي.
دا په ځانګړې توګه هغه وخت مهم کیږي کله چې ګنده تور ګرانایټ، سپک ګرانایټ، سپین یا رنګین مرمر، نازک سلیبونه، د میش په ملاتړ مواد، یا د ویکیوم په مرسته د امیندوارۍ په واسطه درملنه شوي ډبرې پروسس کیږي. یو رال چې په یوه ورکشاپ کې "پتلی" احساس کوي ممکن په بل کې ډیر توپیر ولري ځکه چې د محیطي تودوخې، د ډبرې تودوخې، شین، د رال سخت کیمیا، او د درملنې پرمختګ ټول د جریان چلند بدلوي.
له همدې امله مسلکي پیرودونکي باید یوازې پوښتنه ونه کړي، "واسکوسیت څه شی دی؟" غوره پوښتنه دا ده: "دا epoxy د تعریف شوي ازموینې شرایطو لاندې کوم ویسکوسیټي لري، او ایا دا ریولوژی زما د ډبرې، عیب، تودوخې او تولید پروسې لپاره مناسبه ده؟" Veropoxy اوسنی د ډبرې epoxy محصول سلسله دا په واضح ډول روښانه کوي: ډیری سیسټمونه کولی شي د ورته ویسکوسیت سلسلې کې ناست وي پداسې حال کې چې د مختلف غوښتنلیکونو لپاره مطلوب وي.
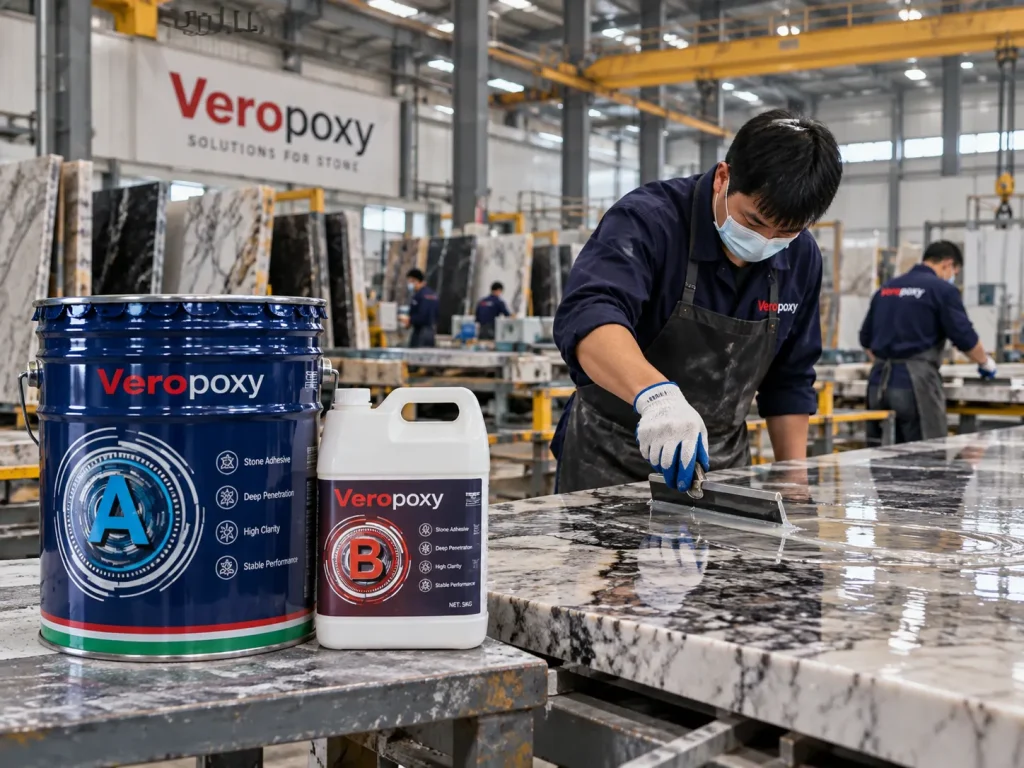
Epoxy Resin Viscosity د ډبرو پروسس کولو کې څه معنی لري؟
Viscosity د جریان په وړاندې د مایع مقاومت بیانوي. د ټیټ ویسکوسیټي رال ډیر په اسانۍ سره جریان کوي ، پداسې حال کې چې د لوړ ویسکوسیټي مواد حرکت سره مقاومت کوي او په هغه ځای کې پاتې کیږي چیرې چې ځای په ځای کیږي.
په epoxy resin مشخصاتو کې، واسکعثت معمولا په سینټیپوز کې راپور شوی، د cP په توګه لیکل شوی. ځینې تجارتي ډبرې - صنعت تخنیکي پاڼې هم واحد د "CPS" په توګه لیکي. د SI په اصطلاح کې، 1 cP په عددي لحاظ د 1 mPa·s سره برابر دی.
د ډبرې پروسیسر لپاره، که څه هم، ویسکوسیت یوازې د لابراتوار شمیره نه ده. دا په مستقیم ډول تاثیر کوي چې مخلوط رال څنګه چلند کوي کله چې دا د سوراخونو، کیپیلري درزونو، د لیدلو نښو، فایبر ګلاس میش، غیر مساوي سطحو، عمودی څنډو، یا لویو غارونو سره مخ کیږي.
ټيټ واسکعيت د حرکت او ننوتلو سره مرسته کوي
کله چې واسکاسیټي کمه شي، رال کولی شي په عموم ډول په اسانۍ سره په ښه خلا کې حرکت وکړي. دا ګټوره ده کله چې هدف د سطحې پوښلو پرځای داخلي امیندوارۍ وي.
یو ښه بیلګه یې تور ګرانایټ دی چې مایکرو فشرونه لري چې د یو موټی چپکونکي سره رسیدل ستونزمن دي. ویرپوکسي د تور ګرانایټ ژور دخول لپاره الټرا ټیټ ویسکوسیټي ایپوکسی په ځانګړي ډول د پالش کولو دمخه د ښه سوري او درزونو ته د ننوتلو لپاره موقعیت لري. د دې خپاره شوي محصول ډیټا سیسټم په خورا ټیټ ویسکوسیټي رینج کې ځای په ځای کوي چې هدف یې د داخلي ننوتلو ښه کول دي.
لوړ بدن د پاتې کیدو ځواک او تشې ډکولو ملاتړ کوي
جریان تل هدف نه وي. که چیرې عیب پراخ وي، غوښتنلیک عمودی وي، یا رال باید په سیوم کې پاتې شي نه دا چې شاوخوا سوریونو کې ورک شي، د لوړ ویسکوسیت یا thixotropic فورمول ممکن ډیر مناسب وي.
له همدې امله د ننوتلو رال کارول لکه څنګه چې دا د تشې ډکولو ماسټیک وي کولی شي مایوسونکي پایلې رامینځته کړي. رال ممکن ډبرې ته ډیر لیرې واوړي، د ترمیم له ساحې څخه ووځي، یا سطح ته نږدې کافي مواد پریږدي.
برعکس، د ویښتو د لیکو لپاره د درنې تشې ډکولو چپکونکي کارول ممکن مخالف ستونزه رامینځته کړي: دا د داخلي ژوروالي ته رسیدو پرته د درز ننوځي پل کوي.
ولې یوازې CPS کافي ندي
د پیرودلو یو له خورا عام غلطیو څخه د دوه epoxy محصولاتو پرتله کول د دوی د خپاره شوي CPS ارزښتونو سره خالص دي.
دا پرتله کول ګمراه کیدی شي پرته لدې چې دواړه شمیرې د پرتله کولو شرایطو لاندې اندازه شوې وي.
د حرارت درجه اندازه کول مهم دي
Epoxy viscosity د تودوخې په وړاندې خورا حساس دی. سړه رال د پمپ کولو، مخلوط کولو، خپریدو، او په سبسټریټ کې د لوند کولو لپاره سخت او سخت کیږي. ګرم رال عموما ډیر په اسانۍ سره تیریږي.
دا د نړیوالو ډبرو فابریکو لپاره خورا مهم دی. یو رال چې د 10 درجې سانتي ګراد ژمي ورکشاپ کې کارول کیږي کولی شي د ورته محصول څخه ډیر توپیر ولري چې د 30 درجې سانتي ګراد تولید ساحه کې اداره کیږي.
د تودوخې درجه هم دوهم تاثیر رامینځته کوي: پداسې حال کې چې تودوخه عموما د ویسکوسیت کموي، د تودوخې لوړه درجه کولی شي د epoxy عکس العمل ګړندی کړي او د کار وړ کاري وخت لنډ کړي. په عمل کې، یوه فابریکه نشي کولی په ساده ډول د ښه جریان ترلاسه کولو لپاره رال د نامعلوم وخت لپاره تودوخه کړي. جریان، د پوټ ژوند، د درملنې سرعت، او د تولید تال باید یوځای متوازن وي.
مخلوط ویسکوسیت د رال یوازې ویسکوسیت څخه ډیر ګټور دی
A برخه کیدای شي یو ویسکوسیټي ولري او د B برخه بله. یوځل چې رال او هارډینر سره یوځای شي، مخلوط سیسټم بیا په بل ډول چلند کولی شي.
د ریښتیني تولید پریکړو لپاره، پوښتنه وکړئ چې ایا خپاره شوي ویسکوسیت ته اشاره کوي:
- یوازې د رال برخه؛
- یوازې سخته برخه؛
- په بشپړ ډول مخلوط A+B سیسټم؛
- د مخلوط وروسته سمدلاسه مخلوط؛ یا
- د عکس العمل د یوې ټاکلې مودې وروسته مخلوط.
د ډبرو پروسس کولو لپاره، د مخلوط سیسټم چلند معمولا خورا اړونده وي ځکه چې دا هغه څه دي چې په حقیقت کې درز ته ننوځي، میش لوند کوي، یا د سلیب په اوږدو کې خپریږي.
د شین نرخ او د ازموینې میتود مهم دی
ډیری مایع رالونه د گردش ویسکومیټرونو سره ارزول کیږي. د غیر نیوتونین موادو لپاره، ښکاره ویسکوسیټي د سپینډل سرعت یا شین شرایطو پورې اړه لري. له همدې امله یو مسلکي توضیحات باید په مثالي توګه د اندازه کولو میتود او د ازموینې شرایط بیان کړي د دې پرځای چې د ننه شمیره وړاندې کړي.
ISO 2555 د روټیشنل ویسکومیټر په کارولو سره د مایع رالونو لپاره د څرګند ویسکوسیت اندازه کول تشریح کوي ، پداسې حال کې چې ASTM D2196 د غیر نیوټونیا موادو څرګند ویسکوسیټي او ریولوژیکي چلند په ګوته کوي چې د ټاکل شوي گردش شرایطو لاندې اندازه کیږي.
د پیرودلو یو عملي قاعده: که عرضه کونکی A "400 cP" ووایی او عرضه کونکی B "550 cP" ووایی ، سمدلاسه فکر مه کوئ چې عرضه کونکی A ښه ننوځي. لومړی د ازموینې تودوخې، وسیله یا میتود، د سپینډل / سرعت شرایط، د A/B مخلوط حالت، او د غوښتنلیک ځانګړي فورمول پرتله کړئ.
څنګه ویسکوسیټي د ډبرو پروسس کولو فعالیت اغیزه کوي
په مایکرو درزونو کې ننوتل
د ویښتو کریکونه او داخلي درزونه د روښانه قضیو څخه دي چیرې چې د ټیټ ویسکوسیټي رال ګټه لري. کثافات ګرانایټ ممکن درزونه ولري چې د تفتیش لاندې لیدل کیږي مګر خورا تنګ وي. یو رال باید د خلاصیدو ځای لوند کړي او د کیپیلري لارو له لارې حرکت ته دوام ورکړي مخکې لدې چې جیلیشن ډیر پرمختګ وکړي.
د دې دلیل لپاره، ویرپوکسي د تور گرینائٹ حل لړۍ د مایکرو کریک درملنې او پیاوړتیا لپاره ډیری ژورې ننوتل او د لوړ جریان ایپوکسی سیسټمونه شامل دي.
که د ننوتو وړ نه وي، ترمیم کولی شي د پوښلو وروسته سمدلاسه د منلو وړ وي پداسې حال کې چې داخلي نیمګړتیاوې پاتې دي. ستونزې ممکن وروسته د کیلیبریشن، پالش کولو، پرې کولو، ترانسپورت، یا نصبولو په وخت کې څرګند شي.
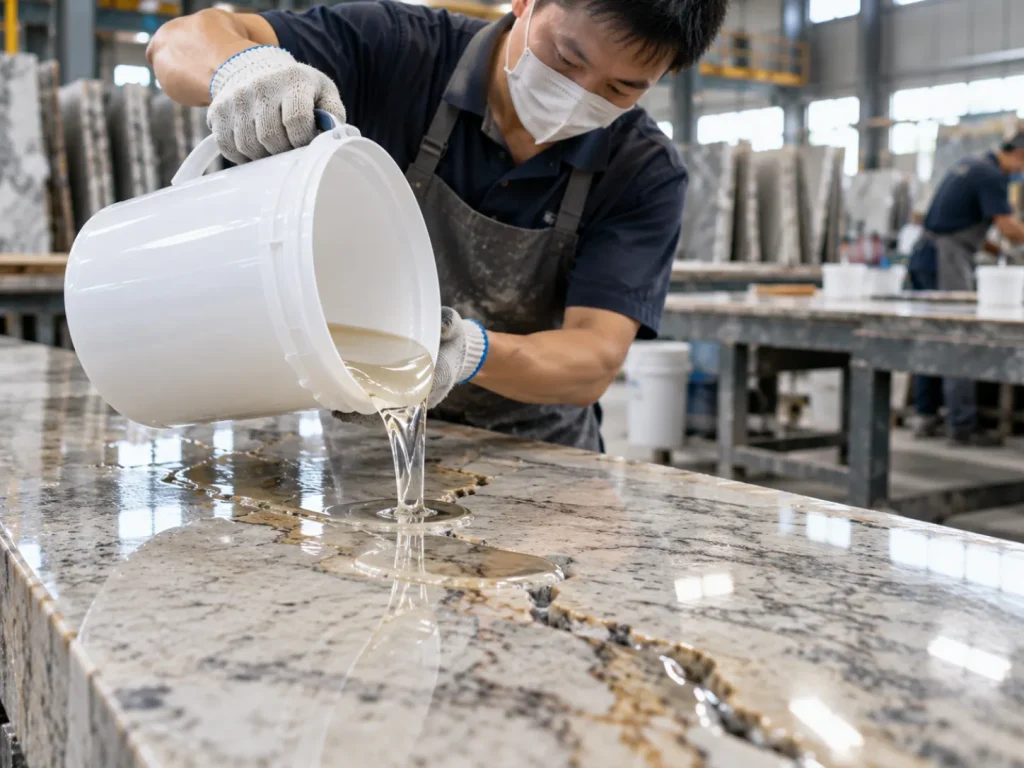
د سوري او ډبرو سطحو لندبل
ښه لوند کول د رال سره مرسته کوي د درزونو او سورونو داخلي سطح سره د جلا شوي څاڅکو په توګه پاتې کیدو پرځای. ټیټ ویسکوسیټي عموما د اسانه خپریدو ملاتړ کوي ، مګر کیمیا او د سطح حالت هم مهم دی.
دوړې، رطوبت، غوړي، د پالش کولو پاتې شونو، یا د ډبرو ډیر تودوخې کولی شي په لندبل کې مداخله وکړي حتی کله چې د ویسکوسیت مناسب ښکاري. نو ځکه، د ټیټ CPS ارقام نشي کولی د ضعیف سطح چمتو کولو لپاره جبران کړي.
د هوا خوشې کول او د بلبل چلند
یو ډیر موټی سیسټم کولی شي د بند هوا څخه تیښته سخته کړي، په ځانګړې توګه د امیندوارۍ یا میش لوند کولو په وخت کې. د ټیټ ویسکوسیټي رال کولی شي د فایبرونو او سورونو شاوخوا حرکت ته وده ورکړي ، مګر تیري کونکي مخلوط لاهم هوا معرفي کولی شي.
هغه فابریکې چې د ویکیوم په مرسته پروسس کوي باید دې توازن ته ځانګړې پاملرنه وکړي. ویرپوکسي د ویکیوم انفیوژن حلونه د ویکیوم په مرسته شرایطو کې مایکرو پورز او داخلي نیمګړتیاو ته د رال حرکت هڅولو پراساس دي.
د رال مصرف
ډیر مایع رال کولی شي ژور ته ننوځي، کوم چې ډیری وختونه د پام وړ وي. مګر دا کولی شي په خورا محیط ډبرو کې مصرف هم زیات کړي که چیرې د غوښتنلیک مقدار کنټرول نشي.
دا په ځانګړې توګه د ټراورټین، مرمر مرمر، هوا شوي ډبرې، او سلیبونو سره تړاو لري چې یو له بل سره وصل شوي باطلونه لري. یو آپریټر ممکن د رال کارولو ته دوام ورکړي ځکه چې سطح وچه ښکاري پداسې حال کې چې د پام وړ مقدار دمخه د سطحې لاندې مهاجرت شوی.
لوړ مصرف په اتوماتيک ډول ضایع نه کیږي که هدف ژور تقویه وي. مسله دا ده چې ایا اضافي رال ګټور داخلي اړیکې رامینځته کوي یا په ساده ډول باطلو ته ورکیږي چیرې چې دا لږ ارزښت اضافه کوي.
د سطحې سطحه کول او پالش کولو چمتو کول
د کریک ترمیم وروسته، ډیری ډبرې کرښې پیس یا پالش کولو ته ځي. د رال ویسکوسیت اغیزه کوي چې ایا نیمګړتیاوې د درملنې وروسته په بشپړ ډول ډکې پاتې کیږي او ایا سطحه پرته له دې چې د پن هولونو یا د ترمیم شوي ترمیم لینونو څرګندولو پرته پروسس شي.
د ننوتلو رال چې په ښکلي ډول ډبرې ته تیریږي ممکن لاهم دوهم درملنې ته اړتیا ولري کله چې پورتنۍ سطح بدن یا لیول کولو ته اړتیا ولري. دا یو دلیل دی چې د مسلکي پروسس کولو ځینې سیسټمونه ژور امیندوارۍ د وروستي سطحې ډکولو یا پای ته رسولو څخه جلا کوي.
تاسو باید د ډبرې لپاره د CPS کوم حد غوره کړئ؟
د صنعت هیڅ نړیوال قاعده شتون نلري چې ووایی د هر مرمر، ګرانایټ، میش ملاتړ، یا خلا پروسې لپاره د CPS یو ثابت حد سم دی. د طبقه بندي شرایط لکه "ټیټ واسکوسیټي"، "د الټرا ټیټ ویسکوسیټي،" او "لوړ جریان" په فورمول، عرضه کوونکي، د ازموینې شرایطو، او مطلوب غوښتنلیک پورې اړه لري.
بیا هم، اوسني Veropoxy محصولات د ریښتینې نړۍ ګټور مثالونه وړاندې کوي چې څنګه د مسلکي ډبرو تولید کې د نسبتا ټیټ ویسکوسیت سیسټمونه پلي کیږي.
| د ډبرو پروسس کولو اړتیا | د ویسکوسیت سمت | هغه څه چې پیرودونکی د لاسته راوړلو هڅه کوي | د Veropoxy غوښتنلیک بیلګه |
|---|---|---|---|
| د مایکرو فشرونو سره سخت تور ګرانایټ | ډیر ټیټ ویسکوسیټي | د پالش کولو دمخه ژور داخلي ننوتل | CP83-60 / B25Q-KG ژور د ننوتلو سیسټم |
| د سپک گرینائٹ کریک ترمیم او د رنګ وده | ټيټ واسکعيت، کنټرول شوي جريان | د سطحي پوښښ ساتلو په وخت کې ښه نیمګړتیاو ته ورسیږئ | 4099-BBS / D30M-BS |
| د ګرم اقلیم مرمر ترمیم | د ټیټ څخه تر کنټرول شوي واسکاسیټي | ښه لوند کول، د کریک ترمیم، سطحه کول او د رنګ لوړول | 5099 / B25Q-KG |
| د ډبرې جال ملاتړ | کنټرول شوی ټیټ واسکاسیټی | د لوند تقویت میش پرته له ډیر جریان څخه | د 4090 میش ملاتړ سیسټمونه |
| د ویکیوم امیندوارۍ | د کافي کاري وخت سره ټیټ ویسکوسیت | د جیلیشن څخه دمخه رال د سوراخونو او مایکرو کریکونو له لارې حرکت وکړئ | د ویکیوم انفیوژن حلونه |
| پراخه تشې یا سیوم ډکول | د لوړ بدن یا thixotropic چلند | رال د ترمیم په ساحه کې د ډیرو اوبو ایستلو پرځای وساتئ | یوازې د ټیټ CPS لخوا غوره کولو پرځای د غوښتنلیک ځانګړي ډکولو سیسټم وکاروئ |
د مثال په توګه، Veropoxy د ډیری ډبرو محصولاتو لپاره نږدې 400-600 cP خپروي په شمول د دې د رڼا ګرانایټ لپاره د رنګ لوړولو ایپوکسی او ګرم اقلیم د ماربل ترمیم او د رنګ لوړولو سیسټم. په ورته وخت کې، د دې تور - ګرانایټ ژور د ننوتلو محصول د داخلي عیبونو لپاره حتی ټیټ موقعیت لري.
مهمه خبره دا نه ده چې "400-600 cP د ډبرې سم ویسکوسیت دی." دا دی چې ورته عددي ویسکوسیټي سلسلې مختلف دندې ترسره کولی شي ځکه چې د درملنې سرعت ، د تودوخې ثبات ، د سطحې تعامل ، سخت کیمیا ، ژیړ مقاومت ، او د غوښتنلیک میتود توپیر لري.
د ډبرې ډول سره د ویسکوزیت غوره کولو څرنګوالی
سخت تور ګرانایټ
ګنده تور ګرانایټ اکثرا د لوړ نفوذ طریقې څخه ګټه پورته کوي کله چې مایکرو کریکونه یا داخلي فشرونه اصلي نیمګړتیا وي. پخپله ډبره کیدای شي په ټولیزه توګه ټیټه کچه ولري، مګر بیا هم ښه ساختماني درزونه بیا هم پیاوړي کولو ته اړتیا لري.
که چیرې رال ډیر ویسکوس وي، دا ممکن د درز د ننوتلو سره نږدې پاتې شي. که چیرې دا د کافي کنټرول پرته ډیر مایع وي ، په هرصورت ، دا کولی شي ډیر مهاجرت وکړي او مصرف ډیر کړي.
که ستاسو په پروسه کې د پالش کولو دمخه امیندوارۍ شامل وي، ژور نفوذ ته لومړیتوب ورکړئ، مناسب کاري وخت، قوي داخلي اړیکه، او د پالش کولو وروسته باثباته لید پایلې.
رڼا ګرانایټ
روښانه رنګ ګرانایټ یو اضافي ننګونه رامینځته کوي: د ترمیم کیفیت باید جوړښتي وي پرته لدې چې روښانه تیاره ، داغ یا بصري برعکس رامینځته کړي.
له همدې امله ویسکوسیت باید د شفافیت ، د رنګ لوړولو چلند ، ژیړ مقاومت ، او وروستي پالش شوي ظاهري سره یوځای ارزول شي.
د Veropoxy رڼا ګرانایټ سیسټم د چاپ شوي 400-600 cP سلسله د رنګ لوړولو او د ننوتلو دندو سره یوځای کوي، دا په ډاګه کوي چې ولې واسکاسیټی باید هیڅکله د نظری فعالیت څخه جلا نشي.
سپین او رنګین مرمر
مرمر کیدای شي د پام وړ توپیر ولري، د مایکرو کریک جوړښت، معدني جوړښت، شفافیت، او د رنګ حساسیت. یو رال چې په مؤثره توګه ننوځي کیدای شي د رڼا مرمر بصری بڼه هم بدله کړي که چیرې کیمیا او نظری ځانګړتیاوې مناسب نه وي.
د سپین او رنګ مرمر لپاره، د غیر داغدار چلند، ژیړ مقاومت، د اوبو نښه خطر، د کار کولو تودوخې، او پالش وړتیا سره یوځای د ویسکوسیت ارزونه وکړئ.
Veropoxy پراخه ده د مرمر لپاره Epoxy د غوښتنلیک برخه د مرمرو پیاوړتیا او ترمیم لپاره شرایط چمتو کوي، پداسې حال کې چې د تودوخې ځانګړي محصولات د پروسس کولو نور مشخص شرایط په ګوته کوي.
ټراورټاین او ډیر سوری ډبره
ټراورټین مختلف چلند کوي ځکه چې خلاص سوري او غار کولی شي د ټیټ ویسکوسیټي رال لوی مقدار جذب کړي. ژور جریان ممکن د ثبات لپاره مطلوب وي، مګر د خالص ننوتلو تګلاره تل مناسبه نه ده کله چې د سطحې لوی غارونه باید فلش ډک شي.
په دې حالت کې، پروسیسر ممکن مرحلې ته اړتیا ولري: لومړی ننوتل یا سیل کول، وروسته د لوړ بدن ډکولو مواد.
ویرپوکسي د Travertine لپاره Epoxy برخه د پوستکي درملنې، درز ترمیم، او د تیږو په ساتنه کې د epoxy رول په اړه بحث کوي.
د حرارت درجه څنګه د ویسکوسیت پریکړه بدلوي
د تودوخې درجه د epoxy پیرود کې یو له خورا کم اټکل شوي متغیرونو څخه دی.
سړه رال ډیر ویسکوس کیږي. دا ډیر وخت نیسي چې جریان ولري، کیدای شي په سمه توګه توزیع کول سخت وي، کیدای شي تقویه ډیر ورو ورو، او کولی شي د پروسس په جریان کې هوا په اسانۍ سره ودروي.
ګرم رال عموما ډیر په اسانۍ سره جریان کوي، مګر د رال او هارډر تر مینځ کیمیاوي تعامل هم د تودوخې لوړیدو سره ګړندی کیږي. له همدې امله یوه فابریکه د جریان او درملنې چلند دواړو ته اړتیا لري ترڅو د خپل دورې وخت سره مطابقت ولري.
له همدې امله دوه محصولات چې ورته نومول شوي واسکوسیټي لري کولی شي په ژمي او دوبي کې مختلف فعالیت وکړي.
د ویرپوکسي میش ملاتړ رینج یو ګټور مثال دی. د هغې د ډبرې میش ملاتړ لپاره د لوړ تودوخې بوی پرته ایپوکسی د 400-600 cP ویسکوسیت رینج خپروي او د لوړ تودوخې تولید لپاره جوړ شوی. د شرکت د ټیټ تودوخې میش ملاتړ سیسټم هم د کنټرول شوي ټیټ ویسکوسیټي رینج کاروي مګر د یخ پروسس شرایطو شاوخوا جوړ شوی.
د پیرودونکو لپاره درس ساده دی: ویسکوسیټي او د درملنې کیمیا باید یوځای وټاکل شي.
که ستاسو فابریکه په ژمي کې د 10 درجې سانتي ګراد سره نږدې فعالیت وکړي، نو داسې فکر مه کوئ چې د 25 درجې سانتي ګراد کې د ښه فعالیت کولو epoxy به ورته چلند وکړي.
که ستاسو ورکشاپ په منظم ډول د 30 درجې سانتي ګراد څخه زیات وي، د جریان ستونزې یوازې د پتلی رال غوره کولو سره حل مه کوئ. د پوټ ژوند او وخت دمخه درملنه کولی شي لوی خطرونه شي.
د ډبرې لپاره ټیټ ویسکوسیټي vs لوړ ویسکوسیټي ایپوکسی
| د پریکړې فکتور | Epoxy ټیټ ویسکوسیټي | لوړ-Viscosity / لوړ-Body Epoxy |
|---|---|---|
| د مایکرو کریک ننوتل | معمولا ښه | کیدای شي سطح ته نږدې پاتې شي |
| د ویکیوم امیندوارۍ | عموما غوره شوی | کیدای شي جریان محدود کړي |
| میش لوند کول | کولی شي د فایبر امیندوارۍ ته وده ورکړي | کیدای شي سخت وي چې په مساوي توګه خپور شي |
| پراخه تشه ډکول | کولی شي ډیر لرې اوبه یا ډوب کړي | معمولا په تشه کې پاتې کیدل غوره دي |
| عمودی ترمیم | د لوږې او بندیدو خطر | معمولا د کنټرول لپاره اسانه |
| د مسموم ډبرو مصرف | کولی شي ژوره ننوځي او کارول یې زیات کړي | لږ ژور مهاجرت |
| د هوا خوشې کول | عموما آسانه کله چې په سمه توګه مخلوط شي | د هوا خوشې کول سخت کیدی شي |
هیڅ اړخ په نړیواله کچه ښه نه دی. سمه ویسکوسیټي هغه ده چې د موجوده کاري کړکۍ په جریان کې د اړتیا وړ جریان پروفایل رامینځته کوي.
د مختلف ډبرو پروسس کولو اړتیاو سره د Epoxy Viscosity میچ کولو څرنګوالی
| که ستاسو د تولید وضعیت… | وټاکئ یا چک کړئ… | ولې |
|---|---|---|
| د ویښتو لاین مایکرو کریکونو سره سخت ګرانایټ | د ټیټ ویسکوسیټي ژور د ننوتلو سیسټم | رال باید د درملنې دمخه ښه داخلي فشرونو ته ننوځي |
| لوی سطحي غار یا خلاص سیوم | د لوړ بدن یا د تشو ډکولو سیسټم | ډیر پتلی رال ممکن له مینځه ویسي |
| ویکیوم انفیوژن | ټیټ ویسکوسیټي او د کافي کڅوړې ژوند | جریان باید د انفیوژن دورې په جریان کې د سوراخونو له لارې دوام ومومي |
| د فایبر ګلاس میش په بشپړه توګه لوند شوی نه دی | د مخلوط ویسکوسیت، تودوخې، د غوښتنلیک اندازه او د خپریدو طریقه وګورئ | ضعیف لوندوالی تل د رال د ځواک ستونزه نه وي |
| Epoxy په ژمي کې خپریدل ستونزمن کیږي | د موادو د حرارت درجه او د سړه حالت جوړښت وګورئ | د تودوخې ټیټوالی د ویسکوسیت زیاتوالی |
| Epoxy ښه جریان لري مګر په دوبي کې ډیر ژر درملنه کیږي | د هارډر سیسټم او د تودوخې ځانګړي جوړښت چیک کړئ | ګرم شرایط کولی شي جریان زیات کړي پداسې حال کې چې د کار وخت کموي |
| رال ننوځي مګر د پالش کولو وروسته ترمیم پاتې کیږي | مرحله شوي ننوتل او د سطح ډکول په پام کې ونیسئ | یوازې ژور جریان ممکن د سطحې جوړښت چمتو نکړي |
| دوه عرضه کوونکي د ورته CPS ارزښتونو حواله کوي مګر پایلې توپیر لري | د ازموینې میتود، تودوخه، د مخلوط تناسب، د درملنې پروفایل او سبسټریټ پرتله کړئ | یوازې CPS بشپړ فورمول نه تشریح کوي |
د مسلکي پیرودونکي په څیر د Epoxy Viscosity توضیحاتو لوستلو څرنګوالی
د رال تصویب کولو دمخه، له یو څخه زیات شمیر غوښتنه وکړئ.
1. د ازموینې د حرارت درجه تایید کړئ
د تودوخې پرته د ویسکوسیت ارقام د پیرود محدود ارزښت لري. پوښتنه وکړئ چې ایا اندازه کول په 20 ° C، 23 ° C، 25 ° C، یا بل حالت کې اخیستل شوي.
2. تصدیق کړئ چې ایا شمیره یوازې رال یا مخلوط A+B ده
د تولید کرښه مخلوط سیسټم کاروي. ډاډ ترلاسه کړئ چې هغه مشخصات چې تاسو یې پرتله کوئ د غوښتنلیک پورې اړوند حالت منعکس کوي.
3. د اندازه کولو طریقه تایید کړئ
پوښتنه وکړئ چې ایا د گردش ویسکومیټر میتود کارول شوی او ایا د سپینډل / سرعت شرایط شتون لري. دا په ځانګړي توګه مهم کیږي کله چې د مختلف عرضه کونکو محصولاتو پرتله کول.
4. د مخلوط تناسب وګورئ
د epoxy "پتلی" جوړولو لپاره د رال څخه تر سخت تناسب بدلول د منلو وړ تولید شارټ کټ ندی. د Epoxy سیسټمونه د ټاکل شوي سټوچیومیټري او فورمول بیلانس په شاوخوا کې ډیزاین شوي. ناسم تناسب کولی شي د نامناسب درملنې، نرم سطحونو، ټوټې کیدو، یا متضاد میخانیکي ملکیتونو لامل شي.
5. د کار وخت او د درملنې پروفایل وګورئ
یو ډیر مایع ایپوکسي چې غوښتل شوي درز ژوروالي ته د رسیدو دمخه جیل کول پیل کړي د ننوتلو بریالي سیسټم ندي.
د ژورې درملنې لپاره، ویسکوسیت باید د خپریدو، انفجار، ویکیوم پروسس کولو، یا میش امیندوارۍ لپاره اړین وخت کې ګټور پاتې شي.
6. د بستونو تر مینځ د ویسکوسیټي زغم چیک کړئ
د تیږو فابریکې چې دوامداره تولید پرمخ وړي تکرار ته اړتیا لري. که چیری ویسکوسیټی له بیچ څخه تر بیچ پورې د پام وړ توپیر ولري، د غوښتنلیک مقدار، د ننوتلو ژوروالی، د آپریټر تخنیک، او د کرښې سرعت ممکن ټول سمون ته اړتیا ولري.
له همدې امله د عرضه کونکي ارزونه کې باید د بیچ ثبات شامل وي، نه یوازې د یوې نمونې ډرم څخه ښه پایله.
د بلک امر کولو دمخه د Epoxy Viscosity ازموینې څرنګوالی
د لابراتوار شمیره باید تل د اصلي سلیب ازموینې سره وصل وي.
1 ګام: مواد حالت کړئ
د رال، هارډینر، او نمایشي ډبرو نمونې کنټرول شوي او ثبت شوي تودوخې ته راوړو. د یو عرضه کونکي په 15 درجې سانتي ګراد او بل په 25 درجې سانتي ګراد کې ازموینه کول پرتله کول د اعتبار وړ ندي.
2 ګام: د ټاکل شوي تناسب سره سم مخلوط کړئ
دقیق وزن یا اندازه کول وکاروئ. د جریان تنظیم کولو لپاره تناسب مه بدلوئ.
درېیم ګام: د ابتدايي چلند چلند ثبت کړئ
د اچولو، مخلوط کولو، خپریدو، لوند کولو، او د بلبل خوشې کولو څارنه وکړئ. رال باید په دوامداره توګه د آپریټرانو یا اتوماتیک تجهیزاتو کنټرول لپاره کافي چلند وکړي.
4 ګام: دا د اصلي تولید ډبرې ته تطبیق کړئ
د عمومي ازموینې پینل پر ځای د نمایندګي ګرانایټ، مرمر، ټراورټین، یا تقویه شوي سلیب مواد وکاروئ.
د ننوتلو غوښتنلیکونو لپاره، معاینه کړئ چې ایا رال د سطحې پوښلو پرځای عیب ته رسي.
5 ګام: د رال مصرف ثبت کړئ
اندازه کړئ چې څومره مواد په هر سلیب یا هر مربع متر کې د کنټرول شوي شرایطو لاندې اړین دي. یو ارزانه رال چې د پام وړ ډیر مواد مصرفوي ممکن په تولید کې ارزانه نه وي.
شپږم ګام: بشپړ کاري کړکۍ وګورئ
تعقیب کړئ چې د مخلوط کولو وروسته څومره ژر ویسکوسیت ډیریږي. چلونکي باید پوه شي چې کله جریان راټیټیږي او کله چې سیسټم د نورو غوښتنلیک لپاره مناسب نه وي.
7 ګام: سلیب درملنه او پای ته ورسوئ
یوازې د لندبل ظاهري قضاوت مه کوئ. لکه څنګه چې د تولید اصلي پروسه اړتیا لري سلیب پیس کړئ ، پالش کړئ ، پرې کړئ یا اداره کړئ.
د دې لپاره وګورئ:
- پاتې مایکرو درزونه؛
- pinholes;
- د لیدلو ترمیم څنډې؛
- د رنګ بدلون؛
- ژیړ
- ضعیف چپک؛
- recessed ډکول؛
- سطحي ټکان؛
- غیر متوقع خرابوالی؛ او
- د پالش کولو تضادونه.
د ډبرو په فابریکو کې د Epoxy Viscosity عام غلطۍ
د ټیټ CPS غوره کول ځکه چې دا ډیر پرمختللی ښکاري
ښکته په اتوماتيک ډول غوره نه ده. ډیر مایع رال ممکن ژور ننوځي مګر ډیر مصرف ، جریان یا ناکافي سطح رامینځته کوي.
په مختلفو تودوخې کې اندازه شوي شمیرې پرتله کول
دا کولی شي یو رال په ډراماتیک ډول پتلی څرګند کړي پداسې حال کې چې توپیر په عمده ډول د ازموینې شرایطو څخه راځي.
پخپله ډبره له پامه غورځول
یو غټ تور ګرانایټ مایکرو کریک او خلاص ټراورټین غار د ترمیم ستونزه نه ده. دوی باید په اتوماتيک ډول ورته رال ونه کاروي.
د هر فصل لپاره د یو epoxy کارول
د موسمي ورکشاپ تودوخه کولی شي د جریان او درملنې سرعت دواړه بدل کړي. هغه فابریکې چې د ژمي او دوبي قوي توپیر لري باید محصولات د تودوخې په واقعیت کې معاینه کړي.
د کڅوړې ژوند ته سترګې په لار
عالي ابتدايي جریان بې ګټې دی که چیرې د ریښتیني غوښتنلیک کړکۍ په جریان کې ویسکوسیټي خورا ګړندي راپورته شي.
د نړیوال تشې ډکونکي په توګه د ننوتلو رال کارول
رال ممکن په ډبره کې ورک شي او سطحه یې ډکه پریږدي.
د ویسکوسیت تنظیم کولو لپاره د مخلوط تناسب بدلول
دا یو له خورا خطرناک شارټ کټ څخه دی. جریان باید د سم فارمولیشن او پروسس شرایطو له لارې کنټرول شي، نه په تصادفي ډول د ټاکل شوي A:B تناسب بدلولو سره.
د ډبرې Epoxy پیرودونکي چک لیست
| د عرضه کونکي څخه پوښتنه وکړئ | ولې دا مهمه ده |
|---|---|
| مخلوط viscosity څه شی دی؟ | دا د ریښتیني غوښتنلیک چلند استازیتوب کوي یوازې د رال ډیټا څخه غوره. |
| په کومه تودوخه کې واسکاسی اندازه اندازه شوې؟ | د Epoxy جریان د تودوخې سره د پام وړ بدلون راولي. |
| د ویسکوزیت ازموینې کوم میتود کارول شوی؟ | د اندازه کولو مختلف شرایط کولی شي مختلف څرګند ارزښتونه تولید کړي. |
| رال د کومې ډبرې او پروسې لپاره ډیزاین شوی و؟ | د غوښتنلیک ځانګړي فورمول د عمومي CPS هدف څخه ډیر اهمیت لري. |
| د رال څخه سخت نسبت څه دی؟ | د تکرار وړ درملنې او فعالیت لپاره اړین دی. |
| د پوټ ژوند یا کاري کړکۍ څه شی دی؟ | معلوموي چې څومره وخت ګټور جریان شتون لري. |
| محصول زموږ د دوبي او ژمي تودوخې کې څنګه چلند کوي؟ | د کال په اوږدو کې د ثابت تولید لپاره مهم. |
| ایا موږ کولی شو په خپله ډبره کې رال ازموینه وکړو؟ | د ریښتیني سلیب ازموینه د ننوتلو ، رنګ او پالش کولو فعالیت څرګندوي. |
| تمه کیږي د بیچ څخه تر بیچ پورې د ویسکوسیټي زغم؟ | د اتوماتیک او دوامداره تولید لپاره مهم. |
سپارښتنه: لومړی پروسه غوره کړئ، بیا CPS
د ډبرې پروسس لپاره د epoxy رال غوره کولو غوره لاره د ویسکوسیت شمیرې پرځای د پروسې ستونزې سره پیل کول دي.
که هدف د مایکرو فایسورډ ګرانایټ ژور تقویت وي ، د کافي کاري وخت او قوي داخلي اړیکې سره د ټیټ ویسکوسیټي سیسټم ته لومړیتوب ورکړئ.
که هدف د میش تقویه وي، یو رال غوره کړئ چې کولی شي فایبرونه په مساوي ډول د غیر کنټرول شوي جریان پرته لند کړي او دا ستاسو د ورکشاپ په تودوخې کې د اعتبار وړ درملنه کوي.
که چیرې پروسه د ویکیوم امیندوارۍ څخه کار واخلي، د ټیټ جریان مقاومت ته لومړیتوب ورکړئ، مستحکم مخلوط ویسکوسیت، د هوا خوشې کول، او د بشپړ انفیوژن لپاره کافي اوږده کاري کړکۍ.
که په ترمیم کې پراخه غارونه یا مهرونه شامل وي، د لوړ بدن یا thixotropic سیسټم ممکن د الټرا ټیټ ویسکوسیټي د ننوتلو رال په پرتله ښه کنټرول چمتو کړي.
که تاسو ډاډه نه یاست چې چیرته یې پیل کړئ، د Veropoxy بیاکتنه وکړئ د ډبرې epoxy محصول پورټ فولیو د شرکت سره یوځای د ډبرې epoxy پوهه برخه، بیا د کاندید سیسټمونه ستاسو د اصلي ډبرې په کارولو سره پرتله کړئ ، د ورکشاپ تودوخې ، د غوښتنلیک میتود ، د درملنې دورې ، او پالش کولو پروسې.
د Epoxy Resin Viscosity په اړه ډیری پوښتل شوي پوښتنې
1. د ډبرو پروسس لپاره کوم ویسکوسیټي ایپوکس غوره دی؟
د هرې ډبرې پروسې لپاره هیڅ یو غوره واسکاسی شتون نلري. ښه ګرانایټ مایکرو کریکونه عموما د ټیټ ویسکوسیټي ننوتلو رال څخه ګټه پورته کوي، پداسې حال کې چې لوی غارونه او عمودی ترمیم اکثرا ډیر بدن ته اړتیا لري. د میش بیکنګ او ویکیوم انفیوژن هم ښه جریان ته اړتیا لري، مګر د درملنې سرعت، تودوخه، او د کار وخت باید په ورته وخت کې په پام کې ونیول شي.
2. آیا 400-600 cP د ډبرو epoxy لپاره ټیټ ویسکوسیټي ګڼل کیږي؟
په څو اوسنیو Veropoxy ډبرو پروسس کولو فارمولونو کې، نږدې 400-600 cP د ټیټ ویسکوسیټي یا لوړ جریان غوښتنلیکونو لپاره کارول کیږي لکه د ګرانیټ ترمیم، د مرمر ترمیم، او میش ملاتړ. په هرصورت، "ټیټ ویسکوسیټي" یو نړیوال طبقه بندي نه ده. د صنعت معیار په توګه د شمیرې سلسلې درملنې دمخه تل د ازموینې شرایط او مطلوب غوښتنلیک پرتله کړئ.
3. آیا د تودوخې درجه د epoxy resin viscosity اغیزه کوي؟
هو. د تودوخې ټیټه درجه عموما د غیر منظم شوي epoxy واسکعیت ډیروي، دا د مینځلو، مخلوط کولو، خپریدو او ننوتلو لپاره ستونزمن کوي. د تودوخې لوړه درجه عموما د ویسکوسیت کموي مګر کولی شي د درملنې چټکتیا هم وکړي. د صنعتي ډبرو پروسس لپاره، د رال تودوخې، د ډبرې تودوخې، او د ورکشاپ تودوخه باید ټول په پام کې ونیول شي.
4. ایا د ټیټ ویسکوسیټي epoxy قوي دی؟
ضروري نه ده. Viscosity د درملنې دمخه د جریان چلند بیانوي؛ دا پخپله وروستی میخانیکي ځواک نه تعریفوي. د ټیټ ویسکوسیټي رال کولی شي مایکرو کریکونو ته ښه ننوتل چمتو کړي ، مګر وروستی فعالیت د رال کیمیا ، سخت کیمیا ، مخلوط تناسب ، د درملنې شرایط ، د تیږو جوړښت او جوړښت پورې اړه لري.
5. د ډبرو فابریکه څنګه باید د لوی ترتیب کولو دمخه د epoxy viscosity پرتله کړي؟
په ورته تودوخې کې د مخلوط ویسکوسیت پرتله کړئ او په مثالي توګه د پرتله کولو ازموینې میتودونو په کارولو سره. بیا په خپله ډبره کې کنټرول شوي آزموینې پرمخ وړئ. د ننوتلو ریکارډ، د رال مصرف، د کار وخت، درملنه، د پالش کولو بڼه، د رنګ بدلون، د عیب ډکول، او د تولید دوام. هغه محصول چې په ریښتیني تولید لاین کې غوره فعالیت کوي د هغه په پرتله خورا ارزښتناک دی چې په کاغذ کې خورا زړه راښکونکي CPS شمیره لري.
د ریښتیني ډبرو پروسس کولو لپاره د سم ایپوکسی ویسکوسیت غوره کولو څرنګوالی
سم epoxy viscosity یو نړیوال CPS هدف ندی. دا د رال جریان، د ډبرې جوړښت، د نیمګړتیا اندازه، د ورکشاپ د حرارت درجه، د کار وخت، د درملنې چلند، او اړین بشپړ شوي سطح ترمنځ توازن دی. د ډبرو د فابریکو لپاره، ویسکوسیت باید د تولید پیرامیټر په توګه وګڼل شي نه د تخنیکي ډیټا شیټ کې د جلا شمیرې.
د پروسس کولو ستونزې سره پیل کړئ
ښه سوري او مایکرو کریکونه د جیلیشن پیل کیدو دمخه د رال د ننوتلو لپاره کافي جریان ته اړتیا لري. پراخه تشې ډیر بدن ته اړتیا لري نو مواد د ترمیم په ساحه کې پاتې کیږي. د میش ملاتړ کنټرول شوي لوند او د مدیریت وړ جریان ته اړتیا لري، پداسې حال کې چې د ویکیوم انفیوژن د کم جریان مقاومت او د داخلي سورونو او فشرونو له لارې د رال حرکت کولو لپاره کافي کاري وخت پورې اړه لري.
ټیټ CPS تل ښه نه وي
ډیر ټیټ ویسکوسیټي ایپوکسي کولی شي د ننوتلو وده ښه کړي، مګر دا کولی شي په لویو سوراخونو کې د جریان، رال مصرف، یا د موادو ضایع هم زیات کړي. دا ممکن سطح ته نږدې کافي مواد پریږدي کله چې غوښتنلیک د تشې ډکولو یا سطح جوړونې ته اړتیا ولري. غوره انتخاب ترټولو ټیټ واسکاسیټي دی چې د پروسې کنټرول یا پای ته رسیدو کیفیت قرباني کولو پرته د اړتیا وړ نفوذ چمتو کوي.
د غوښتنلیک سره viscosity میچ کړئ
په کثافاتو ګرانایټ کې مایکرو درزونه:
د ټیټ ویسکوسیټي ژور نفوذ ته لومړیتوب ورکړئ ترڅو رال د درملنې دمخه ښه داخلي فشرونو ته ورسیږي.
د مرمر ترمیم:
د رنګ ثبات، ننوتلو، ژیړ مقاومت، او تمه شوي پالش شوي ظاهري سره د ویسکوسیت توازن.
د ډبرې جال ملاتړ:
د انډول کولو وړتیا، د جریان کنټرول، چپک کول، د ساګ مقاومت، او د ورکشاپ په ریښتینې تودوخې کې د درملنې فعالیت.
ویکیوم انفیوژن:
ټيټ واسکوسيټي، د کافي لوښي ژوند، باثباته جريان، او ښه هوا خوشې کولو ته لومړيتوب ورکړئ، ترڅو رال د جيليشن څخه مخکې د سوري او کوچني کريکونو له لارې حرکت وکړي.
پراخه مهرونه یا غارونه:
د لوړ بدن یا thixotropic سیسټمونو په اړه فکر وکړئ د دې پرځای چې د الټرا ټیټ ویسکوسیټي ننوتلو رال به د ډکولو ظرفیت چمتو کړي.
د ازموینې شرایطو پرته CPS مه پرتله کوئ
د اندازه کولو تودوخې، مخلوط په مقابل کې غیر مخلوط ویسکوسیت، د گردش ازموینې شرایط، د A: B تناسب، د مخلوط کولو وروسته تیر شوی وخت، د ډبرې تودوخې، د ورکشاپ موسم، د تولید سرعت، او د بیچ ثبات ټول د ریښتینې نړۍ چلند اغیزه کولی شي. د پیرود مشخصات چې یوازې "500 CPS" ثبتوي د اعتبار وړ عرضه کونکي پرتله کولو لپاره کافي معلومات نه وړاندې کوي.
د مسلکي ډبرو پروسس کې څه بدلون راځي؟
مسلکي ډبرې پروسیسرونه په زیاتیدونکي توګه د هر غوښتنلیک لپاره د یو نړیوال چپکونکي څخه لیرې کیږي. نورې فابریکې د تور ګرانایټ د ننوتلو لپاره د غوښتنلیک ځانګړي سیسټمونه کاروي، د رڼا ډبرې رنګ کنټرول، د سپینې مرمر غیر داغدار فعالیت، د ټیټ تودوخې میش ملاتړ، د لوړ حرارت تولید، ویکیوم انفیوژن، او نور روښانه تعریف شوي پروسس شرایط.
دا هم بدلوي چې څنګه پیرودونکي باید عرضه کونکي ارزونه وکړي. تخنیکي ډاټا، د نمونې ازموینه، د تودوخې ځانګړي سپارښتنې، د بستې ثبات، او د غوښتنلیک مالتړ د عمومي ادعاوو په پرتله خورا مهم دي لکه "لوړ ځواک،" "چټک درملنه،" یا "ټیټ واسکاسی".
عملي سپارښتنه
که مایکرو کریکونه ستونزه وي، د ننوتلو سره پیل کړئ. که چیرې جریان ستونزه وي، د بدن یا جریان کنټرول زیات کړئ. که موسمي تودوخه فعالیت بدل کړي، د ویسکوسیت ارزونه او د کیمیا درملنه یوځای کړئ. که دوه epoxy سیسټمونه ورته CPS ارزښتونه ولري مګر مختلف پایلې تولیدوي، د کار وخت، لوند، ریولوژي، د ډبرو تعامل، او د درملنې چلند پرتله کړئ. سم epoxy په ساده ډول هغه محصول نه دی چې د ټیټ ویسکوسیت سره وي - دا هغه سیسټم دی چې جریان ستاسو د اصلي تولید دورې په اوږدو کې ګټور پاتې کیږي.
د بلک آرډر کولو دمخه ، رال په خپل ګرانایټ ، مرمر ، ټراورټین ، میش بیک شوي سلیب ، یا د ویکیوم انفیوژن پروسې باندې ازموینه وکړئ. د ډبرو ډول، د کریک حالت، د ورکشاپ تودوخه، د غوښتنلیک طریقه، د درملنې اړین وخت، او د اوسني تولید ستونزه شریک کړئ ترڅو د epoxy سیسټم د عمومي CPS هدف پر ځای د اصلي پروسس کولو شرایطو په شاوخوا کې و ارزول شي.
حوالې
- ISO 2555:2018 – پلاستیک – رال په مایع حالت کې – د څرخیدونکي ویسکومیټر په کارولو سره د څرګند ویسکوسیت معلومول
- ASTM D2196 – Standard Test Methods for Rheological Properties of Non-Newtonian Materials by Rotational Viscometer
- WEST SYSTEM – Epoxy User Manual & Product Guide
- Gurit – GR110 Structural Epoxy Resin System Product Data Sheet
- Veropoxy – Ultra-Low Viscosity Epoxy for Black Granite Deep Penetration
- Veropoxy – Color Enhancing Epoxy for Light Granite
- Veropoxy – Epoxy Resin for Marble Repair & Color Enhancement
- Veropoxy – High Temperature Odorless Epoxy for Stone Mesh Backing
- Veropoxy – Vacuum Infusion Solutions