

త్వరిత సారాంశం:
ఎపాక్సీ రెసిన్ను పెద్దమొత్తంలో ఆర్డర్ చేయడానికి ముందు, ఒక స్టోన్ ఫ్యాక్టరీ దాని అసలు మార్బుల్, గ్రానైట్, ఒనిక్స్ లేదా ఇంజనీర్డ్ స్టోన్పై నిజమైన ఉత్పత్తి పరిస్థితులలో ఉత్పత్తిని పరీక్షించాలి. మిక్సింగ్ ప్రవర్తన, స్నిగ్ధత, పని సమయం, క్యూరింగ్, వ్యాప్తి, సంశ్లేషణ, రంగు మార్పు, పాలిషింగ్ పనితీరు, రెసిన్ వినియోగం మరియు బ్యాచ్ అనుగుణ్యతను తనిఖీ చేయండి. ఎపాక్సీని ఆమోదించవద్దు ఎందుకంటే ఒక నమూనా "మంచిదిగా ఉంది." ముందుగా పాస్/ఫెయిల్ ప్రమాణాలను నిర్వచించండి, అనేక ప్రాతినిధ్య స్లాబ్లను పరీక్షించండి, మీ ప్రస్తుత ఉత్పత్తి బేస్లైన్తో సరిపోల్చండి మరియు వాస్తవిక వేసవి మరియు శీతాకాల ఉష్ణోగ్రతలలో పనితీరును ధృవీకరించండి.
పారిశ్రామిక ఎపోక్సీ రెసిన్ను కొనుగోలు చేయడం పూర్తయిన భాగాన్ని కొనుగోలు చేయడం కంటే భిన్నంగా ఉంటుంది.
ఒక సరఫరాదారు సాంకేతికంగా సరైన ఉత్పత్తిని పంపవచ్చు, కానీ ఆ ఉత్పత్తి ఇప్పటికీ మీ రాయి, మీ ఉత్పత్తి ఉష్ణోగ్రత, మీ పాలిషింగ్ క్రమం, మీ ఆపరేటర్లు లేదా మీ సైకిల్ సమయానికి తప్పుగా ఉండవచ్చు.
అందుకే రాతి కర్మాగారం నమూనాను చిన్న ప్రచార బహుమతిగా పరిగణించకూడదు.
నమూనా అనేది ఒక అర్హత సాధనం.
లక్ష్యం సమాధానం చెప్పడమే కాదు:
"ఈ ఎపోక్సీ పని చేస్తుందా?"
మంచి ప్రశ్న:
"మా వాస్తవ ఉత్పత్తి పరిస్థితులలో వాణిజ్యపరంగా ఆమోదయోగ్యమైన ధరతో ఈ ఎపోక్సీ పదేపదే ఆమోదయోగ్యమైన పూర్తి స్లాబ్ను ఉత్పత్తి చేయగలదా?"
ఆ భేదం ముఖ్యం.
ఒక రెసిన్ అందంగా చొచ్చుకుపోవచ్చు కానీ చాలా పదార్థాన్ని వినియోగిస్తుంది. మరొకటి త్వరగా నయం కావచ్చు కానీ ఆపరేటర్లకు చాలా తక్కువ పని సమయం ఉంటుంది. చాలా స్పష్టమైన వ్యవస్థ ఇప్పటికీ పోరస్ తెలుపు పాలరాయిపై డార్క్ హాలోస్ను సృష్టించవచ్చు. బలమైన అంటుకునేది పాలిష్ చేయడం కష్టం. ఒక నమూనా 24°C వద్ద ఖచ్చితంగా పని చేస్తుంది కానీ శీతాకాలంలో చాలా నెమ్మదిగా లేదా వేసవిలో చాలా రియాక్టివ్గా మారుతుంది.
వెరోపోక్సీ కరెంట్ రాయి ఎపోక్సీ ఉత్పత్తి పోర్ట్ఫోలియో గ్రానైట్, మార్బుల్, వైట్ స్టోన్, మెష్ బ్యాకింగ్, వాక్యూమ్ ఇన్ఫ్యూషన్, సెమీ-విలువైన రాయి మరియు ఇతర ప్రాసెసింగ్ పరిస్థితుల కోసం ప్రత్యేక వ్యవస్థలతో ఈ అప్లికేషన్-నిర్దిష్ట విధానాన్ని ప్రతిబింబిస్తుంది.
అనేక వెరోపాక్సీ ఉత్పత్తి పేజీలు కూడా ప్రత్యేకంగా నమూనాలను అందిస్తాయి కాబట్టి ఫ్యాక్టరీలు పెద్దమొత్తంలో కొనుగోలు చేసే ముందు పనితీరును అంచనా వేయవచ్చు. వృత్తిపరమైన సేకరణ వాటిని ఎలా ఉపయోగించాలి.
బల్క్ ఎపోక్సీ ఆర్డర్కు ముందు నమూనా పరీక్ష ఎందుకు ముఖ్యం
ఎపాక్సీ సాంకేతిక డేటా షీట్ నిర్దిష్ట పరిస్థితుల్లో ఉత్పత్తి ఎలా ప్రవర్తిస్తుందో తెలియజేస్తుంది.
ఆ పరిస్థితుల్లో మీ ఫ్యాక్టరీ పనిచేయకపోవచ్చు.
రాయి సహజంగా మారుతూ ఉంటుంది
సహజ రాయి ప్రామాణికమైన ప్లాస్టిక్ ప్యానెల్ కాదు.
ఒకే క్వారీ నుండి రెండు పాలరాయి స్లాబ్లు విభిన్నంగా ఉంటాయి:
- సచ్ఛిద్రత;
- మైక్రో క్రాక్ సాంద్రత;
- ఖనిజ నిర్మాణం;
- నీటి శోషణ;
- అపారదర్శకత;
- ఉపరితల కరుకుదనం;
- రంగు సున్నితత్వం; మరియు
- అంతర్గత బలహీనత.
ఒక రాయిపై బాగా పనిచేసే ఎపాక్సి మరొకదానిపై భిన్నమైన ఫలితాన్ని ఇస్తుంది.
మీ ఉత్పత్తి ప్రక్రియ ఫలితాన్ని మారుస్తుంది
దీనితో పనితీరు కూడా మారవచ్చు:
- వర్క్షాప్ ఉష్ణోగ్రత;
- రాతి ఉష్ణోగ్రత;
- మిక్సింగ్ పరికరాలు;
- బ్యాచ్ పరిమాణం;
- మాన్యువల్ లేదా ఆటోమేటిక్ అప్లికేషన్;
- వాక్యూమ్ ఒత్తిడి;
- మెష్ స్పెసిఫికేషన్;
- క్యూరింగ్ సమయం;
- గ్రౌండింగ్ క్రమం; మరియు
- సానపెట్టే అబ్రాసివ్స్.
అందుకే సరఫరాదారు ప్రయోగశాల డేటా రెసిన్ను షార్ట్లిస్ట్ చేయాలి-మీ ఫ్యాక్టరీ ట్రయల్ని భర్తీ చేయకూడదు.
కొనుగోలుదారు టేకావే: అత్యంత ఉపయోగకరమైన ఎపోక్సీ నమూనా పరీక్ష అత్యంత క్లిష్టమైన ప్రయోగశాల పరీక్ష కాదు. ఇది మీ ఉత్పత్తి లైన్లో ఉత్పత్తి విజయవంతమవుతుందా లేదా విఫలమవుతుందా అని నిర్ణయించే పరిస్థితులను పునరుత్పత్తి చేసే పరీక్ష.
నమూనా వచ్చే ముందు పాస్/ఫెయిల్ ప్రమాణాలను నిర్వచించండి
ప్రొఫెషనల్ క్వాలిఫికేషన్ మరియు క్యాజువల్ టెస్టింగ్ మధ్య ఉన్న అతి పెద్ద తేడాలలో ఇది ఒకటి.
ముందుగా ఎపోక్సీని వర్తింపజేయకండి మరియు మీరు "ఇష్టపడతారా" అని తర్వాత నిర్ణయించుకోండి.
పరీక్షకు ముందు అంగీకార ప్రమాణాలను నిర్వచించండి.
మీ ప్రస్తుత ఉత్పత్తి బేస్లైన్తో ప్రారంభించండి
మీ ఫ్యాక్టరీ ఇప్పటికే ఆమోదించబడిన ఎపోక్సీని ఉపయోగిస్తుంటే, ఆ ఉత్పత్తి ఎలా పని చేస్తుందో రికార్డ్ చేయండి.
ఉదాహరణకు:
- చదరపు మీటరుకు రెసిన్ వినియోగం;
- సగటు పని సమయం;
- క్యూరింగ్ సమయం;
- బ్యాచ్కు మరమ్మతులు చేయబడిన స్లాబ్ల సంఖ్య;
- తిరస్కరించే రేటు;
- పాలిషింగ్ ఫలితం;
- మరమ్మత్తు దృశ్యమానత;
- మెష్-బ్యాకింగ్ హ్యాండ్లింగ్ సమయం; మరియు
- పూర్తయిన స్లాబ్కు ధర.
ఒక కొత్త ఎపోక్సీని విడిగా మూల్యాంకనం చేయకుండా ఈ బేస్లైన్తో పోల్చాలి.
ఏ వైఫల్యాలు ఆమోదయోగ్యం కాదని నిర్ణయించండి
తెల్లని పాలరాయి కోసం, కనిపించే పసుపు వలయం ఆటోమేటిక్ తిరస్కరణ కావచ్చు.
బ్లాక్ గ్రానైట్ కోసం, అసంపూర్ణమైన పగుళ్లు ప్రవేశించడం చాలా ముఖ్యమైనది.
మెష్ బ్యాకింగ్ కోసం, హ్యాండిల్ చేసిన తర్వాత పీలింగ్ చేయడం ఆమోదయోగ్యం కాదు.
వాక్యూమ్ ఇన్ఫ్యూషన్ కోసం, తగినంత చొచ్చుకుపోయే లోతు మొత్తం ట్రయల్ను అర్థరహితం చేస్తుంది.
పరీక్ష 1: నమూనాను తెరవడానికి ముందు సాంకేతిక పత్రాలను సమీక్షించండి
దానిని సరిగ్గా ఉపయోగించడానికి తగిన సమాచారంతో ఒక నమూనా రావాలి.
TDSని సమీక్షించండి
సాంకేతిక డేటా షీట్ ఉత్పత్తికి సంబంధించిన పారామితులను స్పష్టం చేయాలి, అవి:
- ఉత్పత్తి గుర్తింపు;
- సిఫార్సు చేసిన అప్లికేషన్;
- A:B మిక్సింగ్ నిష్పత్తి;
- నిష్పత్తి బరువు లేదా వాల్యూమ్ ద్వారా అయినా;
- చిక్కదనం;
- సిఫార్సు చేయబడిన ఉష్ణోగ్రత;
- పని లేదా క్యూరింగ్ సమయం;
- నిల్వ పరిస్థితులు; మరియు
- అప్లికేషన్ సూచనలు.
SDSని సమీక్షించండి
భద్రతా డేటా షీట్ పనితీరు పత్రం కాదు.
ఇది ప్రమాదాలు, నిర్వహణ, నిల్వ, ఎక్స్పోజర్ నియంత్రణలు, PPE, ప్రథమ చికిత్స, రవాణా మరియు పారవేయడం వంటి వాటికి సంబంధించిన సమాచారాన్ని అందిస్తుంది.
తీవ్రమైన పారిశ్రామిక కొనుగోలుదారు సాంకేతిక మరియు భద్రతా డాక్యుమెంటేషన్ రెండింటినీ ఆశించాలి.
పరీక్ష పరిస్థితులు నిర్వచించబడిందో లేదో తనిఖీ చేయండి
"500 CPS" వంటి స్నిగ్ధత విలువ అంటే సరఫరాదారు సంబంధిత కొలత పరిస్థితిని పేర్కొనకపోతే లేదా నియంత్రించకపోతే చాలా తక్కువ.
అదేవిధంగా, మీరు ఉష్ణోగ్రత మరియు సరఫరాదారు ఏ క్యూర్ మైలురాయిని అర్థం చేసుకోనంత వరకు “60 నిమిషాల నివారణ” అసంపూర్ణంగా ఉంటుంది.
పరీక్ష 2: ఉత్పత్తి గుర్తింపు మరియు స్థితిని నిర్ధారించండి
ఏదైనా కలపడానికి ముందు, నమూనాను తనిఖీ చేయండి.
లేబుల్లను తనిఖీ చేయండి
నిర్ధారించండి:
- రెసిన్ కోడ్;
- గట్టిపడే కోడ్;
- బ్యాచ్ సంఖ్య;
- అందించిన చోట తయారీ లేదా గడువు ముగిసిన సమాచారం;
- మిక్సింగ్ నిష్పత్తి; మరియు
- నిల్వ సూచనలు.
రూపాన్ని పరిశీలించండి
వెతకండి:
- ఊహించని అవక్షేపం;
- స్ఫటికీకరణ;
- తీవ్రమైన రంగు పాలిపోవుట;
- దశ విభజన;
- లీక్ కంటైనర్లు; లేదా
- కాలుష్యం.
ప్రతి దృశ్యమాన మార్పు అంటే ఉత్పత్తి లోపభూయిష్టంగా ఉందని భావించవద్దు, ఎందుకంటే కొన్ని రెసిన్ వ్యవస్థలు కొన్ని పరిస్థితులలో స్ఫటికీకరిస్తాయి లేదా స్థిరపడతాయి.
ప్రదర్శన సరఫరాదారు సూచనల నుండి భిన్నంగా ఉంటే, పరీక్షకు ముందు ఆపి అడగండి.
పరీక్ష 3: మిక్సింగ్ ప్రవర్తనను తనిఖీ చేయండి
ఉత్పత్తి-స్నేహపూర్వక ఎపోక్సీ అనుపాతంలో సహేతుకంగా సులభంగా ఉండాలి మరియు స్థిరంగా కలపాలి.
ఖచ్చితమైన పేర్కొన్న నిష్పత్తిని ఉపయోగించండి
వెరోపోక్సీ యొక్క స్టోన్ ఎపాక్సి సిస్టమ్స్ అన్నీ ఒకే నిష్పత్తిని ఉపయోగించవు.
ఉదాహరణకు, దాని మార్బుల్ రిపేర్ & కలర్ ఎన్హాన్స్మెంట్ సిస్టమ్ బరువు ద్వారా 100:25 ఉపయోగిస్తుంది, అయితే లైట్ గ్రానైట్ కోసం రంగును పెంచే ఎపోక్సీ బరువు ద్వారా 100:30 ఉపయోగిస్తుంది.
రెండు ఉత్పత్తులు ఒకేలా కనిపిస్తున్నందున ఒక నిష్పత్తిని మళ్లీ ఉపయోగించవద్దు.
మిక్సింగ్ ఏకరూపతను గమనించండి
రికార్డ్ చేయండి:
- రెండు భాగాలు సులభంగా మిళితం;
- చారలు మిగిలి ఉన్నాయి;
- పెద్ద మొత్తంలో గాలి ప్రవేశపెట్టబడింది;
- మిశ్రమం వేగంగా వేడెక్కుతుంది; లేదా
- మిక్సింగ్ సమయంలో స్నిగ్ధత అసాధారణంగా మారుతుంది.
క్లిష్టమైన ఉత్పత్తి కోసం, ఒక ప్రామాణిక మిక్సింగ్ పద్ధతిని ఉపయోగించండి, తద్వారా ప్రతి సరఫరాదారుని సరిగ్గా సరిపోల్చండి.
పరీక్ష 4: స్నిగ్ధత మరియు ప్రవాహాన్ని కొలవండి లేదా సరిపోల్చండి
స్నిగ్ధత అనేది రాతి ఎపోక్సీలో అత్యంత ఉపయోగకరమైన ప్రక్రియ-నియంత్రణ పారామితులలో ఒకటి.
కానీ దానిని యూనివర్సల్ క్వాలిటీ స్కోర్గా పరిగణించకూడదు.
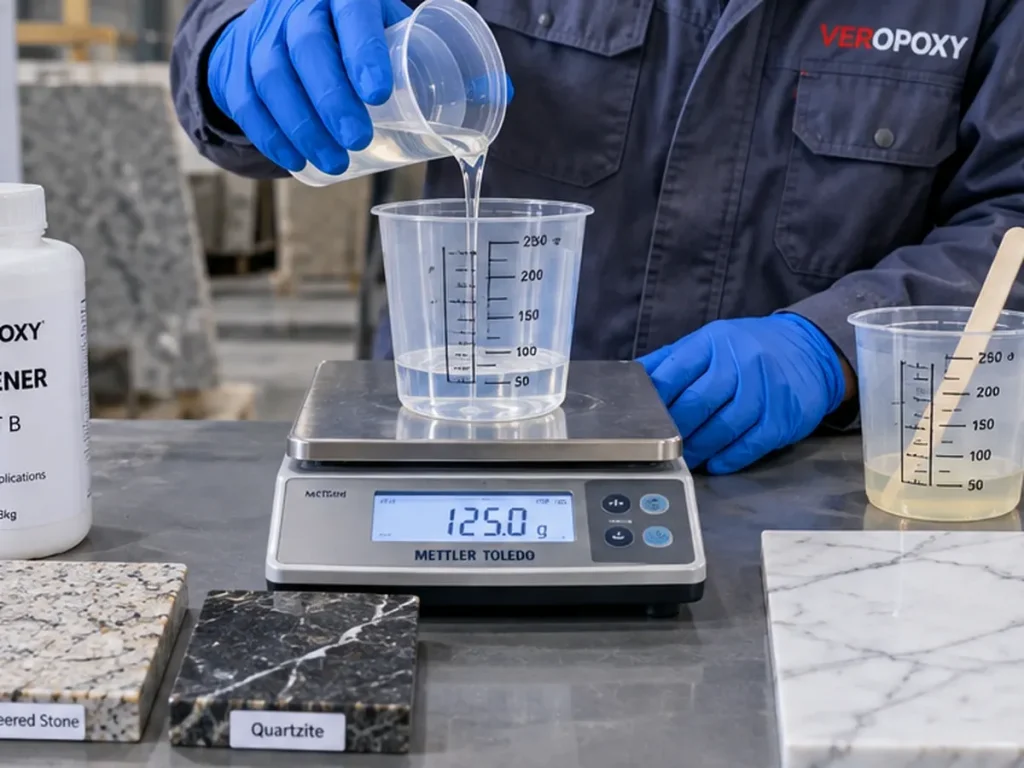
స్నిగ్ధత ఎందుకు ముఖ్యమైనది
ఇది ప్రభావితం చేస్తుంది:
- మైక్రో క్రాక్ వ్యాప్తి;
- ఉపరితల వ్యాప్తి;
- మెష్ చెమ్మగిల్లడం;
- వాక్యూమ్ ఇన్ఫ్యూషన్;
- రెసిన్ వినియోగం;
- ప్రవాహం; మరియు
- ఖాళీ నిలుపుదల.
అదే ఉష్ణోగ్రత క్రింద సరిపోల్చండి
ఉష్ణోగ్రతతో స్నిగ్ధత బలంగా మారుతుంది.
సరఫరాదారు A 15°C వద్ద మరియు సరఫరాదారు B 25°C వద్ద పరీక్షించబడితే, మీ పోలిక బలహీనంగా ఉంటుంది.
తీర్పు చెప్పే ముందు అదే ఉష్ణోగ్రతకు నమూనాలను కండిషన్ చేయండి.
స్నిగ్ధత ఒప్పంద వివరణ అయినప్పుడు అధికారిక పరీక్షను ఉపయోగించండి
ISO 2555 ద్రవ రెసిన్ల స్పష్టమైన స్నిగ్ధతను నిర్ణయించడానికి ప్రామాణిక భ్రమణ పద్ధతిని అందిస్తుంది.
ASTM D2196 నాన్-న్యూటోనియన్ పదార్థాల భ్రమణ స్నిగ్ధత మరియు భూగర్భ ప్రవర్తనను వర్గీకరించడానికి పద్ధతులను అందిస్తుంది.
రోజువారీ ఫ్యాక్టరీ స్క్రీనింగ్ కోసం, అదే ఉష్ణోగ్రత, పరిమాణం, ఉపరితలం మరియు సమయాలను నిర్వహించినప్పుడు నియంత్రిత తులనాత్మక ప్రవాహ పరీక్ష ఇప్పటికీ ఉపయోగకరంగా ఉంటుంది.
పరీక్ష 5: పాట్ లైఫ్ మరియు ఉపయోగకరమైన పని సమయాన్ని కొలవండి
ఉత్పత్తి పని సమయంతో కుండ జీవితాన్ని కంగారు పెట్టవద్దు.
కుండ జీవితం కథలో కొంత భాగాన్ని మాత్రమే చెబుతుంది
మిశ్రమ ఎపోక్సీ కంటైనర్లో ద్రవంగా ఉంటుంది, అయితే మైక్రో క్రాక్ వ్యాప్తికి ఇప్పటికే చాలా మందంగా మారుతుంది.
రాతి ప్రాసెసింగ్ కోసం, ఉపయోగకరమైన పని సమయాన్ని అప్లికేషన్ ద్వారా నిర్వచించాలి.
ఉదాహరణకు:
- పగుళ్లు చొచ్చుకుపోవడం ఎప్పుడు గణనీయంగా తగ్గుతుంది?
- మెష్ ఎప్పుడు తడి చేయడం కష్టం అవుతుంది?
- వాక్యూమ్ ప్రవాహం ఎప్పుడు చాలా నెమ్మదిగా మారుతుంది?
- ఉపరితల వ్యాప్తి ఎప్పుడు అసమానంగా మారుతుంది?
వాస్తవిక బ్యాచ్ పరిమాణాలను ఉపయోగించండి
100 గ్రా లేబొరేటరీ కప్పు 5 కిలోల ఉత్పత్తి బ్యాచ్కి భిన్నంగా ప్రవర్తిస్తుంది ఎందుకంటే ఎపాక్సీని క్యూరింగ్ చేయడం వల్ల వేడి విడుదల అవుతుంది.
పెద్ద ద్రవ్యరాశి మరింత ఎక్సోథర్మిక్ వేడిని కలిగి ఉంటుంది మరియు ఆచరణాత్మక కుండ జీవితాన్ని తగ్గిస్తుంది.
పరీక్ష 6: క్యూర్ ప్రొఫైల్ను మూల్యాంకనం చేయండి
"ఇది కష్టంగా మారింది" సరిపోదు.
ఎపోక్సీ వివిధ ఉత్పత్తి మైలురాళ్లను చేరుకున్నప్పుడు ఫ్యాక్టరీ అర్థం చేసుకోవాలి.
రికార్డ్ హ్యాండ్లింగ్ సమయం
స్లాబ్ ఎప్పుడు సురక్షితంగా ఉంటుంది:
- ఎత్తివేయబడింది;
- మారిన;
- పేర్చబడిన;
- ఒక బండికి తరలించబడింది;
- అమరికకు పంపబడింది; లేదా
- పాలిషింగ్కు పంపారా?
అసంపూర్ణ నివారణ కోసం తనిఖీ చేయండి
హెచ్చరిక సంకేతాలు ఉన్నాయి:
- మొండితనం;
- రబ్బరు మరమ్మత్తు ప్రాంతాలు;
- ఒత్తిడిలో మృదువైన పదార్థం;
- పాలిషింగ్ సమయంలో స్మెరింగ్;
- ఊహించిన నివారణ తర్వాత అసాధారణ వాసన; లేదా
- విభాగాల మధ్య విభిన్న కాఠిన్యం.
ప్రయోగశాల నివారణ పరీక్ష లోతుగా వెళ్ళవచ్చు
అధునాతన సరఫరాదారు అర్హత కోసం, డిఫరెన్షియల్ స్కానింగ్ క్యాలరీమెట్రీని నిర్వచించిన పరిస్థితులలో ప్రతిచర్య ప్రవర్తన మరియు మార్పిడి స్థాయిని వర్గీకరించడానికి ఉపయోగించవచ్చు.
ISO 11357-5 ప్రతిచర్య ఉష్ణోగ్రతలు, ప్రతిచర్య సమయాలు, ఎంథాల్పీ మరియు మార్పిడి స్థాయిని నిర్ణయించడానికి ప్రామాణిక DSC ఫ్రేమ్వర్క్ను అందిస్తుంది.
ఈ రకమైన ప్రయోగశాల పని లోతైన సాంకేతిక ధ్రువీకరణకు ఉపయోగపడుతుంది కానీ ప్రతి సాధారణ ఫ్యాక్టరీ నమూనాకు ఇది అవసరం లేదు.
పరీక్ష 7: అసలు రాయిపై చొచ్చుకుపోవడాన్ని అంచనా వేయండి
ఇది రాతి ఎపోక్సీకి సంబంధించిన అత్యంత ముఖ్యమైన పరీక్షలలో ఒకటి మరియు సాధారణ ప్రయోగశాల డేటాతో భర్తీ చేయడం కష్టతరమైనది.
ప్రతినిధి లోపాలను ఉపయోగించండి
వాస్తవాన్ని పరీక్షించండి:
- సూక్ష్మ పగుళ్లు;
- సహజ పగుళ్లు;
- ఓపెన్ రంధ్రాల;
- దట్టమైన గ్రానైట్;
- మృదువైన పాలరాయి; లేదా
- వాక్యూమ్-ఇన్ఫ్యూషన్ స్లాబ్లు.
తడి ఉపరితలం నుండి చొచ్చుకుపోవడాన్ని నిర్ధారించవద్దు
నిగనిగలాడే తడి స్లాబ్ అంతర్గత వ్యాప్తి గురించి మీకు దాదాపు ఏమీ చెప్పదు.
క్యూరింగ్ తర్వాత, కట్ విభాగాలు, అంచు ప్రాంతాలు, తగిన చోట ప్రాతినిధ్య పగుళ్లు లేదా ఇతర ఆమోదించబడిన అంతర్గత పరీక్షా పద్ధతులను తనిఖీ చేయండి.
అతిగా చొచ్చుకుపోవడాన్ని కూడా చూడండి
మరింత వ్యాప్తి ఎల్లప్పుడూ మంచిది కాదు.
పోరస్ తెల్లని పాలరాయిపై, అధిక చొచ్చుకుపోవటం చీకటి హాలోస్ లేదా తడిగా కనిపించే ఆప్టికల్ మార్పులను సృష్టించవచ్చు.
ఆ అప్లికేషన్ కోసం, నియంత్రిత వ్యాప్తి గరిష్ట లోతు కంటే ఎక్కువగా ఉండవచ్చు.
పరీక్ష 8: రంగు మార్పు, పసుపు మరియు ఆప్టికల్ ప్రభావాలను తనిఖీ చేయండి
తెలుపు పాలరాయి, తేలికపాటి గ్రానైట్, ఒనిక్స్ మరియు అపారదర్శక రాయి కోసం ఈ పరీక్ష అవసరం.
నియంత్రిత కాంతిలో ముందు మరియు తరువాత ఫోటోగ్రాఫ్ చేయండి
అదే లైటింగ్, కెమెరా కోణం మరియు ఉపరితల పరిస్థితిని ఉపయోగించండి.
వేర్వేరు గదులలో తీసిన ఫోన్ ఫోటోలు పేలవమైన సాక్ష్యం.
నీడ నుండి నిజమైన పసుపు రంగును వేరు చేయండి
పగుళ్ల చుట్టూ ఒక చీకటి జోన్ రసాయన పసుపు రంగులో కాకుండా రెసిన్ వ్యాప్తి నుండి రావచ్చు.
ఇది ముఖ్యమైనది ఎందుకంటే స్పష్టమైన ఎపోక్సీకి మార్చడం అనేది ఓవర్-పెనెట్రేషన్ సమస్యను తప్పనిసరిగా పరిష్కరించదు.
వెరోపోక్సీ హార్డ్ వైట్ మార్బుల్ కోసం పసుపు రంగు లేని ఎపోక్సీ నియంత్రిత వ్యాప్తి మరియు రంగు-సెన్సిటివ్ రాయి కోసం చాలా తక్కువ పసుపు రంగులో ప్రత్యేకంగా ఉంచబడుతుంది.
ప్రీమియం ప్రాజెక్ట్ల కోసం వృద్ధాప్యాన్ని పరిగణించండి
బలమైన సూర్యరశ్మికి సమీపంలో రాయి అమర్చబడితే లేదా దీర్ఘకాలిక దృశ్య స్వచ్ఛత కీలకంగా ఉంటే, వేగవంతమైన UV లేదా ఉష్ణ పోలిక పరీక్ష అభ్యర్థి సిస్టమ్లను ర్యాంక్ చేయడంలో సహాయపడుతుంది.
టెస్ట్ మెథడాలజీ ఆ నిర్ధారణకు మద్దతు ఇస్తే తప్ప వేగవంతమైన వృద్ధాప్యాన్ని సేవా జీవితం యొక్క ఖచ్చితమైన అంచనాగా అర్థం చేసుకోకండి.
పరీక్ష 9: అడెషన్ మరియు ఫెయిల్యూర్ మోడ్ను మూల్యాంకనం చేయండి
"బలమైన బంధం" అనేది అత్యంత సాధారణ ఎపాక్సి మార్కెటింగ్ క్లెయిమ్లలో ఒకటి.
ఒక ప్రొఫెషనల్ ఫ్యాక్టరీ బాండ్ వాస్తవానికి ఎలా విఫలమవుతుందో చూడాలి.
అంటుకునే వైఫల్యం
రాతి ఉపరితలం నుండి ఎపోక్సీ శుభ్రంగా విడిపోతే, ఇంటర్ఫేస్ బలహీనంగా ఉండవచ్చు.
సమ్మిళిత వైఫల్యం
నయమైన రెసిన్ పొర లోపల వైఫల్యం సంభవించినట్లయితే, ఆ స్థితిలో ఉన్న రెసిన్ యొక్క అంతర్గత బలం కంటే సబ్స్ట్రేట్కు బంధం బలంగా ఉండవచ్చు.
రాతి వైఫల్యం
అంటుకునేది అతుక్కొని ఉన్నప్పుడు రాయి విరిగిపోతే, ఉపరితలం అసెంబ్లీలో బలహీనమైన భాగం కావచ్చు.
ఈ వ్యత్యాసం ఒక ముడి బలం సంఖ్య కంటే మరింత సమాచారంగా ఉంటుంది.
అధికారిక అంటుకునే పరీక్షలు పరిమిత ప్రత్యక్ష బదిలీని కలిగి ఉంటాయి
ISO 4587 దృఢమైన బంధిత సమావేశాల కోసం ల్యాప్-షీర్ పరీక్షను నిర్వచిస్తుంది.
ASTM C882 కాంక్రీట్ స్లాంట్-షీర్ కాన్ఫిగరేషన్లో ఎపోక్సీ బాండ్ స్ట్రెంగ్త్ను అంచనా వేస్తుంది.
ఈ పద్దతులు ప్రయోగశాల ఆలోచనను తెలియజేస్తాయి, కానీ ఏదీ స్వయంచాలకంగా వర్తించేటట్లు నిర్ధారించకుండా మార్బుల్ లేదా గ్రానైట్ ఎపాక్సీకి యూనివర్సల్ పాస్/ఫెయిల్ స్టాండర్డ్గా పరిగణించరాదు.
సహజ రాయి కోసం, పరీక్ష రూపకల్పన నిజమైన ఉపరితలం మరియు లోడ్ స్థితిని ప్రతిబింబించాలి.
పరీక్ష 10: కాఠిన్యాన్ని తనిఖీ చేయండి-కాని ప్రతిదానికీ సత్వరమార్గంగా కాఠిన్యాన్ని ఉపయోగించవద్దు
ఊహించని విధంగా మృదువుగా ఉండే క్యూర్డ్ ఎపోక్సీ పాలిషింగ్ లేదా మన్నిక సమస్యలను కలిగిస్తుంది.
డ్యూరోమీటర్ పరీక్ష పునరావృతమయ్యే ఉత్పత్తి-నియంత్రణ సూచికను అందిస్తుంది.
ISO 868 డ్యూరోమీటర్ పద్ధతులను ఉపయోగించి ప్లాస్టిక్ల కోసం షోర్ కాఠిన్య పరీక్షను వివరిస్తుంది.
కానీ కాఠిన్యం మాత్రమే మంచి సంశ్లేషణ, దృఢత్వం, వ్యాప్తి లేదా దీర్ఘకాలిక మన్నికను నిరూపించదు.
చాలా గట్టి ఎపోక్సీ ఇప్పటికీ రాయితో పేలవంగా బంధించగలదు.
కాఠిన్యాన్ని ఒక QC మెట్రిక్గా ఉపయోగించండి, తుది తీర్పు కాదు.
టెస్ట్ 11: రియల్ గ్రైండింగ్ మరియు పాలిషింగ్ సీక్వెన్స్ని అమలు చేయండి
ఇక్కడే అనేక ప్రయోగశాల-పరిపూర్ణ నమూనాలు విఫలమవుతాయి.
రాతి ఎపోక్సీ అనేది ఉత్పత్తి వ్యవస్థలో భాగం.
స్లాబ్ అంతిమంగా పాలిష్ చేయబడితే, క్వాలిఫికేషన్ ట్రయల్కు పాలిషింగ్ అవసరం.
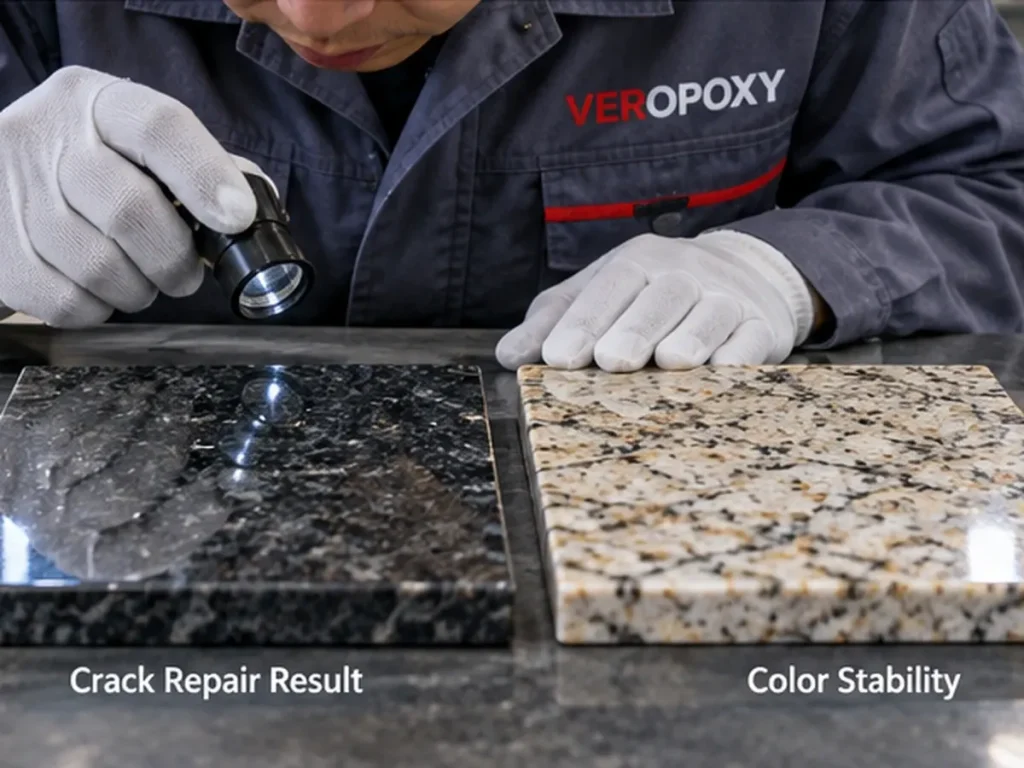
రెసిన్ పుల్ అవుట్ కోసం చూడండి
మృదువైన లేదా పేలవంగా బంధించబడిన రెసిన్ గ్రౌండింగ్ సమయంలో పగుళ్లు నుండి తొలగించబడుతుంది.
స్మెరింగ్ కోసం చూడండి
అండర్-క్యూర్డ్ పదార్థం రాతి ఉపరితలంపై పూయవచ్చు.
గ్లోస్ అనుగుణ్యతను తనిఖీ చేయండి
రిపేర్ చేయబడిన జోన్ ఉద్దేశించిన అప్లికేషన్ అనుమతించనంత వరకు స్పష్టమైన నిస్తేజమైన పాచ్, పెరిగిన రిడ్జ్ లేదా విభిన్న ప్రతిబింబ రూపాన్ని సృష్టించకూడదు.
పాలిష్ చేసిన తర్వాత పిన్హోల్స్ను తనిఖీ చేయండి
గ్రౌండింగ్ చేయడానికి ముందు ఉపరితల చికిత్స పూర్తిగా కనిపిస్తుంది మరియు పదార్థం తొలగించబడిన తర్వాత మాత్రమే పిన్హోల్స్ను బహిర్గతం చేస్తుంది.
అందుకే తుది మెరుగుపెట్టిన స్లాబ్-వెట్ ఎపోక్సీ కాదు-అసలు ఉత్పత్తి.
పరీక్ష 12: రెసిన్ వినియోగాన్ని కొలవండి
ఇది వాణిజ్యపరంగా అత్యంత ముఖ్యమైన పరీక్షలలో ఒకటి మరియు చాలా తరచుగా విస్మరించబడే పరీక్షలలో ఒకటి.
ఒక కిలోగ్రాముకు కొనుగోలు ధర మీకు పూర్తయిన స్లాబ్కు ధరను చెప్పదు.
స్లాబ్కు గ్రాములు లేదా కిలోగ్రాములను రికార్డ్ చేయండి
స్కేల్ ఉపయోగించండి.
బకెట్లో మిగిలి ఉన్న మొత్తాన్ని అంచనా వేయవద్దు.
చదరపు మీటరుకు ధరను సరిపోల్చండి
ఎపాక్సీ A కిలోగ్రాముకు 10% తక్కువ ఖర్చవుతుంది కానీ 25% ఎక్కువ పదార్థాన్ని వినియోగిస్తే, అది ఖరీదైన ఉత్పత్తి ఎంపిక కావచ్చు.
రీవర్క్ ఖర్చును చేర్చండి
నిజమైన ఖర్చు పరిగణించాలి:
- ఎపోక్సీ వినియోగం;
- శ్రమ;
- క్యూరింగ్ ఆలస్యం;
- తిరస్కరిస్తుంది;
- తిరిగి పాలిషింగ్;
- విరిగిన పలకలు; మరియు
- ఉత్పత్తి సమయం కోల్పోయింది.
పరీక్ష 13: వేసవి మరియు శీతాకాల ఉష్ణోగ్రతల వద్ద ట్రయల్ని పునరావృతం చేయండి
ఒక సౌకర్యవంతమైన గది ఉష్ణోగ్రత వద్ద ఆమోదించబడిన నమూనా కాలానుగుణంగా విఫలం కావచ్చు.
చల్లని పరిస్థితులు
సాధారణంగా తక్కువ ఉష్ణోగ్రతలు:
- uncured స్నిగ్ధత పెంచడానికి;
- ప్రవాహాన్ని తగ్గించండి;
- నెమ్మదిగా వ్యాప్తి;
- క్యూరింగ్ విస్తరించండి; మరియు
- నిర్వహణ సమయాన్ని మార్చండి.
వేడి పరిస్థితులు
సాధారణంగా అధిక ఉష్ణోగ్రతలు:
- ప్రారంభ చిక్కదనాన్ని తగ్గించండి;
- ప్రవాహాన్ని పెంచండి;
- ప్రతిచర్యను వేగవంతం చేయండి;
- పని సమయాన్ని తగ్గించండి; మరియు
- పెద్ద బ్యాచ్లలో ఎక్సోథర్మిక్ ప్రమాదాన్ని పెంచుతుంది.
పెద్ద కాలానుగుణ వైవిధ్యం ఉన్న కర్మాగారాల కోసం, సరఫరాదారు విభిన్న గట్టిపడే వ్యవస్థలను సిఫార్సు చేయాల్సి ఉంటుంది.
ఉదాహరణకు, వెరోపోక్సీ, ప్రస్తుతం ప్రత్యేకంగా అందిస్తుంది తక్కువ-ఉష్ణోగ్రత మరియు అధిక-ఉష్ణోగ్రత మెష్-బ్యాకింగ్ సిస్టమ్స్.
టెస్ట్ 14: బ్యాచ్-టు-బ్యాచ్ స్థిరత్వాన్ని అంచనా వేయండి
ఒక ఖచ్చితమైన నమూనా సరఫరాదారుకి అర్హత పొందదు.
బల్క్ ప్రొడక్షన్ రిపీటబిలిటీపై ఆధారపడి ఉంటుంది.
ఎందుకు స్థిరత్వం ముఖ్యం
బ్యాచ్ల మధ్య వ్యత్యాసం మారవచ్చు:
- చిక్కదనం;
- పని సమయం;
- నయం వేగం;
- రంగు;
- వ్యాప్తి;
- రెసిన్ వినియోగం; మరియు
- సానపెట్టే ప్రవర్తన.
ఒక చేతితో తయారు చేసిన నమూనా ఆధారంగా సరఫరాదారుని ఆమోదించవద్దు
ఆదర్శవంతంగా, అర్హత దశల ద్వారా పురోగమించాలి:
ప్రయోగశాల లేదా చిన్న నమూనా → ఫ్యాక్టరీ ట్రయల్ → ట్రయల్ ఆర్డర్ → బల్క్ ఆర్డర్.
ఇది కొనుగోలుదారుకు వాణిజ్య ఉత్పత్తి బ్యాచ్లు నమూనా ఫలితాన్ని పునరుత్పత్తి చేస్తాయో లేదో చూసే అవకాశాన్ని ఇస్తుంది.
మీరు ఎన్ని స్లాబ్లను పరీక్షించాలి?
ప్రమాదం అప్లికేషన్, రాతి విలువ, ప్రక్రియ వైవిధ్యం మరియు ఆర్డర్ పరిమాణంపై ఆధారపడి ఉంటుంది కాబట్టి సార్వత్రిక సంఖ్య లేదు.
కానీ ఒక స్లాబ్ చాలా అరుదుగా సరిపోతుంది.
బహుళ ప్రతినిధి నమూనాలను ఉపయోగించండి
ప్రాక్టికల్ క్వాలిఫికేషన్ సెట్లో ఇలాంటి వైవిధ్యాలు ఉండాలి:
- దట్టమైన స్లాబ్లు;
- మరింత పోరస్ స్లాబ్లు;
- మైక్రో క్రాక్లతో స్లాబ్లు;
- విస్తృత లోపాలతో స్లాబ్లు;
- వివిధ రంగులు లేదా veining; మరియు
- సాధారణ ఉత్పత్తి-నాణ్యత పదార్థం, పరిపూర్ణ నమూనాలు మాత్రమే కాదు.
వైఫల్యం యొక్క అధిక ధర, అర్హత ప్రోగ్రామ్ బలంగా ఉండాలి.
ఎపోక్సీ రెసిన్ ఫ్యాక్టరీ అర్హత స్కోర్కార్డ్
| పరీక్ష ప్రాంతం | ఏమి రికార్డ్ చేయాలి | సూచించిన ఫ్యాక్టరీ నిర్ణయం |
|---|---|---|
| డాక్యుమెంటేషన్ | TDS, SDS, ఉత్పత్తి కోడ్లు, బ్యాచ్ డేటా | ప్రాథమిక సాంకేతిక గుర్తింపు అస్పష్టంగా ఉంటే తిరస్కరించండి |
| మిక్సింగ్ | నిష్పత్తి ఖచ్చితత్వం, ఏకరూపత, గాలి పరిచయం | సాధారణ ఆపరేటర్లు తప్పనిసరిగా పునరావృతం చేయాలి |
| స్నిగ్ధత / ప్రవాహం | నియంత్రిత ఉష్ణోగ్రత వద్ద ప్రవాహం | ప్రవేశం లేదా పూరించే అప్లికేషన్ సరిపోలాలి |
| పని సమయం | ఉపయోగకరమైన అప్లికేషన్ విండో | భద్రతా మార్జిన్తో వాస్తవ ప్రక్రియ సమయాన్ని తప్పనిసరిగా అధిగమించాలి |
| నయం | సంసిద్ధతను నిర్వహించడం మరియు పాలిష్ చేయడం | ఉత్పత్తి చక్రానికి అనుగుణంగా ఉండాలి |
| చొరబాటు | లోతు మరియు ఏకరూపత | అధిక వలసలు లేకుండా అవసరమైన లోపాలను చేరుకోవాలి |
| రంగు స్థిరత్వం | పసుపు, మరక, నీడ | రాతి-నిర్దిష్ట ప్రదర్శన అవసరాలను తప్పనిసరిగా తీర్చాలి |
| సంశ్లేషణ | బాండ్ బలం మరియు వైఫల్యం మోడ్ | ఆమోదయోగ్యం కాని ఇంటర్ఫేస్ వైఫల్యం లేదు |
| కాఠిన్యం | తులనాత్మక నయం కాఠిన్యం | మృదువైన లేదా అస్థిరమైన ప్రాంతాలు లేవు |
| పాలిషింగ్ | గ్లోస్, పిన్హోల్స్, స్మెర్, పుల్ అవుట్ | పూర్తయిన మరమ్మత్తు వాణిజ్యపరంగా ఆమోదయోగ్యమైనదిగా ఉండాలి |
| వినియోగం | kg/slab లేదా g/m² | ఖర్చు లక్ష్యాన్ని చేరుకోవాలి |
| కాలానుగుణ స్థిరత్వం | చల్లని మరియు వేడి పరీక్షలు | ఏడాది పొడవునా నియంత్రణలో ఉండాలి |
| బ్యాచ్ స్థిరత్వం | బహుళ లాట్లు లేదా ట్రయల్ ఆర్డర్ | ఫలితాలు తప్పనిసరిగా పునరావృతమయ్యేలా ఉండాలి |
ఎపాక్సీ సరఫరాదారు అర్హత సమయంలో రెడ్ ఫ్లాగ్లు
సరఫరాదారు స్పష్టమైన మిక్సింగ్ నిష్పత్తిని అందించలేరు
ఇది రెండు-భాగాల వ్యవస్థలకు ప్రాథమిక సాంకేతిక అవసరం.
స్నిగ్ధత ఉపయోగకరమైన సందర్భం లేకుండా ఇవ్వబడుతుంది
తీవ్రమైన పోలిక కోసం నేకెడ్ CPS నంబర్ సరిపోదు.
ప్రతి రాయి అదే ఎపోక్సీని ఉపయోగించమని సిఫార్సు చేయబడింది
దట్టమైన నలుపు గ్రానైట్, మృదువైన తెల్లని పాలరాయి, మెష్ బ్యాకింగ్ మరియు వాక్యూమ్ ఇన్ఫ్యూషన్కు ఒకే విధమైన ప్రాసెసింగ్ అవసరాలు లేవు.
సరఫరాదారు నమూనా పరీక్షను నిరుత్సాహపరుస్తారు
భారీ పారిశ్రామిక కొనుగోళ్ల కోసం, ఇది ప్రశ్నలను లేవనెత్తాలి.
సరఫరాదారు-నియంత్రిత పరిస్థితులలో మాత్రమే నమూనా బాగా పని చేస్తుంది
మెటీరియల్ మీ ఫ్యాక్టరీలో పని చేయాలి, సరఫరాదారు యొక్క ప్రయోగశాలలో మాత్రమే కాదు.
A:B నిష్పత్తిని మార్చడం ద్వారా సరఫరాదారు ప్రతి సమస్యను పరిష్కరిస్తారు
ఉష్ణోగ్రత, స్నిగ్ధత, క్యూరింగ్ వేగం మరియు చొచ్చుకుపోవడాన్ని తగిన సూత్రీకరణ మరియు ప్రక్రియ పరిస్థితుల ద్వారా నియంత్రించాలి-సాధారణ నిష్పత్తి మార్పులు కాదు.
విఫలమైన నమూనాను ఎవరూ వివరించలేరు
ఏదైనా తప్పు జరిగినప్పుడు సాంకేతిక మద్దతు చాలా ముఖ్యమైనది.
సరైన నిష్పత్తి, ఉష్ణోగ్రత, కాలుష్యం, అప్లికేషన్ లోపం లేదా తగని రాయి నుండి ఉత్పత్తి వైఫల్యాన్ని గుర్తించడంలో సమర్థుడైన సరఫరాదారు సహాయం చేయాలి.
ఇద్దరు ఎపోక్సీ సప్లయర్లను ఎలా సరిపోల్చాలి
ఉదయం ఒక స్లాబ్పై సరఫరాదారు Aని మరియు మూడు రోజుల తర్వాత వేరే రాయిపై సరఫరాదారు Bని పరీక్షించవద్దు.
సరిపోలిన రాతి నమూనాలను ఉపయోగించండి
ఆచరణాత్మకమైన చోట, ఒకే స్లాబ్ లేదా దగ్గరగా సరిపోలిన మెటీరియల్ నుండి పోలిక నమూనాలను కత్తిరించండి.
నియంత్రణ ఉష్ణోగ్రత
రెసిన్, గట్టిపడేవాడు మరియు రాయిని ఒకే పరీక్ష వాతావరణంలో ఉంచండి.
ప్రతి ఉత్పత్తికి సరైన నిష్పత్తిని ఉపయోగించండి
సరసమైన పోలిక అంటే రెండు ఉత్పత్తులను ఒకే మిక్సింగ్ నిష్పత్తిని ఉపయోగించమని బలవంతం చేయడం కాదు.
ప్రతి ఉత్పత్తి దాని స్వంత స్పెసిఫికేషన్ ప్రకారం తయారు చేయాలి.
సమాన అప్లికేషన్ లక్ష్యాలను ఉపయోగించండి
పరీక్ష వ్యాప్తి అయితే, చొచ్చుకుపోవడాన్ని సరిపోల్చండి.
పరీక్ష మెష్ బ్యాకింగ్ అయితే, మెష్ పనితీరును సరిపోల్చండి.
ఒక సాధారణ స్కోర్ని ఉపయోగించి సీమ్-ఫిల్లింగ్ రెసిన్కి వ్యతిరేకంగా పెనెట్రేషన్ ఎపోక్సీని ర్యాంక్ చేయవద్దు.
నమూనా మరియు పూర్తి బల్క్ కొనుగోలు మధ్య ట్రయల్ ఆర్డర్ను రూపొందించండి
అర్ధవంతమైన పారిశ్రామిక ఆర్డర్ల కోసం, చిన్న ఉచిత నమూనా మరియు కంటైనర్-స్థాయి కొనుగోలు మధ్య తరచుగా ఉపయోగకరమైన మధ్య దశ ఉంటుంది.
ఆ దశ ట్రయల్ ఆర్డర్.
ట్రయల్ ఆర్డర్ ఎందుకు ముఖ్యమైనది
ఇది కొనుగోలుదారుని మూల్యాంకనం చేయడంలో సహాయపడుతుంది:
- వాణిజ్య ప్యాకేజింగ్;
- బ్యాచ్ స్థిరత్వం;
- గిడ్డంగి నిర్వహణ;
- ఆపరేటర్ లెర్నింగ్ కర్వ్;
- ఉత్పత్తి నిర్గమాంశ;
- అసలు రెసిన్ వినియోగం;
- మరిన్ని స్లాబ్లలో నాణ్యత వైవిధ్యం; మరియు
- సరఫరాదారు లాజిస్టిక్స్.
1 కిలోల ప్రయోగశాల నమూనా అనుకూలతను నిరూపించగలదు.
ఇది మాస్-ప్రొడక్షన్ విశ్వసనీయతను పూర్తిగా నిరూపించలేదు.
సిఫార్సు: ఉత్పత్తిని మాత్రమే కాకుండా ప్రక్రియను ఆమోదించండి
ఉత్తమ ఎపాక్సీ అర్హత ప్రోగ్రామ్లు రెసిన్ సాంకేతిక డేటా షీట్కు అనుగుణంగా ఉందా లేదా అని మాత్రమే అడగవు.
మొత్తం ఉత్పత్తి ప్రక్రియ పునరావృతం కాదా అని వారు అడుగుతారు.
స్నిగ్ధత సరైనది అయితే, ఆపరేటర్లు జిలేషన్కు ముందు స్లాబ్ను పూర్తి చేయలేకపోతే, సిస్టమ్ అర్హత పొందదు.
సంశ్లేషణ బలంగా ఉన్నప్పటికీ తెల్లని పాలరాయి కనిపించే హాలోస్ను అభివృద్ధి చేస్తే, ఆ రాయికి సిస్టమ్ అర్హత పొందదు.
వేసవిలో రెసిన్ సంపూర్ణంగా పనిచేసినప్పటికీ శీతాకాలంలో లైన్ను నిలిపివేస్తే, సంవత్సరం పొడవునా ప్రక్రియకు అర్హత ఉండదు.
చవకైన ఎపాక్సీకి చదరపు మీటరుకు గణనీయంగా ఎక్కువ మెటీరియల్ అవసరమైతే, కొనుగోలు ధర కంటే పూర్తయిన-స్లాబ్ ధరను సరిపోల్చండి.
ఒక నమూనా పనిచేసినప్పటికీ వాణిజ్య బ్యాచ్లు మారుతూ ఉంటే, వాల్యూమ్కు కట్టుబడి ఉండే ముందు సరఫరాదారు అనుగుణ్యతను పరిశోధించండి.
మరియు ఎపోక్సీ ప్రయోగశాల పరీక్షలలో ఉత్తీర్ణత సాధించినప్పటికీ, అసలు పాలిషింగ్ సమయంలో విఫలమైతే, పూర్తయిన స్లాబ్ను విశ్వసించండి.
మీ కస్టమర్ పూర్తయిన రాయిని కొనుగోలు చేస్తారు-ఎపాక్సీ డేటా షీట్ కాదు.
బల్క్ ఆర్డర్ చేయడానికి ముందు ఎపోక్సీని పరీక్షించడం గురించి తరచుగా అడిగే ప్రశ్నలు
1. ఎపోక్సీ రెసిన్ను పెద్దమొత్తంలో కొనుగోలు చేసే ముందు స్టోన్ ఫ్యాక్టరీ ఏమి పరీక్షించాలి?
రాతి కర్మాగారం డాక్యుమెంటేషన్, మిక్సింగ్ ప్రవర్తన, స్నిగ్ధత, పని సమయం, క్యూరింగ్, వ్యాప్తి, సంశ్లేషణ, రంగు స్థిరత్వం, పాలిషింగ్ పనితీరు, రెసిన్ వినియోగం, కాలానుగుణ ఉష్ణోగ్రత పనితీరు మరియు బ్యాచ్ అనుగుణ్యతను అంచనా వేయాలి. పరీక్షలు సాధ్యమైనప్పుడల్లా అసలు ఉత్పత్తి రాయి మరియు ప్రక్రియను ఉపయోగించాలి.
2. ఎపాక్సీని ఆమోదించడానికి సరఫరాదారు TDS సరిపోతుందా?
కాదు. ఉద్దేశించిన సూత్రీకరణ మరియు పరీక్ష పరిస్థితులను అర్థం చేసుకోవడానికి TDS అవసరం, కానీ ఇది ప్రతి మార్బుల్, గ్రానైట్, ఒనిక్స్ లేదా ఇంజనీరింగ్ రాయిపై పనితీరును పూర్తిగా అంచనా వేయదు. ఉత్పత్తిని షార్ట్లిస్ట్ చేయడానికి సాంకేతిక డేటాను ఉపయోగించండి, ఆపై నియంత్రిత ఫ్యాక్టరీ ట్రయల్స్ ద్వారా పనితీరును నిర్ధారించండి.
3. బల్క్ ఆర్డర్కు ముందు ఎన్ని రాతి పలకలను పరీక్షించాలి?
సార్వత్రిక సంఖ్య లేదు. ఒక స్లాబ్ సాధారణంగా సరిపోదు ఎందుకంటే సహజ రాయి మారుతూ ఉంటుంది. సారంధ్రత, పగుళ్లు, రంగు మరియు నిర్మాణంలో సాధారణ వ్యత్యాసాలను కవర్ చేసే బహుళ ప్రాతినిధ్య స్లాబ్లను పరీక్షించండి. వైఫల్యం యొక్క అధిక ధర లేదా పెద్ద ప్రణాళికాబద్ధమైన ఆర్డర్, అర్హత ప్రోగ్రామ్ మరింత బలంగా ఉండాలి.
4. స్టోన్ ప్రాసెసింగ్ కోసం అత్యంత ముఖ్యమైన ఎపాక్సి పరీక్ష ఏమిటి?
ప్రతి అప్లికేషన్కు అత్యంత ముఖ్యమైన పరీక్ష లేదు. గ్రానైట్ క్రాక్ మరమ్మత్తు కోసం, చొచ్చుకుపోవడం క్లిష్టమైనది కావచ్చు. తెలుపు పాలరాయి కోసం, రంగు స్థిరత్వం మరియు నియంత్రిత వ్యాప్తి ఆధిపత్యం చెలాయిస్తుంది. మెష్ బ్యాకింగ్, చెమ్మగిల్లడం మరియు క్యూర్ మ్యాటర్ నిర్వహణ కోసం. వాక్యూమ్ ఇన్ఫ్యూషన్ కోసం, స్నిగ్ధత స్థిరత్వం మరియు పని సమయం అవసరం. అసలు ఉత్పత్తి ప్రమాదం ప్రకారం పరీక్షించండి.
5. పూర్తి బల్క్ ఎపాక్సీ కొనుగోలుకు ముందు ఫ్యాక్టరీ ట్రయల్ ఆర్డర్ చేయాలా?
అర్ధవంతమైన పారిశ్రామిక వాల్యూమ్ల కోసం, ట్రయల్ ఆర్డర్ తరచుగా స్మార్ట్ ఇంటర్మీడియట్ దశ. ఇది పెద్ద కొనుగోలుకు పాల్పడే ముందు వాణిజ్య బ్యాచ్లు, ప్యాకేజింగ్, ఆపరేటర్ అనుగుణ్యత, వాస్తవ వినియోగం, ఉత్పత్తి నిర్గమాంశ, కాలానుగుణ ప్రవర్తన మరియు సరఫరాదారు విశ్వసనీయతను అంచనా వేయడానికి ఫ్యాక్టరీని అనుమతిస్తుంది.
ఎపోక్సీ నమూనాను విశ్వసనీయమైన కొనుగోలు నిర్ణయంగా ఎలా మార్చాలి
మంచి ఎపాక్సీ నమూనా పరీక్ష మీ ఫ్యాక్టరీలో విజయాన్ని నిర్ణయించే పరిస్థితులను పునరుత్పత్తి చేయాలి. సాంకేతిక డేటా అనేది ప్రారంభ స్థానం, అయితే తుది నిర్ణయం నిజమైన రాయి, వాస్తవ ఉష్ణోగ్రతలు, నిజమైన అప్లికేషన్ సమయాలు, నిజమైన ముగింపు ప్రక్రియలు మరియు కొలవగల ఉత్పత్తి ఖర్చులపై ఆధారపడి ఉండాలి. లక్ష్యం ఒకసారి పనిచేసే రెసిన్ను కనుగొనడం కాదు-ఇది వాణిజ్య ఉత్పత్తికి సురక్షితంగా స్కేల్ చేయగల పునరావృత ప్రక్రియకు అర్హత సాధించడం.
అప్లికేషన్ రిస్క్ ప్రకారం పరీక్షించండి
గ్రానైట్ మైక్రో క్రాక్ మరమ్మత్తు:
వ్యాప్తి లోతు, పని సమయం, నివారణ మరియు పాలిషింగ్ ఫలితానికి ప్రాధాన్యత ఇవ్వండి.
తెల్ల పాలరాయి:
పసుపు, మరక, నీడ, చొచ్చుకుపోయే నియంత్రణ మరియు చివరి మెరుగుపెట్టిన రూపానికి ప్రాధాన్యత ఇవ్వండి.
మెష్ బ్యాకింగ్:
ఫైబర్ చెమ్మగిల్లడం, రాతి అంటుకోవడం, పని సమయం, నిర్వహణ నిర్వహణ మరియు కాలానుగుణ ఉష్ణోగ్రత పనితీరుకు ప్రాధాన్యత ఇవ్వండి.
Vacuum infusion:
తక్కువ-స్నిగ్ధత స్థిరత్వం, ఇన్ఫ్యూషన్ విండో, బుడగలు, లీక్ సెన్సిటివిటీ, వ్యాప్తి మరియు రెసిన్ వినియోగానికి ప్రాధాన్యత ఇవ్వండి.
సీమ్ మరియు కుహరం నింపడం:
ప్రవాహ నియంత్రణ, డైమెన్షనల్ స్టెబిలిటీ, ఉపరితల నిలుపుదల, పాలిషింగ్ ప్రవర్తన మరియు విజువల్ మ్యాచ్లకు ప్రాధాన్యత ఇవ్వండి.
సంఖ్యలు లేని నమూనాను ఆమోదించవద్దు
"మంచిగా కనిపిస్తోంది" పునరుత్పత్తి చేయడం కష్టం. రెసిన్ మరియు గట్టిపడే బ్యాచ్ సంఖ్యలు, A:B నిష్పత్తి, ఉష్ణోగ్రత, బ్యాచ్ పరిమాణం, పని సమయం, నివారణ సమయం, రెసిన్ వినియోగం, తిరస్కరణ పరిశీలనలు మరియు పాలిషింగ్ ఫలితాన్ని రికార్డ్ చేయండి. మరొక ఆపరేటర్ అదే షరతులను ఉపయోగించి పునరావృతం చేయగలిగినప్పుడు సాధారణ ఫ్యాక్టరీ పరీక్ష కూడా చాలా ఉపయోగకరంగా ఉంటుంది.
కిలోగ్రాముకు ధర మాత్రమే కాకుండా మొత్తం ఉత్పత్తి విలువను సరిపోల్చండి
వినియోగాన్ని తగ్గించడం, ఆలస్యాలను నయం చేయడం, విరిగిన స్లాబ్లు, రీ-పాలిష్ చేయడం లేదా తిరస్కరిస్తే అధిక-ధర ఎపాక్సీ ఉత్పత్తిలో చౌకగా ఉంటుంది. దీనికి విరుద్ధంగా, ఆకట్టుకునే సాంకేతిక ఉత్పత్తి దాని సైకిల్ సమయం లేదా ఆపరేటర్ అవసరాలు ఫ్యాక్టరీకి సరిపోకపోతే వాణిజ్యపరంగా అనుచితంగా ఉండవచ్చు. డ్రమ్ ధర మాత్రమే కాకుండా ఆమోదయోగ్యమైన పూర్తి స్లాబ్కు ధరను అంచనా వేయండి.
ఉత్పత్తి విక్రేత నుండి ఉపయోగకరమైన సరఫరాదారుని ఏది వేరు చేస్తుంది?
సరైన రెసిన్-హార్డనర్ సిస్టమ్ను నిర్వచించడంలో, సాంకేతిక పారామితులను వివరించడం, నమూనా పరీక్షకు మద్దతు ఇవ్వడం, విఫలమైన ట్రయల్స్ను పరిశోధించడం, అవసరమైన చోట సీజనల్ సర్దుబాట్లను సిఫార్సు చేయడం మరియు స్థిరమైన వాణిజ్య బ్యాచ్లను నిర్వహించడం వంటి వాటికి ఉపయోగకరమైన సరఫరాదారు సహాయం చేయాలి. పారిశ్రామిక కొనుగోలుదారుల కోసం, విఫలమైన పరీక్ష తర్వాత సాంకేతిక మద్దతు ఖచ్చితమైన విక్రయాల నమూనా కంటే విలువైనది.
ప్రాక్టికల్ సిఫార్సు
ముందుగా వైఫల్య ప్రమాదాలను నిర్వచించండి, ఆపై వాటి చుట్టూ నమూనా పరీక్షను రూపొందించండి. మీ స్వంత రాయిని ఉపయోగించండి, ప్రక్రియను కొలవండి, ఉత్పత్తికి అవసరమైన విధంగా స్లాబ్ను పాలిష్ చేయండి లేదా నిర్వహించండి, అనేక ప్రాతినిధ్య భాగాలలో ట్రయల్ను పునరావృతం చేయండి మరియు మొత్తం పదార్థ వినియోగాన్ని సరిపోల్చండి మరియు ప్రమాదాన్ని తిరస్కరించండి. నమూనా పాస్ అయినట్లయితే, పెద్ద మొత్తంలో కొనుగోలు చేయడానికి ముందు నియంత్రిత ట్రయల్ ఆర్డర్కు తరలించండి. సురక్షితమైన ఎపాక్సీ కొనుగోలు ఉత్తమ బ్రోచర్పై ఆధారపడి ఉండదు-ఇది పునరావృతమయ్యే ఫ్యాక్టరీ ఫలితంపై ఆధారపడి ఉంటుంది.
బల్క్ ఆర్డర్ చేయడానికి ముందు మీ స్వంత రాయిపై ఎపోక్సీని పరీక్షించడానికి సిద్ధంగా ఉన్నారా?
మీ రాయి రకం, లోపం పరిస్థితి, వర్క్షాప్ ఉష్ణోగ్రత, ప్రస్తుత ఎపాక్సీ సమస్య, అప్లికేషన్ పద్ధతి మరియు అవసరమైన ఉత్పత్తి చక్రాన్ని పంచుకోండి. ప్రాతినిధ్య స్లాబ్లను ఉపయోగించే ఫ్యాక్టరీ ట్రయల్ పెద్ద కొనుగోలుకు ముందు వ్యాప్తి, క్యూరింగ్, రంగు స్థిరత్వం, పాలిషింగ్, వినియోగం మరియు ప్రాసెస్ అనుకూలతను అంచనా వేయడంలో సహాయపడుతుంది.
సూచనలు
- స్టాండర్డైజేషన్ కోసం అంతర్జాతీయ సంస్థ.
ISO 2555:2018 — ప్లాస్టిక్లు — లిక్విడ్ స్టేట్లో రెసిన్లు లేదా ఎమల్షన్లు లేదా డిస్పర్షన్లుగా — ఒకే సిలిండర్ రకం భ్రమణ విస్కోమీటర్ పద్ధతిని ఉపయోగించి స్పష్టమైన స్నిగ్ధతను నిర్ణయించడం.
ISO/TC 61.
స్టాండర్డైజేషన్ కోసం అంతర్జాతీయ సంస్థ. - ASTM ఇంటర్నేషనల్.
ASTM D2196-20(2026) — రొటేషనల్ విస్కోమీటర్ ద్వారా నాన్-న్యూటోనియన్ మెటీరియల్స్ యొక్క రియోలాజికల్ ప్రాపర్టీస్ కోసం ప్రామాణిక పరీక్ష పద్ధతులు.
ASTM కమిటీ D01.
ASTM ఇంటర్నేషనల్, 2026. - స్టాండర్డైజేషన్ కోసం అంతర్జాతీయ సంస్థ.
ISO 11357-5:2025 — ప్లాస్టిక్స్ — డిఫరెన్షియల్ స్కానింగ్ క్యాలరీమెట్రీ — పార్ట్ 5: లక్షణ ప్రతిచర్య-కర్వ్ ఉష్ణోగ్రతలు మరియు సమయాల నిర్ధారణ, ప్రతిచర్య యొక్క ఎంథాల్పీ మరియు మార్పిడి డిగ్రీ.
ISO/TC 61/SC 5.
International Organization for Standardization, 2025. - స్టాండర్డైజేషన్ కోసం అంతర్జాతీయ సంస్థ.
ISO 868:2003 — ప్లాస్టిక్స్ మరియు ఎబోనైట్ — డ్యూరోమీటర్ ద్వారా ఇండెంటేషన్ కాఠిన్యాన్ని నిర్ణయించడం.
ISO/TC 61.
స్టాండర్డైజేషన్ కోసం అంతర్జాతీయ సంస్థ. - స్టాండర్డైజేషన్ కోసం అంతర్జాతీయ సంస్థ.
ISO 4587:2003 — సంసంజనాలు — దృఢమైన-నుండి-దృఢమైన బంధిత సమావేశాల యొక్క తన్యత ల్యాప్-షీర్ స్ట్రెంత్ను నిర్ణయించడం.
ISO/TC 61/SC 11.
స్టాండర్డైజేషన్ కోసం అంతర్జాతీయ సంస్థ. - ASTM ఇంటర్నేషనల్.
ASTM C882/C882M-23 — స్లాంట్ షీర్ ద్వారా కాంక్రీట్తో ఉపయోగించిన ఎపాక్సీ-రెసిన్ సిస్టమ్స్ యొక్క బాండ్ స్ట్రెంత్ కోసం ప్రామాణిక పరీక్ష పద్ధతి.
ASTM కమిటీ C09.
ASTM ఇంటర్నేషనల్. - WEST SYSTEM Technical Staff.
వెస్ట్ సిస్టమ్ యూజర్ మాన్యువల్ & ఉత్పత్తి గైడ్.
Gougeon Brothers, Inc.
వెస్ట్ సిస్టమ్ టెక్నికల్ పబ్లికేషన్స్. - చార్లెస్ సెల్విట్జ్.
రాతి పరిరక్షణలో ఎపోక్సీ రెసిన్లు.
గెట్టి కన్జర్వేషన్ ఇన్స్టిట్యూట్.
పరిరక్షణ సిరీస్లో పరిశోధన, గెట్టి పబ్లికేషన్స్, 1992.