

Ringkesan cepet:
Sadurunge nggawe akeh resin epoksi, pabrik watu kudu nguji produk kasebut ing marmer, granit, onyx, utawa watu rekayasa ing kahanan produksi nyata. Priksa prilaku campuran, viskositas, wektu kerja, curing, penetrasi, adhesi, owah-owahan warna, kinerja polishing, konsumsi resin, lan konsistensi batch. Aja nyetujoni epoksi amarga siji sampel "katon apik." Temtokake kritéria pass/gagal dhisik, nyoba sawetara slab perwakilan, mbandhingake karo garis dasar produksi saiki, lan verifikasi kinerja ing suhu musim panas lan musim dingin sing nyata.
Tuku resin epoksi industri beda karo tuku komponen sing wis rampung.
Pemasok bisa ngirim produk sing bener kanthi teknis, nanging produk kasebut bisa uga salah kanggo watu, suhu produksi, urutan polishing, operator, utawa wektu siklus.
Mulane pabrik watu ora tau nganggep sampel minangka hadiah promosi cilik.
Sampel minangka alat kualifikasi.
Tujuane ora mung mangsuli:
"Apa epoksi iki bisa digunakake?"
Pitakonan sing luwih apik yaiku:
"Apa epoksi iki bisa ngasilake slab rampung sing bisa ditampa miturut kondisi produksi nyata kanthi biaya sing bisa ditampa kanthi komersial?"
Bedane sing penting.
A resin bisa nembus apik nanging akeh banget materi. Liyane bisa nambani kanthi cepet nanging ninggalake operator banget wektu kerja. Sistem sing cetha banget bisa uga nggawe halo peteng ing marmer putih keropos. A adesif kuwat bisa uga angel dipoles. Sampel bisa nindakake kanthi becik ing 24 ° C nanging dadi alon banget ing mangsa utawa reaktif banget nalika musim panas.
Veropoxy saiki portofolio produk epoksi batu nggambarake pendekatan khusus aplikasi iki, kanthi sistem kapisah kanggo granit, marmer, watu putih, backing bolong, infus vakum, watu semi-larang regane, lan kahanan pangolahan liyane.
Akeh kaca produk Veropoxy uga nawakake conto khusus supaya pabrik bisa ngevaluasi kinerja sadurunge tuku akeh. Sing persis carane pengadaan profesional kudu digunakake.
Napa Pengujian Sampel Penting Sadurunge Pesenan Epoksi Massal
Lembar data teknis epoksi ngandhani carane produk tumindak ing kahanan sing ditemtokake.
Pabrik sampeyan bisa uga ora bisa digunakake ing kahanan kasebut.
Watu iku alamiah variabel
Watu alam dudu panel plastik standar.
Loro slab marmer saka tambang sing padha bisa beda-beda ing:
- porositas;
- Kapadhetan retak mikro;
- struktur mineral;
- panyerepan banyu;
- tembus;
- roughness lumahing;
- sensitivitas werna; lan
- kekirangan internal.
Epoksi sing nindakake kanthi apik ing siji watu bisa ngasilake asil sing beda ing watu liyane.
Proses produksi sampeyan ngganti asil
Kinerja uga bisa diganti karo:
- suhu bengkel;
- suhu watu;
- peralatan nyampur;
- ukuran batch;
- aplikasi manual utawa otomatis;
- tekanan vakum;
- spesifikasi mesh;
- wektu curing;
- urutan mecah; lan
- polishing abrasives.
Iki sebabe data laboratorium supplier kudu milih resin - ora ngganti uji coba pabrik sampeyan.
Takeaway sing tuku: Tes sampel epoksi sing paling migunani dudu tes laboratorium sing paling rumit. Iki minangka tes sing ngasilake kahanan sing bakal nemtokake manawa produk kasebut sukses utawa gagal ing jalur produksi sampeyan.
Nemtokake Kriteria Lulus / Gagal Sadurunge Sampel Teka
Iki minangka salah sawijining bedane paling gedhe ing antarane kualifikasi profesional lan tes santai.
Aja nggunakake epoksi dhisik lan mutusake yen sampeyan "seneng."
Nemtokake kritéria sing ditampa sadurunge tes.
Miwiti karo baseline produksi saiki
Yen pabrik sampeyan wis nggunakake epoksi sing disetujoni, rekam kinerja produk kasebut.
Contone:
- konsumsi resin saben meter persegi;
- wektu kerja rata-rata;
- wektu curing;
- jumlah slab sing didandani saben batch;
- tingkat nolak;
- asil polishing;
- visibilitas ndandani;
- wektu nangani bolong-backing; lan
- biaya saben slab rampung.
Epoksi anyar kudu dibandhingake karo garis dasar iki tinimbang dievaluasi kanthi terpisah.
Temtokake kegagalan sing ora bisa ditampa
Kanggo marmer putih, halo kuning sing katon bisa dadi penolakan otomatis.
Kanggo granit ireng, penetrasi retak sing ora lengkap bisa uga luwih penting.
Kanggo backing bolong, peeling sawise ditangani bisa uga ora bisa ditampa.
Kanggo infus vakum, ambane penetrasi sing ora cukup bisa nggawe kabeh uji coba ora ana gunane.
Tes 1: Deleng Dokumen Teknis Sadurunge Mbukak Sampel
Sampel kudu teka kanthi informasi sing cukup supaya bisa digunakake kanthi bener.
Priksa TDS
Lembar Data Teknis kudu njlentrehake paramèter sing cocog karo produksi, kayata:
- identitas produk;
- aplikasi dianjurake;
- rasio campuran A:B;
- apa rasio kasebut kanthi bobot utawa volume;
- viskositas;
- suhu dianjurake;
- wektu kerja utawa ngobati;
- kahanan panyimpenan; lan
- instruksi aplikasi.
Priksa SDS
Lembar Data Keamanan dudu dokumen kinerja.
Iki nyedhiyakake informasi sing ana gandhengane karo bebaya, penanganan, panyimpenan, kontrol cahya, PPE, pertolongan pertama, transportasi, lan pembuangan.
Pembeli industri sing serius kudu nyana dokumentasi teknis lan safety.
Priksa manawa kahanan tes ditetepake
Nilai viskositas kayata "500 CPS" tegese luwih murah yen pemasok ora nyatakake utawa ngontrol kondisi pangukuran sing cocog.
Kajaba iku, "tamba 60 menit" ora lengkap kajaba sampeyan ngerti suhu lan apa tonggak sejarah sing dimaksudake pemasok.
Tes 2: Konfirmasi Identitas lan Kondisi Produk
Sadurunge nyampur apa wae, priksa sampel kasebut dhewe.
Priksa label
Konfirmasi:
- kode resin;
- kode hardener;
- nomer batch;
- informasi manufaktur utawa kadaluwarsa yen kasedhiya;
- rasio campuran; lan
- instruksi panyimpenan.
Priksa penampilan
Goleki:
- endapan sing ora dikarepke;
- kristalisasi;
- discoloration abot;
- pamisahan fase;
- wadhah bocor; utawa
- kontaminasi.
Aja nganggep yen saben owah-owahan visual tegese produk kasebut rusak, amarga sawetara sistem resin bisa kristal utawa mapan ing kahanan tartamtu.
Yen katon beda karo pandhuan supplier, mandheg lan takon sadurunge nyoba.
Tes 3: Priksa prilaku campuran
Epoksi sing ramah produksi kudu cukup gampang kanggo proporsi lan nyampur kanthi konsisten.
Gunakake rasio tartamtu sing tepat
Sistem epoksi watu Veropoxy ora kabeh nggunakake rasio sing padha.
Contone, sawijining Sistem Repair & Warna Marmer nggunakake 100:25 dening bobot, nalika ing Warna Enhancing Epoxy kanggo Light Granite nggunakake 100:30 dening bobot.
Aja nggunakake maneh siji rasio mung amarga rong produk katon padha.
Mirsani keseragaman campuran
Rekam apa:
- loro komponen gampang digabungake;
- coretan tetep;
- jumlah gedhe saka udhara sing ngenalaken;
- dicampur dadi panas kanthi cepet; utawa
- viskositas owah-owahan ora normal nalika nyampur.
Kanggo produksi kritis, gunakake metode campuran standar supaya saben supplier dibandhingake kanthi adil.
Tes 4: Ukur utawa Bandhingake Viskositas lan Aliran
Viskositas minangka salah sawijining parameter kontrol proses sing paling migunani ing epoksi watu.
Nanging ora kudu dianggep minangka skor kualitas universal.
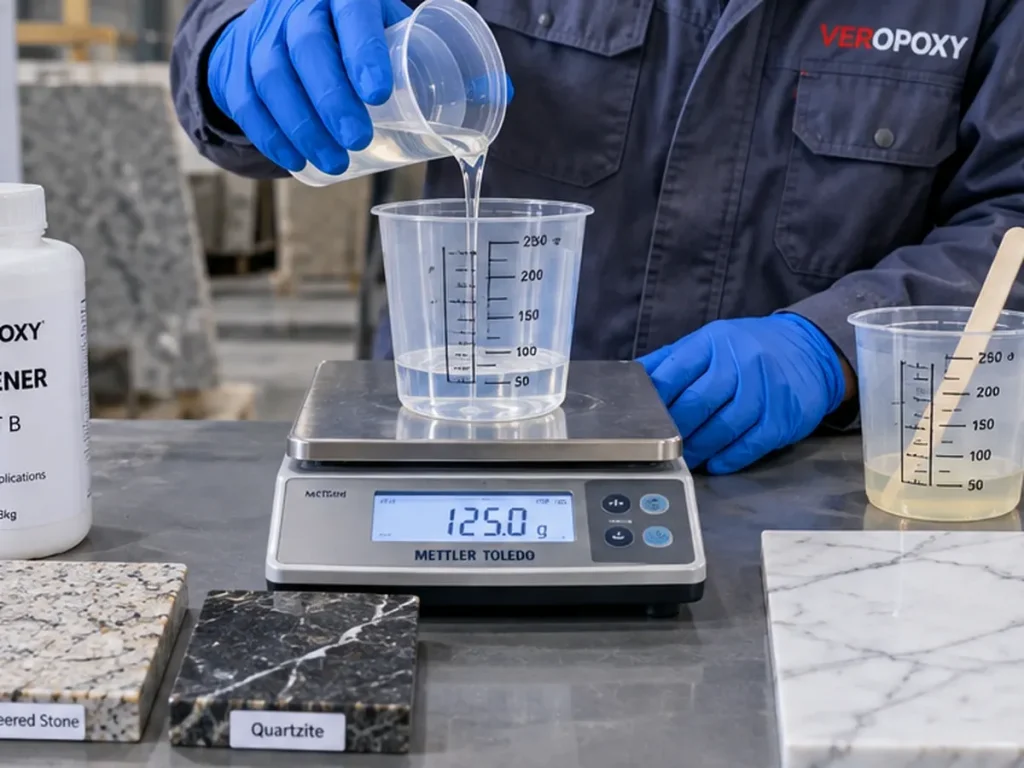
Apa viskositas penting
Iku mengaruhi:
- penetrasi microcrack;
- panyebaran lumahing;
- bolong wetting;
- infus vakum;
- konsumsi resin;
- limpasan; lan
- penylametan longkangan.
Bandhingake ing suhu sing padha
Viskositas owah-owahan banget karo suhu.
Yen Supplier A dites ing 15 ° C lan Supplier B ing 25 ° C, perbandingan sampeyan lemah.
Kahanan conto ing suhu sing padha sadurunge nggawe keputusan.
Gunakake tes formal nalika viskositas minangka spesifikasi kontrak
ISO 2555 nyedhiyakake metode rotasi standar kanggo nemtokake viskositas sing jelas saka resin cair.
ASTM D2196 nyedhiyakake cara kanggo nemtokake viskositas rotasi lan prilaku rheologis saka bahan non-Newtonian.
Nanging, kanggo screening pabrik saben dina, tes aliran komparatif sing dikontrol isih bisa migunani yen suhu, jumlah, substrat, lan wektu sing padha dijaga.
Test 5: Ukur Pot Urip lan Migunani Wektu Kerja
Aja bingung urip pot karo wektu kerja produksi.
Urip pot ngandhani mung bagean saka crita
Epoksi campuran bisa tetep cair ing wadhah nalika wis dadi kandel banget kanggo penetrasi retakan mikro.
Kanggo pangolahan watu, wektu kerja sing migunani kudu ditetepake kanthi aplikasi.
Contone:
- Nalika penetrasi retak katon suda?
- Nalika bolong dadi angel teles?
- Nalika aliran vakum dadi alon banget?
- Nalika panyebaran lumahing dadi ora rata?
Gunakake ukuran kumpulan sing nyata
Cangkir laboratorium 100 g bisa uga beda karo batch produksi 5 kg amarga ngobati epoksi ngeculake panas.
Massa gedhe bisa nahan panas luwih eksotermik lan nyepetake umur pot praktis.
Test 6: Evaluasi Profil Cure
"Iku dadi angel" ora cukup.
Pabrik kudu ngerti nalika epoksi tekan tonggak produksi sing beda.
Rekam wektu nangani
Nalika slab bisa aman:
- diangkat;
- ngancik;
- ditumpuk;
- dipindhah menyang grobag;
- dikirim menyang kalibrasi; utawa
- dikirim menyang polishing?
Priksa manawa tamba ora lengkap
Tandha peringatan kalebu:
- tackiness;
- wilayah ndandani karet;
- materi alus ing tekanan;
- smearing nalika polishing;
- mambu mboten umum sawise tamba samesthine; utawa
- atose beda antarane bagean.
Tes obat laboratorium bisa luwih jero
Kanggo kualifikasi supplier majeng, Differential Scanning Calorimetry bisa digunakake kanggo ciri prilaku reaksi lan tingkat konversi ing kahanan ditetepake.
ISO 11357-5 nyedhiyakake kerangka DSC standar kanggo nemtokake suhu reaksi, wektu reaksi, entalpi, lan tingkat konversi.
Jenis karya laboratorium iki migunani kanggo validasi teknis sing luwih jero nanging ora perlu kanggo saben conto pabrik rutin.
Tes 7: Evaluasi Penetrasi ing Watu Nyata
Iki minangka salah sawijining tes sing paling penting kanggo epoksi watu lan salah sawijining sing paling angel diganti karo data laboratorium umum.
Gunakake cacat perwakilan
Tes nyata:
- retak mikro;
- fissures alam;
- pori mbukak;
- granit kandhel;
- marmer alus; utawa
- slabs vakum-infus.
Aja ngadili penetrasi saka lumahing udan
A slab udan nggilap ngandhani meh apa-apa bab seng nembus internal.
Sawise ngobati, mriksa bagean potong, wilayah pinggiran, fraktur perwakilan yen cocok, utawa cara pemeriksaan internal liyane sing disetujoni.
Watch kanggo over-penetrasi uga
Luwih akeh penetrasi ora mesthi luwih apik.
Ing marmer putih keropos, seng nembus gedhe banget bisa nggawe meh peteng utawa owah-owahan optik teles-looking.
Kanggo aplikasi kasebut, penetrasi sing dikontrol bisa uga luwih penting tinimbang ambane maksimal.
Tes 8: Priksa Ganti Warna, Kuning lan Efek Optik
Tes iki penting kanggo marmer putih, granit cahya, onyx, lan watu tembus.
Foto sadurunge lan sawise ing cahya sing dikontrol
Gunakake cahya, sudut kamera, lan kondisi permukaan sing padha.
Foto telpon sing dijupuk ing kamar sing beda-beda minangka bukti sing ora apik.
Mbedakake yellowing bener saka bayangan
Zona peteng ing saubengé retakan bisa teka saka penetrasi resin tinimbang kuning kimia.
Iki penting amarga owah-owahan menyang epoksi sing luwih jelas ora mesthi ngrampungake masalah penetrasi sing berlebihan.
Veropoxy kang Epoxy Non-Kuning kanggo Marmer Putih Hard khusus dipanggonke watara seng nembus kontrol lan kuning banget kurang kanggo watu werna-sensitif.
Coba tuwa kanggo proyek premium
Yen watu kasebut bakal dipasang ing cedhak srengenge sing kuwat utawa yen kemurnian visual jangka panjang kritis, tes perbandingan UV utawa panas sing cepet bisa mbantu sistem peringkat calon.
Aja nerangake tuwa kanthi cepet minangka prediksi sing tepat babagan umur layanan kajaba metodologi tes ndhukung kesimpulan kasebut.
Test 9: Evaluasi Adhesion lan Mode Gagal
"Ikatan sing kuat" minangka salah sawijining pratelan pemasaran epoksi sing paling umum.
Pabrik profesional kudu ndeleng kepiye jaminan kasebut gagal.
Gagal adesif
Yen epoxy resik misahake saka lumahing watu, antarmuka bisa uga banget.
Gagal kohesif
Yen gagal ana ing lapisan resin sing diobati, ikatan ing substrat bisa luwih kuwat tinimbang kekuatan internal resin ing kondisi kasebut.
Gagal watu
Yen watu pecah nalika adesif tetep ditempelake, substrate bisa dadi bagian sing paling lemah ing perakitan.
Bedane iki bisa dadi luwih informatif tinimbang siji nomer kekuatan mentah.
Tes adesif formal duwe transfer langsung winates
ISO 4587 nemtokake tes puteran geser kanggo rakitan ikatan kaku.
ASTM C882 ngevaluasi kekuatan ikatan epoksi ing konfigurasi slant-shear beton.
Cara kasebut bisa ngandhani pamikiran laboratorium, nanging ora kudu dianggep kanthi otomatis minangka standar pass universal kanggo epoksi marmer utawa granit tanpa konfirmasi aplikasi.
Kanggo watu alam, desain tes kudu nggambarake substrat lan kondisi beban sing nyata.
Tes 10: Priksa Kekerasan-Nanging Aja Gunakake Kekerasan minangka Trabasan Kabeh
Epoksi sing diobati sing tetep alus bisa nyebabake masalah polishing utawa daya tahan.
Pengujian durometer bisa nyedhiyakake indikator kontrol produksi sing bisa diulang.
ISO 868 njlèntrèhaké tes kekerasan pantai kanggo plastik nggunakake metode durometer.
Nanging atose piyambak ora mbuktekaken adhesion apik, kateguhan, seng nembus, utawa kekiatan long-term.
A epoxy banget hard isih bisa ikatan karo watu.
Gunakake kekerasan minangka siji metrik QC, dudu putusan pungkasan.
Tes 11: Jalanake Urutan Grinding lan Polishing Nyata
Iki ngendi akeh sampel laboratorium-sampurna gagal.
Epoksi watu minangka bagéan saka sistem produksi.
Yen slab pungkasane bakal dipoles, uji coba kualifikasi kudu dipoles.
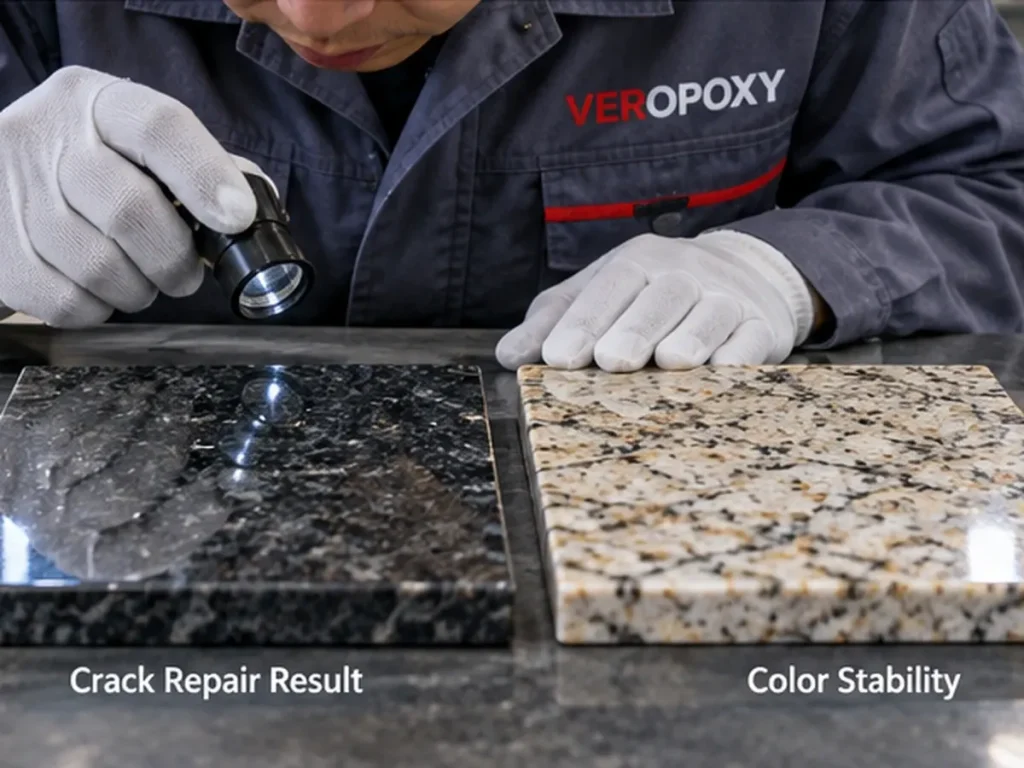
Watch kanggo resin tarik-metu
Resin alus utawa kurang ikatan bisa dibusak saka retak nalika mecah.
Watch kanggo smearing
Bahan sing ora diobati bisa ngolesi permukaan watu.
Priksa konsistensi gloss
Zona sing didandani ngirim ora nggawe tembelan kusam sing jelas, pucuk sing munggah, utawa tampilan reflektif sing beda kajaba aplikasi sing dituju.
Priksa pinholes sawise polishing
Perawatan lumahing bisa katon lengkap sadurunge mecah lan mbukak pinholes mung sawise materi dibusak.
Mulane slab polesan pungkasan - dudu epoksi udan - minangka produk nyata.
Tes 12: Ukur Konsumsi Resin
Iki minangka salah sawijining tes sing paling penting kanthi komersial lan salah sawijining tes sing paling sering diabaikan.
Rega tuku saben kilogram ora ngandhani biaya saben slab rampung.
Rekam gram utawa kilogram saben slab
Gunakake skala.
Aja ngira saka jumlah sing isih ana ing ember.
Bandingake biaya saben meter persegi
Yen Epoxy A regane 10% kurang saben kilogram nanging nggunakake 25% luwih materi, bisa uga pilihan produksi sing luwih larang.
Kalebu biaya rework
Biaya nyata kudu nimbang:
- konsumsi epoksi;
- tenaga kerja;
- tundha ngobati;
- nolak;
- re-polishing;
- slabs rusak; lan
- wektu produksi ilang.
Tes 13: Baleni Uji Coba ing Suhu Musim Panas lan Musim Dingin
Sampel sing disetujoni ing suhu kamar sing nyaman bisa uga gagal musiman.
kahanan kadhemen
Suhu ngisor umume:
- nambah viskositas uncured;
- nyuda aliran;
- penetrasi alon;
- ngluwihi curing; lan
- ngganti wektu nangani.
kahanan panas
Umume suhu sing luwih dhuwur:
- nyuda viskositas awal;
- nambah aliran;
- nyepetake reaksi;
- nyepetake wektu kerja; lan
- nambah risiko eksotermik ing batch gedhe.
Kanggo pabrik kanthi variasi musiman sing gedhe, supplier bisa uga kudu menehi rekomendasi sistem hardener sing beda.
Veropoxy, contone, saiki nawakake kapisah kurang-suhu lan sistem mesh-backing suhu dhuwur.
Test 14: Evaluasi Konsistensi Batch-to-Batch
Siji sampel sampurna ora nduweni kualifikasi supplier.
Produksi massal gumantung ing repeatability.
Apa konsistensi penting
Variasi antarane batch bisa diganti:
- viskositas;
- wektu kerja;
- kacepetan tamba;
- werna;
- penetrasi;
- konsumsi resin; lan
- prilaku polishing.
Aja nyetujoni supplier adhedhasar siji sampel tangan-disiapake
Saenipun, kualifikasi kudu maju liwat tahapan:
Laboratorium utawa sampel cilik → uji coba pabrik → pesenan uji coba → pesenan akeh.
Iki menehi panuku kesempatan kanggo ndeleng apa kumpulan produksi komersial ngasilake asil sampel.
Pira papan sing kudu sampeyan tes?
Ora ana nomer universal amarga risiko gumantung saka aplikasi, nilai watu, variabilitas proses, lan ukuran pesenan.
Nanging siji slab arang cukup.
Gunakake sawetara conto perwakilan
Set kualifikasi praktis kudu kalebu variasi kayata:
- slabs kandhel;
- slabs luwih keropos;
- slabs karo micro-retak;
- slabs kanthi cacat sing luwih akeh;
- werna utawa veining beda; lan
- materi kualitas produksi khas, ora mung conto sampurna.
Sing luwih dhuwur biaya kegagalan, sing luwih kuat program kualifikasi kudu.
Epoxy Resin Factory Kualifikasi Scorecard
| Area Tes | Apa kanggo Rekam | Keputusan Pabrik sing Disaranake |
|---|---|---|
| Dokumentasi | TDS, SDS, kode produk, data batch | Tolak yen identitas teknis dhasar ora jelas |
| Nyampur | Akurasi rasio, keseragaman, introduksi udara | Kudu bisa diulang dening operator normal |
| Viskositas / Aliran | Aliran ing suhu sing dikontrol | Kudu cocog karo aplikasi penetrasi utawa ngisi |
| Wektu Kerja | Jendhela aplikasi sing migunani | Kudu ngluwihi wektu proses nyata kanthi wates safety |
| tamba | Nangani lan polishing kesiapan | Siklus produksi kudu pas |
| Penetrasi | Ambane lan uniformity | Kudu tekan cacat sing dibutuhake tanpa migrasi sing berlebihan |
| Stabilitas Warna | Kuning, pewarnaan, bayangan | Kudu nyukupi syarat penampilan khusus watu |
| Adhesi | kekuatan Bond lan mode Gagal | Ora ana gagal antarmuka sing ora bisa ditampa |
| Kekerasan | Comparative cured atose | Ora ana wilayah sing alus utawa ora konsisten |
| Polishing | Gloss, pinholes, smear, pull-out | Diposaken rampung kudu ditrima komersial |
| Konsumsi | kg / slab utawa g / m² | Kudu ketemu target biaya |
| Stabilitas Musiman | Pacoban sing adhem lan panas | Kudu tetep bisa dikontrol ing saindhenging taun |
| Konsistensi Batch | Multiple lot utawa pesenan nyoba | Asil kudu bisa diulang |
Gendéra Abang Sajrone Kualifikasi Supplier Epoxy
Supplier ora bisa nyedhiyakake rasio campuran sing jelas
Iki minangka syarat teknis dhasar kanggo sistem rong komponen.
Viskositas diwenehi tanpa konteks migunani
A nomer CPS wuda ora cukup kanggo comparison serius.
Saben watu dianjurake kanggo nggunakake epoxy padha
Granit ireng padhet, marmer putih alus, backing bolong, lan infus vakum ora duwe syarat pangolahan sing padha.
Pemasok ora nyengkuyung tes sampel
Kanggo tuku industri akeh, iki kudu nuwuhake pitakonan.
Sampel nindakake kanthi apik mung ing kahanan sing dikontrol supplier
Materi kasebut kudu digunakake ing pabrik sampeyan, ora mung ing laboratorium pemasok.
Pemasok ngrampungake saben masalah kanthi ngganti rasio A:B
Suhu, viskositas, kacepetan curing, lan penetrasi kudu dikontrol liwat formulasi sing cocog lan kondisi proses-ora owah-owahan rasio kasual.
Ora ana sing bisa nerangake sampel sing gagal
Dhukungan teknis paling penting nalika ana masalah.
Pemasok sing mumpuni kudu mbantu mbedakake kegagalan produk saka rasio sing salah, suhu, kontaminasi, kesalahan aplikasi, utawa watu sing ora cocog.
Carane mbandhingaké loro Suppliers Epoxy cukup
Aja nyoba Supplier A ing siji slab esuk lan Supplier B ing watu beda telung dina mengko.
Gunakake sampel watu sing cocog
Yen praktis, potong spesimen perbandingan saka papan sing padha utawa bahan sing cocog.
Kontrol suhu
Tansah resin, hardener, lan watu ing lingkungan tes sing padha.
Gunakake rasio sing bener kanggo saben produk
Perbandingan sing adil ora ateges meksa loro produk nggunakake rasio campuran sing padha.
Saben produk kudu disiapake miturut spesifikasi dhewe.
Gunakake tujuan aplikasi sing padha
Yen tes kasebut penetrasi, mbandhingake penetrasi.
Yen test bolong backing, mbandhingaké kinerja bolong.
Aja rangking epoksi penetrasi marang resin pengisi lapisan kanthi nggunakake skor umum.
Mbangun Urutan Trial Antarane Sample lan Full Bulk Tuku
Kanggo pesenan industri sing migunani, asring ana langkah tengah sing migunani ing antarane sampel gratis cilik lan tuku skala wadhah.
Langkah kasebut minangka urutan nyoba.
Napa prentah nyoba
Iku mbantu panuku ngevaluasi:
- kemasan komersial;
- konsistensi batch;
- penanganan gudang;
- kurva sinau operator;
- throughput produksi;
- konsumsi resin nyata;
- variasi kualitas ing papan liyane; lan
- logistik supplier.
Sampel laboratorium 1 kg bisa mbuktekake kompatibilitas.
Ora bisa mbuktekake keandalan produksi massal.
Rekomendasi: Nyetujoni Proses, Ora Mung Produk
Program kualifikasi epoksi paling apik ora mung takon apa resin kasebut cocog karo lembar data teknis.
Dheweke takon apa kabeh proses produksi bisa diulang.
Yen viskositas bener nanging operator ora bisa ngrampungake slab sadurunge gelation, sistem kasebut ora mumpuni.
Yen adhesion kuwat nanging marmer putih ngembangake halo sing katon, sistem kasebut ora mumpuni kanggo watu kasebut.
Yen resin nindakake kanthi sampurna ing mangsa panas nanging mandheg ing mangsa, proses babak taun ora mumpuni.
Yen epoksi murah mbutuhake bahan sing luwih akeh saben meter persegi, mbandhingake biaya slab sing wis rampung tinimbang rega tuku.
Yen siji sampel bisa digunakake nanging batch komersial beda-beda, neliti konsistensi supplier sadurunge nindakake volume.
Lan yen epoksi lulus tes laboratorium nanging gagal nalika polishing nyata, dipercaya slab rampung.
Pelanggan sampeyan tuku watu sing wis rampung-dudu lembar data epoksi.
Pitakonan sing Sering Ditakoni Babagan Nguji Epoksi Sadurunge Pesenan Massal
1. Apa sing kudu diuji pabrik watu sadurunge tuku resin epoksi kanthi akeh?
Pabrik watu kudu ngevaluasi dokumentasi, prilaku campuran, viskositas, wektu kerja, curing, penetrasi, adhesi, stabilitas warna, kinerja polishing, konsumsi resin, kinerja suhu musiman, lan konsistensi batch. Tes kudu nggunakake watu produksi nyata lan proses kapan bisa.
2. Apa TDS supplier cukup kanggo nyetujoni epoxy?
Ora A TDS penting kanggo mangerteni formulasi dimaksudaké lan kahanan test, nanging ora bisa kanthi prédhiksi kinerja ing saben marmer, granit, onyx, utawa watu direkayasa. Gunakake data teknis kanggo milih produk, banjur konfirmasi kinerja liwat uji coba pabrik sing dikontrol.
3. Pira papan watu sing kudu dites sadurunge pesenan akeh?
Ora ana nomer universal. Siji slab biasane ora cukup amarga watu alam beda-beda. Tes macem-macem slab perwakilan sing nutupi beda normal ing porositas, retak, warna, lan struktur. Sing luwih dhuwur biaya kegagalan utawa luwih gedhe urutan sing direncanakake, program kualifikasi kudu luwih kuat.
4. Apa tes epoksi sing paling penting kanggo pangolahan watu?
Ora ana tes sing paling penting kanggo saben aplikasi. Kanggo ndandani retak granit, penetrasi bisa uga kritis. Kanggo marmer putih, stabilitas warna lan penetrasi sing dikontrol bisa didominasi. Kanggo backing bolong, wetting lan nangani materi tamba. Kanggo infus vakum, stabilitas viskositas lan wektu kerja penting. Tes miturut risiko produksi nyata.
5. Apa pabrik kudu nggawe pesenan nyoba sadurunge tuku epoksi akeh?
Kanggo volume industri sing migunani, pesenan nyoba asring minangka langkah penengah sing cerdas. Iki ngidini pabrik ngevaluasi batch komersial, kemasan, konsistensi operator, konsumsi nyata, throughput produksi, prilaku musiman, lan linuwih supplier sadurunge tuku luwih gedhe.
Cara Nguripake Sampel Epoksi Dadi Keputusan Tuku sing Bisa Dipercaya
Tes sampel epoksi sing apik kudu ngasilake kahanan sing nemtokake sukses ing pabrik sampeyan. Data teknis minangka titik wiwitan, nanging keputusan pungkasan kudu adhedhasar watu nyata, suhu nyata, wektu aplikasi nyata, proses finishing nyata, lan biaya produksi sing bisa diukur. Tujuane ora kanggo nemokake resin sing bisa digunakake sapisan-iku kanggo nglebokake proses sing bisa diulang sing bisa ditingkatake kanthi aman dadi produksi komersial.
Tes miturut risiko aplikasi
Perbaikan retak mikro granit:
prioritas jero penetrasi, wektu kerja, perawatan, lan asil polishing.
Marmer putih:
prioritasake kuning, pewarnaan, bayangan, kontrol penetrasi, lan penampilan polesan pungkasan.
Mesh backing:
prioritas wetting serat, adhesion watu, wektu kerja, nangani tamba, lan kinerja suhu mangsan.
Infus vakum:
prioritas stabilitas viskositas rendah, jendela infus, gelembung, sensitivitas bocor, penetrasi, lan konsumsi resin.
Isi jahitan lan rongga:
prioritas kontrol aliran, stabilitas dimensi, penylametan lumahing, prilaku polishing, lan match visual.
Aja nyetujoni sampel tanpa nomer
"Katon apik" angel kanggo ngasilake. Rekam nomer batch resin lan hardener, rasio A:B, suhu, ukuran batch, wektu kerja, wektu perawatan, konsumsi resin, pengamatan penolakan, lan asil polishing. Malah tes pabrik sing prasaja dadi luwih migunani nalika operator liya bisa mbaleni nggunakake kondisi sing padha.
Bandingake total nilai produksi, ora mung rega saben kilogram
Epoksi sing regane luwih dhuwur bisa luwih murah ing produksi yen nyuda konsumsi, ngobati tundha, slab sing rusak, polishing maneh, utawa nolak. Kosok baline, produk teknis sing nggumunake bisa uga ora cocog kanggo komersial yen wektu siklus utawa syarat operator ora cocog karo pabrik. Ngira-ngira biaya saben slab rampung ditrima tinimbang rega drum piyambak.
Apa sing misahake supplier migunani saka bakul produk?
Supplier sing migunani kudu mbantu nemtokake sistem pengeras resin sing bener, nerangake paramèter teknis, ndhukung tes sampel, neliti uji coba sing gagal, nyaranake pangaturan musiman yen perlu, lan njaga batch komersial sing konsisten. Kanggo para panuku industri, dhukungan teknis sawise tes gagal bisa luwih larang tinimbang sampel penjualan sing sampurna.
Rekomendasi Praktis
Nemtokake risiko kegagalan dhisik, banjur gawe tes sampel ing saubengé. Gunakake watu dhewe, ngukur proses, polish utawa nangani slab persis kaya produksi mbutuhake, baleni nyoba liwat sawetara bagéyan wakil, lan mbandhingaké total konsumsi materi lan nolak resiko. Yen sampel liwati, pindhah menyang urutan nyoba kontrol sadurunge nindakake kanggo tuku akeh gedhe. Tuku epoksi sing paling aman ora adhedhasar brosur sing paling apik - adhedhasar asil pabrik sing bisa diulang.
Siap Nguji Epoksi ing Watu Sampeyan Sadurunge Mesen Massal?
Nuduhake jinis watu, kondisi cacat, suhu bengkel, masalah epoksi saiki, metode aplikasi, lan siklus produksi sing dibutuhake. Uji coba pabrik nggunakake slab perwakilan bisa mbantu ngevaluasi penetrasi, curing, stabilitas warna, polishing, konsumsi, lan kompatibilitas proses sadurunge tuku luwih gedhe.
Referensi
- Organisasi Internasional kanggo Standardisasi.
TS ISO 2555: 2018 Plastik - Resin ing kahanan Cairan utawa minangka emulsi utawa panyebaran - Penentuan Viskositas Nyoto nggunakake Metode Viskometer Rotasi Tipe Silinder Tunggal.
ISO/TC 61.
Organisasi Internasional kanggo Standardisasi. - ASTM International.
ASTM D2196-20(2026) - Metode Uji Standar kanggo Sifat Rheologis Bahan Non-Newtonian kanthi Viscometer Rotational.
ASTM Komite D01.
ASTM International, 2026. - Organisasi Internasional kanggo Standardisasi.
TS EN ISO 11357-5: 2025 Plastik - Kalorimetri Scan Diferensial - Bagean 5: Penentuan Suhu lan Wektu Kurva Reaksi Karakteristik, Entalpi Reaksi lan Derajat Konversi.
ISO/TC 61/SC 5.
International Organization for Standardization, 2025. - Organisasi Internasional kanggo Standardisasi.
ISO 868:2003 - Plastik lan Ebonit - Penentuan Kekerasan Indentasi kanthi Durometer.
ISO/TC 61.
Organisasi Internasional kanggo Standardisasi. - Organisasi Internasional kanggo Standardisasi.
ISO 4587: 2003 - Adhesives - Penentuan Kekuwatan Tensile Lap-Shear Assembly Bonded Rigid-to-Rigid.
ISO/TC 61/SC 11.
Organisasi Internasional kanggo Standardisasi. - ASTM International.
ASTM C882 / C882M-23 - Cara Tes Standar kanggo Kekuwatan Ikatan Sistem Epoksi-Resin Digunakake Kanthi Beton dening Slant Shear.
Komite ASTM C09.
ASTM International. - Staf Teknis SISTEM BARAT.
WEST SYSTEM User Manual & Product Guide.
Gougeon Brothers, Inc.
Publikasi Teknis SISTEM BARAT. - Charles Selwitz.
Resin Epoksi ing Konservasi Watu.
Institut Konservasi Getty.
Riset ing Seri Konservasi, Publikasi Getty, 1992.