

Snabb sammanfattning:
Innan en bulkbeställning av epoxiharts bör en stenfabrik testa produkten på dess faktiska marmor, granit, onyx eller konstruerad sten under verkliga produktionsförhållanden. Kontrollera blandningsbeteende, viskositet, arbetstid, härdning, penetration, vidhäftning, färgförändring, poleringsprestanda, hartsförbrukning och satskonsistens. Godkänn inte en epoxi eftersom ett prov "ser bra ut". Definiera kriterierna för godkänt/underkänd först, testa flera representativa plattor, jämför med din nuvarande produktionsbaslinje och verifiera prestanda vid realistiska sommar- och vintertemperaturer.
Att köpa industriellt epoxiharts skiljer sig från att köpa en färdig komponent.
En leverantör kan skicka en tekniskt korrekt produkt, men den produkten kan fortfarande vara fel för din sten, din produktionstemperatur, din poleringssekvens, dina operatörer eller din cykeltid.
Det är därför en stenfabrik aldrig bör behandla ett prov som en liten reklamgåva.
Ett prov är ett kvalificeringsverktyg.
Målet är inte bara att svara:
"Fungerar den här epoxin?"
Den bättre frågan är:
"Kan den här epoxin upprepade gånger producera en acceptabel färdig platta under våra faktiska produktionsförhållanden till en kommersiellt acceptabel kostnad?"
Den skillnaden spelar roll.
Ett harts kan penetrera vackert men förbrukar för mycket material. En annan kan bota snabbt men lämna operatörerna för lite arbetstid. Ett mycket tydligt system kan fortfarande skapa mörka glorier på porös vit marmor. Ett starkt lim kan vara svårt att polera. Ett prov kan fungera perfekt vid 24°C men bli för långsamt på vintern eller för reaktivt på sommaren.
Veropoxys ström produktportfölj av stenepoxi återspeglar detta applikationsspecifika tillvägagångssätt, med separata system för granit, marmor, vit sten, nätbaksida, vakuuminfusion, halvädelsten och andra bearbetningsförhållanden.
Många Veropoxy produktsidor erbjuder också prover specifikt så att fabriker kan utvärdera prestanda innan bulkköp. Det är precis så professionell upphandling ska använda dem.
Varför provtestning är viktig innan en bulk-epoxibeställning
Ett tekniskt datablad för epoxi berättar hur en produkt beter sig under definierade förhållanden.
Din fabrik kanske inte fungerar under dessa förhållanden.
Sten är naturligt variabel
Natursten är inte en standardiserad plastpanel.
Två marmorplattor från samma stenbrott kan skilja sig åt i:
- porositet;
- mikrosprickdensitet;
- mineralstruktur;
- vattenabsorption;
- genomskinlighet;
- ytjämnhet;
- färgkänslighet; och
- inre svaghet.
En epoxi som fungerar bra på en sten kan ge ett annat resultat på en annan.
Din produktionsprocess förändrar resultatet
Prestanda kan också ändras med:
- verkstadstemperatur;
- stentemperatur;
- blandningsutrustning;
- batchstorlek;
- manuell eller automatisk applikation;
- vakuumtryck;
- nätspecifikation;
- härdningstid;
- malningssekvens; och
- polerande slipmedel.
Det är därför leverantörslaboratoriedata bör lista ett harts – inte ersätta ditt fabriksprov.
Köpare takeaway: Det mest användbara epoxiprovet är inte det mest komplicerade laboratorietestet. Det är testet som återger förhållandena som kommer att avgöra om produkten lyckas eller misslyckas på din produktionslinje.
Definiera kriterier för godkänt/underkänd innan provet anländer
Detta är en av de största skillnaderna mellan professionella kvalifikationer och tillfälliga tester.
Applicera inte epoxin först och bestäm efteråt om du "gillar det."
Definiera acceptanskriterierna före testning.
Börja med din nuvarande produktionsbaslinje
Om din fabrik redan använder en godkänd epoxi, registrera hur den produkten fungerar.
Till exempel:
- hartsförbrukning per kvadratmeter;
- genomsnittlig arbetstid;
- härdningstid;
- antal reparerade plattor per parti;
- avvisningsfrekvens;
- poleringsresultat;
- reparationssynlighet;
- hanteringstid för mesh-backing; och
- kostnad per färdig platta.
En ny epoxi bör jämföras mot denna baslinje snarare än att utvärderas isolerat.
Bestäm vilka misslyckanden som är oacceptabla
För vit marmor kan en synlig gul gloria vara ett automatiskt avslag.
För svart granit kan ofullständig sprickpenetrering vara viktigare.
För nätbaksida kan avskalning efter hantering vara oacceptabelt.
För vakuuminfusion kan otillräckligt penetrationsdjup göra hela försöket meningslöst.
Test 1: Granska de tekniska dokumenten innan du öppnar provet
Ett prov bör anlända med tillräckligt med information för att använda det korrekt.
Granska TDS
Det tekniska databladet bör klargöra de parametrar som är relevanta för produktionen, såsom:
- produktidentitet;
- rekommenderad applikation;
- A:B blandningsförhållande;
- om förhållandet är i vikt eller volym;
- viskositet;
- rekommenderad temperatur;
- arbets- eller härdningstid;
- lagringsförhållanden; och
- tillämpningsanvisningar.
Granska säkerhetsdatabladet
Säkerhetsdatabladet är inte ett prestandadokument.
Den tillhandahåller information relaterad till faror, hantering, lagring, exponeringskontroller, personlig skyddsutrustning, första hjälpen, transport och avfallshantering.
En seriös industriell köpare bör förvänta sig både teknisk dokumentation och säkerhetsdokumentation.
Kontrollera om testförhållandena är definierade
Ett viskositetsvärde som "500 CPS" betyder mycket mindre om leverantören inte anger eller kontrollerar relevanta mätförhållanden.
På samma sätt är "60-minuters härdning" ofullständig om du inte förstår temperaturen och vilken botemilstolpe leverantören menar.
Test 2: Bekräfta produktens identitet och skick
Innan du blandar något, inspektera själva provet.
Kontrollera etiketterna
Bekräfta:
- hartskod;
- härdarkod;
- batchnummer;
- information om tillverkning eller utgångsdatum där tillhandahållen;
- blandningsförhållande; och
- förvaringsinstruktioner.
Inspektera utseendet
Leta efter:
- oväntat sediment;
- kristallisation;
- allvarlig missfärgning;
- fasseparation;
- läckande behållare; eller
- kontaminering.
Anta inte att varje visuell förändring innebär att produkten är defekt, eftersom vissa hartssystem kan kristallisera eller sedimentera under vissa förhållanden.
Om utseendet skiljer sig från leverantörens instruktioner, stanna upp och fråga innan du testar.
Test 3: Kontrollera blandningsbeteende
En produktionsvänlig epoxi ska vara någorlunda lätt att proportionera och blanda konsekvent.
Använd det exakta angivna förhållandet
Veropoxys stenepoxisystem använder inte alla samma förhållande.
Till exempel dess Marble Repair & Color Enhancement system använder 100:25 i vikt, medan Färgförbättrande epoxi för ljus granit använder 100:30 i vikt.
Återanvänd aldrig ett förhållande bara för att två produkter ser likadana ut.
Observera blandningens enhetlighet
Anteckna om:
- de två komponenterna kombineras lätt;
- ränder kvarstår;
- stora mängder luft införs;
- blandningen värms snabbt; eller
- viskositeten ändras onormalt under blandning.
För kritisk produktion, använd en standardiserad blandningsmetod så att varje leverantör jämförs rättvist.
Test 4: Mät eller jämför viskositet och flöde
Viskositet är en av de mest användbara processkontrollparametrarna i stenepoxi.
Men det bör inte behandlas som ett universellt kvalitetspoäng.
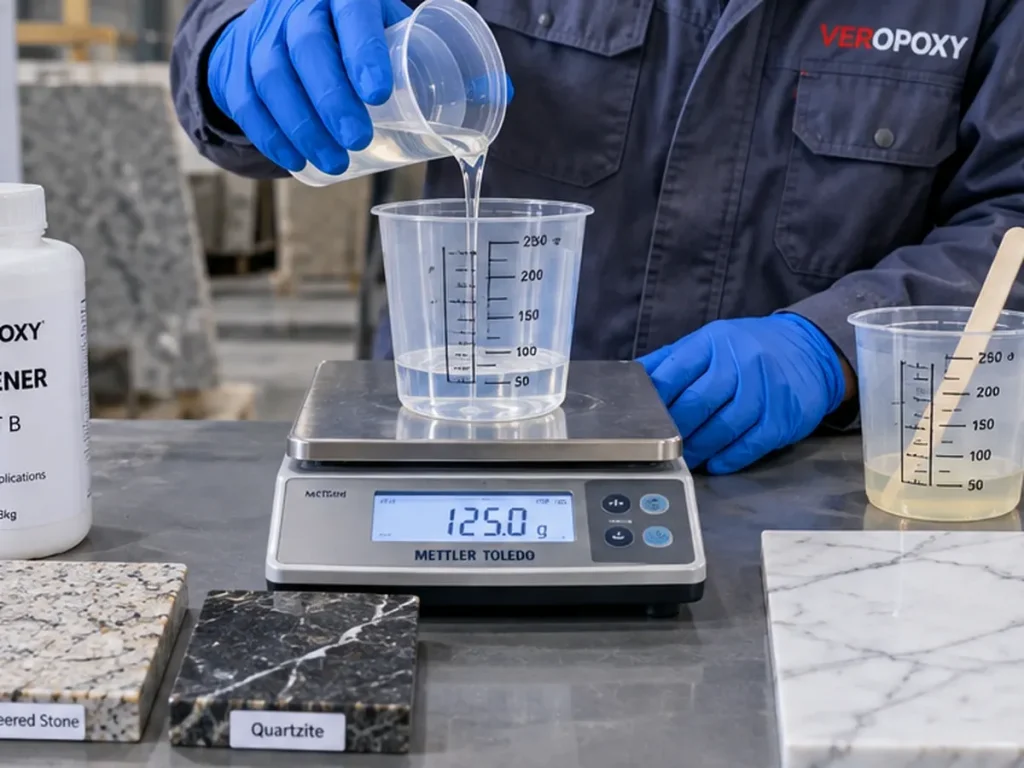
Varför viskositet spelar roll
Det påverkar:
- genomträngning av mikrosprickor;
- ytspridning;
- nätvätning;
- vakuuminfusion;
- hartsförbrukning;
- avrinning; och
- gapretention.
Jämför under samma temperatur
Viskositeten förändras kraftigt med temperaturen.
Om leverantör A testas vid 15°C och leverantör B vid 25°C är din jämförelse svag.
Konditionera proverna till samma temperatur innan du gör en bedömning.
Använd formell testning när viskositeten är en avtalsspecifikation
ISO 2555 tillhandahåller en standardiserad rotationsmetod för att bestämma skenbar viskositet hos flytande hartser.
ASTM D2196 tillhandahåller metoder för att karakterisera rotationsviskositet och reologiskt beteende hos icke-newtonska material.
För daglig fabriksscreening kan dock ett kontrollerat jämförande flödestest fortfarande vara användbart när samma temperatur, kvantitet, substrat och timing upprätthålls.
Test 5: Mät brukstid och användbar arbetstid
Blanda inte ihop brukstid med produktionsarbetstid.
Pot life berättar bara en del av historien
En blandad epoxi kan förbli flytande i behållaren samtidigt som den redan blir för tjock för mikrosprickor.
För stenbearbetning bör användbar arbetstid definieras av ansökan.
Till exempel:
- När minskar sprickpenetrationen märkbart?
- När blir mesh svårt att blöta?
- När blir vakuumflödet för långsamt?
- När blir ytspridningen ojämn?
Använd realistiska batchstorlekar
En 100 g laboratoriekopp kan bete sig annorlunda än en 5 kg produktionssats eftersom härdning av epoxi avger värme.
Stora massor kan behålla mer exoterm värme och förkorta den praktiska brukstiden.
Test 6: Utvärdera härdningsprofilen
"Det blev svårt" räcker inte.
En fabrik bör förstå när epoxin når olika produktionsmilstolpar.
Rekordhanteringstid
När kan plattan säkert vara:
- lyfts;
- vände;
- staplade;
- flyttade till en vagn;
- skickas till kalibrering; eller
- skickas till polering?
Kontrollera för ofullständig bot
Varningsskyltar inkluderar:
- klibbighet;
- gummiartade reparationsområden;
- mjukt material under tryck;
- smetning under polering;
- ovanlig lukt efter förväntad härdning; eller
- olika hårdhet mellan sektionerna.
Laboratorietester kan gå djupare
För avancerad leverantörskvalificering kan differentiell skanningskalorimetri användas för att karakterisera reaktionsbeteende och omvandlingsgrad under definierade förhållanden.
ISO 11357-5 tillhandahåller ett standardiserat DSC-ramverk för att bestämma reaktionstemperaturer, reaktionstider, entalpi och omvandlingsgrad.
Denna typ av laboratoriearbete är användbar för djupare teknisk validering men är inte nödvändig för varje rutinmässigt fabriksprov.
Test 7: Utvärdera penetration på den faktiska stenen
Detta är ett av de viktigaste testerna för stenepoxi och ett av de svåraste att ersätta med generiska laboratoriedata.
Använd representativa defekter
Test på faktiska:
- mikrosprickor;
- naturliga sprickor;
- öppna porer;
- tät granit;
- mjuk marmor; eller
- vakuum-infusionsplattor.
Bedöm inte penetration från den våta ytan
En blank våt platta säger nästan ingenting om invändig penetration.
Efter härdning, inspektera skurna sektioner, kantområden, representativa brott där så är lämpligt eller andra godkända interna undersökningsmetoder.
Se upp för överpenetration också
Mer penetration är inte alltid bättre.
På porös vit marmor kan överdriven penetration skapa mörka glorier eller optiska förändringar som ser våta ut.
För den applikationen kan kontrollerad penetration ha större betydelse än maximalt djup.
Test 8: Kontrollera färgförändring, gulning och optiska effekter
Detta test är viktigt för vit marmor, ljus granit, onyx och genomskinlig sten.
Fotografera före och efter under kontrollerat ljus
Använd samma belysning, kameravinkel och yta.
Telefonbilder tagna i olika rum är dåliga bevis.
Skilj äkta gulning från skuggning
En mörk zon runt en spricka kan komma från hartspenetration snarare än kemisk gulning.
Detta är viktigt eftersom att byta till en klarare epoxi inte nödvändigtvis kommer att lösa ett problem med överpenetration.
Veropoxy Icke-gulnande epoxi för hård vit marmor är speciellt placerad kring kontrollerad penetration och mycket låg gulning för färgkänslig sten.
Överväg att åldras för premiumprojekt
Om stenen kommer att installeras nära starkt solljus eller om långsiktig visuell renhet är kritisk, kan accelererad UV- eller värmejämförelsetestning hjälpa till att rangordna kandidatsystem.
Tolka inte accelererat åldrande som en exakt förutsägelse av livslängd såvida inte testmetoden stöder den slutsatsen.
Test 9: Utvärdera vidhäftnings- och felläge
"Stark bindning" är ett av de vanligaste epoximarknadsföringspåståendena.
En professionell fabrik bör titta på hur bindningen faktiskt misslyckas.
Vidhäftningsfel
Om epoxin separerar rent från stenytan kan gränsytan vara svag.
Sammanhållet misslyckande
Om fel inträffar inuti det härdade hartsskiktet kan bindningen till substratet vara starkare än hartsens inre styrka vid det tillståndet.
Stenfel
Om stenen går sönder medan limmet förblir fäst kan underlaget vara den svagaste delen av monteringen.
Denna distinktion kan vara mer informativ än ett råstyrkenummer.
Formella limtester har begränsad direkt överföring
ISO 4587 definierar överlappsskjuvningstestning för stela sammanfogningar.
ASTM C882 utvärderar epoxibindningsstyrka i en lutande skjuvkonfiguration av betong.
Dessa metoder kan informera laboratorietänkande, men ingen av dem bör automatiskt behandlas som en universell standard för godkänd/underkänd för marmor eller granitepoxi utan att bekräfta tillämpligheten.
För natursten bör testdesignen återspegla det verkliga underlaget och belastningsförhållandet.
Test 10: Kontrollera hårdhet – men använd inte hårdhet som en genväg för allt
En härdad epoxi som förblir oväntat mjuk kan orsaka polerings- eller hållbarhetsproblem.
Durometertestning kan ge en repeterbar produktionskontrollindikator.
ISO 868 beskriver Shore-hårdhetstestning för plast med durometermetoder.
Men hårdhet ensam bevisar inte god vidhäftning, seghet, penetration eller långvarig hållbarhet.
En mycket hård epoxi kan fortfarande binda dåligt till sten.
Använd hårdhet som ett QC-mått, inte den slutliga bedömningen.
Test 11: Kör Real Grinding and Polishing Sequence
Det är här många laboratorie-perfekta prover misslyckas.
En stenepoxi är en del av ett produktionssystem.
Om plattan slutligen ska poleras behöver kvalificeringsprövningen poleras.
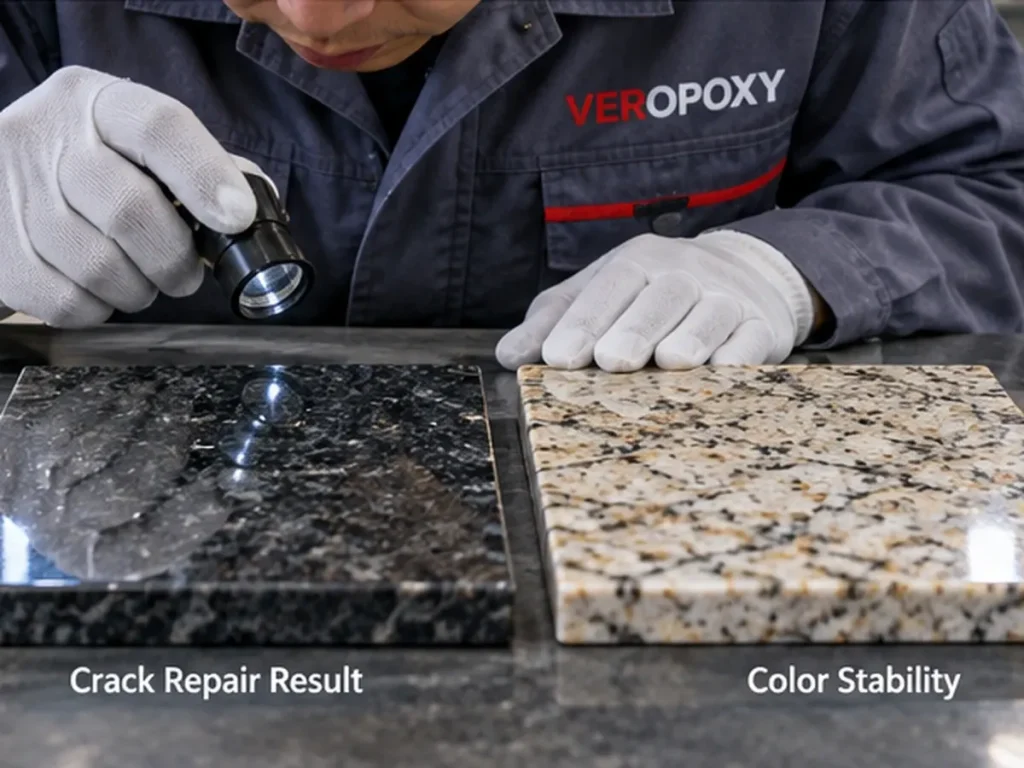
Se upp för hartsutdrag
Mjukt eller dåligt bundet harts kan avlägsnas från sprickor under slipning.
Se upp för utsmettning
Underhärdat material kan smeta ut över stenytan.
Kontrollera glanskonsistensen
Den reparerade zonen bör inte skapa en uppenbar matt fläck, upphöjd ås eller ett annat reflekterande utseende om inte den avsedda applikationen tillåter det.
Kontrollera hålen efter polering
Ytbehandlingen kan se komplett ut före slipning och avslöja hål först efter att materialet tagits bort.
Det är därför den slutliga polerade plattan – inte den våta epoxin – är den riktiga produkten.
Test 12: Mät hartsförbrukningen
Detta är ett av de kommersiellt viktigaste testerna och ett av de som oftast ignoreras.
Inköpspriset per kilo visar inte kostnaden per färdig platta.
Spela in gram eller kilogram per platta
Använd en våg.
Beräkna inte från mängden som återstår i en hink.
Jämför kostnad per kvadratmeter
Om Epoxi A kostar 10 % mindre per kilo men förbrukar 25 % mer material kan det vara det dyrare produktionsvalet.
Inkludera omarbetningskostnad
Den verkliga kostnaden bör övervägas:
- epoxiförbrukning;
- arbetskraft;
- härdningsfördröjning;
- avvisar;
- ompolering;
- trasiga plattor; och
- förlorad produktionstid.
Test 13: Upprepa försöket vid sommar- och vintertemperaturer
Ett prov som godkänts vid en bekväm rumstemperatur kan misslyckas säsongsmässigt.
Kalla förhållanden
Lägre temperaturer i allmänhet:
- öka ohärdad viskositet;
- minska flödet;
- långsam penetration;
- förlänga härdningen; och
- ändra hanteringstid.
Heta förhållanden
Högre temperaturer i allmänhet:
- minska initial viskositet;
- öka flödet;
- accelerera reaktionen;
- förkorta arbetstiden; och
- öka exotermisk risk i stora partier.
För fabriker med stor säsongsvariation kan en leverantör behöva rekommendera olika härdarsystem.
Veropoxy, till exempel, erbjuder för närvarande separata låg temperatur och nätstödsystem för hög temperatur.
Test 14: Utvärdera batch-till-batch-konsistens
Ett perfekt prov kvalificerar inte en leverantör.
Bulkproduktion är beroende av repeterbarhet.
Varför konsekvens är viktig
Variation mellan batcher kan ändras:
- viskositet;
- arbetstid;
- härdningshastighet;
- färg;
- penetration;
- hartsförbrukning; och
- polerande beteende.
Godkänn inte en leverantör baserat på ett handpreparerat prov
Helst bör kvalificeringen gå genom stadier:
Laboratorie- eller litet prov → fabriksförsök → provorder → massbeställning.
Detta ger köparen en chans att se om kommersiella produktionspartier återger provresultatet.
Hur många plattor ska du testa?
Det finns inget universellt nummer eftersom risken beror på applikation, stenvärde, processvariabilitet och orderstorlek.
Men en platta räcker sällan.
Använd flera representativa prover
En praktisk kvalifikationsuppsättning bör innehålla variationer som:
- täta plattor;
- mer porösa plattor;
- plattor med mikrosprickor;
- plattor med bredare defekter;
- olika färger eller ådring; och
- typiska produktionskvalitetsmaterial, inte bara perfekta prover.
Ju högre kostnaden för misslyckande är, desto starkare bör kvalificeringsprogrammet vara.
Epoxy Resin Factory Qualification Scorecard
| Testområde | Vad som ska spelas in | Föreslaget fabriksbeslut |
|---|---|---|
| Dokumentation | TDS, SDS, produktkoder, batchdata | Avvisa om grundläggande teknisk identitet är oklar |
| Blandning | Förhållande noggrannhet, enhetlighet, luftinförande | Måste kunna repeteras av normala operatörer |
| Viskositet / Flöde | Flöde vid kontrollerad temperatur | Måste matcha penetrerings- eller fyllningsapplikation |
| Arbetstid | Användbart programfönster | Måste överskrida den faktiska processtiden med säkerhetsmarginal |
| Bota | Hanterings- och poleringsberedskap | Måste passa produktionscykeln |
| Penetration | Djup och enhetlighet | Måste nå nödvändiga defekter utan överdriven migrering |
| Färgstabilitet | Gulning, färgning, skuggning | Måste uppfylla stenspecifika utseendekrav |
| Vidhäftning | Bondstyrka och felläge | Inget oacceptabelt gränssnittsfel |
| Hårdhet | Jämförande härdad hårdhet | Inga mjuka eller inkonsekventa områden |
| Polering | Glans, nålhål, smeta, utdrag | Färdig reparation måste vara kommersiellt godtagbar |
| Konsumtion | kg/platta eller g/m² | Måste uppfylla kostnadsmålet |
| Säsongsbetonad stabilitet | Kalla och varma prövningar | Måste vara kontrollerbar året runt |
| Batchkonsistens | Flera partier eller provorder | Resultaten måste kunna upprepas |
Röda flaggor under epoxileverantörskvalificering
Leverantören kan inte ge ett tydligt blandningsförhållande
Detta är ett grundläggande tekniskt krav för tvåkomponentsystem.
Viskositet ges utan användbart sammanhang
Ett nakent CPS-nummer räcker inte för en seriös jämförelse.
Varje sten rekommenderas att använda samma epoxi
Tät svart granit, mjuk vit marmor, nätbaksida och vakuuminfusion har inte identiska bearbetningskrav.
Leverantören avråder från provtagning
Vid industriella massinköp borde detta väcka frågor.
Provet fungerar bra endast under leverantörskontrollerade förhållanden
Materialet måste fungera i din fabrik, inte bara i leverantörens laboratorium.
Leverantören löser alla problem genom att ändra A:B-förhållandet
Temperatur, viskositet, härdningshastighet och penetration bör kontrolleras genom lämpliga formulerings- och processförhållanden - inte tillfälliga förändringar i förhållandet.
Ingen kan förklara ett misslyckat prov
Teknisk support är viktigast när något går fel.
En kompetent leverantör bör hjälpa till att skilja produktfel från felaktigt förhållande, temperatur, kontaminering, appliceringsfel eller olämplig sten.
Hur man jämför två epoxileverantörer rättvist
Testa inte leverantör A på en platta på morgonen och leverantör B på en annan sten tre dagar senare.
Använd matchade stenprover
Om det är praktiskt, skär jämförelseprover från samma platta eller nära matchat material.
Kontrollera temperaturen
Håll harts, härdare och sten i samma testmiljö.
Använd rätt förhållande för varje produkt
Rättvis jämförelse betyder inte att man tvingar båda produkterna att använda samma blandningsförhållande.
Varje produkt bör beredas enligt sin egen specifikation.
Använd lika applikationsmål
Om testet är penetration, jämför penetration.
Om testet är nätstöd, jämför nätprestanda.
Rangordna inte en penetreringsepoxi mot ett sömfyllande harts med en generisk poäng.
Skapa en provorder mellan prov och helbulkköp
För meningsfulla industriella beställningar finns det ofta ett användbart mellansteg mellan ett litet gratisprov och ett köp i containerskala.
Det steget är provordern.
Varför en rättegångsorder är viktig
Det hjälper köparen att utvärdera:
- kommersiella förpackningar;
- satskonsistens;
- lagerhantering;
- operatörens inlärningskurva;
- produktionsgenomströmning;
- faktisk hartsförbrukning;
- kvalitetsvariation över fler plattor; och
- leverantörslogistik.
Ett 1 kg laboratorieprov kan bevisa kompatibilitet.
Det kan inte helt bevisa massproduktionens tillförlitlighet.
Rekommendation: Godkänn processen, inte bara produkten
De bästa epoxikvalificeringsprogrammen frågar inte bara om hartset uppfyller ett tekniskt datablad.
De frågar om hela produktionsprocessen är repeterbar.
Om viskositeten är korrekt men operatörerna inte kan avsluta en platta före gelning är systemet inte kvalificerat.
Om vidhäftningen är stark men vit marmor utvecklar synliga glorier, är systemet inte kvalificerat för den stenen.
Om hartset fungerar perfekt på sommaren men stannar linjen på vintern, är året-runt-processen inte kvalificerad.
Om en billig epoxi kräver betydligt mer material per kvadratmeter, jämför den färdiga plattans kostnad snarare än inköpspriset.
Om ett prov fungerar men kommersiella partier varierar, undersök leverantörens konsistens innan du bestämmer dig för volym.
Och om epoxin klarar laboratorietester men misslyckas under själva poleringen, lita på den färdiga plattan.
Din kund köper den färdiga stenen – inte epoxidatabladet.
Vanliga frågor om att testa epoxi innan massbeställning
1. Vad ska en stenfabrik testa innan man köper epoxiharts i lösvikt?
En stenfabrik bör utvärdera dokumentation, blandningsbeteende, viskositet, arbetstid, härdning, penetration, vidhäftning, färgstabilitet, poleringsprestanda, hartsförbrukning, säsongsbetonad temperaturprestanda och satskonsistens. Tester bör använda den faktiska produktionsstenen och processen när det är möjligt.
2. Räcker en leverantörs TDS för att godkänna en epoxi?
Nej. En TDS är avgörande för att förstå den avsedda formuleringen och testförhållandena, men den kan inte helt förutsäga prestanda på varje marmor, granit, onyx eller konstruerad sten. Använd tekniska data för att lista produkten och bekräfta sedan prestanda genom kontrollerade fabriksförsök.
3. Hur många stenplattor ska testas innan en bulkorder?
Det finns inget universellt nummer. En platta är vanligtvis otillräcklig eftersom natursten varierar. Testa flera representativa plattor som täcker normala skillnader i porositet, sprickor, färg och struktur. Ju högre kostnaden för misslyckande är eller ju större den planerade ordern är, desto mer robust bör kvalificeringsprogrammet vara.
4. Vilket är det viktigaste epoxitestet för stenbearbetning?
Det finns inget enskilt viktigaste test för varje applikation. För granitsprickreparation kan penetration vara kritisk. För vit marmor kan färgstabilitet och kontrollerad penetration dominera. För nätbaksida, vätning och hantering av härdande material. För vakuuminfusion är viskositetsstabilitet och arbetstid avgörande. Testa enligt den faktiska produktionsrisken.
5. Bör en fabrik göra en provbeställning innan ett full bulk epoxiköp?
För meningsfulla industriella volymer är en provorder ofta ett smart mellansteg. Det gör det möjligt för fabriken att utvärdera kommersiella partier, förpackningar, operatörskonsistens, faktisk förbrukning, produktionsgenomströmning, säsongsbeteende och leverantörspålitlighet innan de förbinder sig till ett större köp.
Hur man förvandlar ett epoxiprov till ett tillförlitligt köpbeslut
Ett bra epoxiprovtest bör återge de förhållanden som avgör framgången i din fabrik. Tekniska data är utgångspunkten, men det slutliga beslutet bör baseras på verklig sten, verkliga temperaturer, verkliga appliceringstider, verkliga efterbehandlingsprocesser och mätbara produktionskostnader. Målet är inte att hitta ett harts som fungerar en gång – det är att kvalificera en repeterbar process som säkert kan skalas till kommersiell produktion.
Testa enligt appliceringsrisken
Reparation av mikrosprickor i granit:
prioritera penetrationsdjup, arbetstid, härdning och poleringsresultat.
Vit marmor:
prioritera gulning, färgning, skuggning, penetrationskontroll och slutligt polerat utseende.
Mesh baksida:
prioritera fibervätning, stenvidhäftning, arbetstid, hanteringshärdning och säsongsbetonad temperaturprestanda.
Vakuuminfusion:
prioritera lågviskös stabilitet, infusionsfönster, bubblor, läckagekänslighet, penetration och hartsförbrukning.
Fyllning av sömmar och hålrum:
prioritera flödeskontroll, dimensionsstabilitet, ytretention, poleringsbeteende och visuell matchning.
Godkänn inte ett prov utan siffror
"Ser bra ut" är svårt att återskapa. Registrera satsnummer för harts och härdare, A:B-förhållande, temperatur, satsstorlek, arbetstid, härdningstid, hartsförbrukning, avvisningsobservationer och poleringsresultat. Även ett enkelt fabrikstest blir mycket mer användbart när en annan operatör kan upprepa det med samma villkor.
Jämför det totala produktionsvärdet, inte bara priset per kilogram
En dyrare epoxi kan vara billigare i produktionen om den minskar förbrukningen, härdningsförseningar, trasiga plattor, ompolering eller kasseringar. Omvänt kan en imponerande teknisk produkt fortfarande vara kommersiellt olämplig om dess cykeltid eller operatörskrav inte passar fabriken. Utvärdera kostnaden per acceptabel färdig platta istället för enbart trumpriset.
Vad skiljer en användbar leverantör från en produktförsäljare?
En användbar leverantör bör hjälpa till att definiera det korrekta hartshärdarsystemet, förklara tekniska parametrar, stödja provtester, undersöka misslyckade försök, rekommendera säsongsjusteringar vid behov och upprätthålla konsekventa kommersiella partier. För industriella köpare kan teknisk support efter ett misslyckat test vara mer värdefullt än ett perfekt säljprov.
Praktisk rekommendation
Definiera felriskerna först och bygg sedan provtestet runt dem. Använd din egen sten, mät processen, polera eller hantera plattan precis som produktionen kräver, upprepa försöket över flera representativa delar och jämför den totala materialförbrukningen och kasseringsrisken. Om provet går igenom, gå till en kontrollerad provorder innan du förbinder dig till ett större bulkköp. Det säkraste epoxiköpet baseras inte på den bästa broschyren – det är baserat på ett repeterbart fabriksresultat.
Är du redo att testa epoxi på din egen sten innan du beställer bulk?
Dela din stentyp, defekta skick, verkstadstemperatur, aktuellt epoxiproblem, appliceringsmetod och nödvändig produktionscykel. Ett fabriksförsök med representativa plattor kan hjälpa till att utvärdera penetration, härdning, färgstabilitet, polering, förbrukning och processkompatibilitet innan ett större köp.
Referenser
- Internationella standardiseringsorganisationen.
ISO 2555:2018 — Plast — Hartser i flytande tillstånd eller som emulsioner eller dispersioner — Bestämning av skenbar viskositet med användning av en encylindrig rotationsviskosimetermetod.
ISO/TC 61.
Internationella standardiseringsorganisationen. - ASTM International.
ASTM D2196-20(2026) — Standardtestmetoder för reologiska egenskaper hos icke-newtonska material med rotationsviskosimeter.
ASTM-kommitté D01.
ASTM International, 2026. - Internationella standardiseringsorganisationen.
ISO 11357-5:2025 — Plast — Differentialscanningkalorimetri — Del 5: Bestämning av karakteristiska reaktionskurvatemperaturer och -tider, reaktionsentalpi och omvandlingsgrad.
ISO/TC 61/SC 5.
International Organization for Standardization, 2025. - Internationella standardiseringsorganisationen.
ISO 868:2003 — Plast och ebonit — Bestämning av inskärningshårdhet med hjälp av en durometer.
ISO/TC 61.
Internationella standardiseringsorganisationen. - Internationella standardiseringsorganisationen.
ISO 4587:2003 — Lim — Bestämning av draghållfasthet vid överlappning av styva till styva sammanfogningar.
ISO/TC 61/SC 11.
Internationella standardiseringsorganisationen. - ASTM International.
ASTM C882/C882M-23 — Standardtestmetod för bindningsstyrka hos epoxihartssystem som används med betong genom lutande skjuvning.
ASTM-kommittén C09.
ASTM International. - WEST SYSTEM Technical Staff.
WEST SYSTEM User Manual & Product Guide.
Gougeon Brothers, Inc.
WEST SYSTEM Technical Publications. - Charles Selwitz.
Epoxihartser i stenkonservering.
Getty Conservation Institute.
Research in Conservation Series, Getty Publications, 1992.