

द्रुत सारांश:
इपोक्सी राललाई बल्क अर्डर गर्नु अघि, ढुङ्गा कारखानाले वास्तविक उत्पादन अवस्थाहरूमा यसको वास्तविक संगमरमर, ग्रेनाइट, गोमेद, वा इन्जिनियर गरिएको ढुङ्गामा उत्पादनको परीक्षण गर्नुपर्छ। मिश्रण व्यवहार, चिपचिपापन, काम गर्ने समय, उपचार, प्रवेश, आसंजन, रंग परिवर्तन, पालिश प्रदर्शन, राल खपत, र ब्याच स्थिरता जाँच गर्नुहोस्। इपोक्सीलाई अनुमोदन नगर्नुहोस् किनभने एउटा नमूना "राम्रो देखिन्छ।" पहिले पास/असफल मापदण्ड परिभाषित गर्नुहोस्, धेरै प्रतिनिधि स्ल्याबहरू परीक्षण गर्नुहोस्, तपाईंको हालको उत्पादन आधार रेखासँग तुलना गर्नुहोस्, र यथार्थवादी गर्मी र जाडो तापक्रममा कार्यसम्पादन प्रमाणित गर्नुहोस्।
औद्योगिक epoxy राल किन्न एक समाप्त घटक खरीद भन्दा फरक छ।
एक आपूर्तिकर्ताले प्राविधिक रूपमा सही उत्पादन पठाउन सक्छ, तर त्यो उत्पादन अझै पनि तपाईंको ढुङ्गा, तपाईंको उत्पादन तापमान, तपाईंको पालिशिङ अनुक्रम, तपाईंको अपरेटरहरू, वा तपाईंको चक्र समयको लागि गलत हुन सक्छ।
यसैले ढुङ्गा कारखानाले कहिले पनि नमूनालाई सानो प्रचार उपहारको रूपमा व्यवहार गर्नु हुँदैन।
नमूना एक योग्यता उपकरण हो।
उद्देश्य केवल जवाफ दिनु होइन:
"के यो epoxy काम गर्छ?"
राम्रो प्रश्न हो:
"के यो इपोक्सीले बारम्बार हाम्रो वास्तविक उत्पादन अवस्थाहरूमा व्यावसायिक रूपमा स्वीकार्य लागतमा स्वीकार्य समाप्त स्ल्याब उत्पादन गर्न सक्छ?"
त्यो भिन्नता महत्त्वपूर्ण छ।
एक राल सुन्दर रूपमा प्रवेश गर्न सक्छ तर धेरै सामग्री खपत गर्दछ। अर्को चाँडै निको हुन सक्छ तर अपरेटरहरूलाई काम गर्ने समय धेरै कम छोड्नुहोस्। धेरै स्पष्ट प्रणालीले अझै पनि छिद्रपूर्ण सेतो संगमरमरमा गाढा हलोहरू सिर्जना गर्न सक्छ। बलियो टाँसेको पालिश गर्न गाह्रो हुन सक्छ। नमूनाले 24°C मा पूर्ण रूपमा प्रदर्शन गर्न सक्छ तर जाडोमा धेरै ढिलो वा गर्मीमा धेरै प्रतिक्रियाशील हुन सक्छ।
Veropoxy को वर्तमान पत्थर epoxy उत्पादन पोर्टफोलियो ग्रेनाइट, संगमरमर, सेतो ढुङ्गा, जाल ब्याकिङ, भ्याकुम इन्फ्युजन, अर्ध-मूल्यवान ढुङ्गा, र अन्य प्रशोधन अवस्थाहरूको लागि छुट्टै प्रणालीहरूसँग, यो अनुप्रयोग-विशिष्ट दृष्टिकोणलाई प्रतिबिम्बित गर्दछ।
धेरै Veropoxy उत्पादन पृष्ठहरूले विशेष रूपमा नमूनाहरू पनि प्रस्ताव गर्दछ ताकि कारखानाहरूले थोक खरिद गर्नु अघि कार्यसम्पादन मूल्याङ्कन गर्न सक्छन्। व्यावसायिक खरिदले तिनीहरूलाई कसरी प्रयोग गर्नुपर्छ।
थोक इपोक्सी अर्डर अघि नमूना परीक्षण किन महत्त्वपूर्ण छ
एक epoxy प्राविधिक डेटा पानाले तपाइँलाई परिभाषित सर्तहरूमा उत्पादन कसरी व्यवहार गर्छ भनेर बताउँछ।
तपाईंको कारखाना ती अवस्थाहरूमा सञ्चालन नहुन सक्छ।
ढुङ्गा प्राकृतिक रूपमा परिवर्तनशील छ
प्राकृतिक पत्थर एक मानकीकृत प्लास्टिक प्यानल होइन।
एउटै खदानबाट दुई संगमरमर स्ल्याबहरू फरक हुन सक्छन्:
- porosity;
- सूक्ष्म दरार घनत्व;
- खनिज संरचना;
- पानी अवशोषण;
- पारदर्शिता;
- सतह खुरदरापन;
- रंग संवेदनशीलता; र
- आन्तरिक कमजोरी।
एउटा ढुङ्गामा राम्रो प्रदर्शन गर्ने इपोक्सीले अर्कोमा फरक नतिजा ल्याउन सक्छ।
तपाईंको उत्पादन प्रक्रियाले परिणाम परिवर्तन गर्दछ
कार्यसम्पादन यसका साथ पनि परिवर्तन हुन सक्छ:
- कार्यशाला तापमान;
- पत्थर तापमान;
- मिश्रण उपकरण;
- ब्याच आकार;
- म्यानुअल वा स्वचालित अनुप्रयोग;
- वैक्यूम दबाव;
- जाल विनिर्देशन;
- उपचार समय;
- पीस अनुक्रम; र
- पालिस गर्ने घर्षणहरू।
यही कारणले गर्दा आपूर्तिकर्ताले प्रयोगशाला डेटालाई सर्टलिस्ट गर्नुपर्छ—तपाईँको फ्याक्ट्री ट्रायललाई बदल्नु हुँदैन।
क्रेता टेकवे: सबैभन्दा उपयोगी इपोक्सी नमूना परीक्षण सबैभन्दा जटिल प्रयोगशाला परीक्षण होइन। यो परीक्षण हो जसले सर्तहरू पुन: उत्पादन गर्दछ जसले निर्धारण गर्दछ कि उत्पादन सफल हुन्छ वा तपाईंको उत्पादन लाइनमा असफल हुन्छ।
नमूना आउनु अघि पास/असफल मापदण्ड परिभाषित गर्नुहोस्
यो व्यावसायिक योग्यता र आकस्मिक परीक्षण बीचको सबैभन्दा ठूलो भिन्नता हो।
पहिले epoxy लागू नगर्नुहोस् र पछि निर्णय गर्नुहोस् कि तपाइँ "यो मनपर्छ।"
परीक्षण गर्नु अघि स्वीकृति मापदण्ड परिभाषित गर्नुहोस्।
तपाइँको हालको उत्पादन आधार रेखा संग सुरु गर्नुहोस्
यदि तपाईंको कारखानाले पहिले नै अनुमोदित इपोक्सी प्रयोग गरेको छ भने, त्यो उत्पादनले कसरी प्रदर्शन गर्छ रेकर्ड गर्नुहोस्।
उदाहरणका लागि:
- प्रति वर्ग मीटर राल खपत;
- औसत काम समय;
- उपचार समय;
- प्रति ब्याच मर्मत स्ल्याब संख्या;
- अस्वीकार दर;
- पॉलिश परिणाम;
- मर्मत दृश्यता;
- जाल-ब्याकिङ ह्यान्डलिंग समय; र
- लागत प्रति समाप्त स्लैब।
नयाँ इपोक्सीलाई अलगावमा मूल्याङ्कन गर्नुको सट्टा यस आधारभूतसँग तुलना गर्नुपर्छ।
कुन असफलताहरू अस्वीकार्य छन् निर्णय गर्नुहोस्
सेतो संगमरमरको लागि, एक देखिने पहेंलो हेलो स्वचालित अस्वीकृति हुन सक्छ।
कालो ग्रेनाइटको लागि, अपूर्ण दरार प्रवेश अधिक महत्त्वपूर्ण हुन सक्छ।
जाल ब्याकिङको लागि, ह्यान्डलिंग पछि पील अस्वीकार्य हुन सक्छ।
वैक्यूम इन्फ्युजनको लागि, अपर्याप्त प्रवेश गहिराइले सम्पूर्ण परीक्षणलाई अर्थहीन बनाउन सक्छ।
परीक्षण 1: नमूना खोल्नु अघि प्राविधिक कागजातहरू समीक्षा गर्नुहोस्
एक नमूना सही रूपमा प्रयोग गर्न पर्याप्त जानकारीको साथ आउनु पर्छ।
TDS को समीक्षा गर्नुहोस्
प्राविधिक डेटा पानाले उत्पादनसँग सान्दर्भिक प्यारामिटरहरू स्पष्ट गर्नुपर्छ, जस्तै:
- उत्पादन पहिचान;
- सिफारिस गरिएको आवेदन;
- A:B मिश्रण अनुपात;
- चाहे अनुपात वजन वा भोल्युम द्वारा हो;
- चिपचिपापन;
- सिफारिस गरिएको तापमान;
- काम वा उपचार समय;
- भण्डारण अवस्था; र
- आवेदन निर्देशन।
SDS को समीक्षा गर्नुहोस्
सुरक्षा डाटा पाना प्रदर्शन कागजात होइन।
यसले जोखिम, ह्यान्डलिङ, भण्डारण, एक्सपोजर नियन्त्रण, पीपीई, प्राथमिक उपचार, यातायात, र निपटान सम्बन्धी जानकारी प्रदान गर्दछ।
एक गम्भीर औद्योगिक क्रेताले प्राविधिक र सुरक्षा कागजात दुवैको अपेक्षा गर्नुपर्छ।
जाँच सर्तहरू परिभाषित गरिएको छ कि छैन जाँच गर्नुहोस्
यदि आपूर्तिकर्ताले सान्दर्भिक मापन अवस्थालाई बताउँदैन वा नियन्त्रण गर्दैन भने "500 CPS" जस्ता चिपचिपापन मानको अर्थ धेरै कम हुन्छ।
त्यसैगरी, "60-मिनेट उपचार" अपूर्ण छ जबसम्म तपाईंले तापमान र आपूर्तिकर्ताले के उपचार माइलस्टोन भनेको बुझ्नुहुन्छ।
परीक्षण २: उत्पादन पहिचान र अवस्था पुष्टि गर्नुहोस्
कुनै पनि कुरा मिलाउनु अघि, नमूना आफैलाई निरीक्षण गर्नुहोस्।
लेबलहरू जाँच गर्नुहोस्
पुष्टि गर्नुहोस्:
- राल कोड;
- हार्डनर कोड;
- ब्याच नम्बर;
- उत्पादन वा म्याद समाप्ति जानकारी प्रदान गरिएको छ;
- मिश्रण अनुपात; र
- भण्डारण निर्देशनहरू।
उपस्थिति निरीक्षण गर्नुहोस्
खोज्नुहोस्:
- अप्रत्याशित तलछट;
- क्रिस्टलीकरण;
- गम्भीर विकृति;
- चरण विभाजन;
- लीक कन्टेनरहरू; वा
- प्रदूषण।
प्रत्येक दृश्य परिवर्तनको मतलब उत्पादन दोषपूर्ण छ भनेर नसोच्नुहोस्, किनभने केही राल प्रणालीहरू क्रिस्टलाइज गर्न वा निश्चित परिस्थितिहरूमा बसोबास गर्न सक्छन्।
यदि उपस्थिति आपूर्तिकर्ता निर्देशनहरू भन्दा फरक छ भने, रोक्नुहोस् र परीक्षण गर्नु अघि सोध्नुहोस्।
परीक्षण ३: मिक्सिङ व्यवहार जाँच गर्नुहोस्
एक उत्पादन-अनुकूल इपोक्सी अनुपात गर्न सजिलो र लगातार मिश्रण हुनुपर्छ।
सही निर्दिष्ट अनुपात प्रयोग गर्नुहोस्
भेरोपोक्सीको स्टोन इपोक्सी प्रणालीहरूले सबै समान अनुपात प्रयोग गर्दैनन्।
उदाहरण को लागी, यसको संगमरमर मर्मत र रंग वृद्धि प्रणाली वजन द्वारा 100:25 प्रयोग गर्दछ, जबकि लाइट ग्रेनाइटको लागि रंग वृद्धि इपोक्सी वजन द्वारा 100:30 प्रयोग गर्दछ।
दुई उत्पादनहरू समान देखिने भएकोले एउटा अनुपातलाई कहिल्यै पुन: प्रयोग नगर्नुहोस्।
मिश्रण एकरूपता अवलोकन गर्नुहोस्
रेकर्ड गर्नुहोस् कि:
- दुई घटकहरू सजिलै संग जोडिन्छन्;
- रेखाहरू बाँकी छन्;
- हावाको ठूलो मात्रा पेश गरिएको छ;
- मिश्रण चाँडै तातो; वा
- मिश्रण गर्दा चिपचिपापन असामान्य रूपमा परिवर्तन हुन्छ।
आलोचनात्मक उत्पादनको लागि, मानकीकृत मिश्रण विधि प्रयोग गर्नुहोस् ताकि प्रत्येक आपूर्तिकर्ता उचित रूपमा तुलना गरिन्छ।
परीक्षण 4: चिपचिपापन र प्रवाह मापन वा तुलना गर्नुहोस्
भिस्कोसिटी ढु stone्गा इपोक्सीमा सबैभन्दा उपयोगी प्रक्रिया-नियन्त्रण मापदण्डहरू मध्ये एक हो।
तर यसलाई सार्वभौमिक गुणस्तर स्कोरको रूपमा लिनु हुँदैन।
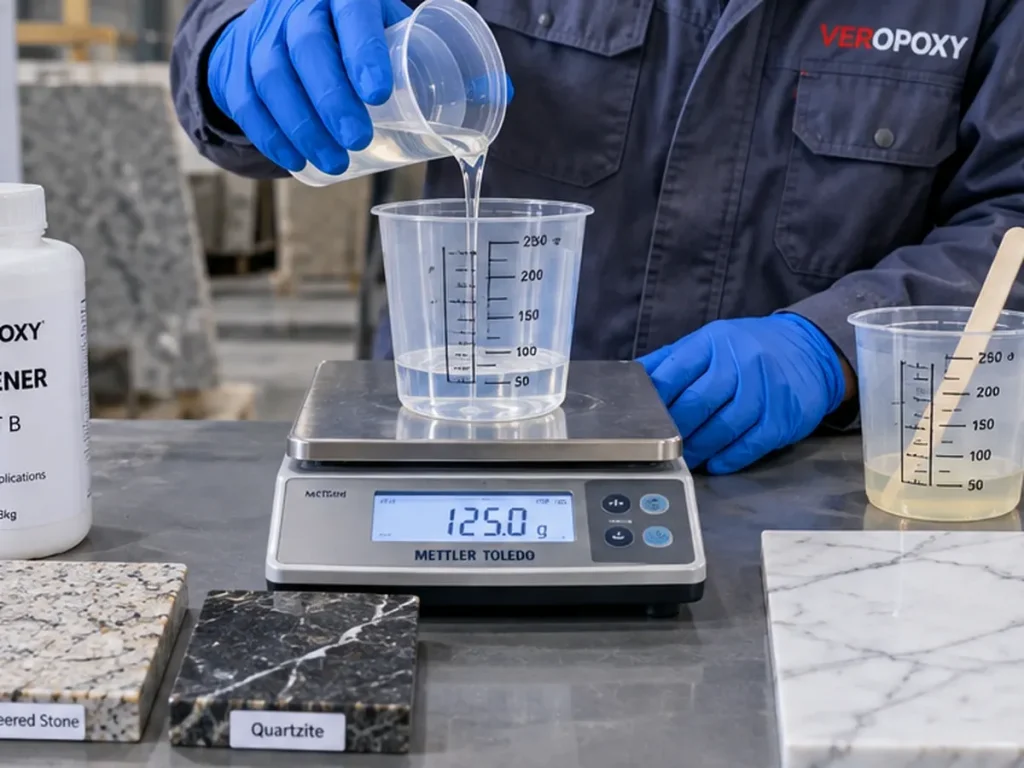
किन चिपचिपापन महत्त्वपूर्ण छ
यसले असर गर्छ:
- माइक्रो क्र्याक प्रवेश;
- सतह फैलाउने;
- जाल भिजाउने;
- वैक्यूम इन्फ्यूजन;
- राल खपत;
- बहाव; र
- अंतर अवधारण।
समान तापमान अन्तर्गत तुलना गर्नुहोस्
चिपचिपापन तापमान संग बलियो परिवर्तन हुन्छ।
यदि आपूर्तिकर्ता A को 15°C मा र आपूर्तिकर्ता B को 25°C मा परिक्षण गरिएको छ भने, तपाइँको तुलना कमजोर छ।
निर्णय गर्नु अघि नमूनाहरूलाई समान तापमानमा राख्नुहोस्।
औपचारिक परीक्षण प्रयोग गर्नुहोस् जब चिपचिपापन एक अनुबंध विशिष्टता हो
ISO 2555 ले तरल रेजिनको स्पष्ट चिपचिपापन निर्धारण गर्नको लागि मानकीकृत घूर्णन विधि प्रदान गर्दछ।
ASTM D2196 ले गैर-न्युटोनियन सामग्रीहरूको रोटेशनल चिपचिपापन र rheological व्यवहारको विशेषताको लागि विधिहरू प्रदान गर्दछ।
दैनिक फ्याक्ट्री स्क्रिनिङको लागि, तथापि, एक नियन्त्रित तुलनात्मक प्रवाह परीक्षण अझै पनि उपयोगी हुन सक्छ जब समान तापमान, मात्रा, सब्सट्रेट, र समय कायम राखिएको छ।
परीक्षण ५: भाँडोको जीवन र उपयोगी काम गर्ने समय नाप्नुहोस्
उत्पादन कार्य समय संग बर्तन जीवन भ्रमित नगर्नुहोस्।
भाँडो जीवनले कथाको अंश मात्र बताउँछ
एक मिश्रित इपोक्सी कन्टेनरमा तरल रहन सक्छ जबकि पहिले नै माइक्रो क्र्याक प्रवेशको लागि धेरै बाक्लो हुन्छ।
ढुङ्गा प्रशोधन को लागी, उपयोगी काम समय आवेदन द्वारा परिभाषित गरिनु पर्छ।
उदाहरणका लागि:
- क्र्याक प्रवेश कहिले उल्लेखनीय रूपमा कम हुन्छ?
- कहिले जाल भिजाउन गाह्रो हुन्छ?
- भ्याकुम प्रवाह कहिले धेरै ढिलो हुन्छ?
- सतहको फैलावट कहिले असमान हुन्छ?
यथार्थवादी ब्याच आकारहरू प्रयोग गर्नुहोस्
100 ग्राम प्रयोगशाला कपले 5 किलोग्राम उत्पादन ब्याच भन्दा फरक व्यवहार गर्न सक्छ किनभने इपोक्सीलाई निको पार्ने तापले ताप निस्कन्छ।
ठूला जनसमुदायले अधिक एक्जोथर्मिक तापलाई कायम राख्न र व्यावहारिक भाँडोको जीवन छोटो पार्न सक्छ।
परीक्षण ६: उपचार प्रोफाइलको मूल्याङ्कन गर्नुहोस्
"यो गाह्रो भयो" पर्याप्त छैन।
इपोक्सी विभिन्न उत्पादन माइलस्टोनमा पुग्दा कारखानाले बुझ्नुपर्छ।
ह्यान्डलिंग समय रेकर्ड गर्नुहोस्
स्ल्याब सुरक्षित रूपमा कहिले हुन सक्छ:
- उठाइयो;
- घुमेको;
- स्ट्याक गरिएको;
- कार्टमा सारियो;
- क्यालिब्रेसनमा पठाइयो; वा
- पालिस गर्न पठाइयो?
अपूर्ण उपचारको लागि जाँच गर्नुहोस्
चेतावनी संकेतहरू समावेश छन्:
- लचिलोपन;
- रबरी मर्मत क्षेत्रहरू;
- दबाब अन्तर्गत नरम सामग्री;
- पालिश गर्दा smearing;
- अपेक्षित उपचार पछि असामान्य गन्ध; वा
- खण्डहरू बीच फरक कठोरता।
प्रयोगशाला उपचार परीक्षण गहिरो जान सक्छ
उन्नत आपूर्तिकर्ता योग्यताको लागि, भिन्नता स्क्यानिङ क्यालोरीमेट्री प्रतिक्रिया व्यवहार र परिभाषित परिस्थितिहरूमा रूपान्तरणको डिग्रीको विशेषता गर्न प्रयोग गर्न सकिन्छ।
ISO 11357-5 ले प्रतिक्रिया तापमान, प्रतिक्रिया समय, एन्थाल्पी, र रूपान्तरणको डिग्री निर्धारण गर्न मानकीकृत DSC फ्रेमवर्क प्रदान गर्दछ।
यस प्रकारको प्रयोगशाला कार्य गहिरो प्राविधिक प्रमाणीकरणको लागि उपयोगी छ तर हरेक दिनचर्या कारखाना नमूनाको लागि आवश्यक छैन।
परीक्षण 7: वास्तविक ढुङ्गामा प्रवेशको मूल्याङ्कन गर्नुहोस्
यो स्टोन इपोक्सीको लागि सबैभन्दा महत्त्वपूर्ण परीक्षणहरू मध्ये एक हो र जेनेरिक प्रयोगशाला डाटासँग प्रतिस्थापन गर्न सबैभन्दा कठिन मध्ये एक हो।
प्रतिनिधि दोषहरू प्रयोग गर्नुहोस्
वास्तविक मा परीक्षण:
- सूक्ष्म दरारहरू;
- प्राकृतिक दरारहरू;
- खुला छिद्रहरू;
- घना ग्रेनाइट;
- नरम संगमरमर; वा
- भ्याकुम-इन्फ्यूजन स्ल्याबहरू।
भिजेको सतहबाट प्रवेशको न्याय नगर्नुहोस्
एक चमकदार भिजेको स्ल्याबले तपाईंलाई आन्तरिक प्रवेशको बारेमा लगभग केहि पनि बताउँदैन।
उपचार पछि, काटिएका खण्डहरू, किनारा क्षेत्रहरू, उपयुक्त भएमा प्रतिनिधि भंग वा अन्य स्वीकृत आन्तरिक परीक्षा विधिहरू निरीक्षण गर्नुहोस्।
अतिप्रवेशको लागि पनि हेर्नुहोस्
अधिक प्रवेश सधैं राम्रो छैन।
छिद्रपूर्ण सेतो संगमरमरमा, अत्यधिक प्रवेशले गाढा हलोस वा भिजेको देखिने अप्टिकल परिवर्तनहरू सिर्जना गर्न सक्छ।
त्यो अनुप्रयोगको लागि, नियन्त्रित प्रवेश अधिकतम गहिराई भन्दा बढी महत्त्वपूर्ण हुन सक्छ।
परीक्षण ८: रंग परिवर्तन, पहेँलो र अप्टिकल प्रभावहरू जाँच गर्नुहोस्
यो परीक्षण सेतो संगमरमर, हल्का ग्रेनाइट, गोमेद, र पारदर्शी ढुङ्गाको लागि आवश्यक छ।
नियन्त्रित प्रकाश अन्तर्गत र पछि फोटो
समान प्रकाश, क्यामेरा कोण, र सतह अवस्था प्रयोग गर्नुहोस्।
विभिन्न कोठामा खिचेका फोन फोटोहरू कमजोर प्रमाण हुन्।
छायाबाट साँचो पहेंलो छुट्याउनुहोस्
क्र्याक वरपरको अँध्यारो क्षेत्र रासायनिक पहेंलो हुनुको सट्टा राल प्रवेशबाट आउन सक्छ।
यो महत्त्वपूर्ण छ किनकि स्पष्ट इपोक्सीमा परिवर्तन गर्नाले अति-प्रवेश समस्या समाधान हुँदैन।
भेरोपोक्सी कडा सेतो संगमरमरको लागि गैर-पहेँलो इपोक्सी विशेष रूपमा नियन्त्रित प्रवेश र रंग-संवेदनशील पत्थरको लागि धेरै कम पहेंलो वरिपरि स्थित छ।
प्रिमियम परियोजनाहरूको लागि उमेरलाई विचार गर्नुहोस्
यदि ढुङ्गा बलियो सूर्यको प्रकाशको नजिक स्थापित हुनेछ वा यदि दीर्घकालीन दृश्य शुद्धता महत्वपूर्ण छ भने, द्रुत UV वा ताप तुलना परीक्षणले उम्मेदवार प्रणालीहरूलाई स्तर निर्धारण गर्न मद्दत गर्न सक्छ।
परीक्षण पद्धतिले त्यो निष्कर्षलाई समर्थन नगरेसम्म सेवा जीवनको सही भविष्यवाणीको रूपमा द्रुत उमेरलाई व्याख्या नगर्नुहोस्।
परीक्षण ९: आसंजन र असफलता मोडको मूल्याङ्कन गर्नुहोस्
"बलियो बन्धन" सबैभन्दा सामान्य epoxy मार्केटिङ दावी मध्ये एक हो।
एक पेशेवर कारखानाले कसरी बन्ड वास्तवमा असफल हुन्छ हेर्नु पर्छ।
टाँस्ने विफलता
यदि इपोक्सी ढुङ्गाको सतहबाट सफासँग अलग हुन्छ भने, इन्टरफेस कमजोर हुन सक्छ।
एकताबद्ध विफलता
यदि निको भएको राल तह भित्र विफलता हुन्छ भने, सब्सट्रेटको बन्ड त्यस अवस्थामा रालको आन्तरिक शक्ति भन्दा बलियो हुन सक्छ।
ढुङ्गा विफलता
यदि टाँस्ने टाँस्ने क्रममा ढुङ्गा फुट्छ भने, सब्सट्रेट विधानसभाको सबैभन्दा कमजोर भाग हुन सक्छ।
यो भिन्नता एक कच्चा बल संख्या भन्दा बढी जानकारीपूर्ण हुन सक्छ।
औपचारिक टाँस्ने परीक्षण सीमित प्रत्यक्ष स्थानान्तरण छ
ISO 4587 ले कडा बन्डेड एसेम्बलीहरूको लागि ल्याप-शियर परीक्षण परिभाषित गर्दछ।
ASTM C882 ले कंक्रीट स्ल्यान्ट-शियर कन्फिगरेसनमा इपोक्सी बन्ड बलको मूल्याङ्कन गर्दछ।
यी विधिहरूले प्रयोगशालाको सोचलाई सूचित गर्न सक्छ, तर लागू हुने पुष्टि नगरी मार्बल वा ग्रेनाइट इपोक्सीको लागि स्वचालित रूपमा विश्वव्यापी पास/फेल मानकको रूपमा व्यवहार गर्नु हुँदैन।
प्राकृतिक ढुङ्गाको लागि, परीक्षण डिजाइनले वास्तविक सब्सट्रेट र लोड अवस्था प्रतिबिम्बित गर्नुपर्छ।
परीक्षण 10: कठोरता जाँच गर्नुहोस् - तर सबै कुराको लागि सर्टकटको रूपमा कठोरता प्रयोग नगर्नुहोस्
अप्रत्याशित रूपमा नरम रहने एक निको भएको इपोक्सीले पालिश वा स्थायित्व समस्याहरू निम्त्याउन सक्छ।
Durometer परीक्षण एक दोहोरिने उत्पादन-नियन्त्रण सूचक प्रदान गर्न सक्छ।
ISO 868 ले ड्युरोमिटर विधिहरू प्रयोग गरेर प्लास्टिकको लागि शोर कठोरता परीक्षणको वर्णन गर्दछ।
तर कठोरताले मात्र राम्रो आसंजन, कठोरता, प्रवेश वा दीर्घकालीन स्थायित्व प्रमाणित गर्दैन।
एक धेरै कडा इपोक्सी अझै पनि ढुङ्गासँग खराब बन्धन हुन सक्छ।
एक QC मेट्रिकको रूपमा कठोरता प्रयोग गर्नुहोस्, अन्तिम निर्णय होइन।
परीक्षण 11: वास्तविक ग्राइन्डिङ र पालिसिङ अनुक्रम चलाउनुहोस्
यो हो जहाँ धेरै प्रयोगशाला-सही नमूनाहरू असफल हुन्छन्।
एक पत्थर epoxy एक उत्पादन प्रणाली को भाग हो।
यदि स्ल्याब अन्ततः पालिश गरिनेछ भने, योग्यता परीक्षणलाई पॉलिश गर्न आवश्यक छ।
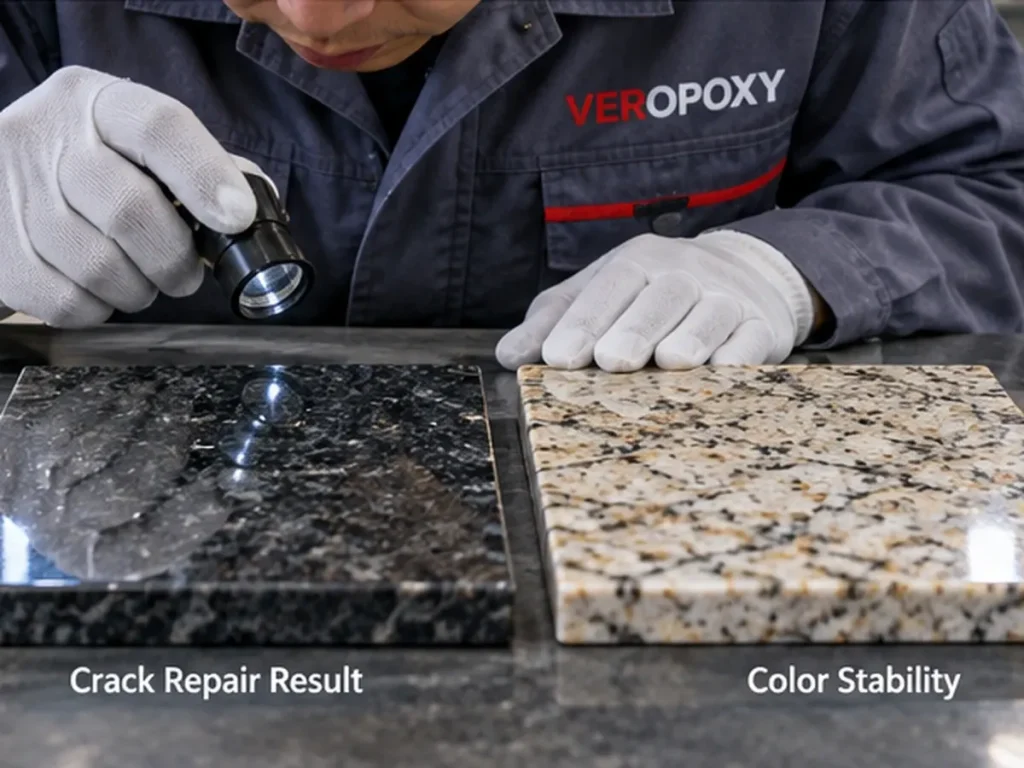
राल पुल-आउटको लागि हेर्नुहोस्
नरम वा खराब रूपमा बाँडिएको राललाई पीस्ने क्रममा दरारहरूबाट हटाउन सकिन्छ।
दाग लागि हेर्नुहोस्
कम उपचार गरिएको सामग्री ढुङ्गाको सतहमा धब्बा हुन सक्छ।
चमक स्थिरता जाँच गर्नुहोस्
मर्मत गरिएको क्षेत्रले स्पष्ट सुस्त प्याच, उठेको रिज, वा फरक परावर्तित उपस्थिति सिर्जना गर्नु हुँदैन जबसम्म इच्छित अनुप्रयोगले अनुमति दिँदैन।
पालिस गरेपछि पिनहोलहरू जाँच गर्नुहोस्
ग्राइन्ड गर्नु अघि सतह उपचार पूर्ण देखिन सक्छ र सामग्री हटाए पछि मात्र पिनहोलहरू प्रकट गर्न सक्छ।
यही कारणले गर्दा अन्तिम पालिश गरिएको स्ल्याब - भिजेको इपोक्सी होइन - वास्तविक उत्पादन हो।
परीक्षण १२: राल खपत नाप्नुहोस्
यो सबैभन्दा व्यावसायिक रूपमा महत्त्वपूर्ण परीक्षणहरू मध्ये एक हो र प्रायः बेवास्ता गरिएको मध्ये एक हो।
प्रति किलोग्राम खरिद मूल्यले तपाइँलाई प्रति समाप्त स्ल्याब लागत बताउँदैन।
प्रति स्ल्याब ग्राम वा किलोग्राम रेकर्ड गर्नुहोस्
स्केल प्रयोग गर्नुहोस्।
बाल्टिनमा बाँकी रहेको रकमबाट अनुमान नगर्नुहोस्।
प्रति वर्ग मीटर लागत तुलना गर्नुहोस्
यदि Epoxy A ले प्रति किलोग्राम 10% कम खर्च गर्छ तर 25% बढी सामग्री खपत गर्छ भने, यो अधिक महँगो उत्पादन विकल्प हुन सक्छ।
पुन: कार्य लागत समावेश गर्नुहोस्
वास्तविक लागत विचार गर्नुपर्छ:
- epoxy खपत;
- श्रम;
- उपचार ढिलाइ;
- अस्वीकार गर्दछ;
- पुन: पॉलिश;
- भाँचिएको स्लैबहरू; र
- उत्पादन समय गुमायो।
परीक्षण 13: गर्मी र जाडो तापक्रममा परीक्षण दोहोर्याउनुहोस्
एउटा आरामदायक कोठाको तापक्रममा अनुमोदित नमूना मौसमी रूपमा असफल हुन सक्छ।
चिसो अवस्था
निम्न तापमान सामान्यतया:
- असुरक्षित चिपचिपापन बढाउनुहोस्;
- प्रवाह कम;
- ढिलो प्रवेश;
- उपचार विस्तार; र
- ह्यान्डलिंग समय परिवर्तन गर्नुहोस्।
तातो अवस्था
उच्च तापमान सामान्यतया:
- प्रारम्भिक चिपचिपापन कम गर्नुहोस्;
- प्रवाह वृद्धि;
- प्रतिक्रिया को गति;
- काम गर्ने समय छोटो; र
- ठूलो ब्याचहरूमा exothermic जोखिम बढाउनुहोस्।
ठूला मौसमी भिन्नता भएका कारखानाहरूका लागि, एक आपूर्तिकर्ताले विभिन्न हार्डनर प्रणालीहरू सिफारिस गर्नुपर्ने हुन सक्छ।
Veropoxy, उदाहरण को लागी, हाल अलग प्रदान गर्दछ कम तापमान र उच्च तापमान जाल समर्थन प्रणाली.
परीक्षण 14: ब्याच-देखि-ब्याच स्थिरता मूल्याङ्कन गर्नुहोस्
एउटा उत्तम नमूनाले आपूर्तिकर्तालाई योग्य बनाउँदैन।
थोक उत्पादन पुनरावृत्तिमा निर्भर गर्दछ।
किन एकरूपता महत्त्वपूर्ण छ
ब्याचहरू बीचको भिन्नता परिवर्तन हुन सक्छ:
- चिपचिपापन;
- काम गर्ने समय;
- उपचार गति;
- रंग;
- प्रवेश;
- राल खपत; र
- चमक व्यवहार।
एक हातले तयार गरिएको नमूनाको आधारमा आपूर्तिकर्तालाई अनुमोदन नगर्नुहोस्
आदर्श रूपमा, योग्यता चरणहरू मार्फत प्रगति गर्नुपर्छ:
प्रयोगशाला वा सानो नमूना → कारखाना परीक्षण → परीक्षण आदेश → थोक आदेश।
यसले क्रेतालाई व्यावसायिक उत्पादन ब्याचहरूले नमूना परिणाम पुन: उत्पादन गर्दछ कि भनेर हेर्नको लागि मौका दिन्छ।
तपाईंले कति स्ल्याबहरू परीक्षण गर्नुपर्छ?
त्यहाँ कुनै विश्वव्यापी संख्या छैन किनभने जोखिम आवेदन, ढुङ्गा मूल्य, प्रक्रिया परिवर्तनशीलता, र अर्डर आकारमा निर्भर गर्दछ।
तर एक स्ल्याब विरलै पर्याप्त छ।
धेरै प्रतिनिधि नमूनाहरू प्रयोग गर्नुहोस्
व्यावहारिक योग्यता सेटमा भिन्नताहरू समावेश हुनुपर्छ जस्तै:
- बाक्लो स्लैबहरू;
- अधिक छिद्रपूर्ण स्लैबहरू;
- सूक्ष्म दरारहरु संग स्लैब;
- फराकिलो दोष संग स्लैब;
- विभिन्न रंग वा शिरा; र
- विशिष्ट उत्पादन-गुणस्तर सामग्री, न केवल सही नमूनाहरू।
असफलताको लागत जति उच्च हुन्छ, योग्यता कार्यक्रम त्यति नै बलियो हुनुपर्छ।
Epoxy राल कारखाना योग्यता स्कोरकार्ड
| परीक्षण क्षेत्र | के रेकर्ड गर्ने | सुझाव गरिएको कारखाना निर्णय |
|---|---|---|
| दस्तावेजीकरण | TDS, SDS, उत्पादन कोड, ब्याच डेटा | यदि आधारभूत प्राविधिक पहिचान स्पष्ट छैन भने अस्वीकार गर्नुहोस् |
| मिक्स गर्दै | अनुपात सटीकता, एकरूपता, हावा परिचय | सामान्य अपरेटरहरू द्वारा दोहोर्याइएको हुनुपर्छ |
| चिपचिपापन / प्रवाह | नियन्त्रित तापमानमा प्रवाह | प्रवेश वा भर्ने आवेदन मिल्नुपर्छ |
| काम गर्ने समय | उपयोगी अनुप्रयोग विन्डो | सुरक्षा मार्जिनको साथ वास्तविक प्रक्रिया समय भन्दा बढी हुनुपर्छ |
| उपचार | ह्यान्डलिंग र पालिश गर्ने तयारी | उत्पादन चक्र फिट हुनुपर्छ |
| प्रवेश | गहिराई र एकरूपता | अत्यधिक माइग्रेसन बिना आवश्यक दोषहरू पुग्नै पर्छ |
| रंग स्थिरता | पहेंलो, दाग, छाया | ढुङ्गा-विशिष्ट उपस्थिति आवश्यकताहरू पूरा गर्नुपर्छ |
| आसंजन | बन्ड बल र विफलता मोड | कुनै अस्वीकार्य इन्टरफेस विफलता |
| कठोरता | तुलनात्मक उपचार कठोरता | कुनै नरम वा असंगत क्षेत्रहरू छैनन् |
| पालिस गर्ने | चमक, पिनहोल, स्मियर, पुल-आउट | समाप्त मर्मत व्यावसायिक रूपमा स्वीकार्य हुनुपर्छ |
| उपभोग | kg/slab वा g/m² | लागत लक्ष्य पूरा गर्नुपर्छ |
| मौसमी स्थिरता | चिसो र तातो परीक्षणहरू | वर्षभरि नियन्त्रणयोग्य रहनुपर्छ |
| ब्याच स्थिरता | धेरै धेरै वा परीक्षण आदेश | नतिजा दोहोरिने योग्य हुनुपर्छ |
Epoxy आपूर्तिकर्ता योग्यता को समयमा रातो झण्डा
आपूर्तिकर्ताले स्पष्ट मिश्रण अनुपात प्रदान गर्न सक्दैन
यो दुई-घटक प्रणालीहरूको लागि आधारभूत प्राविधिक आवश्यकता हो।
चिपचिपापन उपयोगी सन्दर्भ बिना दिइएको छ
एउटा नग्न CPS नम्बर गम्भीर तुलनाको लागि पर्याप्त छैन।
प्रत्येक ढुङ्गालाई एउटै इपोक्सी प्रयोग गर्न सिफारिस गरिन्छ
बाक्लो कालो ग्रेनाइट, नरम सेतो संगमरमर, जाल समर्थन, र भ्याकुम इन्फ्युजनमा समान प्रशोधन आवश्यकताहरू छैनन्।
आपूर्तिकर्ताले नमूना परीक्षणलाई निरुत्साहित गर्छ
थोक औद्योगिक खरिदका लागि, यसले प्रश्न खडा गर्नुपर्छ।
नमूनाले आपूर्तिकर्ता-नियन्त्रित अवस्थाहरूमा मात्र राम्रो प्रदर्शन गर्दछ
सामग्रीले आपूर्तिकर्ताको प्रयोगशालामा मात्र होइन, तपाईंको कारखानामा काम गर्न आवश्यक छ।
आपूर्तिकर्ताले A:B अनुपात परिवर्तन गरेर हरेक समस्या समाधान गर्छ
तापक्रम, चिपचिपापन, उपचार गति, र प्रवेश उपयुक्त सूत्रीकरण र प्रक्रिया अवस्थाहरू मार्फत नियन्त्रण गरिनु पर्छ - आकस्मिक अनुपात परिवर्तन होइन।
असफल नमूना कसैले व्याख्या गर्न सक्दैन
केहि गलत हुँदा प्राविधिक समर्थन सबैभन्दा महत्त्वपूर्ण हुन्छ।
एक सक्षम आपूर्तिकर्ताले गलत अनुपात, तापमान, प्रदूषण, अनुप्रयोग त्रुटि, वा अनुपयुक्त ढुङ्गाबाट उत्पादन विफलता छुट्याउन मद्दत गर्नुपर्छ।
कसरी दुई इपोक्सी आपूर्तिकर्ताहरू उचित रूपमा तुलना गर्ने
बिहान एउटा स्ल्याबमा आपूर्तिकर्ता A र तीन दिन पछि अर्को ढुङ्गामा आपूर्तिकर्ता B परीक्षण नगर्नुहोस्।
मिल्दो पत्थर नमूनाहरू प्रयोग गर्नुहोस्
जहाँ व्यावहारिक छ, उही स्ल्याब वा नजिकको मिल्दो सामग्रीबाट तुलना नमूनाहरू काट्नुहोस्।
तापमान नियन्त्रण गर्नुहोस्
एउटै परीक्षण वातावरणमा राल, हार्डनर र ढुङ्गा राख्नुहोस्।
प्रत्येक उत्पादनको लागि सही अनुपात प्रयोग गर्नुहोस्
निष्पक्ष तुलना भनेको दुबै उत्पादनहरूलाई समान मिश्रण अनुपात प्रयोग गर्न बाध्य पार्नु होइन।
प्रत्येक उत्पादन आफ्नै विशिष्टता अनुसार तयार हुनुपर्छ।
समान आवेदन उद्देश्यहरू प्रयोग गर्नुहोस्
यदि परीक्षण प्रवेश हो भने, प्रवेश तुलना गर्नुहोस्।
यदि परीक्षण जाल ब्याकिङ हो भने, जाल प्रदर्शन तुलना गर्नुहोस्।
एक जेनेरिक स्कोर प्रयोग गरेर सीम-फिलिंग राल विरुद्ध प्रवेश epoxy श्रेणी नगर्नुहोस्।
नमूना र पूर्ण थोक खरिद बीच एक परीक्षण आदेश निर्माण गर्नुहोस्
अर्थपूर्ण औद्योगिक अर्डरहरूको लागि, त्यहाँ प्राय: सानो नि: शुल्क नमूना र कन्टेनर-स्केल खरिद बीचको एक उपयोगी मध्य चरण हुन्छ।
त्यो चरण परीक्षण आदेश हो।
किन एक परीक्षण आदेश महत्त्वपूर्ण छ
यसले खरिदकर्तालाई मूल्याङ्कन गर्न मद्दत गर्दछ:
- व्यावसायिक प्याकेजिङ;
- ब्याच स्थिरता;
- गोदाम ह्यान्डलिङ;
- अपरेटर सिक्ने वक्र;
- उत्पादन थ्रुपुट;
- वास्तविक राल खपत;
- अधिक स्लैबहरूमा गुणस्तर भिन्नता; र
- आपूर्तिकर्ता रसद।
१ किलोग्राम प्रयोगशाला नमूनाले अनुकूलता प्रमाणित गर्न सक्छ।
यसले ठूलो उत्पादनको विश्वसनीयतालाई पूर्ण रूपमा प्रमाणित गर्न सक्दैन।
सिफारिस: प्रक्रियालाई अनुमोदन गर्नुहोस्, उत्पादन मात्र होइन
उत्तम इपोक्सी योग्यता कार्यक्रमहरूले रालले प्राविधिक डेटा पाना पूरा गर्छ कि गर्दैन भनेर मात्र सोध्दैन।
तिनीहरू सोध्छन् कि सम्पूर्ण उत्पादन प्रक्रिया दोहोर्याउन योग्य छ कि छैन।
यदि चिपचिपापन सही छ तर अपरेटरहरूले जेलेशन अघि स्ल्याब समाप्त गर्न सक्दैनन् भने, प्रणाली योग्य छैन।
यदि आसंजन बलियो छ तर सेतो संगमरमरले दृश्यात्मक हलोस विकास गर्छ भने, प्रणाली त्यो ढुङ्गाको लागि योग्य छैन।
यदि रालले गर्मीमा राम्रोसँग प्रदर्शन गर्छ तर जाडोमा लाइन रोक्छ भने, वर्षभरी प्रक्रिया योग्य हुँदैन।
यदि सस्तो इपोक्सीलाई प्रति वर्ग मिटर धेरै सामग्री चाहिन्छ भने, खरिद मूल्यको सट्टा समाप्त-स्ल्याब लागत तुलना गर्नुहोस्।
यदि एउटा नमूनाले काम गर्छ तर व्यावसायिक ब्याचहरू भिन्न हुन्छन् भने, भोल्युममा कमिट गर्नु अघि आपूर्तिकर्ता स्थिरता जाँच गर्नुहोस्।
र यदि epoxy ले प्रयोगशाला परीक्षणहरू पास गर्छ तर वास्तविक पालिशको समयमा असफल भयो भने, समाप्त स्ल्याबमा विश्वास गर्नुहोस्।
तपाईंको ग्राहकले समाप्त ढुङ्गा किन्छन् - इपोक्सी डेटा पाना होइन।
बल्क अर्डर गर्नु अघि Epoxy परीक्षणको बारेमा प्रायः सोधिने प्रश्नहरू
1. ठूलो मात्रामा epoxy राल किन्नु अघि पत्थर कारखाना के परीक्षण गर्नुपर्छ?
ढुङ्गा कारखानाले कागजात, मिश्रण व्यवहार, चिपचिपापन, काम गर्ने समय, उपचार, प्रवेश, आसंजन, रंग स्थिरता, पालिश प्रदर्शन, राल खपत, मौसमी तापमान प्रदर्शन, र ब्याच स्थिरता मूल्याङ्कन गर्नुपर्छ। परीक्षणहरूले वास्तविक उत्पादन ढुङ्गा प्रयोग गर्नुपर्छ र सम्भव भएसम्म प्रक्रिया गर्नुपर्छ।
2. इपोक्सी स्वीकृत गर्न आपूर्तिकर्ताको TDS पर्याप्त छ?
होइन। अभिप्रेत ढाँचा र परीक्षण अवस्थाहरू बुझ्नको लागि TDS आवश्यक छ, तर यसले प्रत्येक संगमरमर, ग्रेनाइट, गोमेद, वा इन्जिनियर गरिएको ढुङ्गाको कार्यसम्पादनको पूर्ण भविष्यवाणी गर्न सक्दैन। उत्पादन सर्टलिस्ट गर्न प्राविधिक डेटा प्रयोग गर्नुहोस्, त्यसपछि नियन्त्रण कारखाना परीक्षणहरू मार्फत प्रदर्शन पुष्टि गर्नुहोस्।
3. थोक अर्डर गर्नु अघि कतिवटा ढुङ्गा स्ल्याबहरू परीक्षण गरिनुपर्छ?
त्यहाँ कुनै विश्वव्यापी संख्या छैन। एउटा स्ल्याब सामान्यतया अपर्याप्त हुन्छ किनभने प्राकृतिक ढुङ्गा फरक हुन्छ। पोरोसिटी, दरार, रङ, र संरचनामा सामान्य भिन्नताहरू समेट्ने धेरै प्रतिनिधि स्ल्याबहरू परीक्षण गर्नुहोस्। असफलताको लागत जति बढी हुन्छ वा योजनाबद्ध अर्डर जति ठूलो हुन्छ, योग्यता कार्यक्रम त्यति बलियो हुनुपर्छ।
४. ढुङ्गा प्रशोधनका लागि सबैभन्दा महत्त्वपूर्ण इपोक्सी परीक्षण के हो?
प्रत्येक अनुप्रयोगको लागि कुनै पनि सबैभन्दा महत्त्वपूर्ण परीक्षण छैन। ग्रेनाइट दरार मर्मतको लागि, प्रवेश महत्वपूर्ण हुन सक्छ। सेतो संगमरमरको लागि, रंग स्थिरता र नियन्त्रित प्रवेश हावी हुन सक्छ। जाल ब्याकिङ, भिजाउने र उपचार पदार्थ ह्यान्डलिंगको लागि। वैक्यूम इन्फ्युजनको लागि, चिपचिपापन स्थिरता र काम गर्ने समय आवश्यक छ। वास्तविक उत्पादन जोखिम अनुसार परीक्षण गर्नुहोस्।
5. पूर्ण थोक इपोक्सी खरिद गर्नु अघि कारखानाले ट्रायल अर्डर गर्नुपर्छ?
अर्थपूर्ण औद्योगिक मात्राहरूको लागि, एक परीक्षण आदेश अक्सर एक स्मार्ट मध्यवर्ती चरण हो। यसले फ्याक्ट्रीलाई ठूला खरिद गर्न अघि व्यापारिक ब्याच, प्याकेजिङ्ग, अपरेटरको स्थिरता, वास्तविक उपभोग, उत्पादन थ्रुपुट, मौसमी व्यवहार, र आपूर्तिकर्ताको विश्वसनीयताको मूल्याङ्कन गर्न अनुमति दिन्छ।
Epoxy नमूना कसरी भरपर्दो खरीद निर्णयमा बदल्ने
राम्रो इपोक्सी नमूना परीक्षणले तपाईंको कारखानामा सफलता निर्धारण गर्ने अवस्थाहरू पुन: उत्पादन गर्नुपर्छ। प्राविधिक डेटा सुरूवात बिन्दु हो, तर अन्तिम निर्णय वास्तविक ढुङ्गा, वास्तविक तापमान, वास्तविक आवेदन समय, वास्तविक परिष्करण प्रक्रियाहरू, र मापन योग्य उत्पादन लागतहरूमा आधारित हुनुपर्छ। उद्देश्य एक पटक काम गर्ने राल फेला पार्नु होइन - यो व्यावसायिक उत्पादनमा सुरक्षित रूपमा मापन गर्न सकिने पुनरावृत्ति प्रक्रियालाई योग्य बनाउनु हो।
आवेदन जोखिम अनुसार परीक्षण
ग्रेनाइट माइक्रो क्र्याक मर्मत:
प्रवेश गहिराई, काम गर्ने समय, उपचार, र चमक परिणामलाई प्राथमिकता दिनुहोस्।
सेतो संगमरमर:
पहेंलो, दाग, छाया, प्रवेश नियन्त्रण, र अन्तिम पालिश उपस्थितिलाई प्राथमिकता दिनुहोस्।
Mesh backing:
फाइबर भिजाउने, ढुङ्गा टाँस्ने, काम गर्ने समय, ह्यान्डलिंग उपचार, र मौसमी तापक्रम प्रदर्शनलाई प्राथमिकता दिनुहोस्।
Vacuum infusion:
कम चिपचिपापन स्थिरता, इन्फ्युजन विन्डो, बबल, चुहावट संवेदनशीलता, प्रवेश, र राल खपतलाई प्राथमिकता दिनुहोस्।
सीम र गुहा भरिने:
प्रवाह नियन्त्रण, आयामी स्थिरता, सतह प्रतिधारण, पालिश गर्ने व्यवहार, र दृश्य मिलानलाई प्राथमिकता दिनुहोस्।
संख्या बिना नमूना अनुमोदन नगर्नुहोस्
"राम्रो देखिन्छ" पुन: उत्पादन गर्न गाह्रो छ। रेसिन र हार्डनर ब्याच नम्बरहरू, A:B अनुपात, तापक्रम, ब्याच साइज, काम गर्ने समय, उपचार समय, राल खपत, अस्वीकृति अवलोकनहरू, र पॉलिश परिणामहरू रेकर्ड गर्नुहोस्। एक साधारण कारखाना परीक्षण पनि धेरै उपयोगी हुन्छ जब अर्को अपरेटरले उही सर्तहरू प्रयोग गरेर यसलाई दोहोर्याउन सक्छ।
प्रति किलोग्राम मूल्य मात्र होइन, कुल उत्पादन मूल्य तुलना गर्नुहोस्
उच्च मूल्यको इपोक्सी उत्पादनमा सस्तो हुन सक्छ यदि यसले उपभोग घटाउँछ, ढिलाइ उपचार, भाँचिएको स्ल्याब, पुन: पालिस, वा अस्वीकार गर्दछ। यसको विपरीत, एक प्रभावशाली प्राविधिक उत्पादन अझै पनि व्यावसायिक रूपमा अनुपयुक्त हुन सक्छ यदि यसको चक्र समय वा अपरेटर आवश्यकताहरू कारखानामा फिट हुँदैन। ड्रम मूल्य एक्लै भन्दा स्वीकार्य समाप्त स्ल्याब प्रति लागत मूल्याङ्कन गर्नुहोस्।
उत्पादन विक्रेताबाट उपयोगी आपूर्तिकर्तालाई कुन कुराले अलग गर्छ?
एक उपयोगी आपूर्तिकर्ताले सही राल-हार्डनर प्रणाली परिभाषित गर्न, प्राविधिक मापदण्डहरू व्याख्या गर्न, नमूना परीक्षण समर्थन गर्न, असफल परीक्षणहरूको अनुसन्धान गर्न, आवश्यक भएमा मौसमी समायोजन सिफारिस गर्न, र लगातार व्यावसायिक ब्याचहरू कायम राख्न मद्दत गर्नुपर्छ। औद्योगिक खरीददारहरूको लागि, असफल परीक्षण पछि प्राविधिक समर्थन एक उत्तम बिक्री नमूना भन्दा बढी मूल्यवान हुन सक्छ।
Practical Recommendation
असफलता जोखिमहरू पहिले परिभाषित गर्नुहोस्, त्यसपछि तिनीहरूको वरिपरि नमूना परीक्षण निर्माण गर्नुहोस्। आफ्नै ढुङ्गा प्रयोग गर्नुहोस्, प्रक्रिया मापन गर्नुहोस्, उत्पादनको आवश्यकता अनुसार स्ल्याबलाई पोलिश वा ह्यान्डल गर्नुहोस्, धेरै प्रतिनिधि टुक्राहरूमा परीक्षण दोहोर्याउनुहोस्, र कुल सामग्री खपत तुलना गर्नुहोस् र जोखिम अस्वीकार गर्नुहोस्। यदि नमूना पास भयो भने, एक प्रमुख थोक खरिद गर्न प्रतिबद्ध गर्नु अघि एक नियन्त्रित परीक्षण आदेशमा सार्नुहोस्। सबैभन्दा सुरक्षित epoxy खरिद उत्तम ब्रोशरमा आधारित छैन - यो दोहोर्याउन मिल्ने कारखाना परिणाममा आधारित छ।
बल्क अर्डर गर्नु अघि तपाईको आफ्नै स्टोनमा इपोक्सी परीक्षण गर्न तयार हुनुहुन्छ?
तपाईंको ढुङ्गाको प्रकार, दोष अवस्था, कार्यशालाको तापक्रम, हालको इपोक्सी समस्या, आवेदन विधि, र आवश्यक उत्पादन चक्र साझा गर्नुहोस्। प्रतिनिधि स्ल्याबहरू प्रयोग गरेर कारखाना परीक्षणले ठूलो खरिद गर्नु अघि प्रवेश, उपचार, रंग स्थिरता, पालिश, खपत, र प्रक्रिया अनुकूलता मूल्याङ्कन गर्न मद्दत गर्न सक्छ।
सन्दर्भहरू
- International Organization for Standardization.
ISO 2555:2018 — प्लास्टिक — तरल अवस्था वा इमल्सन वा डिस्पर्सन्सको रूपमा रेजिन — एकल सिलिन्डर प्रकार घुमाउने भिस्कोमिटर विधि प्रयोग गरेर स्पष्ट भिस्कोसिटीको निर्धारण।
ISO/TC 61।
International Organization for Standardization. - ASTM अन्तर्राष्ट्रिय।
ASTM D2196-20(2026) — रोटेशनल भिस्कोमिटरद्वारा गैर-न्यूटोनियन सामग्रीहरूको रोहियोलजिकल गुणहरूको लागि मानक परीक्षण विधिहरू।
ASTM समिति D01।
ASTM अन्तर्राष्ट्रिय, 2026। - International Organization for Standardization.
ISO 11357-5:2025 — प्लास्टिक — डिफरेंसियल स्क्यानिङ क्यालोरीमेट्री — भाग ५: क्यारेक्टरिस्टिक रियाक्सन-कर्भ टेम्परेचर र समयको निर्धारण, प्रतिक्रियाको एन्थाल्पी र रूपान्तरणको डिग्री।
ISO/TC 61/SC 5.
International Organization for Standardization, 2025. - International Organization for Standardization.
ISO 868:2003 — प्लास्टिक र इबोनाइट — ड्युरोमिटरको माध्यमबाट इन्डेन्टेसन कठोरताको निर्धारण।
ISO/TC 61।
International Organization for Standardization. - International Organization for Standardization.
ISO 4587:2003 — एडेसिभ्स — कठोर-देखि-कठोर बन्डेड एसेम्बलीहरूको टेन्साइल ल्याप-शियर स्ट्रेन्थको निर्धारण।
ISO/TC 61/SC 11।
International Organization for Standardization. - ASTM अन्तर्राष्ट्रिय।
ASTM C882/C882M-23 — Slant Shear द्वारा कंक्रीटसँग प्रयोग गरिएको Epoxy-Resin प्रणालीहरूको बन्ड स्ट्रेन्थको लागि मानक परीक्षण विधि।
ASTM समिति C09।
ASTM अन्तर्राष्ट्रिय। - WEST SYSTEM Technical Staff.
WEST SYSTEM User Manual & Product Guide.
Gougeon Brothers, Inc.
WEST SYSTEM Technical Publications. - चार्ल्स सेल्विट्ज।
स्टोन संरक्षणमा इपोक्सी रेजिन्स।
गेटी संरक्षण संस्थान।
संरक्षण श्रृंखलामा अनुसन्धान, गेटी प्रकाशन, 1992।