

Breve riepilogo:
Prima di ordinare la resina epossidica in grandi quantità, una fabbrica di pietra dovrebbe testare il prodotto sul marmo, sul granito, sull'onice o sulla pietra artificiale in condizioni di produzione reali. Controllare il comportamento di miscelazione, la viscosità, il tempo di lavorazione, l'indurimento, la penetrazione, l'adesione, il cambiamento di colore, le prestazioni di lucidatura, il consumo di resina e la consistenza del lotto. Non approvare una resina epossidica perché un campione “sembra buono”. Definire innanzitutto i criteri di superamento/fallimento, testare diverse lastre rappresentative, confrontarle con la base di produzione attuale e verificare le prestazioni a temperature estive e invernali realistiche.
Acquistare una resina epossidica industriale è diverso dall’acquistare un componente finito.
Un fornitore può inviare un prodotto tecnicamente corretto, ma quel prodotto può comunque essere sbagliato per la tua pietra, la tua temperatura di produzione, la tua sequenza di lucidatura, i tuoi operatori o il tuo tempo di ciclo.
Ecco perché una fabbrica di pietre non dovrebbe mai considerare un campione come un piccolo regalo promozionale.
Un campione è uno strumento di qualificazione.
L’obiettivo non è semplicemente rispondere:
"Questa resina epossidica funziona?"
La domanda migliore è:
“Questa resina epossidica può produrre ripetutamente una lastra finita accettabile nelle nostre effettive condizioni di produzione a un costo commercialmente accettabile?”
Questa distinzione è importante.
Una resina può penetrare magnificamente ma consumare troppo materiale. Un altro può guarire rapidamente ma lasciare agli operatori troppo poco tempo di lavoro. Un sistema molto chiaro potrebbe comunque creare aloni scuri sul marmo bianco poroso. Un adesivo forte può essere difficile da lucidare. Un campione può funzionare perfettamente a 24°C ma diventare troppo lento in inverno o troppo reattivo in estate.
La corrente di Veropoxy portafoglio di prodotti epossidici per pietra riflette questo approccio specifico per l'applicazione, con sistemi separati per granito, marmo, pietra bianca, supporto in rete, infusione sotto vuoto, pietra semipreziosa e altre condizioni di lavorazione.
Molte pagine dei prodotti Veropoxy offrono anche campioni specifici in modo che le fabbriche possano valutare le prestazioni prima dell'acquisto in grandi quantità. Questo è esattamente il modo in cui gli appalti professionali dovrebbero usarli.
Perché il test dei campioni è importante prima di un ordine di resina epossidica in grandi quantità
Una scheda tecnica epossidica spiega come si comporta un prodotto in condizioni definite.
La vostra fabbrica potrebbe non funzionare in tali condizioni.
La pietra è naturalmente variabile
La pietra naturale non è un pannello di plastica standardizzato.
Due lastre di marmo provenienti dalla stessa cava possono differire in:
- porosità;
- densità di microfessurazioni;
- struttura minerale;
- assorbimento d'acqua;
- traslucenza;
- rugosità superficiale;
- sensibilità al colore; e
- debolezza interna.
Una resina epossidica che funziona bene su una pietra può produrre un risultato diverso su un'altra.
Il tuo processo produttivo cambia il risultato
Le prestazioni possono anche cambiare con:
- temperatura dell'officina;
- temperatura della pietra;
- apparecchiature di miscelazione;
- dimensione del lotto;
- applicazione manuale o automatica;
- pressione del vuoto;
- specificazione della maglia;
- tempo di stagionatura;
- sequenza di macinazione; e
- abrasivi lucidanti.
Questo è il motivo per cui i dati di laboratorio del fornitore dovrebbero selezionare una resina, non sostituire la prova in fabbrica.
Asporto dell'acquirente: Il test campione epossidico più utile non è il test di laboratorio più complicato. È il test che riproduce le condizioni che determineranno se il prodotto avrà successo o meno sulla vostra linea di produzione.
Definire i criteri di superamento/fallimento prima dell'arrivo del campione
Questa è una delle maggiori differenze tra la qualifica professionale e i test casuali.
Non applicare prima la resina epossidica e decidere in seguito se "ti piace".
Definire i criteri di accettazione prima del test.
Inizia con la tua attuale linea di base di produzione
Se la tua fabbrica utilizza già una resina epossidica approvata, registra le prestazioni di quel prodotto.
Ad esempio:
- consumo di resina per metro quadrato;
- orario di lavoro medio;
- tempo di stagionatura;
- numero di lastre riparate per lotto;
- tasso di rifiuto;
- risultato della lucidatura;
- visibilità della riparazione;
- tempo di gestione del supporto della rete; e
- costo per lastra finita.
Una nuova resina epossidica dovrebbe essere confrontata con questo riferimento piuttosto che valutata isolatamente.
Decidere quali fallimenti sono inaccettabili
Per il marmo bianco, un alone giallo visibile può essere un rifiuto automatico.
Per il granito nero, la penetrazione incompleta delle fessure può essere più importante.
Per il supporto in rete, il distacco dopo la manipolazione potrebbe essere inaccettabile.
Per l'infusione sotto vuoto, una profondità di penetrazione insufficiente può rendere l'intera prova priva di significato.
Test 1: rivedere la documentazione tecnica prima di aprire il campione
Dovrebbe arrivare un campione con informazioni sufficienti per utilizzarlo correttamente.
Esaminare la scheda tecnica
La Scheda Tecnica deve chiarire i parametri rilevanti per la produzione, quali:
- identità del prodotto;
- applicazione consigliata;
- Rapporto di miscelazione A:B;
- se il rapporto è in peso o in volume;
- viscosità;
- temperatura consigliata;
- tempo di lavoro o di stagionatura;
- condizioni di conservazione; e
- istruzioni per l'applicazione.
Esaminare la scheda di dati di sicurezza
La Scheda Dati di Sicurezza non è un documento di prestazione.
Fornisce informazioni relative a pericoli, manipolazione, stoccaggio, controlli dell'esposizione, DPI, primo soccorso, trasporto e smaltimento.
Un acquirente industriale serio dovrebbe aspettarsi sia la documentazione tecnica che quella di sicurezza.
Controllare se le condizioni del test sono definite
Un valore di viscosità come “500 CPS” significa molto meno se il fornitore non dichiara o controlla la condizione di misurazione rilevante.
Allo stesso modo, la “polimerizzazione di 60 minuti” è incompleta a meno che non si comprenda la temperatura e cosa intende il fornitore per la fase di polimerizzazione.
Test 2: conferma dell'identità e delle condizioni del prodotto
Prima di mescolare qualsiasi cosa, ispeziona il campione stesso.
Controlla le etichette
Conferma:
- codice resina;
- codice indurente;
- numero di lotto;
- informazioni sulla produzione o sulla scadenza, ove fornite;
- rapporto di miscelazione; e
- istruzioni per la conservazione.
Ispeziona l'aspetto
Cerca:
- sedimento inaspettato;
- cristallizzazione;
- grave scolorimento;
- separazione di fase;
- contenitori che perdono; o
- contaminazione.
Non dare per scontato che ogni cambiamento visivo significhi che il prodotto è difettoso, perché alcuni sistemi di resina possono cristallizzare o depositarsi in determinate condizioni.
Se l'aspetto differisce dalle istruzioni del fornitore, fermarsi e chiedere prima del test.
Test 3: verificare il comportamento di miscelazione
Una resina epossidica adatta alla produzione dovrebbe essere ragionevolmente facile da dosare e miscelare in modo coerente.
Utilizzare l'esatto rapporto specificato
I sistemi epossidici per pietra di Veropoxy non utilizzano tutti lo stesso rapporto.
Ad esempio, è Sistema di riparazione del marmo e miglioramento del colore utilizza 100:25 in peso, mentre il Epossidico ravvivante per granito chiaro utilizza 100:30 in peso.
Non riutilizzare mai un rapporto semplicemente perché due prodotti sembrano simili.
Osservare l'uniformità della miscelazione
Registra se:
- i due componenti si combinano facilmente;
- rimangono delle strisce;
- vengono immesse grandi quantità di aria;
- la miscela si riscalda rapidamente; o
- la viscosità cambia in modo anomalo durante la miscelazione.
Per la produzione critica, utilizzare un metodo di miscelazione standardizzato in modo che ciascun fornitore venga confrontato in modo equo.
Test 4: Misura o confronta viscosità e flusso
La viscosità è uno dei parametri di controllo del processo più utili nella resina epossidica per pietra.
Ma non dovrebbe essere trattato come un punteggio di qualità universale.
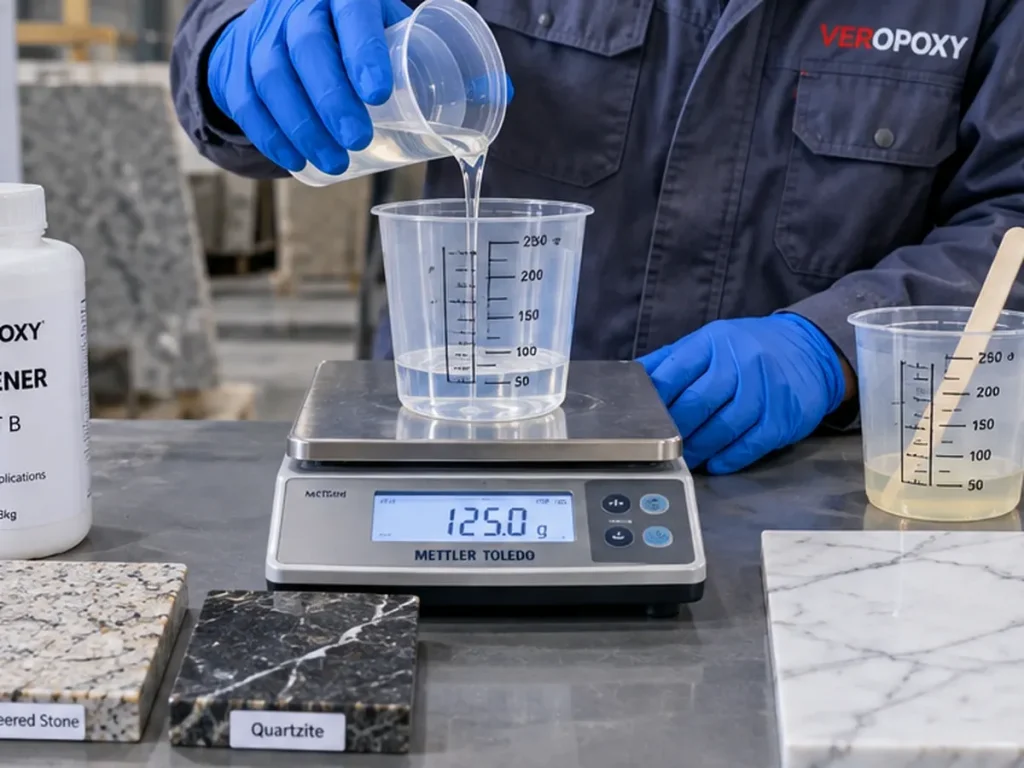
Perché la viscosità è importante
Colpisce:
- penetrazione di microfessure;
- diffusione superficiale;
- bagnatura della rete;
- infusione sotto vuoto;
- consumo di resina;
- deflusso; e
- ritenzione del divario.
Confrontare alla stessa temperatura
La viscosità cambia fortemente con la temperatura.
Se il fornitore A viene testato a 15°C e il fornitore B a 25°C, il confronto è debole.
Condizionare i campioni alla stessa temperatura prima di esprimere un giudizio.
Utilizzare test formali quando la viscosità è una specifica contrattuale
La norma ISO 2555 fornisce un metodo rotazionale standardizzato per determinare la viscosità apparente delle resine liquide.
ASTM D2196 fornisce metodi per caratterizzare la viscosità rotazionale e il comportamento reologico dei materiali non newtoniani.
Per lo screening quotidiano in fabbrica, tuttavia, un test di flusso comparativo controllato può ancora essere utile quando vengono mantenute la stessa temperatura, quantità, substrato e tempi.
Test 5: Misurare il Pot Life e il Tempo di Lavorazione Utile
Non confondere il pot life con il tempo di lavorazione della produzione.
La vita in vaso racconta solo una parte della storia
Una miscela epossidica può rimanere liquida nel contenitore mentre diventa già troppo densa per la penetrazione delle microfessure.
Per la lavorazione della pietra il tempo di lavoro utile deve essere definito dall'applicazione.
Ad esempio:
- Quando diminuisce sensibilmente la penetrazione delle crepe?
- Quando la rete diventa difficile da bagnare?
- Quando il flusso del vuoto diventa troppo lento?
- Quando la diffusione superficiale diventa irregolare?
Utilizzare dimensioni dei lotti realistiche
Una tazza da laboratorio da 100 g può comportarsi diversamente da un lotto di produzione da 5 kg perché la polimerizzazione della resina epossidica rilascia calore.
Grandi masse possono trattenere più calore esotermico e ridurre la durata utile pratica.
Test 6: valutare il profilo di cura
“È diventato difficile” non è sufficiente.
Una fabbrica dovrebbe capire quando la resina epossidica raggiunge diversi traguardi produttivi.
Tempo di gestione della registrazione
Quando la lastra può essere messa in sicurezza:
- sollevato;
- girato;
- impilati;
- spostato su un carrello;
- inviato in calibrazione; o
- inviato alla lucidatura?
Verificare la cura incompleta
I segnali di pericolo includono:
- appiccicosità;
- aree di riparazione gommose;
- materiale morbido sotto pressione;
- sbavature durante la lucidatura;
- odore insolito dopo la cura prevista; o
- diversa durezza tra le sezioni.
I test di cura in laboratorio possono andare più in profondità
Per la qualificazione avanzata dei fornitori, la calorimetria a scansione differenziale può essere utilizzata per caratterizzare il comportamento della reazione e il grado di conversione in condizioni definite.
La norma ISO 11357-5 fornisce un quadro DSC standardizzato per determinare le temperature di reazione, i tempi di reazione, l'entalpia e il grado di conversione.
Questo tipo di lavoro di laboratorio è utile per una convalida tecnica più approfondita ma non è necessario per ogni campione di fabbrica di routine.
Test 7: Valuta la penetrazione sulla pietra reale
Questo è uno dei test più importanti per la resina epossidica per pietra e uno dei più difficili da sostituire con dati di laboratorio generici.
Utilizzare difetti rappresentativi
Prova su reale:
- microfessurazioni;
- fessure naturali;
- pori aperti;
- granito denso;
- marmo tenero; o
- piastre per infusione sotto vuoto.
Non valutare la penetrazione dalla superficie bagnata
Una lastra bagnata e lucida non dice quasi nulla sulla penetrazione interna.
Dopo la polimerizzazione, ispezionare le sezioni tagliate, le regioni dei bordi, le fratture rappresentative, ove appropriato, o altri metodi di esame interno approvati.
Fai attenzione anche alla penetrazione eccessiva
Una maggiore penetrazione non è sempre migliore.
Sui marmi bianchi porosi, un'eccessiva penetrazione può creare aloni scuri o cambiamenti ottici dall'aspetto bagnato.
Per tale applicazione, la penetrazione controllata può essere più importante della profondità massima.
Test 8: verifica il cambiamento di colore, l'ingiallimento e gli effetti ottici
Questo test è essenziale per il marmo bianco, il granito chiaro, l'onice e la pietra traslucida.
Fotografare prima e dopo sotto luce controllata
Utilizzare la stessa illuminazione, angolazione della telecamera e condizioni della superficie.
Le foto scattate con il telefono in stanze diverse non sono prove sufficienti.
Distinguere il vero ingiallimento dall'ombra
Una zona scura attorno a una fessura può derivare dalla penetrazione della resina piuttosto che dall'ingiallimento chimico.
Questo è importante perché il passaggio a una resina epossidica più trasparente non risolverà necessariamente un problema di penetrazione eccessiva.
Di Veropoxy Epossidico non ingiallente per marmo bianco duro è specificamente posizionato intorno alla penetrazione controllata e all'ingiallimento molto basso per pietre sensibili al colore.
Prendi in considerazione l'invecchiamento per progetti premium
Se la pietra verrà installata in prossimità di una forte luce solare o se la purezza visiva a lungo termine è fondamentale, i test accelerati di confronto dei raggi UV o del calore possono aiutare a classificare i sistemi candidati.
Non interpretare l'invecchiamento accelerato come una previsione esatta della vita utile a meno che la metodologia di prova non supporti tale conclusione.
Test 9: valutare l'adesione e la modalità di cedimento
"Forte legame" è una delle affermazioni più comuni nel marketing delle resine epossidiche.
Una fabbrica professionale dovrebbe osservare come il legame effettivamente fallisce.
Rottura dell'adesivo
Se la resina epossidica si separa in modo netto dalla superficie della pietra, l'interfaccia potrebbe essere debole.
Fallimento coesivo
Se si verifica un cedimento all’interno dello strato di resina indurita, il legame con il substrato potrebbe essere più forte della resistenza interna della resina in quella condizione.
Rottura della pietra
Se la pietra si rompe mentre l'adesivo rimane attaccato, il substrato potrebbe essere la parte più debole dell'assemblaggio.
Questa distinzione può essere più informativa di un semplice numero di forza.
I test adesivi formali hanno un trasferimento diretto limitato
La norma ISO 4587 definisce le prove di taglio da sovrapposizione per gli assemblaggi rigidi incollati.
ASTM C882 valuta la forza del legame epossidico in una configurazione a taglio inclinato del calcestruzzo.
Questi metodi possono informare il laboratorio, ma nessuno dei due dovrebbe essere automaticamente trattato come uno standard universale pass/fail per le resine epossidiche per marmo o granito senza confermarne l'applicabilità.
Per la pietra naturale, la progettazione del test dovrebbe riflettere il substrato reale e le condizioni di carico.
Test 10: controlla la durezza, ma non usarla come scorciatoia per tutto
Una resina epossidica polimerizzata che rimane inaspettatamente morbida può causare problemi di lucidatura o durabilità.
Il test del durometro può fornire un indicatore ripetibile del controllo della produzione.
La norma ISO 868 descrive i test di durezza Shore per le materie plastiche utilizzando metodi durometrici.
Ma la durezza da sola non dimostra una buona adesione, tenacità, penetrazione o durabilità a lungo termine.
Una resina epossidica molto dura può ancora legarsi male alla pietra.
Utilizzare la durezza come parametro di controllo qualità, non come verdetto finale.
Test 11: esegui la vera sequenza di molatura e lucidatura
È qui che molti campioni perfetti per il laboratorio falliscono.
Una pietra epossidica è parte di un sistema di produzione.
Se alla fine la lastra verrà lucidata, la prova di qualificazione dovrà essere lucidata.
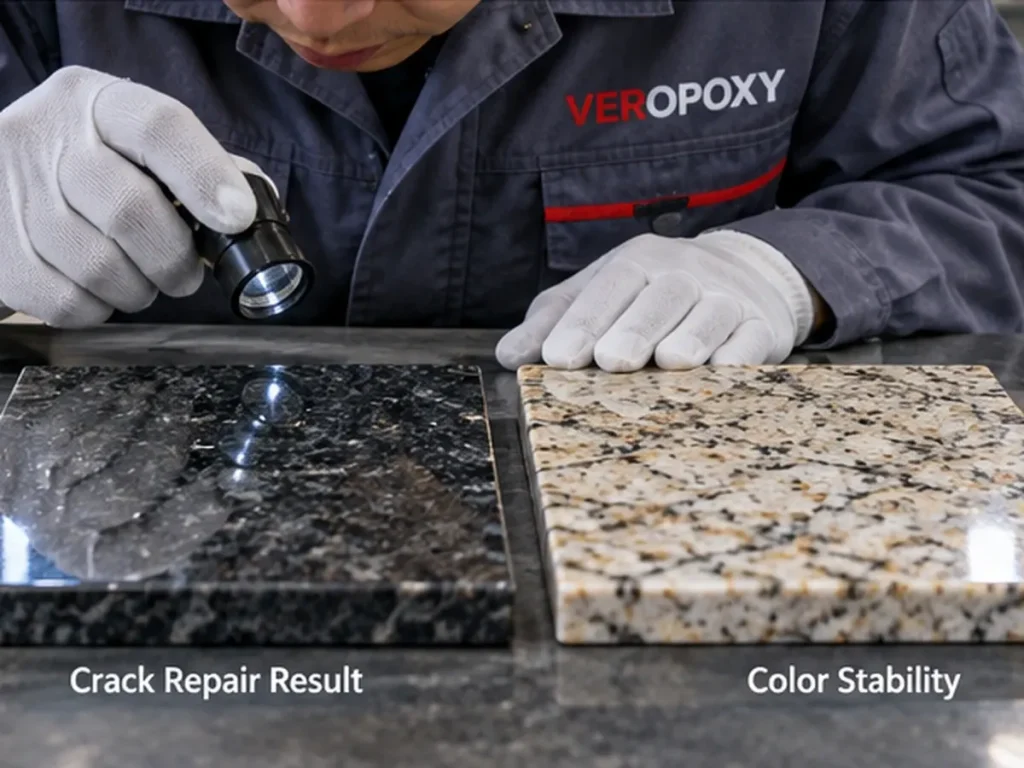
Fare attenzione all'estrazione della resina
La resina morbida o scarsamente legata può essere rimossa dalle crepe durante la molatura.
Fai attenzione alle sbavature
Il materiale non polimerizzato può sbavare sulla superficie della pietra.
Controlla la consistenza della brillantezza
La zona riparata non deve creare un'evidente zona opaca, una cresta rialzata o un diverso aspetto riflettente, a meno che l'applicazione prevista non lo consenta.
Controllare i fori di spillo dopo la lucidatura
Il trattamento superficiale può sembrare completo prima della molatura e rivelare fori di spillo solo dopo la rimozione del materiale.
Questo è il motivo per cui il vero prodotto è la lastra finale lucidata, non la resina epossidica bagnata.
Test 12: Misurare il consumo di resina
Questo è uno dei test più importanti dal punto di vista commerciale e uno dei più frequentemente ignorati.
Il prezzo di acquisto per chilogrammo non indica il costo per lastra finita.
Registra grammi o chilogrammi per lastra
Usa una scala.
Non stimare dall'importo rimanente in un secchio.
Confronta il costo al metro quadrato
Se la resina epossidica A costa il 10% in meno al chilogrammo ma consuma il 25% in più di materiale, potrebbe essere la scelta di produzione più costosa.
Includere i costi di rilavorazione
Il costo reale dovrebbe considerare:
- consumo di resina epossidica;
- lavoro;
- ritardo nella guarigione;
- rifiuta;
- rilucidatura;
- lastre rotte; e
- tempo di produzione perso.
Test 13: ripetere la prova a temperature estive e invernali
Un campione approvato a una temperatura ambiente confortevole potrebbe non funzionare stagionalmente.
Condizioni fredde
Temperature più basse in genere:
- aumentare la viscosità non polimerizzata;
- ridurre il flusso;
- penetrazione lenta;
- prolungare la stagionatura; e
- modificare il tempo di gestione.
Condizioni calde
Temperature più elevate in genere:
- ridurre la viscosità iniziale;
- aumentare il flusso;
- accelerare la reazione;
- ridurre l'orario di lavoro; e
- aumentare il rischio esotermico in grandi lotti.
Per gli stabilimenti con ampie variazioni stagionali, un fornitore potrebbe dover consigliare diversi sistemi di indurente.
Veropoxy, ad esempio, attualmente offre prodotti separati bassa temperatura e sistemi di supporto in rete ad alta temperatura.
Test 14: valutare la coerenza tra batch
Un campione perfetto non qualifica un fornitore.
La produzione in serie dipende dalla ripetibilità.
Perché la coerenza è importante
La variazione tra i lotti può cambiare:
- viscosità;
- orario di lavoro;
- velocità di cura;
- colore;
- penetrazione;
- consumo di resina; e
- comportamento di lucidatura.
Non approvare un fornitore sulla base di un campione preparato a mano
Idealmente, la qualificazione dovrebbe progredire attraverso fasi:
Laboratorio o piccolo campione → prova in fabbrica → ordine di prova → ordine in blocco.
Ciò offre all'acquirente la possibilità di vedere se i lotti di produzione commerciale riproducono il risultato del campione.
Quante lastre dovresti testare?
Non esiste un numero universale perché il rischio dipende dall’applicazione, dal valore della pietra, dalla variabilità del processo e dalla dimensione dell’ordine.
Ma raramente una lastra è sufficiente.
Utilizzare più campioni rappresentativi
Un insieme di qualifiche pratiche dovrebbe includere variazioni quali:
- lastre dense;
- lastre più porose;
- lastre con microfessurazioni;
- lastre con difetti più ampi;
- colori o venature diverse; e
- materiale tipico della qualità produttiva, non solo campioni perfetti.
Maggiore è il costo del fallimento, più forte dovrebbe essere il programma di qualificazione.
Scorecard di qualificazione della fabbrica di resina epossidica
| Area di prova | Cosa registrare | Decisione di fabbrica suggerita |
|---|---|---|
| Documentazione | TDS, SDS, codici prodotto, dati batch | Rifiutare se l'identità tecnica di base non è chiara |
| Miscelazione | Precisione del rapporto, uniformità, introduzione dell'aria | Deve essere ripetibile dai normali operatori |
| Viscosità/Flusso | Flusso a temperatura controllata | Deve corrispondere alla penetrazione o all'applicazione di riempimento |
| Orario di lavoro | Finestra dell'applicazione utile | Deve superare il tempo effettivo del processo con un margine di sicurezza |
| Cura | Predisposizione alla manipolazione e alla lucidatura | Deve adattarsi al ciclo produttivo |
| Penetrazione | Profondità e uniformità | Deve raggiungere i difetti richiesti senza migrazione eccessiva |
| Stabilità del colore | Ingiallimento, macchie, ombreggiature | Deve soddisfare i requisiti estetici specifici della pietra |
| Adesione | Forza di legame e modalità di cedimento | Nessun errore di interfaccia inaccettabile |
| Durezza | Durezza polimerizzata comparativa | Nessuna regione morbida o incoerente |
| Lucidatura | Lucentezza, fori di spillo, sbavature, estrazione | La riparazione completata deve essere commercialmente accettabile |
| Consumo | kg/lastra o g/m² | Deve raggiungere l'obiettivo di costo |
| Stabilità stagionale | Prove a freddo e a caldo | Deve rimanere controllabile tutto l'anno |
| Coerenza del lotto | Lotti multipli o ordine di prova | I risultati devono essere ripetibili |
Bandiere rosse durante la qualificazione dei fornitori di materiali epossidici
Il fornitore non può fornire un rapporto di miscelazione chiaro
Questo è un requisito tecnico di base per i sistemi a due componenti.
La viscosità è data senza contesto utile
Un semplice numero CPS non è sufficiente per un confronto serio.
Si consiglia di utilizzare la stessa resina epossidica per ogni pietra
Il granito nero denso, il marmo bianco morbido, il supporto in rete e l'infusione sotto vuoto non hanno requisiti di lavorazione identici.
Il fornitore scoraggia l'esecuzione di test a campione
Per gli acquisti industriali di massa, ciò dovrebbe sollevare interrogativi.
Il campione funziona bene solo in condizioni controllate dal fornitore
Il materiale deve funzionare nella tua fabbrica, non solo nel laboratorio del fornitore.
Il fornitore risolve ogni problema modificando il rapporto A:B
La temperatura, la viscosità, la velocità di indurimento e la penetrazione devono essere controllate attraverso formulazioni e condizioni di processo adeguate, senza cambiamenti casuali del rapporto.
Nessuno può spiegare un campione fallito
Il supporto tecnico è più importante quando qualcosa va storto.
Un fornitore capace dovrebbe aiutare a distinguere i difetti del prodotto da rapporti errati, temperatura, contaminazione, errori di applicazione o pietra non idonea.
Come confrontare equamente due fornitori di materiali epossidici
Non testare il Fornitore A su una lastra al mattino e il Fornitore B su una pietra diversa tre giorni dopo.
Utilizzare campioni di pietra abbinati
Se possibile, tagliare i campioni di confronto dalla stessa lastra o da materiale molto simile.
Controllare la temperatura
Conservare resina, indurente e pietra nello stesso ambiente di prova.
Utilizzare il rapporto corretto per ciascun prodotto
Un confronto equo non significa forzare entrambi i prodotti a utilizzare lo stesso rapporto di miscelazione.
Ogni prodotto deve essere preparato secondo le proprie specifiche.
Utilizzare obiettivi applicativi uguali
Se il test è di penetrazione, confrontare la penetrazione.
Se il test riguarda il supporto mesh, confrontare le prestazioni della mesh.
Non classificare una resina epossidica a penetrazione rispetto a una resina riempitiva utilizzando un punteggio generico.
Crea un ordine di prova tra il campione e l'acquisto in blocco completo
Per ordini industriali significativi, spesso esiste un utile passaggio intermedio tra un piccolo campione gratuito e un acquisto su scala container.
Questo passaggio è l'ordinanza di prova.
Perché è importante un ordine di prova
Aiuta l'acquirente a valutare:
- imballaggi commerciali;
- consistenza del lotto;
- movimentazione di magazzino;
- curva di apprendimento dell'operatore;
- produttività;
- consumo effettivo di resina;
- variazione di qualità su più lastre; e
- logistica dei fornitori.
Un campione di laboratorio da 1 kg può dimostrare la compatibilità.
Non può dimostrare completamente l’affidabilità della produzione di massa.
Raccomandazione: approvare il processo, non solo il prodotto
I migliori programmi di qualificazione epossidica non chiedono solo se la resina soddisfa una scheda tecnica.
Si chiedono se l'intero processo produttivo sia ripetibile.
Se la viscosità è corretta ma gli operatori non riescono a finire una lastra prima della gelificazione, il sistema non è qualificato.
Se l'adesione è forte ma il marmo bianco sviluppa aloni visibili, il sistema non è qualificato per quella pietra.
Se la resina funziona perfettamente in estate ma blocca la linea in inverno, il processo per tutto l'anno non è qualificato.
Se una resina epossidica economica richiede una quantità sostanzialmente maggiore di materiale per metro quadrato, confrontare il costo della lastra finita anziché il prezzo di acquisto.
Se un campione funziona ma i lotti commerciali variano, verifica la coerenza dei fornitori prima di impegnarti sul volume.
E se la resina epossidica supera i test di laboratorio ma fallisce durante la lucidatura vera e propria, fidati della lastra finita.
Il tuo cliente acquista la pietra finita, non la scheda tecnica della resina epossidica.
Domande frequenti sui test della resina epossidica prima dell'ordine in grandi quantità
1. Cosa dovrebbe testare una fabbrica di pietra prima di acquistare resina epossidica sfusa?
Una fabbrica di pietra dovrebbe valutare la documentazione, il comportamento di miscelazione, la viscosità, il tempo di lavorazione, la polimerizzazione, la penetrazione, l'adesione, la stabilità del colore, le prestazioni di lucidatura, il consumo di resina, le prestazioni della temperatura stagionale e la consistenza del lotto. I test dovrebbero utilizzare la pietra e il processo di produzione effettivi, ove possibile.
2. La scheda tecnica del fornitore è sufficiente per approvare una resina epossidica?
No. Una TDS è essenziale per comprendere la formulazione prevista e le condizioni di prova, ma non può prevedere completamente le prestazioni su ogni marmo, granito, onice o pietra artificiale. Utilizza i dati tecnici per selezionare il prodotto, quindi conferma le prestazioni attraverso prove di fabbrica controllate.
3. Quante lastre di pietra devono essere testate prima di un ordine all'ingrosso?
Non esiste un numero universale. Solitamente una lastra non è sufficiente perché la pietra naturale varia. Testare più lastre rappresentative che coprano le normali differenze di porosità, crepe, colore e struttura. Maggiore è il costo del fallimento o maggiore è l’ordine pianificato, più robusto dovrebbe essere il programma di qualificazione.
4. Qual è il test epossidico più importante per la lavorazione della pietra?
Non esiste un test più importante per ogni applicazione. Per la riparazione delle crepe del granito, la penetrazione può essere fondamentale. Per il marmo bianco, possono prevalere la stabilità del colore e la penetrazione controllata. Per il supporto della rete, la bagnatura e la manipolazione della materia polimerizzata. Per l'infusione sotto vuoto, la stabilità della viscosità e il tempo di lavoro sono essenziali. Testare in base al rischio di produzione reale.
5. Una fabbrica dovrebbe effettuare un ordine di prova prima di acquistare una quantità completa di resina epossidica?
Per volumi industriali significativi, un ordine di prova è spesso un passaggio intermedio intelligente. Consente alla fabbrica di valutare i lotti commerciali, l'imballaggio, la coerenza degli operatori, il consumo effettivo, la produttività, il comportamento stagionale e l'affidabilità dei fornitori prima di impegnarsi in un acquisto più ampio.
Come trasformare un campione di resina epossidica in una decisione di acquisto affidabile
Un buon test su un campione epossidico dovrebbe riprodurre le condizioni che determinano il successo nella vostra fabbrica. I dati tecnici sono il punto di partenza, ma la decisione finale dovrebbe basarsi sulla vera pietra, sulle temperature reali, sui tempi di applicazione reali, sui processi di finitura reali e sui costi di produzione misurabili. L’obiettivo non è trovare una resina che funzioni una volta sola, ma qualificare un processo ripetibile che possa essere adattato in modo sicuro alla produzione commerciale.
Testare in base al rischio dell'applicazione
Riparazione microfessure del granito:
dare priorità alla profondità di penetrazione, al tempo di lavorazione, alla polimerizzazione e al risultato della lucidatura.
Marmo bianco:
dare priorità all'ingiallimento, alle macchie, all'ombreggiatura, al controllo della penetrazione e all'aspetto finale lucido.
Supporto in rete:
dare priorità alla bagnatura delle fibre, all'adesione della pietra, all'orario di lavoro, alla polimerizzazione e alle prestazioni della temperatura stagionale.
Infusione sotto vuoto:
dare priorità alla stabilità a bassa viscosità, alla finestra di infusione, alle bolle, alla sensibilità alle perdite, alla penetrazione e al consumo di resina.
Riempimento delle cuciture e delle cavità:
dare priorità al controllo del flusso, alla stabilità dimensionale, alla ritenzione della superficie, al comportamento di lucidatura e alla corrispondenza visiva.
Non approvare un campione senza numeri
"Sembra buono" è difficile da riprodurre. Registra i numeri di lotto di resina e indurente, il rapporto A:B, la temperatura, le dimensioni del lotto, il tempo di lavorazione, il tempo di polimerizzazione, il consumo di resina, le osservazioni di scarto e il risultato della lucidatura. Anche un semplice test di fabbrica diventa molto più utile quando un altro operatore può ripeterlo utilizzando le stesse condizioni.
Confronta il valore totale della produzione, non solo il prezzo per chilogrammo
Una resina epossidica più costosa può essere più economica nella produzione se riduce i consumi, i ritardi di polimerizzazione, le lastre rotte, la rilucidatura o gli scarti. Al contrario, un prodotto tecnico di grande impatto potrebbe comunque risultare inadatto dal punto di vista commerciale se il suo tempo di ciclo o i requisiti dell’operatore non si adattano alla fabbrica. Valutare il costo per lastra finita accettabile piuttosto che il solo prezzo del tamburo.
Cosa distingue un fornitore utile da un venditore di prodotti?
Un fornitore utile dovrebbe aiutare a definire il corretto sistema di indurente resina, spiegare i parametri tecnici, supportare i test sui campioni, indagare sulle prove fallite, raccomandare aggiustamenti stagionali ove necessario e mantenere lotti commerciali coerenti. Per gli acquirenti industriali, il supporto tecnico dopo un test fallito può essere più prezioso di un campione di vendita perfetto.
Raccomandazione pratica
Definire prima i rischi di fallimento, quindi costruire il test di esempio attorno ad essi. Usa la tua pietra, misura il processo, lucida o maneggia la lastra esattamente come richiede la produzione, ripeti la prova su diversi pezzi rappresentativi e confronta il consumo totale di materiale e il rischio di scarto. Se il campione viene superato, passa a un ordine di prova controllato prima di impegnarti in un acquisto di grandi quantità. L'acquisto più sicuro di una resina epossidica non si basa sulla migliore brochure, ma su un risultato di fabbrica ripetibile.
Pronto a testare la resina epossidica sulla tua pietra prima di ordinare in grandi quantità?
Condividi il tipo di pietra, la condizione del difetto, la temperatura dell'officina, il problema attuale della resina epossidica, il metodo di applicazione e il ciclo di produzione richiesto. Una prova in fabbrica utilizzando lastre rappresentative può aiutare a valutare penetrazione, polimerizzazione, stabilità del colore, lucidatura, consumo e compatibilità del processo prima di un acquisto più ampio.
Riferimenti
- Organizzazione internazionale per la standardizzazione.
ISO 2555:2018 — Materie plastiche — Resine allo stato liquido o come emulsioni o dispersioni — Determinazione della viscosità apparente utilizzando un metodo viscosimetrico rotazionale di tipo a cilindro singolo.
ISO/TC61.
Organizzazione internazionale per la standardizzazione. - ASTM Internazionale.
ASTM D2196-20(2026) — Metodi di prova standard per le proprietà reologiche dei materiali non newtoniani mediante viscosimetro rotazionale.
Comitato ASTM D01.
ASTM Internazionale, 2026. - Organizzazione internazionale per la standardizzazione.
ISO 11357-5:2025 — Materie plastiche — Calorimetria differenziale a scansione — Parte 5: Determinazione delle temperature e dei tempi caratteristici della curva di reazione, dell'entalpia di reazione e del grado di conversione.
ISO/TC 61/SC 5.
International Organization for Standardization, 2025. - Organizzazione internazionale per la standardizzazione.
ISO 868:2003 — Plastica ed ebanite — Determinazione della durezza di rientranza mediante un durometro.
ISO/TC61.
Organizzazione internazionale per la standardizzazione. - Organizzazione internazionale per la standardizzazione.
ISO 4587:2003 — Adesivi — Determinazione della resistenza alla trazione e al taglio di assemblaggi rigidi su rigidi.
ISO/TC 61/SC 11.
Organizzazione internazionale per la standardizzazione. - ASTM Internazionale.
ASTM C882/C882M-23 — Metodo di prova standard per la forza di adesione dei sistemi di resina epossidica utilizzati con il calcestruzzo mediante taglio inclinato.
Comitato ASTM C09.
ASTM Internazionale. - Staff Tecnico WEST SYSTEM.
Manuale utente e guida al prodotto WEST SYSTEM.
Gougeon Brothers, Inc.
Pubblicazioni tecniche WEST SYSTEM. - Charles Selwitz.
Resine epossidiche nella conservazione della pietra.
Getty Conservation Institute.
Ricerca nella serie sulla conservazione, Getty Publications, 1992.