

Resumo rápido:
Antes de solicitar resina epoxi a granel, unha fábrica de pedra debe probar o produto no seu mármore, granito, ónix ou pedra de enxeñería real en condicións de produción reais. Comprobe o comportamento da mestura, a viscosidade, o tempo de traballo, o curado, a penetración, a adhesión, o cambio de cor, o rendemento de pulido, o consumo de resina e a consistencia do lote. Non aprobe un epoxi porque unha mostra "parece ben". Define primeiro os criterios de aprobación/suficiencia, proba varias placas representativas, compara coa túa liña de base de produción actual e verifica o rendemento a temperaturas realistas de verán e inverno.
Comprar resina epoxi industrial é diferente de comprar un compoñente acabado.
Un provedor pode enviar un produto tecnicamente correcto, pero ese produto aínda pode ser incorrecto para a súa pedra, a súa temperatura de produción, a súa secuencia de pulido, os seus operadores ou o seu tempo de ciclo.
É por iso que unha fábrica de pedra nunca debe tratar unha mostra como un pequeno agasallo promocional.
Unha mostra é unha ferramenta de cualificación.
O obxectivo non é simplemente responder:
"Funciona este epoxi?"
A mellor pregunta é:
"Pode este epoxi producir repetidamente unha lousa acabada aceptable nas nosas condicións de produción reais a un custo comercialmente aceptable?"
Esa distinción importa.
Unha resina pode penetrar moi ben pero consumir demasiado material. Outro pode curar rapidamente pero deixa aos operadores moi pouco tempo de traballo. Un sistema moi claro aínda pode crear halos escuros en mármore branco poroso. Un adhesivo forte pode ser difícil de pulir. Unha mostra pode funcionar perfectamente a 24 °C pero volverse demasiado lenta no inverno ou demasiado reactiva no verán.
Corrente de Veropoxy carteira de produtos epoxi de pedra reflicte este enfoque específico da aplicación, con sistemas separados para granito, mármore, pedra branca, soporte de malla, infusión ao baleiro, pedra semipreciosa e outras condicións de procesamento.
Moitas páxinas de produtos de Veropoxy tamén ofrecen mostras especificamente para que as fábricas poidan avaliar o rendemento antes de comprar a granel. Así é exactamente como deberían utilizalos a contratación profesional.
Por que importan as probas de mostra antes dunha orde de epoxi a granel
Unha ficha técnica epoxi indica como se comporta un produto en condicións definidas.
É posible que a súa fábrica non funcione nesas condicións.
A pedra é naturalmente variable
A pedra natural non é un panel de plástico normalizado.
Dúas lousas de mármore dunha mesma canteira poden diferir en:
- porosidade;
- densidade de micro-crack;
- estrutura mineral;
- absorción de auga;
- translucidez;
- rugosidade da superficie;
- sensibilidade á cor; e
- debilidade interna.
Un epoxi que funciona ben nunha pedra pode producir un resultado diferente noutra.
O seu proceso de produción cambia o resultado
O rendemento tamén pode cambiar con:
- temperatura do taller;
- temperatura da pedra;
- equipos de mestura;
- tamaño do lote;
- aplicación manual ou automática;
- presión de baleiro;
- especificación da malla;
- tempo de curación;
- secuencia de moenda; e
- abrasivos para pulir.
É por iso que os datos do laboratorio dos provedores deberían seleccionar unha resina, non substituír a súa proba de fábrica.
Compras para levar: A proba de mostra epoxi máis útil non é a proba de laboratorio máis complicada. É a proba que reproduce as condicións que determinarán se o produto ten éxito ou non na súa liña de produción.
Defina os criterios de aprobado/non aprobado antes de que chegue a mostra
Esta é unha das maiores diferenzas entre a cualificación profesional e as probas ocasionais.
Non aplique primeiro o epoxi e decida despois se "gústache".
Definir os criterios de aceptación antes da proba.
Comeza coa túa liña base de produción actual
Se a túa fábrica xa usa un epoxi aprobado, rexistra como funciona ese produto.
Por exemplo:
- consumo de resina por metro cadrado;
- tempo medio de traballo;
- tempo de curación;
- número de lousas reparadas por lote;
- taxa de rexeitamento;
- resultado de pulido;
- visibilidade de reparación;
- tempo de manipulación do soporte de malla; e
- custo por lousa acabada.
Un novo epoxi debe compararse con esta liña de base en lugar de avaliarse de forma illada.
Decida cales son os fracasos inaceptables
Para o mármore branco, un halo amarelo visible pode ser un rexeitamento automático.
Para o granito negro, a penetración incompleta da greta pode ser máis importante.
Para o respaldo de malla, a pelado despois da manipulación pode ser inaceptable.
Para a infusión ao baleiro, unha profundidade de penetración insuficiente pode facer que todo o xuízo non teña sentido.
Proba 1: revisa os documentos técnicos antes de abrir a mostra
Debe chegar unha mostra coa información suficiente para usala correctamente.
Revisa o TDS
A Ficha Técnica debe aclarar os parámetros relevantes para a produción, tales como:
- identidade do produto;
- aplicación recomendada;
- proporción de mestura A:B;
- se a relación é en peso ou en volume;
- viscosidade;
- temperatura recomendada;
- tempo de traballo ou curado;
- condicións de almacenamento; e
- instrucións de aplicación.
Revisa a SDS
A Ficha de datos de seguridade non é un documento de rendemento.
Ofrece información relacionada con perigos, manipulación, almacenamento, controis de exposición, EPI, primeiros auxilios, transporte e eliminación.
Un comprador industrial serio debe esperar documentación técnica e de seguridade.
Comproba se as condicións de proba están definidas
Un valor de viscosidade como "500 CPS" significa moito menos se o provedor non indica nin controla a condición de medición relevante.
Do mesmo xeito, a "cura de 60 minutos" está incompleta a menos que comprenda a temperatura e o fito de cura que significa o provedor.
Proba 2: confirmar a identidade e a condición do produto
Antes de mesturar calquera cousa, inspeccione a mostra en si.
Comprobe as etiquetas
Confirmar:
- código de resina;
- código do endurecedor;
- número de lote;
- información de fabricación ou caducidade cando se proporcione;
- proporción de mestura; e
- instrucións de almacenamento.
Inspeccionar o aspecto
Busca:
- sedimento inesperado;
- cristalización;
- decoloración severa;
- separación de fases;
- recipientes con fugas; ou
- contaminación.
Non asuma que cada cambio visual significa que o produto é defectuoso, porque algúns sistemas de resina poden cristalizar ou asentarse en determinadas condicións.
Se a aparencia difire das instrucións do provedor, pare e pregunte antes de probar.
Proba 3: Comprobar o comportamento de mestura
Un epoxi favorable á produción debe ser razoablemente fácil de propor e mesturar de forma consistente.
Use a proporción exacta especificada
Os sistemas epoxi de pedra de Veropoxy non usan todos a mesma proporción.
Por exemplo, o seu Sistema de reparación de mármore e mellora da cor usa 100:25 en peso, mentres que o Epoxi realzador de cor para granito claro usa 100:30 en peso.
Nunca reutilice unha proporción simplemente porque dous produtos se parecen.
Observe a uniformidade da mestura
Rexistrar se:
- os dous compoñentes combínanse facilmente;
- quedan raias;
- introdúcense grandes cantidades de aire;
- a mestura quéntase rapidamente; ou
- a viscosidade cambia anormalmente durante a mestura.
Para a produción crítica, use un método de mestura estandarizado para que cada provedor se compare de forma xusta.
Proba 4: medir ou comparar a viscosidade e o fluxo
A viscosidade é un dos parámetros de control do proceso máis útiles na pedra epoxi.
Pero non debe ser tratado como unha puntuación de calidade universal.
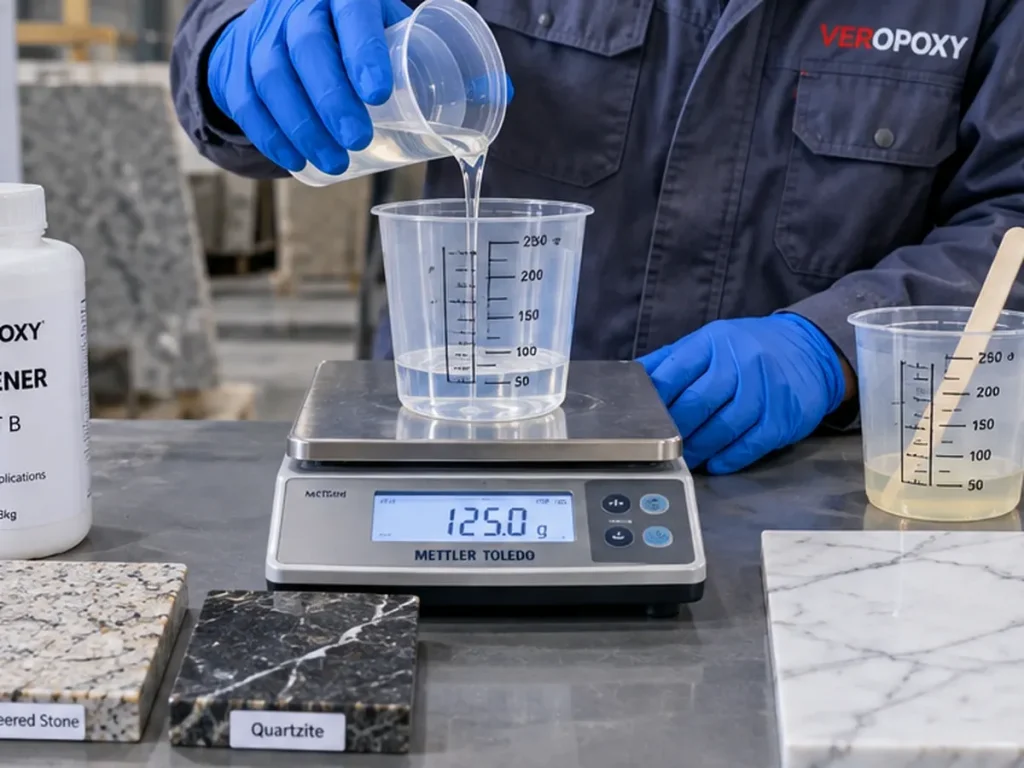
Por que importa a viscosidade
Afecta a:
- penetración de micro-crack;
- extensión superficial;
- molladura da malla;
- infusión ao baleiro;
- consumo de resina;
- escorrentía; e
- retención de lagoas.
Compare á mesma temperatura
A viscosidade cambia fortemente coa temperatura.
Se o provedor A se proba a 15 °C e o provedor B a 25 °C, a súa comparación é débil.
Condicionar as mostras á mesma temperatura antes de facer un xuízo.
Use probas formais cando a viscosidade sexa unha especificación contractual
A ISO 2555 proporciona un método de rotación normalizado para determinar a viscosidade aparente das resinas líquidas.
ASTM D2196 proporciona métodos para caracterizar a viscosidade rotacional e o comportamento reolóxico de materiais non newtonianos.
Non obstante, para o control diario de fábrica, unha proba de fluxo comparativo controlado aínda pode ser útil cando se manteñen a mesma temperatura, cantidade, substrato e tempo.
Proba 5: Mide a vida útil e o tempo útil de traballo
Non confunda a vida útil co tempo de produción.
A vida en pota só conta unha parte da historia
Un epoxi mesturado pode permanecer líquido no recipiente mentres xa se volve demasiado espeso para a penetración de microgrietas.
Para o procesamento de pedra, o tempo de traballo útil debe ser definido pola aplicación.
Por exemplo:
- Cando diminúe notablemente a penetración da fenda?
- Cando a malla se fai difícil de mollar?
- Cando o fluxo de baleiro se fai demasiado lento?
- Cando se fai desigual a extensión superficial?
Use tamaños de lote realistas
Un vaso de laboratorio de 100 g pode comportarse de forma diferente a un lote de produción de 5 kg porque o curado epoxi libera calor.
As grandes masas poden reter máis calor exotérmico e acurtar a vida útil práctica.
Proba 6: Avaliar o perfil de cura
"Fíxose difícil" non é suficiente.
Unha fábrica debe entender cando o epoxi alcanza diferentes fitos de produción.
Rexistro de tempo de manipulación
Cando pode estar a lousa con seguridade:
- levantado;
- virou;
- apilado;
- trasladouse a un carro;
- enviado a calibración; ou
- enviado a pulir?
Comprobar a cura incompleta
Os sinais de advertencia inclúen:
- pegajosidade;
- áreas de reparación de caucho;
- material brando baixo presión;
- manchas durante o pulido;
- cheiro inusual despois da cura esperada; ou
- dureza diferente entre seccións.
As probas de cura de laboratorio poden ir máis profundas
Para a cualificación avanzada do provedor, pódese usar a calorimetría de varrido diferencial para caracterizar o comportamento da reacción e o grao de conversión en condicións definidas.
ISO 11357-5 proporciona un marco DSC estandarizado para determinar temperaturas de reacción, tempos de reacción, entalpía e grao de conversión.
Este tipo de traballo de laboratorio é útil para unha validación técnica máis profunda, pero non é necesario para todas as mostras de fábrica de rutina.
Proba 7: Avaliar a penetración na pedra real
Esta é unha das probas máis importantes para epoxi de pedra e unha das máis difíciles de substituír con datos xenéricos de laboratorio.
Use defectos representativos
Proba real:
- micro-grietas;
- fisuras naturais;
- poros abertos;
- granito denso;
- mármore suave; ou
- placas de infusión ao baleiro.
Non xulgue a penetración desde a superficie húmida
Unha lousa húmida brillante non che di case nada sobre a penetración interna.
Despois do curado, inspeccione as seccións cortadas, as rexións dos bordos, as fracturas representativas, se é o caso, ou outros métodos de exame interno aprobados.
Observa tamén a sobrepenetración
Máis penetración non sempre é mellor.
No mármore branco poroso, a penetración excesiva pode crear halos escuros ou cambios ópticos de aspecto húmido.
Para esa aplicación, a penetración controlada pode importar máis que a profundidade máxima.
Proba 8: Comproba o cambio de cor, o amarelento e os efectos ópticos
Esta proba é esencial para mármore branco, granito claro, ónix e pedra translúcida.
Fotografía antes e despois baixo luz controlada
Use a mesma iluminación, ángulo da cámara e condición de superficie.
As fotos de teléfonos tomadas en diferentes salas son unha proba pobre.
Distinguir o amarelento verdadeiro do sombreado
Unha zona escura ao redor dunha fenda pode vir da penetración de resina en lugar de amarelamento químico.
Isto importa porque cambiar a un epoxi máis transparente non resolverá necesariamente un problema de sobrepenetración.
Veropoxy Epoxi non amarillento para mármore branco duro está situado especificamente arredor da penetración controlada e un amarelemento moi baixo para as pedras sensibles á cor.
Considere o envellecemento para proxectos premium
Se a pedra se instala preto da luz solar forte ou se a pureza visual a longo prazo é crítica, as probas de comparación aceleradas de UV ou de calor poden axudar a clasificar os sistemas candidatos.
Non interprete o envellecemento acelerado como unha predición exacta da vida útil a menos que a metodoloxía de proba apoie esa conclusión.
Proba 9: Avaliar o modo de adhesión e falla
A "unión forte" é unha das afirmacións de mercadotecnia de epoxi máis comúns.
Unha fábrica profesional debería ver como falla o vínculo.
Fallo de adhesivo
Se o epoxi se separa limpamente da superficie da pedra, a interface pode ser débil.
Fallo de cohesión
Se se produce falla dentro da capa de resina curada, a unión ao substrato pode ser máis forte que a resistencia interna da resina nesa condición.
Fallo de pedra
Se a pedra rompe mentres o adhesivo permanece unido, o substrato pode ser a parte máis débil do conxunto.
Esta distinción pode ser máis informativa que un número de forza bruta.
As probas de adhesivo formais teñen unha transferencia directa limitada
A norma ISO 4587 define o ensaio de cizallamento por volta para conxuntos unidos ríxidos.
ASTM C882 avalía a resistencia de unión epoxi nunha configuración de cizalla inclinada de formigón.
Estes métodos poden informar o pensamento do laboratorio, pero ningún dos dous debe ser tratado automaticamente como un estándar universal de aprobación/falla para mármore ou granito epoxi sen confirmar a aplicabilidade.
Para a pedra natural, o deseño da proba debe reflectir o substrato real e as condicións de carga.
Proba 10: Comprobe a dureza, pero non use a dureza como atallo para todo
Un epoxi curado que permanece inesperadamente suave pode causar problemas de pulido ou durabilidade.
As probas do durómetro poden proporcionar un indicador repetible de control de produción.
A ISO 868 describe as probas de dureza Shore para plásticos mediante métodos de durómetro.
Pero a dureza por si soa non demostra unha boa adhesión, tenacidade, penetración ou durabilidade a longo prazo.
Un epoxi moi duro aínda pode unirse mal á pedra.
Use a dureza como unha métrica de control de calidade, non o veredicto final.
Proba 11: Executar a secuencia real de moenda e pulido
Aquí é onde fallan moitas mostras perfectas de laboratorio.
Unha pedra epoxi forma parte dun sistema de produción.
Se finalmente a lousa será pulida, o ensaio de cualificación necesita pulir.
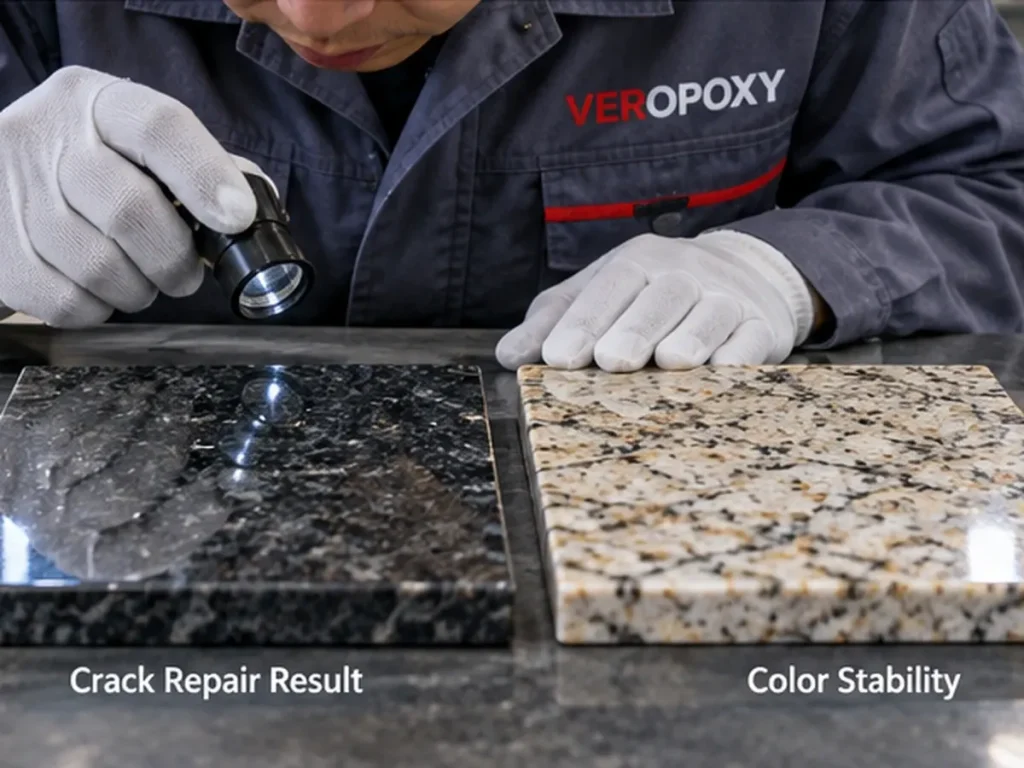
Vixiar a extracción de resina
A resina branda ou mal adherida pódese eliminar das fendas durante a moenda.
Vixiar para manchar
O material pouco curado pode manchar a superficie da pedra.
Comprobe a consistencia do brillo
A zona reparada non debe crear unha mancha mate, unha cresta elevada ou un aspecto reflectante diferente a menos que a aplicación prevista o permita.
Comprobe os orificios despois do pulido
O tratamento da superficie pode parecer completo antes de moer e revelar buratos só despois de que se elimine o material.
É por iso que a lousa pulida final, non o epoxi húmido, é o produto real.
Proba 12: Medir o consumo de resina
Esta é unha das probas máis importantes comercialmente e unha das que se ignoran con máis frecuencia.
O prezo de compra por quilogramo non indica o custo por lousa acabada.
Rexistra gramos ou quilogramos por lousa
Usa unha escala.
Non calcule a partir da cantidade que queda nun balde.
Compare o custo por metro cadrado
Se o epoxi A custa un 10% menos por quilo pero consome un 25% máis de material, pode ser a opción de produción máis cara.
Inclúe o custo de reelaboración
O custo real debe considerar:
- consumo de epoxi;
- traballo;
- atraso de curación;
- rexeita;
- volver a pulir;
- lousas rotas; e
- tempo de produción perdido.
Proba 13: Repetir a proba a temperaturas de verán e inverno
Unha mostra aprobada a unha temperatura ambiente confortable pode fallar estacionalmente.
Condicións de frío
Temperaturas máis baixas en xeral:
- aumentar a viscosidade sen curar;
- reducir o fluxo;
- penetración lenta;
- estender o curado; e
- cambiar o tempo de manipulación.
Condicións de calor
Temperaturas máis altas en xeral:
- reducir a viscosidade inicial;
- aumentar o fluxo;
- acelerar a reacción;
- acurtar o tempo de traballo; e
- aumentar o risco exotérmico en grandes lotes.
Para as fábricas con gran variación estacional, un provedor pode ter que recomendar diferentes sistemas de endurecedor.
Veropoxy, por exemplo, actualmente ofrece separado a baixa temperatura e sistemas de soporte de malla de alta temperatura.
Proba 14: Avaliar a consistencia de lote a lote
Unha mostra perfecta non cualifica un provedor.
A produción a granel depende da repetibilidade.
Por que importa a coherencia
A variación entre lotes pode cambiar:
- viscosidade;
- tempo de traballo;
- velocidade de curación;
- cor;
- penetración;
- consumo de resina; e
- comportamento de pulido.
Non aprobe un provedor baseándose nunha mostra preparada a man
Idealmente, a cualificación debería progresar por etapas:
Laboratorio ou mostra pequena → proba en fábrica → pedido de proba → pedido a granel.
Isto dálle ao comprador a oportunidade de ver se os lotes de produción comercial reproducen o resultado da mostra.
Cantas lousas deberías probar?
Non existe un número universal porque o risco depende da aplicación, o valor da pedra, a variabilidade do proceso e o tamaño da orde.
Pero unha lousa raramente é suficiente.
Use varias mostras representativas
Un conxunto de cualificacións prácticas debe incluír variacións como:
- lousas densas;
- lousas máis porosas;
- placas con micro-grietas;
- lousas con defectos máis amplos;
- diferentes cores ou veas; e
- material típico de calidade de produción, non só mostras perfectas.
Canto maior sexa o custo do fracaso, máis forte debería ser o programa de cualificación.
Cadro de puntuación de cualificación da fábrica de resina epoxi
| Área de proba | Que gravar | Decisión de fábrica suxerida |
|---|---|---|
| Documentación | TDS, SDS, códigos de produto, datos de lote | Rexeitalo se a identidade técnica básica non está clara |
| Mestura | Ratio de precisión, uniformidade, introdución de aire | Debe ser repetible polos operadores normais |
| Viscosidade / Caudal | Caudal a temperatura controlada | Debe coincidir coa aplicación de penetración ou recheo |
| Tempo de traballo | Ventá útil da aplicación | Debe exceder o tempo real do proceso coa marxe de seguridade |
| Cura | Preparación para manipular e pulir | Debe adaptarse ao ciclo de produción |
| Penetración | Profundidade e uniformidade | Debe alcanzar os defectos requiridos sen migración excesiva |
| Estabilidade da cor | Amareleamento, manchas, sombras | Debe cumprir os requisitos de aspecto específicos da pedra |
| Adhesión | Resistencia de unión e modo de falla | Non hai fallos de interface inaceptables |
| Dureza | Dureza curada comparativa | Non hai rexións suaves ou inconsistentes |
| Pulido | Brillo, buratos, manchas, extraíbles | A reparación rematada debe ser comercialmente aceptable |
| Consumo | kg/lousa ou g/m² | Debe cumprir o obxectivo de custo |
| Estabilidade estacional | Probas de frío e calor | Debe permanecer controlable durante todo o ano |
| Consistencia do lote | Lotes múltiples ou orde de proba | Os resultados deben ser repetibles |
Bandeiras vermellas durante a cualificación do provedor de epoxi
O provedor non pode proporcionar unha proporción de mestura clara
Este é un requisito técnico básico para sistemas de dous compoñentes.
A viscosidade dáse sen contexto útil
Un número CPS espido non é suficiente para unha comparación seria.
Recoméndase que cada pedra use o mesmo epoxi
O granito negro denso, o mármore branco suave, o soporte de malla e a infusión ao baleiro non teñen requisitos de procesamento idénticos.
O provedor desaconsella a proba de mostras
Para as compras industriais a granel, isto debería suscitar dúbidas.
A mostra funciona ben só en condicións controladas polo provedor
O material debe traballar na túa fábrica, non só no laboratorio do provedor.
O provedor resolve todos os problemas cambiando a relación A:B
A temperatura, a viscosidade, a velocidade de curado e a penetración deben controlarse mediante unha formulación adecuada e condicións de proceso, non cambios casuales de relación.
Ninguén pode explicar unha mostra fallida
O soporte técnico é máis importante cando algo falla.
Un provedor capaz debe axudar a distinguir a falla do produto da proporción incorrecta, temperatura, contaminación, erro de aplicación ou pedra inadecuada.
Como comparar dous provedores de epoxi de forma xusta
Non probar o provedor A nunha lousa pola mañá e o provedor B nunha pedra diferente tres días despois.
Use mostras de pedra combinadas
Cando sexa práctico, corte exemplares de comparación da mesma lousa ou material moi relacionado.
Control de temperatura
Manteña a resina, o endurecedor e a pedra no mesmo ambiente de proba.
Use a proporción correcta para cada produto
A comparación xusta non significa obrigar a ambos os produtos a usar a mesma proporción de mestura.
Cada produto debe prepararse segundo as súas propias especificacións.
Utilizar obxectivos de aplicación iguais
Se a proba é a penetración, compare a penetración.
Se a proba é un respaldo de malla, compare o rendemento da malla.
Non clasifique un epoxi de penetración contra unha resina de recheo de costuras usando unha puntuación xenérica.
Crea unha orde de proba entre a mostra e a compra a granel completa
Para pedidos industriais significativos, moitas veces hai un paso intermedio útil entre unha pequena mostra gratuíta e unha compra a gran escala.
Ese paso é a orde de xuízo.
Por que importa unha orde de xuízo
Axuda ao comprador a avaliar:
- envases comerciais;
- consistencia do lote;
- manipulación de almacén;
- curva de aprendizaxe do operador;
- rendemento de produción;
- consumo real de resina;
- variación de calidade en máis lousas; e
- loxística de provedores.
Unha mostra de laboratorio de 1 kg pode demostrar a compatibilidade.
Non pode demostrar completamente a fiabilidade da produción en masa.
Recomendación: aprobar o proceso, non só o produto
Os mellores programas de cualificación epoxi non preguntan só se a resina cumpre unha ficha técnica.
Preguntan se todo o proceso de produción é repetible.
Se a viscosidade é correcta pero os operarios non poden rematar unha lousa antes da xelación, o sistema non está cualificado.
Se a adhesión é forte pero o mármore branco desenvolve halos visibles, o sistema non está cualificado para esa pedra.
Se a resina funciona perfectamente no verán pero bloquea a liña no inverno, o proceso durante todo o ano non está cualificado.
Se un epoxi barato require substancialmente máis material por metro cadrado, compare o custo da placa acabada en lugar do prezo de compra.
Se unha mostra funciona pero os lotes comerciais varían, investigue a coherencia do provedor antes de comprometerse co volume.
E se o epoxi pasa as probas de laboratorio pero falla durante o pulido real, confía na lousa acabada.
O teu cliente compra a pedra acabada, non a folla de datos epoxi.
Preguntas frecuentes sobre a proba de epoxi antes de realizar pedidos a granel
1. Que debería probar unha fábrica de pedra antes de comprar resina epoxi a granel?
Unha fábrica de pedra debe avaliar a documentación, o comportamento da mestura, a viscosidade, o tempo de traballo, o curado, a penetración, a adhesión, a estabilidade da cor, o rendemento de pulido, o consumo de resina, o rendemento da temperatura estacional e a consistencia do lote. As probas deben utilizar a pedra de produción real e o proceso sempre que sexa posible.
2. É suficiente o TDS dun provedor para aprobar un epoxi?
Non. Un TDS é esencial para comprender a formulación prevista e as condicións de proba, pero non pode predecir completamente o rendemento en cada mármore, granito, ónix ou pedra de enxeñería. Use os datos técnicos para seleccionar o produto e, a continuación, confirme o rendemento mediante probas controladas de fábrica.
3. Cantas lousas de pedra deben ser probadas antes dunha orde a granel?
Non hai un número universal. Unha lousa adoita ser insuficiente porque a pedra natural varía. Proba varias lousas representativas que cobren diferenzas normais de porosidade, fendas, cor e estrutura. Canto maior sexa o custo do fracaso ou maior sexa a orde planificada, máis robusto debería ser o programa de cualificación.
4. Cal é a proba epoxi máis importante para o procesamento de pedra?
Non hai unha única proba máis importante para cada aplicación. Para a reparación de fendas de granito, a penetración pode ser crítica. Para o mármore branco, a estabilidade da cor e a penetración controlada poden dominar. Para o respaldo de malla, mollando e manipulando o curado. Para a infusión ao baleiro, a estabilidade da viscosidade e o tempo de traballo son esenciais. Proba segundo o risco de produción real.
5. ¿Debería unha fábrica realizar un pedido de proba antes dunha compra completa de epoxi a granel?
Para volumes industriais significativos, unha orde de proba adoita ser un paso intermedio intelixente. Permite á fábrica avaliar os lotes comerciais, o envasado, a consistencia do operador, o consumo real, o rendemento da produción, o comportamento estacional e a fiabilidade dos provedores antes de comprometerse cunha compra maior.
Como converter unha mostra de epoxi nunha decisión de compra fiable
Unha boa proba de mostra epoxi debe reproducir as condicións que determinan o éxito na súa fábrica. Os datos técnicos son o punto de partida, pero a decisión final debe basearse en pedra real, temperaturas reais, tempos de aplicación reais, procesos de acabado reais e custos de produción medibles. O obxectivo non é atopar unha resina que funcione unha vez, é cualificar un proceso repetible que se poida escalar con seguridade na produción comercial.
Proba segundo o risco da aplicación
Reparación de microgrietas de granito:
prioriza a profundidade de penetración, o tempo de traballo, o curado e o resultado do pulido.
Mármore branco:
prioriza o amarelento, as manchas, o sombreado, o control da penetración e o aspecto pulido final.
Soporte de malla:
prioriza a humectación da fibra, a adhesión á pedra, o tempo de traballo, a cura de manipulación e o rendemento da temperatura estacional.
Infusión ao baleiro:
prioriza a estabilidade de baixa viscosidade, a ventá de infusión, as burbullas, a sensibilidade ás fugas, a penetración e o consumo de resina.
Recheo de costuras e cavidades:
prioriza o control do fluxo, a estabilidade dimensional, a retención da superficie, o comportamento de pulido e a coincidencia visual.
Non aprobe unha mostra sen números
"Parece ben" é difícil de reproducir. Rexistra os números de lote de resina e endurecedor, a relación A:B, a temperatura, o tamaño do lote, o tempo de traballo, o tempo de curado, o consumo de resina, as observacións de rexeitamento e o resultado do pulido. Incluso unha simple proba de fábrica faise moito máis útil cando outro operador pode repetila usando as mesmas condicións.
Compare o valor da produción total, non só o prezo por quilogramo
Un epoxi de maior prezo pode ser máis barato na produción se reduce o consumo, os atrasos de curado, as placas rotas, o pulido de novo ou os rexeitamentos. Pola contra, un produto técnico impresionante aínda pode ser comercialmente inadecuado se o seu tempo de ciclo ou os requisitos do operador non se adaptan á fábrica. Avaliar o custo por lousa acabada aceptable en lugar do prezo do tambor só.
Que separa un provedor útil dun vendedor de produtos?
Un provedor útil debería axudar a definir o sistema correcto de endurecedor de resina, explicar os parámetros técnicos, apoiar as probas de mostras, investigar os ensaios fallidos, recomendar axustes estacionais cando sexa necesario e manter lotes comerciais consistentes. Para os compradores industriais, o apoio técnico despois dunha proba fallida pode ser máis valioso que unha mostra de vendas perfecta.
Recomendación práctica
Define primeiro os riscos de falla e, a continuación, constrúe a proba de mostra ao redor deles. Use a súa propia pedra, mida o proceso, pule ou manipule a lousa exactamente como o requira a produción, repita a proba en varias pezas representativas e compare o consumo total de material e o risco de rexeitamento. Se a mostra pasa, pasa a unha orde de proba controlada antes de comprometerte cunha compra masiva importante. A compra de epoxi máis segura non se basea no mellor folleto, senón nun resultado repetible de fábrica.
¿Listo para probar epoxi na súa propia pedra antes de realizar un pedido a granel?
Comparte o teu tipo de pedra, estado de defecto, temperatura do taller, problema actual de epoxi, método de aplicación e ciclo de produción necesario. Unha proba en fábrica usando lousas representativas pode axudar a avaliar a penetración, o curado, a estabilidade da cor, o pulido, o consumo e a compatibilidade do proceso antes dunha compra maior.
Referencias
- Organización Internacional de Normalización.
ISO 2555:2018 - Plásticos - Resinas en estado líquido ou como emulsións ou dispersións - Determinación da viscosidade aparente mediante un método de viscosímetro de rotación tipo cilindro único.
ISO/TC 61.
Organización Internacional de Normalización. - ASTM Internacional.
ASTM D2196-20(2026) — Métodos de proba estándar para as propiedades reolóxicas de materiais non newtonianos mediante viscosímetro rotacional.
Comité ASTM D01.
ASTM International, 2026. - Organización Internacional de Normalización.
ISO 11357-5:2025 — Plásticos — Calorimetría de barrido diferencial — Parte 5: Determinación de temperaturas e tempos característicos da curva de reacción, entalpía de reacción e grao de conversión.
ISO/TC 61/SC 5.
International Organization for Standardization, 2025. - Organización Internacional de Normalización.
ISO 868:2003 - Plásticos e ebonita - Determinación da dureza da sangría mediante un durómetro.
ISO/TC 61.
Organización Internacional de Normalización. - Organización Internacional de Normalización.
ISO 4587:2003 — Adhesivos — Determinación da resistencia ao cizallamento de solapamento de tracción de conxuntos adheridos ríxido a ríxido.
ISO/TC 61/SC 11.
Organización Internacional de Normalización. - ASTM Internacional.
ASTM C882/C882M-23 — Método de proba estándar para a resistencia de adherencia dos sistemas de resina epoxi utilizados con formigón por cizalla inclinada.
Comité ASTM C09.
ASTM Internacional. - Persoal Técnico WEST SYSTEM.
WEST SYSTEM Manual de usuario e guía do produto.
Gougeon Brothers, Inc.
Publicacións técnicas WEST SYSTEM. - Charles Selwitz.
Resinas epoxi en conservación de pedra.
Instituto de Conservación Getty.
Research in Conservation Series, Getty Publications, 1992.