

Resumen rápido:
Antes de realizar un pedido de resina epoxi al por mayor, una fábrica de piedra debe probar el producto en mármol, granito, ónix o piedra artificial real en condiciones de producción reales. Verifique el comportamiento de mezcla, viscosidad, tiempo de trabajo, curado, penetración, adhesión, cambio de color, rendimiento de pulido, consumo de resina y consistencia del lote. No apruebe un epoxi porque una muestra "luce bien". Primero defina los criterios de aprobación/rechazo, pruebe varias losas representativas, compárelas con su línea base de producción actual y verifique el rendimiento a temperaturas realistas de verano e invierno.
Comprar resina epoxi industrial es diferente a comprar un componente terminado.
Un proveedor puede enviar un producto técnicamente correcto, pero ese producto aún puede ser incorrecto para su piedra, su temperatura de producción, su secuencia de pulido, sus operadores o su tiempo de ciclo.
Por este motivo, una fábrica de piedra nunca debe tratar una muestra como un pequeño obsequio promocional.
Una muestra es una herramienta de calificación.
El objetivo no es simplemente responder:
“¿Funciona este epoxi?”
La mejor pregunta es:
"¿Puede este epoxi producir repetidamente una losa terminada aceptable bajo nuestras condiciones de producción reales a un costo comercialmente aceptable?"
Esa distinción importa.
Una resina puede penetrar maravillosamente pero consumir demasiado material. Otro puede curar rápidamente pero dejar a los operadores muy poco tiempo de trabajo. Un sistema muy claro aún puede crear halos oscuros sobre el mármol blanco poroso. Un adhesivo fuerte puede resultar difícil de pulir. Una muestra puede funcionar perfectamente a 24°C pero volverse demasiado lenta en invierno o demasiado reactiva en verano.
La corriente de Veropoxy cartera de productos de piedra epoxi refleja este enfoque de aplicación específica, con sistemas separados para granito, mármol, piedra blanca, respaldo de malla, infusión al vacío, piedra semipreciosa y otras condiciones de procesamiento.
Muchas páginas de productos Veropoxy también ofrecen muestras específicamente para que las fábricas puedan evaluar el rendimiento antes de realizar compras al por mayor. Así es exactamente como deberían utilizarlos los profesionales del abastecimiento.
Por qué son importantes las pruebas de muestra antes de realizar un pedido de epoxi a granel
Una ficha técnica de epoxi le indica cómo se comporta un producto en condiciones definidas.
Es posible que su fábrica no funcione en esas condiciones.
La piedra es naturalmente variable.
La piedra natural no es un panel plástico estandarizado.
Dos losas de mármol de una misma cantera pueden diferenciarse en:
- porosidad;
- densidad de microfisuras;
- estructura mineral;
- absorción de agua;
- translucidez;
- rugosidad de la superficie;
- sensibilidad al color; y
- debilidad interna.
Un epoxi que funciona bien en una piedra puede producir un resultado diferente en otra.
Su proceso de producción cambia el resultado
El rendimiento también puede cambiar con:
- temperatura del taller;
- temperatura de la piedra;
- equipo de mezcla;
- tamaño del lote;
- aplicación manual o automática;
- presión de vacío;
- especificación de malla;
- tiempo de curado;
- secuencia de molienda; y
- abrasivos para pulir.
Es por eso que los datos del laboratorio del proveedor deben preseleccionar una resina, no reemplazar su prueba de fábrica.
Conclusión del comprador: La prueba de muestra de epoxi más útil no es la prueba de laboratorio más complicada. Es la prueba que reproduce las condiciones que determinarán si el producto tiene éxito o fracasa en su línea de producción.
Defina los criterios de aprobación/rechazo antes de que llegue la muestra
Ésta es una de las mayores diferencias entre la calificación profesional y las pruebas casuales.
No aplique el epoxi primero y decida después si “le gusta”.
Defina los criterios de aceptación antes de realizar la prueba.
Comience con su línea base de producción actual
Si su fábrica ya utiliza un epoxi aprobado, registre el rendimiento de ese producto.
Por ejemplo:
- consumo de resina por metro cuadrado;
- tiempo medio de trabajo;
- tiempo de curado;
- número de losas reparadas por lote;
- tasa de rechazo;
- resultado del pulido;
- visibilidad de reparación;
- tiempo de manipulación del respaldo de malla; y
- Costo por losa terminada.
Un nuevo epoxi debe compararse con esta línea de base en lugar de evaluarse de forma aislada.
Decidir qué fallas son inaceptables
Para el mármol blanco, un halo amarillo visible puede ser un rechazo automático.
Para el granito negro, la penetración incompleta de las grietas puede ser más importante.
Para el respaldo de malla, pelar después de la manipulación puede ser inaceptable.
Para la infusión al vacío, una profundidad de penetración insuficiente puede hacer que toda la prueba pierda sentido.
Prueba 1: revisar los documentos técnicos antes de abrir la muestra
Debería llegar una muestra con suficiente información para utilizarla correctamente.
Revisar la TDS
La Ficha Técnica debe aclarar los parámetros relevantes para la producción, tales como:
- identidad del producto;
- aplicación recomendada;
- Proporción de mezcla A:B;
- si la relación es en peso o en volumen;
- viscosidad;
- temperatura recomendada;
- tiempo de trabajo o curado;
- condiciones de almacenamiento; y
- instrucciones de aplicación.
Revise la SDS
La Ficha de Datos de Seguridad no es un documento de desempeño.
Proporciona información relacionada con peligros, manipulación, almacenamiento, controles de exposición, EPP, primeros auxilios, transporte y eliminación.
Un comprador industrial serio debe esperar documentación tanto técnica como de seguridad.
Comprobar si las condiciones de prueba están definidas
Un valor de viscosidad como “500 CPS” significa mucho menos si el proveedor no indica ni controla la condición de medición relevante.
De manera similar, el “curado en 60 minutos” está incompleto a menos que comprenda la temperatura y el hito de curado al que se refiere el proveedor.
Prueba 2: Confirmar la identidad y condición del producto
Antes de mezclar cualquier cosa, inspeccione la muestra misma.
revisa las etiquetas
Confirmar:
- código de resina;
- código de endurecedor;
- número de lote;
- información de fabricación o caducidad cuando se proporcione;
- proporción de mezcla; y
- instrucciones de almacenamiento.
inspeccionar la apariencia
Busque:
- sedimento inesperado;
- cristalización;
- decoloración severa;
- separación de fases;
- contenedores con fugas; o
- contaminación.
No asuma que cada cambio visual significa que el producto es defectuoso, porque algunos sistemas de resina pueden cristalizar o sedimentarse bajo ciertas condiciones.
Si la apariencia difiere de las instrucciones del proveedor, deténgase y pregunte antes de realizar la prueba.
Prueba 3: comprobar el comportamiento de mezcla
Un epoxi apto para la producción debe ser razonablemente fácil de dosificar y mezclar de manera consistente.
Utilice la proporción exacta especificada
No todos los sistemas epóxicos para piedra de Veropoxy utilizan la misma proporción.
Por ejemplo, su Sistema de reparación de mármol y mejora del color utiliza 100:25 en peso, mientras que el Epoxi que mejora el color para granito claro utiliza 100:30 en peso.
Nunca reutilice una proporción simplemente porque dos productos parecen similares.
Observar la uniformidad de la mezcla.
Registre si:
- los dos componentes se combinan fácilmente;
- quedan rayas;
- se introducen grandes cantidades de aire;
- la mezcla se calienta rápidamente; o
- La viscosidad cambia anormalmente durante la mezcla.
Para la producción crítica, utilice un método de mezcla estandarizado para que cada proveedor sea comparado de manera justa.
Prueba 4: medir o comparar la viscosidad y el flujo
La viscosidad es uno de los parámetros de control de procesos más útiles en el epoxi de piedra.
Pero no debería tratarse como un puntaje de calidad universal.
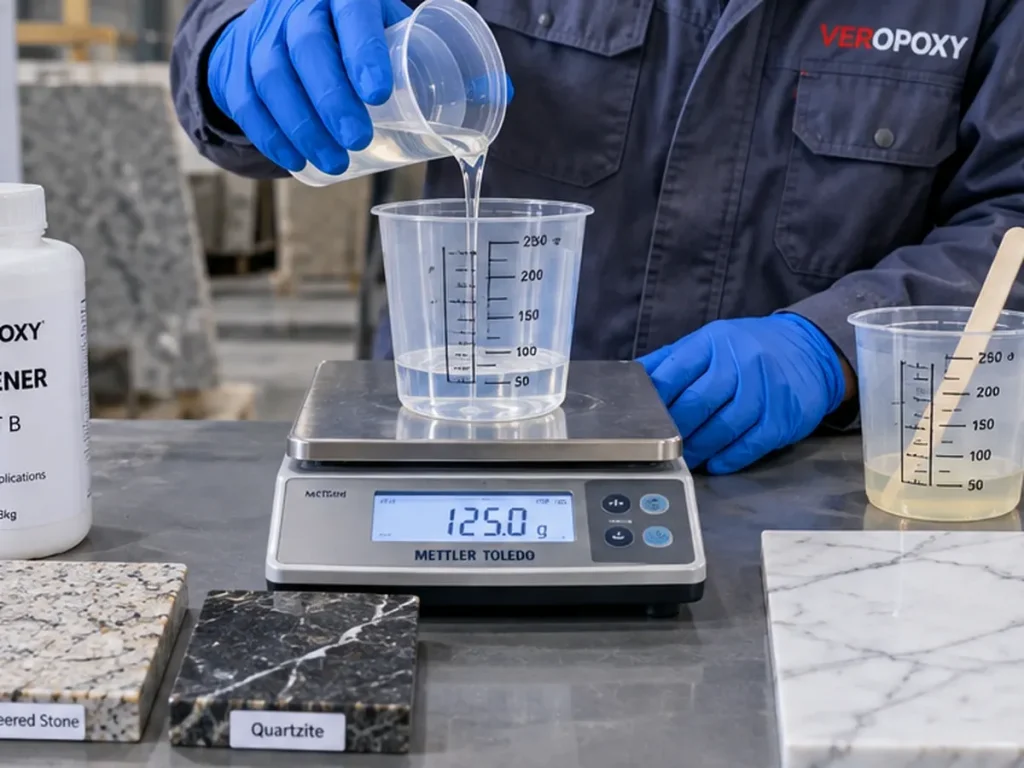
Por qué es importante la viscosidad
Afecta:
- penetración de microfisuras;
- extensión superficial;
- humectación de malla;
- infusión al vacío;
- consumo de resina;
- escorrentía; y
- retención de huecos.
Comparar bajo la misma temperatura
La viscosidad cambia fuertemente con la temperatura.
Si el Proveedor A se prueba a 15°C y el Proveedor B a 25°C, su comparación es débil.
Acondicione las muestras a la misma temperatura antes de emitir un juicio.
Utilice pruebas formales cuando la viscosidad sea una especificación contractual.
ISO 2555 proporciona un método rotacional estandarizado para determinar la viscosidad aparente de resinas líquidas.
ASTM D2196 proporciona métodos para caracterizar la viscosidad rotacional y el comportamiento reológico de materiales no newtonianos.
Sin embargo, para el control diario en fábrica, una prueba de flujo comparativo controlado puede seguir siendo útil cuando se mantienen la misma temperatura, cantidad, sustrato y tiempo.
Prueba 5: Medir la vida útil y el tiempo de trabajo útil
No confunda la vida útil con el tiempo de trabajo de producción.
La vida útil de la marihuana cuenta sólo una parte de la historia
Un epoxi mezclado puede permanecer líquido en el recipiente y al mismo tiempo volverse demasiado espeso para la penetración de microfisuras.
Para el procesamiento de piedra, el tiempo de trabajo útil debe estar definido por la aplicación.
Por ejemplo:
- ¿Cuándo disminuye notablemente la penetración de grietas?
- ¿Cuándo se vuelve difícil mojar la malla?
- ¿Cuándo el flujo de vacío se vuelve demasiado lento?
- ¿Cuándo se vuelve desigual la distribución de la superficie?
Utilice tamaños de lote realistas
Una taza de laboratorio de 100 g puede comportarse de manera diferente a un lote de producción de 5 kg porque el curado del epoxi libera calor.
Las masas grandes pueden retener más calor exotérmico y acortar la vida útil práctica.
Prueba 6: evaluar el perfil de curación
“Se volvió difícil” no es suficiente.
Una fábrica debe comprender cuándo el epoxi alcanza diferentes hitos de producción.
Tiempo récord de manipulación
¿Cuándo se puede colocar la losa de forma segura?
- levantado;
- convertido;
- apilados;
- trasladado a un carro;
- enviado a calibración; o
- enviado a pulir?
Verificar curación incompleta
Las señales de advertencia incluyen:
- pegajosidad;
- áreas de reparación gomosas;
- material blando bajo presión;
- manchas durante el pulido;
- olor inusual después del curado esperado; o
- diferente dureza entre secciones.
Las pruebas de curación en laboratorio pueden ser más profundas
Para la calificación avanzada del proveedor, se puede utilizar la calorimetría diferencial de barrido para caracterizar el comportamiento de la reacción y el grado de conversión en condiciones definidas.
ISO 11357-5 proporciona un marco DSC estandarizado para determinar las temperaturas de reacción, los tiempos de reacción, la entalpía y el grado de conversión.
Este tipo de trabajo de laboratorio es útil para una validación técnica más profunda, pero no es necesario para todas las muestras de fábrica de rutina.
Prueba 7: evaluar la penetración en la piedra real
Esta es una de las pruebas más importantes para el epoxi de piedra y una de las más difíciles de reemplazar con datos genéricos de laboratorio.
Utilice defectos representativos
Prueba en real:
- microfisuras;
- fisuras naturales;
- poros abiertos;
- granito denso;
- mármol blando; o
- placas de infusión al vacío.
No juzgues la penetración desde la superficie mojada.
Una losa húmeda y brillante no dice casi nada sobre la penetración interna.
Después del curado, inspeccione las secciones cortadas, las regiones de los bordes, las fracturas representativas cuando corresponda u otros métodos de examen interno aprobados.
Esté atento también a la penetración excesiva
Una mayor penetración no siempre es mejor.
En mármol blanco poroso, una penetración excesiva puede crear halos oscuros o cambios ópticos de apariencia húmeda.
Para esa aplicación, la penetración controlada puede ser más importante que la profundidad máxima.
Prueba 8: Verifique el cambio de color, el amarillamiento y los efectos ópticos
Esta prueba es esencial para mármol blanco, granito claro, ónix y piedra translúcida.
Fotografía antes y después bajo luz controlada.
Utilice la misma iluminación, ángulo de cámara y condición de superficie.
Las fotografías tomadas con teléfonos móviles en diferentes habitaciones no son una buena prueba.
Distinguir el verdadero color amarillento del sombreado.
Una zona oscura alrededor de una grieta puede deberse a la penetración de resina en lugar de un color amarillento químico.
Esto es importante porque cambiar a un epoxi más claro no necesariamente resolverá un problema de penetración excesiva.
Veropoxi Epoxi que no amarillea para mármol blanco duro está específicamente colocado para lograr una penetración controlada y un amarillamiento muy bajo para piedras sensibles al color.
Considere la posibilidad de envejecer para proyectos premium
Si la piedra se instalará cerca de luz solar intensa o si la pureza visual a largo plazo es crítica, las pruebas de comparación de calor o UV aceleradas pueden ayudar a clasificar los sistemas candidatos.
No interprete el envejecimiento acelerado como una predicción exacta de la vida útil a menos que la metodología de prueba respalde esa conclusión.
Prueba 9: Evaluar la adherencia y el modo de falla
"Unión fuerte" es una de las afirmaciones más comunes en el marketing de epoxi.
Una fábrica profesional debería observar cómo falla realmente la unión.
Fallo adhesivo
Si el epoxi se separa limpiamente de la superficie de la piedra, la interfaz puede ser débil.
Fallo cohesivo
Si se produce una falla dentro de la capa de resina curada, la unión al sustrato puede ser más fuerte que la resistencia interna de la resina en esa condición.
Fallo de piedra
Si la piedra se rompe mientras el adhesivo permanece adherido, el sustrato puede ser la parte más débil del conjunto.
Esta distinción puede ser más informativa que un número de fuerza bruto.
Las pruebas adhesivas formales tienen una transferencia directa limitada
La norma ISO 4587 define la prueba de corte por solape para ensamblajes unidos rígidamente.
ASTM C882 evalúa la resistencia de la unión epóxica en una configuración de corte inclinado de concreto.
Estos métodos pueden informar el pensamiento de laboratorio, pero ninguno de ellos debe tratarse automáticamente como un estándar universal de aprobación/rechazo para mármol o granito epoxi sin confirmar su aplicabilidad.
Para piedra natural, el diseño de prueba debe reflejar el sustrato real y la condición de carga.
Prueba 10: Verifique la dureza, pero no use la dureza como atajo para todo
Un epoxi curado que permanece inesperadamente suave puede causar problemas de pulido o durabilidad.
Las pruebas de durómetro pueden proporcionar un indicador repetible del control de la producción.
ISO 868 describe las pruebas de dureza Shore para plásticos utilizando métodos de durómetro.
Pero la dureza por sí sola no demuestra una buena adhesión, tenacidad, penetración o durabilidad a largo plazo.
Un epoxi muy duro aún puede adherirse mal a la piedra.
Utilice la dureza como métrica de control de calidad, no como veredicto final.
Prueba 11: Ejecute la secuencia real de esmerilado y pulido
Aquí es donde fallan muchas muestras perfectas en laboratorio.
Una piedra epoxi forma parte de un sistema de producción.
Si finalmente se va a pulir la losa, es necesario pulir la prueba de calificación.
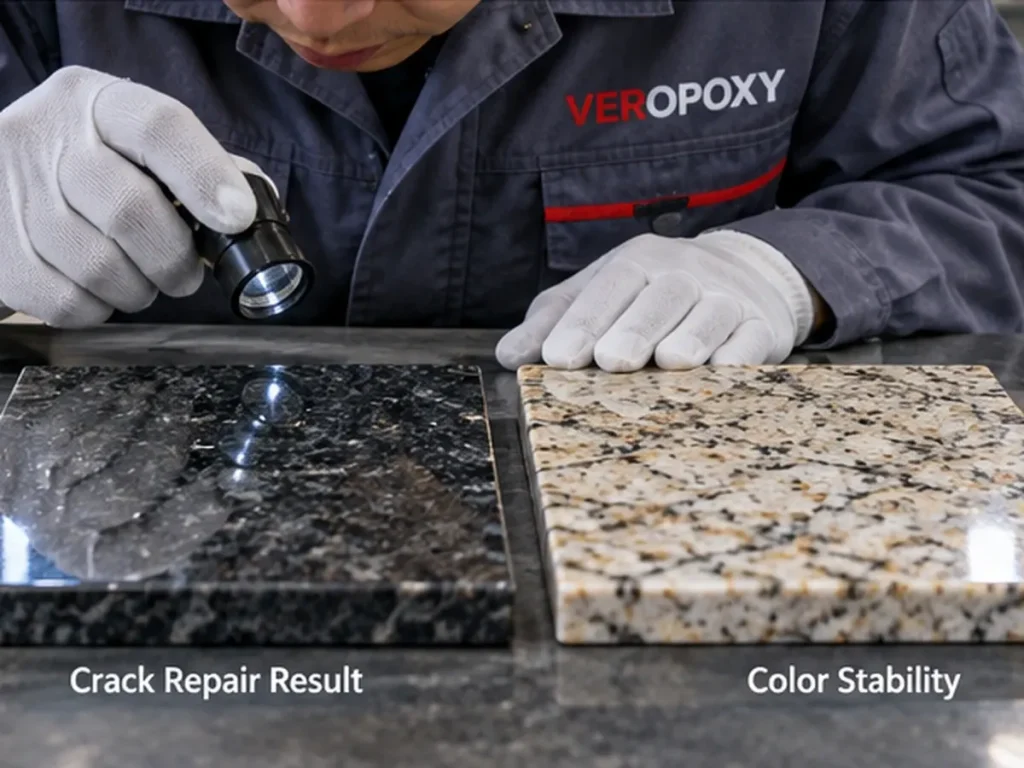
Esté atento a la extracción de resina
La resina blanda o mal adherida se puede eliminar de las grietas durante el esmerilado.
Esté atento a las manchas
El material poco curado puede manchar la superficie de la piedra.
Comprobar la consistencia del brillo
La zona reparada no debe crear un parche opaco obvio, una cresta elevada o una apariencia reflectante diferente, a menos que la aplicación prevista lo permita.
Compruebe los poros después del pulido
El tratamiento de la superficie puede parecer completo antes del pulido y revelar poros sólo después de retirar el material.
Es por eso que la losa pulida final, no el epoxi húmedo, es el producto real.
Prueba 12: Medir el consumo de resina
Esta es una de las pruebas más importantes desde el punto de vista comercial y una de las que con mayor frecuencia se ignora.
El precio de compra por kilogramo no indica el costo por losa terminada.
Registre gramos o kilogramos por losa
Usa una báscula.
No haga estimaciones a partir de la cantidad que queda en un balde.
Comparar costo por metro cuadrado
Si el epoxi A cuesta un 10 % menos por kilogramo pero consume un 25 % más de material, puede ser la opción de producción más cara.
Incluir costo de retrabajo
El costo real debe considerar:
- consumo de epoxi;
- trabajo;
- retraso en el curado;
- rechaza;
- repulir;
- losas rotas; y
- tiempo de producción perdido.
Prueba 13: repetir la prueba a temperaturas de verano e invierno
Una muestra aprobada a una temperatura ambiente confortable puede fallar estacionalmente.
Condiciones frías
Temperaturas más bajas en general:
- aumentar la viscosidad sin curar;
- reducir el flujo;
- penetración lenta;
- extender el curado; y
- cambiar el tiempo de manipulación.
Condiciones calurosas
Temperaturas más altas en general:
- reducir la viscosidad inicial;
- aumentar el flujo;
- acelerar la reacción;
- acortar el tiempo de trabajo; y
- aumentar el riesgo exotérmico en lotes grandes.
Para fábricas con grandes variaciones estacionales, es posible que un proveedor deba recomendar diferentes sistemas de endurecedor.
Veropoxy, por ejemplo, actualmente ofrece productos separados baja temperatura y sistemas de respaldo de malla de alta temperatura.
Prueba 14: evaluar la coherencia entre lotes
Una muestra perfecta no califica a un proveedor.
La producción a granel depende de la repetibilidad.
Por qué es importante la coherencia
La variación entre lotes puede cambiar:
- viscosidad;
- tiempo de trabajo;
- velocidad de curado;
- color;
- penetración;
- consumo de resina; y
- comportamiento de pulido.
No apruebe a un proveedor basándose en una muestra preparada manualmente
Idealmente, la calificación debería avanzar a través de etapas:
Laboratorio o muestra pequeña → prueba de fábrica → pedido de prueba → pedido al por mayor.
Esto le da al comprador la oportunidad de ver si los lotes de producción comercial reproducen el resultado de la muestra.
¿Cuántas losas debería probar?
No existe un número universal porque el riesgo depende de la aplicación, el valor de la piedra, la variabilidad del proceso y el tamaño del pedido.
Pero rara vez una losa es suficiente.
Utilice múltiples muestras representativas
Un conjunto de calificaciones prácticas debe incluir variaciones tales como:
- losas densas;
- losas más porosas;
- losas con microfisuras;
- losas con defectos más anchos;
- diferentes colores o vetas; y
- Material típico de calidad de producción, no solo muestras perfectas.
Cuanto mayor sea el coste del fracaso, más sólido debería ser el programa de cualificación.
Cuadro de mando de calificación de fábrica de resina epoxi
| Área de prueba | Qué grabar | Decisión de fábrica sugerida |
|---|---|---|
| Documentación | TDS, SDS, códigos de producto, datos de lote | Rechazar si la identidad técnica básica no está clara |
| Mezclando | Precisión de relación, uniformidad, introducción de aire. | Debe ser repetible por operadores normales. |
| Viscosidad / Flujo | Flujo a temperatura controlada | Debe coincidir con la aplicación de penetración o relleno. |
| tiempo de trabajo | Ventana de aplicación útil | Debe exceder el tiempo real del proceso con margen de seguridad. |
| cura | Preparación para manipulación y pulido. | Debe ajustarse al ciclo de producción. |
| Penetración | Profundidad y uniformidad | Debe alcanzar los defectos requeridos sin una migración excesiva. |
| Estabilidad del color | Coloración amarillenta, manchas, sombras. | Debe cumplir con los requisitos de apariencia específicos de la piedra. |
| Adhesión | Fuerza de unión y modo de falla. | No hay fallas de interfaz inaceptables |
| Dureza | Dureza curada comparativa | Sin regiones blandas o inconsistentes |
| Pulido | Brillo, poros, frotis, desprendible | La reparación terminada debe ser comercialmente aceptable. |
| Consumo | kg/losa o g/m² | Debe cumplir con el objetivo de costos |
| Estabilidad estacional | Pruebas de frío y calor | Debe permanecer controlable durante todo el año |
| Consistencia del lote | Múltiples lotes u orden de prueba | Los resultados deben ser repetibles |
Banderas rojas durante la calificación de proveedores de epoxi
El proveedor no puede proporcionar una proporción de mezcla clara.
Este es un requisito técnico básico para sistemas de dos componentes.
La viscosidad se da sin contexto útil.
Un número simple de CPS no es suficiente para una comparación seria.
Se recomienda que cada piedra utilice el mismo epoxi.
El granito negro denso, el mármol blanco suave, el respaldo de malla y la infusión al vacío no tienen requisitos de procesamiento idénticos.
El proveedor desaconseja realizar pruebas de muestras
Para las compras industriales a granel, esto debería plantear dudas.
La muestra funciona bien sólo bajo condiciones controladas por el proveedor.
El material debe funcionar en su fábrica, no sólo en el laboratorio del proveedor.
El proveedor resuelve todos los problemas cambiando la relación A:B
La temperatura, la viscosidad, la velocidad de curado y la penetración deben controlarse mediante una formulación y condiciones de proceso adecuadas, no mediante cambios casuales de proporciones.
Nadie puede explicar una muestra fallida
El soporte técnico es lo más importante cuando algo sale mal.
Un proveedor capacitado debería ayudar a distinguir la falla del producto de una proporción incorrecta, temperatura, contaminación, error de aplicación o piedra inadecuada.
Cómo comparar dos proveedores de epoxi de manera justa
No pruebe al Proveedor A en una losa por la mañana y al Proveedor B en una piedra diferente tres días después.
Utilice muestras de piedra coincidentes
Cuando sea práctico, corte muestras de comparación de la misma losa o de un material muy similar.
Controlar la temperatura
Mantenga la resina, el endurecedor y la piedra en el mismo entorno de prueba.
Utilice la proporción correcta para cada producto.
Una comparación justa no significa obligar a ambos productos a utilizar la misma proporción de mezcla.
Cada producto debe prepararse según sus propias especificaciones.
Utilice objetivos de aplicación iguales
Si la prueba es de penetración, compare la penetración.
Si la prueba es un respaldo de malla, compare el rendimiento de la malla.
No clasifique un epoxi de penetración frente a una resina de relleno de juntas utilizando una puntuación genérica.
Cree un pedido de prueba entre muestra y compra total al por mayor
Para pedidos industriales importantes, suele existir un útil paso intermedio entre una pequeña muestra gratuita y una compra a escala de contenedor.
Ese paso es la orden de prueba.
Por qué es importante una orden de prueba
Ayuda al comprador a evaluar:
- embalaje comercial;
- consistencia del lote;
- manipulación de almacenes;
- curva de aprendizaje del operador;
- rendimiento de producción;
- consumo real de resina;
- variación de calidad entre más losas; y
- logística de proveedores.
Una muestra de laboratorio de 1 kg puede demostrar la compatibilidad.
No puede demostrar plenamente la fiabilidad de la producción en masa.
Recomendación: Aprobar el proceso, no sólo el producto
Los mejores programas de calificación de epoxi no preguntan únicamente si la resina cumple con una ficha técnica.
Se preguntan si todo el proceso de producción es repetible.
Si la viscosidad es correcta pero los operadores no pueden terminar una losa antes de la gelificación, el sistema no está calificado.
Si la adhesión es fuerte pero el mármol blanco desarrolla halos visibles, el sistema no está calificado para esa piedra.
Si la resina funciona perfectamente en verano pero detiene la línea en invierno, el proceso de todo el año no está calificado.
Si un epoxi barato requiere sustancialmente más material por metro cuadrado, compare el costo de la losa terminada en lugar del precio de compra.
Si una muestra funciona pero los lotes comerciales varían, investigue la coherencia del proveedor antes de comprometerse con el volumen.
Y si el epoxi pasa las pruebas de laboratorio pero falla durante el pulido real, confíe en la losa terminada.
Su cliente compra la piedra terminada, no la hoja de datos del epoxi.
Preguntas frecuentes sobre las pruebas de epoxi antes de realizar pedidos al por mayor
1. ¿Qué debería probar una fábrica de piedra antes de comprar resina epoxi a granel?
Una fábrica de piedra debe evaluar la documentación, el comportamiento de mezcla, la viscosidad, el tiempo de trabajo, el curado, la penetración, la adhesión, la estabilidad del color, el rendimiento del pulido, el consumo de resina, el rendimiento de la temperatura estacional y la consistencia del lote. Las pruebas deben utilizar la piedra y el proceso de producción reales siempre que sea posible.
2. ¿Es suficiente el TDS de un proveedor para aprobar un epoxi?
No. Un TDS es esencial para comprender la formulación prevista y las condiciones de prueba, pero no puede predecir completamente el rendimiento de cada mármol, granito, ónix o piedra de ingeniería. Utilice datos técnicos para preseleccionar el producto y luego confirme el rendimiento mediante pruebas controladas en fábrica.
3. ¿Cuántas losas de piedra se deben probar antes de realizar un pedido al por mayor?
No existe un número universal. Una losa suele ser insuficiente porque la piedra natural varía. Pruebe varias losas representativas que cubran las diferencias normales en porosidad, grietas, color y estructura. Cuanto mayor sea el costo del fracaso o mayor sea el pedido planificado, más sólido debería ser el programa de calificación.
4. ¿Cuál es la prueba de epoxi más importante para el procesamiento de piedra?
No existe una prueba única más importante para cada aplicación. Para la reparación de grietas de granito, la penetración puede ser crítica. En el caso del mármol blanco, pueden predominar la estabilidad del color y la penetración controlada. Para soporte de malla, humedecimiento y manipulación de materia curada. Para la infusión al vacío, la estabilidad de la viscosidad y el tiempo de trabajo son esenciales. Pruebe según el riesgo de producción real.
5. ¿Debería una fábrica realizar un pedido de prueba antes de comprar un epoxi a granel?
Para volúmenes industriales significativos, un pedido de prueba suele ser un paso intermedio inteligente. Permite a la fábrica evaluar los lotes comerciales, el embalaje, la coherencia del operador, el consumo real, el rendimiento de la producción, el comportamiento estacional y la confiabilidad del proveedor antes de comprometerse con una compra mayor.
Cómo convertir una muestra de epoxi en una decisión de compra confiable
Una buena prueba de muestra de epoxi debería reproducir las condiciones que determinan el éxito en su fábrica. Los datos técnicos son el punto de partida, pero la decisión final debe basarse en piedra real, temperaturas reales, tiempos de aplicación reales, procesos de acabado reales y costes de producción mensurables. El objetivo no es encontrar una resina que funcione una vez, sino calificar un proceso repetible que pueda escalarse de manera segura a la producción comercial.
Prueba según el riesgo de la aplicación.
Reparación de microfisuras de granito:
priorice la profundidad de penetración, el tiempo de trabajo, el curado y el resultado del pulido.
Mármol blanco:
priorice el amarillamiento, las manchas, las sombras, el control de la penetración y la apariencia pulida final.
Mesh backing:
priorice la humectación de la fibra, la adhesión de la piedra, el tiempo de trabajo, el curado por manipulación y el rendimiento de la temperatura estacional.
Vacuum infusion:
priorice la estabilidad de baja viscosidad, la ventana de infusión, las burbujas, la sensibilidad a las fugas, la penetración y el consumo de resina.
Relleno de costuras y cavidades:
priorice el control de flujo, la estabilidad dimensional, la retención de la superficie, el comportamiento de pulido y la coincidencia visual.
No aprobar una muestra sin números
"Se ve bien" es difícil de reproducir. Registre los números de lote de resina y endurecedor, la relación A:B, la temperatura, el tamaño del lote, el tiempo de trabajo, el tiempo de curado, el consumo de resina, las observaciones de rechazo y el resultado del pulido. Incluso una simple prueba de fábrica se vuelve mucho más útil cuando otro operador puede repetirla en las mismas condiciones.
Compare el valor total de la producción, no solo el precio por kilogramo
Un epoxi de mayor precio puede resultar más barato en producción si reduce el consumo, retrasa el curado, losas rotas, vuelve a pulir o rechaza. Por el contrario, un producto técnico impresionante puede seguir siendo comercialmente inadecuado si su tiempo de ciclo o los requisitos del operador no se ajustan a la fábrica. Evalúe el costo por losa terminada aceptable en lugar del precio del tambor únicamente.
¿Qué separa a un proveedor útil de un vendedor de productos?
Un proveedor útil debería ayudar a definir el sistema correcto de endurecedor de resina, explicar los parámetros técnicos, respaldar las pruebas de muestras, investigar las pruebas fallidas, recomendar ajustes estacionales cuando sea necesario y mantener lotes comerciales consistentes. Para los compradores industriales, el soporte técnico después de una prueba fallida puede ser más valioso que una muestra de venta perfecta.
Practical Recommendation
Primero defina los riesgos de falla y luego cree la prueba de muestra en torno a ellos. Utilice su propia piedra, mida el proceso, pula o manipule la losa exactamente como lo requiere la producción, repita la prueba en varias piezas representativas y compare el consumo total de material y el riesgo de rechazo. Si la muestra es aprobada, pase a un pedido de prueba controlado antes de comprometerse con una compra importante al por mayor. La compra de epoxi más segura no se basa en el mejor folleto, sino en un resultado repetible de fábrica.
¿Listo para probar el epoxi en su propia piedra antes de realizar un pedido al por mayor?
Comparta su tipo de piedra, condición de defecto, temperatura del taller, problema actual con epoxi, método de aplicación y ciclo de producción requerido. Una prueba de fábrica utilizando losas representativas puede ayudar a evaluar la penetración, el curado, la estabilidad del color, el pulido, el consumo y la compatibilidad del proceso antes de una compra mayor.
Referencias
- Organización Internacional de Normalización.
ISO 2555:2018 — Plásticos — Resinas en estado líquido o como emulsiones o dispersiones — Determinación de la viscosidad aparente utilizando un método de viscosímetro rotacional de tipo cilindro único.
ISO/TC 61.
Organización Internacional de Normalización. - ASTM Internacional.
ASTM D2196-20(2026): métodos de prueba estándar para propiedades reológicas de materiales no newtonianos mediante viscosímetro rotacional.
Comité ASTM D01.
ASTM Internacional, 2026. - Organización Internacional de Normalización.
ISO 11357-5:2025 — Plásticos. Calorimetría diferencial de barrido. Parte 5: Determinación de temperaturas y tiempos de curvas de reacción características, entalpía de reacción y grado de conversión.
ISO/TC 61/SC 5.
International Organization for Standardization, 2025. - Organización Internacional de Normalización.
ISO 868:2003 — Plásticos y ebonita. Determinación de la dureza de indentación mediante un durómetro.
ISO/TC 61.
Organización Internacional de Normalización. - Organización Internacional de Normalización.
ISO 4587:2003 — Adhesivos — Determinación de la resistencia a la tracción y al corte por solape de conjuntos unidos de rígido a rígido.
ISO/TC 61/SC 11.
Organización Internacional de Normalización. - ASTM Internacional.
ASTM C882/C882M-23: método de prueba estándar para la resistencia de la adherencia de sistemas de resina epoxi utilizados con concreto mediante corte inclinado.
Comité ASTM C09.
ASTM Internacional. - WEST SYSTEM Technical Staff.
Manual de usuario y guía del producto de WEST SYSTEM.
Gougeon Brothers, Inc.
Publicaciones técnicas del SISTEMA WEST. - Carlos Selwitz.
Resinas Epoxi en la Conservación de la Piedra.
Instituto de Conservación Getty.
Serie Investigación en Conservación, Getty Publications, 1992.