

Ringkasan Singkat:
Sebelum memesan resin epoksi dalam jumlah besar, pabrik batu harus menguji produk pada marmer, granit, onyx, atau batu rekayasa sebenarnya dalam kondisi produksi nyata. Periksa perilaku pencampuran, viskositas, waktu kerja, pengawetan, penetrasi, daya rekat, perubahan warna, kinerja pemolesan, konsumsi resin, dan konsistensi batch. Jangan menyetujui epoksi karena satu sampel “terlihat bagus”. Tentukan kriteria lulus/gagal terlebih dahulu, uji beberapa pelat yang representatif, bandingkan dengan dasar produksi Anda saat ini, dan verifikasi kinerja pada suhu musim panas dan musim dingin yang realistis.
Membeli resin epoksi industri berbeda dengan membeli komponen jadi.
Pemasok dapat mengirimkan produk yang secara teknis benar, namun produk tersebut masih bisa salah untuk batu Anda, suhu produksi Anda, urutan pemolesan Anda, operator Anda, atau waktu siklus Anda.
Inilah sebabnya mengapa pabrik batu tidak boleh memperlakukan sampel sebagai hadiah promosi kecil.
Sampel adalah alat kualifikasi.
Tujuannya bukan sekadar menjawab:
“Apakah epoksi ini berfungsi?”
Pertanyaan yang lebih baik adalah:
“Dapatkah epoksi ini berulang kali menghasilkan pelat akhir yang dapat diterima berdasarkan kondisi produksi aktual dengan biaya yang dapat diterima secara komersial?”
Perbedaan itu penting.
Resin mungkin dapat meresap dengan baik tetapi memakan terlalu banyak bahan. Penyakit lainnya mungkin sembuh dengan cepat namun hanya menyisakan sedikit waktu kerja bagi operator. Sistem yang sangat jernih mungkin masih menimbulkan lingkaran cahaya gelap pada marmer putih berpori. Perekat yang kuat mungkin sulit untuk dipoles. Suatu sampel mungkin bekerja sempurna pada suhu 24°C tetapi menjadi terlalu lambat di musim dingin atau terlalu reaktif di musim panas.
arus Veropoxy portofolio produk epoksi batu mencerminkan pendekatan khusus aplikasi ini, dengan sistem terpisah untuk granit, marmer, batu putih, alas jaring, infus vakum, batu semi mulia, dan kondisi pemrosesan lainnya.
Banyak halaman produk Veropoxy juga menawarkan sampel secara khusus sehingga pabrik dapat mengevaluasi kinerja sebelum membeli dalam jumlah besar. Begitulah seharusnya pengadaan profesional memanfaatkannya.
Mengapa Pengujian Sampel Penting Sebelum Pemesanan Epoksi Massal
Lembar data teknis epoksi memberi tahu Anda bagaimana suatu produk berperilaku dalam kondisi yang ditentukan.
Pabrik Anda mungkin tidak beroperasi dalam kondisi tersebut.
Batu secara alami bervariasi
Batu alam bukanlah panel plastik standar.
Dua lempengan marmer dari tambang yang sama dapat berbeda dalam:
- porositas;
- kepadatan retakan mikro;
- struktur mineral;
- penyerapan air;
- tembus cahaya;
- kekasaran permukaan;
- sensitivitas warna; dan
- kelemahan batin.
Epoksi yang bekerja dengan baik pada satu batu dapat memberikan hasil yang berbeda pada batu lainnya.
Proses produksi Anda mengubah hasilnya
Performa juga dapat berubah dengan:
- suhu bengkel;
- suhu batu;
- peralatan pencampur;
- ukuran tumpukan;
- aplikasi manual atau otomatis;
- tekanan vakum;
- spesifikasi jala;
- waktu penyembuhan;
- urutan penggilingan; dan
- memoles bahan abrasif.
Inilah sebabnya mengapa data laboratorium pemasok harus memilih resin—bukan menggantikan uji coba pabrik Anda.
Pengambilan pembeli: Uji sampel epoksi yang paling berguna bukanlah uji laboratorium yang paling rumit. Ini adalah pengujian yang mereproduksi kondisi yang akan menentukan apakah produk berhasil atau gagal di lini produksi Anda.
Tentukan Kriteria Lulus/Gagal Sebelum Sampel Tiba
Inilah salah satu perbedaan terbesar antara kualifikasi profesional dan pengujian biasa.
Jangan mengaplikasikan epoksi terlebih dahulu dan kemudian putuskan apakah Anda “menyukainya”.
Tentukan kriteria penerimaan sebelum pengujian.
Mulailah dengan dasar produksi Anda saat ini
Jika pabrik Anda sudah menggunakan epoksi yang disetujui, catatlah kinerja produk tersebut.
Misalnya:
- konsumsi resin per meter persegi;
- waktu kerja rata-rata;
- waktu penyembuhan;
- jumlah pelat yang diperbaiki per batch;
- tingkat penolakan;
- hasil pemolesan;
- visibilitas perbaikan;
- waktu penanganan penahan jaring; dan
- biaya per pelat jadi.
Epoksi baru harus dibandingkan dengan data dasar ini, bukan dievaluasi secara terpisah.
Putuskan kegagalan mana yang tidak dapat diterima
Untuk marmer putih, lingkaran kuning yang terlihat mungkin merupakan penolakan otomatis.
Untuk granit hitam, penetrasi retakan yang tidak sempurna mungkin lebih penting.
Untuk alas jaring, pengelupasan setelah penanganan mungkin tidak dapat diterima.
Untuk infus vakum, kedalaman penetrasi yang tidak memadai dapat membuat seluruh percobaan menjadi tidak berarti.
Tes 1: Tinjau Dokumen Teknis Sebelum Membuka Sampel
Sampel harus tiba dengan informasi yang cukup untuk digunakan dengan benar.
Tinjau TDS
Lembar Data Teknis harus memperjelas parameter yang relevan dengan produksi, seperti:
- identitas produk;
- aplikasi yang direkomendasikan;
- Rasio pencampuran A:B;
- apakah perbandingannya berdasarkan berat atau volume;
- viskositas;
- suhu yang disarankan;
- waktu bekerja atau menyembuhkan;
- kondisi penyimpanan; dan
- instruksi aplikasi.
Tinjau SDS
Lembar Data Keselamatan bukan merupakan dokumen kinerja.
Ini memberikan informasi terkait bahaya, penanganan, penyimpanan, pengendalian paparan, APD, pertolongan pertama, transportasi, dan pembuangan.
Pembeli industri yang serius harus mengharapkan dokumentasi teknis dan keselamatan.
Periksa apakah kondisi pengujian ditentukan
Nilai viskositas seperti “500 CPS” berarti lebih sedikit jika pemasok tidak menyatakan atau mengontrol kondisi pengukuran yang relevan.
Demikian pula, “pengeringan selama 60 menit” tidak lengkap kecuali Anda memahami suhu dan tahap penyembuhan yang dimaksud oleh pemasok.
Tes 2: Konfirmasi Identitas dan Kondisi Produk
Sebelum mencampurkan apa pun, periksa sampelnya sendiri.
Periksa labelnya
Konfirmasikan:
- kode resin;
- kode pengeras;
- nomor batch;
- informasi pembuatan atau kadaluarsa jika disediakan;
- rasio pencampuran; dan
- petunjuk penyimpanan.
Periksa penampilan
Carilah:
- sedimen yang tidak terduga;
- kristalisasi;
- perubahan warna yang parah;
- pemisahan fase;
- wadah bocor; atau
- kontaminasi.
Jangan berasumsi bahwa setiap perubahan visual berarti produk tersebut cacat, karena beberapa sistem resin dapat mengkristal atau mengendap dalam kondisi tertentu.
Jika tampilannya berbeda dari instruksi pemasok, hentikan dan tanyakan sebelum pengujian.
Tes 3: Periksa Perilaku Pencampuran
Epoksi yang ramah produksi harus cukup mudah untuk diproporsi dan dicampur secara konsisten.
Gunakan rasio yang ditentukan secara tepat
Sistem epoksi batu Veropoxy tidak semuanya menggunakan rasio yang sama.
Misalnya saja Sistem Perbaikan Marmer & Peningkatan Warna menggunakan 100:25 berat, sedangkan Epoksi Peningkat Warna untuk Granit Ringan menggunakan 100:30 berdasarkan berat.
Jangan pernah menggunakan kembali satu rasio hanya karena dua produk terlihat serupa.
Amati keseragaman pencampuran
Catat apakah:
- kedua komponen digabungkan dengan mudah;
- garis-garis tetap ada;
- udara dalam jumlah besar dimasukkan;
- campuran memanas dengan cepat; atau
- viskositas berubah secara tidak normal selama pencampuran.
Untuk produksi kritis, gunakan metode pencampuran standar sehingga setiap pemasok dapat dibandingkan secara adil.
Tes 4: Mengukur atau Membandingkan Viskositas dan Aliran
Viskositas adalah salah satu parameter kontrol proses yang paling berguna dalam epoksi batu.
Namun hal ini tidak boleh diperlakukan sebagai angka kualitas universal.
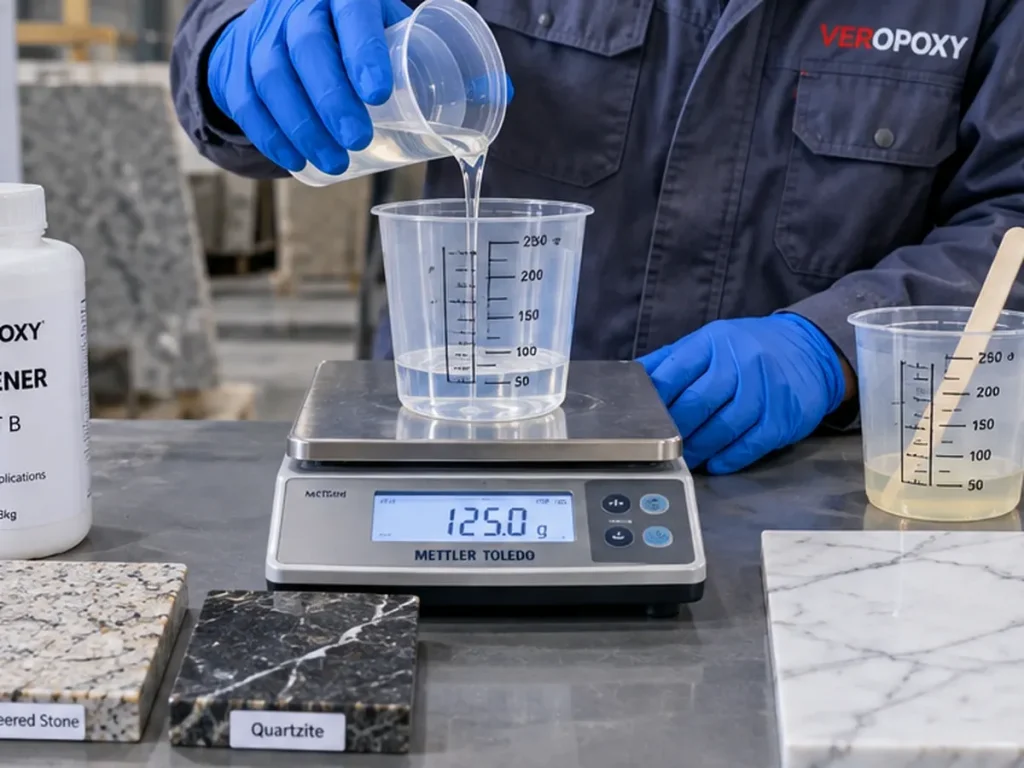
Mengapa viskositas itu penting
Ini mempengaruhi:
- penetrasi retakan mikro;
- penyebaran permukaan;
- pembasahan jaring;
- infus vakum;
- konsumsi resin;
- limpasan; dan
- retensi kesenjangan.
Bandingkan di bawah suhu yang sama
Viskositas sangat berubah seiring dengan suhu.
Jika Pemasok A diuji pada suhu 15°C dan Pemasok B pada suhu 25°C, perbandingan Anda lemah.
Kondisikan sampel pada suhu yang sama sebelum membuat penilaian.
Gunakan pengujian formal ketika viskositas merupakan spesifikasi kontrak
ISO 2555 menyediakan metode rotasi standar untuk menentukan viskositas resin cair.
ASTM D2196 menyediakan metode untuk mengkarakterisasi viskositas rotasi dan perilaku reologi bahan non-Newtonian.
Namun, untuk penyaringan pabrik sehari-hari, uji aliran komparatif terkontrol masih dapat berguna bila suhu, kuantitas, substrat, dan waktu yang sama dipertahankan.
Tes 5: Ukur Umur Pot dan Waktu Kerja yang Bermanfaat
Jangan bingung membedakan kehidupan pot dengan waktu kerja produksi.
Kehidupan pot hanya menceritakan sebagian dari cerita
Campuran epoksi dapat tetap cair di dalam wadah meskipun sudah menjadi terlalu kental untuk penetrasi retakan mikro.
Untuk pemrosesan batu, waktu kerja yang berguna harus ditentukan oleh aplikasi.
Misalnya:
- Kapan penetrasi retakan berkurang secara nyata?
- Kapan jaring menjadi sulit untuk dibasahi?
- Kapan aliran vakum menjadi terlalu lambat?
- Kapan penyebaran permukaan menjadi tidak merata?
Gunakan ukuran batch yang realistis
Gelas laboratorium 100 g mungkin berperilaku berbeda dari batch produksi 5 kg karena pengawetan epoksi melepaskan panas.
Massa yang besar dapat menahan lebih banyak panas eksotermik dan memperpendek umur pot.
Tes 6: Evaluasi Profil Penyembuhan
“Ini menjadi sulit” tidaklah cukup.
Pabrik harus memahami kapan epoksi mencapai tahap produksi yang berbeda.
Catat waktu penanganan
Kapan lempengan tersebut dapat dengan aman:
- diangkat;
- berbalik;
- ditumpuk;
- dipindahkan ke gerobak;
- dikirim untuk kalibrasi; atau
- dikirim ke pemolesan?
Periksa penyembuhan yang tidak lengkap
Tanda-tanda peringatan meliputi:
- kelengketan;
- area perbaikan yang kenyal;
- bahan lembut di bawah tekanan;
- noda selama pemolesan;
- bau yang tidak biasa setelah penyembuhan yang diharapkan; atau
- kekerasan yang berbeda antar bagian.
Pengujian kesembuhan di laboratorium bisa dilakukan lebih dalam
Untuk kualifikasi pemasok tingkat lanjut, Kalorimetri Pemindaian Diferensial dapat digunakan untuk mengkarakterisasi perilaku reaksi dan tingkat konversi dalam kondisi yang ditentukan.
ISO 11357-5 memberikan kerangka DSC standar untuk menentukan suhu reaksi, waktu reaksi, entalpi, dan derajat konversi.
Jenis pekerjaan laboratorium ini berguna untuk validasi teknis yang lebih mendalam namun tidak diperlukan untuk setiap sampel rutin pabrik.
Tes 7: Evaluasi Penetrasi pada Batu Sebenarnya
Ini adalah salah satu pengujian terpenting untuk epoksi batu dan salah satu pengujian tersulit untuk digantikan dengan data laboratorium umum.
Gunakan cacat yang representatif
Tes sebenarnya:
- retakan mikro;
- celah alami;
- pori-pori terbuka;
- granit padat;
- marmer lembut; atau
- lempengan infus vakum.
Jangan menilai penetrasi dari permukaan yang basah
Lempengan basah yang mengilap hampir tidak memberi tahu Anda apa pun tentang penetrasi internal.
Setelah proses perawatan, periksa bagian potongan, daerah tepi, perwakilan patahan jika perlu, atau metode pemeriksaan internal lain yang disetujui.
Perhatikan juga penetrasi berlebihan
Lebih banyak penetrasi tidak selalu lebih baik.
Pada marmer putih berpori, penetrasi berlebihan dapat menimbulkan lingkaran cahaya gelap atau perubahan optik yang tampak basah.
Untuk aplikasi tersebut, penetrasi terkontrol mungkin lebih penting daripada kedalaman maksimum.
Tes 8: Periksa Perubahan Warna, Menguning dan Efek Optik
Tes ini penting untuk marmer putih, granit ringan, onyx, dan batu tembus cahaya.
Foto sebelum dan sesudah di bawah cahaya yang terkendali
Gunakan pencahayaan, sudut kamera, dan kondisi permukaan yang sama.
Foto telepon yang diambil di ruangan berbeda adalah bukti buruk.
Bedakan antara warna menguning yang sebenarnya dan warna yang membayangi
Zona gelap di sekitar retakan mungkin disebabkan oleh penetrasi resin, bukan karena penguningan kimiawi.
Hal ini penting karena mengganti ke epoksi yang lebih jernih tidak serta merta menyelesaikan masalah penetrasi berlebih.
Veropoksi Epoksi Tidak Menguning untuk Marmer Putih Keras secara khusus diposisikan di sekitar penetrasi terkontrol dan tingkat kekuningan yang sangat rendah untuk batu yang sensitif terhadap warna.
Pertimbangkan untuk menua untuk proyek premium
Jika batu akan dipasang di dekat sinar matahari yang terik atau jika kemurnian visual jangka panjang sangat penting, pengujian perbandingan UV atau panas yang dipercepat dapat membantu menentukan peringkat sistem kandidat.
Jangan menafsirkan penuaan yang dipercepat sebagai prediksi masa pakai yang tepat kecuali metodologi pengujian mendukung kesimpulan tersebut.
Tes 9: Evaluasi Mode Adhesi dan Kegagalan
“Ikatan kuat” adalah salah satu klaim pemasaran epoksi yang paling umum.
Pabrik yang profesional harus melihat bagaimana obligasi tersebut benar-benar gagal.
Kegagalan perekat
Jika epoksi terpisah dengan bersih dari permukaan batu, antarmukanya mungkin lemah.
Kegagalan kohesif
Jika kegagalan terjadi di dalam lapisan resin yang diawetkan, ikatan dengan substrat mungkin lebih kuat daripada kekuatan internal resin pada kondisi tersebut.
Kegagalan batu
Jika batu pecah sementara perekat masih menempel, substrat mungkin merupakan bagian terlemah dari rakitan tersebut.
Perbedaan ini bisa lebih informatif daripada satu angka kekuatan mentah.
Tes perekat formal mempunyai transfer langsung yang terbatas
ISO 4587 mendefinisikan pengujian putaran-geser untuk rakitan berikat kaku.
ASTM C882 mengevaluasi kekuatan ikatan epoksi dalam konfigurasi geser miring beton.
Metode-metode ini dapat memberikan masukan bagi pemikiran laboratorium, namun keduanya tidak secara otomatis dianggap sebagai standar lulus/gagal universal untuk epoksi marmer atau granit tanpa memastikan penerapannya.
Untuk batu alam, desain pengujian harus mencerminkan kondisi substrat dan beban sebenarnya.
Tes 10: Periksa Kekerasan—Tetapi Jangan Gunakan Kekerasan sebagai Jalan Pintas untuk Segalanya
Epoksi yang diawetkan namun tetap lunak secara tidak terduga dapat menyebabkan masalah pemolesan atau daya tahan.
Pengujian durometer dapat memberikan indikator kontrol produksi yang dapat diulang.
ISO 868 menjelaskan pengujian kekerasan pantai untuk plastik menggunakan metode durometer.
Namun kekerasan saja tidak membuktikan daya rekat, ketangguhan, penetrasi, atau daya tahan jangka panjang yang baik.
Epoksi yang sangat keras masih memiliki ikatan yang buruk dengan batu.
Gunakan kekerasan sebagai salah satu metrik QC, bukan keputusan akhir.
Tes 11: Jalankan Urutan Penggerindaan dan Pemolesan yang Sebenarnya
Di sinilah banyak sampel laboratorium yang sempurna gagal.
Epoksi batu adalah bagian dari sistem produksi.
Jika pelat pada akhirnya akan dipoles, uji kualifikasi perlu dipoles.
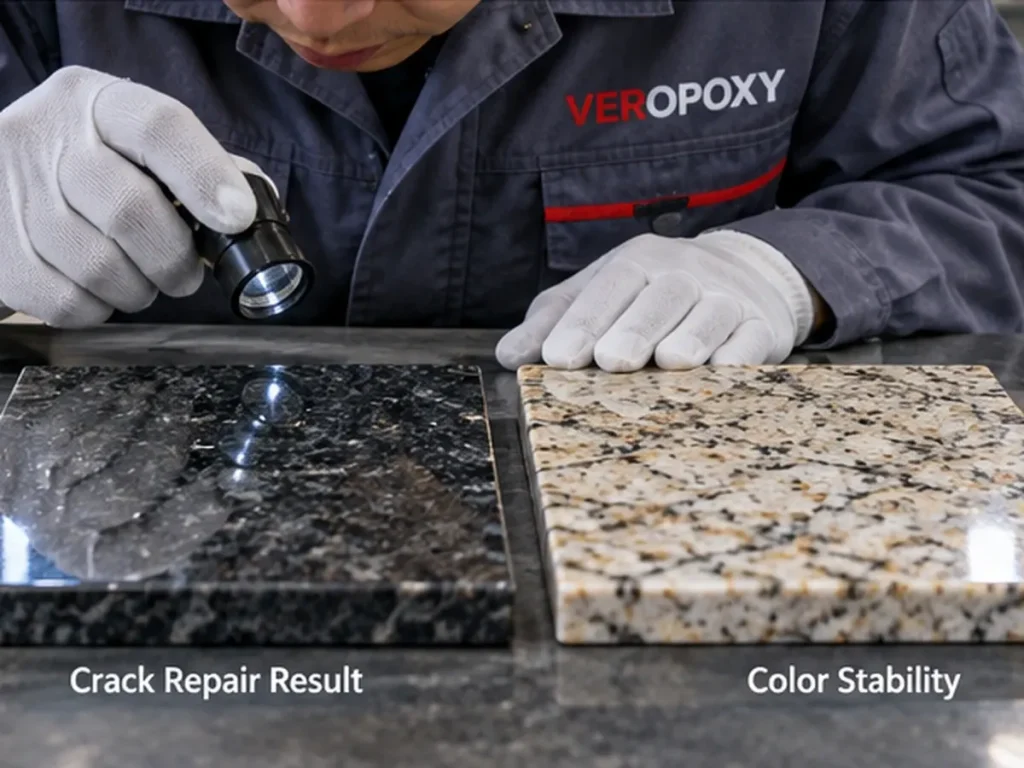
Perhatikan resin yang keluar
Resin yang lunak atau tidak terikat dengan baik dapat dihilangkan dari retakan selama penggilingan.
Hati-hati terhadap noda
Bahan yang kurang diawetkan mungkin akan luntur pada permukaan batu.
Periksa konsistensi kilap
Zona yang diperbaiki tidak boleh menimbulkan tambalan kusam, punggung bukit yang menonjol, atau tampilan reflektif yang berbeda kecuali jika aplikasi yang dimaksudkan mengizinkannya.
Periksa lubang kecil setelah dipoles
Perawatan permukaan dapat terlihat lengkap sebelum digiling dan menunjukkan lubang kecil hanya setelah material dihilangkan.
Inilah sebabnya mengapa pelat akhir yang dipoles—bukan epoksi basah—adalah produk sebenarnya.
Tes 12: Mengukur Konsumsi Resin
Ini adalah salah satu tes yang paling penting secara komersial dan paling sering diabaikan.
Harga beli per kilogram tidak memberi tahu Anda biaya per lempengan jadi.
Catat gram atau kilogram per lempengan
Gunakan skala.
Jangan memperkirakan dari jumlah yang tersisa di ember.
Bandingkan biaya per meter persegi
Jika Epoxy A harganya 10% lebih murah per kilogramnya namun mengonsumsi bahan 25% lebih banyak, ini mungkin merupakan pilihan produksi yang lebih mahal.
Termasuk biaya pengerjaan ulang
Biaya sebenarnya harus mempertimbangkan:
- konsumsi epoksi;
- tenaga kerja;
- menyembuhkan penundaan;
- menolak;
- pemolesan ulang;
- lempengan pecah; dan
- kehilangan waktu produksi.
Tes 13: Ulangi Uji Coba pada Suhu Musim Panas dan Musim Dingin
Sampel yang disetujui pada suhu ruangan yang nyaman mungkin gagal secara musiman.
Kondisi dingin
Suhu yang lebih rendah umumnya:
- meningkatkan viskositas yang tidak diawetkan;
- mengurangi aliran;
- penetrasi lambat;
- memperpanjang penyembuhan; dan
- mengubah waktu penanganan.
Kondisi panas
Suhu yang lebih tinggi umumnya:
- mengurangi viskositas awal;
- meningkatkan aliran;
- mempercepat reaksi;
- mempersingkat waktu kerja; dan
- meningkatkan risiko eksotermik dalam jumlah besar.
Untuk pabrik dengan variasi musiman yang besar, pemasok mungkin perlu merekomendasikan sistem pengeras yang berbeda.
Veropoxy, misalnya, saat ini ditawarkan secara terpisah suhu rendah dan sistem pendukung mesh suhu tinggi.
Tes 14: Evaluasi Konsistensi Batch-to-Batch
Satu sampel yang sempurna tidak memenuhi syarat sebagai pemasok.
Produksi massal bergantung pada pengulangan.
Mengapa konsistensi itu penting
Variasi antar batch dapat berubah:
- viskositas;
- waktu kerja;
- kecepatan penyembuhan;
- warna;
- penetrasi;
- konsumsi resin; dan
- perilaku memoles.
Jangan menyetujui pemasok berdasarkan satu sampel yang disiapkan dengan tangan
Idealnya, kualifikasi harus melalui tahapan:
Laboratorium atau sampel kecil → uji coba pabrik → pesanan uji coba → pesanan massal.
Hal ini memberikan kesempatan kepada pembeli untuk melihat apakah batch produksi komersial mereproduksi hasil sampel.
Berapa Banyak Lembaran yang Harus Anda Uji?
Tidak ada angka universal karena risikonya bergantung pada aplikasi, nilai batu, variabilitas proses, dan ukuran pesanan.
Tapi satu lempengan saja tidak cukup.
Gunakan beberapa sampel yang representatif
Kumpulan kualifikasi praktis harus mencakup variasi seperti:
- lempengan padat;
- lempengan yang lebih berpori;
- lempengan dengan retakan mikro;
- pelat dengan cacat lebih lebar;
- warna atau urat berbeda; dan
- bahan berkualitas produksi yang khas, tidak hanya sampel yang sempurna.
Semakin tinggi biaya kegagalan, semakin kuat pula program kualifikasinya.
Kartu Skor Kualifikasi Pabrik Resin Epoksi
| Daerah Tes | Apa yang Harus Dicatat | Keputusan Pabrik yang Disarankan |
|---|---|---|
| Dokumentasi | TDS, SDS, kode produk, data batch | Tolak jika identitas teknis dasar tidak jelas |
| Pencampuran | Akurasi rasio, keseragaman, pemasukan udara | Harus dapat diulang oleh operator normal |
| Viskositas/Aliran | Mengalir pada suhu terkendali | Harus sesuai dengan penetrasi atau aplikasi pengisian |
| Waktu Kerja | Jendela aplikasi yang berguna | Harus melebihi waktu proses aktual dengan margin keamanan |
| Menyembuhkan | Kesiapan penanganan dan pemolesan | Harus sesuai dengan siklus produksi |
| Penetrasi | Kedalaman dan keseragaman | Harus mencapai cacat yang diperlukan tanpa migrasi berlebihan |
| Stabilitas Warna | Menguning, ternoda, membayangi | Harus memenuhi persyaratan penampilan khusus batu |
| Adhesi | Kekuatan ikatan dan mode kegagalan | Tidak ada kegagalan antarmuka yang tidak dapat diterima |
| Kekerasan | Kekerasan sembuh komparatif | Tidak ada daerah yang lunak atau tidak konsisten |
| Pemolesan | Gloss, lubang kecil, olesan, tarik keluar | Perbaikan yang telah selesai harus dapat diterima secara komersial |
| Konsumsi | kg/slab atau g/m² | Harus memenuhi target biaya |
| Stabilitas Musiman | Uji coba dingin dan panas | Harus tetap terkendali sepanjang tahun |
| Konsistensi Batch | Banyak lot atau perintah percobaan | Hasil harus dapat diulang |
Bendera Merah Selama Kualifikasi Pemasok Epoxy
Pemasok tidak dapat memberikan rasio pencampuran yang jelas
Ini adalah persyaratan teknis dasar untuk sistem dua komponen.
Viskositas diberikan tanpa konteks yang berguna
Nomor CPS telanjang tidak cukup untuk perbandingan yang serius.
Setiap batu disarankan menggunakan epoksi yang sama
Granit hitam pekat, marmer putih lembut, alas jaring, dan infus vakum tidak memiliki persyaratan pemrosesan yang sama.
Pemasok tidak menganjurkan pengujian sampel
Untuk pembelian industri dalam jumlah besar, hal ini akan menimbulkan pertanyaan.
Sampel berkinerja baik hanya dalam kondisi yang dikontrol pemasok
Bahan tersebut harus digunakan di pabrik Anda, tidak hanya di laboratorium pemasok.
Pemasok memecahkan setiap masalah dengan mengubah rasio A:B
Suhu, viskositas, kecepatan pengeringan, dan penetrasi harus dikontrol melalui formulasi dan kondisi proses yang sesuai—bukan perubahan rasio biasa.
Tidak ada yang bisa menjelaskan sampel yang gagal
Dukungan teknis paling penting ketika terjadi kesalahan.
Pemasok yang kompeten harus membantu membedakan kegagalan produk dari rasio yang salah, suhu, kontaminasi, kesalahan aplikasi, atau batu yang tidak sesuai.
Bagaimana Membandingkan Dua Pemasok Epoxy Secara Adil
Jangan menguji Pemasok A pada satu lempengan di pagi hari dan Pemasok B pada batu yang berbeda tiga hari kemudian.
Gunakan sampel batu yang cocok
Jika memungkinkan, potong spesimen perbandingan dari pelat yang sama atau bahan yang sangat mirip.
Kontrol suhu
Simpan resin, pengeras, dan batu di lingkungan pengujian yang sama.
Gunakan rasio yang benar untuk setiap produk
Perbandingan yang adil bukan berarti memaksa kedua produk menggunakan rasio pencampuran yang sama.
Setiap produk harus disiapkan sesuai dengan spesifikasinya masing-masing.
Gunakan tujuan aplikasi yang sama
Jika tesnya adalah penetrasi, bandingkan penetrasi.
Jika pengujiannya menggunakan mesh backing, bandingkan kinerja mesh.
Jangan mengurutkan epoksi penetrasi terhadap resin pengisi jahitan menggunakan satu skor umum.
Buat Perintah Percobaan Antara Sampel dan Pembelian Massal Penuh
Untuk pesanan industri yang bermakna, sering kali ada langkah tengah yang berguna antara sampel kecil gratis dan pembelian skala kontainer.
Langkah itu adalah perintah pengadilan.
Mengapa perintah pengadilan penting
Ini membantu pembeli mengevaluasi:
- kemasan komersial;
- konsistensi batch;
- penanganan gudang;
- kurva pembelajaran operator;
- hasil produksi;
- konsumsi resin aktual;
- variasi kualitas di lebih banyak lempengan; dan
- logistik pemasok.
Sampel laboratorium seberat 1 kg dapat membuktikan kompatibilitas.
Ini tidak dapat sepenuhnya membuktikan keandalan produksi massal.
Rekomendasi: Setujui Prosesnya, Bukan Hanya Produknya
Program kualifikasi epoksi terbaik tidak hanya menanyakan apakah resin memenuhi lembar data teknis.
Mereka bertanya apakah seluruh proses produksi dapat diulang.
Jika viskositasnya benar tetapi operator tidak dapat menyelesaikan pelat sebelum gelasi, maka sistem tersebut tidak memenuhi syarat.
Jika daya rekatnya kuat tetapi marmer putih menghasilkan lingkaran cahaya yang terlihat, sistem tersebut tidak memenuhi syarat untuk batu tersebut.
Jika kinerja resin sempurna di musim panas tetapi terhenti di musim dingin, proses sepanjang tahun tidak memenuhi syarat.
Jika epoksi murah membutuhkan lebih banyak bahan per meter persegi, bandingkan biaya pelat jadi dibandingkan harga beli.
Jika satu sampel berfungsi tetapi batch komersialnya berbeda-beda, selidiki konsistensi pemasok sebelum menentukan volume.
Dan jika epoksi lolos uji laboratorium tetapi gagal selama pemolesan sebenarnya, percayalah pada pelat yang sudah jadi.
Pelanggan Anda membeli batu yang sudah jadi—bukan lembar data epoksi.
Pertanyaan Yang Sering Diajukan Tentang Pengujian Epoxy Sebelum Pemesanan Massal
1. Apa yang harus diuji oleh pabrik batu sebelum membeli resin epoksi dalam jumlah besar?
Pabrik batu harus mengevaluasi dokumentasi, perilaku pencampuran, viskositas, waktu kerja, pengawetan, penetrasi, daya rekat, stabilitas warna, kinerja pemolesan, konsumsi resin, kinerja suhu musiman, dan konsistensi batch. Pengujian harus menggunakan batu dan proses produksi sebenarnya bila memungkinkan.
2. Apakah TDS pemasok cukup untuk menyetujui pembuatan epoksi?
Tidak. TDS sangat penting untuk memahami formulasi yang diinginkan dan kondisi pengujian, namun TDS tidak dapat sepenuhnya memprediksi kinerja pada setiap marmer, granit, onyx, atau batu rekayasa. Gunakan data teknis untuk memilih produk, lalu konfirmasi kinerja melalui uji coba pabrik yang terkontrol.
3. Berapa banyak lempengan batu yang harus diuji sebelum pesanan massal?
Tidak ada nomor universal. Satu lempengan biasanya tidak mencukupi karena batu alam bervariasi. Uji beberapa pelat representatif yang mencakup perbedaan normal dalam porositas, retakan, warna, dan struktur. Semakin tinggi biaya kegagalan atau semakin besar pesanan yang direncanakan, maka semakin kuat pula program kualifikasinya.
4. Uji epoksi apa yang paling penting untuk pengolahan batu?
Tidak ada satu tes yang paling penting untuk setiap aplikasi. Untuk perbaikan retakan granit, penetrasi mungkin penting. Untuk marmer putih, stabilitas warna dan penetrasi terkendali mungkin mendominasi. Untuk penyangga jaring, pembasahan dan penanganan bahan pengawet. Untuk infus vakum, stabilitas viskositas dan waktu kerja sangat penting. Uji sesuai dengan risiko produksi sebenarnya.
5. Haruskah pabrik melakukan pesanan percobaan sebelum membeli epoksi dalam jumlah besar?
Untuk volume industri yang besar, perintah percobaan sering kali merupakan langkah perantara yang cerdas. Hal ini memungkinkan pabrik untuk mengevaluasi batch komersial, pengemasan, konsistensi operator, konsumsi aktual, keluaran produksi, perilaku musiman, dan keandalan pemasok sebelum melakukan pembelian yang lebih besar.
Cara Mengubah Sampel Epoksi Menjadi Keputusan Pembelian yang Andal
Pengujian sampel epoksi yang baik harus mencerminkan kondisi yang menentukan keberhasilan di pabrik Anda. Data teknis adalah titik awalnya, namun keputusan akhir harus didasarkan pada batu asli, suhu sebenarnya, waktu aplikasi nyata, proses penyelesaian nyata, dan biaya produksi yang dapat diukur. Tujuannya bukan untuk menemukan resin yang dapat berfungsi hanya sekali saja—tetapi untuk memenuhi syarat proses berulang yang dapat ditingkatkan secara aman ke dalam produksi komersial.
Uji sesuai dengan risiko aplikasi
Perbaikan retakan mikro granit:
mengutamakan kedalaman penetrasi, waktu pengerjaan, perawatan, dan hasil pemolesan.
Marmer putih:
memprioritaskan penguningan, pewarnaan, bayangan, kontrol penetrasi, dan penampilan akhir yang dipoles.
Dukungan jaring:
memprioritaskan pembasahan serat, adhesi batu, waktu kerja, penanganan pengawetan, dan kinerja suhu musiman.
Infus vakum:
mengutamakan stabilitas viskositas rendah, jendela infus, gelembung, sensitivitas kebocoran, penetrasi, dan konsumsi resin.
Pengisian jahitan dan rongga:
memprioritaskan kontrol aliran, stabilitas dimensi, retensi permukaan, perilaku pemolesan, dan kecocokan visual.
Jangan menyetujui sampel tanpa nomor
“Kelihatannya bagus” sulit untuk direproduksi. Catat nomor batch resin dan pengeras, rasio A:B, suhu, ukuran batch, waktu kerja, waktu pengeringan, konsumsi resin, pengamatan penolakan, dan hasil pemolesan. Bahkan pengujian pabrik yang sederhana menjadi jauh lebih berguna bila operator lain dapat mengulanginya dengan menggunakan kondisi yang sama.
Bandingkan total nilai produksi, bukan hanya harga per kilogram
Epoksi dengan harga lebih tinggi bisa lebih murah dalam produksi jika mengurangi konsumsi, penundaan proses pengawetan, pelat pecah, pemolesan ulang, atau penolakan. Sebaliknya, produk teknis yang mengesankan mungkin masih tidak cocok secara komersial jika waktu siklus atau persyaratan operatornya tidak sesuai dengan pabrik. Evaluasi biaya per lempengan jadi yang dapat diterima, bukan harga drum saja.
Apa yang membedakan pemasok yang berguna dari penjual produk?
Pemasok yang berguna harus membantu menentukan sistem pengeras resin yang benar, menjelaskan parameter teknis, mendukung pengujian sampel, menyelidiki uji coba yang gagal, merekomendasikan penyesuaian musiman jika diperlukan, dan mempertahankan batch komersial yang konsisten. Bagi pembeli industri, dukungan teknis setelah pengujian yang gagal bisa lebih berharga daripada sampel penjualan yang sempurna.
Rekomendasi Praktis
Tentukan risiko kegagalan terlebih dahulu, lalu buat pengujian sampel berdasarkan risiko tersebut. Gunakan batu Anda sendiri, ukur prosesnya, poles atau tangani lempengan persis seperti yang dibutuhkan produksi, ulangi uji coba pada beberapa bagian yang representatif, dan bandingkan total konsumsi bahan dan risiko penolakan. Jika sampel lolos, pindah ke pesanan uji coba terkontrol sebelum melakukan pembelian massal dalam jumlah besar. Pembelian epoksi yang paling aman tidak didasarkan pada brosur terbaik—tetapi didasarkan pada hasil pabrik yang berulang.
Siap Menguji Epoksi pada Batu Anda Sendiri Sebelum Memesan Massal?
Bagikan jenis batu Anda, kondisi cacat, suhu bengkel, masalah epoksi saat ini, metode aplikasi, dan siklus produksi yang diperlukan. Uji coba pabrik menggunakan pelat yang representatif dapat membantu mengevaluasi penetrasi, pengawetan, stabilitas warna, pemolesan, konsumsi, dan kompatibilitas proses sebelum pembelian lebih besar.
Referensi
- Organisasi Internasional untuk Standardisasi.
ISO 2555:2018 — Plastik — Resin dalam Keadaan Cair atau sebagai Emulsi atau Dispersi — Penentuan Viskositas Semu Menggunakan Metode Viskometer Rotasi Tipe Silinder Tunggal.
ISO/TC 61.
Organisasi Internasional untuk Standardisasi. - ASTM Internasional.
ASTM D2196-20(2026) - Metode Uji Standar Sifat Reologi Bahan Non-Newtonian dengan Viskometer Rotasi.
Komite ASTM D01.
ASTM Internasional, 2026. - Organisasi Internasional untuk Standardisasi.
ISO 11357-5:2025 - Plastik - Kalorimetri Pemindaian Diferensial - Bagian 5: Penentuan Suhu dan Waktu Kurva Reaksi Karakteristik, Entalpi Reaksi dan Derajat Konversi.
ISO/TC 61/SC 5.
International Organization for Standardization, 2025. - Organisasi Internasional untuk Standardisasi.
ISO 868:2003 - Plastik dan Ebonit - Penentuan Kekerasan Lekukan Melalui Durometer.
ISO/TC 61.
Organisasi Internasional untuk Standardisasi. - Organisasi Internasional untuk Standardisasi.
ISO 4587:2003 — Perekat — Penentuan Kekuatan Tarik Lap-Geser pada Rakitan Ikatan Kaku-ke-Kaku.
ISO/TC 61/SC 11.
Organisasi Internasional untuk Standardisasi. - ASTM Internasional.
ASTM C882/C882M-23 — Metode Uji Standar untuk Kekuatan Ikatan Sistem Epoksi-Resin yang Digunakan Dengan Beton dengan Geser Miring.
Komite ASTM C09.
ASTM Internasional. - Staf Teknis SISTEM BARAT.
WEST SYSTEM User Manual & Product Guide.
Gougeon Brothers, Inc.
WEST SYSTEM Technical Publications. - Charles Selwitz.
Resin Epoksi dalam Konservasi Batu.
Institut Konservasi Getty.
Seri Penelitian Konservasi, Getty Publications, 1992.