

Dali nga Summary:
Sa dili pa daghan nga pag-order sa epoxy resin, ang usa ka pabrika sa bato kinahanglan nga sulayan ang produkto sa aktuwal nga marmol, granite, onyx, o engineered nga bato ubos sa tinuod nga kondisyon sa produksyon. Susihon ang pagsagol nga pamatasan, viscosity, oras sa pagtrabaho, pag-ayo, pagsulod, pagdikit, pagbag-o sa kolor, pagpasinaw nga pasundayag, pagkonsumo sa resin, ug pagkamakanunayon sa batch. Ayaw pag-apruba sa usa ka epoxy tungod kay ang usa ka sample "maayo tan-awon." Ipasabut una ang mga criteria sa pass/fail, sulayi ang daghang representante nga mga slab, itandi sa imong kasamtangan nga baseline sa produksyon, ug pamatud-i ang performance sa realistiko nga ting-init ug tingtugnaw nga temperatura.
Ang pagpalit sa industriyal nga epoxy resin lahi sa pagpalit sa nahuman nga sangkap.
Ang usa ka supplier mahimong magpadala sa usa ka teknikal nga husto nga produkto, apan kana nga produkto mahimo gihapon nga sayup alang sa imong bato, imong temperatura sa produksiyon, imong pagkasunod-sunod sa pagpasinaw, imong mga operator, o oras sa imong siklo.
Mao kini ang hinungdan ngano nga ang usa ka pabrika sa bato dili kinahanglan magtagad sa usa ka sample ingon usa ka gamay nga regalo nga pang-promosyon.
Ang sampol usa ka himan sa kwalipikasyon.
Ang tumong dili lamang sa pagtubag:
"Nagtrabaho ba kini nga epoxy?"
Ang mas maayo nga pangutana mao ang:
"Mahimo ba nga kini nga epoxy balik-balik nga makahimo usa ka madawat nga nahuman nga slab sa ilawom sa among aktwal nga mga kondisyon sa produksiyon sa usa ka gasto nga madawat sa komersyo?"
Importante kana nga kalainan.
Ang usa ka resin mahimo’g makalusot nga matahum apan mokaon og daghang materyal. Ang uban mahimong dali nga mamaayo apan biyaan ang mga operator nga gamay ra ang oras sa pagtrabaho. Ang usa ka tin-aw kaayo nga sistema mahimo gihapon nga makahimo og ngitngit nga halos sa porous nga puti nga marmol. Ang usa ka lig-on nga papilit mahimong lisud nga pasinaw. Ang usa ka sample mahimo nga hingpit nga molihok sa 24°C apan mahimong hinay kaayo sa tingtugnaw o sobra ka reaktibo sa ting-init.
Ang kasamtangan nga Veropoxy portfolio sa produkto nga epoxy nga bato nagpakita niini nga pamaagi nga espesipiko sa aplikasyon, nga adunay lahi nga mga sistema alang sa granite, marmol, puti nga bato, mesh backing, vacuum infusion, semi-mahal nga bato, ug uban pang mga kondisyon sa pagproseso.
Daghang mga panid sa produkto sa Veropoxy ang nagtanyag usab mga sampol nga espesipiko aron ang mga pabrika makasusi sa pasundayag sa wala pa ang kadaghanan nga pagpalit. Ingon niana kung giunsa kini gamiton sa propesyonal nga pagpamalit.
Ngano nga Ang Sample nga Pagsulay Importante sa Wala pa ang Usa ka Bulk Epoxy Order
Ang usa ka epoxy technical data sheet nagsulti kanimo kung giunsa ang paggawi sa usa ka produkto ubos sa gipiho nga mga kondisyon.
Ang imong pabrika mahimong dili molihok sa ilalum sa mga kondisyon.
Ang bato natural nga mabag-o
Ang natural nga bato dili standardized plastic panel.
Ang duha ka marmol nga slab gikan sa samang quarry mahimong magkalahi sa:
- porosidad;
- micro-crack density;
- mineral nga istruktura;
- pagsuyop sa tubig;
- translucency;
- pagkagahi sa nawong;
- pagkasensitibo sa kolor; ug
- internal nga kahuyang.
Ang usa ka epoxy nga maayo ang pagbuhat sa usa ka bato makahimo og lahi nga resulta sa lain.
Ang imong proseso sa produksiyon nagbag-o sa resulta
Ang performance mahimo usab nga mausab uban sa:
- temperatura sa workshop;
- temperatura sa bato;
- kagamitan sa pagsagol;
- gidak-on sa batch;
- manwal o awtomatik nga aplikasyon;
- vacuum nga presyur;
- espesipikasyon sa mesh;
- panahon sa pag-ayo;
- pagkasunod-sunod sa paggaling; ug
- pagpasinaw sa mga abrasive.
Kini ang hinungdan ngano nga ang datos sa laboratoryo sa supplier kinahanglan nga ilista ang usa ka resin-dili ilisan ang imong pagsulay sa pabrika.
Gikuha sa pumapalit: Ang labing mapuslanon nga epoxy sample nga pagsulay dili ang labing komplikado nga pagsulay sa laboratoryo. Kini ang pagsulay nga nagbag-o sa mga kondisyon nga magtino kung ang produkto molampos o mapakyas sa imong linya sa produksiyon.
Define Pass/Fail Criteria Sa Dili pa Moabot ang Sample
Kini usa sa pinakadako nga kalainan tali sa propesyonal nga kwalipikasyon ug kaswal nga pagsulay.
Ayaw una paggamit sa epoxy ug pagdesisyon pagkahuman kung "gusto nimo kini."
Ipasabut ang mga pamatasan sa pagdawat sa wala pa pagsulay.
Pagsugod sa imong karon nga baseline sa produksiyon
Kung ang imong pabrika naggamit na og usa ka aprobahan nga epoxy, irekord kung giunsa ang paghimo sa produkto.
Pananglitan:
- konsumo sa resin kada metro kwadrado;
- average nga oras sa pagtrabaho;
- panahon sa pag-ayo;
- gidaghanon sa mga slab nga giayo matag batch;
- rate sa pagsalikway;
- pagpasinaw nga resulta;
- pag-ayo sa visibility;
- oras sa pagdumala sa mesh-backing; ug
- gasto kada nahuman nga slab.
Ang usa ka bag-ong epoxy kinahanglan nga itandi sa kini nga baseline kaysa sa pagtimbang-timbang sa pag-inusara.
Pagdesisyon kung unsang mga kapakyasan ang dili madawat
Alang sa puti nga marmol, ang usa ka makita nga yellow nga halo mahimong usa ka awtomatik nga pagsalikway.
Alang sa itom nga granite, ang dili kompleto nga pagsulod sa liki mahimong mas hinungdanon.
Alang sa mesh backing, ang pagpanit human sa pagdumala mahimong dili madawat.
Alang sa pagpuga sa vacuum, ang dili igo nga giladmon sa pagsulod makahimo sa tibuuk nga pagsulay nga wala’y kahulogan.
Pagsulay 1: Ribyuha ang Teknikal nga mga Dokumento Sa dili pa ablihan ang Sampol
Ang usa ka sample kinahanglan nga moabut uban ang igo nga kasayuran aron magamit kini sa husto.
Ribyuha ang TDS
Kinahanglang ipatin-aw sa Technical Data Sheet ang mga parameter nga may kalabotan sa produksiyon, sama sa:
- identidad sa produkto;
- girekomendar nga aplikasyon;
- A:B ratio sa pagsagol;
- kon ang ratio sa gibug-aton o gidaghanon;
- viscosity;
- girekomendar nga temperatura;
- oras sa pagtrabaho o pag-ayo;
- kondisyon sa pagtipig; ug
- instruksyon sa aplikasyon.
Ribyuha ang SDS
Ang Safety Data Sheet dili usa ka dokumento sa pasundayag.
Naghatag kini og impormasyon nga may kalabotan sa mga peligro, pagdumala, pagtipig, pagkontrol sa pagkaladlad, PPE, first aid, transportasyon, ug paglabay.
Ang usa ka seryoso nga pumapalit sa industriya kinahanglan nga magdahom sa teknikal ug kaluwasan nga dokumentasyon.
Susiha kung ang mga kondisyon sa pagsulay gihubit
Ang usa ka kantidad sa viscosity sama sa "500 CPS" nagpasabut nga labi ka gamay kung ang supplier dili ipahayag o kontrolon ang angay nga kondisyon sa pagsukod.
Sa susama, ang "60-minutos nga tambal" dili kompleto gawas kung nasabtan nimo ang temperatura ug kung unsa ang hinungdanon nga tambal nga gipasabut sa supplier.
Pagsulay 2: Kumpirma ang Pagkaila ug Kondisyon sa Produkto
Sa dili pa isagol ang bisan unsa, susiha ang sample mismo.
Susiha ang mga label
Kumpirma:
- resin code;
- hardener code;
- numero sa batch;
- manufacturing o expiry nga impormasyon kung asa gihatag;
- ratio sa pagsagol; ug
- instruksyon sa pagtipig.
Susiha ang hitsura
Pangitaa ang:
- wala damha nga sediment;
- kristalisasyon;
- grabe nga pagkausab sa kolor;
- pagbulag sa hugna;
- nagtulo nga mga sudlanan; o
- kontaminasyon.
Ayaw hunahunaa nga ang matag pagbag-o sa biswal nagpasabut nga ang produkto adunay depekto, tungod kay ang pipila nga mga sistema sa resin mahimo’g mag-kristal o mohusay sa ilawom sa piho nga mga kondisyon.
Kung ang hitsura lahi sa mga instruksyon sa supplier, hunong ug pangutana sa dili pa ang pagsulay.
Pagsulay 3: Susiha ang Pagsagol nga Kinaiya
Ang usa ka epoxy nga mahigalaon sa produksiyon kinahanglan nga dali ra nga i-proporsyon ug kanunay nga pagsagol.
Gamita ang eksaktong espesipikong ratio
Ang mga sistema sa epoxy nga bato sa Veropoxy dili tanan naggamit sa parehas nga ratio.
Pananglitan, ang Sistema sa Pag-ayo sa Marmol ug Pagpauswag sa Kolor naggamit ug 100:25 sa timbang, samtang ang Epoxy sa Pagpauswag sa Kolor para sa Light Granite naggamit ug 100:30 sa timbang.
Ayaw gamita pag-usab ang usa ka ratio tungod lang kay parehas ang hitsura sa duha ka produkto.
Tan-awa ang pagkaparehas sa pagsagol
Irekord kung:
- ang duha ka mga sangkap dali nga maghiusa;
- ang mga streak nagpabilin;
- daghang hangin ang gipaila;
- ang sagol kusog nga init; o
- abnormal nga pagbag-o sa viscosity sa panahon sa pagsagol.
Alang sa kritikal nga produksiyon, gamita ang usa ka standardized nga pamaagi sa pagsagol aron ang matag supplier gitandi nga patas.
Pagsulay 4: Sukda o Itandi ang Viscosity ug Agos
Ang viscosity usa sa labing mapuslanon nga mga parameter sa pagkontrol sa proseso sa epoxy nga bato.
Apan dili kini angay isipon nga usa ka unibersal nga kalidad nga marka.
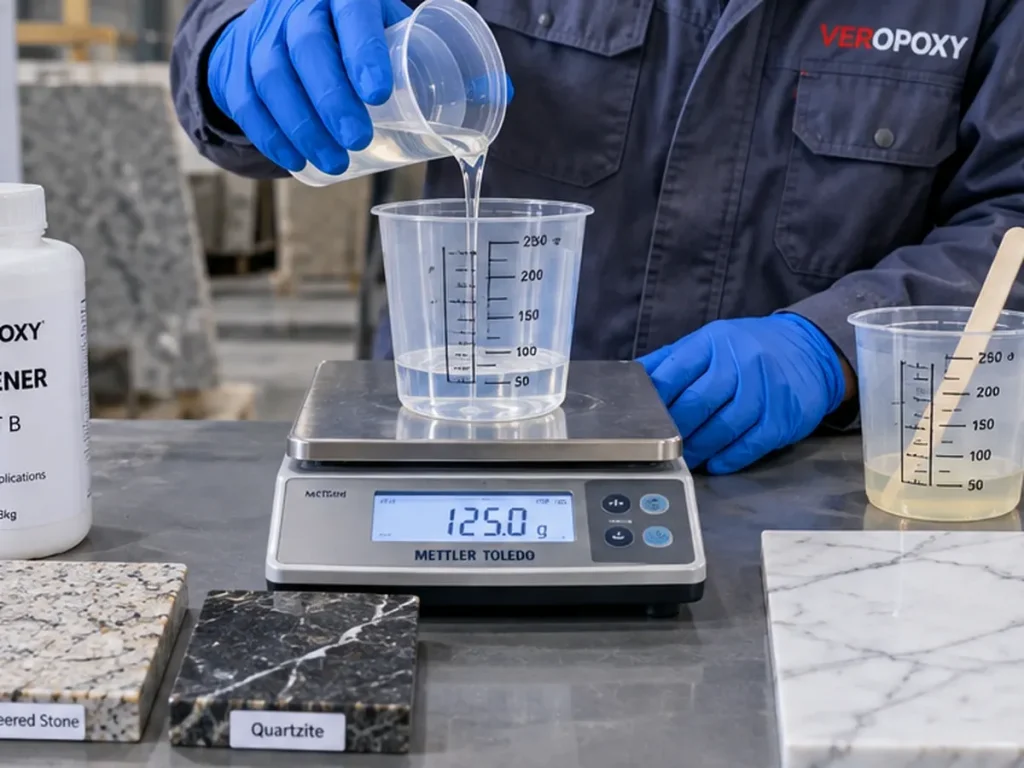
Nganong importante ang viscosity
Kini makaapekto sa:
- micro-crack penetration;
- pagkaylap sa nawong;
- basa nga mata;
- pagpuga sa vacuum;
- konsumo sa resin;
- runoff; ug
- paghawid sa gintang.
Itandi ubos sa samang temperatura
Ang viscosity kusog nga nagbag-o sa temperatura.
Kung ang Supplier A gisulayan sa 15°C ug Supplier B sa 25°C, huyang ang imong pagtandi.
Ikondisyon ang mga sampol sa parehas nga temperatura sa dili pa maghimo usa ka hukom.
Paggamit og pormal nga pagsulay kung ang viscosity usa ka kontraktwal nga detalye
Ang ISO 2555 naghatag usa ka standardized rotational nga pamaagi alang sa pagtino sa dayag nga viscosity sa liquid resins.
Ang ASTM D2196 naghatag mga pamaagi alang sa pagkilala sa rotational viscosity ug rheological nga pamatasan sa mga dili Newtonian nga materyales.
Alang sa adlaw-adlaw nga pag-screen sa pabrika, bisan pa, ang usa ka kontrolado nga pagtandi nga pagsulay sa pag-agos mahimo gihapon nga mapuslanon kung ang parehas nga temperatura, gidaghanon, substrate, ug oras gipadayon.
Pagsulay 5: Sukda ang Kinabuhi sa Kaldero ug Mapuslanong Panahon sa Trabaho
Ayaw paglibog ang kinabuhi sa kaldero sa oras sa pagtrabaho sa produksiyon.
Ang kinabuhi sa kolon nagsulti lamang sa bahin sa istorya
Ang usa ka sinagol nga epoxy mahimong magpabilin nga likido sa sudlanan samtang labi ka baga alang sa micro-crack penetration.
Alang sa pagproseso sa bato, ang mapuslanon nga oras sa pagtrabaho kinahanglan nga gihubit sa aplikasyon.
Pananglitan:
- Kanus-a mamatikdan nga mokunhod ang pagsulod sa crack?
- Kanus-a maglisud basa ang mata?
- Kanus-a ang pag-agos sa vacuum mahimong hinay kaayo?
- Kanus-a mahimong dili patas ang pagkaylap sa nawong?
Paggamit realistiko nga mga gidak-on sa batch
Ang usa ka 100 g nga tasa sa laboratoryo mahimong lahi sa paglihok sa usa ka 5 kg nga batch sa produksiyon tungod kay ang pag-ayo sa epoxy nagpagawas sa kainit.
Ang dagkong mga masa makapabiling mas exothermic nga kainit ug mub-an ang praktikal nga kinabuhi sa kaldero.
Pagsulay 6: Timbang-timbanga ang Cure Profile
"Kini nahimong lisud" dili igo.
Kinahanglan nga masabtan sa usa ka pabrika kung ang epoxy nakaabot sa lainlaing mga milestone sa produksiyon.
Pagrekord sa oras sa pagdumala
Kanus-a mahimong luwas ang slab:
- gibayaw;
- milingi;
- gitapok;
- gibalhin sa usa ka karomata;
- gipadala sa calibration; o
- gipadala sa polishing?
Susiha ang dili kompleto nga tambal
Ang mga timailhan sa pasidaan naglakip sa:
- pagkatackiness;
- rubbery repair nga mga dapit;
- humok nga materyal ubos sa pressure;
- pagpahid sa panahon sa pagpasinaw;
- talagsaon nga baho human sa gipaabot nga tambal; o
- lahi nga katig-a sa taliwala sa mga seksyon.
Ang pagsulay sa pag-ayo sa laboratoryo mahimong mas lawom
Para sa abante nga kwalipikasyon sa supplier, ang Differential Scanning Calorimetry mahimong magamit aron mailhan ang pamatasan sa reaksyon ug ang-ang sa pagkakabig ubos sa gipiho nga mga kondisyon.
Ang ISO 11357-5 naghatag usa ka sumbanan nga balangkas sa DSC alang sa pagtino sa temperatura sa reaksyon, oras sa reaksyon, enthalpy, ug degree sa pagkakabig.
Kini nga matang sa trabaho sa laboratoryo mapuslanon alang sa mas lawom nga teknikal nga pag-validate apan dili kinahanglan alang sa matag naandan nga sample sa pabrika.
Pagsulay 7: Timbang-timbanga ang Penetration sa Aktuwal nga Bato
Kini usa sa labing hinungdanon nga mga pagsulay alang sa epoxy nga bato ug usa sa labing lisud nga ilisan sa mga generic nga datos sa laboratoryo.
Gamita ang mga depekto sa representante
Pagsulay sa aktuwal nga:
- micro-liki;
- natural nga mga liki;
- bukas nga mga pores;
- dasok nga granite;
- humok nga marmol; o
- vacuum-infusion nga mga slab.
Ayaw paghukom sa penetration gikan sa basa nga nawong
Ang usa ka sinaw nga basa nga slab halos wala'y gisulti kanimo mahitungod sa internal penetration.
Human sa pag-ayo, susiha ang mga ginunting nga seksyon, mga rehiyon sa ngilit, representatibo nga mga bali kung angay, o uban pang giaprobahan nga internal nga mga pamaagi sa pagsusi.
Tan-awa usab ang sobra nga pagsulod
Ang mas daghang penetration dili kanunay mas maayo.
Sa porous nga puti nga marmol, ang sobra nga pagsulod makamugna og ngitngit nga halos o basa nga tan-awon nga optical nga mga kausaban.
Alang sa kana nga aplikasyon, ang kontrolado nga pagsulod mahimo’g hinungdanon nga labi pa sa labing kalalim nga giladmon.
Pagsulay 8: Susihon ang Pagbag-o sa Kolor, Pagdilaw ug Mga Epekto sa Optical
Kini nga pagsulay kinahanglanon alang sa puti nga marmol, gaan nga granite, onyx, ug translucent nga bato.
Litrato sa wala pa ug pagkahuman ubos sa kontrolado nga kahayag
Gamita ang parehas nga suga, anggulo sa camera, ug kahimtang sa nawong.
Ang mga litrato sa telepono nga gikuha sa lainlaing mga kwarto dili maayo nga ebidensya.
Pag-ila sa tinuod nga yellowing gikan sa shadowing
Ang usa ka ngitngit nga dapit sa palibot sa usa ka liki mahimong gikan sa pagsulod sa resin kaysa kemikal nga pag-yellowing.
Importante kini tungod kay ang pagbag-o sa usa ka mas klaro nga epoxy dili kinahanglan nga makasulbad sa usa ka problema sa sobra nga pagsulod.
Veropoxy ni Non-Yellowing Epoxy para sa Hard White Marble espesipikong gipahimutang sa palibot sa kontroladong penetration ug ubos kaayo nga yellowing para sa color-sensitive nga bato.
Ikonsiderar ang pagkatigulang alang sa mga premium nga proyekto
Kung ang bato i-install duol sa kusog nga kahayag sa adlaw o kung ang dugay nga kaputli sa panan-aw kritikal, ang gipadali nga pagsulay sa pagtandi sa UV o kainit makatabang sa pag-ranggo sa mga sistema sa kandidato.
Ayaw paghubad sa gipaspasan nga pagkatigulang ingon usa ka tukma nga panagna sa kinabuhi sa serbisyo gawas kung ang pamaagi sa pagsulay nagsuporta sa kana nga konklusyon.
Pagsulay 9: Timbang-timbanga ang Adhesion ug Failure Mode
Ang "lig-on nga pagbugkos" usa sa labing kasagaran nga pag-angkon sa pagpamaligya sa epoxy.
Kinahanglang tan-awon sa usa ka propesyonal nga pabrika kung giunsa ang pagkapakyas sa bugkos.
Pagkapakyas sa adhesive
Kung ang epoxy limpyo nga nagbulag gikan sa ibabaw nga bato, ang interface mahimong huyang.
Naghiusa nga kapakyasan
Kung ang kapakyasan mahitabo sa sulod sa naayo nga layer sa resin, ang bugkos sa substrate mahimong mas lig-on kaysa sa internal nga kusog sa resin sa kana nga kahimtang.
Pagkapakyas sa bato
Kung ang bato mabuak samtang ang papilit nagpabilin nga gilakip, ang substrate mahimong labing huyang nga bahin sa asembliya.
Kini nga kalainan mahimong mas impormasyon kay sa usa ka hilaw nga numero sa kusog.
Ang mga pormal nga pagsulay sa patapot adunay limitado nga direktang pagbalhin
Gihubit sa ISO 4587 ang pagsulay sa lap-shear alang sa mga rigid bonded assemblies.
Gisusi sa ASTM C882 ang kalig-on sa epoxy bond sa usa ka konkreto nga slant-shear configuration.
Kini nga mga pamaagi makapahibalo sa panghunahuna sa laboratoryo, apan dili kinahanglan nga awtomatiko nga isipon nga usa ka universal pass/fail standard alang sa marmol o granite epoxy nga walay pagkumpirma nga magamit.
Alang sa natural nga bato, ang disenyo sa pagsulay kinahanglan magpakita sa tinuod nga substrate ug kahimtang sa pagkarga.
Pagsulay 10: Susiha ang Katig-a—Apan Ayaw Gamita ang Katig-a isip Shortcut sa Tanan
Ang usa ka naayo nga epoxy nga nagpabilin nga wala damha nga humok mahimong hinungdan sa mga problema sa pagpasinaw o durability.
Ang pagsulay sa durometer makahatag usa ka masubli nga timailhan sa pagkontrol sa produksiyon.
Gihubit sa ISO 868 ang pagsulay sa katig-a sa baybayon alang sa mga plastik gamit ang mga pamaagi sa durometer.
Apan ang katig-a lamang dili magpamatuod sa maayong pagkapilit, katig-a, pagsulod, o dugay nga kalig-on.
Ang usa ka gahi kaayo nga epoxy mahimo gihapon nga magdugtong nga dili maayo sa bato.
Gamita ang katig-a isip usa ka sukatan sa QC, dili ang katapusang hukom.
Pagsulay 11: Pagdalagan ang Tinuod nga Paggaling ug Pagpasinaw nga Pagkasunod-sunod
Dinhi diin daghang mga sample nga perpekto sa laboratoryo ang napakyas.
Ang usa ka bato nga epoxy bahin sa usa ka sistema sa produksiyon.
Kung ang slab sa katapusan mapasinaw, ang pagsulay sa kwalipikasyon nanginahanglan pagpasinaw.
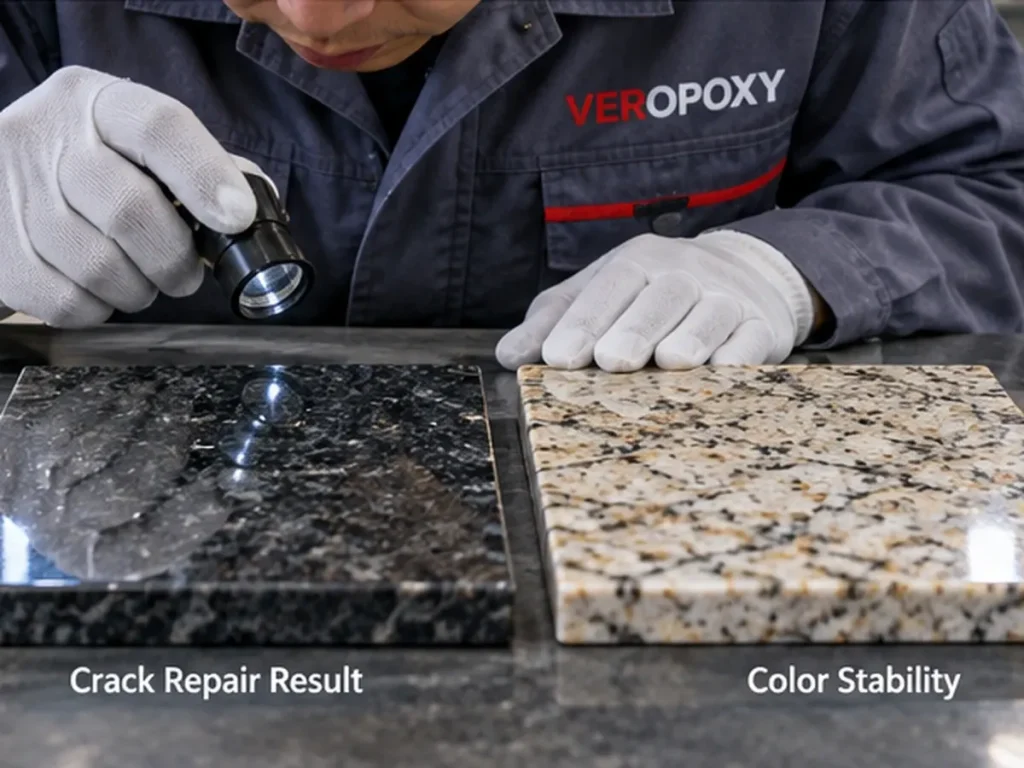
Pagtan-aw alang sa resin pull-out
Ang humok o dili maayo nga pagkadugtong nga resin mahimong makuha gikan sa mga liki sa panahon sa paggaling.
Bantayi ang pagpahid
Ang under-cured nga materyal mahimong mopahid sa ibabaw sa bato.
Susiha ang pagkamakanunayon sa gloss
Ang giayo nga sona kinahanglang dili maghimo ug dayag nga dull patch, taas nga tagaytay, o lain-laing reflective nga panagway gawas kon ang gituyo nga aplikasyon motugot niini.
Susiha ang mga pinholes human sa pagpasinaw
Ang pagtambal sa nawong mahimong tan-awon nga kompleto sa dili pa maggaling ug magpadayag sa mga pinhole pagkahuman makuha ang materyal.
Mao kini ang hinungdan nga ang katapusang gipasinaw nga slab-dili ang basa nga epoxy-mao ang tinuod nga produkto.
Pagsulay 12: Sukda ang Pagkonsumo sa Resin
Kini usa sa labing hinungdanon nga mga pagsulay sa komersyo ug usa sa labing kanunay nga wala gibalewala.
Ang presyo sa pagpalit matag kilo wala magsulti kanimo nga gasto matag nahuman nga slab.
Irekord ang mga gramo o kilo kada slab
Gamit ug timbangan.
Ayaw pagbanabana gikan sa kantidad nga nahabilin sa usa ka balde.
Itandi ang gasto kada metro kwadrado
Kung ang Epoxy A nagkantidad og 10% nga mas ubos kada kilo apan nagkonsumo og 25% nga dugang nga materyal, kini mahimong mas mahal nga pagpili sa produksyon.
Ilakip ang gasto sa rework
Ang tinuod nga gasto kinahanglan nga tagdon:
- pagkonsumo sa epoxy;
- pagtrabaho;
- paglangan sa pag-ayo;
- nagsalikway;
- pagpasinaw pag-usab;
- nabuak nga mga slab; ug
- nawala ang oras sa produksiyon.
Pagsulay 13: Balika ang Pagsulay sa mga Temperatura sa Ting-init ug Tingtugnaw
Ang usa ka sample nga gi-aprobahan sa usa ka komportable nga temperatura sa kwarto mahimong mapakyas matag panahon.
Bugnaw nga kahimtang
Ubos nga temperatura sa kasagaran:
- pagdugang sa wala mamaayo nga viscosity;
- pagpakunhod sa dagan;
- hinay nga pagsulod;
- pagpalugway sa pag-ayo; ug
- pagbag-o sa oras sa pagdumala.
Mainit nga kahimtang
Taas nga temperatura sa kasagaran:
- pagpakunhod sa inisyal nga viscosity;
- pagdugang sa agos;
- pagpadali sa reaksyon;
- pagpamubo sa oras sa pagtrabaho; ug
- pagdugang sa peligro sa exothermic sa daghang mga batch.
Alang sa mga pabrika nga adunay daghang pagbag-o sa panahon, ang usa ka supplier kinahanglan nga magrekomenda sa lainlaing mga sistema sa hardener.
Veropoxy, pananglitan, karon nagtanyag bulag ubos nga temperatura ug taas nga temperatura nga mesh-backing nga mga sistema.
Pagsulay 14: Pag-evaluate sa Batch-to-Batch Consistency
Ang usa ka hingpit nga sample dili kuwalipikado sa usa ka supplier.
Bulk produksyon nagdepende sa repeatability.
Ngano nga ang pagkamakanunayon hinungdanon
Ang kalainan tali sa mga batch mahimong mausab:
- viscosity;
- oras sa pagtrabaho;
- paspas nga pag-ayo;
- kolor;
- pagsulod;
- konsumo sa resin; ug
- pagpasinaw nga kinaiya.
Ayaw aprobahi ang usa ka supplier base sa usa ka sample nga giandam sa kamot
Sa tinuud, ang kwalipikasyon kinahanglan nga mouswag pinaagi sa mga yugto:
Laboratory o gamay nga sample → factory trial → trial order → bulk order.
Naghatag kini og higayon sa pumapalit nga makita kung ang mga batch sa komersyal nga produksiyon nag-reproduce ba sa sample nga resulta.
Pila ka mga slab ang kinahanglan nimong sulayan?
Walay unibersal nga numero tungod kay ang risgo nagdepende sa aplikasyon, bili sa bato, pagkausab sa proseso, ug gidak-on sa order.
Apan ang usa ka slab panagsa ra igo.
Paggamit ug daghang representante nga mga sampol
Ang usa ka praktikal nga kwalipikasyon nga set kinahanglan nga maglakip sa kalainan sama sa:
- dasok nga mga slab;
- mas porous nga mga slab;
- mga slab nga adunay micro-cracks;
- mga slab nga adunay mas lapad nga mga depekto;
- lainlaing kolor o ugat; ug
- tipikal nga produksyon-kalidad nga materyal, dili lamang hingpit nga mga sample.
Kon mas taas ang gasto sa kapakyasan, mas lig-on ang programa sa kwalipikasyon.
Epoxy Resin Factory Qualification Scorecard
| Lugar sa Pagsulay | Unsa ang Irekord | Gisugyot nga Desisyon sa Pabrika |
|---|---|---|
| Dokumentasyon | TDS, SDS, mga code sa produkto, datos sa batch | Isalikway kung dili klaro ang batakang teknikal nga identidad |
| Pagsagol | Ang katukma sa ratio, pagkaparehas, pagpaila sa hangin | Kinahanglan nga masubli sa normal nga mga operator |
| Viscosity / Pag-agos | Pag-agos sa kontrolado nga temperatura | Kinahanglan nga motugma sa penetration o pagpuno sa aplikasyon |
| Panahon sa Trabaho | Mapuslanon nga bintana sa aplikasyon | Kinahanglan nga molapas sa aktwal nga oras sa proseso nga adunay margin sa kaluwasan |
| Pag-ayo | Kaandam sa pagdumala ug pagpasinaw | Kinahanglan nga mohaum sa siklo sa produksiyon |
| Pagsulod | Kalalim ug pagkaparehas | Kinahanglan nga makaabot sa gikinahanglan nga mga depekto nga walay sobra nga paglalin |
| Kalig-on sa Kolor | Pag-yellowing, pagmantsa, paglandong | Kinahanglan nga makab-ot ang piho nga mga kinahanglanon sa hitsura sa bato |
| Pagpapilit | Kusog sa bond ug mode sa kapakyasan | Walay dili madawat nga kapakyasan sa interface |
| Katig-a | Comparative naayo nga katig-a | Walay humok o dili managsama nga mga rehiyon |
| Pagpasinaw | Gloss, pinholes, smear, pull-out | Ang natapos nga pag-ayo kinahanglan nga madawat sa komersyo |
| Konsumo | kg/slab o g/m² | Kinahanglan nga makab-ot ang target sa gasto |
| Pana-panahon nga Kalig-on | Bugnaw ug init nga mga pagsulay | Kinahanglan nga magpabilin nga makontrol sa tibuok tuig |
| Pagkakonsistensya sa Batch | Daghang lote o pagsulay nga order | Ang mga resulta kinahanglang masubli |
Mga Pula nga Bandera Panahon sa Kwalipikasyon sa Supplier sa Epoxy
Ang supplier dili makahatag usa ka tin-aw nga ratio sa pagsagol
Kini usa ka sukaranan nga teknikal nga kinahanglanon alang sa duha ka sangkap nga sistema.
Ang viscosity gihatag nga walay mapuslanong konteksto
Ang usa ka hubo nga numero sa CPS dili igo alang sa usa ka seryoso nga pagtandi.
Ang matag bato girekomenda nga gamiton ang parehas nga epoxy
Ang dasok nga itom nga granite, humok nga puti nga marmol, mesh backing, ug vacuum infusion walay parehas nga mga kinahanglanon sa pagproseso.
Gidili sa supplier ang pagsulay sa sample
Alang sa kadaghanan nga mga pagpalit sa industriya, kini kinahanglan nga magpatunghag mga pangutana.
Ang sampol maayo nga nahimo lamang sa ilawom sa mga kondisyon nga kontrolado sa supplier
Ang materyal kinahanglan nga magtrabaho sa imong pabrika, dili lamang sa laboratoryo sa supplier.
Gisulbad sa supplier ang matag problema pinaagi sa pagbag-o sa ratio nga A:B
Temperatura, viscosity, curing speed, ug penetration kinahanglang kontrolahon pinaagi sa angay nga pormulasyon ug mga kondisyon sa proseso—dili kaswal nga kausaban sa ratio.
Walay makapatin-aw sa usa ka napakyas nga sample
Ang teknikal nga suporta labing hinungdanon kung adunay sayup.
Ang usa ka takus nga supplier kinahanglan nga makatabang sa pag-ila sa pagkapakyas sa produkto gikan sa dili husto nga ratio, temperatura, kontaminasyon, sayup sa aplikasyon, o dili angay nga bato.
Giunsa Pagkumpara ang Duha ka Epoxy Supplier nga Matarung
Ayaw pagsulay sa Supplier A sa usa ka slab sa buntag ug Supplier B sa lain nga bato pagkahuman sa tulo ka adlaw.
Gamita ang gipares nga mga sampol sa bato
Kung praktikal, guntinga ang mga espesimen sa pagtandi gikan sa parehas nga slab o hapit nga parehas nga materyal.
Pagkontrol sa temperatura
Itago ang resin, hardener, ug bato sa parehas nga palibot sa pagsulay.
Gamita ang husto nga ratio sa matag produkto
Ang patas nga pagtandi wala magpasabot sa pagpugos sa duha ka produkto sa paggamit sa samang ratio sa pagsagol.
Ang matag produkto kinahanglan nga andam sumala sa kaugalingon nga detalye.
Paggamit parehas nga katuyoan sa aplikasyon
Kung ang pagsulay kay penetration, itandi ang penetration.
Kung ang pagsulay kay mesh backing, itandi ang mesh performance.
Ayaw pag-ranggo sa usa ka penetration epoxy batok sa usa ka seam-filling resin gamit ang usa ka generic score.
Paghimo og Trial Order Tali sa Sample ug Full Bulk Purchase
Alang sa makahuluganon nga mga order sa industriya, kanunay adunay usa ka mapuslanon nga tunga nga lakang tali sa usa ka gamay nga libre nga sample ug usa ka pagpalit nga sulud sa sulud.
Kana nga lakang mao ang mando sa pagsulay.
Nganong importante ang trial order
Kini makatabang sa pumapalit sa pagtimbang-timbang:
- komersyal nga pagputos;
- batch pagkamakanunayon;
- pagdumala sa bodega;
- kurba sa pagkat-on sa operator;
- produksyon throughput;
- aktuwal nga konsumo sa resin;
- pagkalainlain sa kalidad sa daghang mga slab; ug
- logistik sa supplier.
Ang usa ka 1 kg nga sample sa laboratoryo mahimong mapamatud-an ang pagkaangay.
Dili kini hingpit nga mapamatud-an nga kasaligan sa mass-production.
Rekomendasyon: Aprobahan ang Proseso, Dili Lang ang Produkto
Ang labing kaayo nga mga programa sa kwalipikasyon sa epoxy dili lamang mangutana kung ang resin nagtagbo sa usa ka teknikal nga data sheet.
Gipangutana nila kung ang tibuuk nga proseso sa produksiyon masubli.
Kung husto ang viscosity apan ang mga operator dili makahuman sa usa ka slab sa wala pa ang gelation, ang sistema dili kwalipikado.
Kung lig-on ang adhesion apan ang puti nga marmol makahimo og makita nga halos, ang sistema dili kuwalipikado alang sa maong bato.
Kung ang dagta hingpit nga nahimo sa ting-init apan nagpugong sa linya sa tingtugnaw, ang proseso sa tibuok tuig dili kuwalipikado.
Kung ang usa ka barato nga epoxy nanginahanglan labi ka daghang materyal matag metro kuwadrado, itandi ang gasto sa nahuman nga slab kaysa presyo sa pagpalit.
Kung ang usa ka sample molihok apan ang komersyal nga mga batch magkalainlain, susiha ang pagkamakanunayon sa supplier sa dili pa mopasalig sa gidaghanon.
Ug kung ang epoxy moagi sa mga pagsulay sa laboratoryo apan mapakyas sa panahon sa aktuwal nga pagpasinaw, pagsalig sa nahuman nga slab.
Gipalit sa imong kustomer ang nahuman nga bato—dili ang epoxy data sheet.
Kanunay nga Gipangutana nga mga Pangutana Bahin sa Pagsulay sa Epoxy Sa wala pa ang Daghang Pag-order
1. Unsa ang kinahanglan nga pagsulay sa pabrika sa bato sa dili pa mopalit sa epoxy resin sa kadaghanan?
Ang usa ka pabrika sa bato kinahanglan nga mag-evaluate sa dokumentasyon, pagsagol sa kinaiya, viscosity, oras sa pagtrabaho, pag-ayo, penetration, adhesion, color stability, polishing performance, resin consumption, seasonal temperature performance, ug batch consistency. Kinahanglan gamiton sa mga pagsulay ang aktuwal nga bato sa produksiyon ug proseso kung mahimo.
2. Ang TDS ba sa usa ka supplier igo na aron maaprobahan ang usa ka epoxy?
Dili. Ang usa ka TDS kinahanglanon aron masabtan ang gituyo nga pormulasyon ug mga kondisyon sa pagsulay, apan dili kini hingpit nga makatagna sa performance sa matag marmol, granite, onyx, o engineered nga bato. Gamita ang teknikal nga datos aron malista ang produkto, dayon kumpirmahi ang performance pinaagi sa kontroladong mga pagsulay sa pabrika.
3. Pila ka mga slab sa bato ang kinahanglan sulayan sa dili pa ang usa ka bulk order?
Walay unibersal nga numero. Ang usa ka slab kasagaran dili igo tungod kay ang natural nga bato managlahi. Sulayi ang daghang representante nga mga slab nga naglangkob sa normal nga mga kalainan sa porosity, mga liki, kolor, ug istruktura. Kon mas taas ang gasto sa kapakyasan o mas dako ang giplano nga han-ay, mas lig-on ang programa sa kwalipikasyon.
4. Unsa ang labing importante nga epoxy test alang sa pagproseso sa bato?
Walay usa nga labing importante nga pagsulay alang sa matag aplikasyon. Alang sa pag-ayo sa liki sa granite, ang pagsulod mahimong kritikal. Alang sa puti nga marmol, ang kalig-on sa kolor ug kontrolado nga pagsulod mahimong mopatigbabaw. Para sa mesh backing, wetting and handling cure matter. Alang sa pagpuga sa vacuum, ang kalig-on sa viscosity ug oras sa pagtrabaho hinungdanon. Pagsulay sumala sa aktwal nga risgo sa produksyon.
5. Kinahanglan ba nga ang usa ka pabrika magbutang og usa ka pagsulay nga order sa dili pa ang usa ka bug-os nga bulk epoxy nga pagpalit?
Alang sa makahuluganon nga mga volume sa industriya, ang usa ka order sa pagsulay kanunay usa ka maalamon nga intermediate nga lakang. Gitugotan niini ang pabrika sa pagtimbang-timbang sa komersyal nga mga batch, packaging, pagkamakanunayon sa operator, aktwal nga konsumo, pag-uswag sa produksiyon, seasonal nga pamatasan, ug kasaligan sa supplier sa dili pa mopasalig sa usa ka mas dako nga pagpalit.
Unsaon Paghimo sa Usa ka Epoxy Sample Ngadto sa Kasaligang Desisyon sa Pagpalit
Ang usa ka maayo nga epoxy sample nga pagsulay kinahanglan nga magpadaghan sa mga kondisyon nga nagtino sa kalampusan sa imong pabrika. Ang teknikal nga datos mao ang punto sa pagsugod, apan ang katapusang desisyon kinahanglan nga ibase sa tinuod nga bato, tinuod nga temperatura, tinuod nga mga panahon sa aplikasyon, tinuod nga mga proseso sa pagtapos, ug masukod nga gasto sa produksyon. Ang tumong dili ang pagpangita og resin nga mogana sa makausa—kini mao ang pagkwalipikar sa usa ka balikbalik nga proseso nga mahimong luwas nga madala ngadto sa komersyal nga produksyon.
Pagsulay sumala sa risgo sa aplikasyon
Granite micro-crack pag-ayo:
unahon ang giladmon sa pagsulod, oras sa pagtrabaho, pag-ayo, ug resulta sa pagpasinaw.
Puti nga marmol:
unahon ang pag-yellowing, pagmantsa, pag-shadowing, penetration control, ug katapusan nga gipasinaw nga panagway.
Mesh backing:
unahon ang fiber wetting, stone adhesion, working time, handling cure, ug seasonal temperature performance.
Vacuum infusion:
unahon ang low-viscosity stability, infusion window, bubbles, leak sensitivity, penetration, ug resin consumption.
Pagpuno sa seam ug lungag:
unahon ang pagkontrol sa dagan, kalig-on sa dimensyon, pagpabilin sa ibabaw, pamatasan sa pagpasinaw, ug pagtan-aw sa biswal.
Ayaw pag-apruba sa usa ka sample nga walay mga numero
Ang "maayong tan-awon" lisud nga kopyahon. Irekord ang mga numero sa batch sa resin ug hardener, A: B ratio, temperatura, gidak-on sa batch, oras sa pagtrabaho, oras sa pag-ayo, konsumo sa resin, obserbasyon sa pagsalikway, ug resulta sa pagpasinaw. Bisan ang usa ka yano nga pagsulay sa pabrika mahimong labi ka labi ka mapuslanon kung ang lain nga operator mahimo’g balikon kini gamit ang parehas nga mga kondisyon.
Itandi ang kinatibuk-ang kantidad sa produksiyon, dili lamang ang presyo matag kilo
Ang usa ka mas taas nga presyo nga epoxy mahimong mas barato sa produksiyon kung kini makunhuran ang konsumo, pag-ayo sa mga paglangan, nabuak nga mga slab, pagpasinaw pag-usab, o pagsalikway. Sa kasukwahi, ang usa ka impresibo nga teknikal nga produkto mahimo pa nga dili angay sa komersyo kung ang oras sa siklo o mga kinahanglanon sa operator dili mohaum sa pabrika. Timbang-timbanga ang gasto kada madawat nga nahuman nga slab kay sa presyo sa tambol lamang.
Unsa ang nagbulag sa usa ka mapuslanon nga supplier gikan sa usa ka tigbaligya sa produkto?
Ang usa ka mapuslanon nga supplier kinahanglan nga makatabang sa pagtino sa husto nga sistema sa resin-hardener, pagpatin-aw sa teknikal nga mga parameter, pagsuporta sa sample testing, pag-imbestigar sa napakyas nga mga pagsulay, pagrekomendar sa mga seasonal adjustment kung gikinahanglan, ug pagpadayon sa makanunayon nga komersyal nga mga batch. Alang sa mga pumapalit sa industriya, ang teknikal nga suporta pagkahuman sa usa ka napakyas nga pagsulay mahimong labi ka bililhon kaysa usa ka perpekto nga sample sa pagpamaligya.
Practical Recommendation
Ipasabut una ang mga risgo sa kapakyasan, dayon buhata ang sample nga pagsulay sa ilang palibot. Gamita ang imong kaugalingon nga bato, sukda ang proseso, polish o kuptan ang slab sa eksakto nga gikinahanglan sa produksiyon, balika ang pagsulay sa daghang representante nga mga piraso, ug itandi ang kinatibuk-ang konsumo sa materyal ug isalikway ang peligro. Kung ang sample moagi, balhin sa usa ka kontroladong pagsulay nga order sa dili pa mopasalig sa usa ka mayor nga bulk nga pagpalit. Ang labing luwas nga pagpalit sa epoxy wala gibase sa labing kaayo nga brosyur-gibase kini sa usa ka balik-balik nga resulta sa pabrika.
Andam na sa Pagsulay sa Epoxy sa Imong Kaugalingong Bato Sa wala pa ang Bulk Order?
Ipaambit ang imong matang sa bato, kondisyon sa depekto, temperatura sa workshop, kasamtangang problema sa epoxy, pamaagi sa paggamit, ug gikinahanglan nga siklo sa produksiyon. Ang usa ka pagsulay sa pabrika gamit ang mga representante nga mga slab makatabang sa pagtimbang-timbang sa penetration, pag-ayo, kalig-on sa kolor, pagpasinaw, pagkonsumo, ug pagkaangay sa proseso sa wala pa ang usa ka mas dako nga pagpalit.
Mga pakisayran
- International Organization for Standardization.
ISO 2555: 2018 - Mga plastik - Mga resin sa likido nga estado o ingon mga emulsyon o pagkatibulaag - determinasyon sa dayag nga viscosity gamit ang us aka tipo nga silindro nga rotational viscometer nga pamaagi.
ISO/TC 61.
International Organization for Standardization. - ASTM Internasyonal.
ASTM D2196-20(2026) - Standard nga Pamaagi sa Pagsulay alang sa Rheological Properties sa Non-Newtonian Materials pinaagi sa Rotational Viscometer.
ASTM Committee D01.
ASTM International, 2026. - International Organization for Standardization.
ISO 11357-5: 2025 - Plastics - Differential Scanning Calorimetry - Bahin 5: Pagdeterminar sa Kinaiya nga Reaksyon-Curve Temperatura ug Panahon, Enthalpy sa Reaksyon ug Degree sa Pagkakabig.
ISO/TC 61/SC 5.
International Organization for Standardization, 2025. - International Organization for Standardization.
ISO 868:2003 - Mga Plastic ug Ebonite - Pagdeterminar sa Katig-a sa Indentasyon pinaagi sa usa ka Durometer.
ISO/TC 61.
International Organization for Standardization. - International Organization for Standardization.
ISO 4587:2003 - Adhesives - Determinasyon sa Tensile Lap-Shear Kusog sa Rigid-to-Rigid Bonded Assemblies.
ISO/TC 61/SC 11.
International Organization for Standardization. - ASTM Internasyonal.
ASTM C882/C882M-23 - Standard nga Pamaagi sa Pagsulay alang sa Kalig-on sa Bond sa Epoxy-Resin Systems nga Gigamit Uban sa Konkreto pinaagi sa Slant Shear.
Komite sa ASTM C09.
ASTM Internasyonal. - WEST SYSTEM Technical Staff.
WEST SYSTEM User Manual & Product Guide.
Gougeon Brothers, Inc.
WEST SYSTEM Teknikal nga mga Publikasyon. - Charles Selwitz.
Epoxy Resin sa Conservation sa Bato.
Getty Conservation Institute.
Pagpanukiduki sa Conservation Series, Getty Publications, 1992.